İmalat Çizimi, Onay Çizimi ve Yerleşim Çizimi Farkı
Japon bir mühendislik, tedarik ve inşaat (EPC) yüklenicisi, boru köprüsü taşıyıcı çerçevesi ve bir depolama tankı için size çizimler gönderiyor. Bir takımın başlığında keikaku-zu, ikincisinde shonin-negai damgası, üçüncüsünde seisaku-zu yazıyor. Cevap vermeden önce hangisine yorum yazacağınızı, hangisinin atölyeye gidebileceğini ve iade damganızın ne anlama geleceğini bilmeniz gerekir.
Bu Japonca adlar, Türkçe ve İngilizce çizim adlarıyla yalnızca yaklaşık olarak eşleşir. Keikaku-zu (yerleşim çizimi) genel yerleşim (GA) çizimine, seisaku-zu (imalat çizimi) fabrication drawing ya da shop drawing'e, kansei-zu (as-built çizim) as-built veya record drawing'e yakındır.
Shonin-zu (onay çizimi) bu listede ayrı durur, çünkü adı bir prosedürü içerir: alıcı sunulan çizimi inceler ve iki taraf içeriği kabul eder. Bu yazı terimlerin nasıl eşleştiğini, çizimlerin yerleşimden as-built'e nasıl ilerlediğini ve nasıl kontrol edileceğini anlatır. Sonda yeniden kullanabileceğiniz bir kontrol listesi ve e-posta şablonu var.
İçindekiler
- Japon Çizim Adları ve En Yakın Karşılıkları
- Çizimler Yerleşimden As-Built'e Nasıl İlerler
- Yerleşim Çizimi (Keikaku-zu) Neyi Göstermelidir
- İmalat Çizimi (Seisaku-zu) Neyi Göstermelidir
- Kontrol Sırası: Uyuyor mu, Üretilebilir mi, Ölçülebilir mi?
- Onay Çizimleri: İade Kodları, Yayın Durumu ve Sorumluluk
- Bir Nozul Yönelimi Değişikliği Çizimlere Nasıl Yayılır
- As-Built Çizimler: Teslimde Neleri Kontrol Etmeli
- Kontrol Listesi: Bir Japon Tedarikçiye Çizimi İade Etmeden Önce
- Bu Rehberin Sınırları
- Sık Sorulan Sorular
- Kaynaklar
Japon Çizim Adları ve En Yakın Karşılıkları
Aşağıdaki tabloyu bir çeviri anahtarı olarak değil, başlangıç noktası olarak kullanın. Son sütun, tek kelimelik bir çevirinin sizi nerede yanıltabileceğini gösterir.
| Japonca terim | En yakın karşılıklar | Ana amaç | Eşleşmenin bozulduğu yer |
|---|---|---|---|
| Keikaku-zu | Yerleşim çizimi, genel yerleşim (GA) çizimi | Yerleşimin, bağlantıların ve erişimin çalışıp çalışmadığını denemek | Henüz doğrulanmamış değerler içeren erken bir etüt olabilir. Tedarikçinin ekipman GA çizimi genellikle daha ayrıntılıdır. |
| Shonin-zu | Onay çizimi, submittal, onay için yayımlanan çizim (IFA) | Tedarikçinin üreteceği şeyi doğrulamak ve üzerinde anlaşmak | İçerik türünü değil, bir prosedürü ve amacı anlatır. Bir GA çizimi de, bir imalat çizimi de shonin-zu olarak sunulabilir. |
| Seisaku-zu | İmalat çizimi, shop drawing | İmalatçıya neyin hangi koşullarda yapılacağını bildirmek | "Shop drawing" koordinasyon ve montajı da kapsayabilir. Bir çizimin seisaku-zu olması, tek başına imalata serbest bırakıldığı anlamına gelmez. |
| Kansei-zu | As-built çizim, record drawing | Tamamlanan durumu, ekipmanı işletecek ve bakımını yapacak kişiler için kaydetmek | Genellikle yalnız çizim olarak değil, şartnameler, test kayıtları ve kılavuzlarla birlikte teslim edilir (kansei tosho, tamamlama dosyası). |
Shonin-zu Neden Bir Çizim Türü Değildir
Keikaku-zu ve seisaku-zu çizimin içeriğini anlatır. Shonin-zu ise çizime olan şeyi anlatır: tedarikçi, alıcı gereksinimlere göre kontrol etsin diye çizimi sunmuştur.
Bu yüzden tek bir pafta hem imalat çizimi hem onay çizimi olabilir; bazı tedarikçiler önce imalat çizimini hazırlar, sonra o taslak için onay ister. Aldığınız her çizimde iki şeyi ayrı okuyun: amacını ve onay durumunu.
İmalat Çizimi ve Shop Drawing
İngilizce kullanım oturmuş değildir. Bazı kaynaklar iki terimi eş anlamlı sayar; bazıları "shop drawing"i proje ile koordinasyon için, "fabrication drawing"i ise kaynak, cıvata yeri, tolerans ve yüzey işlemi gibi sonraki parça seviyesindeki ayrıntılar için kullanır. Türkçede de "imalat çizimi" ve "shop drawing" projeye göre birbirinin yerine kullanılabilir; sözleşmedeki tanıma bakın.
Seisaku-zu genel olarak imalat tarafında durur. Saha montajı ve uyum bilgisi için olağan ad seko-zu'dur (montaj çizimi), ancak bir taşıyıcı çerçeve montaj çizimi her iki bilgiyi de taşıyabilir. Sözleşmenizde "shop drawings" yazıyorsa tedarikçiye hangi paftaları bu adla sunacağını sorun.
Genel Yerleşim (GA) Çizimi ve Keikaku-zu
İngilizcede "general arrangement" iki farklı ölçeği kapsar. Tesis alanı GA çizimi ekipman ve yapıların birbirine göre durumunu gösterir; ekipman GA çizimi ise tek bir ekipmanı kapsar.
Bir ekipman GA çizimi tipik olarak şunları içerir:
- Toplam ölçüler
- Nozul listesi: boyut, basınç sınıfı, açısal konum ve kot
- Mesnet ayrıntıları ve temel cıvata düzeni
- Kaldırma noktaları ve ağırlıklar
- Malzemeler ve tasarım koşulları
- Nozul açıları için yönelim referansı
Bu ayrıntı düzeyi nedeniyle, incelemeye gelen bir tedarikçi ekipman GA çizimi, Japon muhatabınızın keikaku-zu değil shonin-zu dediği belge olabilir. Tedarikçinin hangi adı kullandığını sorun ve projenin çizim listesiyle eşleştirin.
Çizimler Yerleşimden As-Built'e Nasıl İlerler
Temel sıra basittir: planlama yerleşimi ve gereksinimleri belirler, alıcı tedarikçinin çizimlerini kontrol eder, imalat ve montaj as-built kaydına varır. İki şey ayrı ilerler: çizimin ne kadar ayrıntılı olduğu ve imalatta kullanılıp kullanılamayacağı.
Aşağıdaki tablo dört çizimi amaçlarına ve bir sonraki adıma geçmeden önce yanıtlanması gereken soruya göre karşılaştırır.
| Karşılaştırma noktası | Keikaku-zu (yerleşim) | Shonin-zu (onay) | Seisaku-zu (imalat) | Kansei-zu (as-built) |
|---|---|---|---|---|
| Ana amaç | Konseptin ve yerleşimin çalışıp çalışmadığını denemek | Sunulan içeriği doğrulamak ve üzerinde anlaşmak | İmalat ve montaj koşullarını iletmek | Tamamlanan durumu kaydetmek |
| Genellikle hazırlayan | Tasarımcı veya alıcı tarafı | Üretici veya yüklenici | Üretici veya imalatçı | Üretici veya montaj yüklenicisi |
| Neye bakılır | Ana ölçüler, boşluk, arayüzler | İstenen şartname, ölçü ve malzemelerle uyum | Ayrıntılı ölçüler, parçalar, birleştirmeler, muayene | Gerçekten yapılan iş, değişiklikler, atıf yapılan kayıtlar |
| Sonraki adımdan önceki soru | Detaylandırma için koşullar tamam mı? | İade koşulları ve açık maddeler neler? | Parçalar ve kullanılacak revizyon net mi? | Ekipman ile belgeler uyuşuyor mu? |
Adlardan daha önemli üç gerçek vardır: belgeyi kim hazırlıyor, kim hangi koşullarla kontrol ediyor ve hangi revizyon bir sonraki adıma gidiyor. Bunları yazılı olarak netleştirin. Şekil 1'de görüldüğü gibi, yalnızca sunum işi ilerletmez.
İmalata başlama, iade koşullarına ve düzeltmelerin yapılıp yapılmadığına bağlıdır.
Yalnızca genel bir örnektir. İade kodlarını, yeniden sunumun gerekip gerekmediğini ve imalata başlama koşullarını projenin sözleşmesi ve çizim yönetim kuralları belirler.
Yerleşim Çizimi (Keikaku-zu) Neyi Göstermelidir
Keikaku-zu tasarımın erken aşamasında konsepti gösterir ve yerleşim ile bağlantıların çalışıp çalışmadığını sınar. Asıl konusu, ekipmanın şeklinden çok ekipmanın çevresiyle ve insanların iş için ihtiyaç duyduğu alanla ilişkisidir.
Bina içindeki bir tankı düşünün. Tankın zemine sığdığını gösteren bir plan yetmez; yerleşim, kapağın hangi yöne açıldığını ve iç parçaların hangi yöne çekildiğini de göstermelidir. Ancak o zaman bu konumda işletme, kontrol ve parça değişiminin sürdürülüp sürdürülemeyeceğini görebilirsiniz.
İçeriği ekipmana ve sorulan soruya göre seçin. Görev bir tesiste ekipman konumlarını sabitlemekse, aşağıdaki liste tüm tasarımcılara aynı koşulları verir:
- Yerleşim referans noktasından ekipman eksenine mesafe ve montaj kotu
- Ekipman ayakları, temel ve ankraj cıvatası konumları
- İç parçaların çekme boşluğu gibi bakım için gereken alan
- Ana boru güzergâhı ve bağlanan ekipmanla arayüz
- Menhol ve erişim kapaklarının açılma yörüngeleri
- Araç güzergâhları, dönüş yörüngeleri ve personel yolları
- Nozul hizmeti, bağlantı yeri ve hâlâ incelenen koşullar
Bu plan görünüşü, yatay bir tankın erişim kapağını, iç parçaların çekme boşluğunu ve yaya yolunu üst üste bindirerek çakışmaları kontrol eder.
Ölçüleri çıkarılmış, açıklama amaçlı şematik çizimdir. Gerçek boşluk; üreticinin kontrol prosedürü, söküm yöntemi ve saha koşullarından belirlenir.
Referans Noktaları, Kotlar ve Tesis Kuzeyi
Ekipmanı yalnızca komşu ekipmandan değil, bina aksları veya saha referans noktasından konumlandırın. Ortak bir referans varsa, inşaat, mekanik ve boru çizimleri üst üste bindirildiğinde konumların tam olarak nerede çeliştiği görülür.
Yükseklik için de ortak bir referans gerekir; bu yüzden zemin kotunu, temel üst kotunu ve ekipman eksen kotunu ayrı ayrı yazın. Ekipman eksen kotuyla ayakların oturduğu kot karıştırılırsa hata boru bağlantısı aşamasında ortaya çıkar ve mesnetlerin yeniden yapılmasına yol açabilir.
Üreticinin "ön" yönü ile sahanın kuzeyi aynı olmayabilir. Tesis kuzeyi (plant north), saha için belirlenmiş bir referans yöndür ve genellikle tesis aksıyla hizalanır; böylece çizimciler gerçek kuzeye göre eğik açıyla çalışmak zorunda kalmaz. Plot plan'larda çoğunlukla ikisi de gösterilir; tesis kuzeyine göre hizalayın ve nozul ile kapak yönlerini paylaşmak için ekipmanın ön yönünü de işaretleyin.
Temel tasarımcısı yalnızca dış hat ve ayak konumlarından fazlasına ihtiyaç duyar: ağırlıklar ve her mesnetteki kuvvetler de önemlidir. Bunları ekipman yük verileriyle (loading data) karşılaştırın; yerleşim çizimi tek başına temel tasarım koşullarını belirleyemez.
İşletme Konumu ve Bakım Konumu
Normal durumunda sığan bir ekipman, iç parçalar çekilirken yandaki boruya çarpabilir. İşletme dış hattını sürekli çizgiyle çizin, bakım zarfını kesikli çizgiyle üzerine bindirin; böylece iki durum karşılaştırılabilir.
Çekme boşluğu yalnızca parçanın uzunluğuna bağlı değildir. İşin yapılabilirliğini değerlendirmek için aleti tutan kişinin konumunu, kaldırma aparatının bağlantısını ve sökülen parçaların konacağı yeri de hesaba katın.
Kapaklar ve menholler için açık konumun yanında hareket yolunu da çizin. Boruya çarpmadan açılan bir kapak yine de yaya yolunu kapatabilir; bu nedenle iş sırasındaki personel güzergâhını planlayın.
Araç kontrollerinde aracın genişliğinin yanı sıra dönüşte dışa doğru taşan alan da gerekir. Boşaltma noktasından montaj konumuna kadar güzergâhı birleştirin; yeni ünitenin girebildiği ama değiştirilen ünitenin çıkamadığı bir yerleşimden kaçının.
Bu boşluk kontrolleri gelecekteki planlı duruş işlerini de etkiler. Kontrol kalemlerini ve değişecek parçaları baştan listelemek, bakım iş akışına uygun bir yerleşim sağlar. Bakım boşluğu ve geçiş yolları, 6331 sayılı İş Sağlığı ve Güvenliği Kanunu kapsamındaki risk değerlendirmesinin de girdisidir; çizim risk değerlendirmesinin yerini tutmaz.
Serbest Format, Ama İzlenebilir Gerekçe
Keikaku-zu'nun biçimi amacına göre şekillenir; bu yüzden her paftanın neye karar vermek için olduğunu açıkça belirtin. Pafta yerleşimi sınıyorsa, okunabilir yaya yolları, kontrol alanları ve bağlantı noktaları her kaynak ölçüsünden daha önemlidir.
Serbest format, çizim kurallarını yok saymak anlamına gelmez. Ölçek, birim, referans ve açıklama tablosunu tutarlı tutun; yaklaşık değerlerle doğrulanmış değerleri ayırın ki başka bir mühendis etüdün arkasındaki varsayımları izleyebilsin.
Geçici bir ekipman ölçüsü kullanıldığında, bu değerin üretici tarafından henüz doğrulanmadığını işaretleyin. Daha sonraki bir değişikliğin temellere ve borulara ne kadar yansıyacağını da not edin; ekip bu işe erken başlayıp başlamayacağına bunun üzerinden karar verir.
Boru bağlantı şeması ile ekipman yerleşim çizimi farklı soruları yanıtlar. Bağlantıları boru ve enstrümantasyon diyagramında (P&ID) doğrulayın, ardından fiziksel güzergâhı yerleşim çizimi üzerinde inceleyin.
İmalat Çizimi (Seisaku-zu) Neyi Göstermelidir
Seisaku-zu, imalatçının parçanın şeklini ve gereksinimlerini okuyup parçayı üretmesini ve monte etmesini sağlar. Çizim, planlama aşamasındaki konumları ve ana ölçüleri devralır ve bunları malzemeyi kesmek, delik delmek ve parçaları birleştirmek için gereken bilgiye dönüştürür.
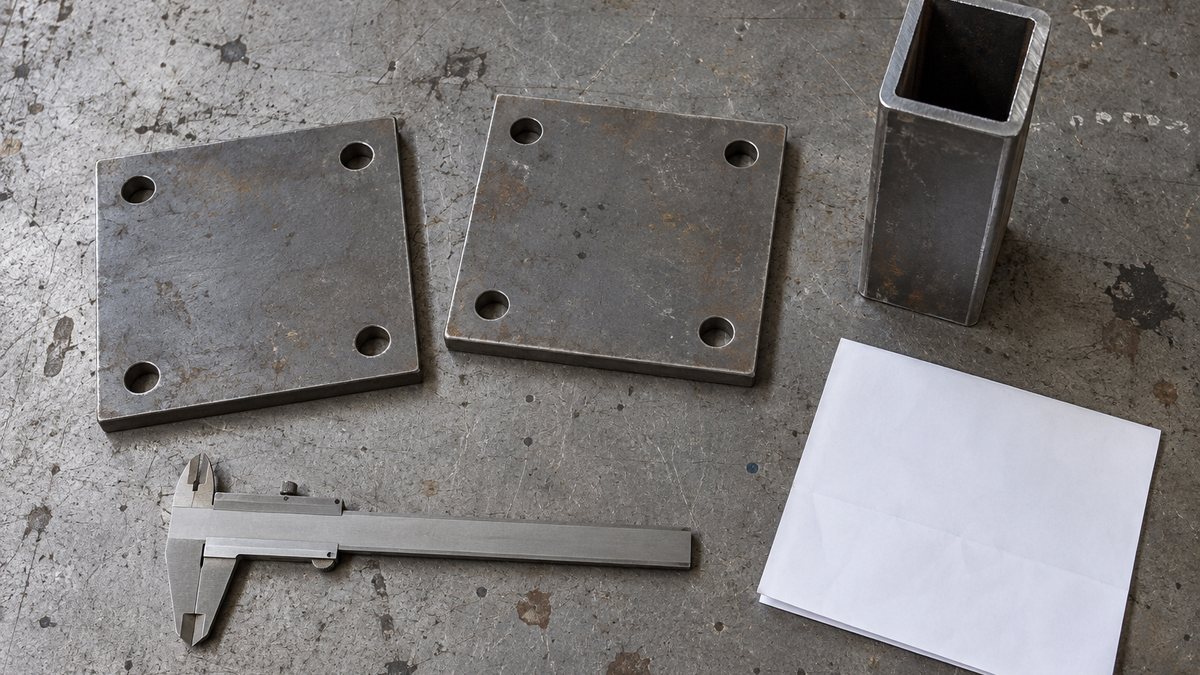
Aynı çerçeve için bile montaj çizimi ile parça çizimi farklı rol oynar. Montaj çizimi genel konumları gösterir ve parça numaralarını taşır; bu numaralar parça çizimlerine ve malzeme listesine (BOM) götürür, hep birlikte bitmiş ürünü tanımlar.
Tank ve çerçeve gibi kaynaklı sac ve yapısal çelik imalat ürünlerinde (seikan-hin) benzer şekiller, sac kalınlığına veya birleştirme türüne göre farklı işlem gerektirebilir. Yalnızca şeklin görüntüsü yetmez; şartnamede belirlenen koşullar çizime yansımalıdır.
Bir imalat çizimi seti tipik olarak şu bilgileri taşır:
- Montajın genel yerleşimi, dış hattı ve bağlantı konumları
- İmalat için gereken ayrıntılı ölçüler, açılar ve toleranslar
- Kaynak yerleri ve yöntemleri; atölye veya saha işi olarak işaretlenmiş
- Bağlanan ekipman ve boruların arayüz ayrıntıları
- Parça ayrıntıları, malzemeler, adetler ve parça numaraları
- Yalıtım, boya ve diğer yüzey bilgileri
- İmalat, montaj ve muayene sırasında uyulacak notlar
Mesnet aralığı ile tek bir plakadaki delik düzeni ayrı bilgilerdir. Parça numaraları bunları bağlar; böylece imalatçının tahmin yürütmesi gerekmez.
Yapıyı anlatan şematik çizimdir; imalat talimatı değildir. Her tasarım kendi kaynak, tolerans ve muayene koşullarını belirler.
Parça Numaralarını Malzeme Listesine Bağlayın
Parça numaraları, çizimdeki şekil ile malzeme siparişi arasındaki bağlantıdır. Sol ve sağ parçalar aynı numarayı paylaşırsa doğru bir çizim bile yanlış bir set üretebilir; bu yüzden her yöne (sağ/sol, katte-chigai) ayrı numara verin.
Malzeme listesi her numarayı adı, malzemesi, ana ölçüleri, adedi ve satın alınan mı yoksa imal edilen mi olduğu bilgisine bağlamalıdır. Çizim revize edildiğinde, şeklin yanında malzeme listesindeki adetleri ve malzeme sipariş koşullarını da güncelleyin.
Bir parçadan birden fazla kullanıldığında, adedin montaj başına mı yoksa sipariş edilecek toplam mı olduğunu belirtin. Tasarım ve üretim aynı ürünü sıklıkla farklı yapılandırır; bu fark genellikle mühendislik BOM'u (EBOM) ve üretim BOM'u (MBOM) başlığı altında konuşulur.
Satın alınan kalemlerde model numarasının yanında bağlantı ölçülerini ve montaj yönünü de kontrol edin. Dış görünüşü benzeyen ama delik aralığı veya boru ağzı konumu farklı bir alternatif, çevredeki imal edilmiş parçaların yeniden yapılmasına yol açabilir.
Ölçü Referansını ve Toleransı Birlikte Belirtin
Ölçüleri açıkça tanımlanmış bir yüzeyden veya eksenden verin. Bağlantı delik konumları tanımsızsa, doğru dış ölçüler parçanın komşusuyla nasıl birleşeceğini iletmez.
Ölçü hedefi belirler, tolerans izin verilen aralığı belirler. Her yerde sıkı tolerans işleme ve muayene yükünü artırır; bu yüzden işlev için hassasiyet gereken özellikleri, genel doğruluğun yettiği özelliklerden ayırın.
Bir uzunluk kabul edilebilirken eğik bir yüzey veya yanlış yerleştirilmiş bir delik yine de işlevi bozabilir. Yalnızca boyutla ifade edilemeyen gereksinimler için geometrik toleransları kullanın ve neyi garanti etmeleri gerektiğini açıkça yazın.
Çizime hangi toleranslama standardının uygulandığını da kontrol edin. Sık kullanılan başvurular ABD'de ASME Y14.5-2018 (2024'te yeniden onaylandı) ve uluslararası olarak ISO 1101:2017'dir; Türkiye'de ISO 1101'in TSE tarafından TS EN ISO 1101 adıyla yayımlandığı bilinir, ancak güncel baskıyı TSE'den doğrulayın. Japon standardı JIS B 0021:1998, daha önceki bir ISO taslağına (ISO/DIS 1101:1996) dayanır; ISO ailesiyle karşılaştırılabilir ama ASME ile birbirinin yerine kullanılamaz, ayrıca bir Japon çizimi güncel ISO baskısını izlemiyor olabilir.
Tolerans Zinciri: 100 ± 0,2 Artı 200 ± 0,3
İki parça uç uca geldiğinde her tolerans montaj uzunluğunu etkiler. Şekil 4, yalnızca örnek olarak seçilmiş uzunluk ve toleranslarla en kötü durumu hesaplar.
Bu, parçaların seri dizildiği basit bir durumdur. Parça toleranslarını belirlemek için izin verilen montaj uzunluğundan geriye doğru çalışın.
Değerler yalnızca örnektir; çerçeve veya tank için önerilen tolerans değildir. Kaynaklı yapılarda çekme, kaynak yönü ve bağlantı referansları ayrıca incelenmelidir.
Karşı tarafın yalnızca 300 ± 0,2 mm'ye izin verdiğini varsayalım. O zaman bu parça toleransları her kombinasyonda uyumu garanti edemez; serbest bırakmadan önce toleransların sıkılaştırılmasına mı yoksa tasarımın ayarlanabilir hâle getirilmesine mi karar verin.
Hesap yaparken gösterimi karıştırmayın. Bu örnekte ±0,2 mm her yöndeki paydır, yani toplam bant 0,4 mm'dir. Tolerans tablosu üst ve alt sınır veriyorsa, bant genişliği ile ± değerini karıştırmamak için her şeyi tek biçime çevirin.
Üst ve alt sapmaları eşit olmayan ölçülerde, montajın en büyük ve en küçük değerini ayrı hesaplayın. Her ölçünün toplanıp toplanmadığını ya da çıkarılıp çıkarılmadığını formüle yansıtın; çizimde yan yana durmaları, ölçülerin basitçe toplanması gerektiği anlamına gelmez.
Kök kareler toplamı (RSS) gibi istatistiksel yöntemler burada yaklaşık ±0,36 mm gibi daha küçük bir değer verir, ancak parça dağılımları hakkındaki varsayımlara dayanır. En kötü durum hesabı, her kombinasyonun uyup uymadığını kontrol etmenin temkinli yoludur.
Tüm ölçüleri zincirleme vermek aynı konumun birden fazla yoldan hesaplanmasına izin verir ve çelişkilere davetiye çıkarır. Ölçüleri bağlantı referansından verin; muayene ölçülerini referans bilgilerden ayırın.
Basılı bir çizimi cetvelle ölçerek yazılı bir ölçünün yerine koymayın; yazıcı ayarları ve ölçekleme kâğıttaki uzunlukları değiştirir. İmalatçıların kullanacağı değerleri ve birimleri çizimin kendisinde gösterin.
Kaynak, Yalıtım, Boya ve Muayene
Kaynak gösterimi, yerin yanı sıra istenen birleştirme koşullarını ve atölye ya da saha ayrımını da içermelidir. Atölyede tamamlanacakla teslimattan sonra birleştirilecek kısımları ayırmak, sevkiyat bölümlerini saha işinin kapsamıyla hizalar.
Çalışma pozisyonları ve ekipman atölyede ve sahada farklıdır; bu yüzden çizilen tek bir çizgi iş koşullarını iletmez. Gereken ağız açma ve muayene koşullarını ilgili şartnameye bağlayın ve kaynak prosesini de hesaba katın.
Yalıtımlı ekipmanda çıplak ölçüleri yalıtımlı dış hattan ayırın. Yeterince çıkıntı yapmayan nozullar ve mesnet braketleri bağlantıya ve yalıtım işine engel olur; bu yüzden yalıtımı sonraki aşamaya bırakmayıp arayüz ayrıntılarına yansıtın.
Boya ve yüzey işlemi notları renk veya proses adının yanında işlem yapılacak bölgeyi de göstermelidir. Birleşen yüzeylerin veya dişlerin işlemsiz kalması gerekiyorsa bunu yazın; imalatçı tahmin yürütmek zorunda kalmaz.
Tamamlandıktan sonra görünmeyen her şey için muayene koşullarını erken netleştirin. Bir ölçü montajdan sonra ölçülemiyorsa, ara aşamada neyin ölçüleceği ve hangi kayıtların tutulacağı konusunda imalatçıyla anlaşın.
Kontrol Sırası: Uyuyor mu, Üretilebilir mi, Ölçülebilir mi?
Ölçülerde yazım hatası aramadan önce çizimi ekipmanın yapması gereken işlevle ve karşı tarafın koşullarıyla karşılaştırın. Arayüz hatası, her parçanın kendi çizimine uyduğu hâlde bütünün monte edilememesi demektir; bu da sahada yeniden işe dönüşür.
Sonra imalat ve montaj sırasını gözünüzde canlandırın: aletler ulaşabiliyor mu, bağlantı elemanları sıkılabiliyor mu, parçalar yerine geçirilebiliyor mu? Son olarak ölçü referanslarını ve kabul kriterlerini izleyin; bu, üretilebilen ama muayene koşulları belirsiz çizimleri ortaya çıkarır.
Kesit görünüşler gizli kademeleri ve sac kalınlıklarını göstermeli ve gerekli detaylara yönlendirmelidir. Japon çizimlerine yeni başlayanlar, önce izdüşüm ile kesit arasındaki ilişkiyi öğrenerek kontrolü hızlandırabilir; Japon çizimlerinde üçüncü açı izdüşüm kullanıldığına dikkat edin, Türkiye'de ise genellikle birinci açı izdüşüm kullanılır.
İmalat çizimleri çok bilgi taşır; bu yüzden her şeyi tek paftaya sıkıştırmak yerine genel ve detay paftalarını ayırmak genellikle daha okunaklıdır. Resim numaraları ve parça numaraları birbirine atıf yaparsa imalatçılar ve montajcılar ihtiyaç duyduklarını bulabilir.
Doğrulanabilir Yorumlar Yazın
"Ölçüleri tekrar kontrol edin" gibi belirsiz yorumlardan kaçının. Karşı çizimin resim numarasını ve sorunu yazın; düzeltmeyi yapan kişi niyeti anlar ve bir sonraki sunum buna göre kontrol edilebilir.
Örneğin "delik konumu yanlış" yerine çerçeve resim numarasını ve ekipman resim numarasını verin, referans yüzeyden mesafe farkını kaydedin. İmalatçılar tek başlarına bir tarafa uymamalıdır; önce tasarım tarafı arayüzü netleştirir.
Kontrolü Boşluk Bırakmadan Bölün
Bir çizimi birkaç kişi kontrol ediyorsa rolleri paylaştırın: mekanik dış hattı, boru bağlantıları, bakım ise kontrol alanını inceler. Sınır bölgelerini birlikte kontrol edin; her taraf diğerinin baktığını varsayarak bir noktanın gözden kaçmasını önleyin.
Yaygın bir düzende üreticinin veya imalatçının tasarımcısı çizimi hazırlar, şirket içi bir kontrolcü ve alıcı kendi kapsamlarını ayrı ayrı kontrol eder. Hazırlayan, kontrol eden ve onaylayan rollerini ayırın ve işlev ile arayüzleri kimin değerlendireceğine baştan karar verin.
Onay Çizimleri: İade Kodları, Yayın Durumu ve Sorumluluk
Onay adımı, sipariş ettiğiniz şeyi üreticinin üreteceği şeyle karşılaştırır. Satın alma şartnamesindeki (kobai shiyosho) performans ve malzemeleri, yerleşimi etkileyen ölçüler ve arayüzlerle birlikte tek tek izleyin.
Her şartname gereksiniminden çizime doğru gitmek, paftanın sol üst köşesinden başlamaktan daha iyi eksik bulur. Eksik bir malzeme notu veya eksik bir nozul, yalnızca çizilenleri okursanız kolayca gözden kaçar.
Tipik kontrol noktaları kaleme göre değişir:
- Tanklar: nozul hizmeti ve yönelimi, flanş koşulları, seviye göstergesi gibi cihazların bağlantı konumları
- Çerçeveler: mesnet konumları ve yük koşulları, sevkiyat bölümleri, ekipman tarafındaki bağlantı yüzeyi
İki tarafın bir şartname değişikliği üzerinde anlaştığı yerde bunu sapma listesine (deviation list, debikura) bağlayın. Asıl şartnameden farklı bir çizimin geri gönderilmesi gerekmeyebilir; bu yüzden üzerinde anlaşılmış değişiklikleri çözülmemiş farklardan ayırın.
Üreticinin teslimat şartnamesinin (nonyu shiyosho) da aynı değişiklikleri taşıdığını teyit edin. Çizim yeni ama muayene prosedürü veya malzeme koşulları eskiyse, imalattan sonra hangisinin geçerli olduğu konusunda anlaşmazlık çıkar.
İade Kodları Firmaya Göre Değişir
İnceleme sonuçları genel olarak üç gruba ayrılır: sorun yok, düzeltip yeniden sun ve koşullar sağlandığında devam et. Adlar ve anlamlar firmalar arasında değişir; bu yüzden proje başlangıcında her kodu ve imalata etkisini kararlaştırın.
Tablo, karşılaşabileceğiniz ifadeleri ve her biri için sorulacak bir soruyu gösterir. Bir standart değildir; projenizin bir koda bağladığı numara ortak bir şemadan değil, o projenin prosedüründen gelir.
| Japonca ifade | Yaygın İngilizce / Türkçe ifade | Teyit edilecek soru |
|---|---|---|
| Shonin | Approved / Onaylandı | Bu kod imalatı serbest bırakır mı, yoksa ayrı bir serbest bırakma mı gerekir? |
| Joken-tsuki shonin; komento-tsuki shonin | Approved as noted, approved with comments / Şartlı onay, yorumlarla onay | İş yorumlar dâhil devam edebilir mi? Düzeltilmiş çizim gerekiyor mu, ne zamana kadar? |
| Sai-teishutsu; fu-shonin | Revise and resubmit, rejected / Düzeltip yeniden sun, reddedildi | Neyin değişmesi gerekiyor ve bu kalemlerdeki iş durduruldu mu? |
| Sanko-zu (bir çizim etiketi, iade kodu değil) | For information, for reference only / Bilgi için, yalnızca referans | Pafta bir yanıt gerektiriyor mu ve sözleşme içeriğini bağlayıcı sayıyor mu? |
IFA, IFC ve AFC Nerede Durur
İngilizce projeler genellikle her revizyona bir yayın durumu ekler; bu, iade kodundan farklı bir etikettir. İade kodları inceleyenin nasıl yanıt verdiğini, yayın durumu ise revizyonun ne için kullanılabileceğini söyler. Japon çizimlerinde bu etiketlerin tek bir sabit karşılığı yoktur; bu yüzden açıkça eşleştirin.
| İngilizce durum | Genel anlamı | Japon tarafla teyit edilecek nokta |
|---|---|---|
| IFA (issued for approval) | İnceleme ve onay için müşteriye gönderildi | Shonin-negai (onay talebi) damgalı bir çizim, bu projede IFA ile aynı mı? |
| IFC (issued for construction) | Yapım için temel olarak yetkilendirilmiş revizyon | Tedarikçi çiziminde hangi etiket imalat için kullanım anlamına gelir; örneğin seisaku-yo (imalat için)? |
| AFC (approved for construction) | Çoğunlukla IFC gibi kullanılır; genellikle müşterinin onayını ima eder | Burada AFC, IFC ile aynı mı yoksa ayrı bir adım mı? Onayı kim veriyor? |
Bir yayın revize edildiğinde yeni revizyon eskisinin yerine geçer. İş başlamadan önce durumu yazılı olarak teyit edin ve o sırada hangi revizyonun güncel olduğunu kaydedin.
Onay, Tasarım Sorumluluğunu Kendiliğinden Alıcıya Devretmez
"Onay" sözcüğü, alıcının üreticinin tüm tasarım sorumluluğunu üstlendiği anlamına gelmez. Sorumluluk paylaşımını ve imalata başlama koşullarını sözleşme belirler; yorumlarken yalnızca iade damgasına güvenmeyin.
ABD'deki bina projelerinden gelenler benzer bir fikri tanır: AIA A201 genel koşullarında bir submittal'ın onaylanması, yüklenicinin sapmalardan sorumluluğunu genellikle kaldırmaz (ikincil kaynaklara göre; sözleşme maddeleri sık düzenlendiği için kendi sözleşmenizi okuyun).
Japonya'daki kamu işlerinde farklı terimler kullanılır. Arazi, Altyapı, Ulaştırma ve Turizm Bakanlığı'nın (MLIT) makine işlerinde yüklenici, şartname, hesap ve detay çizimlerini içeren shodaku tosho'yu (sahibinin onayı için sunulan dokümanlar) kabul ettirmek ve önemsiz kalemler dışında değişiklikten önce idareyle görüşmek zorundadır. Özel tesisler aynı adları kullanmayabilir; bu yüzden her iki taraf proje için benimsenen prosedürde uzlaşmalıdır.
İmalata Bırakmadan Önce Yorumları Kapatın
Bir yorumun iade edilmesi, düzeltmenin amaçlandığı gibi yapıldığını kanıtlamaz. Her yorum numarası için bir yanıt ve düzeltilmiş resim numarasını kaydedin; her birini düzeltildi, yanıt bekliyor veya bir sonraki revizyonda yansıtılacak olarak işaretleyin ki açık maddeler görünür kalsın.
İmalat başladığında resim numarasını, revizyon numarasını, yayın tarihini ve amacı birlikte verin. Aynı resim numarası altında etüt ve imalat kopyalarını karıştırmayın; imalatçıların hangi veriyi esas alacağını netleştirin.
Bazen bir faaliyet öne alınır; örneğin malzeme siparişi. Onaylanan kapsamı yazılı olarak sınırlayın; kimse talimatı doğrulanmamış delikleri delme veya kaynağa başlama izni olarak okumasın.
Faaliyetin yanında hedef parça numaralarını da yazın. Değişiklikten sonra kullanılabilir kalacak malzemeyi hurdaya dönüşecek malzemeden ayırın ve erken başlamanın faydasını yeniden işin maliyetiyle tartın.
Bir Nozul Yönelimi Değişikliği Çizimlere Nasıl Yayılır
Bir nozulun yönelimini değiştirmek, tank imalat çiziminin düzeltilmesiyle bitmez. Değişiklik sırasıyla bağlı borulara, boru mesnetlerine ve yakındaki yürüme yollarına ulaşır; bu yüzden değişikliğin başladığı yerden ilgili resim numaralarını dışarıya doğru izleyin.
Ekipman tarafı ile boru tarafı tanka farklı yönlerden bakıyorsa, saat yönü talimatı saat yönünün tersi olarak okunabilir. Plan görünüşünde referans yönü ve bakış yönünü hizalayın; açının yanında değişiklikten sonraki şekli de gösterin.
Bu örnekte bir nozul plan görünüşünün üst tarafından sağ tarafa taşınıyor. Etkilenen kalemlerin listesi boru güzergâhını ve mesnet konumlarını içerir.
Gerçek bir nozul tasarımı değildir. Resim numaraları, şartnameler, sipariş edilen kalemler ve tamamlanmış parçalar üzerindeki etkiyi vaka bazında değerlendirin.
Neyin değiştiğini, neden değiştiğini ve kimin kabul ettiğini kaydedin. Tek başına bir revizyon bulutu veya sembolü, başka bir mühendisin asıl gereksinimi ve değişiklik nedenini yeniden kurmasına izin vermez.
Revizyon yayımladıktan sonra önceki sürümü alan imalatçılara ve yüklenicilere haber verin. Ortak klasördeki bir dosyayı değiştirmek, sahadaki basılı kopyaların veya makinelere yüklenmiş verilerin de güncellendiğini göstermez.
Zaten üretilmiş parçalar için kullanılıp kullanılmayacağına, yeniden işlenip işlenmeyeceğine veya baştan yapılıp yapılmayacağına parça parça karar verin. Bekleme sırasında izin verilen iş kapsamını tanımlayın; böylece bir sonraki adım değişikliği bilmeden montaja geçmez.
Çok sayıda çizim olan projelerde revizyon kontrolü ve dağıtım geçmişi bir sistem olarak daha iyi çalışır. Ürün verisi yönetimi (PDM) veya ürün yaşam döngüsü yönetimi (PLM) kullanın ya da kullanmayın, temel çizimler, parçalar ve değişiklik kayıtları arasındaki bağlantıdır.
As-Built Çizimler: Teslimde Neleri Kontrol Etmeli
Kansei-zu, imalat ve montajla varılan nihai konfigürasyonu kaydeder ve teslimden sonra ekipmanı kullananlara gider. Bir onay çiziminin başlığını değiştirmek as-built çizim yapmaz; iş sırasında yapılan değişikliklerin nihai duruma ulaştığını kontrol edin.
Sahada bir boru yer değiştirdiyse bu değişikliği sistem ve mesnet çizimlerinde de izleyin. Kırmızı işaretlemeleri toplayıp resmî as-built ile karşılaştırmak, kaçan değişiklikleri azaltır.
As-built çizimin amacı, bir sonraki kontrolde veya parça değişiminde gerçek ekipmanı belirleyebilmektir. Ekipman numaralarını, parça numaralarını, kullanım kılavuzlarını ve test kayıtlarını birbirine bağlayın; okuyucu çizimden ihtiyaç duyduğu bilgiye ulaşabilsin.
Şekil 6 örnek bir teslim kontrolüdür. Neyin uyumu kanıtladığına önceden karar verin, sonra yansıtılmamış olanı arayın.
Yalnızca resim numaralarının eşleşmesi yetmez. Aşağıdaki her çiftin kendi kontrolü vardır.
| Karşılaştırılacak çift | Nereye bakılır | Kayıtta tutulacak bilgi |
|---|---|---|
| As-built çizim ve gerçek ekipman | Ekipman numarası, arayüzler, değişen konumlar | Saha değişikliklerinin nasıl yansıtıldığı |
| Montaj çizimi ve BOM | Parça numaraları, malzemeler, adetler | Yedek parçayı belirleyen bağlantılar |
| Çizimler ve test kayıtları | Hedef ekipman, test kapsamı, atıf yapılan revizyon | Test edilen şartnameyle bağlantı |
| Doküman listesi ve teslim edilen veri | Resim numaraları, revizyonlar, dosyalar, atıflar | Eksik çizimler ve açık maddeler |
Projenin gerektirdiği teslimatlara uyarlanacak bir örnektir. Tamamlama dokümanlarının kapsamını ve biçimini sözleşme ve belirtilen kılavuzlar belirler.
As-built çizim nadiren tek başına durur. Japonya kamu sektöründen bir örnek olarak, MLIT'nin makine işleri kılavuzu tamamlama dosyasında (kansei tosho) detay çizimlerinin yanında şartnameleri, hesapları, yapım kontrol kayıtlarını, satın alınan ekipman listesini ve kullanım kılavuzlarını sayar.
Elektronik teslimde düzenlenebilir ve görüntüleme formatlarını ayrı belirtin. Harici dosyalara atıf yapan çizimler, bir atıf eksikse farklı görünebilir; bu yüzden alan tarafın bunları düzgün açabildiğini teyit edin.
Dokümanlar açık maddeler bırakıyorsa bunları resim numarası, planlanan işlem ve sorumlu ile listeleyin. Ortak bir liste, bakım ekibinin seti tamam sanıp yanlış yedek parça sipariş etmesini önler.
Kontrol Listesi: Bir Japon Tedarikçiye Çizimi İade Etmeden Önce
Damgalamadan veya imzalamadan önce bu listeyi gözden geçirin. Yukarıdaki kontrol sırasını izler ve en sık yazılı teyit gerektiren kalemleri de kapsar.
- Kimlik: resim numarası, revizyon, yayın tarihi ve belirtilen amaç (etüt, onay veya imalat)
- Gereksinimler: her satın alma şartnamesi kalemi çizime kadar izlendi; üzerinde anlaşılan sapmalar çözülmemiş farklardan ayrıldı
- Uyum: arayüzler karşı çizimlerle kontrol edildi; referans noktaları, kotlar ve tesis kuzeyi hizalandı
- Nozullar: hizmet, boyut, flanş standardı ve basınç sınıfı, yönelim açısı; referans ve bakış yönü belirtilmiş
- Üretilebilirlik: alet erişimi, montaj sırası, sevkiyat bölümleri, atölye ve saha kaynakları
- Ölçüm: ölçü referansları, kabul kriterleri, toleranslama standardı ve gizli özellikler için ara kontroller
- Toleranslar: tolerans zincirleri, karşı tarafın izin verdiğiyle kontrol edildi
- Yüzey işlemi: yalıtımlı dış hat, boya ve yüzey işlemi kapsamı, işlemsiz kalacak yüzeyler
- Yanıtınız: iade kodu yazıldı, her yorum numaralandı ve karşı resim numarası verildi, kısmi serbest bırakmalar parça numarasıyla sınırlandı
- Sorumluluk: iadenin ne anlama geldiğini tanımlayan sözleşme maddesi veya prosedür
Japon Tarafa Sorulacak Sorular
Bunları erken, ideal olarak başlangıç toplantısında, imalatın yanıtlara henüz bağlı olmadığı bir zamanda gönderin.
- Her iade kodu ne anlama geliyor ve hangileri imalata başlamaya izin veriyor?
- Sizin çizim etiketleriniz bizim IFA, IFC ve AFC durumlarımızla nasıl eşleşiyor?
- Listedeki hangi çizimleri onay için, hangilerini yalnızca bilgi için sunmayı planlıyorsunuz?
- Nozul yönelim çizimlerinde tesis kuzeyini kullanıyor musunuz? Açılarınızın bakış yönü nedir?
- Bu çizimlere hangi toleranslama standardı ve baskısı uygulanıyor?
- As-built dosyası neleri içerecek ve hangi dosya biçimlerinde teslim edilecek?
Çizimi İade Etmek İçin E-posta Şablonu
Şablonu projenize uyarlayın. Köşeli parantezli kısımları değiştirin ve kendi prosedürünüzdeki kod adlarını kullanın.
Konu: Resim [No.] Rev. [X]: İnceleme sonucu ve sorular
Sayın [Ad],
[Başlık] başlıklı Resim [No.] Rev. [X]'i inceledik. İade kodumuz, [prosedür no.] uyarınca [kod]'dur.
Yorumlar:
1. Nozul [N3]: çiziminizde tesis kuzeyinden yukarıdan bakışla [açı] derece gösteriliyor. Boru çizimimiz [No.] [açı] derece gösteriyor. Hangisinin doğru olduğunu teyit eder misiniz?
2. Taban plakası, parça [No.]: delik aralığı, [referans] referansından ölçüldüğünde ekipman çizimi [No.] ile [değer] mm farklıdır. Arayüz üzerinde anlaşana kadar lütfen iki taraftan hiçbirini değiştirmeyin.Lütfen teyit edin:
1. Bu kod imalata başlamaya izin veriyor mu, yoksa önce yeniden sunmanız mı gerekiyor?
2. Malzemeyi erken sipariş etmeniz gerekiyorsa bu hangi parça numaralarını kapsıyor?
3. Bu yorumların yansıtıldığı Rev. [Y]'yi ne zaman gönderebilirsiniz?Bizim anlayışımıza göre bu inceleme, tek başına sözleşmedeki tasarım sorumluluğu dağılımını değiştirmez. Sözleşme veya prosedürünüz aksini söylüyorsa lütfen bildirin.
Saygılarımızla,
[Ad]
Bu Rehberin Sınırları
- Terim eşleşmesi genel bir rehberdir. Firmalar, sektörler ve sözleşme türleri bu adları farklı kullanır; proje dokümanları geçerlidir.
- Şematik çizimler ve örnek tolerans değerleri yalnızca açıklama amaçlıdır. İmalat talimatı veya önerilen tolerans değildir.
- İade kodları ve yayın durumları için evrensel bir standart yoktur. Kaynaklar bazı etiketler, özellikle AFC ve IFC, konusunda hemfikir değildir.
- Bu rehber hukuki tavsiye değildir. Tasarım sorumluluğunun kimde olduğu sözleşmeye ve geçerli hukuka bağlıdır.
- JIS, ISO, ASME ve TSE standartlarının güncel baskılarını bir şartnamede atıf yapmadan önce teyit edin.
Sık Sorulan Sorular
İmalat Çizimi ile Shop Drawing Arasındaki Fark Nedir?
Birçok kişi terimleri birbirinin yerine kullanır. Fark olan yerde shop drawing'ler parçaların nasıl uyacağını ve monte edileceğini koordine eder; imalat çizimleri ise kaynak, tolerans ve yüzey işlemi gibi parça seviyesindeki ayrıntıları verir. Japonca kullanımda seko-zu saha montajını ve uyumunu kapsar, bazı çizimler ikisini de taşır; bu yüzden her paftanın gerekli içeriğini önceden kararlaştırın.
Onay Çiziminde Damga Varsa İmalata Hemen Başlanabilir mi?
Kendiliğinden değil. Buna iade kodu, ekli koşullar ve açık yorumlar karar verir; şartlı bir iade veya kısmi serbest bırakma söz konusu olabilir. İmalatçıya hangi resim numaralarının, revizyonların ve iş kapsamının kullanılabileceğini açıkça bildirin.
Yerleşim Çizimindeki Ölçülerle İmalat Yapılabilir mi?
Hayır; çizim yaklaşık veya doğrulanmamış değerler içeriyorsa yapılamaz. Karşı tarafla üzerinde anlaşılan arayüzleri devralın, imalat referanslarını, toleransları, malzemeleri ve birleştirme koşullarını tanımlayın, sonra imalat için bir çizim yayımlayın.
3B Model İmalat Çizimlerinin Yerini Tutar mı?
Bu, modelin neyi içerdiğine ve imalatçının neyi alabildiğine bağlıdır. Yalnızca şekil tolerans veya delik koşullarını iletmeyebilir; uygulanacak koşulları netleştirmek için gerektiğinde çizim veya notlar kullanın.
As-Built ve İmalat Çizimindeki Ölçüler Farklıysa Ne Yapılır?
Farkın amaçlanan bir değişiklik mi yoksa kaçan bir güncelleme mi olduğunu anlamak için değişiklik onay kayıtlarını gerçek ekipmanla karşılaştırın. Sahadaki bir fark, değişikliği kendiliğinden geçerli kılmaz; as-built'i güncellemeden önce mutabakatı ve muayene kayıtlarını izleyin.
Kaynaklar
- Shop ve fabrication drawing: Strand, "Shop Drawings vs. Fabrication Drawings"
- GA çizimi içeriği: Project Materials, "What Is a General Arrangement Drawing"
- IFC ve AFC kullanımı, geçersiz kılınan revizyonlar, yazılı durum kontrolü: Procore, "IFC Drawings"
- AFC'nin ayrıca onaylanmış set olarak anlatımı: Bluent, IFC ve AFC çizimleri üzerine mühendislik blogu
- İnceleme sonuçları ve tutarsız kodlar: Kissflow, "Vendor Drawing Approval"
- AIA A201 ve submittal onayı: Lorman, "AIA 201 Document: Submission of Shop Drawings"; LBCC Law, "Submittal Review"
- Tesis kuzeyi: Wermac, piping coordination; CR4 forum, "Plant North vs True North"
- En kötü durum ve RSS tolerans zinciri: Wevolver, "Tolerance Stack-up Analysis"
- ASME Y14.5-2018: ASME, Y14.5 Dimensioning and Tolerancing
- ISO 1101:2017: ISO, ISO 1101:2017
- JIS B 0021:1998: SAI Global, JIS B 0021:1998 kaydı
- Japonya kamu makine işlerinde onay için sunulan dokümanlar: MLIT, Makine İşleri Ortak Şartnamesi, taslak (Japonca)
- Japonya kamu makine işlerinde tamamlama dokümanları: MLIT, makine işleri tamamlama dokümanları hazırlama kılavuzu, taslak (Japonca)
Japonca orijinal makaleBu rehber, Japonya’daki okurlar için yazılmış bir MONOSCOPE makalesinden uyarlanmıştır: 製作図とは?計画図・承認図との違いと図面の流れ・検図の実例
Editör hakkında
 MONOSCOPE editörüFOUNDER & EDITOR
Bir tesis ekipmanı üreticisinde ve bir tesis mühendisliği firmasında yaklaşık on yıl boyunca ekipman teklifi, tasarımı ve devreye alma işlerinde çalıştıktan sonra dijital pazarlamaya geçti. Bugün B2B üreticilerine web danışmanlığı yapıyor ve ürünlerini ve teknolojilerini anlaşılır biçimde anlatmalarına yardımcı oluyor. Japonya’nın Enerji Yöneticisi (Energy Manager) ve Üçüncü Sınıf Baş Elektrik Mühendisi ulusal lisanslarına sahip.
2017’den beri bir mühendislik blogu (500’den fazla yazı) ve yaklaşık 20.000 abonesi olan Japonca bir YouTube kanalı yürütüyor. Her rehber Japon atölyesinin bakış açısıyla yazılır ve atıf yapılan standartlarla karşılaştırılır.