Shop Drawing dan Gambar Fabrikasi: Istilah Gambar Jepang
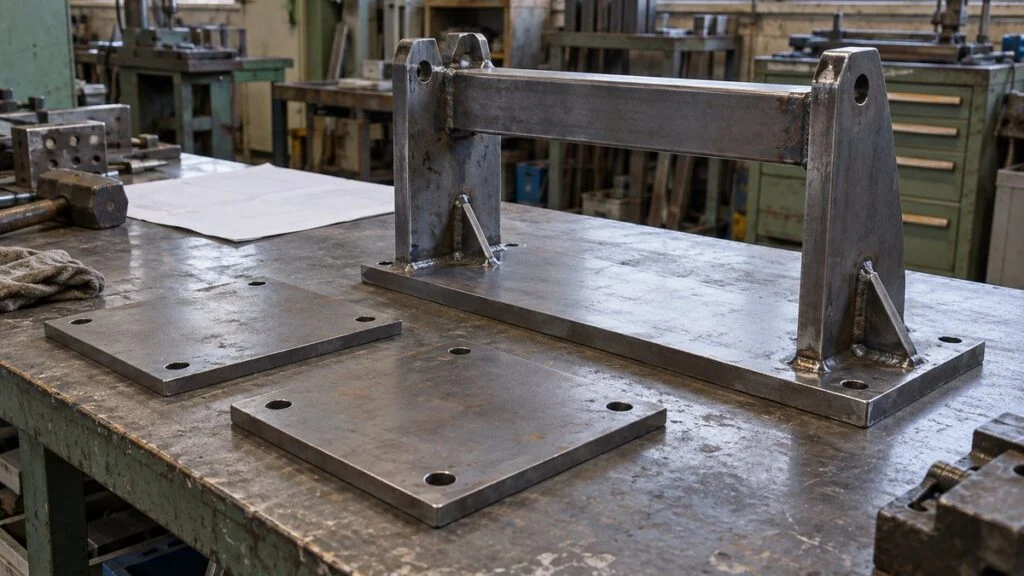
Sebuah kontraktor EPC (engineering, procurement, and construction) Jepang mengirim gambar rangka penyangga pipe rack dan sebuah tangki penyimpanan ke tim Anda. Satu set berjudul 計画図 (keikaku-zu), set lain berstempel 承認願 (shonin-negai), dan set ketiga berjudul 製作図 (seisaku-zu). Sebelum membalas, Anda perlu tahu set mana yang dikomentari, set mana yang boleh masuk bengkel, dan apa arti stempel pengembalian Anda.
Nama-nama gambar Jepang ini hanya kira-kira sama dengan nama gambar dalam bahasa Inggris. Keikaku-zu mirip layout drawing atau general arrangement (GA), seisaku-zu mirip gambar fabrikasi atau shop drawing, dan kansei-zu (完成図) mirip gambar as-built.
Shonin-zu (承認図), atau approval drawing, agak berbeda karena namanya memuat prosedur: pembeli memeriksa gambar yang diajukan, lalu kedua pihak sepakat atas isinya. Artikel ini menjelaskan padanan istilah, alur gambar dari tata letak sampai as-built, dan cara me-review-nya. Di bagian akhir ada checklist dan contoh email yang bisa Anda pakai ulang.
Daftar isi
- Nama Gambar Jepang dan Padanan Terdekatnya
- Alur Gambar dari Tata Letak sampai As-Built
- Isi Gambar Tata Letak (Keikaku-zu)
- Isi Gambar Fabrikasi (Seisaku-zu)
- Urutan Pemeriksaan: Apakah Cocok, Bisa Dibuat, Bisa Diukur?
- Approval Drawing: Kode Pengembalian, Status Rilis, dan Tanggung Jawab
- Perubahan Orientasi Nozzle Menjalar ke Banyak Gambar
- Gambar As-Built: Apa yang Diperiksa saat Serah Terima
- Checklist: Sebelum Mengembalikan Gambar ke Pemasok Jepang
- Batasan Panduan Ini
- FAQ
- Sumber
Nama Gambar Jepang dan Padanan Terdekatnya
Pakai tabel ini sebagai titik awal, bukan kamus terjemahan. Kolom terakhir menunjukkan di mana terjemahan satu kata bisa menyesatkan.
| Istilah Jepang | Padanan terdekat | Tujuan utama | Di mana padanan meleset |
|---|---|---|---|
| 計画図 keikaku-zu | Layout drawing, general arrangement (GA) drawing | Menguji apakah tata letak, sambungan, dan akses berfungsi | Bisa berupa kajian awal dengan nilai yang belum pasti. GA peralatan dari vendor biasanya lebih rinci. |
| 承認図 shonin-zu | Approval drawing, submittal, drawing issued for approval (IFA) | Mengonfirmasi dan menyepakati apa yang akan dibuat pemasok | Menggambarkan prosedur dan tujuan, bukan jenis isi. GA atau gambar fabrikasi bisa diajukan sebagai shonin-zu. |
| 製作図 seisaku-zu | Gambar fabrikasi, shop drawing | Memberi tahu fabrikator apa yang dibuat dan dengan kondisi apa | "Shop drawing" bisa juga mencakup koordinasi dan pemasangan. Berjudul seisaku-zu belum berarti dirilis untuk fabrikasi. |
| 完成図 kansei-zu | Gambar as-built, record drawing | Mencatat kondisi akhir untuk orang yang mengoperasikan dan merawat peralatan | Biasanya diserahkan bersama spesifikasi, catatan uji, dan manual, bukan gambar saja. |
Dalam proyek di Indonesia, istilah "shop drawing" dan "gambar kerja" juga sering dipakai. Karena itu, tanyakan sheet mana yang dimaksud pemasok Jepang dengan nama tersebut, jangan mengasumsikan padanannya.
Mengapa Shonin-zu Bukan Jenis Gambar
Keikaku-zu dan seisaku-zu menyebut isi gambar. Shonin-zu menyebut apa yang sedang terjadi pada gambar itu: pemasok sudah mengajukannya agar pembeli memeriksanya terhadap persyaratan.
Satu sheet bisa sekaligus menjadi gambar fabrikasi dan approval drawing, karena sebagian pemasok membuat draf gambar fabrikasi lebih dulu lalu meminta persetujuan atas draf itu. Pada setiap gambar yang Anda terima, baca dua hal secara terpisah: tujuannya dan status persetujuannya.
Gambar Fabrikasi vs. Shop Drawing
Pemakaian dalam bahasa Inggris belum seragam. Sebagian sumber menganggap keduanya sinonim, sedangkan sumber lain memakai "shop drawing" untuk koordinasi dengan proyek dan "gambar fabrikasi" untuk detail tingkat komponen seperti las, posisi baut, toleransi, dan finishing.
Seisaku-zu umumnya berada di sisi fabrikasi. Seko-zu (施工図, gambar pelaksanaan) adalah nama yang lazim untuk informasi pemasangan dan pencocokan di lapangan, walaupun gambar pemasangan rangka bisa memuat kedua jenis informasi. Jika kontrak Anda menyebut "shop drawing", tanyakan ke pemasok sheet mana yang akan diajukan dengan nama itu.
General Arrangement (GA) vs. Keikaku-zu
"General arrangement" mencakup dua skala yang berbeda. GA area pabrik menunjukkan bagaimana peralatan dan struktur ditempatkan bersama, sedangkan GA peralatan hanya membahas satu unit.
GA peralatan biasanya memuat hal-hal berikut:
- Dimensi keseluruhan
- Nozzle schedule: ukuran, rating, posisi sudut, dan elevasi
- Detail tumpuan dan pola baut pondasi
- Titik angkat dan berat
- Material dan kondisi desain
- Acuan orientasi untuk sudut nozzle
Karena sangat rinci, GA peralatan dari vendor yang dikirim untuk di-review bisa jadi disebut shonin-zu oleh rekan Jepang Anda, bukan keikaku-zu. Tanyakan nama yang dipakai pemasok, lalu cocokkan dengan daftar gambar proyek.
Alur Gambar dari Tata Letak sampai As-Built
Urutan dasarnya sederhana: perencanaan menetapkan tata letak dan persyaratan, pembeli memeriksa gambar pemasok, lalu fabrikasi dan pemasangan berujung pada catatan as-built. Dua hal maju secara terpisah: seberapa rinci sebuah gambar, dan apakah gambar itu boleh dipakai untuk fabrikasi.
Tabel berikut membandingkan keempat gambar menurut tujuan dan pertanyaan yang harus dijawab sebelum gambar maju ke tahap berikutnya.
| Hal yang dibandingkan | Keikaku-zu (tata letak) | Shonin-zu (approval) | Seisaku-zu (fabrikasi) | Kansei-zu (as-built) |
|---|---|---|---|---|
| Tujuan utama | Menguji apakah konsep dan tata letak berfungsi | Mengonfirmasi dan menyepakati isi yang diajukan | Menyampaikan kondisi fabrikasi dan perakitan | Mencatat kondisi akhir |
| Biasanya dibuat oleh | Desainer atau sisi pembeli | Manufaktur atau kontraktor | Manufaktur atau fabrikator | Manufaktur atau kontraktor pemasangan |
| Yang diperiksa | Dimensi utama, ruang, interface | Kesesuaian dengan spesifikasi, dimensi, dan material yang diminta | Dimensi rinci, komponen, sambungan, inspeksi | Pekerjaan yang benar-benar dilakukan, perubahan, catatan rujukan |
| Pertanyaan sebelum lanjut | Apakah kondisi untuk detailing sudah lengkap? | Apa syarat pengembalian dan item yang masih terbuka? | Apakah item dan revisi yang dipakai sudah jelas? | Apakah peralatan dan dokumen sudah sesuai? |
Nama gambar kurang penting dibanding tiga hal ini: siapa yang menyusun dokumen, siapa yang memeriksanya dengan kondisi apa, dan revisi mana yang diteruskan ke langkah berikutnya. Sepakati ketiganya secara tertulis. Pengajuan saja tidak memajukan pekerjaan, seperti terlihat pada Gambar 1.
Mulai fabrikasi bergantung pada syarat pengembalian dan pada apakah koreksinya sudah dilakukan.
Hanya contoh umum. Kontrak dan aturan pengendalian gambar proyek menentukan kode pengembalian, perlu tidaknya pengajuan ulang, dan syarat mulai fabrikasi.
Isi Gambar Tata Letak (Keikaku-zu)
Keikaku-zu menunjukkan konsep pada tahap awal desain dan menguji apakah tata letak serta sambungan berfungsi. Pokok bahasannya adalah hubungan peralatan dengan sekelilingnya dan ruang yang dibutuhkan orang untuk bekerja, bukan hanya bentuk peralatan.
Ambil contoh tangki di dalam gedung. Denah yang hanya menunjukkan bahwa tangki muat di lantai belum cukup, karena tata letak juga harus menunjukkan ke arah mana pintu akses terbuka dan ke arah mana komponen internal ditarik keluar. Baru dengan itu Anda tahu apakah operasi, inspeksi, dan penggantian tetap bisa dilakukan pada posisi tersebut.
Pilih isi gambar sesuai peralatan dan pertanyaan yang ingin dijawab. Jika tugasnya menetapkan posisi peralatan di plant, daftar berikut membuat semua desainer bekerja dengan kondisi yang sama:
- Jarak dari datum tata letak ke pusat peralatan, dan tinggi pemasangan
- Kaki peralatan, pondasi, dan posisi baut angkur
- Ruang perawatan, seperti ruang tarik untuk komponen internal
- Jalur pipa utama dan interface dengan peralatan yang tersambung
- Lintasan buka manhole dan pintu akses
- Jalur kendaraan, lintasan putar, dan jalur orang
- Fungsi nozzle, tujuan sambungan, dan kondisi yang masih dikaji
Denah ini menumpuk pintu akses tangki horizontal, ruang tarik komponen internalnya, dan jalur orang untuk memeriksa interferensi.
Skema untuk penjelasan, dimensi dihilangkan. Ruang yang sebenarnya ditentukan dari prosedur inspeksi pabrikan, cara pengeluaran, dan kondisi lokasi.
Datum, Elevasi, dan Plant North
Tentukan posisi peralatan dari grid line bangunan atau datum lokasi, bukan hanya dari peralatan di sebelahnya. Dengan datum yang sama, gambar sipil, mekanikal, dan perpipaan yang ditumpuk akan memperlihatkan di mana posisi tidak cocok.
Ketinggian juga perlu acuan bersama, jadi tulis terpisah elevasi lantai, puncak pondasi, dan centerline peralatan. Jika elevasi centerline tertukar dengan elevasi tempat kaki bertumpu, kesalahan baru muncul saat pipa disambung dan bisa memaksa tumpuan dibuat ulang.
"Depan" menurut pabrikan belum tentu sama dengan utara lokasi. Plant north (PN) adalah arah acuan yang ditetapkan untuk lokasi, biasanya searah grid plant sehingga drafter tidak perlu bekerja dengan sudut yang janggal terhadap utara sejati (true north). Plot plan umumnya menampilkan keduanya, jadi sejajarkan dengan plant north dan tandai arah depan peralatan agar orientasi nozzle dan pintu akses bisa dibagikan.
Perancang pondasi membutuhkan lebih dari bentuk luar dan posisi kaki: berat dan gaya pada setiap tumpuan juga penting. Cocokkan dengan loading data, karena gambar tata letak saja tidak dapat menetapkan kondisi desain pondasi.
Posisi Operasi vs. Posisi Perawatan
Peralatan yang muat dalam kondisi normal masih bisa menabrak pipa di sebelahnya saat komponen internal ditarik keluar. Gambar bentuk saat operasi dengan garis tegas, lalu tumpukkan selubung ruang perawatan dengan garis putus-putus agar kedua kondisi bisa dibandingkan.
Ruang tarik tidak hanya ditentukan oleh panjang komponen. Hitung juga posisi orang yang memegang alat, titik pemasangan rigging, dan tempat meletakkan komponen yang sudah dilepas, supaya Anda bisa menilai apakah pekerjaannya benar-benar bisa dilakukan.
Untuk pintu dan manhole, gambar lintasan geraknya, bukan hanya posisi saat terbuka. Pintu yang tidak menyentuh pipa masih bisa menutup jalur orang, jadi rencanakan juga rute orang selama pekerjaan.
Pemeriksaan kendaraan perlu menghitung ayunan keluar saat berbelok, bukan hanya lebar kendaraan. Hubungkan rute dari titik bongkar ke lokasi pemasangan, dan hindari tata letak yang unit barunya bisa masuk tetapi unit pengganti tidak bisa keluar.
Pemeriksaan ruang ini juga berpengaruh pada pekerjaan shutdown di masa depan. Jika item inspeksi dan komponen yang akan diganti didaftar sejak awal, tata letak yang dihasilkan sesuai dengan alur kerja maintenance.
Format Bebas, tetapi Dasar Pertimbangan Tetap Tercatat
Format keikaku-zu mengikuti tujuannya, jadi pastikan jelas apa yang harus diputuskan dari setiap sheet. Jika sheet itu menguji tata letak, jalur orang, zona inspeksi, dan titik sambungan yang terbaca lebih penting daripada semua dimensi las.
Format bebas bukan alasan untuk mengabaikan konvensi menggambar. Samakan skala, satuan, datum, dan legenda, serta pisahkan nilai perkiraan dari nilai yang sudah pasti, supaya engineer lain dapat mengikuti asumsi di balik kajian itu.
Jika dimensi peralatan dipakai sebagai placeholder, tandai bahwa nilai itu belum dikonfirmasi pabrikan. Catat juga seberapa jauh perubahan nanti akan menjalar ke pondasi dan perpipaan, sehingga tim bisa memutuskan apakah pekerjaan tersebut boleh dimulai lebih awal.
Diagram sambungan pipa dan gambar penempatan peralatan menjawab pertanyaan yang berbeda. Konfirmasi sambungan pada piping and instrumentation diagram (P&ID), lalu kaji rute fisiknya pada gambar tata letak.
Isi Gambar Fabrikasi (Seisaku-zu)
Seisaku-zu memungkinkan fabrikator membaca bentuk dan persyaratan sebuah komponen, lalu membuat dan merakitnya. Gambar ini meneruskan posisi dan dimensi utama dari tahap perencanaan dan mengubahnya menjadi informasi untuk memotong material, membuat lubang, dan menyambung komponen.
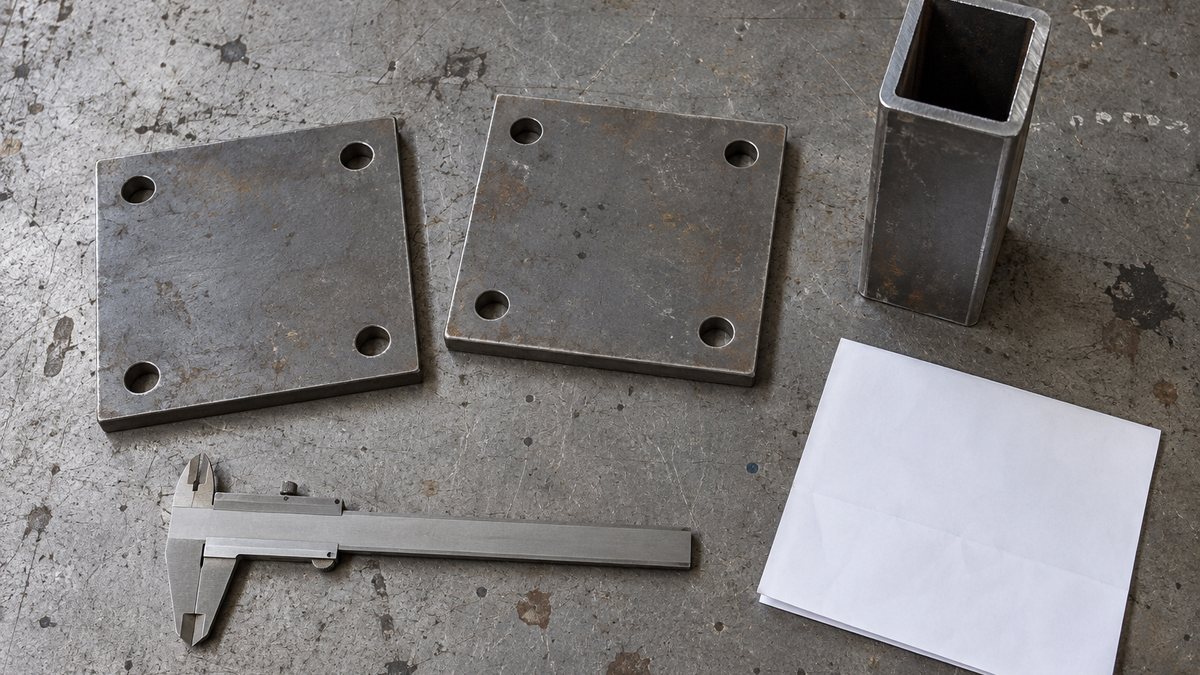
Gambar rakitan dan gambar komponen punya peran berbeda, bahkan untuk rangka yang sama. Gambar rakitan menunjukkan posisi keseluruhan dan membawa nomor komponen; nomor itu mengarah ke gambar komponen dan bill of materials (BOM), yang bersama-sama mendefinisikan barang jadi.
Pada produk fabrikasi pelat dan baja struktural (製缶品, seikan-hin) seperti tangki dan rangka, bentuk yang mirip bisa membutuhkan pekerjaan berbeda karena tebal pelat atau jenis sambungan. Gambar bentuk saja tidak cukup; kondisi yang ditetapkan dalam spesifikasi harus sampai ke gambar.
Satu set gambar fabrikasi biasanya memuat informasi berikut:
- Susunan rakitan keseluruhan, bentuk luar, dan posisi pemasangan
- Dimensi rinci, sudut, dan toleransi yang dibutuhkan untuk fabrikasi
- Lokasi dan metode las, ditandai sebagai pekerjaan bengkel (shop) atau lapangan (field)
- Detail interface dengan peralatan dan pipa yang tersambung
- Detail komponen, material, jumlah, dan nomor komponen
- Insulasi, pengecatan, dan informasi finishing lain
- Catatan yang harus dipatuhi saat fabrikasi, perakitan, dan inspeksi
Jarak tumpuan dan pola lubang pada satu pelat adalah informasi yang berbeda. Nomor komponen menghubungkan keduanya sehingga fabrikator tidak perlu menebak.
Skema struktur, bukan instruksi fabrikasi. Setiap desain menetapkan sendiri kondisi las, toleransi, dan inspeksinya.
Hubungkan Nomor Komponen dengan BOM
Nomor komponen menghubungkan bentuk pada gambar dengan pemesanan material. Jika komponen kiri dan kanan memakai satu nomor, gambar yang benar pun bisa menghasilkan set yang salah, jadi beri setiap sisi (hand) nomornya sendiri.
BOM sebaiknya mengaitkan setiap nomor dengan nama, material, dimensi utama, jumlah, dan status beli atau buat sendiri. Saat gambar direvisi, perbarui jumlah di BOM dan syarat pemesanan material bersama dengan bentuknya.
Jika satu komponen dipakai beberapa kali, nyatakan apakah jumlahnya per rakitan atau total pemesanan. Desain dan manufaktur sering menyusun produk yang sama dengan struktur berbeda, selisih yang biasanya dibahas sebagai E-BOM vs. M-BOM.
Untuk barang beli, periksa dimensi sambungan dan arah pemasangan, bukan hanya nomor tipenya. Pengganti yang bentuk luarnya mirip tetapi jarak lubang atau posisi portnya berbeda bisa memaksa komponen fabrikasi di sekitarnya dibuat ulang.
Tuliskan Datum Pengukuran dan Toleransi Bersamaan
Beri dimensi dari permukaan atau pusat yang jelas. Dimensi luar yang benar tidak menjelaskan bagaimana komponen berpasangan dengan komponen sebelahnya jika posisi lubang pemasangan belum ditetapkan.
Dimensi menetapkan targetnya, toleransi menetapkan rentang yang diizinkan. Toleransi ketat di semua tempat menambah beban pemesinan dan inspeksi, jadi pisahkan bagian yang butuh presisi demi fungsi dari bagian yang cukup dengan ketelitian umum.
Panjang bisa lulus sementara permukaan miring atau lubang yang bergeser tetap gagal secara fungsi. Pakai toleransi geometri untuk persyaratan yang tidak bisa dinyatakan dengan ukuran saja, dan jelaskan apa yang harus dijamin.
Periksa juga standar toleransi mana yang berlaku pada gambar. Rujukan yang lazim adalah ASME Y14.5-2018 (R2024) di AS dan ISO 1101:2017 secara internasional. JIS B 0021:1998, standar Jepang, berbasis draf ISO sebelumnya (ISO/DIS 1101:1996), sehingga sebanding dengan keluarga ISO tetapi tidak dapat saling menggantikan dengan ASME; gambar Jepang pun belum tentu mengikuti edisi ISO terbaru.
Jika perusahaan Anda merujuk SNI untuk toleransi, tanyakan ke QA edisi mana yang dipakai dan apakah sama dengan standar pada gambar pemasok. Kami belum memastikan padanan SNI-nya, jadi jangan mengutipnya dalam spesifikasi tanpa pengecekan.
Akumulasi Toleransi: 100 ± 0,2 Ditambah 200 ± 0,3
Jika dua komponen diletakkan ujung ke ujung, toleransi masing-masing memengaruhi panjang rakitan. Gambar 4 menghitung kondisi terburuk (worst case) dengan panjang dan toleransi yang dipilih hanya sebagai ilustrasi.
Ini kasus sederhana komponen yang disusun seri. Untuk menetapkan toleransi komponen, bekerjalah mundur dari panjang rakitan yang diizinkan.
Nilai hanya ilustrasi, bukan toleransi yang direkomendasikan untuk rangka atau tangki. Struktur las juga perlu dikaji terpisah untuk penyusutan, orientasi las, dan datum pemasangan.
Misalkan pasangannya hanya mengizinkan 300 ± 0,2 mm. Toleransi komponen ini tidak bisa menjamin kecocokan untuk semua kombinasi, jadi sebelum rilis, putuskan apakah toleransi diperketat atau desain diubah agar bisa disetel.
Jaga konsistensi notasi saat menghitung. Pada contoh ini, ±0,2 mm adalah penyimpangan ke tiap arah, jadi lebar rentang penuhnya 0,4 mm. Jika tabel toleransi memberi batas atas dan bawah, ubah semuanya ke satu bentuk agar lebar rentang tidak tertukar dengan nilai ±.
Untuk penyimpangan atas dan bawah yang tidak sama, hitung maksimum dan minimum rakitan secara terpisah. Cerminkan dalam rumus apakah setiap dimensi menambah atau mengurangi, karena dimensi yang tertulis berdampingan pada gambar tidak berarti harus dijumlahkan begitu saja.
Metode statistik seperti root sum square (RSS) memberi angka lebih kecil, sekitar ±0,36 mm di sini, tetapi bertumpu pada asumsi tentang distribusi komponen. Worst case adalah cara konservatif untuk memeriksa apakah semua kombinasi pas.
Merantai semua dimensi membuat satu posisi yang sama bisa dihitung lebih dari satu cara dan mengundang kontradiksi. Beri dimensi dari datum pemasangan, dan pisahkan dimensi inspeksi dari informasi referensi.
Jangan mengukur gambar cetak dengan penggaris sebagai pengganti dimensi tertulis, karena pengaturan cetak dan skala mengubah panjang di kertas. Tampilkan nilai dan satuan yang harus dipakai fabrikator pada gambar itu sendiri.
Las, Insulasi, Cat, dan Inspeksi
Callout las memerlukan kondisi sambungan yang diminta dan penandaan bengkel atau lapangan, selain lokasinya. Memisahkan apa yang diselesaikan di bengkel dari apa yang disambung setelah pengiriman menyelaraskan pembagian untuk pengiriman dengan lingkup pekerjaan di lapangan.
Posisi kerja dan peralatan berbeda antara bengkel dan lapangan, jadi satu garis gambar tidak menyampaikan kondisi kerja. Kaitkan groove dan kondisi inspeksi yang diminta dengan spesifikasi terkait, dan pertimbangkan juga proses lasnya.
Untuk peralatan berinsulasi, pisahkan dimensi polos dari bentuk luar setelah insulasi. Nozzle dan bracket tumpuan yang menonjol kurang jauh akan mengganggu sambungan dan pekerjaan insulasi, jadi masukkan insulasi ke detail interface dan jangan serahkan ke tahap berikutnya.
Callout pengecatan dan perlakuan permukaan sebaiknya menunjukkan area yang diproses, selain warna atau nama prosesnya. Jika permukaan kontak atau ulir harus tetap tanpa perlakuan, tuliskan, sehingga fabrikator tidak perlu menebak.
Rapikan kondisi inspeksi sejak awal untuk bagian yang tersembunyi setelah selesai. Jika sebuah dimensi tidak bisa diukur setelah dirakit, sepakati dengan fabrikator apa yang diukur pada tahap antara dan rekaman apa yang disimpan.
Urutan Pemeriksaan: Apakah Cocok, Bisa Dibuat, Bisa Diukur?
Sebelum mencari salah ketik pada dimensi, bandingkan gambar dengan fungsi yang dituntut dari peralatan dan kondisi pihak pasangannya. Kesalahan interface berarti tiap komponen bisa sesuai gambarnya tetapi keseluruhannya tetap tidak terpasang, dan itu menjadi rework di lapangan.
Berikutnya, bayangkan urutan fabrikasi dan perakitan: apakah alat bisa menjangkau, apakah pengikat bisa dikencangkan, apakah komponen bisa dimasukkan? Terakhir, ikuti datum pengukuran dan kriteria penerimaan; langkah ini mengungkap gambar yang bisa dibuat tetapi kondisi inspeksinya tidak jelas.
Gambar potongan harus memperlihatkan step dan tebal pelat yang tersembunyi serta menunjuk ke detail yang diperlukan. Pembaca yang baru mengenal gambar Jepang bisa mempercepat review dengan lebih dulu memahami hubungan antara proyeksi dan potongan.
Gambar fabrikasi membawa banyak informasi, jadi memisahkan sheet gambaran umum dan sheet detail biasanya lebih mudah dibaca daripada menjejalkan semuanya pada satu sheet. Dengan nomor gambar dan nomor komponen yang saling merujuk, fabrikator dan pemasang dapat menemukan yang mereka butuhkan.
Tulis Komentar yang Bisa Diverifikasi
Hindari komentar samar seperti "cek ulang dimensi". Sebutkan nomor gambar pasangannya dan masalahnya, agar orang yang mengoreksi memahami maksudnya dan pengajuan berikutnya bisa dicek terhadap komentar itu.
Alih-alih "posisi lubang salah", misalnya, tulis nomor gambar rangka dan nomor gambar peralatan, lalu catat selisih jaraknya dari permukaan datum. Fabrikator tidak boleh menyesuaikan salah satu sisi atas keputusan sendiri; sisi desain menyelesaikan interface lebih dulu.
Bagi Tugas Review tanpa Meninggalkan Celah
Jika beberapa orang me-review satu gambar, bagi perannya: mekanikal memeriksa bentuk luar, perpipaan memeriksa sambungan, dan maintenance memeriksa ruang inspeksi. Review area perbatasan bersama-sama agar tidak ada yang terlewat karena tiap pihak mengira pihak lain sudah memeriksanya.
Satu susunan yang umum: desainer pabrikan atau fabrikator menyusun gambar, sementara pemeriksa internal dan pembeli masing-masing memeriksa lingkupnya. Pisahkan peran penyusun, pemeriksa (kenzu, pemeriksaan gambar), dan penyetuju, serta tetapkan sejak awal siapa yang menilai fungsi dan interface.
Approval Drawing: Kode Pengembalian, Status Rilis, dan Tanggung Jawab
Tahap approval membandingkan apa yang Anda pesan dengan apa yang akan dibuat pabrikan. Telusuri performa dan material dari purchase specification, bersama dimensi dan interface yang memengaruhi tata letak, satu item demi satu item.
Menelusuri dari tiap persyaratan spesifikasi ke gambar menemukan celah lebih baik daripada mulai dari pojok kiri atas sheet. Callout material yang hilang atau nozzle yang tidak ada mudah terlewat jika Anda hanya membaca apa yang tergambar.
Titik pemeriksaan yang umum berbeda untuk tiap barang:
- Tangki: fungsi dan orientasi nozzle, kondisi flange, dan posisi pemasangan level gauge serta instrumen sejenis
- Rangka: posisi tumpuan dan kondisi beban, pembagian untuk pengiriman, dan permukaan pemasangan pada sisi peralatan
Jika kedua pihak sudah menyetujui perubahan spesifikasi, kaitkan dengan daftar deviasi (deviation list). Gambar yang berbeda dari spesifikasi awal belum tentu harus dikembalikan, jadi pisahkan perubahan yang disepakati dari perbedaan yang belum selesai.
Konfirmasi juga bahwa delivery specification (nonyu shiyosho) pabrikan memuat perubahan yang sama. Jika gambarnya baru tetapi prosedur inspeksi atau syarat materialnya masih lama, orang akan berselisih setelah fabrikasi tentang mana yang berlaku.
Kode Pengembalian Berbeda di Tiap Perusahaan
Hasil review umumnya jatuh ke tiga kelompok: tidak ada masalah, perbaiki dan ajukan ulang, dan lanjut setelah syarat dipenuhi. Nama dan artinya berbeda antar perusahaan, jadi sepakati tiap kode dan pengaruhnya pada fabrikasi di awal proyek.
Tabel ini menunjukkan ungkapan yang mungkin Anda temui dan satu pertanyaan untuk tiap ungkapan. Tabel ini bukan standar, dan nomor kode apa pun di proyek Anda berasal dari prosedur proyek itu, bukan dari skema umum.
| Ungkapan Jepang | Ungkapan Inggris yang umum | Pertanyaan untuk dikonfirmasi |
|---|---|---|
| 承認 shonin | Approved | Apakah kode ini melepas fabrikasi, atau perlu rilis terpisah? |
| joken-tsuki shonin; komento-tsuki shonin | Approved as noted, approved with comments | Bolehkah pekerjaan jalan dengan komentar tersebut? Apakah gambar terkoreksi diperlukan, dan kapan? |
| 再提出 sai-teishutsu; 不承認 fu-shonin | Revise and resubmit, rejected | Apa yang harus berubah, dan apakah pekerjaan pada item ini sudah dihentikan? |
| 参考図 sanko-zu (label gambar, bukan kode pengembalian) | For information, for reference only | Apakah sheet ini perlu dijawab, dan apakah kontrak menganggap isinya mengikat? |
Posisi IFA, IFC, dan AFC
Proyek berbahasa Inggris biasanya menambahkan status rilis pada tiap revisi, dan ini label yang berbeda dari kode pengembalian. Kode pengembalian menyatakan bagaimana reviewer menanggapi, sedangkan status rilis menyatakan untuk apa revisi itu boleh dipakai. Gambar Jepang tidak punya padanan tunggal yang baku untuk label ini, jadi petakan secara eksplisit.
| Status Inggris | Arti yang lazim | Yang dikonfirmasi ke pihak Jepang |
|---|---|---|
| IFA (issued for approval) | Dikirim ke klien untuk review dan approval | Apakah gambar berstempel 承認願 (shonin-negai, "permohonan persetujuan") sama dengan IFA di proyek ini? |
| IFC (issued for construction) | Revisi yang diberi wewenang sebagai dasar pembangunan | Label mana pada gambar pemasok yang berarti dipakai untuk fabrikasi, misalnya 製作用 (seisaku-yo)? |
| AFC (approved for construction) | Sering dipakai seperti IFC, biasanya mengisyaratkan klien sudah menyetujui | Apakah AFC di sini sama dengan IFC, atau langkah terpisah? Siapa yang memberi persetujuan? |
Ketika sebuah rilis direvisi, revisi baru menggantikan yang lama. Konfirmasi status secara tertulis sebelum pekerjaan dimulai, dan catat revisi mana yang berlaku pada saat itu.
Approval Tidak Otomatis Memindahkan Tanggung Jawab Desain ke Pembeli
Kata "approval" tidak berarti pembeli sudah mengambil alih seluruh tanggung jawab desain pabrikan. Kontrak menetapkan pembagian tanggung jawab dan syarat mulai fabrikasi, jadi jangan menafsirkannya hanya dari stempel pengembalian.
Gagasan serupa dikenal pada kontrak konstruksi di AS. Menurut AIA A201, approval submittal pada umumnya tidak membebaskan kontraktor dari tanggung jawab atas penyimpangan, kecuali kontraktor sudah memberitahukannya secara tertulis saat pengajuan dan arsitek menyetujuinya. Klausul kontrak sering diubah, jadi baca kontrak Anda sendiri.
Pekerjaan umum di Jepang memakai istilah berbeda. Pada pekerjaan mesin untuk kementerian infrastruktur Jepang (MLIT), kontraktor harus mendapat penerimaan atas 承諾図書 (shodaku tosho, dokumen untuk diterima), termasuk spesifikasi, perhitungan, dan gambar detail, dan harus berkonsultasi dengan pemilik sebelum mengubahnya, kecuali untuk hal kecil. Plant swasta mungkin tidak memakai nama yang sama, jadi kedua pihak perlu menyamakan prosedur yang dipakai di proyek.
Tutup Komentar sebelum Rilis untuk Fabrikasi
Mengembalikan komentar tidak membuktikan bahwa koreksinya sudah dilakukan sesuai maksud. Catat jawaban dan nomor gambar terkoreksi untuk setiap nomor komentar, dan tandai masing-masing sebagai sudah dikoreksi, menunggu jawaban, atau akan dimasukkan pada revisi berikutnya, supaya item terbuka tetap terlihat.
Saat fabrikasi dimulai, serahkan nomor gambar, nomor revisi, tanggal terbit, dan tujuan sekaligus. Jangan campur salinan kajian dan salinan fabrikasi dengan nomor gambar yang sama, dan jelaskan data mana yang dianggap benar oleh fabrikator.
Kadang satu kegiatan boleh jalan lebih dulu, misalnya memesan material. Batasi lingkup yang disetujui secara tertulis agar tidak ada yang menafsirkan instruksi itu sebagai izin mengebor lubang yang belum pasti atau mulai mengelas.
Sebutkan nomor komponen sasaran, bukan hanya kegiatannya. Pisahkan material yang tetap bisa dipakai setelah perubahan dari yang akan menjadi sisa, lalu timbang manfaat mulai lebih awal terhadap biaya rework.
Perubahan Orientasi Nozzle Menjalar ke Banyak Gambar
Mengubah orientasi nozzle tidak selesai dengan mengoreksi gambar fabrikasi tangki. Perubahan menjalar ke pipa yang tersambung, tumpuan pipa, dan walkway di sekitarnya secara berurutan, jadi telusuri nomor gambar terkait ke luar dari titik awal perubahan.
Jika sisi peralatan dan sisi perpipaan memandang tangki dari arah berbeda, instruksi searah jarum jam bisa dibaca berlawanan arah jarum jam. Samakan arah acuan dan arah pandang pada denah, dan tunjukkan bentuk setelah perubahan bersama sudutnya.
Pada contoh ini, nozzle pindah dari bagian atas denah ke sisi kanan. Daftar item terdampak mencakup rute pipa dan posisi tumpuan.
Bukan desain nozzle yang sebenarnya. Dampak pada nomor gambar, spesifikasi, barang yang sudah dipesan, dan komponen yang sudah selesai dipilah satu per satu.
Catat apa yang berubah, mengapa berubah, dan siapa yang menyetujuinya. Awan revisi atau simbol saja tidak memungkinkan engineer lain merekonstruksi persyaratan awal dan alasan perubahan.
Setelah menerbitkan revisi, beri tahu fabrikator dan kontraktor yang menerima versi sebelumnya. Mengganti file di folder bersama tidak memberi tahu apakah salinan cetak di lapangan atau data yang sudah dimuat ke mesin ikut diperbarui.
Untuk komponen yang sudah dibuat, putuskan per komponen apakah dipakai, dikerjakan ulang, atau dibuat lagi. Tetapkan lingkup pekerjaan yang diizinkan selama menunggu, agar langkah berikutnya tidak lanjut ke perakitan tanpa mengetahui perubahannya.
Pada proyek dengan banyak gambar, pengendalian revisi dan riwayat distribusi bekerja lebih baik sebagai sistem. Dengan atau tanpa product data management (PDM) atau product lifecycle management (PLM), dasarnya adalah hubungan antara gambar, komponen, dan catatan perubahan.
Gambar As-Built: Apa yang Diperiksa saat Serah Terima
Kansei-zu mencatat konfigurasi akhir yang dicapai melalui fabrikasi dan pemasangan, dan diserahkan kepada orang yang memakai peralatan setelah serah terima. Mengganti judul approval drawing tidak menjadikannya gambar as-built; periksa bahwa perubahan selama pekerjaan sudah sampai ke kondisi akhir.
Jika sebuah pipa digeser di lapangan, ikuti perubahan itu sampai ke gambar sistem dan gambar tumpuan. Mengumpulkan coretan merah (red markup) dan membandingkannya dengan as-built resmi mengurangi perubahan yang terlewat.
Fungsi gambar as-built adalah memungkinkan peralatan sebenarnya dikenali pada inspeksi atau penggantian berikutnya. Hubungkan nomor peralatan, nomor komponen, buku petunjuk, dan catatan uji, sehingga pembaca dapat bergerak dari gambar ke informasi yang dibutuhkan.
Gambar 6 adalah contoh pemeriksaan serah terima. Tentukan lebih dulu apa yang membuktikan kecocokan, lalu cari apa yang belum tercermin.
Nomor gambar yang cocok saja tidak cukup. Setiap pasangan di bawah punya pemeriksaannya sendiri.
| Pasangan yang dibandingkan | Bagian yang diperiksa | Yang disimpan sebagai catatan |
|---|---|---|
| As-built vs. peralatan aktual | Nomor peralatan, interface, posisi yang berubah | Cara perubahan di lapangan dicerminkan |
| Gambar rakitan vs. BOM | Nomor komponen, material, jumlah | Kaitan yang mengidentifikasi komponen pengganti |
| Gambar vs. catatan uji | Peralatan sasaran, lingkup uji, revisi yang dirujuk | Hubungan dengan spesifikasi yang diuji |
| Daftar dokumen vs. data yang diserahkan | Nomor gambar, revisi, file, rujukan | Gambar yang kurang dan item terbuka |
Contoh untuk disesuaikan dengan dokumen yang diwajibkan proyek. Kontrak dan pedoman yang ditetapkan menentukan lingkup dan format dokumen penyelesaian.
Gambar as-built jarang berdiri sendiri. Sebagai satu contoh sektor publik, pedoman MLIT untuk pekerjaan mesin mencantumkan gambar detail bersama spesifikasi, perhitungan, catatan pengendalian konstruksi, daftar peralatan yang dibeli, dan buku petunjuk dalam 完成図書 (kansei tosho, dokumen penyelesaian).
Pada serah terima elektronik, tentukan format yang bisa diedit dan format untuk dibaca secara terpisah. Gambar yang merujuk file eksternal bisa tampil berbeda jika rujukannya hilang, jadi pastikan pihak penerima bisa membukanya dengan benar.
Jika dokumen menyisakan item terbuka, daftarkan dengan nomor gambar, rencana tindakan, dan penanggung jawab (PIC). Daftar bersama mencegah staf maintenance menganggap set sudah lengkap lalu memesan komponen pengganti yang salah.
Checklist: Sebelum Mengembalikan Gambar ke Pemasok Jepang
Jalankan daftar ini sebelum memberi stempel atau tanda tangan. Urutannya mengikuti urutan pemeriksaan di atas dan mencakup hal-hal yang paling sering perlu dikonfirmasi tertulis.
- Identitas: nomor gambar, revisi, tanggal terbit, dan tujuan yang dinyatakan (kajian, approval, atau fabrikasi)
- Persyaratan: tiap item purchase specification ditelusuri ke gambar; deviasi yang disepakati dipisahkan dari perbedaan yang belum selesai
- Kecocokan: interface diperiksa terhadap gambar pasangan; datum, elevasi, dan plant north sudah sejajar
- Nozzle: fungsi, ukuran, standar dan rating flange, serta sudut orientasi, dengan arah acuan dan arah pandang dinyatakan
- Bisa dibuat: akses alat, urutan perakitan, pembagian untuk pengiriman, dan las bengkel vs. lapangan
- Pengukuran: datum pengukuran, kriteria penerimaan, standar toleransi, dan pemeriksaan antara untuk bagian tersembunyi
- Toleransi: akumulasi toleransi diperiksa terhadap yang diizinkan pihak pasangan
- Finishing: bentuk luar berinsulasi, lingkup cat dan perlakuan permukaan, serta permukaan yang dibiarkan tanpa perlakuan
- Tanggapan Anda: kode pengembalian dinyatakan, tiap komentar bernomor dengan nomor gambar pasangan, dan rilis sebagian dibatasi per nomor komponen
- Tanggung jawab: klausul kontrak atau prosedur yang mendefinisikan arti pengembalian
Pertanyaan untuk Pihak Jepang
Kirim pertanyaan ini sejak awal, idealnya saat kickoff, selagi belum ada fabrikasi yang bergantung pada jawabannya.
- Apa arti tiap kode pengembalian, dan kode mana yang mengizinkan fabrikasi dimulai?
- Bagaimana label gambar Anda dipetakan ke status IFA, IFC, dan AFC kami?
- Gambar mana pada daftar yang akan Anda ajukan untuk approval, dan mana yang hanya untuk referensi?
- Apakah Anda memakai plant north pada gambar orientasi nozzle? Apa arah pandang untuk sudut-sudut Anda?
- Standar dan edisi toleransi mana yang berlaku untuk gambar-gambar ini?
- Apa isi paket as-built, dan dalam format file apa?
Contoh Email untuk Mengembalikan Gambar
Sesuaikan contoh ini dengan proyek Anda. Ganti bagian dalam kurung siku, dan pakai nama kode dari prosedur Anda sendiri.
Subjek: Gambar [No.] Rev. [X]: Hasil Review dan Pertanyaan
Yth. [Nama],
Kami telah me-review Gambar [No.] Rev. [X], [judul]. Kode pengembalian kami adalah [kode] sesuai [no. prosedur].
Komentar:
1. Nozzle [N3]: gambar Anda menunjukkan [sudut] derajat dari plant north, dilihat dari atas. Gambar perpipaan kami [No.] menunjukkan [sudut] derajat. Mohon konfirmasi mana yang benar.
2. Base plate, komponen [No.]: pitch lubang berbeda [nilai] mm dari gambar peralatan [No.], diukur dari [datum]. Mohon jangan ubah salah satu sisi sebelum kita menyepakati interface-nya.Mohon konfirmasi:
1. Apakah kode ini mengizinkan fabrikasi dimulai, atau Anda perlu mengajukan ulang lebih dulu?
2. Jika Anda perlu memesan material lebih awal, nomor komponen mana yang tercakup?
3. Kapan Anda bisa mengirim Rev. [Y] yang sudah memuat komentar ini?Pemahaman kami, review ini sendiri tidak mengubah pembagian tanggung jawab desain berdasarkan kontrak. Mohon beri tahu kami jika kontrak atau prosedur Anda menyatakan sebaliknya.
Hormat kami,
[Nama]
Batasan Panduan Ini
- Pemetaan istilah hanyalah panduan umum. Perusahaan, industri, dan jenis kontrak memakai nama-nama ini secara berbeda, dan dokumen proyek yang berlaku.
- Gambar skema dan nilai toleransi contoh hanya ilustrasi. Semuanya bukan instruksi fabrikasi atau toleransi yang direkomendasikan.
- Kode pengembalian dan status rilis tidak punya standar universal. Sumber berbeda pendapat tentang beberapa label, terutama AFC vs. IFC.
- Panduan ini bukan nasihat hukum. Siapa yang memegang tanggung jawab desain bergantung pada kontrak dan hukum yang berlaku.
- Pastikan edisi terbaru standar JIS, ISO, dan ASME sebelum mengutipnya dalam spesifikasi. Padanan SNI belum kami konfirmasi.
FAQ
Apa Beda Gambar Fabrikasi dengan Shop Drawing?
Banyak orang memakai kedua istilah secara bergantian. Jika dibedakan, shop drawing mengoordinasikan bagaimana barang cocok dan dipasang, sedangkan gambar fabrikasi memberi detail tingkat komponen seperti las, toleransi, dan finishing. Dalam pemakaian Jepang, seko-zu mencakup pemasangan dan pencocokan di lapangan, dan sebagian gambar memuat keduanya, jadi sepakati isi yang diminta untuk tiap sheet.
Apakah Fabrikasi Boleh Mulai Begitu Approval Drawing Dicap?
Tidak otomatis. Kode pengembalian, syarat yang menyertai, dan komentar yang masih terbuka yang menentukan, dan bisa saja berlaku pengembalian bersyarat atau rilis sebagian. Beri tahu fabrikator dengan tepat nomor gambar, revisi, dan lingkup pekerjaan yang boleh dipakai.
Bisakah Dimensi Gambar Tata Letak Dipakai untuk Fabrikasi?
Tidak, jika gambar memuat nilai perkiraan atau belum pasti. Teruskan interface yang sudah disepakati dengan pihak pasangan, tetapkan datum fabrikasi, toleransi, material, dan kondisi penyambungan, baru terbitkan gambar untuk fabrikasi.
Apakah Model 3D Menggantikan Gambar Fabrikasi?
Itu bergantung pada isi model dan apa yang bisa diterima fabrikator. Bentuk saja mungkin tidak menyampaikan toleransi atau kondisi lubang, jadi pakai gambar atau catatan sesuai kebutuhan agar kondisi yang berlaku jelas.
Bagaimana Jika Dimensi As-Built dan Fabrikasi Berbeda?
Bandingkan catatan persetujuan perubahan dengan peralatan aktual untuk mengetahui apakah perbedaan itu perubahan yang disengaja atau pembaruan yang terlewat. Perbedaan di lapangan tidak otomatis membuat suatu perubahan sah, jadi telusuri catatan kesepakatan dan inspeksi sebelum memperbarui as-built.
Sumber
- Shop vs. fabrication drawings: Strand, "Shop Drawings vs. Fabrication Drawings"
- GA drawing contents: Project Materials, "What Is a General Arrangement Drawing"
- IFC and AFC use, superseded revisions, written status check: Procore, "IFC Drawings"
- AFC as a separately approved set: Bluent, engineering blog on IFC and AFC drawings
- Review dispositions and inconsistent codes: Kissflow, "Vendor Drawing Approval"
- AIA A201 and submittal approval: Lorman, "AIA 201 Document: Submission of Shop Drawings"; LBCC Law, "Submittal Review"
- Plant north: Wermac, piping coordination; CR4 forum, "Plant North vs True North"
- Worst-case and RSS stack-up: Wevolver, "Tolerance Stack-up Analysis"
- ASME Y14.5-2018: ASME, Y14.5 Dimensioning and Tolerancing
- ISO 1101:2017: ISO, ISO 1101:2017
- JIS B 0021:1998: SAI Global, JIS B 0021:1998 listing
- Documents for acceptance on Japanese public machinery works: MLIT, Common Specifications for Machinery Work, draft (bahasa Jepang)
- Completion documents on Japanese public machinery works: MLIT, guideline for machinery work completion documents, draft (bahasa Jepang)
Artikel asli dalam bahasa JepangPanduan ini disusun dari artikel MONOSCOPE yang ditulis untuk pembaca di Jepang: 製作図とは?計画図・承認図との違いと図面の流れ・検図の実例
Tentang editor
 Editor MONOSCOPEFOUNDER & EDITOR
Sekitar sepuluh tahun bekerja di produsen peralatan pabrik dan perusahaan rekayasa pabrik, menangani usulan, desain, dan uji jalan peralatan, lalu beralih ke pemasaran digital. Kini menjadi konsultan web bagi produsen B2B, membantu mereka menjelaskan produk dan teknologinya. Memegang lisensi nasional Jepang sebagai Energy Manager dan Insinyur Kepala Listrik Kelas Tiga.
Menulis blog teknik sejak 2017 (lebih dari 500 artikel) dan mengelola kanal YouTube berbahasa Jepang dengan sekitar 20.000 pelanggan. Setiap panduan ditulis dari sudut pandang lantai produksi Jepang dan diperiksa terhadap standar yang dikutip.