Plan de fabrication vs plan d’avant-projet et d’approbation
Un contractant général (EPC) japonais envoie à votre équipe des plans pour une ossature support de rack de tuyauterie et un réservoir de stockage. Un jeu porte le titre 計画図, un deuxième le tampon 承認願 (shonin-negai, « demande d'approbation »), un troisième le titre 製作図. Avant de répondre, vous devez savoir sur quel jeu porter vos commentaires, lequel peut partir en atelier et ce que signifiera votre code de retour.
Ces noms japonais ne correspondent que de façon approximative aux noms de plans français. Le keikaku-zu (計画図) se rapproche d'un plan d'implantation ou plan d'ensemble (GA, general arrangement), le seisaku-zu (製作図) d'un plan de fabrication ou plan d'atelier, et le kansei-zu (完成図) d'un plan de récolement (as-built).
Le shonin-zu (承認図, plan pour approbation) fait exception, car son nom contient une procédure : l'acheteur examine un plan soumis et les deux parties s'accordent sur son contenu. Ce guide montre comment ces termes se répondent, comment les plans avancent de l'avant-projet au récolement et comment les vérifier. Il se termine par une checklist et un e-mail type réutilisables.
Sommaire
- Les noms japonais des plans et leurs équivalents les plus proches
- Du plan d'avant-projet au plan de récolement
- Ce que doit montrer un plan d'avant-projet (keikaku-zu)
- Ce que doit montrer un plan de fabrication (seisaku-zu)
- Ordre de vérification : cela s'assemble-t-il, peut-on le fabriquer, peut-on le mesurer ?
- Plans pour approbation : codes de retour, statut d'émission et responsabilité
- Comment un changement d'orientation de tubulure se propage dans les plans
- Plans de récolement : que vérifier à la remise
- Checklist : avant de retourner un plan à un fournisseur japonais
- Limites de ce guide
- FAQ
- Sources
Les noms japonais des plans et leurs équivalents les plus proches
Utilisez ce tableau comme point de départ, pas comme table de traduction. La dernière colonne indique où une traduction en un mot peut induire en erreur.
| Terme japonais | Équivalents les plus proches | Objet principal | Où l'équivalence s'arrête |
|---|---|---|---|
| 計画図 keikaku-zu | Plan d'avant-projet, plan d'implantation, plan d'ensemble (GA) | Vérifier que l'implantation, les raccordements et l'accès fonctionnent | Peut être une étude préliminaire avec des valeurs non confirmées. Le plan d'ensemble d'un équipement fourni par un fabricant est en général plus détaillé. |
| 承認図 shonin-zu | Plan pour approbation, plan soumis au visa, IFA (issued for approval) | Confirmer et convenir de ce que le fournisseur va fabriquer | Décrit une procédure et un objectif, pas un type de contenu. Un plan d'ensemble ou un plan de fabrication peut être soumis comme shonin-zu. |
| 製作図 seisaku-zu | Plan de fabrication, plan d'atelier (shop drawing) | Indiquer aux fabricants ce qu'ils doivent produire et dans quelles conditions | « Shop drawing » peut aussi couvrir la coordination et l'installation. Un seisaku-zu n'est pas, à lui seul, un plan libéré pour la fabrication. |
| 完成図 kansei-zu | Plan de récolement, plan conforme à l'exécution (as-built) | Consigner l'état final pour ceux qui exploitent et entretiennent l'équipement | Généralement remis avec les spécifications, rapports d'essais et notices, pas seul. Le DOE du bâtiment joue un rôle comparable. |
Les termes varient selon l'entreprise, le secteur et le contrat. Vérifiez-les dans la liste des plans et dans la procédure du projet.
Pourquoi le shonin-zu n'est pas un type de plan
Keikaku-zu et seisaku-zu décrivent ce que contient un plan. Shonin-zu décrit ce qui lui arrive : un fournisseur l'a soumis pour que l'acheteur le compare aux exigences.
Une même feuille peut donc être à la fois plan de fabrication et plan pour approbation, car certains fournisseurs établissent d'abord le plan de fabrication puis demandent l'approbation de ce projet. Sur chaque plan reçu, lisez séparément deux choses : son objet et son statut d'approbation.
Plan de fabrication ou plan d'atelier
L'usage n'est pas fixé, y compris en anglais. Certaines sources traitent « shop drawing » et « fabrication drawing » comme des synonymes, d'autres réservent le premier à la coordination avec le projet et le second au détail de pièce : soudures, positions des boulons, tolérances, finitions.
Le seisaku-zu se situe plutôt du côté fabrication. Le seko-zu (施工図, plan d'installation) désigne en général les informations de pose et d'ajustage sur site, mais un plan d'installation d'ossature peut porter les deux types d'informations. Si votre contrat parle de « plans d'atelier » ou de « shop drawings », demandez au fournisseur quelles feuilles il soumettra sous ce nom.
Plan d'ensemble (GA) et keikaku-zu
« General arrangement » recouvre deux échelles. Un GA d'unité montre comment équipements et structures s'organisent ensemble, alors que le GA d'un équipement ne traite qu'un seul appareil.
Un plan d'ensemble d'équipement indique en général les éléments suivants :
- dimensions hors tout ;
- liste des tubulures : diamètre, classe, position angulaire, altitude ;
- détails des appuis et schéma des boulons d'ancrage ;
- points de levage et masses ;
- matières et conditions de calcul ;
- une référence d'orientation pour les angles des tubulures.
Avec ce niveau de détail, le plan d'ensemble d'un fabricant envoyé pour revue peut être ce que votre interlocuteur japonais appelle un shonin-zu, et non un keikaku-zu. Demandez quel nom le fournisseur emploie et rapprochez-le de la liste des plans du projet.
Du plan d'avant-projet au plan de récolement
La séquence de base est simple : l'avant-projet fixe l'implantation et les exigences, l'acheteur vérifie les plans du fournisseur, puis la fabrication et l'installation aboutissent au dossier de récolement. Deux choses progressent séparément : le niveau de détail d'un plan et son droit d'être utilisé pour la fabrication.
Le tableau compare les quatre plans par objet et par question à régler avant de passer à l'étape suivante.
| Point de comparaison | Keikaku-zu (avant-projet) | Shonin-zu (approbation) | Seisaku-zu (fabrication) | Kansei-zu (récolement) |
|---|---|---|---|---|
| Objet principal | Vérifier que le concept et l'implantation fonctionnent | Confirmer le contenu soumis et en convenir | Transmettre les conditions de fabrication et d'assemblage | Consigner l'état final |
| Établi en général par | Concepteur ou côté acheteur | Fabricant ou entreprise | Fabricant ou sous-traitant de fabrication | Fabricant ou entreprise d'installation |
| Ce qu'il faut regarder | Dimensions principales, espaces, interfaces | Conformité aux spécifications, dimensions et matières exigées | Dimensions détaillées, pièces, assemblages, contrôle | Travaux réellement exécutés, modifications, enregistrements référencés |
| Question avant l'étape suivante | Les conditions sont-elles réunies pour détailler ? | Quelles sont les conditions de retour et les points ouverts ? | Les pièces et l'indice à utiliser sont-ils clairs ? | L'équipement et les documents concordent-ils ? |
La ligne « établi par » montre une répartition typique sur les projets d'unités de process. Elle change selon le mode de contractualisation.
Les noms comptent moins que trois faits : qui établit un document, qui le vérifie et selon quelles conditions, et quel indice passe à l'étape suivante. Convenez-en par écrit. La simple soumission ne fait pas avancer le travail, comme le montre la figure 1.
Le lancement de la fabrication dépend des conditions de retour et de la prise en compte des corrections.
Exemple général. Le contrat du projet et les règles de gestion des plans fixent les codes de retour, la nécessité d'une nouvelle soumission et les conditions de lancement de la fabrication.
Ce que doit montrer un plan d'avant-projet (keikaku-zu)
Le keikaku-zu présente le concept en début d'étude et vérifie que l'implantation et les raccordements fonctionnent. Son sujet principal est la relation de l'équipement avec son environnement et avec l'espace nécessaire au travail des personnes, pas seulement la forme de l'équipement.
Prenez un réservoir installé dans un bâtiment. Un plan qui montre qu'il tient sur le sol ne suffit pas, car il faut aussi indiquer le sens d'ouverture de la trappe de visite et la direction d'extraction des internes. C'est alors seulement que l'on voit si l'exploitation, l'inspection et le remplacement restent possibles à cet emplacement.
Choisissez le contenu selon l'équipement et la question posée. Pour fixer les positions d'équipements dans une unité, cette liste donne à tous les concepteurs les mêmes conditions :
- distance entre l'origine d'implantation et l'axe de l'équipement, et hauteur d'installation ;
- pieds de l'équipement, massif de fondation et positions des boulons d'ancrage ;
- espace de maintenance, par exemple le dégagement d'extraction des internes ;
- cheminement de la tuyauterie principale et interface avec les équipements raccordés ;
- débattement des trous d'homme et des trappes d'accès ;
- trajets des véhicules, rayons de giration et cheminements du personnel ;
- fonction de chaque tubulure, destination du raccordement et conditions encore à l'étude.
Cette vue en plan superpose la trappe d'accès d'un réservoir horizontal, le dégagement d'extraction de ses internes et le passage du personnel pour rechercher les interférences.
Schéma d'illustration, sans cotes. L'espace réel découle de la procédure d'inspection du fabricant, de la méthode de dépose et des conditions du site.
Origines, altitudes et nord usine
Positionnez les équipements à partir des axes de trame du bâtiment ou d'une origine du site, pas seulement à partir de l'équipement voisin. Avec une origine commune, la superposition des plans de génie civil, de mécanique et de tuyauterie montre exactement où les positions divergent.
Les altitudes exigent aussi une référence commune : indiquez séparément le niveau du sol, le dessus du massif et l'axe de l'équipement. Si l'on confond l'altitude de l'axe avec celle des appuis, l'erreur apparaît au raccordement de la tuyauterie et peut obliger à refaire des supports.
La « face avant » du fabricant et le nord du site ne coïncident pas forcément. Le nord usine (plant north, PN) est une direction de référence définie pour le site, généralement alignée sur la trame de l'unité pour éviter de dessiner selon un angle gênant par rapport au nord vrai. Les plans de masse montrent souvent les deux : alignez-vous sur le nord usine et indiquez la face avant de l'équipement pour partager l'orientation des tubulures et des trappes.
Le concepteur des fondations a besoin de plus que le contour et la position des pieds : les masses et les efforts à chaque appui comptent aussi. Contrôlez-les avec les données de charges, car le seul plan d'implantation ne suffit pas à fixer les conditions de calcul des fondations.
Position d'exploitation et position de maintenance
Un équipement qui tient dans son état normal peut encore heurter une tuyauterie voisine lorsque l'on extrait ses internes. Dessinez le contour d'exploitation en trait continu et superposez l'enveloppe de maintenance en traits interrompus, afin de comparer les deux états.
Le dégagement d'extraction ne dépend pas que de la longueur de la pièce. Tenez compte de la position de la personne qui tient l'outil, de l'accroche de l'élingue et d'un emplacement pour poser les pièces déposées, afin de juger si l'intervention est réalisable.
Pour les portes et les trous d'homme, dessinez la trajectoire complète et pas seulement la position ouverte. Une porte qui ne touche pas la tuyauterie peut encore bloquer un passage ; prévoyez donc le cheminement du personnel pendant l'intervention.
Pour les véhicules, vérifiez le débord vers l'extérieur dans les virages et pas seulement la largeur. Reliez le point de déchargement à l'emplacement d'installation, et évitez une implantation où un appareil neuf entre mais où l'appareil de remplacement ne peut pas ressortir.
Ces vérifications d'espace concernent aussi les futurs arrêts. Lister d'abord les points d'inspection et les pièces à remplacer donne une implantation cohérente avec le processus de maintenance.
Format libre, mais raisonnement traçable
Le format d'un keikaku-zu suit son objectif ; précisez donc ce que chaque feuille doit permettre de décider. Si la feuille sert à tester une implantation, des passages lisibles, des zones d'inspection et des points de raccordement comptent plus que chaque cote de soudure.
Un format libre n'autorise pas à ignorer les conventions de dessin. Gardez cohérents l'échelle, les unités, les origines et la légende, et séparez les valeurs approximatives des valeurs confirmées, pour qu'un autre ingénieur puisse suivre les hypothèses de l'étude.
Si une dimension d'équipement est provisoire, indiquez qu'elle n'est pas encore confirmée par le fabricant. Notez aussi jusqu'où une modification ultérieure toucherait les fondations et la tuyauterie, pour que l'équipe décide s'il faut lancer ce travail plus tôt.
Un schéma de raccordement de tuyauterie et un plan d'implantation d'équipements répondent à des questions différentes. Confirmez les raccordements sur le schéma de tuyauterie et d'instrumentation (P&ID), puis étudiez le cheminement physique sur le plan d'implantation.
Ce que doit montrer un plan de fabrication (seisaku-zu)
Le seisaku-zu permet aux fabricants de lire la forme et les exigences d'une pièce, puis de la produire et de l'assembler. Il reprend les positions et les dimensions principales de l'avant-projet et les transforme en informations nécessaires pour découper la matière, percer et assembler les pièces.
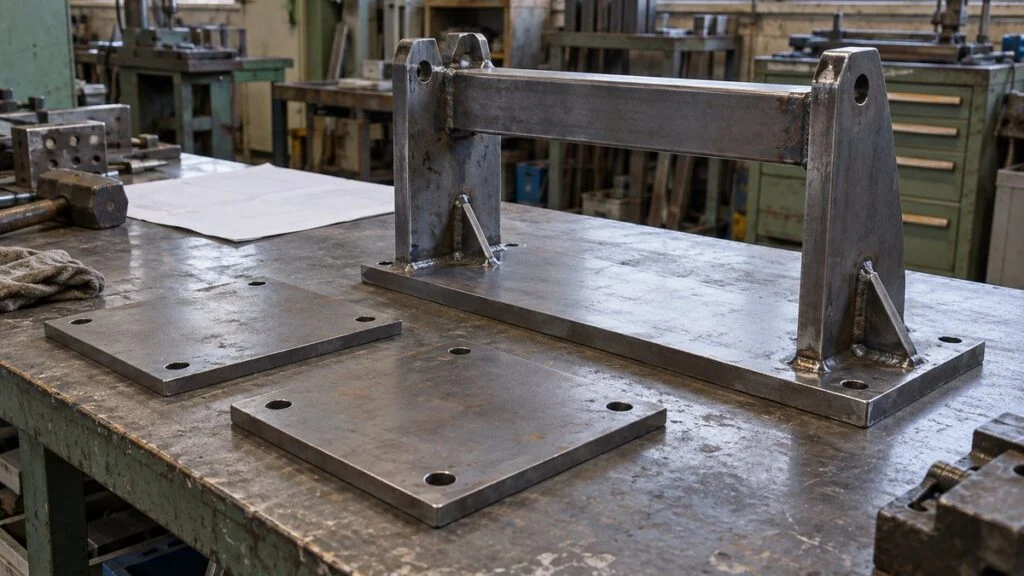
Un plan d'ensemble et un plan de pièce n'ont pas le même rôle, même pour une même ossature. Le plan d'ensemble montre les positions générales et porte les repères de pièces ; ces repères renvoient aux plans de pièces et à la nomenclature, qui définissent ensemble l'ouvrage fini.
Pour les ouvrages de chaudronnerie en tôles et profilés (seikan-hin, 製缶品) comme les réservoirs et les ossatures, des formes semblables peuvent demander des travaux différents selon l'épaisseur de tôle ou le type d'assemblage. Une image de la forme ne suffit pas : les conditions fixées dans la spécification doivent se retrouver sur le plan.
Un jeu de plans de fabrication porte en général les informations suivantes :
- implantation d'ensemble, contour et positions de fixation ;
- cotes détaillées, angles et tolérances nécessaires à la fabrication ;
- emplacements et procédés de soudage, avec la distinction atelier ou chantier ;
- détails d'interface avec les équipements et la tuyauterie raccordés ;
- détails de pièces, matières, quantités et repères ;
- calorifugeage, peinture et autres informations de finition ;
- remarques à respecter pendant la fabrication, l'assemblage et le contrôle.
L'espacement des appuis et le schéma de perçage d'une plaque sont deux informations distinctes. Les repères de pièces les relient et évitent aux fabricants de deviner.
Schéma de structure, pas une instruction de fabrication. Chaque étude précise ses propres conditions de soudage, de tolérances et de contrôle.
Relier les repères de pièces à la nomenclature
Les repères de pièces relient la forme dessinée à la commande de matière. Si les pièces gauche et droite (katte-chigai) partagent un même repère, un plan correct peut encore donner un jeu faux ; attribuez donc un repère à chaque côté.
La nomenclature doit associer à chaque repère sa désignation, sa matière, ses dimensions principales, sa quantité et le fait qu'il s'agit d'une pièce achetée ou fabriquée. Quand un plan est révisé, mettez à jour les quantités de la nomenclature et les conditions de commande de matière en même temps que la forme.
Quand plusieurs exemplaires d'une pièce sont utilisés, précisez si la quantité est celle par ensemble ou le total à commander. La conception et la fabrication structurent souvent un même produit différemment, écart que l'on traite d'ordinaire sous le nom de E-BOM et M-BOM (nomenclature d'ingénierie et nomenclature de fabrication).
Pour les pièces achetées, vérifiez les dimensions de raccordement et le sens de montage, pas seulement la référence. Un substitut de contour semblable mais d'entraxe de perçage ou de position de piquage différents peut obliger à refaire les pièces fabriquées autour.
Indiquer ensemble l'origine de mesure et la tolérance
Cotez à partir d'une face ou d'un axe clairement identifié. Des cotes extérieures correctes ne disent pas comment une pièce s'accouple à sa voisine si la position des trous de fixation n'est pas définie.
La cote fixe l'objectif et la tolérance fixe la plage admise. Des tolérances serrées partout alourdissent l'usinage et le contrôle ; séparez donc les éléments qui exigent de la précision pour leur fonction de ceux pour lesquels la précision générale suffit.
Une longueur peut être conforme alors qu'une face inclinée ou un trou mal placé compromet la fonction. Utilisez les tolérances géométriques pour les exigences que la seule dimension ne peut exprimer, et précisez ce qu'elles doivent garantir.
Vérifiez aussi quelle norme de tolérancement régit le plan. En Europe, la référence est la NF EN ISO 1101:2017 (édition française de l'ISO 1101:2017) ; aux États-Unis, c'est l'ASME Y14.5-2018 (reconduite en 2024). La JIS B 0021:1998 repose sur un projet antérieur de l'ISO 1101 (ISO/DIS 1101:1996) : elle est proche de la famille ISO sans être interchangeable avec l'ASME, et un plan japonais peut ne pas suivre l'édition ISO en vigueur.
Cumul de tolérances : 100 ± 0,2 plus 200 ± 0,3
Lorsque deux pièces sont placées bout à bout, chaque tolérance influe sur la longueur de l'assemblage. La figure 4 calcule le cas le plus défavorable avec des longueurs et des tolérances choisies uniquement à titre d'illustration.
Il s'agit d'un cas simple de pièces en série. Pour fixer les tolérances des pièces, partez de la longueur admissible de l'assemblage.
Valeurs d'illustration, pas des tolérances recommandées pour des ossatures ou des réservoirs. Pour les structures soudées, le retrait, l'orientation des soudures et les origines de fixation doivent être étudiés séparément.
Supposons que la pièce voisine n'admette que 300 ± 0,2 mm. Ces tolérances de pièces ne peuvent alors pas garantir l'assemblage pour toutes les combinaisons ; avant la libération, décidez de resserrer les tolérances ou de prévoir un réglage dans la conception.
Gardez une notation cohérente dans vos calculs. Dans cet exemple, ± 0,2 mm est l'écart admis dans chaque sens, donc l'intervalle de tolérance total est de 0,4 mm. Si un tableau de tolérances donne des écarts supérieur et inférieur, convertissez tout sous une même forme pour ne pas confondre la largeur de l'intervalle avec la valeur ±.
Pour des écarts supérieur et inférieur différents, calculez séparément le maximum et le minimum de l'assemblage. Indiquez dans la formule si chaque cote s'ajoute ou se retranche : des cotes placées côte à côte sur un plan ne doivent pas être simplement additionnées.
Les méthodes statistiques, comme la somme quadratique (RSS, root sum square), donnent une valeur plus faible, environ ± 0,36 mm ici, mais reposent sur des hypothèses de répartition des pièces. Le calcul au cas le plus défavorable reste la méthode prudente pour vérifier que toutes les combinaisons s'assemblent.
Enchaîner toutes les cotes permet de calculer une même position de plusieurs façons et favorise les contradictions. Cotez à partir de l'origine de fixation et séparez les cotes de contrôle des informations de référence.
Ne mesurez jamais un plan imprimé à la règle à la place d'une cote indiquée : les réglages d'impression et la mise à l'échelle modifient les longueurs sur le papier. Portez sur le plan lui-même les valeurs et les unités que les fabricants doivent utiliser.
Soudures, calorifugeage, peinture et contrôle
Un repère de soudure doit indiquer les conditions d'assemblage exigées et la distinction atelier ou chantier, en plus de l'emplacement. Séparer ce que l'atelier termine de ce qui est assemblé après livraison permet d'harmoniser les coupures de transport et l'étendue du travail sur site.
Les positions de travail et les moyens diffèrent entre l'atelier et le chantier : un simple trait dessiné ne transmet donc pas les conditions d'exécution. Reliez la préparation de joint (kaisaki) et les conditions de contrôle à la spécification concernée, et tenez compte du procédé de soudage.
Pour un équipement calorifugé, distinguez les dimensions nues du contour avec calorifuge. Des tubulures et des supports qui ne dépassent pas assez gênent le raccordement et la pose du calorifuge ; intégrez donc le calorifugeage aux détails d'interface plutôt que de le laisser à une étape ultérieure.
Les indications de peinture et de traitement de surface doivent préciser la zone à traiter, en plus de la couleur ou du nom du procédé. Si des surfaces de contact ou des filetages doivent rester sans traitement, dites-le, afin que le fabricant n'ait pas à deviner.
Réglez tôt les conditions de contrôle pour tout ce qui devient inaccessible après achèvement. Si une cote ne peut plus être mesurée après assemblage, convenez avec le fabricant de ce qui sera mesuré à une étape intermédiaire et des enregistrements à conserver.
Ordre de vérification : cela s'assemble-t-il, peut-on le fabriquer, peut-on le mesurer ?
Avant de chercher les fautes de frappe dans les cotes, comparez le plan avec ce que l'équipement doit faire et avec les conditions de la pièce voisine. Une erreur d'interface signifie que chaque pièce peut être conforme à son plan alors que l'ensemble ne s'assemble pas, ce qui se traduit par des reprises sur site.
Imaginez ensuite la séquence de fabrication et d'assemblage : les outils passent-ils, les fixations peuvent-elles être serrées, les pièces insérées ? Suivez enfin les origines de mesure et les critères d'acceptation ; cela fait apparaître les plans réalisables mais aux conditions de contrôle floues.
Les coupes doivent révéler les décrochements et épaisseurs de tôle invisibles et renvoyer aux détails nécessaires. Les lecteurs peu habitués aux plans japonais gagneront du temps en apprenant d'abord comment les projections et les coupes se répondent.
Les plans de fabrication portent beaucoup d'informations ; séparer vues d'ensemble et plans de détail est en général plus lisible que de tout entasser sur une feuille. Avec des références croisées entre numéros de plans et repères de pièces, fabricants et installateurs trouvent chacun ce dont ils ont besoin.
Rédiger des commentaires vérifiables
Évitez les commentaires vagues comme « revérifier les cotes ». Citez le numéro du plan voisin et le problème, afin que la personne qui corrige comprenne l'intention et que la soumission suivante puisse être contrôlée.
Au lieu de « position du trou erronée », par exemple, indiquez le numéro du plan d'ossature et celui du plan d'équipement, et consignez la différence de distance par rapport à la face d'origine. Le fabricant ne doit pas s'aligner de lui-même sur un côté ; le bureau d'études arrête d'abord l'interface.
Répartir la revue sans laisser de trous
Quand plusieurs personnes relisent un plan, attribuez les rôles : la mécanique vérifie le contour, la tuyauterie les raccordements, la maintenance l'espace d'inspection. Examinez ensemble les zones frontières, pour que rien ne tombe entre deux services qui pensaient chacun que l'autre s'en chargeait.
Une organisation courante : un concepteur du fabricant établit le plan, tandis qu'un vérificateur interne et l'acheteur contrôlent chacun leur périmètre. Séparez les rôles d'auteur, de vérificateur et d'approbateur, et décidez tôt qui juge la fonction et les interfaces.
Plans pour approbation : codes de retour, statut d'émission et responsabilité
L'étape d'approbation compare ce que vous avez commandé à ce que le fabricant va produire. Suivez point par point les performances et les matières du cahier des charges d'achat, ainsi que les dimensions et interfaces qui influent sur l'implantation.
Partir de chaque exigence de la spécification pour aller vers le plan repère mieux les manques que de commencer par le coin supérieur gauche de la feuille. Une matière non indiquée ou une tubulure absente passe facilement inaperçue si l'on ne lit que ce qui est dessiné.
Les points de contrôle typiques diffèrent selon l'équipement :
- Réservoirs : fonction et orientation des tubulures, conditions des brides, positions de montage des indicateurs de niveau et instruments semblables.
- Ossatures : positions des appuis et conditions de charge, coupures de transport, face de fixation côté équipement.
Lorsque les deux parties ont convenu d'une modification de spécification, rattachez-la à la liste des écarts (debikura). Un plan qui diffère de la spécification d'origine ne doit pas nécessairement être renvoyé : séparez les modifications convenues des différences non résolues.
Vérifiez aussi que la spécification de livraison du fabricant reprend les mêmes modifications. Si le plan est à jour mais que la procédure de contrôle ou les conditions de matière sont anciennes, chacun défendra sa version après la fabrication.
Les codes de retour varient selon les entreprises
Les résultats de revue se répartissent en général en trois groupes : sans problème, à corriger et resoumettre, et passage à l'étape suivante une fois les conditions remplies. Les noms et les sens varient d'une entreprise à l'autre ; convenez donc au lancement de chaque code et de son effet sur la fabrication.
Le tableau montre des formulations que vous pouvez rencontrer et une question à poser pour chacune. Ce n'est pas une norme : en France, les visas VSO, VAO et REF s'en rapprochent sans être identiques, et tout numéro qu'un projet attache à un code provient de la procédure de ce projet.
| Formulation japonaise | Formulation courante en français (et en anglais) | Question à confirmer |
|---|---|---|
| 承認 shonin | Approuvé (proche de VSO) ; approved | Ce code libère-t-il la fabrication, ou faut-il une libération séparée ? |
| joken-tsuki shonin ; komento-tsuki shonin | Approuvé sous conditions, approuvé avec commentaires (proche de VAO) ; approved as noted | Le travail peut-il avancer en intégrant les commentaires ? Un plan corrigé est-il exigé, et pour quand ? |
| 再提出 sai-teishutsu ; 不承認 fu-shonin | À resoumettre, refusé (proche de REF) ; revise and resubmit, rejected | Que faut-il changer, et le travail sur ces points est-il arrêté ? |
| 参考図 sanko-zu (étiquette de plan, pas un code de retour) | Plan pour information ; for information, for reference only | La feuille appelle-t-elle une réponse, et le contrat tient-il son contenu pour contraignant ? |
Où se placent IFA, IFC et AFC
Les projets en anglais ajoutent généralement à chaque indice un statut d'émission, qui est une étiquette distincte du code de retour. Le code de retour dit comment le relecteur a répondu ; le statut d'émission dit à quoi l'indice peut servir. Les plans japonais n'ont pas d'équivalent fixe unique pour ces étiquettes : faites donc la correspondance explicitement.
| Statut en anglais | Sens habituel | À confirmer avec le côté japonais |
|---|---|---|
| IFA (issued for approval) | Émis pour approbation : envoyé au client pour revue et approbation | Un plan portant le tampon 承認願 (shonin-negai, « demande d'approbation ») correspond-il à l'IFA sur ce projet ? |
| IFC (issued for construction) | Émis pour exécution : indice autorisé comme base de construction | Quelle mention du plan du fournisseur signifie « à utiliser pour la fabrication », par exemple 製作用 (seisaku-yo) ? Le projet emploie-t-il aussi « bon pour exécution » ? |
| AFC (approved for construction) | Approuvé pour exécution : souvent utilisé comme l'IFC, avec l'idée d'une approbation du client | L'AFC est-il identique à l'IFC ici, ou une étape distincte ? Qui donne l'approbation ? |
Quand une libération est révisée, le nouvel indice remplace l'ancien. Confirmez le statut par écrit avant de commencer le travail, et consignez quel indice était en vigueur à ce moment-là.
L'approbation ne transfère pas automatiquement la responsabilité de conception à l'acheteur
Le mot « approbation » ne signifie pas que l'acheteur a repris toute la responsabilité de conception du fabricant. Le contrat fixe la répartition des responsabilités et les conditions de lancement de la fabrication ; ne vous fiez pas au seul tampon de retour pour les interpréter.
Les marchés publics japonais emploient d'autres termes. Pour les travaux mécaniques du ministère japonais du Territoire, des Infrastructures, des Transports et du Tourisme (MLIT), l'entrepreneur doit faire accepter les shodaku tosho (承諾図書, documents soumis à l'acceptation du maître d'ouvrage), dont les spécifications, notes de calcul et plans de détail, et consulter le maître d'ouvrage avant de les modifier, sauf points mineurs. Dans ce cadre, l'approbation ne décharge pas l'entrepreneur de ses obligations.
Les unités privées n'emploient pas forcément ces noms, et les deux parties doivent s'accorder sur la procédure retenue pour le projet. La même question se pose avec le visa du maître d'œuvre en France : ce qu'il engage dépend du marché, alors lisez les clauses de votre contrat plutôt que de présumer.
Clore les commentaires avant de libérer pour la fabrication
Renvoyer un commentaire ne prouve pas que la correction a été faite comme prévu. Consignez une réponse et le numéro du plan corrigé pour chaque numéro de commentaire, et marquez chacun comme corrigé, en attente de réponse ou à intégrer à la prochaine version, afin que les points ouverts restent visibles.
Au lancement de la fabrication, remettez ensemble le numéro de plan, l'indice, la date d'émission et l'objet. Ne mélangez pas exemplaires d'étude et exemplaires de fabrication sous un même numéro de plan, et précisez quelles données les fabricants doivent considérer comme valables.
Il arrive qu'une activité parte en avance, comme la commande de matière. Limitez par écrit le périmètre approuvé, pour que personne ne lise cette instruction comme l'autorisation de percer des trous non confirmés ou de commencer à souder.
Citez les repères de pièces concernés en plus de l'activité. Séparez la matière qui reste utilisable après une modification de celle qui deviendrait du rebut, et comparez l'avantage d'un démarrage anticipé au coût d'une reprise.
Comment un changement d'orientation de tubulure se propage dans les plans
Changer l'orientation d'une tubulure ne s'arrête pas à la correction du plan de fabrication du réservoir. La modification atteint tour à tour la tuyauterie raccordée, ses supports et les passerelles voisines ; suivez donc les numéros de plans concernés à partir du point de départ du changement.
Si le côté équipement et le côté tuyauterie regardent le réservoir depuis des directions différentes, une consigne « sens horaire » peut être lue « sens antihoraire ». Alignez la direction de référence et le sens de vue sur la vue en plan, et montrez la forme après modification en plus de l'angle.
Dans cet exemple, une tubulure passe du haut de la vue en plan vers la droite. La liste des éléments concernés comprend le tracé de la tuyauterie et la position des supports.
Ce n'est pas une véritable étude de tubulure. Évaluez au cas par cas l'impact sur les numéros de plans, les spécifications, les articles commandés et les pièces déjà fabriquées.
Consignez ce qui a changé, pourquoi cela a changé et qui l'a accepté. Un nuage de révision ou un symbole ne permet pas à un autre ingénieur de reconstituer l'exigence d'origine et la raison du changement.
Après l'émission d'une révision, prévenez les fabricants et entreprises qui ont reçu la version précédente. Remplacer un fichier dans un dossier partagé ne dit pas si les copies imprimées sur site ou les données chargées dans les machines ont été mises à jour.
Pour les pièces déjà fabriquées, décidez pièce par pièce de les utiliser, de les reprendre ou de les refaire. Définissez le travail autorisé pendant l'attente, pour que l'étape suivante ne passe pas à l'assemblage sans connaître la modification.
Sur les projets comptant beaucoup de plans, la gestion des indices et l'historique de diffusion fonctionnent mieux dans un système. Que vous utilisiez ou non un PDM ou un PLM, la base reste le lien entre plans, pièces et enregistrements de modifications.
Plans de récolement : que vérifier à la remise
Le kansei-zu consigne la configuration finale atteinte par la fabrication et l'installation, et il est remis à ceux qui utilisent l'équipement après la livraison. Changer le titre d'un plan pour approbation n'en fait pas un plan de récolement ; vérifiez que les modifications faites pendant le travail figurent dans l'état final.
Si une tuyauterie a été déplacée sur site, suivez cette modification jusque dans les plans de système et de supports. Rassembler les annotations en rouge et les comparer au plan de récolement officiel réduit les modifications oubliées.
Le plan de récolement sert à identifier l'équipement réel lors de la prochaine inspection ou du prochain remplacement. Reliez numéros d'équipements, repères de pièces, notices et rapports d'essais, pour qu'un lecteur puisse aller du plan aux informations dont il a besoin.
La figure 6 est un exemple de contrôle à la remise. Décidez d'abord ce qui prouve la concordance, puis cherchez ce qui n'a pas été reporté.
Faire correspondre les numéros de plans ne suffit pas. Chaque paire ci-dessous a son propre contrôle.
| Paire à comparer | Où regarder | Que conserver |
|---|---|---|
| Plan de récolement et équipement réel | Numéro d'équipement, interfaces, positions modifiées | Comment les modifications de chantier ont été reportées |
| Plan d'ensemble et nomenclature | Repères de pièces, matières, quantités | Liens permettant d'identifier les pièces de remplacement |
| Plans et rapports d'essais | Équipement visé, étendue des essais, indice référencé | Lien avec la spécification testée |
| Liste de documents et données livrées | Numéros de plans, indices, fichiers, références | Plans manquants et points ouverts |
Exemple à adapter aux livrables exigés par le projet. Le contrat et les directives spécifiées fixent le périmètre et le format du dossier de fin de fabrication.
Un plan de récolement est rarement seul. À titre d'exemple du secteur public, une directive du MLIT pour les travaux mécaniques énumère dans le kansei tosho (完成図書, dossier de fin de fabrication) les plans de détail aux côtés des spécifications, notes de calcul, registres de suivi des travaux, listes d'équipements achetés et notices.
Pour une remise électronique, spécifiez séparément les formats modifiables et les formats de consultation. Des plans qui font référence à des fichiers externes peuvent s'afficher différemment si une référence manque ; vérifiez que le destinataire peut les ouvrir correctement.
Si le dossier laisse des points ouverts, listez-les avec le numéro de plan, l'action prévue et le responsable. Une liste partagée évite que la maintenance croie le dossier complet et commande une mauvaise pièce de remplacement.
Checklist : avant de retourner un plan à un fournisseur japonais
Parcourez cette liste avant d'apposer un cachet ou une signature. Elle suit l'ordre de revue ci-dessus et couvre aussi les points qui demandent le plus souvent une confirmation écrite.
- Identification : numéro de plan, indice, date d'émission et objet déclaré (étude, approbation ou fabrication)
- Exigences : chaque point du cahier des charges d'achat suivi jusqu'au plan ; écarts convenus séparés des différences non résolues
- Ajustage : interfaces vérifiées avec les plans voisins ; origines, altitudes et nord usine alignés
- Tubulures : fonction, diamètre, norme et classe de bride, angle d'orientation, avec la référence et le sens de vue indiqués
- Faisabilité : accès aux outils, ordre d'assemblage, coupures de transport, soudures atelier ou chantier
- Mesure : origines de mesure, critères d'acceptation, norme de tolérancement, contrôles intermédiaires pour les éléments cachés
- Tolérances : cumuls vérifiés par rapport à ce que la pièce voisine admet
- Finition : contour avec calorifuge, périmètre de peinture et de traitement de surface, surfaces à laisser sans traitement
- Votre réponse : code de retour indiqué, chaque commentaire numéroté avec le numéro du plan voisin, libération partielle limitée par repère de pièce
- Responsabilité : clause du contrat ou procédure qui définit ce que signifie le retour
Questions à poser au côté japonais
Posez-les tôt, idéalement au lancement, quand aucune fabrication ne dépend encore des réponses.
- Que signifie chaque code de retour, et lesquels permettent de lancer la fabrication ?
- Comment vos mentions de plans correspondent-elles à nos statuts IFA, IFC et AFC ?
- Quels plans de la liste comptez-vous soumettre pour approbation, et lesquels pour information seulement ?
- Utilisez-vous le nord usine sur les plans d'orientation des tubulures ? Quel est le sens de vue de vos angles ?
- Quelle norme de tolérancement, et quelle édition, s'appliquent à ces plans ?
- Que contiendra le dossier de récolement, et dans quels formats de fichiers ?
E-mail type pour retourner un plan
Adaptez ce modèle à votre projet. Remplacez les éléments entre crochets et reprenez les noms de codes de votre propre procédure.
Objet : Plan [n°] Ind. [X] : résultat de la revue et questions
Madame, Monsieur [Nom],
Nous avons examiné le plan [n°] Ind. [X], [titre]. Notre code de retour est [code] selon la procédure [n° de procédure].
Commentaires :
1. Tubulure [N3] : votre plan indique [angle] degrés par rapport au nord usine, vu de dessus. Notre plan de tuyauterie [n°] indique [angle] degrés. Pouvez-vous confirmer lequel est correct ?
2. Plaque de base, pièce [n°] : l'entraxe des trous diffère de [valeur] mm du plan d'équipement [n°], mesuré à partir de [origine]. Merci de ne modifier aucun des deux côtés tant que nous n'avons pas convenu de l'interface.Merci de nous confirmer :
1. Ce code permet-il de lancer la fabrication, ou devez-vous d'abord soumettre à nouveau ?
2. Si vous devez commander la matière en avance, quels repères de pièces cela couvre-t-il ?
3. Quand pouvez-vous envoyer l'Ind. [Y] intégrant ces commentaires ?Nous comprenons que cette revue ne modifie pas à elle seule la répartition de la responsabilité de conception prévue au contrat. Merci de nous indiquer si le contrat ou votre procédure prévoit autre chose.
Cordialement,
[Nom]
Limites de ce guide
- La correspondance des termes est indicative. Les entreprises, secteurs et types de contrats emploient ces noms de façon différente, et les documents du projet font foi.
- Les figures schématiques et les valeurs de tolérance d'exemple sont de simples illustrations. Ce ne sont ni des instructions de fabrication ni des tolérances recommandées.
- Il n'existe pas de norme universelle pour les codes de retour et les statuts d'émission. Les sources divergent sur certaines mentions, en particulier AFC et IFC.
- Ce guide ne constitue pas un conseil juridique. La responsabilité de conception dépend du contrat et du droit applicable.
- Vérifiez les éditions en vigueur des normes JIS, ISO, NF EN et ASME avant de les citer dans une spécification.
FAQ
Quelle différence entre un plan de fabrication et un plan d'atelier ?
Beaucoup de personnes emploient les deux termes indifféremment. Quand ils diffèrent, les plans d'atelier (shop drawings) coordonnent l'ajustage et l'installation, tandis que les plans de fabrication donnent le détail de pièce : soudures, tolérances, finitions. En japonais, le seko-zu couvre la pose et l'ajustage sur site, et certains plans portent les deux ; convenez donc du contenu exigé pour chaque feuille.
La fabrication peut-elle commencer dès qu'un plan pour approbation porte un cachet ?
Pas automatiquement. Le code de retour, les conditions jointes et les commentaires ouverts en décident, et un retour conditionnel ou une libération partielle peut s'appliquer. Indiquez au fabricant exactement quels numéros de plans, quels indices et quel périmètre de travail sont utilisables.
Peut-on fabriquer à partir des cotes d'un plan d'avant-projet ?
Non, pas si le plan contient des valeurs approximatives ou non confirmées. Reprenez les interfaces convenues avec la pièce voisine, définissez les origines de fabrication, les tolérances, les matières et les conditions d'assemblage, puis émettez un plan pour fabrication.
Un modèle 3D remplace-t-il les plans de fabrication ?
Cela dépend de ce que contient le modèle et de ce que le fabricant peut recevoir. La forme seule peut ne pas transmettre les tolérances ou les conditions des trous ; utilisez des plans ou des notes si nécessaire pour rendre les conditions applicables explicites.
Que faire si les cotes du plan de récolement et du plan de fabrication diffèrent ?
Comparez les enregistrements d'approbation des modifications avec l'équipement réel pour savoir si la différence est une modification voulue ou une mise à jour oubliée. Une différence constatée sur site ne valide pas à elle seule la modification : retrouvez l'accord et les enregistrements de contrôle avant de mettre à jour le plan de récolement.
Sources
- Shop drawings et fabrication drawings : Strand, « Shop Drawings vs. Fabrication Drawings » (en anglais)
- Contenu d'un plan d'ensemble : Project Materials, « What Is a General Arrangement Drawing » (en anglais)
- Usage d'IFC et d'AFC, remplacement d'indices, contrôle écrit du statut : Procore, « IFC Drawings » (en anglais)
- AFC comme jeu approuvé distinct : Bluent, blog d'ingénierie sur les plans IFC et AFC (en anglais)
- Dispositions de revue et codes incohérents : Kissflow, « Vendor Drawing Approval » (en anglais)
- Nord usine : Wermac, coordination de la tuyauterie ; forum CR4, « Plant North vs True North » (en anglais)
- Cumul au cas le plus défavorable et RSS : Wevolver, « Tolerance Stack-up Analysis » (en anglais)
- NF EN ISO 1101:2017 : AFNOR, Norm'Info NF EN ISO 1101
- ASME Y14.5-2018 : ASME, Y14.5 Dimensioning and Tolerancing (en anglais)
- JIS B 0021:1998 : SAI Global, fiche JIS B 0021:1998 (en anglais)
- Documents soumis à l'acceptation dans les travaux mécaniques publics japonais : MLIT, spécifications communes des travaux mécaniques, projet (en japonais)
- Dossier de fin de fabrication dans les travaux mécaniques publics japonais : MLIT, directive sur les dossiers de fin de travaux mécaniques, projet (en japonais)
Article original en japonaisCe guide est adapté d’un article de MONOSCOPE écrit pour les lecteurs au Japon : 製作図とは?計画図・承認図との違いと図面の流れ・検図の実例
À propos de la rédaction
 Rédaction de MONOSCOPEFOUNDER & EDITOR
Une dizaine d’années chez un fabricant d’équipements industriels et dans une société d’ingénierie d’usines, à la proposition, à la conception et à la mise en service d’équipements, puis un passage au marketing numérique. Aujourd’hui, conseil web auprès de fabricants B2B pour les aider à expliquer clairement leurs produits et leurs technologies. Titulaire des licences nationales japonaises d’Energy Manager et d’ingénieur électricien en chef de troisième classe.
Un blog d’ingénierie tenu depuis 2017 (plus de 500 articles) et une chaîne YouTube en japonais d’environ 20 000 abonnés. Chaque guide est rédigé du point de vue de l’atelier japonais et vérifié au regard des normes citées.