Plano de fabricación vs plano de aprobación y as-built
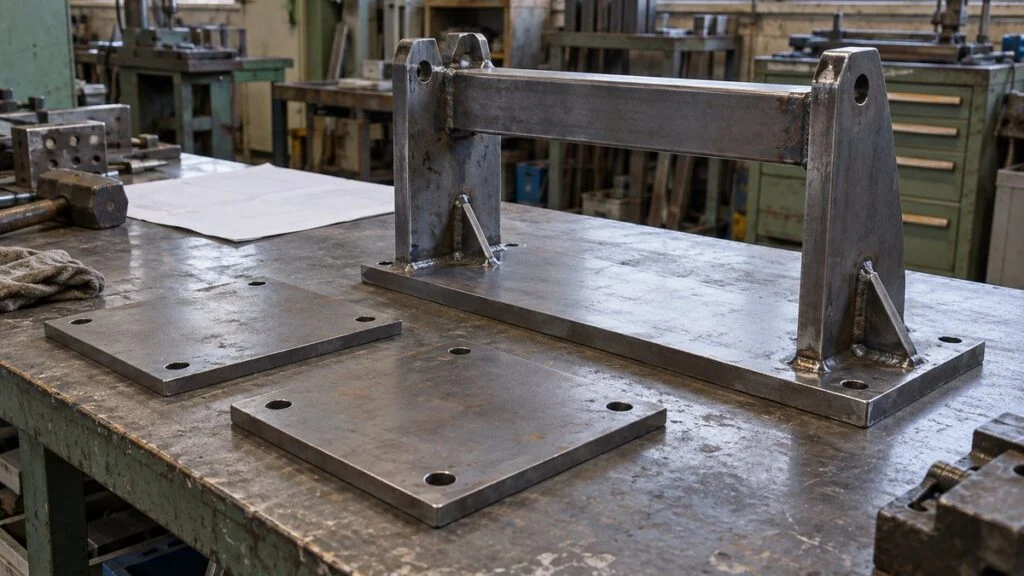
Un contratista japonés de ingeniería, procura y construcción (EPC) envía a su equipo los planos de una estructura de soporte para tuberías (pipe rack) y de un tanque de almacenamiento. Un juego se titula 計画図, otro lleva el sello 承認願 y un tercero se titula 製作図. Antes de contestar, necesita saber sobre cuál juego comentar, cuál puede pasar al taller y qué significará su sello de devolución.
Estos nombres japoneses solo se corresponden de forma aproximada con los nombres en español e inglés. Keikaku-zu (計画図) se parece a un plano de distribución o de arreglo general (GA), seisaku-zu (製作図) a un plano de fabricación o de taller (shop drawing), y kansei-zu (完成図) a un plano as-built.
Shonin-zu (承認図, plano para aprobación) es el caso extraño, porque su nombre incluye un trámite: el comprador revisa un plano enviado y ambas partes acuerdan su contenido. Esta guía explica cómo se alinean los términos, cómo avanzan los planos de la distribución al as-built y cómo revisarlos. Termina con una lista de verificación y un modelo de correo que puede reutilizar.
Contenido
- Nombres japoneses de planos y sus equivalentes más cercanos
- Cómo pasan los planos de la distribución al as-built
- Qué debe mostrar un plano de distribución (keikaku-zu)
- Qué debe mostrar un plano de fabricación (seisaku-zu)
- Orden de revisión: ¿encaja, se puede fabricar, se puede medir?
- Planos para aprobación: códigos de devolución, estatus de emisión y responsabilidad
- Cómo se propaga un cambio de orientación de boquilla
- Planos as-built: qué revisar en la entrega
- Lista de verificación: antes de devolver un plano a un proveedor japonés
- Límites de esta guía
- Preguntas frecuentes
- Fuentes
Nombres japoneses de planos y sus equivalentes más cercanos
Use esta tabla como punto de partida, no como clave de traducción. La última columna muestra dónde una traducción de una sola palabra puede confundirle.
| Término japonés | Equivalentes más cercanos | Propósito principal | Dónde falla la equivalencia |
|---|---|---|---|
| 計画図 keikaku-zu | Plano de distribución, plano de arreglo general (GA) | Comprobar si la disposición, las conexiones y el acceso funcionan | Puede ser un estudio temprano con valores sin confirmar. El GA de equipo que entrega un proveedor suele ser más detallado. |
| 承認図 shonin-zu | Plano para aprobación, submittal, plano emitido para aprobación (IFA) | Confirmar y acordar lo que construirá el proveedor | Describe un trámite y un propósito, no un tipo de contenido. Un GA o un plano de fabricación pueden enviarse como shonin-zu. |
| 製作図 seisaku-zu | Plano de fabricación, plano de taller (shop drawing) | Decir al fabricante qué hacer y bajo qué condiciones | "Shop drawing" también puede abarcar coordinación e instalación. Que un plano sea seisaku-zu no significa por sí solo que esté liberado a fabricación. |
| 完成図 kansei-zu | Plano as-built, plano de registro | Registrar el estado final para quienes operan y mantienen el equipo | Normalmente se entrega junto con especificaciones, registros de pruebas y manuales, no solo como planos. |
En México verá tanto "planos de fabricación" como "planos de taller", sobre todo en estructuras de acero, y muchos equipos usan el término en inglés. Pregunte al proveedor qué nombre usa y qué hojas entregará bajo ese nombre.
Por qué shonin-zu no es un tipo de plano
Keikaku-zu y seisaku-zu describen lo que contiene un plano. Shonin-zu describe lo que le está pasando: un proveedor lo envió para que el comprador lo revise contra los requisitos.
Por eso una misma hoja puede ser a la vez plano de fabricación y plano para aprobación, ya que algunos proveedores elaboran primero el plano de fabricación y luego piden aprobación sobre ese borrador. En cada plano que reciba, lea por separado dos cosas: su propósito y su estado de aprobación.
Plano de fabricación vs. plano de taller
El uso en inglés no está definido. Algunas fuentes tratan los dos términos como sinónimos; otras usan "shop drawing" para la coordinación con el proyecto y "fabrication drawing" para el detalle posterior de cada pieza, como soldaduras, ubicación de tornillos, tolerancias y acabados.
Seisaku-zu suele estar del lado de la fabricación. Seko-zu (施工図, plano de instalación) es el nombre habitual de la información de instalación y ajuste en sitio, aunque el plano de montaje de una estructura puede llevar ambos tipos de información. Si su contrato dice "shop drawings", pregunte al proveedor qué hojas enviará con ese nombre.
Plano de arreglo general vs. keikaku-zu
"Arreglo general" abarca dos escalas distintas. El GA de planta muestra cómo se ubican equipos y estructuras en conjunto; el GA de equipo cubre un solo equipo.
Un GA de equipo suele incluir estos datos:
- Dimensiones generales
- Lista de boquillas (nozzles), con tamaño, clase, posición angular y elevación
- Detalles de soportes y patrón de pernos de anclaje de la cimentación
- Puntos de izaje y pesos
- Materiales y condiciones de diseño
- Una referencia de orientación para los ángulos de las boquillas
Con ese nivel de detalle, el GA de equipo que el proveedor envía a revisión puede ser lo que su contraparte japonesa llama shonin-zu y no keikaku-zu. Pregunte qué nombre usa el proveedor y alinéelo con la lista de planos del proyecto.
Cómo pasan los planos de la distribución al as-built
La secuencia básica es sencilla: la planeación fija la distribución y los requisitos, el comprador revisa los planos del proveedor, y la fabricación y la instalación terminan en el registro as-built. Dos cosas avanzan por separado: el nivel de detalle del plano y si puede usarse para fabricar.
La tabla compara los cuatro planos por su propósito y por la pregunta que hay que resolver antes de pasar al siguiente.
| Punto de comparación | Keikaku-zu (distribución) | Shonin-zu (aprobación) | Seisaku-zu (fabricación) | Kansei-zu (as-built) |
|---|---|---|---|---|
| Propósito principal | Comprobar si el concepto y la distribución funcionan | Confirmar y acordar el contenido enviado | Transmitir las condiciones de fabricación y ensamble | Registrar el estado final |
| Quién lo prepara normalmente | Diseñador o lado del comprador | Fabricante o contratista | Fabricante o taller | Fabricante o contratista de instalación |
| Qué se revisa | Dimensiones principales, espacios, interfaces | Coincidencia con especificaciones, dimensiones y materiales requeridos | Dimensiones detalladas, partes, uniones, inspección | Trabajo realizado, cambios, registros referenciados |
| Pregunta antes de avanzar | ¿Están dadas las condiciones para detallar? | ¿Cuáles son las condiciones de devolución y los pendientes? | ¿Están claros los artículos y la revisión que se usará? | ¿Coinciden el equipo y los documentos? |
Importan menos los nombres que tres datos: quién prepara cada documento, quién lo revisa y bajo qué condiciones, y qué revisión pasa a la siguiente etapa. Acuérdelos por escrito. Enviar un plano no hace avanzar el trabajo, como muestra la Figura 1.
El inicio de la fabricación depende de las condiciones de devolución y de que se hayan hecho las correcciones.
Solo un ejemplo general. El contrato del proyecto y sus reglas de control de planos fijan los códigos de devolución, si hay que reenviar y las condiciones para iniciar la fabricación.
Qué debe mostrar un plano de distribución (keikaku-zu)
Un keikaku-zu muestra el concepto en la etapa temprana del diseño y prueba si la distribución y las conexiones funcionan. Su tema principal es cómo se relaciona el equipo con su entorno y con el espacio que necesita el personal para trabajar, no solo la forma del equipo.
Piense en un tanque dentro de un edificio. Una planta que muestra que el tanque cabe en el piso no basta, porque la distribución también debe indicar hacia dónde abre el registro de inspección y por dónde salen los internos. Solo así se sabe si la operación, la inspección y el reemplazo pueden continuar en esa posición.
Elija el contenido según el equipo y la pregunta que se quiere resolver. Cuando la tarea es fijar la posición de equipos en una planta, esta lista da a todos los diseñadores las mismas condiciones:
- Distancia desde el datum de la distribución hasta el centro del equipo, y altura de instalación
- Patas del equipo, cimentación y ubicación de los pernos de anclaje
- Espacio de mantenimiento, como el de extracción de internos
- Trayectoria de las tuberías principales e interfaz con los equipos conectados
- Giro de registros de hombre (manholes) y puertas de acceso
- Rutas de vehículos, radios de giro y rutas del personal
- Servicio de cada boquilla, destino de la conexión y condiciones aún en estudio
Esta vista de planta superpone el registro de inspección de un tanque horizontal, el espacio para extraer sus internos y el pasillo, para detectar interferencias.
Esquema explicativo, sin dimensiones. El espacio real se obtiene del procedimiento de inspección del fabricante, el método de retiro y las condiciones del sitio.
Datums, elevaciones y norte de planta
Ubique el equipo a partir de los ejes del edificio o de un datum del sitio, y no solo a partir del equipo vecino. Con un datum compartido, al superponer los planos civiles, mecánicos y de tuberías se ve exactamente dónde no coinciden las posiciones.
La altura también necesita una referencia común, así que indique por separado el nivel de piso, la parte superior de la cimentación y la línea de centro del equipo. Si alguien confunde la elevación de la línea de centro con la elevación donde apoyan las patas, el error aparece al conectar las tuberías y puede obligar a rehacer soportes.
El "frente" del fabricante y el norte del sitio pueden no coincidir. El norte de planta (plant north, PN) es una dirección de referencia fijada para el sitio, normalmente alineada con la cuadrícula de la planta para no trabajar con un ángulo incómodo respecto al norte verdadero. Los plot plans suelen mostrar ambos, así que alinee los planos con el norte de planta e indique la dirección frontal del equipo para compartir la orientación de boquillas y registros.
El diseñador de la cimentación necesita más que el contorno y la posición de las patas: también importan los pesos y las fuerzas en cada soporte. Contraste estos datos con los datos de cargas del equipo (loading data), porque el plano de distribución por sí solo no fija las condiciones de diseño de la cimentación.
Posición de operación vs. posición de mantenimiento
Un equipo que cabe en su estado normal puede chocar con una tubería vecina cuando se extraen los internos. Dibuje el contorno de operación con línea continua y superponga con línea discontinua la envolvente de mantenimiento, para comparar ambos estados.
El espacio de extracción no depende solo de la longitud de la pieza. Considere también dónde se para quien sostiene las herramientas, dónde se fija el aparejo de izaje y dónde se deja la pieza retirada; con eso se juzga si el trabajo es factible.
En puertas y registros de hombre, dibuje la trayectoria completa además de la posición abierta. Una puerta que libra la tubería aún puede bloquear un pasillo, así que planee también la ruta del personal durante el trabajo.
Para los vehículos, revise el barrido hacia afuera en las curvas además del ancho. Conecte la ruta desde el punto de descarga hasta el lugar de instalación y evite una distribución en la que un equipo nuevo entra pero el de reemplazo no puede salir.
Estas revisiones de espacio también afectan los paros futuros. Si enlista desde el inicio los puntos de inspección y las piezas de reemplazo, la distribución sigue el flujo de trabajo de mantenimiento.
Formato libre, pero con sustento rastreable
El formato de un keikaku-zu sigue su propósito, así que deje claro qué debe decidirse con cada hoja. Si la hoja prueba una distribución, importan más los pasillos legibles, las zonas de inspección y los puntos de conexión que cada dimensión de soldadura.
El formato libre no excusa ignorar las convenciones de dibujo. Mantenga coherentes la escala, las unidades, los datums y la leyenda, y separe los valores aproximados de los confirmados, para que otro ingeniero pueda seguir los supuestos del estudio.
Cuando use una dimensión provisional del equipo, márquela como no confirmada por el fabricante. Anote también hasta dónde llegaría un cambio posterior en cimentaciones y tuberías, para que el equipo decida si adelanta ese trabajo.
Un diagrama de conexiones de tuberías y un plano de ubicación de equipos responden preguntas distintas. Confirme las conexiones en el diagrama de tubería e instrumentación (P&ID) y luego estudie en el plano de distribución la trayectoria física.
Qué debe mostrar un plano de fabricación (seisaku-zu)
Un seisaku-zu permite al fabricante leer la forma y los requisitos de una pieza y luego fabricarla y ensamblarla. El plano hereda las posiciones y dimensiones principales de la etapa de planeación y las convierte en la información necesaria para cortar el material, hacer barrenos y unir las partes.
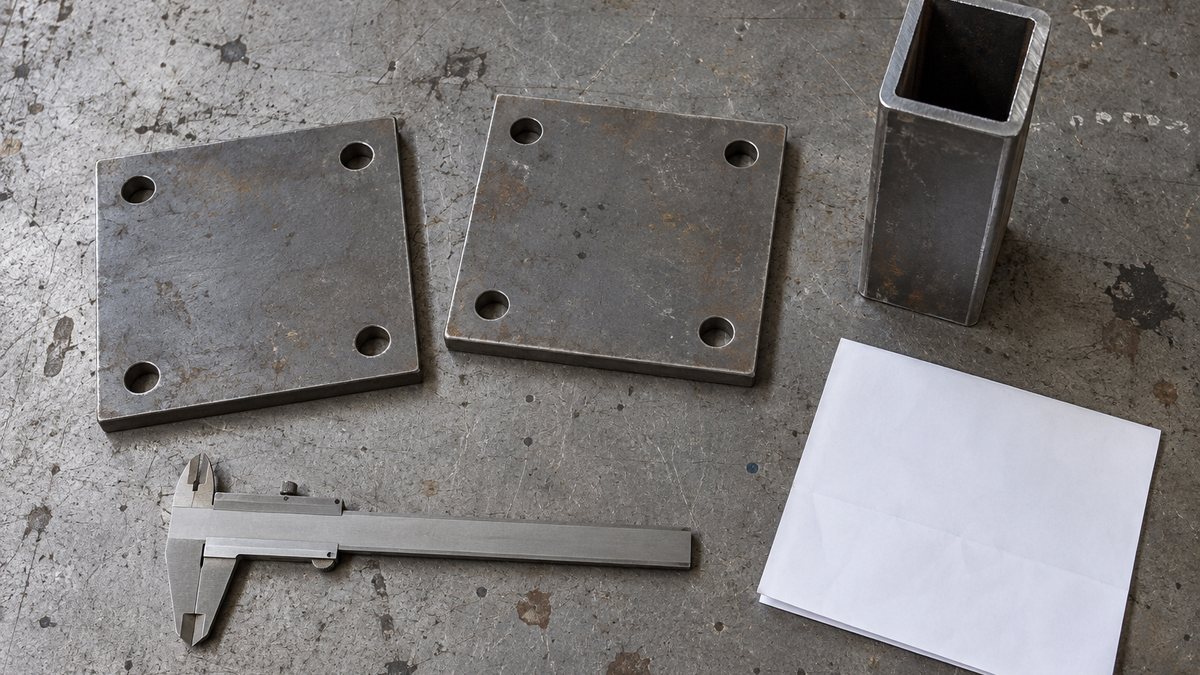
Un plano de ensamble y un plano de pieza cumplen funciones distintas, incluso para la misma estructura. El ensamble muestra las posiciones generales y lleva los números de parte; esos números remiten a los planos de pieza y a la lista de materiales (BOM), que juntos definen el artículo terminado.
En las fabricaciones de lámina y acero estructural (seikan-hin, 製缶品) como tanques y estructuras, formas parecidas pueden requerir trabajo distinto según el espesor de la placa o el tipo de unión. Una imagen de la forma no basta; las condiciones fijadas en la especificación deben llegar al plano.
Un juego de planos de fabricación suele incluir la siguiente información:
- Arreglo general del ensamble, contorno y posiciones de montaje
- Dimensiones detalladas, ángulos y tolerancias necesarios para fabricar
- Ubicación y método de las soldaduras, marcadas como de taller o de campo
- Detalles de interfaz con los equipos y tuberías conectados
- Detalle de partes, materiales, cantidades y números de parte
- Aislamiento, pintura y otra información de acabado
- Notas que seguir durante la fabricación, el ensamble y la inspección
La separación de los soportes y el patrón de barrenos de una placa son informaciones distintas. Los números de parte las enlazan para que el fabricante no tenga que suponer.
Esquema de la estructura, no una instrucción de fabricación. Cada diseño especifica sus propias condiciones de soldadura, tolerancia e inspección.
Vincule los números de parte con la lista de materiales
Los números de parte conectan la forma del plano con la compra del material. Si las piezas izquierda y derecha comparten un número, un plano correcto aún puede producir el juego equivocado; dé a cada mano su propio número.
La BOM debe unir cada número con su nombre, material, dimensiones principales, cantidad y si el artículo se compra o se fabrica. Cuando se revisa un plano, actualice junto con la forma las cantidades de la BOM y las condiciones de pedido del material.
Si se usan varias unidades de una parte, indique si la cantidad es por ensamble o el total por pedir. Diseño y manufactura suelen estructurar el mismo producto de forma distinta, una brecha que se discute como BOM de ingeniería (E-BOM) frente a BOM de manufactura (M-BOM).
En los artículos comprados, revise las dimensiones de conexión y la dirección de montaje, además del modelo. Un sustituto con contorno parecido pero con distinta separación de barrenos o posición de puertos puede obligar a rehacer las partes fabricadas que lo rodean.
Indique juntos el datum de medición y la tolerancia
Acote desde una cara o un centro claramente identificado. Unas dimensiones exteriores correctas no transmiten cómo se acopla la pieza con su vecina si la posición de los barrenos de montaje no está definida.
La dimensión fija el objetivo y la tolerancia fija el intervalo permitido. Tolerancias estrechas en todo añaden trabajo de maquinado e inspección, así que separe las características que requieren precisión por su función de aquellas en que basta la exactitud general.
Una longitud puede estar dentro de tolerancia y, aun así, una cara inclinada o un barreno mal ubicado pueden incumplir la función. Use tolerancias geométricas para los requisitos que el tamaño solo no puede expresar, y deje claro qué deben garantizar.
Verifique también qué norma de tolerancias rige el plano. Las referencias habituales son ASME Y14.5-2018 (reafirmada en 2024) en Estados Unidos e ISO 1101:2017 a nivel internacional; en la industria automotriz de México, el plano del cliente indica cuál aplica. JIS B 0021:1998, la norma japonesa, se basa en un borrador anterior de ISO 1101 (ISO/DIS 1101:1996), por lo que es comparable a la familia ISO pero no intercambiable con ASME, y un plano japonés puede no seguir la edición ISO vigente.
México cuenta con normas mexicanas del tema, como NMX-CH-1101-IMNC-2008 (tolerancias geométricas) y NMX-CH-1660-IMNC-2009 (acotación y tolerancias de perfiles). Su vigencia y su equivalencia exacta con la edición ISO actual no se verificaron para esta guía, así que no las cite en una especificación sin consultar el catálogo del IMNC y sin pedir confirmación a su proveedor.
Acumulación de tolerancias: 100 ± 0.2 más 200 ± 0.3
Cuando dos piezas van extremo con extremo, cada tolerancia afecta la longitud ensamblada. La Figura 4 calcula el peor caso con longitudes y tolerancias elegidas solo como ilustración.
Es un caso simple de partes en serie. Para fijar las tolerancias de las partes, parta de la longitud ensamblada permitida y trabaje hacia atrás.
Valores ilustrativos, no tolerancias recomendadas para estructuras o tanques. En estructuras soldadas, la contracción, la orientación de la soldadura y los datums de montaje se estudian por separado.
Suponga que el lado acoplado solo permite 300 ± 0.2 mm. Con esas tolerancias de parte no se puede garantizar el ajuste en todas las combinaciones; antes de liberar, decida si las estrecha o si cambia el diseño para permitir un ajuste.
Cuide la notación al calcular. En este ejemplo, ±0.2 mm es la tolerancia en cada sentido, así que la banda completa es de 0.4 mm. Si una tabla da límites superior e inferior, conviértalo todo a una sola forma para no confundir el ancho de la banda con el valor ±.
Cuando las desviaciones superior e inferior son distintas, calcule por separado el máximo y el mínimo del ensamble. Refleje en la fórmula si cada dimensión suma o resta, porque que las cotas estén una junto a otra en el plano no significa que deban sumarse sin más.
Los métodos estadísticos, como la raíz de la suma de los cuadrados (RSS), dan una cifra menor, de alrededor de ±0.36 mm en este caso, pero se apoyan en supuestos sobre la distribución de las partes. El cálculo del peor caso es la forma conservadora de comprobar que todas las combinaciones ajustan.
Encadenar todas las cotas permite calcular la misma posición de más de una manera e invita a las contradicciones. Acote desde el datum de montaje y separe las dimensiones de inspección de la información de referencia.
No mida un plano impreso con una regla en lugar de usar una cota indicada, porque la configuración de impresión y el escalado cambian las longitudes en el papel. Muestre en el propio plano los valores y las unidades que debe usar el fabricante.
Soldaduras, aislamiento, pintura e inspección
Una indicación de soldadura necesita las condiciones de la unión requerida y la designación de taller o de campo, además de la ubicación. Separar lo que el taller termina de lo que se une después de la entrega alinea las divisiones de embarque con el alcance del trabajo en sitio.
Las posiciones de trabajo y los equipos son distintos en taller y en sitio, así que una sola línea dibujada no transmite las condiciones de trabajo. Enlace el bisel y las condiciones de inspección requeridos con la especificación correspondiente y considere el proceso de soldadura.
En equipos aislados, separe las dimensiones sin aislamiento del contorno con aislamiento. Las boquillas y soportes que no sobresalen lo suficiente estorban las conexiones y el trabajo de aislamiento; refleje el aislamiento en los detalles de interfaz y no lo deje para una etapa posterior.
En pintura y tratamientos superficiales, indique el área por tratar además del color o el nombre del proceso. Si ciertas caras de contacto o cuerdas deben quedar sin tratamiento, dígalo, y el fabricante no tendrá que adivinar.
Defina pronto las condiciones de inspección de lo que quedará oculto al terminar. Si una dimensión no puede medirse después del ensamble, acuerde con el fabricante qué se medirá en una etapa intermedia y qué registros se conservarán.
Orden de revisión: ¿encaja, se puede fabricar, se puede medir?
Antes de buscar errores de captura en las cotas, compare el plano con lo que el equipo debe hacer y con las condiciones del lado acoplado. Un error de interfaz significa que cada pieza puede coincidir con su plano y que el conjunto aun así no ensambla, y eso se vuelve retrabajo en sitio.
Después, imagine la secuencia de fabricación y ensamble: ¿llegan las herramientas, se pueden apretar los sujetadores, se pueden insertar las partes? Por último, siga los datums de medición y los criterios de aceptación; así se detectan planos que se pueden fabricar pero tienen condiciones de inspección poco claras.
Los cortes deben revelar escalones y espesores ocultos y remitir a los detalles necesarios. Quien se inicia con planos japoneses acelerará la revisión si primero aprende cómo se relacionan las proyecciones con los cortes.
Los planos de fabricación llevan mucha información, así que dividir hojas generales y de detalle suele leerse mejor que amontonar todo en una sola. Con números de plano y de parte con referencias cruzadas, fabricantes e instaladores encuentran lo que necesitan.
Escriba comentarios que se puedan verificar
Evite comentarios vagos como "revisar dimensiones". Cite el número del plano acoplado y el problema, para que quien corrige entienda la intención y el siguiente envío pueda verificarse contra el comentario.
En lugar de "el barreno está mal ubicado", por ejemplo, dé el número del plano de la estructura y el del plano del equipo, y registre la diferencia de distancia desde la cara de referencia. El fabricante no debe ajustarse por su cuenta a uno de los dos lados; primero el lado de diseño define la interfaz.
Reparta la revisión sin dejar huecos
Cuando varias personas revisan un plano, asigne funciones: mecánica revisa el contorno, tuberías las conexiones y mantenimiento el espacio de inspección. Revise juntos las zonas de frontera para que nada se pierda porque cada lado supuso que el otro lo tenía.
Un esquema común es que el diseñador del fabricante o del taller elabore el plano, mientras un revisor interno y el comprador revisan cada uno su alcance. Separe las funciones de quien elabora, quien revisa y quien aprueba, y decida desde el inicio quién juzga la función y las interfaces.
Planos para aprobación: códigos de devolución, estatus de emisión y responsabilidad
En la etapa de aprobación se compara lo que usted ordenó con lo que construirá el fabricante. Siga uno por uno el desempeño y los materiales de la especificación de compra, junto con las dimensiones e interfaces que afectan la distribución.
Rastrear cada requisito de la especificación hasta el plano encuentra mejor las omisiones que empezar por la esquina superior izquierda de la hoja. Una indicación de material faltante o una boquilla ausente es fácil de pasar por alto si solo se lee lo que está dibujado.
Los puntos de verificación típicos cambian según el artículo:
- Tanques: servicio y orientación de las boquillas, condiciones de las bridas y ubicación de instrumentos como los indicadores de nivel
- Estructuras: posiciones de soporte y condiciones de carga, divisiones para embarque y la cara de montaje del lado del equipo
Si el tanque trabaja a presión, pregunte además qué requisitos de la NOM-020-STPS-2011 (recipientes sujetos a presión) espera su cliente ver reflejados en el plano. La categoría legal del recipiente en México no se corresponde de forma directa con las clases japonesas, así que confírmela con el cliente.
Cuando ambas partes hayan acordado un cambio de especificación, vincúlelo con la lista de desviaciones. Un plano que difiere de la especificación original puede no necesitar devolverse, así que separe los cambios acordados de las diferencias sin resolver.
Confirme también que la especificación de entrega del fabricante incluya los mismos cambios. Si el plano es nuevo pero el procedimiento de inspección o las condiciones de material son viejos, después de fabricar habrá desacuerdo sobre cuál aplica.
Los códigos de devolución cambian de empresa a empresa
Los resultados de revisión suelen caer en tres grupos: sin problema, corregir y reenviar, y avanzar cuando se cumplan las condiciones. Los nombres y significados varían entre empresas, así que acuerde al inicio del proyecto cada código y su efecto sobre la fabricación.
La tabla muestra redacciones que puede encontrar y una pregunta para cada una. No es una norma, y cualquier número que su proyecto asigne a un código viene del procedimiento de ese proyecto, no de un esquema común.
| Redacción japonesa | Redacción común en español e inglés | Pregunta por confirmar |
|---|---|---|
| 承認 shonin | Aprobado (Approved) | ¿Este código libera la fabricación o hace falta una liberación aparte? |
| joken-tsuki shonin; komento-tsuki shonin | Aprobado con condiciones, aprobado con comentarios (Approved as noted) | ¿Puede avanzar el trabajo incorporando los comentarios? ¿Se requiere un plano corregido y para cuándo? |
| 再提出 sai-teishutsu; 不承認 fu-shonin | Corregir y reenviar, rechazado (Revise and resubmit, Rejected) | ¿Qué debe cambiar y se detuvo el trabajo en estos puntos? |
| 参考図 sanko-zu (una etiqueta del plano, no un código de devolución) | Para información, solo de referencia (For information, For reference only) | ¿La hoja requiere respuesta y el contrato trata su contenido como vinculante? |
Dónde encajan IFA, IFC y AFC
Los proyectos en inglés suelen añadir un estatus de emisión a cada revisión, y es una etiqueta distinta de un código de devolución. El código de devolución dice cómo respondió el revisor; el estatus de emisión dice para qué puede usarse la revisión. Los planos japoneses no tienen un equivalente único y fijo para estas etiquetas, así que haga la correspondencia de forma explícita.
| Estatus en inglés | Significado habitual | Qué confirmar con el lado japonés |
|---|---|---|
| IFA (issued for approval, emitido para aprobación) | Enviado al cliente para revisión y aprobación | ¿Un plano con el sello 承認願 (shonin-negai, "solicitud de aprobación") equivale a IFA en este proyecto? |
| IFC (issued for construction, emitido para construcción) | La revisión autorizada como base para construir | ¿Qué etiqueta del plano del proveedor significa "usar para fabricar", por ejemplo 製作用 (seisaku-yo)? |
| AFC (approved for construction, aprobado para construcción) | A menudo se usa como IFC, e implica normalmente que el cliente aprobó | ¿AFC es lo mismo que IFC aquí o es un paso aparte? ¿Quién da la aprobación? |
Cuando se revisa una liberación, la nueva revisión sustituye a la anterior. Confirme el estatus por escrito antes de empezar el trabajo y registre qué revisión estaba vigente en ese momento.
La aprobación no traspasa automáticamente la responsabilidad de diseño al comprador
La palabra "aprobación" no significa que el comprador haya asumido toda la responsabilidad de diseño del fabricante. El contrato fija el reparto de responsabilidad y las condiciones para iniciar la fabricación, así que no interprete esos puntos solo por un sello de devolución. En México, revise también la orden de compra y el manual de requisitos para proveedores del cliente.
Quien conoce proyectos de construcción en Estados Unidos reconocerá una idea parecida. Bajo las condiciones generales AIA A201, la aprobación de un submittal por lo general no libera al contratista de responsabilidad por desviaciones, salvo que las haya señalado por escrito al enviarlo y que el arquitecto las haya aprobado. Las cláusulas contractuales se modifican con frecuencia, así que lea las suyas.
La obra pública japonesa puede usar otros términos. En las obras de maquinaria del ministerio japonés de infraestructura (MLIT), el contratista debe obtener la aceptación de los shodaku tosho (承諾図書, documentos para aceptación del dueño), que incluyen especificaciones, cálculos y planos de detalle, y debe consultar al dueño antes de cambiarlos, salvo en puntos menores. Es posible que una planta privada no use los mismos nombres, así que ambas partes deben alinear el procedimiento adoptado para el proyecto.
Cierre los comentarios antes de liberar a fabricación
Devolver un comentario no prueba que la corrección se haya hecho como se pretendía. Registre una respuesta y el número del plano corregido para cada comentario, y marque cada uno como corregido, en espera de respuesta o por reflejar la próxima vez, para que los pendientes sigan visibles.
Al iniciar la fabricación, entregue juntos el número de plano, el número de revisión, la fecha de emisión y el propósito. No mezcle copias de estudio y copias de fabricación bajo el mismo número de plano, y deje claro qué datos debe tratar el fabricante como correctos.
A veces una actividad se adelanta, como pedir el material. Limite por escrito el alcance aprobado para que nadie interprete la instrucción como permiso de hacer barrenos sin confirmar o de empezar a soldar.
Nombre los números de parte además de la actividad. Separe el material que seguirá siendo útil tras un cambio del que se volvería desecho, y compare el beneficio de arrancar antes con el costo del retrabajo.
Cómo se propaga un cambio de orientación de boquilla
Cambiar la orientación de una boquilla no termina con corregir el plano de fabricación del tanque. El cambio alcanza en orden las tuberías conectadas, los soportes de tubería y las pasarelas cercanas, así que siga hacia afuera los números de plano relacionados desde el origen del cambio.
Si el lado del equipo y el de tuberías ven el tanque desde direcciones distintas, una instrucción en sentido horario puede leerse como antihorario. Alinee la dirección de referencia y la dirección de vista en la planta, y muestre la forma resultante del cambio junto con el ángulo.
En este ejemplo, una boquilla pasa de la parte superior de la planta al lado derecho. La lista de elementos afectados incluye la trayectoria de la tubería y las posiciones de soporte.
No es el diseño real de una boquilla. Analice caso por caso el efecto sobre los números de plano, las especificaciones, los artículos pedidos y las piezas ya terminadas.
Registre qué cambió, por qué cambió y quién lo acordó. Una nube de revisión o un símbolo por sí solos no permiten a otro ingeniero reconstruir el requisito original ni el motivo del cambio.
Después de emitir una revisión, avise a los fabricantes y contratistas que recibieron la versión anterior. Reemplazar un archivo en una carpeta compartida no dice si también se actualizaron las copias impresas en sitio o los datos cargados en las máquinas.
Para las piezas ya fabricadas, decida pieza por pieza si se usan, se retrabajan o se rehacen. Defina el alcance permitido del trabajo durante la espera, para que la siguiente etapa no pase al ensamble sin saber del cambio.
En proyectos con muchos planos, el control de revisiones y el historial de distribución funcionan mejor como un sistema. Use o no gestión de datos de producto (PDM) o gestión del ciclo de vida del producto (PLM), la base es el vínculo entre planos, partes y registros de cambio.
Planos as-built: qué revisar en la entrega
Un kansei-zu registra la configuración final alcanzada con la fabricación y la instalación, y llega a quienes usan el equipo tras la entrega. Cambiar el título de un plano para aprobación no lo convierte en as-built; verifique que los cambios hechos durante el trabajo llegaron al estado final.
Si una tubería se movió en sitio, siga ese cambio también hasta los planos de sistema y de soportes. Reunir las marcas en rojo y compararlas con el as-built formal reduce los cambios omitidos.
El propósito de un as-built es identificar el equipo real en la siguiente inspección o reemplazo. Una los números de equipo, los números de parte, los manuales de instrucciones y los registros de pruebas para que el lector pueda ir del plano a la información que necesita.
La Figura 6 es una revisión de ejemplo para la entrega. Decida desde el principio qué demuestra una coincidencia y luego busque lo que no se ha reflejado.
No basta con que coincidan los números de plano. Cada par de la tabla tiene su propia verificación.
| Par por comparar | Dónde mirar | Qué dejar registrado |
|---|---|---|
| As-built vs. equipo real | Número de equipo, interfaces, posiciones modificadas | Cómo se reflejaron los cambios de sitio |
| Plano de ensamble vs. BOM | Números de parte, materiales, cantidades | Vínculos que identifican las partes de reemplazo |
| Planos vs. registros de pruebas | Equipo objetivo, alcance de la prueba, revisión referenciada | Conexión con la especificación probada |
| Lista de documentos vs. datos entregados | Números de plano, revisiones, archivos, referencias | Planos faltantes y pendientes |
Ejemplo para adaptar a los entregables que exija el proyecto. El contrato y las guías indicadas fijan el alcance y el formato de la documentación final.
Un plano as-built rara vez va solo. Como ejemplo del sector público, una guía del MLIT para obras de maquinaria enlista los planos de detalle junto con especificaciones, cálculos, registros de control de obra, listas de equipo comprado y manuales de instrucciones dentro de los kansei tosho (完成図書, documentación final).
En la entrega electrónica, especifique por separado los formatos editables y los de consulta. Los planos que hacen referencia a archivos externos pueden mostrarse distinto si falta una referencia, así que confirme que el lado receptor puede abrirlos correctamente.
Si en los documentos quedan puntos abiertos, enlístelos con el número de plano, la acción planeada y el responsable. Una lista compartida evita que el personal de mantenimiento suponga que el juego está completo y pida la refacción equivocada.
Lista de verificación: antes de devolver un plano a un proveedor japonés
Repase esta lista antes de sellar o firmar. Sigue el orden de revisión de arriba y también cubre los puntos que más a menudo necesitan confirmación por escrito.
- Identidad: número de plano, revisión, fecha de emisión y propósito declarado (estudio, aprobación o fabricación)
- Requisitos: cada punto de la especificación de compra rastreado hasta el plano; desviaciones acordadas separadas de las diferencias sin resolver
- Ajuste: interfaces comparadas con los planos acoplados; datums, elevaciones y norte de planta alineados
- Boquillas: servicio, tamaño, norma y clase de la brida, y ángulo de orientación, con la referencia y la dirección de vista indicadas
- Fabricabilidad: acceso de herramientas, orden de ensamble, divisiones para embarque y soldaduras de taller vs. de campo
- Medición: datums de medición, criterios de aceptación, norma de tolerancias y verificaciones intermedias para lo que quedará oculto
- Tolerancias: acumulaciones comparadas con lo que permite el lado acoplado
- Acabado: contorno con aislamiento, alcance de pintura y tratamiento superficial, y caras que quedan sin tratar
- Su respuesta: código de devolución indicado, cada comentario numerado con el número del plano acoplado y cualquier liberación parcial limitada por número de parte
- Responsabilidad: cláusula del contrato o procedimiento que define qué significa la devolución
Preguntas para el lado japonés
Envíelas pronto, de preferencia en la junta de arranque, cuando ninguna fabricación depende todavía de las respuestas.
- ¿Qué significa cada código de devolución y cuáles permiten iniciar la fabricación?
- ¿Cómo se corresponden las etiquetas de sus planos con nuestros estatus IFA, IFC y AFC?
- ¿Cuáles planos de la lista piensan enviar para aprobación y cuáles solo como referencia?
- ¿Usan el norte de planta en los planos de orientación de boquillas? ¿Cuál es la dirección de vista de sus ángulos?
- ¿Qué norma de tolerancias, y qué edición, aplica a estos planos?
- ¿Qué contendrá el paquete as-built y en qué formatos de archivo?
Modelo de correo para devolver un plano
Adapte este modelo a su proyecto. Sustituya los datos entre corchetes y use los nombres de código de su propio procedimiento. Si el proveedor trabaja en inglés, envíe el correo en inglés o en ambos idiomas.
Asunto: Plano [No.] Rev. [X]: resultado de la revisión y preguntas
Estimado/a [Nombre]:
Revisamos el plano [No.] Rev. [X], [título]. Nuestro código de devolución es [código], conforme al procedimiento [No. de procedimiento].
Comentarios:
1. Boquilla [N3]: su plano muestra [ángulo] grados desde el norte de planta, vista desde arriba. Nuestro plano de tuberías [No.] muestra [ángulo] grados. Por favor confirmen cuál es el correcto.
2. Placa base, parte [No.]: la distancia entre barrenos difiere en [valor] mm del plano del equipo [No.], medida desde [datum]. Por favor no modifiquen ninguno de los dos lados hasta que acordemos la interfaz.Les pedimos confirmar:
1. ¿Este código permite iniciar la fabricación o necesitan reenviar antes?
2. Si necesitan pedir material por adelantado, ¿qué números de parte abarca?
3. ¿Cuándo pueden enviar la Rev. [Y] con estos comentarios incorporados?Entendemos que esta revisión, por sí sola, no cambia la asignación de la responsabilidad de diseño conforme al contrato. Les agradecemos avisarnos si el contrato o su procedimiento indican otra cosa.
Saludos cordiales,
[Nombre]
Límites de esta guía
- La correspondencia de términos es una guía general. Las empresas, los sectores y los tipos de contrato usan estos nombres de forma distinta, y mandan los documentos del proyecto.
- Las figuras esquemáticas y los valores de tolerancia de ejemplo son solo ilustraciones. No son instrucciones de fabricación ni tolerancias recomendadas.
- Los códigos de devolución y los estatus de emisión no tienen una norma universal. Las fuentes discrepan en algunas etiquetas, sobre todo AFC frente a IFC.
- Esta guía no es asesoría legal. Quién tiene la responsabilidad de diseño depende del contrato y de la ley aplicable.
- Las normas mexicanas (NMX, NOM) se mencionan como referencia; su vigencia y equivalencia exacta con JIS, ISO y ASME no se verificaron en el texto original. Confirme las ediciones vigentes antes de citarlas en una especificación.
Preguntas frecuentes
¿Cuál es la diferencia entre un plano de fabricación y un plano de taller (shop drawing)?
Muchas personas usan los términos de forma intercambiable. Donde se distinguen, los planos de taller coordinan cómo encajan e instalan los elementos y los planos de fabricación dan el detalle de cada pieza, como soldaduras, tolerancias y acabados. En el uso japonés, seko-zu cubre la instalación y el ajuste en sitio, y algunos planos llevan ambos contenidos, así que acuerde el contenido requerido de cada hoja.
¿Puede empezar la fabricación cuando un plano para aprobación lleva sello?
No automáticamente. Lo deciden el código de devolución, las condiciones anexas y los comentarios abiertos, y puede aplicar una devolución condicionada o una liberación parcial. Indique al fabricante exactamente qué números de plano, revisiones y alcance de trabajo puede usar.
¿Se puede fabricar con las dimensiones de un plano de distribución?
No, si el plano contiene valores aproximados o sin confirmar. Conserve las interfaces acordadas con el lado acoplado, defina los datums de fabricación, las tolerancias, los materiales y las condiciones de unión, y entonces emita un plano para fabricación.
¿Un modelo 3D reemplaza los planos de fabricación?
Depende de lo que contenga el modelo y de lo que el fabricante pueda recibir. La forma sola puede no transmitir las tolerancias ni las condiciones de los barrenos, así que use planos o notas según haga falta para dejar claras las condiciones aplicables.
¿Qué pasa si las dimensiones del as-built y de fabricación difieren?
Compare los registros de aprobación del cambio con el equipo real para saber si la diferencia es un cambio intencional o una actualización omitida. Una diferencia en campo no vuelve válido un cambio por sí misma; rastree el acuerdo y los registros de inspección antes de actualizar el as-built.
Fuentes
- Planos de taller vs. de fabricación: Strand, "Shop Drawings vs. Fabrication Drawings"
- Contenido del GA: Project Materials, "What Is a General Arrangement Drawing"
- Uso de IFC y AFC, revisiones sustituidas, verificación escrita del estatus: Procore, "IFC Drawings"
- AFC como juego aprobado por separado: Bluent, blog de ingeniería sobre planos IFC y AFC
- Disposiciones de revisión y códigos inconsistentes: Kissflow, "Vendor Drawing Approval"
- AIA A201 y aprobación de submittals: Lorman, "AIA 201 Document: Submission of Shop Drawings"; LBCC Law, "Submittal Review"
- Norte de planta: Wermac, coordinación de tuberías; foro CR4, "Plant North vs True North"
- Acumulación de peor caso y RSS: Wevolver, "Tolerance Stack-up Analysis"
- ASME Y14.5-2018: ASME, Y14.5 Dimensioning and Tolerancing
- ISO 1101:2017: ISO, ISO 1101:2017
- JIS B 0021:1998: SAI Global, ficha de JIS B 0021:1998
- Normas mexicanas de dibujo y tolerancias (declaratoria de vigencia de NMX-CH-1660-IMNC-2009, que remite a NMX-CH-1101-IMNC-2008): Secretaría de Economía, DOF
- Documentos para aceptación en obras públicas japonesas de maquinaria: MLIT, Especificaciones comunes para obras de maquinaria, borrador (en japonés)
- Documentación final en obras públicas japonesas de maquinaria: MLIT, guía de documentación final de obras de maquinaria, borrador (en japonés)
Artículo original en japonésEsta guía se basa en un artículo de MONOSCOPE escrito para lectores en Japón: 製作図とは?計画図・承認図との違いと図面の流れ・検図の実例
Acerca del editor
 Editor de MONOSCOPEFOUNDER & EDITOR
Trabajó unos diez años en un fabricante de equipos para plantas y en una empresa de ingeniería de plantas, a cargo de propuestas, diseño y puesta en marcha de equipos, y luego se pasó al marketing digital. Hoy es consultor web para fabricantes B2B y los ayuda a explicar sus productos y su tecnología. Cuenta con licencias nacionales de Japón como Energy Manager e Ingeniero Eléctrico Jefe de Tercera Clase.
Escribe un blog de ingeniería desde 2017 (más de 500 artículos) y tiene un canal de YouTube en japonés con unos 20,000 suscriptores. Cada guía se escribe desde el punto de vista de la planta japonesa y se verifica con las normas citadas.