SMED en 6 étapes : opérations internes/externes (dandori)
Si vous travaillez dans une usine japonaise ou chez l'un de ses fournisseurs, vous entendrez tôt ou tard le mot dandori (mise en place, préparation). Un responsable japonais vous demandera peut-être de réduire le temps de dandori gae (changement de série), ou de classer une liste de tâches en uchi-dandori et soto-dandori. Ce sont les termes japonais qui se cachent derrière le SMED : les opérations internes, réalisées machine à l'arrêt, et les opérations externes, réalisées pendant que la machine tourne.
La méthode est née dans les ateliers japonais. Shigeo Shingo raconte qu'un changement d'outil de presse chez Toyota Motor Co. (Toyota Jidosha Kogyo) est passé de quatre heures à environ 90 minutes en un peu plus de six mois. Quand on lui a ensuite demandé d'arriver à trois minutes, l'idée qui a tout débloqué était simple : faire pendant la production tout ce qui peut l'être.
Ce guide présente les termes japonais, la fenêtre de mesure du temps, six étapes inspirées de documents japonais, quatre leviers pour raccourcir les opérations internes, les vérifications de sécurité qu'on ne supprime jamais, puis l'usage du temps gagné. Un changement d'outil de presse fictif sert de fil rouge tout au long de l'article.
Sommaire
- Les termes dandori que vous entendrez en atelier japonais
- Ce que couvre le temps de changement de série
- Six étapes pour réduire le temps de changement de série
- Étapes 1 à 3 : mesurer, classer et sortir le travail de l'arrêt
- Étape 4 : quatre leviers pour raccourcir les opérations internes
- Étapes 5 et 6 : alléger l'externe et standardiser
- Les étapes de sécurité qu'on ne supprime jamais
- Que faire du temps gagné
- Erreurs courantes en réduction des changements de série
- Checklist : points à régler avec le côté japonais
- Limites de ce guide
- FAQ
- Sources
Les termes dandori que vous entendrez en atelier japonais
Le tableau ci-dessous relie chaque terme japonais (en romaji) à l'expression française et à son sens concret sur le terrain. Les termes sont repris tels qu'ils sont utilisés dans les usines japonaises.
| Romaji | Français | Sens sur le terrain |
|---|---|---|
| dandori gae | changement de série | Faire passer une machine ou une ligne d'un produit au suivant, préparation et essais compris |
| uchi-dandori | opérations internes | Travail réalisé machine ou ligne à l'arrêt |
| soto-dandori | opérations externes | Travail réalisé pendant que la machine ou la ligne continue de produire |
| single dandori | SMED (Single Minute Exchange of Die) | Opérations internes terminées en moins de 10 minutes |
| tameshi-uchi | coups d'essai | Frappes d'essai sur une presse après la mise en place de l'outil, suivies de mesures et de re-réglages |
| shohin kakunin | contrôle de la première pièce | Vérification et enregistrement de la première pièce bonne du nouveau produit |
| muda | gaspillage | Travail qui n'apporte rien, par exemple la recherche d'outils |
Ce que couvre le temps de changement de série
La norme japonaise de vocabulaire de gestion de production, JIS Z 8141, définit le changement de série comme la préparation des matières, machines, outillages, plans, etc., ainsi que les essais de fabrication, qui interviennent lorsqu'on change de produit ou de contenu de procédé. Il ne s'agit donc pas seulement de remplacer un outil ou un outil coupant : la préparation et les essais en font partie.
Cela fixe la fenêtre de mesure : de la dernière pièce bonne du produit précédent à la première pièce bonne du produit suivant. JMAC (Japan Management Association Consultants) décrit la perte de réglage de la même façon, comme le temps perdu jusqu'à l'obtention d'une pièce entièrement bonne.
Si vous arrêtez le chronomètre quand l'outil est boulonné, le réglage et les essais qui suivent sortent de l'enregistrement. C'est souvent dans cette dernière partie que se trouvent les plus gros gains ; mettez-vous donc d'accord sur la fenêtre avant de commencer à chronométrer.
Dans le TRS (taux de rendement synthétique, OEE en anglais), le temps pendant lequel la machine est arrêtée pour un changement de série compte comme une perte de disponibilité.
Opérations internes et externes
Une note de la JIS Z 8141 répartit le travail de mise en place en deux types. Les opérations internes (uchi-dandori) se font machine ou ligne à l'arrêt ; les opérations externes (soto-dandori) se font sans l'arrêter.
Une même tâche peut tomber de l'un ou l'autre côté. Aller chercher l'outil suivant après l'arrêt de la presse relève des opérations internes ; l'amener près de la presse pendant que la série précédente tourne encore relève des opérations externes. Le critère est l'état de la machine, pas la nature de la tâche.
La répartition dépend de l'état de la machine : à l'arrêt ou en marche.
Définitions selon la JIS Z 8141:2022 (terme 5107, note).
Ce que signifie « single minute » dans SMED
La même note de la JIS appelle single dandori des opérations internes de moins de 10 minutes. En anglais, c'est le SMED, Single Minute Exchange of Die, où « die » désigne l'outil de presse (la matrice).
« Single minute » ne veut pas dire une minute. Cela signifie un nombre de minutes à un seul chiffre, donc moins de 10. Un changement de série de quatre minutes relève bien du SMED.
Shigeo Shingo, consultant à la Japan Management Association, a érigé la méthode en système. Il l'a publiée en japonais en 1983, puis Productivity Press a sorti l'édition anglaise, A Revolution in Manufacturing: The SMED System, en 1985.
Un article de Hideo Ishida (JMAC) dans le numéro d'avril 2023 de la revue japonaise Kojo Kanri (Gestion d'usine), qui s'appuie sur un autre livre de Shingo, retrace l'idée en trois étapes :
- 1950, Toyo Kogyo : en analysant le temps de marche d'une presse de 800 tonnes, Shingo remarque un long arrêt dû à une vis d'outil manquante et comprend que la mise en place comporte deux natures de travail, interne et externe.
- 1957, chantier naval de Hiroshima de Mitsubishi Heavy Industries : une table de rechange permet de préparer le travail suivant en dehors d'une grande raboteuse pendant qu'elle continue d'usiner.
- Toyota, presse de 1 000 tonnes : un changement de quatre heures est ramené à environ 90 minutes en un peu plus de six mois. Quand on lui demande d'atteindre trois minutes, Shingo arrive au transfert des opérations internes vers les opérations externes.
Ces chiffres proviennent des souvenirs de Shingo lui-même, pas de documents publiés par Toyota, et les sources datent l'épisode Toyota de 1969 ou de 1970.
Des changements de série plus courts réduisent le besoin de fabriquer de gros lots d'un même produit. Le raccourcissement des changements de série est ainsi un préalable au système de production Toyota, qui vise à ne produire que ce qui est nécessaire, quand c'est nécessaire et dans la quantité nécessaire.
Considérez les 10 minutes comme un repère, pas comme une limite de réussite. Ce que vous pouvez atteindre dépend de la taille de l'équipement et du produit ; commencez donc par vous demander quelle part de votre temps actuel vous pouvez supprimer.
Six étapes pour réduire le temps de changement de série
L'ordre compte. L'association japonaise d'ingénierie industrielle (Japan Industrial Engineering Association, JIIE) le formule ainsi : transférer le plus possible d'opérations internes vers l'externe, raccourcir les opérations internes restantes, puis raccourcir aussi les opérations externes.
Les guides de J-Net21 (géré par l'agence japonaise d'appui aux PME) et d'Osaka Sangyo Sozokan (Sansokan), centre public d'appui aux entreprises à Osaka, partent eux aussi de l'état des lieux et suivent le même ordre. Les six étapes ci-dessous sont notre synthèse de ces sources.
Mesurer et classer, sortir le travail de l'arrêt, raccourcir le reste, puis standardiser.
D'après des documents de la Japan Industrial Engineering Association, de J-Net21 et d'Osaka Sansokan (tous en japonais).
Cet ordre a une raison. Passer du travail en externe revient le plus souvent à changer l'endroit où les choses sont rangées et le moment où on les prépare : cela coûte peu et rapporte vite. Raccourcir l'interne peut obliger à modifier des gabarits ou à changer des brides. Si vous sortez d'abord tout ce qui peut l'être, vous ne dépensez de l'argent que pour le travail qui doit vraiment se faire machine à l'arrêt.
Étapes 1 à 3 : mesurer, classer et sortir le travail de l'arrêt
Les trois premières étapes rendent le changement de série visible et en retirent tout ce qui n'exige pas une machine arrêtée. Si vous sautez la mesure, vous risquez d'améliorer des tâches qui ne consommaient pas le temps.
Filmer le changement de série et le décomposer en éléments
Choisissez un équipement où le temps de changement multiplié par le nombre de changements est élevé. S'il s'agit d'un goulot qui fait attendre les postes en aval, le gain se répercute sur toute l'usine.
Filmez un changement de série sans interruption, de la dernière pièce de l'ancien produit à la première pièce bonne du nouveau. Gardez l'opérateur dans le champ quand il s'éloigne, pas seulement ses mains. Le temps passé à chercher, à aller chercher ou à demander à quelqu'un n'apparaît jamais dans des images centrées sur les mains.
Avant de filmer, expliquez à l'équipe que l'objectif est d'étudier le travail, pas d'évaluer la personne. Visionnez la vidéo ensemble et découpez-la en éléments (aller chercher, déposer, positionner, serrer, régler, mesurer), en notant le temps de chacun.
Ne jugez pas sur un seul enregistrement. Le temps de changement varie selon le couple de produits et l'opérateur : filmez plusieurs changements dans des conditions différentes et comparez-les. Vous verrez aussi d'où vient la variabilité.
Classer chaque élément : interne, externe ou gaspillage
Placez chaque élément dans l'un de trois groupes : opération interne, opération externe ou gaspillage (muda). J-Net21 utilise le même classement en trois groupes.
Une seule question suffit : « Cela pourrait-il se faire pendant que la machine tourne ? » Ce qui compte, c'est que ce soit possible en marche, pas que ce soit déjà fait ainsi aujourd'hui.
Le tableau ci-dessous décompose un changement d'outil de presse fictif. Aujourd'hui, les 60 minutes se déroulent presse à l'arrêt, mais la question montre que 18 d'entre elles pourraient passer en temps de marche.
Les 60 minutes actuelles sont découpées en éléments de travail, classés entre ce qui peut sortir de l'arrêt et ce qui reste.
Chiffres fictifs, donnés à titre d'illustration. La hauteur de fermeture (die height, shut height) est la distance entre le dessus de la table et le dessous du coulisseau lorsque celui-ci est au point mort bas ; on la règle selon la hauteur de l'outil.
À ce stade, décidez aussi ce que vous ne réduirez pas. Les tâches de sécurité, comme la pose des cales de sécurité et la consignation des commandes de démarrage, ainsi que le contrôle de la première pièce, restent hors de la liste de réduction, quelle que soit leur durée. Écrivez-le dès le départ.
Faire en marche ce qui n'exige pas l'arrêt
Une fois le classement fait, déplacez réellement les tâches externes vers le temps de marche. Elles vont dans l'une de deux fenêtres : avant l'arrêt de la machine ou après son redémarrage.
Avant l'arrêt, préparez tout ce dont le produit suivant a besoin. Amenez à la machine l'outil, les gabarits, la matière, l'outillage, les plans et les calibres, et vérifiez à ce moment que l'outil n'a ni éclat ni salissure. J-Net21 donne aussi l'exemple du préchauffage d'un outil avant son montage sur la machine.
Après le redémarrage, nettoyez l'outil déposé, rangez-le sur son rack et remettez l'outillage en place. Une tâche qui peut attendre que le produit suivant tourne ne doit pas se faire pendant que la machine est arrêtée.
Pour que cela se produise à chaque fois, il faut un système qui ne dépende pas de l'organisation personnelle d'une seule personne. Voici des méthodes courantes :
- Préparer en kit, dans une caisse ou un chariot, les gabarits, l'outillage et les vis de chaque référence
- Utiliser une checklist de pré-changement et vérifier que tout est en place avant l'arrêt
- Lire dans le planning de production l'heure du prochain changement et désigner qui commence la préparation, et quand
Le troisième point est facile à oublier. Si personne n'est chargé de préparer à une heure fixée, c'est la personne qui a arrêté la machine qui va chercher le matériel, et le travail retombe en opérations internes.
Sortir du travail de l'arrêt fait passer de 60 à 42 minutes ; raccourcir l'interne restant ramène à 15.
Chiffres fictifs d'après la figure 3. Les segments foncés indiquent le temps pendant lequel la presse est arrêtée.
Dans l'exemple, passer en externe les 8 minutes pour aller chercher, les 4 minutes de recherche et les 6 minutes de nettoyage ramène l'arrêt de 60 à 42 minutes. Ces 18 minutes ne disparaissent pas : elles deviennent du travail fait pendant que la presse tourne, et en réduire les heures est l'objet de l'étape 5.
Étape 4 : quatre leviers pour raccourcir les opérations internes
Quand tout ce qui peut sortir de l'arrêt en est sorti, il ne reste que le travail qui exige vraiment une machine arrêtée : il s'agit maintenant de raccourcir le travail lui-même. On l'examine sous quatre angles : le serrage, le positionnement, le travail en parallèle et le réglage.
Chacun comporte une partie qu'on peut raccourcir et un contrôle qu'on ne modifie pas.
Simplifier le serrage
Pour fixer un outil ou un gabarit, la majeure partie du temps passe à faire tourner les vis sur de nombreux tours, pas dans le serrage final. Gardez le même effort de serrage et réduisez le nombre de tours et de changements d'outil.
Un bon début consiste à standardiser le diamètre et le type de tête des vis, pour qu'un seul outil suffise. Une étape bien connue ensuite : la rondelle ouverte en U ou la lumière en trou de serrure, qui permet de libérer un outil en desserrant la vis au lieu de la retirer. Osaka Sansokan suggère aussi de remplacer les fixations filetées par des cames ou d'autres modes de bridage.
Le serrage touche pourtant directement à la sécurité. Le ministère japonais de la Santé, du Travail et des Affaires sociales (MHLW) recense un accident mortel où une partie supérieure d'outil est tombée après un changement d'outil, avec parmi les causes un serrage inégal des vis de fixation. Avant de modifier un mode de serrage, vérifiez les spécifications du fabricant de la presse et de l'outil, et conservez l'étape qui confirme que l'outil est bien bridé.
Standardiser le positionnement
Pousser un outil d'avant en arrière pour trouver sa position disparaît dès qu'on dispose d'une référence. Le principe de base est d'installer des pions de positionnement ou des butées, de sorte que l'outil poussé contre la butée soit en position.
Standardisez aussi les dimensions qui varient d'un produit à l'autre. Si les hauteurs d'outil et l'épaisseur des bords de bridage sont uniformisées, avec des cales si nécessaire, il n'est plus nécessaire de modifier les réglages de la machine à chaque outil. L'idée est de standardiser seulement les éléments qui interviennent dans le montage, pas de rendre tous les outils identiques.
Sur les équipements d'usinage et d'assemblage, une approche courante consiste à monter les gabarits à l'avance sur une plaque de base commune et à changer la plaque entière. La méthode « cassette » décrite par Osaka Sansokan suit la même idée : pré-assembler en un seul bloc les éléments qui changent.
Travailler en parallèle
Sur un grand équipement, une personne serre l'avant, contourne la machine pour serrer l'arrière, puis revient, et les déplacements s'additionnent. Avec deux personnes qui travaillent l'avant et l'arrière en même temps, les déplacements disparaissent et l'arrêt diminue nettement. Si vous ne pouvez pas mobiliser deux personnes en permanence, celle qui fait les opérations externes peut venir en renfort pendant les quelques minutes d'arrêt.
Au Japon, pour un changement d'outil sur une presse à moteur, la personne qui aide doit aussi avoir suivi la formation spéciale exigée par la loi, décrite plus bas. J-Net21 range le changement en équipe parmi les améliorations qui ne coûtent rien.
Le travail en parallèle n'est possible qu'avec des rôles et une séquence convenus. Écrivez qui fait quoi, dans quel ordre, et comment l'équipe se transmet un signal avant le démarrage de la machine. L'ordonnance japonaise sur la sécurité et l'hygiène du travail (article 104) impose à l'employeur de fixer des signaux et de désigner une personne chargée de les donner lorsque le démarrage d'une machine peut mettre des travailleurs en danger.
Supprimer le réglage
Le réglage et les essais après montage représentent souvent une grande part du temps de changement. Dans l'exemple, réglage et coups d'essai prennent ensemble 16 minutes, soit près de 40 % des 42 minutes d'arrêt restantes.
Le réglage s'éternise parce que chacun règle au feeling à chaque fois. Remplacez l'ajustement progressif devant une graduation par une mise en butée sur une cale d'épaisseur fixe, et enregistrez les réglages de chaque référence pour que le changement suivant puisse les rappeler. L'objectif est de passer de « régler jusqu'à ce que ce soit bon » à « régler sur une valeur connue ».
Le but n'est pas de supprimer les essais, mais d'obtenir une pièce bonne dès le premier. Le contrôle de la première pièce reste, car il protège la qualité.
Dans l'exemple, la combinaison des quatre leviers ramène de 38 à 11 minutes la dépose, le positionnement, le serrage, le réglage et les coups d'essai. En ajoutant les 4 minutes des étapes de sécurité et du contrôle de la première pièce, l'arrêt est de 15 minutes. On n'est pas loin du single dandori, mais aller plus loin exige généralement de modifier l'équipement : mettez-le en balance avec le coût.
Étapes 5 et 6 : alléger l'externe et standardiser
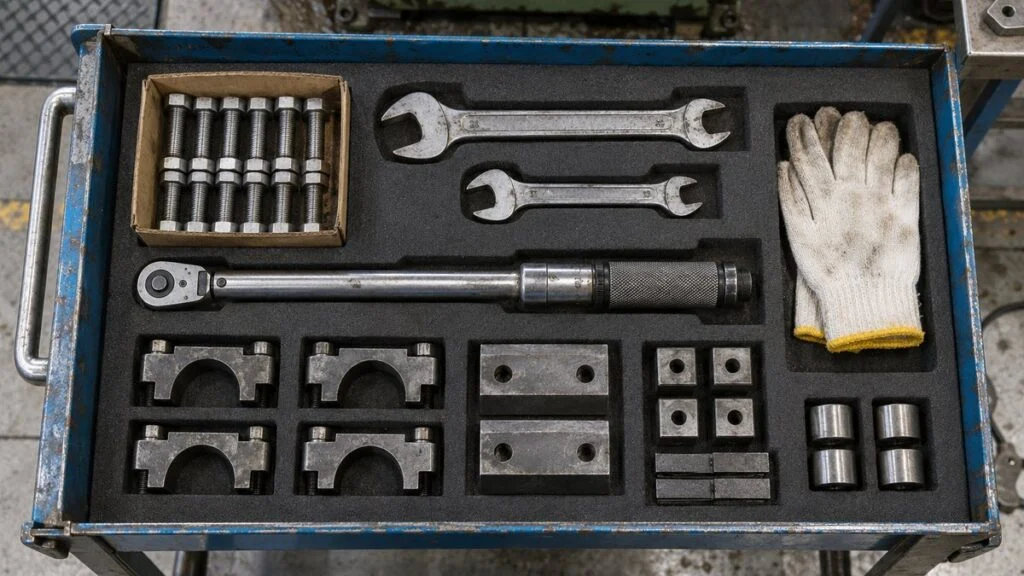
Une fois l'arrêt réduit, il reste deux tâches : réduire les heures de main-d'œuvre consacrées aux opérations externes et empêcher le temps raccourci de se dégrader.
Raccourcir les opérations externes elles-mêmes
Les opérations externes n'arrêtent pas la machine, mais si la préparation dure trop longtemps, elle ne sera pas prête pour le changement suivant. Stockez les outils et les gabarits près de la machine, par ordre de fréquence d'utilisation, et fixez des parcours de transport et des chariots.
Les étiquettes d'emplacement et les règles de retour suivent la même logique que les 5S. Osaka Sansokan cite les 5S bien appliqués, les procédures écrites et la formation parmi les moyens de raccourcir les opérations externes.
La maintenance des outils et des gabarits compte tout autant. Si un défaut n'est découvert qu'après le montage, il faut démonter et recommencer, et le temps gagné disparaît d'un coup. Contrôlez chaque outil juste après son utilisation et rangez-le prêt pour la série suivante, et comptez cela dans les opérations externes.
Standardiser la procédure et le temps cible
Si la procédure améliorée n'est pas écrite, elle dérive dès que l'opérateur change. Réunissez sur une page l'ordre des éléments, l'outillage, les points de contrôle de sécurité et le temps cible.
Passez ensuite à la formation et aux enregistrements. Si peu de personnes savent faire le changement, utilisez une matrice de compétences (skill map) pour voir qui peut faire les changements sur chaque machine, et formez davantage de personnes selon un plan.
Notez sur la même fiche le temps, la raison des retards et la prochaine action.
Quand les enregistrements s'accumulent, on voit la dispersion et pas seulement la moyenne. Si la cible est de 15 minutes et qu'un couple de produits prend toujours 30 minutes, c'est votre prochaine cible. Quand une machine fonctionne bien, étendez la procédure aux machines du même type.
Les étapes de sécurité qu'on ne supprime jamais
Pendant un changement de série, les mains et le corps vont là où ils ne vont jamais en fonctionnement normal, par exemple entre les deux moitiés de l'outil ou sous le coulisseau. C'est pourquoi la loi japonaise encadre le travail de mise en place lui-même. Pour les presses à moteur, l'ordonnance japonaise sur la sécurité et l'hygiène du travail comporte notamment ces exigences :
- Article 131-2 : lorsqu'une partie du corps pénètre dans la zone dangereuse pendant le montage, la dépose ou le réglage d'un outil sur une presse à moteur, l'employeur doit faire utiliser des cales de sécurité ou prendre des mesures équivalentes contre une descente inopinée du coulisseau
- Article 131-3 : pour déplacer le coulisseau lors du réglage d'un outil, utiliser le mode pas à pas (inching) si la presse en dispose, et la rotation manuelle sinon
- Article 107 : lorsqu'un réglage sur une machine présente un danger, arrêter la machine et verrouiller le dispositif de démarrage ou y apposer un panneau, pour empêcher toute autre personne de la démarrer
- Article 36, point 2 : le montage, la dépose et le réglage des outils de presses à moteur exigent une formation spéciale (tokubetsu kyoiku)
- Article 134 : le responsable de travaux sur presses (sagyo shunin-sha) dirige directement le montage, la dépose et le réglage des outils
Un responsable de travaux est exigé dans les établissements qui comptent cinq presses à moteur ou plus (décret d'application de la loi sur la sécurité et l'hygiène du travail, article 6, point 7 ; ordonnance, article 133). Ces règles visent les presses, mais leurs principes valent pour d'autres équipements : arrêter, immobiliser pour que rien ne bouge, et faire intervenir des personnes formées.
Hors du Japon, ce sont les règles de votre pays qui s'appliquent. En France et dans l'Union européenne, on se réfère généralement à la directive Machines 2006/42/CE, aux normes de sécurité propres aux presses (par exemple NF EN 692 pour les presses mécaniques et NF EN 693 pour les presses hydrauliques) et à la norme NF EN ISO 14118 sur la prévention de la mise en marche intempestive, ainsi qu'aux obligations du Code du travail en matière d'information et de formation du personnel. Au Maroc, le cadre général est le Code du travail (loi n° 65-99). Les correspondances précises avec les règles japonaises ci-dessus, et ce qui s'applique à votre équipement, sont à confirmer avec votre service sécurité et le fournisseur de la machine.
La réduction porte sur la manière de faire le travail, jamais sur les contrôles ci-dessous.
Exemples typiques qui combinent des exigences légales japonaises et des précautions pratiques. Établissez votre procédure réelle d'après la notice de l'équipement et votre propre évaluation des risques.
La base de données de cas du MHLW décrit aussi un ouvrier tué par un moule de presse à injecter, manipulé sans pont roulant, qui a basculé sur lui. Parmi les causes figurait l'absence de procédure de travail écrite ; la mesure recommandée était une procédure couvrant la manutention des charges lourdes.
Fixez le temps cible en incluant ces contrôles. Évitez toute situation où sauter une étape de sécurité est le seul moyen d'atteindre la cible. Cette responsabilité incombe à ceux qui pilotent l'amélioration.
Que faire du temps gagné
Quand les changements de série sont plus courts, le temps gagné peut être utilisé de deux façons. L'exemple fictif se poursuit ici.
Supposons qu'une machine fabrique quatre produits, dont chacun demande 2 000 pièces par mois. Aujourd'hui, chaque produit passe deux fois par mois en lots de 1 000 : cela fait huit changements par mois et 480 minutes d'arrêt. Le changement passe maintenant de 60 à 15 minutes.
Le changement passe de 60 à 15 minutes : le résultat diffère selon qu'on conserve le nombre de changements ou l'arrêt total.
Chiffres fictifs, donnés à titre d'illustration. Le stock de sécurité n'est pas inclus.
Le choix dépend de la machine. Si elle manque de capacité par rapport aux commandes et fait attendre les postes en aval, l'option 1, qui consacre le temps libéré à la production, est la bonne.
Si la capacité est suffisante mais que le stock et les en-cours s'accumulent, choisissez l'option 2. Plus de changements et des lots plus petits raccourcissent l'attente entre la fabrication d'une pièce et son utilisation. Il devient aussi plus facile d'insérer une commande urgente, ce qui aide à réduire les heures supplémentaires.
Ce qu'il faut éviter, c'est de remplir le temps libéré avec plus de pièces que personne n'en demande. Le taux d'utilisation de la machine paraît meilleur, mais l'usine ne fait qu'accumuler du stock sans date de vente confirmée, et rien ne s'améliore globalement.
Erreurs courantes en réduction des changements de série
Même avec les étapes en main, les projets s'enlisent ou régressent. Cinq erreurs reviennent souvent :
- Dire simplement aux opérateurs de se dépêcher. Aller plus vite avec les mains rapporte peu et augmente le risque d'oublis de contrôle et de blessures. Visez le contenu du travail : chercher, transporter, tourner des vis, régler.
- Mesurer une fenêtre trop étroite. Si vous ne chronométrez que jusqu'à la fin de l'échange d'outil, le réglage et les essais sortent du périmètre. Revenez à la définition : mesurer jusqu'à la première pièce bonne.
- Commencer par l'investissement. Les brides automatiques et les équipements de changement d'outil sont efficaces, mais s'ils sont achetés avant de passer du travail en externe, la recherche et l'attente restent intactes.
- Pas de responsable des opérations externes. Si l'on ne sait pas qui prépare quoi et quand, la préparation prend du retard les jours chargés et l'équipe retourne chercher le matériel après l'arrêt.
- Arrêter de mesurer une fois les temps réduits. Sans enregistrements, on ne voit pas la procédure se dégrader peu à peu. Continuez à comparer les temps réels à la cible dans le cadre de l'amélioration.
Checklist : points à régler avec le côté japonais
Si une maison mère, un client ou un consultant japonais pilote un projet dandori dans votre usine, régler ces points dès le départ évite des discussions ultérieures sur les chiffres. La réduction des changements de série est un travail collectif : les méthodes (seisan gijutsu) conçoivent le procédé et les gabarits, la production réalise les changements au quotidien et la gestion de production fixe les tailles de lot et les séquences ; impliquez donc les trois.
- Fenêtre de mesure : le chronomètre court-il de la dernière pièce bonne à la première pièce bonne, comme dans la JIS Z 8141 ? Ou votre côté s'arrête-t-il à « outil monté » ?
- Ce qui est exclu de la réduction : quelles étapes de sécurité et quels contrôles qualité (consignation, cales de sécurité, contrôle de la première pièce) sont figés et inclus dans le temps cible ?
- Cible : la cible est-elle le « single dandori » (moins de 10 minutes) ou un pourcentage de réduction par rapport à la situation actuelle ? Quelles machines et quels couples de produits sont concernés ?
- Responsable des opérations externes : qui prépare l'outil, la matière et l'outillage suivants, et combien de temps avant le changement prévu ?
- Modifications du serrage ou du positionnement : qui approuve les modifications d'outils, de gabarits ou de brides, et le fabricant de la presse ou de l'outil doit-il les valider ?
- Formation et habilitation : quelles exigences légales locales et quelles qualifications internes s'appliquent aux régleurs ? Les aides du travail en parallèle doivent-elles avoir la même formation ?
- Enregistrements : quel format est attendu pour les enregistrements de changement (temps, conditions, constats), et qui les examine ?
- Usage du temps gagné : le temps libéré ira-t-il à plus de production (option 1) ou à des lots plus petits (option 2) ? Qui décide à la gestion de production ?
Voici un court message à adapter :
Avant de lancer la réduction des changements de série (dandori) sur la presse 3, pourriez-vous confirmer trois points ? (1) Nous prévoyons de mesurer de la dernière pièce bonne du produit précédent à la première pièce bonne du produit suivant. (2) Les cales de sécurité, la consignation et le contrôle de la première pièce restent dans la procédure et sont inclus dans le temps cible. (3) Toute modification du bridage des outils sera vérifiée au regard des spécifications des fabricants de la presse et de l'outil avant tout essai. Merci de nous indiquer si votre standard diffère.
Limites de ce guide
- La décomposition en 60 minutes et le résultat de 15 minutes sont un exemple fictif. Les gains réels dépendent de l'équipement, de la gamme de produits et des effectifs.
- Les exigences légales citées sont celles du Japon pour les presses à moteur. Les usines en France, au Maroc, en Algérie ou ailleurs doivent suivre leurs propres règles nationales et normes d'entreprise.
- Les définitions et les temps cibles varient selon les entreprises et les secteurs : confirmez-les avec l'équipe avec laquelle vous travaillez.
FAQ
Que signifie « single minute » dans SMED ?
Cela signifie un nombre de minutes à un seul chiffre, donc un changement de moins de 10 minutes. La JIS Z 8141 appelle single dandori des opérations internes de moins de 10 minutes. Cela ne veut pas dire une minute.
Quelle différence entre opérations internes et externes ?
Les opérations internes (uchi-dandori) se font machine ou ligne à l'arrêt. Les opérations externes (soto-dandori) se font pendant que la machine continue de produire. Une même tâche, comme amener l'outil suivant, peut être l'une ou l'autre selon le moment où on la fait.
Que signifie « dandori » dans l'industrie japonaise ?
Dandori signifie mise en place ou préparation. Dandori gae désigne le changement de série entre deux produits, et la JIS y inclut la préparation des matières, de l'outillage et des plans ainsi que les essais de fabrication, pas seulement l'échange de l'outil.
Le temps de changement doit-il inclure les essais et le contrôle ?
Oui. Mesurez de la dernière pièce bonne du produit précédent à la première pièce bonne du suivant. Arrêter le chronomètre quand l'outil est monté laisse de côté le réglage et les essais, où se trouvent souvent les plus gros gains.
Sources
- Définitions du changement de série, des opérations internes/externes et du single dandori : Japanese Standards Association, JIS Z 8141:2022, Vocabulaire de la gestion de production (terme 5107 ; texte consulté sur une page de consultation de la JIS) (en japonais)
- Opérations internes/externes et ordre d'amélioration : Japan Industrial Engineering Association, termes d'IE : mise en place (en japonais)
- Perte de mise en place et de réglage : JMAC TPM Online, « Les 16 pertes majeures » (en japonais)
- Livres de Shingo : Shigeo Shingo, Shinguru Dandori e no Gententeki Shiko, Japan Management Association, 1983 ; Shigeo Shingo, A Revolution in Manufacturing: The SMED System, Productivity Press, 1985 (vérifié sur National Diet Library Search)
- Histoire du SMED (Toyo Kogyo, Mitsubishi Heavy Industries, Toyota) : Nikkan Kogyo Shimbun, Newswitch, 4 mai 2023 (d'après Kojo Kanri, avril 2023), qui cite Shigeo Shingo, Toyota Seisan Hoshiki no IE-teki Kosatsu (1980). Exemple de source datant l'épisode de 1969 : Aperza News (en japonais)
- Parcours de Shingo : JMAC, lettre de l'institut de management de la qualité, n° 10 (en japonais)
- Étapes de base de l'amélioration des mises en place : J-Net21 (Organization for Small & Medium Enterprises and Regional Innovation, Japan) (en japonais)
- Six étapes et mesures pratiques : Osaka Sansokan, « Réduire le temps de changement de série pour la production à forte variété et petits lots » (en japonais)
- Ordonnance sur la sécurité et l'hygiène du travail, articles 36, 104, 107, 131-2, 131-3, 133, 134 : e-Gov Laws (en japonais)
- Exigence de responsable de travaux (article 6, point 7) : e-Gov Laws, décret d'application de la loi sur la sécurité et l'hygiène du travail (en japonais)
- Cas d'accidents : site MHLW de sécurité au travail, chute de la partie supérieure de l'outil d'une presse hydraulique ; ouvrier écrasé par un moule de presse à injecter pendant la maintenance (en japonais)
- Pour la France et l'UE (références à consulter, ajoutées pour cette édition) : directive 2006/42/CE (machines) ; NF EN 692 (presses mécaniques) ; NF EN 693 (presses hydrauliques) ; NF EN ISO 14118 (prévention de la mise en marche intempestive)
Article original en japonaisCe guide est adapté d’un article de MONOSCOPE écrit pour les lecteurs au Japon : 段取り替え時間の短縮手順|内段取り・外段取りの分け方とSMEDの進め方
À propos de la rédaction
 Rédaction de MONOSCOPEFOUNDER & EDITOR
Une dizaine d’années chez un fabricant d’équipements industriels et dans une société d’ingénierie d’usines, à la proposition, à la conception et à la mise en service d’équipements, puis un passage au marketing numérique. Aujourd’hui, conseil web auprès de fabricants B2B pour les aider à expliquer clairement leurs produits et leurs technologies. Titulaire des licences nationales japonaises d’Energy Manager et d’ingénieur électricien en chef de troisième classe.
Un blog d’ingénierie tenu depuis 2017 (plus de 500 articles) et une chaîne YouTube en japonais d’environ 20 000 abonnés. Chaque guide est rédigé du point de vue de l’atelier japonais et vérifié au regard des normes citées.


