5S क्यों नहीं टिकता? कारण, उपाय और 5 जापानी शब्दों का मतलब
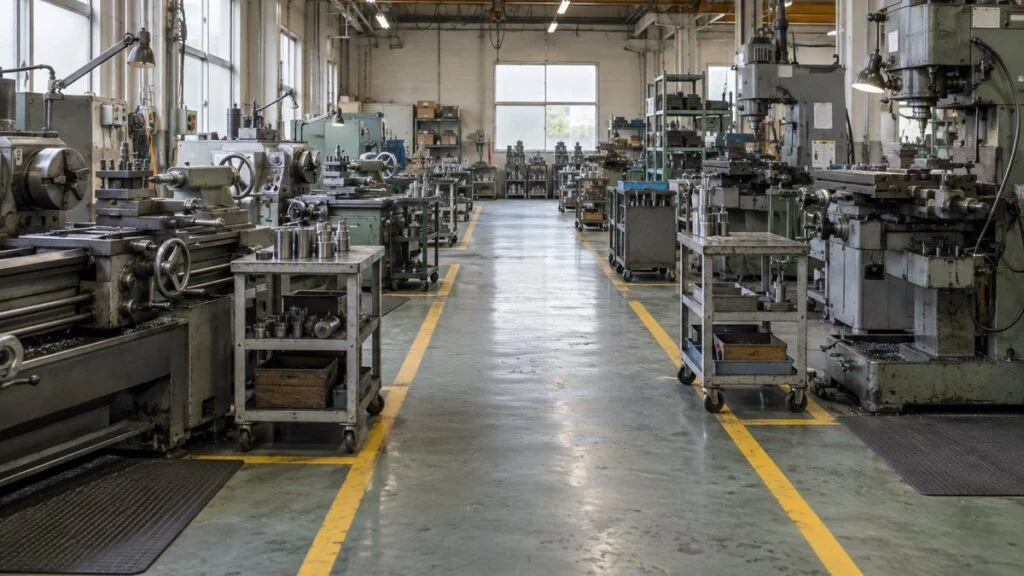
जापान की parent company से visit आने वाली हो, तो एक दिन पहले line एकदम चमक जाती है। Tools अपनी shadow board पर टंगे होते हैं, रास्ते (aisle) खाली होते हैं और हर rack पर label लगा होता है। लेकिन एक हफ्ते बाद carton फिर रास्ते में पड़े मिलते हैं और torque wrench फिर से machine के guard पर रखा होता है।
गुरुग्राम, मानेसर, नीमराना या NCR की किसी जापानी कंपनी में काम करते हैं, तो शायद आपने भी यह चक्कर देखा हो। हो सकता है आपसे इसे ठीक करने को भी कहा गया हो। यह लेख line पर काम करने वाले साथियों, team leader और नए engineers के लिए है।
5S का मतलब है काम की जगह को छाँटकर, सही जगह पर रखकर और साफ़ रखना, और उसे हमेशा वैसा ही बनाए रखना। जब 5S नहीं टिकता, तो वजह ज़्यादातर चार में से किसी जगह होती है: मकसद कैसे समझाया गया, नियम कैसे बने, audit की कमियाँ सच में बंद होती हैं या नहीं, और manager floor को ज़रूरी समय और फ़ैसले देते हैं या नहीं। सिर्फ़ "लोग अनुशासन नहीं मानते" कहना पूरी बात नहीं है।
इस लेख में पहले 5 जापानी शब्दों का असली मतलब है। फिर न टिकने वाले 5S के लक्षण, वजह कैसे ढूँढें, हर वजह का उपाय, 5S चलाते रहने का routine, टिका या नहीं यह कैसे नापें, और एक model area से दोबारा शुरू करने के 6 कदम हैं।
विषय-सूची
5S क्या है: 5 जापानी शब्दों का मतलब
5S के पाँच "S" पाँच जापानी शब्दों से आए हैं। इन्हें रोमन अक्षरों में लिखें, तो हर शब्द S से शुरू होता है: 整理 (seiri), 整頓 (seiton), 清掃 (seiso), 清潔 (seiketsu) और 躾 (shitsuke)। बहुत से plants में इन्हें अंग्रेज़ी नामों से सिखाया जाता है: Sort, Set in Order, Shine, Standardize और Sustain।
जापान का production management शब्दों वाला standard JIS Z 8141:2022 (term 5603) 5S को "काम की जगह के management की बुनियाद" कहता है और हर S की छोटी परिभाषा देता है। नीचे की तालिका में वही परिभाषा है, साथ में "दिखावे वाला 5S" और "टिका हुआ 5S" का फ़र्क।
दो plants दोनों कह सकते हैं "हम 5S करते हैं", पर दोनों का मतलब बिलकुल अलग हो सकता है।
(Sort)
(Set in Order)
(Shine)
(Standardize)
(Sustain)
परिभाषाएँ JIS Z 8141:2022, term 5603 के notes का सार हैं। कोष्ठक में दिए अंग्रेज़ी नाम आम तौर पर इस्तेमाल होने वाले नाम हैं, JIS का हिस्सा नहीं। "दिखावे वाला" और "टिका हुआ" कॉलम हमारी अपनी समझ से बनाए गए हैं।
दो शब्द अक्सर ग़लत समझे जाते हैं। Seiketsu का शाब्दिक अर्थ है "साफ़-सुथरा", और JIS इसे एक हालत बताता है: पहले तीन S बार-बार होते रहते हैं, इसलिए जगह साफ़ बनी रहती है। अंग्रेज़ी नाम "Standardize" सुनकर लगता है कि procedure लिखना है, पर JIS की परिभाषा नतीजे के बारे में है: साफ़ हालत जो बनी रहे।
Shitsuke जापानी में बच्चों को संस्कार या तौर-तरीके सिखाने का रोज़ का शब्द है, इसलिए इसे "discipline" समझ लिया जाता है। JIS की परिभाषा इससे छोटी है: जो तय हुआ है उसे हमेशा मानना और आदत बना लेना। दोनों शब्दों में न किसी को डाँटने की बात है, न visit के लिए फ़र्श चमकाने की। दोनों लगातार बनी रहने वाली हालत बताते हैं।
इस नज़र से देखें तो "5S नहीं टिकता" का मतलब साफ़ है। Plant ने seiri, seiton और seiso कम से कम एक बार किया है, पर seiketsu और shitsuke चल नहीं रहे। जापान में 5S को kaizen और quality control की नींव माना जाता है। इसलिए 5S ढीला पड़ता है, तो standard work और waste कम करने से मिला फ़ायदा भी अक्सर साथ में घटने लगता है।
5S न टिकने के लक्षण
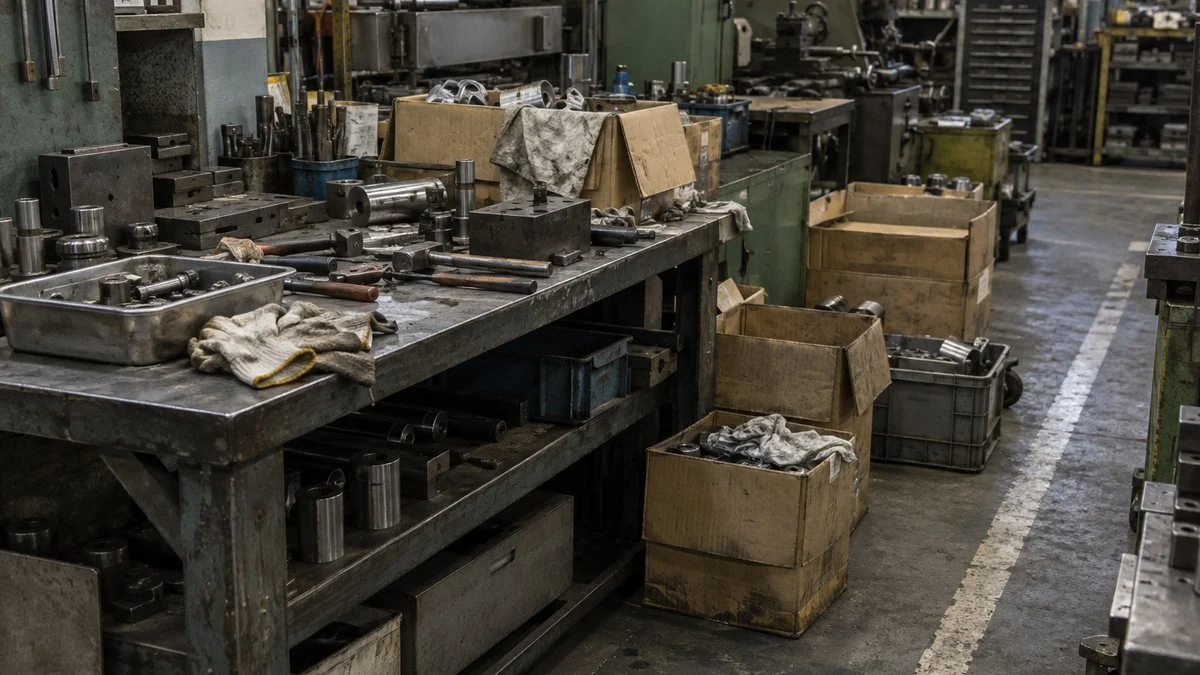
असली समस्या यह नहीं कि floor गंदा हो जाता है। समस्या यह है कि साफ़ हालत सिर्फ़ ख़ास दिनों पर दिखती है, जैसे audit या customer visit से एक दिन पहले।
नीचे की तालिका में आम लक्षण, floor पर पूछने लायक सवाल, संभावित वजह और पहला कदम दिए हैं। एक लक्षण की एक से ज़्यादा वजह हो सकती है, इसलिए कई पंक्तियाँ एक साथ लागू होना आम बात है।
हर लक्षण के लिए: पहले पूछने वाला सवाल, संभावित वजह और पहला कदम।
संभावित वजह सिर्फ़ शुरुआत के लिए है। एक लक्षण में अक्सर कई वजहें साथ होती हैं।
वजह ढूँढने की 4 जगहें
5S क्यों नहीं टिक रहा, यह समझने के लिए चार checkpoint मदद करते हैं: मकसद, नियम, कमियों का follow-up और manager का सहयोग। यह वजहों की पूरी list नहीं है। यह तय करने का तरीका है कि अपने area में कहाँ से शुरू करें।
ज़्यादातर plants में दो या उससे ज़्यादा checkpoint एक साथ लागू होते हैं। नीचे हर checkpoint के सवाल दिए हैं।
जिस checkpoint का जवाब "नहीं" है, उसे पहले ठीक करने पर विचार करें।
मकसद असली परेशानी से जुड़ा नहीं
अगर 5S सिर्फ़ इसलिए शुरू हुआ कि "यह basic है" या "customer audit में चाहिए", तो floor को यह बस extra काम लगता है। जापान का छोटे-मझोले उद्योगों का सरकारी संगठन SMRJ 5S को quality, cost और delivery (QCD) सुधारने का तरीका बताता है। वह कहता है कि management पहले यह समझाए कि कंपनी 5S क्यों कर रही है, ताकि मकसद और target पूरी कंपनी में साफ़ हों।
इसे जाँचना आसान है। किसी operator से पूछें, "5S से आपका कौन सा काम आसान होता है?" अगर जवाब "जगह साफ़ दिखती है" या "डाँट नहीं पड़ती" पर रुक जाए, तो मकसद असली काम तक नहीं पहुँचा है।
ऐसे नियम जिन्हें माना ही नहीं जा सकता
SMRJ की business support site J-Net21 5S नियम न माने जाने की वजहों को दो हिस्सों में बाँटती है। एक, operator की लापरवाही। दूसरा, काम का माहौल बदल गया और पुराने नियम अब फ़िट नहीं बैठते।
इसके उदाहरण हैं: process बदलने से तय जगह तक पहुँचना मुश्किल हो गया, नियम साफ़ नहीं हैं, या सामान इतना बढ़ गया कि उसी जगह वापस नहीं आता। ऐसे में लोग चाहकर भी नियम नहीं मान पाते। Label और असली सामान मेल न खाएँ, तो पहले इसी हिस्से पर शक करें।
जाँच में मिले points कभी बंद नहीं होते
J-Net21 5S को PDCA (plan-do-check-act) चक्र में चलाने की बात करता है। उसके अनुसार नियम लिखने से नहीं, बल्कि शुरू होने के बाद उन्हें check करने और सुधारने से 5S असली बनता है। कई plants नियम लिखने और पहली बड़ी सफ़ाई में बहुत ज़ोर लगाते हैं, फिर checking धीरे-धीरे बंद हो जाती है।
अगर नियमित 5S patrol होता है और फिर भी 5S नहीं टिकता, तो देखें कि हर point के बाद क्या होता है। Points की list नहीं है, due date नहीं है, या कोई पुष्टि नहीं करता कि ठीक हुआ, तो आप सिर्फ़ जाँच रहे हैं, सुधार नहीं रहे।
Manager का सहयोग कम
अगर सामान समेटने और सफ़ाई का समय schedule में नहीं है, तो busy दिनों में वह छूट जाती है। नई shelf लगाना, रखने की जगह बदलना, या सालों से न इस्तेमाल हुआ fixture scrap करना, ऐसे फ़ैसले operator अकेले नहीं ले सकते। समय, जगह और फ़ैसले, ये तीन चीज़ें सिर्फ़ manager दे सकते हैं।
J-Net21 यह भी कहता है कि सिर्फ़ slogan और मुँह से समझाने से 5S ठीक से नहीं चलता। Shitsuke ही उसे टिकाता है, और plant head या कंपनी के मालिक को पूरी कंपनी में इसकी अगुवाई करनी चाहिए। देखें कि कहीं "floor पर छोड़ दिया है" का असली मतलब "कोई फ़ैसला नहीं करता" तो नहीं।
हर वजह का उपाय
हर उपाय चार checkpoint में से किसी एक से जुड़ा है। सब कुछ एक साथ करने की ज़रूरत नहीं। चित्र 3 में जिन checkpoint का जवाब "नहीं" आया, वहीं से शुरू करें।
मकसद को "ढूँढना, ठोकर खाना, ग़लती" में बदलें
मकसद को उन परेशानियों में बदलें जो operator रोज़ झेलते हैं। तीन अच्छे उदाहरण हैं: ढूँढना, ठोकर खाना और ग़लती। Tool ढूँढने में समय बर्बाद न हो, रास्ते में कोई ठोकर न खाए, और दो मिलते-जुलते पुर्ज़ों में ग़लत न उठ जाए। ऐसे समझाने पर 5S अपना काम आसान करने का तरीका बन जाता है।
Safety भी एक वजह है। जापान का श्रम मंत्रालय (MHLW) 4S (पहले चार S) को safe और स्वस्थ workplace के साथ productivity बढ़ाने वाली गतिविधि बताता है, और कहता है कि सफ़ाई गिरने जैसी दुर्घटनाएँ रोकने में मदद करती है। Shiga Labour Bureau की training सामग्री के अनुसार seiri से रास्ते और काम की जगह में safe काम के लिए जगह बनती है, और seiso से फ़र्श का पानी और तेल हटता है ताकि कोई फिसलकर न गिरे।
जापान के 2025 के अंतिम आँकड़ों में manufacturing में 26,371 workers की मौत हुई या उन्हें 4 या ज़्यादा दिन की छुट्टी वाली चोट लगी। इनमें 5,732 मामले फिसलने या ठोकर खाकर गिरने (एक ही level पर गिरना) के थे, यानी लगभग हर 5 में से 1। यह machine में फँसने या दबने (5,992) के बाद दूसरे नंबर पर था।
भारत में भी Factories Act 1948 की धारा 11 कहती थी कि काम के कमरों के फ़र्श, bench, सीढ़ियों और रास्तों से गंदगी और कचरा रोज़ हटाया जाए। धारा 32 कहती थी कि फ़र्श, सीढ़ियाँ, रास्ते और gangway रुकावट और फिसलाने वाली चीज़ों से मुक्त रहें। अब यह कानून 2020 के Occupational Safety, Health and Working Conditions Code (OSH Code) में शामिल हो गया है, जो 21 नवंबर 2025 से लागू है, और उसकी धारा 23 में सफ़ाई भी उन बातों में है जिन पर सरकार नियम बनाती है।
ध्यान रहे, 5S करने से कानून की सारी शर्तें अपने-आप पूरी नहीं होतीं, और 5S कानून का दूसरा नाम भी नहीं है। आपके राज्य के नियम कहाँ तक लागू हुए हैं और plant पर क्या लागू होता है, यह अपनी safety team या HR से पूछें।
नियम ऐसे लिखें कि लोग मान सकें
Seiri अक्सर "ज़रूरी" और "गैर-ज़रूरी" की सीमा पर अटकता है। J-Net21 red tag तरीका बताता है, जिसमें पहले नियम तय होता है। उदाहरण के लिए: अगले एक महीने के production plan में जो इस्तेमाल होगा वह ज़रूरी है, बाकी सब पर red tag लगेगा।
जिन चीज़ों का आगे इस्तेमाल पक्का नहीं, उनके लिए इंतज़ार की अवधि तय करें, जैसे material के लिए 1 महीना और machine के लिए 3 महीने। उस अवधि में इस्तेमाल हुई, तो tag हटा दिया जाता है।
शुरू में चार बातें तय करें: नियम, deadline, फ़ैसला करने वाला, और रोकी गई चीज़ें कहाँ रहेंगी। "कभी काम आएगा" वाली चीज़ें deadline के साथ holding area (फ़ैसला होने तक सामान रखने की तय जगह) में रखें, और deadline पूरी होने पर फ़ैसला करने वाला तय करे कि scrap करना है या रखना है। फ़ैसला करने वाला न हो, तो holding area बस एक नया store room बन जाता है।
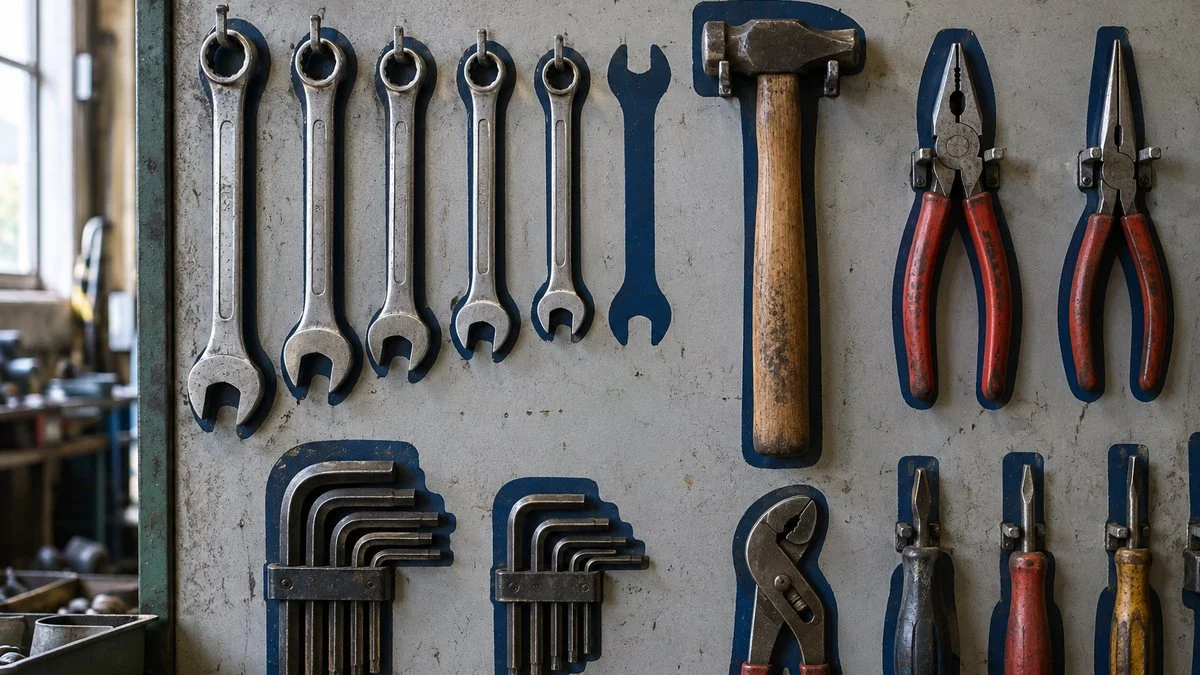
Seiton में यह देखें कि चीज़ वापस रखना कितना आसान है, यह नहीं कि जगह कितनी सुंदर दिखती है। जापानी plants में आम तौर पर santei (三定, "तीन तय": तय जगह, तय चीज़, तय मात्रा) और हर tool की आकृति वाली shadow board इस्तेमाल होती है। J-Net21 जगह बताने वाले signboard और shadow board के उदाहरण देता है, और कहता है कि seiton में सूझ-बूझ और बार-बार आज़माना पड़ता है।
नियम लिखने से पहले exceptions की list बना लें, तो नियम ज़्यादा टिकते हैं। जैसे महीने के आख़िर में जमा होने वाला WIP (अधूरा माल), कई teams के साझा tools, और shift बदलते समय का handover। जिन जगहों पर सामान अक्सर भर जाता है, वहाँ ज़्यादा से ज़्यादा मात्रा और extra सामान की एक जगह तय करें, तो रास्ते में कम माल पड़ा रहेगा।
फिर भी नियम न माना जाए, तो वजह पूछें और नियम सुधारें। J-Net21 कहता है कि manager पता करें कि चीज़ें वापस क्यों नहीं रखी जातीं, और आदेश देने के बजाय operators के साथ मिलकर हल निकालें। किसी ख़ास हालत के बारे में पूछेंगे, तो पता चलेगा कि क्या बदलना है।
"वापस क्यों नहीं रखा?" पूछने के बजाय किसी ख़ास हालत के बारे में पूछें।
जवाब काल्पनिक उदाहरण हैं। असल में जो जवाब मिलें, उनके आधार पर तय करें कि क्या बदलना है।
यह वही तरीका है जो work standard न माने जाने पर अपनाया जाता है: कदम उठाने से पहले आदमी की समस्या और system की समस्या को अलग करें।
हर point को बंद होने तक ट्रैक करें
Patrol point को "रास्ते में सामान" जैसा न लिखें। लिखें कहाँ, क्या और कौन सा नियम टूटा: "Line 2 के marked रास्ते के अंदर 3 खाली pallet, रास्ता खाली रखने का नियम टूटा।" तब ठीक करने वाला और check करने वाला एक ही बात सोचेंगे। तथ्य और नियम को साथ लिखना वैसा ही है जैसे ISO 9001 internal audit में nonconformity लिखी जाती है।
हर point का एक ज़िम्मेदार, due date और ठीक होने की पुष्टि करने वाला रखें, और list ऐसी जगह लगाएँ जहाँ सब देख सकें। Points को दो तरह से अलग रखें: जो वहीं चीज़ वापस रखकर ठीक हो जाते हैं, और जिनमें रखने की जगह बदलनी है या machine ठीक करनी है। दूसरी तरह के points floor अकेला बंद नहीं कर सकता, इसलिए उन्हें फ़ैसले के लिए manager को भेजें।
Floor को समय, जगह और फ़ैसले दें
Floor पर घूमकर हाल-चाल पूछना काफ़ी नहीं है। Manager के तीन काम हैं: सामान समेटने और सफ़ाई का समय plan में डालना, रखने की जगह और मात्रा ठीक करना, और जिन बातों पर floor फ़ैसला नहीं कर सकता उन पर फ़ैसला करके जवाब देना।
जैसे floor का audit होता है, वैसे ही manager के लिए भी अपनी checklist रखें, ताकि 5S का सारा बोझ coordinator पर न पड़े। उदाहरण के लिए:
- क्या इस महीने के production plan में सामान समेटने और सफ़ाई का समय डाला?
- क्या scrap करने या जगह बदलने की हर pending request पर फ़ैसला हुआ?
- क्या floor से आई हर सुधार request का जवाब दिया, हाँ या ना और उसकी वजह के साथ?
- क्या points की list देखी और पता किया कि खुले points अब तक खुले क्यों हैं?
Request का जवाब न मिले, तो floor request भेजना बंद कर देता है। Safety reporting में भी यही होता है: report का जवाब न मिले, तो लोग hiyari hatto (near-miss, बाल-बाल बचने वाली घटना) की report भेजना बंद कर देते हैं।
5S चलाते रहने का routine
उपाय लागू होने के बाद, उन्हें चलाते रहने का routine बनाएँ। पाँच बातें तय करें: कब, कौन, क्या check करना है, गड़बड़ हो तो क्या करना है, और काम पूरा होने की पुष्टि कौन करेगा।
नीचे की तालिका एक उदाहरण है। इसे अपने लोगों की संख्या और shift pattern के हिसाब से बदलें।
चार समय (रोज़, हर हफ़्ते, हर महीने और हर बदलाव पर), हर एक का अपना ज़िम्मेदार और check।
कितनी बार और कौन, ये उदाहरण हैं। छोटा plant हफ़्ते और महीने वाला check एक साथ कर सकता है।
रोज़ सामान समेटने को काम का हिस्सा बनाएँ
"फ़ुरसत मिले तो सामान समेट लेना" का मतलब है कि सबसे busy दिनों में जगह गंदी ही रहेगी। Shift के आख़िर में या shift बदलने से पहले सामान समेटने और सफ़ाई के लिए एक तय समय रखें। 5 या 10 मिनट भी चलेंगे, बस वह समय production plan या standard time में शामिल हो।
कितना समय चाहिए, यह area के आकार और वहाँ के सामान पर निर्भर है। व्यावहारिक तरीका है कि लगभग एक हफ़्ता नापें और फिर ऐसा समय तय करें जो लोग रोज़ निभा सकें। अगर plan overtime पर टिका है, तो वह नहीं चलेगा।
Patrol नंबर देने के लिए नहीं, सुधार ट्रैक करने के लिए
5S audit checklist से area को नंबर देना आम है, पर सिर्फ़ score के पीछे भागने से लोग audit वाले दिन के लिए साफ़-सफ़ाई करना सीखते हैं। इस पर ज़्यादा ध्यान दें कि पिछली बार के points ठीक हुए या नहीं, और वही points बार-बार तो नहीं आ रहे।
Patrol ग़लती पकड़ने का काम बन जाए, तो floor समस्याएँ छिपाने लगता है। Patrol करने वाले मौके पर ही पूछें कि ऐसा क्यों हुआ। अगर वजह जगह या मात्रा है, तो उसे फ़ैसले के लिए manager तक ले जाएँ।
सफ़ाई को जाँच में बदलें
J-Net21 बताता है कि seiso का एक काम काम की जगह, machine और काम की हालत पर नज़र रखना और जाँचना भी है। फ़र्श या machine पोंछते समय तेल का रिसाव, ढीले bolt या chips (कटाई में निकलने वाला धातु का बुरादा) जमा होने के तरीके में बदलाव दिख जाता है। रोज़ की सफ़ाई machine की हालत देखने का सबसे सीधा मौका है।
सफ़ाई के तरीके में "देखने की" 2–3 बातें जोड़ दें, तो सफ़ाई जाँच बन जाती है। Operator का रोज़ सफ़ाई, lubrication और inspection करना jishu hozen (autonomous maintenance, operator का अपना maintenance) का मूल विचार है। यह सिर्फ़ उन्हीं कामों पर लागू हो जो आपको सौंपे गए हैं और जिनकी training मिली है, और हमेशा plant के safety तरीके (जैसे machine बंद करना, lockout) के साथ।
छोटी गड़बड़ जल्दी पकड़ में आए, तो छोटे-छोटे रुकाव (choko-tei, minor stoppage) जैसे नुकसान कम करने और OEE (overall equipment effectiveness) सुधारने में भी मदद मिलती है।
नियम कब बदलेंगे, पहले से तय करें
नियम उस समय के काम के हिसाब से बनते हैं जब वे लिखे गए। Product बढ़ें, layout बदले या लोग बदलें, तो नियमों का फ़िट न बैठना स्वाभाविक है। पहले से तय करें कि review कब होगा: process या product बदलने पर, वही point लगातार दो बार आने पर, या किसी नए आदमी के उलझने पर। चित्र 5 की "हर बदलाव पर" वाली पंक्ति इसी के लिए है।
5S टिका या नहीं, कैसे पता करें
5S टिका है या नहीं, यह floor के दिखावे से नहीं, record से तय करें। देश के आँकड़ों या दूसरी कंपनियों से तुलना की ज़रूरत नहीं। अपने area को हर बार एक ही तरीके से नापते रहें और trend देखें।
सबके लिए एक target न रखें। नापने का तरीका एक जैसा रखें और trend देखें।
Stopwatch की ज़रूरत नहीं। हर बार कोई कुछ ढूँढे, तो एक लकीर (tally mark) लगा दें, trend दिखने के लिए इतना काफ़ी है। दोहराए गए points और due date निकल चुके सुधार सीधे points की list से गिने जा सकते हैं।
दूसरी जाँच यह है कि busy समय में क्या होता है। Order बढ़ने वाले महीने या लोगों की कमी वाले हफ़्ते में भी area ठीक रहे, तो नियम रोज़ का काम करते हुए निभाए जा सकते हैं। हर peak पर वापस बिगड़ जाए, तो या तो समय कम रखा गया है या रखने की मात्रा व्यावहारिक नहीं है।
5S दोबारा शुरू करें: एक model area से 6 कदम
रुका हुआ 5S दोबारा शुरू करते समय पूरे plant की सफ़ाई से शुरू न करें। दायरा एक area तक सीमित रखें। ओसाका के छोटे उद्योगों के सहायता केंद्र Sansokan के business सलाह विभाग का एक लेख सलाह देता है कि छोटे से शुरू करें, जैसे ज़्यादा इस्तेमाल वाली चीज़ों की जगह से, और छोटी-छोटी सफलताएँ जोड़ते जाएँ।
हर कदम की आख़िरी पंक्ति बताती है कि अगले कदम पर कब जाना है।
कदम 04 में नियम इस्तेमाल में मुश्किल लगें, तो 03 पर लौटें। कदम 05 में area ठीक न रहे, तो 04 पर लौटें। ये कदम सीधी लाइन में चलने के लिए नहीं हैं।
कदम कैसे जुड़ते हैं, यह दिखाने के लिए एक काल्पनिक उदाहरण लेते हैं: machining area में कई teams के साझा measuring instruments और tools। (यह समझाने के लिए है, असली case नहीं।)
कदम 1–3: समस्या, अभी की हालत और वजह
पहले समस्या एक वाक्य में लिखें: "साझा micrometer और hex key (Allen key) अक्सर ढूँढने पड़ते हैं।" फिर रखने की जगह की photo लें और एक हफ़्ते तक ढूँढने की गिनती रखें। यह शुरुआती record न हो, तो बाद में असर दिखाया नहीं जा सकता।
फिर चित्र 4 के सवालों से operators से वजह पूछें। मान लीजिए जवाब आए: "Rack दूर है, इसलिए machine के पास ही रख देता हूँ" और "वापस रखने गया तो वहाँ कुछ और रखा था।" इससे लगता है कि वजह operator का रवैया नहीं, बल्कि नियम है।
कदम 4: पक्का करने से पहले अस्थायी नियम आज़माएँ
एक plan बनाएँ। जैसे, सबसे ज़्यादा इस्तेमाल होने वाले tools हर machine पर तय संख्या में दें, और सिर्फ़ सच में साझा चीज़ें एक shadow board पर रखें। इस stage पर सुंदर signboard या special rack न बनवाएँ।
लगभग दो हफ़्ते masking tape और हाथ से लिखे label से चलाएँ, और जहाँ वापस रखना मुश्किल हो या चीज़ें कम पड़ें, वहाँ सुधार करें। बिना आज़माए नियम पक्का कर दिया, तो कुछ ही महीनों में फिर "label और सामान मेल नहीं खाते" वाली हालत लौट आएगी।
कदम 5–6: Routine चलाएँ और फैलाने का फ़ैसला करें
नियम जम जाएँ, तो उन्हें routine में डालें: operator हर shift ख़त्म होने से पहले check करें, और team leader हफ़्ते में एक बार। ढूँढने की गिनती चलती रहे और उसे शुरुआती record से मिलाएँ।
Busy हफ़्ते में भी area ठीक रहे, तो पहले-बाद की photo और record लगाएँ, और manager को फैलाने का फ़ैसला करने दें। पहला area अपने-आप चलने से पहले पूरे plant में न फैलाएँ। अगर सब कुछ एक coordinator की भाग-दौड़ पर टिका है, तो उसके transfer के बाद 5S रुक सकता है।
फैलाते समय model area के नियम copy न करें। कदम 1 से दोबारा शुरू करें, क्योंकि दूसरे area की समस्याएँ अलग होती हैं और उसे ऐसे नियम चाहिए जो वहाँ सच में माने जा सकें।
जब 5S जापान की parent company से आता है
भारत के जापानी plants में 5S अक्सर जापान के किसी plant की checklist, audit schedule या नियमों के साथ आता है। बात वही है: एक plant के process के लिए बने नियम आपके plant में फ़िट न भी हों।
नीचे के सवाल जापानी managers या parent company की team से पूछें, और checklist से अपना area जाँचें। Line पर काम करने वाले साथी ये सवाल अपने team leader या supervisor के ज़रिए भी आगे भेज सकते हैं।
जापानी side से पूछने के सवाल
- यहाँ 5S से सबसे ज़्यादा कौन सी समस्या दूर करनी है: ढूँढना, रास्ते की safety, सामान की अदला-बदली, या audit का नतीजा?
- कौन से नियम जापान के plant से आए हैं, और कौन से हम अपने process और layout के हिसाब से बदल सकते हैं?
- Red tag वाली चीज़ें scrap करने, रखने की जगह बढ़ाने या layout बदलने का अधिकार किसके पास है, और फ़ैसला कितनी जल्दी मिल सकता है?
- क्या shift के आख़िर में सामान समेटने और सफ़ाई का समय production plan और standard time में शामिल हो सकता है?
- Audit में आप यह देखेंगे कि points बंद हुए और बंद रहे, या मुख्य रूप से score?
- अगर किसी audit point के लिए पैसा या layout बदलाव चाहिए, तो जवाब कौन देगा और कब तक?
ये सवाल पहले से लिखकर भेजने हों, तो शुरुआत ऐसे कर सकते हैं:
"हमारे area में 5S audit से पहले ठीक हो जाता है, पर बाद में फिर बिगड़ जाता है। इसे टिकाने के लिए हम नियम और routine दोबारा देख रहे हैं। नीचे के 6 सवालों पर आपकी राय चाहिए, ताकि अगले audit से पहले हम मिलकर तय कर सकें कि क्या बदलना है।"
Checklist: क्या आपका 5S टिकने लायक बना है?
- Operator अपने शब्दों में बता पाते हैं कि 5S से उनका कौन सा काम आसान होता है
- Red tag का नियम, रोकने की deadline, फ़ैसला करने वाला और holding area, चारों तय हैं
- जो जगहें अक्सर भर जाती हैं, वहाँ ज़्यादा से ज़्यादा मात्रा और extra सामान की जगह तय है
- Process या product बदलने वाले दिन ही label और रखने की जगह review होती है
- हर point का ज़िम्मेदार, due date और ठीक होने की पुष्टि करने वाला तय है
- पैसे या layout बदलाव वाले points manager तक जाते हैं, और floor को जवाब मिलता है
- सामान समेटने और सफ़ाई का समय production plan में है, overtime पर नहीं छोड़ा गया
- सफ़ाई के तरीके में machine पर देखने की 2–3 बातें शामिल हैं
- ढूँढना, दोहराए गए points और due date निकल चुके सुधार ट्रैक होते हैं, और busy समय में भी आँकड़े ठीक रहते हैं
इस लेख की सीमाएँ
चार checkpoint, routine तालिका और 6 कदम समस्या को समझने का तरीका हैं, कोई standard नहीं। कितनी बार check हो, किसका क्या पद है और red tag की अवधि, ये सब कंपनी, उद्योग और plant के आकार के हिसाब से बदलते हैं। जाँच कितनी बार हो, कौन ज़िम्मेदार हो और red tag की अवधि, ये यहाँ सिर्फ़ उदाहरण हैं। (जापान के दुर्घटना आँकड़े असली आँकड़े हैं, उदाहरण नहीं।)
BIS की standards सूची में IS 15171:2002 (Guidelines for establishing and implementing 5-S concept) नाम का standard है, जो 5S की सोच और उसे लागू करने का तरीका बताता है। इस लेख ने परिभाषा के लिए जापान का JIS Z 8141 लिया है। IS 15171 का नया edition है या नहीं और उसका सही text क्या है, यह BIS portal पर देख लें, और दोनों को "बिलकुल एक जैसा" न मानें।
जहाँ 5S safety से जुड़ता है, जैसे रास्ते की marking या machine के आसपास की सफ़ाई, वहाँ अपने plant के safety नियम, उनके ज़िम्मेदार लोग और लागू कानून ही मानें। यह लेख काम करने का निर्देश नहीं है, और कानून का सार कानूनी सलाह नहीं है।
मुख्य बातें
- सिर्फ़ रवैये को दोष न दें। वजह को मकसद, नियम, follow-up और manager के सहयोग में बाँटकर देखें।
- JIS Z 8141 में seiketsu वह हालत है जिसमें पहले तीन S बार-बार होते रहते हैं और जगह गंदगी से मुक्त रहती है, और shitsuke का मतलब है तय बात को हमेशा मानकर आदत बनाना।
- नियम न माना जाए, तो किसी ख़ास हालत के बारे में पूछें और जगह, मात्रा या समय सुधारें।
- तय करें कि कौन, क्या, कब check करेगा, और खुले points बंद होने की पुष्टि कौन करेगा।
- एक model area से दोबारा शुरू करें, record से पक्का करें, फिर फैलाएँ।
5S शुरू करना उसे चलाते रहने से आसान है। जिन plants में 5S टिकता है, वहाँ लोग कोई ख़ास जोशीले नहीं होते। वहाँ ऐसे नियम होते हैं जिन्हें माना जा सके, और बिगड़ने पर नियम सुधारने का तरीका होता है। शुरुआत चित्र 2 की उन पंक्तियों से करें जो आपके area से मेल खाती हैं।
अक्सर पूछे जाने वाले सवाल (FAQ)
Seiri, seiton, seiso, seiketsu और shitsuke का मतलब क्या है?
ये 5S के पीछे के पाँच जापानी शब्द हैं। Seiri यानी ज़रूरी और गैर-ज़रूरी चीज़ें अलग करके गैर-ज़रूरी हटाना। Seiton यानी ज़रूरी चीज़ें तय जगह पर रखना ताकि तुरंत इस्तेमाल हो सकें, और seiso यानी सफ़ाई।
Seiketsu वह हालत है जिसमें पहले तीन S बार-बार होते रहते हैं और जगह गंदगी से मुक्त रहती है। Shitsuke का मतलब है तय नियमों का लगातार पालन करना और उसे रोज़ की आदत बनाना।
5S क्यों नहीं टिकता?
आम तौर पर चार में से एक या ज़्यादा चीज़ें कम होती हैं: floor की असली परेशानी से जुड़ा मकसद, ऐसे नियम जिन्हें सच में माना जा सके, audit points को बंद कराने वाला follow-up, और manager का समय, जगह और फ़ैसलों के रूप में साथ। Operator का रवैया इसका सिर्फ़ एक हिस्सा है।
क्या shitsuke का मतलब लोगों को डाँटना या सज़ा देना है?
नहीं। अंग्रेज़ी में इसे अक्सर "discipline" कहते हैं, पर JIS Z 8141 shitsuke को तय बात हमेशा मानना और उसे आदत बनाना बताता है। कोई नियम बार-बार टूटे, तो असली सवाल यह है कि वह क्यों नहीं माना जा पा रहा, और अक्सर जवाब होता है कि नियम बदला जाए।
5S टिका है या नहीं, कैसे नापें?
अपने area में तीन record रखें: tools कितनी बार ढूँढने पड़ते हैं, audit के कितने points दोहराए जाते हैं, और कितने सुधार due date के बाद भी खुले हैं। तीनों घटें और busy समय में भी कम रहें, तो 5S टिकने के क़रीब है।
क्या भारत में 5S कानूनन ज़रूरी है?
अक्टूबर 2026 तक हमारी खोज में "5S" नाम से कोई अलग कानूनी ज़िम्मेदारी नहीं मिली, पर यह कानूनी राय नहीं है। पर Factories Act 1948 (अब OSH Code 2020 में शामिल) में फ़र्श, सीढ़ियों और रास्तों की रोज़ सफ़ाई और उन्हें रुकावट व फिसलन से मुक्त रखने जैसी बातें थीं, जो 5S से मिलती-जुलती हैं। आपके plant पर क्या लागू है, यह safety team या HR से पक्का करें।
स्रोत
- 5S की परिभाषा: JIS Z 8141:2022 production management शब्दावली, term 5603 "5S" (जापानी); विवरण: Japanese Standards Association, JIS Z 8141:2022 (जापानी)
- गिरने से बचाव में seiri और seiso: Shiga Labour Bureau, "Basics of Workplace Safety" (जापानी)
- 4S/5S और workplace safety: MHLW Workplace Safety Site, "4S" (जापानी)
- दुर्घटना के आँकड़े: MHLW, 2025 के occupational accident आँकड़े (जापानी); MHLW, 2025 के अंतिम आँकड़े, Table 4 (जापानी)
- 5S नियम क्यों नहीं माने जाते, PDCA follow-up: J-Net21, "How to make 5S take root on the shop floor" (जापानी)
- Red tag, seiton के तरीके, सफ़ाई से जाँच, shitsuke की अगुवाई: J-Net21, "How to approach 5S for factory improvement" (जापानी)
- 5S का मकसद और शुरुआत: SMRJ, "5S Activities Explained in Manga" (जापानी)
- छोटे से शुरुआत: Sansokan (Osaka) business consultation office, "How to make 5S stick" (जापानी)
- Factories Act 1948, धारा 11 और 32: The Factories Act, 1948 (Kerala सरकार की प्रति, अंग्रेज़ी)
- Labour codes 21 नवंबर 2025 से लागू: EY India, "New Labour Codes implemented across the country effective 21 November 2025" (अंग्रेज़ी)
- 5S का Indian Standard: BIS, IS 15171:2002 Guidelines for establishing and implementing 5-S concept (अंग्रेज़ी; BIS Standards Portal पर नंबर से खोजें)
मूल जापानी लेखयह गाइड जापान के पाठकों के लिए लिखे गए MONOSCOPE के एक लेख पर आधारित है: 5Sが定着しない工場の共通点|原因別の対策と続く仕組みの作り方
संपादक के बारे में
 MONOSCOPE संपादकीय टीमFOUNDER & EDITOR
प्लांट उपकरण निर्माता और प्लांट इंजीनियरिंग कंपनी में लगभग दस साल तक उपकरणों के प्रस्ताव, डिज़ाइन और कमीशनिंग का काम करने के बाद डिजिटल मार्केटिंग में आए। आज B2B निर्माताओं को वेब कंसल्टिंग देते हैं, ताकि वे अपने उत्पाद और तकनीक आसानी से समझा सकें। जापान के राष्ट्रीय लाइसेंस Energy Manager और तृतीय श्रेणी चीफ़ इलेक्ट्रिकल इंजीनियर धारक।
2017 से एक इंजीनियरिंग ब्लॉग (500 से ज़्यादा लेख) और लगभग 20,000 सब्सक्राइबर वाला जापानी YouTube चैनल चलाते हैं। हर गाइड जापानी शॉप फ़्लोर के नज़रिए से लिखा जाता है और उद्धृत मानकों से मिलाकर जाँचा जाता है।