ทำ 5ส ให้ยั่งยืน: ทำไม 5ส ในโรงงานไม่ติด สาเหตุและวิธีแก้
วันก่อนผู้บริหารจากบริษัทแม่ญี่ปุ่นมาเยี่ยม ไลน์ผลิตสะอาดเรียบร้อยทุกจุด เครื่องมือแขวนเข้าที่บน shadow board ทางเดินโล่ง ชั้นวางมีป้ายครบ แต่ผ่านไปแค่หนึ่งสัปดาห์ กล่องกระดาษก็กลับมาวางขวางทางเดิน และประแจปอนด์ก็ถูกวางทิ้งไว้บนการ์ดเครื่องจักรอีกครั้ง
ถ้าคุณทำงานในโรงงานญี่ปุ่นในไทย คงเคยเห็นภาพแบบนี้มาแล้ว และอาจเคยถูกหัวหน้าญี่ปุ่นขอให้ "ทำ 5ส ให้ติด" ด้วย บทความนี้เขียนให้หัวหน้างานและวิศวกรที่ต้องรับโจทย์นั้น
5ส คือการจัดที่ทำงานให้เป็นระเบียบ สะอาด และรักษาสภาพนั้นไว้ได้ตลอด เมื่อ 5ส ไม่ยั่งยืน สาเหตุมักอยู่ที่ 4 จุด คือ การอธิบายเป้าหมาย การเขียนกฎ การตรวจติดตามแก้ไขสิ่งที่ตรวจพบ และการสนับสนุนจากผู้บริหาร ส่วน "พนักงานไม่มีวินัย" มักไม่ใช่สาเหตุทั้งหมด
เราจะเริ่มจากความหมายจริงของคำญี่ปุ่นทั้ง 5 คำ แล้วต่อด้วยอาการของ 5ส ที่ไม่ติด วิธีหาสาเหตุ วิธีแก้ทีละสาเหตุ รูทีนที่ทำให้ 5ส เดินต่อได้ วิธีวัดผล และ 6 ขั้นตอนเริ่ม 5ส ใหม่จากพื้นที่ต้นแบบ
สารบัญ
5ส มาจากคำญี่ปุ่น 5 คำ
ตัว S ทั้ง 5 ตัวมาจากอักษรตัวแรกของคำญี่ปุ่นที่เขียนด้วยอักษรโรมัน ได้แก่ 整理 (seiri), 整頓 (seiton), 清掃 (seiso), 清潔 (seiketsu) และ 躾 (shitsuke) ในไทยเรียกกันว่า สะสาง สะดวก สะอาด สุขลักษณะ และสร้างนิสัย บางโรงงานใช้คำว่า "สร้างมาตรฐาน" แทนสุขลักษณะ ตามคำอังกฤษ Standardize
ญี่ปุ่นมีมาตรฐาน JIS Z 8141:2022 ซึ่งเป็นมาตรฐานคำศัพท์ด้านการบริหารการผลิต ในข้อ 5603 ให้นิยาม 5S ว่าเป็นกิจกรรม 5 อย่างที่เป็นพื้นฐานของการบริหารที่ทำงาน และให้ความหมายสั้น ๆ ของแต่ละ S ไว้ ตารางด้านล่างเทียบนิยามนี้กับสภาพ 5ส แบบ "ทำให้ดูดี" และแบบที่ยั่งยืนจริง
สองโรงงานอาจบอกว่า "ทำ 5ส แล้ว" เหมือนกัน แต่สภาพจริงต่างกันมาก
(สะสาง)
(สะดวก)
(สะอาด)
(สุขลักษณะ)
(สร้างนิสัย)
นิยามสรุปจากหมายเหตุของ JIS Z 8141:2022 ข้อ 5603 คำไทยในวงเล็บเป็นคำที่ใช้กันทั่วไปในไทย ไม่ได้อยู่ใน JIS ส่วนคอลัมน์ "ทำให้ดูดี" และ "ยั่งยืน" เป็นการสรุปของ MONOSCOPE
คำที่มักเข้าใจผิดมี 2 คำ คำแรกคือ seiketsu (สุขลักษณะ) ตาม JIS หมายถึง "สภาพ" ที่ 3ส แรกถูกทำซ้ำจนที่ทำงานสะอาดอยู่ตลอด ถ้าแปลว่า "สร้างมาตรฐาน" อาจทำให้คิดว่าแค่เขียนเอกสารขั้นตอนก็พอ แต่ JIS เน้นที่ผลลัพธ์ คือความสะอาดที่คงอยู่ได้จริง
คำที่สองคือ shitsuke (สร้างนิสัย) ในภาษาญี่ปุ่นทั่วไปหมายถึงการอบรมมารยาทเด็ก จึงมักถูกแปลว่า "วินัย" แต่ JIS ให้ความหมายแคบกว่านั้น คือทำตามสิ่งที่ตกลงกันไว้เสมอจนเป็นนิสัย ทั้งสองคำไม่ได้หมายถึงการดุว่าคน หรือการเช็ดพื้นให้เงาเพื่อรับแขก แต่หมายถึงสภาพที่เดินต่อเนื่องได้เอง
เมื่อมองแบบนี้ "5ส ไม่ติด" จึงมีความหมายชัดเจนขึ้น คือโรงงานเคยทำสะสาง สะดวก สะอาด ได้อย่างน้อยหนึ่งครั้ง แต่สุขลักษณะกับสร้างนิสัยยังไม่เกิด ในญี่ปุ่น 5ส ถือเป็นฐานของไคเซ็น (kaizen) และการควบคุมคุณภาพ ถ้าฐานนี้หลุด ผลจากงานมาตรฐาน (standard work) และการลดความสูญเปล่าก็มักหลุดตามไปด้วย
สัญญาณว่า 5ส ยังไม่ติด
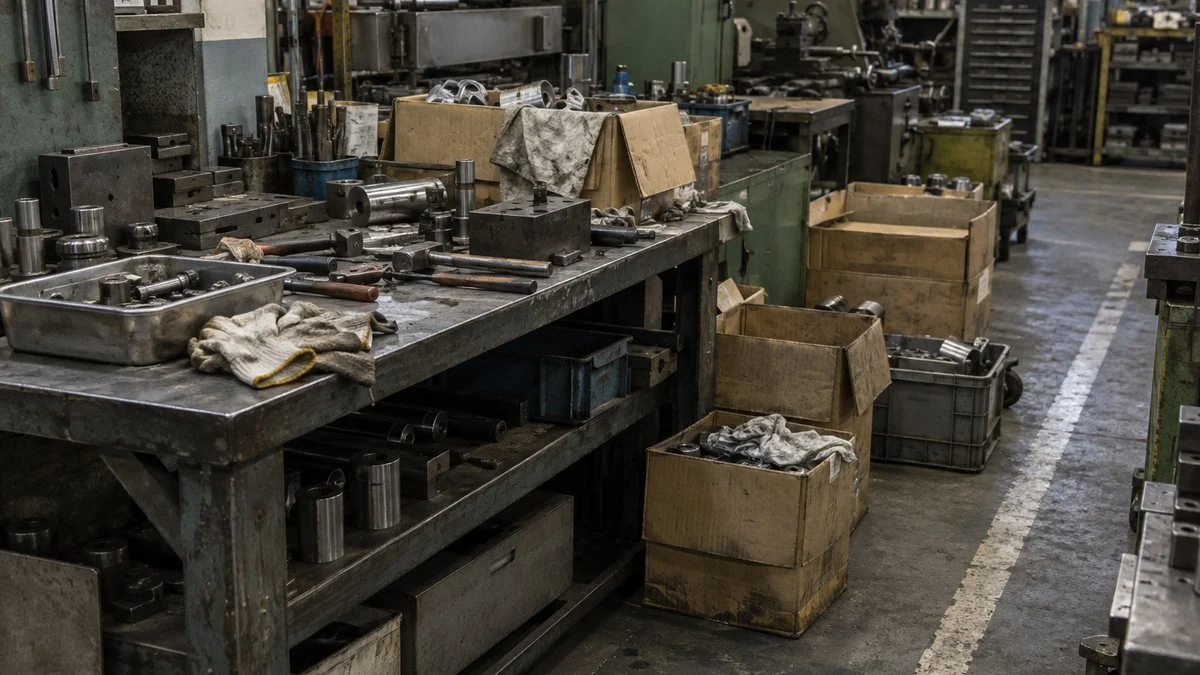
ปัญหาจริงไม่ใช่ว่าพื้นที่รก แต่คือความเรียบร้อยเกิดขึ้นเฉพาะ "วันพิเศษ" เช่น วันก่อนเดินตรวจ 5ส หรือวันที่ลูกค้ามาเยี่ยม พอผ่านไปหนึ่งสัปดาห์ก็กลับไปเหมือนเดิม
ตารางด้านล่างรวมอาการที่พบบ่อย คำถามที่ควรถามหน้างาน สาเหตุที่น่าจะเป็น และสิ่งที่ควรทำเป็นอย่างแรก อาการเดียวอาจมีหลายสาเหตุ ถ้าเข้าข่ายหลายแถวก็ถือว่าปกติ
แต่ละอาการ: คำถามที่ควรถามก่อน สาเหตุที่น่าจะเป็น และสิ่งที่ทำได้ทันที
สาเหตุในตารางเป็นจุดเริ่มต้นเท่านั้น อาการเดียวมักมีหลายสาเหตุซ้อนกัน
4 จุดที่ต้องดูเพื่อหาสาเหตุ
ใช้ 4 จุดตรวจนี้ช่วยหาว่าทำไม 5ส ไม่อยู่ตัว ได้แก่ เป้าหมาย กฎ การตรวจติดตามแก้ไข และการสนับสนุนจากผู้บริหาร นี่ไม่ใช่รายการสาเหตุที่ครบทุกข้อ แต่เป็นเครื่องมือช่วยเลือกว่าจะเริ่มแก้จากตรงไหนในพื้นที่ของคุณ
โรงงานส่วนใหญ่พบว่าเข้าข่ายตั้งแต่ 2 จุดขึ้นไปพร้อมกัน จุดตรวจไหนที่ตอบว่า "ไม่" ให้แก้จุดนั้นก่อน
จุดตรวจที่ได้คำตอบว่า "ไม่" คือจุดที่ควรแก้ก่อน
เป้าหมายไม่ผูกกับปัญหาจริงหน้างาน
ถ้าเริ่ม 5ส เพียงเพราะ "เป็นพื้นฐาน" หรือ "ลูกค้าจะมา audit" หน้างานจะมองว่าเป็นแค่งานเพิ่ม องค์กรส่งเสริมวิสาหกิจขนาดกลางและขนาดย่อมของญี่ปุ่น (SMRJ) อธิบายว่า 5ส เป็นกิจกรรมเพื่อปรับปรุง QCD คือ คุณภาพ ต้นทุน และการส่งมอบ
SMRJ ยังบอกว่าตอนเริ่ม ผู้บริหารต้องอธิบายก่อนว่า "ทำไปเพื่ออะไร" เพื่อให้ทั้งบริษัทเข้าใจเป้าหมายตรงกัน
วิธีเช็กง่าย ๆ คือถามพนักงานว่า "ทำ 5ส แล้วงานของคุณง่ายขึ้นตรงไหน" ถ้าคำตอบมีแค่ "ดูสะอาด" หรือ "จะได้ไม่โดนดุ" แปลว่าเป้าหมายยังไปไม่ถึงงานจริงของเขา
กฎที่ทำตามไม่ได้จริง
J-Net21 เว็บไซต์ให้คำปรึกษาธุรกิจของ SMRJ แบ่งเหตุผลที่กฎ 5ส ไม่ถูกทำตามออกเป็น 2 กลุ่ม กลุ่มแรกคือพนักงานละเลย กลุ่มที่สองคือสภาพงานเปลี่ยนไป จนกฎเดิมใช้ไม่ได้แล้ว
ตัวอย่างของกลุ่มที่สอง เช่น กระบวนการเปลี่ยนจนเก็บคืนที่เดิมได้ยาก กฎเขียนไว้ไม่ชัด หรือของมีมากเกินกว่าจะเก็บคืนที่เดิมได้หมด กรณีแบบนี้ ต่อให้อยากทำตามก็ทำไม่ได้ ถ้าป้ายกับของจริงไม่ตรงกัน ให้สงสัยกลุ่มนี้ก่อน
ข้อตรวจพบไม่เคยถูกปิด
J-Net21 ยังอธิบายว่า 5ส ต้องเดินตามวงจร PDCA และสิ่งที่ทำให้ 5ส เกิดผลจริงคือการตรวจและแก้ไขหลังเริ่มใช้กฎ ไม่ใช่ตอนเขียนกฎ หลายโรงงานทุ่มแรงกับการเขียนกฎและ Big Cleaning ครั้งแรก แล้วการตรวจติดตามก็ค่อย ๆ หายไป
ถ้ามีการเดินตรวจ 5ส (5ส patrol) สม่ำเสมอแต่ 5ส ก็ยังไม่อยู่ตัว ให้ดูว่าเกิดอะไรขึ้นหลังตรวจพบแต่ละข้อ ถ้าไม่มีรายการ ไม่มีกำหนดเสร็จ หรือไม่มีใครยืนยันว่าแก้แล้ว นั่นคือมีแต่การตรวจ แต่ไม่มีการแก้ไข
ผู้บริหารสนับสนุนไม่พอ
ถ้าเวลาเก็บของไม่อยู่ในแผน วันที่งานยุ่งก็จะถูกข้ามไป การเพิ่มชั้นวาง ย้ายที่เก็บ หรือทิ้ง jig ที่ไม่มีใครใช้มาหลายปี เป็นเรื่องที่พนักงานตัดสินใจเองไม่ได้ เวลา พื้นที่ และการตัดสินใจ คือ 3 อย่างที่มีแต่ผู้บริหารเท่านั้นที่ให้ได้
J-Net21 บอกด้วยว่า 5ส จะไม่เดินถ้ามีแค่สโลแกนกับการพูดอธิบาย การสร้างนิสัยคือสิ่งที่ทำให้ 5ส อยู่ได้นาน และผู้จัดการโรงงานหรือประธานบริษัทควรเป็นผู้นำเอง ลองเช็กว่าคำว่า "ให้หน้างานจัดการเอง" จริง ๆ แล้วแปลว่า "ไม่มีใครตัดสินใจ" หรือเปล่า
วิธีแก้ตามแต่ละสาเหตุ
วิธีแก้แต่ละข้อผูกกับจุดตรวจทั้ง 4 จุด ไม่จำเป็นต้องทำทุกอย่างพร้อมกัน ให้เริ่มจากจุดตรวจที่ได้คำตอบว่า "ไม่" ในรูปที่ 3
เปลี่ยนเป้าหมายเป็น "หา สะดุด หยิบผิด"
แปลเป้าหมายให้เป็นปัญหาที่พนักงานเจออยู่ทุกวัน 3 คำที่ใช้ได้ดีคือ หา สะดุด และหยิบผิด เช่น ไม่ต้องเสียเวลาหาเครื่องมือ ไม่มีคนสะดุดในทางเดิน และไม่หยิบชิ้นงานที่หน้าตาคล้ายกันผิด เมื่อพูดแบบนี้ 5ส จะกลายเป็นเครื่องมือที่ทำให้งานของพนักงานเองง่ายขึ้น
ความปลอดภัยก็เป็นเหตุผลสำคัญ กระทรวงสาธารณสุข แรงงานและสวัสดิการของญี่ปุ่น (MHLW) อธิบายว่า 4S (4ส แรก) เป็นกิจกรรมเพื่อที่ทำงานที่ปลอดภัยและดีต่อสุขภาพ ที่ช่วยเพิ่ม productivity ด้วย และเน้นว่าการทำความสะอาดช่วยป้องกันการหกล้มและอุบัติเหตุอื่น
เอกสารอบรมของสำนักงานแรงงานจังหวัดชิงะ (Shiga Labour Bureau) อธิบายให้เห็นภาพชัดขึ้น คือ สะสางช่วยให้ทางเดินและพื้นที่ทำงานมีที่ว่างพอให้ทำงานได้อย่างปลอดภัย ส่วนสะอาดคือการเช็ดน้ำและคราบน้ำมันบนพื้นออก เพื่อไม่ให้คนลื่นล้ม
ตัวเลขยืนยันฉบับสุดท้ายของญี่ปุ่นปี 2025 ระบุว่า ภาคการผลิตมีผู้เสียชีวิตหรือบาดเจ็บจนต้องหยุดงานตั้งแต่ 4 วันขึ้นไป 26,371 คน ในจำนวนนี้เป็นการหกล้ม (ลื่นหรือสะดุดล้ม) 5,732 คน หรือประมาณ 1 ใน 5 มากเป็นอันดับสองรองจากการถูกหนีบหรือถูกดึงเข้าเครื่องจักร (5,992 คน)
ในไทย พ.ร.บ.ความปลอดภัย อาชีวอนามัย และสภาพแวดล้อมในการทำงาน พ.ศ. 2554 กำหนดให้นายจ้างดูแลให้สภาพการทำงานปลอดภัยและถูกสุขลักษณะ และให้ลูกจ้างให้ความร่วมมือ 5ส จึงเป็นส่วนหนึ่งของงานความปลอดภัยด้วย ส่วนข้อกำหนดที่ใช้กับโรงงานของคุณ ให้ยืนยันกับ จป. (เจ้าหน้าที่ความปลอดภัยในการทำงาน) ของโรงงาน
เขียนกฎใหม่ให้คนทำตามได้
สะสางมักพังตรงเส้นแบ่งระหว่าง "จำเป็น" กับ "ไม่จำเป็น" J-Net21 แนะนำวิธีป้ายแดง (red tag) ซึ่งเริ่มจากตั้งเกณฑ์ก่อน เช่น ของที่ต้องใช้ตามแผนผลิตใน 1 เดือนข้างหน้าถือว่าจำเป็น ที่เหลือติดป้ายแดงทั้งหมด
ของที่ยังไม่รู้ว่าจะได้ใช้หรือไม่ ให้กำหนดระยะรอดูไว้ เช่น วัตถุดิบ 1 เดือน เครื่องจักร 3 เดือน ถ้าได้ใช้ภายในช่วงนั้นก็ปลดป้ายแดงออก
ก่อนเริ่ม ให้ตกลง 4 เรื่องให้ชัด คือ เกณฑ์ กำหนดเวลา คนตัดสิน และที่พักของ ย้ายของ "เผื่อได้ใช้" ไปไว้ที่พื้นที่พักพร้อมกำหนดเวลา เมื่อครบกำหนดให้คนตัดสินเลือกว่าจะทิ้งหรือเก็บ ถ้าไม่มีคนตัดสิน พื้นที่พักของก็จะกลายเป็นห้องเก็บของแห่งใหม่
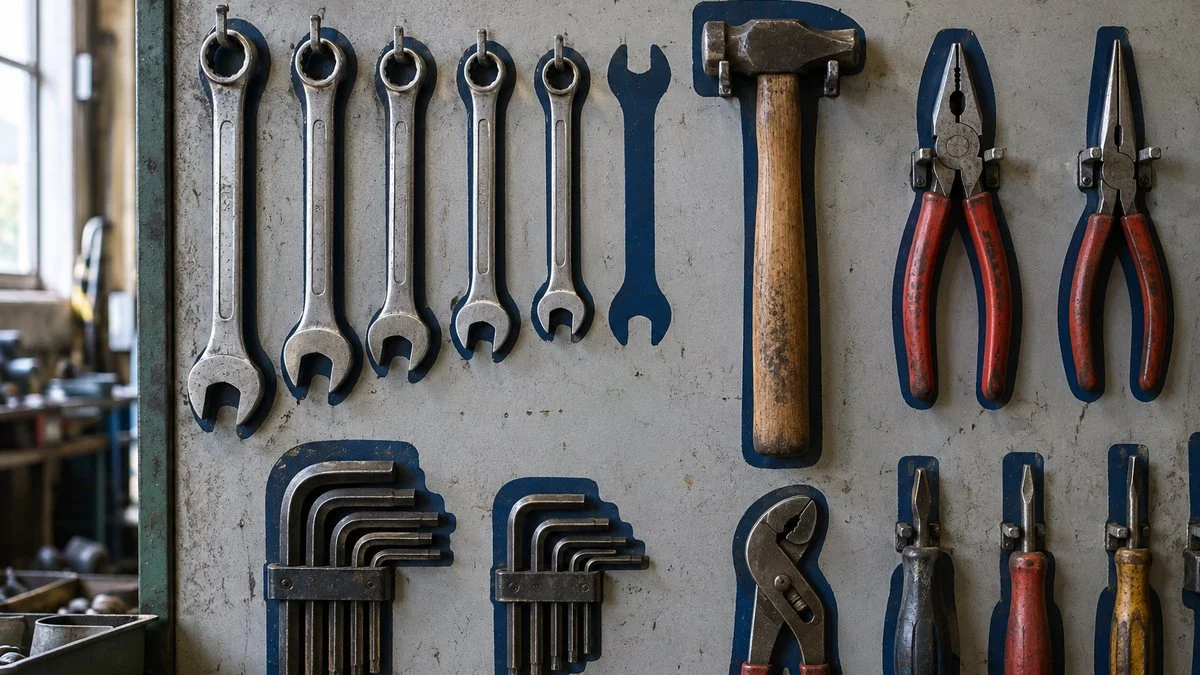
สำหรับสะดวก ให้ตัดสินที่เก็บจากความง่ายในการเก็บคืน ไม่ใช่ความสวยงาม โรงงานญี่ปุ่นนิยมใช้ santei (ซันเต หรือ "3 กำหนด": กำหนดตำแหน่ง กำหนดสิ่งของ กำหนดจำนวน) และ shadow board ที่วาดรูปทรงเครื่องมือไว้ J-Net21 ยกตัวอย่างป้ายบอกตำแหน่งที่เก็บและ shadow board และบอกว่าสะดวกต้องอาศัยการคิดและลองผิดลองถูก
กฎจะอยู่ได้นานขึ้นถ้าลิสต์ข้อยกเว้นก่อนเขียน เช่น งานระหว่างผลิต (WIP) ที่กองเพิ่มตอนปลายเดือน เครื่องมือที่หลายทีมใช้ร่วมกัน และการส่งต่องานระหว่างกะ กำหนดที่วางสำรองเมื่อของล้น และจำนวนสูงสุดไว้ ของที่ถูกวางทิ้งในทางเดินก็จะลดลง
ถ้ากฎยังไม่ถูกทำตาม ให้ถามหาเหตุผลแล้วแก้ที่กฎ J-Net21 บอกว่าผู้บริหารควรหาให้เจอว่าทำไมของไม่ถูกเก็บคืน และคิดวิธีแก้ร่วมกับพนักงาน แทนการสั่งลงมาฝ่ายเดียว การถามถึงสถานการณ์ที่เจาะจงจะช่วยให้เห็นว่าต้องแก้อะไร
แทนที่จะถามว่า "ทำไมไม่เก็บคืน" ให้ถามถึงสถานการณ์ที่เจาะจง
คำตอบเป็นตัวอย่างสมมติ ให้ตัดสินว่าจะทบทวนอะไรจากคำตอบจริงที่ได้รับ
วิธีคิดนี้คล้ายกับตอนที่มาตรฐานการทำงาน (work standard) ไม่ถูกทำตาม คือแยกก่อนว่าเป็นปัญหาที่ตัวคน หรือปัญหาที่ระบบ แล้วค่อยลงมือแก้
ติดตามข้อตรวจพบจนปิดได้จริง
อย่าเขียนข้อตรวจพบแค่ว่า "มีของวางในทางเดิน" ให้เขียนว่าที่ไหน อะไร และผิดกฎข้อไหน เช่น "มีพาเลทเปล่า 3 อัน วางอยู่ในเส้นทางเดินของไลน์ 2" แบบนี้คนแก้และคนตรวจจะนึกภาพตรงกัน การเขียนข้อเท็จจริงคู่กับข้อกำหนดเป็นแนวคิดเดียวกับการเขียนสิ่งที่ไม่เป็นไปตามข้อกำหนด (nonconformity) ใน internal audit ของ ISO 9001
ข้อตรวจพบแต่ละข้อต้องมีผู้รับผิดชอบ กำหนดเสร็จ และคนยืนยันว่าปิดแล้ว และติดรายการไว้ในที่ที่ทุกคนเห็น แยกข้อตรวจพบเป็น 2 แบบ คือแบบที่แก้ได้ทันทีด้วยการเก็บของคืน กับแบบที่ต้องเปลี่ยนที่เก็บหรือซ่อมอุปกรณ์
แบบที่สองหน้างานปิดเองไม่ได้ จึงต้องส่งต่อให้ผู้บริหารตัดสินใจ
ให้เวลา พื้นที่ และการตัดสินใจกับหน้างาน
แค่เดินมาหน้างานแล้วทักทายยังไม่พอ ผู้บริหารต้องรับงาน 3 อย่าง คือ ใส่เวลาเก็บของและทำความสะอาดไว้ในแผน ปรับพื้นที่และจำนวนของที่เก็บ และตัดสินเรื่องที่หน้างานตัดสินเองไม่ได้ แล้วตอบกลับ
เหมือนที่เราตรวจหน้างาน ผู้บริหารก็ควรมีเช็กลิสต์ของตัวเอง 5ส จะได้ไม่ตกอยู่ที่ผู้ประสานงานคนเดียว ตัวอย่างเช่น
- เดือนนี้ ใส่เวลาเก็บของและทำความสะอาดลงในแผนผลิตแล้วหรือยัง
- คำขอทิ้งหรือย้ายของที่ค้างอยู่ ได้ตัดสินครบทุกเรื่องแล้วหรือยัง
- คำขอปรับปรุงจากหน้างาน ได้ตอบกลับทุกเรื่องแล้วหรือยัง ว่าทำหรือไม่ทำ เพราะอะไร
- ดูรายการข้อตรวจพบแล้วหรือยัง และรู้ไหมว่าข้อที่ยังไม่ปิด ติดอยู่ที่อะไร
ถ้าเสนออะไรไปแล้วไม่ได้คำตอบ หน้างานก็จะเลิกเสนอ งานความปลอดภัยก็เหมือนกัน เมื่อรายงานไม่ได้รับการตอบสนอง คนก็จะเลิกรายงาน เช่นรายงาน hiyari hatto (เหตุการณ์เกือบเกิดอุบัติเหตุ หรือ near miss)
รูทีนที่ทำให้ 5ส เดินต่อได้
เมื่อแก้ตามสาเหตุแล้ว ต้องมีรูทีนที่ทำให้สิ่งที่แก้เดินต่อได้ กำหนด 5 เรื่อง คือ เมื่อไร ใคร ตรวจอะไร ถ้าเจอปัญหาทำอย่างไร และใครยืนยันว่าเสร็จ
ตารางด้านล่างเป็นตัวอย่างหนึ่ง ปรับให้เข้ากับจำนวนคนและรูปแบบกะของโรงงานคุณ
4 จังหวะ (รายวัน รายสัปดาห์ รายเดือน และทุกครั้งที่มีการเปลี่ยนแปลง) แต่ละจังหวะมีคนรับผิดชอบและสิ่งที่ต้องตรวจของตัวเอง
ความถี่และตำแหน่งเป็นตัวอย่าง โรงงานขนาดเล็กรวมการตรวจรายสัปดาห์กับรายเดือนเป็นครั้งเดียวได้
ให้การเก็บของทุกวันเป็นส่วนหนึ่งของงาน
"ว่างเมื่อไรค่อยเก็บ" แปลว่าวันที่ยุ่งที่สุด พื้นที่ก็จะรกที่สุด ให้กันเวลาที่แน่นอนตอนก่อนเลิกกะหรือก่อนเปลี่ยนกะไว้สำหรับเก็บของและทำความสะอาด
จะเป็น 5 นาทีหรือ 10 นาทีก็ได้ ขอแค่ให้อยู่ในแผนผลิตหรือเวลามาตรฐาน (standard time) เวลาที่ต้องใช้ขึ้นกับขนาดพื้นที่และของที่ใช้ วิธีที่ใช้ได้จริงคือจับเวลาจริงประมาณ 1 สัปดาห์ แล้วตั้งเวลาที่ทำได้ต่อเนื่อง ถ้าแผนต้องพึ่ง OT ก็จะอยู่ได้ไม่นาน
ใช้การเดินตรวจเพื่อติดตามการแก้ ไม่ใช่เพื่อให้คะแนน
การให้คะแนนพื้นที่ด้วยเช็กลิสต์ audit 5ส เป็นเรื่องปกติ แต่ถ้าไล่ตามแค่คะแนน คนจะเรียนรู้ว่าต้องเก็บของเฉพาะวันที่มี audit ให้ดูว่าข้อตรวจพบครั้งก่อนแก้แล้วหรือยัง และข้อตรวจพบเดิมกลับมาซ้ำหรือเปล่า
ถ้าการเดินตรวจกลายเป็นการจับผิด หน้างานจะเริ่มซ่อนปัญหา คนที่เดินตรวจควรถามตรงนั้นเลยว่าเกิดขึ้นเพราะอะไร ถ้าสาเหตุคือที่เก็บไม่พอหรือจำนวนไม่เหมาะ ให้นำกลับไปให้ผู้บริหารตัดสิน
เปลี่ยนการทำความสะอาดเป็นการตรวจเครื่อง
J-Net21 อธิบายว่าสะอาดยังมีอีกหน้าที่ คือการเฝ้าดูและตรวจสภาพพื้นที่ เครื่องจักร และงาน เวลาเช็ดพื้นหรือเช็ดเครื่อง คุณจะเห็นน้ำมันซึม น็อตหลวม หรือเศษ chip ที่กองผิดไปจากเดิม การทำความสะอาดจึงเป็นโอกาสตรวจสภาพเครื่องที่ใกล้ตัวที่สุดในทุกวัน
เพิ่ม "จุดที่ต้องดู" 2–3 จุดลงในขั้นตอนทำความสะอาด การทำความสะอาดก็จะกลายเป็นการตรวจเครื่อง การให้พนักงานทำความสะอาด เติมน้ำมัน และตรวจเครื่องทุกวันเอง คือหัวใจของ jishu hozen (การบำรุงรักษาด้วยตนเอง หรือ Autonomous Maintenance ใน TPM)
การเจอปัญหาเล็ก ๆ เร็ว ยังช่วยลดความสูญเสียของเครื่อง เช่น การหยุดเล็ก ๆ น้อย ๆ (choko-tei / minor stoppage) และช่วยให้ OEE ดีขึ้นด้วย
ตกลงล่วงหน้าว่าจะทบทวนกฎเมื่อไร
กฎถูกเขียนให้เข้ากับงานในวันที่เขียน เมื่อมีรุ่นใหม่ layout เปลี่ยน หรือคนเปลี่ยน กฎก็ย่อมไม่เข้ากับงานอีกต่อไป ซึ่งเป็นเรื่องปกติ
ให้ตกลงล่วงหน้าว่าอะไรคือสัญญาณให้ทบทวน เช่น เปลี่ยนกระบวนการหรือเปลี่ยนรุ่น ข้อตรวจพบเดิมเกิดซ้ำ 2 ครั้งติด หรือคนใหม่สับสน แถว "ทุกครั้งที่มีการเปลี่ยนแปลง" ในรูปที่ 5 มีไว้เพื่อเรื่องนี้
รู้ได้อย่างไรว่า 5ส ติดแล้ว
ให้ตัดสินจากบันทึก ไม่ใช่จากภาพที่เห็น ไม่จำเป็นต้องเทียบกับสถิติประเทศหรือโรงงานอื่น ให้วัดพื้นที่ของตัวเองด้วยวิธีเดิมต่อเนื่อง แล้วดูแนวโน้ม
อย่าตั้งเป้าตัวเลขเดียวกันให้ทุกพื้นที่ ให้ใช้วิธีวัดแบบเดิมแล้วดูแนวโน้ม
ไม่ต้องใช้นาฬิกาจับเวลา แค่ขีดนับทุกครั้งที่มีคนต้องหาของ ก็เห็นแนวโน้มได้ ส่วนข้อตรวจพบซ้ำและข้อแก้ไขที่เลยกำหนด นับได้จากรายการข้อตรวจพบโดยตรง
อีกวิธีหนึ่งคือดูว่าเกิดอะไรขึ้นตอนงานยุ่ง ถ้าพื้นที่ยังเรียบร้อยในเดือนที่ออเดอร์พุ่งหรือสัปดาห์ที่คนขาด แปลว่ากฎเข้ากับ flow งาน แต่ถ้ากลับไปรกทุกช่วงพีก แปลว่าเวลาที่ให้หรือจำนวนของที่เก็บยังไม่สมจริง
เริ่ม 5ส ใหม่: 6 ขั้นตอนจากพื้นที่ต้นแบบ
เมื่อจะเริ่ม 5ส ใหม่หลังจากที่หยุดไป อย่าเริ่มด้วย Big Cleaning ทั้งโรงงาน ให้จำกัดขอบเขตไว้ที่พื้นที่เดียว
คอลัมน์จากศูนย์ให้คำปรึกษาธุรกิจของ Sansokan ศูนย์สนับสนุนธุรกิจขนาดเล็กในโอซาก้า แนะนำให้เริ่มจากจุดเล็ก ๆ เช่น ที่เก็บของที่ใช้บ่อย แล้วสะสมความสำเร็จเล็ก ๆ ไปเรื่อย ๆ
บรรทัดล่างของแต่ละขั้นบอกว่าพร้อมไปขั้นถัดไปเมื่อไร
ถ้าขั้นที่ 04 พบว่ากฎใช้ยาก ให้กลับไปขั้นที่ 03 ถ้าขั้นที่ 05 พื้นที่รักษาสภาพไม่ได้ ให้กลับไปขั้นที่ 04 ขั้นตอนไม่จำเป็นต้องเดินเป็นเส้นตรง
เพื่อให้เห็นภาพว่าแต่ละขั้นต่อกันอย่างไร ขอยกตัวอย่างสมมติ 1 กรณี คือที่เก็บเครื่องมือวัดและเครื่องมือช่างที่หลายทีมใช้ร่วมกันในแผนก machining (งานกลึง กัด เจาะด้วยเครื่องจักร) ตัวอย่างนี้ไม่ใช่กรณีจริง ใช้เพื่ออธิบายเท่านั้น
ขั้นที่ 1–3: กำหนดปัญหา บันทึกสภาพก่อนแก้ และหาสาเหตุ
อันดับแรก เขียนปัญหาให้จบใน 1 ประโยค เช่น "คนต้องหาไมโครมิเตอร์และประแจหกเหลี่ยมที่ใช้ร่วมกันบ่อย" จากนั้นถ่ายรูปที่เก็บ และขีดนับจำนวนครั้งที่ต้องหาเป็นเวลา 1 สัปดาห์ ถ้าไม่มีข้อมูลก่อนแก้ ภายหลังจะแสดงผลลัพธ์ไม่ได้
แล้วถามพนักงานถึงเหตุผล โดยใช้คำถามในรูปที่ 4 สมมติว่าได้คำตอบว่า "ชั้นอยู่ไกล เลยวางไว้ข้างเครื่อง" และ "ตอนจะเก็บคืน มีของอื่นวางอยู่ในช่องแล้ว" แปลว่าสาเหตุน่าจะอยู่ที่กฎ ไม่ใช่ทัศนคติของพนักงาน
ขั้นที่ 4: ทดลองกฎชั่วคราวก่อนจะใช้จริง
ร่างแผนขึ้นมา เช่น ให้แต่ละเครื่องมีเครื่องมือที่ใช้บ่อยประจำเครื่องตามจำนวนที่กำหนด แล้วเก็บเฉพาะของที่ต้องใช้ร่วมกันจริง ๆ ไว้บน shadow board แผ่นเดียว ในขั้นนี้ยังไม่ต้องทำป้ายสวย ๆ หรือสั่งทำชั้นพิเศษ
ใช้เทปกาวกระดาษกับป้ายเขียนมือประมาณ 2 สัปดาห์ แล้วแก้จุดที่เก็บคืนยาก หรือของที่มีไม่พอ ถ้าล็อกกฎโดยไม่มีช่วงทดลอง อีกไม่กี่เดือนก็จะกลับไปเป็น "ป้ายไม่ตรงกับของ" อีก
ขั้นที่ 5–6: เดินรูทีน และตัดสินว่าจะขยายผลหรือไม่
เมื่อกฎลงตัวแล้ว ให้ใส่เข้าไปในรูทีน คือพนักงานเช็กก่อนเลิกกะทุกวัน และ Leader เช็กสัปดาห์ละครั้ง ขีดนับการหาของต่อไป แล้วเทียบกับข้อมูลก่อนแก้
ถ้าพื้นที่ยังเรียบร้อยผ่านสัปดาห์ที่งานยุ่งได้ ให้ติดรูปและบันทึกก่อน–หลัง แล้วให้ผู้บริหารตัดสินว่าจะขยายผลหรือไม่ อย่าขยายไปทั้งโรงงานก่อนที่พื้นที่แรกจะเดินได้เอง ถ้ากิจกรรมต้องพึ่งผู้ประสานงานคนเดียววิ่งไปทั่ว มันจะหยุดในวันที่คนนั้นถูกย้าย
เมื่อขยายผล อย่าลอกกฎของพื้นที่ต้นแบบไปใช้ ให้ทำตามขั้นตอนตั้งแต่ขั้นที่ 1 ใหม่ เพราะพื้นที่ต่างกัน ปัญหาก็ต่างกัน และต้องใช้กฎที่พื้นที่นั้นทำตามได้จริง
นำไปใช้ได้ทันที: เมื่อ 5ส มาจากบริษัทแม่ญี่ปุ่น
ถ้า 5ส ในโรงงานของคุณมาพร้อมเช็กลิสต์ ตาราง audit หรือกฎจากโรงงานในญี่ปุ่น หลักเดียวกันก็ใช้ได้ กฎที่เข้ากับกระบวนการของโรงงานหนึ่ง อาจไม่เข้ากับโรงงานของคุณ
ใช้คำถามด้านล่างคุยกับหัวหน้าญี่ปุ่นหรือทีมจากบริษัทแม่ และใช้เช็กลิสต์ทบทวนพื้นที่ของตัวเอง ท้ายส่วนนี้มีตัวอย่างข้อความภาษาอังกฤษสำหรับส่งถึงฝั่งญี่ปุ่น
คำถามที่ควรถามฝั่งญี่ปุ่น
- อยากให้ 5ส ช่วยแก้ปัญหาอะไรที่นี่มากที่สุด: การหาของ ความปลอดภัยในทางเดิน การหยิบผิด หรือผล audit
- กฎข้อไหนมาจากโรงงานในญี่ปุ่น และข้อไหนเราปรับให้เข้ากับกระบวนการและ layout ของเราได้
- ใครมีอำนาจอนุมัติทิ้งของที่ติดป้ายแดง เพิ่มที่เก็บ หรือเปลี่ยน layout และจะได้คำตอบเร็วแค่ไหน
- ใส่เวลาเก็บของก่อนเลิกกะลงในแผนผลิตและเวลามาตรฐานได้ไหม
- ตอน audit จะดูว่าข้อตรวจพบถูกปิดและไม่กลับมาอีก หรือดูที่คะแนนเป็นหลัก
- ถ้าข้อตรวจพบต้องใช้งบหรือเปลี่ยน layout ใครเป็นคนตอบ และภายในเมื่อไร
เช็กลิสต์: 5ส ของคุณอยู่ได้นานหรือยัง
- พนักงานอธิบายด้วยคำพูดของตัวเองได้ว่า 5ส ทำให้งานของเขาง่ายขึ้นตรงไหน
- มีเกณฑ์ป้ายแดง กำหนดเวลาพักของ คนตัดสิน และที่พักของ ครบทุกข้อ
- จุดที่ของมักล้น มีจำนวนสูงสุดและที่วางสำรอง
- ป้ายและที่เก็บถูกทบทวนในวันเดียวกับที่เปลี่ยนกระบวนการหรือเปลี่ยนรุ่น
- ข้อตรวจพบทุกข้อมีผู้รับผิดชอบ กำหนดเสร็จ และคนยืนยันว่าปิด
- ข้อตรวจพบที่ต้องใช้งบหรือเปลี่ยน layout ถูกส่งถึงผู้บริหาร และหน้างานได้คำตอบ
- เวลาเก็บของอยู่ในแผนผลิต ไม่ได้พึ่ง OT
- ขั้นตอนทำความสะอาดมีจุดที่ต้องดูบนเครื่อง 2–3 จุด
- ติดตามการหาของ ข้อตรวจพบซ้ำ และข้อแก้ไขที่เลยกำหนด และตัวเลขยังดีอยู่ในช่วงงานยุ่ง
ตัวอย่างข้อความถึงหัวหน้าญี่ปุ่น (ภาษาอังกฤษ)
ถ้าต้องการขอการตัดสินใจจากฝั่งญี่ปุ่น ข้อความสั้น ๆ ที่บอกปัญหา ข้อมูล และสิ่งที่ขอ จะได้คำตอบเร็วกว่า ปรับชื่อพื้นที่และตัวเลขให้ตรงกับของจริง
- Subject: Approval requested: 2-week 5S trial for tool storage at Line 2
- At Line 2, operators recorded 38 searches for shared tools last week (tally record). Operator feedback suggests that the distance between the tool rack and the machines is one main factor.
- We would like to trial a set of frequently used tools at each machine for 2 weeks, and keep only shared items on one shadow board.
- Could you approve the trial and a budget of [amount] for the tool sets by [date]? We will compare search counts before and during the trial and report the results at the monthly 5S meeting.
ตัวเลขในตัวอย่างเป็นตัวเลขสมมติ ให้ใช้ตัวเลขจากบันทึกของพื้นที่ตัวเอง
ข้อจำกัดของบทความนี้
4 จุดตรวจ ตารางรูทีน และ 6 ขั้นตอน เป็นวิธีจัดระเบียบปัญหา ไม่ใช่มาตรฐาน ความถี่ ตำแหน่งงาน และระยะเวลาป้ายแดง ต่างกันไปตามบริษัท อุตสาหกรรม และขนาดโรงงาน ให้ถือว่าตัวเลขในบทความเป็นตัวอย่าง
ในส่วนที่ 5ส ทับซ้อนกับความปลอดภัย เช่น การตีเส้นทางเดิน หรือการทำความสะอาดรอบเครื่องจักร ให้ทำตามกฎความปลอดภัยของโรงงาน จป. ผู้รับผิดชอบ และกฎหมายไทยที่เกี่ยวข้อง
สรุปสั้น ๆ
- อย่าโทษแค่ทัศนคติ ให้แยกสาเหตุเป็น เป้าหมาย กฎ การตรวจติดตามแก้ไข และการสนับสนุนจากผู้บริหาร
- ตาม JIS Z 8141 สุขลักษณะ (seiketsu) คือสภาพที่ 3ส แรกถูกทำซ้ำต่อเนื่อง และสร้างนิสัย (shitsuke) คือการทำตามสิ่งที่ตกลงไว้เสมอจนเป็นนิสัย
- เมื่อกฎไม่ถูกทำตาม ให้ถามถึงสถานการณ์ที่เจาะจง แล้วแก้ที่ตำแหน่ง จำนวน หรือจังหวะเวลา
- กำหนดให้ชัดว่าใครตรวจอะไร เมื่อไร และใครยืนยันว่าเรื่องที่ค้างถูกปิดแล้ว
- เริ่มใหม่จากพื้นที่ต้นแบบ 1 จุด ยืนยันด้วยบันทึก แล้วค่อยขยายผล
เริ่ม 5ส ง่ายกว่ารักษาให้อยู่ได้นาน โรงงานที่ 5ส อยู่ได้ ไม่ได้มีคนที่ตั้งใจมากเป็นพิเศษ แต่มีกฎที่คนทำตามได้ และมีวิธีแก้กฎเมื่อเริ่มหลุด เริ่มจากหาแถวในรูปที่ 2 ที่ตรงกับพื้นที่ของคุณ
คำถามที่พบบ่อย (FAQ)
Seiri, Seiton, Seiso, Seiketsu, Shitsuke หมายถึงอะไร
คือคำญี่ปุ่น 5 คำที่เป็นที่มาของ 5ส ในไทยเรียกว่า สะสาง สะดวก สะอาด สุขลักษณะ และสร้างนิสัย สะสางคือแยกของจำเป็นกับไม่จำเป็นแล้วทิ้งของไม่จำเป็น สะดวกคือเก็บของจำเป็นไว้ในที่ที่กำหนดให้พร้อมใช้ สะอาดคือทำความสะอาด
สุขลักษณะคือสภาพที่ 3ส แรกถูกทำซ้ำต่อเนื่อง และสร้างนิสัยคือทำตามกฎที่ตกลงกันไว้เสมอจนเป็นนิสัย
ทำไม 5ส ในโรงงานถึงไม่ยั่งยืน
ส่วนใหญ่เพราะขาดอย่างน้อย 1 ใน 4 เรื่อง คือ เป้าหมายที่ผูกกับปัญหาจริงหน้างาน กฎที่คนทำตามได้จริง การติดตามจนปิดข้อตรวจพบ และการสนับสนุนจากผู้บริหารในรูปของเวลา พื้นที่ และการตัดสินใจ ทัศนคติของพนักงานเป็นแค่ส่วนหนึ่งเท่านั้น
สร้างนิสัย (Shitsuke) คือการลงโทษคนที่ไม่ทำตามใช่ไหม
ไม่ใช่ JIS Z 8141 ให้ความหมายว่าเป็นการทำตามสิ่งที่ตกลงไว้เสมอจนเป็นนิสัย เมื่อกฎถูกละเมิดซ้ำ ๆ คำถามที่มีประโยชน์คือทำไมทำตามไม่ได้ และหลายครั้งคำตอบคือต้องแก้กฎ
วัดอย่างไรว่า 5ส ยั่งยืนแล้ว
ติดตามบันทึก 3 อย่างในพื้นที่ของตัวเอง คือ คนต้องหาเครื่องมือบ่อยแค่ไหน ข้อตรวจพบซ้ำกี่ข้อ และข้อแก้ไขที่เลยกำหนดกี่ข้อ ถ้าทั้ง 3 อย่างลดลงและยังต่ำอยู่ในช่วงงานยุ่ง แปลว่า 5ส ใกล้จะติดแล้ว
ถ้ากฎ 5ส จากโรงงานในญี่ปุ่นไม่เข้ากับโรงงานในไทย ควรทำอย่างไร
ถามฝั่งญี่ปุ่นก่อนว่ากฎข้อไหนต้องคงไว้ และข้อไหนปรับได้ จากนั้นใช้ข้อมูลจากบันทึก เช่น จำนวนครั้งที่หาของ หรือข้อตรวจพบซ้ำ เพื่ออธิบายว่าทำไมต้องปรับ แล้วทดลองกฎใหม่ในพื้นที่ต้นแบบก่อน
แหล่งอ้างอิง
- นิยาม 5S: JIS Z 8141:2022 คำศัพท์การบริหารการผลิต ข้อ 5603 "5S" (ภาษาญี่ปุ่น); ข้อมูลมาตรฐาน: Japanese Standards Association, JIS Z 8141:2022 (ภาษาญี่ปุ่น)
- สะสางและสะอาดเพื่อป้องกันการลื่นล้ม: Shiga Labour Bureau, "พื้นฐานความปลอดภัยในที่ทำงาน" (ภาษาญี่ปุ่น)
- 4S/5S กับความปลอดภัย: MHLW Workplace Safety Site, "4S" (ภาษาญี่ปุ่น)
- สถิติอุบัติเหตุจากการทำงานในญี่ปุ่น: MHLW สถิติอุบัติเหตุจากการทำงานปี 2025 (ภาษาญี่ปุ่น); MHLW ตัวเลขยืนยันปี 2025 ตารางที่ 4 (ภาษาญี่ปุ่น)
- เหตุผลที่กฎ 5S ไม่ถูกทำตาม และการติดตามด้วย PDCA: J-Net21 "วิธีทำให้ 5S ติดในหน้างาน" (ภาษาญี่ปุ่น)
- ป้ายแดง วิธีจัดสะดวก การทำความสะอาดเพื่อตรวจ และบทบาทผู้นำ: J-Net21 "วิธีทำ 5S เพื่อปรับปรุงโรงงาน" (ภาษาญี่ปุ่น)
- เป้าหมายของ 5S และวิธีเริ่ม: SMRJ "กิจกรรม 5S ฉบับการ์ตูน" (ภาษาญี่ปุ่น)
- เริ่มจากจุดเล็ก: Sansokan (โอซาก้า) ศูนย์ให้คำปรึกษาธุรกิจ "วิธีทำให้ 5S ติด" (ภาษาญี่ปุ่น)
- คำเรียก 5ส ในภาษาไทย: มติชน คอลัมน์ "คุณภาพคือความอยู่รอด: สะสางและสะดวก"
- หน้าที่ของนายจ้างและลูกจ้างด้านความปลอดภัย: พ.ร.บ.ความปลอดภัย อาชีวอนามัย และสภาพแวดล้อมในการทำงาน พ.ศ. 2554 มาตรา 6 (ราชกิจจานุเบกษา เล่ม 128 ตอนที่ 4 ก)
บทความต้นฉบับภาษาญี่ปุ่นคู่มือนี้เรียบเรียงจากบทความของ MONOSCOPE ที่เขียนสำหรับผู้อ่านในญี่ปุ่น: 5Sが定着しない工場の共通点|原因別の対策と続く仕組みの作り方
เกี่ยวกับบรรณาธิการ
 บรรณาธิการ MONOSCOPEFOUNDER & EDITOR
ทำงานกับผู้ผลิตอุปกรณ์โรงงานและบริษัทวิศวกรรมโรงงานราว 10 ปี ดูแลการเสนอ ออกแบบ และทดสอบเดินเครื่องอุปกรณ์ ก่อนผันตัวมาทำการตลาดออนไลน์ ปัจจุบันเป็นที่ปรึกษาเว็บไซต์ให้ผู้ผลิตแบบ B2B ช่วยให้บริษัทอธิบายผลิตภัณฑ์และเทคโนโลยีของตนได้ชัดเจน ถือใบอนุญาตระดับชาติของญี่ปุ่นด้านผู้จัดการพลังงาน (Energy Manager) และวิศวกรไฟฟ้าหัวหน้าระดับ 3
ดูแลบล็อกด้านวิศวกรรมตั้งแต่ปี 2017 (กว่า 500 บทความ) และช่อง YouTube ภาษาญี่ปุ่นที่มีผู้ติดตามราว 20,000 คน คู่มือทุกเรื่องเขียนจากมุมมองหน้างานในญี่ปุ่น และตรวจสอบกับมาตรฐานที่อ้างอิง