Vì sao 5S không duy trì được? Nguyên nhân và cách khắc phục
Ngày trước khi đoàn của công ty mẹ Nhật Bản sang thăm, chuyền sản xuất sạch tinh tươm. Dụng cụ treo đúng bảng dụng cụ có vẽ đường viền, lối đi thông thoáng, kệ nào cũng có nhãn. Một tuần sau, thùng carton lại nằm giữa lối đi và cờ lê lực lại bị đặt trên tấm che máy. Nếu bạn làm ở một nhà máy Nhật tại Việt Nam, có lẽ bạn đã gặp vòng lặp này, và có khi chính bạn được giao nhiệm vụ sửa nó.
5S là hoạt động sắp xếp nơi làm việc cho gọn, sạch và giữ được trạng thái đó lâu dài. Khi 5S không duy trì được, nguyên nhân thường nằm ở một trong bốn chỗ: cách truyền đạt mục đích, cách đặt quy định, việc khắc phục các điểm bị chỉ ra khi kiểm tra, và sự hỗ trợ của cấp quản lý về thời gian và quyết định. Đừng vội kết luận lý do chỉ là công nhân "thiếu ý thức".
Bài viết bắt đầu từ ý nghĩa thật của năm từ tiếng Nhật, vì tên gọi quen thuộc dễ ghi nhớ nhưng không nói hết phần quan trọng nhất. Sau đó là các dấu hiệu 5S chưa bám rễ, cách tìm nguyên nhân, cách khắc phục theo từng nguyên nhân, lịch vận hành để duy trì, cách đo xem 5S đã duy trì được chưa, và sáu bước khởi động lại từ một khu vực mẫu.
Mục lục
- 5S là gì: ý nghĩa của năm từ tiếng Nhật
- Dấu hiệu 5S chưa duy trì được
- Bốn chỗ cần xem để tìm nguyên nhân
- Cách khắc phục theo từng nguyên nhân
- Lịch vận hành giúp duy trì 5S
- Làm sao biết 5S đã duy trì được
- Khởi động lại 5S: sáu bước từ một khu vực mẫu
- Khi chương trình 5S đến từ công ty mẹ Nhật Bản
- Giới hạn của bài viết
- Những điểm chính
- Câu hỏi thường gặp
- Nguồn tham khảo
5S là gì: ý nghĩa của năm từ tiếng Nhật
Năm chữ S là chữ cái đầu khi viết bằng chữ La-tinh của năm từ tiếng Nhật: 整理 (seiri), 整頓 (seiton), 清掃 (seiso), 清潔 (seiketsu) và 躾 (shitsuke). Ở các nhà máy Việt Nam, chúng thường được dịch là Sàng lọc, Sắp xếp, Sạch sẽ, Săn sóc và Sẵn sàng. Tiêu chuẩn Nhật Bản về thuật ngữ quản lý sản xuất JIS Z 8141:2022 (thuật ngữ số 5603) định nghĩa 5S là năm hoạt động làm nền tảng cho việc quản lý nơi làm việc, kèm định nghĩa ngắn cho từng S.
Trong phạm vi chúng tôi tra cứu (10/2026), chưa thấy tiêu chuẩn quốc gia TCVN nào dành riêng cho 5S. Bài viết vì thế lấy định nghĩa của JIS làm mốc tham chiếu; khi áp dụng, hãy xác nhận nhà máy của bạn đang dùng tài liệu nào (quy định nội bộ hay quy định từ công ty mẹ).
Hai nhà máy cùng nói "có làm 5S" nhưng nội dung có thể khác hẳn nhau.
(Sàng lọc)
(Sắp xếp)
(Sạch sẽ)
(Săn sóc)
(Sẵn sàng)
Định nghĩa được tóm tắt từ phần chú thích của JIS Z 8141:2022, thuật ngữ 5603. Tên tiếng Việt trong ngoặc là cách gọi phổ biến ở Việt Nam, không thuộc JIS. Hai cột "làm cho có" và "đã duy trì được" là phần tổng hợp của chúng tôi.
Hai trong năm từ hay bị hiểu sai. Seiketsu nghĩa đen là "sạch sẽ, vệ sinh", và JIS mô tả nó như một trạng thái: ba S đầu được lặp đi lặp lại nên nơi làm việc luôn sạch. Cách dịch "Săn sóc" không sai, nhưng điểm JIS nhấn mạnh là kết quả: trạng thái sạch được giữ liên tục.
Shitsuke trong tiếng Nhật đời thường là sự dạy dỗ, rèn nếp, nên dễ bị hiểu thành "kỷ luật" theo nghĩa phạt. Tên "Sẵn sàng" giúp dễ nhớ, nhưng không tự nói lên yêu cầu thực hành. JIS định nghĩa hẹp và rõ hơn: luôn tuân thủ những gì đã quyết định và biến nó thành thói quen. Cả hai từ đều không nói về việc la mắng ai hay lau chùi bóng loáng để đón khách, mà nói về một trạng thái đang được duy trì.
Hiểu như vậy thì câu "5S không duy trì được" có nghĩa rất cụ thể. Nhà máy đã làm seiri, seiton, seiso ít nhất một lần, nhưng seiketsu và shitsuke chưa vận hành. Trong thực tế ở Nhật, 5S được xem là nền móng cho kaizen và quản lý chất lượng, nên khi 5S lỏng lẻo thì hiệu quả của thao tác chuẩn và loại bỏ lãng phí cũng thường giảm theo.
Dấu hiệu 5S chưa duy trì được
Vấn đề thật không nằm ở chỗ xưởng bị bừa. Vấn đề là trạng thái gọn gàng chỉ xuất hiện vào "ngày đặc biệt", như hôm trước đợt audit hay trước khi khách hàng đến. Bảng dưới đây liệt kê các triệu chứng thường gặp, câu hỏi nên đặt ngay tại hiện trường, nguyên nhân có thể và việc làm đầu tiên. Một triệu chứng có thể có nhiều nguyên nhân, nên khớp với nhiều dòng cùng lúc là chuyện bình thường.
Với mỗi triệu chứng: câu hỏi cần hỏi trước, nguyên nhân có thể và việc làm đầu tiên.
Nguyên nhân chỉ là điểm xuất phát để kiểm tra. Một triệu chứng thường có nhiều nguyên nhân chồng lên nhau.
Bốn chỗ cần xem để tìm nguyên nhân
Bốn điểm kiểm tra giúp khoanh vùng lý do 5S không giữ được: mục đích, quy định, kiểm tra và khắc phục, và hỗ trợ của quản lý. Đây không phải danh sách đầy đủ mọi nguyên nhân, mà là cách quyết định nên bắt đầu từ đâu ở khu vực của mình. Phần lớn nhà máy thấy có từ hai điểm trở lên cùng gặp vấn đề.
Điểm nào có câu trả lời "không" là ứng viên cần sửa trước.
Mục đích không gắn với khó khăn thực tế
Nếu 5S bắt đầu chỉ vì "đó là cơ bản" hay "khách hàng audit có yêu cầu", hiện trường sẽ chỉ thấy thêm việc. Cơ quan hỗ trợ doanh nghiệp vừa và nhỏ của Nhật Bản (SMRJ) mô tả 5S là hoạt động cải thiện chất lượng, chi phí và giao hàng (QCD). SMRJ cũng cho rằng lãnh đạo nên giải thích trước "vì sao công ty làm 5S", để mục đích và mục tiêu được chia sẻ trong toàn công ty.
Cách kiểm tra rất đơn giản: hỏi một công nhân "Làm 5S thì việc gì của bạn trở nên dễ hơn?". Nếu câu trả lời chỉ là "nhìn sạch hơn" hay "không bị la", thì mục đích chưa chạm tới công việc thật của họ.
Quy định không thể làm theo
J-Net21, trang hỗ trợ doanh nghiệp do SMRJ vận hành, chia lý do quy định 5S không được tuân thủ thành hai nhóm. Nhóm thứ nhất là sự lơ là của người làm. Nhóm thứ hai là môi trường làm việc đã thay đổi nên quy định cũ không còn phù hợp, ví dụ công đoạn thay đổi khiến việc trả đồ về vị trí cố định trở nên bất tiện, quy định mơ hồ, hoặc đồ quá nhiều nên không trả hết về một chỗ.
Trong những trường hợp này, người làm có muốn cũng không làm theo được. Khi nhãn và đồ thực tế không khớp nhau, hãy nghi ngờ nhóm thứ hai trước.
Vấn đề phát hiện không được khắc phục đến cùng
Hướng dẫn này của J-Net21 cũng đặt 5S trong vòng PDCA và nhấn mạnh rằng sau khi ban hành quy định, chính việc kiểm tra và khắc phục những gì phát hiện được, chứ không phải việc viết quy định, mới làm 5S thực chất. Nhiều nhà máy dồn sức cho việc soạn quy định và đợt tổng vệ sinh đầu tiên, rồi việc kiểm tra cứ thế nhạt dần.
Nếu bạn vẫn đi tuần tra 5S định kỳ mà 5S vẫn không giữ được, hãy xem điều gì xảy ra sau mỗi điểm bị chỉ ra. Nếu các điểm đó không được ghi thành danh sách, không có hạn, hoặc không ai xác nhận đã sửa xong, thì bạn chỉ có kiểm tra mà không có khắc phục.
Cấp quản lý hỗ trợ chưa đủ
Nếu thời gian dọn dẹp không có trong kế hoạch, ngày bận việc sẽ bị bỏ qua. Thêm kệ, dời khu để đồ hay thanh lý một đồ gá nhiều năm không dùng là những quyết định công nhân không thể tự làm. Thời gian, mặt bằng và quyết định là ba thứ chỉ cấp quản lý mới cung cấp được.
J-Net21 cũng cho rằng 5S không chạy trơn tru chỉ nhờ khẩu hiệu và giải thích bằng lời, rằng shitsuke là thứ giúp 5S bền lâu, và giám đốc nhà máy hoặc tổng giám đốc nên trực tiếp dẫn dắt trong toàn công ty. Hãy xem câu "giao cho hiện trường" có đang thực chất là "không ai quyết định" hay không.
Cách khắc phục theo từng nguyên nhân
Mỗi cách khắc phục ứng với một trong bốn điểm kiểm tra. Không cần làm tất cả cùng lúc, chỉ cần bắt đầu từ những điểm có câu trả lời "không" ở Hình 3.
Nói lại mục đích bằng "tìm, vấp, nhầm"
Hãy chuyển mục đích thành những khó khăn công nhân gặp mỗi ngày. Ba từ dễ dùng là tìm, vấp và nhầm: bớt thời gian đi tìm dụng cụ, không để ai vấp ngã ở lối đi, không lấy nhầm giữa hai linh kiện giống nhau. Nói như vậy, 5S trở thành cách giúp chính công việc của họ nhẹ nhàng hơn.
An toàn cũng là một phần của lý do. Bộ Y tế, Lao động và Phúc lợi Nhật Bản (MHLW) mô tả 4S (bốn S đầu) là hoạt động tạo nơi làm việc an toàn, lành mạnh và nâng năng suất, đồng thời nhấn mạnh vệ sinh giúp phòng ngừa té ngã và các tai nạn khác. Tài liệu đào tạo của Cục Lao động tỉnh Shiga nói cụ thể hơn: seiri là giữ đủ khoảng trống ở lối đi và khu làm việc để thao tác an toàn, còn seiso là làm sạch nước và dầu trên sàn để không ai trượt ngã.
Theo số liệu chính thức năm 2025 của Nhật Bản, ngành sản xuất có 26.371 người chết hoặc bị thương phải nghỉ việc từ 4 ngày trở lên. Trong đó té ngã chiếm 5.732 người, khoảng một phần năm, chỉ đứng sau tai nạn kẹp, cuốn vào máy (5.992 người).
Ở Việt Nam, Luật An toàn, vệ sinh lao động 2015 (số 84/2015/QH13) quy định người sử dụng lao động phải bảo đảm nơi làm việc đạt yêu cầu về không gian, độ thoáng và các yếu tố khác (Điều 16), còn người lao động phải chấp hành nội quy, quy trình về an toàn, vệ sinh lao động (Điều 17). 5S không thay thế các nghĩa vụ đó, và làm 5S tốt không có nghĩa là nhà máy đã đáp ứng đủ yêu cầu pháp luật. Dù vậy, giữ lối đi thông thoáng và sàn khô sạch là phần việc hằng ngày gần với các yêu cầu này.
Sửa quy định để người ta làm theo được
Seiri thường vướng ở ranh giới giữa "cần" và "không cần". J-Net21 giới thiệu phương pháp thẻ đỏ, trong đó tiêu chí được đặt trước: thứ gì có dùng trong kế hoạch sản xuất một tháng tới là cần, mọi thứ còn lại bị dán thẻ đỏ. Với đồ chưa rõ có dùng lại hay không, đặt thời gian chờ, ví dụ một tháng với vật tư và ba tháng với máy móc. Nếu đồ được dùng trong thời gian đó, thẻ đỏ được gỡ ra.
Hãy quyết định trước bốn điều: tiêu chí, thời hạn, người quyết định và chỗ để đồ chờ xử lý. Chuyển đồ "biết đâu sau này cần" vào khu chờ xử lý có thời hạn, và khi hết hạn thì người quyết định chọn thanh lý hay giữ lại. Không có người quyết định, khu chờ xử lý sẽ biến thành một cái kho mới.
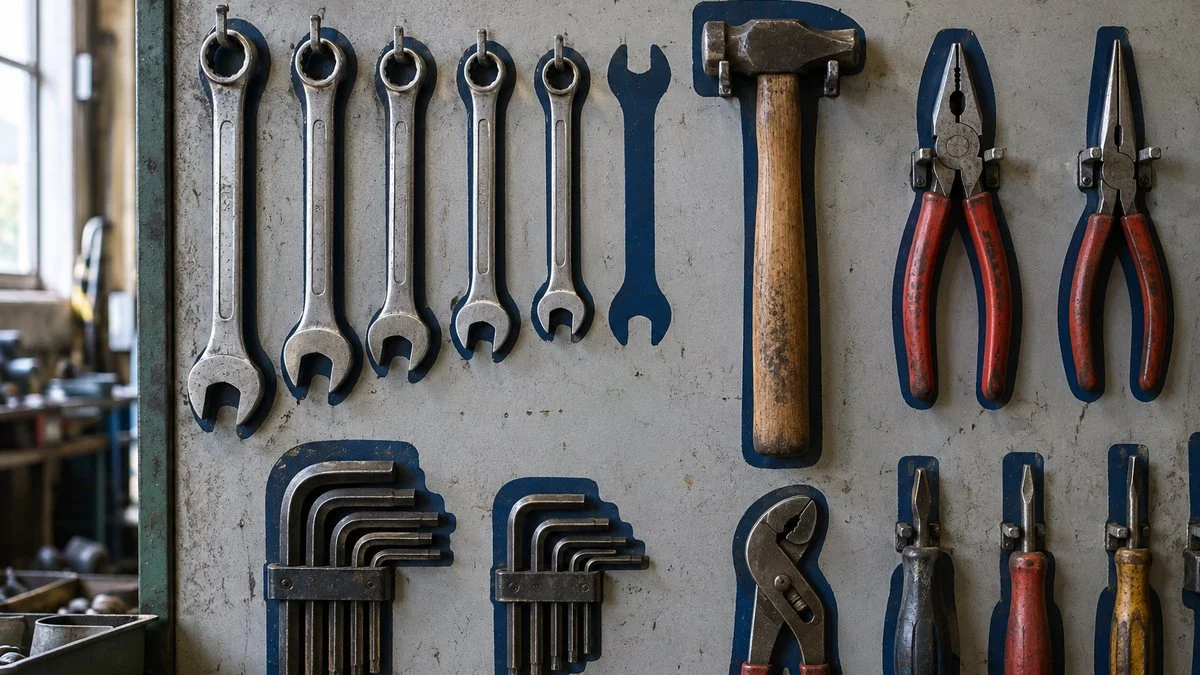
Với seiton, hãy đánh giá chỗ cất theo mức dễ trả về, không theo mức ngay ngắn. Nhà máy Nhật thường dùng santei (3 định: vị trí cố định, loại đồ cố định, số lượng cố định) và bảng treo dụng cụ có vẽ đường viền từng món (shadow board, ở đây gọi tắt là bảng hình bóng). J-Net21 cũng nêu cách dùng biển chỉ vị trí cất đồ và bảng hình bóng, và cho rằng seiton cần sự sáng tạo cùng nhiều lần thử và sửa.
Quy định sẽ bền hơn nếu bạn liệt kê các tình huống ngoại lệ trước khi viết: hàng dở dang dồn lên cuối tháng, dụng cụ dùng chung giữa nhiều tổ, và lúc giao ca. Đặt sẵn số lượng tối đa và một chỗ để tạm khi vượt quá số đó, khi đó sẽ ít đồ bị để tạm ra lối đi hơn.
Khi một quy định vẫn không được làm theo, hãy hỏi lý do và sửa quy định. J-Net21 cho rằng quản lý nên tìm hiểu vì sao đồ không được trả về và cùng công nhân tìm cách cải thiện, thay vì chỉ ra lệnh một chiều. Hỏi về những tình huống cụ thể sẽ cho bạn thấy cần sửa chỗ nào.
Thay vì hỏi "Sao không trả về chỗ?", hãy hỏi về một tình huống cụ thể.
Các câu trả lời là ví dụ giả định. Hãy quyết định chỗ cần xem lại dựa trên câu trả lời thực tế bạn nhận được.
Cách làm này gần giống với khi tiêu chuẩn thao tác không được tuân thủ: tách vấn đề do con người và vấn đề do hệ thống trước khi hành động.
Theo dõi điểm cần khắc phục đến khi xong
Đừng ghi điểm tuần tra là "có đồ ở lối đi". Hãy ghi rõ ở đâu, cái gì, vi phạm quy định nào: "Ba pallet rỗng nằm trong vạch lối đi của Line 2". Khi đó người sửa và người kiểm tra hình dung cùng một việc. Ghi sự thật kèm yêu cầu bị vi phạm cũng là cách ghi điểm không phù hợp trong đánh giá nội bộ ISO 9001.
Mỗi điểm bị chỉ ra cần có người phụ trách, hạn xử lý và người xác nhận đã đóng, và danh sách được dán ở nơi ai cũng thấy. Tách riêng hai loại: loại sửa ngay tại chỗ bằng cách trả đồ về, và loại cần thay đổi chỗ cất hoặc sửa thiết bị. Loại thứ hai hiện trường không tự đóng được, nên hãy chuyển lên quản lý để quyết định.
Cho hiện trường thời gian, mặt bằng và quyết định
Đi một vòng xưởng và chào hỏi là chưa đủ. Cấp quản lý có ba việc của riêng mình: đưa thời gian dọn dẹp, vệ sinh vào kế hoạch, điều chỉnh mặt bằng và lượng đồ tối đa ở mỗi chỗ cất, và quyết định những việc hiện trường không quyết được rồi trả lời lại. Vai trò của giám đốc nhà máy kiểu Nhật (kojocho) được bàn kỹ hơn trong một bài riêng.
Giống như kiểm tra hiện trường, hãy cho cấp quản lý một danh sách kiểm tra riêng để 5S không dồn hết lên vai người phụ trách. Ví dụ:
- Đã đưa thời gian dọn dẹp, vệ sinh vào kế hoạch sản xuất tháng này chưa?
- Đã quyết định xong mọi đề nghị thanh lý hoặc dời chỗ đồ đang chờ chưa?
- Đã trả lời mọi đề xuất cải tiến từ hiện trường, đồng ý hay không và lý do, chưa?
- Đã xem danh sách điểm bị chỉ ra và tìm hiểu vì sao các điểm còn mở vẫn chưa đóng chưa?
Khi đề xuất không được trả lời, hiện trường sẽ thôi đề xuất. Báo cáo an toàn cũng vậy: khi báo cáo không nhận được phản hồi, người ta sẽ ngừng gửi, giống như với báo cáo hiyari hatto (sự cố suýt xảy ra).
Lịch vận hành giúp duy trì 5S
Sau khi đã khắc phục, hãy lập lịch vận hành để duy trì các biện pháp đã triển khai. Cần xác định năm điều: khi nào, ai làm, kiểm tra gì, có vấn đề thì làm gì, và ai xác nhận đã xong. Bảng dưới đây là một ví dụ, hãy điều chỉnh theo số người và chế độ ca của bạn.
Bốn thời điểm (hằng ngày, hằng tuần, hằng tháng và mỗi khi có thay đổi), mỗi thời điểm có người phụ trách và nội dung kiểm tra riêng.
Tần suất và chức danh chỉ là ví dụ. Nhà máy nhỏ có thể gộp kiểm tra tuần và tháng.
Đưa việc dọn dẹp hằng ngày vào công việc
"Rảnh thì dọn" nghĩa là đúng những ngày bận nhất khu vực sẽ bừa. Hãy dành một khoảng cố định vào cuối ca hoặc trước giao ca để dọn dẹp và vệ sinh. Năm hay mười phút cũng được, miễn là nằm trong kế hoạch sản xuất hoặc thời gian tiêu chuẩn.
Thời gian cần bao nhiêu tùy diện tích và loại đồ đang xử lý. Cách thực tế là đo khoảng một tuần, rồi đặt một khoảng thời gian mà mọi người duy trì được. Nếu kế hoạch phải dựa vào tăng ca thì sẽ không kéo dài được.
Tuần tra để theo dõi khắc phục, đừng chỉ chấm điểm
Chấm điểm khu vực bằng checklist audit 5S là cách phổ biến, nhưng chạy theo điểm số sẽ dạy mọi người chỉ dọn cho ngày audit. Hãy chú ý nhiều hơn đến việc điểm bị chỉ ra lần trước đã được sửa chưa, và cùng một điểm có lặp lại không.
Khi tuần tra biến thành bắt lỗi, hiện trường sẽ bắt đầu giấu vấn đề. Người đi tuần nên hỏi ngay tại chỗ vì sao chuyện đó xảy ra. Nếu nguyên nhân là mặt bằng hoặc lượng đồ được phép để, hãy mang về cho quản lý quyết định.
Biến vệ sinh thành kiểm tra
J-Net21 lưu ý rằng seiso còn có vai trò theo dõi, kiểm tra tình trạng khu làm việc, thiết bị và công việc. Khi lau sàn hay lau máy, bạn sẽ thấy dầu rỉ ra, bu lông lỏng hay phoi bám khác thường. Vệ sinh là dịp hằng ngày gần gũi nhất để kiểm tra tình trạng thiết bị.
Thêm hai hoặc ba "điểm cần nhìn" vào quy trình vệ sinh, và việc vệ sinh trở thành kiểm tra. Công nhân tự đảm nhận vệ sinh, tra dầu và kiểm tra hằng ngày chính là ý tưởng cốt lõi của bảo trì tự quản (jishu hozen). Phát hiện sớm bất thường nhỏ cũng giúp giảm tổn thất thiết bị như dừng máy ngắn (choko-tei) và nâng hiệu suất thiết bị tổng thể (OEE).
Quyết định trước khi nào thì sửa quy định
Quy định khớp với công việc tại thời điểm nó được viết ra. Khi thêm sản phẩm, đổi bố trí mặt bằng hay thay người, việc quy định không còn khớp là điều tự nhiên. Hãy quyết định trước những tình huống bắt buộc xem lại quy định: thay đổi công đoạn hoặc mã hàng, cùng một điểm bị chỉ ra hai lần liên tiếp, hoặc người mới bị lúng túng. Dòng "Mỗi khi có thay đổi" ở Hình 5 dành cho việc này.
Làm sao biết 5S đã duy trì được
Hãy đánh giá bằng số liệu ghi chép, không bằng vẻ ngoài của xưởng. Không cần so với thống kê quốc gia hay với công ty khác. Chỉ cần đo khu vực của mình theo cùng một cách và theo dõi xu hướng.
Không đặt một mục tiêu chung cho tất cả. Giữ nguyên cách đo và theo dõi xu hướng.
Không cần đồng hồ bấm giờ. Mỗi lần có người đi tìm thì vạch một gạch là đủ để thấy xu hướng. Số điểm lặp lại và số khắc phục quá hạn có thể đếm thẳng từ danh sách điểm bị chỉ ra.
Phép thử còn lại là điều gì xảy ra khi bận. Nếu khu vực vẫn giữ được trong tháng đơn hàng tăng vọt hay tuần thiếu người, quy định đã khớp với dòng công việc. Nếu cứ đến cao điểm là trượt lại, thì thời gian dành cho dọn dẹp hoặc lượng đồ quy định ở chỗ cất đang không thực tế.
Khởi động lại 5S: sáu bước từ một khu vực mẫu
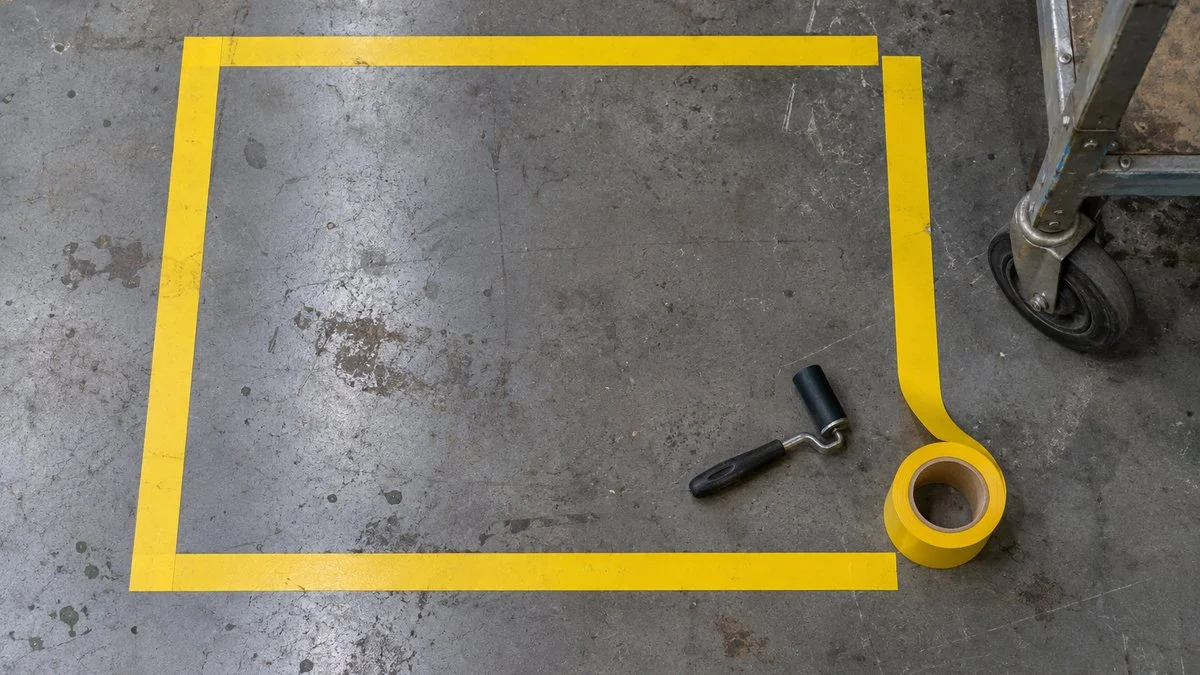
Khi khởi động lại 5S sau một thời gian đình trệ, đừng bắt đầu bằng tổng vệ sinh toàn nhà máy. Hãy thu hẹp phạm vi xuống một khu vực. Một bài viết của phòng tư vấn kinh doanh tại Sansokan, trung tâm hỗ trợ doanh nghiệp nhỏ ở Osaka, khuyên nên bắt đầu nhỏ, ví dụ từ chỗ cất các món hay dùng, rồi tích lũy dần những thành công nhỏ.
Dòng cuối của mỗi bước cho biết khi nào có thể chuyển sang bước sau.
Nếu ở bước 04 thấy quy định khó dùng, quay lại bước 03. Nếu ở bước 05 khu vực không giữ được, quay lại bước 04. Các bước không nhất thiết đi theo một đường thẳng.
Để thấy các bước nối với nhau thế nào, dưới đây là một ví dụ giả định: dụng cụ đo và dụng cụ cầm tay dùng chung giữa nhiều tổ ở một khu gia công cơ khí. (Đây là ví dụ minh họa, không phải trường hợp có thật.)
Bước 1–3: xác định vấn đề, hiện trạng và nguyên nhân
Trước hết, nói vấn đề trong một câu: "Mọi người thường phải đi tìm panme và lục giác dùng chung." Tiếp theo, chụp ảnh khu để đồ và vạch số lần đi tìm trong một tuần. Không có số liệu ban đầu này, sau này bạn sẽ không chứng minh được hiệu quả.
Sau đó hỏi công nhân lý do, dùng các câu hỏi ở Hình 4. Giả sử câu trả lời là "Kệ xa quá nên em để luôn cạnh máy" và "Lúc định trả về thì chỗ đó đã có đồ khác". Điều đó cho thấy nguyên nhân có thể nằm ở quy định, không phải ở thái độ của công nhân.
Bước 4: chạy thử quy định tạm trước khi cố định
Soạn một phương án. Ví dụ, mỗi máy giữ riêng một số lượng cố định các dụng cụ hay dùng nhất, và chỉ những món thật sự dùng chung mới để trên một bảng hình bóng. Ở giai đoạn này, đừng làm biển chỉ dẫn đẹp hay đặt kệ riêng.
Dùng băng keo giấy và nhãn viết tay khoảng hai tuần, sửa những chỗ khó trả về hoặc món còn thiếu. Nếu cố định quy định mà không qua giai đoạn chạy thử, chỉ vài tháng sau bạn sẽ lại gặp cảnh "nhãn không khớp với đồ".
Bước 5–6: chạy lịch vận hành và quyết định mở rộng
Khi quy định đã ổn định, đưa nó vào lịch vận hành: công nhân kiểm tra trước khi hết mỗi ca, tổ trưởng kiểm tra mỗi tuần một lần. Tiếp tục vạch số lần đi tìm và so sánh với số liệu ban đầu.
Nếu khu vực giữ được qua một tuần bận, hãy công khai ảnh và số liệu trước và sau, rồi để quản lý quyết định có mở rộng hay không. Đừng triển khai toàn nhà máy khi khu vực đầu tiên chưa tự chạy được. Nếu hoạt động chỉ dựa vào một người phụ trách chạy khắp nơi, nó rất dễ dừng lại khi người đó chuyển công tác.
Khi mở rộng, đừng sao chép quy định của khu vực mẫu. Hãy lặp lại từ Bước 1, vì khu vực khác có vấn đề khác và cần những quy định mà chính nó làm theo được.
Khi chương trình 5S đến từ công ty mẹ Nhật Bản
Ở nhiều nhà máy Nhật tại Việt Nam, 5S đến kèm một checklist, lịch audit hoặc quy định lấy mẫu từ một nhà máy bên Nhật. Logic vẫn như trên: quy định hợp với công đoạn của nhà máy này chưa chắc hợp với nhà máy của bạn. Hãy dùng các câu hỏi dưới đây khi trao đổi với quản lý người Nhật hoặc đoàn của công ty mẹ, và dùng checklist để tự rà soát khu vực của mình.
Câu hỏi nên đặt cho phía Nhật
- Ở nhà máy này, anh/chị muốn 5S giải quyết vấn đề gì nhất: đi tìm đồ, an toàn lối đi, lấy nhầm hay kết quả audit?
- Quy định nào lấy từ nhà máy bên Nhật, và quy định nào chúng tôi được sửa cho hợp với công đoạn và mặt bằng ở đây?
- Ai có quyền thanh lý đồ dán thẻ đỏ, thêm chỗ cất hoặc đổi bố trí mặt bằng, và mất bao lâu để có quyết định?
- Có thể đưa thời gian dọn dẹp cuối ca vào kế hoạch sản xuất và thời gian tiêu chuẩn không?
- Khi audit, anh/chị sẽ xem các điểm bị chỉ ra đã được đóng và giữ được hay không, hay chủ yếu xem điểm số?
- Khi một điểm bị chỉ ra cần chi tiền hoặc đổi mặt bằng, ai trả lời và trước ngày nào?
Nếu cần gửi trước bằng văn bản, có thể mở đầu như sau: "Kính gửi anh/chị, để 5S ở khu vực [tên khu vực] duy trì được sau đợt audit, chúng tôi muốn thống nhất trước một số điểm về quy định và người quyết định. Mong anh/chị cho ý kiến về các câu hỏi dưới đây."
Checklist: 5S của bạn đã được xây để bền chưa?
- Công nhân tự giải thích được 5S giúp việc gì của họ dễ hơn
- Đã có đủ tiêu chí thẻ đỏ, thời hạn chờ, người quyết định và khu chờ xử lý
- Những chỗ dễ bị tràn đã có số lượng tối đa và chỗ để tạm khi vượt sức chứa
- Nhãn và chỗ cất được xem lại ngay trong ngày có thay đổi công đoạn hoặc mã hàng
- Mỗi điểm bị chỉ ra đều có người phụ trách, hạn xử lý và người xác nhận đóng
- Điểm cần chi tiền hoặc đổi mặt bằng được chuyển lên quản lý, và hiện trường nhận được câu trả lời
- Thời gian dọn dẹp nằm trong kế hoạch sản xuất, không dựa vào tăng ca
- Quy trình vệ sinh có hai hoặc ba điểm cần nhìn trên thiết bị
- Có theo dõi số lần đi tìm, điểm lặp lại và khắc phục quá hạn, và các số này giữ được vào mùa cao điểm
Giới hạn của bài viết
Bốn điểm kiểm tra, bảng lịch vận hành và sáu bước là cách sắp xếp vấn đề, không phải một tiêu chuẩn. Tần suất, chức danh và thời hạn thẻ đỏ khác nhau tùy công ty, ngành và quy mô nhà máy, nên các con số ở đây chỉ là ví dụ. Ở những chỗ 5S liên quan đến an toàn, như vạch lối đi hay vệ sinh quanh máy móc, hãy làm theo nội quy an toàn của nhà máy, người phụ trách an toàn và quy định pháp luật Việt Nam.
Những điểm chính
- Đừng chỉ đổ lỗi cho ý thức. Hãy phân loại nguyên nhân theo mục đích, quy định, kiểm tra và khắc phục, và hỗ trợ của quản lý.
- Theo JIS Z 8141, seiketsu là trạng thái ba S đầu được lặp lại liên tục, còn shitsuke là luôn tuân thủ những gì đã quyết định cho đến khi thành thói quen.
- Khi một quy định không được làm theo, hãy hỏi về tình huống cụ thể và sửa vị trí, số lượng hoặc thời điểm.
- Xác định ai kiểm tra gì, khi nào, và ai xác nhận các điểm còn mở đã được đóng.
- Khởi động lại từ một khu vực mẫu, xác nhận bằng số liệu, rồi mới mở rộng.
Bắt đầu 5S dễ hơn duy trì 5S. Những nhà máy giữ được 5S không phải vì có toàn người đặc biệt nhiệt tình. Họ có quy định mà người ta làm theo được và có cách sửa quy định khi mọi thứ trượt đi. Hãy bắt đầu bằng việc tìm những dòng ở Hình 2 khớp với khu vực của bạn.
Câu hỏi thường gặp
Seiri, Seiton, Seiso, Seiketsu, Shitsuke nghĩa là gì?
Đó là năm từ tiếng Nhật tạo nên 5S, ở Việt Nam thường gọi là Sàng lọc, Sắp xếp, Sạch sẽ, Săn sóc, Sẵn sàng. Seiri là tách thứ cần với thứ không cần và bỏ thứ không cần. Seiton là để thứ cần ở vị trí đã định để dùng được ngay, seiso là làm vệ sinh. Seiketsu là trạng thái ba S đầu được lặp lại liên tục, còn shitsuke là luôn tuân thủ quy định đã thống nhất cho đến khi thành thói quen.
Vì sao 5S không duy trì được?
Thường vì thiếu một hoặc nhiều trong bốn thứ: mục đích gắn với khó khăn thực tế ở hiện trường, quy định mà người ta làm theo được, việc kiểm tra và theo dõi đến khi khắc phục xong các điểm phát hiện, và sự hỗ trợ của quản lý dưới dạng thời gian, mặt bằng và quyết định. Ý thức của công nhân chỉ là một phần câu chuyện.
Shitsuke có phải là "kỷ luật" không?
Không phải theo nghĩa xử phạt. JIS Z 8141 định nghĩa shitsuke là luôn tuân thủ những gì đã quyết định và biến nó thành thói quen. Khi một quy định cứ bị vi phạm, câu hỏi hữu ích là vì sao không làm theo được. Từ câu trả lời, hãy xác định cần sửa quy định, hướng dẫn lại hay bổ sung hỗ trợ.
Đo thế nào để biết 5S đã duy trì được?
Theo dõi ba số liệu ở khu vực của bạn: số lần phải đi tìm dụng cụ, số điểm tuần tra bị lặp lại và số khắc phục quá hạn. Nếu cả ba cùng giảm và giữ được mức thấp vào mùa cao điểm, 5S đang tiến gần đến trạng thái được duy trì.
Việt Nam có tiêu chuẩn TCVN riêng cho 5S không?
Chúng tôi chưa tìm thấy TCVN nào dành riêng cho 5S. Các nhà máy thường dùng tiêu chuẩn nội bộ hoặc quy định từ công ty mẹ, nên khi cần đối chiếu, hãy hỏi phòng quản lý chất lượng hoặc phía Nhật xem quy định của nhà máy dựa trên tài liệu nào.
Nguồn tham khảo
- Định nghĩa 5S: JIS Z 8141:2022, Thuật ngữ quản lý sản xuất, thuật ngữ 5603 "5S" (tiếng Nhật); thông tin xuất bản: Hiệp hội Tiêu chuẩn Nhật Bản, JIS Z 8141:2022 (tiếng Nhật)
- Seiri và seiso để phòng té ngã: Cục Lao động tỉnh Shiga, "Những điều cơ bản về an toàn nơi làm việc" (tiếng Nhật)
- 4S/5S và an toàn nơi làm việc: Trang an toàn nơi làm việc của MHLW, "4S" (tiếng Nhật)
- Thống kê tai nạn lao động: MHLW, thống kê tai nạn lao động năm 2025 (tiếng Nhật); MHLW, số liệu chính thức năm 2025, Bảng 4 (tiếng Nhật)
- Luật An toàn, vệ sinh lao động: Luật An toàn, vệ sinh lao động 2015, số 84/2015/QH13
- Lý do quy định 5S không được tuân thủ, vòng PDCA: J-Net21, "Làm thế nào để 5S bám rễ ở hiện trường" (tiếng Nhật)
- Thẻ đỏ, cách làm seiton, vệ sinh là kiểm tra, vai trò lãnh đạo với shitsuke: J-Net21, "Cách tiếp cận 5S để cải tiến nhà máy" (tiếng Nhật)
- Mục đích của 5S và cách bắt đầu: SMRJ, "Hoạt động 5S qua truyện tranh" (tiếng Nhật)
- Bắt đầu từ việc nhỏ: Phòng tư vấn kinh doanh Sansokan (Osaka), "Cách để 5S bám rễ" (tiếng Nhật)
Bài gốc tiếng NhậtHướng dẫn này được biên soạn từ một bài viết của MONOSCOPE dành cho độc giả tại Nhật: 5Sが定着しない工場の共通点|原因別の対策と続く仕組みの作り方
Về biên tập viên
 Biên tập viên MONOSCOPEFOUNDER & EDITOR
Khoảng mười năm làm việc tại một nhà sản xuất thiết bị nhà máy và một công ty kỹ thuật nhà máy, phụ trách đề xuất, thiết kế và chạy thử thiết bị, sau đó chuyển sang tiếp thị trực tuyến. Hiện là tư vấn web cho các nhà sản xuất B2B, giúp họ trình bày rõ sản phẩm và công nghệ. Có chứng chỉ quốc gia Nhật Bản về Quản lý năng lượng (Energy Manager) và Kỹ sư điện trưởng hạng ba.
Viết blog kỹ thuật từ năm 2017 (hơn 500 bài) và có kênh YouTube tiếng Nhật với khoảng 20.000 người đăng ký. Mỗi hướng dẫn được viết từ góc nhìn hiện trường Nhật Bản và đối chiếu với các tiêu chuẩn được trích dẫn.