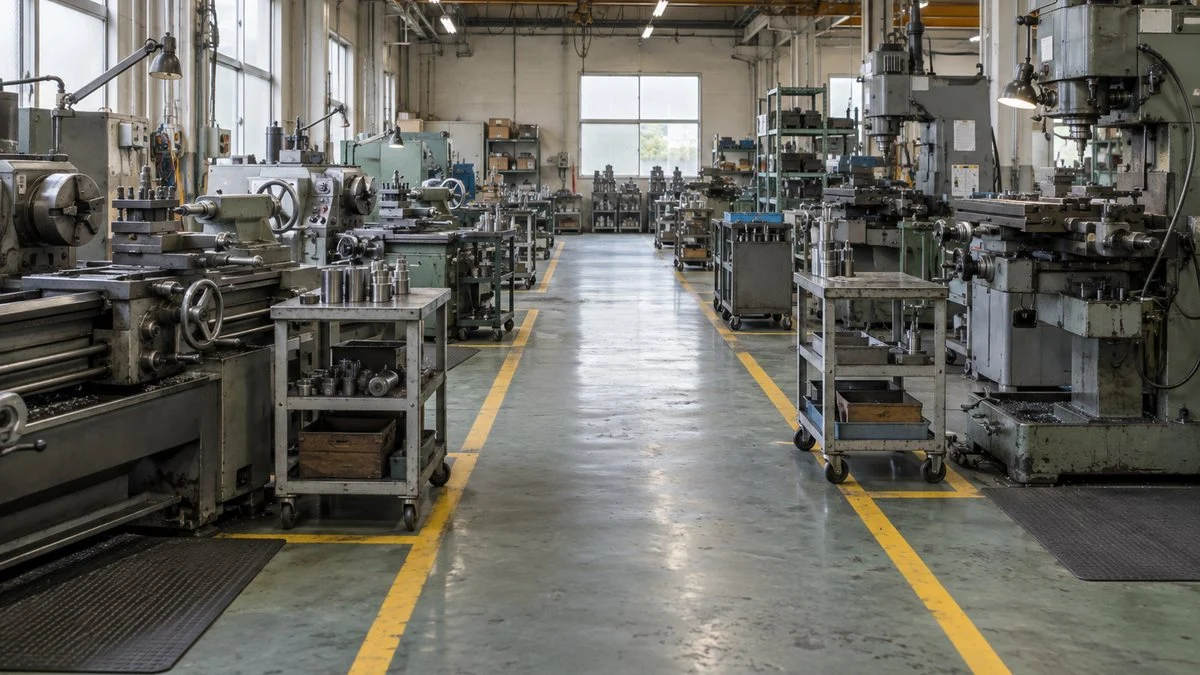
来客やパトロールの前日にはきれいに片づいていた工場が、翌週には元に戻っている。5S(整理・整頓・清掃・清潔・しつけ)が定着しない職場で、よく見られる状態です。
5Sは、職場の物の置き方や状態を整え、それを保つ活動です。続けにくくしている原因は、目的の伝え方、ルールの作り方、点検で見つかった問題の直し方、管理者の支え方のどこかに見つかることが多くあります。
この記事では、5Sが定着しない工場で起きている症状と、原因を見分ける4つの観点を整理します。そのうえで、観点ごとの対策、続けるための運用、定着したかどうかの確かめ方、立て直しの6ステップの順に見ていきます。
5Sが定着しない工場で起きていること
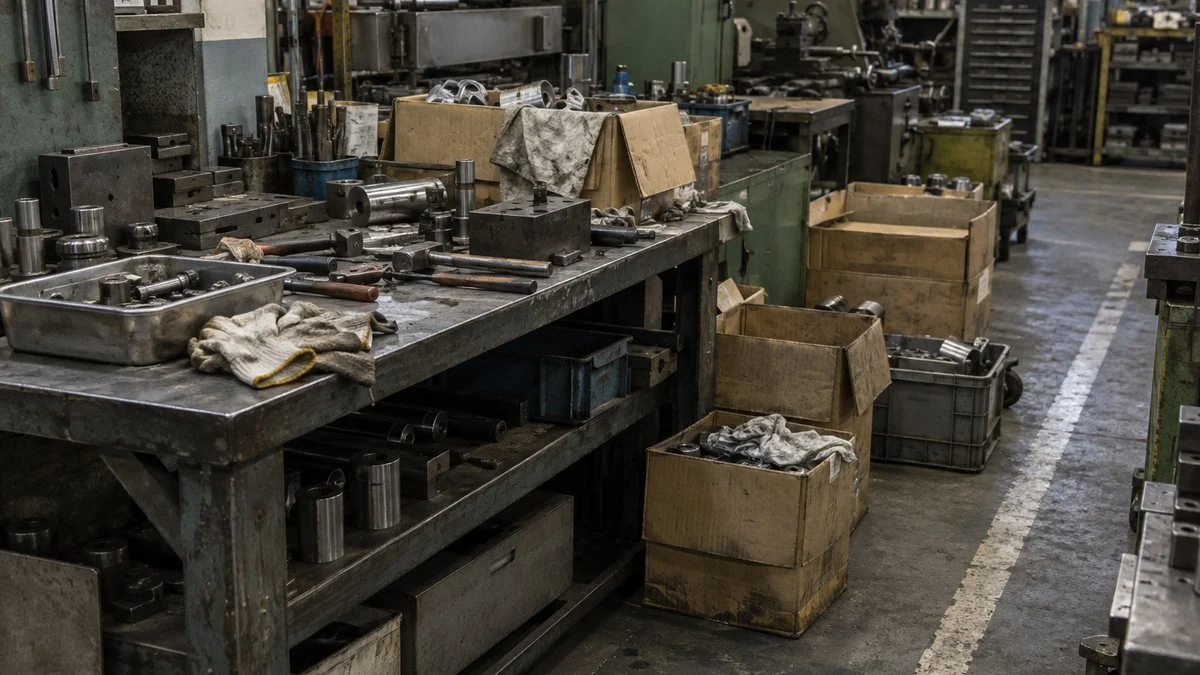
5Sが定着していない職場では、散らかっていること自体よりも、片づいた状態が「特別な日」にしか現れないことが問題になります。パトロールや来客の前日だけきれいになり、翌週には戻っている、という状態です。
よく見られる症状と、その場で確かめたい質問、原因の候補、最初の一手を下の表にまとめました。当てはまる行が複数あっても構いません。原因は1つとは限らないためです。
症状ごとに、まず確かめる質問と最初の一手を並べました。
※原因の候補は目安です。1つの症状に複数の原因が重なっていることもあります。
「しつけ」は叱ることではない
原因を見ていく前に、言葉の意味だけそろえておきます。
5Sは、JIS Z 8141(生産管理用語)で定義されています。「職場の管理の前提となる整理、整頓、清掃、清潔、及びしつけ」について、ローマ字表記の頭文字をとったものです。改善や品質管理を載せる土台、という位置づけです。
このうち誤解されやすいのが、清潔としつけです。JISでは清潔を「整理・整頓・清掃が繰り返され、汚れのない状態を維持していること」、しつけを「決めたことを必ず守り習慣付けること」としています。
どちらも、人を叱ることや見た目を磨き上げることではなく、続いている状態そのものを指す言葉です。
つまり「定着しない」とは、整理・整頓・清掃の3Sまでは一度できたのに、清潔としつけに当たる部分が回っていない状態だと言い換えられます。
5Sはトヨタ生産方式でも改善を進める土台として扱われており、ここが崩れると標準作業やムダ取りの効果も長続きしません。
同じ5Sでも、続いている職場とそうでない職場では中身が違います。
※定義は JIS Z 8141:2022(用語番号5603)の注釈をもとに要約。「形だけ」「定着」の列は本記事での整理です。
5Sが定着しない原因を4つの観点で見分ける
原因の切り分けには、目的、ルール、点検と是正、管理者の支えという4つの観点が使えます。これは原因を網羅した分類ではなく、自職場のどこから手をつけるかを決めるための整理軸です。多くの工場では、2つ以上が同時に当てはまります。
質問に「いいえ」が付く観点が、先に直す場所の候補です。
目的が現場の困りごとに結びついていない
「5Sは基本だから」「取引先の監査があるから」という理由だけで始めると、現場にとっては仕事が増えただけに見えます。
中小機構の解説でも、5Sは品質・コスト・納期の改善を図る活動とされています。進めるときは最初に経営者が「なぜ取り組むのか」を語り、目的と目標を全社で共有することが求められます。
確かめ方は簡単で、作業者に「5Sをやると何が楽になりますか」と聞いてみることです。答えが「きれいになる」「怒られない」にとどまるなら、目的が作業の困りごとにまで届いていません。
ルールが守れる形になっていない
中小機構が運営するJ-Net21のQ&Aは、5Sのルールが守られない理由を2つに分けています。1つは作業者側の怠慢、もう1つは作業環境の変化によってルールが古くなっていることです。
後者の例として挙げられているのが、工程が変わって定位置に戻しにくくなった、決めたルールがあいまい、物が多すぎて同じ場所に戻しきれない、といった状況です。こうなると、守る気があっても守れません。
表示と現物がずれている職場は、まずこちらを疑います。
点検と是正が回っていない
同じQ&Aは、計画・実行・点検・是正のサイクルのうち、ルールを決めたあとの点検と是正こそが5Sを本物にすると述べています。ルール作りと大掃除までは盛り上がっても、その後の確認が続かない工場は少なくありません。
パトロールはしているのに定着しない場合は、指摘の「その後」を見ます。指摘が一覧になっていない、期限がない、直ったかどうかを誰も確かめていない、という状態なら、点検はあっても是正が回っていません。
管理者の支えが足りない
片づけの時間が計画に入っていなければ、忙しい日は後回しになります。棚を増やす、置き場を移す、長く使っていない治具を処分するといった判断は、作業者だけでは決められません。時間・場所・判断の3つは、管理者にしか用意できない条件です。
J-Net21の別のQ&Aも、しつけは標語や口頭の説明だけでは進まず、工場長や社長が自ら推進役になる必要があるとしています。「現場に任せている」という言葉が、実際には「誰も決めていない」になっていないかを確かめます。
原因別の対策|4つの観点ごとに直す
対策は、前の章の4つの観点にそのまま対応させます。全部を一度にやる必要はなく、図3で「いいえ」が付いた観点から着手すれば十分です。
目的を「探す・つまずく・間違える」に言い換える
目的は、作業者が毎日感じている困りごとの言葉に置き換えます。使いやすいのは「探す」「つまずく」「間違える」の3つです。
工具を探す時間をなくす、通路でつまずかないようにする、似た部品を取り違えないようにする、という言い方にすれば、5Sは自分の作業を楽にする手段になります。
安全面の背景も共有しておくと伝わりやすくなります。
厚生労働省の確定値によると、令和7年(2025年)に製造業で休業4日以上の死傷災害にあった人は26,371人で、このうち転倒は5,732人と約2割を占めました。
はさまれ・巻き込まれの5,992人に次いで多い型です。
厚生労働省の職場のあんぜんサイトは、4Sを安全で健康な職場づくりと生産性の向上をめざす活動と位置づけています。清掃については、転倒などの災害を防ぐことも大事だという位置づけです。
滋賀労働局の教育資料でも、整理は通路や作業場に安心して作業できるスペースを確保することと説明されています。清掃は、床の濡れや油汚れをなくして滑りによる転倒を防ぐことです。
製造業で多い災害の型と対策の全体像は、製造業の安全衛生の記事で整理しています。
守れるルールに直す
整理でつまずくのは、「要る・要らない」の線引きです。
J-Net21では赤札作戦として、「これから1か月の生産計画で使うものは要るもの、使わないものには赤札を貼る」のように基準を先に決める方法が紹介されています。
使う予定が分からないものは、材料は1か月、機械は3か月というように、赤札を貼っておく期間を決めて様子を見ます。
ここで決めておきたいのが、基準・期限・判断する人・保留品の置き場の4点です。「いつか使うかもしれない」物は、保留置き場へ移して期限を切り、期限が来たら判断者が処分か保管かを決めます。判断者がいないと、保留置き場が新しい物置になります。
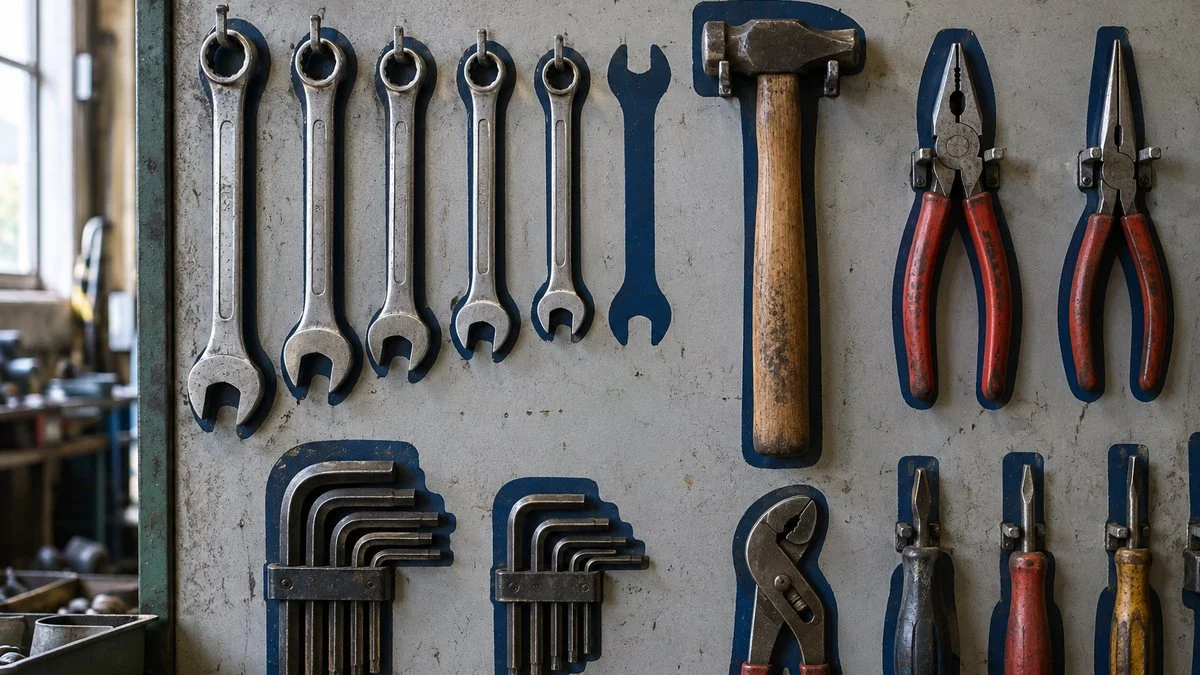
整頓は、見た目のそろい方ではなく戻しやすさで決めます。現場では、置く場所・置く物・置く量を決める「3定(定位置・定品・定量)」や、工具の形を置き場に描いて戻す場所を示す形跡管理がよく使われます。
J-Net21も、置き場を表示する看板作戦や形跡管理を挙げたうえで、整頓には知恵と試行錯誤が要ると説明しています。
ルールを作るときは、例外が起きる場面を先に洗い出しておくと崩れにくくなります。仕掛品が増える月末、複数の班で使う共用工具、交替勤務の引き継ぎなどです。あふれたときの置き場と、量の上限を決めておけば、通路への仮置きは減らせます。
それでも守られないルールは、理由を聞いて直します。J-Net21のQ&Aも、管理者は「なぜ戻さないのか」を突き止め、一方通行ではなく作業者と一緒に改善策を見つけることがポイントだとしています。
聞き方を具体的にすると、見直す箇所が見えてきます。
「なぜ戻さないのか」ではなく、場面を特定する聞き方に変えます。
※答えは想定例です。実際の回答に合わせて、見直す箇所を決めてください。
この考え方は、作業標準書が守られないときの対処とほぼ同じです。守られない理由を個人の問題と仕組みの問題に分ける手順は、次の記事で詳しく扱っています。
是正を完了まで追う
パトロールの指摘は、「通路に物が置かれている」で終わらせず、どこに・何が・どの決まりに対してを書きます。「第2ラインの通路の区画線内に、空のパレットが3枚置かれている」と書けば、直す側も確かめる側も同じ状態を思い浮かべられます。
事実と基準をセットで書く方法は、ISO9001の内部監査で不適合を記述するときと同じ考え方です。指摘ごとに担当・期限・完了を確かめる人を決め、一覧にして見える場所に貼り出します。
その場で戻せば済む指摘と、置き場の変更や設備の修理が必要な指摘は、分けて扱います。後者は現場だけでは完了できないため、次に述べる管理者の判断に渡します。
管理者が時間・場所・判断を支える
管理者の関わりは、「現場に顔を出す」「声をかける」だけでは足りません。引き受ける仕事は3つあります。片づけと清掃の時間を計画に入れること、置き場と保管量を調整すること、現場では決められない案件を判断して返事をすることです。
現場を点検するのと同じように、管理者の側にも点検項目を置くと、担当者任せを防げます。たとえば次のような項目です。
- 今月、片づけと清掃の時間を生産計画に入れたか
- 保留になっている処分・移設の案件に、判断を出したか
- 現場から出た改善の要望に、採否と理由を返したか
- 指摘の一覧を見て、未完了の理由を確かめたか
出した要望に返事がないと、現場は次から言わなくなります。これは安全活動でも同じで、報告への返事が止まると報告そのものが集まらなくなる仕組みを、ヒヤリハットの記事で説明しています。
続く運用|誰が・いつ・何を見て、未完了をどう扱うか
対策を打ったあとは、それを続ける運用を決めます。決めるのは、タイミング、担当、見ること、問題があったときの動き、完了を確かめる人の5つです。下の表は一例なので、自職場の人数と勤務形態に合わせて書き換えて使ってください。
日・週・月と変更時の4つのタイミングで、見る人と見ることを分けます。
※頻度や役職は例です。小規模な工場では、週次と月次を1つにまとめても構いません。
毎日の片づけを作業の一部にする
「手が空いたら片づける」という決め方では、忙しい日ほど片づきません。終業前や交替前の決まった時間を、片づけと清掃に充てます。5分でも10分でも構いませんが、生産計画や標準時間の中に含めておくことが条件です。
必要な時間は、職場の広さや扱う物によって変わります。まず1週間ほど実際に測り、無理のない長さを決めるのが現実的です。残業でまかなう前提にすると、長くは続きません。
パトロールは採点より是正の追跡
チェックシートで点数を付ける方法は広く使われています。ただし、点数だけを追うと「点検の日に合わせて片づける」行動を強めてしまいます。見るべきは点数の上下よりも、前回の指摘が直ったか、同じ指摘がまた出ていないかです。
パトロールが粗探しの場になると、現場は隠すようになります。回る側は、指摘とあわせて「なぜそうなったか」をその場で聞き、置き場や量の問題であれば持ち帰って判断する、という役割に徹します。
清掃を点検に変える
J-Net21のQ&Aは、清掃には現場や設備、作業の状態を管理・点検する目的もあると説明しています。床や機械を拭けば、油のにじみ、ボルトの緩み、切りくずのたまり方の変化に気づきます。清掃は、設備の状態を見るいちばん身近な機会です。
清掃の手順に「見る場所」を2〜3点加えるだけで、掃除は点検になります。オペレーターが日常の清掃・給油・点検を担う自主保全の考え方は、設備保全の記事で紹介しています。
小さな不具合を早く見つけることは、チョコ停などの設備ロスを減らし、設備総合効率(OEE)の改善にもつながります。
ルールを改めるきっかけを決めておく
ルールは、作った時点の作業に合わせたものです。品種が増える、レイアウトが変わる、人が入れ替わるといった変化があれば、合わなくなるのは自然なことです。
そこで、どんなときにルールを見直すかを先に決めておきます。工程や品種の変更時、同じ指摘が2回続いたとき、新しい人が迷ったとき、などです。図5の「変更があったとき」の行は、このための枠です。
定着したかを確かめる3つの記録
「定着した」と言えるかどうかは、見た目の印象ではなく記録で確かめます。全国の統計や他社の数字と比べる必要はありません。自職場で同じ測り方を続け、変化を見ることが大切です。
目標値は一律に決めず、測り方をそろえて推移を見ます。
探す時間は、ストップウォッチで厳密に測らなくても、探した回数を正の字で付けるだけで傾向がつかめます。再発件数と未完了件数は、指摘の一覧があればそのまま数えられます。
もう1つの見方は、忙しい時期にどうなるかです。受注が増えた月や、人が足りない週にも状態が大きく崩れなければ、ルールが作業の流れに合っていると考えられます。逆に、繁忙期のたびに戻るなら、時間の確保か保管量の設定に無理があります。
立て直しの進め方|モデルエリアから6ステップ
一度止まった5Sをやり直すときは、工場全体で大掃除から始めるのではなく、範囲を1か所に絞ります。大阪産業創造館の経営相談室のコラムでも、使用頻度の高い物の置き場などから小さく始め、小さな成功体験を積み重ねることが勧められています。
各ステップの下段は「ここまでできたら次へ進む」目安です。
※04で使いにくさが見つかったら03へ、05で保てなければ04へ戻ります。一直線に進める前提にはしません。
流れをつかむために、1つの想定例で見てみます。機械加工の職場で、複数の班が使う共用の測定具と工具の置き場を対象にした場合です(実在の事例ではなく、説明のための例です)。
ステップ1〜3:困りごとを決め、現状と原因を押さえる
まず困りごとを「共用のマイクロメータと六角レンチを探すことが多い」と一文にします。次に、置き場の写真を撮り、探した回数を1週間、正の字で記録します。ここを飛ばすと、あとで効果を示せません。
続いて、図4の聞き方で作業者に理由を尋ねます。「置き場が遠いので機械の横に置いたままにする」「戻そうとしたら別の物が入っていた」という答えが出たとします。その場合、原因の候補は作業者の意識ではなくルールの側にあると仮置きできます。
ステップ4:仮のルールで試してから固定する
よく使う工具は各機械の横に持ち数を決めて配り、共用で残す物だけを形跡管理のボードにまとめる、といった案を作ります。このとき、最初から立派な表示や専用の棚を作らないことがポイントです。
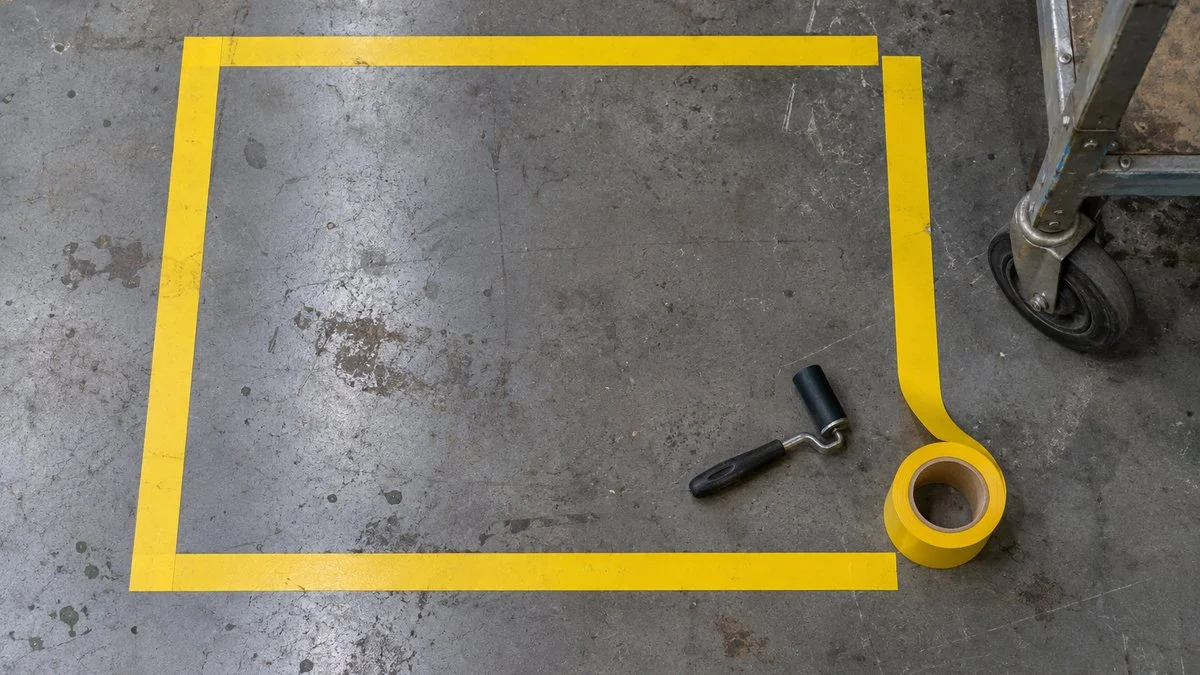
養生テープと手書きの表示で2週間ほど使い、戻しにくい場所や足りない数を直します。試して直す期間を取らずに固定すると、数か月後に「表示と現物が合わない」状態がまた生まれます。
ステップ5〜6:運用に載せ、広げるかを決める
ルールが落ち着いたら、終業前の確認を作業者が、週1回の確認を班長が行う形で運用に載せます。探した回数の記録も続け、改善前と比べます。
繁忙週にも状態が保てたら、改善前後の写真と記録を掲示し、次のエリアへ広げるかを管理者が判断します。ここで気をつけたいのは、1か所が回り始める前に全工場へ広げないことです。
推進担当だけが走り回る形になると、担当者の異動と同時に活動が止まります。
広げる際は、モデルエリアのルールをそのまま写すのではなく、ステップ1から同じ手順を踏みます。職場が違えば、困りごとも守れるルールも変わるためです。
まとめ
- 5Sが定着しない理由は意識だけで決めつけず、目的・ルール・点検と是正・管理者の支えの4つの観点で切り分ける
- JISでは、清潔は3Sが繰り返されている状態、しつけは決めたことを守り習慣付けることを指す
- 守られないルールは、場面を特定して理由を聞き、置き場・量・タイミングを直す
- 運用は、誰が・いつ・何を見て、未完了を誰が確かめるかまで決める
- 立て直しは1か所のモデルエリアから始め、記録で確かめてから広げる
5Sは、始めることよりも続けることの方が難しい活動です。続いている工場は、特別に意識が高いというより、守れるルールと、崩れたときに直す流れを持っています。まずは図1の診断表で、自職場に当てはまる行を探すところから始めてみてください。
関連する職種として、現場で5Sを担う製造・オペレーション、仕組みと時間を用意する工場長・マネジメントのページがあります。計画の中に片づけの時間を組み込む生産管理のページもあわせてご覧ください。
出典
出典・参考資料(8件)を開く出典・参考資料を閉じる
- 5Sの定義:JIS Z 8141:2022 生産管理用語(用語番号5603「5S」)(規格の書誌情報:日本規格協会 JIS Z 8141:2022)
- 4S・5Sと安全衛生:厚生労働省 職場のあんぜんサイト「4S(整理、整頓、清掃、清潔)」
- 4S活動と転倒防止:滋賀労働局「職場での安全の基本」
- 労働災害の統計:厚生労働省「令和7年の労働災害発生状況を公表」、同「令和7年における労働災害発生状況(確定値)」別表4
- ルールが守られない理由と点検・是正:J-Net21「現場での5S運動定着化のための考え方、行動の仕方は?」
- 赤札作戦・整頓の工夫:J-Net21「工場改善・効率化のための5Sの取り組み方法を教えてください」
- 5Sの目的と進め方:中小機構「マンガでわかる 5S活動」
- 段階的な進め方:大阪産業創造館 経営相談室「5Sを定着させるには」
NEWSLETTER
選んだ職種・業種に合わせた記事を、週1回メールで
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
職種・業種を選んで登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›
コメント