জাপানি কারখানার রিস্ক অ্যাসেসমেন্ট: JHA, HSE, ISO 12100-এর সঙ্গে তুলনা
নতুন লাইন চালুর আগে আপনার জাপানি প্যারেন্ট কোম্পানি বা বায়ার একটি "রিস্ক অ্যাসেসমেন্ট" চায়। যে ফর্ম আসে, সেটা আপনার কারখানায় ব্যবহৃত Job Hazard Analysis (JHA)-এর মতো নয়। তাতে সিভিয়ারিটি ও সম্ভাব্যতার কলাম, একটি 4×4 ম্যাট্রিক্স, "ব্যবস্থা নেওয়ার আগের ঝুঁকি" ও "ব্যবস্থা নেওয়ার পরের ঝুঁকি" নামে দুটি কলাম, আর একটি নোট থাকে: ব্যবস্থা না নেওয়া পর্যন্ত কাজ শুরু করা যাবে না। জাপানি পক্ষ অনেক সময় একে শুধু RA বলে।
এই ফর্মের ভিত্তি জাপানের স্বাস্থ্য, শ্রম ও কল্যাণ মন্ত্রণালয় (MHLW) ২০০৬ সালে যে জাতীয় গাইডলাইন প্রকাশ করে, সেটি। এই লেখায় ধাপে ধাপে দেখানো হয়েছে জাপানি কারখানা ওই গাইডলাইন অনুযায়ী কীভাবে রিস্ক অ্যাসেসমেন্ট করে। তুলনা করা হয়েছে যুক্তরাষ্ট্রের OSHA-র JHA/JSA, যুক্তরাজ্যের Health and Safety Executive (HSE)-র পাঁচ ধাপ এবং যন্ত্রের ডিজাইনের মান ISO 12100-এর সঙ্গে। শেষে আছে জাপানি ফর্ম পূরণের আগে জাপানি পক্ষকে করার মতো প্রশ্নের তালিকা।
এই লেখায় পদ্ধতি ও নথির কথা বলা হয়েছে; এটি কাজের নির্দেশনা নয়। আপনার কারখানায় আসলে কী করা হবে, তা ঠিক করে আপনার কারখানার সেফটি বিভাগ এবং আপনার এলাকায় প্রযোজ্য আইন।
সূচিপত্র
- জাপানি কারখানায় "রিস্ক অ্যাসেসমেন্ট" বলতে কী বোঝায়
- জাপানি রিস্ক অ্যাসেসমেন্ট বনাম JHA, UK HSE ও ISO 12100
- কখন এবং কারা করেন
- জাপানি রিস্ক অ্যাসেসমেন্টের ছয় ধাপ
- ধাপ 1–2: প্রস্তুতি ও বিপদ চিহ্নিত করা
- ধাপ 3: ঝুঁকি আন্দাজ
- ধাপ 4–5: অগ্রাধিকার ঠিক করা ও ঝুঁকি কমানো
- ধাপ 6: রেকর্ড, জানানো ও পর্যালোচনা
- রিস্ক অ্যাসেসমেন্ট কেন কাগজে-কলমের নিয়মরক্ষা হয়ে যায়
- দ্রুত দেখে নেওয়ার তালিকা: জাপানি রিস্ক অ্যাসেসমেন্ট শিটের শব্দ
- জাপানি RA শিট পূরণের আগে জিজ্ঞেস করার প্রশ্ন
- এই লেখার সীমা
- সারসংক্ষেপ
- FAQ
জাপানি কারখানায় "রিস্ক অ্যাসেসমেন্ট" বলতে কী বোঝায়
জাপানে রিস্ক অ্যাসেসমেন্ট মানে কর্মস্থলের বিপদের উৎস (হ্যাজার্ড) খুঁজে বের করা। এরপর আঘাত বা অসুস্থতা কতটা গুরুতর হতে পারে এবং কতটা সম্ভাব্য, তা থেকে প্রতিটি ঝুঁকি আন্দাজ করা হয়, আর অগ্রাধিকার অনুযায়ী ঝুঁকি কমানো হয়। আইনে এর নাম kiken-sei mata wa yugai-sei to no chosa, অর্থাৎ "বিপদ বা ক্ষতিকর দিকের তদন্ত"। MHLW-এর ব্যাখ্যাপত্র বলছে, ILO ও অন্যরা যাকে রিস্ক অ্যাসেসমেন্ট বলে, এটি সেই একই জিনিস।
জাপানের নিরাপত্তা আইন প্রতিটি নিয়োগকর্তার জন্য একটি ন্যূনতম মান ঠিক করে দেয়। রিস্ক অ্যাসেসমেন্ট সেই মানের ওপরে থাকে। এটি নিয়োগকর্তার নিজের উদ্যোগে নিজের যন্ত্র, কাঁচামাল ও কাজের পদ্ধতির উপযোগী বিপদ খুঁজে বের করার কাজ।
দায়ের জোর নির্ভর করে বিপদের ধরনের ওপর:
- যন্ত্র ও সাধারণ কাজ: Industrial Safety and Health Act-এর ধারা 28-2 অনুযায়ী এটি "প্রচেষ্টার দায়" (effort duty)। অর্থাৎ নিয়োগকর্তাকে করার চেষ্টা করতে হবে, কিন্তু এটি কঠোর বাধ্যবাধকতা নয়। রাসায়নিক ছাড়া অন্য বিপদের ক্ষেত্রে এই দায় উৎপাদন শিল্প ও কিছু নির্দিষ্ট শিল্পের নিয়োগকর্তার ওপর প্রযোজ্য।
- যেসব রাসায়নিকে লেবেল বা সেফটি ডেটা শিট (SDS) লাগে: ধারা 57-3 অনুযায়ী রিস্ক অ্যাসেসমেন্ট বাধ্যতামূলক।
দুটিকেই রিস্ক অ্যাসেসমেন্ট বলা হয়, কিন্তু আইনি ভিত্তি ও দায়ের জোর আলাদা।
রাসায়নিক ছাড়া অন্য বিপদের বিস্তারিত নিয়ম MHLW-এর "বিপদ বা ক্ষতিকর দিকের তদন্ত" গাইডলাইনে আছে। যন্ত্রের জন্য আলাদা গাইডলাইন আছে: MHLW-এর "যন্ত্রের সামগ্রিক নিরাপত্তা মান"।
MHLW-এর হিসাবে ২০২৫ সালে জাপানের উৎপাদন খাতে কাজ-সংক্রান্ত দুর্ঘটনায় মারা গেছেন 115 জন। আর নিহত বা 4 দিন বা তার বেশি কাজ করতে না পারা শ্রমিক ছিলেন 26,371 জন। সবচেয়ে বেশি ঘটা দুর্ঘটনার ধরন যন্ত্রের অংশের মাঝে চেপে যাওয়া বা চলন্ত অংশে জড়িয়ে যাওয়া (hasamare / makikomare), 5,992 টি ঘটনা। এর মধ্যে 47 জনের মৃত্যু হয়েছে, যা উৎপাদন খাতের মোট মৃত্যুর প্রায় 40%।
এই ধরনের দুর্ঘটনায় রিস্ক অ্যাসেসমেন্ট খুব কাজে লাগে। যন্ত্রের কোথায়, কোন কাজের সময় হাত ঢোকে, তা আগে থেকে তালিকা করলে কেউ আহত হওয়ার আগেই অনেক কিছু ঠিক করা যায়।
এই আইন জাপানের কর্মস্থলের জন্য প্রযোজ্য। বাংলাদেশের কারখানায় প্রযোজ্য আইন Bangladesh Labour Act 2006 ও তার অধীনের বিধিমালা, যেখানে কারখানার নিরাপত্তা এবং (নির্দিষ্ট আকারের প্রতিষ্ঠানে) সেফটি কমিটির বিধান আছে। তবু জাপানি প্যারেন্ট কোম্পানি বা বায়ার তাদের ফরম্যাট কোম্পানির নিজস্ব মান হিসেবে চাইতে পারে। কোন ধারা প্রযোজ্য, তা আপনার কমপ্লায়েন্স ও সেফটি বিভাগের সঙ্গে মিলিয়ে নিন।
জাপানি রিস্ক অ্যাসেসমেন্ট বনাম JHA, UK HSE ও ISO 12100
চারটি পদ্ধতিরই কাজ কেউ আহত হওয়ার আগে বিপদ খুঁজে বের করা এবং সবচেয়ে খারাপগুলো আগে ঠিক করার জন্য ক্রম সাজানো। তফাত আছে আইনি অবস্থান, বিশ্লেষণের একক এবং কারা ব্যবহার করে তাতে। নিচের টেবিলে প্রথম সারিতে উল্লেখ করা নথির ভিত্তিতে চারটিকে পাশাপাশি রাখা হয়েছে।
| জাপান (MHLW গাইডলাইন) | যুক্তরাষ্ট্র (OSHA JHA/JSA) | যুক্তরাজ্য (HSE পাঁচ ধাপ) | ISO 12100 (যন্ত্র) | |
|---|---|---|---|---|
| মূল নথি | MHLW-এর "বিপদ বা ক্ষতিকর দিকের তদন্ত" গাইডলাইন (2006) ও তার ব্যাখ্যাপত্র | OSHA 3071, Job Hazard Analysis (2002, সংশোধিত) | Management of Health and Safety at Work Regulations 1999, regulation 3; HSE নির্দেশিকা | ISO 12100:2010 (জাপানি সংস্করণ JIS B 9700:2013, অভিন্ন) |
| আইনি অবস্থান | উৎপাদন খাতে যন্ত্র ও কাজের জন্য প্রচেষ্টার দায়; তালিকাভুক্ত রাসায়নিকের জন্য বাধ্যতামূলক | একটি নির্দেশিকা-পুস্তিকা। OSHA নিজেই বলে, শিল্পের জন্য প্রযোজ্য OSHA মান মানা বাধ্যতামূলক | "suitable and sufficient" অ্যাসেসমেন্ট করার আইনি দায় | যন্ত্র নির্মাতার জন্য ডিজাইনের মান |
| কারা ব্যবহার করে | নিয়োগকর্তা, নিজের কর্মস্থলের জন্য | নিয়োগকর্তা, কাজটি যারা করেন সেই শ্রমিকদের সঙ্গে | নিয়োগকর্তা | যন্ত্রের ডিজাইনার ও নির্মাতা |
| বিশ্লেষণের একক | কর্মস্থলের কাজ ও যন্ত্র, নন-রুটিন কাজসহ | একটি কাজ, ধাপে ধাপে ভাঙা | কর্মস্থল ও তার কার্যক্রম | একটি যন্ত্র, তার পুরো জীবনচক্রে |
| ঝুঁকি কীভাবে মাপা হয় | সিভিয়ারিটি × সম্ভাব্যতা (ম্যাট্রিক্স, স্কোরিং বা রিস্ক গ্রাফ) | যেসব কাজে বিপদ সবচেয়ে সম্ভাব্য ও সবচেয়ে গুরুতর, সেগুলো আগে বিশ্লেষণ | ক্ষতির সম্ভাবনা কতটা এবং কতটা গুরুতর হতে পারে | ক্ষতির গুরুত্ব ও ঘটার সম্ভাবনা |
| ব্যবস্থার ক্রম | আগে আইনি প্রয়োজন, তারপর ইনহেরেন্ট → ইঞ্জিনিয়ারিং → অ্যাডমিনিস্ট্রেটিভ → PPE | ইঞ্জিনিয়ারিং (elimination ও substitution সহ) → অ্যাডমিনিস্ট্রেটিভ → PPE | সম্ভব হলে বিপদ সরিয়ে ফেলা; না হলে যুক্তিসংগতভাবে যতটা সম্ভব ঝুঁকি কমানো | ইনহেরেন্টলি সেফ ডিজাইন → সেফগার্ডিং ও পরিপূরক ব্যবস্থা → ব্যবহারের তথ্য |
| রেকর্ড | পাঁচটি বিষয়, সঙ্গে তারিখ ও মূল্যায়নকারী; পরের অ্যাসেসমেন্ট পর্যন্ত সংরক্ষণ | প্রতিটি কাজের লিখিত বিশ্লেষণ | 5 বা তার বেশি কর্মী থাকলে গুরুত্বপূর্ণ ফলাফল লিখে রাখতে হয় | অবশিষ্ট ঝুঁকি ব্যবহারের তথ্যে (ম্যানুয়ালে) যায় |
বিস্তৃত প্রেক্ষাপটে NIOSH-এর hierarchy of controls-এ পাঁচটি স্তর আছে, সবচেয়ে কার্যকর থেকে কম কার্যকর: elimination, substitution, ইঞ্জিনিয়ারিং কন্ট্রোল, অ্যাডমিনিস্ট্রেটিভ কন্ট্রোল ও PPE। জাপানি ক্রমে elimination ও substitution একসঙ্গে "ইনহেরেন্ট ব্যবস্থা"-র মধ্যে পড়ে, তাই দুটি তালিকা প্রায় মিলে যায়।
আপনি যদি আগে থেকেই JHA করেন, জাপানি পদ্ধতির এই দিকগুলো আলাদা লাগবে:
- ক্যালেন্ডার নয়, পরিবর্তনই ট্রিগার। গাইডলাইন অ্যাসেসমেন্টকে নতুন বা বদলানো যন্ত্র, কাঁচামাল ও পদ্ধতির সঙ্গে জুড়েছে। কাজ শুরুর আগেই ঝুঁকি কমানোর কাজ শেষ হওয়া প্রত্যাশিত।
- আইনি বিষয় আগে। আইন যা চায়, ঝুঁকির স্কোর যা-ই হোক, তা করতে হয়।
- সবচেয়ে খারাপ সম্ভাব্য সিভিয়ারিটি। সিভিয়ারিটি ঠিক হয় যুক্তিসংগতভাবে ঘটতে পারে এমন সবচেয়ে গুরুতর আঘাত ধরে, এ পর্যন্ত দেখা আঘাত ধরে নয়।
- "আগে ও পরে" স্কোর। শিটে ব্যবস্থা নেওয়ার পরের ঝুঁকি লেখা হয়, আর সেই অবশিষ্ট ঝুঁকিই পরের রাউন্ড চালায়।
- মূল কাজটা করেন শোকুচো (shokucho), অর্থাৎ ফোরম্যান বা সুপারভাইজার। প্রক্রিয়া চালায় সেফটি বিভাগ, কিন্তু বিপদ চিহ্নিত করা ও সমাধান প্রস্তাব করার কাজে কাজের সবচেয়ে কাছের মানুষেরা থাকেন।
- যন্ত্র নির্মাতার অবশিষ্ট ঝুঁকি একটি ইনপুট। নতুন যন্ত্রের ক্ষেত্রে গাইডলাইন বলে, ব্যবহারকারী নির্মাতার নিজস্ব রিস্ক অ্যাসেসমেন্টের ফল সংগ্রহ করবেন।
জাপানি গাইডলাইন আরও বলে, ব্যবস্থার ক্রমে যতটা সম্ভব ওপরের ব্যবস্থা নিতে হবে। ব্যতিক্রম শুধু তখনই, যখন খরচ উপকারের তুলনায় অত্যন্ত বেশি এবং সেটা দাবি করা স্পষ্টতই অযৌক্তিক। যুক্তরাজ্যের "reasonably practicable" ধারণার সঙ্গে পরিচিত পাঠকেরা এখানে একই ধরনের ভাবনা দেখবেন, যদিও দুটি আলাদা আইনের অধীনে লেখা।
KY, হিয়ারি হাত্তো ও FMEA থেকে পার্থক্য
জাপানি কারখানায় এমন আরও কয়েকটি কার্যক্রম চলে, যেগুলো দেখতে কাছাকাছি। এগুলো গুলিয়ে ফেললে "আমরা তো KY করি, তাই রিস্ক অ্যাসেসমেন্ট লাগবে না" ধরনের কথা ওঠে। প্রতিটির নিজস্ব ভূমিকা আছে।
উদ্দেশ্য ও সময় আলাদা, তাই কারখানা একটি দিয়ে আরেকটি বদলায় না, একসঙ্গে ব্যবহার করে।
KY বা near miss রিপোর্টে পাওয়া বিপদ রিস্ক অ্যাসেসমেন্টে ঢোকালে যন্ত্রের পরিবর্তন পর্যন্ত যাওয়ার সম্ভাবনা বাড়ে।
দৈনন্দিন কাজের জন্য KY প্রশিক্ষণ নিয়ে আমাদের লেখা দেখুন; সেখানে KY ও JHA-র তুলনাও আছে। । near miss রিপোর্টের জন্য দেখুন হিয়ারি হাত্তো নিয়ে লেখা। । FMEA-ও সিভিয়ারিটি ও ফ্রিকোয়েন্সি দিয়ে ক্রম সাজায়, কিন্তু তার নজর পণ্য ও প্রসেসের ব্যর্থতায়; দেখুন DRBFM ও FMEA-র তুলনা। । মনে রাখার সহজ উপায়: রিস্ক অ্যাসেসমেন্ট সেই পথগুলো অনুসরণ করে, যে পথে একজন মানুষ আহত হয়।
কখন এবং কারা করেন
অনেকে রিস্ক অ্যাসেসমেন্টকে বছরে একবারের কাজ ভাবেন। গাইডলাইন চায় কর্মস্থলের ঝুঁকি বদলালেই এটি করা হোক। এতে আরও ঠিক করা আছে কে নেতৃত্ব দেবেন এবং কে বিশ্লেষণের কাজটি করবেন।
কখন করতে হয়
গাইডলাইন এই সময়গুলোর কথা বলে:
- ভবন তৈরি, স্থানান্তর, পরিবর্তন বা ভাঙার সময়
- নতুন যন্ত্র আনার বা বিদ্যমান যন্ত্র বদলানোর সময়
- নতুন কাঁচামাল আনার বা বিদ্যমান কাঁচামাল বদলানোর সময়
- কাজের পদ্ধতি বা প্রক্রিয়া নতুন করে চালু বা পরিবর্তন করার সময়
- কোনো দুর্ঘটনা দেখিয়ে দিলে যে আগের অ্যাসেসমেন্টে ফাঁক ছিল
- শেষ অ্যাসেসমেন্টের পর সময় পেরিয়ে গেলে, যখন যন্ত্র পুরোনো হয়েছে, কর্মী বদলেছে বা নতুন জ্ঞান জমেছে
নতুন যন্ত্র ও বদলানো পদ্ধতির ক্ষেত্রে মূল কথা: কাজ শুরুর আগেই ঝুঁকি কমানোর ব্যবস্থা শেষ করা। গাইডলাইন আরও বলে, পরিকল্পনার ধাপেই অ্যাসেসমেন্ট করা ভালো। যন্ত্র বসানোর পর ঠিক করতে গেলে সাধারণত কভার লাগানো আর সতর্কতা-চিহ্ন বসানোতেই থামতে হয়।
নতুন লাইন ও যন্ত্র আপগ্রেডের পরিকল্পনা করেন প্রোডাকশন ইঞ্জিনিয়ার (seisan gijutsu)। তাঁরা ধারণা-পর্যায় থেকেই অ্যাসেসমেন্টে যুক্ত থাকলে পরে গার্ড বসানোর বদলে ডিজাইনেই বিপদ সরিয়ে ফেলার সম্ভাবনা বাড়ে।
কার কী ভূমিকা
গাইডলাইন ভূমিকা ভাগ করেছে: সাইটের প্রধান পুরো উদ্যোগ তদারক করেন, সেফটি ম্যানেজার তা পরিচালনা করেন, আর কাজ যাঁরা সবচেয়ে ভালো জানেন সেই শোকুচো (shokucho) বিশ্লেষণ করেন। কাজ না জানা লোকেরা টেবিলে বসে অ্যাসেসমেন্ট করলে বাস্তবে যা ঘটে, তা প্রায়ই ধরা পড়ে না।
তিন স্তর (তদারকি, ব্যবস্থাপনা ও বিশ্লেষণ), সঙ্গে শ্রমিক ও বিশেষজ্ঞরা অংশ নেন।
গাইডলাইন নিয়োগকর্তাকে সংশ্লিষ্টদের প্রশিক্ষণ দিতেও বলে।
শীর্ষ ব্যবস্থাপনা যুক্ত থাকে কারণ ফলাফলে প্রায়ই ব্যয়বহুল সিদ্ধান্ত লাগে, যেমন যন্ত্র পরিবর্তন বা কাজের পদ্ধতি বদল। জাপানে কারখানা প্রধান (plant manager, kojo-cho) প্রায়ই জেনারেল সেফটি অ্যান্ড হেলথ ম্যানেজারের আইনি ভূমিকা পালন করেন।
জাপানি রিস্ক অ্যাসেসমেন্টের ছয় ধাপ
গাইডলাইন চারটি কাজ ঠিক করেছে: বিপদ চিহ্নিত করা, ঝুঁকি আন্দাজ করা, অগ্রাধিকার ঠিক করে ঝুঁকি কমানোর ব্যবস্থা পরিকল্পনা করা এবং ব্যবস্থা নেওয়া; এর সঙ্গে রেকর্ড রাখা। বাস্তবে চিহ্নিত করার আগে প্রস্তুতি লাগে, আর ব্যবস্থা নেওয়ার পরে পর্যালোচনা। তাই এই লেখায় কাজটিকে ছয় ধাপে সাজানো হয়েছে।
ব্যবস্থা নেওয়ার পর আবার ঝুঁকি আন্দাজ করার পরই এক চক্র শেষ হয়।
MHLW গাইডলাইনের কাজ ও রেকর্ডের বিষয়গুলোকে এই লেখায় বাস্তব কাজের জন্য ছয় ধাপে সাজানো হয়েছে।
ধাপ 1–2: প্রস্তুতি ও বিপদ চিহ্নিত করা
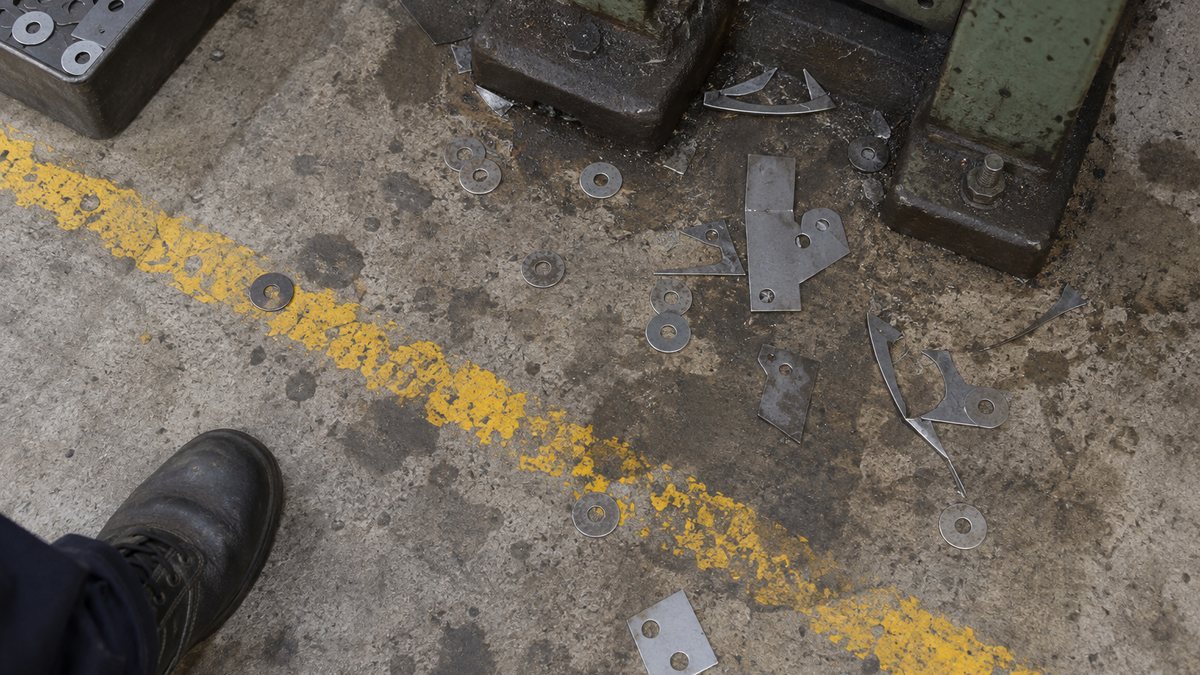
অ্যাসেসমেন্টের মানের বেশিরভাগ ঠিক হয় এই প্রথম দুই ধাপে। যে বিপদ আপনি মিস করলেন, তা আর আন্দাজও হয় না, ঠিকও হয় না।
কোন কাজগুলো মূল্যায়ন করবেন
কর্মস্থলের প্রতিটি নড়াচড়া মূল্যায়ন করতে গেলে কাজ বিশাল হয়ে যায়। গাইডলাইন নজর রাখে "যুক্তিসংগতভাবে অনুমানযোগ্য" আঘাত ও অসুস্থতার ওপর, যেমন যেসব কাজে আগে দুর্ঘটনা বা বিপজ্জনক ঘটনা ঘটেছে। সমতল পথ ধরে হাঁটার মতো স্পষ্টতই সামান্য বিষয় বাদ দেওয়া যায়।
এখানে "সামান্য" মানে এমন আঘাত, যার জন্য ডাক্তারের চিকিৎসা লাগে না। আগের আঘাত হালকা হয়েছে বলেই কোনো কাজ সামান্য বলে গণ্য হয় না।
তথ্য সংগ্রহ
গাইডলাইন নিয়োগকর্তাকে অ্যাসেসমেন্টের আগে এ ধরনের নথি সংগ্রহ করে ব্যবহার করতে বলে:
- ওয়ার্ক স্ট্যান্ডার্ড, কাজের পদ্ধতি ও অপারেটিং নির্দেশনা
- যন্ত্রের স্পেসিফিকেশন ও ম্যানুয়াল; রাসায়নিকের SDS
- কাজের আশপাশের পরিবেশ, যেমন যন্ত্রের লেআউট
- কর্মস্থলের পরিবেশ পরিমাপ ও বিশেষ স্বাস্থ্য পরীক্ষার ফল
- একই এলাকায় কন্ট্রাক্টরদের সঙ্গে একসাথে করা কাজের পরিকল্পনা
- কোম্পানির ভেতরের ও বাইরের দুর্ঘটনার ঘটনা, near miss, ট্রাবলের রেকর্ড এবং যেসব কাজ নিয়ে শ্রমিকেরা অস্বস্তি বোধ করেন
নন-রুটিন কাজ (hiteijo sagyo) সহজেই বাদ পড়ে। গাইডলাইনের বাস্তবায়ন-বিজ্ঞপ্তি রক্ষণাবেক্ষণ ও মেরামত, অনুমানযোগ্য জরুরি অবস্থার সাড়া এবং চেঞ্জওভারকেও তথ্য সংগ্রহের ক্ষেত্র হিসেবে উল্লেখ করে। যেসব কাজ ধরে নেয় যে মেশিন বন্ধ, সেখানেই মানুষের শরীর সেফটি ডিভাইস পেরিয়ে ভেতরে ঢুকে যাওয়ার সম্ভাবনা সবচেয়ে বেশি। মেইনটেন্যান্সের লোকদের যুক্ত করলে ফাঁক কমে।
নতুন যন্ত্র কেনার সময় গাইডলাইন বলে, যন্ত্র নির্মাতার কাছে তাদের ডিজাইন ও উৎপাদন পর্যায়ের রিস্ক অ্যাসেসমেন্ট চেয়ে তার ফল সংগ্রহ করতে হবে। ম্যানুয়ালে লেখা অবশিষ্ট ঝুঁকি (residual risk), অর্থাৎ নির্মাতা ডিজাইন দিয়ে পুরোপুরি সরাতে পারেননি এমন বিপদ, আপনার নিজের অ্যাসেসমেন্টের শুরুর বিন্দু।
কাজ ভেঙে প্রতিটি বিপদ লিখুন
কাজটি তার পদ্ধতি ধরে ভাগ করুন, যেমন "মালামাল বসানো", "মেশিন চালু করা", "পার্টস বের করা" ও "জ্যাম পরিষ্কার করা"। তারপর আগে থেকে ঠিক করা শ্রেণি অনুযায়ী প্রতিটি ধাপের বিপদ লিখুন।
গাইডলাইন নিচের বিপদ-ধরন অনুযায়ী আলাদা করে ঝুঁকি আন্দাজ করতে বলে। এগুলোকে চেকলিস্টের মতো ব্যবহার করলে দল শুধু যন্ত্রের বিপদের দিকে তাকিয়ে থাকে না:
- ভৌত ক্রিয়া, যেমন যন্ত্রের অংশের মাঝে চেপে যাওয়া বা উঁচু থেকে পড়া
- রাসায়নিকের ভৌত প্রভাব, যেমন বিস্ফোরণ ও আগুন
- রাসায়নিকের ক্ষতিকর প্রভাব, যেমন বিষক্রিয়া
- ভৌত কারণের ক্ষতিকর প্রভাব, যেমন কম্পনজনিত রোগ
কৌশল হলো কী ঘটে, কীভাবে ঘটে এবং ফলে কী আঘাত হয়, তা এক বাক্যে লেখা। "চেপে যাওয়ার বিপদ" ধরনের দুই শব্দের নোট রাখলে যাঁরা পরে ঝুঁকি আন্দাজ করবেন ও ব্যবস্থা ভাববেন, তাঁরা আন্দাজ করতে থাকেন আপনি কোন পরিস্থিতির কথা বুঝিয়েছেন।
পরিস্থিতি, কারণ ও ফল লিখলে ঝুঁকি আন্দাজ ও ব্যবস্থা দুটোই সুনির্দিষ্ট হয়।
প্রেস থেকে সাবধান
পায়ের নিচে বিপদ
সলভেন্ট শ্বাসে নেওয়া
কোন কাজের কোন মুহূর্তে বিপদ, তা বোঝা যায় নাওয়ার্কপিস ঠিক করার সময় পাশ থেকে হাত ডাইয়ের মাঝে ঢুকে যায়, স্লাইড নেমে আসে এবং আঙুল পিষে যায়
প্রেসের গোড়ায় ছড়ানো স্ক্র্যাপে হোঁচট খেয়ে শ্রমিক পড়ে যান এবং কোমর বা হাতে আঘাত পান
ওয়াশ ট্যাংকের ঢাকনা খুলে পার্টস বের করার সময় শ্রমিক সলভেন্টের বাষ্প শ্বাসে নেন এবং মাথাব্যথা বা মাথা ঘোরায় আক্রান্ত হন
প্রেস ও পড়ে যাওয়ার উদাহরণ MHLW-এর গাইডলাইন-ব্যাখ্যাপত্রের নমুনা রেকর্ড অনুসারে।
ধাপ 3: ঝুঁকি আন্দাজ
প্রতিটি বিপদের জন্য সম্ভাব্য আঘাত বা অসুস্থতার সিভিয়ারিটি এবং তার সম্ভাব্যতা মিলিয়ে ঝুঁকি কত বড়, তা আন্দাজ করা হয়। স্কোর দেওয়ার উদ্দেশ্য নিখুঁত সংখ্যা পাওয়া নয়। উদ্দেশ্য হলো বিপদগুলোকে একে অপরের সঙ্গে তুলনা করা, যাতে কোনটা আগে ঠিক করবেন তা ঠিক করা যায়।
সিভিয়ারিটি ও সম্ভাব্যতার স্তর
MHLW-এর ব্যাখ্যাপত্রের একটি উদাহরণে প্রধানত কাজ বন্ধ থাকার (lost time) দিন ধরে সিভিয়ারিটিকে চার স্তরে ভাগ করা হয়েছে, যাতে বিভিন্ন ধরনের আঘাত একই মাপকাঠিতে তুলনা করা যায়:
- প্রাণঘাতী (Fatal): মৃত্যু, অথবা শরীরের কোনো অংশের স্থায়ী ক্ষতি
- গুরুতর (Serious): 1 মাস বা তার বেশি কাজ বন্ধ, অথবা একসঙ্গে অনেকে আহত
- মধ্যম (Moderate): 1 মাসের কম কাজ বন্ধ, অথবা একসঙ্গে কয়েকজন আহত
- সামান্য (Minor): কাজ বন্ধ নেই, অথবা আঁচড়ের মতো আঘাত
সম্ভাব্যতাও চার স্তরের। এটি ঠিক হয় বিপদের কাছে মানুষ কত ঘন ঘন ও কতক্ষণ থাকেন এবং কতটা সহজে এড়াতে পারেন, তার ওপর:
- খুব বেশি (Very likely): নিয়মিত কাজ, দীর্ঘ সময় ধরে; এড়ানো কঠিন
- তুলনামূলক বেশি (Fairly likely): নিয়মিত কাজ; এড়ানো যায়
- সম্ভব (Possible): নন-রুটিন কাজ; এড়ানো যায়
- প্রায় নেই (Almost none): বিরল কাজ; এড়ানো যায়
আন্দাজ করার তিনটি পদ্ধতি
গাইডলাইন উদাহরণ হিসেবে তিনটি পদ্ধতি দেয়:
- ম্যাট্রিক্স পদ্ধতি: সিভিয়ারিটি ও সম্ভাব্যতা টেবিলের দুই অক্ষে বসান এবং যে ঘরে দুটি মেলে সেখানে নির্ধারিত ঝুঁকি পড়ুন
- স্কোরিং পদ্ধতি: সিভিয়ারিটি ও সম্ভাব্যতার প্রত্যেকটিকে স্কোর দিন, তারপর যোগ বা গুণ করুন
- রিস্ক গ্রাফ: সিভিয়ারিটি, বিপদের কাছে থাকার ফ্রিকোয়েন্সি এবং এড়ানো সম্ভব কি না, এই ক্রমে শাখায় ভাগ করে এগোন
রিস্ক অ্যাসেসমেন্টে নতুন কারখানার জন্য ম্যাট্রিক্স পদ্ধতি বোঝা ও অভ্যাসে পরিণত করা সহজ। ব্যাখ্যাপত্রের স্কোরিং উদাহরণে সিভিয়ারিটির স্কোর 30, 20, 7 বা 2 এবং সম্ভাব্যতার স্কোর 20, 15, 7 বা 2। মোট 30 বা তার বেশি "উচ্চ", 10–29 "মাঝারি" এবং 10-এর কম "নিম্ন"।
সম্ভাব্যতা (সারি) ও সিভিয়ারিটি (কলাম) যে ঘরে মেলে, সেখান থেকে ঝুঁকির মাত্রা ও অগ্রাধিকার পাওয়া যায়।
উদাহরণটি MHLW-এর গাইডলাইন-ব্যাখ্যাপত্রের Annex 4 থেকে। চিহ্নিত ঘরটি সিভিয়ারিটি "গুরুতর" × সম্ভাব্যতা "তুলনামূলক বেশি": ঝুঁকি 4, উচ্চ অগ্রাধিকার।
স্তর ও স্কোর উদাহরণ মাত্র; প্রতিটি কর্মস্থল নিজেরটি ঠিক করতে পারে। তবে মূল্যায়নকারীদের মধ্যে রেটিং যাতে একই থাকে, সে জন্য স্তরের সংজ্ঞা ও কিছু উদাহরণ এক পাতায় লিখে সবার সঙ্গে ভাগ করুন। আপনার কারখানার বিদ্যমান JHA প্রোগ্রামে যদি অন্য ম্যাট্রিক্স থাকে, যেমন 5×5, তাহলে জাপানি পক্ষকে জিজ্ঞেস করুন তাদের ম্যাট্রিক্সে রূপান্তর করতে হবে, নাকি আপনারটিই চলবে।
আন্দাজ করার সময় সাধারণ ভুল
গাইডলাইন বলে সিভিয়ারিটি ধরতে হবে সবচেয়ে খারাপ অবস্থায় ঘটতে পারে এমন সবচেয়ে গুরুতর আঘাত দিয়ে, আগে বাস্তবে ঘটা আঘাত দিয়ে নয়। কোনো কাজে এ পর্যন্ত শুধু আঙুলের ডগা থেঁতলেছে, কিন্তু পরিস্থিতি মিলে গেলে আঙুল কেটে যেতে পারে, তাহলে সেটিকে আঙুল কাটার মাত্রায় ধরুন।
দ্বিতীয় ভুল বিদ্যমান সেফটি ডিভাইসের ওপর অতি ভরসা। গাইডলাইন এগুলোও বিবেচনা করতে বলে:
- সেফটি ডিভাইস কতটা নির্ভরযোগ্য এবং কতটা ভালোভাবে রক্ষণাবেক্ষণ করা হয়
- মানুষ সেফটি ডিভাইস অকেজো করে দেওয়া বা উপেক্ষা করার সম্ভাবনা
- অনুমানযোগ্য ভুল ব্যবহার, যেমন ধাপ বাদ দেওয়া বা অপারেশনে ভুল
যেমন, প্রেসে লাইট কার্টেন থাকতে পারে। কিন্তু যন্ত্রের গঠন যদি এমন হয় যে উৎপাদন চালু রাখতে অপারেটর সুরক্ষিত এলাকার বাইরে থেকে হাত ঢোকাতে পারেন, তাহলে সেই পথের ঝুঁকি থেকেই যায়। শ্রমিকের ক্লান্তির মতো বাড়তি বিষয়ও বিপদ চিহ্নিত করার ধাপে বিবেচনা করা হয়।
ধাপ 4–5: অগ্রাধিকার ঠিক করা ও ঝুঁকি কমানো
ঝুঁকি আন্দাজ হয়ে গেলে সবচেয়ে বড় ঝুঁকি থেকে শুরু করে ব্যবস্থা পরিকল্পনা করুন। এখানে সবচেয়ে গুরুত্বপূর্ণ ধারণা: ব্যবস্থার ধরনগুলোর মধ্যে অগ্রাধিকারের ক্রম আছে।
ঝুঁকি কমানোর ব্যবস্থার ক্রম
গাইডলাইন বলে, আইনে যে ব্যবস্থা বাধ্যতামূলক তা আগে নিতে হবে। এরপর অতিরিক্ত ব্যবস্থার জন্য নিচের ক্রম। ওপরের স্তরগুলো মানুষের মনোযোগের ওপর নির্ভর করে না, তাই বেশি কার্যকর ও বেশি দিন টেকে।
ওপর থেকে নিচে ভাবুন এবং তালিকায় যতটা সম্ভব ওপরের ব্যবস্থা বেছে নিন।
MHLW-এর ব্যাখ্যাপত্র বলে, এই ক্রম ILO-র অকুপেশনাল সেফটি অ্যান্ড হেলথ ম্যানেজমেন্ট সিস্টেম গাইডলাইনের একই ধারণা অনুসরণ করে। যন্ত্রের ডিজাইনে সবচেয়ে কাছের মিল ISO 12100 (JIS B 9700)-এর তিন ধাপের পদ্ধতিতে: ইনহেরেন্টলি সেফ ডিজাইন, সেফগার্ডিং ও পরিপূরক সুরক্ষা ব্যবস্থা, তারপর ব্যবহারের তথ্য।
ফ্লোরে একটি সাধারণ প্রবণতা: সময় ও টাকা কম লাগে বলে ব্যবস্থা প্রশিক্ষণ, সতর্কবার্তা ও PPE-র দিকে ঝুঁকে পড়ে। গাইডলাইন চায় যতটা সম্ভব ওপরের স্তরের ব্যবস্থা। ব্যতিক্রম কেবল সেখানে, যেখানে ব্যবস্থার বোঝা তার কার্যকারিতার তুলনায় অত্যন্ত বেশি।
বাস্তবায়ন-বিজ্ঞপ্তি অনুযায়ী, মৃত্যু বা গুরুতর স্থায়ী অক্ষমতার সম্ভাবনা বেশি হলে ব্যবস্থা ব্যয়বহুল হলেও নিতে হবে। বিজ্ঞপ্তি এও চায় যে ঝুঁকি এমন স্তরে নামানো হোক, যা বয়স্ক শ্রমিক, জাপানি ভাষা পুরোপুরি না বোঝা শ্রমিক এবং অনভিজ্ঞ শ্রমিকদেরও সুরক্ষা দেয়। জাপানের বাইরের কারখানায় একই কথা সেই শ্রমিকদের জন্য খাটে, যাঁরা পদ্ধতিপত্র যে ভাষায় লেখা সেই ভাষা পড়তে পারেন না।
সমাধানে সময় লাগলে সাময়িক ব্যবস্থা
সবচেয়ে কার্যকর ব্যবস্থা, যেমন যন্ত্র পরিবর্তন, সাধারণত সবচেয়ে বেশি সময় নেয়। মৃত্যু, স্থায়ী অক্ষমতা বা গুরুতর অসুস্থতার ঝুঁকির ক্ষেত্রে গাইডলাইন বলে, যথাযথ ব্যবস্থায় সময় লাগলে এখনই সাময়িক ব্যবস্থা নিতে হবে।
একটি উদাহরণ: পরিবর্তন শেষ না হওয়া পর্যন্ত কাজের এলাকা আলাদা করে প্রবেশ সীমিত করা। কোন সাময়িক ব্যবস্থা যথেষ্ট, তা নির্ভর করে যন্ত্র ও বিপদের ওপর, এবং ঠিক করেন কারখানার সেফটি বিভাগ। "বাজেট অনুমোদন না হওয়া পর্যন্ত অপেক্ষা" মানে ঝুঁকি উচ্চ রেখেই কাজ চালিয়ে যাওয়া।
ব্যবস্থার পরে আবার ঝুঁকি আন্দাজ করুন
ব্যবস্থা নেওয়ার পর একই মাপকাঠিতে আবার ঝুঁকি আন্দাজ করুন। যে ঝুঁকি থেকে যায় তাকে অবশিষ্ট ঝুঁকি (residual risk, zanryu risuku) বলে। বাস্তবায়ন-বিজ্ঞপ্তি বলে, নেওয়া ব্যবস্থার রেকর্ডে এই পরবর্তী আন্দাজ থাকতে হবে।
পুনরায় আন্দাজের পরও ঝুঁকি গ্রহণযোগ্য না হলে পরের উন্নয়ন রাউন্ডে আরও ব্যবস্থা যোগ করুন। "সম্পন্ন" টিক দিয়েই থেমে না যাওয়াই চক্র চালু রাখে।
ধাপ 6: রেকর্ড, জানানো ও পর্যালোচনা
গাইডলাইন পাঁচটি বিষয় রেকর্ড করতে বলে। বাস্তবায়ন-বিজ্ঞপ্তি তার সঙ্গে তারিখ ও যিনি অ্যাসেসমেন্ট করেছেন তাঁর নাম যোগ করে, এবং রেকর্ড পরের অ্যাসেসমেন্ট পর্যন্ত রাখতে বলে।
- যেসব কাজ মূল্যায়ন করা হয়েছে
- চিহ্নিত বিপদ
- আন্দাজ করা ঝুঁকি
- প্রতিটি ঝুঁকি কমানোর ব্যবস্থার জন্য ঠিক করা অগ্রাধিকার
- নেওয়া ব্যবস্থা (ব্যবস্থার পরের ঝুঁকি আন্দাজসহ)
কোনো নির্দিষ্ট ফর্ম নেই, তবে MHLW-এর ব্যাখ্যাপত্রে প্রেসের কাজের একটি নমুনা রেকর্ড আছে। নিচের চিত্রে সেই নমুনা সহজে পড়ার মতো করে সাজানো হয়েছে।
ব্যবস্থার আগের ও পরের ঝুঁকি পাশাপাশি রাখুন, যাতে এক সারিতেই দেখা যায় এরপর কী করতে হবে।
| কাজ (যন্ত্র) | বিপদ ও সম্ভাব্য দুর্ঘটনা | বিদ্যমান ব্যবস্থা | আগের ঝুঁকি | ঝুঁকি কমানোর ব্যবস্থা | পরের ঝুঁকি | পরের করণীয় |
|---|---|---|---|---|---|---|
| পাঞ্চিং (প্রেস নং 1) | প্রেসে টু-হ্যান্ড কন্ট্রোল ও লাইট কার্টেন আছে, কিন্তু সহকারীর হাত পাশ দিয়ে ঢুকে ডাইয়ে চেপে যেতে পারে | টু-হ্যান্ড কন্ট্রোল; লাইট কার্টেন | গুরুতর × সম্ভব মাঝারি (3) | প্রেসের দুই পাশে কভার বসানো | গুরুতর × প্রায় নেই মাঝারি (3) | পেছনেও কভার বসানো |
| পাঞ্চিং (প্রেস নং 2) | গোড়ায় ছড়ানো স্ক্র্যাপে হোঁচট খেয়ে শ্রমিক পড়ে যান এবং কোমরে থেঁতলে যায় বা হাতে আঘাত লাগে | গোছগাছ (housekeeping) নিয়ে প্রশিক্ষণ | মধ্যম × তুলনামূলক বেশি মাঝারি (3) | গোছগাছ কঠোরভাবে মানা | মধ্যম × প্রায় নেই নিম্ন (1) | সকালের মিটিংয়ের মতো সময়ে নিয়মিত পরীক্ষা (নোট: স্ক্র্যাপ যাতে ছড়িয়ে না পড়ে সে জন্য ডাই পরিবর্তন) |
MHLW-এর গাইডলাইন-ব্যাখ্যাপত্রের Annex 5-এর নমুনা অনুসারে। আসল ফর্মে অ্যাসেসমেন্টের তারিখ, মূল্যায়নকারী এবং ব্যবস্থা নেওয়ার তারিখও লেখা হয়।
প্রেস নং 2-এর সারিতে গোছগাছ সম্ভাব্যতা কমিয়েছে, আর নোটে পরের পদক্ষেপ হিসেবে একটি ইঞ্জিনিয়ারিং সমাধানের কথা আছে: ডাই পরিবর্তন। ভালো রেকর্ডে এই প্রবাহ দেখা যায়: যে অ্যাডমিনিস্ট্রেটিভ ব্যবস্থা প্রথমে ঝুঁকি কমিয়েছিল, পরে তার জায়গায় যন্ত্রের দিকের সমাধান আসে।
রাসায়নিকের রিস্ক অ্যাসেসমেন্টে ফলাফল শ্রমিকদের জানানো বাধ্যতামূলক। এপ্রিল 2023 থেকে নিয়োগকর্তাদের পরের অ্যাসেসমেন্ট পর্যন্ত রেকর্ড রাখাও বাধ্যতামূলক (পরেরটি 3 বছরের মধ্যে হলে 3 বছর)। ফলাফল কর্মস্থলে টাঙিয়ে বা কাগজ বিলি করে জানানো হয়, যাতে শ্রমিকেরা যেকোনো সময় দেখে নিতে পারেন।
কখন পর্যালোচনা করবেন
রেকর্ড পর্যালোচনা করুন যখন:
- যন্ত্র, কাজের পদ্ধতি বা কাঁচামাল বদলায়
- দুর্ঘটনা বা near miss ঘটে
- সময় গড়িয়ে মানুষ বা যন্ত্র বদলে গেছে
প্রতিটি পর্যালোচনা ফ্লোরে শুরু করুন: ব্যবস্থার পরের ঝুঁকি সত্যিই কমেছে কি না দেখে নিন। তাহলে পর্যালোচনা শুধু কাগজ হালনাগাদ করায় পরিণত হয় না।
রিস্ক অ্যাসেসমেন্ট কেন কাগজে-কলমের নিয়মরক্ষা হয়ে যায়
ধাপগুলো কঠিন নয়। যেখানে রিস্ক অ্যাসেসমেন্ট ব্যর্থ হয়, সেখানে সমস্যা সাধারণত পদ্ধতিতে নয়, চালানোর ধরনে। চারটি ব্যর্থতা বারবার দেখা যায়।
ফর্ম পূরণই লক্ষ্য হয়ে যায়
ফর্ম পূরণই যখন লক্ষ্য, তখন কাজটা অফিসে বসে গত বছরের শিট নকল করায় নেমে আসে। অ্যাসেসমেন্ট করুন ফ্লোরে, আসল কাজ দেখতে দেখতে। অপারেটরদের শুধু জিজ্ঞেস করুন "কোন মুহূর্তটা সবচেয়ে ভয় লাগে?", এতেই কোনো নথিতে না থাকা বিপদ বেরিয়ে আসতে পারে।
সব ব্যবস্থাই সতর্কবার্তা বা PPE
ব্যবস্থার কলাম যদি "সাবধান থাকুন", "শ্রমিকদের প্রশিক্ষণ দিন" ও "গ্লাভস পরুন"-এ ভরা থাকে, তাহলে অগ্রাধিকারের ক্রম হারিয়ে গেছে। একটি উপায় হলো নিয়ম করা: প্রতিটি প্রস্তাবে লিখতে হবে দল প্রথমে কাজটিই বাদ দেওয়া যায় কি না এবং দ্বিতীয়ত যন্ত্রের দিক থেকে বিপদ থামানো যায় কি না ভেবেছে কি না। এতে ওপরের স্তরের ব্যবস্থা ভাবার অভ্যাস তৈরি হয়।
রেটিং খুব নরম, সবই "নিম্ন"
নিম্ন স্কোর সাধারণত আসে এই ধরে নেওয়া থেকে যে সেফটি ডিভাইস সবসময় ঠিকভাবে ব্যবহার হয়, অথবা আগের আঘাতের ওপর ভিত্তি করে সিভিয়ারিটি ধরা থেকে। রেটিংয়ের মানদণ্ডে স্পষ্ট লিখে দিন: সিভিয়ারিটি ধরতে হবে সবচেয়ে খারাপ অবস্থা অনুযায়ী, আর সেফটি ডিভাইস অকেজো করা ও ধাপ বাদ দেওয়াকে সম্ভব বলে ধরতে হবে।
একবার করে আর হালনাগাদ হয়নি
যে কারখানায় যন্ত্র ও সেটআপ যত ঘন ঘন বদলায়, পুরোনো রেকর্ড বাস্তবতা থেকে তত দ্রুত সরে যায়। নতুন যন্ত্র ও পদ্ধতি পরিবর্তনের অনুরোধ-ফর্মে রিস্ক অ্যাসেসমেন্টের একটি ঘর যোগ করুন এবং এটিকে চেঞ্জ ম্যানেজমেন্ট (management of change) প্রক্রিয়ার ভেতরে ঢুকিয়ে দিন, যাতে কোনো পরিবর্তন এটি এড়িয়ে যেতে না পারে। গ্রীষ্মের গরমের মতো কিছু ঝুঁকি ঋতুভেদে বদলায়, সেগুলোর বছরে একবার পর্যালোচনা দরকার।
দ্রুত দেখে নেওয়ার তালিকা: জাপানি রিস্ক অ্যাসেসমেন্ট শিটের শব্দ
জাপানি ভাষার শিটে এই শব্দগুলো ঘুরেফিরে আসে। নিচে রোমান হরফে জাপানি শব্দ, ইংরেজি ও বাংলা পাশাপাশি দেওয়া হলো।
| জাপানি (রোমান হরফে) | ইংরেজি | বাংলা |
|---|---|---|
| risuku asesumento (RA) | Risk assessment | রিস্ক অ্যাসেসমেন্ট (ঝুঁকি মূল্যায়ন) |
| kiken-sei mata wa yugai-sei | Hazard (danger or harm) | হ্যাজার্ড (বিপদ বা ক্ষতিকর দিক) |
| jutokudo | Severity | সিভিয়ারিটি (ক্ষতির গুরুত্ব) |
| hassei no kanosei | Likelihood | সম্ভাব্যতা |
| risuku no mitsumori | Risk estimation | ঝুঁকি আন্দাজ |
| yusendo | Priority | অগ্রাধিকার |
| risuku teigen sochi | Risk reduction measure | ঝুঁকি কমানোর ব্যবস্থা |
| honshitsu-teki taisaku | Inherent measure (elimination, substitution) | ইনহেরেন্ট ব্যবস্থা |
| kogaku-teki taisaku | Engineering control | ইঞ্জিনিয়ারিং কন্ট্রোল |
| kanri-teki taisaku | Administrative control | অ্যাডমিনিস্ট্রেটিভ কন্ট্রোল |
| kojin-yo hogogu | Personal protective equipment (PPE) | ব্যক্তিগত সুরক্ষা সরঞ্জাম (PPE) |
| zanryu risuku | Residual risk | অবশিষ্ট ঝুঁকি |
| hiteijo sagyo | Non-routine work | নন-রুটিন কাজ |
| zantei sochi | Interim measure | সাময়িক ব্যবস্থা |
| shokucho | Foreman / first-line supervisor | টিম লিডার / সুপারভাইজার |
| anzen kanrisha | Safety manager (a legal role in Japan) | সেফটি ম্যানেজার (জাপানে আইনি পদ) |
জাপানি RA শিট পূরণের আগে জিজ্ঞেস করার প্রশ্ন
জাপানি প্যারেন্ট কোম্পানি বা কাস্টমার রিস্ক অ্যাসেসমেন্ট চাইলে কাজ শুরুর আগে নিচের প্রশ্নগুলো তারা কী প্রত্যাশা করে তা নিয়ে একমত হতে সাহায্য করে:
- পরিধি: কোন যন্ত্র, কাজ ও শিফট এর আওতায়? নন-রুটিন কাজ (রক্ষণাবেক্ষণ, চেঞ্জওভার, জ্যাম পরিষ্কার, ক্লিনিং) কি অন্তর্ভুক্ত?
- ফরম্যাট: আপনাদের শিট ও 4×4 ম্যাট্রিক্সই ব্যবহার করতে হবে, নাকি আমাদের বিদ্যমান JHA বা স্থানীয় ফরম্যাটের অ্যাসেসমেন্ট জমা দিলে চলবে? আপনাদেরটি লাগলে আমাদের স্কেল থেকে রূপান্তরের নিয়ম আছে কি?
- মানদণ্ড: সিভিয়ারিটি ও সম্ভাব্যতার সংজ্ঞা উদাহরণসহ পাঠানো যাবে কি, যাতে আমাদের রেটিং আপনাদের সঙ্গে মেলে?
- সময়: ব্যবস্থা কি উৎপাদন শুরুর আগে শেষ করতে হবে, নাকি কোনো নির্দিষ্ট মাইলস্টোনের আগে (ইনস্টলেশন, ট্রায়াল রান, মাস প্রোডাকশন শুরু)?
- যন্ত্র নির্মাতার তথ্য: জাপান থেকে আসা যন্ত্রের জন্য নির্মাতা কি তাদের রিস্ক অ্যাসেসমেন্ট ও অবশিষ্ট ঝুঁকির তালিকা ইংরেজিতে দিতে পারবেন?
- আইনি ভিত্তি: এটি কি কোম্পানির নিজস্ব মান, নাকি কোনো জাপানি আইনি প্রয়োজনের সঙ্গে যুক্ত? যেখানে ভিন্নতা আছে সেখানে স্থানীয় কোন আইন ও মান মানব?
- অনুমোদন: আপনাদের দিকে শিট কে পর্যালোচনা ও অনুমোদন করবেন, আর আমাদের দিকে কে সই করবেন?
- রেকর্ড: রেকর্ড কোন ভাষায় এবং কতদিন রাখব? ব্যবস্থার পরের ঝুঁকি ও পরের করণীয় কি রাখতে হবে?
- পর্যালোচনার ট্রিগার: কোন পরিবর্তনে (যন্ত্র, কাঁচামাল, পদ্ধতি, মানুষ) আমাদের হালনাগাদ করে আবার জমা দিতে হবে?
জাপানি পক্ষকে ইমেইলে পাঠানোর জন্য ইংরেজিতে একটি ছোট অনুরোধ, যা আপনি নিজের মতো বদলে নিতে পারেন:
"Before we start the risk assessment for [line/equipment], could you send your RA template, your definitions for severity and likelihood with examples, and the maker's list of residual risks for [equipment]? Please also let us know whether the measures must be completed before the trial run or before mass production, and who will approve the sheet on your side."
এই লেখার সীমা
- এই লেখা MHLW গাইডলাইন, তার ব্যাখ্যাপত্র এবং ইংরেজি ভাষার রেফারেন্স নথির সারসংক্ষেপ। এটি আইনি পরামর্শ নয়, কাজের পদ্ধতিও নয়।
- জাপানের আইন জাপানের কর্মস্থলে প্রযোজ্য। বাংলাদেশের কারখানায় কী প্রয়োজন, তা ঠিক করে Bangladesh Labour Act 2006 ও প্রযোজ্য বিধিমালা; জাপানি পদ্ধতি সেখানে কোম্পানির মান হিসেবে যোগ হতে পারে। এই লেখায় BSTI-র কোনো মানের সঙ্গে সরাসরি মিল নিশ্চিত করা হয়নি। প্রয়োজনে BSTI বা আপনার সরবরাহকারীর কাছে যাচাই করুন।
- ম্যাট্রিক্স, স্কোর ও সিভিয়ারিটির স্তর MHLW-এর উদাহরণ। প্রতিটি কোম্পানি, এবং প্রায়ই প্রতিটি সাইট, নিজেরটি ঠিক করে।
- OSHA, HSE ও ISO 12100-এর তুলনা উচ্চ পর্যায়ের সারসংক্ষেপ। নির্দিষ্ট OSHA মান, যুক্তরাজ্যের বিধি ও যন্ত্রের মানের নিজস্ব প্রয়োজন আছে; আপনার সেফটি ও কমপ্লায়েন্স বিভাগের সঙ্গে মিলিয়ে নিন।
- জাপানে রাসায়নিকের রিস্ক অ্যাসেসমেন্টের নিজস্ব নিয়ম ও পদ্ধতি আছে, যা এখানে শুধু ছোঁয়া হয়েছে।
সারসংক্ষেপ
- জাপানি রিস্ক অ্যাসেসমেন্টে বিপদের তালিকা করা হয়, সিভিয়ারিটি ও সম্ভাব্যতা দিয়ে রেটিং করা হয় এবং ঝুঁকির ক্রম অনুযায়ী ঠিক করা হয়
- যন্ত্র ও কাজের জন্য এটি Industrial Safety and Health Act-এর ধারা 28-2 অনুযায়ী "প্রচেষ্টার দায়"; তালিকাভুক্ত রাসায়নিকের জন্য ধারা 57-3 অনুযায়ী বাধ্যতামূলক
- যন্ত্র, কাঁচামাল বা পদ্ধতি বদলালে কাজ শুরুর আগেই ঝুঁকি কমানোর কাজ শেষ করা উচিত
- আইনি প্রয়োজনের পরে ক্রম হলো ইনহেরেন্ট → ইঞ্জিনিয়ারিং → অ্যাডমিনিস্ট্রেটিভ → PPE, এবং যতটা সম্ভব ওপরের ব্যবস্থা নেওয়া উচিত
- ব্যবস্থার পরে আবার ঝুঁকি আন্দাজ করা হয়, রেকর্ড রাখা হয় এবং প্রতিটি পরিবর্তন বা দুর্ঘটনার পর পর্যালোচনা হয়
- JHA-র তুলনায় জাপানি পদ্ধতি পরিবর্তনে ট্রিগার হয়, সবচেয়ে খারাপ অবস্থার সিভিয়ারিটি ধরে এবং ব্যবস্থার আগে ও পরের ঝুঁকি রেকর্ড করে
রিস্ক অ্যাসেসমেন্ট শুধু সেফটি বিভাগের কাজ নয়। জাপানি কারখানায় এটি যন্ত্রের সঙ্গে কাজ করা সবার মধ্য দিয়ে চলে, প্রোডাকশন ইঞ্জিনিয়ারিং ও মেইনটেন্যান্স থেকে কারখানা প্রধান পর্যন্ত।
FAQ
জাপানে কি রিস্ক অ্যাসেসমেন্ট বাধ্যতামূলক?
বিপদের ধরনের ওপর নির্ভর করে। যেসব রাসায়নিকে লেবেল বা SDS লাগে, সেগুলোর জন্য Industrial Safety and Health Act-এর ধারা 57-3 অনুযায়ী এটি বাধ্যতামূলক। যন্ত্র ও সাধারণ কাজের জন্য ধারা 28-2 এটিকে উৎপাদন শিল্প ও কিছু নির্দিষ্ট শিল্পের জন্য "প্রচেষ্টার দায়" করেছে। নির্দিষ্ট নিরাপত্তা ব্যবস্থা বাধ্যতামূলক করা আইনগুলো দুই ক্ষেত্রেই প্রযোজ্য।
রিস্ক অ্যাসেসমেন্ট ও JHA-র পার্থক্য কী?
OSHA 3071-এ বর্ণিত JHA একটি কাজকে ধাপে ভেঙে প্রতিটি ধাপের বিপদ ও নিয়ন্ত্রণ তালিকা করে। জাপানি পদ্ধতি পুরো কর্মস্থলের কাজ ও যন্ত্র নিয়ে, প্রতিটি ঝুঁকিকে সিভিয়ারিটি × সম্ভাব্যতা ম্যাট্রিক্স বা স্কোরে রেট করে এবং ব্যবস্থার আগের ও পরের ঝুঁকি রেকর্ড করে। দুটি একসঙ্গেও ব্যবহার করা যায়।
জাপানি কোম্পানি কোন ঝুঁকি ম্যাট্রিক্স ব্যবহার করে?
MHLW-এর ব্যাখ্যাপত্র একটি 4×4 উদাহরণ দেয়: সিভিয়ারিটির চার স্তর (প্রাণঘাতী, গুরুতর, মধ্যম, সামান্য) ও সম্ভাব্যতার চার স্তর, যা 1–5 ঝুঁকি ও তিনটি অগ্রাধিকার-ব্যান্ডে সাজানো। কোম্পানি নিজের স্তর ঠিক করতে পারে, তাই রেটিং করার আগে তাদের আসল সংজ্ঞা চেয়ে নিন।
ISO 12100 জাপানি পদ্ধতির সঙ্গে কীভাবে সম্পর্কিত?
ISO 12100 যন্ত্রের ডিজাইনারদের জন্য, এবং জাপান একে JIS B 9700 নামে প্রকাশ করে। এর তিন ধাপের পদ্ধতি (ইনহেরেন্টলি সেফ ডিজাইন, সেফগার্ডিং ও পরিপূরক ব্যবস্থা, ব্যবহারের তথ্য) জাপানি ব্যবস্থার ক্রমের কাছাকাছি। যন্ত্র নির্মাতার ম্যানুয়ালে লেখা অবশিষ্ট ঝুঁকি ব্যবহারকারীর নিজস্ব রিস্ক অ্যাসেসমেন্টের শুরুর বিন্দু।
কত ঘন ঘন রিস্ক অ্যাসেসমেন্ট পর্যালোচনা করা উচিত?
গাইডলাইন পর্যালোচনাকে নির্দিষ্ট বিরতির বদলে ঘটনার সঙ্গে জুড়েছে: যন্ত্র, কাঁচামাল বা পদ্ধতির পরিবর্তন; ফাঁক দেখিয়ে দেওয়া দুর্ঘটনা; এবং যন্ত্র পুরোনো হওয়া ও মানুষ বদলের সঙ্গে সময়ের গড়ানো।
সূত্র
- MHLW, বিপদ বা ক্ষতিকর দিকের তদন্ত বিষয়ক গাইডলাইন (Public Notice No. 1, 10 March 2006) (জাপানি ভাষায়)
- MHLW Safety Division, গাইডলাইনের ব্যাখ্যাপত্র, নমুনা ম্যাট্রিক্স, রেকর্ড ও বাস্তবায়ন-বিজ্ঞপ্তিসহ (জাপানি ভাষায়)
- MHLW, 2025 সালের কর্মস্থল দুর্ঘটনা এবং 2025 সালের চূড়ান্ত সংখ্যা (জাপানি ভাষায়)
- MHLW, রাসায়নিকের রিস্ক অ্যাসেসমেন্ট নিয়ে প্রশ্নোত্তর (জাপানি ভাষায়)
- Ordinance on Industrial Safety and Health, Article 24-11 (আওতাভুক্ত শিল্প) (জাপানি ভাষায়)
- MHLW, যন্ত্রের সামগ্রিক নিরাপত্তা মান বিষয়ক গাইডলাইন (2007) (জাপানি ভাষায়)
- JIS B 9700:2013 Safety of machinery – General principles for design – Risk assessment and risk reduction (ISO 12100:2010-এর অভিন্ন; জাপানি ভাষায়)
- US Occupational Safety and Health Administration (OSHA), Job Hazard Analysis (OSHA 3071)
- NIOSH, About Hierarchy of Controls
- UK Health and Safety Executive, Managing risks and risk assessment at work
- UK legislation, Management of Health and Safety at Work Regulations 1999, regulation 3
জাপানি ভাষায় মূল লেখাএই গাইডটি জাপানের পাঠকদের জন্য লেখা একটি MONOSCOPE লেখা থেকে তৈরি: 工場のリスクアセスメントのやり方|洗い出しから低減措置まで6ステップ
সম্পাদক সম্পর্কে
 MONOSCOPE সম্পাদকFOUNDER & EDITOR
কারখানার যন্ত্রপাতি নির্মাতা ও প্ল্যান্ট প্রকৌশল প্রতিষ্ঠানে প্রায় দশ বছর যন্ত্রপাতির প্রস্তাব, নকশা ও চালু করার কাজ করার পর ডিজিটাল মার্কেটিংয়ে আসেন। এখন B2B উৎপাদকদের ওয়েব পরামর্শক হিসেবে তাদের পণ্য ও প্রযুক্তি সহজভাবে তুলে ধরতে সাহায্য করেন। জাপানের জাতীয় লাইসেন্স Energy Manager এবং তৃতীয় শ্রেণির প্রধান বৈদ্যুতিক প্রকৌশলীর অধিকারী।
২০১৭ সাল থেকে একটি প্রকৌশল ব্লগ (৫০০টির বেশি লেখা) এবং প্রায় ২০,০০০ গ্রাহকের একটি জাপানি ইউটিউব চ্যানেল চালাচ্ছেন। প্রতিটি গাইড জাপানি কারখানার দৃষ্টিকোণ থেকে লেখা এবং উদ্ধৃত মানের সঙ্গে মিলিয়ে দেখা।


