Evaluación de riesgos japonesa vs. JHA e ISO 12100
Su matriz japonesa o su cliente le pide una «evaluación de riesgos» antes de arrancar una línea nueva. El formato que llega no se parece al análisis de seguridad en el trabajo (AST o JHA, por Job Hazard Analysis) que su planta ya usa. Trae columnas de severidad y probabilidad, una matriz de 4×4, un «riesgo antes de las medidas» y un «riesgo después de las medidas», y una nota que dice que el trabajo no debe empezar hasta que las medidas estén implementadas. Del lado japonés muchas veces lo llaman simplemente RA.
Ese formato viene de una guía nacional que el Ministerio de Salud, Trabajo y Bienestar de Japón (MHLW) publicó en 2006. Este artículo explica paso a paso cómo las plantas japonesas hacen la evaluación de riesgos con esa guía. La compara con lo que el lector hispanohablante suele conocer: el JHA/JSA de OSHA, la ISO 12100 para el diseño de maquinaria y las normas oficiales mexicanas (NOM) de la STPS. Al final hay preguntas para hacerle al lado japonés antes de llenar su hoja.
Esta guía describe métodos y documentos. No es un procedimiento de trabajo. Lo que se hace en su planta lo deciden su personal de seguridad y la legislación que le aplica.
Contenido
- Qué significa «evaluación de riesgos» en una planta japonesa
- Evaluación de riesgos japonesa vs. JHA/AST, ISO 12100 y las NOM de la STPS
- Cuándo se hace y quién la hace
- Los seis pasos de una evaluación de riesgos japonesa
- Pasos 1 y 2: preparar e identificar peligros
- Paso 3: estimar el riesgo
- Pasos 4 y 5: fijar prioridades y reducir el riesgo
- Paso 6: registrar, informar y revisar
- Por qué la evaluación de riesgos se vuelve un trámite
- Cómo se relaciona con las NOM de la STPS
- Referencia rápida: términos de una hoja de evaluación de riesgos japonesa
- Preguntas para el lado japonés antes de llenar su hoja de RA
- Límites de esta guía
- Resumen
- Preguntas frecuentes
Qué significa «evaluación de riesgos» en una planta japonesa
En Japón, la evaluación de riesgos consiste en identificar los peligros de un centro de trabajo, estimar cada riesgo según la gravedad de la lesión o enfermedad posible y la probabilidad de que ocurra, y reducir los riesgos por orden de prioridad. El término legal es kiken-sei mata wa yugai-sei to no chosa, «investigación de peligros o daños». El comentario del MHLW indica que significa lo mismo que la evaluación de riesgos de la OIT y de otros organismos.
La ley japonesa de seguridad fija normas mínimas que todo patrón debe cumplir. La evaluación de riesgos se suma a ellas. Es la búsqueda que hace la propia empresa de los peligros que corresponden a sus equipos, materiales y métodos de trabajo.
La fuerza de la obligación depende del tipo de peligro:
- Máquinas y trabajo en general: el artículo 28-2 de la Ley de Seguridad y Salud Industrial (Rodo Anzen Eisei Ho) la establece como una «obligación de esfuerzo». El patrón debe procurar hacerla, pero no es una obligación estricta. Para peligros distintos de los químicos, la obligación alcanza a la manufactura y a otras industrias.
- Sustancias químicas que requieren etiqueta u hoja de datos de seguridad (HDS): el artículo 57-3 la hace obligatoria.
Las dos se llaman evaluación de riesgos, pero cambian la base legal y la fuerza de la obligación.
Los detalles para peligros no químicos están en la guía del MHLW sobre la investigación de peligros y daños. La maquinaria tiene su propia guía: las normas generales de seguridad para maquinaria del MHLW.
Según el MHLW, la manufactura japonesa tuvo en 2025 un total de 115 muertes laborales y 26,371 trabajadores fallecidos o con 4 días o más de trabajo perdido. El tipo de accidente más frecuente fue el atrapamiento por maquinaria (hasamare / makikomare), con 5,992 casos. También causó 47 muertes, cerca del 40 % de todas las muertes en manufactura.
Los atrapamientos se prestan bien a la evaluación de riesgos. Si se lista de antemano en qué parte de la máquina se mete la mano y durante qué tarea, hay mucho que corregir antes de que alguien se lastime.
Estas leyes aplican a centros de trabajo en Japón. En una planta en México rigen la Ley Federal del Trabajo, el Reglamento Federal de Seguridad y Salud en el Trabajo y las NOM de la STPS. Aun así, la matriz japonesa puede pedirle su formato como estándar corporativo.
Evaluación de riesgos japonesa vs. JHA/AST, ISO 12100 y las NOM de la STPS
Todos estos métodos buscan los peligros antes de que alguien se lastime y los ordenan para atender primero los peores. Se distinguen por su estatus legal, por lo que analizan y por quién los usa. La tabla los compara con base en los documentos de la primera fila.
| Japón (guía del MHLW) | EE. UU. (OSHA JHA/JSA) | México (STPS)* | ISO 12100 (maquinaria) | |
|---|---|---|---|---|
| Documento de referencia | Guía del MHLW sobre la investigación de peligros y daños (2006) y su comentario | OSHA 3071, Job Hazard Analysis (2002, revisado) | Reglamento Federal de Seguridad y Salud en el Trabajo y NOM de la STPS (p. ej., NOM-004-STPS-1999, NOM-030-STPS-2009) | ISO 12100:2010 (versión japonesa: JIS B 9700:2013, idéntica) |
| Estatus legal | Obligación de esfuerzo para máquinas y trabajo en manufactura; obligatoria para las sustancias químicas indicadas | Un folleto de orientación. OSHA aclara que cumplir las normas de OSHA aplicables a su industria es obligatorio | Es obligatorio cumplir las NOM aplicables; algunas piden análisis de riesgos (verifique el texto vigente) | Norma de diseño para fabricantes de máquinas |
| Quién lo usa | El patrón, en su propio centro de trabajo | El patrón, junto con los trabajadores que hacen el trabajo | El patrón, en cada centro de trabajo | El diseñador y el fabricante de la máquina |
| Unidad de análisis | Tareas y equipos del centro de trabajo, incluido el trabajo no rutinario | Un trabajo, dividido en pasos | Puestos, áreas, maquinaria y equipo, según la NOM | Una máquina a lo largo de su ciclo de vida |
| Cómo se califica el riesgo | Severidad × probabilidad (matriz, puntuación o gráfico de riesgo) | Se analizan primero los trabajos con los peligros más probables y más graves | Lo define la empresa, salvo que la NOM indique un método | Severidad del daño y probabilidad de que ocurra |
| Orden de los controles | Primero lo que exige la ley; luego medidas inherentes → controles de ingeniería → controles administrativos → EPP | Ingeniería (incluye eliminación y sustitución) → administrativos → EPP | Según la NOM; p. ej., el EPP se selecciona a partir de un análisis de riesgos (NOM-017-STPS-2008) | Diseño inherentemente seguro → protección y medidas complementarias → información para el uso |
| Registros | Cinco puntos, más fecha y evaluador; se conservan hasta la siguiente evaluación | Un análisis escrito por cada trabajo | Según la NOM; p. ej., diagnóstico y programa de seguridad y salud (NOM-030-STPS-2009) | Los riesgos residuales pasan a la información para el uso (manual) |
* La columna de México es una orientación general. Confirme el texto vigente de cada NOM con su responsable de seguridad antes de citarla.
Como contexto, la jerarquía de controles del NIOSH tiene cinco niveles, del más al menos eficaz: eliminación, sustitución, controles de ingeniería, controles administrativos y EPP. El orden japonés junta eliminación y sustitución en las «medidas inherentes», así que las dos listas coinciden. En muchas plantas mexicanas el equivalente cotidiano del JHA se llama AST (análisis de seguridad en el trabajo) o análisis de riesgos por puesto, aunque el nombre cambia de una empresa a otra.
Si ya hace JHA o AST, estos puntos del método japonés le parecerán distintos:
- Se dispara por un cambio, no por el calendario. La guía liga la evaluación a equipos, materiales y procedimientos nuevos o modificados, y espera que la reducción del riesgo esté terminada antes de iniciar el trabajo.
- Primero lo que exige la ley. Todo lo que la ley pide se cumple sin importar la calificación del riesgo.
- Severidad en el peor caso creíble. La severidad se califica con la lesión más grave que podría ocurrir razonablemente, no con las lesiones que ya se han visto.
- Calificación «antes y después». La hoja registra el riesgo después de las medidas, y ese riesgo residual alimenta la siguiente ronda.
- El supervisor de primera línea (shokucho) hace el trabajo central. El personal de seguridad conduce el proceso, pero quienes están más cerca del trabajo identifican los peligros y proponen las soluciones.
- Los riesgos residuales del fabricante son un insumo. Para un equipo nuevo, la guía pide al usuario obtener los resultados de la evaluación de riesgos del propio fabricante.
La guía japonesa también dice que el patrón debe tomar medidas lo más arriba posible del orden. La excepción es cuando el costo sería desproporcionado frente al beneficio y exigir la medida resultara claramente irrazonable.
Diferencias con KY, hiyari hatto y AMEF
Las plantas japonesas hacen varias actividades que se parecen. Confundirlas lleva a afirmaciones como «hacemos KY, así que no necesitamos evaluación de riesgos». Cada una tiene su función.
Sirven para fines distintos en momentos distintos, por eso las plantas las combinan en lugar de sustituir una por otra.
Los peligros detectados en el KY o en los reportes de casi accidente tienen más probabilidad de llevar a correcciones en el equipo si se pasan a la evaluación de riesgos.
Para la rutina diaria, vea nuestra guía sobre el entrenamiento de kiken yochi (KY), que también compara el KY con el JHA. Para el reporte de sustos, vea los reportes de casi accidente (hiyari hatto). El AMEF también ordena los puntos por severidad y frecuencia, pero mira las fallas del producto y del proceso. Una forma sencilla de distinguirlos: la evaluación de riesgos sigue los caminos por los que una persona se lastima.
Cuándo se hace y quién la hace
Mucha gente piensa en la evaluación de riesgos como un ejercicio anual. La guía la pide cada vez que cambian los riesgos del centro de trabajo. También define quién la lidera y quién hace el análisis.
Cuándo hacerla
La guía enumera estas ocasiones:
- Cuando se construye, traslada, modifica o demuele un edificio
- Cuando se introduce un equipo nuevo o se cambia uno existente
- Cuando se introducen materias primas nuevas o se cambian las existentes
- Cuando se introducen o cambian métodos o procedimientos de trabajo
- Cuando un accidente muestra que una evaluación anterior tenía huecos
- Cuando ha pasado tiempo desde la última evaluación y los equipos envejecieron, el personal cambió o se acumuló conocimiento nuevo
Para equipos nuevos y procedimientos modificados, lo clave es terminar las medidas de reducción del riesgo antes de que empiece el trabajo. La guía añade que lo ideal es hacer la evaluación en la etapa de planeación. Una vez instalada la máquina, las correcciones tienden a ser cubiertas añadidas y letreros de advertencia.
Cuando los ingenieros de manufactura (seisan gijutsu), que planean las líneas nuevas y las actualizaciones de equipo, participan desde la etapa de concepto, hay más posibilidades de eliminar un peligro desde el diseño en lugar de protegerlo después.
Quién hace qué
La guía reparte los papeles. El responsable del centro de trabajo supervisa todo el esfuerzo, los responsables de seguridad lo conducen y los supervisores de primera línea (shokucho), que conocen mejor el trabajo, hacen el análisis. Una evaluación hecha en un escritorio por gente que no conoce el trabajo suele perder de vista lo que realmente pasa.
Tres niveles (supervisión, gestión y análisis), con participación de los trabajadores y de especialistas.
La guía también exige al patrón capacitar a las personas que participan.
La alta dirección interviene porque los resultados suelen requerir decisiones costosas, como modificar equipos o cambiar la forma de trabajar. En Japón, el gerente de planta (kojocho) suele tener el cargo legal de gerente general de seguridad y salud.
Los seis pasos de una evaluación de riesgos japonesa
La guía define cuatro acciones: identificar peligros, estimar riesgos, fijar prioridades y planear medidas de reducción, e implementar las medidas, además de llevar registros. En la práctica hay una preparación antes de la identificación y una revisión después de las medidas, por eso esta guía ordena el trabajo en seis pasos.
Un ciclo termina solo cuando se vuelve a estimar el riesgo con las medidas ya implementadas.
Esta guía ordena en seis pasos prácticos las acciones y los registros de la guía del MHLW.
Pasos 1 y 2: preparar e identificar peligros
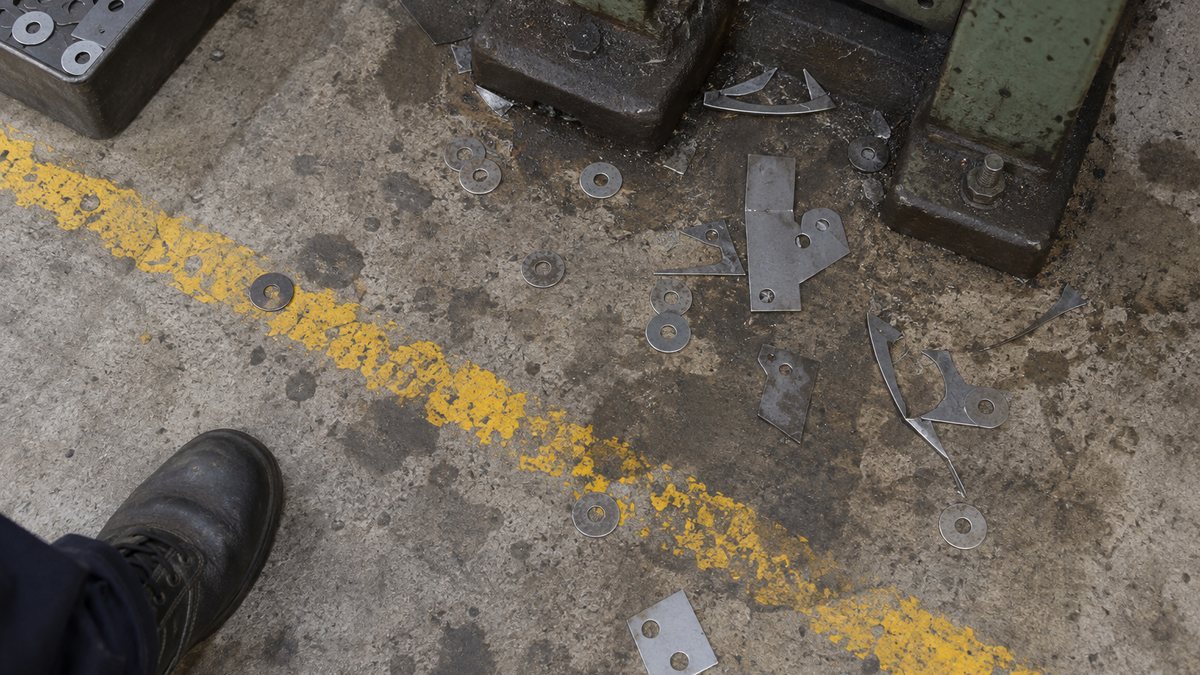
Estos dos primeros pasos deciden la mayor parte de la calidad de la evaluación. Un peligro que se pasa por alto nunca se estima ni se corrige.
Elegir las tareas por evaluar
Evaluar cada movimiento de un centro de trabajo sería una tarea enorme. La guía se centra en las lesiones y enfermedades «razonablemente previsibles», como las tareas donde ya hubo accidentes o eventos peligrosos. Lo claramente menor, como caminar por un pasillo plano, puede dejarse fuera.
Aquí «menor» significa una lesión que no requeriría tratamiento médico. Una tarea no es menor solo porque las lesiones pasadas hayan sido leves.
Reunir información
La guía pide al patrón recopilar y usar, antes de la evaluación, materiales como estos:
- Estándares de trabajo, procedimientos de trabajo e instrucciones de operación
- Especificaciones y manuales de los equipos; HDS de las sustancias químicas
- El entorno del trabajo, como la distribución del equipo
- Mediciones del ambiente laboral y resultados de los exámenes médicos especiales
- Planes de trabajo en la misma área con contratistas
- Casos de accidentes dentro y fuera de la empresa, casi accidentes, registros de problemas y tareas que inquietan a los trabajadores
El trabajo no rutinario se pasa por alto con facilidad. La circular de aplicación de la guía menciona además el mantenimiento y la reparación, la respuesta a emergencias previsibles y los cambios de modelo (preparación) como áreas para reunir información. En las tareas que suponen la máquina detenida es donde más probable es que el cuerpo quede más allá de los dispositivos de seguridad. Incluir al personal de mantenimiento reduce los huecos.
Cuando compra un equipo nuevo, la guía indica pedir al fabricante su propia evaluación de riesgos desde la etapa de diseño y fabricación, y obtener los resultados. Los riesgos residuales que aparecen en el manual, es decir, los peligros que el fabricante no pudo eliminar por completo desde el diseño, son el punto de partida de su propia evaluación.
Desglosar la tarea y escribir cada peligro
Divida la tarea según el procedimiento de trabajo, por ejemplo «cargar el material», «arrancar la máquina», «sacar la pieza» y «eliminar un atasco». Después escriba los peligros de cada paso con categorías definidas de antemano.
La guía pide estimar los riesgos por separado para los tipos de peligro siguientes. Usarlos como lista de verificación evita que el equipo mire solo los peligros de la máquina:
- Acción física, como el atrapamiento por maquinaria o la caída desde altura
- Efectos físicos de las sustancias químicas, como explosión e incendio
- Efectos nocivos de las sustancias químicas, como la intoxicación
- Efectos nocivos de los agentes físicos, como los trastornos por vibración
El truco es escribir en una sola oración qué pasa, cómo pasa y qué lesión resulta. Una nota de dos palabras como «peligro de atrapamiento» deja a quienes estiman el riesgo y planean las medidas adivinando a qué situación se refería.
Si se escribe la situación, la causa y el resultado, la estimación y las medidas se vuelven concretas.
Cuidado con la prensa
Peligro en el piso
Inhalación de solvente
No se sabe de qué tarea ni de qué momento se hablaAl ajustar la pieza, una mano entra por el costado entre los troqueles, baja la corredera y se aplasta un dedo
Un operador tropieza con el scrap tirado al pie de la prensa, se cae y se golpea la cadera o el brazo
Al abrir la tapa del tanque de lavado para sacar piezas, un operador inhala vapores de solvente y siente dolor de cabeza o mareo
Los ejemplos de la prensa y de la caída se basan en los registros de muestra del comentario del MHLW sobre la guía.
Paso 3: estimar el riesgo
Para cada peligro, se combina la severidad de la posible lesión o enfermedad con su probabilidad para estimar qué tan grande es el riesgo. El objetivo de calificar no es la precisión. Es poder comparar los peligros entre sí para decidir cuál se corrige primero.
Niveles de severidad y de probabilidad
El comentario del MHLW da un ejemplo con cuatro niveles de severidad, basados sobre todo en el tiempo de trabajo perdido, para comparar lesiones de distinto tipo en una misma escala:
- Fatal: muerte o daño permanente en una parte del cuerpo
- Grave: 1 mes o más de trabajo perdido, o muchas personas lesionadas a la vez
- Moderada: menos de 1 mes de trabajo perdido, o varias personas lesionadas a la vez
- Leve: sin trabajo perdido, o del nivel de un raspón
La probabilidad también tiene cuatro niveles, según la frecuencia y el tiempo que las personas están cerca del peligro y qué tan fácil es evitarlo:
- Muy probable: trabajo rutinario durante periodos largos; difícil de evitar
- Bastante probable: trabajo rutinario; se puede evitar
- Posible: trabajo no rutinario; se puede evitar
- Casi nula: trabajo poco frecuente; se puede evitar
Tres formas de estimar
La guía da tres métodos como ejemplo:
- Método de la matriz: se ponen severidad y probabilidad en los dos ejes de una tabla y se lee el riesgo asignado a la celda donde se cruzan
- Método de puntuación: se da un puntaje a la severidad y otro a la probabilidad, y luego se suman o se multiplican
- Gráfico de riesgo: se ramifica según la severidad, la frecuencia con que las personas se exponen al peligro y si se puede evitar
En un centro que apenas empieza con la evaluación de riesgos, el método de la matriz es fácil de entender y de volver costumbre. El ejemplo de puntuación del comentario asigna a la severidad 30, 20, 7 o 2 puntos y a la probabilidad 20, 15, 7 o 2 puntos. Un total de 30 o más es «alto», de 10 a 29 es «medio» y menos de 10 es «bajo».
La celda donde se cruzan la probabilidad (filas) y la severidad (columnas) da el nivel de riesgo y la prioridad.
Ejemplo del Anexo 4 del comentario del MHLW sobre la guía. La celda resaltada es severidad «Grave» × probabilidad «Bastante probable»: riesgo 4, prioridad alta.
Los niveles y los puntajes son ejemplos, y cada centro de trabajo puede fijar los suyos. Para que las calificaciones sean consistentes entre evaluadores, ponga en una sola hoja las definiciones de cada nivel y ejemplos resueltos, y compártala con todos. Si su planta usa otra matriz, por ejemplo una de 5×5 de un programa de AMEF o de análisis de riesgos que ya tiene, pregunte al lado japonés si debe convertirla a la suya o si la de usted es aceptable.
Errores frecuentes al estimar
La guía pide calificar la severidad con la lesión más grave que podría ocurrir en el peor caso, no con las lesiones que ya ocurrieron. Si una tarea solo ha causado moretones en la punta de los dedos, pero podría causar una amputación cuando se juntan las condiciones, califíquela como amputación.
El segundo error es confiar demasiado en los dispositivos de seguridad existentes. La guía también pide considerar lo siguiente:
- Qué tan confiables son los dispositivos de seguridad y cómo están mantenidos
- La posibilidad de que la gente los anule o los ignore
- El mal uso previsible, como saltarse pasos o cometer errores de operación
Por ejemplo, una prensa puede tener cortina de luz, pero si la distribución de la máquina permite que el operador meta la mano desde fuera de la zona protegida para no parar la producción, el riesgo por ese camino sigue ahí. Factores añadidos, como la fatiga del trabajador, también se consideran en la etapa de identificación.
Pasos 4 y 5: fijar prioridades y reducir el riesgo
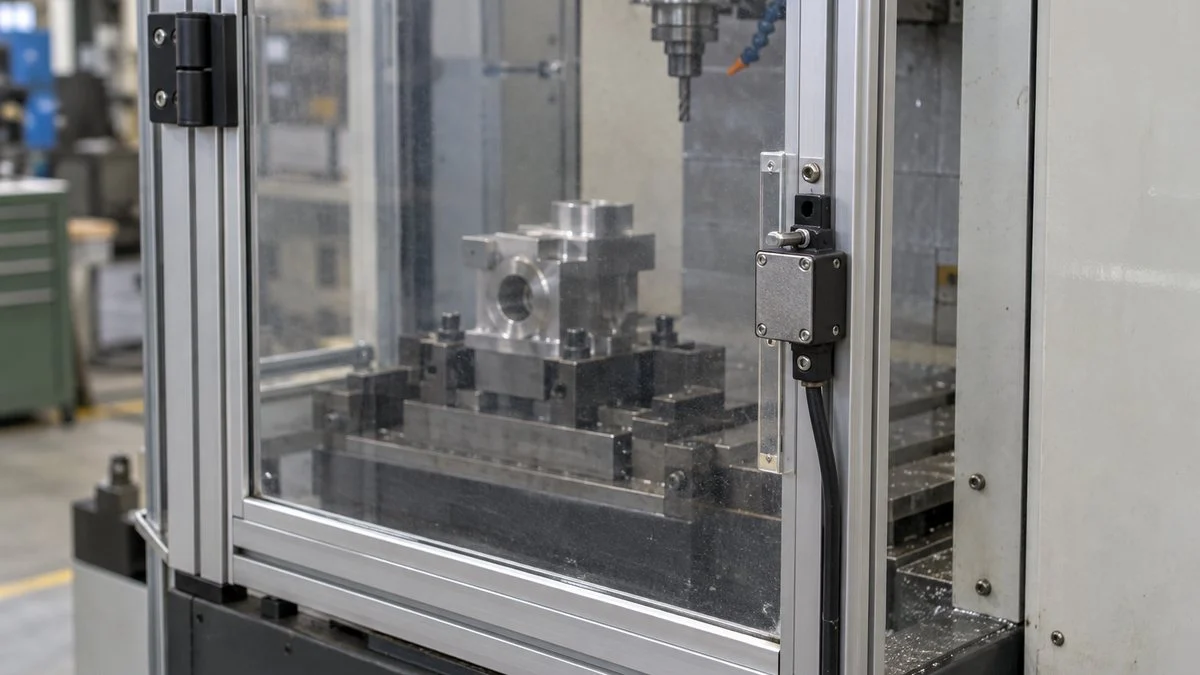
Una vez estimados los riesgos, se planean las medidas empezando por los más altos. La idea más importante aquí es que los tipos de medidas tienen un orden de prioridad.
El orden de las medidas de reducción del riesgo
La guía exige que primero se cumplan las medidas que pide la ley. Luego fija el orden siguiente para planear medidas adicionales. Los niveles más altos funcionan sin depender de la atención de las personas, por eso son más eficaces y duran más.
Considérelas de arriba abajo y elija las medidas más altas que pueda.
El comentario del MHLW indica que este orden sigue la misma idea que las directrices de la OIT sobre sistemas de gestión de la seguridad y la salud en el trabajo. En el diseño de maquinaria, lo más cercano es el método de tres pasos de la ISO 12100 (JIS B 9700): diseño inherentemente seguro, protección y medidas complementarias, y luego información para el uso.
Un patrón común en el piso es que las medidas se desplacen hacia la capacitación, los recordatorios y el EPP, porque cuestan poco tiempo y dinero. La guía pide la medida del nivel más alto posible, salvo que su carga sea totalmente desproporcionada frente a su efecto.
Según la circular de aplicación, cuando es probable que haya muerte o una discapacidad permanente grave, las medidas deben tomarse aunque sean caras. La circular también pide reducir los riesgos hasta un nivel que proteja a los trabajadores mayores, a quienes no entienden bien el japonés y a los trabajadores sin experiencia. En una planta fuera de Japón, la misma idea aplica a quienes no leen el idioma en que están escritos los procedimientos.
Medidas provisionales cuando la corrección tarda
Las medidas más eficaces, como modificar un equipo, suelen ser las que más tardan. Para riesgos que podrían causar muerte, discapacidad permanente o enfermedad grave, la guía dice que, si la medida adecuada va a tardar, deben tomarse medidas provisionales de inmediato.
Un ejemplo es delimitar el área de trabajo para restringir el acceso hasta terminar la modificación. Qué medida provisional es adecuada depende de la máquina y del peligro, y lo decide el personal de seguridad de la planta. Esperar «hasta que se apruebe el presupuesto» significa seguir trabajando con el riesgo todavía alto.
Volver a estimar el riesgo después de las medidas
Cuando las medidas ya están implementadas, se estima de nuevo el riesgo en la misma escala. El riesgo que queda se llama riesgo residual (zanryu risuku). La circular de aplicación indica que el registro de las medidas tomadas debe incluir esta estimación posterior.
Si el riesgo reestimado todavía no es aceptable, se añaden medidas en la siguiente ronda de mejora. No quedarse en la palomita de «hecho» es lo que mantiene vivo el ciclo.
Paso 6: registrar, informar y revisar
La guía exige registrar cinco puntos. La circular de aplicación añade la fecha y el nombre de quien hizo la evaluación, y pide conservar los registros hasta la siguiente evaluación.
- Las tareas evaluadas
- Los peligros identificados
- Los riesgos estimados
- La prioridad fijada para cada medida de reducción del riesgo
- Las medidas tomadas (incluida la estimación del riesgo posterior a las medidas)
No hay un formato fijo, pero el comentario del MHLW incluye un registro de muestra para trabajo en prensa. La figura siguiente ordena esa muestra para que sea más fácil de leer.
Se pone lado a lado el riesgo antes y después de las medidas, para que una fila muestre qué sigue.
| Tarea (equipo) | Peligro y posible accidente | Medidas existentes | Riesgo antes | Medida de reducción del riesgo | Riesgo después | Siguiente paso |
|---|---|---|---|---|---|---|
| Barrenado (Prensa n.° 1) | La prensa tiene controles bimanuales y cortina de luz, pero la mano de un auxiliar puede entrar por un costado y quedar atrapada en los troqueles | Control bimanual; cortina de luz | Grave × Posible Medio (3) | Instalar cubiertas en ambos lados de la prensa | Grave × Casi nula Medio (3) | Instalar también una cubierta en la parte trasera |
| Barrenado (Prensa n.° 2) | Un operador tropieza con el scrap tirado al pie de la prensa, se cae y se contusiona la cadera o se lesiona un brazo | Capacitación de orden y limpieza | Moderada × Bastante probable Medio (3) | Hacer cumplir el orden y la limpieza | Moderada × Casi nula Bajo (1) | Verificar con regularidad, por ejemplo en la junta de arranque (nota: modificar el troquel para que el scrap no se esparza) |
Basado en la muestra del Anexo 5 del comentario del MHLW sobre la guía. Un formato real también registra la fecha de la evaluación, quién la hizo y la fecha en que se implementaron las medidas.
En la fila de la Prensa n.° 2, el orden y la limpieza reducen la probabilidad, y la nota propone como siguiente paso una corrección de ingeniería: modificar el troquel. Un buen registro muestra este flujo: los controles administrativos que primero bajaron el riesgo se sustituyen después por correcciones en el equipo.
En la evaluación de riesgos químicos, informar los resultados a los trabajadores es obligatorio. Desde abril de 2023 también es obligatorio conservar los registros hasta la siguiente evaluación (3 años si la siguiente se hace dentro de ese plazo). Los resultados se comunican con avisos en el centro de trabajo o entregando documentos, para que los trabajadores puedan consultarlos en cualquier momento.
Cuándo revisar
Revise el registro cuando:
- Cambien los equipos, los procedimientos o los materiales
- Ocurra un accidente o un casi accidente
- Haya pasado tiempo y hayan cambiado las personas o los equipos
Empiece cada revisión en el piso, comprobando si el riesgo posterior a las medidas realmente bajó. Así la revisión no se queda en una actualización de papel.
Por qué la evaluación de riesgos se vuelve un trámite
Los pasos en sí no son difíciles. Cuando la evaluación de riesgos falla, el problema suele ser cómo se conduce, no el método. Cuatro fallas se repiten.
Llenar el formato se vuelve el objetivo
Cuando el objetivo es completar el formato, el trabajo se reduce a copiar en la oficina la hoja del año pasado. Haga la evaluación en el piso, viendo el trabajo real. Con solo preguntar a los operadores «¿en qué momento sienten más susto?», pueden aparecer peligros que no están en ningún documento.
Todas las medidas son recordatorios o EPP
Si la columna de medidas está llena de «tener cuidado», «capacitar» y «usar guantes», se perdió el orden de prioridad. Una solución es una regla: cada propuesta debe registrar si el equipo consideró, primero, eliminar la tarea y, segundo, detener el peligro desde la máquina. Eso crea el hábito de pensar en medidas de nivel más alto.
Las calificaciones son muy benévolas y todo sale «bajo»
Las calificaciones bajas suelen venir de suponer que los dispositivos de seguridad siempre se usan bien, o de calificar la severidad con las lesiones del pasado. Escriba en los criterios de calificación que la severidad se basa en el peor caso y que los dispositivos de seguridad anulados y los pasos omitidos deben tratarse como posibles.
Se hizo una vez y nunca se actualizó
Mientras más seguido cambia una planta sus equipos y sus preparaciones, más rápido se alejan de la realidad los registros viejos. Añada un campo de evaluación de riesgos a las solicitudes de equipo nuevo y de cambio de procedimiento, e intégrelo al proceso de gestión del cambio, para que ningún cambio se salte la evaluación. Algunos riesgos también varían con la estación, como el calor del verano, y requieren revisión anual.
Cómo se relaciona con las NOM de la STPS
En una planta mexicana, la evaluación japonesa no sustituye lo que piden las NOM. Se suma a ello como estándar de la matriz o del cliente. Las siguientes son las normas que más a menudo se cruzan con este tema; confirme su texto vigente con su responsable de seguridad.
- NOM-004-STPS-1999 (sistemas de protección y dispositivos de seguridad en maquinaria y equipo): es la más cercana a la parte de máquinas. Según nuestro conocimiento, pide, entre otras cosas, analizar los riesgos potenciales de la maquinaria. Verifique si existe una versión más reciente.
- NOM-030-STPS-2009 (servicios preventivos de seguridad y salud en el trabajo): trata del diagnóstico y del programa de seguridad y salud del centro de trabajo.
- NOM-017-STPS-2008 (equipo de protección personal): la selección del EPP parte de un análisis de riesgos. En el orden japonés, el EPP queda en el último nivel.
- NOM-018-STPS-2015 (identificación y comunicación de peligros por sustancias químicas): es el punto de contacto con la parte química y las HDS.
- NOM-019-STPS-2011 (comisiones de seguridad e higiene): corresponde, en parte, a la participación de los trabajadores que la guía japonesa espera por medio del comité de seguridad y salud.
- ISO 45001: México la adoptó como NMX-SAST-001-IMNC-2018. Confirme la equivalencia con su auditor o su organismo de certificación. Para ISO 12100, la referencia es ISO 12100:2010; consulte con su proveedor si existe una NMX equivalente.
Un buen uso práctico es una tabla de correspondencia. En una columna, cada campo de la hoja japonesa (severidad, probabilidad, riesgo antes y después de las medidas); en la otra, el documento o registro que ya tiene por NOM. Así evita duplicar trabajo y detecta qué le falta.
Referencia rápida: términos de una hoja de evaluación de riesgos japonesa
Estos son los términos que verá en las hojas, escritos en romaji, con su equivalente en español.
| Término japonés (romaji) | Español |
|---|---|
| risuku asesumento (RA) | Evaluación de riesgos |
| kiken-sei mata wa yugai-sei | Peligro (peligro o daño) |
| jutokudo | Severidad |
| hassei no kanosei | Probabilidad |
| risuku no mitsumori | Estimación del riesgo |
| yusendo | Prioridad |
| risuku teigen sochi | Medida de reducción del riesgo |
| honshitsu-teki taisaku | Medida inherente (eliminación, sustitución) |
| kogaku-teki taisaku | Control de ingeniería |
| kanri-teki taisaku | Control administrativo |
| kojin-yo hogogu | Equipo de protección personal (EPP) |
| zanryu risuku | Riesgo residual |
| hiteijo sagyo | Trabajo no rutinario |
| zantei sochi | Medida provisional |
| shokucho | Supervisor de primera línea |
| anzen kanrisha | Responsable de seguridad (cargo legal en Japón) |
Preguntas para el lado japonés antes de llenar su hoja de RA
Cuando la matriz o el cliente japonés pide una evaluación de riesgos, estas preguntas ayudan a acordar lo que esperan antes de empezar:
- Alcance: ¿qué equipos, tareas y turnos están incluidos? ¿Entran las tareas no rutinarias (mantenimiento, cambios de modelo, eliminación de atascos, limpieza)?
- Formato: ¿debemos usar su hoja y su matriz de 4×4, o podemos entregar nuestro JHA/AST o nuestro análisis de riesgos en formato local? Si necesitan el suyo, ¿tienen una regla de conversión desde nuestra escala?
- Criterios: ¿pueden enviarnos sus definiciones de severidad y probabilidad, con ejemplos resueltos, para que nuestras calificaciones coincidan con las suyas?
- Tiempos: ¿las medidas deben estar implementadas antes de iniciar la producción, o antes de cierto hito (instalación, corrida de prueba, inicio de producción en serie)?
- Aportación del fabricante del equipo: para los equipos que vienen de Japón, ¿el fabricante puede darnos su evaluación de riesgos y la lista de riesgos residuales en español o en inglés?
- Base legal: ¿es un estándar de la empresa o está ligado a un requisito legal japonés? ¿Qué leyes y normas locales debemos seguir cuando haya diferencias?
- Aprobación: ¿quién revisa y aprueba la hoja de su lado, y quién firma del nuestro?
- Registros: ¿en qué idioma y por cuánto tiempo debemos conservar los registros? ¿Deben incluir el riesgo posterior a las medidas y los siguientes pasos?
- Disparadores de revisión: ¿qué cambios (equipos, materiales, procedimientos, personal) nos obligan a actualizar y volver a enviar?
Un mensaje corto que puede adaptar:
«Antes de iniciar la evaluación de riesgos de [línea/equipo], ¿podrían enviarnos su formato de RA, sus definiciones de severidad y probabilidad con ejemplos, y la lista de riesgos residuales del fabricante para [equipo]? Les agradeceremos también indicarnos si las medidas deben quedar terminadas antes de la corrida de prueba o antes de la producción en serie, y quién aprobará la hoja de su lado.»
Límites de esta guía
- Este artículo resume la guía del MHLW, su comentario y documentos de referencia de otros países. No es asesoría legal ni un procedimiento de trabajo.
- La ley japonesa aplica a los centros de trabajo en Japón. En plantas de otros países, la legislación local de seguridad en el trabajo decide lo que es obligatorio; el método japonés puede ser un estándar de la empresa encima de ella.
- La matriz, los puntajes y los niveles de severidad son ejemplos del MHLW. Cada empresa, y muchas veces cada planta, define los suyos.
- La comparación con OSHA, la ISO 12100 y las NOM es un resumen general. Las NOM, las normas de OSHA y las normas de maquinaria añaden sus propios requisitos; confírmelos con su personal de seguridad y de cumplimiento.
- Las referencias a las NOM de la STPS son orientativas y deben cotejarse con el texto vigente publicado en el Diario Oficial de la Federación.
- La evaluación de riesgos químicos en Japón tiene sus propias reglas y métodos, que esta guía solo toca de pasada.
Resumen
- La evaluación de riesgos japonesa lista los peligros, los califica por severidad y probabilidad y los corrige por orden de riesgo
- Para máquinas y trabajo es una «obligación de esfuerzo» según el artículo 28-2 de la Ley de Seguridad y Salud Industrial; para las sustancias químicas indicadas es obligatoria según el artículo 57-3
- Cuando cambian equipos, materiales o procedimientos, la reducción del riesgo debe terminarse antes de iniciar el trabajo
- Las medidas siguen el orden inherentes → ingeniería → administrativas → EPP, después de los requisitos legales, y deben ser lo más altas posible en ese orden
- El riesgo se estima de nuevo después de las medidas, se registra y se revisa tras cada cambio o accidente
- Frente a un JHA/AST, el método japonés se dispara por cambios, califica la severidad en el peor caso y registra el riesgo antes y después de las medidas
La evaluación de riesgos no es solo trabajo del personal de seguridad. En las plantas japonesas pasa por todos los que trabajan con equipos, desde la ingeniería de manufactura y el mantenimiento hasta el gerente de planta.
Preguntas frecuentes
¿Es obligatoria la evaluación de riesgos en Japón?
Depende del peligro. Para las sustancias químicas que requieren etiqueta u HDS, es obligatoria según el artículo 57-3 de la Ley de Seguridad y Salud Industrial. Para máquinas y trabajo en general, el artículo 28-2 la establece como una «obligación de esfuerzo» para la manufactura y otras industrias. En ambos casos aplican además las leyes que exigen medidas de seguridad específicas. En México, lo que rige son la legislación local y las NOM aplicables.
¿Qué diferencia hay entre la evaluación de riesgos y un JHA o AST?
Un JHA, como lo describe OSHA 3071, divide un trabajo en pasos y lista los peligros y controles de cada uno. El método japonés abarca las tareas y los equipos de todo el centro de trabajo, califica cada riesgo con una matriz de severidad × probabilidad o con puntajes, y registra el riesgo antes y después de las medidas. Los dos pueden usarse juntos.
¿Qué matriz de riesgo usan las empresas japonesas?
El comentario del MHLW da un ejemplo de 4×4: cuatro niveles de severidad (fatal, grave, moderada, leve) y cuatro de probabilidad, asignados a un riesgo del 1 al 5 y a tres bandas de prioridad. Cada empresa puede fijar sus propios niveles, así que pida las definiciones reales antes de calificar cualquier cosa.
¿Cómo se relaciona la ISO 12100 con el método japonés?
La ISO 12100 es para diseñadores de máquinas, y Japón la publica como JIS B 9700. Su método de tres pasos (diseño inherentemente seguro, protección y medidas complementarias, información para el uso) es cercano al orden japonés de medidas. Los riesgos residuales que aparecen en el manual del fabricante del equipo son un punto de partida para la evaluación de riesgos del usuario.
¿La hoja japonesa sustituye lo que piden las NOM?
No. Las NOM aplicables en México se cumplen siempre, y la hoja japonesa es un requisito adicional de la matriz o del cliente. Conviene cruzar ambas para no duplicar trabajo; vea la sección sobre las NOM de la STPS.
Fuentes
- MHLW, guía sobre la investigación de peligros y daños (Aviso público n.° 1, 10 de marzo de 2006) (en japonés)
- División de Seguridad del MHLW, comentario sobre la guía, con matrices de muestra, registros y la circular de aplicación (en japonés)
- MHLW, accidentes laborales de 2025 y cifras definitivas de 2025 (en japonés)
- MHLW, preguntas y respuestas sobre la evaluación de riesgos químicos (en japonés)
- Reglamento de Seguridad y Salud Industrial de Japón, artículo 24-11 (industrias comprendidas) (en japonés)
- MHLW, guía sobre las normas generales de seguridad para maquinaria (2007) (en japonés)
- JIS B 9700:2013 Seguridad de las máquinas – Principios generales para el diseño – Evaluación del riesgo y reducción del riesgo (idéntica a ISO 12100:2010; en japonés)
- Administración de Seguridad y Salud Ocupacional de EE. UU. (OSHA), Job Hazard Analysis (OSHA 3071) (en inglés)
- NIOSH, About Hierarchy of Controls (en inglés)
- Secretaría del Trabajo y Previsión Social (STPS), Reglamento Federal de Seguridad y Salud en el Trabajo y Normas Oficiales Mexicanas en materia de seguridad y salud en el trabajo (consulte el texto vigente en el Diario Oficial de la Federación y en el sitio de la STPS)
Artículo original en japonésEsta guía se basa en un artículo de MONOSCOPE escrito para lectores en Japón: 工場のリスクアセスメントのやり方|洗い出しから低減措置まで6ステップ
Acerca del editor
 Editor de MONOSCOPEFOUNDER & EDITOR
Trabajó unos diez años en un fabricante de equipos para plantas y en una empresa de ingeniería de plantas, a cargo de propuestas, diseño y puesta en marcha de equipos, y luego se pasó al marketing digital. Hoy es consultor web para fabricantes B2B y los ayuda a explicar sus productos y su tecnología. Cuenta con licencias nacionales de Japón como Energy Manager e Ingeniero Eléctrico Jefe de Tercera Clase.
Escribe un blog de ingeniería desde 2017 (más de 500 artículos) y tiene un canal de YouTube en japonés con unos 20,000 suscriptores. Cada guía se escribe desde el punto de vista de la planta japonesa y se verifica con las normas citadas.