Penilaian Risiko di Pabrik Jepang vs JHA dan ISO 12100
Perusahaan induk atau pelanggan Jepang Anda meminta "risk assessment" sebelum lini baru dimulai. Formulir yang dikirim tidak mirip dengan HIRADC atau JSA yang sudah dipakai di pabrik Anda. Isinya kolom tingkat keparahan dan kemungkinan terjadi, matriks 4×4, kolom "risiko sebelum tindakan" dan "risiko sesudah tindakan", serta catatan bahwa pekerjaan tidak boleh dimulai sebelum tindakan selesai. Orang Jepang biasanya menyebutnya singkat: RA.
Formulir itu berasal dari pedoman nasional yang diterbitkan Kementerian Kesehatan, Tenaga Kerja, dan Kesejahteraan Jepang (MHLW) pada tahun 2006. Artikel ini menjelaskan langkah demi langkah cara pabrik Jepang menjalankan penilaian risiko menurut pedoman itu. Metode ini juga dibandingkan dengan yang sudah dikenal pembaca di Indonesia: HIRADC/JSA, Job Hazard Analysis (JHA) dari OSHA Amerika Serikat, dan ISO 12100 untuk perancangan mesin. Di bagian akhir ada daftar pertanyaan yang sebaiknya Anda ajukan ke pihak Jepang sebelum mengisi formulir mereka.
Panduan ini menjelaskan metode dan dokumen, bukan prosedur kerja. Yang menentukan apa yang benar-benar dilakukan adalah tim K3 pabrik Anda dan peraturan yang berlaku di tempat Anda bekerja.
Daftar isi
- Penilaian Risiko Menurut Pabrik Jepang
- Penilaian Risiko Jepang vs. HIRADC/JSA, JHA, dan ISO 12100
- Kapan dan Oleh Siapa
- Enam Langkah Penilaian Risiko ala Jepang
- Langkah 1–2: Persiapan dan Identifikasi Bahaya
- Langkah 3: Perkirakan Risiko
- Langkah 4–5: Tetapkan Prioritas dan Turunkan Risiko
- Langkah 6: Catat, Informasikan, dan Tinjau
- Mengapa Penilaian Risiko Jadi Sekadar Formalitas
- Rujukan Cepat: Istilah pada Formulir Penilaian Risiko Jepang
- Pertanyaan untuk Pihak Jepang Sebelum Mengisi Formulir RA
- Batasan Panduan Ini
- Ringkasan
- FAQ
Penilaian Risiko Menurut Pabrik Jepang
Penilaian risiko (risk assessment) di Jepang berarti mengidentifikasi bahaya di tempat kerja, memperkirakan setiap risiko dari seberapa parah cedera atau penyakit yang mungkin terjadi dan seberapa besar kemungkinannya, lalu menurunkan risiko mulai dari yang prioritasnya tertinggi. Istilah hukumnya kiken-sei mata wa yugai-sei to no chosa, yang kira-kira berarti "investigasi bahaya atau dampak buruk". Penjelasan resmi MHLW menyebut bahwa ini sama artinya dengan yang disebut ILO dan lembaga lain sebagai penilaian risiko.
Hukum keselamatan Jepang menetapkan standar minimum yang wajib dipenuhi setiap pengusaha. Penilaian risiko berada di atas standar itu. Ini adalah pencarian bahaya oleh perusahaan sendiri, yang disesuaikan dengan mesin, material, dan cara kerjanya.
Kekuatan kewajibannya berbeda menurut jenis bahaya:
- Mesin dan pekerjaan secara umum: Pasal 28-2 Undang-Undang Keselamatan dan Kesehatan Industri Jepang (Industrial Safety and Health Act) menjadikan penilaian risiko sebagai kewajiban "upaya" (effort duty). Artinya pengusaha harus berusaha melakukannya, tetapi bukan kewajiban yang ketat. Untuk bahaya selain bahan kimia, kewajiban ini mencakup pengusaha di bidang manufaktur dan beberapa industri lain.
- Bahan kimia yang wajib berlabel atau memiliki lembar data keselamatan (SDS): Pasal 57-3 menjadikan penilaian risiko wajib.
Keduanya disebut penilaian risiko, tetapi dasar hukum dan kekuatan kewajibannya berbeda.
Rincian untuk bahaya non-kimia ada di pedoman MHLW tentang investigasi bahaya. Mesin punya pedoman tersendiri: standar keselamatan menyeluruh untuk mesin dari MHLW.
Menurut MHLW, sektor manufaktur Jepang pada tahun 2025 mencatat 115 kematian akibat kecelakaan kerja dan 26.371 pekerja yang meninggal atau kehilangan 4 hari kerja atau lebih. Jenis kecelakaan yang paling banyak adalah terjepit dan tersangkut pada mesin (hasamare / makikomare) dengan 5.992 kasus. Jenis ini juga menyebabkan 47 kematian, sekitar 40% dari seluruh kematian di manufaktur.
Kecelakaan terjepit dan tersangkut cocok dengan penilaian risiko. Jika Anda mendata lebih dulu di bagian mesin mana orang memasukkan tangan dan pada pekerjaan apa, banyak yang bisa diperbaiki sebelum ada yang celaka.
Hukum Jepang ini berlaku untuk tempat kerja di Jepang. Di pabrik di Indonesia yang berlaku adalah peraturan K3 Indonesia, antara lain UU No. 1 Tahun 1970 tentang Keselamatan Kerja. Dalam pemahaman kami, PP No. 50 Tahun 2012 tentang Sistem Manajemen K3 (SMK3) memasukkan identifikasi bahaya, penilaian risiko, dan pengendalian risiko dalam perencanaan K3 perusahaan; periksa teks resmi dan konfirmasikan dengan ahli K3 perusahaan Anda. Perusahaan induk Jepang tetap bisa meminta formatnya dipakai sebagai standar perusahaan.
Penilaian Risiko Jepang vs. HIRADC/JSA, JHA, dan ISO 12100
Semua metode ini mencari bahaya sebelum ada yang celaka, lalu mengurutkannya agar yang terburuk diperbaiki lebih dulu. Perbedaannya ada pada status hukum, apa yang dianalisis, dan siapa penggunanya. Tabel berikut membandingkan keempatnya berdasarkan dokumen yang disebut di baris pertama. Kolom Indonesia berisi gambaran umum praktik, bukan kutipan pasal.
| Jepang (pedoman MHLW) | Indonesia (HIRADC/JSA dalam SMK3) | AS (OSHA JHA/JSA) | ISO 12100 (mesin) | |
|---|---|---|---|---|
| Dokumen acuan | Pedoman MHLW tentang investigasi bahaya (2006) dan penjelasannya | UU No. 1 Tahun 1970; PP No. 50 Tahun 2012 tentang SMK3; SNI ISO 45001:2018 bila perusahaan menerapkannya (perlu dicek di teks resmi) | OSHA 3071, Job Hazard Analysis (2002, revisi) | ISO 12100:2010 (versi Jepang: JIS B 9700:2013, identik) |
| Status hukum | Kewajiban upaya untuk mesin dan pekerjaan di manufaktur; wajib untuk bahan kimia yang tercantum | Bagian dari perencanaan K3; format dan metode umumnya ditentukan perusahaan | Buku panduan. OSHA menegaskan bahwa kepatuhan pada standar OSHA untuk industri Anda wajib | Standar perancangan untuk pembuat mesin |
| Pengguna | Pengusaha, untuk tempat kerjanya sendiri | Perusahaan, bersama tim K3 dan pekerja terkait | Pengusaha, bersama pekerja yang mengerjakan pekerjaan itu | Perancang dan pembuat mesin |
| Unit analisis | Pekerjaan dan peralatan di tempat kerja, termasuk pekerjaan non-rutin | Umumnya per aktivitas atau area kerja | Satu pekerjaan, dipecah menjadi langkah-langkah | Satu mesin sepanjang siklus hidupnya |
| Cara menilai risiko | Keparahan × kemungkinan (matriks, skor, atau risk graph) | Umumnya keparahan × kemungkinan; matriks 5×5 sering dipakai (ditentukan perusahaan) | Pekerjaan dengan bahaya paling mungkin dan paling parah dianalisis lebih dulu | Keparahan cedera dan probabilitas terjadinya |
| Urutan tindakan | Ketentuan hukum dulu, lalu tindakan inheren → rekayasa teknik → administratif → APD | Hierarki pengendalian: eliminasi → substitusi → rekayasa teknik → administratif → APD | Rekayasa teknik (termasuk eliminasi dan substitusi) → administratif → APD | Desain yang aman secara inheren → pengamanan dan tindakan pelengkap → informasi untuk penggunaan |
| Catatan | Lima butir, ditambah tanggal dan penilai; simpan sampai penilaian berikutnya | Dokumen HIRADC dikelola dalam sistem dokumen K3 perusahaan | Analisis tertulis untuk setiap pekerjaan | Risiko residual dimasukkan ke informasi untuk penggunaan (manual) |
Sebagai gambaran lebih luas, hierarki pengendalian NIOSH memiliki lima tingkat dari yang paling efektif ke yang paling tidak efektif: eliminasi, substitusi, rekayasa teknik, kontrol administratif, dan APD. Urutan Jepang menggabungkan eliminasi dan substitusi menjadi "tindakan inheren", sehingga kedua daftar ini sejajar.
Jika pabrik Anda sudah menjalankan HIRADC atau JSA, ini hal-hal pada metode Jepang yang akan terasa berbeda:
- Dipicu perubahan, bukan kalender. Pedoman mengaitkan penilaian dengan mesin, material, dan prosedur yang baru atau berubah, dan mengharapkan penurunan risiko selesai sebelum pekerjaan dimulai.
- Ketentuan hukum didahulukan. Apa pun yang diwajibkan hukum dilaksanakan, berapa pun skor risikonya.
- Keparahan terburuk yang masuk akal. Keparahan dinilai dari cedera terparah yang wajar terjadi, bukan dari cedera yang sudah pernah dilihat.
- Skor "sebelum dan sesudah". Formulir mencatat risiko setelah tindakan, dan risiko residual itu menjadi bahan putaran berikutnya.
- Pengawas lini (shokucho) memegang inti pekerjaan. Staf K3 menjalankan prosesnya, tetapi orang yang paling dekat dengan pekerjaan yang mengidentifikasi bahaya dan mengusulkan perbaikan.
- Risiko residual dari pembuat mesin menjadi masukan. Untuk mesin baru, pedoman meminta pengguna mendapatkan hasil penilaian risiko dari pembuat mesin.
Pedoman Jepang juga menyatakan bahwa pengusaha harus memilih tindakan setinggi mungkin dalam urutan itu, kecuali bebannya sangat tidak sebanding dengan manfaatnya dan menuntutnya jelas tidak masuk akal. Pembaca yang mengenal prinsip "as low as reasonably practicable" akan melihat gagasan yang mirip, meski dasar hukumnya berbeda.
Bedanya dengan KY, Hiyari Hatto, dan FMEA
Pabrik Jepang menjalankan beberapa kegiatan yang tampak mirip. Jika tertukar, muncul anggapan seperti "kami sudah KY, jadi tidak perlu penilaian risiko". Setiap kegiatan punya peran sendiri.
Tujuan dan waktunya berbeda, jadi pabrik menggabungkannya, bukan mengganti satu dengan yang lain.
Bahaya yang ditemukan lewat KY atau laporan nyaris celaka lebih mungkin berujung pada perbaikan mesin jika dimasukkan ke penilaian risiko.
Untuk rutinitas harian, lihat panduan pelatihan kiken yochi (KY). Untuk pelaporan kejadian nyaris celaka, lihat laporan hiyari hatto. FMEA juga mengurutkan butir menurut keparahan dan frekuensi, tetapi yang dilihat adalah kegagalan produk dan proses; lihat DRBFM vs FMEA. Cara sederhana membedakannya: penilaian risiko menelusuri jalur bagaimana seseorang bisa celaka.
Kapan dan Oleh Siapa
Banyak orang mengira penilaian risiko dilakukan setahun sekali. Pedoman meminta penilaian dilakukan setiap kali risiko di tempat kerja berubah, dan juga mengatur siapa yang memimpin dan siapa yang melakukan analisis.
Kapan Dilakukan
Pedoman menyebut saat-saat berikut:
- Ketika bangunan didirikan, dipindahkan, diubah, atau dibongkar
- Ketika mesin baru diperkenalkan atau mesin yang ada diubah
- Ketika bahan baku baru diperkenalkan atau yang ada diubah
- Ketika metode atau prosedur kerja diperkenalkan atau diubah
- Ketika sebuah kecelakaan menunjukkan bahwa penilaian sebelumnya ada celahnya
- Ketika sudah lama sejak penilaian terakhir dan mesin menua, pekerja berganti, atau pengetahuan baru bertambah
Untuk mesin baru dan perubahan prosedur, hal pentingnya adalah menyelesaikan tindakan penurunan risiko sebelum pekerjaan dimulai. Pedoman menambahkan bahwa penilaian sebaiknya dilakukan sejak tahap perencanaan. Setelah mesin terpasang, perbaikannya cenderung berupa penutup tambahan dan tanda peringatan.
Jika tim production engineering (seisan gijutsu), yang merencanakan lini baru dan pembaruan mesin, ikut sejak tahap konsep, peluang untuk menghilangkan bahaya lewat desain lebih besar daripada mengamankannya belakangan. Lihat seisan gijutsu (production engineering) di pabrik Jepang.
Siapa Mengerjakan Apa
Pedoman membagi peran: pimpinan lokasi mengawasi keseluruhan, manajer keselamatan menjalankan prosesnya, dan pengawas lini (shokucho) yang paling mengenal pekerjaan melakukan analisis. Penilaian yang dikerjakan di meja oleh orang yang tidak mengenal pekerjaannya cenderung melewatkan apa yang benar-benar terjadi.
Tiga lapis (pengawasan, pengelolaan, dan analisis), dengan pekerja dan ahli ikut serta.
Pedoman juga mewajibkan pengusaha melatih orang yang terlibat.
Manajemen puncak terlibat karena hasilnya sering menuntut keputusan yang mahal, seperti memodifikasi mesin atau mengubah cara kerja. Di Jepang, kepala pabrik (kojo-cho) sering memegang peran hukum sebagai manajer umum keselamatan dan kesehatan; lihat peran kepala pabrik di pabrik Jepang.
Enam Langkah Penilaian Risiko ala Jepang
Pedoman menetapkan empat tindakan: mengidentifikasi bahaya, memperkirakan risiko, menetapkan prioritas dan merencanakan tindakan penurunan risiko, dan melaksanakan tindakan itu, ditambah pencatatan. Dalam praktik ada persiapan sebelum identifikasi dan peninjauan setelah tindakan, jadi panduan ini menyusun pekerjaannya menjadi enam langkah.
Satu siklus baru selesai setelah risiko diperkirakan lagi sesudah tindakan dilaksanakan.
Panduan ini menyusun tindakan dan pencatatan dalam pedoman MHLW menjadi enam langkah praktis.
Langkah 1–2: Persiapan dan Identifikasi Bahaya
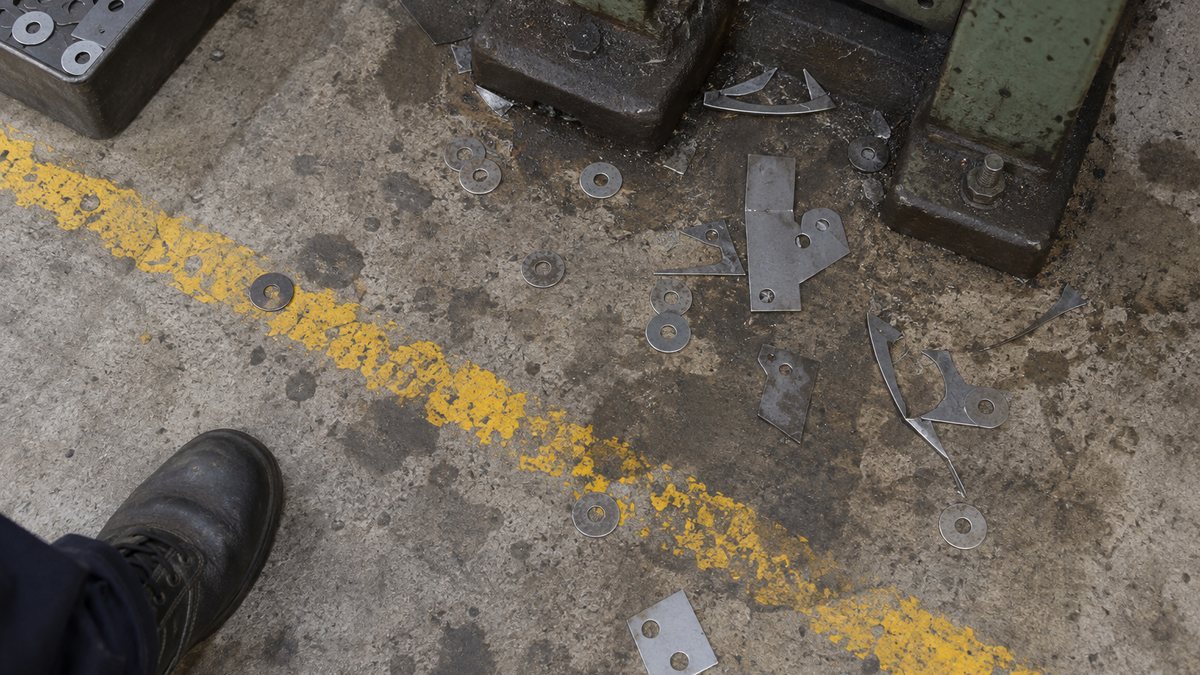
Dua langkah pertama ini menentukan sebagian besar mutu penilaian. Bahaya yang terlewat tidak akan pernah diperkirakan atau diperbaiki.
Pilih Pekerjaan yang Dinilai
Menilai setiap gerakan di tempat kerja akan menjadi pekerjaan yang sangat besar. Pedoman memusatkan perhatian pada cedera dan penyakit yang "dapat diperkirakan secara wajar", misalnya pekerjaan yang pernah menimbulkan kecelakaan atau kejadian berbahaya. Hal yang jelas ringan, seperti berjalan di lorong yang rata, boleh dikecualikan.
"Ringan" di sini berarti cedera yang tidak memerlukan perawatan dokter. Sebuah pekerjaan tidak otomatis ringan hanya karena cedera sebelumnya kebetulan kecil.
Kumpulkan Informasi
Pedoman meminta pengusaha mengumpulkan dan memakai bahan seperti berikut sebelum penilaian:
- Standar kerja, prosedur kerja, dan petunjuk pengoperasian
- Spesifikasi dan manual mesin; SDS untuk bahan kimia
- Lingkungan sekitar pekerjaan, seperti tata letak mesin
- Hasil pengukuran lingkungan kerja dan hasil pemeriksaan kesehatan khusus
- Rencana pekerjaan yang dilakukan bersama kontraktor di area yang sama
- Kasus kecelakaan di dalam dan luar perusahaan, nyaris celaka, catatan gangguan, dan pekerjaan yang membuat pekerja merasa tidak aman
Pekerjaan non-rutin mudah terlewat. Surat edaran pelaksanaan pedoman juga menyebut pemeliharaan dan perbaikan, tanggapan terhadap keadaan darurat yang dapat diperkirakan, dan penggantian model produksi (changeover) sebagai area yang perlu dikumpulkan informasinya. Pekerjaan yang mengandaikan mesin berhenti adalah tempat orang paling mungkin berada di luar jangkauan pengaman. Melibatkan staf pemeliharaan mengurangi celah; lihat hozen (pemeliharaan peralatan) di pabrik Jepang.
Saat membeli mesin baru, pedoman menyatakan agar Anda meminta pembuat mesin menyerahkan penilaian risikonya sejak tahap desain dan pembuatan, lalu memperoleh hasilnya. Risiko residual yang tercantum dalam manual, yaitu bahaya yang tidak dapat sepenuhnya dihilangkan pembuat lewat desain, menjadi titik awal penilaian Anda sendiri.
Pecah Pekerjaan dan Tuliskan Setiap Bahaya
Pecah pekerjaan mengikuti prosedur kerja, misalnya "memuat material", "menyalakan mesin", "mengambil komponen", dan "mengatasi macet". Lalu tuliskan bahaya pada setiap langkah dengan kategori yang sudah Anda tetapkan sebelumnya.
Pedoman meminta risiko diperkirakan secara terpisah untuk jenis bahaya di bawah ini. Memakainya sebagai daftar periksa mencegah tim hanya melihat bahaya mesin:
- Aksi fisik, seperti terjepit dan tersangkut pada mesin atau jatuh dari ketinggian
- Efek fisik bahan kimia, seperti ledakan dan kebakaran
- Efek berbahaya bahan kimia, seperti keracunan
- Efek berbahaya faktor fisik, seperti gangguan akibat getaran
Triknya adalah menuliskan apa yang terjadi, bagaimana terjadinya, dan cedera apa yang timbul dalam satu kalimat. Catatan dua kata seperti "awas terjepit" membuat orang yang memperkirakan risiko dan merencanakan tindakan menebak-nebak situasi mana yang dimaksud.
Tuliskan situasi, penyebab, dan akibatnya, maka perkiraan risiko dan tindakannya menjadi konkret.
Hati-hati dengan mesin press
Bahaya di lantai
Terhirup pelarut
Tidak jelas pekerjaan dan saat mana yang berbahayaSaat membetulkan posisi benda kerja, tangan masuk ke antara die dari samping, slide turun, dan jari terjepit
Pekerja tersandung serpihan logam yang berserakan di dasar mesin press, jatuh, lalu pinggul atau lengannya terbentur
Saat membuka tutup bak pencuci untuk mengambil komponen, pekerja menghirup uap pelarut dan mengalami sakit kepala atau pusing
Contoh mesin press dan jatuh didasarkan pada contoh catatan dalam penjelasan pedoman MHLW.
Langkah 3: Perkirakan Risiko
Untuk setiap bahaya, gabungkan tingkat keparahan cedera atau penyakit yang mungkin terjadi dengan kemungkinan terjadinya, lalu perkirakan besar risikonya. Tujuan pemberian skor bukan ketepatan angka. Tujuannya agar bahaya bisa dibandingkan satu sama lain sehingga urutan perbaikan dapat ditentukan.
Tingkat Keparahan dan Kemungkinan Terjadi
Penjelasan MHLW memberi contoh yang membagi tingkat keparahan (jutokudo) menjadi empat tingkat, terutama berdasarkan hari kerja yang hilang, supaya cedera yang berbeda jenisnya bisa dibandingkan dengan satu skala:
- Fatal: kematian, atau kerusakan permanen pada sebagian tubuh
- Serius: kehilangan hari kerja 1 bulan atau lebih, atau banyak orang cedera sekaligus
- Sedang: kehilangan hari kerja kurang dari 1 bulan, atau beberapa orang cedera sekaligus
- Ringan: tanpa hari kerja yang hilang, atau setara luka lecet
Kemungkinan terjadi (hassei no kanosei) juga memiliki empat tingkat, berdasarkan seberapa sering dan lama orang berada di dekat bahaya serta seberapa mudah mereka menghindarinya:
- Sangat tinggi: pekerjaan rutin dalam waktu lama; sulit dihindari
- Cukup tinggi: pekerjaan rutin; bisa dihindari
- Mungkin terjadi: pekerjaan non-rutin; bisa dihindari
- Hampir tidak ada: pekerjaan yang jarang dilakukan; bisa dihindari
Tiga Cara Memperkirakan
Pedoman memberi tiga contoh metode:
- Metode matriks: letakkan keparahan dan kemungkinan pada dua sumbu tabel, lalu baca risiko yang ditetapkan pada sel tempat keduanya bertemu
- Metode skor: beri skor pada keparahan dan kemungkinan, lalu jumlahkan atau kalikan
- Risk graph: bercabang melalui keparahan, seberapa sering orang terpapar bahaya, dan apakah bahaya bisa dihindari
Untuk lokasi yang baru mengenal penilaian risiko, metode matriks mudah dipahami dan mudah dijadikan kebiasaan. Contoh metode skor dalam penjelasan pedoman memberi keparahan 30, 20, 7, atau 2 poin dan kemungkinan 20, 15, 7, atau 2 poin. Total 30 atau lebih disebut "tinggi", 10–29 "sedang", dan di bawah 10 "rendah".
Sel tempat kemungkinan (baris) bertemu keparahan (kolom) menunjukkan tingkat risiko dan prioritasnya.
Contoh dari Lampiran 4 penjelasan pedoman MHLW. Sel bergaris biru adalah keparahan "Serius" × kemungkinan "Cukup tinggi": risiko 4, prioritas tinggi.
Tingkat dan skor ini hanya contoh, dan setiap tempat kerja boleh menetapkannya sendiri. Agar penilaian antarpenilai konsisten, satukan definisi tingkat dan contoh kasusnya dalam satu halaman, lalu bagikan ke semua orang. Jika pabrik Anda memakai matriks lain, misalnya 5×5 dalam HIRADC yang sudah berjalan, tanyakan ke pihak Jepang apakah Anda harus mengonversinya ke format mereka atau format Anda boleh dipakai.
Kesalahan Umum dalam Memperkirakan
Pedoman meminta keparahan dinilai dari cedera terparah yang mungkin terjadi dalam keadaan terburuk, bukan dari cedera yang pernah benar-benar terjadi. Jika sebuah pekerjaan sejauh ini hanya menyebabkan ujung jari memar, tetapi bisa menyebabkan amputasi bila kondisinya bertemu, nilailah sebagai amputasi.
Kesalahan kedua adalah terlalu memercayai alat pengaman yang ada. Pedoman juga meminta Anda mempertimbangkan hal berikut:
- Seberapa andal alat pengaman dan seberapa baik pemeliharaannya
- Kemungkinan orang menonaktifkan atau mengabaikan alat pengaman
- Penyalahgunaan yang dapat diperkirakan, seperti langkah yang dilewati atau salah operasi
Misalnya, sebuah mesin press memiliki light curtain, tetapi jika tata letak mesin memungkinkan operator menjangkau masuk dari luar zona terlindungi demi menjaga produksi tetap jalan, risiko pada jalur itu masih ada. Faktor tambahan seperti kelelahan pekerja juga dipertimbangkan pada tahap identifikasi.
Langkah 4–5: Tetapkan Prioritas dan Turunkan Risiko
Setelah risiko diperkirakan, rencanakan tindakan mulai dari risiko tertinggi. Gagasan terpenting di sini adalah bahwa jenis tindakan memiliki urutan prioritas.
Urutan Tindakan Penurunan Risiko
Pedoman mewajibkan tindakan yang diharuskan hukum dilaksanakan lebih dulu. Setelah itu ditetapkan urutan di bawah ini untuk merencanakan tindakan berikutnya. Tingkat yang lebih atas bekerja tanpa bergantung pada kewaspadaan orang, sehingga lebih efektif dan lebih tahan lama.
Pertimbangkan dari atas ke bawah, dan pilih tindakan setinggi mungkin dalam daftar.
Penjelasan MHLW menyebut bahwa urutan ini sejalan dengan pedoman ILO tentang sistem manajemen keselamatan dan kesehatan kerja. Untuk perancangan mesin, padanan terdekatnya adalah metode tiga langkah ISO 12100 (JIS B 9700): desain yang aman secara inheren, pengamanan dan tindakan perlindungan pelengkap, lalu informasi untuk penggunaan.
Pola yang sering terjadi di lantai produksi: tindakan bergeser ke pelatihan, pengingat, dan APD karena murah dari segi waktu dan biaya. Pedoman meminta tindakan setinggi mungkin, kecuali bebannya sangat tidak sebanding dengan efeknya.
Menurut surat edaran pelaksanaan, jika kematian atau cacat permanen berat besar kemungkinannya, tindakan harus diambil meskipun mahal. Surat edaran itu juga meminta risiko diturunkan sampai tingkat yang melindungi pekerja lanjut usia, orang yang tidak sepenuhnya paham bahasa Jepang, dan pekerja yang kurang berpengalaman. Di pabrik di luar Jepang, gagasan yang sama berlaku bagi pekerja yang tidak bisa membaca bahasa yang dipakai dalam prosedur.
Tindakan Sementara Saat Perbaikan Butuh Waktu
Tindakan paling efektif, seperti memodifikasi mesin, biasanya paling lama dikerjakan. Untuk risiko yang dapat menyebabkan kematian, cacat permanen, atau penyakit serius, pedoman menyatakan bahwa jika tindakan yang tepat butuh waktu, tindakan sementara harus segera diambil.
Salah satu contohnya adalah memberi batas pada area kerja untuk membatasi orang masuk sampai modifikasi selesai. Tindakan sementara mana yang memadai bergantung pada mesin dan bahayanya, dan diputuskan oleh staf K3 di lokasi. Menunggu "sampai anggaran disetujui" berarti terus bekerja dengan risiko yang masih tinggi.
Perkirakan Lagi Risiko Setelah Tindakan
Setelah tindakan terpasang, perkirakan risikonya lagi dengan skala yang sama. Risiko yang tersisa disebut risiko residual (zanryu risuku). Surat edaran pelaksanaan menyatakan bahwa catatan tindakan yang dilakukan harus memuat perkiraan setelah tindakan ini.
Jika risiko hasil perkiraan ulang masih belum dapat diterima, tambahkan tindakan lanjutan ke putaran perbaikan berikutnya. Tidak berhenti pada tanda centang "selesai" adalah yang menjaga siklus tetap berjalan.
Langkah 6: Catat, Informasikan, dan Tinjau
Pedoman mewajibkan lima butir dicatat. Surat edaran pelaksanaan menambahkan tanggal dan nama orang yang melakukan penilaian, dan meminta catatan disimpan sampai penilaian berikutnya.
- Pekerjaan yang dinilai
- Bahaya yang diidentifikasi
- Risiko yang diperkirakan
- Prioritas yang ditetapkan untuk setiap tindakan penurunan risiko
- Tindakan yang dilakukan (termasuk perkiraan risiko setelah tindakan)
Tidak ada formulir baku, tetapi penjelasan MHLW memuat contoh catatan untuk pekerjaan press. Gambar berikut menata contoh itu agar lebih mudah dibaca.
Letakkan risiko sebelum dan sesudah tindakan berdampingan, sehingga satu baris menunjukkan apa yang dilakukan berikutnya.
| Pekerjaan (mesin) | Bahaya dan kemungkinan kecelakaan | Tindakan yang ada | Risiko sebelum | Tindakan penurunan risiko | Risiko sesudah | Langkah berikutnya |
|---|---|---|---|---|---|---|
| Pelubangan (Press No. 1) | Mesin punya kontrol dua tangan dan light curtain, tetapi tangan pembantu bisa masuk dari samping dan terjepit di die | Kontrol dua tangan; light curtain | Serius × Mungkin terjadi Sedang (3) | Pasang penutup di kedua sisi mesin press | Serius × Hampir tidak ada Sedang (3) | Pasang penutup di bagian belakang juga |
| Pelubangan (Press No. 2) | Pekerja tersandung serpihan logam yang berserakan di dasar mesin, jatuh, dan pinggulnya memar atau lengannya cedera | Pelatihan kerapian | Sedang × Cukup tinggi Sedang (3) | Tegakkan kerapian | Sedang × Hampir tidak ada Rendah (1) | Periksa secara berkala, misalnya saat apel pagi (catatan: modifikasi die agar serpihan tidak berserakan) |
Berdasarkan contoh pada Lampiran 5 penjelasan pedoman MHLW. Formulir sebenarnya juga mencatat tanggal penilaian, penilai, dan tanggal tindakan dilaksanakan.
Pada baris Press No. 2, kerapian menurunkan kemungkinan terjadi, dan catatan menyebut perbaikan rekayasa teknik, yaitu memodifikasi die, sebagai langkah berikutnya. Catatan yang baik menunjukkan alurnya: kontrol administratif yang pertama menurunkan risiko kemudian diganti dengan perbaikan di sisi mesin.
Untuk penilaian risiko bahan kimia, memberi tahu pekerja tentang hasilnya adalah kewajiban. Sejak April 2023, pengusaha juga harus menyimpan catatan sampai penilaian berikutnya (3 tahun jika penilaian berikutnya dilakukan dalam 3 tahun). Hasilnya dibagikan dengan menempelkannya di tempat kerja atau membagikan dokumen, agar pekerja dapat memeriksanya kapan saja.
Kapan Ditinjau
Tinjau catatan ketika:
- Mesin, prosedur, atau material berubah
- Terjadi kecelakaan atau nyaris celaka
- Waktu telah berlalu dan orang atau mesinnya sudah berubah
Mulailah setiap peninjauan di lantai produksi dengan memeriksa apakah risiko setelah tindakan benar-benar turun. Dengan begitu peninjauan tidak berhenti menjadi pembaruan dokumen di atas kertas.
Mengapa Penilaian Risiko Jadi Sekadar Formalitas
Langkah-langkahnya sendiri tidak sulit. Penilaian risiko yang gagal biasanya bermasalah pada cara menjalankannya, bukan pada metodenya. Ada empat kegagalan yang sering muncul.
Mengisi Formulir Menjadi Tujuan
Ketika menyelesaikan formulir menjadi tujuan, pekerjaannya berubah menjadi menyalin lembar tahun lalu di kantor. Lakukan penilaian di lantai produksi sambil melihat pekerjaan yang sebenarnya. Cukup bertanya kepada operator, "Saat mana yang paling membuat Anda ngeri?", dan bahaya yang tidak ada di dokumen mana pun bisa terungkap.
Semua Tindakan Berupa Pengingat atau APD
Jika kolom tindakan penuh dengan "hati-hati", "latih pekerja", dan "pakai sarung tangan", urutan prioritas sudah hilang. Salah satu solusinya adalah aturan bahwa setiap usulan harus mencatat apakah tim sudah mempertimbangkan, pertama, menghilangkan pekerjaannya dan, kedua, menghentikan bahaya dari sisi mesin. Itu membangun kebiasaan memikirkan tindakan tingkat lebih tinggi.
Penilaian Terlalu Longgar dan Semuanya "Rendah"
Skor rendah biasanya berasal dari anggapan bahwa alat pengaman selalu dipakai dengan benar, atau dari penilaian keparahan berdasarkan cedera masa lalu. Tuliskan dalam kriteria penilaian bahwa keparahan didasarkan pada keadaan terburuk, dan bahwa alat pengaman yang dinonaktifkan serta langkah yang dilewati harus dianggap mungkin terjadi.
Dilakukan Sekali dan Tidak Pernah Diperbarui
Semakin sering pabrik mengubah mesin dan setup, semakin cepat catatan lama menyimpang dari kenyataan. Tambahkan kolom penilaian risiko pada formulir permintaan untuk mesin baru dan perubahan prosedur, dan masukkan ke dalam proses manajemen perubahan, agar tidak ada perubahan yang melewatinya. Beberapa risiko juga berubah menurut musim, misalnya panas di musim kemarau, dan perlu ditinjau setiap tahun.
Rujukan Cepat: Istilah pada Formulir Penilaian Risiko Jepang
Tabel ini memuat istilah yang paling sering muncul pada formulir dari pihak Jepang, dengan ejaan romaji dan padanannya dalam bahasa Indonesia.
| Romaji | Bahasa Indonesia |
|---|---|
| risuku asesumento (RA) | Penilaian risiko (risk assessment, HIRADC/HIRARC) |
| kiken-sei mata wa yugai-sei | Bahaya (potensi bahaya dan dampak buruk) |
| jutokudo | Tingkat keparahan |
| hassei no kanosei | Kemungkinan terjadi |
| risuku no mitsumori | Perkiraan risiko |
| yusendo | Prioritas |
| risuku teigen sochi | Tindakan penurunan risiko |
| honshitsu-teki taisaku | Tindakan inheren (eliminasi, substitusi, desain) |
| kogaku-teki taisaku | Pengendalian rekayasa teknik |
| kanri-teki taisaku | Pengendalian administratif |
| kojin-yo hogogu | Alat pelindung diri (APD) |
| zanryu risuku | Risiko residual |
| hiteijo sagyo | Pekerjaan non-rutin |
| zantei sochi | Tindakan sementara |
| shokucho | Pengawas lini (foreman) |
| anzen kanrisha | Manajer keselamatan (peran hukum di Jepang) |
Pertanyaan untuk Pihak Jepang Sebelum Mengisi Formulir RA
Jika perusahaan induk atau pelanggan Jepang meminta penilaian risiko, pertanyaan berikut membantu menyamakan harapan sebelum Anda mulai:
- Lingkup: Mesin, pekerjaan, dan shift mana yang termasuk? Apakah pekerjaan non-rutin (pemeliharaan, changeover, mengatasi macet, pembersihan) ikut dinilai?
- Format: Apakah kami harus memakai formulir dan matriks 4×4 Anda, atau boleh menyerahkan HIRADC/JSA yang sudah kami pakai? Jika harus format Anda, apakah ada aturan konversi dari skala kami?
- Kriteria: Bisakah Anda mengirim definisi keparahan dan kemungkinan terjadi beserta contoh kasusnya, agar penilaian kami sejalan dengan Anda?
- Waktu: Apakah tindakan harus terpasang sebelum produksi dimulai, atau sebelum tonggak tertentu (instalasi, trial run, awal produksi massal)?
- Masukan pembuat mesin: Untuk mesin dari Jepang, bisakah pembuat mesin menyerahkan penilaian risiko dan daftar risiko residualnya dalam bahasa Inggris?
- Dasar hukum: Apakah ini standar perusahaan, atau terkait persyaratan hukum Jepang? Peraturan dan standar lokal mana yang kami ikuti jika berbeda?
- Persetujuan: Siapa yang meninjau dan menyetujui formulir di pihak Anda, dan siapa yang menandatangani di pihak kami?
- Catatan: Dalam bahasa apa dan berapa lama catatan harus kami simpan? Apakah risiko setelah tindakan dan langkah berikutnya perlu disertakan?
- Pemicu peninjauan: Perubahan apa (mesin, material, prosedur, orang) yang mengharuskan kami memperbarui dan menyerahkan ulang?
Berikut contoh surel singkat yang bisa Anda sesuaikan:
"Sebelum kami memulai penilaian risiko untuk [lini/mesin], bisakah Anda mengirimkan template RA Anda, definisi keparahan dan kemungkinan terjadi beserta contohnya, serta daftar risiko residual dari pembuat mesin untuk [mesin]? Mohon beri tahu juga apakah tindakan harus selesai sebelum trial run atau sebelum produksi massal, dan siapa yang akan menyetujui formulir di pihak Anda."
Batasan Panduan Ini
- Artikel ini merangkum pedoman MHLW, penjelasannya, dan dokumen rujukan berbahasa Inggris. Ini bukan nasihat hukum dan bukan prosedur kerja.
- Hukum Jepang berlaku untuk tempat kerja di Jepang. Di pabrik di Indonesia, peraturan K3 Indonesia (antara lain UU No. 1 Tahun 1970 dan PP No. 50 Tahun 2012) menentukan apa yang diwajibkan; metode Jepang bisa menjadi standar perusahaan di atasnya. Kami tidak menyalin isi pasalnya; periksa teks resmi dan konfirmasikan dengan ahli K3 Anda.
- Kolom Indonesia pada tabel perbandingan adalah gambaran umum praktik, bukan kutipan peraturan. Padanan standar SNI (misalnya SNI ISO 45001:2018) perlu dicek di katalog BSN, dan apakah suatu SNI identik dengan dokumen ISO atau JIS perlu dikonfirmasi.
- Matriks, skor, dan tingkat keparahan adalah contoh dari MHLW. Setiap perusahaan, dan sering kali setiap lokasi, menetapkan sendiri.
- Perbandingan dengan OSHA dan ISO 12100 adalah ringkasan tingkat tinggi. Standar OSHA tertentu dan standar mesin menambahkan persyaratannya sendiri; periksa dengan staf K3 dan kepatuhan Anda.
- Penilaian risiko bahan kimia di Jepang punya aturan dan metode sendiri yang hanya disinggung sekilas di sini.
Ringkasan
- Penilaian risiko ala Jepang mendata bahaya, menilainya menurut keparahan dan kemungkinan terjadi, dan memperbaikinya sesuai urutan risiko
- Untuk mesin dan pekerjaan, ini kewajiban "upaya" menurut Pasal 28-2 Industrial Safety and Health Act Jepang; untuk bahan kimia yang tercantum, wajib menurut Pasal 57-3
- Ketika mesin, material, atau prosedur berubah, penurunan risiko harus selesai sebelum pekerjaan dimulai
- Tindakan mengikuti urutan inheren → rekayasa teknik → administratif → APD, setelah ketentuan hukum, dan dipilih setinggi mungkin dalam urutan itu
- Risiko diperkirakan lagi setelah tindakan, dicatat, dan ditinjau setiap ada perubahan atau kecelakaan
- Dibandingkan dengan JHA atau HIRADC, metode Jepang dipicu oleh perubahan, menilai keparahan terburuk, dan mencatat risiko sebelum dan sesudah tindakan
Penilaian risiko bukan hanya pekerjaan staf K3. Di pabrik Jepang, kegiatan ini melibatkan semua orang yang bekerja dengan mesin, dari production engineering dan pemeliharaan sampai kepala pabrik.
FAQ
Apakah penilaian risiko wajib di Jepang?
Tergantung jenis bahayanya. Untuk bahan kimia yang wajib berlabel atau ber-SDS, penilaian risiko wajib menurut Pasal 57-3 Industrial Safety and Health Act. Untuk mesin dan pekerjaan secara umum, Pasal 28-2 menjadikannya kewajiban "upaya" bagi manufaktur dan beberapa industri lain. Peraturan yang mewajibkan tindakan keselamatan tertentu tetap berlaku dalam kedua kasus.
Apa beda penilaian risiko dengan JHA?
JHA, seperti dalam OSHA 3071, memecah satu pekerjaan menjadi langkah-langkah dan mendata bahaya serta pengendaliannya untuk tiap langkah. Metode Jepang mencakup pekerjaan dan mesin di seluruh tempat kerja, menilai tiap risiko dengan matriks keparahan × kemungkinan atau skor, dan mencatat risiko sebelum dan sesudah tindakan. Keduanya dapat dipakai bersama.
Matriks risiko apa yang dipakai perusahaan Jepang?
Penjelasan MHLW memberi contoh 4×4: empat tingkat keparahan (fatal, serius, sedang, ringan) dan empat tingkat kemungkinan terjadi, yang dipetakan ke risiko 1–5 dan tiga pita prioritas. Perusahaan boleh menetapkan tingkatnya sendiri, jadi mintalah definisi sebenarnya sebelum Anda menilai apa pun.
Apa hubungan ISO 12100 dengan metode Jepang?
ISO 12100 ditujukan bagi perancang mesin, dan Jepang menerbitkannya sebagai JIS B 9700. Metode tiga langkahnya (desain yang aman secara inheren, pengamanan dan tindakan pelengkap, informasi untuk penggunaan) dekat dengan urutan tindakan Jepang. Risiko residual yang tercantum dalam manual pembuat mesin menjadi titik awal penilaian risiko pengguna.
Seberapa sering penilaian risiko harus ditinjau?
Pedoman mengaitkan peninjauan dengan kejadian, bukan interval tetap: perubahan mesin, material, atau prosedur, kecelakaan yang menyingkap celah, dan berlalunya waktu saat mesin menua dan orang berganti.
Sumber
- MHLW, pedoman investigasi bahaya (Pengumuman No. 1, 10 Maret 2006) (bahasa Jepang)
- Divisi Keselamatan MHLW, penjelasan pedoman, dengan contoh matriks, catatan, dan surat edaran pelaksanaan (bahasa Jepang)
- MHLW, kecelakaan kerja tahun 2025 dan angka final tahun 2025 (bahasa Jepang)
- MHLW, Tanya jawab penilaian risiko bahan kimia (bahasa Jepang)
- Peraturan Keselamatan dan Kesehatan Industri Jepang, Pasal 24-11 (industri yang tercakup) (bahasa Jepang)
- MHLW, pedoman standar keselamatan menyeluruh untuk mesin (2007) (bahasa Jepang)
- JIS B 9700:2013 Keselamatan mesin – Prinsip umum perancangan – Penilaian risiko dan reduksi risiko (identik dengan ISO 12100:2010; bahasa Jepang)
- Occupational Safety and Health Administration (OSHA) AS, Job Hazard Analysis (OSHA 3071) (bahasa Inggris)
- NIOSH, About Hierarchy of Controls (bahasa Inggris)
Artikel asli dalam bahasa JepangPanduan ini disusun dari artikel MONOSCOPE yang ditulis untuk pembaca di Jepang: 工場のリスクアセスメントのやり方|洗い出しから低減措置まで6ステップ
Tentang editor
 Editor MONOSCOPEFOUNDER & EDITOR
Sekitar sepuluh tahun bekerja di produsen peralatan pabrik dan perusahaan rekayasa pabrik, menangani usulan, desain, dan uji jalan peralatan, lalu beralih ke pemasaran digital. Kini menjadi konsultan web bagi produsen B2B, membantu mereka menjelaskan produk dan teknologinya. Memegang lisensi nasional Jepang sebagai Energy Manager dan Insinyur Kepala Listrik Kelas Tiga.
Menulis blog teknik sejak 2017 (lebih dari 500 artikel) dan mengelola kanal YouTube berbahasa Jepang dengan sekitar 20.000 pelanggan. Setiap panduan ditulis dari sudut pandang lantai produksi Jepang dan diperiksa terhadap standar yang dikutip.


