Recipiente al vacío: ¿recipiente sujeto a presión en Japón?
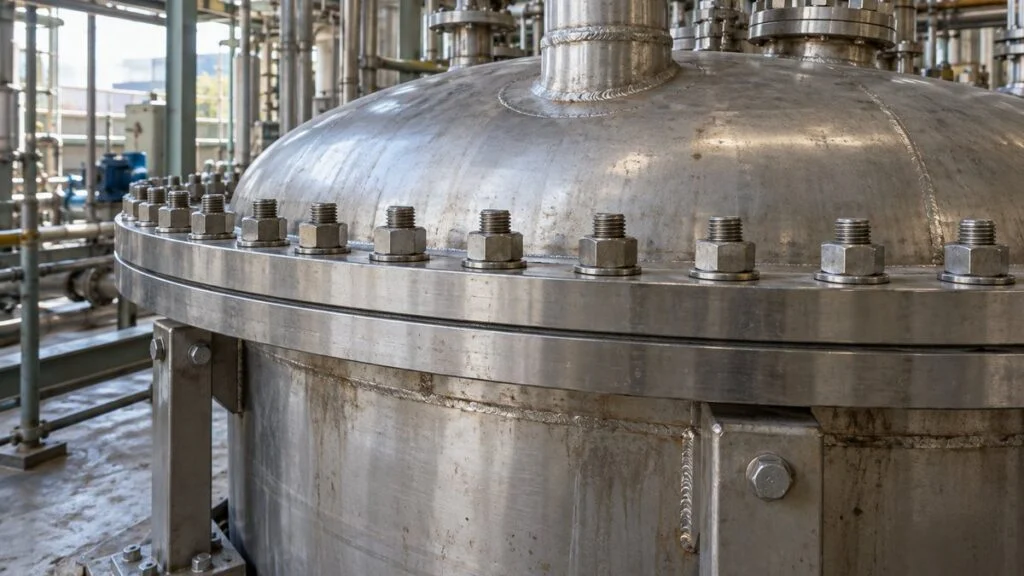
Un proveedor japonés cotiza un secador al vacío o un tanque de mezclado con camisa para tu planta. La hoja de datos dice «−0.1 MPaG» y, en algún lugar de la carta de presentación, aparece una frase como 第一種圧力容器 非該当 (dai-isshu atsuryoku yoki higaito), es decir, «no es un recipiente a presión de Clase 1». El área de seguridad (EHS) te pregunta si eso es correcto y si el tanque soporta el vacío.
La respuesta corta: un recipiente no se vuelve «recipiente a presión» según la Ley de Seguridad y Salud Industrial de Japón solo por trabajar al vacío. La clasificación depende de lo que hace el recipiente (calentar, reaccionar, separar o contener líquido caliente), de la presión manométrica positiva más alta que alcanza y de su tamaño. Una camisa de vapor, una etapa de transferencia con nitrógeno o una esterilización con vapor pueden llevar parte del equipo a una clase regulada, aunque el lado del producto solo vea vacío.
La pregunta legal y la pregunta de resistencia son distintas. Un tanque fuera de la regulación igual debe resistir que la atmósfera lo empuje desde afuera, así que un tanque sellado para servicio atmosférico no se puede conectar a una bomba de vacío sin más. Esta guía recorre las clases japonesas, después el lado de la presión externa, luego lo que cambia si el equipo se instala en México, y termina con lo que debes enviar al proveedor y un texto de ejemplo para la cotización.
Contenido
- Presión manométrica vs. absoluta en los planos japoneses
- Cómo clasifica Japón los recipientes a presión
- Recipientes con camisa: clasifica por separado la camisa y el recipiente interior
- Etapas ocultas a presión positiva en un proceso «al vacío»
- La resistencia al vacío no es lo mismo que la presión nominal
- Si el equipo se instala en México: NOM-020-STPS-2011
- Qué enviar al proveedor japonés
- Dónde no aplica esta guía
- Preguntas frecuentes
- Fuentes
Presión manométrica vs. absoluta en los planos japoneses
Antes de aplicar cualquier definición, pon todas las presiones en la misma base. La presión manométrica toma la atmósfera del entorno como cero; la presión absoluta toma el vacío perfecto como cero. Los planos japoneses escriben la manométrica como «MPaG» y la absoluta como «kPa abs» o «MPa abs». El mismo vacío da dos números distintos, y los umbrales legales que siguen son todos presiones manométricas positivas, así que mezclarlas lleva a la clase equivocada.
Figura 1: Un mismo vacío, leído en presión absoluta y manométrica
Con el entorno a 101.3 kPa, una presión interna de 20.0 kPa abs equivale a −81.3 kPa manométricos.
En pantallas pequeñas, desplaza la figura hacia los lados.
La escala es ilustrativa. La presión atmosférica real varía con la altitud y el clima.
Con el entorno a 101.3 kPa (14.7 psi) y el recipiente a 20.0 kPa abs (unos 2.9 psia), la lectura manométrica se calcula así. Una presión manométrica negativa solo significa «por debajo de la atmósfera»; la presión absoluta nunca baja de cero.
Cuando un documento dice «−0.08 MPaG» y otro «20 kPa abs», convierte ambos a la misma unidad y base antes de compararlos. Revisa también el rango de medición del manómetro en su ficha técnica y confirma que la lectura corresponde al tipo de instrumento y a su principio de medición.
Hay un detalle propio de las plantas del Bajío y del centro del país. Los 101.3 kPa son la presión al nivel del mar; a unos 1,800 m de altitud la presión atmosférica es de aproximadamente 81 kPa (atmósfera estándar). Por eso un «−0.1 MPaG» de una hoja japonesa no se puede leer tal cual en tu planta: pide siempre la presión absoluta que debe alcanzar el proceso.
Cómo clasifica Japón los recipientes a presión
En Japón, «recipiente a presión» en sentido legal significa las clases definidas en la Orden de Aplicación de la Ley de Seguridad y Salud Industrial (artículo 1, numerales 5 a 7). La clase se fija con esas definiciones, no con el nombre que el catálogo le dé al producto. Estos son los cuatro términos que verás en los documentos japoneses:
- Dai-isshu atsuryoku yoki (第一種圧力容器): recipiente a presión de Clase 1
- Kogata atsuryoku yoki (小型圧力容器): recipiente a presión pequeño, un subconjunto menor de la Clase 1 con requisitos más ligeros
- Dai-nishu atsuryoku yoki (第二種圧力容器): recipiente a presión de Clase 2, para gas bajo presión
- Kan'i yoki (簡易容器): «recipiente simple», un recipiente fuera de la Clase 1 y la Clase 2 que cumple las condiciones específicas del artículo 13, párrafo 3, numeral 26 o 27 de la Orden. No es un término general para todo recipiente no regulado.
Las calderas, que suministran vapor o agua caliente a otros equipos, se clasifican aparte y no se tratan aquí. La Asociación Japonesa de Calderas (Japan Boiler Association) publica un resumen de cómo se clasifican calderas y recipientes a presión (en japonés).
Clase 1: se define por lo que ocurre dentro
La Clase 1 parte de la función del recipiente, no de un número de presión. La Orden enumera cuatro tipos (en japonés i, ro, ha y ni, equivalentes a a, b, c, d) y luego retira de la lista los recipientes pequeños. La figura 2 resume qué condición pide cada tipo.
Figura 2: Los cuatro tipos de la Clase 1 y sus condiciones de presión
Los tipos (a) a (c) exigen que el interior esté por encima de la presión atmosférica. El tipo (d) se define por la temperatura del líquido.
| Tipo | Qué ocurre en el recipiente | Condición en la definición |
|---|---|---|
| (a) Calentamiento | Recibe vapor u otro medio de calentamiento (o genera vapor) para calentar un sólido o un líquido | Presión interna superior a la atmosférica; excluye (b) y (c) |
| (b) Reacción | Una reacción dentro del recipiente genera vapor | Presión interna superior a la atmosférica |
| (c) Separación | Calienta un líquido para generar vapor y separar sus componentes | Presión interna superior a la atmosférica |
| (d) Líquido caliente | Contiene un líquido más caliente que cierta temperatura (distinto de (a) a (c)) | Temperatura del líquido superior a su punto de ebullición a presión atmosférica |
Resumen del artículo 1, numeral 5 de la Orden de Aplicación de la Ley de Seguridad y Salud Industrial. Las exclusiones por tamaño y por presión × volumen se aplican aparte, después de esta revisión.
Para el tipo (d), compara la temperatura del líquido con su punto de ebullición a presión atmosférica, no con el punto de ebullición a la presión de operación. Si es una mezcla, la composición importa. Sea cual sea el tipo que aplique, las exclusiones por tamaño de abajo deciden la clase final.
Exclusiones por tamaño y recipientes a presión pequeños
Un recipiente que encaja en uno de los cuatro tipos queda igualmente fuera de la Clase 1 si es lo bastante pequeño. Las exclusiones incluyen:
- presión manométrica de 0.1 MPa (unos 14.5 psi) o menos y volumen interno de 0.04 m³ (40 L) o menos
- presión manométrica de 0.1 MPa o menos y cuerpo cilíndrico de 200 mm o menos de diámetro interior con 1,000 mm o menos de longitud
- presión manométrica máxima en MPa × volumen interno en m³ igual o menor que 0.004
Por eso un recipiente tipo (d) que trabaja solo al vacío no es de Clase 1. Si la presión manométrica más alta en servicio es 0 MPa, el producto presión × volumen también es 0, y queda dentro de la exclusión de 0.004. No sustituyas la magnitud del vacío (por ejemplo, 0.08 MPa) como si fuera una presión positiva. Una camisa independiente o cualquier etapa a presión positiva se evalúa con sus propias condiciones.
Dentro de la Clase 1, un recipiente a presión pequeño (kogata atsuryoku yoki) es el que cumple cualquiera de estas dos condiciones:
- presión manométrica de 0.1 MPa o menos, y además volumen interno de 0.2 m³ (200 L) o menos, o bien cuerpo de 500 mm o menos de diámetro interior con 1,000 mm o menos de longitud
- presión manométrica máxima (MPa) × volumen interno (m³) igual o menor que 0.02
La segunda condición es independiente: el recipiente no necesita cumplir además los 0.1 MPa. Por ejemplo, un recipiente de tipo Clase 1 con presión manométrica máxima de 0.20 MPa y volumen de 0.080 m³ da un producto de 0.016, así que cae en el rango pequeño.
Los recipientes pequeños y los recipientes simples tienen trámites más ligeros que los de Clase 1, pero igual tienen requisitos propios. Los recipientes pequeños requieren un examen individual (kobetsu kentei). Ciertos recipientes de calentamiento que salen de la Clase 1 pueden caer en el numeral 26 como recipientes simples, y quedan cubiertos por la Norma Estructural para Calderas Simples y Equipos Relacionados (Kan'i Boiler-tō Kōzō Kikaku).
El numeral 26 tiene sus propios límites de exclusión, distintos de los de la Clase 1; entre otros, deja fuera recipientes de hasta 0.1 MPa con volumen de 0.01 m³ o menos, o con un producto presión × volumen de 0.001 o menos. No reutilices ahí los 0.04 m³ y 0.004 de la Clase 1. «Inspección más ligera» no significa «sin reglas de diseño».
Clase 2: gas a 0.2 MPa manométricos o más
Un recipiente a presión de Clase 2 contiene gas a una presión manométrica de 0.2 MPa (unos 29 psi, 2 bar) o más y no es de Clase 1. Además debe cumplir una condición de tamaño: volumen interno de 0.04 m³ o más, o cuerpo de 200 mm o más de diámetro interior con 1,000 mm o más de longitud. Basta con una de las dos condiciones de tamaño.
Un tanque a temperatura ambiente que contiene gas solo al vacío nunca llega a los 0.2 MPa. En cambio, un tanque de aire que no es de Clase 1, trabaja a 0.20 MPa manométricos y tiene 0.050 m³ sí cumple ambas condiciones. Si un tanque que normalmente está al vacío se presuriza para empujar el producto, esa etapa cuenta.
Los recipientes de gas fuera de la Clase 2 todavía pueden ser recipientes simples según el numeral 27, que cubre gas por encima de la presión atmosférica con condiciones que incluyen un volumen interno mayor de 0.1 m³. Entonces «menos de 0.2 MPa» no significa automáticamente «no regulado». Por otro lado, un volumen grande por sí solo no mete al numeral 27 a un tanque de aire a temperatura ambiente que trabaja solo al vacío: primero va la condición de presión positiva.
La Orden también excluye equipos que caen bajo otras leyes, como la Ley de Seguridad del Gas a Alta Presión o la Ley de Empresas Eléctricas, así como los equipos de combustible de barcos y vehículos. Si tu equipo está en esa zona gris, pregunta al proveedor qué ley y qué numeral aplicó.
Recipientes con camisa: clasifica por separado la camisa y el recipiente interior
La camisa es una envolvente exterior alrededor del recipiente por la que circula vapor o agua caliente. El lado del producto puede estar al vacío mientras el lado del vapor está a presión positiva, así que llamar «equipo de vacío» a toda la unidad no resuelve la clasificación.
Figura 3: Recipiente interior al vacío con camisa de vapor presurizada
La pared común soporta la diferencia entre las presiones absolutas del lado del vapor y del lado del producto.
Ilustración con presión ambiente de 0.1013 MPa. La clase legal, el volumen a evaluar y la temperatura de diseño de un equipo real dependen de su construcción y uso.
En este ejemplo, la camisa está a 0.4013 MPa abs (0.30 MPaG, unos 43.5 psig) y el lado del producto a 0.0200 MPa abs. La pared común es empujada hacia adentro con 0.3813 MPa (unos 55 psi), una carga mayor que la que pondría la atmósfera sola.
Entrega al proveedor la presión, la temperatura y el volumen del recipiente interior y de la camisa por separado, incluido el caso en que solo un lado está presurizado. Pídele que reporte la clasificación legal y la revisión de resistencia de la pared común como conceptos distintos. Así queda claro el alcance de la cotización.
Etapas ocultas a presión positiva en un proceso «al vacío»
Las etapas que más se pasan por alto son romper el vacío con nitrógeno, la transferencia por presión, la limpieza y la esterilización. Cuando el suministro de nitrógeno o de vapor viene a alta presión, la especificación debe decir si el recipiente solo regresa a la presión atmosférica o se mantiene por encima de ella, y cómo se reduce, se corta o se limita la presión.
Bajar el ajuste de la válvula de seguridad no cambia por sí solo la clase del recipiente. El Reglamento de Seguridad de Calderas y Recipientes a Presión de Japón define la presión máxima de trabajo permitida (saikō shiyō atsuryoku) como la presión manométrica más alta a la que se puede usar la estructura, no como el punto de ajuste de la válvula. Haz coincidir la presión máxima de trabajo permitida (MAWP) de la placa y la hoja de datos con el ajuste y la capacidad de la válvula de seguridad, y trata el dimensionamiento de la válvula como una revisión aparte de la resistencia del recipiente.
La resistencia al vacío no es lo mismo que la presión nominal
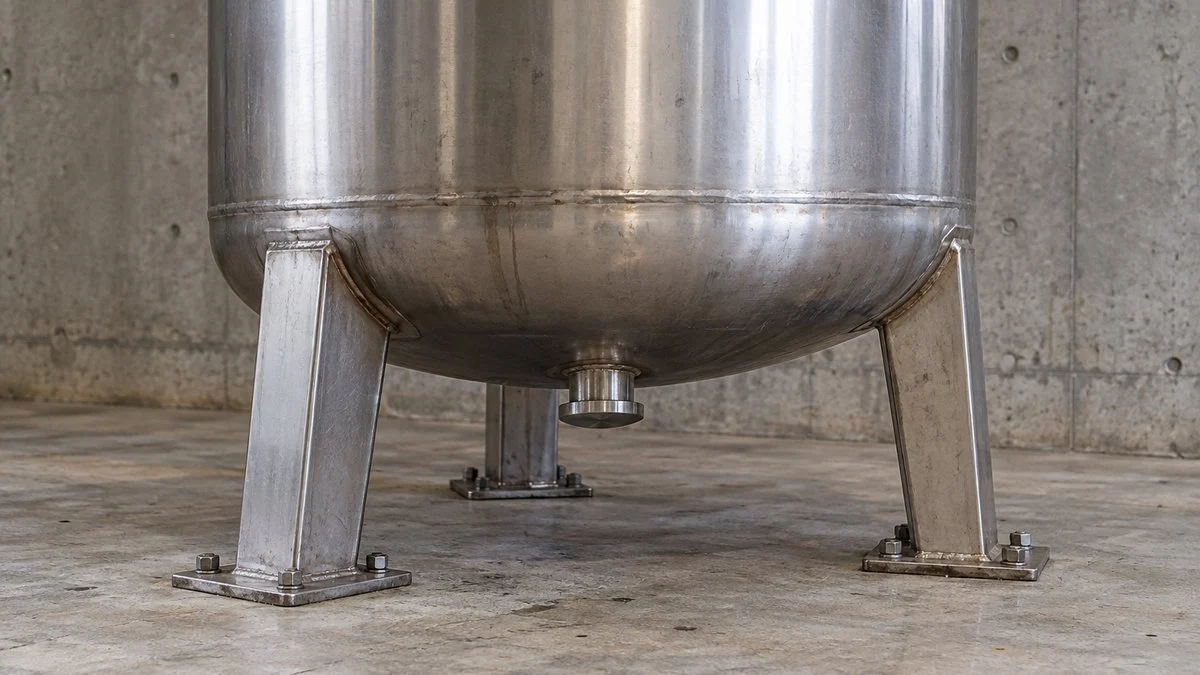
Al vacío, la presión atmosférica empuja hacia adentro las paredes. Un cuerpo cilíndrico delgado sometido a esa compresión puede colapsar de golpe al llegar a cierta carga. Esto es pandeo, un modo de falla distinto del reventón por presión interna.
Que un recipiente tenga una presión nominal interna de 0.2 MPa no prueba que aguante vacío. La resistencia a la presión externa depende del diámetro, la longitud, el espesor de pared y la colocación de los anillos de refuerzo, así que revisa la memoria de cálculo o la hoja de datos para ver la capacidad de vacío declarada.
El cuerpo no es lo único que preocupa. Las tapas planas se flexionan y las caras de sellado se deforman. Aunque el cuerpo del recipiente aguante, una tapa o una boquilla deformada puede fugar, y el recipiente no alcanzará el vacío que especificaste.
Figura 4: Una tapa de 600 mm soporta unos 23 kN hacia adentro
La diferencia de presión de 81.3 kPa multiplicada por el área de la tapa. No es un cálculo de espesor ni de pandeo.
Izquierda: vista frontal. Derecha: corte por la tapa. Dimensiones y presiones ilustrativas; sin escala.
Una tapa circular de 0.600 m de diámetro tiene un área de unos 0.283 m². Multiplicada por los 81.3 kPa de diferencia entre el exterior y el interior, la fuerza total hacia adentro es de unos 23.0 kN. Mientras mayor el área, mayor la fuerza.
Cerca del vacío perfecto, la fuerza sobre la misma tapa se acerca a unos 28.6 kN. Con la atmósfera afuera, la diferencia de presión nunca supera aproximadamente una atmósfera, pero esa diferencia actúa sobre toda el área y la estructura tiene que soportarla.
El vacío no viene solo de una bomba. Cuando el vapor dentro de un recipiente cerrado se enfría y se condensa, la presión interior baja, el mismo efecto que usa un condensador para mantener baja presión. Un tanque que se limpia con vapor y luego se sella puede generar vacío por sí solo.
Donde hay que evitar un vacío no deseado, el equipo usa un rompevacío (válvula de alivio de vacío) que deja entrar aire. En un recipiente que sí debe mantener vacío, la protección debe corresponder a las condiciones del proceso; instalar una válvula que deje el recipiente abierto a la atmósfera de forma permanente anularía el proceso.
Una implosión sigue siendo peligrosa. Fragmentos y contenido pueden salir proyectados, sobre todo en recipientes de vidrio y mirillas. «Colapsa hacia adentro, así que nada sale disparado» no es motivo para omitir la protección ni las revisiones de daño.
Si el equipo se instala en México: NOM-020-STPS-2011
Todo lo anterior describe la ley japonesa. En México, la norma que se revisa para este tipo de equipo es la NOM-020-STPS-2011, que aplica en los centros de trabajo donde funcionen recipientes sujetos a presión, recipientes criogénicos y generadores de vapor o calderas. Un «no es Clase 1» del proveedor japonés no responde por sí solo a lo que exige esa norma.
La diferencia clave está en la definición. La NOM-020 define el recipiente sujeto a presión como el aparato construido para operar a una presión superior a la atmosférica o sometido a vacío, y aclara que la presión puede ejercerse sobre la superficie interior, la exterior o los componentes del equipo. En cambio, la lógica japonesa parte de una función y de una presión manométrica positiva, y por eso un equipo solo de vacío puede quedar fuera allá y dentro del alcance aquí.
La NOM-020 clasifica los recipientes en categorías I, II y III según el fluido, la presión de calibración y el volumen (numeral 4.29), y excluye, entre otros, los contenedores que trabajan a presión atmosférica. Las cifras japonesas (0.04 m³, 0.004, 0.2 MPa) no se trasladan a esa tabla, y no hay una correspondencia uno a uno entre las clases de ambos países.
En la práctica, reúne los datos de cada espacio (fluido, presión interna y externa, temperatura, volumen) y pídele a tu área de seguridad o a una unidad de verificación que determine si aplica y en qué categoría. No asumas la respuesta ni a favor ni en contra: confirma el texto vigente de la norma, porque este artículo no sustituye esa evaluación.
Qué enviar al proveedor japonés
Enumera las condiciones de operación etapa por etapa, no solo el nivel de vacío normal. Poner todo el ciclo, de la carga a la limpieza, en una sola hoja hace difícil pasar por alto una presurización breve o un pico de temperatura, y le muestra al proveedor qué combinaciones de presión debe considerar en el diseño.
Figura 5: De las etapas del proceso a los puntos de la especificación
Registra por separado el recipiente interior y la camisa, e indica si las condiciones ocurren al mismo tiempo.
| Etapa o estado | Condiciones por registrar | Documentos por solicitar |
|---|---|---|
| Desgasificado / secado | Presión absoluta mínima, temperatura máxima y contenido del recipiente interior | Condiciones de diseño por presión externa y memoria de cálculo de resistencia |
| Calentamiento con vapor | Presión y temperatura máximas de la camisa, más las condiciones simultáneas del recipiente interior | Planos, volúmenes y clase legal de ambos espacios |
| Ruptura de vacío con nitrógeno / transferencia por presión | Presión de suministro, límite superior en el recipiente y cómo se limita o se corta | P&ID (DTI) y especificación de los dispositivos de seguridad |
| Limpieza / enfriamiento | Temperatura de limpieza, condensación del vapor y venteo durante el drenado | Manual de operación y procedimientos |
| Mantenimiento / rearmado | Tapas, sellos y mirillas especificados, y cómo se instalan | Lista de partes, registros de inspección y documentos de inspección |
Llena los números con la especificación de cada equipo. Si no queda claro qué ley aplica, entrega las condiciones al fabricante y a la autoridad competente y deja que ellos lo definan.
Los planos deben mostrar las conexiones de las líneas de vacío y de nitrógeno, las válvulas de aislamiento, los manómetros y los dispositivos de seguridad, con números de tag que coincidan con la lista de etapas. El documento que da ese nivel de detalle es el diagrama de tubería e instrumentación (P&ID o DTI), no solo el diagrama de flujo de proceso (PFD). Las tapas y juntas de repuesto deben conservar la combinación original apta para vacío: que el diámetro nominal coincida no prueba que sean intercambiables, así que revisa el tipo de conexión (roscada o bridada) y los birlos contra las partes y planos especificados.
En la solicitud de cotización (RFQ), pide la clasificación legal y las condiciones de diseño interna y externa como renglones separados. Si además la especificación de compra (kobai shiyosho) enumera los documentos por entregar y el alcance de la inspección, no tendrás que buscar la prueba de la capacidad de vacío después de la entrega. Conviene repasar los mismos puntos cuando regresen los planos para aprobación (shonin-zu).
Preguntas para el proveedor
Puedes copiar esta lista a tu correo o a la junta de revisión técnica. Las preguntas se agrupan por tema: clasificación, presión externa, protección y documentos.
- ¿Qué clase aplicaron al recipiente interior y a la camisa (Clase 1, pequeño, Clase 2, recipiente simple o ninguna), y con qué numeral de la Orden?
- ¿Qué presión manométrica máxima y qué volumen interno usaron para esa decisión?
- ¿Cuál es la presión externa de diseño: vacío total (FV) o un límite declarado? ¿A qué temperatura de diseño y a qué presión atmosférica de referencia?
- ¿La capacidad por presión externa se basa solo en el cuerpo, o también cubre tapas, boquillas, mirillas y sellos?
- ¿Revisaron el caso en que la camisa está presurizada mientras el recipiente interior está al vacío?
- ¿Qué limita la presión durante la ruptura de vacío con nitrógeno, la transferencia por presión y la esterilización?
- ¿Cuál es la MAWP de la placa, y cuáles son la presión de ajuste y la capacidad de la válvula de seguridad?
- ¿Aplica alguna otra ley (por ejemplo, la Ley de Seguridad del Gas a Alta Presión)?
- Para instalar en México: ¿pueden entregar los datos de placa, los planos y la memoria de cálculo que necesitaría una unidad de verificación para evaluar el equipo conforme a la NOM-020-STPS-2011?
Texto de ejemplo para la cotización
Puedes pegarlo y adaptarlo (todos los valores son ficticios):
Favor de cotizar el tanque de vacío con camisa con base en la lista de etapas de operación adjunta. En su cotización, indique por separado: (1) la clasificación legal bajo la Ley de Seguridad y Salud Industrial para el recipiente interior y la camisa, con la presión manométrica máxima y el volumen interno utilizados; (2) las presiones y temperaturas de diseño, internas y externas, de cada espacio, incluido el caso de 0.30 MPaG en la camisa con el recipiente interior a vacío total; y (3) los documentos que entregarán para demostrar la capacidad de vacío (memorias de cálculo de resistencia, planos y registros de inspección), incluidas tapas, mirillas y boquillas. El equipo se instalará en México a unos 1,800 m de altitud; indiquen también los datos que necesitaríamos para su evaluación conforme a la NOM-020-STPS-2011.
Dónde no aplica esta guía
- Equipo instalado fuera de Japón. Las clases de arriba salen de la ley japonesa. Un recipiente fabricado en Japón y enviado a México, Estados Unidos u otro país debe cumplir las reglas del lugar de instalación. En Estados Unidos, por ejemplo, el ASME Sección VIII División 1 tiene un párrafo de alcance sobre recipientes de baja presión (U-1(c)(2)(h)) que suele citarse para recipientes solo de vacío; confirma la redacción exacta en la edición que use tu fabricante, y no asumas que una exclusión de ASME equivale a una exclusión de la NOM-020.
- Quién decide. Este artículo explica cómo leer la clasificación, no cómo hacerla. Cuando no esté claro qué disposiciones aplican a un equipo real, entrega las condiciones al fabricante y a la autoridad competente (en Japón, la Oficina de Inspección de Normas Laborales local, Rōdō Kijun Kantokusho; en México, tu unidad de verificación o la STPS) y pide que lo confirmen.
- Calderas y otras leyes. Las calderas, los equipos de gas a alta presión y los equipos cubiertos por la Ley de Empresas Eléctricas siguen otras reglas.
- Los umbrales pueden cambiar. Revisa el texto vigente de la Orden y de la NOM antes de apoyarte en cualquier número.
Preguntas frecuentes
¿Un tanque de vacío es un recipiente a presión de Clase 2 en Japón?
No, si contiene gas a temperatura ambiente solo al vacío, porque la Clase 2 exige gas a 0.2 MPa manométricos o más. Si una etapa como la transferencia con nitrógeno llega a 0.2 MPa manométricos, primero revisa si el recipiente encaja en un tipo de Clase 1 y luego aplica las condiciones de tamaño.
¿Un recipiente al vacío necesita inspección como recipiente a presión?
Depende de la función y de la clase del recipiente, no de su nombre. Si el lado del producto está al vacío pero una camisa de calentamiento trabaja a presión positiva, cada espacio se evalúa con sus propias condiciones y los documentos requeridos deben acordarse con el fabricante. En México, además, revisa el alcance de la NOM-020-STPS-2011, cuya definición incluye los aparatos sometidos a vacío.
¿Puedo hacer vacío en un tanque atmosférico sellado?
No con ese argumento. Que un tanque selle a presión atmosférica no demuestra que resista vacío. Usa equipos que el fabricante declare aptos para vacío y asegúrate de que tapas, mirillas y conexiones estén calificadas para la misma presión y temperatura.
¿Qué significa diseño a «vacío total» (full vacuum)?
En general, que el recipiente está diseñado para la diferencia de presión externa cuando el interior está cerca del vacío perfecto. La capacidad también necesita la presión ambiente y la temperatura de diseño, y en un recipiente con camisa, las condiciones de la camisa que ocurren al mismo tiempo deben indicarse en la especificación.
¿Una válvula de seguridad evita que el recipiente colapse por vacío?
No. La válvula de alivio (de seguridad) libera el exceso de presión positiva; el rompevacío deja entrar gas cuando hay vacío. La primera línea de defensa es una estructura diseñada para vacío, combinada con límites de presión y dispositivos de protección adecuados al proceso.
Fuentes
- Definiciones de recipientes a presión de Clase 1, pequeños y de Clase 2, y de recipientes simples: e-Gov, Orden de Aplicación de la Ley de Seguridad y Salud Industrial, art. 1, numerales 5 a 7, y art. 13, párrafo 3, numerales 26 y 27 (en japonés)
- Definición de presión máxima de trabajo permitida: Ministerio de Salud, Trabajo y Bienestar de Japón, Reglamento de Seguridad de Calderas y Recipientes a Presión, art. 1, numeral 6 (en japonés)
- Resumen de cada clase: Oficina Laboral de Tokio, requisitos de licencia bajo la Ley de Seguridad y Salud Industrial (en japonés)
- Clasificación de calderas y recipientes a presión: Japan Boiler Association (en japonés)
- Presión externa, pandeo, tapas y caras de sellado: Pfeiffer Vacuum, «3.4 Vacuum chambers» (solo contenido estructural; las clases regulatorias europeas no se aplican a Japón)
- Tapas con sello atmosférico vs. servicio de vacío: MONOVATE, preguntas frecuentes sobre tipos de tapa (en japonés)
- Función de los rompevacíos: TLV, rompevacío de alta capacidad (en japonés)
- Riesgos del material de vidrio al vacío: University of Pennsylvania EHRS, «SOP: Glassware Under Vacuum» (en inglés)
- Alcance de ASME Sección VIII División 1 y recipientes de vacío: Fermilab ES&H Manual, capítulo 5033 «Vacuum Vessel Safety» (en inglés)
- Norma mexicana (definición 4.29, categorías y exclusiones): Diario Oficial de la Federación, NOM-020-STPS-2011, Recipientes sujetos a presión, recipientes criogénicos y generadores de vapor o calderas
Artículo original en japonésEsta guía se basa en un artículo de MONOSCOPE escrito para lectores en Japón: 真空容器は圧力容器になる?法的区分と外圧強度の見方
Acerca del editor
 Editor de MONOSCOPEFOUNDER & EDITOR
Trabajó unos diez años en un fabricante de equipos para plantas y en una empresa de ingeniería de plantas, a cargo de propuestas, diseño y puesta en marcha de equipos, y luego se pasó al marketing digital. Hoy es consultor web para fabricantes B2B y los ayuda a explicar sus productos y su tecnología. Cuenta con licencias nacionales de Japón como Energy Manager e Ingeniero Eléctrico Jefe de Tercera Clase.
Escribe un blog de ingeniería desde 2017 (más de 500 artículos) y tiene un canal de YouTube en japonés con unos 20,000 suscriptores. Cada guía se escribe desde el punto de vista de la planta japonesa y se verifica con las normas citadas.


