Alumite (Anodizing) क्या है? जापानी ड्रॉइंग में प्रकार और नोट
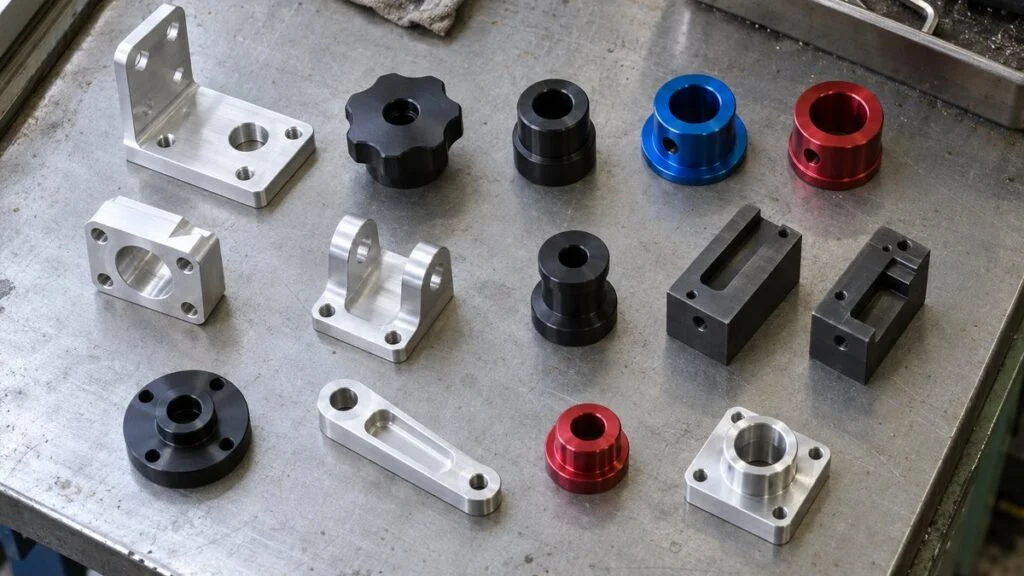
एल्युमिनियम पार्ट की जापानी ड्रॉइंग आती है और surface treatment वाली लाइन में लिखा होता है: 白 arumaito, 黒 arumaito या 硬質 arumaito 30μm। तीनों alumite (arumaito) हैं, यानी anodizing के लिए जापानी इंजीनियरों का रोज़ का शब्द। पहला शब्द प्रकार बताता है: shiro (सफ़ेद, यानी बिना रंग का clear), kuro (काला) या koshitsu (हार्ड)। प्रकार और कोटिंग की मोटाई सिर्फ़ फ़िनिश नहीं तय करते, पार्ट का साइज़ भी बदल देते हैं।
अगर आपका anodizing vendor MIL-A-8625 के Type II और Type III के हिसाब से या भारत के BIS standard (IS 1868) के हिसाब से काम करता है, तो quote या जॉब रिलीज़ करने से पहले जापानी नोट का मतलब समझना ज़रूरी है। इस गाइड में हर alumite प्रकार, उसके पीछे के दो JIS standard (JIS H 8601 और JIS H 8603), पार्ट कितना बढ़ता है, base alloy का असर और पूरा ड्रॉइंग नोट कैसा दिखता है, यह सब है। आख़िर में चेकलिस्ट और जापानी साइड को भेजने लायक पूछताछ का नमूना भी है।
विषय-सूची
- जापानी ड्रॉइंग में Alumite के शब्द: जल्दी वाला अनुवाद
- Regular और Hard Alumite: ड्रॉइंग में कौन-सा माँगा गया है?
- Anodizing कैसे काम करती है: कोटिंग की बनावट और process का क्रम
- हर Alumite प्रकार की जानकारी
- JIS H 8601 के Grade और JIS H 8603 के Type
- Anodizing से साइज़ कितना बदलता है?
- Alloy से नतीजा कैसे बदलता है
- Alumite का ड्रॉइंग नोट कैसे लिखें (और पढ़ें)
- चेकलिस्ट: जापानी ड्रॉइंग पर quote देने या anodize करने से पहले
- इस गाइड की सीमाएँ
- अक्सर पूछे जाने वाले सवाल (FAQ)
- स्रोत
जापानी ड्रॉइंग में Alumite के शब्द: जल्दी वाला अनुवाद
इसका औपचारिक जापानी नाम 陽極酸化処理 (yokyoku sanka shori, यानी anodic oxidation) है और बनने वाली परत को anodic oxide coating कहते हैं। ड्रॉइंग और purchase order में छोटा शब्द alumite ज़्यादा चलता है। प्रकारों के नाम पूरी इंडस्ट्री में एक जैसे तय नहीं हैं, लेकिन काम में ये दो बड़े ग्रुप बन जाते हैं: regular alumite (clear, रंगीन, काला और electrolytic coloring) और hard alumite।
| ड्रॉइंग पर | Romaji | मतलब | MIL-A-8625 में लगभग तुलनीय |
|---|---|---|---|
| arumaito / 陽極酸化処理 | arumaito / yokyoku sanka shori | Anodizing (आम शब्द) | — |
| 白 arumaito (kuria arumaito) | shiro arumaito | Clear (बिना रंग का) anodize, आम तौर पर sulfuric acid में | Type II, Class 1 (तुलनीय) |
| 黒 arumaito / karaa arumaito | kuro / karaa arumaito | काला या रंगीन anodize, डाई से रंगा हुआ | Type II, Class 2 (तुलनीय) |
| 電解着色 | denkai chakushoku | Electrolytic coloring (छेदों में धातु जमाकर रंग) | Vendor से पूछकर तय करें |
| 硬質 arumaito | koshitsu arumaito | Hard anodize | Type III (तुलनीय) |
| 封孔処理 / 封孔なし | fuko shori / fuko nashi | Sealing (छेद बंद करना) / बिना sealing | — |
Regular alumite JIS H 8601 में आता है और hard alumite JIS H 8603 में। Regular के अंदर clear, रंगीन और काला नाम ज़्यादातर इस बात से आते हैं कि रंग कैसे चढ़ाया गया। नीचे चित्र में चार मुख्य प्रकार साथ-साथ रखे हैं।
पहला सवाल रंग का नहीं, घिसाई का है: अगर सतह को घिसाई सहनी है, तो बात hard alumite की है।
ये रेटिंग आम रुझान हैं, जो MONOSCOPE ने इकट्ठा की हैं; alloy, मोटाई और process की शर्तों से बदलती हैं। बाहर रंग टिकने की जानकारी Japan Aluminium Association, Sankyo Material और Toei Denka Kogyo की सामग्री पर आधारित है।
Regular और Hard Alumite: ड्रॉइंग में कौन-सा माँगा गया है?
डिज़ाइन और खरीद के लिहाज़ से जो फ़र्क काम के हैं, वे नीचे की टेबल में हैं।
| Regular alumite | Hard alumite | |
|---|---|---|
| Standard | JIS H 8601 | JIS H 8603 |
| मोटाई कैसे तय होती है | Grade से (AA3–AA25) | खरीदार और processor की आपसी सहमति से |
| रंग | Clear, रंगीन, काला या electrolytic coloring | अपने आप बना ग्रे से गहरा भूरा रंग |
| Sealing | आम तौर पर sealing होती है | घिसाई सहना मक़सद हो तो आम तौर पर sealing नहीं |
| साइज़ में बढ़त (एक तरफ़) | मोटाई का करीब 1/3 (Toei Denka Kogyo का उदाहरण) | मोटाई का करीब 1/2 (मोटा अंदाज़ा) |
| कब चुनें | लुक और जंग से बचाव मक़सद हो | सतह सरकती या रगड़ खाती हो |
अगर आप प्रकार चुन रहे हैं (या देख रहे हैं कि जापानी डिज़ाइनर की पसंद ठीक है या नहीं), तो इस क्रम से सोचिए:
- सतह सरकती या रगड़ खाती है: hard alumite। घिसाई पहले, और डिज़ाइन में साइज़ का बदलाव गिनना होगा।
- लुक और जंग से बचाव चाहिए: regular alumite। रंग न चाहिए तो clear; पहचान या रिफ़्लेक्शन घटाने के लिए काला या रंगीन।
- बाहर रंग लंबे समय टिकना चाहिए: डाई की जगह electrolytic coloring (या पेंट के साथ मिली कोटिंग) देखिए।
इसके बाद दो बातें पक्की कीजिए: फ़िट और थ्रेड वाली जगहों का साइज़, और यह कि alloy anodizing के लायक है या नहीं। इन्हें बाद पर छोड़ा तो प्रोसेस के बाद पार्ट असेंबल नहीं होते या रंग मेल नहीं खाता। आगे के हिस्से दोनों बातें देखते हैं।
Anodizing कैसे काम करती है: कोटिंग की बनावट और process का क्रम
Anodizing में एल्युमिनियम पार्ट को electrolyte में anode (प्लस पोल) बनाकर करंट चलाते हैं, जिससे सतह पर एल्युमिनियम ऑक्साइड की परत उगती है। सबसे आम electrolyte करीब 10–30% हल्का sulfuric acid है।
Plating से यही मुख्य फ़र्क है। Plating सतह के ऊपर दूसरी धातु चढ़ाती है, जबकि anodizing में एल्युमिनियम ख़ुद ही कोटिंग में बदल जाता है।
Porous layer और Barrier layer
Sulfuric acid जैसे electrolyte में बनी कोटिंग की दो परतें होती हैं। मेटल से सटी हुई पतली और सघन barrier layer होती है, और उसके ऊपर बारीक छेदों से भरी porous layer।
छेदों की चौड़ाई कुछ दस नैनोमीटर होती है और लंबाई लगभग पूरी कोटिंग जितनी। नीचे barrier layer इन्हें बंद कर देती है, इसलिए छेद बेस मेटल तक नहीं पहुँचते। Alumite का बुनियादी तरीका यह है कि इन छेदों में डाई या धातु भरकर रंग चढ़ाया जाए और फिर इन्हें बंद (seal) कर दिया जाए।
मेटल पर पतली barrier layer बनती है, और उसके ऊपर बारीक छेदों वाली porous layer।
Toei Denka Kogyo की "Alumite Textbook (Basic)" और Hyomen Gijutsu Vol. 68, No. 5 (2017) के मॉडल पर आधारित रेखाचित्र। असली अनुपात अलग है।
कोटिंग की मोटाई मोटे तौर पर बहाई गई बिजली की मात्रा (करंट × समय) से तय होती है, जबकि barrier layer की मोटाई और छेद का साइज़ वोल्टेज पर निर्भर करते हैं। इसीलिए processor करंट और वोल्टेज दोनों कंट्रोल करते हैं।
Sulfuric acid बाथ और Oxalic acid बाथ
आज की ज़्यादातर anodizing sulfuric acid में होती है। इसकी कोटिंग काफ़ी पारदर्शी होती है और डाई आसानी से पकड़ती है, इसलिए clear, रंगीन और काले alumite का यही आम आधार है।
Oxalic acid बाथ की कोटिंग में अपना पीला से सुनहरा रंग आ जाता है। Hard anodizing के तरीकों में भी इसका पुराना इस्तेमाल रहा है। कुछ जापानी ड्रॉइंग और purchase order में electrolyte का नाम सीधा लिखा होता है: 硫酸 arumaito (ryusan arumaito, sulfuric acid alumite) या shusan arumaito (oxalic acid alumite)।
Sealing (fuko shori)
Sealing (封孔処理, fuko shori) porous layer के छेद बंद करती है और कोटिंग को केमिकल तौर पर स्थिर बनाती है। इससे जंग से बचाव बढ़ता है, दाग अंदर नहीं घुसते और डाई अंदर बंद रहती है। तरीक़े हैं: pressurized steam sealing, उबलते पानी में sealing, nickel acetate जैसे metal salt घोल में sealing और low-temperature sealing।
Hard alumite इसका अपवाद है। Sealing से घिसाई सहने की क्षमता काफ़ी घट जाती है, इसलिए घिसाई सहना मक़सद हो तो hard कोटिंग आम तौर पर बिना seal की रखी जाती है, और standard भी इसे ऐसे ही मानते हैं। लेकिन बिना seal की कोटिंग पर दाग जल्दी लगते हैं। जिन पार्ट में लुक भी मायने रखता है, वहाँ processor के साथ तय कीजिए कि घिसाई की क्षमता घटाकर भी seal करना है या नहीं।
रंग चढ़ाना anodizing के बाद और sealing से पहले आता है।
क्रम काम और processor के हिसाब से बदलता है। MONOSCOPE ने Toei Denka Kogyo की "Alumite Textbook (Basic)" के आधार पर बनाया।
Anodizing में sulfuric acid जैसे केमिकल और electrolysis के उपकरण लगते हैं। यह काम किसी specialist processor से करवाने की सोचिए, अपनी फ़ैक्टरी में अपने तरीक़े से ट्रायल मत कीजिए। केमिकल के रखरखाव और सेफ्टी के नियम (Factories Act 1948 और 2020 का OSH Code) आपकी सेफ्टी टीम के दायरे में आते हैं; राज्य में कौन-सा नियम किस रूप में लागू है, यह अपनी सेफ्टी टीम से पूछें।
हर Alumite प्रकार की जानकारी
चित्र 1 के चारों प्रकारों का नाम alumite ही है, लेकिन हर एक का मक़सद और सावधानी अलग है।
Clear Alumite (shiro arumaito)
"सफ़ेद" alumite बिना रंग की साफ़ कोटिंग है, इसे clear alumite भी कहते हैं। नाम के बावजूद कुछ भी सफ़ेद पेंट नहीं होता: बेस मेटल का चाँदी जैसा रंग ही दिखता है।
यह जंग और खरोंच से बचाता है और पार्ट साफ़-सुथरा दिखाता है। कोटिंग बिजली को आसानी से नहीं गुज़रने देती, इसलिए जहाँ insulation चाहिए वहाँ भी काम आती है। यह सबसे आम प्रकारों में से है: घरेलू सामान, appliance के पार्ट, अंदर की building fittings से लेकर मशीन के cover तक।
रंगीन और काला Alumite (डाई से)
रंगीन alumite में porous layer के छेदों में डाई भिगोई जाती है और फिर seal कर दिया जाता है। इससे लाल, नीला जैसे चटक रंग मिलते हैं, इसलिए पार्ट की पहचान और प्रोडक्ट डिज़ाइन में इस्तेमाल होता है। काला alumite भी आम तौर पर इसी तरह रंगा जाता है और उन optical पार्ट व मशीन के बाहरी हिस्सों में चलता है जहाँ रिफ़्लेक्शन कम रखना हो।
कमज़ोरी रंग की टिकाऊपन है। Organic डाई की UV और गर्मी सहने की क्षमता सीमित होती है, इसलिए बाहर या ज़्यादा तापमान में रंग फीका पड़ सकता है। धूप में बेहतर टिकने वाली inorganic डाई भी होती है, पर बाहर लगने वाले पार्ट के लिए electrolytic coloring भी देखने लायक है।
Electrolytic Coloring (denkai chakushoku)
Anodizing के बाद पार्ट को metal salt के घोल में दोबारा electrolysis से गुज़ारा जाता है। धातु या धातु के यौगिक छेदों में गहराई तक जमते हैं और कोटिंग को stainless जैसे ग्रे, ब्रॉन्ज़ और काले जैसे दबे हुए रंग देते हैं।
डाई वाली कोटिंग के उलट इन रंगों का UV से फीका पड़ना कम होता है, इसीलिए एल्युमिनियम की खिड़कियों के फ्रेम जैसे building material में लंबे समय से इस्तेमाल हुआ है। Building के सामान में ऊपर electrodeposited पेंट की परत वाली मिली-जुली कोटिंग (JIS H 8602) भी चलती है। रंग डाई से कम मिलते हैं, इसलिए चटक रंग वाले पार्ट के लिए यह तरीक़ा ठीक नहीं।
Hard Alumite (koshitsu arumaito)
Hard alumite में कम तापमान के बाथ, या organic acid मिले ख़ास बाथ से आम anodizing से ज़्यादा सख़्त और मोटी कोटिंग बनाई जाती है। JIS H 8603 ज़्यादातर wrought alloy पर कम से कम HV 400 कोटिंग hardness माँगता है (2000 series और कुछ दूसरों की सीमा कम है)। इसकी सबसे बड़ी ख़ूबी है कि कोटिंग एल्युमिनियम की नरमी की कमी पूरी कर देती है।
कोटिंग regular alumite से मोटी होती है। जापानी processors के अलग-अलग उदाहरण हैं: एक में 20–40 µm मोटाई और HV 300–400 hardness (Kasugai Alumite Kogyo), और दूसरे का कहना है कि hard कोटिंग 30–50 µm पर सबसे अच्छा काम करती है (Riken Alumite Kogyo)।
आम इस्तेमाल उन पार्ट में है जो रगड़ खाते या घिसते हैं: मशीन के पार्ट, conveying पार्ट, गाड़ी और हवाई जहाज़ के पार्ट। अपना रंग alloy पर निर्भर करता है (ग्रे, पीला-भूरा, ग्रे-काला) और clear alumite के चाँदी जैसे लुक जैसा कभी नहीं होता।
काले रंग से रंगा hard black alumite भी मिलता है। साथ ही, बनने के तरीक़े की वजह से hard कोटिंग में बारीक क्रैक होने के लिए जानी जाती है, इसलिए जिन पार्ट पर मोड़ या विकृति आती हो, वहाँ सावधानी रखें।
JIS H 8601 के Grade और JIS H 8603 के Type
ड्रॉइंग में alumite लिखते समय आधार JIS है। JIS H 8603 (hard anodic coatings) अब भी 1999 वाला एडिशन है; 20 अक्टूबर 2023 को इसे बिना बदलाव के दोबारा confirm किया गया। इसकी प्रस्तावना के अनुसार यह ISO 10074 (पहला एडिशन, 1994) से तकनीकी सामग्री बदले बिना बना है, बस marking की शर्त जोड़ी गई है।
JIS H 8601 (anodic oxide coatings) को 22 दिसंबर 2025 को संशोधित किया गया; मौजूदा एडिशन JIS H 8601:2025 है। यह ISO 7599:2018 पर आधारित है, तकनीकी बदलावों के साथ। JIS Mark certification में 21 दिसंबर 2026 तक 1999 वाला एडिशन भी लागू किया जा सकता है।
नीचे बताए गए grade, आम इस्तेमाल और नाम लिखने का तरीक़ा 1999 एडिशन के हैं, यानी वही एडिशन जिसका पाठ हम देख पाए। 2025 एडिशन में बारीकियाँ बदली हो सकती हैं, इसलिए ड्रॉइंग या spec में लिखने से पहले मौजूदा standard से मिलान कीजिए।
दोनों standard मोटाई अलग तरह से तय करते हैं। JIS H 8601:1999 में grade का चिह्न कम से कम औसत मोटाई तय करता है। JIS H 8603 में grade चिह्न नहीं होते; मोटाई खरीदार और processor आपस में तय करते हैं।
Regular alumite grade (मोटाई) से बँटता है; hard alumite type (base alloy) से।
रंगीन खाने वे grade हैं जिन्हें JIS H 8601:1999 मुख्य रूप से बाहर के इस्तेमाल के लिए बताता है। JIS H 8601 दिसंबर 2025 में संशोधित हुआ है; मौजूदा (2025) एडिशन की जाँच करें। Standard की टेबल की नक़ल नहीं की गई, सिर्फ़ सार दिया गया है।
JIS H 8601 का नाम कैसे लिखा जाता है
JIS H 8601:1999 में कोटिंग का नाम मोटाई का grade और उसके बाद क्वालिटी आइटम के चिह्न (जंग से बचाव, घिसाई, sealing क्वालिटी वग़ैरह) होता है। अगर खरीदार और processor सहमत हों, तो क्वालिटी चिह्न छोड़े जा सकते हैं और सिर्फ़ grade बचता है, जैसे standard का उदाहरण "AA-15"। जिन कोटिंग में alkali से जंग-प्रतिरोध की class तय होती है, वहाँ class का अक्षर grade के बाद आता है, जैसे "AA-10-B"।
JIS H 8603 के पाँच Type
Type base material से तय होता है, और हर type की अपनी न्यूनतम कोटिंग hardness है:
| JIS H 8603 Type | Base material | न्यूनतम hardness |
|---|---|---|
| Type 1 (ichi-shu) | Type 2 में न आने वाले wrought alloy | HV 400 |
| Type 2(a) (ni-shu (a)) | 2000 series wrought alloy | HV 250 |
| Type 2(b) (ni-shu (b)) | 7000 series, और 2% या ज़्यादा Mg वाली 5000 series | HV 300 |
| Type 3(a) (san-shu (a)) | 2% से कम Cu या 8% से कम Si वाली casting | HV 250 |
| Type 3(b) (san-shu (b)) | बाक़ी casting | पक्षों की सहमति से |
भारत में BIS का standard: IS 1868
BIS का IS 1868 "Anodic Coatings on Aluminium and its Alloys" एल्युमिनियम की anodic कोटिंग का भारतीय standard है, इसलिए regular alumite के मामले में आम तौर पर इसी का नाम सामने आता है। पर JIS H 8601 से इसके grade, मोटाई की शर्तें और टेस्ट एक जैसे हैं, यह हमने नहीं जाँचा। इसे "लगभग मिलता-जुलता" मानिए, "बिल्कुल वही" नहीं, और बदलने से पहले vendor और जापानी ग्राहक से पूछिए।
Shop की छोटी लिखावट: AA10-BK, HAA30, HA50
आपको "AA10-BK" (काला) या "HAA30" और "HA50" (hard) जैसे नोट भी दिख सकते हैं। ये JIS के चिह्न नहीं हैं, अलग-अलग processor या ग्राहक की अपनी आदत हैं। JIS H 8601:1999 में रंग का कोई चिह्न नहीं है, और JIS H 8603 में चिह्नों वाला कोई नाम तय ही नहीं है। जापानी processor Sanwa Mekki Kogyo भी "-BK" को JIS में न होने वाला आदत का लिखना बताता है।
जो छोटा नोट एक कंपनी में चलता है, उसे दूसरा supplier अलग पढ़ सकता है। ड्रॉइंग में standard का नंबर, मोटाई और रंग शब्दों में लिखिए। अगर आपको सिर्फ़ छोटे नोट वाली ड्रॉइंग मिले, तो quote देने से पहले जापानी साइड से उसका मतलब पूछिए।
Anodizing से साइज़ कितना बदलता है?
Anodizing में साइज़ की बात सबसे ज़्यादा ग़लत समझी जाती है। Plating अपनी पूरी मोटाई बाहर जोड़ती है। Anodizing में बेस मेटल कोटिंग में बदलता है, इसलिए कोटिंग का एक हिस्सा असली सतह के नीचे बनता है और बाक़ी ऊपर उगता है। साइज़ सिर्फ़ बाहर उगे हिस्से जितना बढ़ता है।
साइज़ की बढ़त सिर्फ़ बाहर वाले हिस्से जितनी है, पूरी कोटिंग की मोटाई जितनी नहीं।
रेखाचित्र। अंदर और बाहर का बँटवारा जापानी processors के डेटा में अलग है: regular के लिए करीब 1/3 और hard के लिए 1/2 (Toei Denka Kogyo), hard के लिए करीब 1/2 (Riken Alumite Kogyo), करीब 1/2 (Sanwa Mekki Kogyo), करीब 2/5 (Sun Kogyo), और hard के लिए अंदर:बाहर लगभग 1:1 (Nihon Shinkan)।
"मोटाई का आधा" शर्त वाला मोटा अंदाज़ा है
अक्सर पढ़ने को मिलता है कि पार्ट कोटिंग की आधी मोटाई जितना बढ़ता है। लेकिन processors का डेटा साथ रखें तो अनुपात बदलता दिखता है। Toei Denka Kogyo regular alumite के लिए मोटाई का करीब 1/3 और hard के लिए करीब 1/2 बताता है। Riken Alumite Kogyo hard के लिए करीब 1/2 बताता है। Sanwa Mekki Kogyo का कहना है कि सिद्धांत से आधी मोटाई मेटल के अंदर जाती है और hard कोटिंग में भी यही सिद्धांत लागू है। Sun Kogyo करीब 2/5 देता है।
अनुपात तय नहीं है, क्योंकि कोटिंग का उगना alloy, electrolyte और तापमान व करंट जैसी शर्तों से बदलता है। एक और processor, Denka Himaku Kogyo, चेताता है कि 2000, 5000, 6000 और 7000 series में बदलाव अलग-अलग होता है।
Pretreatment में chemical polishing या chemical matte etching भी थोड़ा बेस मेटल हटा देती है। कड़ी tolerance वाले पार्ट में ट्रायल पीस नापकर असली अनुपात पक्का कीजिए।
हल किए हुए उदाहरण
बाहरी व्यास (outside diameter) एक तरफ़ की बढ़त से दोगुना बढ़ता है, और होल उतना ही दोगुना घटता है। नीचे उदाहरण 1 और 2 में अनुपात मान लिया गया है और वे काल्पनिक हैं। उदाहरण 3 एक जापानी processor के तकनीकी कॉलम से है।
व्यास एक तरफ़ की बढ़त के दोगुने से बदलता है।
उदाहरण 1 और 2 की शर्तें काल्पनिक हैं। उदाहरण 3 के आँकड़े Nihon Shinkan के तकनीकी कॉलम से हैं (जो मानता है कि बाहर और अंदर लगभग बराबर उगता है), जिन्हें MONOSCOPE ने दोबारा गिना। असली अनुपात alloy और process से बदलता है।
उदाहरण 3 से दिखता है कि कोटिंग की मोटाई का फैलाव प्रोसेस से पहले की मशीनिंग tolerance को तंग कर देता है। H7 जैसे कड़े फ़िट में सिर्फ़ मशीनिंग से tolerance निभाना मुश्किल हो सकता है। ऐसे में उस जगह को mask करके बिना प्रोसेस छोड़ने, या anodizing के बाद फ़िनिश मशीनिंग करने पर विचार कीजिए।
सरफ़ेस की खुरदराहट भी आसानी से छूट जाती है। Anodizing से सतह बेयर मेटल से ज़्यादा खुरदरी हो जाती है, और कोटिंग जितनी मोटी, उतना ज़्यादा। अगर सील या सरकने वाली सतह पर roughness की शर्त है, तो processor से पूछिए कि प्रोसेस के बाद वह निभ पाएगी या नहीं।
Alloy से नतीजा कैसे बदलता है
Anodizing बेस मेटल को ही ऑक्सीडाइज़ करती है, इसलिए alloy के तत्वों का असर बहुत पड़ता है। एक जैसी शर्तों में भी अलग alloy का रंग, hardness और मोटाई अलग निकलती है। जापानी ड्रॉइंग में A5052, A6061 जैसे JIS alloy नाम होते हैं। यहाँ हम सिर्फ़ यह देखते हैं कि हर alloy परिवार anodizing कैसे लेता है।
लुक के लिए 1000, 5000 या 6000 series लीजिए। 2000 series और casting में शर्तें लगती हैं।
"बहुत अच्छा / अच्छा / ठीक-ठाक / मुश्किल" Toei Denka Kogyo की "Alumite Textbook (Basic)" की उपयुक्तता टेबल का सार है; JIS H 8603 के type और hardness standard से हैं; 7000 series में रंग का फ़र्क Sanwa Mekki Kogyo के FAQ से है। ये आम रुझान हैं, नतीजा processor पर निर्भर करता है।
ADC12 और दूसरे ज़्यादा-silicon alloy: रंग मेल नहीं खाता
ADC12, जापान का आम die-casting alloy, में 9.6–12% silicon होता है। Silicon-भरपूर और एल्युमिनियम-भरपूर हिस्सों में कोटिंग अलग रफ़्तार से बनती है, इसलिए मोटाई का फैलाव और रंग के धब्बे आम समस्या हैं।
जापानी processor Silvec अपने नापे हुए उदाहरण में ADC12 की एक ही प्लेट के अंदर मोटाई 10 से 15 µm तक अलग-अलग बताता है। एक और टेस्ट में ADC12 की दो प्लेट पर एक जैसी शर्तों में hard anodizing करके 24 जगह hardness नापी गई: HV 147 से 335 निकली, यानी सबसे ऊँचा मान सबसे नीचे के दोगुने से ज़्यादा था (ये नतीजे उसी कंपनी की शर्तों के हैं)।
कुछ processor ADC12 पर काला या hard anodizing कर लेते हैं, पर wrought alloy जैसे लुक या परफ़ॉर्मेंस की उम्मीद मत रखिए। दिखने वाले पार्ट के लिए पेंट जैसे दूसरे फ़िनिश देखिए। अगर anodizing ही चुनें, तो पास-फ़ेल की सीमा तय करने वाले boundary sample (限度見本, gendo mihon) पहले तय कर लीजिए।
2000 और 7000 series: मज़बूती के साथ शर्तें भी आती हैं
2000 series (duralumin परिवार) में तांबा ज़्यादा होता है, इसलिए यह anodizing के लिए कम उपयुक्त है। JIS H 8603 इसे Type 2(a) में रखता है, जिसकी hardness की शर्त Type 1 से कम (न्यूनतम HV 250) है। 7000 series Type 2(b) है, न्यूनतम HV 300, यह भी Type 1 से कम।
अगर मज़बूती के लिए ये alloy चाहिए, तो मानकर चलिए कि anodizing के बाद hardness और रंग 1000 या 6000 series के पार्ट जैसे नहीं होंगे, और ज़रूरी परफ़ॉर्मेंस processor से तय कर लीजिए। दूसरी धातुओं से जुड़े हुए पार्ट को anodize करने से बचिए, और अलग-अलग alloy को एक बैच में साथ प्रोसेस मत कीजिए; दोनों से मोटाई और रंग असमान होते हैं।
Alumite का ड्रॉइंग नोट कैसे लिखें (और पढ़ें)
Anodizing की बहुत-सी दिक़्क़तें अधूरी ड्रॉइंग से शुरू होती हैं। अगर नोट में सिर्फ़ "alumite treatment" (陽極酸化処理) लिखा है, तो processor प्रकार या मोटाई तय नहीं कर सकता। ड्रॉइंग पढ़ने की बुनियादी बातों के लिए जापानी इंजीनियरिंग ड्रॉइंग वाला लेख देखिए; यहाँ सिर्फ़ alumite की ख़ास बातें हैं।
पूरे नोट में क्या-क्या होना चाहिए
कम से कम ये बातें ड्रॉइंग के नोट में होनी चाहिए:
- प्रकार और standard: regular alumite के लिए JIS H 8601, hard के लिए JIS H 8603
- मोटाई: JIS H 8601 में grade (जैसे AA10); JIS H 8603 में tolerance के साथ मान (जैसे 30 ±5 µm)
- रंग: clear (बिना रंग), काला, या रंगीन हो तो color sample नंबर या boundary sample
- Sealing: जिस hard कोटिंग में घिसाई सहना मायने रखता है, वहाँ "बिना seal" लिखिए
- साइज़: ड्रॉइंग का साइज़ प्रोसेस से पहले का है या बाद का
- प्रोसेस का दायरा: कौन-सी सतहें mask होंगी, कौन-से होल या थ्रेड बिना प्रोसेस रहेंगे
साथ ही बता दीजिए कि processor पार्ट को jig पर कहाँ पकड़ सकता है (जहाँ संपर्क का निशान चलेगा), ताकि दिखने वाली सतह पर निशान न आए।
JIS H 8603 ख़ुद भी बताता है कि purchase order या process spec में क्या लिखा होना चाहिए: कोटिंग का type, base material (composition और temper), ज़रूरी सतहें और masking वाले हिस्से, चाहिए मोटाई और tolerance, पसंदीदा संपर्क बिंदु, और ज़रूरत हो तो प्रोसेस से पहले और बाद के साइज़ व tolerance।
Standard, मोटाई, रंग, sealing, साइज़ का आधार और प्रोसेस का दायरा, सब शब्दों में लिखिए।
2. ड्रॉइंग के साइज़ anodizing के बाद के हैं
3. मोटी चेन लाइन से दिखाए φ20 H7 बोर और M6 थ्रेड को mask करें; प्रोसेस न करें
4. संपर्क बिंदु पिछली सतह पर
2. रंग boundary sample के अनुसार
3. ड्रॉइंग के साइज़ anodizing से पहले के हैं
4. Earth लगाने वाली सतह (मोटी चेन लाइन) को mask करें ताकि बिजली का संपर्क बना रहे
सभी पार्ट, साइज़ और नोट काल्पनिक हैं। अगर आपकी कंपनी का ड्रॉइंग नियम या ग्राहक की अपनी माँग हो, तो उसी को मानिए।
Anodizing से पहले का साइज़ या बाद का: कौन-सा लागू है?
यह इस आधार पर तय कीजिए कि पार्ट का फ़ंक्शन किस हालत में पक्का होना चाहिए। फ़िट और असेंबली पर असर डालने वाले साइज़ तैयार पार्ट पर पक्के किए जाते हैं, इसलिए उन्हें "प्रोसेस के बाद" लिखा जाता है और मशीनिस्ट प्रोसेस से पहले का साइज़ उल्टा गिनकर निकालता है।
लेकिन "प्रोसेस के बाद" लिखने से यह अस्पष्ट रह सकता है कि साइज़ की ज़िम्मेदारी मशीनिस्ट की है या processor की। कुछ ड्रॉइंग में सिर्फ़ ज़रूरी साइज़ "प्रोसेस के बाद" लिखे जाते हैं और बाक़ी "प्रोसेस से पहले" रहते हैं। कुछ में कुछ साइज़ anodizing के बाद फ़िनिश मशीनिंग के लिए तय होते हैं। जो भी तरीक़ा हो, ऑर्डर देने से पहले processor के साथ ज़िम्मेदारी साफ़ कर लीजिए।
Masking, थ्रेड, फ़िट और किनारे
होल और थ्रेड पर भी आम तौर पर कोटिंग चढ़ती है, हालाँकि होल के अंदर गहराई में पतली रहती है। थ्रेड की चोटी और जड़ दोनों पर कोटिंग चढ़ती है, जिससे pitch diameter बदलता है, इसलिए कड़ी tolerance वाले होल और थ्रेड को mask करने पर विचार कीजिए। एक processor का उदाहरण: कड़ी tolerance वाले होल और helical insert वाले tapped होल में रबड़ प्लग या स्क्रू लगाए जाते हैं, और सपाट या मुड़ी सतहों पर masking टेप या masking पेंट लगाया जाता है।
स्टील या stainless के helical insert जैसे एल्युमिनियम से अलग धातु के पार्ट pretreatment या anodizing के घोल में घुल सकते हैं, इसलिए helical insert anodizing के बाद लगाइए।
किनारों पर भी ध्यान दीजिए। तीखे किनारे पर कोटिंग एकसार नहीं बनती और चिप होने या उखड़ने का ख़तरा रहता है, इसलिए मोटाई के हिसाब से chamfer या radius दीजिए। सुझाई गई वैल्यू processor और रेफ़रेंस के हिसाब से अलग हैं, इसलिए मोटी hard कोटिंग में डिज़ाइन के समय ही पूछ लीजिए।
असेंबली को जोड़कर anodize मत कीजिए। जोड़ों के बीच electrolyte फँसा रह सकता है और पार्ट को गला सकता है, इसलिए असेंबली anodizing के बाद कीजिए। Blind होल और tapped होल को प्रोसेस के लिए भेजने से पहले chips (धातु का बुरादा) और तेल अच्छे से साफ़ कर दीजिए।
Inspection: मोटाई कैसे नापी जाती है
जापानी standard में मोटाई नापने के दो तरीक़े हैं: माइक्रोस्कोप से क्रॉस-सेक्शन (JIS H 8680-1) और eddy current (JIS H 8680-2)। क्रॉस-सेक्शन में पार्ट काटना पड़ता है, यानी यह destructive जाँच है। इंस्पेक्शन किस तरीक़े से होगा, यह पहले से तय कर लीजिए।
चेकलिस्ट: जापानी ड्रॉइंग पर quote देने या anodize करने से पहले
जब किसी जापानी ड्रॉइंग या purchase order में alumite लिखा हो, तब यह लिस्ट इस्तेमाल कीजिए, चाहे आप खरीदार हों, मशीनिस्ट हों या स्थानीय processor।
- प्रकार: clear, काला/रंगीन (डाई), electrolytic coloring या hard
- Standard और एडिशन: JIS H 8601 (1999 या 2025 एडिशन?) या JIS H 8603:1999
- मोटाई: grade (AA10 आदि) या tolerance के साथ मान (30 ±5 µm आदि)
- रंग: बिना रंग, काला, या रंगीन तो sample नंबर या boundary sample
- Sealing: seal की हुई या बिना seal (ख़ासकर hard कोटिंग में)
- साइज़: प्रोसेस से पहले का या बाद का, और ज़िम्मेदारी किसकी
- Masking: बोर, थ्रेड, earth वाली सतहें, और ड्रॉइंग में कैसे दिखाई गई हैं
- संपर्क बिंदु: rack के निशान कहाँ चलेंगे
- Alloy और temper: जैसे A6063-T5, ADC12
- Pretreatment: matte या chemical polish, sample हो तो साथ में
- Electrolyte, अगर तय हो: sulfuric या oxalic
- ज़रूरी परफ़ॉर्मेंस और इस्तेमाल: घिसाई, गर्मी, insulation, बाहर का एक्सपोज़र
- Inspection: मोटाई नापने का तरीक़ा (क्रॉस-सेक्शन या eddy current) और कितनी जगह नापना है
- छोटा नोट: JIS से बाहर के कोड (AA10-BK, HAA30) का मतलब जापानी साइड से पक्का किया गया
- स्थानीय spec: अगर आप MIL-A-8625, IS 1868 या दूसरे standard से प्रोसेस करना चाहते हैं, तो जापानी ग्राहक की मंज़ूरी लिखित में
जापानी साइड को पूछताछ का नमूना
जापान को ईमेल आम तौर पर अंग्रेज़ी में जाता है, इसलिए नीचे का नमूना अंग्रेज़ी में है। कोष्ठक वाली जगहें बदलकर quote से पहले भेज दीजिए:
Subject: Anodizing (alumite) requirements for drawing [drawing number]
We are reviewing drawing [drawing number], rev. [x]. The surface treatment note reads "[note as written, e.g., koshitsu arumaito 30 µm]." Before we quote, please confirm the following:
1. Applicable standard and edition (JIS H 8601:1999 / :2025, or JIS H 8603:1999)
2. Coating thickness and tolerance, and whether the value is a minimum or nominal
3. Color (undyed / black / other) and whether a boundary sample will be provided
4. Sealed or unsealed
5. Whether the dimensions shown apply before or after anodizing
6. Areas to be masked and acceptable contact points
7. Thickness inspection method (eddy current or cross-section) and sample size
8. Whether processing to [MIL-A-8625 Type II/III, IS 1868, or local standard] is acceptable as an alternativeThank you.
इस गाइड की सीमाएँ
- यहाँ JIS H 8601 के grade, आम इस्तेमाल और नाम लिखने का तरीक़ा 1999 एडिशन से हैं। 2025 एडिशन में बारीकियाँ अलग हो सकती हैं; मौजूदा standard देखिए।
- MIL-A-8625 से मिलान सिर्फ़ process के स्तर की तुलना है। JIS और MIL में मोटाई, टेस्ट और पास की शर्तें अलग हैं, इसलिए ग्राहक की सहमति के बिना JIS नोट की जगह MIL नोट नहीं लिखा जा सकता।
- IS 1868 का नाम और विषय हमने देखा, पर उसके grade, मोटाई और टेस्ट की JIS से तुलना नहीं की। Hard anodizing के लिए BIS का अलग standard हमने नहीं जाँचा।
- बढ़त का अनुपात (मोटाई का 1/3 से 1/2) जापानी processors के प्रकाशित डेटा का मोटा अंदाज़ा है। कड़ी tolerance में ट्रायल पीस नापकर पक्का कीजिए।
- Alloy की उपयुक्तता की रेटिंग आम रुझान हैं। नतीजा processor के उपकरण और अनुभव पर निर्भर करता है।
- ड्रॉइंग लिखने की आदतें कंपनी और ग्राहक के हिसाब से अलग हैं। ग्राहक का अपना ड्रॉइंग standard हो तो वही यहाँ के नमूनों से ऊपर है।
अक्सर पूछे जाने वाले सवाल (FAQ)
जापानी ड्रॉइंग में "alumite" का क्या मतलब है?
Alumite (arumaito) एल्युमिनियम की anodizing के लिए जापान का आम शब्द है; औपचारिक नाम 陽極酸化処理 (yokyoku sanka shori) है। ड्रॉइंग या ऑर्डर में सिर्फ़ इस शब्द के भरोसे मत रहिए। साथ में JIS H 8601 या JIS H 8603 जैसा standard नंबर भी लिखिए।
क्या hard alumite और Type III hard anodizing एक ही चीज़ हैं?
दोनों तुलनीय process हैं, पर एक-दूसरे की जगह चलने वाले spec नहीं। JIS H 8603 base alloy के type के हिसाब से न्यूनतम hardness तय करता है और मोटाई खरीदार व processor की सहमति पर छोड़ता है, जबकि MIL-A-8625 Type III की अपनी शर्तें हैं। एक की जगह दूसरा लगाने से पहले ग्राहक की मंज़ूरी लीजिए।
क्या स्टील या stainless steel के पार्ट anodize हो सकते हैं?
नहीं। Anodizing एल्युमिनियम बेस मेटल को ही कोटिंग में बदलती है, इसलिए स्टील या stainless पर यह काम नहीं करती। एल्युमिनियम पार्ट में लगे स्टील या stainless के helical insert भी pretreatment या anodizing के घोल में घुल सकते हैं।
क्या काला anodizing बाहर फीका पड़ जाता है?
पड़ सकता है। ज़्यादातर काला alumite organic डाई से रंगा जाता है, जो UV और गर्मी से फीकी पड़ती है। जिन पार्ट का रंग बाहर टिकना ज़रूरी है, वहाँ electrolytic coloring (जो UV से कम फीकी पड़ती है) या पेंट के साथ मिली कोटिंग देखिए।
Anodic कोटिंग की मोटाई कैसे नापते हैं?
माइक्रोस्कोप से क्रॉस-सेक्शन (JIS H 8680-1) या eddy current (JIS H 8680-2) से। क्रॉस-सेक्शन में पार्ट नष्ट हो जाता है, इसलिए ऑर्डर देने से पहले processor के साथ तरीक़ा तय कर लीजिए।
स्रोत
- JIS H 8601 (anodic oxide coatings on aluminium and its alloys): Japanese Standards Association, JSA Webdesk (JIS H 8601:2025, 22 दिसंबर 2025 को संशोधित) (जापानी); kikakurui.com, 1999 एडिशन का पाठ (जापानी)
- JIS H 8603:1999 (hard anodic oxide coatings on aluminium and its alloys): kikakurui.com, standard का पाठ (जापानी); JSA Webdesk (जापानी)
- JIS B 0001:2019 (technical drawings for mechanical engineering, special-designation lines): kikakurui.com (जापानी)
- IS 1868 (Anodic Coatings on Aluminium and its Alloys), BIS: Internet Archive, Public.Resource.Org (BIS का प्रकाशित पाठ)
- ISO 10074:2021 (hard anodic oxidation coatings on aluminium and its alloys): ISO
- MIL-A-8625 के type और class: Aluminum Anodizers Council, "Military Specification MIL-A-8625"
- रंग चढ़ाने के तरीक़े और grade का इस्तेमाल: Japan Aluminium Association, "8. Surface Treatment" (जापानी)
- कोटिंग की बनावट और alloy तत्वों का असर: Y. Tanaka, "Voltage and Current Control in Anodizing," Hyomen Gijutsu Vol. 68, No. 5 (2017) (जापानी)
- कोटिंग की बनावट, sealing, alloy की उपयुक्तता, साइज़ में बदलाव, ऑर्डर की शर्तें: Toei Denka Kogyo, "Alumite Textbook (Basic)" (जापानी)
- Hard anodizing की परिभाषा, मोटाई, sealing, साइज़: Riken Alumite Kogyo, "Hard Anodic Oxide Coatings" (जापानी)
- Electrolytic coloring और sealing: Sankyo Material, "Coatings (Alumite)" (जापानी)
- साइज़ में बदलाव: Sanwa Mekki Kogyo FAQ (जापानी); Sun Kogyo, "Dimensional Change from Plating and Anodizing" (जापानी)
- फ़िट tolerance और प्रोसेस से पहले का लक्ष्य साइज़: Nihon Shinkan तकनीकी कॉलम (जापानी)
- होल और थ्रेड में कोटिंग, masking, helical insert: Sanwa Mekki Kogyo FAQ (जापानी); Ueda Alumite Kogyo FAQ (जापानी); Koike Techno (जापानी)
- 7000 series में रंग का फ़र्क: Sanwa Mekki Kogyo FAQ (जापानी)
- इंडस्ट्री में लिखने का तरीक़ा: Sanwa Mekki Kogyo, "How is anodizing notated?" (जापानी)
- Alloy के हिसाब से मशीनिंग की सावधानियाँ: Denka Himaku Kogyo (जापानी)
- ADC12 की anodizing: Silvec, "Anodizing for Aluminum Die Castings" (जापानी)
- Hard anodizing की मोटाई और hardness के उदाहरण: Kasugai Alumite Kogyo (जापानी)
मूल जापानी लेखयह गाइड जापान के पाठकों के लिए लिखे गए MONOSCOPE के एक लेख पर आधारित है: アルマイトの種類と違い|白・黒・硬質の膜厚と寸法変化、図面指示
संपादक के बारे में
 MONOSCOPE संपादकीय टीमFOUNDER & EDITOR
प्लांट उपकरण निर्माता और प्लांट इंजीनियरिंग कंपनी में लगभग दस साल तक उपकरणों के प्रस्ताव, डिज़ाइन और कमीशनिंग का काम करने के बाद डिजिटल मार्केटिंग में आए। आज B2B निर्माताओं को वेब कंसल्टिंग देते हैं, ताकि वे अपने उत्पाद और तकनीक आसानी से समझा सकें। जापान के राष्ट्रीय लाइसेंस Energy Manager और तृतीय श्रेणी चीफ़ इलेक्ट्रिकल इंजीनियर धारक।
2017 से एक इंजीनियरिंग ब्लॉग (500 से ज़्यादा लेख) और लगभग 20,000 सब्सक्राइबर वाला जापानी YouTube चैनल चलाते हैं। हर गाइड जापानी शॉप फ़्लोर के नज़रिए से लिखा जाता है और उद्धृत मानकों से मिलाकर जाँचा जाता है।