ความหยาบผิว Ra Rz ตาม JIS: อ่านสัญลักษณ์ ▽▽▽ บนแบบญี่ปุ่น
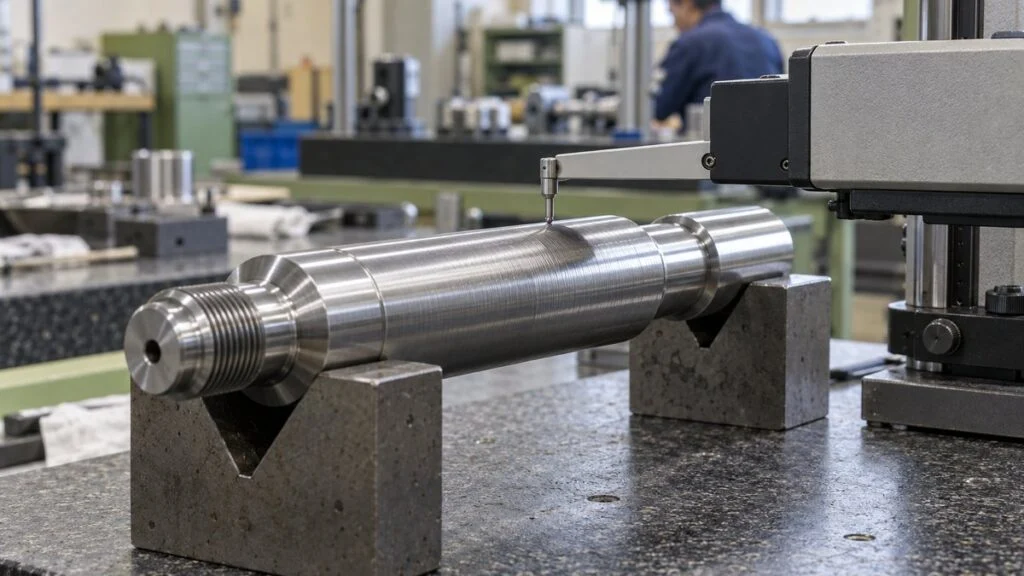
แบบงานมาถึงจากลูกค้าหรือซัพพลายเออร์ญี่ปุ่น พื้นผิวหนึ่งเขียนว่า Ra 1.6 ผิวซีลเขียนว่า Rz 6.3 ส่วนแบบเก่าในชุดเดียวกันมี ▽▽▽ ข้างรูเจาะ และ "6.3S" ที่หน้าแปลน ทั้งสี่แบบคือการระบุความหยาบผิว (表面粗さ, hyomen arasa) แต่มาจาก JIS (มาตรฐานอุตสาหกรรมญี่ปุ่น) คนละฉบับ และบางแบบเป็นสัญลักษณ์เก่าที่มาตรฐานปัจจุบันไม่ใช้แล้ว
การอ่านให้ถูกสำคัญ เพราะสัญลักษณ์เดียวกันอาจมีความหมายต่างกัน Ra กับ Rz วัดคนละลักษณะของผิว ถ้าวัดผิวเดียวกัน ค่า Rz จะมากกว่า Ra หลายเท่า และตัว "Rz" เองก็เปลี่ยนความหมายใน JIS B 0601 ฉบับปี 2001 ถ้าฝ่ายผลิตกับฝ่ายตรวจสอบอ่านแบบเก่าไม่ตรงกัน ชิ้นงานอาจทำตามตัวเลขหนึ่งแต่ถูกตัดสินด้วยอีกตัวเลขหนึ่ง
บทความนี้อธิบายว่า Ra และ Rz วัดอะไร วิธีอ่าน Rz เก่า, Rmax และสัญลักษณ์สามเหลี่ยม (▽) และ JIS สัมพันธ์กับ ISO 4287, ISO 21920 และ ASME B46.1 อย่างไร รวมถึงความหยาบที่งานแต่ละกระบวนการทำได้ ท้ายบทความมีตารางอ้างอิงด่วน เช็กลิสต์สิ่งที่ต้องยืนยันกับฝ่ายญี่ปุ่น ตัวอย่างข้อความสอบถาม และ FAQ สถานะของมาตรฐานตรวจสอบ ณ วันที่ 1 ตุลาคม ค.ศ. 2026
สารบัญ
- ตารางอ้างอิงด่วน: สัญลักษณ์ความหยาบผิวบนแบบญี่ปุ่น
- Ra กับ Rz: ตัวเลขแต่ละตัววัดอะไร
- JIS B 0601 Ra และ Rz: Rz เก่า เทียบกับ Rz ใหม่
- มาตรฐานที่ใช้อยู่ตอนนี้: JIS, ISO 4287 และ ISO 21920
- วิธีอ่านสัญลักษณ์ลักษณะผิวของ JIS
- สัญลักษณ์สามเหลี่ยม (▽▽▽) บนแบบญี่ปุ่น
- Ra ที่งานแต่ละกระบวนการทำได้
- วิธีวัดความหยาบผิว
- ระบุความหยาบละเอียดกว่า ยิ่งดีเสมอไปหรือไม่
- นำไปใช้ได้ทันที: เช็กลิสต์ที่ต้องยืนยันกับฝ่ายญี่ปุ่น
- ข้อจำกัดของบทความนี้
- สรุป
- FAQ
- แหล่งอ้างอิง
ตารางอ้างอิงด่วน: สัญลักษณ์ความหยาบผิวบนแบบญี่ปุ่น
ใช้ตารางนี้ดูก่อนว่าที่เห็นบนแบบคืออะไร แล้วอ่านรายละเอียดในหัวข้อถัด ๆ ไป
| สิ่งที่เห็นบนแบบ | โดยทั่วไปหมายถึง | มาจากไหน | ควรทำอะไร |
|---|---|---|---|
| Ra 1.6 | ค่าเฉลี่ยเลขคณิตของความหยาบ ค่าสูงสุด 1.6 µm (ประมาณ 63 µin) | JIS B 0031 / B 0601 ฉบับปัจจุบัน (นิยาม Ra เหมือนใน ISO 4287) | วัด Ra ตามที่ระบุ |
| Rz 6.3 บนแบบที่ใช้ JIS B 0601:2001 หรือใหม่กว่า | ความสูงสูงสุดของโปรไฟล์ (maximum height) ค่าสูงสุด 6.3 µm | JIS B 0601:2001 เป็นต้นมา (ตรงกับ Rz ของ ISO 4287) | วัด Rz (ความสูงสูงสุด) |
| Rz บนแบบที่ใช้ JIS B 0601:1994 หรือเก่ากว่า | อาจหมายถึง ten-point mean roughness (ปัจจุบันเรียก RzJIS) | JIS B 0601:1994 และก่อนหน้า | ดูวันที่ของแบบและมาตรฐานที่อ้าง แล้วยืนยันเป็นลายลักษณ์อักษร |
| Ry, Rmax หรือค่าที่มี "S" ต่อท้าย (เช่น 6.3S) | ความสูงสูงสุด (คือ Rz ในปัจจุบัน) | JIS B 0601:1994 (Ry), 1982 (Rmax) | ถือเป็นความสูงสูงสุด และยืนยันฉบับของมาตรฐาน |
| ค่าที่มี "a" ต่อท้าย (เช่น 1.6a) | ค่าเฉลี่ยเลขคณิตของความหยาบ (Ra) | สัญลักษณ์ JIS รุ่นเก่า | อ่านเป็น Ra |
| ค่าที่มี "Z" ต่อท้าย (เช่น 6.3Z) | Ten-point mean roughness (Rz เก่า ปัจจุบันคือ RzJIS) | สัญลักษณ์ JIS รุ่นเก่า | ตกลงกันว่าจะใช้ RzJIS หรือค่าอื่นแทน |
| ▽▽▽▽ / ▽▽▽ / ▽▽ / ▽ | สัญลักษณ์ความเรียบผิวแบบเก่า ยิ่งมีสามเหลี่ยมมาก ผิวยิ่งเรียบ | สัญลักษณ์ JIS รุ่นเก่า ช่วงค่ามาจากตารางอ้างอิงของฉบับปี 1994 | ใช้ช่วง Ra ในรูปที่ 6 เป็นแนวทางเท่านั้น และตกลงค่า Ra ที่ชัดเจน |
| ~ (เส้นหยัก) | ผิวที่ไม่ผ่านการตัดเฉือน (ผิวหล่อ ผิวตีขึ้นรูปตามสภาพเดิม) | สัญลักษณ์ความเรียบผิวแบบเก่า | ยืนยันว่ามีข้อจำกัดค่าใด ๆ หรือไม่ |
Ra กับ Rz: ตัวเลขแต่ละตัววัดอะไร
สรุปสั้น ๆ คือ Ra เป็นค่าเฉลี่ยของยอดและร่องทั้งโปรไฟล์ ส่วน Rz คือระยะจากยอดสูงสุดถึงร่องลึกสุด JIS เรียก Ra ว่าค่าเฉลี่ยเลขคณิตของความหยาบ (算術平均粗さ, sanjutsu heikin arasa) และเรียก Rz ว่าความหยาบความสูงสูงสุด (最大高さ粗さ, saidai takasa arasa) ทั้งสองมีหน่วยเป็นไมโครเมตร (µm)
ถ้าขยายผิวชิ้นงานที่ผ่านการตัดเฉือน จะเห็นยอดและร่องเล็ก ๆ ต่อกันเป็นแถว ตัดผิวนั้นตามขวาง แล้วตัดความคลื่น (waviness) ที่ความยาวคลื่นยาวออก จะได้โปรไฟล์ความหยาบ Ra และ Rz คำนวณจากช่วงความยาวหนึ่งของโปรไฟล์นี้ ซึ่งเรียกว่าความยาวอ้างอิง (sampling length)
Ra คือค่าเฉลี่ยของระยะห่างจากเส้นค่าเฉลี่ย ส่วน Rz คือระยะระหว่างยอดสูงสุดกับร่องลึกสุด
ภาพนี้แสดงแนวคิดเท่านั้น ไม่ใช่โปรไฟล์ที่วัดจริง นิยามอ้างอิง JIS B 0601:2013
Ra คือค่าเฉลี่ยของระยะห่างสัมบูรณ์ระหว่างโปรไฟล์กับเส้นค่าเฉลี่ย เพราะเฉลี่ยทั้งโปรไฟล์ รอยขีดข่วนเส้นเดียวจึงแทบไม่ทำให้ค่าเปลี่ยน ความนิ่งนี้ทำให้ Ra ถูกใช้กันแพร่หลายในการระบุความหยาบของชิ้นงานโดยรวม
Rz คือความสูงของยอดสูงสุดบวกกับความลึกของร่องลึกสุดในความยาวอ้างอิง ถ้ามียอดโผล่ออกมาหรือรอยลึกเพียงจุดเดียว ค่า Rz จะสะท้อนทันที นักออกแบบจึงมักระบุ Rz ที่ผิวซีลและผิวเลื่อนไถล (ผิวที่เสียดสีกับชิ้นส่วนคู่) ซึ่งข้อบกพร่องเล็ก ๆ เฉพาะจุดอาจทำให้รั่วหรือสึกหรอ
สองค่านี้มองคนละลักษณะ ตัวเลขจึงไม่เท่ากัน แม้เป็นผิวเดียวกัน
นิยามตาม JIS B 0601:2013 ส่วนการใช้งานทั่วไปสรุปจากเอกสารเทคนิคของผู้ผลิตและผู้รับจ้างงานตัดเฉือน
JIS B 0601 Ra และ Rz: Rz เก่า เทียบกับ Rz ใหม่
Rz บนแบบญี่ปุ่นรุ่นเก่าอาจไม่ได้มีความหมายเหมือน Rz ในปัจจุบัน JIS B 0601 ถึงฉบับปี 1994 ใช้ Rz หมายถึง ten-point mean roughness (十点平均粗さ, juten heikin arasa) ตั้งแต่ฉบับปี 2001 Rz หมายถึงความหยาบความสูงสูงสุด สัญลักษณ์เหมือนกัน แต่วิธีคำนวณต่างกัน
Ten-point mean roughness คือค่าเฉลี่ยความสูงของ 5 ยอดที่สูงที่สุด บวกกับค่าเฉลี่ยความลึกของ 5 ร่องที่ลึกที่สุด เพราะเฉลี่ยข้างละ 5 จุด ตัวเลขจึงมักน้อยกว่า Rz ปัจจุบัน ซึ่งขึ้นกับยอดสูงสุดจุดเดียวและร่องลึกสุดจุดเดียว
สัญลักษณ์ของความสูงสูงสุดก็เปลี่ยนด้วย: Rmax ในฉบับปี 1982, Ry ในฉบับปี 1994 และ Rz ตั้งแต่ปี 2001 ส่วน ten-point mean roughness ถูกตัดออกจากมาตรฐานสากล ISO 4287:1997 แต่เพราะอุตสาหกรรมญี่ปุ่นใช้กันแพร่หลาย JIS จึงเก็บไว้ในภาคผนวกเพื่อเป็นข้อมูลอ้างอิง ภายใต้สัญลักษณ์ RzJIS
ข้อควรระวังสำหรับคนไทย: เอกสารภาษาไทยบางแห่งยังอธิบาย Rz ว่าเป็น ten-point mean roughness อยู่ ถ้าเจอคำอธิบายแบบนี้ อย่าเพิ่งสรุป ให้ดูว่าแบบหรือใบสั่งงานอ้างมาตรฐานฉบับปีไหน
Rz เปลี่ยนความหมายในฉบับปี 2001
จัดทำจากเนื้อหาหลักและภาคผนวก JA, JB ของ JIS B 0601:2013 และเอกสารเทคนิคของ Mitutoyo และ Keyence
JIS B 0031:2003 ซึ่งเป็นมาตรฐานการระบุลักษณะผิวบนแบบ มีหลักว่า ข้อกำหนดที่เขียนตามมาตรฐานเก่า ให้ตีความตามกฎที่ใช้อยู่ในเวลานั้น กล่าวอีกอย่างคือ Rz บนแบบหมายถึงความสูงสูงสุดหรือ ten-point mean ขึ้นกับว่าแบบทำเมื่อไรและอ้างมาตรฐานฉบับไหน
แบบรุ่นเก่าอาจมีตัวอักษรต่อท้ายตัวเลข เช่น "1.6a", "6.3S" หรือ "6.3Z" ในตารางอ้างอิงของผู้ผลิตที่นำมาจากมาตรฐานเก่า "a" คือค่าเฉลี่ยเลขคณิตของความหยาบ "S" (หรือ "s") คือความสูงสูงสุด และ "Z" (หรือ "z") คือ ten-point mean roughness
เมื่อนำแบบเก่ามาใช้ซ้ำ หรือได้รับแบบที่เขียนแบบเก่า ให้ดูช่องรายละเอียดแบบ (表題欄, hyodai-ran / title block) และหมายเหตุว่าอ้างมาตรฐานใด ถ้ายังไม่ชัด ให้ตกลงกับฝ่ายญี่ปุ่นก่อนเริ่มงาน เช่น เขียนข้อกำหนด ten-point mean ใหม่เป็น RzJIS เพื่อให้ผู้สั่งและผู้ผลิตอ่านค่าเดียวกัน
มาตรฐานที่ใช้อยู่ตอนนี้: JIS, ISO 4287 และ ISO 21920
จากรายการของสมาคมมาตรฐานญี่ปุ่น (Japanese Standards Association: JSA) ณ วันที่ 1 ตุลาคม ค.ศ. 2026 JIS B 0601:2013 เป็นมาตรฐานนิยามพารามิเตอร์ และ JIS B 0031:2003 เป็นมาตรฐานการระบุบนแบบ ทั้งสองฉบับยังไม่ถูกยกเลิกหรือแทนที่
JIS B 0031 มีฉบับแก้ไขเพิ่มเติม (Amendment 1) ในเดือนมีนาคม ค.ศ. 2022 ซึ่งเป็นการปรับตามการเปลี่ยนมาตรฐานตัวกรอง (filter) ที่ JIS B 0031 อ้างถึง ไม่ได้เปลี่ยนสัญลักษณ์บนแบบ
นิยาม การระบุบนแบบ และการวัด แยกอยู่คนละมาตรฐาน
สถานะของ JIS ตรวจจากรายการของ JSA Webdesk เมื่อวันที่ 1 ตุลาคม ค.ศ. 2026
ฝั่งมาตรฐานสากล ISO ออกชุด ISO 21920 ในเดือนธันวาคม ค.ศ. 2021 แทนที่ ISO 4287, ISO 4288, ISO 1302 และมาตรฐานอื่น ดังนั้นฉบับ ISO ที่ JIS ปัจจุบันสอดคล้องอยู่จึงถูกแทนที่ไปแล้ว
ตอนตรวจสอบ ในรายการของ JSA ยังไม่พบ JIS ที่สอดคล้องกับ ISO 21920 แต่ JSA จำหน่ายฉบับแปลภาษาญี่ปุ่นของมาตรฐานนี้
เพื่อไม่ให้สับสน ให้ อ่านแบบญี่ปุ่นด้วย JIS B 0601:2013 และ JIS B 0031:2003 และถ้าแบบอ้าง ISO 21920 ให้ถือเป็นมาตรฐานอีกชุดหนึ่ง ISO 21920 เปลี่ยนวิธีคำนวณพารามิเตอร์บางตัว และมีบทวิเคราะห์ทางเทคนิคระบุว่าผิวเดียวกันอาจได้ค่าต่างกัน
JIS เริ่มปรับตามแล้ว รายการ JIS ที่วางแผนแก้ไขของ JSA (ณ วันที่ 11 กันยายน ค.ศ. 2026) มีการปรับ JIS B 0031 ให้ตรงกับ ISO 21920-1 และ JIS B 0633 ให้ตรงกับ ISO 21920-3 โดยกำหนดเริ่มร่างในเดือนกรกฎาคม ค.ศ. 2026
ยังไม่มีการประกาศกำหนดเวลาแก้ไข ดังนั้นเวลาอ้างมาตรฐานบนแบบหรือในเอกสารภายใน ให้เขียนปีของฉบับไว้ด้วย และควรทราบว่าชุด JIS B 0681 เป็นมาตรฐานความหยาบแบบพื้นที่ (3 มิติ) ใช้คู่ขนานกับพารามิเตอร์แบบเส้นอย่าง Ra และ Rz ไม่ได้มาแทนที่
บทความนี้ไม่ได้เทียบกับ มอก. (มาตรฐานผลิตภัณฑ์อุตสาหกรรมของไทย) เพราะยังยืนยันมาตรฐานที่ตรงกับเรื่องนี้ไม่ได้ ถ้าลูกค้าหรือเอกสารอ้างถึง มอก. ให้ขอเลขมาตรฐานและปีที่ใช้ แล้วยืนยันกับผู้ออกแบบ
ASME B46.1 และหน่วยไมโครนิ้ว (µin)
ถ้าทำงานให้ลูกค้าอเมริกัน แบบอาจใช้ ASME B46.1 (Surface Texture: Surface Roughness, Waviness, and Lay) และระบุ Ra เป็นไมโครนิ้ว (µin) การแปลงหน่วยแน่นอน: 1 µin = 0.0254 µm หรือ 1 µm ≈ 39.37 µin ในทางปฏิบัติ ตารางมักจับคู่ค่าที่ JIS/ISO นิยมใช้กับค่า µin ที่ปัดเศษ เช่น 0.8 µm = 32 µin และ 1.6 µm = 63 µin
เอกสารหน้าแปลนและท่อของสหรัฐฯ บางฉบับใช้คำว่า AARH (arithmetic average roughness height) สำหรับความหยาบเฉลี่ยแบบเดียวกับ Ra บทความนี้เทียบเฉพาะหน่วยเท่านั้น ไม่ได้เทียบนิยามพารามิเตอร์อื่น cutoff หรือเกณฑ์ตัดสินของ ASME กับ JIS ถ้าชิ้นงานต้องผ่านทั้งสองมาตรฐาน ให้ยืนยันเรื่องเหล่านั้นแยกต่างหาก
| Ra (µm, JIS/ISO) | Ra (µin, ค่าที่ใช้กันทั่วไป) | ค่าแปลงที่แน่นอน (µin) |
|---|---|---|
| 0.025 | 1 | 0.98 |
| 0.05 | 2 | 1.97 |
| 0.1 | 4 | 3.94 |
| 0.2 | 8 | 7.87 |
| 0.4 | 16 | 15.7 |
| 0.8 | 32 | 31.5 |
| 1.6 | 63 | 63.0 |
| 3.2 | 125 | 126 |
| 6.3 | 250 | 248 |
| 12.5 | 500 | 492 |
| 25 | 1000 | 984 |
| 50 | 2000 | 1969 |
วิธีอ่านสัญลักษณ์ลักษณะผิวของ JIS
ให้ดูรูปทรงของสัญลักษณ์รูปเครื่องหมายถูกก่อน เพื่อดูว่าอนุญาตให้ตัดเฉือนเอาเนื้อวัสดุออกหรือไม่ แล้วอ่านพารามิเตอร์และค่าที่อยู่ข้าง ๆ เพื่อดูข้อกำหนด JIS เรียกความหยาบ ความคลื่น รอยตำหนิ และลักษณะอื่นรวมกันว่าลักษณะผิว (表面性状, hyomen seijo) และกำหนดสัญลักษณ์พื้นฐานไว้ 3 แบบ
รูปทรงของสัญลักษณ์บอกว่าต้องเอาเนื้อวัสดุออกหรือไม่ ส่วนตำแหน่ง a ถึง e ใช้เขียนข้อกำหนด
ภาพแสดงแนวคิดตาม JIS B 0031:2003 สัดส่วนไม่ตรงกับรูปในมาตรฐาน
สัญลักษณ์พื้นฐานใช้เมื่อไม่ว่าจะเอาเนื้อวัสดุออกหรือไม่ก็ได้ (เช่น ด้วยการตัดเฉือนหรือเจียระไน) ถ้าเติมเส้นนอนปิดให้เป็นสามเหลี่ยม แปลว่า "ต้องเอาเนื้อวัสดุออก" ถ้าเติมวงกลม แปลว่า "ห้ามเอาเนื้อวัสดุออก" คือต้องคงผิวไว้ตามสภาพหล่อหรือตามสภาพวัสดุที่ส่งมา
เวลาเขียนข้อกำหนด แบบจะต่อเส้นยาวของสัญลักษณ์ด้วยเส้นนอน แล้วเขียนพารามิเตอร์และค่าไว้ใต้เส้น เช่น "Ra 1.6" ค่าที่เขียนคือค่าสูงสุดที่ยอมรับได้ และไม่เขียนหน่วย (µm) ถ้าต้องการระบุวิธีการผลิตหรือทิศทางรอย ให้เพิ่มที่ตำแหน่ง c และ d ในรูปที่ 5
Lay คือทิศทางรอยของมีดตัดหรือหินเจียร JIS มีสัญลักษณ์สำหรับรอยขนานกับระนาบฉาย ตั้งฉาก ตัดกัน หลายทิศทาง วงกลมรอบศูนย์กลาง แผ่เป็นรัศมี และไม่มีทิศทาง
คำว่า "max" เปลี่ยนเกณฑ์ตัดสินอย่างไร
ถ้าไม่มีคำต่อท้าย จะใช้กฎ 16% ชิ้นงานผ่านถ้าค่าที่วัดได้ในทุกความยาวอ้างอิงของหนึ่งความยาวประเมิน (evaluation length) เกินค่าที่กำหนดไม่เกิน 16%
ถ้าเติม "max" เช่น "Rzmax 6.3" จะเปลี่ยนเป็น กฎค่าสูงสุด (max rule) คือห้ามมีค่าที่วัดได้ ณ ตำแหน่งใดบนผิวเกินค่าที่กำหนดเลย เข้มงวดกว่ามาก ถ้าระบุทั้งค่าสูงสุดและค่าต่ำสุด จะใช้ตัวอักษร U และ L กำกับ
หนึ่งในการแก้ไขหลักของ JIS B 0031 ที่วางแผนไว้ คือเดินตาม ISO 21920-1 โดยเลิกกฎ 16% และเหลือเฉพาะกฎค่าสูงสุด ส่วนแบบที่ทำตาม JIS B 0031:2003 ฉบับปัจจุบันยังถือกฎ 16% เป็นค่าตั้งต้น
สัญลักษณ์สามเหลี่ยม (▽▽▽) บนแบบญี่ปุ่น
โดยประมาณ ▽▽▽ ตรงกับ Ra 0.4–1.6, ▽▽ ตรงกับ Ra 3.2–6.3 และ ▽ ตรงกับ Ra 12.5–25 (µm) สามเหลี่ยมเป็นสัญลักษณ์แบบเก่าที่เรียกว่าสัญลักษณ์ความเรียบผิว (仕上げ記号, shiage kigo) ยิ่งมีสามเหลี่ยมมาก ผิวยิ่งเรียบ
ตารางเทียบเพื่อความสะดวกจากตารางอ้างอิงใน JIS รุ่นเก่า
คัดจากเอกสารของ MISUMI และ Linex ที่นำตารางอ้างอิงใน JIS B 0601:1994 และ JIS B 0031:1994 มาลง หน่วย: µm ค่า µin โดยประมาณเพิ่มโดย MONOSCOPE (1 µm ≈ 39.37 µin) Ry เก่าตรงกับ Rz ปัจจุบัน ส่วน Rz เก่าตรงกับ RzJIS ปัจจุบัน ตารางอ้างอิงระบุหมายเหตุว่าการเทียบนี้เป็นไปเพื่อความสะดวกและไม่แม่นยำเด็ดขาด
ให้ถือช่วงค่าเหล่านี้เป็นจุดเริ่มต้นของการหารือ ไม่ใช่การแปลงค่า ถ้าแบบยังมีสามเหลี่ยมอยู่ ให้ขอให้ฝ่ายญี่ปุ่นยืนยันค่า Ra (หรือ Rz) ที่ชัดเจนสำหรับแต่ละผิว และแก้แบบหรือเพิ่มหมายเหตุ
แปลง Ra เป็น Rz ได้หรือไม่
ไม่มีสูตรแปลงที่แน่นอน Ra เป็นค่าเฉลี่ย ส่วน Rz เป็นระยะจากยอดถึงร่อง อัตราส่วนระหว่างสองค่าจึงขึ้นกับรูปร่างของผิว ผิวสม่ำเสมอที่รอยขีดข่วนน้อยจะได้อัตราส่วนต่ำ ส่วนผิวที่มีรอยลึกกระจายอยู่จะได้อัตราส่วนสูง หมายเหตุอ้างอิงของตัวอย่างการระบุใน JIS B 0031:2003 ก็ระบุว่า Rz มักมากกว่า Ra สามเท่าอยู่มาก
กฎที่พูดกันว่า "Rz ประมาณ 4 เท่าของ Ra" มาจากการจัดเรียงของตารางในรูปที่ 6 ชุดเลขที่นิยม (preferred number series) จับคู่ Ra 1.6 กับ 6.3 และ Ra 3.2 กับ 12.5 ซึ่งห่างกัน 4 เท่า การจับคู่นี้ช่วยให้ผู้ออกแบบเลือกค่าบนแบบได้สะดวก ไม่ใช่สูตรแปลงค่าที่วัดได้
ดังนั้นจะวัด Rz บนผิวที่ระบุเป็น Ra แล้วหารด้วยสี่เพื่อตัดสินว่าผ่านไม่ได้ ให้วัดพารามิเตอร์ที่แบบระบุ: ถ้าแบบเขียน Ra ก็วัด Ra ถ้าเขียน Rz ก็วัด Rz
Ra ที่งานแต่ละกระบวนการทำได้

โดยประมาณ การกลึงและการกัดทำได้ประมาณ Ra 1.6, การเจียระไน (grinding) Ra 0.2–1.6 และการแลป (lapping) หรือ superfinishing Ra 0.2 หรือละเอียดกว่า ตัวเลขเหล่านี้ขยับได้มากตามมีด อัตราป้อน วัสดุ และสภาพเครื่อง
ข้อมูลเทคนิคของ MISUMI มีตารางช่วงความหยาบตามกระบวนการ แม้แต่การกลึงอย่างเดียว ช่วงก็กว้างตั้งแต่ Ra 0.1–0.4 สำหรับงานละเอียดที่ควบคุมเงื่อนไขดี ไปจนถึง Ra 12.5 ขึ้นไปสำหรับงานหยาบ ชื่อกระบวนการอย่างเดียวจึงไม่ได้กำหนดความหยาบ
ยิ่งไปทางซ้ายยิ่งเรียบ ส่วนสีเข้มคือช่วงที่ระบุว่า "งานละเอียด (precision)" ส่วนสีอ่อนคือช่วงที่เหลือ
พล็อตบนมาตราส่วนลอการิทึมจากตาราง "ช่วงความหยาบตามวิธีการตัดเฉือน" ในข้อมูลเทคนิคของ MISUMI (Ra, µm) ไม่ใช่ค่าจำกัดของ JIS ค่าจริงขึ้นกับมีด อัตราป้อน วัสดุ และเงื่อนไขอื่น ตารางไม่มีช่วง "งานละเอียด" สำหรับ EDM
Sanwa Needle Bearing ผู้รับจ้างงานตัดเฉือนความแม่นยำสูงของญี่ปุ่น ก็ระบุช่วงทั่วไปของการกลึงที่ Ra 1.6–0.8 และบอกว่าการรักษา Ra 0.4 หรือละเอียดกว่าให้คงที่ มักต้องเพิ่มขั้นตอนเจียระไน บริษัทนี้เผยแพร่ค่าแนะนำตามกระบวนการสำหรับงานละเอียดด้วย ซึ่งโดยรวมตรงกับส่วนสีเข้มในรูปที่ 7
ระดับของสัญลักษณ์ความเรียบผิวแบบเก่าในรูปที่ 6 ก็เป็นเบาะแสของกระบวนการอีกทางหนึ่ง Sado Seimitsu ผู้ผลิตชิ้นส่วนความแม่นยำ อธิบายว่าระดับเหล่านั้นเป็นเพียงค่าแนะนำ และเสริมว่าปัจจุบันเครื่องจักรและมีดตัดพัฒนาขึ้น ทำให้การตัดเฉือนทำได้ถึง Ra 1.6 หรือละเอียดกว่า และการกลึงทำได้ประมาณ Ra 0.8
กระบวนการสุดท้ายอย่างเดียวไม่ได้กำหนดความหยาบ ชิ้นงานที่ต้องการความแข็งมักตัดเฉือนให้ได้รูปร่างก่อน จากนั้นชุบแข็งและอบคืนไฟ แล้วเจียระไนเพื่อกำจัดการบิดเบี้ยวจากความร้อนและให้ได้ผิวสุดท้าย
แบบที่ระบุ Ra 0.4 หรือละเอียดกว่า มักทำด้วยการตัดเฉือนอย่างเดียวให้คงที่ได้ยาก จึงมักต้องเพิ่มขั้นตอนเจียระไนหรือขัด ถ้าเข้าใจความต่างของการตัดเฉือน การเจียระไน และการหล่อ ก็จะคาดเดาได้ว่าค่าความหยาบบนแบบจะกระทบแผนการผลิตอย่างไร
วิธีวัดความหยาบผิว

เครื่องมือมาตรฐานคือเครื่องวัดความหยาบผิวแบบหัวสัมผัส (stylus profilometer) หัววัดเพชรปลายมนจะลากไปบนผิว แล้วเครื่องบันทึกการขึ้นลงของหัววัดเป็นโปรไฟล์ JIS B 0651 กำหนดให้หัววัดเป็นรูปกรวยที่ปลายเป็นทรงกลม และระบุรัศมีปลาย 2 µm, 5 µm และ 10 µm
ทิศทางที่วัดก็สำคัญ ตาม JIS B 0633 ถ้าแบบไม่ระบุทิศทาง ให้วัดในทิศทางที่ได้ Ra หรือ Rz มากที่สุด คือ ทิศทางตั้งฉากกับรอยตัดเฉือน (lay) ถ้าลากหัววัดตามรอยมีด จะได้ค่าต่ำกว่าความหยาบจริง
ความยาวอ้างอิงและความยาวประเมิน
การแยกความหยาบออกจากส่วนอื่นของโปรไฟล์ ต้องกำหนดว่าความยาวคลื่นเท่าไรนับเป็นความหยาบ เส้นแบ่งนี้คือค่า cutoff λc (แลมบ์ดา ซี) ซึ่งมีค่าเท่ากับความยาวอ้างอิง (sampling length)
ความยาวประเมิน (evaluation length) มาตรฐานคือ 5 เท่าของความยาวอ้างอิง JIS B 0633 เลือกตามระดับความหยาบดังนี้
- Ra มากกว่า 0.02 ถึง 0.1: ความยาวอ้างอิง 0.25 mm ความยาวประเมิน 1.25 mm
- Ra มากกว่า 0.1 ถึง 2: ความยาวอ้างอิง 0.8 mm ความยาวประเมิน 4 mm
- Ra มากกว่า 2 ถึง 10: ความยาวอ้างอิง 2.5 mm ความยาวประเมิน 12.5 mm
- Rz มากกว่า 0.5 ถึง 10: ความยาวอ้างอิง 0.8 mm ความยาวประเมิน 4 mm
- Rz มากกว่า 10 ถึง 50: ความยาวอ้างอิง 2.5 mm ความยาวประเมิน 12.5 mm
ช่วงเหล่านี้ใช้กับโปรไฟล์ที่ไม่เป็นคาบ (non-periodic) คือยอดและร่องเรียงไม่สม่ำเสมอ เช่นผิวเจียระไน ส่วนโปรไฟล์ที่เป็นคาบ เช่นผิวกลึง จะเลือกความยาวอ้างอิงจากระยะห่างเฉลี่ยของส่วนประกอบของโปรไฟล์ (RSm)
ผิวสำเร็จของชิ้นส่วนเครื่องจักรทั่วไปส่วนใหญ่อยู่ในช่วงความยาวอ้างอิง 0.8 mm ความยาวประเมิน 4 mm ถ้าเปลี่ยนค่า cutoff ผิวเดียวกันจะได้ค่าต่างกัน เวลาเปรียบเทียบผลวัด ให้บันทึกเงื่อนไขการวัดควบคู่กับผลเสมอ
ตัวเครื่องวัดเองต้องเชื่อถือได้ ตรวจสอบด้วยแผ่นมาตรฐานความหยาบผิว (粗さ標準片, arasa hyojunhen / surface roughness reference specimen) และจัดการการสอบเทียบและความสอบกลับได้ (traceability) เหมือนเครื่องมือวัดขนาด
ความหยาบแบบเส้น (Profile) กับแบบพื้นที่ (Areal)
Ra และ Rz เป็นพารามิเตอร์แบบเส้น (profile) วัดตามเส้นเดียว ส่วนความหยาบแบบพื้นที่ (areal) ใช้กล้องจุลทรรศน์เลเซอร์ หรือ white-light interferometer จับความสูงของทั้งพื้นที่ แล้วประเมินเป็นพื้นผิว วิธีไม่สัมผัสมีข้อดีคือไม่ทิ้งรอยบนชิ้นงาน
พารามิเตอร์แบบพื้นที่ขึ้นต้นด้วย S และนิยามไว้ใน JIS B 0681-2 (สอดคล้องกับ ISO 25178-2) Sa คือ Ra ขยายเป็นพื้นที่ (ค่าเฉลี่ยเลขคณิตของความสูง) และ Sz คือ Rz ขยายเป็นพื้นที่ (ความสูงสูงสุด) การประเมินแบบพื้นที่ได้รับผลจากความแปรผันของตำแหน่งวัดและทิศทางที่ลากน้อยกว่าวิธีแบบเส้น
อย่างไรก็ตาม Sa ไม่จำเป็นต้องเท่ากับ Ra และ Sz ไม่จำเป็นต้องเท่ากับ Rz เพราะพื้นที่ที่วัดและการกรองต่างกัน
ถ้าแบบระบุ Ra ให้ประเมินเป็นความหยาบแบบเส้น การระบุข้อกำหนดแบบพื้นที่บนแบบมีมาตรฐานแยกต่างหากคือ JIS B 0681-1:2023
ระบุความหยาบละเอียดกว่า ยิ่งดีเสมอไปหรือไม่
ไม่ใช่ ควรกำหนดความหยาบโดยสมดุลระหว่างหน้าที่ของผิวกับต้นทุนการผลิต ค่าที่ละเอียดเกินความจำเป็นจะเพิ่มขั้นตอน เวลาส่งมอบ และต้นทุน โดยที่ประสิทธิภาพของผลิตภัณฑ์อาจไม่ดีขึ้นเลย
ความหยาบที่ต้องการขึ้นกับว่าผิวนั้นทำหน้าที่อะไร
เรื่องความล้าอ้างอิงเอกสารเทคนิคของ Kobelco Research Institute ส่วนเรื่องการเลื่อนไถลและการซีลอ้างอิงเอกสารของ Sado Seimitsu และ NOK
ถ้าดูมาตรฐานการออกแบบจริง จะเห็นว่าค่าถูกเลือกต่างกันตามการใช้งาน แค็ตตาล็อกโอริงของ NOK (อิงตาม JIS B 2401-2:2012) กำหนดความหยาบของผิวสัมผัสที่โอริงซีล แยกตามการใช้งาน
สำหรับซีลอยู่กับที่ที่ไม่มีความดันกระเพื่อม กำหนด Ra 1.6 / Rz 6.3 ถ้ามีความดันกระเพื่อมใช้ Ra 0.8 / Rz 3.2 และสำหรับซีลที่เคลื่อนที่ใช้ Ra 0.4 / Rz 1.6 ส่วนมุมลบสำหรับใส่โอริงใช้ Ra 3.2 / Rz 12.5 และด้านข้างกับก้นร่องมีค่าเฉพาะของแต่ละการใช้งาน
แม้เป็นร่องโอริงเดียวกัน หลักคิดก็คือ ผิวที่เคลื่อนที่ต้องละเอียด ส่วนผิวที่โอริงแค่ผ่านตอนประกอบหยาบกว่าได้ แค็ตตาล็อกอธิบายว่า ความหยาบของร่องมีผลต่อแรงเสียดทานและการสึกหรอในงานที่เคลื่อนที่ และในงานอยู่กับที่ มีผลต่อการที่ยางแนบกับผิวคู่ได้ดีพอจะซีลได้แน่นหรือไม่
ตัวอย่าง: กำหนดความหยาบแยกตามผิว (สมมติ)
นี่คือตัวอย่างสมมติเพื่อแสดงวิธีคิด สมมติว่ากลึงเพลาขั้นบันไดชิ้นหนึ่ง คล้ายเพลาส่งกำลังของมอเตอร์ ถ้าระบุ "Ra 0.4" ทุกผิว ก็ต้องเจียระไนทุกเส้นผ่านศูนย์กลาง เพิ่มทั้งขั้นตอนและต้นทุน
ให้แบ่งผิวตามหน้าที่แทน ผิวที่ขอบซีลน้ำมันสัมผัสทำหน้าที่ทั้งเลื่อนไถลและซีล จึงต้องผิวละเอียด ตำแหน่งสวมแบริ่งต้องการงานสวมที่นิ่ง ส่วนเส้นผ่านศูนย์กลางและหน้าปลายที่เหลือไม่สัมผัสชิ้นส่วนคู่ จึงปล่อยตามสภาพกลึงได้
เช่น กำหนด Ra 0.4 เฉพาะผิวซีล Ra 0.8 ที่ตำแหน่งสวมแบริ่ง และ Ra 3.2–6.3 ที่เหลือ ก็จะเจียระไนเพียงสองตำแหน่งที่จำเป็น ตัวเลขนี้เป็นเพียงตัวอย่าง ในงานจริงให้ใช้ค่าที่ผู้ผลิตซีลและแบริ่งแนะนำ
ต้องดูกระบวนการหลังจากนั้นด้วย งานชุบบางชนิดทำให้ผิวพื้นฐานปรากฏผ่านชั้นเคลือบ จึงควรตกลงว่าค่าบนแบบใช้กับก่อนหรือหลังการเคลือบผิว JIS B 0031 มีตัวอย่างการระบุที่แยกข้อกำหนดก่อนและหลังการเคลือบผิว
ผิวที่มีพิกัดความเผื่อด้านขนาดแคบ เช่นงานสวม (fit) ก็ต้องมีความหยาบละเอียดตามไปด้วย MISUMI อธิบายว่า ถ้าผิวหยาบ ยอดจะสึกเร็วจากแรงเสียดทาน ทำให้ขนาดคลาดจากค่าออกแบบ ในทางปฏิบัติควรกำหนดพิกัดความเผื่อและความหยาบพร้อมกัน โดยเริ่มจากหน้าที่ของผิวนั้น
นำไปใช้ได้ทันที: เช็กลิสต์ที่ต้องยืนยันกับฝ่ายญี่ปุ่น
ก่อนผลิตหรือตรวจสอบชิ้นงานตามแบบญี่ปุ่น ให้ยืนยันหัวข้อต่อไปนี้เป็นลายลักษณ์อักษรกับลูกค้า ผู้ออกแบบ หรือซัพพลายเออร์ฝั่งญี่ปุ่น
- ใช้มาตรฐานฉบับไหน: ดูวันที่ของแบบและมาตรฐานที่อ้างในช่องรายละเอียดแบบ (表題欄, hyodai-ran / title block) และหมายเหตุ เช่น JIS B 0601:2013 หรือ JIS B 0601:1994
- Rz แต่ละตัวหมายถึงอะไร: ในแบบก่อนปี 2001 ให้ถามว่า Rz คือความสูงสูงสุด (Rz ปัจจุบัน) หรือ ten-point mean (RzJIS)
- สามเหลี่ยมใช้ค่าอะไรแทน: สำหรับ ▽, ▽▽, ▽▽▽ หรือ ▽▽▽▽ ให้ขอค่า Ra หรือ Rz ค่าเดียวต่อหนึ่งผิว ไม่ทำงานตามช่วงค่าแนะนำ
- ตัวอักษรต่อท้ายหมายถึงอะไร: ถ้ามี "a", "S" และ "Z" ให้ยืนยันการอ่าน (Ra, ความสูงสูงสุด, ten-point mean)
- ใช้เกณฑ์ตัดสินแบบไหน: กฎ 16% (ไม่มีคำต่อท้าย) หรือกฎค่าสูงสุด ("max") และมีค่าสูงสุดและต่ำสุด U/L หรือไม่
- หน่วยและค่าไหนเป็นค่าตัดสิน: ถ้าระบบของลูกค้าใช้ µin ให้ตกลงว่าค่า µm หรือค่า µin ที่ปัดเศษเป็นค่าตามสัญญา
- เงื่อนไขการวัดคืออะไร: cutoff (ความยาวอ้างอิง) ความยาวประเมิน รัศมีปลายหัววัด และทิศทางการวัด โดยเฉพาะเมื่อห้องแล็บของเรากับห้องแล็บฝั่งญี่ปุ่นต้องวัดให้ตรงกัน
- ก่อนหรือหลังเคลือบผิว: สำหรับผิวที่ชุบหรือเคลือบ ค่าความหยาบใช้กับสถานะไหน
- เกี่ยวข้องกับ ISO 21920 หรือ ASME B46.1 หรือไม่: ถ้าแบบหรือสัญญาอ้างมาตรฐานอื่น ให้ยืนยันว่าฉบับไหนเป็นหลัก
- มีค่าที่ละเอียดเกินหน้าที่ใช้งานหรือไม่: ถ้าข้อกำหนดบังคับให้ต้องเจียระไนเพิ่ม ให้ถามว่าผิวที่ไม่มีหน้าที่ใช้งานผ่อนเป็นค่าที่หยาบกว่าได้หรือไม่
ตัวอย่างข้อความสอบถามฝ่ายญี่ปุ่น
คัดลอกไปปรับใช้ได้ ใส่เลขที่แบบและผิวที่สงสัย ฉบับภาษาไทยก่อน แล้วตามด้วยฉบับภาษาอังกฤษสำหรับส่งให้ลูกค้า
เรียนคุณ [ชื่อ] เรื่องแบบเลขที่ [xxx] ฉบับแก้ไข [x] ขอยืนยัน 4 ข้อก่อนเริ่มผลิต (1) แบบนี้ใช้ JIS B 0601 ฉบับปีไหน (2) Rz ที่ผิว [A] คือความสูงสูงสุด (Rz ปัจจุบัน) หรือ ten-point mean (RzJIS) (3) ผิวที่ระบุ ▽▽▽ ขอค่า Ra ที่ชัดเจนหนึ่งค่าต่อผิว (4) เกณฑ์ตัดสินใช้กฎ 16% หรือกฎค่าสูงสุด และวัดก่อนหรือหลังการชุบ
Dear [Name], regarding drawing no. [xxx] rev. [x], please confirm before we start production: (1) Which edition of JIS B 0601 applies? (2) Is "Rz" on surface [A] maximum height (current Rz) or ten-point mean (RzJIS)? (3) For surfaces marked ▽▽▽, please give one Ra value per surface. (4) Does the 16% rule or the max rule apply, and is roughness measured before or after plating?
ข้อจำกัดของบทความนี้
- การเทียบสามเหลี่ยมกับ Ra และ Ra กับ Rz มาจากตารางอ้างอิงที่ระบุเองว่าเป็นการเทียบเพื่อความสะดวกและไม่แม่นยำเด็ดขาด จึงไม่ใช่เกณฑ์ตัดสินผ่านหรือไม่ผ่าน
- ค่าไมโครนิ้วเป็นค่าที่แปลงมา และเป็นคู่ค่าที่ปัดเศษตามที่ใช้กันทั่วไป บทความนี้ไม่ได้เทียบนิยามพารามิเตอร์ ตัวกรอง หรือเกณฑ์ตัดสินของ ASME B46.1 กับ JIS
- ความหยาบตามกระบวนการแปรผันตามมีด อัตราป้อน วัสดุ และเครื่องจักร ช่วงที่แสดงเป็นค่าแนะนำที่เผยแพร่ ไม่ใช่ความสามารถของโรงงานใดโรงงานหนึ่ง
- บทความนี้ไม่ได้เทียบกับ มอก. เพราะยังยืนยันมาตรฐานที่ตรงกันไม่ได้
- สถานะของมาตรฐานตรวจสอบ ณ วันที่ 1 ตุลาคม ค.ศ. 2026 JIS B 0031 และ JIS B 0633 มีแผนแก้ไข กฎอาจเปลี่ยน ควรตรวจฉบับล่าสุดก่อนนำไปใช้
- แนวปฏิบัติของแต่ละบริษัทและอุตสาหกรรมต่างกัน ถ้ามีข้อกำหนดของลูกค้า มาตรฐานอุตสาหกรรม หรือคำแนะนำของผู้ผลิตซีลหรือแบริ่ง ให้ถือสิ่งเหล่านั้นก่อนคำแนะนำทั่วไปในบทความนี้
สรุป
- Ra คือค่าเฉลี่ยความเบี่ยงเบนของโปรไฟล์ ส่วน Rz คือยอดสูงสุดบวกร่องลึกสุด บนผิวเดียวกัน Rz มากกว่าหลายเท่า
- ใน JIS ถึงปี 1994 Rz คือ ten-point mean roughness ตั้งแต่ปี 2001 Rz คือความสูงสูงสุด บนแบบเก่าต้องตรวจมาตรฐานที่อ้าง
- ณ วันที่ 1 ตุลาคม ค.ศ. 2026 JIS B 0601:2013 และ JIS B 0031:2003 ยังเป็นฉบับปัจจุบัน ISO ย้ายไป ISO 21920 แล้ว และเริ่มมีงานปรับ JIS B 0031 และมาตรฐานที่เกี่ยวข้องให้ตรงกัน
- การเทียบสามเหลี่ยมกับ Ra และ Ra กับ Rz เป็นค่าแนะนำจากตารางอ้างอิงของ JIS รุ่นเก่า ไม่มีสูตรแปลงที่แน่นอน
- Ra แปลงเป็นไมโครนิ้วด้วย 1 µm ≈ 39.37 µin (เช่น 1.6 µm ≈ 63 µin)
- ละเอียดกว่าไม่ได้ดีกว่าเสมอไป ให้กำหนดความหยาบแยกตามผิว โดยดูการเลื่อนไถล การซีล ความล้า รูปลักษณ์ และต้นทุน
ความหยาบผิวคือตัวเลขที่เชื่อมคนสามฝ่ายเข้าด้วยกัน: ผู้ออกแบบเขียนลงแบบ ช่างผลิตทำให้ได้ และผู้ตรวจสอบวัด เมื่อสัญลักษณ์เก่าบนแบบไม่ชัดเจน ให้เริ่มจากตรวจมาตรฐานที่อ้างและวันที่ของแบบ แล้วตกลงกับฝ่ายญี่ปุ่นให้อ่านตรงกันเป็นหนึ่งเดียว
FAQ
▽▽▽ บนแบบญี่ปุ่นหมายถึงอะไร
เป็นสัญลักษณ์ความเรียบผิวแบบเก่าของ JIS สำหรับผิวตัดเฉือนละเอียด ตารางอ้างอิงจับคู่กับ Ra ประมาณ 0.4–1.6 µm (ราว 16–63 µin) การเทียบนี้ไม่แม่นยำเด็ดขาด จึงควรให้ฝ่ายญี่ปุ่นยืนยันค่า Ra ที่ชัดเจน
Rz ของ JIS เหมือน Rz ของ ISO หรือไม่
ตั้งแต่ JIS B 0601 ฉบับปี 2001 Rz คือความสูงสูงสุด ตรงกับ Rz ใน ISO 4287:1997 ก่อนปี 2001 Rz ของ JIS คือ ten-point mean roughness ซึ่ง JIS ปัจจุบันเรียก RzJIS ส่วน ISO 21920 เปลี่ยนวิธีคำนวณบางส่วน ดังนั้นก่อนถือว่าค่าเทียบกันได้ ให้ดูว่าแบบอ้าง ISO ฉบับไหน
RzJIS คืออะไร
RzJIS คือ ten-point mean roughness: ค่าเฉลี่ยของ 5 ยอดสูงสุดบวกค่าเฉลี่ยของ 5 ร่องลึกสุด เป็น Rz แบบเก่าของ JIS ที่เก็บไว้ในภาคผนวกของ JIS B 0601 เพื่อเป็นข้อมูลอ้างอิง
แปลง Ra 1.6 เป็นไมโครนิ้วอย่างไร
คูณด้วย 39.37: Ra 1.6 µm ประมาณ 63 µin ตารางทั่วไปจับคู่ 0.8 µm กับ 32 µin และ 3.2 µm กับ 125 µin
คูณตัวเลขแปลง Ra เป็น Rz ได้ไหม
ไม่ได้ อัตราส่วนขึ้นกับลักษณะผิว กฎ "Rz ≈ 4 × Ra" มาจากวิธีจับคู่ค่าที่นิยมในตารางอ้างอิง ไม่ได้มาจากการวัด ให้วัดพารามิเตอร์ที่แบบระบุ
แหล่งอ้างอิง
- นิยามพารามิเตอร์และสถานะปัจจุบัน: Japanese Standards Association (JSA) Webdesk, JIS B 0601:2013 (ภาษาญี่ปุ่น) (เข้าดูเมื่อ 1 ตุลาคม ค.ศ. 2026)
- การระบุบนแบบและฉบับแก้ไขเพิ่มเติม: JSA Webdesk, JIS B 0031:2003 (ภาษาญี่ปุ่น), JSA รายการร่าง JIS ที่อยู่ระหว่างแก้ไข ณ วันที่ 7 มิถุนายน ค.ศ. 2022 (ภาษาญี่ปุ่น)
- แผนแก้ไข JIS B 0031 และ JIS B 0633: JSA รายการร่าง JIS ที่อยู่ระหว่างแก้ไข ณ วันที่ 11 กันยายน ค.ศ. 2026 (ภาษาญี่ปุ่น)
- JIS ด้านงานเขียนแบบและฉบับแปลภาษาญี่ปุ่นของ ISO 21920: JSA Webdesk รายการ JIS ด้านงานเขียนแบบ (ภาษาญี่ปุ่น)
- การประเมิน เครื่องวัด และมาตรฐานแบบพื้นที่: JIS B 0633:2001, JIS B 0651:2001, JIS B 0681-2:2018, JIS B 0681-1:2023 (JSA Webdesk, ภาษาญี่ปุ่น)
- สัญลักษณ์เก่าและใหม่: Mitutoyo เรื่อง JIS ปี 2001 ว่าด้วยความหยาบผิว (ภาษาญี่ปุ่น), Keyence ความต่างระหว่าง JIS B 0601-1994 และ JIS B 0601-2001 (ภาษาญี่ปุ่น), MISUMI ลักษณะผิว: วิธีโปรไฟล์ รวมข้อความคัดจาก JIS B 0601:2013 (ภาษาญี่ปุ่น), Mitsubishi Materials, surface roughness (Ra, Rz, RzJIS), MISUMI Technical Center (ภาษาไทย) ความหยาบผิว (Roughness) คืออะไร
- สัญลักษณ์ความเรียบผิวแบบเก่าเทียบกับ Ra: MISUMI ข้อความคัดจาก JIS B 0601:1994 และ JIS B 0031:1994 (ภาษาญี่ปุ่น), Linex ข้อความคัดจาก JIS: ความหยาบผิว (ภาษาญี่ปุ่น)
- สัญลักษณ์ กฎ 16% และกฎค่าสูงสุด: MISUMI การระบุลักษณะผิว ข้อความคัดจาก JIS B 0031:2003 (ภาษาญี่ปุ่น)
- ISO 21920 และมาตรฐานที่ถูกแทนที่: ISO 21920-2:2021, Digital Surf, "What are the differences between ISO 4287 and ISO 21920?", PTB, roughness measurement standards
- ASME B46.1 และการแปลง µm–µin: ASME, B46.1 Surface Texture (Surface Roughness, Waviness, and Lay), Wevolver, surface finish chart: Ra, Rq, and N grade conversions, Project Materials, Ra vs. AARH
- ความหยาบตามกระบวนการตัดเฉือน: MISUMI meviy ความหยาบผิว ช่วงความหยาบตามวิธีการตัดเฉือน (ภาษาญี่ปุ่น), Sanwa Needle Bearing ความหยาบผิวในงานกลึง (ภาษาญี่ปุ่น), Sado Seimitsu อธิบายความหยาบผิว (ภาษาญี่ปุ่น)
- ความยาวอ้างอิง ความยาวประเมิน และคุณลักษณะของหัววัด: Mitutoyo ความรู้พื้นฐานเรื่องความหยาบผิว (ภาษาญี่ปุ่น)
- เครื่องวัดและความหยาบแบบพื้นที่: Keyence หลักการของเครื่องวัดที่ใช้ทั่วไป (ภาษาญี่ปุ่น), Keyence ความหยาบแบบพื้นที่ (ISO 25178) (ภาษาญี่ปุ่น), Keyence Sa ค่าเฉลี่ยเลขคณิตของความสูง (ภาษาญี่ปุ่น)
- พิกัดความเผื่อ ความหยาบ และความล้า: MISUMI meviy สัญลักษณ์ความหยาบผิว Ra และ Rz (ภาษาญี่ปุ่น), Kobelco Research Institute, Kobelnics No. 57 พื้นฐานความล้าสำหรับการออกแบบ (ภาษาญี่ปุ่น)
- ความหยาบของร่องโอริง: NOK แค็ตตาล็อกโอริง (Cat. No. 051) หัวข้อ 7 เกณฑ์การออกแบบ ตารางที่ 5-2 (ภาษาญี่ปุ่น)
บทความต้นฉบับภาษาญี่ปุ่นคู่มือนี้เรียบเรียงจากบทความของ MONOSCOPE ที่เขียนสำหรับผู้อ่านในญี่ปุ่น: 表面粗さRaとRzの違いは?図面の記号と加工別の目安をQ&Aで整理
เกี่ยวกับบรรณาธิการ
 บรรณาธิการ MONOSCOPEFOUNDER & EDITOR
ทำงานกับผู้ผลิตอุปกรณ์โรงงานและบริษัทวิศวกรรมโรงงานราว 10 ปี ดูแลการเสนอ ออกแบบ และทดสอบเดินเครื่องอุปกรณ์ ก่อนผันตัวมาทำการตลาดออนไลน์ ปัจจุบันเป็นที่ปรึกษาเว็บไซต์ให้ผู้ผลิตแบบ B2B ช่วยให้บริษัทอธิบายผลิตภัณฑ์และเทคโนโลยีของตนได้ชัดเจน ถือใบอนุญาตระดับชาติของญี่ปุ่นด้านผู้จัดการพลังงาน (Energy Manager) และวิศวกรไฟฟ้าหัวหน้าระดับ 3
ดูแลบล็อกด้านวิศวกรรมตั้งแต่ปี 2017 (กว่า 500 บทความ) และช่อง YouTube ภาษาญี่ปุ่นที่มีผู้ติดตามราว 20,000 คน คู่มือทุกเรื่องเขียนจากมุมมองหน้างานในญี่ปุ่น และตรวจสอบกับมาตรฐานที่อ้างอิง


