Độ nhám bề mặt JIS: Ra, Rz và ký hiệu tam giác ▽ trên bản vẽ
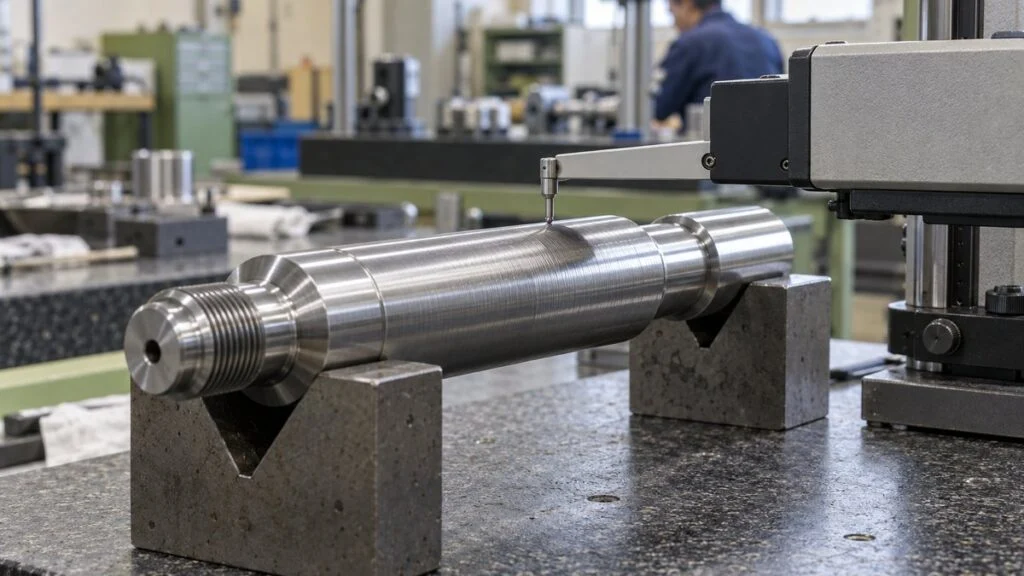
Một bộ bản vẽ từ khách hàng hoặc nhà cung cấp Nhật gửi đến. Một mặt ghi Ra 1.6, mặt làm kín ghi Rz 6.3, còn bản vẽ cũ trong cùng bộ có ▽▽▽ cạnh lỗ khoan và "6.3S" trên mặt bích. Cả bốn đều là ký hiệu độ nhám bề mặt (表面粗さ, hyomen arasa), nhưng chúng thuộc các ấn bản JIS (Tiêu chuẩn Công nghiệp Nhật Bản) khác nhau, và một số là cách ghi cũ mà tiêu chuẩn hiện hành không còn dùng.
Đọc đúng rất quan trọng, vì cùng một ký hiệu có thể mang nghĩa khác nhau. Ra và Rz đo hai đặc điểm khác nhau của bề mặt, nên trên cùng một mặt, Rz thường lớn gấp vài lần Ra. Ngoài ra, chính "Rz" đã đổi nghĩa từ ấn bản 2001 của JIS B 0601. Nếu xưởng gia công và bộ phận kiểm tra đọc một bản vẽ cũ theo hai cách khác nhau, chi tiết có thể được làm theo con số này nhưng bị loại theo con số kia.
Bài này giải thích Ra và Rz đo gì, cách đọc Rz cũ, Rmax và ký hiệu tam giác (▽), mối quan hệ giữa JIS với ISO 4287, ISO 21920 và TCVN (trong phạm vi đã kiểm tra được), cùng độ nhám thường đạt được của các phương pháp gia công. Cuối bài có bảng tra nhanh, danh sách cần xác nhận với phía Nhật và phần hỏi đáp. Tình trạng các tiêu chuẩn được kiểm tra tại thời điểm ngày 1/10/2026. Bài này giữ dấu chấm thập phân (1.6) như cách ghi trên bản vẽ Nhật.
Mục lục
- Bảng tra nhanh: các ký hiệu độ nhám trên bản vẽ Nhật
- Ra và Rz: mỗi con số đo cái gì
- JIS B 0601 Ra và Rz: Rz cũ và Rz mới
- Tiêu chuẩn đang áp dụng: JIS, ISO 4287, ISO 21920 và TCVN
- Cách đọc ký hiệu bề mặt gia công của JIS
- Ký hiệu tam giác (▽▽▽) chỉ cấp độ bóng trên bản vẽ Nhật
- Độ nhám Ra thường gặp theo phương pháp gia công
- Cách đo độ nhám bề mặt
- Chỉ định độ nhám càng mịn có phải càng tốt?
- Danh sách cần xác nhận với phía Nhật
- Giới hạn của bài viết này
- Tóm tắt
- Hỏi đáp
- Nguồn
Bảng tra nhanh: các ký hiệu độ nhám trên bản vẽ Nhật
Dùng bảng này để nhận ra bạn đang nhìn thấy gì, rồi đọc phần tương ứng bên dưới để biết chi tiết.
| Bạn thấy | Thường có nghĩa là | Xuất xứ | Nên làm gì |
|---|---|---|---|
| Ra 1.6 | Sai lệch trung bình số học của profin (Ra), giới hạn trên 1.6 µm (khoảng 63 µin) | JIS B 0031 / B 0601 hiện hành (Ra được định nghĩa như trong ISO 4287) | Đo Ra theo chỉ định |
| Rz 6.3 trên bản vẽ áp dụng JIS B 0601:2001 trở về sau | Chiều cao lớn nhất của profin, giới hạn trên 6.3 µm | JIS B 0601:2001 trở về sau (trùng với Rz của ISO 4287) | Đo Rz (chiều cao lớn nhất) |
| Rz trên bản vẽ áp dụng JIS B 0601:1994 trở về trước | Có thể là độ nhám trung bình mười điểm (nay gọi là RzJIS) | JIS B 0601:1994 trở về trước | Kiểm tra ngày lập bản vẽ và tiêu chuẩn áp dụng; xác nhận bằng văn bản |
| Ry, Rmax, hoặc giá trị có chữ "S" (ví dụ 6.3S) | Chiều cao lớn nhất (Rz hiện nay) | JIS B 0601:1994 (Ry), 1982 (Rmax) | Hiểu là chiều cao lớn nhất; xác nhận ấn bản |
| Giá trị có chữ "a" (ví dụ 1.6a) | Ra | Cách ghi cũ của JIS | Đọc là Ra |
| Giá trị có chữ "Z" (ví dụ 6.3Z) | Độ nhám trung bình mười điểm (Rz cũ, nay là RzJIS) | Cách ghi cũ của JIS | Thống nhất ghi RzJIS hoặc một giá trị thay thế |
| ▽▽▽▽ / ▽▽▽ / ▽▽ / ▽ | Ký hiệu cấp độ bóng cũ; càng nhiều tam giác, bề mặt càng nhẵn | Cách ghi cũ của JIS; các khoảng giá trị lấy từ bảng tham khảo của các ấn bản 1994 | Chỉ dùng các khoảng Ra ở Hình 6 làm tham khảo; thống nhất một giá trị Ra |
| ~ (nét lượn sóng) | Bề mặt không gia công lấy vật liệu (nguyên trạng đúc, rèn) | Ký hiệu cấp độ bóng cũ | Xác nhận có áp dụng giới hạn nào không |
Ra và Rz: mỗi con số đo cái gì
Nói ngắn gọn, Ra là giá trị trung bình của các đỉnh và đáy trên toàn bộ profin, còn Rz là khoảng cách từ đỉnh cao nhất đến đáy sâu nhất. JIS gọi Ra là độ nhám trung bình số học (算術平均粗さ) và Rz là độ nhám chiều cao lớn nhất (最大高さ粗さ). Cả hai đều tính bằng micromet (µm).
Phóng to một bề mặt đã gia công sẽ thấy hàng loạt đỉnh và đáy nhỏ. Cắt ngang bề mặt đó, loại bỏ phần độ gợn sóng có bước sóng dài, ta được profin nhám. Cả Ra và Rz đều được tính trên một đoạn cố định của profin này, gọi là chiều dài chuẩn (sampling length).
Ra là trung bình độ lệch so với đường trung bình. Rz là khoảng cách giữa đỉnh cao nhất và đáy sâu nhất.
Sơ đồ này chỉ minh họa khái niệm, không phải profin đo thực tế. Định nghĩa theo JIS B 0601:2013.
Ra là giá trị trung bình của khoảng cách tuyệt đối giữa profin và đường trung bình. Vì lấy trung bình trên toàn profin, một vết xước đơn lẻ hầu như không làm con số thay đổi. Sự ổn định đó là lý do Ra được dùng rộng rãi để chỉ định độ nhám của cả chi tiết.
Rz bằng chiều cao của đỉnh cao nhất cộng với độ sâu của đáy sâu nhất trong chiều dài chuẩn. Chỉ một đỉnh nhô lên hoặc một vết xước sâu cũng hiện rõ trong kết quả. Vì vậy người thiết kế hay chỉ định Rz cho mặt làm kín và mặt trượt (bề mặt cọ xát với chi tiết lắp cùng), nơi một khuyết tật nhỏ cục bộ cũng có thể gây rò rỉ hoặc mòn.
Hai thông số nhìn vào hai đặc điểm khác nhau, nên giá trị không trùng nhau dù cùng một bề mặt.
Định nghĩa theo JIS B 0601:2013. Cách dùng điển hình được tổng hợp từ tài liệu kỹ thuật của các nhà cung cấp gia công.
JIS B 0601 Ra và Rz: Rz cũ và Rz mới
Rz trên bản vẽ Nhật cũ có thể không còn mang nghĩa như Rz ngày nay. Đến ấn bản 1994 của JIS B 0601, Rz là độ nhám trung bình mười điểm (十点平均粗さ, juten heikin arasa). Từ ấn bản 2001 trở đi, Rz là độ nhám chiều cao lớn nhất. Ký hiệu giống nhau nhưng cách tính khác nhau.
Độ nhám trung bình mười điểm là chiều cao trung bình của năm đỉnh cao nhất cộng với độ sâu trung bình của năm đáy sâu nhất. Vì lấy trung bình năm điểm mỗi phía, nó thường cho con số nhỏ hơn Rz hiện nay, vốn chỉ phụ thuộc vào một đỉnh cao nhất và một đáy sâu nhất.
Ký hiệu của chiều cao lớn nhất cũng đã đổi: Rmax ở ấn bản 1982, Ry ở ấn bản 1994 và Rz từ năm 2001. Độ nhám trung bình mười điểm bị loại khỏi tiêu chuẩn quốc tế ISO 4287:1997. Vì ngành công nghiệp Nhật đã dùng nó rất rộng rãi, JIS giữ lại trong một phụ lục để tham khảo, với ký hiệu RzJIS.
Rz đổi nghĩa ở ấn bản 2001.
Dựa trên phần chính và Phụ lục JA, JB của JIS B 0601:2013, cùng tài liệu kỹ thuật của Mitutoyo và Keyence.
JIS B 0031:2003, tiêu chuẩn về cách ghi tính chất bề mặt (表面性状, hyomen seijo) trên bản vẽ, nêu ý rằng chỉ định trên bản vẽ lập theo tiêu chuẩn cũ được hiểu theo quy định có hiệu lực vào thời điểm đó. Nói cách khác, Rz trên bản vẽ là chiều cao lớn nhất hay trung bình mười điểm là tùy vào thời điểm lập bản vẽ và tiêu chuẩn mà bản vẽ áp dụng.
Bản vẽ cũ đôi khi còn có thêm một chữ cái sau con số, như "1.6a", "6.3S" hoặc "6.3Z". Trong các bảng tham khảo của nhà sản xuất trích từ tiêu chuẩn cũ, "a" là Ra, "S" (hoặc "s") là chiều cao lớn nhất, còn "Z" (hoặc "z") là độ nhám trung bình mười điểm.
Khi dùng lại bản vẽ cũ hoặc nhận bản vẽ ghi theo cách cũ, hãy xem khung tên (表題欄, hyodai-ran) và phần ghi chú để biết tiêu chuẩn áp dụng. Nếu vẫn chưa rõ, hãy thống nhất cách đọc với phía Nhật trước khi gia công. Ví dụ, ghi lại yêu cầu trung bình mười điểm thành RzJIS để bên đặt hàng và xưởng gia công cùng đọc một giá trị.
Tiêu chuẩn đang áp dụng: JIS, ISO 4287, ISO 21920 và TCVN
Theo danh mục của Hiệp hội Tiêu chuẩn Nhật Bản (JSA), tính đến ngày 1/10/2026, JIS B 0601:2013 định nghĩa các thông số và JIS B 0031:2003 quy định cách ghi trên bản vẽ. Cả hai chưa bị hủy bỏ hay thay thế.
JIS B 0031 có Sửa đổi 1 vào tháng 3/2022. Sửa đổi này đi theo việc thay thế một tiêu chuẩn về bộ lọc mà JIS B 0031 viện dẫn, và không thay đổi các ký hiệu trên bản vẽ.
Định nghĩa, cách ghi trên bản vẽ và cách đo thuộc các tiêu chuẩn riêng.
Tình trạng JIS lấy từ danh mục JSA Webdesk ngày 1/10/2026.
Ở phía quốc tế, ISO đã ban hành bộ ISO 21920 vào tháng 12/2021, thay thế ISO 4287, ISO 4288, ISO 1302 và một số tiêu chuẩn khác. Như vậy các ấn bản ISO mà JIS hiện hành tương ứng đã bị thay thế.
Khi kiểm tra, danh mục của JSA chưa có tiêu chuẩn JIS nào tương ứng với ISO 21920, dù JSA có bán bản dịch tiếng Nhật của bộ này.
Để tránh nhầm lẫn, hãy đọc bản vẽ Nhật theo JIS B 0601:2013 và JIS B 0031:2003, còn bản vẽ viện dẫn ISO 21920 thì coi là một tiêu chuẩn khác. ISO 21920 thay đổi cách tính một số thông số, và các bài bình luận kỹ thuật cho biết cùng một bề mặt có thể cho giá trị khác.
Tuy vậy JIS cũng đang bắt đầu theo kịp. Danh sách các dự thảo JIS sắp sửa đổi của JSA (tính đến 11/9/2026) có việc điều chỉnh JIS B 0031 theo ISO 21920-1 và JIS B 0633 theo ISO 21920-3, với việc soạn thảo dự kiến bắt đầu từ tháng 7/2026.
Chưa có thời điểm sửa đổi nào được công bố, vì vậy khi viện dẫn tiêu chuẩn trên bản vẽ và trong quy định nội bộ, hãy ghi kèm năm ban hành. Cũng cần lưu ý bộ JIS B 0681 nói về nhám theo diện tích (3D); nó chạy song song với các thông số profin như Ra và Rz chứ không thay thế chúng.
Đối chiếu với TCVN ở Việt Nam
Theo trang thuvienphapluat.vn, TCVN 2511:2007 (Đặc tính hình học của sản phẩm – Nhám bề mặt – Phương pháp profin) tương ứng ISO 12085:1996, tức phương pháp profin với thông số motif. Đây là một cách đánh giá khác với Ra, Rz của JIS B 0601 và ISO 4287.
Trong lần kiểm tra này, chúng tôi chưa xác nhận được số hiệu TCVN tương ứng trực tiếp với ISO 4287, ISO 4288 và ISO 1302. Vì vậy đừng mặc định bản vẽ JIS "tương đương TCVN". Với chi tiết làm cho khách hàng Nhật, hãy đo và đánh giá theo tiêu chuẩn ghi trên bản vẽ (JIS B 0601, JIS B 0031), và ghi rõ tiêu chuẩn cùng năm ban hành trong biên bản kiểm tra. Nếu hợp đồng yêu cầu TCVN, hãy tra số hiệu và năm ban hành hiện hành ở nguồn chính thức và thống nhất với bên đặt hàng.
Khi bản vẽ ghi µin (ASME B46.1)
Một số bản vẽ của khách hàng Mỹ ghi Ra bằng micro-inch (µin), theo ASME B46.1. Đổi đơn vị thì chính xác: 1 µin = 0.0254 µm, tức 1 µm ≈ 39.37 µin. Trong thực tế, các bảng quy đổi ghép các giá trị ưu tiên của JIS/ISO với giá trị µin đã làm tròn: 0.8 µm = 32 µin, 1.6 µm = 63 µin, 3.2 µm = 125 µin, 6.3 µm = 250 µin.
Mục này chỉ đối chiếu đơn vị. Bài không so sánh định nghĩa các thông số khác, giá trị cắt (cutoff) hay quy tắc chấp nhận của ASME và JIS, nên nếu chi tiết phải đáp ứng cả hai thì hãy xác nhận riêng.
Cách đọc ký hiệu bề mặt gia công của JIS
Hãy đọc hình dạng của ký hiệu hình dấu tích (✓) để biết có được lấy đi vật liệu hay không, rồi đọc thông số và giá trị bên cạnh để biết yêu cầu. JIS gom độ nhám, độ gợn sóng, khuyết tật và các đặc điểm tương tự dưới tên chung là tính chất bề mặt (表面性状, hyomen seijo), và định nghĩa ba ký hiệu cơ bản.
Hình dạng ký hiệu cho biết có bắt buộc lấy đi vật liệu hay không. Các vị trí a–e chứa nội dung yêu cầu.
Sơ đồ dựa trên JIS B 0031:2003. Tỷ lệ không giống các hình trong tiêu chuẩn.
Ký hiệu cơ bản dùng khi không quan trọng việc có lấy đi vật liệu hay không (bằng cắt, mài hoặc quá trình tương tự). Thêm một gạch ngang để ký hiệu khép thành hình tam giác nghĩa là "bắt buộc gia công lấy đi vật liệu". Thêm một vòng tròn nghĩa là "không được lấy đi vật liệu", tức bề mặt giữ nguyên như khi đúc hoặc như phôi cung cấp.
Để ghi yêu cầu, bản vẽ kéo dài nhánh dài của ký hiệu bằng một đường ngang và ghi thông số cùng giá trị bên dưới, ví dụ "Ra 1.6". Giá trị là giới hạn trên, và đơn vị (µm) được bỏ qua. Nếu cần chỉ định phương pháp gia công hoặc hướng vết gia công, bản vẽ ghi thêm ở các vị trí c và d trong Hình 5.
Hướng vết gia công (筋目, sujime; tiếng Anh là lay) là hướng của các vết dao hoặc đá mài. JIS có ký hiệu cho các hướng: song song với mặt phẳng chiếu, vuông góc, giao nhau, nhiều hướng, đồng tâm, hướng tâm và không có hướng.
"max" thay đổi quy tắc chấp nhận như thế nào
Khi không có hậu tố, áp dụng quy tắc 16%. Chi tiết đạt nếu trong tất cả các chiều dài chuẩn của một chiều dài đánh giá, không quá 16% giá trị đo vượt quá giá trị chỉ định.
Nếu thêm "max", như "Rzmax 6.3", thì áp dụng quy tắc giá trị lớn nhất: không một giá trị đo nào ở bất cứ chỗ nào trên bề mặt được vượt giới hạn. Đây là yêu cầu chặt hơn nhiều. Khi ghi cả giới hạn trên và giới hạn dưới, chúng được đánh dấu bằng U và L.
Một trong những thay đổi chính trong bản sửa đổi dự kiến của JIS B 0031 là theo ISO 21920-1: bỏ quy tắc 16% và chỉ giữ quy tắc giá trị lớn nhất. Bản vẽ lập theo JIS B 0031:2003 hiện hành vẫn mặc định áp dụng quy tắc 16%.
Ký hiệu tam giác (▽▽▽) chỉ cấp độ bóng trên bản vẽ Nhật
Để tham khảo, ▽▽▽ tương ứng Ra 0.4–1.6, ▽▽ tương ứng Ra 3.2–6.3 và ▽ tương ứng Ra 12.5–25 (µm). Các tam giác là cách ghi cũ, gọi là ký hiệu cấp độ bóng (仕上げ記号, shiage kigo). Càng nhiều tam giác thì bề mặt càng nhẵn.
Quan hệ tương ứng mang tính thuận tiện, lấy từ các bảng tham khảo trong các ấn bản JIS cũ.
Trích từ các bảng tham khảo trong JIS B 0601:1994 và JIS B 0031:1994 do MISUMI và Linex đăng lại. Đơn vị: µm. Giá trị µin gần đúng do MONOSCOPE bổ sung (1 µm ≈ 39.37 µin). Ry cũ tương ứng Rz hiện nay; Rz cũ tương ứng RzJIS hiện nay. Bảng tham khảo ghi chú rằng sự tương ứng chỉ mang tính thuận tiện và không chính xác tuyệt đối.
Hãy coi các khoảng này là điểm khởi đầu để trao đổi, không phải phép quy đổi. Khi bản vẽ vẫn còn ký hiệu tam giác, hãy đề nghị phía Nhật xác nhận một giá trị Ra (hoặc Rz) duy nhất cho từng bề mặt, rồi cập nhật bản vẽ hoặc thêm ghi chú.
Có quy đổi được Ra sang Rz không?
Không có công thức quy đổi chính xác. Ra là giá trị trung bình còn Rz là khoảng cách đỉnh–đáy, nên tỷ lệ giữa hai giá trị phụ thuộc vào hình dạng bề mặt. Bề mặt đồng đều, ít vết xước cho tỷ lệ nhỏ; bề mặt có vết xước sâu rải rác cho tỷ lệ lớn. Phần ghi chú tham khảo cho các ví dụ ghi trong JIS B 0031:2003 cũng nêu rằng Rz thường vượt xa ba lần Ra.
Quy tắc kinh nghiệm "Rz khoảng 4 lần Ra" xuất phát từ cách sắp xếp của bảng tham khảo ở Hình 6. Dãy giá trị ưu tiên ghép Ra 1.6 với 6.3 và Ra 3.2 với 12.5, tức hệ số bốn. Cách ghép đó giúp người thiết kế chọn giá trị ghi trên bản vẽ; nó không phải công thức để đổi giá trị đo này sang giá trị kia.
Do đó không thể đo Rz trên một bề mặt được chỉ định bằng Ra, chia cho bốn rồi kết luận đạt. Hãy đo đúng thông số bản vẽ chỉ định: bản vẽ ghi Ra thì đo Ra, ghi Rz thì đo Rz.
Độ nhám Ra thường gặp theo phương pháp gia công

Để tham khảo sơ bộ, tiện và phay đạt khoảng Ra 1.6, mài đạt Ra 0.2–1.6, còn mài rà (lapping) hoặc mài siêu tinh đạt Ra 0.2 hoặc mịn hơn. Các con số này thay đổi rất nhiều theo dao, lượng chạy dao, vật liệu và tình trạng máy.
Tài liệu kỹ thuật của MISUMI có bảng khoảng độ nhám theo từng phương pháp. Ngay trong tiện, khoảng này trải từ Ra 0.1–0.4 cho gia công chính xác có kiểm soát chặt đến Ra 12.5 trở lên cho gia công thô. Chỉ riêng tên phương pháp chưa quyết định độ nhám.
Càng về bên trái càng nhẵn. Đoạn đậm là khoảng được ghi là "chính xác"; đoạn nhạt là phần còn lại của khoảng.
Vẽ theo thang logarit từ bảng "khoảng độ nhám theo phương pháp gia công" trong tài liệu kỹ thuật của MISUMI (Ra, µm). Đây không phải giới hạn của JIS; giá trị thực tế phụ thuộc vào dao, lượng chạy dao, vật liệu và các điều kiện khác. Bảng không có khoảng "chính xác" cho EDM.
Sanwa Needle Bearing, một công ty gia công chính xác của Nhật, cũng nêu Ra 1.6–0.8 là khoảng điển hình của tiện. Công ty này lưu ý rằng muốn giữ ổn định Ra 0.4 hoặc mịn hơn thường phải bổ sung công đoạn mài. Họ có công bố giá trị tham khảo theo từng phương pháp cho gia công chính xác, và các giá trị đó nhìn chung trùng với các đoạn đậm ở Hình 7.
Các cấp ký hiệu cũ ở Hình 6 cũng là một gợi ý về phương pháp gia công. Sado Seimitsu, nhà sản xuất chi tiết chính xác, mô tả các cấp đó chỉ là giá trị tham khảo. Họ bổ sung rằng nhờ máy công cụ và dao cắt đã tiến bộ, cắt gọt hiện nay có thể đạt Ra 1.6 hoặc mịn hơn, và tiện đạt khoảng Ra 0.8.
Công đoạn cuối cùng không tự quyết định độ nhám. Một chi tiết cần độ cứng thường được gia công tạo hình trước, sau đó tôi và ram, rồi mài để loại bỏ biến dạng do nhiệt luyện và đạt độ hoàn thiện cuối cùng.
Chỉ định Ra 0.4 hoặc mịn hơn khó giữ chỉ bằng cắt gọt, nên thường phải thêm công đoạn mài hoặc đánh bóng. Hiểu sự khác nhau giữa cắt gọt, mài và đúc sẽ giúp bạn hình dung chỉ định độ nhám ảnh hưởng thế nào đến quy trình gia công.
Cách đo độ nhám bề mặt

Dụng cụ tiêu chuẩn là máy đo độ nhám kiểu đầu dò (stylus). Một đầu dò kim cương có mũi tròn vạch theo bề mặt, và máy ghi lại chuyển động lên xuống của nó thành profin. JIS B 0651 quy định đầu dò hình nón có mũi cầu và nêu các bán kính mũi 2 µm, 5 µm và 10 µm.
Hướng đo cũng quan trọng. Theo JIS B 0633, nếu bản vẽ không chỉ định hướng đo thì đo theo hướng cho Ra hoặc Rz lớn nhất, tức là vuông góc với hướng vết gia công. Đo dọc theo vết dao sẽ cho giá trị thấp hơn độ nhám thực.
Chiều dài chuẩn và chiều dài đánh giá
Để tách độ nhám ra khỏi phần còn lại của profin, cần quyết định những bước sóng nào được coi là độ nhám. Ranh giới đó là giá trị cắt λc (lambda c, cutoff) và nó bằng chiều dài chuẩn.
Chiều dài đánh giá tiêu chuẩn bằng năm chiều dài chuẩn. JIS B 0633 chọn chúng theo mức độ nhám như sau:
- Ra trên 0.02 đến 0.1: chiều dài chuẩn 0.25 mm, chiều dài đánh giá 1.25 mm
- Ra trên 0.1 đến 2: chiều dài chuẩn 0.8 mm, chiều dài đánh giá 4 mm
- Ra trên 2 đến 10: chiều dài chuẩn 2.5 mm, chiều dài đánh giá 12.5 mm
- Rz trên 0.5 đến 10: chiều dài chuẩn 0.8 mm, chiều dài đánh giá 4 mm
- Rz trên 10 đến 50: chiều dài chuẩn 2.5 mm, chiều dài đánh giá 12.5 mm
Các khoảng này áp dụng cho profin không tuần hoàn, nơi đỉnh và đáy phân bố bất quy tắc, như trên bề mặt mài. Với profin tuần hoàn, như trên bề mặt tiện, chiều dài chuẩn được chọn dựa trên khoảng cách trung bình giữa các phần tử profin (RSm).
Đa số bề mặt hoàn thiện của chi tiết máy thông thường rơi vào khoảng chiều dài chuẩn 0.8 mm, chiều dài đánh giá 4 mm (khoảng 0.03 in và 0.16 in). Đổi giá trị cutoff sẽ làm đổi kết quả trên cùng một bề mặt, vì vậy khi so sánh các phép đo, hãy ghi kèm điều kiện đo vào kết quả.
Bản thân máy đo cũng phải đáng tin cậy. Hãy kiểm tra bằng mẫu chuẩn độ nhám và quản lý hiệu chuẩn cùng liên kết chuẩn (traceability) của máy giống như với các dụng cụ đo kích thước.
Nhám theo profin và nhám theo diện tích
Ra và Rz là thông số profin, đo dọc theo một đường. Nhám theo diện tích thì ghi lại chiều cao của cả một vùng bằng kính hiển vi laser, giao thoa kế ánh sáng trắng hoặc thiết bị tương tự, rồi đánh giá như một mặt. Phương pháp không tiếp xúc có ưu điểm là không để lại vết trên chi tiết.
Các thông số theo diện tích bắt đầu bằng chữ S và được định nghĩa trong JIS B 0681-2 (tương ứng ISO 25178-2). Sa mở rộng Ra ra diện tích (chiều cao trung bình số học), còn Sz mở rộng Rz (chiều cao lớn nhất). Đánh giá theo diện tích ít bị ảnh hưởng hơn bởi sự khác biệt kết quả theo vị trí đo và hướng quét mà phương pháp profin gặp phải.
Tuy vậy, Sa không nhất thiết bằng Ra, và Sz không nhất thiết bằng Rz, vì vùng đo và cách lọc khác nhau.
Nếu bản vẽ chỉ định Ra, hãy đánh giá theo nhám profin. Cách ghi yêu cầu theo diện tích trên bản vẽ nằm trong một tiêu chuẩn riêng, JIS B 0681-1:2023.
Chỉ định độ nhám càng mịn có phải càng tốt?
Không. Hãy đặt độ nhám bằng cách cân bằng giữa chức năng của bề mặt và chi phí làm ra nó. Giá trị mịn hơn mức chức năng cần chỉ làm tăng công đoạn, thời gian giao hàng và chi phí, mà có thể không cải thiện sản phẩm chút nào.
Độ nhám cần thiết của một bề mặt phụ thuộc vào nhiệm vụ của nó.
Độ bền mỏi dựa trên tài liệu kỹ thuật của Kobelco Research Institute; trượt và làm kín dựa trên tài liệu của Sado Seimitsu và NOK.
Các tiêu chuẩn thiết kế thực tế cho thấy giá trị thay đổi theo ứng dụng. Catalog O-ring của NOK (dựa trên JIS B 2401-2:2012) quy định độ nhám của các bề mặt tiếp xúc mà O-ring làm kín, theo từng ứng dụng.
Với làm kín tĩnh không có xung áp suất, catalog nêu Ra 1.6 / Rz 6.3; có xung áp suất là Ra 0.8 / Rz 3.2; còn làm kín động là Ra 0.4 / Rz 1.6. Phần vát mép để lắp là Ra 3.2 / Rz 12.5, còn mặt bên và đáy rãnh có giá trị riêng cho từng ứng dụng.
Như vậy, ngay quanh một rãnh O-ring, bề mặt chuyển động cần mịn, còn bề mặt mà gioăng chỉ trượt qua lúc lắp ráp thì có thể thô hơn. Catalog giải thích rằng độ nhám rãnh ảnh hưởng đến ma sát và mài mòn khi dùng động, còn khi dùng tĩnh thì ảnh hưởng đến việc cao su có ép sát bề mặt đối tiếp đủ để làm kín đáng tin cậy hay không.
Ví dụ: đặt độ nhám theo từng bề mặt (giả định)
Đây là ví dụ giả định để minh họa cách suy nghĩ. Giả sử một trục bậc, tương tự trục ra của động cơ, được làm bằng tiện. Nếu ghi "Ra 0.4" cho mọi bề mặt thì phải mài tất cả các đường kính, làm tăng công đoạn và chi phí.
Thay vào đó hãy phân loại bề mặt theo chức năng. Bề mặt dưới môi phớt dầu vừa trượt vừa làm kín nên cần hoàn thiện mịn. Vị trí lắp ổ bi cần mối lắp ổn định. Các đường kính còn lại và mặt đầu không tiếp xúc với chi tiết nào nên có thể để nguyên như sau tiện.
Chẳng hạn, Ra 0.4 cho mặt làm kín, Ra 0.8 cho vị trí lắp ổ bi và Ra 3.2–6.3 cho phần còn lại thì chỉ phải mài hai bề mặt thật sự cần. Các con số này chỉ để minh họa. Trong thực tế, hãy theo giá trị khuyến nghị của nhà sản xuất phớt và ổ bi.
Cũng cần lưu ý các công đoạn sau. Với một số kiểu mạ, kết cấu bề mặt nền lộ ra qua lớp phủ, nên hãy quyết định giá trị trên bản vẽ áp dụng trước hay sau khi xử lý. JIS B 0031 có các ví dụ ghi tách yêu cầu trước và sau xử lý bề mặt.
Những bề mặt có dung sai kích thước chặt, như mặt lắp ghép, cũng cần độ nhám mịn tương ứng. MISUMI giải thích rằng với bề mặt thô, ma sát làm mòn nhanh các đỉnh và kích thước lệch khỏi giá trị thiết kế. Trong thực tế, hãy quyết định dung sai và độ nhám cùng nhau, xuất phát từ việc bề mặt đó phải làm gì.
Danh sách cần xác nhận với phía Nhật
Trước khi gia công hoặc kiểm tra một chi tiết theo bản vẽ Nhật, hãy xác nhận bằng văn bản các điểm sau với khách hàng, người thiết kế hoặc nhà cung cấp Nhật.
- Áp dụng ấn bản nào? Xem khung tên (表題欄, hyodai-ran) và ghi chú để biết ngày lập bản vẽ và tiêu chuẩn được viện dẫn, như JIS B 0601:2013 hay JIS B 0601:1994.
- Mỗi Rz nghĩa là gì? Với bản vẽ lập trước năm 2001, hỏi Rz là chiều cao lớn nhất (Rz hiện nay) hay độ nhám trung bình mười điểm (RzJIS).
- Thay ký hiệu tam giác bằng gì? Với ▽, ▽▽, ▽▽▽ hoặc ▽▽▽▽, đề nghị một giá trị Ra hoặc Rz cho từng bề mặt thay vì làm theo các khoảng tham khảo.
- Chữ cái đứng sau con số nghĩa là gì? Xác nhận cách đọc "a", "S" và "Z" (Ra, chiều cao lớn nhất, trung bình mười điểm) nếu có.
- Áp dụng quy tắc chấp nhận nào? Quy tắc 16% (không hậu tố) hay quy tắc giá trị lớn nhất ("max")? Có giới hạn trên và dưới U/L không?
- Đơn vị và giá trị nào có hiệu lực? Nếu bản vẽ hoặc hợp đồng dùng µin, thống nhất giá trị µm hay giá trị µin đã làm tròn là giới hạn hợp đồng.
- Điều kiện đo là gì? Cutoff (chiều dài chuẩn), chiều dài đánh giá, bán kính mũi đầu dò và hướng đo, nhất là khi phòng đo của bạn và phòng đo phía Nhật phải cho kết quả khớp nhau.
- Trước hay sau xử lý bề mặt? Với bề mặt mạ hoặc sơn phủ, giá trị độ nhám áp dụng cho trạng thái nào?
- Có liên quan đến TCVN, ISO 21920 hay ASME B46.1 không? Nếu bản vẽ hoặc hợp đồng viện dẫn một tiêu chuẩn khác, xác nhận tiêu chuẩn nào có hiệu lực.
- Có giá trị nào mịn hơn mức chức năng cần không? Nếu một chỉ định buộc phải thêm công đoạn mài, hỏi xem có thể dùng giá trị thô hơn ở các bề mặt không có vai trò chức năng hay không.
Giới hạn của bài viết này
- Sự tương ứng giữa ký hiệu tam giác và Ra/Rz lấy từ các bảng tham khảo vốn tự ghi rằng quan hệ chỉ mang tính thuận tiện, không chính xác tuyệt đối. Đó không phải tiêu chí chấp nhận.
- Giá trị micro-inch là kết quả quy đổi và các cặp làm tròn thông dụng. Bài không so sánh định nghĩa thông số, bộ lọc hay quy tắc chấp nhận của ASME B46.1 với JIS.
- Phần đối chiếu TCVN chỉ nêu những gì đã xác nhận được (TCVN 2511:2007 tương ứng ISO 12085:1996). Số hiệu TCVN tương ứng ISO 4287, 4288 và 1302 chưa được xác nhận; hãy kiểm tra ở nguồn chính thức.
- Độ nhám theo phương pháp gia công thay đổi theo dao, lượng chạy dao, vật liệu và máy. Các khoảng nêu ở trên là giá trị tham khảo đã công bố, không phải năng lực của một xưởng cụ thể.
- Tình trạng tiêu chuẩn được kiểm tra tại thời điểm 1/10/2026. JIS B 0031 và JIS B 0633 đã có kế hoạch sửa đổi nên quy tắc có thể thay đổi. Hãy kiểm tra ấn bản hiện hành trước khi dựa vào.
- Thực hành của từng công ty và ngành có thể khác nhau. Khi có quy cách của khách hàng, tiêu chuẩn ngành hoặc khuyến nghị của nhà sản xuất phớt, ổ bi thì chúng được ưu tiên hơn hướng dẫn chung ở đây.
Tóm tắt
- Ra là độ lệch trung bình của profin; Rz là đỉnh cao nhất cộng đáy sâu nhất. Trên cùng một bề mặt, Rz lớn gấp vài lần Ra.
- Trong JIS đến năm 1994, Rz là độ nhám trung bình mười điểm; từ 2001, Rz là chiều cao lớn nhất. Với bản vẽ cũ, hãy kiểm tra tiêu chuẩn áp dụng.
- Tính đến 1/10/2026, JIS B 0601:2013 và JIS B 0031:2003 đang hiện hành. ISO đã chuyển sang ISO 21920, và việc điều chỉnh JIS B 0031 cùng các tiêu chuẩn liên quan đã bắt đầu.
- TCVN 2511:2007 tương ứng ISO 12085:1996 (thông số motif), không phải Ra/Rz của ISO 4287. Hãy xác nhận số hiệu TCVN trước khi viện dẫn.
- Ký hiệu tam giác với Ra, và Ra với Rz, chỉ là sự tương ứng tham khảo từ bảng của JIS cũ. Không có công thức quy đổi chính xác.
- Ra đổi sang micro-inch theo 1 µm ≈ 39.37 µin (ví dụ 1.6 µm ≈ 63 µin).
- Mịn hơn không phải lúc nào cũng tốt hơn. Hãy đặt độ nhám theo từng bề mặt, dựa trên trượt, làm kín, mỏi, ngoại quan và chi phí.
Độ nhám bề mặt là con số kết nối ba vai trò: người thiết kế ghi lên bản vẽ, người gia công làm ra và người kiểm tra đo. Khi một ký hiệu cũ chưa rõ nghĩa, hãy bắt đầu bằng việc kiểm tra tiêu chuẩn áp dụng và ngày lập bản vẽ, rồi thống nhất với phía Nhật một cách đọc duy nhất.
Hỏi đáp
▽▽▽ trên bản vẽ Nhật nghĩa là gì?
Đó là ký hiệu cấp độ bóng cũ của JIS cho bề mặt gia công mịn. Các bảng tham khảo ghép nó với khoảng Ra 0.4–1.6 µm (khoảng 16–63 µin). Sự tương ứng này không chính xác tuyệt đối, vì vậy hãy nhờ phía Nhật xác nhận một giá trị Ra.
Rz của JIS có giống Rz của ISO không?
Từ ấn bản 2001 của JIS B 0601, Rz là chiều cao lớn nhất, tương ứng Rz trong ISO 4287:1997. Trước năm 2001, Rz của JIS là độ nhám trung bình mười điểm, mà JIS hiện hành gọi là RzJIS. ISO 21920 thay đổi một số cách tính, nên hãy kiểm tra bản vẽ viện dẫn tiêu chuẩn ISO nào trước khi coi các giá trị là tương đương.
RzJIS là gì?
RzJIS là độ nhám trung bình mười điểm: trung bình năm đỉnh cao nhất cộng với trung bình năm đáy sâu nhất. Đó là Rz cũ của JIS, được giữ trong một phụ lục của JIS B 0601 để tham khảo.
Đổi Ra 1.6 sang micro-inch thế nào?
Nhân với 39.37: Ra 1.6 µm khoảng 63 µin. Các bảng thường ghép 0.8 µm với 32 µin và 3.2 µm với 125 µin.
Có đổi Ra sang Rz bằng một hệ số được không?
Không. Tỷ lệ phụ thuộc vào bề mặt. Quy tắc "Rz ≈ 4 × Ra" đến từ cách ghép giá trị ưu tiên trong các bảng tham khảo, không phải từ phép đo. Hãy đo đúng thông số mà bản vẽ chỉ định.
Nguồn
- Định nghĩa thông số và tình trạng hiện hành: Hiệp hội Tiêu chuẩn Nhật Bản (JSA) Webdesk, JIS B 0601:2013 (tiếng Nhật) (truy cập 1/10/2026)
- Cách ghi trên bản vẽ và sửa đổi: JSA Webdesk, JIS B 0031:2003 (tiếng Nhật), JSA, danh sách dự thảo JIS đang sửa đổi, tính đến 7/6/2022 (tiếng Nhật)
- Kế hoạch sửa đổi JIS B 0031 và JIS B 0633: JSA, danh sách dự thảo JIS đang sửa đổi, tính đến 11/9/2026 (tiếng Nhật)
- JIS về bản vẽ và bản dịch tiếng Nhật của ISO 21920: JSA Webdesk, danh mục JIS về bản vẽ (tiếng Nhật)
- Đánh giá, máy đo và tiêu chuẩn nhám theo diện tích: JIS B 0633:2001, JIS B 0651:2001, JIS B 0681-2:2018, JIS B 0681-1:2023 (JSA Webdesk, tiếng Nhật)
- Ký hiệu cũ và mới: Mitutoyo, về JIS 2001 cho độ nhám bề mặt (tiếng Nhật), Keyence, khác biệt giữa JIS B 0601-1994 và JIS B 0601-2001 (tiếng Nhật), MISUMI, tính chất bề mặt: phương pháp profin, kèm trích JIS B 0601:2013 (tiếng Nhật), Mitsubishi Materials, độ nhám bề mặt (Ra, Rz, RzJIS)
- Ký hiệu cấp độ bóng cũ và Ra: MISUMI, trích JIS B 0601:1994 và JIS B 0031:1994 về độ nhám bề mặt (tiếng Nhật), Linex, trích JIS: độ nhám bề mặt (tiếng Nhật)
- Ký hiệu, quy tắc 16% và quy tắc giá trị lớn nhất: MISUMI, cách ghi tính chất bề mặt, trích JIS B 0031:2003 (tiếng Nhật)
- ISO 21920 và các tiêu chuẩn bị thay thế: ISO 21920-2:2021, Digital Surf, "What are the differences between ISO 4287 and ISO 21920?", PTB, các tiêu chuẩn đo độ nhám
- TCVN: Thư viện Pháp luật, TCVN 2511:2007 – Nhám bề mặt – Phương pháp profin
- ASME B46.1 và quy đổi µm–µin: ASME, B46.1 Surface Texture (Surface Roughness, Waviness, and Lay), Wevolver, surface finish chart: Ra, Rq, and N grade conversions
- Độ nhám theo phương pháp gia công: MISUMI meviy, độ nhám bề mặt, khoảng độ nhám theo phương pháp gia công (tiếng Nhật), Sanwa Needle Bearing, độ nhám bề mặt khi tiện (tiếng Nhật), Sado Seimitsu, giải thích độ nhám bề mặt (tiếng Nhật)
- Chiều dài chuẩn, chiều dài đánh giá và đặc tính đầu dò: Mitutoyo, kiến thức cơ bản về độ nhám bề mặt (tiếng Nhật)
- Thiết bị đo và nhám theo diện tích: Keyence, nguyên lý các thiết bị đo phổ biến (tiếng Nhật), Keyence, nhám theo diện tích (ISO 25178) (tiếng Nhật), Keyence, Sa chiều cao trung bình số học (tiếng Nhật)
- Dung sai, độ nhám và độ bền mỏi: MISUMI meviy, ký hiệu độ nhám Ra và Rz (tiếng Nhật), Kobelco Research Institute, Kobelnics No. 57, kiến thức cơ bản về mỏi cho thiết kế chống mỏi (tiếng Nhật)
- Độ nhám rãnh O-ring: NOK, catalog O-ring (Cat. No. 051), mục 7, tiêu chuẩn thiết kế, Bảng 5-2 (tiếng Nhật)
Bài gốc tiếng NhậtHướng dẫn này được biên soạn từ một bài viết của MONOSCOPE dành cho độc giả tại Nhật: 表面粗さRaとRzの違いは?図面の記号と加工別の目安をQ&Aで整理
Về biên tập viên
 Biên tập viên MONOSCOPEFOUNDER & EDITOR
Khoảng mười năm làm việc tại một nhà sản xuất thiết bị nhà máy và một công ty kỹ thuật nhà máy, phụ trách đề xuất, thiết kế và chạy thử thiết bị, sau đó chuyển sang tiếp thị trực tuyến. Hiện là tư vấn web cho các nhà sản xuất B2B, giúp họ trình bày rõ sản phẩm và công nghệ. Có chứng chỉ quốc gia Nhật Bản về Quản lý năng lượng (Energy Manager) và Kỹ sư điện trưởng hạng ba.
Viết blog kỹ thuật từ năm 2017 (hơn 500 bài) và có kênh YouTube tiếng Nhật với khoảng 20.000 người đăng ký. Mỗi hướng dẫn được viết từ góc nhìn hiện trường Nhật Bản và đối chiếu với các tiêu chuẩn được trích dẫn.