Rugosité JIS : Ra, Rz et triangles ▽ sur plans japonais
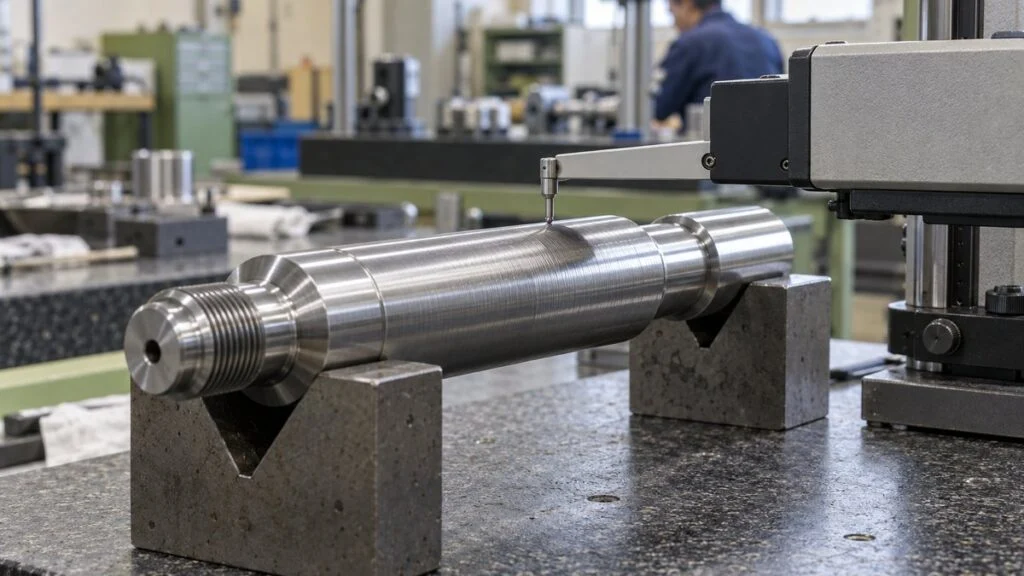
Un plan arrive d'un client ou d'un fournisseur japonais. Une face porte Ra 1,6, une portée d'étanchéité indique Rz 6,3, et, dans le même envoi, un plan plus ancien affiche ▽▽▽ à côté d'un alésage et « 6,3S » sur une bride. Ce sont tous des indications de rugosité (表面粗さ, hyomen arasa), mais elles relèvent d'éditions différentes de la norme JIS (normes industrielles japonaises), et certaines sont d'anciennes notations que la norme actuelle n'utilise plus.
Les lire correctement est important, car un même symbole peut changer de sens. Ra et Rz ne mesurent pas la même caractéristique de la surface : sur une même surface, Rz vaut plusieurs fois Ra. De plus, « Rz » lui-même a changé de définition dans l'édition 2001 de la JIS B 0601. Si l'atelier et le contrôle lisent un ancien plan différemment, une pièce peut être usinée selon une valeur puis refusée selon une autre.
Ce guide explique ce que mesurent Ra et Rz, comment lire les anciens Rz, Rmax et les triangles (▽), comment la JIS se situe par rapport aux normes ISO 4287, ISO 21920 et NF EN ISO, et quelles rugosités atteignent les procédés d'usinage courants. Il se termine par un tableau de référence rapide, une liste de points à confirmer avec le côté japonais et une FAQ. Le statut de chaque norme a été vérifié au 1er octobre 2026.
Sommaire
- Référence rapide : les indications de rugosité sur les plans japonais
- Ra et Rz : ce que mesure chaque valeur
- JIS B 0601 : Ra et Rz, ancien Rz et nouveau Rz
- Normes en vigueur : JIS, ISO 4287, ISO 21920 et NF EN ISO
- Lire les symboles d'état de surface JIS
- Les triangles (▽▽▽) sur les plans japonais
- Ra typique selon le procédé d'usinage
- Comment mesure-t-on la rugosité ?
- Une rugosité plus fine est-elle toujours préférable ?
- À confirmer avec le côté japonais : liste de contrôle
- Limites de ce guide
- Résumé
- FAQ
- Sources
Référence rapide : les indications de rugosité sur les plans japonais
Ce tableau permet d'identifier ce que vous avez sous les yeux. Les sections suivantes détaillent chaque cas.
| Ce que vous voyez | Ce que cela signifie en général | Origine | Que faire |
|---|---|---|---|
| Ra 1,6 | Écart moyen arithmétique du profil, limite supérieure 1,6 µm (environ 63 µin) | JIS B 0031 / B 0601 actuelles (Ra défini comme dans l'ISO 4287) | Mesurer Ra comme spécifié |
| Rz 6,3 sur un plan appliquant la JIS B 0601:2001 ou une édition ultérieure | Hauteur maximale du profil, limite supérieure 6,3 µm | JIS B 0601:2001 et suivantes (correspond au Rz de l'ISO 4287) | Mesurer Rz (hauteur maximale) |
| Rz sur un plan appliquant la JIS B 0601:1994 ou une édition antérieure | Peut-être la hauteur moyenne à dix points (aujourd'hui appelée RzJIS) | JIS B 0601:1994 et antérieures | Vérifier la date du plan et la norme appliquée ; faire confirmer par écrit |
| Ry, Rmax, ou une valeur suivie de « S » (ex. 6,3S) | Hauteur maximale (le Rz actuel) | JIS B 0601:1994 (Ry), 1982 (Rmax) | Traiter comme une hauteur maximale ; confirmer l'édition |
| Valeur suivie de « a » (ex. 1,6a) | Écart moyen arithmétique (Ra) | Ancienne notation JIS | Lire comme Ra |
| Valeur suivie de « Z » (ex. 6,3Z) | Hauteur moyenne à dix points (ancien Rz, aujourd'hui RzJIS) | Ancienne notation JIS | Convenir de RzJIS ou d'une valeur de remplacement |
| ▽▽▽▽ / ▽▽▽ / ▽▽ / ▽ | Anciens symboles de finition ; plus il y a de triangles, plus la surface est lisse | Ancienne notation JIS ; plages issues des tableaux de référence des éditions 1994 | N'utiliser les plages de Ra de la figure 6 que comme repère ; convenir d'une valeur de Ra |
| ~ (trait ondulé) | Surface laissée brute (brut de fonderie, de forge) | Anciens symboles de finition | Confirmer si une limite s'applique |
Ra et Rz : ce que mesure chaque valeur
En bref, Ra est la moyenne des écarts du profil sur toute la longueur, alors que Rz est la distance entre le pic le plus haut et le creux le plus profond. La JIS appelle Ra l'écart moyen arithmétique (算術平均粗さ, sanjutsu heikin arasa) et Rz la hauteur maximale du profil (最大高さ粗さ, saidai takasa arasa). Les deux s'expriment en micromètres (µm).
Sur une surface usinée agrandie, on voit une succession de petits pics et de creux. Si l'on en prend une coupe et que l'on retire l'ondulation, de plus grande longueur d'onde, on obtient le profil de rugosité. Ra comme Rz sont calculés sur une portion fixe de ce profil, la longueur de base.
Ra est la moyenne des écarts par rapport à la ligne moyenne. Rz est l'écart entre le pic le plus haut et le creux le plus profond.
Ce schéma illustre le principe ; il ne s'agit pas d'un profil mesuré. Définitions selon la JIS B 0601:2013.
Ra est la moyenne des distances, en valeur absolue, entre le profil et la ligne moyenne. Comme il moyenne l'ensemble du profil, une seule rayure modifie à peine la valeur. Cette stabilité explique pourquoi Ra est très utilisé pour spécifier la rugosité d'une pièce dans son ensemble.
Rz additionne la hauteur du pic le plus haut et la profondeur du creux le plus profond sur la longueur de base. Un seul pic saillant ou une seule rayure profonde pèse donc fortement sur le résultat. Les concepteurs spécifient souvent Rz sur les portées d'étanchéité et les surfaces en glissement (surfaces qui frottent contre une pièce conjuguée), là où un petit défaut local peut provoquer une fuite ou de l'usure.
Ils ne regardent pas la même caractéristique ; leurs valeurs diffèrent donc, même sur une même surface.
Définitions selon la JIS B 0601:2013. Les usages typiques sont synthétisés à partir de documentations techniques de sous-traitants d'usinage.
JIS B 0601 : Ra et Rz, ancien Rz et nouveau Rz
Sur un ancien plan japonais, un Rz peut ne pas signifier ce qu'il signifie aujourd'hui. Jusqu'à l'édition 1994 de la JIS B 0601, Rz désignait la hauteur moyenne à dix points (十点平均粗さ, juten heikin arasa). À partir de l'édition 2001, Rz désigne la hauteur maximale du profil. Le symbole est le même, mais le calcul est différent.
La hauteur moyenne à dix points est la moyenne des hauteurs des cinq pics les plus hauts, additionnée à la moyenne des profondeurs des cinq creux les plus profonds. Comme elle moyenne cinq points de chaque côté, elle donne en général une valeur plus petite que le Rz actuel, qui ne dépend que du pic le plus haut et du creux le plus profond.
Le symbole de la hauteur maximale a lui aussi changé : Rmax dans l'édition 1982, Ry dans l'édition 1994, puis Rz à partir de 2001. La hauteur moyenne à dix points a été supprimée de la norme internationale ISO 4287:1997. Comme elle était très répandue dans l'industrie japonaise, la JIS l'a conservée à titre informatif dans une annexe, sous le symbole RzJIS.
Rz a changé de sens dans l'édition 2001.
D'après le corps du texte et les annexes JA et JB de la JIS B 0601:2013, et la documentation technique de Mitutoyo et de Keyence.
La JIS B 0031:2003, norme sur l'indication de l'état de surface (表面性状, hyomen seijo) sur les plans, indique en substance qu'une indication faite selon une norme antérieure s'interprète selon les règles en vigueur à l'époque. Autrement dit, le sens d'un Rz sur un plan (hauteur maximale ou moyenne à dix points) dépend de la date du plan et de la norme qu'il applique.
Les anciens plans peuvent aussi placer une lettre après le nombre, comme « 1,6a », « 6,3S » ou « 6,3Z ». Dans les tableaux de fabricants repris de l'ancienne norme, « a » correspond à l'écart moyen arithmétique, « S » (ou « s ») à la hauteur maximale et « Z » (ou « z ») à la hauteur moyenne à dix points.
Quand vous réutilisez un ancien plan ou que vous en recevez un en ancienne notation, cherchez la norme applicable dans le cartouche (表題欄, hyodai-ran) et dans les notes. Si le doute persiste, convenez avec le côté japonais de la lecture à retenir avant de lancer la fabrication, par exemple en réécrivant une exigence de hauteur moyenne à dix points sous la forme RzJIS, afin que le donneur d'ordre et l'atelier lisent la même valeur. Une vigilance du même ordre s'impose pour d'anciens plans européens : l'édition de la norme appliquée compte.
Normes en vigueur : JIS, ISO 4287, ISO 21920 et NF EN ISO
Selon le catalogue de la Japanese Standards Association (JSA), au 1er octobre 2026, la JIS B 0601:2013 définit les paramètres et la JIS B 0031:2003 définit l'indication sur les plans. Aucune des deux n'a été retirée ni remplacée.
La JIS B 0031 a reçu l'amendement 1 en mars 2022. Il fait suite au remplacement d'une norme de filtres citée par la JIS B 0031 et n'a pas modifié les symboles de plan.
Les définitions, l'indication sur plan et le mesurage relèvent de normes distinctes.
Statut des JIS relevé dans le catalogue JSA Webdesk le 1er octobre 2026.
Du côté international, l'ISO a publié la série ISO 21920 en décembre 2021, qui remplace les ISO 4287, ISO 4288, ISO 1302 et d'autres. Les éditions ISO auxquelles correspondent les JIS actuelles sont donc devenues obsolètes.
Lors de notre vérification, le catalogue de la JSA ne listait aucune JIS correspondant à l'ISO 21920, bien que la JSA vende des traductions japonaises de cette série.
Pour éviter toute confusion, lisez les plans japonais selon les JIS B 0601:2013 et JIS B 0031:2003, et considérez un plan qui cite l'ISO 21920 comme relevant d'une autre norme. L'ISO 21920 modifie le calcul de certains paramètres, et des commentaires techniques indiquent qu'une même surface peut donner des valeurs différentes.
La JIS commence toutefois à suivre le mouvement. La liste des révisions de JIS prévues publiée par la JSA (état au 11 septembre 2026) comprend l'alignement de la JIS B 0031 sur l'ISO 21920-1 et de la JIS B 0633 sur l'ISO 21920-3, avec un début de rédaction prévu en juillet 2026.
Aucune date de révision n'est annoncée : citez donc les normes avec leur année d'édition sur les plans et dans les spécifications internes. Notez aussi que la série JIS B 0681 traite de la rugosité surfacique (3D) ; elle s'utilise en parallèle des paramètres de profil comme Ra et Rz, sans les remplacer.
Équivalents en normes NF EN ISO
En France et dans les pays qui reprennent les normes françaises, la rugosité est traitée par les normes NF EN ISO de la famille GPS (spécification géométrique des produits). Le tableau ci-dessous donne les correspondances approximatives avec les JIS ; il sert à se repérer, pas à affirmer une équivalence stricte.
| JIS | Norme ISO correspondante (édition de référence de la JIS) | Série NF EN ISO à consulter |
|---|---|---|
| JIS B 0601:2013 (définitions, Ra, Rz) | ISO 4287:1997 | NF EN ISO 4287, puis NF EN ISO 21920-2 |
| JIS B 0031:2003 (indication sur plan) | ISO 1302:2002 | NF EN ISO 1302, puis NF EN ISO 21920-1 |
| JIS B 0633:2001 (règles d'évaluation) | ISO 4288:1996 | NF EN ISO 4288, puis NF EN ISO 21920-3 |
| JIS B 0681 (rugosité surfacique) | ISO 25178 | NF EN ISO 25178 |
En pratique, si votre bureau d'études ou votre client européen travaille déjà avec la série ISO 21920, ne comparez pas directement ses valeurs à celles d'un plan JIS sans avoir confirmé la norme appliquée de part et d'autre. Les règles de calcul et d'acceptation peuvent différer d'une série à l'autre.
Les µin et l'ASME B46.1, en deux mots
Si une pièce doit aussi répondre à un plan ou à un client américain, la rugosité y est souvent donnée en microinches (µin) selon l'ASME B46.1, Surface Texture (Surface Roughness, Waviness, and Lay). La conversion d'unité est exacte : 1 µin = 0,0254 µm, soit 1 µm ≈ 39,37 µin. Les tableaux usuels associent des valeurs arrondies : 0,8 µm = 32 µin, 1,6 µm = 63 µin, 3,2 µm = 125 µin, 6,3 µm = 250 µin.
Certains documents américains de brides et de tuyauterie parlent d'AARH (arithmetic average roughness height) pour la même grandeur moyenne que Ra. Ce guide ne convertit que les unités : il ne compare ni les définitions des autres paramètres, ni les longueurs d'onde de coupure, ni les règles d'acceptation entre l'ASME et la JIS. Si une limite est serrée, convenez de la valeur qui fait foi.
Lire les symboles d'état de surface JIS
Lisez d'abord la forme du symbole en « coche » pour savoir si l'enlèvement de matière est autorisé, puis le paramètre et la valeur placés à côté pour connaître l'exigence. La JIS regroupe la rugosité, l'ondulation, les défauts et autres caractéristiques sous le terme d'état de surface (表面性状, hyomen seijo) et définit trois symboles de base.
La forme du symbole indique si l'enlèvement de matière est exigé. Les positions a à e portent les exigences.
Schéma d'après la JIS B 0031:2003. Les proportions ne correspondent pas à celles des figures de la norme.
Le symbole de base s'applique lorsque l'enlèvement de matière (par coupe, rectification ou procédé analogue) importe peu. En le fermant par une barre pour former un triangle, on indique « enlèvement de matière exigé ». En y ajoutant un cercle, on indique « enlèvement de matière interdit » : la surface reste brute de fonderie ou à l'état de livraison.
Pour énoncer une exigence, le plan prolonge la branche longue du symbole par un trait horizontal et inscrit dessous le paramètre et la valeur, par exemple « Ra 1,6 ». La valeur est une limite supérieure et l'unité (µm) n'est pas indiquée. Pour préciser le procédé de fabrication ou la direction des stries, le plan les ajoute aux positions c et d de la figure 5.
Les stries (筋目, sujime) sont la direction des traces laissées par l'outil ou la meule. La JIS prévoit des symboles pour des stries parallèles au plan de projection, perpendiculaires, croisées, multidirectionnelles, circulaires, radiales et non directionnelles.
Comment « max » change la règle d'acceptation
Sans suffixe, la règle des 16 % s'applique. La pièce est acceptée si au plus 16 % des valeurs mesurées sur toutes les longueurs de base d'une longueur d'évaluation dépassent la valeur spécifiée.
Avec « max », comme dans « Rzmax 6,3 », c'est la règle du maximum qui s'applique : aucune valeur mesurée, où que ce soit sur la surface, ne doit dépasser la limite. L'exigence est bien plus sévère. Lorsque des limites supérieure et inférieure sont toutes deux indiquées, elles sont repérées par U et L.
L'un des principaux changements du projet de révision de la JIS B 0031 consiste à suivre l'ISO 21920-1 en abandonnant la règle des 16 % pour ne garder que la règle du maximum. Les plans établis selon la JIS B 0031:2003 actuelle restent, par défaut, soumis à la règle des 16 %.
Les triangles (▽▽▽) sur les plans japonais
À titre indicatif, ▽▽▽ correspond à Ra 0,4–1,6, ▽▽ à Ra 3,2–6,3 et ▽ à Ra 12,5–25 (µm). Les triangles forment une ancienne notation appelée symboles de finition (仕上げ記号, shiage kigo). Plus il y a de triangles, plus la surface est lisse.
Correspondance de commodité tirée des tableaux de référence d'anciennes éditions de la JIS.
D'après les extraits de MISUMI et de Linex des tableaux de référence des JIS B 0601:1994 et JIS B 0031:1994. Unités : µm. Les valeurs approximatives en µin ont été ajoutées par MONOSCOPE (1 µm ≈ 39,37 µin). L'ancien Ry correspond au Rz actuel ; l'ancien Rz correspond au RzJIS actuel. Le tableau de référence précise que la correspondance est donnée par commodité et n'est pas exacte.
Considérez ces plages comme une base de discussion, pas comme une conversion. Quand un plan porte encore des triangles, demandez au côté japonais de confirmer une valeur unique de Ra (ou de Rz) pour chaque surface, puis de mettre à jour le plan ou d'ajouter une note.
Peut-on convertir Ra en Rz ?
Il n'existe pas de formule de conversion exacte. Ra est une moyenne et Rz un écart entre pic et creux : le rapport entre les deux dépend de la forme de la surface. Une surface régulière et peu rayée donne un rapport faible ; une surface parsemée de rayures profondes en donne un élevé. Les remarques de référence accompagnant les exemples d'indication de la JIS B 0031:2003 précisent aussi que Rz dépasse souvent largement trois fois Ra.
La règle empirique « Rz vaut environ quatre fois Ra » vient de la façon dont le tableau de référence de la figure 6 est construit. La série de valeurs préférentielles associe Ra 1,6 à 6,3 et Ra 3,2 à 12,5, soit un facteur 4. Cette association aide le concepteur à choisir des valeurs de plan ; ce n'est pas une formule pour transformer une valeur mesurée en l'autre.
On ne peut donc pas mesurer Rz sur une surface spécifiée en Ra, diviser par quatre et déclarer la pièce conforme. Mesurez le paramètre que le plan spécifie : Ra si le plan indique Ra, Rz s'il indique Rz.
Ra typique selon le procédé d'usinage

À titre de repère, le tournage et le fraisage atteignent environ Ra 1,6, la rectification Ra 0,2–1,6, le rodage ou la superfinition Ra 0,2 et moins. Ces valeurs varient beaucoup avec l'outil, l'avance, la matière et l'état de la machine.
Les données techniques de MISUMI comportent un tableau des plages de rugosité par procédé. Même en tournage, la plage va de Ra 0,1–0,4 pour un travail de précision soigneusement maîtrisé à Ra 12,5 et plus en ébauche. Le nom du procédé ne suffit donc pas à fixer la rugosité.
Plus lisse vers la gauche. Le segment foncé est la plage indiquée comme « précision » ; le segment clair est le reste de la plage.
Tracé en échelle logarithmique d'après le tableau des plages de rugosité par procédé des données techniques de MISUMI (Ra, µm). Il ne s'agit pas de limites JIS ; les valeurs réelles dépendent de l'outil, de l'avance, de la matière et d'autres conditions. Le tableau ne comporte pas de plage « précision » pour l'électroérosion.
Sanwa Needle Bearing, sous-traitant japonais d'usinage de précision, donne lui aussi Ra 1,6–0,8 comme plage typique du tournage. Il précise que tenir Ra 0,4 ou moins de façon constante nécessite en général d'ajouter une rectification. L'entreprise publie des valeurs indicatives par procédé pour le travail de précision, qui recoupent globalement les segments foncés de la figure 7.
Les anciens niveaux de finition de la figure 6 renseignent aussi sur le procédé. Sado Seimitsu, fabricant de pièces de précision, présente ces niveaux comme de simples repères et ajoute que, grâce aux progrès des machines-outils et des outils de coupe, l'usinage par coupe atteint aujourd'hui Ra 1,6 et moins, et le tournage environ Ra 0,8.
La dernière opération ne détermine pas à elle seule la rugosité. Une pièce qui doit être dure est généralement usinée à la forme, trempée puis revenue, puis rectifiée pour éliminer les déformations dues au traitement thermique et obtenir la finition finale.
Une exigence de Ra 0,4 ou moins est difficile à tenir par la seule coupe ; elle ajoute donc souvent une étape de rectification ou de polissage. Connaître les différences entre coupe, rectification et fonderie aide à prévoir l'effet d'une exigence de rugosité sur la gamme de fabrication.
Comment mesure-t-on la rugosité ?

L'outil de référence est le rugosimètre à palpeur. Un palpeur à pointe arrondie en diamant parcourt la surface, et l'appareil enregistre son déplacement vertical sous forme de profil. La JIS B 0651 spécifie un palpeur conique à pointe sphérique et indique des rayons de pointe de 2 µm, 5 µm et 10 µm.
La direction de mesure compte aussi. Selon la JIS B 0633, si le plan n'indique pas de direction, on mesure dans la direction qui donne le plus grand Ra ou Rz, c'est-à-dire perpendiculairement aux stries. Un palpage le long des traces d'outil donne une valeur inférieure à la rugosité réelle.
Longueur de base et longueur d'évaluation
Pour isoler la rugosité du reste du profil, il faut décider quelles longueurs d'onde comptent comme rugosité. Cette frontière est la longueur d'onde de coupure λc (lambda c), égale à la longueur de base.
La longueur d'évaluation normale est de cinq longueurs de base. La JIS B 0633 les choisit selon le niveau de rugosité, comme suit :
- Ra de plus de 0,02 à 0,1 : longueur de base 0,25 mm, longueur d'évaluation 1,25 mm
- Ra de plus de 0,1 à 2 : longueur de base 0,8 mm, longueur d'évaluation 4 mm
- Ra de plus de 2 à 10 : longueur de base 2,5 mm, longueur d'évaluation 12,5 mm
- Rz de plus de 0,5 à 10 : longueur de base 0,8 mm, longueur d'évaluation 4 mm
- Rz de plus de 10 à 50 : longueur de base 2,5 mm, longueur d'évaluation 12,5 mm
Ces plages valent pour les profils non périodiques, dont les pics et les creux sont irréguliers, comme sur les surfaces rectifiées. Pour les profils périodiques, comme sur les surfaces tournées, la longueur de base est choisie d'après l'espacement moyen des éléments du profil (RSm).
La plupart des surfaces finies de pièces mécaniques courantes tombent dans la plage longueur de base 0,8 mm, longueur d'évaluation 4 mm. Changer la longueur d'onde de coupure change le résultat sur une même surface : consignez donc les conditions de mesure avec les résultats chaque fois que vous comparez des mesures.
L'appareil doit lui-même être fiable. Contrôlez-le avec des étalons de rugosité et gérez son étalonnage et sa traçabilité comme vous le faites pour vos instruments de mesure dimensionnelle.
Rugosité de profil et rugosité surfacique
Ra et Rz sont des paramètres de profil, mesurés le long d'une seule ligne. La rugosité surfacique, elle, relève la hauteur sur toute une zone à l'aide d'un microscope laser, d'un interféromètre en lumière blanche ou d'un appareil analogue, et l'évalue comme une surface. Les méthodes sans contact ont l'avantage de ne pas marquer la pièce.
Les paramètres surfaciques commencent par S et sont définis dans la JIS B 0681-2 (correspondant à l'ISO 25178-2). Sa étend Ra à une surface (hauteur moyenne arithmétique) et Sz étend Rz (hauteur maximale). L'évaluation surfacique est moins sensible à la variation des résultats selon l'endroit de mesure et la direction de palpage, qui affecte les méthodes de profil.
Cela dit, Sa n'est pas forcément égal à Ra, ni Sz à Rz, car la zone mesurée et le filtrage diffèrent.
Si un plan spécifie Ra, évaluez-le comme une rugosité de profil. L'indication d'exigences surfaciques sur les plans relève d'une autre norme, la JIS B 0681-1:2023.
Une rugosité plus fine est-elle toujours préférable ?
Non. Fixez la rugosité en équilibrant ce que la surface doit faire et ce qu'elle coûte à produire. Une valeur plus fine que ne l'exige la fonction ajoute des opérations, du délai et du coût, sans nécessairement améliorer le produit.
La rugosité nécessaire dépend du rôle de la surface.
Tenue en fatigue d'après la documentation technique de Kobelco Research Institute ; glissement et étanchéité d'après les documents de Sado Seimitsu et de NOK.
Les normes de conception réelles montrent comment les valeurs varient selon l'application. Le catalogue de joints toriques de NOK (basé sur la JIS B 2401-2:2012) fixe, par application, la rugosité des surfaces de contact contre lesquelles un joint torique assure l'étanchéité.
Pour l'étanchéité statique sans pulsation de pression, il donne Ra 1,6 / Rz 6,3 ; avec pulsation, Ra 0,8 / Rz 3,2 ; pour l'étanchéité dynamique, Ra 0,4 / Rz 1,6. Le chanfrein d'engagement est à Ra 3,2 / Rz 12,5, et les flancs et le fond de la gorge ont leurs propres valeurs pour chaque application.
Même autour d'une seule gorge de joint torique, les surfaces en mouvement reçoivent des valeurs fines, et celles que le joint ne fait que traverser au montage peuvent être plus rugueuses. Le catalogue explique que la rugosité de la gorge influe, en usage dynamique, sur le frottement et l'usure et, en usage statique, sur la capacité du caoutchouc à épouser la surface conjuguée pour assurer l'étanchéité.
Exemple : attribuer la rugosité surface par surface (fictif)
Il s'agit d'un exemple fictif destiné à montrer le raisonnement. Supposons un arbre étagé, semblable à un arbre de sortie de moteur, fabriqué par tournage. Exiger « Ra 0,4 » sur toutes les surfaces reviendrait à rectifier tous les diamètres, avec plus d'opérations et de coût.
Classez plutôt les surfaces selon leur fonction. La portée sous la lèvre du joint à lèvre assure à la fois le glissement et l'étanchéité : elle exige une finition fine. La portée de roulement demande un ajustement stable. Les autres diamètres et faces d'extrémité ne touchent aucune pièce conjuguée et peuvent rester bruts de tournage.
Par exemple, Ra 0,4 sur la portée du joint, Ra 0,8 sur la portée de roulement et Ra 3,2–6,3 ailleurs ne laissent à rectifier que les deux surfaces qui le nécessitent. Ces valeurs ne servent qu'à illustrer. En pratique, suivez les valeurs recommandées par les fabricants de joints et de roulements.
Surveillez aussi les opérations en aval. Avec certains types de revêtement, la texture du support transparaît à travers la couche : décidez donc si la valeur du plan s'applique avant ou après traitement. La JIS B 0031 contient des exemples d'indication qui distinguent les exigences avant et après traitement de surface.
Les surfaces à tolérances dimensionnelles serrées, comme les ajustements, exigent aussi une rugosité correspondante. MISUMI explique que sur une surface rugueuse, le frottement use vite les pics et la cote s'écarte de la valeur de conception. En pratique, fixez ensemble la tolérance et la rugosité, en partant de ce que la surface doit faire.
À confirmer avec le côté japonais : liste de contrôle
Avant d'usiner ou de contrôler une pièce d'après un plan japonais, confirmez ces points par écrit auprès du client, du bureau d'études ou du fournisseur japonais.
- Quelle édition s'applique ? Cherchez dans le cartouche (表題欄, hyodai-ran) et les notes la date du plan et la norme citée, par exemple JIS B 0601:2013 ou JIS B 0601:1994.
- Que signifie chaque Rz ? Sur les plans antérieurs à 2001, demandez si Rz désigne la hauteur maximale (le Rz actuel) ou la hauteur moyenne à dix points (RzJIS).
- Que remplace les triangles ? Pour ▽, ▽▽, ▽▽▽ ou ▽▽▽▽, demandez une valeur unique de Ra ou de Rz par surface plutôt que de travailler avec les plages indicatives.
- Que signifient les lettres en suffixe ? Confirmez la lecture de « a », « S » et « Z » (Ra, hauteur maximale, hauteur moyenne à dix points) si elles apparaissent.
- Quelle règle d'acceptation ? Règle des 16 % (sans suffixe) ou règle du maximum (« max ») ? Y a-t-il des limites supérieure et inférieure U/L ?
- Quelle unité et quelle valeur font foi ? Si votre système utilise les µin, convenez si c'est la valeur en µm ou la valeur arrondie en µin qui constitue la limite contractuelle.
- Quelles conditions de mesure ? Longueur d'onde de coupure (longueur de base), longueur d'évaluation, rayon de pointe du palpeur et direction de mesure, surtout lorsque votre laboratoire et le laboratoire japonais doivent concorder.
- Avant ou après traitement de surface ? Pour les surfaces revêtues ou traitées, à quel état la valeur de rugosité s'applique-t-elle ?
- L'ISO 21920 (ou une norme NF EN ISO, ou l'ASME B46.1) intervient-elle ? Si votre plan ou votre contrat cite une autre norme, confirmez laquelle prévaut.
- Des valeurs sont-elles plus fines que la fonction ne l'exige ? Si une exigence impose une rectification supplémentaire, demandez si une valeur plus large est acceptable sur les surfaces sans rôle fonctionnel.
Pour gagner du temps, vous pouvez envoyer un message court, en anglais, langue de travail habituelle avec la plupart des clients japonais :
Drawing no. [xxx], rev. [x]: the roughness callouts use [Rz / ▽ marks / "S" or "Z" suffixes]. Please confirm (1) the JIS edition applied, (2) whether Rz means maximum height or ten-point mean (RzJIS), (3) a single Ra or Rz value to replace each ▽ mark, and (4) the acceptance rule (16% rule or max rule). Thank you.
Limites de ce guide
- Les correspondances triangles ↔ Ra et Ra ↔ Rz proviennent de tableaux de référence qui précisent eux-mêmes que la relation est donnée par commodité et n'est pas exacte. Ce ne sont pas des critères d'acceptation.
- Les valeurs en microinches sont des conversions et des couples arrondis usuels. Ce guide ne compare pas les définitions de paramètres, les filtres ni les règles d'acceptation de l'ASME B46.1 avec la JIS.
- Les correspondances avec les normes NF EN ISO sont indicatives. Leur numérotation et leur statut doivent être confirmés auprès d'AFNOR ; la JIS n'est pas identique à la série ISO correspondante.
- La rugosité par procédé varie avec l'outil, l'avance, la matière et la machine. Les plages indiquées sont des valeurs publiées à titre indicatif, pas les capacités d'un atelier précis.
- Le statut des normes a été vérifié au 1er octobre 2026. Les JIS B 0031 et JIS B 0633 doivent être révisées et les règles peuvent changer. Vérifiez les éditions en vigueur avant de vous y fier.
- Les pratiques varient selon les entreprises et les secteurs. Lorsqu'une spécification client, une norme sectorielle ou la recommandation d'un fabricant de joints ou de roulements s'applique, elle prime sur les indications générales d'ici.
Résumé
- Ra est l'écart moyen du profil ; Rz est le pic le plus haut plus le creux le plus profond. Sur une même surface, Rz est plusieurs fois plus grand.
- Dans la JIS jusqu'à 1994, Rz désignait la hauteur moyenne à dix points ; depuis 2001, il désigne la hauteur maximale. Sur un ancien plan, vérifiez la norme appliquée.
- Au 1er octobre 2026, les JIS B 0601:2013 et JIS B 0031:2003 sont en vigueur. L'ISO est passée à l'ISO 21920, et les travaux d'alignement de la JIS B 0031 et des normes associées ont commencé.
- Les correspondances triangles ↔ Ra et Ra ↔ Rz sont des repères tirés d'anciens tableaux de référence de la JIS. Il n'existe pas de formule de conversion exacte.
- Ra se convertit en microinches avec 1 µm ≈ 39,37 µin (par exemple 1,6 µm ≈ 63 µin).
- Plus fin n'est pas toujours mieux. Fixez la rugosité surface par surface, selon le glissement, l'étanchéité, la fatigue, l'aspect et le coût.
La rugosité est la valeur qui relie trois rôles : le concepteur l'inscrit sur le plan, l'opérateur la produit et le contrôleur la mesure. Face à un ancien symbole peu clair, commencez par vérifier la norme applicable et la date du plan, puis convenez d'une seule lecture avec le côté japonais.
FAQ
Que signifie ▽▽▽ sur un plan japonais ?
C'est un ancien symbole de finition JIS qui désigne une finition d'usinage fine. Les tableaux de référence l'associent à environ Ra 0,4–1,6 µm (soit 16–63 µin). La correspondance n'est pas exacte : demandez au côté japonais de confirmer une valeur de Ra.
Le Rz de la JIS est-il le même que le Rz de l'ISO ?
Depuis l'édition 2001 de la JIS B 0601, Rz désigne la hauteur maximale, ce qui correspond au Rz de l'ISO 4287:1997. Avant 2001, le Rz de la JIS était la hauteur moyenne à dix points, que la JIS actuelle appelle RzJIS. L'ISO 21920 modifie certains calculs : vérifiez quelle norme ISO un plan cite avant de tenir les valeurs pour équivalentes.
Qu'est-ce que RzJIS ?
RzJIS est la hauteur moyenne à dix points : la moyenne des cinq pics les plus hauts plus la moyenne des cinq creux les plus profonds. C'est l'ancien Rz de la JIS, conservé à titre informatif dans une annexe de la JIS B 0601.
Comment convertir Ra 1,6 en microinches ?
Multipliez par 39,37 : Ra 1,6 µm vaut environ 63 µin. Les tableaux associent couramment 0,8 µm à 32 µin et 3,2 µm à 125 µin.
Peut-on convertir Ra en Rz avec un coefficient ?
Non. Le rapport dépend de la surface. La règle « Rz ≈ 4 × Ra » vient de l'association des valeurs préférentielles dans les tableaux de référence, pas de mesures. Mesurez le paramètre que le plan spécifie.
Sources
- Définitions des paramètres et statut actuel : Japanese Standards Association (JSA) Webdesk, JIS B 0601:2013 (en japonais) (consulté le 1er octobre 2026)
- Indication sur plan et amendement : JSA Webdesk, JIS B 0031:2003 (en japonais), JSA, liste des projets de JIS en révision, état au 7 juin 2022 (en japonais)
- Révisions prévues des JIS B 0031 et JIS B 0633 : JSA, liste des projets de JIS en révision, état au 11 septembre 2026 (en japonais)
- JIS relatives au dessin technique et traductions japonaises de l'ISO 21920 : JSA Webdesk, liste des JIS de dessin (en japonais)
- Évaluation, appareils et normes surfaciques : JIS B 0633:2001, JIS B 0651:2001, JIS B 0681-2:2018, JIS B 0681-1:2023 (JSA Webdesk, en japonais)
- Anciens et nouveaux symboles : Mitutoyo, sur la JIS 2001 relative à la rugosité (en japonais), Keyence, différences entre JIS B 0601-1994 et JIS B 0601-2001 (en japonais), MISUMI, état de surface : méthode du profil, avec extraits de la JIS B 0601:2013 (en japonais), Mitsubishi Materials, surface roughness (Ra, Rz, RzJIS) (en anglais)
- Anciens symboles de finition et Ra : MISUMI, extraits des JIS B 0601:1994 et JIS B 0031:1994 sur la rugosité (en japonais), Linex, extraits de JIS : rugosité (en japonais)
- Symboles, règle des 16 % et règle du maximum : MISUMI, indication de l'état de surface, extraits de la JIS B 0031:2003 (en japonais)
- ISO 21920 et normes remplacées : ISO 21920-2:2021, Digital Surf, « What are the differences between ISO 4287 and ISO 21920? » (en anglais), PTB, normes de mesure de la rugosité (en anglais)
- ASME B46.1 et conversion µm–µin : ASME, B46.1 Surface Texture (Surface Roughness, Waviness, and Lay), Wevolver, surface finish chart: Ra, Rq, and N grade conversions (en anglais), Project Materials, Ra vs. AARH (en anglais)
- Rugosité par procédé d'usinage : MISUMI meviy, rugosité, plages de rugosité par procédé d'usinage (en japonais), Sanwa Needle Bearing, rugosité en tournage (en japonais), Sado Seimitsu, la rugosité expliquée (en japonais)
- Longueur de base, longueur d'évaluation et caractéristiques du palpeur : Mitutoyo, notions de base sur la rugosité (en japonais)
- Appareils et rugosité surfacique : Keyence, principes des appareils de mesure courants (en japonais), Keyence, rugosité surfacique (ISO 25178) (en japonais), Keyence, Sa, hauteur moyenne arithmétique (en japonais)
- Tolérance, rugosité et tenue en fatigue : MISUMI meviy, symboles de rugosité Ra et Rz (en japonais), Kobelco Research Institute, Kobelnics n° 57, notions de fatigue pour le dimensionnement (en japonais)
- Rugosité des gorges de joints toriques : NOK, catalogue des joints toriques (Cat. n° 051), section 7, critères de conception, tableau 5-2 (en japonais)
Article original en japonaisCe guide est adapté d’un article de MONOSCOPE écrit pour les lecteurs au Japon : 表面粗さRaとRzの違いは?図面の記号と加工別の目安をQ&Aで整理
À propos de la rédaction
 Rédaction de MONOSCOPEFOUNDER & EDITOR
Une dizaine d’années chez un fabricant d’équipements industriels et dans une société d’ingénierie d’usines, à la proposition, à la conception et à la mise en service d’équipements, puis un passage au marketing numérique. Aujourd’hui, conseil web auprès de fabricants B2B pour les aider à expliquer clairement leurs produits et leurs technologies. Titulaire des licences nationales japonaises d’Energy Manager et d’ingénieur électricien en chef de troisième classe.
Un blog d’ingénierie tenu depuis 2017 (plus de 500 articles) et une chaîne YouTube en japonais d’environ 20 000 abonnés. Chaque guide est rédigé du point de vue de l’atelier japonais et vérifié au regard des normes citées.


