วิธีอ่านแบบงานญี่ปุ่น JIS B 0001: ภาพฉาย เส้น และสัญลักษณ์
บริษัทแม่ที่ญี่ปุ่นหรือลูกค้าญี่ปุ่นเพิ่งส่งแบบงานมาให้ ภาพดูคุ้นตา แต่ช่องรายละเอียดมุมขวาล่างเป็นภาษาญี่ปุ่นทั้งหมด ตัวเลขขนาดไม่มีหน่วย และข้อความกำกับรูบางจุดลงท้ายด้วยตัวคาตากานะอย่าง キリ แล้วควรเริ่มอ่านจากตรงไหน
ข่าวดีคือ แบบงานเครื่องกลของญี่ปุ่นเขียนตามมาตรฐานอุตสาหกรรมญี่ปุ่น (Japanese Industrial Standards: JIS) โดยหลักคือ JIS B 0001 (การเขียนแบบเทคนิคสำหรับงานเครื่องกล) และ JIS กำหนดให้ใช้ภาพฉายมุมที่ 3 เป็นหลัก สัญลักษณ์หลายตัว เช่น φ, R, คว้านบ่า (counterbore) และความลึก คล้ายกับที่เห็นในแบบ ISO หรือ ASME แต่ต้องอ่านตามมาตรฐานที่แบบนั้นระบุ สิ่งที่ทำให้สะดุดมีไม่กี่อย่าง คือ คำภาษาญี่ปุ่นในช่องรายละเอียดแบบ สัญลักษณ์ลบมุม "C" คำสั่งงานที่เขียนเป็นคาตากานะ และหมายเหตุรวมที่เขียนเป็นภาษาญี่ปุ่น
บทความนี้เสนอลำดับพื้นฐานในการอ่านแบบงานญี่ปุ่น คือ ช่องรายละเอียดแบบ ภาพฉาย ชนิดของเส้น ภาพตัด สัญลักษณ์ประกอบขนาด การกำหนดรูและเกลียว และค่าพิกัดความเผื่อ ท้ายบทความมีเช็กลิสต์ก่อนเริ่มงานและรายการคำถามสำหรับส่งกลับไปถามฝั่งญี่ปุ่น
สารบัญ
- เริ่มจากช่องรายละเอียดแบบ (Title Block)
- แบบญี่ปุ่นใช้ภาพฉายมุมที่ 1 หรือมุมที่ 3
- ชนิดของเส้นและความหมาย
- ภาพตัดและเส้นลายตัด
- สัญลักษณ์ประกอบขนาด: φ, R, C, □ และอื่น ๆ
- การกำหนดรูและเกลียว: キリ, ザグリ, M10
- ค่าพิกัดความเผื่อ งานสวม และความหยาบผิว
- ลำดับการอ่านที่ช่วยจับความผิดพลาดใหญ่
- ข้อจำกัดของบทความนี้
- นำไปใช้ได้ทันที
- คำถามที่พบบ่อย (FAQ)
- แหล่งอ้างอิง
เริ่มจากช่องรายละเอียดแบบ (Title Block)
ก่อนดูภาพใด ๆ ให้อ่านช่องรายละเอียดแบบ (表題欄 / hyodairan หรือ title block) ที่มุมขวาล่างก่อน ช่องนี้บอกว่าเป็นชิ้นส่วนอะไร มาตราส่วนเท่าไร ใช้ภาพฉายแบบไหน และเป็นแบบฉบับแก้ไขครั้งที่เท่าไร ข้อมูลเหล่านี้คือพื้นฐานที่ต้องรู้ก่อนอ่านขนาดใด ๆ
ภายในกรอบแบบ แบบงานญี่ปุ่นมักแบ่งเป็นพื้นที่ภาพ พื้นที่หมายเหตุ ช่องประวัติการแก้ไข และช่องรายละเอียดแบบ รูปแบบต่างกันไปตามบริษัท แต่การวางช่องรายละเอียดไว้มุมขวาล่างพบได้ในแบบงานเกือบทุกแห่ง
ดูช่องรายละเอียดแบบที่มุมขวาล่างก่อนอ่านภาพ
รูปแบบและชื่อช่องต่างกันไปตามบริษัท JIS B 0001 ระบุรายการที่ควรมีในช่องรายละเอียดแบบไว้
JIS B 0001 ยกตัวอย่างรายการในช่องรายละเอียดแบบ เช่น เลขที่แบบ ชื่อแบบ ชื่อบริษัท ลายเซ็นผู้รับผิดชอบ วันที่จัดทำ มาตราส่วน และวิธีฉายภาพ ในทางปฏิบัติ บริษัทส่วนใหญ่จะเพิ่มวัสดุ การชุบหรือเคลือบผิว และการอบชุบความร้อนไว้ด้วย
คำในช่องรายละเอียดแบบ: ญี่ปุ่น–ไทย
ตารางนี้รวมคำที่เจอบ่อยที่สุด ถ้อยคำจริงต่างกันไปตามบริษัท จึงใช้เป็นจุดเริ่มต้นในการอ่าน ถ้าโรงงานมีล่ามหรือมีตารางคำศัพท์ของบริษัทอยู่แล้ว ให้ใช้ของบริษัทเป็นหลัก
| ภาษาญี่ปุ่น | คำอ่าน | ความหมาย | สิ่งที่ต้องดู |
|---|---|---|---|
| 図番 / 図面番号 | zuban / zumen bango | เลขที่แบบ (drawing number) | ตรงกับใบสั่งซื้อ (PO) และใบเสนอราคา |
| 品名 / 図名 | hinmei / zumei | ชื่อชิ้นส่วน / ชื่อแบบ | ตรงกับชิ้นงานที่ได้รับมอบหมายให้ผลิตหรือตรวจ |
| 材質 | zaishitsu | วัสดุ | เกรด JIS (เช่น SUS304, A5052) ต้องหาเกรดที่ซื้อได้ในไทยและยืนยันก่อนสั่งวัตถุดิบ |
| 数量 | suryo | จำนวน | เป็นจำนวนต่อชุดประกอบ หรือจำนวนที่สั่ง |
| 表面処理 | hyomen shori | การปรับสภาพผิว (ชุบ อะโนไดซ์ พ่นสี) | ชนิดของการปรับสภาพผิว และความหนา ถ้ามีระบุ |
| 熱処理 | netsu shori | การอบชุบความร้อน | วิธีอบชุบ และค่าความแข็งที่ต้องการ |
| 尺度 | shakudo | มาตราส่วน | ใช้ดูประกอบเท่านั้น ห้ามวัดขนาดจากกระดาษ |
| 投影法 | toeiho | วิธีฉายภาพ | มุมที่ 3 (第三角法 / dai-san-kakuho) หรือมุมที่ 1 (第一角法 / dai-ikkaku-ho) |
| 単位 | tan'i | หน่วย | ปกติเป็น mm |
| 普通公差 | futsu kosa | ค่าพิกัดความเผื่อทั่วไป (general tolerance) | มาตรฐานและระดับ เช่น JIS B 0405-m |
| 改訂 / 改訂記号 | kaitei / kaitei kigo | การแก้ไขแบบ / สัญลักษณ์แก้ไข (Rev.) | เป็นฉบับล่าสุดหรือไม่ และแก้อะไรไป |
| 設計 / 製図 / 検図 / 承認 | sekkei / seizu / kenzu / shonin | ออกแบบ / เขียนแบบ / ตรวจแบบ / อนุมัติ | มีลายเซ็นหรือตราประทับครบหรือไม่ |
| 日付 | hizuke | วันที่ | มักเขียนเป็น ปี/เดือน/วัน (ปี ค.ศ.) |
| 注記 | chuki | หมายเหตุ | คำสั่งรวมที่ใช้กับทั้งชิ้นงาน |
ช่องวัสดุของแบบญี่ปุ่นใช้ชื่อเกรดตาม JIS ถ้าเห็น SUS304 หรือ SUS316L ให้เทียบกับเกรด AISI/ASTM ที่ซัพพลายเออร์ในไทยใช้ และขออนุมัติจากฝั่งญี่ปุ่นเป็นลายลักษณ์อักษรก่อนเปลี่ยนวัสดุ
ดูฉบับแก้ไข (Rev.) ก่อนเสมอ
สัญลักษณ์แก้ไขเป็นจุดที่มองข้ามง่าย แบบงานอาจใช้เลขที่เดิม แต่ขนาดเปลี่ยนไปในแต่ละ Rev. ยืนยันว่าเป็นฉบับล่าสุดก่อนเสนอราคา ก่อนตัดเฉือน และก่อนตรวจ นี่คือวิธีที่ง่ายที่สุดที่จะไม่ผลิตชิ้นงานตามแบบเก่า
ควรจำไว้ด้วยว่าแบบงานคือเอกสารที่ผู้ออกแบบใช้สื่อเจตนา ขนาดและสัญลักษณ์ถูกเลือกโดยคิดถึงหน้าที่และการประกอบของชิ้นงาน เมื่อเห็นจุดที่ดูแปลก ให้ถามก่อน อย่าเพิ่งสรุปว่าแบบผิด
มาตราส่วน และตัวเลขที่ไม่มีหน่วย
มาตราส่วน "1:2" หมายถึงเขียนภาพเล็กกว่าของจริงครึ่งหนึ่ง ตัวเลขในแบบคือขนาดจริงเสมอ ไม่ว่ามาตราส่วนจะเป็นเท่าไร จึงห้ามเอาไม้บรรทัดวัดจากกระดาษ
ขนาดในแบบจะไม่มีคำว่า "mm" ตาม JIS B 0001 ความยาวปกติเขียนเป็นมิลลิเมตรโดยไม่ใส่หน่วย "50" จึงหมายถึง 50 mm ส่วนมุมโดยทั่วไปเขียนเป็นองศา
แบบญี่ปุ่นใช้ภาพฉายมุมที่ 1 หรือมุมที่ 3
ญี่ปุ่นใช้ภาพฉายมุมที่ 3 JIS B 0001 กำหนดให้เขียนภาพฉายด้วยมุมที่ 3 เหมือน ASME ของสหรัฐฯ ส่วนยุโรปและอินเดียมักใช้มุมที่ 1
ในการเรียนเขียนแบบที่ไทย ส่วนใหญ่ได้เรียนทั้งสองแบบ และเอกสารการสอนบางแห่งระบุว่ามุมที่ 1 นิยมในยุโรปและเอเชีย ถ้าโรงงานของคุณรับแบบจากหลายประเทศ เช่น ญี่ปุ่น ยุโรป และจีน อย่าเดาจากความเคยชิน ให้ดูสัญลักษณ์วิธีฉายภาพในทุกแบบ
ในภาพฉายมุมที่ 3 ภาพด้านหน้าเป็นหลัก ภาพด้านบนวางไว้เหนือภาพด้านหน้า และภาพด้านขวาวางไว้ทางขวา พูดง่าย ๆ คือ ภาพแต่ละด้านจะอยู่ฝั่งเดียวกับทิศที่เรามองชิ้นงาน
บล็อกขั้นบันไดที่มีรูทะลุแนวตั้ง 1 รู มองจาก 3 ทิศ
เส้นจุดสีอ่อนใช้แสดงแนวที่ภาพตรงกัน (ความกว้างและความสูงเท่ากัน) เท่านั้น ในแบบจริงจะไม่มีเส้นนี้
ภาพด้านหน้าคือภาพที่ให้ข้อมูลมากที่สุด
ภาพด้านหน้าไม่จำเป็นต้องเป็นด้านที่เราเรียกว่า "ด้านหน้า" ของชิ้นงาน JIS B 0001 กำหนดว่า ภาพที่แสดงลักษณะชิ้นงานได้ชัดที่สุดให้เป็นภาพด้านหน้า (ภาพหลัก)
ในแบบงานตัดเฉือน ชิ้นงานมักถูกวาดในทิศที่วางอยู่ระหว่างการตัดเฉือนส่วนใหญ่ และวางแนวนอนถ้าไม่มีเหตุผลอื่น ตัวอย่างเช่น เพลางานกลึงมักวาดในท่านอน
อ่านหลายภาพไปพร้อมกัน
ภาพเดียวบอกรูปร่างชิ้นงานไม่ได้ ภาพด้านหน้ากับภาพด้านบนมีความกว้างเท่ากัน ภาพด้านหน้ากับภาพด้านขวามีความสูงเท่ากัน ดังนั้น ให้ไล่เส้นจากภาพหนึ่งไปยังตำแหน่งเดียวกันในอีกภาพ
ในรูปที่ 2 วงกลมในภาพด้านบนตรงกับเส้นประในภาพด้านหน้าและภาพด้านขวา จึงรู้ว่าเป็นรูทะลุตลอดความหนา ถ้ายังนึกรูปร่างไม่ออก ลองสเก็ตช์ภาพ 3 มิติบนกระดาษคร่าว ๆ จะช่วยได้มาก
ปัจจุบันบริษัทญี่ปุ่นนิยมสร้างแบบ 2 มิติจากโมเดล 3D CAD และอาจส่งโมเดลมาพร้อมแบบ ถ้าทั้งสองไม่ตรงกัน ให้ถามว่ายึดอันไหนเป็นหลัก
แยกภาพฉายมุมที่ 1 กับมุมที่ 3 อย่างไร
ในภาพฉายมุมที่ 1 ตำแหน่งภาพจะกลับกัน ภาพด้านบนอยู่ใต้ภาพด้านหน้า และภาพด้านขวาอยู่ทางซ้าย JIS อนุญาตให้ใช้มุมที่ 1 ได้เฉพาะเมื่อการวางแบบมุมที่ 3 ไม่พอดีกับกระดาษหรือทำให้เข้าใจยาก และต้องแสดงสัญลักษณ์มุมที่ 1 ไว้ในหรือใกล้ช่องรายละเอียดแบบ
ชิ้นงานเดียวกัน แต่วางภาพกลับด้านกัน
ดูสัญลักษณ์วิธีฉายภาพ (กรวยตัดยอดที่มองจาก 2 ทิศ) ในหรือใกล้ช่องรายละเอียดแบบ
ถ้าอ่านวิธีฉายภาพผิด จะได้ชิ้นงานกลับด้านเหมือนภาพในกระจก รูและขั้นจะไปอยู่ผิดฝั่ง ตรวจสัญลักษณ์วิธีฉายภาพในทุกแบบ โดยเฉพาะเมื่อรับแบบจากหลายประเทศ หรือใช้แบบเก่า
ชนิดของเส้นและความหมาย
ทุกเส้นในแบบญี่ปุ่นมีความหมายกำหนดไว้ JIS B 0001 กำหนดการใช้งานให้แต่ละคู่ของชนิดเส้น (เส้นเต็ม เส้นประ เส้นลูกโซ่) กับความหนา ดังนั้น ตัวเส้นเองบอกได้ว่าเป็นเส้นขอบ เส้นของส่วนที่มองไม่เห็น หรือเส้นบอกขนาด
JIS ใช้ความหนา 3 ระดับ คือ บาง หนา และหนามาก โดยทั่วไปอัตราส่วน 1:2:4 ช่วงแรกให้จำไว้ก่อนว่า เส้นเต็มหนาคือเส้นขอบที่มองเห็น ส่วนเส้นบางเป็นข้อมูลประกอบ
ชนิดและความหนาของเส้นบอกว่าเส้นนั้นแทนอะไร
คัดเฉพาะการใช้งานที่พบบ่อยจาก JIS B 0001:2019 เส้นซ่อนใช้ได้ทั้งเส้นประบางและเส้นประหนา
มือใหม่มักสับสนเส้นประกับเส้นลูกโซ่ เส้นประคือขีดสั้นยาวเท่ากันเรียงต่อกัน ส่วนเส้นลูกโซ่คือขีดยาวสลับกับจุด เส้นประแสดงรูปร่างที่ซ่อนอยู่ ส่วนเส้นลูกโซ่แสดงตำแหน่งศูนย์กลาง ไม่ใช่รูปร่าง
เส้นลูกโซ่สองจุดก็อ่านพลาดง่าย เส้นนี้ใช้แสดงชิ้นส่วนที่ประกอบคู่กัน หรือตำแหน่งที่ชิ้นส่วนเคลื่อนไปถึง ปกติจึงไม่ใช่รูปทรงที่ต้องผลิต แต่ควรดูบริบทและหมายเหตุประกอบก่อนตีความ
ภาพตัดและเส้นลายตัด
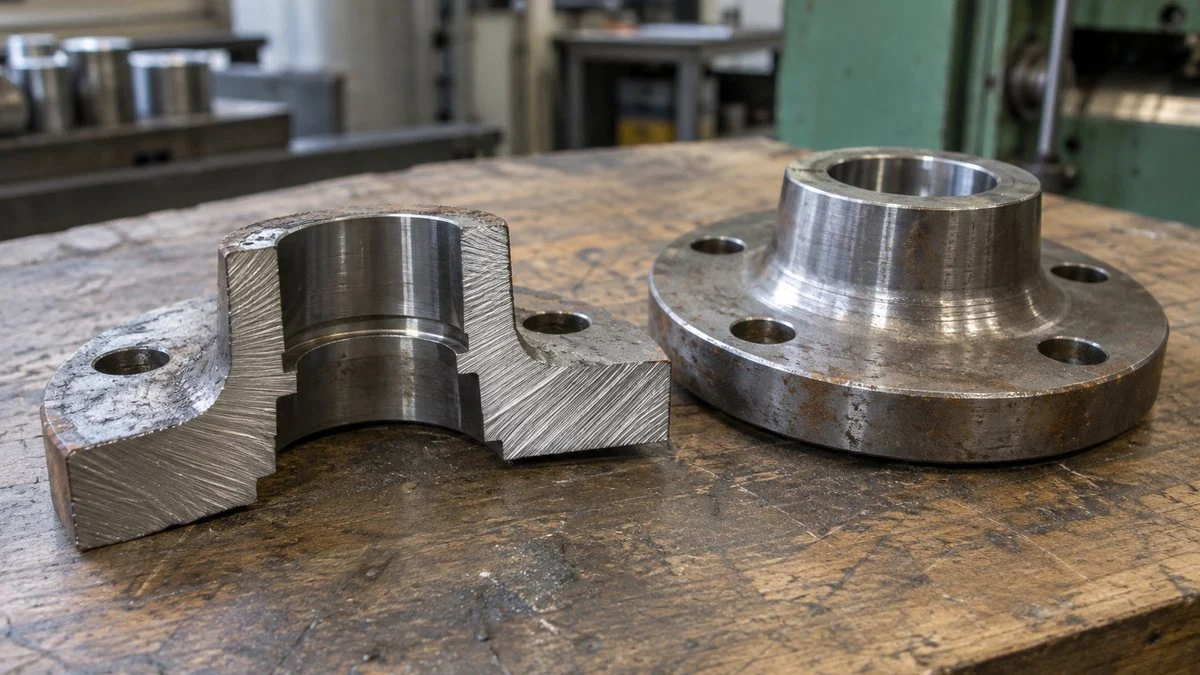
ถ้าชิ้นงานมีรูและร่องอยู่ภายใน ภาพภายนอกจะเต็มไปด้วยเส้นประซ้อนกัน ภาพตัดแก้ปัญหานี้โดยสมมติว่าตัดชิ้นงานด้วยระนาบหนึ่ง แล้วแสดงรูปร่างภายในตามที่เห็นตรงรอยตัด
ผิวที่ถูกตัดอาจแรเงาด้วยเส้นเฉียงบางเรียงห่างเท่ากัน เส้นลายตัดแสดงเนื้อวัสดุที่ระนาบตัดผ่าน ส่วนที่ไม่มีเส้นลายตัดมักเป็นช่องว่าง แต่ไม่เสมอไป เพราะมีชิ้นส่วนบางชนิดที่ไม่ตัด (ดูหัวข้อถัดไป) ตำแหน่งที่ตัดจะแสดงด้วยเส้นแนวตัดในอีกภาพหนึ่ง พร้อมตัวอักษรกำกับ เช่น "A-A"
ชนิดของภาพตัด
JIS B 0001 กำหนดภาพตัดไว้หลายแบบ ผู้เขียนแบบจะเลือกแบบที่แสดงรายละเอียดภายในที่ต้องการได้ง่ายที่สุด
- ภาพตัดเต็ม: ตัดทั้งชิ้นตามระนาบที่แสดงรูปร่างพื้นฐานได้ดีที่สุด
- ภาพตัดครึ่ง: สำหรับชิ้นงานสมมาตร ครึ่งหนึ่งวาดเป็นภาพภายนอก อีกครึ่งเป็นภาพตัด
- ภาพตัดเฉพาะส่วน: ตัดเฉพาะบริเวณที่ต้องการดู และใช้เส้นตัดตอนเป็นขอบ
- ภาพตัดหมุน: หมุนหน้าตัดของแขนหรือครีบ 90° แล้ววาดลงบนภาพ
- ภาพตัดรวม: นำระนาบตัดหลายระนาบมารวมเป็นภาพตัดเดียว
ภาพตัดครึ่งพบบ่อยในหน้าแปลนและฝาครอบที่สมมาตรรอบแกน เมื่อใช้เส้นศูนย์กลางเป็นเส้นแบ่ง ภาพเดียวก็แสดงได้ทั้งรูปร่างภายนอกและขั้นภายใน
ชิ้นส่วนที่ไม่ตัดตามแนวยาว
ในแบบประกอบ เพลาและสลักเกลียวมักไม่ถูกแสดงเป็นภาพตัด แม้จะอยู่ในภาพตัดก็ตาม นี่ไม่ใช่การลืมเขียน JIS B 0001 กำหนดว่าเพลา หมุด สลักเกลียว (bolt) แป้นเกลียว (nut) แหวนรอง ลิ่ม ลูกเหล็กกลม และชิ้นส่วนลักษณะเดียวกัน ไม่ต้องตัดตามแนวยาว
การตัดชิ้นส่วนตันอย่างเพลาหรือสลักเกลียวไม่ได้ให้ข้อมูลเพิ่ม ส่วนครีบ แขน และฟันเฟืองก็ไม่ตัดตามแนวยาวเช่นกัน เพราะจะทำให้เข้าใจรูปร่างยากขึ้น ถ้าเห็นชิ้นส่วนในภาพตัดที่ไม่มีเส้นลายตัด สาเหตุส่วนใหญ่คือกฎข้อนี้
สัญลักษณ์ประกอบขนาด: φ, R, C, □ และอื่น ๆ
ตัวเลขอย่างเดียวไม่บอกว่าเป็นเส้นผ่านศูนย์กลางหรือรัศมี สัญลักษณ์หน้าตัวเลขบอกว่าขนาดนั้นเป็นขนาดชนิดใด เช่น เส้นผ่านศูนย์กลาง รัศมี หรือขนาดลบมุม JIS เรียกสัญลักษณ์กลุ่มนี้ว่าสัญลักษณ์ประกอบขนาด (寸法補助記号 / sunpo hojo kigo)
สัญลักษณ์หน้าตัวเลขบอกว่าขนาดนั้นวัดอะไร
คัดจากสัญลักษณ์ประกอบขนาดใน JIS B 0001:2019 สัญลักษณ์คว้านบ่า เจาะผาย และความลึก เพิ่มเข้ามาในฉบับปี 2010 แบบเก่าอาจเขียนเป็นคำภาษาญี่ปุ่นแทน
สามตัวที่เจอบ่อยที่สุดคือ φ, R และ C แบบญี่ปุ่นมักเขียนสัญลักษณ์เส้นผ่านศูนย์กลางเป็น φ (อักษรกรีก phi) ซึ่งมีความหมายเดียวกับ Ø ในแบบ ASME และ ISO ส่วน R คือรัศมีของมุมมนหรือส่วนโค้ง
C คือขนาดของการลบมุม 45° C1 หมายถึงลบมุม 45° โดยวัดจากมุมเดิมไปตามผิวด้านละ 1 mm (ไม่ใช่ความยาวของผิวเอียง) ช่างที่คุ้นกับแบบฝรั่งอาจงงกับสัญลักษณ์นี้ เพราะแบบที่เขียนตาม ASME Y14.5 มักเขียนการลบมุมเดียวกันว่า 1 X 45°
ในหมายเหตุมักมีคำสั่งรวม เช่น 指示なき角部はC0.5 (shiji naki kakubu wa C0.5) แปลว่า "ขอบที่ไม่ได้ระบุให้ลบมุม C0.5" คำสั่งนี้ใช้กับขอบที่ไม่มีสัญลักษณ์ด้วย จึงต้องอ่านหมายเหตุควบคู่กับภาพเสมอ
φ ไม่ได้อยู่แค่ในภาพที่เป็นวงกลม แต่ยังอยู่บนส่วนที่มองจากด้านข้างแล้วเป็นสี่เหลี่ยมด้วย φ บนส่วนที่ดูเป็นสี่เหลี่ยม หมายความว่าส่วนนั้นเป็นทรงกระบอก ผู้เขียนแบบจึงไม่ต้องเพิ่มภาพอีกด้าน
การกำหนดรูและเกลียว: キリ, ザグリ, M10
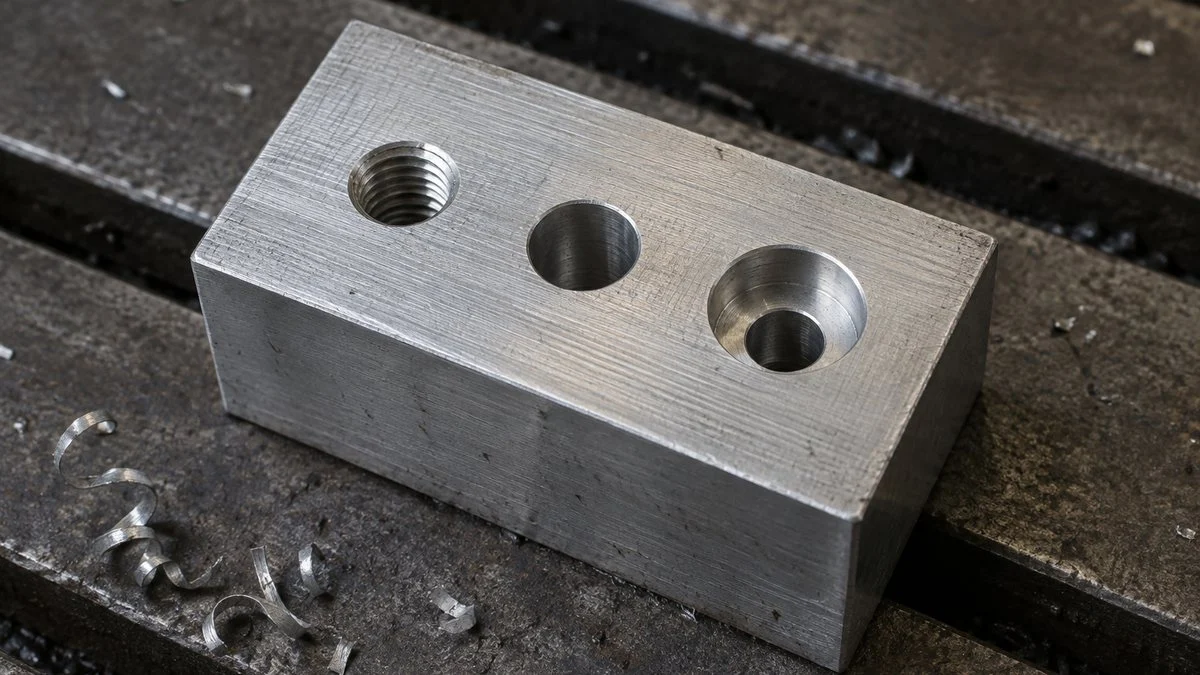
ข้อความกำกับรูใส่ข้อมูลไว้มากในพื้นที่เล็ก จึงอ่านพลาดได้ง่าย เส้นชี้เส้นเดียวอาจบอกทั้งจำนวนรู ขนาดรู วิธีทำรู และขนาดกับความลึกของการคว้านบ่า ให้แยกข้อความออกเป็นส่วน ๆ แล้วอ่านจากซ้ายไปขวา
แยกข้อความบรรทัดเดียวออกเป็นส่วน ๆ จะอ่านพลาดน้อยลง
ตัวเลขเป็นตัวอย่างเพื่ออธิบายเท่านั้น แบบเก่าอาจเขียนข้อความเดียวกันเป็นภาษาญี่ปุ่น เช่น 4-φ9キリ φ14深ザグリ深さ8.6
คำสั่งงานคาตากานะ: キリ, リーマ, 打ヌキ, イヌキ
ตัวคาตากานะหลังขนาดรูคือคำสั่งงานแบบย่อ JIS B 0001 กำหนดคำย่อเหล่านี้ไว้ดังตาราง
| ในแบบ | คำอ่าน | ความหมาย |
|---|---|---|
| キリ | kiri | เจาะด้วยดอกสว่าน (drilled) |
| リーマ | rima | เก็บรูด้วยรีมเมอร์ ให้ได้ขนาดและผิวรูที่แม่น (reamed) |
| 打ヌキ | uchinuki | เจาะด้วยแม่พิมพ์ปั๊ม (punched) |
| イヌキ | inuki | รูจากงานหล่อ ไม่ได้ตัดเฉือนเพิ่ม (cored) |
รูที่เจาะด้วยดอกสว่าน (キリ) ความเที่ยงตรงไม่สูงนัก ส่วนรูรีมเมอร์คือเจาะก่อนแล้วเก็บด้วยรีมเมอร์ ให้ได้ขนาดแม่นและผิวรูเรียบ ผู้ออกแบบจึงระบุรูรีมเมอร์ในจุดที่ต้องการการสวมที่แม่นยำ เช่น รูหมุดกำหนดตำแหน่ง (dowel pin)
การคว้านบ่า (ザグリ / zaguri หรือ counterbore) คือหลุมขั้นที่ทำให้หัวสลักเกลียวมีที่นั่งเรียบ หรือไม่ให้หัวโผล่พ้นผิว การคว้านบ่าลึก (深ザグリ / fuka-zaguri) คว้านลึกพอให้หัวสลักเกลียวจมทั้งหัว ส่วนการเจาะผาย (皿ザグリ / sara-zaguri หรือ countersink) คือหลุมทรงกรวยสำหรับสกรูหัวแบน
การกำหนดเกลียว: M10 กับ M10×1.25
ตาม JIS B 0123 (การกำหนดชื่อเกลียว) เกลียวเมตริกเขียนเป็น "M" ตามด้วยขนาดระบุ "×" และระยะพิตช์ เกลียวหยาบมีพิตช์เดียวต่อหนึ่งขนาด จึงมักไม่เขียนพิตช์
เกลียวหยาบ M10 มีพิตช์ 1.5 mm แบบจึงเขียนแค่ "M10" ส่วน "M10×1.25" คือเกลียวละเอียด สองแบบนี้ดูแทบเหมือนกัน แต่สลักเกลียว M10 ขันเข้ารูเกลียว M10×1.25 ไม่ได้ จึงต้องเช็กพิตช์ทุกครั้งที่สั่งซื้อสลักเกลียวหรือประกอบ
อาจเห็น "LH" สำหรับเกลียวซ้าย และระดับความคลาดเคลื่อนของเกลียว เช่น "6H" หรือ "6g" ตัวพิมพ์ใหญ่ใช้กับเกลียวใน ตัวพิมพ์เล็กใช้กับเกลียวนอก ระดับนี้มักไม่ได้เขียนไว้ ในกรณีนั้นให้ใช้ตามมาตรฐานของบริษัทหรือข้อกำหนดของลูกค้า
ค่าพิกัดความเผื่อ งานสวม และความหยาบผิว
เมื่อรู้รูปร่างและขนาดแล้ว คำถามต่อไปคือชิ้นงานต้องแม่นแค่ไหน แบบงานบอกความแม่นยำที่ต้องการด้วยสัญลักษณ์และตัวเลข ได้แก่ ขนาดคลาดได้เท่าไร รูกับเพลาสวมกันแบบไหน และผิวต้องเรียบแค่ไหน
ค่าพิกัดขนาด งานสวม และลักษณะผิว มีวิธีเขียนของตัวเอง
สัญลักษณ์ลักษณะผิวตาม JIS B 0031 ค่าอย่าง Ra เขียนไว้ใต้ขีดแนวนอนของสัญลักษณ์หรือใกล้ ๆ
ค่าพิกัดขนาดและค่าพิกัดความเผื่อทั่วไป
"50±0.1" หมายถึงขนาดตั้งแต่ 49.9 mm ถึง 50.1 mm ถือว่าผ่าน แต่ไม่ใช่ทุกขนาดจะมีค่าพิกัดเขียนกำกับ ขนาดที่ไม่มีค่าพิกัดให้ใช้ค่าพิกัดความเผื่อทั่วไปที่แบบกำหนด (普通公差 / futsu kosa) ถ้าหาข้อกำหนดนี้ในแบบไม่เจอ ให้ถามผู้ออกแบบ
JIS B 0001 กำหนดให้ระบุเลขมาตรฐานและระดับค่าพิกัดไว้ครั้งเดียว ในหรือใกล้ช่องรายละเอียดแบบ ตัวเลขจริงของ "JIS B 0405-m" ต้องเปิดดูจากตารางของมาตรฐานนั้น
ค่าพิกัดทางเรขาคณิต (ความเรียบ ความตั้งฉาก ตำแหน่ง ฯลฯ) เขียนไว้ในกรอบควบคุมลักษณะ (feature control frame) ซึ่งมีกฎของตัวเอง และอยู่นอกขอบเขตของบทความนี้
งานสวม: H7/g6
ตัวอักษรและตัวเลขหลังขนาด เช่น "φ10H7" คือรหัสค่าพิกัดงานสวมตาม JIS B 0401 (JIS B 0401-1:2016 สอดคล้องกับ ISO 286-1:2010) ตัวพิมพ์ใหญ่คือรู ตัวพิมพ์เล็กคือเพลา ส่วนตัวเลขคือเกรดความเผื่อ ตัวเลขยิ่งมาก ช่วงความเผื่อยิ่งกว้าง
ตัวอย่างเช่น รู φ10H7 ต้องได้ขนาดระหว่าง 10.000 mm ถึง 10.015 mm ส่วนเพลา φ10g6 ต้องได้ระหว่าง 9.986 mm ถึง 9.995 mm เมื่อจับคู่เป็น "H7/g6" จะเป็นการสวมแบบหลวม (clearance fit) ที่ใช้กันมาก เพลาสวมเข้าได้และมีช่องว่างเล็กน้อย
ลักษณะผิว: Ra
สัญลักษณ์รูปเครื่องหมายถูกใช้กำหนดลักษณะผิว (ความหยาบและทิศทางรอยผิว) JIS B 0031 มี 3 แบบ คือ สัญลักษณ์พื้นฐาน แบบมีขีดขวาง (ต้องตัดเนื้อวัสดุออก) และแบบมีวงกลม (ห้ามตัดเนื้อวัสดุ) "Ra 1.6" ข้างสัญลักษณ์คือข้อกำหนดความหยาบผิวด้วยค่า Ra (ค่าเฉลี่ยเลขคณิต) 1.6 µm ต้องอ่านตามวิธีระบุใน JIS B 0031 และไม่ได้แปลว่าค่าที่วัดได้ต้องเท่ากับ 1.6 µm พอดี
สัญลักษณ์นี้ยังใส่วิธีการผลิต (เช่น เจียระไน) และทิศทางรอยผิวได้ด้วย ผู้ออกแบบมักกำหนดค่าน้อย ๆ ให้ผิวที่มีหน้าที่สำคัญ เช่น ผิวเลื่อนและผิวซีล ถ้าเห็นสัญลักษณ์สามเหลี่ยมแบบเก่า (▽▽▽) แทน อย่าแปลงเป็นค่า Ra เอง ให้ยืนยันมาตรฐาน ค่า และเกณฑ์ยอมรับกับผู้ออกแบบก่อน ส่วนการชุบ การพ่นสี และการอบชุบความร้อน มักเขียนไว้ในหมายเหตุ
ลำดับการอ่านที่ช่วยจับความผิดพลาดใหญ่
สรุปสั้น ๆ คือ อ่านจากภาพรวมไปหารายละเอียด และจากรูปร่างไปหาความแม่นยำ ถ้าเริ่มจากหยิบขนาดทีละตัว อาจพลาดความผิดพลาดใหญ่ เช่น อ่านวิธีฉายภาพผิด หรือใช้แบบฉบับเก่า
จากภาพรวมไปหารายละเอียด จากรูปร่างไปหาความแม่นยำ
ฝ่ายตัดเฉือน ฝ่ายตรวจ และฝ่ายจัดซื้อเน้นคนละจุด แต่ขั้นที่ 01–03 เหมือนกันทุกฝ่าย
แต่ละฝ่ายมักเน้นคนละส่วนของแบบ ดังนี้
- ฝ่ายผลิต (ตัดเฉือน): วิธีการผลิตและความแม่นยำที่ต้องการ
- ฝ่ายตรวจสอบ (QC): ค่าพิกัด ลักษณะผิว และต้องวัดอะไรที่ตำแหน่งไหน
- ฝ่ายจัดซื้อ: วัสดุ การปรับสภาพผิว ชนิดเกลียว และข้อกำหนดอื่นที่มีผลต่อสิ่งที่ต้องซื้อ
สำหรับฝ่ายตรวจสอบ ค่าพิกัดในแบบคือเกณฑ์ตัดสินในการตรวจรับเข้า (incoming) และตรวจก่อนส่ง (outgoing)
ขั้นสุดท้ายสำคัญพอ ๆ กับขั้นแรก ถ้าจุดใดอ่านได้สองแบบ หรือไม่รู้ความหมายของสัญลักษณ์ การเดาอาจทำให้ชิ้นงานเสียทั้งล็อต ถามผู้ออกแบบก่อนลงมือผลิต มักเป็นทางที่เร็วและปลอดภัยที่สุด
ข้อจำกัดของบทความนี้
- บทความนี้อิงตาม JIS B 0001:2019 แบบเก่าอาจใช้วิธีเขียนแบบเดิม เช่น เขียนคำสั่งรูเป็นภาษาญี่ปุ่นเต็มคำ
- รูปแบบและชื่อช่องในช่องรายละเอียดแบบต่างกันไปตามบริษัท ตารางคำศัพท์เป็นคำที่พบบ่อย ไม่ใช่ชุดมาตรฐาน
- มาตรฐานของบริษัทและข้อกำหนดของลูกค้าอาจต่างจากกฎทั่วไปในบทความนี้ ถ้าดูขัดกัน ให้ถามลูกค้าว่ายึดอันไหนก่อน
- ค่าพิกัดทางเรขาคณิตและสัญลักษณ์งานเชื่อมอยู่นอกขอบเขตของบทความนี้
- เกรดวัสดุที่ใช้แทน ค่าพิกัด และงานสวม ควรตรวจกับมาตรฐานฉบับปัจจุบัน และตกลงกับฝั่งญี่ปุ่นก่อนผลิต
นำไปใช้ได้ทันที
เช็กลิสต์ก่อนเสนอราคา ก่อนผลิต หรือก่อนตรวจ
พิมพ์รายการนี้ติดไว้ข้างโต๊ะ แล้วไล่เช็กทุกครั้งที่ได้รับแบบใหม่หรือแบบฉบับแก้ไข
- เลขที่แบบและ Rev. ตรงกับใบสั่งซื้อหรือใบขอเสนอราคา (RFQ)
- ตรวจสัญลักษณ์วิธีฉายภาพแล้ว (JIS ใช้มุมที่ 3 เป็นหลัก)
- ยืนยันว่าหน่วยเป็นมิลลิเมตร
- ตรวจว่าวัสดุที่จะซื้อตรงกับเกรดในช่องวัสดุ (材質) ถ้าต้องใช้วัสดุทดแทน ได้รับอนุมัติเป็นลายลักษณ์อักษรแล้วก่อนสั่งซื้อ
- การปรับสภาพผิว (表面処理) และการอบชุบความร้อน (熱処理) รวมถึงความหนาหรือความแข็ง
- มาตรฐานและระดับของค่าพิกัดความเผื่อทั่วไป (เช่น JIS B 0405-m)
- แปลหมายเหตุรวมครบแล้ว โดยเฉพาะคำสั่งลบมุมและขอบ เช่น C0.5
- แยกข้อความกำกับรูเป็นจำนวน ขนาด วิธีทำรู การคว้าน และความลึก
- ยืนยันพิตช์เกลียว (M10 หยาบ กับ M10×1.25 ละเอียด) และระดับเกลียวถ้ามี
- แปลงรหัสงานสวม (H7, g6) เป็นขนาดต่ำสุด–สูงสุดจากตาราง JIS B 0401 / ISO 286
- สัญลักษณ์และค่าลักษณะผิว รวมถึงสัญลักษณ์สามเหลี่ยมแบบเก่า
- สถานะโมเดล 3D: ใช้ดูประกอบเท่านั้น หรือใช้เป็นหลักในจุดที่แบบไม่ได้ระบุ
คำถามที่ควรส่งไปถามฝั่งญี่ปุ่น
แบบญี่ปุ่นอาจอ้างถึงมาตรฐานของบริษัทที่เราไม่มี ถ้ามีจุดไม่ชัด ให้ถามเป็นลายลักษณ์อักษรก่อนเริ่มงาน ตัวอย่างคำถามที่ใช้ได้มีดังนี้
- นี่เป็น Rev. ล่าสุดหรือไม่ และเปลี่ยนอะไรจาก Rev. ก่อนหน้า
- ถ้าช่องรายละเอียดแบบไม่ได้ระบุ ใช้ค่าพิกัดความเผื่อทั่วไปตามมาตรฐานและระดับใด
- ใช้วัสดุเกรดที่หาได้ในไทยซึ่งใกล้เคียงกับเกรด JIS ในแบบได้หรือไม่ และต้องใช้ใบรับรองแบบไหน
- ขอบและมุมที่ไม่ได้ระบุการลบมุม ยอมรับได้แค่ไหน
- แบบนี้อ้างถึงมาตรฐานบริษัทใดบ้าง (เกลียว การปรับสภาพผิว การทำเครื่องหมาย) และขอฉบับภาษาอังกฤษได้หรือไม่
- ถ้าโมเดล 3D กับแบบ 2 มิติไม่ตรงกัน ยึดอันไหนเป็นหลัก
ตัวอย่างอีเมลภาษาอังกฤษถึงฝั่งญี่ปุ่น
การติดต่อกับวิศวกรญี่ปุ่นมักใช้ภาษาอังกฤษ ด้านล่างเป็นตัวอย่างที่ปรับใช้ได้ (เลขที่แบบและรายการเป็นตัวอย่างสมมติ) เขียนข้อละหนึ่งคำถาม และใส่เลขที่แบบกับ Rev. ทุกครั้ง จะได้คำตอบที่ชัดและเร็วกว่า
Subject: Questions on drawing ABC-1234 Rev. B

Dear [Name],

Thank you for sending drawing ABC-1234 Rev. B. Before we quote, could you please confirm the following?

1. Is Rev. B the latest revision?
2. We could not find a general tolerance in the title block or notes. Please confirm the applicable standard and tolerance class.
3. Material is SUS304. If JIS-grade stock is not available locally, may we propose ASTM A240 Type 304 plate with a mill test certificate for your approval?
4. Note 2 says "C0.5 for unspecified edges." Does this also apply to the internal edges of the φ9 holes?
5. Hole callout 4×φ9 キリ ⌴φ14 ↧8.6: please confirm the counterbore depth of 8.6 mm.

Best regards,
[Your name]
คำถามที่พบบ่อย (FAQ)
แบบงานญี่ปุ่นใช้ภาพฉายมุมที่ 1 หรือมุมที่ 3
มุมที่ 3 JIS B 0001 กำหนดให้มุมที่ 3 เป็นหลัก เหมือน ASME ของสหรัฐฯ มุมที่ 1 ใช้ได้เฉพาะเมื่อจำเป็นเรื่องพื้นที่หรือความชัดเจน และต้องแสดงสัญลักษณ์มุมที่ 1 ไว้ในหรือใกล้ช่องรายละเอียดแบบ
แบบงานญี่ปุ่นใช้หน่วยอะไร
มิลลิเมตร JIS B 0001 กำหนดว่าความยาวปกติเขียนเป็นมิลลิเมตรโดยไม่ใส่หน่วย "50" จึงหมายถึง 50 mm ส่วนมุมโดยทั่วไปเป็นองศา
C1 ในแบบญี่ปุ่นหมายถึงอะไร
ลบมุม 45° โดยวัดจากมุมเดิมไปตามผิวด้านละ 1 mm ไม่ใช่ความยาวของผิวเอียง ถ้าเป็นแบบที่เขียนตาม ASME Y14.5 การลบมุมเดียวกันมักเขียนว่า 1 X 45°
キリ (kiri) ในแบบญี่ปุ่นหมายถึงอะไร
หมายถึงรูที่เจาะด้วยดอกสว่าน คำสั่งคาตากานะอื่นที่พบได้คือ リーマ (เก็บรูด้วยรีมเมอร์) 打ヌキ (เจาะด้วยแม่พิมพ์ปั๊ม) และ イヌキ (รูจากงานหล่อ)
M10 กับ M10×1.25 ต่างกันอย่างไร
M10 คือเกลียวหยาบ พิตช์ 1.5 mm ไม่ต้องเขียนพิตช์เพราะเกลียวหยาบมีพิตช์เดียวต่อหนึ่งขนาด ส่วน M10×1.25 คือเกลียวละเอียด พิตช์ 1.25 mm ทั้งสองใช้แทนกันไม่ได้
แหล่งอ้างอิง
- วิธีฉายภาพ ช่องรายละเอียดแบบ หน่วย ชนิดของเส้น ภาพตัด สัญลักษณ์ประกอบขนาด คำสั่งงาน การระบุค่าพิกัดทั่วไป: JIS B 0001:2019 การเขียนแบบเทคนิคสำหรับงานเครื่องกล (kikakurui.com, ภาษาญี่ปุ่น)
- การกำหนดชื่อเกลียว: JIS B 0123:1999 (kikakurui.com, ภาษาญี่ปุ่น)
- พิตช์เกลียวเมตริกหยาบและละเอียด: Neji No1.com ตารางเกลียวเมตริก (ภาษาญี่ปุ่น)
- สัญลักษณ์ลักษณะผิว: JIS B 0031:2003 (kikakurui.com, ภาษาญี่ปุ่น)
- รหัสงานสวม (ตัวพิมพ์ใหญ่คือรู ตัวพิมพ์เล็กคือเพลา): MONO Juku "ค่าพิกัดงานสวม H7 คืออะไร" (ภาษาญี่ปุ่น)
- ค่าเบี่ยงเบนของ H7 และ g6 (JIS B 0401): Tsubakimoto Chain ตารางค่าพิกัดงานสวม (ภาษาญี่ปุ่น)
- สัญลักษณ์คว้านบ่า เจาะผาย และความลึก ที่เพิ่มในปี 2010: Otsuka Shokai สรุปการเปลี่ยนแปลงของมาตรฐานเขียนแบบ JIS ปี 2010 (ภาษาญี่ปุ่น)
- การใช้มุมที่ 1 และมุมที่ 3 ในแต่ละภูมิภาค: MFG Hack (ภาษาญี่ปุ่น); Xometry Pro (ภาษาอังกฤษ); เอกสารการสอน มจพ. เรื่องภาพฉาย (ภาษาไทย)
- JIS B 0401-1:2016 สอดคล้องกับ ISO 286-1:2010: AFNOR catalog, JIS B 0401-1
- การเขียนลบมุมตามแนวทาง ASME Y14.5: Eng-Tips; SOLIDWORKS Help
บทความต้นฉบับภาษาญี่ปุ่นคู่มือนี้เรียบเรียงจากบทความของ MONOSCOPE ที่เขียนสำหรับผู้อ่านในญี่ปุ่น: 機械図面の読み方でつまずく疑問8選|三面図・線・記号を初心者向けに
เกี่ยวกับบรรณาธิการ
 บรรณาธิการ MONOSCOPEFOUNDER & EDITOR
ทำงานกับผู้ผลิตอุปกรณ์โรงงานและบริษัทวิศวกรรมโรงงานราว 10 ปี ดูแลการเสนอ ออกแบบ และทดสอบเดินเครื่องอุปกรณ์ ก่อนผันตัวมาทำการตลาดออนไลน์ ปัจจุบันเป็นที่ปรึกษาเว็บไซต์ให้ผู้ผลิตแบบ B2B ช่วยให้บริษัทอธิบายผลิตภัณฑ์และเทคโนโลยีของตนได้ชัดเจน ถือใบอนุญาตระดับชาติของญี่ปุ่นด้านผู้จัดการพลังงาน (Energy Manager) และวิศวกรไฟฟ้าหัวหน้าระดับ 3
ดูแลบล็อกด้านวิศวกรรมตั้งแต่ปี 2017 (กว่า 500 บทความ) และช่อง YouTube ภาษาญี่ปุ่นที่มีผู้ติดตามราว 20,000 คน คู่มือทุกเรื่องเขียนจากมุมมองหน้างานในญี่ปุ่น และตรวจสอบกับมาตรฐานที่อ้างอิง