Cách đọc bản vẽ cơ khí Nhật (JIS B 0001): góc chiếu, khung tên
Khách hàng hoặc công ty mẹ bên Nhật vừa gửi sang một bản vẽ. Các hình chiếu trông quen thuộc, nhưng khung tên toàn chữ Nhật, kích thước không ghi đơn vị, còn ghi chú lỗ thì kết thúc bằng chữ katakana như キリ. Nên bắt đầu đọc từ đâu?
Tin tốt là bản vẽ cơ khí Nhật tuân theo JIS (Tiêu chuẩn Công nghiệp Nhật Bản), chủ yếu là JIS B 0001 (Bản vẽ kỹ thuật cho cơ khí), và phần lớn ký hiệu (φ, R, lỗ bậc, chiều sâu) giống với bản vẽ theo ISO mà kỹ sư Việt Nam đã học. Điểm dễ sai lại nằm ở vài chỗ riêng của Nhật: JIS mặc định dùng phương pháp chiếu góc thứ ba, khác với góc thứ nhất trong sách giáo khoa Việt Nam, cùng với chữ Nhật trong khung tên, cách ghi vát mép "C", ghi chú gia công bằng katakana và các ghi chú chung viết bằng tiếng Nhật.
Bài này đi qua một bản vẽ Nhật theo đúng thứ tự mà kỹ sư Nhật thường đọc: khung tên, hình chiếu, nét vẽ, hình cắt, ký hiệu kích thước, ghi chú lỗ và ren, rồi đến dung sai. Cuối bài có danh sách kiểm tra khi đọc bản vẽ và danh sách câu hỏi để gửi lại phía Nhật.
Mục lục
- Bắt đầu từ khung tên
- Bản vẽ Nhật dùng góc chiếu thứ nhất hay thứ ba?
- Các loại nét vẽ và ý nghĩa
- Hình cắt và nét gạch mặt cắt
- Ký hiệu kích thước: φ, R, C, □ và các ký hiệu khác
- Ghi chú lỗ và ren: キリ, ザグリ, M10
- Dung sai, lắp ghép và độ nhám bề mặt
- Thứ tự đọc giúp tránh lỗi lớn
- Danh sách kiểm tra trước khi báo giá, gia công hoặc kiểm tra
- Câu hỏi gửi lại phía Nhật
- Giới hạn của bài viết
- Câu hỏi thường gặp
- Nguồn tham khảo
Bắt đầu từ khung tên
Trước khi nhìn vào bất kỳ hình chiếu nào, hãy đọc khung tên (表題欄, hyodairan) ở góc dưới bên phải. Khung tên cho biết đây là chi tiết gì, tỷ lệ, phương pháp chiếu và bạn đang cầm phiên bản sửa đổi nào. Đó là những tiền đề cần nắm trước khi đọc bất kỳ con số kích thước nào.
Bên trong khung bản vẽ, bản vẽ Nhật thường có vùng hình chiếu, vùng ghi chú, bảng sửa đổi và khung tên. Bố cục khác nhau tùy công ty, nhưng khung tên ở góc dưới bên phải thì hầu như công ty nào cũng có.
Xem khung tên ở góc dưới bên phải trước khi đọc các hình chiếu.
Bố cục và tên các mục khác nhau tùy công ty. JIS B 0001 liệt kê các mục nên có trong khung tên.
JIS B 0001 nêu các mục của khung tên như số bản vẽ, tên bản vẽ, tên công ty, chữ ký người chịu trách nhiệm, ngày lập bản vẽ, tỷ lệ và phương pháp chiếu. Trên thực tế, đa số công ty còn thêm vật liệu, xử lý bề mặt và nhiệt luyện.
Các mục trong khung tên bản vẽ Nhật
Bảng dưới đây là các nhãn bạn hay gặp nhất. Cách ghi cụ thể khác nhau tùy công ty, nên hãy dùng bảng này làm điểm xuất phát.
| Tiếng Nhật | Romaji | Nghĩa | Cần kiểm tra |
|---|---|---|---|
| 図番 / 図面番号 | zuban / zumen bango | Số bản vẽ | Khớp với PO và báo giá |
| 品名 / 図名 | hinmei / zumei | Tên chi tiết / tên bản vẽ | Đúng chi tiết bạn được yêu cầu gia công hoặc kiểm tra |
| 材質 | zaishitsu | Vật liệu | Mác JIS (ví dụ SUS304, A5052); nếu muốn dùng mác mua tại Việt Nam, phải được phía Nhật chấp thuận trước khi đặt phôi |
| 数量 | suryo | Số lượng | Là số chi tiết trong một bộ lắp hay số lượng đặt hàng |
| 表面処理 | hyomen shori | Xử lý bề mặt (mạ, anod, sơn) | Loại xử lý và chiều dày, nếu có ghi |
| 熱処理 | netsu shori | Nhiệt luyện | Phương pháp và độ cứng yêu cầu |
| 尺度 | shakudo | Tỷ lệ | Chỉ để tham khảo; không đo trực tiếp trên bản in |
| 投影法 | toeiho | Phương pháp chiếu | Góc thứ ba (第三角法, dai-san-kakuho) hay góc thứ nhất (第一角法, dai-ikkaku-ho) |
| 単位 | tan'i | Đơn vị | Thông thường là mm |
| 普通公差 | futsu kosa | Dung sai chung | Tiêu chuẩn và cấp, ví dụ JIS B 0405-m |
| 改訂 / 改訂記号 | kaitei / kaitei kigo | Sửa đổi / ký hiệu sửa đổi | Phiên bản mới nhất; đã sửa gì |
| 設計 / 製図 / 検図 / 承認 | sekkei / seizu / kenzu / shonin | Thiết kế / vẽ / kiểm tra bản vẽ / phê duyệt | Đủ chữ ký hoặc con dấu |
| 日付 | hizuke | Ngày | Thường ghi theo thứ tự năm/tháng/ngày, ngược với cách ghi ở Việt Nam |
| 注記 | chuki | Ghi chú | Yêu cầu chung áp dụng cho cả chi tiết |
Ở mục vật liệu, bản vẽ Nhật dùng tên mác theo JIS. Nếu gặp SUS304 hay SUS316L và muốn đề xuất phôi mua tại chỗ, hãy tra mác tương đương AISI/ASTM và xin phía Nhật chấp thuận trước.
Kiểm tra phiên bản sửa đổi trước tiên
Ký hiệu sửa đổi rất dễ bị bỏ qua. Một bản vẽ có thể giữ nguyên số bản vẽ nhưng kích thước đã thay đổi qua từng lần sửa. Hãy xác nhận đang cầm bản sửa đổi mới nhất trước khi báo giá, gia công hay kiểm tra; đây là cách đơn giản nhất để không làm hàng theo bản vẽ cũ.
Cũng nên nhớ rằng bản vẽ là cách người thiết kế truyền đạt ý đồ. Kích thước và ký hiệu được chọn dựa trên chức năng và cách lắp ráp của chi tiết, nên khi thấy chỗ nào lạ, hãy hỏi lại thay vì tự cho đó là lỗi.
Tỷ lệ và con số không có đơn vị
Tỷ lệ "1:2" nghĩa là chi tiết được vẽ bằng một nửa kích thước thật. Con số trên bản vẽ luôn là kích thước thật, dù tỷ lệ là bao nhiêu, nên đừng lấy kích thước bằng cách đo trên bản in.
Bạn cũng sẽ thấy các kích thước không có chữ "mm". Theo JIS B 0001, chiều dài thường ghi bằng milimét và không kèm ký hiệu đơn vị, nên "50" nghĩa là 50 mm. Góc thường ghi bằng độ. Bản vẽ Nhật dùng dấu chấm thập phân ("0.5", "8.6"), trong khi văn bản tiếng Việt quen dùng dấu phẩy; khi chép lại vào phiếu kiểm tra hay báo giá, hãy thống nhất một cách ghi để không đọc nhầm.
Bản vẽ Nhật dùng góc chiếu thứ nhất hay thứ ba?
Nhật dùng phương pháp chiếu góc thứ ba. JIS B 0001 lấy góc thứ ba làm nguyên tắc khi vẽ hình chiếu, giống thông lệ ASME của Mỹ. Trong khi đó, sách Công nghệ phổ thông ở Việt Nam dạy góc chiếu thứ nhất, và TCVN 8-30:2003 (theo ISO) có phụ lục riêng về góc thứ nhất, nên người học vẽ kỹ thuật ở Việt Nam dễ quen tay với góc thứ nhất.
Trong góc chiếu thứ ba, hình chiếu đứng là gốc. Hình nhìn từ trên đặt phía trên hình chiếu đứng, hình nhìn từ bên phải đặt bên phải. Nói cách khác, mỗi hình chiếu nằm ở đúng phía mà bạn đứng nhìn chi tiết.
Một khối bậc có một lỗ thông thẳng đứng, nhìn từ ba hướng.
Các nét chấm nhạt chỉ để cho thấy các hình chiếu thẳng hàng với nhau (cùng chiều rộng, cùng chiều cao). Trên bản vẽ thật không có các nét này.
Hình chiếu đứng là hình cho nhiều thông tin nhất
Hình chiếu đứng (正面図, shomenzu) không nhất thiết là mặt mà bạn gọi là "mặt trước" của chi tiết. JIS B 0001 quy định hình thể hiện rõ nhất hình dạng của chi tiết được chọn làm hình chiếu đứng (hình chiếu chính).
Trên bản vẽ gia công, chi tiết thường được vẽ theo tư thế nó được gá trong phần lớn các nguyên công, và đặt nằm ngang nếu không có lý do khác. Ví dụ, trục tiện thường được vẽ nằm ngang.
Đọc các hình chiếu cùng nhau
Chỉ nhìn một hình chiếu thì thường chưa biết được hình dạng chi tiết. Hình chiếu đứng và hình nhìn từ trên có cùng chiều rộng, hình chiếu đứng và hình nhìn từ phải có cùng chiều cao, nên hãy dóng từng nét từ hình này sang đúng vị trí tương ứng ở hình kia.
Ở Hình 2, vòng tròn trên hình nhìn từ trên thẳng hàng với các nét đứt ở hình chiếu đứng và hình nhìn từ phải, nên đó là một lỗ thông suốt khối. Nếu khó hình dung, phác nhanh một hình 3D ra giấy sẽ giúp ích.
Ngày nay, các công ty Nhật thường xuất bản vẽ 2D từ mô hình 3D CAD, và có khi gửi kèm cả mô hình. Hãy hỏi rõ nếu hai bên không khớp thì lấy cái nào làm chuẩn.
Phân biệt góc chiếu thứ nhất và thứ ba
Trong góc chiếu thứ nhất, vị trí bị đảo lại: hình nhìn từ trên (hình chiếu bằng) đặt phía dưới hình chiếu đứng, và hình nhìn từ trái đặt bên phải. JIS cho phép dùng góc thứ nhất khi bố trí theo góc thứ ba khó vừa khổ giấy hoặc khó hiểu hơn, và khi đó phải ghi ký hiệu góc chiếu thứ nhất trong hoặc gần khung tên.
Chú ý một bẫy về tên gọi: trong sách giáo khoa Việt Nam, "hình chiếu cạnh" thường là hình nhìn từ bên trái và đặt bên phải hình chiếu đứng. Trên bản vẽ JIS, hình đặt bên phải lại là hình nhìn từ bên phải (右側面図, migi sokumenzu). Cùng một vị trí trên giấy nhưng hướng nhìn ngược nhau.
Cùng một chi tiết, bố trí ngược nhau.
Kiểm tra ký hiệu phương pháp chiếu (hình nón cụt nhìn từ hai hướng) trong hoặc gần khung tên.
Nhầm phương pháp chiếu sẽ làm ra chi tiết bị đối xứng gương, lỗ và bậc nằm sai phía. Hãy kiểm tra ký hiệu phương pháp chiếu trên mọi bản vẽ, nhất là khi xưởng nhận bản vẽ từ nhiều nước hoặc khi đọc bản vẽ cũ.
Các loại nét vẽ và ý nghĩa
Mỗi nét trên bản vẽ Nhật đều có ý nghĩa xác định. JIS B 0001 gán công dụng cho từng tổ hợp loại nét (liền, đứt, chấm gạch) và độ dày, nên chỉ cần nhìn nét là biết đó là đường bao, phần khuất hay đường kích thước.
JIS dùng ba độ dày (mảnh, đậm, rất đậm), thường theo tỷ lệ 1:2:4. TCVN 8-24:2002 về nét vẽ trên bản vẽ cơ khí cũng lấy từ ISO 128-24, nên nhiều loại nét gần giống nhau, nhưng bài này không đối chiếu từng điều khoản; khi gặp nét lạ, hãy xem chú thích trên bản vẽ hoặc hỏi lại. Bước đầu, chỉ cần nhớ nét liền đậm là đường bao thấy, còn nét mảnh mang thông tin phụ.
Loại nét và độ dày cho biết mỗi nét thể hiện điều gì.
Chọn một số công dụng thường gặp trong JIS B 0001:2019. Nét đứt thể hiện phần khuất có thể là nét đứt mảnh hoặc nét đứt đậm.
Người mới hay nhầm nét đứt với nét chấm gạch. Nét đứt là một dãy gạch ngắn đều nhau, còn nét chấm gạch xen kẽ gạch dài với chấm. Nét đứt thể hiện hình dạng bị che khuất; nét chấm gạch chỉ vị trí tâm, không phải hình dạng.
Đường tưởng tượng cũng dễ đọc nhầm. Những gì vẽ bằng nét gạch hai chấm không thuộc chi tiết trên bản vẽ này. Đó là chi tiết lắp ghép bên cạnh hoặc vị trí mà phần chuyển động đi tới, nên không được gia công phần đó.
Hình cắt và nét gạch mặt cắt
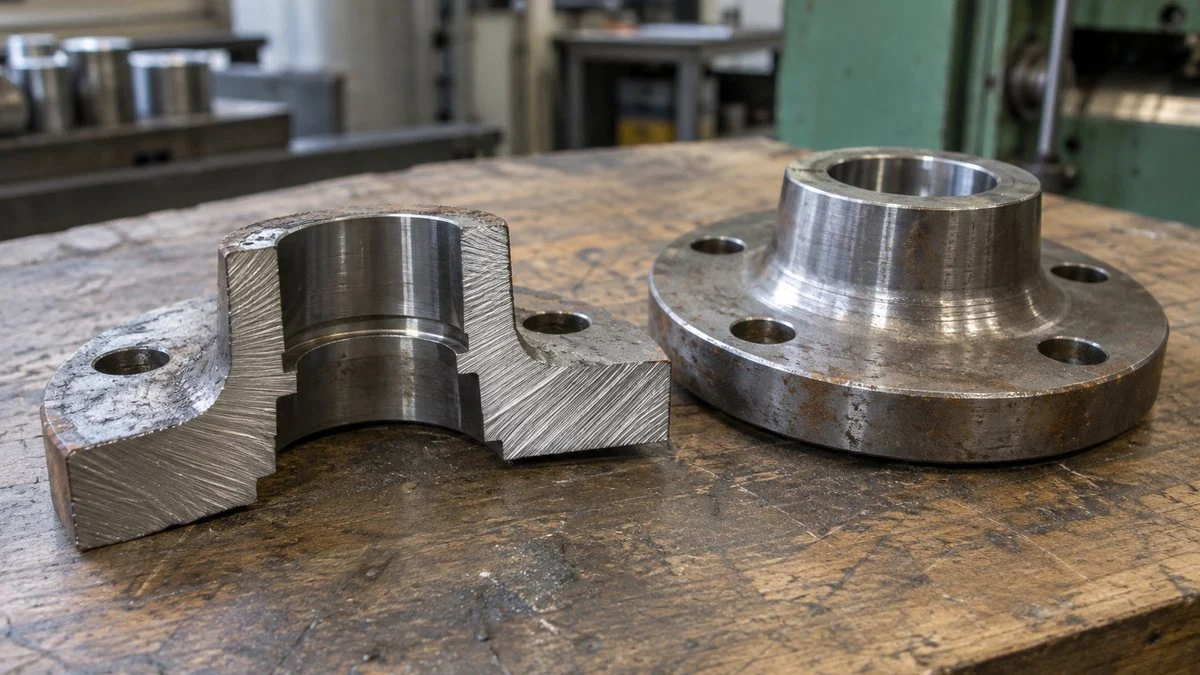
Khi chi tiết có lỗ và rãnh bên trong, hình nhìn từ bên ngoài sẽ đầy các nét đứt chồng lên nhau. Hình cắt giải quyết việc này bằng cách cắt chi tiết bằng một mặt phẳng tưởng tượng và thể hiện hình dạng bên trong đúng như khi nhìn vào mặt cắt.
Mặt bị cắt có thể được kẻ nét gạch mặt cắt bằng các nét mảnh xiên đều nhau. Nét gạch mặt cắt cho biết phần vật liệu mà mặt phẳng cắt đi qua; vùng không gạch thường là phần rỗng, trừ các chi tiết được quy ước không cắt (xem bên dưới). Vết mặt phẳng cắt ở một hình chiếu khác, ghi bằng chữ cái như "A-A", cho biết vị trí cắt.
Các loại hình cắt
JIS B 0001 mô tả nhiều kiểu hình cắt. Người vẽ chọn kiểu nào thể hiện phần bên trong cần thiết một cách đơn giản nhất:
- Hình cắt toàn bộ: cắt cả chi tiết theo mặt phẳng thể hiện rõ nhất hình dạng cơ bản
- Hình cắt một nửa: với chi tiết đối xứng, một nửa vẽ hình bên ngoài, một nửa vẽ hình cắt
- Hình cắt riêng phần: chỉ cắt vùng cần xem, giới hạn bằng nét lượn sóng hoặc zích zắc
- Mặt cắt xoay (mặt cắt chập): mặt cắt của tay đòn hoặc gân được xoay 90° và vẽ ngay trên hình chiếu
- Hình cắt kết hợp: ghép nhiều mặt phẳng cắt thành một hình cắt
Hình cắt một nửa hay gặp ở mặt bích và nắp đối xứng trục. Lấy đường tâm làm ranh giới, một hình chiếu thể hiện được cả hình dạng bên ngoài lẫn các bậc bên trong.
Các chi tiết không cắt theo chiều dọc
Trên bản vẽ lắp, trục và bu lông thường xuất hiện ở dạng không cắt ngay trong hình cắt. Đây không phải vẽ thiếu. JIS B 0001 quy định trục, chốt, bu lông, đai ốc, vòng đệm, then, bi thép và các chi tiết tương tự không cắt theo chiều dọc.
Cắt một chi tiết đặc như trục hay bu lông không cho thêm thông tin gì. Gân, tay đòn và răng bánh răng cũng không cắt dọc, vì cắt ra sẽ làm hình dạng khó hiểu hơn. Nếu một chi tiết trong hình cắt không có nét gạch mặt cắt, rất có thể là vì quy tắc này.
Ký hiệu kích thước: φ, R, C, □ và các ký hiệu khác
Chỉ một con số thì không biết đó là đường kính hay bán kính. Ký hiệu đứng trước con số mới cho biết điều đó: nó xác định loại kích thước bạn đang đọc. JIS gọi các ký hiệu này là ký hiệu bổ trợ kích thước (寸法補助記号, sunpo hojo kigo).
Ký hiệu trước con số cho biết kích thước đó đo cái gì.
Chọn từ các ký hiệu bổ trợ kích thước trong JIS B 0001:2019. Ký hiệu lỗ bậc, khoét côn và chiều sâu được thêm vào từ bản 2010; bản vẽ cũ có thể ghi bằng chữ Nhật thay cho ký hiệu.
Ba ký hiệu gặp nhiều nhất là φ, R và C. Bản vẽ Nhật thường ghi ký hiệu đường kính là φ (chữ phi Hy Lạp), cùng nghĩa với Ø trên bản vẽ ISO và ASME. R là bán kính của góc lượn hoặc cung tròn. C là kích thước vát mép 45°: C1 nghĩa là vát 45°, cách góc 1 mm. Cách ghi C có thể làm xưởng ngoài Nhật bối rối, vì bản vẽ theo ASME Y14.5 thường ghi cùng vát mép đó là 1 X 45°.
Phần ghi chú thường có một yêu cầu chung như 指示なき角部はC0.5 (shiji naki kakubu wa C0.5), nghĩa là "các cạnh không chỉ định đều vát C0.5". Yêu cầu này áp dụng cả ở những cạnh không có ký hiệu nào, nên luôn đọc ghi chú cùng với các hình chiếu.
Bạn sẽ thấy φ ghi trên cả hình tròn lẫn những phần trông như hình chữ nhật khi nhìn từ cạnh. φ ghi trên một phần có dạng chữ nhật nghĩa là phần đó là hình trụ, nhờ vậy người vẽ có thể bỏ bớt một hình chiếu.
Ghi chú lỗ và ren: キリ, ザグリ, M10
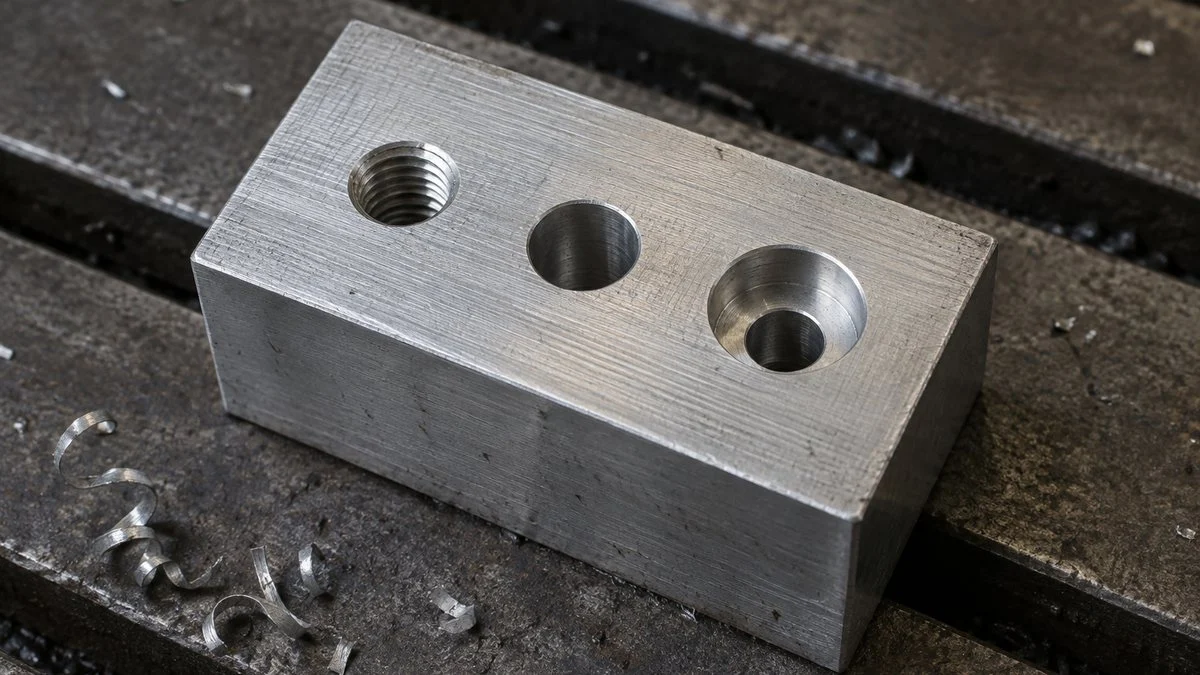
Ghi chú lỗ chứa nhiều thông tin trong một chỗ nhỏ, nên rất dễ đọc nhầm. Một đường dẫn có thể mang số lỗ, đường kính, cách gia công, đường kính và chiều sâu lỗ bậc. Hãy tách ghi chú thành từng phần và đọc từ trái sang phải.
Tách một dòng thành từng phần sẽ ít đọc nhầm hơn.
Các giá trị chỉ là ví dụ minh họa. Bản vẽ cũ có thể ghi cùng nội dung bằng chữ Nhật, ví dụ 4-φ9キリ φ14深ザグリ深さ8.6.
Ghi chú gia công bằng tiếng Nhật: キリ, リーマ, ザグリ
Chữ Nhật (phần lớn là katakana) sau đường kính lỗ là ghi chú ngắn về cách gia công. JIS B 0001 quy định các ghi chú đơn giản sau:
| Trên bản vẽ | Romaji | Nghĩa |
|---|---|---|
| キリ | kiri | Khoan |
| リーマ | rima | Doa |
| 打ヌキ | uchinuki | Đột (đột dập) |
| イヌキ | inuki | Lỗ đúc sẵn (giữ nguyên sau đúc) |
Lỗ khoan (kiri) không có độ chính xác cao. Lỗ doa được khoan trước rồi doa bằng mũi doa để đạt kích thước chính xác và thành lỗ nhẵn hơn, nên doa thường được chỉ định cho các lỗ cần độ chính xác lắp ghép, ví dụ lỗ chốt định vị.
Lỗ bậc (ザグリ, zaguri) là hốc có bậc tạo mặt tì phẳng cho đầu bu lông, hoặc để đầu bu lông không nhô lên khỏi bề mặt. Lỗ bậc sâu (深ザグリ, fuka-zaguri) được khoét đủ sâu để chìm toàn bộ đầu bu lông, còn khoét côn (皿ザグリ, sara-zaguri) là hốc hình côn dành cho vít đầu chìm.
Ghi ren: M10 và M10×1.25
Theo JIS B 0123 (Ký hiệu ren), ren hệ mét được ghi bằng chữ "M", đường kính danh nghĩa, dấu "×" và bước ren. Với ren bước lớn, mỗi đường kính chỉ có một bước ren, nên bước ren thường được bỏ qua.
Ren M10 bước lớn có bước 1,5 mm, nên bản vẽ chỉ ghi "M10". "M10×1.25" là ren bước nhỏ. Hai cách ghi trông gần như nhau, nhưng bu lông M10 không vặn vào lỗ ren M10×1.25 được, nên hãy kiểm tra bước ren khi mua bu lông, ốc vít hoặc khi lắp ráp.
Bạn cũng có thể gặp "LH" cho ren trái và cấp dung sai như "6H" hay "6g": chữ hoa cho ren trong, chữ thường cho ren ngoài. Cấp dung sai thường được bỏ qua; khi đó áp dụng tiêu chuẩn nội bộ của công ty hoặc yêu cầu kỹ thuật của khách hàng.
Dung sai, lắp ghép và độ nhám bề mặt
Sau khi nắm hình dạng và kích thước, câu hỏi tiếp theo là chi tiết cần chính xác đến mức nào. Bản vẽ thể hiện yêu cầu độ chính xác bằng ký hiệu và con số: kích thước được phép sai lệch bao nhiêu, lỗ và trục lắp với nhau ra sao, bề mặt phải nhẵn đến đâu.
Dung sai kích thước, lắp ghép và nhám bề mặt có cách ghi riêng.
Ký hiệu nhám bề mặt theo JIS B 0031. Giá trị như Ra được ghi dưới gạch ngang của ký hiệu hoặc gần đó.
Dung sai kích thước và dung sai chung
"50±0.1" nghĩa là kích thước từ 49,9 mm đến 50,1 mm đều đạt. Không phải kích thước nào cũng ghi dung sai. Kích thước không ghi dung sai riêng thì theo dung sai chung (普通公差, futsu kosa) đã chỉ định trên bản vẽ. Nếu bản vẽ không chỉ định, hãy hỏi lại thay vì tự chọn.
JIS B 0001 quy định số hiệu tiêu chuẩn và cấp dung sai được ghi một lần, trong hoặc gần khung tên. Giá trị cụ thể của "JIS B 0405-m" được tra theo bảng của tiêu chuẩn đó.
Dung sai hình học (độ phẳng, độ vuông góc, vị trí...) được ghi trong khung dung sai. Phần này có bộ quy tắc riêng và nằm ngoài phạm vi bài viết.
Lắp ghép: H7/g6
Chữ và số sau kích thước, như "φ10H7", là ký hiệu dung sai lắp ghép theo JIS B 0401, tiêu chuẩn của Nhật tương ứng với ISO 286. Chữ hoa dành cho lỗ, chữ thường dành cho trục, con số là cấp dung sai; số càng lớn thì miền dung sai càng rộng.
Ví dụ, lỗ φ10H7 phải đạt trong khoảng 10,000 mm đến 10,015 mm. Trục φ10g6 phải đạt trong khoảng 9,986 mm đến 9,995 mm. Ghép lại thành "H7/g6", chúng tạo thành một lắp ghép có độ hở thông dụng: trục trượt vào lỗ và còn khe hở nhỏ.
Nhám bề mặt: Ra
Ký hiệu hình dấu tích dùng để chỉ định nhám bề mặt (độ nhám và hướng vết gia công). JIS B 0031 dùng ba dạng: ký hiệu cơ bản, ký hiệu có gạch ngang (bắt buộc cắt bỏ vật liệu) và ký hiệu có vòng tròn (không cắt bỏ vật liệu). "Ra 1.6" bên cạnh ký hiệu nghĩa là sai lệch trung bình số học của profin là 1,6 µm.
Ký hiệu còn có thể ghi kèm phương pháp gia công (như mài) và hướng vết gia công. Người thiết kế thường chỉ định giá trị nhỏ ở các bề mặt làm việc như mặt trượt hay mặt làm kín. Bản vẽ cũ có thể dùng ký hiệu tam giác (▽▽▽) thay cho Ra. Mạ, sơn và nhiệt luyện thường được ghi trong phần ghi chú.
Thứ tự đọc giúp tránh lỗi lớn
Tóm lại, hãy đọc từ tổng thể đến chi tiết, từ hình dạng đến độ chính xác. Nếu vừa mở bản vẽ đã đọc ngay từng kích thước riêng lẻ, bạn có thể bỏ sót những lỗi lớn như nhầm phương pháp chiếu hay dùng bản vẽ đã cũ.
Đi từ tổng thể đến chi tiết, từ hình dạng đến độ chính xác.
Gia công, kiểm tra và mua hàng chú ý những điểm khác nhau, nhưng bước 01–03 thì ai cũng như nhau.
Mỗi bộ phận thường tập trung vào những phần khác nhau của bản vẽ:
- Gia công: phương pháp gia công và yêu cầu độ chính xác
- Kiểm tra (QC): dung sai, nhám bề mặt, đo cái gì ở đâu
- Mua hàng: vật liệu, xử lý bề mặt, loại ren và các thông số ảnh hưởng đến việc mua
Với bộ phận kiểm tra, dung sai trên bản vẽ chính là tiêu chí chấp nhận khi kiểm tra đầu vào và kiểm tra xuất hàng.
Bước cuối quan trọng không kém bước đầu. Nếu một chỗ có thể hiểu theo hai cách, hoặc bạn không biết một ký hiệu nghĩa là gì, đoán mò có thể dẫn đến hàng phế phẩm. Hỏi người thiết kế trước khi gia công thường là cách nhanh và an toàn nhất.
Danh sách kiểm tra trước khi báo giá, gia công hoặc kiểm tra
- Số bản vẽ và phiên bản sửa đổi khớp với đơn đặt hàng (PO) hoặc yêu cầu báo giá (RFQ)
- Đã kiểm tra ký hiệu phương pháp chiếu (JIS mặc định là góc thứ ba, khác với góc thứ nhất quen dùng ở Việt Nam)
- Đã xác nhận đơn vị là milimét
- Đã xác nhận mác và yêu cầu vật liệu (材質); nếu đề xuất vật liệu thay thế, phía Nhật đã chấp thuận bằng văn bản
- Xử lý bề mặt (表面処理) và nhiệt luyện (熱処理), kể cả chiều dày lớp phủ hoặc độ cứng
- Tiêu chuẩn và cấp dung sai chung (ví dụ JIS B 0405-m)
- Đã dịch các ghi chú chung, nhất là yêu cầu vát mép, cạnh như C0.5
- Ghi chú lỗ đã tách thành số lỗ, đường kính, cách gia công, lỗ bậc và chiều sâu
- Đã xác nhận bước ren (M10 bước lớn hay M10×1.25 bước nhỏ) và cấp dung sai ren, nếu có
- Ký hiệu lắp ghép (H7, g6) đã đổi ra kích thước giới hạn theo bảng JIS B 0401 / ISO 286
- Ký hiệu và giá trị nhám bề mặt, kể cả ký hiệu tam giác kiểu cũ
- Vai trò của mô hình 3D: chỉ để tham khảo, hay làm chuẩn ở những chỗ bản vẽ không ghi?
Câu hỏi gửi lại phía Nhật
Bản vẽ Nhật có thể viện dẫn tiêu chuẩn nội bộ của công ty mà bạn không có. Nếu có chỗ chưa rõ, hãy hỏi bằng văn bản trước khi bắt tay vào làm. Một số câu hỏi hữu ích:
- Đây có phải bản sửa đổi mới nhất không? So với bản trước đã thay đổi những gì?
- Khung tên không ghi dung sai chung thì áp dụng tiêu chuẩn và cấp nào?
- Có được dùng mác vật liệu mua tại Việt Nam tương đương với mác JIS trên bản vẽ không? Cần chứng chỉ vật liệu (mill sheet) loại nào?
- Với cạnh và góc không chỉ định vát, mức nào là chấp nhận được?
- Bản vẽ viện dẫn những tiêu chuẩn nội bộ nào (về ren, xử lý bề mặt, khắc ký hiệu)? Có thể gửi bản tiếng Anh không?
- Nếu mô hình 3D và bản vẽ không khớp nhau thì lấy cái nào làm chuẩn?
Dưới đây là mẫu email ngắn để chỉnh lại khi dùng (số bản vẽ và nội dung là giả định). Nếu phía Nhật không đọc tiếng Việt, hãy nhờ phiên dịch hoặc gửi bằng tiếng Anh, và giữ nguyên các ký hiệu trên bản vẽ:
Tiêu đề: Câu hỏi về bản vẽ ABC-1234 Rev. B

Kính gửi anh/chị [Tên],

Cảm ơn anh/chị đã gửi bản vẽ ABC-1234 Rev. B. Trước khi báo giá, chúng tôi xin xác nhận các điểm sau:

1. Rev. B có phải bản sửa đổi mới nhất không?
2. Khung tên không ghi dung sai chung. Chúng tôi áp dụng JIS B 0405-m có được không?
3. Vật liệu là SUS304. Chúng tôi dùng tấm ASTM A240 Type 304 kèm mill test certificate có được không?
4. Ghi chú 2 ghi "các cạnh không chỉ định vát C0.5". Yêu cầu này có áp dụng cho cạnh bên trong của các lỗ φ9 không?
5. Ghi chú lỗ 4×φ9 キリ ⌴φ14 ↧8.6: xin xác nhận chiều sâu lỗ bậc là 8.6 mm.

Trân trọng,
[Tên của bạn]
Giới hạn của bài viết
- Bài viết dựa theo JIS B 0001:2019. Bản vẽ cũ có thể dùng cách ghi trước đó, ví dụ ghi chú lỗ viết bằng chữ Nhật.
- Bố cục và tên các mục trong khung tên khác nhau tùy công ty. Bảng thuật ngữ chỉ liệt kê các nhãn thường gặp, không phải bộ tiêu chuẩn.
- So sánh với TCVN chỉ ở mức gần giống; bài viết không đối chiếu từng điều khoản. Hiệu lực hiện hành của các TCVN nêu trong bài cần tra lại khi dùng cho hồ sơ chính thức.
- Tiêu chuẩn nội bộ và yêu cầu kỹ thuật của khách hàng có thể khác với các quy tắc chung ở đây. Nếu thấy mâu thuẫn, hãy hỏi khách hàng cái nào được ưu tiên.
- Dung sai hình học và ký hiệu hàn nằm ngoài phạm vi bài viết.
- Mác vật liệu tương đương, giá trị dung sai và lắp ghép cần được đối chiếu với tiêu chuẩn hiện hành và thống nhất với phía Nhật trước khi sản xuất.
Câu hỏi thường gặp
Bản vẽ Nhật dùng góc chiếu thứ nhất hay thứ ba?
Góc thứ ba. JIS B 0001 lấy góc chiếu thứ ba làm nguyên tắc, giống thông lệ ASME của Mỹ, trong khi sách giáo khoa Việt Nam dạy góc thứ nhất. Góc thứ nhất được dùng khi cần vì khổ giấy hoặc để dễ hiểu, và khi đó phải có ký hiệu góc chiếu thứ nhất trong hoặc gần khung tên.
Bản vẽ kỹ thuật Nhật dùng đơn vị gì?
Milimét. JIS B 0001 quy định chiều dài thường ghi bằng milimét và không kèm ký hiệu đơn vị, nên "50" nghĩa là 50 mm. Góc thường ghi bằng độ.
C1 trên bản vẽ Nhật nghĩa là gì?
Là vát mép 45°, cách góc 1 mm. Trên bản vẽ theo ASME Y14.5, cùng vát mép đó thường ghi là 1 X 45°.
キリ (kiri) trên bản vẽ Nhật nghĩa là gì?
Nghĩa là lỗ được khoan. Các ghi chú gia công bằng tiếng Nhật khác là リーマ (doa), 打ヌキ (đột) và イヌキ (lỗ đúc sẵn).
M10 và M10×1.25 khác nhau thế nào?
M10 là ren bước lớn với bước 1,5 mm; bước ren được bỏ qua vì mỗi đường kính ren bước lớn chỉ có một bước. M10×1.25 là ren bước nhỏ với bước 1,25 mm. Hai loại này không lắp lẫn được với nhau.
Nguồn tham khảo
- Phương pháp chiếu, khung tên, đơn vị, nét vẽ, hình cắt, ký hiệu kích thước, ghi chú gia công, cách ghi dung sai chung: JIS B 0001:2019, Bản vẽ kỹ thuật cho cơ khí (kikakurui.com, tiếng Nhật)
- Ký hiệu ren: JIS B 0123:1999, Ký hiệu ren (kikakurui.com, tiếng Nhật)
- Bước ren hệ mét bước lớn và bước nhỏ: Neji No1.com, bảng ren hệ mét (tiếng Nhật)
- Ký hiệu nhám bề mặt: JIS B 0031:2003, Cách thể hiện nhám bề mặt trên tài liệu kỹ thuật (kikakurui.com, tiếng Nhật)
- Ký hiệu lắp ghép (chữ hoa cho lỗ, chữ thường cho trục): MONO Juku, "Dung sai lắp ghép H7 là gì?" (tiếng Nhật)
- Sai lệch giới hạn H7 và g6 (JIS B 0401): Tsubakimoto Chain, bảng dung sai lắp ghép và sai lệch giới hạn (tiếng Nhật)
- Ký hiệu lỗ bậc, khoét côn, chiều sâu được thêm vào năm 2010: Otsuka Shokai, các thay đổi chính của tiêu chuẩn vẽ JIS 2010 (tiếng Nhật)
- Góc chiếu thứ nhất và thứ ba theo khu vực: MFG Hack (Kanto Seisakusho), cơ bản về phép chiếu và bản vẽ ba hình chiếu (tiếng Nhật); Xometry Pro, first angle vs. third angle projection (tiếng Anh)
- Góc chiếu thứ nhất trong sách Công nghệ phổ thông: VietJack, Lý thuyết Công nghệ 10 Kết nối tri thức, Bài 9: Hình chiếu vuông góc (tiếng Việt)
- TCVN về hình chiếu và nét vẽ: TCVN 8-30:2003, Quy ước cơ bản về hình chiếu (Thư viện Pháp luật, tiếng Việt); TCVN 8-40:2003, có viện dẫn TCVN 8-24:2002 (ISO 128-24) về nét vẽ trên bản vẽ cơ khí (Thư viện Pháp luật, tiếng Việt)
- JIS B 0401-1:2016 dựa trên ISO 286-1:2010: AFNOR, JIS B 0401-1 (tiếng Anh)
- Cách ghi vát mép theo ASME Y14.5: Eng-Tips, "Chamfer call out" (tiếng Anh); SOLIDWORKS Help, chamfer dimensions (tiếng Anh)
Bài gốc tiếng NhậtHướng dẫn này được biên soạn từ một bài viết của MONOSCOPE dành cho độc giả tại Nhật: 機械図面の読み方でつまずく疑問8選|三面図・線・記号を初心者向けに
Về biên tập viên
 Biên tập viên MONOSCOPEFOUNDER & EDITOR
Khoảng mười năm làm việc tại một nhà sản xuất thiết bị nhà máy và một công ty kỹ thuật nhà máy, phụ trách đề xuất, thiết kế và chạy thử thiết bị, sau đó chuyển sang tiếp thị trực tuyến. Hiện là tư vấn web cho các nhà sản xuất B2B, giúp họ trình bày rõ sản phẩm và công nghệ. Có chứng chỉ quốc gia Nhật Bản về Quản lý năng lượng (Energy Manager) và Kỹ sư điện trưởng hạng ba.
Viết blog kỹ thuật từ năm 2017 (hơn 500 bài) và có kênh YouTube tiếng Nhật với khoảng 20.000 người đăng ký. Mỗi hướng dẫn được viết từ góc nhìn hiện trường Nhật Bản và đối chiếu với các tiêu chuẩn được trích dẫn.