टैप प्लेट (Tap Plate) क्या है: स्टील पर मशीन बोल्ट करना
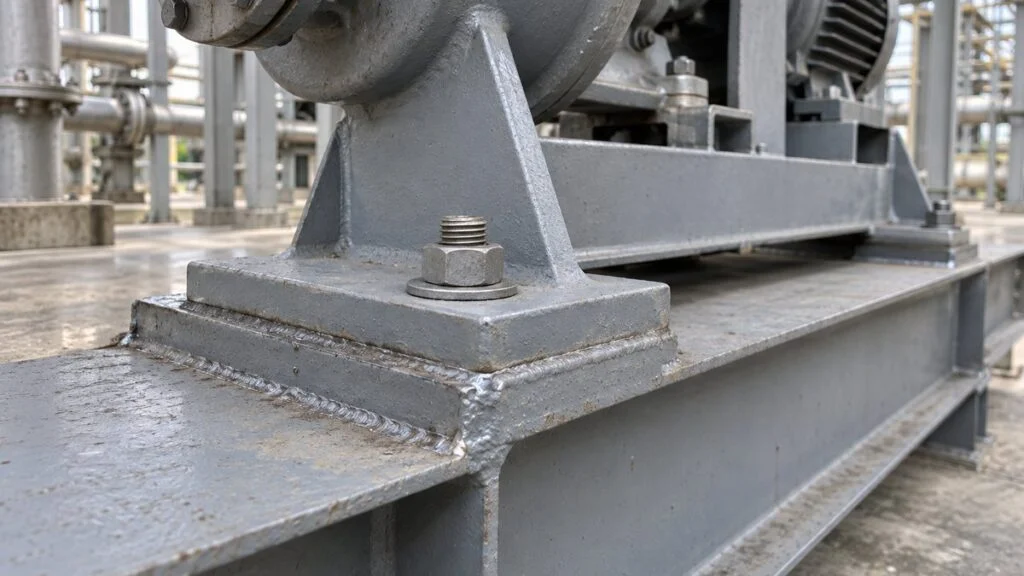
मान लीजिए आप किसी जापानी सप्लायर के पंप, पंखे या पैनल की स्पेसिफ़िकेशन देख रहे हैं। उसमें एक लाइन लिखी है: "tappu pureto, boruto, naato wo fuzoku suru", यानी टैप प्लेट, बोल्ट और नट साथ में दिए जाएँगे। स्ट्रक्चर वाली टीम पूछती है कि टैप प्लेट क्या होती है, और कोई यह नहीं बता पाता कि इसे स्टील पर वेल्ड कौन करेगा।
टैप प्लेट (tappu pureto) धातु की वह प्लेट है जिसमें थ्रेड कटे हुए (tapped) होल होते हैं। जब मशीन को स्टील स्ट्रक्चर के ऊपर लगाना होता है, तो प्लेट को स्टील पर वेल्ड कर दिया जाता है और वह माउंटिंग बोल्ट का आधार बन जाती है। जापानी साइट पर इसे "tap base" (tappu beisu) या "tapping plate" (tappingu pureto) भी कहा जाता है।
इस लेख में हम देखेंगे कि प्लेट का काम क्या है, मशीन को स्टील पर लगाने के बाकी तरीकों से यह कैसे अलग है, और कंक्रीट फ़ाउंडेशन की तुलना में स्टील पर इंस्टॉलेशन कैसे होता है। फिर स्पेसिफ़िकेशन और साइट पर क्या जाँचना है, चेकलिस्ट, जापानी सप्लायर से पूछने के सवाल और FAQ आएँगे।
विषय-सूची
टैप प्लेट क्या है?
आम तौर पर टैप प्लेट का मतलब है कोई भी धातु की प्लेट जिसमें tapped होल हों। इंस्टॉलेशन साइट पर यह नाम ज़्यादातर उस प्लेट के लिए चलता है जिस पर मशीन को स्ट्रक्चरल स्टील के ऊपर लगाया जाता है।
टैप (tap) वह औज़ार है जो होल के अंदर थ्रेड काटता है। थ्रेड कटे होल में बोल्ट सीधे कस जाता है, इसलिए प्लेट खुद नट का काम करती है।
स्टील पर वेल्ड की गई प्लेट के tapped होल में बोल्ट कसा होता है। मशीन का फ़ुट बोल्ट के ऊपर रखा जाता है और ऊपर से नट कसा जाता है।
यह वही arrangement है जो नीचे स्टील पर इंस्टॉलेशन के स्टेप में है। बोल्ट कैसे लगाया जाएगा, यह मशीन के साइज़ और डिज़ाइन पर निर्भर करता है।
टैप प्लेट मशीन के अंदर के पार्ट के रूप में भी इस्तेमाल होती है, लेकिन यह लेख सिर्फ़ मशीन इंस्टॉल करने वाली टैप प्लेट के बारे में है।
टैप प्लेट क्यों? स्टील पर मशीन लगाने के तीन तरीके
टैप प्लेट का मक़सद है मशीन को स्ट्रक्चरल स्टील से बोल्ट से जोड़ना। स्टील पर मशीन लगाने के आम तौर पर तीन तरीके हैं, और तीनों को साथ रखकर देखें तो टैप प्लेट चुनने की वजह आसानी से समझ आती है।
टैप प्लेट से स्टील में ड्रिल किए बिना मशीन बोल्ट से कसी जा सकती है, और बाद में खोली भी जा सकती है।
कौन-सा तरीका ठीक है, यह मशीन के वज़न और स्टील के डिज़ाइन की शर्तों पर निर्भर करता है। यह टेबल सिर्फ़ आम फ़र्क दिखाती है।
इस लेख का मुख्य विषय स्टील पर इंस्टॉलेशन है। तुलना के लिए पहले कंक्रीट फ़ाउंडेशन का आम तरीका देखते हैं।
इंस्टॉलेशन के स्टेप: कंक्रीट फ़ाउंडेशन और स्टील
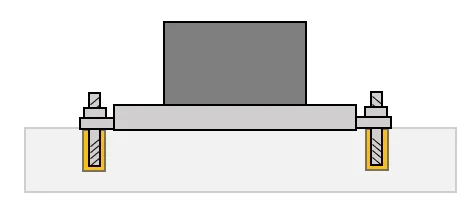
कंक्रीट फ़ाउंडेशन पर आम तरीका केमिकल एंकर (chemical anchor) है, यानी रेज़िन कैप्सूल जो ड्रिल किए होल में एंकर बोल्ट को चिपकाकर जमा देता है। स्टील पर यही काम वेल्ड की हुई टैप प्लेट करती है। Figure 3 में दोनों के स्टेप साथ-साथ दिए हैं।
आख़िरी स्टेप एक जैसा है: मशीन रखो और नट कसो। फ़र्क इसमें है कि बोल्ट को पकड़ कौन रखता है।
यह सिर्फ़ मोटा खाका है। असली स्टेप मशीन के साइज़ और प्रोजेक्ट के हिसाब से बदलते हैं।
तैयार इंस्टॉलेशन ऐसे दिखते हैं। कंक्रीट पर एंकर बोल्ट रेज़िन में जमे होते हैं:
स्टील पर वेल्ड की हुई टैप प्लेट बोल्ट को पकड़ती है, इसलिए स्टील में खुद ड्रिल करने की ज़रूरत नहीं पड़ती:
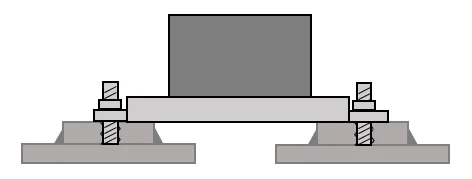
मशीन को सीधे स्टील पर वेल्ड भी किया जा सकता है, लेकिन टैप प्लेट लगाने से मशीन खोली जा सकती है, जो मेंटेनेंस के समय काम आता है। इसका फ़ायदा तभी मिलता है जब नट तक spanner पहुँचने की जगह हो।
जहाँ मशीन के आसपास पाइपिंग और सपोर्ट फ़्रेम भरे हों, वहाँ लेआउट के समय ही यह जगह देख लें।
स्पेसिफ़िकेशन में टैप प्लेट लिखी हो तो क्या जाँचें
टैप प्लेट छोटा-सा पार्ट है, लेकिन अगर उसकी बातें पहले तय न हों तो साइट पर काम रुक जाता है। जाँच दो हिस्सों में बाँटी जा सकती है: स्पेसिफ़िकेशन और ड्रॉइंग में क्या पक्का करना है, और इंस्टॉलेशन के समय क्या देखना है।
पहले दो पॉइंट स्पेसिफ़िकेशन और ड्रॉइंग में देखें, बाद के दो साइट पर।
प्लेट की असली थिकनेस और थ्रेड साइज़ मशीन और सपोर्ट फ़्रेम के डिज़ाइन से तय होते हैं। इस लेख में कोई आम वैल्यू नहीं दी गई है।
स्पेसिफ़िकेशन और ड्रॉइंग में
सबसे पहले scope of supply देखें, जिसे जापानी स्पेसिफ़िकेशन में shosho कहते हैं (यानी कौन क्या देगा)। अगर लिखा है कि टैप प्लेट, बोल्ट और नट "supplied" (fuzoku, यानी साथ में दिए जाएँगे) हैं, तो पार्ट मशीन का सप्लायर देगा। लेकिन सिर्फ़ इस एक लाइन से यह तय नहीं होता कि प्लेट को स्टील पर वेल्ड कौन करेगा।
काम का बँटवारा हर कॉन्ट्रैक्ट में अलग होता है। इसलिए quotation specification के स्तर पर (जापानी में mitsumori shiyosho) ही लिख दें कि वेल्डिंग कौन करेगा और पेंट कौन करेगा, ताकि कोई काम दोनों पार्टियों के बीच छूट न जाए।
इसके बाद प्लेट की थिकनेस और थ्रेड साइज़ देखें। प्लेट नट की जगह लेती है, इसलिए अगर प्लेट पतली है तो बोल्ट के कम थ्रेड ही पकड़ में आएँगे। Elesa+Ganter कंपनी अपने कैटलॉग में लिखती है कि उसकी tapped होल वाली प्लेट में प्लेट की थिकनेस ही न्यूनतम screw-in depth है।
बोल्ट का साइज़ और स्ट्रेंथ (property class और tightening torque के साथ) डिज़ाइनर तय करता है।
इंस्टॉलेशन के समय
साइट पर पहले होल की पोज़िशन देखें। टैप प्लेट को मशीन के माउंटिंग होल से मिलाकर रखा जाता है और फिर वेल्ड किया जाता है, इसलिए वेल्डिंग से पहले प्लेट को मशीन की डाइमेंशन से मिलाकर देख लें।
फिर थ्रेड देखें। वेल्डिंग स्पैटर (वेल्डिंग के समय उछलने वाली धातु की बूँदें) या पेंट थ्रेड में लग जाए तो बोल्ट कसना मुश्किल हो जाता है। इसलिए वेल्डिंग या पेंट से पहले tapped होल को ढक दिया जाता है (जापानी में yojo, यानी मास्किंग/सुरक्षा), या काम के बाद थ्रेड चेक किए जाते हैं।
भारत की साइट पर ध्यान रखने की बातें
जापानी सप्लायर आम तौर पर metric बोल्ट (M12, M16 जैसे) लिखते हैं। भारत में भी metric थ्रेड चलता है, इसलिए बोल्ट और tapped होल का थ्रेड साइज़ आम तौर पर मिल जाता है। फिर भी थ्रेड का pitch (coarse या fine) और बोल्ट की property class सप्लायर से लिखवाकर पक्का कर लें।
भारतीय स्टैंडर्ड में metric थ्रेड के लिए IS 4218 और बोल्ट की मैकेनिकल प्रॉपर्टी (property class) के लिए IS 1367 (Part 3) का नाम आता है, जो मोटे तौर पर ISO के स्टैंडर्ड के क़रीब हैं। "पूरी तरह एक जैसे" न मानें; ड्रॉइंग में जो स्टैंडर्ड लिखा है, उसी से मिलान करें और सप्लायर से पूछें।
स्टील पर वेल्डिंग और ऊँचाई पर काम की सेफ़्टी आपकी साइट के सेफ़्टी रूल और Factories Act, 1948 के अनुसार चलती है। 2020 का OSH Code भी इस विषय में आता है, पर राज्यों में उसकी लागू होने की स्थिति अलग हो सकती है, इसलिए अपने प्लांट के सेफ़्टी विभाग से पूछें।
टैप प्लेट चेकलिस्ट और जापानी सप्लायर से पूछने के सवाल
जब भी किसी जापानी स्पेसिफ़िकेशन या ड्रॉइंग में tap plate (tappu pureto), tap base (tappu beisu) या tapping plate (tappingu pureto) लिखा मिले, तो नीचे की लिस्ट काम आएगी।
चेकलिस्ट
- Spec: क्या scope of supply में टैप प्लेट, बोल्ट और नट लिखे हैं? हर एक को मशीन सप्लायर देगा या आप?
- Spec: क्या लिखा है कि प्लेट को स्टील पर वेल्ड कौन करेगा, और बाद में पेंट या टच-अप कौन करेगा?
- ड्रॉइंग: क्या ड्रॉइंग में प्लेट की थिकनेस, थ्रेड साइज़ और होल की पोज़िशन डाइमेंशन के साथ दी है?
- ड्रॉइंग: क्या स्टील डिज़ाइन के ज़िम्मेदार व्यक्ति ने बीम पर प्लेट की जगह देख ली है?
- लेआउट: आसपास की पाइपिंग और फ़्रेम को देखते हुए क्या नट के पास spanner चलाने की जगह है?
- वेल्डिंग से पहले: क्या प्लेट की जगह असली मशीन के माउंटिंग होल से मिलाकर देख ली गई है?
- वेल्डिंग और पेंट: क्या tapped होल ढके गए हैं?
- मशीन रखने से पहले: क्या बोल्ट आसानी से कसता है, और थ्रेड में स्पैटर या पेंट नहीं है?
सप्लायर को भेजने के सवाल
- क्या टैप प्लेट, बोल्ट और नट आपके scope of supply में हैं?
- टैप प्लेट को स्ट्रक्चरल स्टील पर वेल्ड करने और बाद में पेंट करने की ज़िम्मेदारी किसकी है?
- कृपया ड्रॉइंग में प्लेट की थिकनेस, मटीरियल, थ्रेड साइज़ और होल का लेआउट दिखाएँ।
- कृपया मशीन के माउंटिंग होल की डाइमेंशन वाली ड्रॉइंग दें, ताकि हम वेल्डिंग से पहले प्लेट की जगह तय कर सकें।
सप्लायर को ईमेल का नमूना
जापानी सप्लायर को आम तौर पर अंग्रेज़ी में लिखना ठीक रहता है। नीचे का नमूना अपने हिसाब से बदलकर भेज सकते हैं:
Subject: Tap plates for [equipment name] – scope and drawing details
Hello [Name],
Your specification states that tap plates, bolts, and nuts will be supplied with [equipment name]. To prepare the steel work, could you confirm the following?
1. Who will weld the tap plates to our structural steel, and who will paint them afterward?
2. Plate thickness, material, thread size, and hole layout (please show these on the drawing).
3. A dimensioned drawing of the equipment mounting holes.
Thank you,
[Your name]
इस गाइड की सीमाएँ
- प्लेट की थिकनेस और थ्रेड साइज़ मशीन और उसके सपोर्ट फ़्रेम के डिज़ाइन से तय होते हैं। इस गाइड में कोई आम वैल्यू नहीं दी गई है; डिज़ाइनर और सप्लायर से पक्का करें।
- वेल्ड करना, through-bolt लगाना या टैप प्लेट इस्तेमाल करना, यह मशीन के वज़न और स्टील के डिज़ाइन की शर्तों पर निर्भर करता है।
- "tap plate", "tap base" और "tapping plate" किसी स्टैंडर्ड से तय किए गए नाम नहीं हैं, और हर कंपनी और साइट पर बोलने का तरीका अलग हो सकता है। पार्ट को नाम से नहीं, शक्ल और डाइमेंशन से पहचानें।
- ऊपर के इंस्टॉलेशन स्टेप सिर्फ़ मोटा खाका हैं, काम का निर्देश नहीं। प्रोजेक्ट की मंज़ूर की हुई प्रक्रिया और स्टील व मशीन के ज़िम्मेदार लोगों के निर्देश मानें।
टैप प्लेट FAQ
दिखने में मिलते हैं, लेकिन कहाँ लगते हैं और क्या पकड़ते हैं, इसमें फ़र्क है।
टैप प्लेट, टैप बेस और टैपिंग प्लेट में क्या फ़र्क है?
तीनों नाम कभी-कभी tapped होल वाली प्लेट के लिए बोले जाते हैं। ये किसी स्टैंडर्ड से तय नाम नहीं हैं, और कंपनी व साइट के हिसाब से इस्तेमाल बदलता है।
उदाहरण के लिए, एक जापानी पाइपिंग कंपनी अपने फ़ैब्रिकेशन काम में "weld tap base" (yosetsu tappu beisu) का नाम लिखती है। इससे पता चलता है कि आधार के रूप में वेल्ड की जाने वाली प्लेट को कभी-कभी "base" भी कहा जाता है। ड्रॉइंग और स्पेसिफ़िकेशन में पार्ट की शक्ल और डाइमेंशन से पक्का करें कि वह क्या है।
क्या टैप प्लेट का टैपिंग स्क्रू से कोई संबंध है?
नहीं। नाम मिलते हैं, पर पार्ट अलग हैं। टैपिंग स्क्रू (tapping screw) कसते समय अपना थ्रेड खुद बनाता है, इसलिए उसे सिर्फ़ pilot होल चाहिए; टैप या नट की ज़रूरत नहीं होती।
टैपिंग स्क्रू ज़्यादातर पतली स्टील शीट में इस्तेमाल होते हैं। टैप प्लेट अलग तरह से काम करती है: उसके थ्रेड पहले से टैप से काटे जाते हैं।
अंग्रेज़ी में टैप प्लेट को क्या कहते हैं?
लोग "tap plate" और "tapping plate" सर्च करते हैं, लेकिन इसका कोई तय अंग्रेज़ी नाम नहीं दिखता। जापान के बाहर के पार्ट बनाने वालों के कैटलॉग में "plate with tapped holes" और "threaded plate" जैसे शब्द मिलते हैं।
अलग-अलग देशों के बीच ड्रॉइंग या स्पेसिफ़िकेशन का लेन-देन करते समय सिर्फ़ नाम पर भरोसा न करें। प्लेट की थिकनेस, नॉमिनल थ्रेड साइज़ और होल की पोज़िशन डाइमेंशन में लिखें, ताकि ग़लतफ़हमी न हो।
टैप प्लेट और नट प्लेट में क्या फ़र्क है?
नट प्लेट अंदर थ्रेड वाली छोटी प्लेट है, जो किसी पार्ट के पीछे नट की जगह लगाई जाती है। जैसे, हिंज (hinge) के हार्डवेयर के साथ पहले से थ्रेड वाली नट प्लेट एक्सेसरी के रूप में बिकती हैं।
दोनों में प्लेट में थ्रेड होते हैं। फ़र्क यह है कि नट प्लेट पार्ट को पीछे से पकड़कर कसती है, जबकि टैप प्लेट स्ट्रक्चरल स्टील पर वेल्ड होकर मशीन का आधार बनती है।
टैप प्लेट और वेल्ड नट में क्या फ़र्क है?
एक और तरीका है कि शीट स्टील या सपोर्ट फ़्रेम के बोल्ट होल के पीछे नट वेल्ड कर दिया जाए, ताकि बोल्ट कसते समय नट को पकड़ना न पड़े। जापान में वेल्ड नट JIS B 1196 के अंतर्गत आते हैं, और निर्माताओं के कैटलॉग में उन्हें hexagon, square और T-shaped टाइप में बाँटा गया है।
टैप प्लेट में थ्रेड प्लेट में ही काटे जाते हैं, इसलिए नट वेल्ड करने की ज़रूरत नहीं पड़ती।
टैप प्लेट और कंट्रोल पैनल की माउंटिंग प्लेट में क्या फ़र्क है?
कंट्रोल पैनल के अंदर डिवाइस जिस स्टील प्लेट पर लगते हैं, उसे जापानी पैनल निर्माता kiban (माउंटिंग प्लेट) कहते हैं। उदाहरण के लिए Nitto Kogyo की स्टील माउंटिंग प्लेट BP22 स्टील की है और 2.3 mm मोटी है।
माउंटिंग प्लेट में डिवाइस के हिसाब से होल किए जाते हैं, और ब्रेकर, टर्मिनल ब्लॉक और 35 mm चौड़ी DIN rail (Nitto Kogyo के कैटलॉग में "IEC rail") स्क्रू से लगाई जाती है। यह प्लेट इंस्टॉलेशन वाली टैप प्लेट से अलग पार्ट है। लेकिन अगर पैनल या junction box (JB) को ही स्टील सपोर्ट फ़्रेम पर लगाना हो, तो इस लेख का तरीका एक विकल्प हो सकता है।
स्रोत (Sources)
- टैप (थ्रेड काटने वाला औज़ार): MonotaRO, "Types and uses of taps" (जापानी)
- प्लेट की थिकनेस और थ्रेड engagement; "plates with tapped holes": Elesa+Ganter, GN 7247.4 Plates, Stainless Steel, with Tapped Holes
- टैपिंग स्क्रू कैसे काम करता है: MISUMI technical data, "Features, types, and use of tapping screws" (जापानी)
- "Weld tap base" एक नाम के रूप में: B.W.W., fabrication example "SUS304 HL weld tap base" (जापानी)
- नट प्लेट: Sugatsune, "Nut plate 218-09XX" (जापानी)
- वेल्ड नट (JIS B 1196): Shinjo Manufacturing, "Weld nuts and weld flange nuts" (जापानी)
- पैनल माउंटिंग प्लेट और IEC rail: Nitto Kogyo, "[BP22] Steel mounting plate" (जापानी); Nitto Kogyo, "[TB-DR] IEC rail (35 mm wide)" (जापानी)
मूल जापानी लेखयह गाइड जापान के पाठकों के लिए लिखे गए MONOSCOPE के एक लेख पर आधारित है: タッププレート(タップベース)とは?鉄骨への機器据付で使う目的と手順
संपादक के बारे में
 MONOSCOPE संपादकीय टीमFOUNDER & EDITOR
प्लांट उपकरण निर्माता और प्लांट इंजीनियरिंग कंपनी में लगभग दस साल तक उपकरणों के प्रस्ताव, डिज़ाइन और कमीशनिंग का काम करने के बाद डिजिटल मार्केटिंग में आए। आज B2B निर्माताओं को वेब कंसल्टिंग देते हैं, ताकि वे अपने उत्पाद और तकनीक आसानी से समझा सकें। जापान के राष्ट्रीय लाइसेंस Energy Manager और तृतीय श्रेणी चीफ़ इलेक्ट्रिकल इंजीनियर धारक।
2017 से एक इंजीनियरिंग ब्लॉग (500 से ज़्यादा लेख) और लगभग 20,000 सब्सक्राइबर वाला जापानी YouTube चैनल चलाते हैं। हर गाइड जापानी शॉप फ़्लोर के नज़रिए से लिखा जाता है और उद्धृत मानकों से मिलाकर जाँचा जाता है।