Obróbka cieplna stali na rysunkach JIS: HQ, HT, HA, HNR
Wyobraźmy sobie typowy (fikcyjny) przypadek. Na japońskim rysunku wału w polu materiału stoi S45C, a obok krótka uwaga: HQ-HT, HRC 50–55. Na innym rysunku jest tylko zapis 調質 (choshitsu). Jeśli kontrolujesz dostawę, zlecasz obróbkę w polskim zakładzie obróbki cieplnej (hartowni) albo odbierasz partię od japońskiego dostawcy, musisz wiedzieć, czego dokładnie wymagają te zapisy.
To oznaczenia obróbki cieplnej. HQ, HT, HA i HNR to symbole procesów z normy JIS (Japanese Industrial Standards) dla hartowania, odpuszczania, wyżarzania i normalizowania, czyli czterech podstawowych obróbek cieplnych stali. W tym artykule znajdziesz tabelę symboli i japońskich terminów, opis działania i zastosowania każdej obróbki oraz na końcu listę kontrolną i wzór zapytania do japońskiego dostawcy lub zakładu obróbki cieplnej.
Spis treści
- Oznaczenia obróbki cieplnej na japońskich rysunkach
- Co obróbka cieplna robi ze stalą
- Hartowanie, odpuszczanie, wyżarzanie i normalizowanie: porównanie
- Hartowanie (yakiire, HQ): szybkie chłodzenie utwardza stal
- Odpuszczanie (yakimodoshi, HT): ciągliwość po hartowaniu
- Wyżarzanie (yakinamashi, HA): zmiękczanie dla obróbki skrawaniem
- Normalizowanie (yakinarashi, HNR): rozdrabnianie ziarna
- Gdzie obróbka cieplna mieści się w procesie
- Co potwierdzić z japońskim dostawcą lub zakładem obróbki cieplnej
- Ograniczenia tego artykułu
- Podsumowanie
- FAQ
- Źródła
Oznaczenia obróbki cieplnej na japońskich rysunkach
Norma JIS B 0122 (symbole metod obróbki metali) oznacza obróbkę cieplną literą H, po której następują litery konkretnego procesu. Japońskie rysunki i karty technologiczne używają tych symboli, a kolejność operacji zapisują, łącząc je myślnikami. „HQ-HT” oznacza: hartować, a następnie odpuszczać. Norma dopuszcza też pominięcie początkowej litery H, jeśli nie można jej pomylić z symbolem innego procesu.
| Symbol | Termin japoński | Termin polski | Co robi |
|---|---|---|---|
| HQ | yakiire | Hartowanie | Nagrzewanie powyżej temperatury przemiany, a potem szybkie chłodzenie, które utwardza stal |
| HT | yakimodoshi | Odpuszczanie | Ponowne nagrzanie zahartowanej stali poniżej temperatury przemiany: część twardości zamieniamy na ciągliwość |
| HA | yakinamashi | Wyżarzanie | Nagrzewanie i powolne chłodzenie z piecem, które zmiękcza stal lub usuwa naprężenia |
| HNR | yakinarashi | Normalizowanie | Nagrzewanie powyżej temperatury przemiany i chłodzenie na powietrzu, które rozdrabnia i ujednorodnia strukturę |
| HQ-HT | yakiire yakimodoshi | Hartowanie i odpuszczanie | Najczęstsza para: najpierw utwardzanie, potem odpuszczanie |
| (tylko słowo) | 調質 (choshitsu) | Ulepszanie cieplne (hartowanie + odpuszczanie wysokie) | Hartowanie, a potem odpuszczanie w stosunkowo wysokiej temperaturze, aby uzyskać wytrzymałość i ciągliwość |
Warianty mają trzecią literę. Katalogi dostawców, które powielają tabelę z JIS B 0122, podają na przykład HAF (wyżarzanie zupełne), HAS (wyżarzanie sferoidyzujące), HAR (wyżarzanie odprężające), HQI (hartowanie indukcyjne), HQF (hartowanie płomieniowe), HNT (azotowanie) i HSZ (obróbka podzerowa). Symbole obróbki powierzchniowej omawiamy dalej.
Obok tych symboli pojawiają się jeszcze dwa japońskie słowa. 熱処理 (netsu shori) oznacza po prostu obróbkę cieplną, a 硬さ (katasa) twardość, zwykle z zakresem, np. HRC 50–55. Jeśli dopiero uczysz się czytać japońskie rysunki, zajrzyj do artykułu o czytaniu japońskich rysunków technicznych.
Co obróbka cieplna robi ze stalą
Obróbka cieplna zmienia strukturę wewnętrzną i właściwości metalu przez nagrzewanie, wygrzewanie i chłodzenie, bez zmiany kształtu. W odróżnieniu od obróbki skrawaniem czy tłoczenia część wygląda prawie tak samo, więc wynik ocenia się tylko pomiarem twardości i kontrolą pęknięć.
Stal reaguje na obróbkę cieplną, ponieważ układ kryształów żelaza zmienia się wraz z temperaturą. W temperaturze pokojowej stal węglowa składa się z miękkiego ferrytu i perlitu, czyli warstwowej mieszaniny ferrytu i cementytu (związku żelaza z węglem). Po nagrzaniu powyżej temperatury przemiany (変態点, hentaiten; w polskich podręcznikach Ac1 i Ac3) powstaje austenit, w którym węgiel jest rozpuszczony w żelazie.
To, co dzieje się dalej, zależy od tego, jak szybko stal stygnie. Przy powolnym chłodzeniu wraca do miękkiego ferrytu i perlitu. Przy szybkim węgiel nie zdąży się wydzielić i zostaje uwięziony w twardym martenzycie. Taka jest podstawowa zasada obróbki cieplnej: im szybsze chłodzenie, tym twardsza struktura.
O rodzaju obróbki decyduje to, czy stal nagrzano powyżej temperatury przemiany, i to, jak szybko ją schłodzono.
Uwaga: temperatura przemiany zależy od zawartości węgla i dodatków stopowych. Dla S45C wynosi około 780°C.
Gdy umieścimy cztery obróbki na tych dwóch osiach, jak na rysunku 1, łatwiej je od siebie odróżnić. Po japońsku wyżarzanie (yakinamashi) i normalizowanie (yakinarashi) różnią się tylko jedną sylabą, a główna różnica między nimi to sposób chłodzenia.
Hartowanie, odpuszczanie, wyżarzanie i normalizowanie: porównanie
Rysunek 2 zestawia cztery obróbki obok siebie. Temperatury są typowymi wartościami dla stali konstrukcyjnej średniowęglowej, takiej jak S45C. Na rynku europejskim zwykle zestawia się ją z C45 (1.0503, PN-EN 10083-2) oraz z AISI 1045. To odpowiedniki bliskie, ale nie identyczne. Rzeczywiste parametry ustala zakład obróbki cieplnej na podstawie gatunku, wymiarów części i wymaganej twardości.
Dzielą się na dwie grupy: hartowanie i odpuszczanie utwardzają stal, a wyżarzanie i normalizowanie przygotowują jej strukturę.
Uwaga: temperatury to ogólne wartości orientacyjne ze źródeł: Tobu Metal Heat Treatment Industrial Association, Keyence i strony techniczne zakładów obróbki cieplnej. Symbole według JIS B 0122.
Para utwardzająca i para przygotowująca
Łatwiej zapamiętać te cztery obróbki jako dwie pary. Hartowanie i odpuszczanie działają razem, nadając części potrzebną twardość i wytrzymałość. Sama zahartowana stal jest zbyt twarda i krucha, dlatego prawie zawsze odpuszcza się ją zaraz po hartowaniu.
Wyżarzanie i normalizowanie z kolei poprawiają nierównomierną strukturę i naprężenia po kuciu lub spawaniu oraz przygotowują materiał do następnej operacji. Ich zadaniem jest zwykle doprowadzenie materiału w trakcie produkcji do stanu, w którym łatwo go obrabiać, a nie ustalenie ostatecznej twardości. W kolejnych częściach omawiamy każdą obróbkę po kolei.
Hartowanie (yakiire, HQ): szybkie chłodzenie utwardza stal
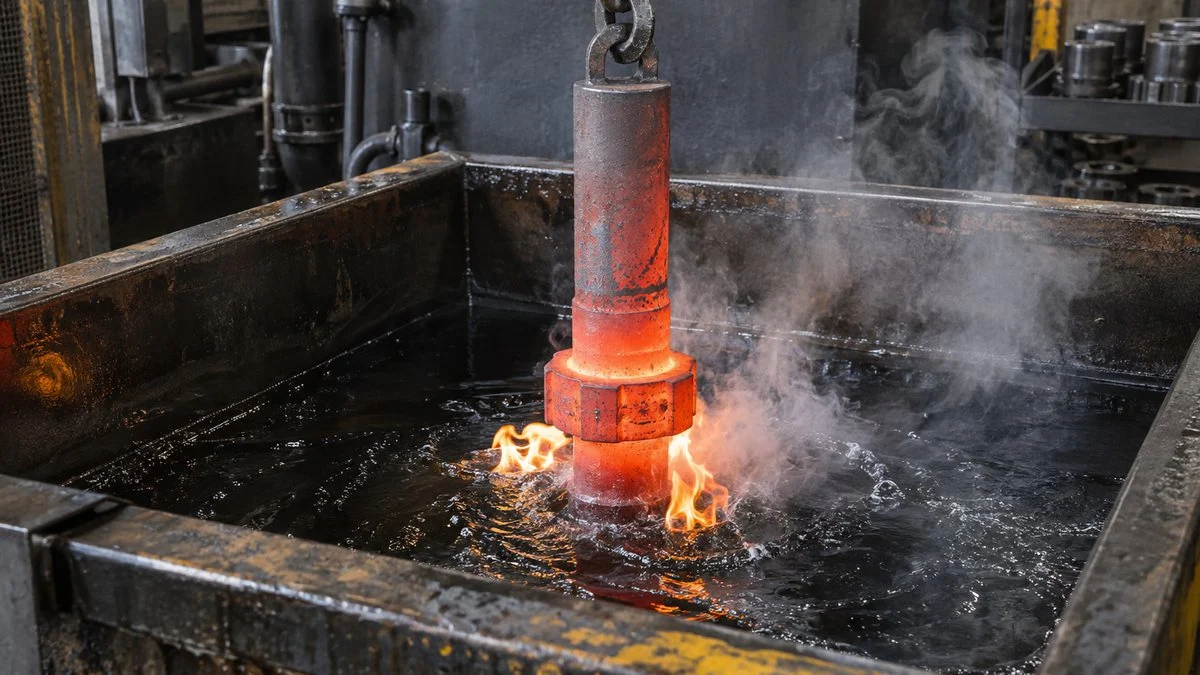
Hartowanie polega na nagrzaniu stali powyżej temperatury przemiany, aby powstał austenit, a następnie szybkim ochłodzeniu w wodzie lub oleju. Norma JIS G 0201 definiuje je jako chłodzenie wyrobu stalowego szybciej niż na spokojnym powietrzu. Celem jest uzyskanie twardej i wytrzymałej stali.
Przy szybkim chłodzeniu węgiel rozpuszczony w austenicie nie ma czasu się wydzielić i pozostaje uwięziony w krysztale, który zmienia się w twardy martenzyt. Taką obróbkę przechodzą koła zębate, wały, narzędzia skrawające, tłoczniki i wiele innych części, które muszą wytrzymać zużycie lub duże obciążenia.
Nagrzewanie tworzy austenit, hartowanie martenzyt, a odpuszczanie przekształca go w strukturę bardziej ciągliwą.
Uwaga: przy powolnym chłodzeniu martenzyt nie powstaje. Stal wraca do ferrytu i perlitu (wyżarzanie, normalizowanie).
Temperatura hartowania: tuż powyżej temperatury przemiany
Wyższa temperatura nie znaczy lepsza. Według Tobu Metal Heat Treatment Industrial Association idealna temperatura hartowania S45C to 820–870°C, czyli 30–50°C powyżej jej temperatury przemiany wynoszącej około 780°C. Dla dużych części lub przy ośrodku o mniejszej zdolności chłodzenia wybranie górnej części zakresu ułatwia zahartowanie stali.
Przegrzanie z kolei powiększa ziarno i daje gruby martenzyt, co zwiększa ryzyko pęknięć hartowniczych (pęknięć w trakcie hartowania). To samo źródło podaje hartowanie S45C od 950°C jako warunek nieodpowiedni.
Ośrodki chłodzące, wpływ masy i hartowność
Szybkość chłodzenia zależy od ośrodka. Zdolność chłodzenia maleje zwykle w kolejności: woda, kąpiel solna, olej. Im szybsze chłodzenie, tym jednak większa różnica temperatur między powierzchnią a rdzeniem, a z nią ryzyko odkształceń i pęknięć. Dobór ośrodka, który równoważy twardość i odporność na pękanie dla danego gatunku i kształtu, to właśnie sztuka zakładu obróbki cieplnej.
Równie ważny jest wpływ masy (mass effect). JIS G 0201 definiuje go jako stopień, w jakim głębokość zahartowania zmienia się wraz z masą lub przekrojem części. W praktyce gruba część stygnie w rdzeniu wolniej i hartuje się płycej.
Kompensują to stale o dużej hartowności, czyli łatwości przemiany w martenzyt. Przekrój, którego stal węglowa, taka jak S45C, nie zahartuje na wskroś, można zahartować w stali stopowej chromowo-molibdenowej, takiej jak SCM435. W zestawieniach dostawców jest ona wiązana z AISI 4135 lub 4137 i zwykle z 34CrMo4 (1.7220, PN-EN 10083-3), co należy potwierdzić u dostawcy. To jeden z powodów, dla których japońskie rysunki wskazują stal stopową dla części o dużej średnicy i wysokiej wytrzymałości.
Pęknięcia hartownicze i odkształcenia
Hartowanie zmienia objętość stali i pozostawia duże naprężenia wewnętrzne. Nagłe uskoki, ostre naroża lub duże różnice grubości ścianek koncentrują te naprężenia i zwiększają ryzyko pęknięć hartowniczych lub wypaczeń.
Dlatego części przeznaczone do hartowania należy projektować z zaokrąglonymi narożami i możliwie małymi różnicami grubości. Jeśli część poleży po hartowaniu, naprężenia wewnętrzne mogą też powiększać pęknięcia lub pogłębiać odkształcenia. Podstawowa zasada brzmi więc: odpuszczać możliwie szybko po hartowaniu.
Odpuszczanie (yakimodoshi, HT): ciągliwość po hartowaniu
Odpuszczanie polega na ponownym nagrzaniu zahartowanej stali do temperatury poniżej temperatury przemiany, wygrzaniu jej i ochłodzeniu. JIS G 0201 definiuje je jako obróbkę cieplną, zwykle po hartowaniu, w której stal wygrzewa się jeden lub więcej razy w określonej temperaturze, a potem chłodzi z odpowiednią szybkością.
Martenzyt po hartowaniu jest bardzo twardy, ale też kruchy i niesie naprężenia wewnętrzne. Odpuszczanie obniża twardość do wymaganego poziomu i w zamian nadaje stali ciągliwość. Im wyższa temperatura odpuszczania, tym mniejsze twardość i wytrzymałość na rozciąganie, a większe wydłużenie i przewężenie.
Niskie temperatury zachowują twardość, wysokie sprzyjają ciągliwości, a zakres pośredni najlepiej omijać.
Uwaga: wartości orientacyjne według Keyence, Tobu Metal Heat Treatment Industrial Association i Kotobank (kruchość odpuszczania). Właściwa temperatura zależy od gatunku stali.
Odpuszczanie niskie dla części, które muszą pozostać twarde
Odpuszczanie niskie wykonuje się w temperaturze około 150–200°C. Prawie nie obniża twardości, ale łagodzi kruchość i skłonność do pękania po hartowaniu. Stosuje się je dla części, w których twardość jest najważniejsza, takich jak narzędzia skrawające, narzędzia i części odporne na zużycie. Na przykład stale narzędziowe węglowe (gatunki JIS SK) odpuszcza się zwykle w 150–200°C.
SKD11 to stal na tłoczniki i matryce, szeroko stosowana w obróbce plastycznej. Zwykle zestawia się ją z AISI D2 i z X153CrMoV12 (1.2379, PN-EN ISO 4957), co też należy potwierdzić u dostawcy. Gdy najważniejsza jest odporność na zużycie, odpuszcza się ją w 150–200°C, a gdy ciągliwość, w 500–550°C. Ten sam gatunek można więc odpuszczać w bardzo różnych temperaturach, zależnie od zastosowania.
W wysokostopowych stalach narzędziowych, takich jak SKD11, po hartowaniu zawsze pozostaje trochę austenitu szczątkowego, czyli austenitu, który nie przeszedł w martenzyt. Z czasem może on powodować zmiany wymiarów, dlatego zakłady obróbki cieplnej stabilizują go obróbką podzerową, czyli schłodzeniem do 0°C lub niżej przed odpuszczaniem niskim, albo dwu- lub wielokrotnym odpuszczaniem wysokim.
Odpuszczanie wysokie i ulepszanie cieplne (choshitsu)
Stale konstrukcyjne odpuszcza się zwykle w wysokiej temperaturze 500–650°C. W Japonii hartowanie połączone z odpuszczaniem wysokim nazywa się 調質 (choshitsu). JIS G 0201 podaje jego angielski odpowiednik „thermal refining” i definiuje je jako odpuszczanie po hartowaniu w temperaturze około 400°C lub wyższej. Po polsku odpowiada mu ulepszanie cieplne (w PN-EN 10052 i w normach na stale do ulepszania cieplnego, np. PN-EN 10083), a po angielsku „quenched and tempered” (Q&T).
Stal ulepszona cieplnie jest mniej twarda niż po samym hartowaniu, ale ma doskonały kompromis wytrzymałości i ciągliwości oraz dobrze znosi uderzenia i obciążenia zmienne. Struktura uzyskana przy odpuszczaniu w około 550°C nazywa się sorbitem i uchodzi za standardową strukturę ulepszonej cieplnie stali konstrukcyjnej. Wiele części o wysokiej wytrzymałości, takich jak wały, koła zębate i śruby, wykonuje się z materiału ulepszonego cieplnie.
Zakresy temperatur, których należy unikać
Twardość nie spada po prostu liniowo wraz ze wzrostem temperatury odpuszczania. Gdy stal węglową odpuszcza się w około 300°C, kruchość odpuszczania w niskiej temperaturze (w polskiej terminologii kruchość odpuszczania pierwszego rodzaju) zmniejsza jej odporność na uderzenia. Dlatego temperatur pośrednich między odpuszczaniem niskim a wysokim zwykle się unika.
Występuje też kruchość odpuszczania w wysokiej temperaturze, w około 450–550°C (drugiego rodzaju), którą przypisuje się gromadzeniu zanieczyszczeń na granicach ziaren. Dodatek molibdenu, jak wiadomo, ją ogranicza, i jest to jeden z powodów wyboru stali stopowej z Mo.
Wyżarzanie (yakinamashi, HA): zmiękczanie dla obróbki skrawaniem
Wyżarzanie polega na nagrzaniu stali, wygrzaniu jej i powolnym chłodzeniu, zwykle w piecu. To odwrotność hartowania: jego głównym celem jest zmiękczenie stali, aby łatwiej ją obrabiać, lub usunięcie naprężeń wewnętrznych. Na rysunkach oznacza się je symbolem HA.
Istnieje kilka rodzajów wyżarzania do różnych celów, a temperatury nagrzewania sięgają od powyżej temperatury przemiany do poniżej niej. Sam zapis „wyżarzać” (yakinamashi) nie mówi zakładowi obróbki cieplnej, czego oczekujesz, dlatego zawsze podawaj rodzaj wyżarzania.
Wszystkie trzy nazywa się wyżarzaniem, ale temperatura nagrzewania i cel bardzo się różnią.
Wyżarzanie zupełne
Wyżarzanie zupełne polega na nagrzaniu stali 30–50°C powyżej temperatury przemiany, aby powstał austenit, i powolnym chłodzeniu. Orientacyjnie stal węglową chłodzi się z piecem, a stal stopową z szybkością nie większą niż 20°C na godzinę. Po osiągnięciu 500°C lub mniej można chłodzić na powietrzu.
Wynikiem jest miękka struktura równomiernie rozłożonego ferrytu i perlitu. Wyżarzanie zupełne stosuje się na przykład, aby przekształcić twardą, niejednorodną odkuwkę w materiał łatwy do obróbki skrawaniem.
Wyżarzanie sferoidyzujące
Wyżarzanie sferoidyzujące polega na długim wygrzewaniu stali w pobliżu temperatury przemiany, aby węgliki zebrały się w zaokrąglone cząstki. Węgliki w postaci warstw lub siatki szybko zużywają narzędzia skrawające i sprawiają, że stal łatwo pęka przy kuciu lub gięciu na zimno.
Przy węglikach sferoidalnych ta sama stal znacznie lepiej się skrawa i kształtuje, a późniejsze hartowanie daje bardziej powtarzalne wyniki. Proces jest szczególnie częsty dla wysokowęglowych stali narzędziowych i łożyskowych.
Wyżarzanie odprężające
Wyżarzanie odprężające polega na nagrzaniu stali do temperatury poniżej temperatury przemiany i powolnym chłodzeniu, aby zmniejszyć naprężenia własne. Usuwa naprężenia po spawaniu, obróbce zgrubnej lub obróbce plastycznej na zimno, bez dużej zmiany struktury.
Jeśli część nadal zawiera naprężenia własne podczas obróbki wykańczającej, może się po skrawaniu odkształcić lub zmienić wymiary w eksploatacji. W konstrukcjach spawanych i częściach o wąskich tolerancjach wyżarzanie odprężające przed obróbką wykańczającą zapobiega takiemu dryfowi wymiarów.
Normalizowanie (yakinarashi, HNR): rozdrabnianie ziarna
Normalizowanie polega na nagrzaniu stali powyżej temperatury przemiany, aby powstał austenit, i chłodzeniu na powietrzu. JIS G 0201 definiuje je podobnie: obróbka cieplna, w której po austenityzowaniu stal chłodzi się na powietrzu. Na rysunkach zapisuje się je jako HNR.
Stal kuta lub walcowana na gorąco ma gruboziarnistą strukturę, która zmienia się z miejsca na miejsce. Normalizowanie rozdrabnia ją do drobnej, jednorodnej struktury i przywraca stali stan „standardowy”. Jeden z zakładów obróbki cieplnej podaje jako przykład nagrzewanie do 900–930°C i chłodzenie na powietrzu.
Japońskie nazwy różnią się jedną sylabą, ale sposób chłodzenia zmienia końcową twardość i zastosowanie każdej obróbki.
Uwaga: twardość po normalizowaniu zależy od zawartości węgla.
Kiedy wybrać normalizowanie zamiast wyżarzania
Ponieważ normalizowanie chłodzi na powietrzu, stal stygnie szybciej niż przy wyżarzaniu zupełnym w piecu i uzyskuje drobniejszą strukturę. W rezultacie stal znormalizowana jest twardsza niż wyżarzona zupełnie i ma dobry kompromis wytrzymałości i skrawalności.
W praktyce, gdy najważniejsza jest łatwość skrawania, zwykle wybiera się wyżarzanie. Normalizowanie stosuje się, gdy chcemy mieć drobną strukturę, aby późniejsze hartowanie dawało powtarzalne wyniki, albo gdy część potrzebuje pewnej wytrzymałości, ale nie pełnego utwardzenia hartowaniem. Ponieważ stal nie musi stygnąć w piecu, normalizowanie skraca też czas procesu i zajęcie pieca.
Normalizowanie jako przygotowanie przed hartowaniem
Jeśli odkuwka o gruboziarnistej strukturze trafi od razu do hartowania, twardość może być niejednorodna, a pęknięcia hartownicze i odkształcenia stają się bardziej prawdopodobne. Częsta kolejność to więc normalizowanie odkuwki, obróbka skrawaniem, a następnie hartowanie i odpuszczanie.
Normalizowanie może być obróbką końcową, ale częściej pełni rolę przygotowania, dzięki któremu następna operacja przebiega sprawnie.
Gdzie obróbka cieplna mieści się w procesie
Jedna część często przechodzi więcej niż jedną z tych obróbek. Kuty wał lub koło zębate normalizuje się albo wyżarza jako materiał wyjściowy, po obróbce zgrubnej hartuje i odpuszcza, a na końcu wykańcza szlifowaniem. Każda obróbka pełni swoją rolę na innym etapie, co pokazuje rysunek 7.
Obróbki przygotowujące materiał i obróbki nadające właściwości występują na różnych etapach.
Uwaga: w konstrukcjach spawanych i częściach precyzyjnych przed obróbką wykańczającą może być dodane wyżarzanie odprężające. Kolejność operacji zależy od części i od firmy.
Hartowanie lekko odkształca część i utrudnia jej skrawanie. Standardowe podejście to pozostawienie naddatku na powierzchniach o wąskich tolerancjach i szlifowanie ich na wymiar po obróbce cieplnej. To, które wymiary wykonuje się przed obróbką cieplną, a które po niej, ustalają wspólnie technolodzy i konstruktorzy.
Jak obróbkę cieplną zapisuje się na rysunku
Obróbkę cieplną na japońskim rysunku lub w karcie technologicznej zwykle wskazuje się symbolami JIS B 0122 z tabeli na początku artykułu. Obok symbolu większość rysunków podaje zakres twardości wymagany po obróbce cieplnej, np. HRC 50–55. Powód jest prosty: przy kontroli odbiorczej sprawdza się przede wszystkim twardość końcową, a nie metodę, którą ją osiągnięto.
W dokumentacji europejskiej obróbkę cieplną częściej opisuje się słownie, np. „hartować i odpuszczać do 50–55 HRC”, a zasady przedstawiania i oznaczania części żelaznych po obróbce cieplnej określa PN-EN ISO 15787. Twardość w skali Rockwella C mierzy się według PN-EN ISO 6508-1. Przy przenoszeniu zapisu z rysunku japońskiego na polski zapytaj klienta, czy akceptuje przeformułowanie i jak ma być mierzona twardość.
Hartowanie powierzchniowe to osobny zapis
Cztery obróbki z tego artykułu to obróbki objętościowe, w których nagrzewa się całą część. Gdy twarda ma być tylko powierzchnia, np. zęby koła zębatego lub powierzchnie ślizgowe wału, a rdzeń ma pozostać ciągliwy, rysunek wskazuje hartowanie powierzchniowe: indukcyjne, płomieniowe, a także nawęglanie lub azotowanie, które po polsku należą do obróbki cieplno-chemicznej. JIS B 0122 nadaje im osobne symbole, np. HQI dla hartowania indukcyjnego i HNT dla azotowania.
Hartowanie powierzchniowe bywa traktowane jako gałąź obróbki powierzchniowej, obok cynkowania i malowania. Najpierw ustal, czy twarda ma być cała część, czy tylko powierzchnia. Unikniesz w ten sposób zbędnych kosztów i uzyskasz właściwe parametry.
Co potwierdzić z japońskim dostawcą lub zakładem obróbki cieplnej
Obróbkę cieplną często zleca się wyspecjalizowanemu zakładowi. Niezależnie od tego, czy sam składasz takie zlecenie, czy odbierasz części od japońskiego dostawcy, uzgodnienie poniższych punktów z góry zapobiega sporom przy kontroli.
- Gatunek stali. Dokładny gatunek JIS (np. S45C lub SCM435). Jeśli chcesz użyć lokalnego odpowiednika, takiego jak C45 (1.0503) lub AISI 1045, uzyskaj pisemną zgodę, bo reakcja na obróbkę cieplną zależy od rzeczywistego składu chemicznego.
- Rodzaj obróbki. HQ-HT, HNR lub HA, a dla wyżarzania jego rodzaj (zupełne, sferoidyzujące lub odprężające). Jeśli rysunek podaje tylko 調質 (choshitsu), poproś o docelową twardość lub zakres odpuszczania.
- Wymagany zakres twardości. Skala i zakres, np. HRC 50–55.
- Miejsce pomiaru twardości. Ze względu na wpływ masy grube i cienkie przekroje hartują się inaczej. Określ, w którym miejscu ma być jaka wartość HRC.
- Miejsca krytyczne ze względu na odkształcenia lub pęknięcia. Otwory, ostre naroża i cienkie ścianki, na które zakład powinien zwrócić uwagę.
- Naddatek na obróbkę wykańczającą. Które powierzchnie szlifuje się po obróbce cieplnej i jaki naddatek pozostawiono.
- Dokumenty. Czy do dostawy potrzebny jest protokół pomiaru twardości lub świadectwo obróbki cieplnej, oprócz atestu hutniczego materiału (np. świadectwa odbioru 3.1 wg PN-EN 10204).
Poniżej wzór zapytania, które możesz dostosować. Korespondencję z japońskim dostawcą zwykle prowadzi się po angielsku, więc wzór jest po angielsku. Część, gatunek i wartości są fikcyjne.
Subject: Heat treatment for drawing No. XXX-1234 (shaft, S45C)
We are reviewing the heat treatment note "HQ-HT, HRC 50–55" on drawing XXX-1234. Please confirm the following:
- Where should hardness be measured (location and number of points)? Does the range apply at the large-diameter section as well?
- Which surfaces will be ground after heat treatment, and what finishing stock should we leave?
- Are there areas where distortion or cracking is a particular concern?
- May we use C45 (1.0503) or AISI 1045 in place of S45C if the hardness requirement is met?
- What inspection record do you require with each shipment?
Thank you for your help.
Ograniczenia tego artykułu
- Podane temperatury to ogólne wartości orientacyjne, głównie dla stali średniowęglowej, takiej jak S45C. Właściwe warunki zależą od gatunku, wielkości przekroju, pieca i ośrodka chłodzącego, a ustala je zakład obróbki cieplnej.
- To nie jest instrukcja wykonawcza. Obróbka cieplna wiąże się z wysokimi temperaturami, olejami hartowniczymi i atmosferami pieców, więc obowiązują procedury i zasady BHP danego zakładu.
- Zestawienia gatunków, takie jak S45C / C45 / AISI 1045, SCM435 / 34CrMo4 / AISI 4135 lub 4137 oraz SKD11 / X153CrMoV12 / AISI D2, to zwykle podawane odpowiedniki, a nie identyczne specyfikacje. Zamianę potwierdź z klientem lub konstruktorem, a numery norm PN-EN sprawdź w aktualnym wydaniu.
- Stosowanie symboli bywa różne w różnych firmach. Niektóre rysunki używają skrótów zakładowych lub opisów słownych zamiast symboli JIS, więc jeśli coś jest niejasne, sprawdź uwagi na rysunku lub zapytaj.
- Hartowanie powierzchniowe, stale nierdzewne, stale narzędziowe i metale nieżelazne mają własne warunki i omawiamy je tu tylko pobieżnie.
Podsumowanie
- Na japońskich rysunkach HQ = hartowanie, HT = odpuszczanie, HA = wyżarzanie, a HNR = normalizowanie (JIS B 0122). HQ-HT oznacza hartowanie i odpuszczanie.
- Obróbka cieplna zmienia strukturę i właściwości stali dzięki połączeniu temperatury nagrzewania i szybkości chłodzenia.
- Hartowanie utwardza stal przez szybkie chłodzenie od temperatury powyżej temperatury przemiany. Odpuszczanie dobiera potem twardość i nadaje ciągliwość.
- Odpuszczanie prowadzi się w niskiej temperaturze 150–200°C lub w wysokiej 500–650°C (ulepszanie cieplne, choshitsu). Temperatur około 300°C unika się.
- Wyżarzanie chłodzi powoli w piecu, aby zmiękczyć stal i usunąć naprężenia. Normalizowanie chłodzi na powietrzu, aby rozdrobnić strukturę, często jako krok przed hartowaniem.
- Przed produkcją potwierdź z japońską stroną gatunek, rodzaj obróbki, zakres twardości, miejsce pomiaru i miejsca krytyczne.
FAQ
Co oznacza HQ-HT na japońskim rysunku?
HQ-HT oznacza: hartować, a następnie odpuszczać. HQ to symbol hartowania (yakiire) według JIS B 0122, a HT to symbol odpuszczania (yakimodoshi). Obok rysunek zwykle podaje wymagany zakres twardości, np. HRC 50–55.
Czym jest choshitsu (調質) w obróbce cieplnej?
Choshitsu to hartowanie z następującym po nim odpuszczaniem w stosunkowo wysokiej temperaturze, dla stali konstrukcyjnej zwykle 500–650°C. JIS G 0201 nazywa je „thermal refining”. Po polsku to ulepszanie cieplne, a w angielskich specyfikacjach najbliższy termin to „quenched and tempered” (Q&T).
Czym różni się wyżarzanie od normalizowania?
Główna różnica to chłodzenie. Wyżarzanie chłodzi powoli w piecu i daje stal najbardziej miękką i najłatwiejszą w obróbce skrawaniem. Normalizowanie chłodzi na powietrzu, co daje drobniejszą strukturę oraz większą twardość i wytrzymałość niż wyżarzanie zupełne.
Dlaczego stal trzeba odpuszczać po hartowaniu?
Martenzyt po hartowaniu jest bardzo twardy, ale krucha i pełen naprężeń wewnętrznych, więc pozostawiony bez odpuszczenia może pęknąć lub się odkształcić. Odpuszczanie obniża twardość do wymaganego poziomu i dodaje ciągliwość, dlatego powinno nastąpić możliwie szybko po hartowaniu.
Czy S45C to to samo co C45 lub AISI 1045?
S45C zwykle zestawia się z C45 (1.0503, PN-EN 10083-2) oraz z AISI 1045, ale normy nie są identyczne. Jeśli chcesz zastąpić S45C lokalnym C45, uzyskaj pisemną zgodę i potwierdź, że wymagana twardość nadal obowiązuje i jest kontrolowana.
Źródła
- Definicje hartowania, odpuszczania, normalizowania, wyżarzania, ulepszania cieplnego (choshitsu), wpływu masy i hartowności: JIS G 0201:2000, Glossary of terms used in iron and steel (heat treatment) (po japońsku)
- Symbole procesów obróbki cieplnej: JIS B 0122:1978, Symbols of metal working processes (po japońsku); tabela symboli powielona w Yura Sansyo, „Heat Treatment: Types and Symbols” (po japońsku, PDF)
- Temperatura hartowania S45C, ośrodki chłodzące, temperatura odpuszczania i struktura po ulepszaniu: Tobu Metal Heat Treatment Industrial Association, „Quenching and tempering of machine structural steel” (po japońsku)
- Zakresy odpuszczania i rodzaje wyżarzania: Keyence, „Quenching, tempering, annealing, and normalizing” (po japońsku)
- Wyżarzanie zupełne a normalizowanie: MonotaRO, „The roles of full annealing and normalizing” (po japońsku)
- Odpuszczanie stali narzędziowych, austenit szczątkowy i obróbka podzerowa: MonotaRO, „Structural changes in quenching and tempering” (po japońsku)
- Struktury po obróbce cieplnej, takie jak martenzyt: Proterial Specialty Steel, „Heat-treated structures” (po japońsku)
- Warunki ulepszania cieplnego, normalizowania i wyżarzania: Nagato, „Thermal refining, normalizing, annealing” (po japońsku)
- Dlaczego odpuszcza się zaraz po hartowaniu oraz zakresy odpuszczania: „Heat treatment of steel: tempering, basics” (po japońsku)
- Zakresy temperatur kruchości odpuszczania: Kotobank, „Temper embrittlement” (po japońsku)
- Odpowiedniki S45C (AISI 1045, EN C45): Rapid Protos, „S45C carbon steel”
Oryginalny artykuł po japońskuTen poradnik powstał na podstawie artykułu MONOSCOPE napisanego dla czytelników w Japonii: 焼入れ・焼戻し・焼なまし・焼ならしの違い|鋼の熱処理の基本と使い分け
O redakcji
 Redakcja MONOSCOPEFOUNDER & EDITOR
Około dziesięciu lat pracy u producenta urządzeń przemysłowych i w firmie inżynieryjnej realizującej instalacje: oferty, projektowanie i uruchamianie urządzeń, a następnie przejście do marketingu internetowego. Obecnie doradztwo internetowe dla producentów B2B i pomoc w przystępnym przedstawianiu ich produktów i technologii. Japońskie państwowe uprawnienia Energy Manager oraz głównego inżyniera elektryka trzeciej klasy.
Od 2017 roku prowadzenie bloga inżynierskiego (ponad 500 artykułów) i japońskojęzycznego kanału na YouTube z około 20 000 subskrybentów. Każdy poradnik powstaje z perspektywy japońskiej hali produkcyjnej i jest weryfikowany z przywołanymi normami.