HQ-HT คืออะไร? อ่านสัญลักษณ์อบชุบเหล็กในแบบ JIS (HQ HT HA HNR)
ลองนึกภาพ (ตัวอย่างสมมติ): แบบเพลาจากญี่ปุ่นระบุวัสดุ S45C และมีหมายเหตุสั้น ๆ ว่า HQ-HT, HRC 50–55 อีกแบบหนึ่งเขียนแค่ 調質 (choshitsu) ถ้าคุณต้องสั่งงานกับโรงอบชุบในไทย ตรวจรับล็อตงาน หรือเสนอราคา คุณต้องรู้ว่าตัวย่อเหล่านี้สั่งให้ทำอะไรกันแน่
ตัวย่อเหล่านี้คือคำสั่งอบชุบความร้อน (Heat Treatment) HQ, HT, HA และ HNR เป็นสัญลักษณ์กรรมวิธีของ JIS (มาตรฐานอุตสาหกรรมญี่ปุ่น) สำหรับ ชุบแข็ง อบคืนตัว อบอ่อน และนอร์มัลไลซ์ ซึ่งเป็นการอบชุบพื้นฐาน 4 แบบของเหล็กกล้า บทความนี้มีตารางสรุปสัญลักษณ์และคำญี่ปุ่นให้เปิดดูได้เร็ว อธิบายว่าแต่ละแบบทำอะไรและใช้เมื่อไร และปิดท้ายด้วยเช็กลิสต์กับตัวอย่างข้อความสอบถามที่ส่งให้ซัพพลายเออร์หรือโรงอบชุบได้ทันที
สารบัญ
- สัญลักษณ์อบชุบความร้อนในแบบญี่ปุ่น
- การอบชุบความร้อนทำอะไรกับเหล็ก
- เปรียบเทียบ ชุบแข็ง อบคืนตัว อบอ่อน และนอร์มัลไลซ์
- ชุบแข็ง (Yakiire, HQ): ระบายความร้อนเร็วเพื่อให้แข็ง
- อบคืนตัว (Yakimodoshi, HT): เพิ่มความเหนียวหลังชุบแข็ง
- อบอ่อน (Yakinamashi, HA): ทำให้อ่อนเพื่อตัดเฉือนง่าย
- นอร์มัลไลซ์ (Yakinarashi, HNR): ทำให้เกรนละเอียด
- การอบชุบอยู่ตรงไหนของกระบวนการผลิต
- นำไปใช้ได้ทันที: สิ่งที่ต้องยืนยันกับซัพพลายเออร์ญี่ปุ่นหรือโรงอบชุบ
- ข้อจำกัดของบทความนี้
- สรุป
- คำถามที่พบบ่อย (FAQ)
- แหล่งอ้างอิง
สัญลักษณ์อบชุบความร้อนในแบบญี่ปุ่น
JIS B 0122 (สัญลักษณ์กรรมวิธีงานโลหะ) ใช้ตัวอักษร H แทนการอบชุบความร้อน (熱処理 / netsu shori) แล้วตามด้วยตัวอักษรที่บอกกรรมวิธี แบบและใบแผนงานของญี่ปุ่นใช้สัญลักษณ์เหล่านี้ และเชื่อมด้วยขีดกลางเพื่อบอกลำดับ เช่น "HQ-HT" แปลว่าชุบแข็งก่อน แล้วอบคืนตัว มาตรฐานยังอนุญาตให้ละตัว H ข้างหน้าได้ ถ้าไม่สับสนกับสัญลักษณ์กรรมวิธีอื่น
| สัญลักษณ์ | คำญี่ปุ่น | คำไทย / อังกฤษ | ทำอะไร |
|---|---|---|---|
| HQ | yakiire | ชุบแข็ง (Quenching / Hardening) | ให้ความร้อนเหนือจุดเปลี่ยนโครงสร้าง แล้วระบายความร้อนเร็วเพื่อให้เหล็กแข็ง |
| HT | yakimodoshi | อบคืนตัว (Tempering) | อุ่นเหล็กที่ชุบแข็งแล้วซ้ำที่อุณหภูมิต่ำกว่าจุดเปลี่ยนโครงสร้าง ยอมลดความแข็งลงบางส่วนเพื่อแลกกับความเหนียว |
| HA | yakinamashi | อบอ่อน (Annealing) | ให้ความร้อนแล้วปล่อยเย็นช้า ๆ ในเตา เพื่อให้เหล็กอ่อนลงหรือคลายความเค้น |
| HNR | yakinarashi | นอร์มัลไลซ์ (Normalizing) | ให้ความร้อนเหนือจุดเปลี่ยนโครงสร้าง แล้วปล่อยเย็นในอากาศ เพื่อให้โครงสร้างละเอียดและสม่ำเสมอ |
| HQ-HT | yakiire yakimodoshi | ชุบแข็งและอบคืนตัว (Quench and Temper, Q&T) | คู่ที่ใช้บ่อยที่สุด: ชุบแข็งก่อน แล้วอบคืนตัว |
| (เขียนเป็นคำ) | 調質 (choshitsu) | Thermal Refining (ชุบแข็งแล้วอบคืนตัวที่อุณหภูมิค่อนข้างสูง) | ชุบแข็งแล้วอบคืนตัวที่อุณหภูมิค่อนข้างสูง เพื่อให้ได้ทั้งความแข็งแรงและความเหนียว |
สัญลักษณ์ย่อยจะเติมตัวอักษรตัวที่สาม ตัวอย่างจากคู่มือของผู้จำหน่ายที่คัดลอกตาราง JIS B 0122 มาลง ได้แก่ HAF (Full Annealing), HAS (Spheroidize Annealing), HAR (Stress Relief Annealing), HQI (ชุบแข็งด้วยความร้อนเหนี่ยวนำ), HQF (ชุบแข็งด้วยเปลวไฟ), HNT (ไนไตรดิ้ง) และ HSZ (Sub-zero) ส่วนสัญลักษณ์ของการชุบผิวแข็งจะอธิบายต่อในหัวข้อท้าย ๆ
ในแบบยังมีคำญี่ปุ่นอีกสองคำที่มักอยู่ใกล้สัญลักษณ์เหล่านี้ คือ 熱処理 (netsu shori) แปลว่าการอบชุบความร้อน และ 硬度 (kodo) แปลว่าความแข็ง ซึ่งมักตามด้วยช่วงค่า เช่น HRC 50–55 ถ้าคุณยังไม่คุ้นกับแบบญี่ปุ่นโดยรวม ดูบทความเรื่องการอ่านแบบญี่ปุ่นเพิ่มเติมได้
การอบชุบความร้อนทำอะไรกับเหล็ก
การอบชุบความร้อน เปลี่ยนโครงสร้างภายในและสมบัติของโลหะ ด้วยการให้ความร้อน คงอุณหภูมิ และระบายความร้อน โดยรูปร่างไม่เปลี่ยน ต่างจากงานตัดเฉือนหรืองานปั๊ม ชิ้นงานหลังอบชุบดูแทบไม่เปลี่ยน จึงต้องตัดสินผลจากการวัดความแข็งและการตรวจรอยแตก
เหล็กเปลี่ยนสมบัติได้เพราะการเรียงตัวของผลึกเหล็กเปลี่ยนตามอุณหภูมิ ที่อุณหภูมิห้อง เหล็กกล้าคาร์บอนประกอบด้วยเฟอร์ไรต์ (Ferrite) ที่อ่อน กับเพิร์ลไลต์ (Pearlite) ซึ่งเป็นชั้นซ้อนกันของเฟอร์ไรต์และซีเมนไทต์ (สารประกอบเหล็กกับคาร์บอน) เมื่อให้ความร้อนสูงกว่าจุดเปลี่ยนโครงสร้าง (変態点 / hentaiten บางตำราเรียกอุณหภูมิวิกฤต) โครงสร้างจะเปลี่ยนเป็นออสเทนไนต์ (Austenite) ที่คาร์บอนละลายอยู่ในเนื้อเหล็ก
จากนั้นผลขึ้นอยู่กับ ความเร็วในการระบายความร้อน ถ้าปล่อยเย็นช้า โครงสร้างจะกลับเป็นเฟอร์ไรต์กับเพิร์ลไลต์ที่อ่อน ถ้าเย็นเร็ว คาร์บอนไม่มีเวลาหนีออก จึงถูกกักไว้ในผลึกกลายเป็นมาร์เทนไซต์ (Martensite) ที่แข็ง นี่คือหลักพื้นฐานของการอบชุบ: ยิ่งเย็นเร็ว โครงสร้างยิ่งแข็ง
ชนิดของการอบชุบถูกกำหนดจาก 2 อย่าง คือให้ความร้อนเกินจุดเปลี่ยนโครงสร้างหรือไม่ และระบายความร้อนเร็วแค่ไหน
หมายเหตุ: จุดเปลี่ยนโครงสร้างขึ้นกับปริมาณคาร์บอนและธาตุผสม สำหรับ S45C อยู่ที่ราว 780°C
ถ้าวางทั้ง 4 แบบบน 2 แกนนี้ตามรูปที่ 1 จะแยกออกจากกันง่ายขึ้น ในภาษาญี่ปุ่น อบอ่อน (yakinamashi) กับนอร์มัลไลซ์ (yakinarashi) ต่างกันแค่พยางค์เดียว จึงอ่านสลับกันง่ายบนแบบ ความต่างหลักของสองแบบนี้คือวิธีระบายความร้อน
เปรียบเทียบ ชุบแข็ง อบคืนตัว อบอ่อน และนอร์มัลไลซ์
รูปที่ 2 เทียบทั้ง 4 แบบเคียงกัน อุณหภูมิเป็นค่าโดยทั่วไปของเหล็กกล้าคาร์บอนปานกลางสำหรับงานโครงสร้างเครื่องจักร เช่น S45C ซึ่งมักถูกจัดว่าใกล้เคียงกับ AISI 1045 และ EN C45 เงื่อนไขจริงโรงอบชุบเป็นผู้กำหนดตามเกรดเหล็ก ขนาดชิ้นงาน และความแข็งที่ต้องการ
แบ่งเป็น 2 กลุ่ม: ชุบแข็งกับอบคืนตัวทำให้เหล็ก "แข็ง" ส่วนอบอ่อนกับนอร์มัลไลซ์ทำให้เหล็ก "พร้อมใช้งาน"
หมายเหตุ: อุณหภูมิเป็นค่าแนะนำทั่วไปจากสมาคมอุตสาหกรรมอบชุบโลหะโทบุ (Tobu), Keyence และหน้าเทคนิคของโรงอบชุบ สัญลักษณ์เป็นไปตาม JIS B 0122
คู่ที่ทำให้แข็ง กับคู่ที่ปรับสภาพ
จำง่ายขึ้นถ้าแบ่งเป็น 2 คู่ ชุบแข็งกับอบคืนตัว ทำงานร่วมกันเพื่อให้ชิ้นงานมีความแข็งและความแข็งแรงตามต้องการ เหล็กที่ชุบแข็งอย่างเดียวจะแข็งและเปราะเกินไป จึงแทบทุกครั้งต้องอบคืนตัวตามหลัง
ส่วนอบอ่อนกับนอร์มัลไลซ์ใช้แก้โครงสร้างที่ไม่สม่ำเสมอและความเค้นที่เหลือจากการขึ้นรูปร้อน (Forging) หรือการเชื่อม เพื่อเตรียมวัสดุให้พร้อมสำหรับขั้นตอนถัดไป หน้าที่หลักคือ ทำให้วัสดุอยู่ในสภาพที่ทำงานง่ายระหว่างกระบวนการผลิต มากกว่าการกำหนดความแข็งของผลิตภัณฑ์สุดท้าย ต่อไปจะดูทีละแบบ
ชุบแข็ง (Yakiire, HQ): ระบายความร้อนเร็วเพื่อให้แข็ง
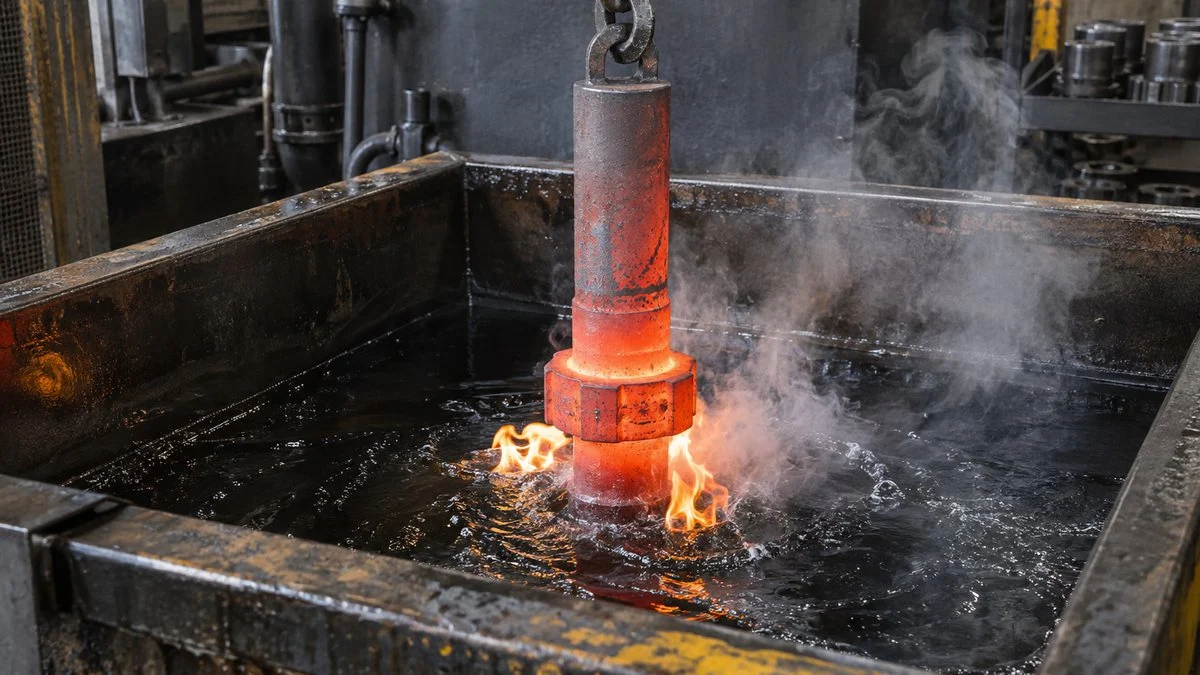
การชุบแข็งคือการให้ความร้อนแก่เหล็กเหนือจุดเปลี่ยนโครงสร้างจนเป็นออสเทนไนต์ แล้วระบายความร้อนเร็วด้วยน้ำหรือน้ำมัน JIS G 0201 นิยามว่าเป็นการทำให้ผลิตภัณฑ์เหล็กเย็นเร็วกว่าการปล่อยเย็นในอากาศนิ่ง เป้าหมายคือ ทำให้เหล็กแข็งและแข็งแรง
เมื่อเย็นเร็ว คาร์บอนที่ละลายอยู่ในออสเทนไนต์ไม่มีเวลาเคลื่อนออก จึงถูกกักไว้ในผลึกและกลายเป็นมาร์เทนไซต์ที่แข็ง เฟือง เพลา เครื่องมือตัด แม่พิมพ์ และชิ้นส่วนอีกมากที่ต้องทนการสึกหรอหรือรับแรงสูงผ่านกระบวนการนี้
ให้ความร้อนได้ออสเทนไนต์ ชุบแข็งได้มาร์เทนไซต์ และอบคืนตัวทำให้เป็นโครงสร้างที่เหนียวขึ้น
หมายเหตุ: ถ้าปล่อยเย็นช้า จะไม่เกิดมาร์เทนไซต์ แต่กลับเป็นเฟอร์ไรต์ + เพิร์ลไลต์ (อบอ่อน นอร์มัลไลซ์)
อุณหภูมิชุบแข็ง: สูงกว่าจุดเปลี่ยนโครงสร้างเล็กน้อย
อุณหภูมิสูงกว่าไม่ได้ดีกว่า ตามคำอธิบายของสมาคมอุตสาหกรรมอบชุบโลหะโทบุ อุณหภูมิชุบแข็งที่เหมาะสำหรับ S45C คือ 820–870°C หรือสูงกว่าจุดเปลี่ยนโครงสร้าง (ราว 780°C) 30–50°C ถ้าชิ้นงานใหญ่ หรือสารชุบ (quenchant) ระบายความร้อนได้ไม่ดี การเลือกอุณหภูมิค่อนไปทางสูงจะทำให้เหล็กแข็งตัวได้ง่ายขึ้น
แต่ถ้าสูงเกินไป เกรนจะหยาบและได้มาร์เทนไซต์ที่หยาบ ทำให้ เกิดรอยแตกจากการชุบ (Quench Crack) ได้ง่ายขึ้น แหล่งเดียวกันระบุว่าการชุบ S45C จาก 950°C เป็นเงื่อนไขที่ไม่เหมาะสม
สารชุบ, Mass Effect และ Hardenability
สารชุบเป็นตัวกำหนดความเร็วในการระบายความร้อน โดยทั่วไปความสามารถระบายความร้อนเรียงจากมากไปน้อยคือ น้ำ เกลือหลอม (salt bath) แล้วจึงน้ำมัน แต่ยิ่งเย็นเร็ว ความต่างอุณหภูมิระหว่างผิวกับแกนกลางยิ่งมาก ความเสี่ยงต่อการบิดเบี้ยว (Distortion) และการแตกก็สูงขึ้น การเลือกสารชุบให้สมดุลระหว่างความแข็งกับความทนต่อการแตกตามเกรดเหล็กและรูปทรง คือฝีมือของโรงอบชุบ
Mass Effect ก็สำคัญไม่แพ้กัน JIS G 0201 นิยามว่าเป็นระดับที่ความลึกของชั้นที่แข็งเปลี่ยนไปตามมวลหรือขนาดหน้าตัดของชิ้นงาน ในทางปฏิบัติคือ ชิ้นงานที่หนาจะเย็นช้าที่แกนกลาง จึงแข็งลึกได้น้อยกว่า
เหล็กที่มี Hardenability สูง (ความสามารถในการเปลี่ยนเป็นมาร์เทนไซต์) ช่วยแก้ข้อจำกัดนี้ ขนาดที่เหล็กกล้าคาร์บอนอย่าง S45C ชุบแข็งไม่ถึงแกนกลาง อาจชุบได้ในเหล็กกล้าผสมโครเมียม-โมลิบดีนัมอย่าง SCM435 ซึ่งตารางของผู้จำหน่ายมักจัดว่าใกล้เคียงกับ AISI 4135 หรือ 4137 นี่คือ เหตุผลหนึ่งที่แบบญี่ปุ่นระบุเหล็กกล้าผสมสำหรับชิ้นส่วนรับแรงที่มีเส้นผ่านศูนย์กลางใหญ่
รอยแตกจากการชุบและการบิดเบี้ยว
การชุบแข็งทำให้ปริมาตรของเหล็กเปลี่ยนและทิ้งความเค้นภายในสูงไว้ ถ้าชิ้นงานมีขั้นที่เปลี่ยนกะทันหัน มุมคม หรือความหนาต่างกันมาก ความเค้นจะกระจุกตัวตรงนั้น เสี่ยงต่อรอยแตกและการบิดงอมากขึ้น
ชิ้นงานที่จะชุบแข็งจึงควรออกแบบให้มุมมน และให้ความหนาต่างกันน้อยที่สุด ถ้าทิ้งชิ้นงานไว้หลังชุบแข็ง ความเค้นภายในอาจทำให้รอยแตกลุกลามหรือการบิดเบี้ยวแย่ลง หลักพื้นฐานจึงคือ อบคืนตัวให้เร็วที่สุดหลังชุบแข็ง
อบคืนตัว (Yakimodoshi, HT): เพิ่มความเหนียวหลังชุบแข็ง
การอบคืนตัวคือการอุ่นเหล็กที่ชุบแข็งแล้วซ้ำที่อุณหภูมิต่ำกว่าจุดเปลี่ยนโครงสร้าง คงอุณหภูมิไว้ แล้วจึงระบายความร้อน JIS G 0201 นิยามว่าเป็นการอบชุบที่ปกติทำหลังชุบแข็ง โดยคงอุณหภูมิเฉพาะค่าหนึ่งอย่างน้อย 1 ครั้ง แล้วระบายความร้อนด้วยความเร็วที่เหมาะสม
มาร์เทนไซต์ที่เพิ่งชุบแข็งนั้นแข็งมาก แต่ก็เปราะและมีความเค้นภายใน การอบคืนตัว ลดความแข็งลงให้ถึงระดับที่ต้องการ และแลกกับความเหนียว ยิ่งอุณหภูมิอบคืนตัวสูง ความแข็งและความต้านแรงดึงยิ่งลดลง แต่ความยืดและการลดพื้นที่หน้าตัดยิ่งเพิ่มขึ้น
อุณหภูมิต่ำคงความแข็งไว้ อุณหภูมิสูงเน้นความเหนียว และมีช่วงตรงกลางที่ควรหลีกเลี่ยง
หมายเหตุ: ค่าแนะนำจาก Keyence, สมาคมอุตสาหกรรมอบชุบโลหะโทบุ และ Kotobank (Temper Embrittlement) อุณหภูมิที่เหมาะสมขึ้นกับเกรดเหล็ก
อบคืนตัวอุณหภูมิต่ำ สำหรับชิ้นงานที่ต้องคงความแข็ง
การอบคืนตัวอุณหภูมิต่ำทำที่ประมาณ 150–200°C แทบไม่ลดความแข็ง แต่ช่วยลดความเปราะและโอกาสแตกที่หลงเหลือจากการชุบแข็ง ใช้กับ ชิ้นงานที่ความแข็งต้องมาก่อน เช่น เครื่องมือตัด เครื่องมือ และชิ้นส่วนทนการสึกหรอ ตัวอย่างเช่น เหล็กเครื่องมือคาร์บอน (เกรด SK ของ JIS) โดยทั่วไปอบคืนตัวที่ 150–200°C
SKD11 เป็นเหล็กแม่พิมพ์ที่ใช้กว้างขวางในงานแม่พิมพ์และงานปั๊ม และมักจัดว่าใกล้เคียงกับ AISI D2 ถ้าเน้นความทนการสึกหรอ จะอบคืนตัวที่ 150–200°C ถ้าเน้นความเหนียว จะอบที่ 500–550°C เกรดเดียวกันจึงเลือกอุณหภูมิต่างกันมากตามการใช้งาน
ในเหล็กเครื่องมือผสมสูงอย่าง SKD11 หลังชุบแข็งจะมีออสเทนไนต์ตกค้าง (Retained Austenite คือส่วนที่เปลี่ยนเป็นมาร์เทนไซต์ไม่หมด) หลงเหลืออยู่เสมอ ซึ่งอาจทำให้ขนาดเปลี่ยนไปตามเวลา โรงอบชุบจึงทำให้เสถียรด้วยการทำ Sub-zero (แช่เย็นถึง 0°C หรือต่ำกว่า) ก่อนอบคืนตัวอุณหภูมิต่ำ หรืออบคืนตัวอุณหภูมิสูงซ้ำตั้งแต่ 2 ครั้งขึ้นไป
อบคืนตัวอุณหภูมิสูง และโชชิทสึ (Choshitsu)
เหล็กสำหรับงานโครงสร้างเครื่องจักรโดยทั่วไปอบคืนตัวที่อุณหภูมิสูง 500–650°C ในญี่ปุ่น การชุบแข็งแล้วอบคืนตัวอุณหภูมิสูงเรียกว่า โชชิทสึ (調質 / choshitsu) JIS G 0201 ใช้คำอังกฤษว่า "Thermal Refining" และนิยามว่าเป็นการอบคืนตัวหลังชุบแข็งที่ประมาณ 400°C ขึ้นไป ในเอกสารภาษาอังกฤษ คำที่ใกล้เคียงและใช้กันทั่วไปคือ "Quenched and Tempered" (Q&T)
เหล็กที่ผ่านโชชิทสึแข็งน้อยกว่าเหล็กที่เพิ่งชุบแข็ง แต่สมดุลระหว่างความแข็งแรงกับความเหนียวดีเยี่ยม ทนแรงกระแทกและแรงซ้ำได้ดี โครงสร้างที่ได้จากการอบคืนตัวราว 550°C เรียกว่าซอร์ไบต์ (Sorbite) และถือเป็นโครงสร้างมาตรฐานของเหล็กโครงสร้างเครื่องจักรที่ผ่านโชชิทสึ ชิ้นส่วนรับแรงสูงจำนวนมาก เช่น เพลา เฟือง และสลักเกลียว ทำจากวัสดุที่ผ่านโชชิทสึ
ช่วงอุณหภูมิที่ควรหลีกเลี่ยง
ความแข็งไม่ได้ลดลงเป็นเส้นตรงเมื่ออุณหภูมิอบคืนตัวสูงขึ้น ถ้าอบเหล็กกล้าคาร์บอนที่ราว 300°C จะเกิด ความเปราะจากการอบคืนตัวอุณหภูมิต่ำ (Low-temperature Temper Embrittlement) ทำให้รับแรงกระแทกได้แย่ลง ช่วงอุณหภูมิระหว่างอบคืนตัวต่ำกับสูงจึงมักถูกหลีกเลี่ยง
ยังมีความเปราะจากการอบคืนตัวอุณหภูมิสูง (High-temperature Temper Embrittlement) ที่ราว 450–550°C ซึ่งอธิบายว่าเกิดจากสิ่งเจือปนไปสะสมที่ขอบเกรน การเติมโมลิบดีนัมช่วยลดปัญหานี้ได้ และเป็นเหตุผลหนึ่งที่เลือกใช้เหล็กกล้าผสมที่มี Mo
อบอ่อน (Yakinamashi, HA): ทำให้อ่อนเพื่อตัดเฉือนง่าย
การอบอ่อนคือการให้ความร้อนแก่เหล็ก คงอุณหภูมิ แล้วปล่อยเย็นช้า ๆ โดยทั่วไปในเตา เป็นตรงข้ามกับการชุบแข็ง วัตถุประสงค์หลักคือ ทำให้เหล็กอ่อนลงเพื่อตัดเฉือนง่าย หรือกำจัดความเค้นภายใน ในแบบใช้สัญลักษณ์ HA
การอบอ่อนมีหลายชนิดตามวัตถุประสงค์ และอุณหภูมิให้ความร้อนมีทั้งสูงกว่าและต่ำกว่าจุดเปลี่ยนโครงสร้าง ถ้าหมายเหตุเขียนแค่ "อบอ่อน" โรงอบชุบจะไม่รู้ว่าคุณต้องการแบบไหน จึง ควรระบุให้ชัดว่าเป็นการอบอ่อนชนิดใด
ทั้ง 3 แบบเรียกว่าอบอ่อนเหมือนกัน แต่อุณหภูมิให้ความร้อนและเป้าหมายต่างกันมาก
Full Annealing
Full Annealing ให้ความร้อนสูงกว่าจุดเปลี่ยนโครงสร้าง 30–50°C จนเป็นออสเทนไนต์ แล้วปล่อยเย็นช้า ๆ เป็นแนวทางทั่วไป เหล็กกล้าคาร์บอนปล่อยเย็นในเตา ส่วนเหล็กกล้าผสมให้เย็นด้วยอัตราไม่เกิน 20°C ต่อชั่วโมง และเมื่อลงถึง 500°C หรือต่ำกว่า จะเปลี่ยนเป็นปล่อยเย็นในอากาศก็ได้
ผลที่ได้คือโครงสร้างอ่อนที่มีเฟอร์ไรต์กับเพิร์ลไลต์กระจายสม่ำเสมอ ใช้เช่น เปลี่ยนงานขึ้นรูปร้อนที่แข็งและไม่สม่ำเสมอ ให้กลับมาตัดเฉือนง่าย
Spheroidize Annealing
Spheroidize Annealing คือการคงอุณหภูมิใกล้จุดเปลี่ยนโครงสร้างเป็นเวลานาน เพื่อให้คาร์ไบด์ในเหล็กรวมตัวเป็นเม็ดกลม ถ้าคาร์ไบด์ยังเป็นชั้นหรือเป็นตาข่าย เครื่องมือตัดจะสึกเร็ว และเหล็กจะแตกง่ายเวลาตีขึ้นรูปเย็นหรือดัดงอ
เมื่อคาร์ไบด์เป็นเม็ดกลม เหล็กเกรดเดียวกัน ตัดเฉือนและขึ้นรูปได้ดีขึ้นมาก และตอบสนองต่อการชุบแข็งครั้งต่อไปได้สม่ำเสมอกว่า พบบ่อยเป็นพิเศษกับเหล็กเครื่องมือและเหล็กแบริ่งที่มีคาร์บอนสูง
Stress Relief Annealing
Stress Relief Annealing คือการให้ความร้อนต่ำกว่าจุดเปลี่ยนโครงสร้างแล้วปล่อยเย็นช้า ๆ เพื่อลดความเค้นตกค้าง กำจัดความเค้นจากการเชื่อม การกลึงหยาบ หรือการขึ้นรูปเย็น โดยโครงสร้างไม่เปลี่ยนมากนัก
ถ้าชิ้นงานยังมีความเค้นตกค้างตอนตัดเฉือนขั้นสุดท้าย อาจบิดงอหลังตัด หรือขนาดเปลี่ยนระหว่างการใช้งาน สำหรับ โครงสร้างงานเชื่อมและชิ้นส่วนที่ต้องการความแม่นยำสูง การทำ Stress Relief Annealing ก่อนงานตกแต่งขั้นสุดท้าย ช่วยป้องกันขนาดเพี้ยนแบบนี้
นอร์มัลไลซ์ (Yakinarashi, HNR): ทำให้เกรนละเอียด
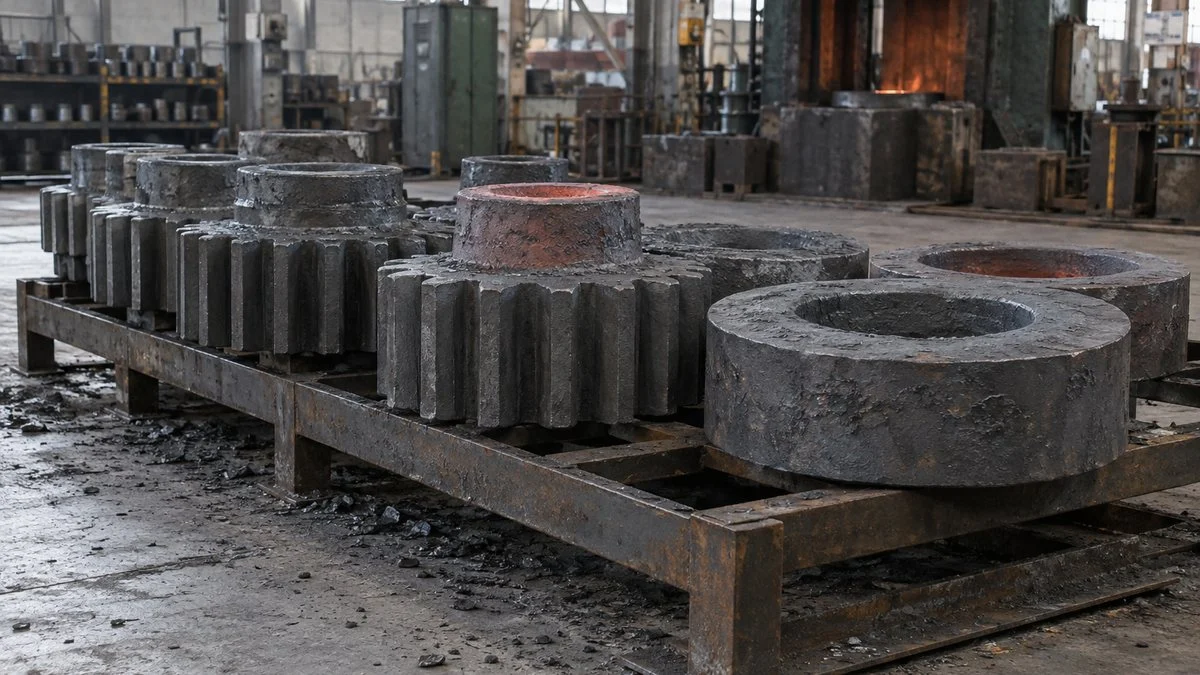
นอร์มัลไลซ์คือการให้ความร้อนเหล็กเหนือจุดเปลี่ยนโครงสร้างจนเป็นออสเทนไนต์ แล้วปล่อยเย็นในอากาศ JIS G 0201 นิยามไว้ในทำนองเดียวกันว่าเป็นการอบชุบที่ปล่อยเย็นในอากาศหลังทำให้เป็นออสเทนไนต์ ในแบบเขียนเป็น HNR
เหล็กที่ผ่านการขึ้นรูปร้อนหรือรีดร้อนมีเกรนหยาบ และโครงสร้างต่างกันไปตามตำแหน่ง นอร์มัลไลซ์ ทำให้โครงสร้างละเอียดและสม่ำเสมอ และพาเหล็กกลับสู่สภาพ "มาตรฐาน" โรงอบชุบแห่งหนึ่งยกตัวอย่างเงื่อนไขคือให้ความร้อน 900–930°C แล้วปล่อยเย็นในอากาศ
ชื่อภาษาญี่ปุ่นต่างกันแค่พยางค์เดียว แต่วิธีระบายความร้อนที่ต่างกันทำให้ความแข็งสุดท้ายและการใช้งานต่างกัน
หมายเหตุ: ความแข็งหลังนอร์มัลไลซ์ขึ้นกับปริมาณคาร์บอน
เลือกนอร์มัลไลซ์แทนอบอ่อนเมื่อไร
เพราะนอร์มัลไลซ์ปล่อยเย็นในอากาศ จึงเย็นเร็วกว่า Full Annealing ที่ปล่อยเย็นในเตา และได้โครงสร้างที่ละเอียดกว่า ผลคือ เหล็กที่นอร์มัลไลซ์แข็งกว่าเหล็กที่ Full Annealing และมีสมดุลที่ดีระหว่างความแข็งแรงกับการตัดเฉือน
ในทางปฏิบัติ ถ้าความง่ายในการตัดเฉือนสำคัญที่สุด มักเลือกอบอ่อน ถ้าต้องการปรับโครงสร้างให้ละเอียดเพื่อให้การชุบแข็งครั้งต่อไปสม่ำเสมอ หรือชิ้นงานต้องการความแข็งแรงระดับหนึ่งแต่ไม่ต้องชุบแข็งเต็มที่ ก็ใช้นอร์มัลไลซ์ และเพราะไม่ต้องปล่อยเย็นในเตา นอร์มัลไลซ์ ใช้เวลากระบวนการและกำลังของเตาน้อยกว่า
นอร์มัลไลซ์เป็นการเตรียมงานก่อนชุบแข็ง
ถ้างานขึ้นรูปร้อนที่โครงสร้างยังหยาบเข้าชุบแข็งเลย ความแข็งอาจไม่สม่ำเสมอ และเสี่ยงต่อรอยแตกจากการชุบหรือการบิดเบี้ยวมากขึ้น ลำดับที่พบบ่อยจึงเป็นนอร์มัลไลซ์งานขึ้นรูปร้อนก่อนเพื่อปรับโครงสร้าง แล้วตัดเฉือน จากนั้นจึงชุบแข็งและอบคืนตัว
นอร์มัลไลซ์อาจเป็นการอบชุบขั้นสุดท้ายก็ได้ แต่ส่วนใหญ่ทำหน้าที่เป็น การเตรียมงานเพื่อให้ขั้นตอนถัดไปราบรื่น
การอบชุบอยู่ตรงไหนของกระบวนการผลิต
ชิ้นงานหนึ่งชิ้นมักผ่านการอบชุบมากกว่าหนึ่งแบบ ตัวอย่างเช่น เพลาหรือเฟืองขึ้นรูปร้อน จะนอร์มัลไลซ์หรืออบอ่อนตั้งแต่เป็นวัตถุดิบ ชุบแข็งและอบคืนตัวหลังกลึงหยาบ แล้วจบด้วยการเจียระไน แต่ละแบบทำหน้าที่ของตัวเองในคนละขั้นตอน ดังรูปที่ 7
การอบชุบที่ปรับสภาพวัสดุ กับการอบชุบที่สร้างสมรรถนะ เข้ามาในช่วงเวลาที่ต่างกัน
หมายเหตุ: งานเชื่อมและชิ้นส่วนความแม่นยำสูงอาจทำ Stress Relief Annealing ก่อนงานตกแต่ง ลำดับขั้นตอนต่างกันไปตามชิ้นงานและบริษัท
การชุบแข็งทำให้ชิ้นงานบิดเบี้ยวเล็กน้อย และแข็งจนตัดยากขึ้น แนวปฏิบัติมาตรฐานคือ เหลือค่าเผื่อสำหรับงานตกแต่งไว้บนผิวที่ต้องการความแม่นยำ แล้วเจียระไนให้ได้ขนาดหลังอบชุบ ว่าขนาดไหนจะทำเสร็จก่อนอบชุบ และขนาดไหนทำหลัง เป็นเรื่องที่วิศวกรฝ่าย PE (Production Engineering) และฝ่ายออกแบบตกลงกัน
การระบุการอบชุบในแบบ
การอบชุบมักถูกระบุเป็นสัญลักษณ์ในแบบหรือใบแผนงาน โดยใช้สัญลักษณ์ JIS B 0122 ตามตารางต้นบทความ นอกจากสัญลักษณ์ แบบส่วนใหญ่จะเขียน ช่วงความแข็งที่ต้องการหลังอบชุบ เช่น HRC 50–55 เหตุผลง่าย ๆ คือ ความแข็งสุดท้ายสำคัญต่อการตัดสินตอนตรวจรับ (Incoming Inspection) มากกว่าวิธีที่ใช้ไปให้ถึงค่านั้น
การชุบผิวแข็งเป็นคำสั่งแยกต่างหาก
การอบชุบ 4 แบบในบทความนี้เป็นการอบชุบทั้งชิ้น (Through / Bulk Heat Treatment) ที่ให้ความร้อนทั้งชิ้นงาน ถ้าต้องการให้แข็งเฉพาะผิว เช่น ผิวฟันเฟืองหรือส่วนที่เลื่อนของเพลา และต้องการให้แกนยังเหนียว แบบจะระบุการชุบผิวแข็งแทน ได้แก่ ชุบแข็งด้วยความร้อนเหนี่ยวนำ (Induction Hardening) ชุบแข็งด้วยเปลวไฟ (Flame Hardening) คาร์บูไรซิ่ง และไนไตรดิ้ง JIS B 0122 กำหนดสัญลักษณ์แยกให้ เช่น HQI สำหรับ Induction Hardening และ HNT สำหรับไนไตรดิ้ง
บางครั้งการชุบผิวแข็งถูกจัดเป็นสาขาหนึ่งของงานปรับสภาพผิว เคียงข้างการชุบโลหะและการพ่นสี ตัดสินใจก่อนว่าต้องการให้แข็งทั้งชิ้นหรือแข็งเฉพาะผิว จะช่วยไม่ให้เสียค่าใช้จ่ายเกินจำเป็น และได้สมรรถนะที่ถูกต้อง
นำไปใช้ได้ทันที: สิ่งที่ต้องยืนยันกับซัพพลายเออร์ญี่ปุ่นหรือโรงอบชุบ
งานอบชุบมักจ้างโรงอบชุบเฉพาะทางทำ ไม่ว่าคุณจะเป็นฝ่ายสั่งงาน หรือเป็นฝ่ายรับชิ้นงานจากซัพพลายเออร์ญี่ปุ่น การตกลงหัวข้อด้านล่างตั้งแต่ต้นช่วยป้องกันข้อโต้แย้งตอนตรวจรับ
- เกรดเหล็ก: เกรด JIS ที่แน่นอน (เช่น S45C หรือ SCM435) ถ้าคิดจะใช้วัสดุที่ใกล้เคียงในท้องถิ่น เช่น AISI 1045 ให้ขออนุมัติเป็นลายลักษณ์อักษร เพราะการตอบสนองต่อการอบชุบขึ้นกับส่วนผสมจริง และควรดู Mill Certificate ประกอบ
- ชนิดการอบชุบ: HQ-HT, HNR หรือ HA และถ้าเป็นอบอ่อน ให้ระบุว่าแบบไหน (Full, Spheroidize หรือ Stress Relief) ถ้าแบบเขียนแค่ 調質 (choshitsu) ให้ถามความแข็งเป้าหมายหรือช่วงอุณหภูมิอบคืนตัว
- ช่วงความแข็งที่ต้องการ: สเกลและช่วงค่า เช่น HRC 50–55
- ตำแหน่งที่วัดความแข็ง: เพราะ Mass Effect ส่วนหนาและส่วนบางแข็งไม่เท่ากัน ระบุให้ชัดว่าตำแหน่งไหนต้องได้ HRC เท่าไร
- จุดที่การบิดเบี้ยวหรือรอยแตกเป็นปัญหาหนักที่สุด: รู มุมคม และผนังบาง ที่โรงอบชุบควรระวังเป็นพิเศษ
- ค่าเผื่องานตกแต่ง: ผิวไหนจะเจียระไนหลังอบชุบ และเหลือค่าเผื่อไว้เท่าไร
- เอกสารบันทึก: ต้องการรายงานตรวจความแข็งหรือใบรับรองการอบชุบแนบมากับการส่งมอบหรือไม่ นอกเหนือจาก Mill Certificate ของวัสดุ
ตัวอย่างข้อความสอบถามที่ปรับใช้ได้ (ชิ้นงาน เกรด และค่าต่าง ๆ เป็นข้อมูลสมมติ):
เรื่อง: สอบถามการอบชุบ แบบเลขที่ XXX-1234 (เพลา, S45C)
ทางเรากำลังตรวจสอบหมายเหตุการอบชุบ "HQ-HT, HRC 50–55" ในแบบเลขที่ XXX-1234 ขอความกรุณายืนยันดังนี้
- ต้องวัดความแข็งที่ตำแหน่งใด (ตำแหน่งและจำนวนจุด) และช่วงค่านี้ใช้กับส่วนที่มีเส้นผ่านศูนย์กลางใหญ่ด้วยหรือไม่
- ผิวใดจะเจียระไนหลังอบชุบ และควรเหลือค่าเผื่อเท่าไร
- มีจุดที่กังวลเรื่องการบิดเบี้ยวหรือรอยแตกเป็นพิเศษหรือไม่
- หากความแข็งผ่านตามที่กำหนด เราใช้ AISI 1045 แทน S45C ได้หรือไม่
- ต้องแนบเอกสารบันทึกการตรวจอะไรไปกับการส่งมอบแต่ละครั้ง
ขอบคุณสำหรับความช่วยเหลือ
ข้อจำกัดของบทความนี้
- อุณหภูมิในบทความเป็นค่าแนะนำทั่วไป ส่วนใหญ่สำหรับเหล็กกล้าคาร์บอนปานกลางอย่าง S45C เงื่อนไขที่เหมาะสมขึ้นกับเกรดเหล็ก ขนาดหน้าตัด เตา และสารชุบ ซึ่งโรงอบชุบเป็นผู้กำหนด
- บทความนี้ไม่ใช่วิธีการทำงาน (Work Instruction) การอบชุบเกี่ยวข้องกับอุณหภูมิสูง น้ำมันชุบ และบรรยากาศในเตา ให้ใช้ขั้นตอนและกฎความปลอดภัยของโรงอบชุบเอง
- การเทียบเกรด เช่น S45C/AISI 1045, SCM435/AISI 4135 หรือ 4137 และ SKD11/AISI D2 เป็นการจับคู่ที่พบบ่อยในตารางของผู้จำหน่าย ไม่ใช่มาตรฐานเดียวกัน ส่วนการเทียบกับมาตรฐานอุตสาหกรรมไทย (มอก.) บทความนี้ไม่ได้ยืนยัน ควรยืนยันการใช้วัสดุทดแทนกับลูกค้าหรือฝ่ายออกแบบ
- การใช้สัญลักษณ์อาจต่างกันไปตามบริษัท บางแบบใช้ตัวย่อภายในบริษัทหรือเขียนเป็นคำแทนสัญลักษณ์ JIS ถ้าไม่แน่ใจให้ดูหมายเหตุในแบบหรือสอบถาม
- การชุบผิวแข็ง สแตนเลส เหล็กเครื่องมือ และโลหะนอกกลุ่มเหล็ก มีเงื่อนไขของตัวเอง บทความนี้แตะเพียงผิวเผิน
สรุป
- ในแบบญี่ปุ่น HQ = ชุบแข็ง, HT = อบคืนตัว, HA = อบอ่อน, HNR = นอร์มัลไลซ์ (JIS B 0122) และ HQ-HT หมายถึงชุบแข็งแล้วอบคืนตัว
- การอบชุบเปลี่ยนโครงสร้างและสมบัติของเหล็กด้วยการผสมระหว่างอุณหภูมิให้ความร้อนกับความเร็วในการระบายความร้อน
- ชุบแข็งทำให้เหล็กแข็งด้วยการระบายความร้อนเร็วจากอุณหภูมิเหนือจุดเปลี่ยนโครงสร้าง จากนั้นอบคืนตัวปรับความแข็งและเพิ่มความเหนียว
- อบคืนตัวทำที่อุณหภูมิต่ำ 150–200°C หรืออุณหภูมิสูง 500–650°C (โชชิทสึ หรือ Thermal Refining) และหลีกเลี่ยงช่วงราว 300°C
- อบอ่อนปล่อยเย็นช้า ๆ ในเตาเพื่อให้อ่อนและคลายความเค้น ส่วนนอร์มัลไลซ์ปล่อยเย็นในอากาศเพื่อให้โครงสร้างละเอียด และมักเป็นขั้นตอนก่อนชุบแข็ง
- ก่อนผลิต ให้ยืนยันกับฝั่งญี่ปุ่นเรื่องเกรดเหล็ก ชนิดการอบชุบ ช่วงความแข็ง ตำแหน่งที่วัด และจุดสำคัญ
คำถามที่พบบ่อย (FAQ)
HQ-HT ในแบบญี่ปุ่นหมายถึงอะไร
HQ-HT หมายถึงชุบแข็งก่อน แล้วอบคืนตัว HQ เป็นสัญลักษณ์ JIS B 0122 ของการชุบแข็ง (yakiire) และ HT เป็นสัญลักษณ์ของการอบคืนตัว (yakimodoshi) โดยทั่วไปแบบจะระบุช่วงความแข็งที่ต้องการไว้ข้างกัน เช่น HRC 50–55
โชชิทสึ (調質 / choshitsu) ในงานอบชุบคืออะไร
โชชิทสึคือการชุบแข็งแล้วอบคืนตัวที่อุณหภูมิค่อนข้างสูง สำหรับเหล็กโครงสร้างเครื่องจักรโดยทั่วไปคือ 500–650°C JIS G 0201 เรียกว่า "Thermal Refining" ในเอกสารภาษาอังกฤษ คำที่ใกล้เคียงที่สุดคือ Quenched and Tempered (Q&T)
อบอ่อนกับนอร์มัลไลซ์ต่างกันอย่างไร
ความต่างหลักคือการระบายความร้อน อบอ่อนปล่อยเย็นช้า ๆ ในเตา ได้เหล็กที่อ่อนที่สุดและตัดเฉือนง่ายที่สุด ส่วนนอร์มัลไลซ์ปล่อยเย็นในอากาศ ได้โครงสร้างที่ละเอียดกว่า และแข็งแรงกว่า Full Annealing
ทำไมต้องอบคืนตัวหลังชุบแข็ง
มาร์เทนไซต์ที่เพิ่งชุบแข็งแข็งมากแต่เปราะ และเต็มไปด้วยความเค้นภายใน ถ้าทิ้งไว้อาจแตกหรือบิดเบี้ยว การอบคืนตัวลดความแข็งลงให้ถึงระดับที่ต้องการและเพิ่มความเหนียว จึงควรทำทันทีหลังชุบแข็ง
S45C เหมือนกับ AISI 1045 หรือไม่
S45C มักถูกจัดว่าใกล้เคียงกับ AISI 1045 และ EN C45 แต่มาตรฐานไม่เหมือนกันทั้งหมด ถ้าต้องการใช้ 1045 ที่หาได้ในท้องถิ่นแทน S45C ให้ขออนุมัติเป็นลายลักษณ์อักษร และยืนยันว่ายังคงกำหนดและตรวจความแข็งตามที่แบบระบุ
แหล่งอ้างอิง
- นิยามของ Quenching, Tempering, Normalizing, Annealing, Thermal Refining (choshitsu), Mass Effect และ Hardenability: JIS G 0201:2000 ศัพท์เหล็กและเหล็กกล้า (การอบชุบ) (ภาษาญี่ปุ่น)
- สัญลักษณ์กรรมวิธีการอบชุบ: JIS B 0122:1978 สัญลักษณ์กรรมวิธีงานโลหะ (ภาษาญี่ปุ่น) ตารางสัญลักษณ์ที่คัดลอกไว้ใน Yura Sansyo "ชนิดและสัญลักษณ์ของการอบชุบ" (ภาษาญี่ปุ่น, PDF)
- อุณหภูมิชุบแข็ง สารชุบ อุณหภูมิอบคืนตัว และโครงสร้างของ S45C: สมาคมอุตสาหกรรมอบชุบโลหะโทบุ "การชุบแข็งและอบคืนตัวเหล็กโครงสร้างเครื่องจักร" (ภาษาญี่ปุ่น)
- ช่วงอุณหภูมิอบคืนตัวและชนิดของการอบอ่อน: Keyence "ชุบแข็ง อบคืนตัว อบอ่อน นอร์มัลไลซ์" (ภาษาญี่ปุ่น)
- Full Annealing เทียบกับนอร์มัลไลซ์: MonotaRO "บทบาทของ Full Annealing และนอร์มัลไลซ์" (ภาษาญี่ปุ่น)
- การอบคืนตัวเหล็กเครื่องมือ ออสเทนไนต์ตกค้าง และ Sub-zero: MonotaRO "การเปลี่ยนแปลงโครงสร้างจากการชุบแข็งและอบคืนตัว" (ภาษาญี่ปุ่น)
- โครงสร้างหลังอบชุบ เช่น มาร์เทนไซต์: Proterial Specialty Steel "โครงสร้างหลังอบชุบ" (ภาษาญี่ปุ่น)
- เงื่อนไขของโชชิทสึ นอร์มัลไลซ์ และอบอ่อน: Nagato "โชชิทสึ นอร์มัลไลซ์ อบอ่อน" (ภาษาญี่ปุ่น)
- เหตุผลที่ต้องอบคืนตัวทันทีหลังชุบแข็ง และช่วงอุณหภูมิอบคืนตัว: "การอบชุบเหล็ก อบคืนตัว: พื้นฐาน" (ภาษาญี่ปุ่น)
- ช่วงอุณหภูมิของ Temper Embrittlement: Kotobank "Temper Embrittlement" (ภาษาญี่ปุ่น)
- การเทียบ S45C (AISI 1045, EN C45): Rapid Protos "S45C carbon steel" (ภาษาอังกฤษ)
บทความต้นฉบับภาษาญี่ปุ่นคู่มือนี้เรียบเรียงจากบทความของ MONOSCOPE ที่เขียนสำหรับผู้อ่านในญี่ปุ่น: 焼入れ・焼戻し・焼なまし・焼ならしの違い|鋼の熱処理の基本と使い分け
เกี่ยวกับบรรณาธิการ
 บรรณาธิการ MONOSCOPEFOUNDER & EDITOR
ทำงานกับผู้ผลิตอุปกรณ์โรงงานและบริษัทวิศวกรรมโรงงานราว 10 ปี ดูแลการเสนอ ออกแบบ และทดสอบเดินเครื่องอุปกรณ์ ก่อนผันตัวมาทำการตลาดออนไลน์ ปัจจุบันเป็นที่ปรึกษาเว็บไซต์ให้ผู้ผลิตแบบ B2B ช่วยให้บริษัทอธิบายผลิตภัณฑ์และเทคโนโลยีของตนได้ชัดเจน ถือใบอนุญาตระดับชาติของญี่ปุ่นด้านผู้จัดการพลังงาน (Energy Manager) และวิศวกรไฟฟ้าหัวหน้าระดับ 3
ดูแลบล็อกด้านวิศวกรรมตั้งแต่ปี 2017 (กว่า 500 บทความ) และช่อง YouTube ภาษาญี่ปุ่นที่มีผู้ติดตามราว 20,000 คน คู่มือทุกเรื่องเขียนจากมุมมองหน้างานในญี่ปุ่น และตรวจสอบกับมาตรฐานที่อ้างอิง


