Trempe, revenu, recuit, normalisation : symboles JIS
Imaginons un cas courant (fictif) : sur un plan japonais d'arbre, la case matière indique S45C, avec une courte note : HQ-HT, HRC 50–55. Sur un autre plan, on lit seulement 調質 (chōshitsu). Que vous achetiez la pièce localement, que vous contrôliez un lot à la réception ou que vous demandiez un devis à un traiteur thermique, vous devez savoir précisément ce que ces mentions exigent.
Ce sont des indications de traitement thermique. HQ, HT, HA et HNR sont les symboles de procédé JIS (Japanese Industrial Standards) de la trempe, du revenu, du recuit et de la normalisation, les quatre traitements thermiques de base des aciers. Ce guide donne d'abord un tableau de référence rapide des symboles et des termes japonais, puis explique l'effet de chaque traitement et son moment d'utilisation. Il se termine par une liste de points à confirmer et un modèle de demande à adresser à votre fournisseur japonais ou à votre traiteur thermique.
Sommaire
- Les symboles de traitement thermique sur les plans japonais
- Ce que le traitement thermique change dans l'acier
- Trempe, revenu, recuit, normalisation : comparaison
- Trempe (yakiire, HQ) : durcir par refroidissement rapide
- Revenu (yakimodoshi, HT) : la ténacité après la trempe
- Recuit (yakinamashi, HA) : adoucir pour usiner
- Normalisation (yakinarashi, HNR) : affiner le grain
- Où le traitement thermique intervient dans la gamme
- Ce qu'il faut confirmer avec votre fournisseur japonais ou votre traiteur thermique
- Limites de ce guide
- Résumé
- FAQ
- Sources
Les symboles de traitement thermique sur les plans japonais
La norme JIS B 0122 (symboles de procédés de travail des métaux) attribue au traitement thermique la lettre H, suivie de lettres qui précisent le procédé. Les plans et gammes japonais utilisent ces symboles et les enchaînent par des tirets pour indiquer la séquence : « HQ-HT » signifie trempe, puis revenu. La norme permet aussi d'omettre le H initial lorsqu'il n'y a aucun risque de confusion avec un autre symbole de procédé.
| Symbole | Terme japonais | Terme français | Effet |
|---|---|---|---|
| HQ | yakiire | Trempe | Chauffage au-dessus de la température de transformation, puis refroidissement rapide pour durcir l'acier |
| HT | yakimodoshi | Revenu | Réchauffage de l'acier trempé sous la température de transformation, pour sacrifier un peu de dureté au profit de la ténacité |
| HA | yakinamashi | Recuit | Chauffage, puis refroidissement lent dans le four pour adoucir l'acier ou relâcher les contraintes |
| HNR | yakinarashi | Normalisation | Chauffage au-dessus de la température de transformation, puis refroidissement à l'air pour affiner et homogénéiser la structure |
| HQ-HT | yakiire yakimodoshi | Trempe + revenu | Le couple habituel : durcir, puis revenir |
| (mot seul) | 調質 (chōshitsu) | Bonification (trempe suivie d'un revenu à température relativement élevée) | Trempe suivie d'un revenu à température relativement élevée, pour obtenir résistance et ténacité |
Des variantes ajoutent une troisième lettre. Les manuels de fournisseurs qui reproduisent le tableau de la JIS B 0122 citent par exemple HAF (recuit complet), HAS (recuit de globulisation), HAR (recuit de détente), HQI (trempe par induction), HQF (trempe à la flamme), HNT (nitruration) et HSZ (traitement par le froid, ou subzéro). Les symboles de durcissement superficiel sont abordés plus loin dans ce guide.
Deux autres termes japonais apparaissent souvent à côté de ces symboles. 熱処理 (netsu shori) signifie simplement traitement thermique, et katasa signifie dureté, généralement suivie d'une plage comme HRC 50–55 (dureté Rockwell C). Si les plans japonais sont nouveaux pour vous, voyez aussi la lecture des plans japonais (cartouche, notes, vues).
Ce que le traitement thermique change dans l'acier
Le traitement thermique modifie la structure interne et les propriétés d'un métal par chauffage, maintien et refroidissement, sans changer sa forme. Contrairement à l'usinage ou à l'emboutissage, il laisse la pièce quasiment identique à l'œil : seuls les essais de dureté et la recherche de fissures permettent de juger du résultat.
L'acier réagit au traitement thermique parce que l'arrangement des cristaux de fer change avec la température. À température ambiante, un acier au carbone se compose de ferrite tendre et de perlite, un mélange en lamelles de ferrite et de cémentite (un composé fer-carbone). Chauffé au-dessus de la température de transformation (変態点, hentaiten ; points Ac1/Ac3 en métallurgie), il devient austénite, une structure où le carbone est dissous dans le fer.
La suite dépend de la vitesse de refroidissement. Un refroidissement lent ramène l'acier à la ferrite et à la perlite tendres. Un refroidissement rapide ne laisse pas au carbone le temps de s'échapper : il reste piégé dans la martensite, dure. C'est la règle de base du traitement thermique : plus le refroidissement est rapide, plus la structure est dure.
Le chauffage ou non au-dessus de la température de transformation, et la vitesse de refroidissement, déterminent de quel traitement il s'agit.
Remarque : la température de transformation dépend des teneurs en carbone et en éléments d'alliage. Pour le S45C, elle est d'environ 780 °C.
Placer les quatre traitements sur ces deux axes, comme dans la figure 1, évite de les confondre. En japonais, le recuit (yakinamashi) et la normalisation (yakinarashi) ne diffèrent que d'une syllabe, et leur principale différence tient à la façon dont l'acier est refroidi.
Trempe, revenu, recuit, normalisation : comparaison
La figure 2 compare les quatre traitements côte à côte. Les températures sont des valeurs typiques pour un acier de construction mécanique à carbone moyen comme le S45C, que l'on rapproche généralement du C45 (1.0503) de la norme NF EN ISO 683-1 (ex-EN 10083-2), ancienne désignation française XC48. Les conditions réelles sont fixées par le traiteur thermique selon la nuance, la taille de la pièce et la dureté exigée.
Ils forment deux groupes : la trempe et le revenu durcissent l'acier, le recuit et la normalisation le mettent en condition.
Remarque : les températures sont des valeurs indicatives générales issues de l'association Tobu (traitement thermique des métaux), de Keyence et des pages techniques de traiteurs thermiques. Les symboles suivent la JIS B 0122.
Le couple qui durcit et le couple qui met en condition
Les quatre traitements se retiennent plus facilement en deux couples. La trempe et le revenu travaillent ensemble pour donner à la pièce la dureté et la résistance voulues. Un acier seulement trempé est trop dur et trop fragile : il est presque toujours revenu ensuite.
Le recuit et la normalisation, eux, corrigent la structure irrégulière et les contraintes laissées par le forgeage ou le soudage, et préparent la matière pour l'étape suivante. Leur rôle principal est le plus souvent de mettre la matière dans un état facile à travailler en cours de fabrication, plutôt que de fixer la dureté finale. Les sections suivantes détaillent chaque traitement.
Trempe (yakiire, HQ) : durcir par refroidissement rapide
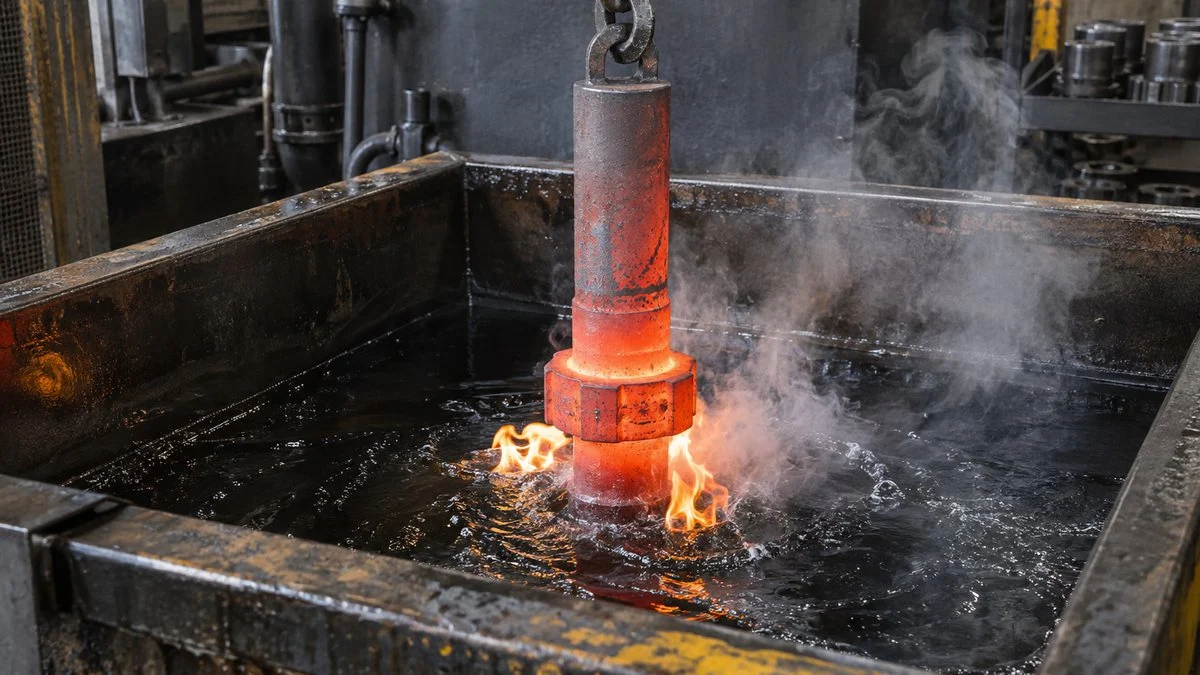
La trempe consiste à chauffer l'acier au-dessus de la température de transformation pour former de l'austénite, puis à le refroidir rapidement dans l'eau ou l'huile. La JIS G 0201 la définit comme un refroidissement d'un produit sidérurgique plus rapide que dans l'air calme. L'objectif est de rendre l'acier dur et résistant.
Avec un refroidissement rapide, le carbone dissous dans l'austénite n'a pas le temps de migrer et reste piégé dans le cristal, qui se transforme en martensite dure. Engrenages, arbres, outils de coupe, outillages et bien d'autres pièces qui doivent résister à l'usure ou supporter de fortes charges passent par ce traitement.
Le chauffage forme de l'austénite, la trempe forme de la martensite, et le revenu la transforme en une structure plus tenace.
Remarque : un refroidissement lent ne forme pas de martensite. L'acier revient à ferrite + perlite (recuit, normalisation).
Température de trempe : juste au-dessus du point de transformation
Plus chaud ne veut pas dire mieux. Selon l'association Tobu, la température de trempe idéale du S45C est de 820–870 °C, soit 30 à 50 °C au-dessus de sa température de transformation d'environ 780 °C. Pour les grosses pièces, ou lorsque le milieu de trempe a un pouvoir de refroidissement plus faible, une température vers le haut de la plage facilite le durcissement.
À l'inverse, une surchauffe grossit les grains et produit une martensite grossière, ce qui rend les tapures de trempe (fissures apparues pendant la trempe) plus probables. La même source cite la trempe du S45C depuis 950 °C comme une condition inadaptée.
Milieux de trempe, effet de masse et trempabilité
Le milieu de trempe fixe la vitesse de refroidissement. Le pouvoir de refroidissement se classe en général ainsi : eau, puis bain de sels, puis huile. Mais plus le refroidissement est rapide, plus l'écart de température entre la surface et le cœur est grand, et plus le risque de déformation et de fissuration augmente. Choisir un milieu qui équilibre dureté et résistance à la fissuration selon la nuance et la forme, c'est tout le savoir-faire du traiteur thermique.
L'effet de masse compte tout autant. La JIS G 0201 le définit comme la variation de la profondeur de durcissement avec la masse ou la section de la pièce. En pratique, une pièce épaisse refroidit plus lentement à cœur et durcit moins en profondeur.
Les aciers à forte trempabilité (aptitude à se transformer en martensite) compensent ce défaut. Une section que l'on ne peut pas tremper à cœur dans un acier au carbone comme le S45C peut l'être dans un acier allié au chrome-molybdène comme le SCM435, généralement rapproché du 34CrMo4 (1.7220) côté européen (certains tableaux citent aussi le 42CrMo4 : à confirmer avec le fournisseur). C'est l'une des raisons pour lesquelles les plans japonais spécifient un acier allié pour les pièces de gros diamètre et de haute résistance.
Tapures de trempe et déformations
La trempe s'accompagne d'une variation de volume de l'acier et laisse de fortes contraintes internes. Des décrochements brusques, des angles vifs ou de grandes différences d'épaisseur concentrent ces contraintes et augmentent le risque de tapures ou de gauchissement.
Les pièces destinées à la trempe doivent donc être conçues avec des angles arrondis et des différences d'épaisseur réduites. Une pièce laissée telle quelle après la trempe peut aussi voir ses fissures progresser ou sa déformation s'aggraver sous l'effet des contraintes internes ; la règle de base est donc de faire le revenu le plus tôt possible après la trempe.
Revenu (yakimodoshi, HT) : la ténacité après la trempe
Le revenu consiste à réchauffer l'acier trempé à une température inférieure à la température de transformation, à l'y maintenir, puis à le refroidir. La JIS G 0201 le définit comme un traitement thermique, généralement après durcissement par trempe, dans lequel l'acier est maintenu une ou plusieurs fois à une température donnée puis refroidi à une vitesse adaptée.
La martensite brute de trempe est très dure, mais aussi fragile et chargée de contraintes internes. Le revenu abaisse la dureté au niveau requis et apporte en échange de la ténacité. Plus la température de revenu est élevée, plus la dureté et la résistance à la traction diminuent, et plus l'allongement et la striction augmentent.
Les basses températures conservent la dureté, les hautes favorisent la ténacité, et une plage intermédiaire est à éviter.
Remarque : valeurs indicatives de Keyence, de l'association Tobu et de Kotobank (fragilité de revenu). La température adaptée dépend de la nuance.
Revenu à basse température : pour les pièces qui doivent rester dures
Le revenu à basse température se fait à environ 150–200 °C. Il abaisse à peine la dureté, mais atténue la fragilité et la sensibilité à la fissuration laissées par la trempe. On l'utilise pour les pièces où la dureté passe avant tout : outils de coupe, outillages, pièces résistant à l'usure. Les aciers à outils au carbone (nuances JIS SK), par exemple, sont généralement revenus à 150–200 °C.
Le SKD11, un acier à outils pour travail à froid très utilisé dans les outillages de découpe et d'emboutissage, et généralement rapproché du X153CrMoV12 (1.2379) ou de l'AISI D2, est revenu à 150–200 °C lorsque la résistance à l'usure est prioritaire, et à 500–550 °C lorsque c'est la ténacité. Une même nuance peut donc être revenue à des températures très différentes selon l'application.
Dans les aciers à outils fortement alliés comme le SKD11, un peu d'austénite résiduelle (austénite qui ne s'est pas transformée en martensite) subsiste toujours après la trempe. Elle peut provoquer des variations dimensionnelles dans le temps ; les traiteurs thermiques la stabilisent donc par un traitement par le froid (subzéro) à 0 °C ou moins avant le revenu à basse température, ou en répétant au moins deux fois le revenu à haute température.
Revenu à haute température et bonification (chōshitsu)
Les aciers de construction mécanique sont normalement revenus à haute température, entre 500 et 650 °C. Au Japon, une trempe suivie d'un revenu à haute température s'appelle 調質 (chōshitsu). La JIS G 0201 en donne l'équivalent anglais « thermal refining » et le définit comme un revenu à environ 400 °C ou plus après trempe. En français, on parle de trempe + revenu, ou de bonification ; sur les plans et dans les cahiers des charges, mieux vaut écrire la séquence et la plage de dureté plutôt que de s'en remettre au seul mot.
Un acier bonifié est moins dur qu'un acier brut de trempe, mais il offre un excellent équilibre entre résistance et ténacité et supporte bien les chocs et les charges répétées. La structure obtenue par un revenu vers 550 °C s'appelle la sorbite ; elle est considérée comme la structure standard des aciers de construction mécanique bonifiés. De nombreuses pièces très sollicitées, comme les arbres, les engrenages et les vis, sont réalisées en matière trempée et revenue.
Plages de température à éviter
La dureté ne diminue pas de façon simplement linéaire quand la température de revenu augmente. Lorsqu'un acier au carbone est revenu vers 300 °C, la fragilisation au revenu à basse température le rend plus sensible aux chocs ; on évite donc en général les températures situées entre les deux plages de revenu.
Il existe aussi une fragilisation au revenu à haute température, vers 450–550 °C, attribuée à la ségrégation d'impuretés aux joints de grains. L'ajout de molybdène est connu pour la réduire, ce qui compte parmi les raisons de choisir un acier allié contenant du Mo.
Recuit (yakinamashi, HA) : adoucir pour usiner
Le recuit consiste à chauffer l'acier, à le maintenir en température, puis à le refroidir lentement, généralement dans le four. C'est l'opposé de la trempe : son but principal est d'adoucir l'acier pour faciliter l'usinage, ou d'éliminer les contraintes internes. Sur les plans, il porte le symbole HA.
Il existe plusieurs types de recuit selon l'objectif, et leurs températures de chauffage vont de valeurs supérieures à inférieures à la température de transformation. Une note qui indique seulement « recuit » ne dit pas au traiteur thermique ce que vous voulez : précisez de quel type de recuit il s'agit.
Tous trois s'appellent recuit, mais la température de chauffage et le but visé diffèrent beaucoup.
Recuit complet
Le recuit complet chauffe l'acier à 30 à 50 °C au-dessus de la température de transformation pour former de l'austénite, puis le refroidit lentement. À titre indicatif, un acier au carbone refroidit dans le four, et un acier allié à 20 °C par heure au plus. Une fois descendu à 500 °C ou moins, il peut être refroidi à l'air.
On obtient une structure tendre de ferrite et de perlite bien réparties. Le recuit complet sert, par exemple, à ramener une pièce forgée dure et hétérogène à un état qui s'usine facilement.
Recuit de globulisation
Le recuit de globulisation maintient l'acier longtemps près de la température de transformation, pour que les carbures se rassemblent en particules arrondies. Des carbures restés en lamelles ou en réseau usent vite les outils de coupe et rendent l'acier sujet à la fissuration lors du forgeage ou du pliage à froid.
Avec des carbures globulaires, le même acier s'usine et se met en forme bien mieux, et réagit de façon plus régulière à la trempe qui suit. Ce procédé est particulièrement courant pour les aciers à outils à haute teneur en carbone et les aciers pour roulements.
Recuit de détente
Le recuit de détente chauffe l'acier à une température inférieure à la température de transformation et le refroidit lentement pour réduire les contraintes résiduelles. Il élimine les contraintes dues au soudage, à l'ébauche ou à la déformation à froid sans modifier beaucoup la structure.
Si une pièce contient encore des contraintes résiduelles lors de l'usinage de finition, elle peut se gauchir après la coupe ou changer de dimensions en service. Pour les structures soudées et les pièces à tolérances serrées, un recuit de détente avant la finition évite ce type de dérive dimensionnelle.
Normalisation (yakinarashi, HNR) : affiner le grain
La normalisation consiste à chauffer l'acier au-dessus de la température de transformation pour former de l'austénite, puis à le refroidir à l'air. La JIS G 0201 la définit de la même façon : un traitement thermique où l'acier est refroidi à l'air après austénitisation. Sur les plans, elle s'écrit HNR.
Un acier forgé ou laminé à haute température a des grains grossiers et une structure qui varie d'un endroit à l'autre. La normalisation l'affine en une structure fine et homogène et ramène l'acier à un état « de référence ». Un traiteur thermique donne en exemple 900–930 °C suivi d'un refroidissement à l'air.
Les noms japonais ne diffèrent que d'une syllabe, mais le mode de refroidissement change la dureté finale et le domaine d'emploi.
Remarque : la dureté après normalisation dépend de la teneur en carbone.
Quand choisir la normalisation plutôt que le recuit
La normalisation se refroidit à l'air : elle refroidit donc plus vite que le recuit complet dans le four et laisse une structure plus fine. Résultat : l'acier normalisé est plus dur que l'acier recuit complet, avec un bon équilibre entre résistance et usinabilité.
En pratique, on choisit généralement le recuit quand la facilité d'usinage passe avant tout. On choisit la normalisation quand on veut une structure affinée pour que la trempe suivante donne des résultats réguliers, ou quand la pièce doit avoir une certaine résistance sans trempe complète. Comme l'acier n'a pas à refroidir dans le four, la normalisation demande aussi moins de temps de traitement et de capacité de four.
La normalisation comme traitement préalable à la trempe
Si une pièce forgée à structure grossière va directement à la trempe, la dureté peut varier, et les tapures ou les déformations deviennent plus probables. Une séquence courante consiste à normaliser d'abord la pièce forgée, à l'usiner, puis à la tremper et à la revenir.
La normalisation peut être le traitement thermique final, mais elle sert plus souvent de préparation qui facilite l'étape suivante.
Où le traitement thermique intervient dans la gamme
Une même pièce subit souvent plusieurs de ces traitements. Un arbre ou un engrenage forgé, par exemple, est normalisé ou recuit à l'état de matière brute, trempé et revenu après l'ébauche, puis fini par rectification. Chaque traitement joue son rôle à une étape différente, comme le montre la figure 7.
Les traitements qui conditionnent la matière et ceux qui créent les performances interviennent à des étapes différentes.
Remarque : les structures soudées et les pièces de précision peuvent recevoir un recuit de détente avant la finition. L'ordre des étapes varie selon la pièce et l'entreprise.
La trempe déforme légèrement une pièce et la rend difficile à couper. L'approche standard consiste à laisser une surépaisseur de finition sur les surfaces à tolérances serrées et à les rectifier à la cote après le traitement thermique. Quelles cotes sont terminées avant le traitement thermique et lesquelles après, c'est un point que les méthodes (production) et le bureau d'études arrêtent ensemble.
Comment le traitement thermique est indiqué sur le plan
Le traitement thermique est généralement indiqué par des symboles sur le plan ou la gamme, avec les symboles JIS B 0122 du tableau placé au début de ce guide. À côté du symbole, la plupart des plans donnent la plage de dureté exigée après traitement thermique, par exemple HRC 50–55. La raison est simple : c'est la dureté finale, plus que la méthode employée pour l'atteindre, que le contrôle à réception vérifie.
Pour les plans que vous établissez vous-même, la norme ISO 15787 (reprise en norme NF EN ISO 15787) définit la manière de présenter l'état final des pièces ferreuses traitées thermiquement ; en cas de doute sur la présentation, demandez à votre client quelle convention il attend.
Le durcissement superficiel est une indication distincte
Les quatre traitements de ce guide sont des traitements thermiques à cœur, qui chauffent toute la pièce. Quand seule la surface doit être dure, comme les flancs de dents d'engrenage ou les portées coulissantes d'un arbre, et que le cœur doit rester tenace, le plan demande à la place un durcissement superficiel : trempe par induction, trempe à la flamme, cémentation ou nitruration. La JIS B 0122 leur attribue des symboles propres, comme HQI pour la trempe par induction et HNT pour la nitruration.
Le durcissement superficiel est parfois rangé parmi les traitements de surface, aux côtés des dépôts électrolytiques et de la peinture. Décider d'abord si toute la pièce doit être dure ou seulement sa surface évite des coûts inutiles et donne les bonnes performances.
Ce qu'il faut confirmer avec votre fournisseur japonais ou votre traiteur thermique
Le traitement thermique est souvent sous-traité à un traiteur thermique spécialisé. Que vous passiez cette commande ou que vous receviez des pièces d'un fournisseur japonais, s'entendre dès le départ sur les points ci-dessous évite les litiges au contrôle.
- Nuance d'acier. La nuance JIS exacte (par exemple S45C ou SCM435). Si vous prévoyez une nuance européenne proche, comme le C45 (1.0503), obtenez une approbation écrite, car la réponse au traitement thermique dépend de la composition réelle.
- Type de traitement. HQ-HT, HNR ou HA ; pour le recuit, de quel type il s'agit (complet, de globulisation ou de détente). Si le plan indique seulement 調質 (chōshitsu), demandez la dureté visée ou la plage de revenu.
- Plage de dureté exigée. L'échelle et la plage, par exemple HRC 50–55.
- Emplacement des mesures de dureté. À cause de l'effet de masse, les sections épaisses et minces ne durcissent pas de la même façon. Précisez quelle zone doit atteindre quelle valeur HRC.
- Zones où déformation ou fissures sont critiques. Alésages, angles vifs et parois minces auxquels le traiteur thermique doit faire attention.
- Surépaisseur de finition. Quelles surfaces sont rectifiées après traitement thermique, et quelle surépaisseur est laissée.
- Documents. Si vous avez besoin, avec l'expédition, d'un relevé de contrôle de dureté ou d'un certificat de traitement thermique, en plus du certificat matière (par exemple un certificat de réception 3.1 selon la NF EN 10204).
Voici un modèle de demande à adapter (la pièce, la nuance et les valeurs sont fictives) :
Objet : traitement thermique du plan n° XXX-1234 (arbre, S45C)
Nous étudions la note de traitement thermique « HQ-HT, HRC 50–55 » du plan XXX-1234. Pouvez-vous nous confirmer les points suivants ?
- Où la dureté doit-elle être mesurée (emplacement et nombre de points) ? La plage s'applique-t-elle aussi à la section de grand diamètre ?
- Quelles surfaces seront rectifiées après le traitement thermique, et quelle surépaisseur de finition devons-nous laisser ?
- Existe-t-il des zones où la déformation ou la fissuration est particulièrement à craindre ?
- Pouvons-nous utiliser du C45 (1.0503) à la place du S45C si l'exigence de dureté est respectée ?
- Quel document de contrôle exigez-vous avec chaque expédition ?
Nous vous remercions de votre aide.
Limites de ce guide
- Les températures indiquées sont des valeurs générales, surtout pour un acier à carbone moyen comme le S45C. Les conditions adaptées dépendent de la nuance, de la section, du four et du milieu de trempe, et c'est le traiteur thermique qui les fixe.
- Ce guide n'est pas une instruction de travail. Le traitement thermique implique des hautes températures, des huiles de trempe et des atmosphères de four : les procédures et les règles de sécurité propres au traiteur thermique s'appliquent.
- Les correspondances de nuances telles que S45C/C45 (1.0503), SCM435/34CrMo4 (1.7220) ou 42CrMo4, et SKD11/X153CrMoV12 (1.2379) ou AISI D2 sont des rapprochements courants, pas des spécifications identiques. Faites confirmer toute substitution par le client ou le bureau d'études.
- L'usage des symboles peut varier selon l'entreprise. Certains plans emploient des abréviations internes ou des mots à la place des symboles JIS : vérifiez les notes du plan ou posez la question en cas de doute.
- Le durcissement superficiel, les aciers inoxydables, les aciers à outils et les métaux non ferreux ont leurs propres conditions et ne sont qu'effleurés ici.
Résumé
- Sur les plans japonais, HQ = trempe, HT = revenu, HA = recuit et HNR = normalisation (JIS B 0122). HQ-HT signifie trempe + revenu.
- Le traitement thermique modifie la structure et les propriétés de l'acier par la combinaison de la température de chauffage et de la vitesse de refroidissement.
- La trempe durcit l'acier par refroidissement rapide depuis une température supérieure à la température de transformation. Le revenu ajuste ensuite la dureté et apporte de la ténacité.
- Le revenu se fait à basse température (150–200 °C) ou à haute température (500–650 °C, chōshitsu ou bonification). On évite les températures voisines de 300 °C.
- Le recuit refroidit lentement dans le four pour adoucir l'acier et relâcher les contraintes. La normalisation refroidit à l'air pour affiner la structure, souvent en préparation de la trempe.
- Confirmez avec le côté japonais, avant la production, la nuance, le type de traitement, la plage de dureté, l'emplacement des mesures et les zones critiques.
FAQ
Que signifie HQ-HT sur un plan japonais ?
HQ-HT signifie trempe, puis revenu. HQ est le symbole JIS B 0122 de la trempe (yakiire) et HT celui du revenu (yakimodoshi). Le plan donne généralement à côté la plage de dureté exigée, par exemple HRC 50–55.
Qu'est-ce que le chōshitsu (調質) en traitement thermique ?
Le chōshitsu est une trempe suivie d'un revenu à température relativement élevée, typiquement 500–650 °C pour un acier de construction mécanique. La JIS G 0201 l'appelle « thermal refining ». En français, on parle de trempe + revenu (bonification).
Quelle est la différence entre le recuit et la normalisation ?
La différence principale est le refroidissement. Le recuit refroidit lentement dans le four et donne l'acier le plus tendre et le plus facile à usiner. La normalisation refroidit à l'air, ce qui donne une structure plus fine, ainsi qu'une dureté et une résistance supérieures à celles du recuit complet.
Pourquoi faut-il revenir l'acier après la trempe ?
La martensite brute de trempe est très dure mais fragile et pleine de contraintes internes ; si on la laisse ainsi, elle peut se fissurer ou se déformer. Le revenu abaisse la dureté au niveau requis et apporte de la ténacité : il doit suivre la trempe le plus tôt possible.
Le S45C est-il identique au C45 (1.0503) ?
Le S45C est généralement rapproché du C45 (1.0503) de la NF EN ISO 683-1 (ex-EN 10083-2) et de l'AISI 1045, mais les normes ne sont pas identiques. Si vous souhaitez remplacer le S45C par du C45, obtenez une approbation écrite et vérifiez que la dureté spécifiée reste exigée et contrôlée.
Sources
- Définitions de la trempe, du revenu, de la normalisation, du recuit, du chōshitsu (thermal refining), de l'effet de masse et de la trempabilité : JIS G 0201:2000, terminologie de l'acier (traitement thermique) (en japonais)
- Symboles de procédés de traitement thermique : JIS B 0122:1978, symboles de procédés de travail des métaux (en japonais) ; tableau des symboles reproduit dans Yura Sansyo, « Traitement thermique : types et symboles » (en japonais, PDF)
- Température de trempe du S45C, milieux de trempe, température de revenu et structure bonifiée : Association Tobu (traitement thermique des métaux), « Trempe et revenu des aciers de construction mécanique » (en japonais)
- Plages de revenu et types de recuit : Keyence, « Trempe, revenu, recuit et normalisation » (en japonais)
- Recuit complet et normalisation : MonotaRO, « Les rôles du recuit complet et de la normalisation » (en japonais)
- Revenu des aciers à outils, austénite résiduelle et traitement par le froid : MonotaRO, « Évolution de la structure à la trempe et au revenu » (en japonais)
- Structures de traitement thermique, dont la martensite : Proterial Specialty Steel, « Structures de traitement thermique » (en japonais)
- Conditions de bonification, de normalisation et de recuit : Nagato, « Bonification, normalisation, recuit » (en japonais)
- Pourquoi le revenu suit rapidement la trempe, et plages de revenu : « Traitement thermique de l'acier : revenu, notions de base » (en japonais)
- Plages de température de la fragilité de revenu : Kotobank, « Fragilité de revenu » (en japonais)
- Vocabulaire français du traitement thermique (NF EN 10052) : A3M, « Les traitements thermiques des aciers »
- Présentation des pièces ferreuses traitées thermiquement sur les plans : ISO 15787, Technical product documentation — Heat-treated ferrous parts
- Rapprochement S45C / C45 (1.0503) / AISI 1045 : Siderticino, fiche technique C45 ; Rapid Protos, « S45C carbon steel » ; tableau JIS/EN : MISUMI, tableau des métaux JIS – EN
Article original en japonaisCe guide est adapté d’un article de MONOSCOPE écrit pour les lecteurs au Japon : 焼入れ・焼戻し・焼なまし・焼ならしの違い|鋼の熱処理の基本と使い分け
À propos de la rédaction
 Rédaction de MONOSCOPEFOUNDER & EDITOR
Une dizaine d’années chez un fabricant d’équipements industriels et dans une société d’ingénierie d’usines, à la proposition, à la conception et à la mise en service d’équipements, puis un passage au marketing numérique. Aujourd’hui, conseil web auprès de fabricants B2B pour les aider à expliquer clairement leurs produits et leurs technologies. Titulaire des licences nationales japonaises d’Energy Manager et d’ingénieur électricien en chef de troisième classe.
Un blog d’ingénierie tenu depuis 2017 (plus de 500 articles) et une chaîne YouTube en japonais d’environ 20 000 abonnés. Chaque guide est rédigé du point de vue de l’atelier japonais et vérifié au regard des normes citées.


