Tôi, ram, ủ, thường hóa thép: ký hiệu HQ-HT trên bản vẽ JIS
Hãy hình dung một tình huống điển hình (giả định): bản vẽ trục của Nhật ghi vật liệu S45C, kèm một dòng ngắn HQ-HT, HRC 50–55. Một bản vẽ khác chỉ ghi 調質 (choshitsu). Nếu bạn đang mua chi tiết trong nước, kiểm tra lô hàng nhập, hoặc báo giá cho đơn vị nhiệt luyện, bạn cần hiểu chính xác những dòng này yêu cầu gì.
Đó là các ghi chú nhiệt luyện. HQ, HT, HA và HNR là ký hiệu quá trình theo JIS (Tiêu chuẩn công nghiệp Nhật Bản) cho tôi, ram, ủ và thường hóa, bốn phương pháp nhiệt luyện cơ bản của thép. Bài này có bảng tra nhanh ký hiệu và thuật ngữ tiếng Nhật, giải thích từng phương pháp làm gì và dùng khi nào. Cuối bài là danh sách cần xác nhận và một mẫu email để gửi cho nhà cung cấp Nhật hoặc đơn vị nhiệt luyện.
Mục lục
- Ký hiệu nhiệt luyện trên bản vẽ Nhật
- Nhiệt luyện làm gì với thép
- So sánh tôi, ram, ủ và thường hóa
- Tôi (yakiire, HQ): làm nguội nhanh để thép cứng
- Ram (yakimodoshi, HT): tạo độ dai sau khi tôi
- Ủ (yakinamashi, HA): làm mềm để dễ gia công
- Thường hóa (yakinarashi, HNR): làm mịn hạt
- Nhiệt luyện nằm ở đâu trong quy trình
- Cần xác nhận gì với nhà cung cấp Nhật hoặc đơn vị nhiệt luyện
- Giới hạn của bài viết này
- Tóm tắt
- Câu hỏi thường gặp
- Nguồn tham khảo
Ký hiệu nhiệt luyện trên bản vẽ Nhật
JIS B 0122 (Ký hiệu phương pháp gia công kim loại) dùng chữ H cho nhiệt luyện, theo sau là các chữ chỉ quá trình cụ thể. Bản vẽ và phiếu quy trình của Nhật nối các ký hiệu bằng dấu gạch ngang để thể hiện thứ tự: "HQ-HT" nghĩa là tôi rồi ram. Tiêu chuẩn cũng cho phép bỏ chữ H đầu khi không gây nhầm với ký hiệu gia công khác.
| Ký hiệu | Thuật ngữ tiếng Nhật | Thuật ngữ tiếng Việt | Làm gì |
|---|---|---|---|
| HQ | 焼入れ (yakiire) | Tôi (quenching) | Nung lên trên nhiệt độ chuyển biến rồi làm nguội nhanh để thép cứng |
| HT | 焼戻し (yakimodoshi) | Ram (tempering) | Nung lại thép đã tôi ở nhiệt độ thấp hơn nhiệt độ chuyển biến, đổi bớt độ cứng lấy độ dai |
| HA | 焼なまし (yakinamashi) | Ủ (annealing) | Nung rồi để nguội chậm trong lò, làm thép mềm hoặc khử ứng suất |
| HNR | 焼ならし (yakinarashi) | Thường hóa (normalizing) | Nung lên trên nhiệt độ chuyển biến rồi nguội trong không khí, làm tổ chức mịn và đồng đều |
| HQ-HT | 焼入れ焼戻し (yakiire yakimodoshi) | Tôi + ram (Q&T) | Cặp thường dùng: tôi cứng rồi ram |
| (chỉ ghi bằng chữ) | 調質 (choshitsu) | Tôi cải thiện (thermal refining, tôi + ram cao) | Tôi rồi ram ở nhiệt độ tương đối cao để vừa bền vừa dai |
Một số biến thể thêm chữ thứ ba. Các sổ tay của nhà cung cấp có chép lại bảng JIS B 0122 liệt kê, ví dụ, HAF (ủ hoàn toàn), HAS (ủ cầu hóa), HAR (ủ khử ứng suất), HQI (tôi cao tần), HQF (tôi ngọn lửa), HNT (thấm nitơ) và HSZ (xử lý lạnh, sub-zero). Ký hiệu cho tôi bề mặt được nói ở phần sau của bài.
Hai từ tiếng Nhật nữa thường đi kèm các ký hiệu này. 熱処理 (netsu shori) đơn giản là nhiệt luyện, còn 硬さ (katasa) là độ cứng, thường theo sau là một khoảng giá trị như HRC 50–55. Nếu bạn mới làm quen với bản vẽ Nhật nói chung, xem thêm bài về cách đọc bản vẽ kỹ thuật Nhật Bản.
Nhiệt luyện làm gì với thép
Nhiệt luyện thay đổi tổ chức bên trong và tính chất của kim loại bằng cách nung, giữ nhiệt và làm nguội, mà không đổi hình dạng. Khác với gia công cắt gọt hay dập, chi tiết nhìn gần như không đổi. Vì vậy chỉ có thể đánh giá kết quả bằng thử độ cứng và kiểm tra nứt.
Thép đổi được tính chất nhờ nhiệt luyện vì cách sắp xếp tinh thể sắt thay đổi theo nhiệt độ. Ở nhiệt độ thường, thép cacbon gồm ferit mềm và peclit, là lớp xen kẽ giữa ferit và xêmentit (hợp chất sắt–cacbon). Khi nung lên trên nhiệt độ chuyển biến (変態点, hentaiten; còn gọi là điểm tới hạn), thép chuyển thành austenit, tổ chức trong đó cacbon hòa tan vào sắt.
Điều xảy ra tiếp theo phụ thuộc vào tốc độ làm nguội. Nguội chậm thì thép trở lại ferit và peclit mềm. Nguội nhanh thì cacbon không kịp thoát ra mà bị giữ lại, tạo thành martensit cứng. Đó là quy luật cơ bản của nhiệt luyện: làm nguội càng nhanh thì tổ chức càng cứng.
Thép có được nung lên trên nhiệt độ chuyển biến hay không, và nguội nhanh hay chậm, quyết định đó là phương pháp nào.
Lưu ý: Nhiệt độ chuyển biến phụ thuộc hàm lượng cacbon và nguyên tố hợp kim. Với S45C, khoảng 780°C.
Đặt bốn phương pháp lên hai trục này như Hình 1 sẽ giúp tránh nhầm lẫn. Trong tiếng Nhật, ủ (yakinamashi) và thường hóa (yakinarashi) chỉ khác nhau một âm tiết. Điểm khác chính giữa hai phương pháp này là cách làm nguội thép.
So sánh tôi, ram, ủ và thường hóa
Hình 2 so sánh bốn phương pháp cạnh nhau. Nhiệt độ là giá trị điển hình cho thép cacbon trung bình dùng chế tạo máy như S45C. Mác này thường được liệt kê là tương đương gần với AISI 1045 và EN C45; ở Việt Nam bạn cũng sẽ gặp cách gọi C45 hoặc "thép 45". Điều kiện thực tế do đơn vị nhiệt luyện quyết định, dựa trên mác thép, kích thước chi tiết và độ cứng yêu cầu.
Chia thành hai nhóm: tôi và ram làm thép cứng, còn ủ và thường hóa chuẩn bị tổ chức cho thép.
Lưu ý: Nhiệt độ là giá trị tham khảo chung từ Hiệp hội Công nghiệp Nhiệt luyện Kim loại Tobu, Keyence và các trang kỹ thuật của đơn vị nhiệt luyện. Ký hiệu theo JIS B 0122.
Cặp làm cứng và cặp chuẩn bị tổ chức
Dễ nhớ nhất là chia bốn phương pháp thành hai cặp. Tôi và ram phối hợp để cho chi tiết độ cứng và độ bền cần thiết. Thép mới tôi quá cứng và giòn, nên hầu như luôn phải ram sau đó.
Ngược lại, ủ và thường hóa sửa tổ chức không đều và ứng suất do rèn hoặc hàn để lại, rồi chuẩn bị vật liệu cho bước sau. Vai trò chính của chúng thường là đưa vật liệu về trạng thái dễ gia công trong quá trình sản xuất, chứ không phải tạo ra độ cứng cuối cùng. Các phần dưới đây đi qua từng phương pháp.
Tôi (yakiire, HQ): làm nguội nhanh để thép cứng
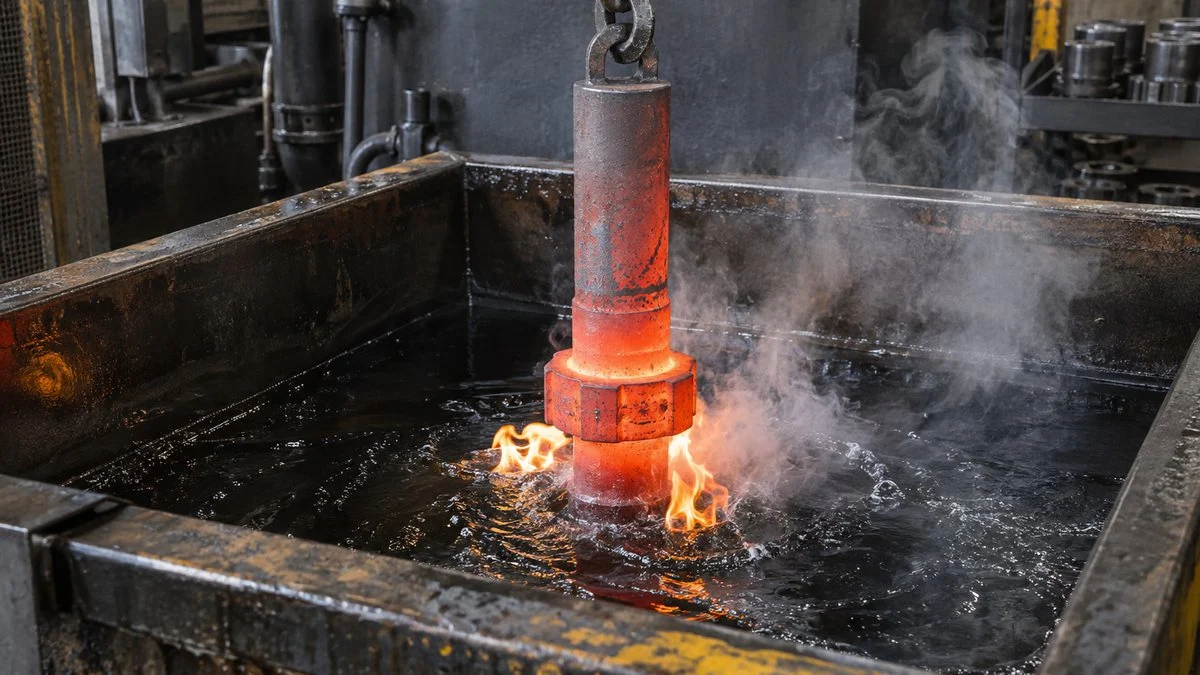
Tôi là nung thép lên trên nhiệt độ chuyển biến để tạo austenit, rồi làm nguội nhanh trong nước hoặc dầu. JIS G 0201 định nghĩa đây là thao tác làm nguội sản phẩm thép nhanh hơn trong không khí tĩnh. Mục đích là làm thép cứng và bền.
Khi nguội nhanh, cacbon hòa tan trong austenit không kịp thoát ra và bị giữ lại trong tinh thể, tạo thành martensit cứng. Bánh răng, trục, dụng cụ cắt, khuôn và nhiều chi tiết phải chịu mài mòn hoặc tải trọng lớn đều trải qua quá trình này.
Nung tạo austenit, tôi tạo martensit, ram chuyển martensit thành tổ chức dai hơn.
Lưu ý: Làm nguội chậm sẽ không tạo martensit. Thép trở lại ferit + peclit (ủ, thường hóa).
Nhiệt độ tôi: cao hơn điểm chuyển biến một chút
Nung càng cao không có nghĩa là càng tốt. Theo Hiệp hội Công nghiệp Nhiệt luyện Kim loại Tobu, nhiệt độ tôi lý tưởng của S45C là 820–870°C, tức cao hơn nhiệt độ chuyển biến (khoảng 780°C) 30–50°C. Với chi tiết lớn, hoặc khi môi trường tôi có khả năng làm nguội thấp, chọn nhiệt độ ở phía cao sẽ giúp thép dễ tôi hơn.
Ngược lại, nung quá nhiệt làm hạt thô đi và tạo martensit thô, nên dễ nứt khi tôi hơn. Cũng nguồn đó nêu việc tôi S45C từ 950°C là điều kiện không phù hợp.
Môi trường tôi, hiệu ứng khối lượng và độ thấm tôi
Môi trường tôi quyết định tốc độ nguội. Khả năng làm nguội thường được xếp theo thứ tự nước, muối nóng chảy, rồi dầu. Tuy nhiên nguội càng nhanh thì chênh lệch nhiệt độ giữa bề mặt và lõi càng lớn, kéo theo nguy cơ biến dạng và nứt. Chọn môi trường tôi cân bằng giữa độ cứng và khả năng chống nứt cho từng mác thép và hình dạng là chỗ thể hiện tay nghề của đơn vị nhiệt luyện.
Hiệu ứng khối lượng (mass effect) cũng quan trọng không kém. JIS G 0201 định nghĩa đó là mức độ thay đổi chiều sâu lớp cứng khi tôi theo khối lượng hoặc kích thước tiết diện của chi tiết. Trên thực tế, chi tiết càng dày thì lõi nguội càng chậm và càng khó cứng sâu.
Thép có độ thấm tôi cao (mức dễ chuyển sang martensit) bù lại nhược điểm này. Với một kích thước mà thép cacbon như S45C không tôi thấu được đến lõi, thép hợp kim crom–molipden như SCM435 (bảng của nhà cung cấp thường ghi tương đương AISI 4135 hoặc 4137) có thể tôi được. Đó là một lý do bản vẽ Nhật chỉ định thép hợp kim cho chi tiết đường kính lớn, chịu lực cao.
Nứt khi tôi và biến dạng
Tôi làm thể tích thép thay đổi và để lại ứng suất bên trong lớn. Các bậc đột ngột, góc nhọn hoặc chênh lệch chiều dày lớn làm ứng suất tập trung, tăng nguy cơ nứt khi tôi hoặc cong vênh.
Vì vậy chi tiết sẽ tôi nên được thiết kế với góc lượn và chênh lệch chiều dày nhỏ. Nếu để chi tiết sau khi tôi mà không ram, ứng suất bên trong còn có thể làm vết nứt phát triển hoặc biến dạng nặng thêm. Nguyên tắc cơ bản là ram càng sớm càng tốt sau khi tôi.
Ram (yakimodoshi, HT): tạo độ dai sau khi tôi
Ram là nung lại thép đã tôi đến nhiệt độ thấp hơn nhiệt độ chuyển biến, giữ nhiệt rồi làm nguội. JIS G 0201 định nghĩa đây là phương pháp nhiệt luyện, thường sau khi tôi cứng, trong đó thép được giữ đều nhiệt một lần trở lên ở nhiệt độ xác định rồi làm nguội với tốc độ thích hợp.
Martensit mới tôi rất cứng, nhưng giòn và mang ứng suất bên trong. Ram hạ độ cứng xuống mức yêu cầu và đổi lại cho thép độ dai. Nhiệt độ ram càng cao thì độ cứng và giới hạn bền kéo càng thấp, còn độ giãn dài và độ thắt tiết diện càng lớn.
Nhiệt độ thấp giữ độ cứng, nhiệt độ cao ưu tiên độ dai, và có một khoảng ở giữa nên tránh.
Lưu ý: Giá trị tham khảo từ Keyence, Hiệp hội Công nghiệp Nhiệt luyện Kim loại Tobu và Kotobank (giòn ram). Nhiệt độ phù hợp tùy mác thép.
Ram thấp cho chi tiết phải giữ độ cứng
Ram thấp thực hiện ở khoảng 150–200°C. Nó hầu như không làm giảm độ cứng, nhưng giảm bớt độ giòn và độ nhạy nứt do tôi để lại. Phương pháp này dùng cho chi tiết ưu tiên độ cứng như dụng cụ cắt, dụng cụ, chi tiết chống mài mòn. Ví dụ, thép dụng cụ cacbon (nhóm SK theo JIS) thường được ram ở 150–200°C.
SKD11 là thép làm khuôn dùng nhiều trong khuôn và dập, thường được liệt kê tương đương AISI D2. Mác này được ram ở 150–200°C khi ưu tiên chống mài mòn, và ở 500–550°C khi ưu tiên độ dai. Cùng một mác thép có thể ram ở nhiệt độ rất khác nhau tùy ứng dụng.
Trong thép dụng cụ hợp kim cao như SKD11, sau khi tôi luôn còn một ít austenit dư (austenit chưa chuyển hết thành martensit). Austenit dư có thể gây thay đổi kích thước theo thời gian. Vì vậy đơn vị nhiệt luyện ổn định nó bằng xử lý lạnh (sub-zero) xuống 0°C hoặc thấp hơn trước khi ram thấp, hoặc bằng cách ram cao lặp lại hai lần trở lên.
Ram cao và tôi cải thiện (choshitsu)
Thép kết cấu chế tạo máy thường được ram ở nhiệt độ cao 500–650°C. Ở Nhật, tôi rồi ram cao được gọi là 調質 (choshitsu), tức "tôi cải thiện". JIS G 0201 ghi tên tiếng Anh là "thermal refining" và định nghĩa là ram ở khoảng 400°C trở lên sau khi tôi. Trong tiêu chuẩn tiếng Anh, cách gọi gần nhất là "quenched and tempered" (Q&T).
Thép đã tôi cải thiện không cứng bằng thép mới tôi, nhưng cân bằng rất tốt giữa độ bền và độ dai, chịu va đập và tải lặp tốt. Tổ chức thu được khi ram quanh 550°C gọi là xoocbit và được coi là tổ chức tiêu chuẩn của thép kết cấu đã tôi cải thiện. Nhiều chi tiết chịu lực như trục, bánh răng, bu lông được làm từ vật liệu tôi cải thiện.
Những khoảng nhiệt độ nên tránh
Độ cứng không giảm tuyến tính khi nhiệt độ ram tăng. Khi thép cacbon được ram quanh 300°C, giòn ram nhiệt độ thấp làm thép dễ bị tổn hại khi va đập hơn, nên khoảng nhiệt độ giữa ram thấp và ram cao thường được tránh.
Ngoài ra còn có giòn ram nhiệt độ cao ở khoảng 450–550°C, được cho là do tạp chất tập trung ở biên hạt. Thêm molipden được biết là làm giảm hiện tượng này, và đó là một trong những lý do chọn thép hợp kim chứa Mo.
Ủ (yakinamashi, HA): làm mềm để dễ gia công
Ủ là nung thép, giữ nhiệt rồi làm nguội chậm, thường là trong lò. Ngược với tôi, mục đích chính của ủ là làm thép mềm để dễ gia công, hoặc loại bỏ ứng suất bên trong. Trên bản vẽ, ủ mang ký hiệu HA.
Có nhiều loại ủ cho các mục đích khác nhau, và nhiệt độ nung của chúng trải từ trên đến dưới nhiệt độ chuyển biến. Ghi chú chỉ có chữ 焼なまし (ủ) thì đơn vị nhiệt luyện không biết bạn muốn gì, nên hãy nêu rõ loại ủ.
Cả ba đều gọi là ủ, nhưng nhiệt độ nung và mục tiêu rất khác nhau.
Ủ hoàn toàn
Ủ hoàn toàn nung thép cao hơn nhiệt độ chuyển biến 30–50°C để tạo austenit, rồi làm nguội chậm. Theo hướng dẫn chung, thép cacbon nguội theo lò, còn thép hợp kim nguội với tốc độ không quá 20°C mỗi giờ. Khi xuống đến 500°C hoặc thấp hơn thì có thể cho nguội trong không khí.
Kết quả là tổ chức mềm gồm ferit và peclit phân bố đều. Ủ hoàn toàn được dùng, chẳng hạn, để đưa phôi rèn cứng và không đồng đều về trạng thái dễ cắt gọt.
Ủ cầu hóa
Ủ cầu hóa giữ thép ở gần nhiệt độ chuyển biến trong thời gian dài để các cacbit tụ lại thành hạt tròn. Cacbit còn ở dạng lớp hoặc mạng làm dụng cụ cắt mòn nhanh, và làm thép dễ nứt khi rèn nguội hoặc uốn.
Khi cacbit đã cầu hóa, cùng một mác thép gia công cắt gọt và tạo hình tốt hơn nhiều, và phản ứng ổn định hơn với lần tôi sau đó. Phương pháp này đặc biệt phổ biến với thép dụng cụ và thép ổ lăn hàm lượng cacbon cao.
Ủ khử ứng suất
Ủ khử ứng suất nung thép đến nhiệt độ dưới nhiệt độ chuyển biến rồi làm nguội chậm để giảm ứng suất dư. Nó loại bỏ ứng suất do hàn, gia công thô hoặc biến dạng nguội mà không làm tổ chức thay đổi nhiều.
Nếu chi tiết còn ứng suất dư khi gia công tinh, nó có thể cong vênh sau khi cắt hoặc đổi kích thước khi sử dụng. Với kết cấu hàn và chi tiết dung sai chặt, nên ủ khử ứng suất trước khi gia công tinh để tránh sai lệch kích thước kiểu này.
Thường hóa (yakinarashi, HNR): làm mịn hạt
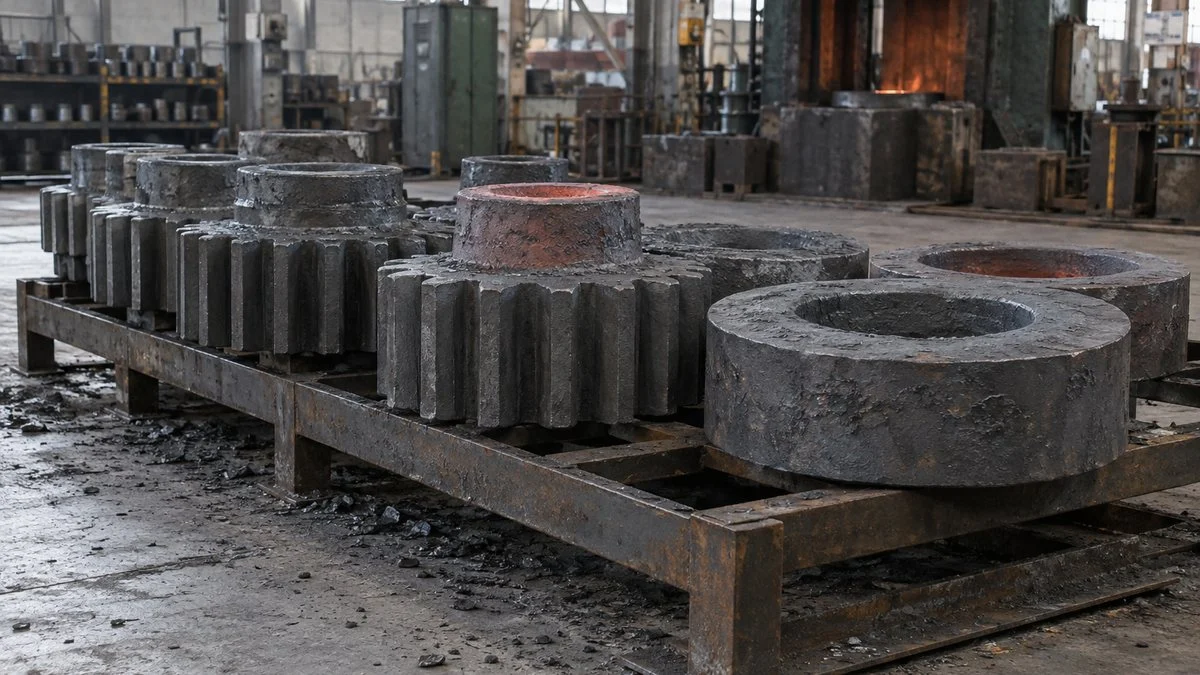
Thường hóa nung thép lên trên nhiệt độ chuyển biến để tạo austenit rồi làm nguội trong không khí. JIS G 0201 cũng định nghĩa đây là phương pháp nhiệt luyện trong đó thép được nguội trong không khí sau khi austenit hóa. Trên bản vẽ, nó được ghi là HNR.
Thép đã rèn hoặc cán ở nhiệt độ cao có hạt thô, và tổ chức khác nhau từ chỗ này sang chỗ khác. Thường hóa làm tổ chức đó mịn và đồng đều, đưa thép về trạng thái "tiêu chuẩn". Một đơn vị nhiệt luyện nêu ví dụ điều kiện là nung 900–930°C rồi nguội trong không khí.
Tên tiếng Nhật chỉ khác nhau một âm tiết, nhưng cách làm nguội làm thay đổi độ cứng cuối cùng và nơi dùng.
Lưu ý: Độ cứng sau thường hóa phụ thuộc hàm lượng cacbon.
Khi nào chọn thường hóa thay vì ủ
Vì thường hóa nguội trong không khí, tốc độ nguội nhanh hơn ủ hoàn toàn trong lò và để lại tổ chức mịn hơn. Kết quả là thép thường hóa cứng hơn thép ủ hoàn toàn, và có cân bằng tốt giữa độ bền và khả năng gia công cắt gọt.
Trong thực tế, khi ưu tiên số một là dễ cắt gọt thì thường chọn ủ. Thường hóa được dùng khi cần tổ chức mịn để lần tôi sau cho kết quả ổn định, hoặc khi chi tiết cần có độ bền nhất định nhưng không cần tôi cứng hoàn toàn. Vì thép không phải nguội trong lò, thường hóa còn tốn ít thời gian xử lý và ít chiếm lò hơn.
Thường hóa như bước chuẩn bị trước khi tôi
Nếu phôi rèn có tổ chức thô mà đem tôi ngay, độ cứng có thể không đều, nứt khi tôi hoặc biến dạng dễ xảy ra hơn. Trình tự thường dùng là thường hóa phôi rèn trước, gia công cắt gọt, rồi mới tôi và ram.
Thường hóa có thể là nhiệt luyện cuối cùng, nhưng thường hơn là bước chuẩn bị giúp công đoạn tiếp theo diễn ra thuận lợi.
Nhiệt luyện nằm ở đâu trong quy trình
Một chi tiết thường trải qua nhiều hơn một phương pháp trong số này. Chẳng hạn, trục hoặc bánh răng rèn được thường hóa hoặc ủ ở giai đoạn phôi, tôi và ram sau khi gia công thô, rồi hoàn thiện bằng mài. Mỗi phương pháp làm đúng việc của mình ở một giai đoạn khác nhau, như Hình 7 cho thấy.
Nhiệt luyện chuẩn bị vật liệu và nhiệt luyện tạo tính năng diễn ra ở các giai đoạn khác nhau.
Lưu ý: Kết cấu hàn và chi tiết chính xác có thể được ủ khử ứng suất trước khi gia công tinh. Thứ tự các bước tùy chi tiết và tùy công ty.
Tôi làm chi tiết biến dạng nhẹ và khó cắt gọt hơn. Cách làm chuẩn là chừa lượng dư gia công tinh ở các bề mặt cần dung sai chặt và mài đến kích thước sau khi nhiệt luyện. Kích thước nào chốt trước nhiệt luyện, kích thước nào hoàn thiện sau là điều kỹ thuật sản xuất (seisan gijutsu) và thiết kế cần thống nhất với nhau.
Cách ghi nhiệt luyện trên bản vẽ
Nhiệt luyện thường được chỉ định bằng ký hiệu trên bản vẽ hoặc phiếu quy trình, theo ký hiệu JIS B 0122 trong bảng ở đầu bài. Cùng với ký hiệu, hầu hết bản vẽ ghi khoảng độ cứng yêu cầu sau nhiệt luyện, ví dụ HRC 50–55. Lý do đơn giản: khi kiểm tra nhập hàng, người ta kiểm độ cứng cuối cùng chứ không kiểm phương pháp đạt được nó.
Bản vẽ làm trong nước thường ghi bằng chữ, chẳng hạn "Tôi + ram, HRC 50–55", thay vì ký hiệu JIS. Khi nhận bản vẽ Nhật, hãy đối chiếu hai cách ghi này và hỏi lại nếu một ghi chú chỉ nêu "tôi cải thiện" mà không có độ cứng.
Tôi bề mặt là một chỉ định riêng
Bốn phương pháp trong bài là nhiệt luyện thể tích, nung cả chi tiết. Khi chỉ bề mặt cần cứng, chẳng hạn mặt răng bánh răng hay bề mặt trượt của trục, còn lõi phải giữ độ dai, bản vẽ sẽ chỉ định tôi bề mặt: tôi cao tần, tôi ngọn lửa, thấm cacbon hoặc thấm nitơ. JIS B 0122 cho các phương pháp này ký hiệu riêng, như HQI cho tôi cao tần và HNT cho thấm nitơ.
Tôi bề mặt đôi khi được xếp vào một nhánh của xử lý bề mặt, cùng với mạ và sơn. Xác định trước là cần cứng cả chi tiết hay chỉ bề mặt giúp tránh tốn chi phí không cần thiết và cho đúng tính năng.
Cần xác nhận gì với nhà cung cấp Nhật hoặc đơn vị nhiệt luyện
Nhiệt luyện thường được thuê ngoài cho đơn vị chuyên nhiệt luyện. Dù bạn là bên đặt hàng hay là bên nhận chi tiết từ nhà cung cấp Nhật, thống nhất trước các điểm sau sẽ tránh tranh cãi khi kiểm tra.
- Mác thép. Mác JIS chính xác (ví dụ S45C hoặc SCM435). Nếu định dùng vật liệu tương đương trong nước như C45 hoặc AISI 1045, hãy xin chấp thuận bằng văn bản, vì đáp ứng nhiệt luyện phụ thuộc thành phần hóa học thực tế. Nên đối chiếu thêm mill sheet (chứng chỉ vật liệu của nhà máy thép).
- Loại nhiệt luyện. HQ-HT, HNR hay HA, và với ủ thì loại nào (hoàn toàn, cầu hóa hay khử ứng suất). Nếu bản vẽ chỉ ghi 調質 (choshitsu), hãy hỏi độ cứng mục tiêu hoặc khoảng nhiệt độ ram.
- Khoảng độ cứng yêu cầu. Thang đo và khoảng giá trị, như HRC 50–55.
- Vị trí đo độ cứng. Do hiệu ứng khối lượng, phần dày và phần mỏng cứng khác nhau. Hãy nêu rõ vị trí nào phải đạt HRC bao nhiêu.
- Vùng cần chú ý biến dạng hoặc nứt. Lỗ, góc nhọn, thành mỏng mà đơn vị nhiệt luyện cần lưu ý.
- Lượng dư gia công tinh. Bề mặt nào được mài sau nhiệt luyện và chừa bao nhiêu.
- Hồ sơ. Có cần biên bản thử độ cứng hoặc chứng chỉ nhiệt luyện kèm lô hàng hay không, ngoài chứng chỉ vật liệu.
Dưới đây là mẫu email bạn có thể chỉnh lại (chi tiết, mác thép và giá trị là giả định). Khi gửi cho phía Nhật, nên kèm bản tiếng Anh hoặc tiếng Nhật.
Tiêu đề: Xác nhận nhiệt luyện cho bản vẽ số XXX-1234 (trục, S45C)
Chúng tôi đang xem xét ghi chú nhiệt luyện "HQ-HT, HRC 50–55" trên bản vẽ XXX-1234. Xin anh/chị xác nhận giúp các điểm sau:
- Độ cứng được đo ở đâu (vị trí và số điểm đo)? Khoảng giá trị này có áp dụng cho đoạn đường kính lớn không?
- Những bề mặt nào được mài sau nhiệt luyện, và cần chừa lượng dư gia công tinh bao nhiêu?
- Có vùng nào cần đặc biệt lưu ý biến dạng hoặc nứt không?
- Chúng tôi có thể dùng C45 hoặc AISI 1045 thay cho S45C nếu đạt yêu cầu độ cứng không?
- Mỗi lô hàng cần kèm hồ sơ kiểm tra nào?
Xin cảm ơn sự hỗ trợ của anh/chị.
Giới hạn của bài viết này
- Nhiệt độ trong bài là giá trị tham khảo chung, chủ yếu cho thép cacbon trung bình như S45C. Điều kiện phù hợp phụ thuộc mác thép, kích thước tiết diện, lò và môi trường tôi, và do đơn vị nhiệt luyện quyết định.
- Đây không phải hướng dẫn thao tác. Nhiệt luyện liên quan đến nhiệt độ cao, dầu tôi và khí quyển lò, nên áp dụng quy trình và quy định an toàn của chính đơn vị nhiệt luyện. Việc đánh giá nguy cơ rủi ro và biện pháp an toàn tại nơi làm việc thuộc trách nhiệm của người sử dụng lao động theo Luật An toàn, vệ sinh lao động 2015.
- Các cặp tương đương như S45C/C45/AISI 1045, SCM435/AISI 4135 hoặc 4137, SKD11/AISI D2 là cách đối chiếu thường gặp, không phải các tiêu chuẩn giống hệt nhau. Việc thay thế vật liệu cần xác nhận với khách hàng hoặc người thiết kế.
- Cách dùng ký hiệu có thể khác nhau giữa các công ty. Một số bản vẽ dùng chữ viết tắt nội bộ hoặc văn bản thay cho ký hiệu JIS, nên hãy xem ghi chú trên bản vẽ hoặc hỏi khi chưa rõ.
- Tôi bề mặt, thép không gỉ, thép dụng cụ và kim loại màu có điều kiện riêng và chỉ được nhắc sơ lược ở đây.
Tóm tắt
- Trên bản vẽ Nhật, HQ = tôi, HT = ram, HA = ủ, HNR = thường hóa (JIS B 0122). HQ-HT nghĩa là tôi rồi ram.
- Nhiệt luyện thay đổi tổ chức và tính chất của thép thông qua tổ hợp nhiệt độ nung và tốc độ nguội.
- Tôi làm thép cứng bằng cách làm nguội nhanh từ trên nhiệt độ chuyển biến. Ram sau đó chỉnh độ cứng và tạo độ dai.
- Ram ở mức thấp 150–200°C hoặc cao 500–650°C (tôi cải thiện, choshitsu). Nên tránh nhiệt độ quanh 300°C.
- Ủ nguội chậm trong lò để làm thép mềm và khử ứng suất. Thường hóa nguội trong không khí để làm tổ chức mịn, thường là bước trước khi tôi.
- Trước khi sản xuất, hãy xác nhận với phía Nhật: mác thép, loại nhiệt luyện, khoảng độ cứng, vị trí đo và các vùng cần chú ý.
Câu hỏi thường gặp
HQ-HT trên bản vẽ Nhật nghĩa là gì?
HQ-HT nghĩa là tôi rồi ram. HQ là ký hiệu JIS B 0122 cho tôi (焼入れ, yakiire) và HT là ký hiệu cho ram (焼戻し, yakimodoshi). Bản vẽ thường ghi kèm khoảng độ cứng yêu cầu, như HRC 50–55.
Choshitsu (調質) trong nhiệt luyện là gì?
Choshitsu là tôi rồi ram ở nhiệt độ tương đối cao, thường 500–650°C với thép kết cấu chế tạo máy; tiếng Việt gọi là tôi cải thiện. JIS G 0201 gọi nó là "thermal refining". Trong tiêu chuẩn tiếng Anh, thuật ngữ gần nhất là quenched and tempered (Q&T).
Ủ và thường hóa khác nhau thế nào?
Khác biệt chính là cách làm nguội. Ủ nguội chậm trong lò và cho thép mềm nhất, dễ gia công nhất. Thường hóa nguội trong không khí, cho tổ chức mịn hơn, độ cứng và độ bền cao hơn ủ hoàn toàn.
Vì sao thép phải ram sau khi tôi?
Martensit mới tôi rất cứng nhưng giòn và đầy ứng suất bên trong, và có thể nứt hoặc biến dạng nếu để lâu. Ram hạ độ cứng xuống mức yêu cầu và thêm độ dai, nên cần ram càng sớm càng tốt sau khi tôi.
S45C có giống C45 hoặc AISI 1045 không?
S45C thường được liệt kê là tương đương với AISI 1045 và EN C45, nhưng các tiêu chuẩn không giống hệt nhau. Nếu muốn thay S45C bằng vật liệu trong nước như C45 hoặc "thép 45", hãy xin chấp thuận bằng văn bản và xác nhận độ cứng chỉ định vẫn được yêu cầu và kiểm tra.
Nguồn tham khảo
- Định nghĩa tôi, ram, thường hóa, ủ, tôi cải thiện (choshitsu), hiệu ứng khối lượng và độ thấm tôi: JIS G 0201:2000, Thuật ngữ sắt thép (nhiệt luyện) (tiếng Nhật)
- Ký hiệu quá trình nhiệt luyện: JIS B 0122:1978, Ký hiệu phương pháp gia công kim loại (tiếng Nhật); bảng ký hiệu được chép lại trong Yura Sansyo, "Nhiệt luyện: chủng loại và ký hiệu" (tiếng Nhật, PDF)
- Nhiệt độ tôi S45C, môi trường tôi, nhiệt độ ram và tổ chức tôi cải thiện: Hiệp hội Công nghiệp Nhiệt luyện Kim loại Tobu, "Tôi và ram thép kết cấu chế tạo máy" (tiếng Nhật)
- Khoảng nhiệt độ ram và các loại ủ: Keyence, "Tôi, ram, ủ và thường hóa" (tiếng Nhật)
- Ủ hoàn toàn và thường hóa: MonotaRO, "Vai trò của ủ hoàn toàn và thường hóa" (tiếng Nhật)
- Ram thép dụng cụ, austenit dư và xử lý lạnh: MonotaRO, "Biến đổi tổ chức khi tôi và ram" (tiếng Nhật)
- Tổ chức sau nhiệt luyện như martensit: Proterial Specialty Steel, "Về tổ chức nhiệt luyện" (tiếng Nhật)
- Điều kiện tôi cải thiện, thường hóa và ủ: Nagato, "Tôi cải thiện, thường hóa, ủ" (tiếng Nhật)
- Vì sao ram ngay sau khi tôi, và khoảng nhiệt độ ram: "Nhiệt luyện thép: ram, kiến thức cơ bản" (tiếng Nhật)
- Khoảng nhiệt độ giòn ram: Kotobank, "Giòn ram" (tiếng Nhật)
- Đối chiếu S45C (AISI 1045, EN C45): Rapid Protos, "S45C carbon steel" (tiếng Anh)
Bài gốc tiếng NhậtHướng dẫn này được biên soạn từ một bài viết của MONOSCOPE dành cho độc giả tại Nhật: 焼入れ・焼戻し・焼なまし・焼ならしの違い|鋼の熱処理の基本と使い分け
Về biên tập viên
 Biên tập viên MONOSCOPEFOUNDER & EDITOR
Khoảng mười năm làm việc tại một nhà sản xuất thiết bị nhà máy và một công ty kỹ thuật nhà máy, phụ trách đề xuất, thiết kế và chạy thử thiết bị, sau đó chuyển sang tiếp thị trực tuyến. Hiện là tư vấn web cho các nhà sản xuất B2B, giúp họ trình bày rõ sản phẩm và công nghệ. Có chứng chỉ quốc gia Nhật Bản về Quản lý năng lượng (Energy Manager) và Kỹ sư điện trưởng hạng ba.
Viết blog kỹ thuật từ năm 2017 (hơn 500 bài) và có kênh YouTube tiếng Nhật với khoảng 20.000 người đăng ký. Mỗi hướng dẫn được viết từ góc nhìn hiện trường Nhật Bản và đối chiếu với các tiêu chuẩn được trích dẫn.