HQ-HT, HA, HNR: কোয়েঞ্চিং, টেম্পারিং, অ্যানিলিং, নরমালাইজিং
একটি সাধারণ ঘটনা ধরা যাক (কাল্পনিক): জাপানি একটি শাফ্ট ড্রয়িংয়ে ম্যাটেরিয়াল লেখা S45C, আর তার নিচে ছোট একটি নোট: HQ-HT, HRC 50–55। আরেকটি ড্রয়িংয়ে শুধু লেখা choshitsu (調質)। আপনি যদি পার্টসটি স্থানীয়ভাবে বানান, ইনকামিং লট পরীক্ষা করেন, কিংবা হিট ট্রিটারের কাছে কোটেশন চান, তাহলে এই চিহ্নগুলো ঠিক কী চাইছে তা জানা দরকার।
এগুলো হিট ট্রিটমেন্টের নির্দেশ। HQ, HT, HA ও HNR হলো JIS (Japanese Industrial Standards)-এর প্রক্রিয়া-চিহ্ন, যা ইস্পাতের চারটি মৌলিক হিট ট্রিটমেন্ট বোঝায়: কোয়েঞ্চিং (quenching), টেম্পারিং (tempering), অ্যানিলিং (annealing) ও নরমালাইজিং (normalizing)। এই লেখায় আছে চিহ্ন ও জাপানি শব্দের একটি দ্রুত-দেখার টেবিল, প্রতিটি প্রক্রিয়ার কাজ ও কোথায় ব্যবহার হয় তার ব্যাখ্যা, আর শেষে একটি চেকলিস্ট ও জাপানি সরবরাহকারী বা হিট ট্রিটারকে পাঠানোর নমুনা ইনকোয়ারি।
সূচিপত্র
- জাপানি ড্রয়িংয়ে হিট ট্রিটমেন্টের চিহ্ন
- হিট ট্রিটমেন্ট ইস্পাতের কী পরিবর্তন করে
- কোয়েঞ্চিং, টেম্পারিং, অ্যানিলিং ও নরমালাইজিংয়ের তুলনা
- কোয়েঞ্চিং (yakiire, HQ): দ্রুত ঠান্ডা করে শক্ত করা
- টেম্পারিং (yakimodoshi, HT): কোয়েঞ্চের পর টাফনেস
- অ্যানিলিং (yakinamashi, HA): মেশিনিংয়ের জন্য নরম করা
- নরমালাইজিং (yakinarashi, HNR): গ্রেইন সূক্ষ্ম করা
- উৎপাদন প্রক্রিয়ার কোথায় হিট ট্রিটমেন্ট বসে
- জাপানি সরবরাহকারী বা হিট ট্রিটারের সঙ্গে যা যাচাই করবেন
- এই গাইডের সীমা
- সারসংক্ষেপ
- প্রশ্নোত্তর (FAQ)
- সূত্র
জাপানি ড্রয়িংয়ে হিট ট্রিটমেন্টের চিহ্ন
JIS B 0122 (Symbols of Metal Working Processes) হিট ট্রিটমেন্টের জন্য H অক্ষর দেয়, তারপর নির্দিষ্ট প্রক্রিয়ার অক্ষর বসে। জাপানি ড্রয়িং ও প্রসেস শিটে এই চিহ্ন ব্যবহার হয়, আর ক্রম বোঝাতে হাইফেন দিয়ে জোড়া লাগানো হয়। "HQ-HT" মানে আগে কোয়েঞ্চ, তারপর টেম্পার। মানটিতে আরও বলা আছে, অন্য প্রক্রিয়ার চিহ্নের সঙ্গে গুলিয়ে যাওয়ার ভয় না থাকলে শুরুর H বাদ দেওয়া যায়।
| চিহ্ন | জাপানি শব্দ | ইংরেজি শব্দ | কী করে |
|---|---|---|---|
| HQ | yakiire | Quenching (hardening) | ট্রান্সফরমেশন তাপমাত্রার ওপরে গরম করে দ্রুত ঠান্ডা করা; ইস্পাত শক্ত (hard) হয় |
| HT | yakimodoshi | Tempering | শক্ত করা ইস্পাতকে ট্রান্সফরমেশন তাপমাত্রার নিচে আবার গরম করা; কিছু কঠিনতার বিনিময়ে টাফনেস আসে |
| HA | yakinamashi | Annealing | গরম করে ফার্নেসের ভেতরে ধীরে ঠান্ডা করা; ইস্পাত নরম হয় বা স্ট্রেস দূর হয় |
| HNR | yakinarashi | Normalizing | ট্রান্সফরমেশন তাপমাত্রার ওপরে গরম করে বাতাসে ঠান্ডা করা; গঠন সূক্ষ্ম ও সমান হয় |
| HQ-HT | yakiire yakimodoshi | Quench and temper (Q&T) | সবচেয়ে প্রচলিত জুটি: আগে শক্ত করা, তারপর টেম্পার করা |
| (শুধু শব্দ) | 調質 (choshitsu) | Thermal refining (quench and high-temperature temper) | কোয়েঞ্চের পর তুলনামূলক বেশি তাপমাত্রায় টেম্পার; শক্তি ও টাফনেস দুটোই পাওয়া যায় |
এই চিহ্নের সঙ্গে তৃতীয় একটি অক্ষর যোগ করে উপ-প্রকার বোঝানো হয়। JIS B 0122-এর টেবিল ছাপানো সরবরাহকারীদের হ্যান্ডবুকে যেমন আছে: HAF (full annealing), HAS (spheroidize annealing), HAR (stress relief annealing), HQI (induction hardening), HQF (flame hardening), HNT (nitriding) ও HSZ (sub-zero treatment)। সারফেস হার্ডেনিংয়ের চিহ্ন নিয়ে এই লেখার পরের দিকে বলা হয়েছে।
এই চিহ্নের পাশে আরও দুটি জাপানি শব্দ প্রায়ই দেখা যায়। 熱処理 (netsu shori) মানে হিট ট্রিটমেন্ট, আর katasa মানে কঠিনতা (hardness), যার পরে সাধারণত HRC 50–55-এর মতো একটি রেঞ্জ থাকে। জাপানি ড্রয়িং পড়া আপনার কাছে নতুন হলে আলাদা করে সেই বিষয়ের লেখাটি দেখুন।
হিট ট্রিটমেন্ট ইস্পাতের কী পরিবর্তন করে
হিট ট্রিটমেন্ট হলো ধাতুকে গরম করা, ধরে রাখা ও ঠান্ডা করার মাধ্যমে আকার না বদলে তার ভেতরের গঠন ও বৈশিষ্ট্য বদলে দেওয়া। মেশিনিং বা স্ট্যাম্পিংয়ের মতো নয়; এতে পার্টসের চেহারা প্রায় একই থাকে, তাই ফলাফল বিচার করতে হয় হার্ডনেস টেস্ট ও ফাটল পরীক্ষার মাধ্যমে।
ইস্পাত হিট ট্রিটমেন্টে সাড়া দেয়, কারণ তাপমাত্রার সঙ্গে লোহার ক্রিস্টালের সাজানোর ধরন বদলায়। ঘরের তাপমাত্রায় কার্বন স্টিল তৈরি হয় নরম ফেরাইট (ferrite) আর পার্লাইট (pearlite) দিয়ে; পার্লাইট হলো ফেরাইট ও সিমেন্টাইটের (cementite, লোহা-কার্বনের যৌগ) স্তরে স্তরে সাজানো মিশ্রণ। ট্রান্সফরমেশন তাপমাত্রার (hentaiten; মার্কিন বইয়ে প্রায়ই critical temperature) ওপরে গরম করলে এটি অস্টেনাইটে (austenite) পরিণত হয়, যেখানে কার্বন লোহার মধ্যে মিশে থাকে।
এরপর কী হবে তা নির্ভর করে কত দ্রুত ঠান্ডা করা হচ্ছে তার ওপর। ধীরে ঠান্ডা করলে আবার নরম ফেরাইট ও পার্লাইটে ফিরে যায়। দ্রুত ঠান্ডা করলে কার্বন বেরিয়ে যাওয়ার সময় পায় না, আটকে থেকে শক্ত মার্টেনসাইট (martensite) তৈরি হয়। হিট ট্রিটমেন্টের মূল নিয়ম এটাই: যত দ্রুত ঠান্ডা, গঠন তত শক্ত।
ইস্পাতকে ট্রান্সফরমেশন তাপমাত্রার ওপরে গরম করা হলো কি না, আর কত দ্রুত ঠান্ডা করা হলো, তা থেকেই প্রক্রিয়া ঠিক হয়।
দ্রষ্টব্য: ট্রান্সফরমেশন তাপমাত্রা কার্বন ও অ্যালয়ের পরিমাণের ওপর নির্ভর করে। S45C-এর ক্ষেত্রে এটি প্রায় 780°C।
চিত্র ১-এর মতো এই দুই অক্ষে সাজালে চারটি প্রক্রিয়া আলাদা করে মনে রাখা সহজ হয়। জাপানি ভাষায় annealing (yakinamashi) ও normalizing (yakinarashi) নামে মাত্র একটি ধ্বনির তফাত, আর দুটির মূল পার্থক্য ঠান্ডা করার পদ্ধতিতে।
কোয়েঞ্চিং, টেম্পারিং, অ্যানিলিং ও নরমালাইজিংয়ের তুলনা
চিত্র ২-এ চারটি প্রক্রিয়া পাশাপাশি রাখা হয়েছে। তাপমাত্রাগুলো S45C-এর মতো মিডিয়াম-কার্বন মেশিন স্ট্রাকচারাল স্টিলের জন্য সাধারণ মান; এই গ্রেডকে প্রায়ই AISI 1045 ও EN C45-এর সমতুল্য হিসেবে তালিকাভুক্ত করা হয়। আসল কন্ডিশন ঠিক করে হিট ট্রিটার, গ্রেড, পার্টসের সাইজ ও প্রয়োজনীয় কঠিনতা দেখে।
এগুলো দুই দলে ভাগ হয়: কোয়েঞ্চিং ও টেম্পারিং ইস্পাতকে শক্ত করে, আর অ্যানিলিং ও নরমালাইজিং ইস্পাতকে পরবর্তী কাজের উপযোগী করে তোলে।
দ্রষ্টব্য: তাপমাত্রাগুলো Tobu Metal Heat Treatment Industrial Association, Keyence ও হিট ট্রিটারদের টেকনিক্যাল পেজের সাধারণ নির্দেশক মান। চিহ্নগুলো JIS B 0122 অনুসারে।
শক্ত করার জুটি আর প্রস্তুত করার জুটি
চারটিকে দুই জুটিতে ভাবলে মনে রাখা সহজ। কোয়েঞ্চিং ও টেম্পারিং একসঙ্গে কাজ করে পার্টসকে প্রয়োজনীয় কঠিনতা ও শক্তি দেয়। শুধু কোয়েঞ্চ করা ইস্পাত অতিরিক্ত শক্ত ও ভঙ্গুর, তাই প্রায় সবসময়ই পরে টেম্পার করা হয়।
অন্যদিকে অ্যানিলিং ও নরমালাইজিং ফোর্জিং বা ওয়েল্ডিংয়ে তৈরি অসম গঠন ও স্ট্রেস ঠিক করে পরের ধাপের জন্য উপাদান তৈরি রাখে। এদের মূল কাজ চূড়ান্ত কঠিনতা ঠিক করা নয়, বরং উৎপাদনের মাঝের ধাপে উপাদানকে কাজ করার উপযোগী অবস্থায় আনা। এবার প্রতিটি প্রক্রিয়া একে একে দেখা যাক।
কোয়েঞ্চিং (yakiire, HQ): দ্রুত ঠান্ডা করে শক্ত করা
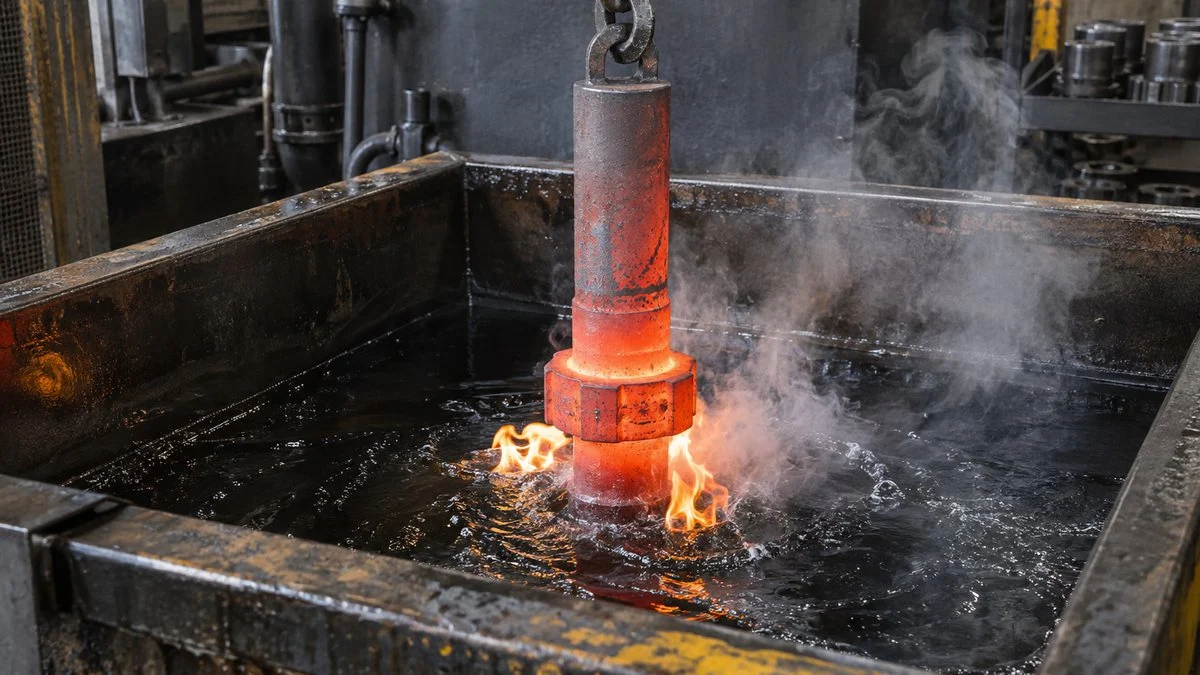
কোয়েঞ্চিংয়ে ইস্পাতকে ট্রান্সফরমেশন তাপমাত্রার ওপরে গরম করে অস্টেনাইট বানানো হয়, তারপর পানি বা তেলে দ্রুত ঠান্ডা করা হয়। JIS G 0201 একে সংজ্ঞায়িত করেছে স্থির বাতাসের চেয়ে দ্রুত ইস্পাতের পণ্য ঠান্ডা করা হিসেবে। লক্ষ্য হলো ইস্পাতকে শক্ত ও মজবুত করা।
দ্রুত ঠান্ডা হলে অস্টেনাইটে মিশে থাকা কার্বন সরে যাওয়ার সময় পায় না এবং ক্রিস্টালের ভেতরে আটকে থাকে, ফলে শক্ত মার্টেনসাইট তৈরি হয়। গিয়ার, শাফ্ট, কাটিং টুল, ডাইসহ ক্ষয় সহ্য করতে হয় বা বেশি লোড বইতে হয় এমন অনেক পার্টস এই প্রক্রিয়ার মধ্য দিয়ে যায়।
গরম করলে অস্টেনাইট তৈরি হয়, কোয়েঞ্চ করলে মার্টেনসাইট, আর টেম্পারিং তাকে আরও টাফ গঠনে বদলে দেয়।
দ্রষ্টব্য: ধীরে ঠান্ডা করলে মার্টেনসাইট হয় না; ইস্পাত ফেরাইট + পার্লাইটে ফিরে যায় (অ্যানিলিং, নরমালাইজিং)।
কোয়েঞ্চিং তাপমাত্রা: ট্রান্সফরমেশন পয়েন্টের সামান্য ওপরে
যত বেশি গরম, তত ভালো নয়। Tobu Metal Heat Treatment Industrial Association-এর মতে S45C-এর আদর্শ কোয়েঞ্চিং তাপমাত্রা 820–870°C, অর্থাৎ প্রায় 780°C ট্রান্সফরমেশন তাপমাত্রার 30–50°C ওপরে। বড় পার্টস হলে, বা কোয়েঞ্চান্টের ঠান্ডা করার ক্ষমতা কম হলে, রেঞ্জের উঁচু দিকের তাপমাত্রায় ইস্পাত সহজে শক্ত হয়।
অন্যদিকে বেশি গরম করলে গ্রেইন মোটা হয়ে যায় এবং মোটা মার্টেনসাইট তৈরি হয়, ফলে কোয়েঞ্চ ক্র্যাক (কোয়েঞ্চের সময় ফাটল) হওয়ার ঝুঁকি বাড়ে। একই সূত্রে S45C-কে 950°C থেকে কোয়েঞ্চ করা অনুপযুক্ত কন্ডিশন হিসেবে উল্লেখ আছে।
কোয়েঞ্চান্ট, মাস ইফেক্ট ও হার্ডেনেবিলিটি
কোয়েঞ্চান্ট ঠান্ডা হওয়ার গতি ঠিক করে। ঠান্ডা করার ক্ষমতার ক্রম সাধারণত পানি, তারপর সল্ট বাথ, তারপর তেল। তবে যত দ্রুত ঠান্ডা, পৃষ্ঠ ও কোরের তাপমাত্রার ফারাক তত বাড়ে, আর তার সঙ্গে বিকৃতি ও ফাটলের ঝুঁকিও বাড়ে। গ্রেড ও আকৃতি অনুযায়ী কঠিনতা আর ফাটল-প্রতিরোধের ভারসাম্য রেখে কোয়েঞ্চান্ট বাছাই করাই হিট ট্রিটারের দক্ষতার জায়গা।
মাস ইফেক্ট (mass effect) সমান গুরুত্বপূর্ণ। JIS G 0201-এ এটি সংজ্ঞায়িত হয়েছে এভাবে: পার্টসের ভর বা প্রস্থচ্ছেদ বদলালে কোয়েঞ্চে কতটা গভীর পর্যন্ত শক্ত হয় তা যতটা বদলায়। বাস্তবে মোটা পার্টসের কোর ধীরে ঠান্ডা হয়, তাই ভেতর পর্যন্ত তেমন শক্ত হয় না।
এই দুর্বলতা পূরণ করে উচ্চ হার্ডেনেবিলিটির (hardenability, মার্টেনসাইটে রূপান্তরের সহজতা) ইস্পাত। S45C-এর মতো কার্বন স্টিল যে সাইজে কোর পর্যন্ত শক্ত করা যায় না, SCM435-এর মতো ক্রোমিয়াম-মলিবডেনাম অ্যালয় স্টিলে তা সম্ভব; সরবরাহকারীদের টেবিলে এটি প্রায়ই AISI 4135 বা 4137-এর পাশে তালিকাভুক্ত থাকে। বড় ব্যাসের উচ্চ-শক্তির পার্টসের জন্য জাপানি ড্রয়িংয়ে অ্যালয় স্টিল দেওয়ার একটি কারণ এটি।
কোয়েঞ্চ ক্র্যাক ও বিকৃতি
কোয়েঞ্চিংয়ে ইস্পাতের আয়তন বদলায় এবং ভেতরে বেশি স্ট্রেস থেকে যায়। হঠাৎ ধাপ, ধারালো কোণ বা দেয়ালের পুরুত্বে বড় ফারাক থাকলে সেখানে স্ট্রেস জমে কোয়েঞ্চ ক্র্যাক বা বেঁকে যাওয়ার ঝুঁকি বাড়ে।
তাই যে পার্টস কোয়েঞ্চ করা হবে, তার কোণ গোলাকার রাখা ও পুরুত্বের ফারাক কম রাখা উচিত। কোয়েঞ্চের পর ফেলে রাখলে ভেতরের স্ট্রেসে ফাটল বাড়তে বা বিকৃতি খারাপ হতে পারে, তাই মূল নিয়ম হলো কোয়েঞ্চের পর যত দ্রুত সম্ভব টেম্পার করা।
টেম্পারিং (yakimodoshi, HT): কোয়েঞ্চের পর টাফনেস
টেম্পারিংয়ে কোয়েঞ্চ করা ইস্পাতকে ট্রান্সফরমেশন তাপমাত্রার নিচের কোনো তাপমাত্রায় আবার গরম করে ধরে রাখা হয়, তারপর ঠান্ডা করা হয়। JIS G 0201 একে সংজ্ঞায়িত করেছে এমন হিট ট্রিটমেন্ট হিসেবে, যা সাধারণত কোয়েঞ্চ হার্ডেনিংয়ের পর হয়, যেখানে ইস্পাতকে নির্দিষ্ট তাপমাত্রায় এক বা একাধিকবার ভিজিয়ে রেখে উপযুক্ত গতিতে ঠান্ডা করা হয়।
কোয়েঞ্চ করা অবস্থার মার্টেনসাইট খুব শক্ত, কিন্তু ভঙ্গুর এবং ভেতরে স্ট্রেস থাকে। টেম্পারিং কঠিনতা প্রয়োজনীয় স্তরে নামিয়ে বিনিময়ে ইস্পাতকে টাফনেস দেয়। টেম্পারিং তাপমাত্রা যত বেশি, কঠিনতা ও টেনসাইল স্ট্রেংথ তত কমে, আর এলঙ্গেশন ও রিডাকশন অব এরিয়া তত বাড়ে।
কম তাপমাত্রায় কঠিনতা থাকে, বেশি তাপমাত্রায় টাফনেস বাড়ে, আর মাঝের একটি রেঞ্জ এড়িয়ে চলাই ভালো।
দ্রষ্টব্য: Keyence, Tobu Metal Heat Treatment Industrial Association ও Kotobank (temper embrittlement)-এর নির্দেশক মান। সঠিক তাপমাত্রা গ্রেডভেদে আলাদা।
যে পার্টস শক্ত থাকতে হবে তার জন্য লো-টেম্পারেচার টেম্পারিং
লো-টেম্পারেচার টেম্পারিং করা হয় প্রায় 150–200°C-এ। এতে কঠিনতা প্রায় কমে না, কিন্তু কোয়েঞ্চে তৈরি ভঙ্গুরতা ও ফাটলপ্রবণতা কমে। এটি ব্যবহার হয় যেসব পার্টসে কঠিনতাই প্রথম প্রয়োজন, যেমন কাটিং টুল, টুলস ও ক্ষয়-প্রতিরোধী পার্টস। উদাহরণ: কার্বন টুল স্টিল (JIS SK গ্রেড) সাধারণত 150–200°C-এ টেম্পার করা হয়।
ডাই ও প্রেসের কাজে বহুল ব্যবহৃত ডাই স্টিল SKD11 (প্রায়ই AISI D2-এর পাশে তালিকাভুক্ত) ক্ষয়-প্রতিরোধ অগ্রাধিকার হলে 150–200°C-এ, আর টাফনেস অগ্রাধিকার হলে 500–550°C-এ টেম্পার করা হয়। অর্থাৎ একই গ্রেড ব্যবহার অনুযায়ী ভিন্ন তাপমাত্রায় টেম্পার হতে পারে।
SKD11-এর মতো হাই-অ্যালয় টুল স্টিলে কোয়েঞ্চের পর কিছু রিটেইনড অস্টেনাইট (retained austenite, মার্টেনসাইটে রূপান্তর না হওয়া অস্টেনাইট) সবসময় থেকে যায়। এটি সময়ের সঙ্গে মাপ বদলের কারণ হতে পারে, তাই হিট ট্রিটাররা লো-টেম্পারেচার টেম্পারিংয়ের আগে 0°C বা তার নিচে ঠান্ডা করার sub-zero treatment দেন, অথবা হাই-টেম্পারেচার টেম্পারিং দুই বা তার বেশি বার করে একে স্থিতিশীল করেন।
হাই-টেম্পারেচার টেম্পারিং ও choshitsu
মেশিন স্ট্রাকচারাল স্টিল সাধারণত 500–650°C-এর উঁচু তাপমাত্রায় টেম্পার করা হয়। জাপানে কোয়েঞ্চের পর এই হাই-টেম্পারেচার টেম্পারিংকে বলা হয় choshitsu (調質)। JIS G 0201 এর ইংরেজি নাম দিয়েছে "thermal refining" এবং সংজ্ঞায়িত করেছে কোয়েঞ্চের পর প্রায় 400°C বা তার বেশিতে টেম্পারিং হিসেবে। ইংরেজি স্পেসিফিকেশনে সবচেয়ে কাছের প্রচলিত শব্দ "quenched and tempered" (Q&T)।
thermally refined ইস্পাত কোয়েঞ্চ-করা অবস্থার মতো শক্ত নয়, কিন্তু শক্তি ও টাফনেসের চমৎকার ভারসাম্যের কারণে আঘাত ও বারবার লোড ভালো সহ্য করে। প্রায় 550°C-এ টেম্পার করলে যে গঠন তৈরি হয় তাকে সরবাইট (sorbite) বলে, আর এটি thermally refined মেশিন স্ট্রাকচারাল স্টিলের স্ট্যান্ডার্ড গঠন ধরা হয়। শাফ্ট, গিয়ার ও বোল্টের মতো উচ্চ-শক্তির অনেক পার্টস quenched and tempered উপাদান দিয়ে তৈরি।
যে তাপমাত্রার রেঞ্জ এড়াতে হয়
টেম্পারিং তাপমাত্রা বাড়ালে কঠিনতা সরলরেখায় কমে না। কার্বন স্টিল প্রায় 300°C-এ টেম্পার করলে লো-টেম্পারেচার টেম্পার এমব্রিটলমেন্ট দেখা দেয়, ফলে আঘাতে দুর্বল হয়; তাই লো ও হাই টেম্পারিং রেঞ্জের মাঝের তাপমাত্রা সাধারণত এড়ানো হয়।
প্রায় 450–550°C-এ হাই-টেম্পারেচার টেম্পার এমব্রিটলমেন্টও আছে; ধারণা করা হয় গ্রেইনের সীমানায় অপদ্রব্য জমা হওয়াই এর কারণ। মলিবডেনাম যোগ করলে এটি কমে বলে জানা যায়, তাই Mo-যুক্ত অ্যালয় স্টিল বাছাইয়ের একটি কারণ এটিও।
অ্যানিলিং (yakinamashi, HA): মেশিনিংয়ের জন্য নরম করা
অ্যানিলিংয়ে ইস্পাতকে গরম করে ধরে রাখা হয়, তারপর সাধারণত ফার্নেসের ভেতরেই ধীরে ঠান্ডা করা হয়। এটি কোয়েঞ্চিংয়ের উল্টো: মূল লক্ষ্য ইস্পাতকে নরম করে মেশিনিং সহজ করা, অথবা ভেতরের স্ট্রেস দূর করা। ড্রয়িংয়ে এর চিহ্ন HA।
উদ্দেশ্য অনুযায়ী অ্যানিলিংয়ের কয়েকটি ধরন আছে, আর গরম করার তাপমাত্রা ট্রান্সফরমেশন তাপমাত্রার ওপরে থেকে নিচ পর্যন্ত হতে পারে। শুধু "yakinamashi" (annealing) লিখলে হিট ট্রিটার বোঝে না আপনি কী চান, তাই কোন ধরনের অ্যানিলিং, তা স্পষ্ট করে লিখুন।
তিনটিকেই অ্যানিলিং বলা হয়, কিন্তু গরম করার তাপমাত্রা ও লক্ষ্য অনেক আলাদা।
Full annealing
Full annealing-এ ইস্পাতকে ট্রান্সফরমেশন তাপমাত্রার 30–50°C ওপরে গরম করে অস্টেনাইট বানানো হয়, তারপর ধীরে ঠান্ডা করা হয়। মোটামুটি নিয়ম হলো, কার্বন স্টিল ফার্নেসের ভেতরেই ঠান্ডা করা হয়, আর অ্যালয় স্টিল প্রতি ঘণ্টায় 20°C বা তার কম হারে ঠান্ডা করা হয়। 500°C বা তার নিচে নামলে বাতাসে ঠান্ডা করা যায়।
ফলাফল হলো ফেরাইট ও পার্লাইট সমানভাবে সাজানো একটি নরম গঠন। যেমন শক্ত ও অসম ফোর্জিংকে সহজে মেশিন করা যায় এমন উপাদানে বদলাতে full annealing ব্যবহার হয়।
Spheroidize annealing
Spheroidize annealing-এ ইস্পাতকে ট্রান্সফরমেশন তাপমাত্রার কাছাকাছি অনেকক্ষণ ধরে রাখা হয়, যাতে ভেতরের কার্বাইড জমে গোল কণায় পরিণত হয়। কার্বাইড স্তরে স্তরে বা জালের মতো থাকলে কাটিং টুল দ্রুত ক্ষয় হয় এবং কোল্ড ফোর্জিং বা বাঁকানোর সময় ইস্পাত ফাটতে পারে।
কার্বাইড গোল হলে একই ইস্পাত অনেক ভালোভাবে মেশিন ও ফর্ম করা যায়, আর পরের কোয়েঞ্চিংয়ে ফল আরও সামঞ্জস্যপূর্ণ হয়। হাই-কার্বন টুল স্টিল ও বিয়ারিং স্টিলে এই প্রক্রিয়া বিশেষভাবে প্রচলিত।
Stress relief annealing
Stress relief annealing-এ ইস্পাতকে ট্রান্সফরমেশন তাপমাত্রার নিচের তাপমাত্রায় গরম করে ধীরে ঠান্ডা করা হয়, যাতে অবশিষ্ট স্ট্রেস কমে। গঠনে বড় পরিবর্তন না এনে ওয়েল্ডিং, রাফ মেশিনিং বা কোল্ড ওয়ার্কিংয়ের স্ট্রেস দূর করা যায়।
অবশিষ্ট স্ট্রেস নিয়ে ফিনিশ মেশিনিং করলে কাটার পর পার্টস বেঁকে যেতে পারে বা ব্যবহারের সময় মাপ বদলাতে পারে। ওয়েল্ডেড স্ট্রাকচার ও কড়া টলারেন্সের পার্টসে ফিনিশিংয়ের আগে stress relief anneal দিলে এ ধরনের মাপের গরমিল এড়ানো যায়।
নরমালাইজিং (yakinarashi, HNR): গ্রেইন সূক্ষ্ম করা
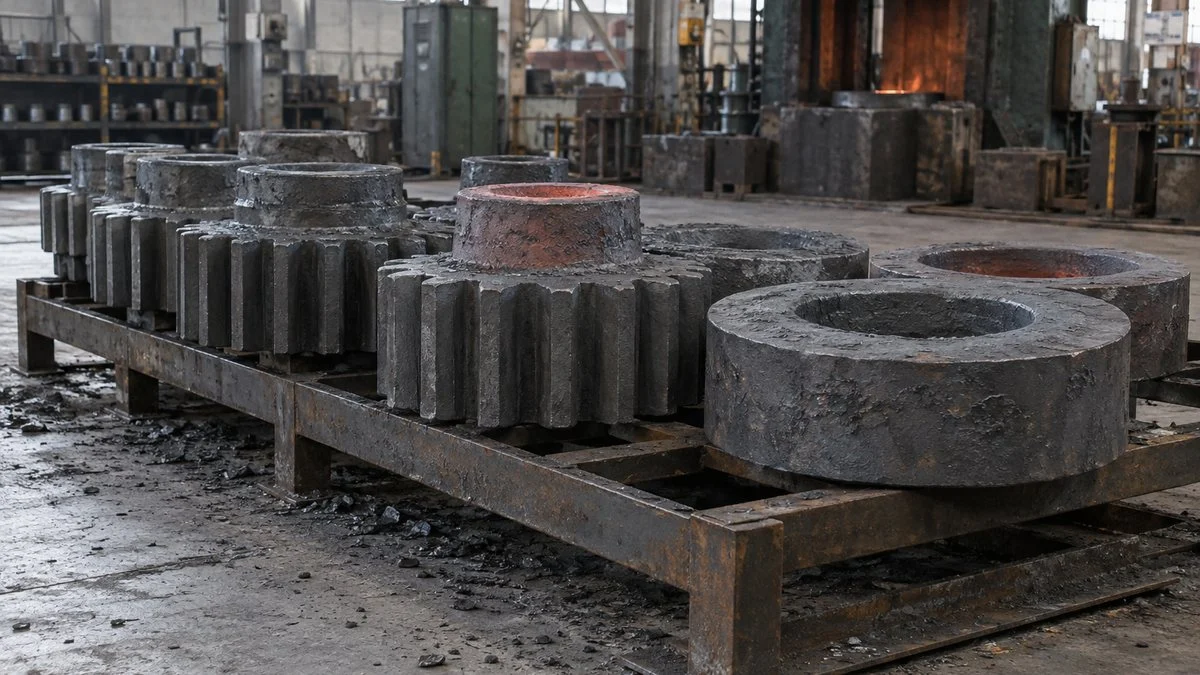
নরমালাইজিংয়ে ইস্পাতকে ট্রান্সফরমেশন তাপমাত্রার ওপরে গরম করে অস্টেনাইট বানানো হয়, তারপর বাতাসে ঠান্ডা করা হয়। JIS G 0201-ও একে সংজ্ঞায়িত করেছে অস্টেনাইটাইজ করার পর বাতাসে ঠান্ডা করার হিট ট্রিটমেন্ট হিসেবে। ড্রয়িংয়ে এটি HNR লেখা হয়।
উচ্চ তাপমাত্রায় ফোর্জ বা রোল করা ইস্পাতের গ্রেইন মোটা, আর জায়গা অনুযায়ী গঠন আলাদা। নরমালাইজিং তাকে সূক্ষ্ম ও সমান গঠনে এনে ইস্পাতকে "স্ট্যান্ডার্ড" অবস্থায় ফিরিয়ে দেয়। একটি হিট ট্রিটারের উদাহরণে 900–930°C-এ গরম করে বাতাসে ঠান্ডা করার কন্ডিশন দেওয়া আছে।
জাপানি নাম দুটি একটি ধ্বনির তফাত, কিন্তু ঠান্ডা করার পদ্ধতির ফারাকে চূড়ান্ত কঠিনতা ও ব্যবহারের জায়গা বদলে যায়।
দ্রষ্টব্য: নরমালাইজিংয়ের পর কঠিনতা কার্বনের পরিমাণের ওপর নির্ভর করে।
অ্যানিলিংয়ের বদলে কখন নরমালাইজিং বাছবেন
নরমালাইজিংয়ে ঠান্ডা করা হয় বাতাসে, তাই ফার্নেসে ঠান্ডা হওয়া full annealing-এর চেয়ে দ্রুত ঠান্ডা হয় এবং গঠন আরও সূক্ষ্ম হয়। ফলে নরমালাইজ করা ইস্পাত full annealing-এর চেয়ে শক্ত হয়, আর শক্তি ও মেশিনেবিলিটির ভালো ভারসাম্য পাওয়া যায়।
বাস্তবে মেশিনিংয়ের সুবিধা সবচেয়ে বেশি দরকার হলে সাধারণত অ্যানিলিং বাছা হয়। পরের কোয়েঞ্চে ফল সামঞ্জস্যপূর্ণ রাখতে সূক্ষ্ম গঠন চাইলে, বা পূর্ণ কোয়েঞ্চ-হার্ডেনিং ছাড়াই কিছুটা শক্তি চাইলে নরমালাইজিং ব্যবহার হয়। ইস্পাতকে ফার্নেসে ঠান্ডা হতে হয় না বলে নরমালাইজিংয়ে প্রসেসের সময় ও ফার্নেসের ক্ষমতা কম লাগে।
কোয়েঞ্চিংয়ের আগের ধাপ হিসেবে নরমালাইজিং
মোটা গঠনের ফোর্জিং সরাসরি কোয়েঞ্চ করলে কঠিনতা অসম হতে পারে এবং কোয়েঞ্চ ক্র্যাক বা বিকৃতির ঝুঁকি বাড়ে। প্রচলিত ক্রম হলো: ফোর্জিং আগে নরমালাইজ করা, তারপর মেশিনিং, তারপর কোয়েঞ্চ ও টেম্পার।
নরমালাইজিং অনেক সময় চূড়ান্ত হিট ট্রিটমেন্টও হতে পারে, তবে বেশিরভাগ ক্ষেত্রে এটি পরের ধাপ মসৃণভাবে চালানোর প্রস্তুতি।
উৎপাদন প্রক্রিয়ার কোথায় হিট ট্রিটমেন্ট বসে
একটি পার্টস প্রায়ই এই প্রক্রিয়াগুলোর একাধিকের মধ্য দিয়ে যায়। যেমন ফোর্জ করা শাফ্ট বা গিয়ার কাঁচামাল অবস্থায় নরমালাইজ বা অ্যানিল করা হয়, রাফ মেশিনিংয়ের পর কোয়েঞ্চ ও টেম্পার করা হয়, আর শেষে গ্রাইন্ডিংয়ে ফিনিশ করা হয়। চিত্র ৭-এ যেমন দেখা যায়, প্রতিটি প্রক্রিয়া আলাদা ধাপে নিজের কাজ করে।
উপাদান প্রস্তুত করার হিট ট্রিটমেন্ট আর কার্যক্ষমতা তৈরির হিট ট্রিটমেন্ট আলাদা ধাপে আসে।
দ্রষ্টব্য: ওয়েল্ডেড স্ট্রাকচার ও প্রিসিশন পার্টসে ফিনিশিংয়ের আগে stress relief anneal দেওয়া হতে পারে। ধাপের ক্রম পার্টস ও কোম্পানিভেদে আলাদা।
কোয়েঞ্চিংয়ে পার্টস সামান্য বিকৃত হয় এবং শক্ত হয়ে কাটা কঠিন হয়ে যায়। তাই মূল নিয়ম হলো যেসব পৃষ্ঠে কড়া টলারেন্স দরকার সেখানে ফিনিশিং স্টক রেখে দেওয়া, আর হিট ট্রিটমেন্টের পর গ্রাইন্ডিংয়ে মাপে আনা। কোন মাপ হিট ট্রিটমেন্টের আগে আর কোনটি পরে ফিনিশ হবে, তা প্রোডাকশন ইঞ্জিনিয়ার (seisan gijutsu) ও ডিজাইনার মিলে ঠিক করেন।
ড্রয়িংয়ে হিট ট্রিটমেন্ট কীভাবে নির্দেশ করা হয়
হিট ট্রিটমেন্ট সাধারণত ড্রয়িং বা প্রসেস শিটে চিহ্ন দিয়ে নির্দেশ করা হয়, যা এই লেখার শুরুর টেবিলের JIS B 0122 চিহ্ন। চিহ্নের সঙ্গে বেশিরভাগ ড্রয়িংয়ে হিট ট্রিটমেন্টের পর প্রয়োজনীয় কঠিনতার রেঞ্জ থাকে, যেমন HRC 50–55। কারণ সহজ: রিসিভিং ইন্সপেকশনে দেখা হয় চূড়ান্ত কঠিনতা, কোন পদ্ধতিতে সেখানে পৌঁছানো হলো সেটি নয়।
সংশ্লিষ্ট লেখা:
সারফেস হার্ডেনিং আলাদা নির্দেশ
এই লেখার চারটি প্রক্রিয়া through (bulk) হিট ট্রিটমেন্ট, অর্থাৎ পুরো পার্টস গরম করা হয়। শুধু পৃষ্ঠ শক্ত হওয়া দরকার হলে, যেমন গিয়ারের দাঁতের পাশ বা শাফ্টের স্লাইডিং অংশ, আর কোর টাফ থাকতে হলে ড্রয়িংয়ে সারফেস হার্ডেনিং চাওয়া হয়: induction hardening, flame hardening, carburizing বা nitriding। JIS B 0122 এগুলোর জন্য আলাদা চিহ্ন দিয়েছে, যেমন induction hardening-এর HQI ও nitriding-এর HNT।
সারফেস হার্ডেনিংকে কখনো কখনো প্লেটিং ও পেইন্টিংয়ের পাশাপাশি সারফেস ট্রিটমেন্টের একটি শাখা হিসেবে ধরা হয়। পুরো পার্টস শক্ত হবে, নাকি শুধু পৃষ্ঠ, তা আগে ঠিক করলে খরচ অপচয় হয় না এবং সঠিক কার্যক্ষমতা পাওয়া যায়।
সংশ্লিষ্ট লেখা:
জাপানি সরবরাহকারী বা হিট ট্রিটারের সঙ্গে যা যাচাই করবেন
হিট ট্রিটমেন্ট প্রায়ই বিশেষায়িত হিট ট্রিটারকে আউটসোর্স করা হয়। আপনি নিজে অর্ডার দিন, বা জাপানি সরবরাহকারীর কাছ থেকে পার্টস গ্রহণ করুন, নিচের বিষয়গুলো আগে থেকে ঠিক করে নিলে ইন্সপেকশনে বিতর্ক এড়ানো যায়।
- স্টিল গ্রেড। সঠিক JIS গ্রেড (যেমন S45C বা SCM435)। AISI 1045-এর মতো স্থানীয় বা আন্তর্জাতিক সমতুল্য ব্যবহার করতে চাইলে লিখিত অনুমোদন নিন, কারণ হিট ট্রিটমেন্টের ফল আসল রাসায়নিক গঠনের ওপর নির্ভর করে।
- প্রক্রিয়ার ধরন। HQ-HT, HNR বা HA; অ্যানিলিংয়ের ক্ষেত্রে কোন ধরন (full, spheroidize বা stress relief)। ড্রয়িংয়ে শুধু choshitsu (調質) লেখা থাকলে লক্ষ্য কঠিনতা বা টেম্পারিংয়ের রেঞ্জ জিজ্ঞাসা করুন।
- প্রয়োজনীয় কঠিনতার রেঞ্জ। স্কেল ও রেঞ্জ, যেমন HRC 50–55।
- কোথায় কঠিনতা মাপা হবে। মাস ইফেক্টের কারণে মোটা ও পাতলা অংশের কঠিনতা আলাদা হয়। কোন জায়গায় কত HRC লাগবে, তা নির্দিষ্ট করে লিখুন।
- যেসব জায়গায় বিকৃতি বা ফাটল বিপজ্জনক। বোর, ধারালো কোণ ও পাতলা দেয়াল, যেখানে হিট ট্রিটারকে বাড়তি যত্ন নিতে হবে।
- ফিনিশিং স্টক। হিট ট্রিটমেন্টের পর কোন পৃষ্ঠ গ্রাইন্ড হবে, আর কতটা স্টক রাখা হয়েছে।
- রেকর্ড। উপাদানের মিল সার্টিফিকেটের পাশাপাশি চালানের সঙ্গে হার্ডনেস টেস্ট রেকর্ড বা হিট ট্রিটমেন্ট সার্টিফিকেট লাগবে কি না।
জাপানি সরবরাহকারীর সঙ্গে যোগাযোগ সাধারণত ইংরেজিতে হয়, তাই নিচে মানিয়ে নেওয়ার মতো একটি নমুনা ইনকোয়ারি ইংরেজিতেই দেওয়া হলো (পার্টস, গ্রেড ও মান কাল্পনিক):
Subject: Heat treatment for drawing No. XXX-1234 (shaft, S45C)
We are reviewing the heat treatment note "HQ-HT, HRC 50–55" on drawing XXX-1234. Please confirm the following:
- Where should hardness be measured (location and number of points)? Does the range apply at the large-diameter section as well?
- Which surfaces will be ground after heat treatment, and what finishing stock should we leave?
- Are there areas where distortion or cracking is a particular concern?
- May we use AISI 1045 in place of S45C if the hardness requirement is met?
- What inspection record do you require with each shipment?
Thank you for your help.
এই গাইডের সীমা
- এখানকার তাপমাত্রা সাধারণ নির্দেশক মান, বেশিরভাগই S45C-এর মতো মিডিয়াম-কার্বন স্টিলের জন্য। সঠিক কন্ডিশন নির্ভর করে গ্রেড, সেকশন সাইজ, ফার্নেস ও কোয়েঞ্চান্টের ওপর, আর তা ঠিক করে হিট ট্রিটার।
- এটি কাজের নির্দেশিকা নয়। হিট ট্রিটমেন্টে উচ্চ তাপমাত্রা, কোয়েঞ্চ অয়েল ও ফার্নেসের অ্যাটমোস্ফিয়ার জড়িত। হিট ট্রিটারের নিজস্ব পদ্ধতি ও নিরাপত্তা নিয়ম মানতে হবে, আর কারখানার নিরাপত্তা সংক্রান্ত Bangladesh Labour Act 2006-এর বিধানও প্রযোজ্য।
- S45C/AISI 1045, SCM435/AISI 4135 বা 4137, SKD11/AISI D2-এর মতো গ্রেড-সমতুল্যতা প্রচলিতভাবে তালিকাভুক্ত সমতুল্য, অভিন্ন স্পেসিফিকেশন নয়। বাংলাদেশে BSTI-র (BDS) কোন মান JIS-এর কোন গ্রেডের কাছাকাছি, তা এখানে যাচাই করা হয়নি; বিকল্প উপাদান ব্যবহারের আগে কাস্টমার বা ডিজাইনারের সঙ্গে নিশ্চিত করুন।
- চিহ্নের ব্যবহার কোম্পানিভেদে আলাদা হতে পারে। কিছু ড্রয়িংয়ে JIS চিহ্নের বদলে কোম্পানির নিজস্ব সংক্ষেপ বা শব্দ থাকে, তাই অস্পষ্ট হলে ড্রয়িংয়ের নোট দেখুন বা জিজ্ঞাসা করুন।
- সারফেস হার্ডেনিং, স্টেইনলেস স্টিল, টুল স্টিল ও নন-ফেরাস ধাতুর নিজস্ব কন্ডিশন আছে; এখানে শুধু সংক্ষেপে ছোঁয়া হয়েছে।
সারসংক্ষেপ
- জাপানি ড্রয়িংয়ে HQ = কোয়েঞ্চিং, HT = টেম্পারিং, HA = অ্যানিলিং, HNR = নরমালাইজিং (JIS B 0122)। HQ-HT মানে কোয়েঞ্চ ও টেম্পার।
- হিট ট্রিটমেন্ট গরম করার তাপমাত্রা ও ঠান্ডা করার গতির সমন্বয়ে ইস্পাতের গঠন ও বৈশিষ্ট্য বদলায়।
- কোয়েঞ্চিং ট্রান্সফরমেশন তাপমাত্রার ওপর থেকে দ্রুত ঠান্ডা করে ইস্পাত শক্ত করে। টেম্পারিং তারপর কঠিনতা ঠিক করে ও টাফনেস যোগ করে।
- টেম্পারিং করা হয় কম তাপমাত্রায় 150–200°C-এ, বা বেশি তাপমাত্রায় 500–650°C-এ (choshitsu, thermal refining)। প্রায় 300°C এড়ানো হয়।
- অ্যানিলিং ফার্নেসের ভেতরে ধীরে ঠান্ডা করে ইস্পাত নরম করে ও স্ট্রেস দূর করে। নরমালাইজিং বাতাসে ঠান্ডা করে গঠন সূক্ষ্ম করে, প্রায়ই কোয়েঞ্চের আগের ধাপ হিসেবে।
- উৎপাদনের আগে জাপানি পক্ষের সঙ্গে গ্রেড, প্রক্রিয়ার ধরন, কঠিনতার রেঞ্জ, মাপার জায়গা ও স্পর্শকাতর অংশ নিশ্চিত করুন।
প্রশ্নোত্তর (FAQ)
জাপানি ড্রয়িংয়ে HQ-HT মানে কী?
HQ-HT মানে আগে কোয়েঞ্চ, তারপর টেম্পার। HQ হলো কোয়েঞ্চিংয়ের (yakiire) JIS B 0122 চিহ্ন, আর HT টেম্পারিংয়ের (yakimodoshi)। পাশে সাধারণত প্রয়োজনীয় কঠিনতার রেঞ্জ থাকে, যেমন HRC 50–55।
হিট ট্রিটমেন্টে choshitsu (調質) কী?
Choshitsu হলো কোয়েঞ্চের পর তুলনামূলক বেশি তাপমাত্রায় টেম্পারিং; মেশিন স্ট্রাকচারাল স্টিলে সাধারণত 500–650°C। JIS G 0201 একে "thermal refining" বলেছে। ইংরেজি স্পেসিফিকেশনে সবচেয়ে কাছের শব্দ quenched and tempered (Q&T)।
অ্যানিলিং ও নরমালাইজিংয়ের পার্থক্য কী?
মূল পার্থক্য ঠান্ডা করার পদ্ধতিতে। অ্যানিলিংয়ে ফার্নেসের ভেতরে ধীরে ঠান্ডা করা হয়, ফলে ইস্পাত সবচেয়ে নরম ও সবচেয়ে সহজে মেশিনযোগ্য হয়। নরমালাইজিংয়ে বাতাসে ঠান্ডা করা হয়, যাতে গঠন আরও সূক্ষ্ম হয় এবং full annealing-এর চেয়ে কঠিনতা ও শক্তি বেশি হয়।
কোয়েঞ্চের পর ইস্পাত টেম্পার করতে হয় কেন?
কোয়েঞ্চ করা অবস্থার মার্টেনসাইট খুব শক্ত কিন্তু ভঙ্গুর এবং ভেতরে স্ট্রেসে ভরা; ফেলে রাখলে ফাটতে বা বিকৃত হতে পারে। টেম্পারিং কঠিনতা প্রয়োজনীয় স্তরে নামিয়ে টাফনেস যোগ করে, তাই কোয়েঞ্চের পর যত দ্রুত সম্ভব এটি করা উচিত।
S45C কি AISI 1045-এর হুবহু সমান?
S45C প্রায়ই AISI 1045 ও EN C45-এর সমতুল্য হিসেবে তালিকাভুক্ত হয়, কিন্তু মানগুলো অভিন্ন নয়। S45C-এর বদলে স্থানীয় 1045 ব্যবহার করতে চাইলে লিখিত অনুমোদন নিন এবং নির্ধারিত কঠিনতা এখনো প্রয়োজন ও পরীক্ষিত হচ্ছে কি না নিশ্চিত করুন।
সূত্র
- কোয়েঞ্চিং, টেম্পারিং, নরমালাইজিং, অ্যানিলিং, thermal refining (choshitsu), মাস ইফেক্ট ও হার্ডেনেবিলিটির সংজ্ঞা: JIS G 0201:2000, Glossary of terms used in iron and steel (heat treatment) (জাপানি)
- হিট ট্রিটমেন্টের প্রক্রিয়া-চিহ্ন: JIS B 0122:1978, Symbols of metal working processes (জাপানি); চিহ্নের টেবিল ছাপা আছে Yura Sansyo, "Heat Treatment: Types and Symbols" (জাপানি, PDF)-এ
- S45C-এর কোয়েঞ্চিং তাপমাত্রা, কোয়েঞ্চান্ট, টেম্পারিং তাপমাত্রা ও refined গঠন: Tobu Metal Heat Treatment Industrial Association, "Quenching and tempering of machine structural steel" (জাপানি)
- টেম্পারিংয়ের রেঞ্জ ও অ্যানিলিংয়ের ধরন: Keyence, "Quenching, tempering, annealing, and normalizing" (জাপানি)
- Full annealing বনাম normalizing: MonotaRO, "The roles of full annealing and normalizing" (জাপানি)
- টুল স্টিলের টেম্পারিং, retained austenite ও sub-zero treatment: MonotaRO, "Structural changes in quenching and tempering" (জাপানি)
- মার্টেনসাইটসহ হিট ট্রিটমেন্টের গঠন: Proterial Specialty Steel, "Heat-treated structures" (জাপানি)
- Refining, normalizing ও annealing-এর কন্ডিশন: Nagato, "Thermal refining, normalizing, annealing" (জাপানি)
- কোয়েঞ্চের পরপরই টেম্পার করার কারণ ও টেম্পারিংয়ের রেঞ্জ: "Heat treatment of steel: tempering, basics" (জাপানি)
- Temper embrittlement-এর তাপমাত্রার রেঞ্জ: Kotobank, "Temper embrittlement" (জাপানি)
- S45C-এর সমতুল্য (AISI 1045, EN C45): Rapid Protos, "S45C carbon steel"
জাপানি ভাষায় মূল লেখাএই গাইডটি জাপানের পাঠকদের জন্য লেখা একটি MONOSCOPE লেখা থেকে তৈরি: 焼入れ・焼戻し・焼なまし・焼ならしの違い|鋼の熱処理の基本と使い分け
সম্পাদক সম্পর্কে
 MONOSCOPE সম্পাদকFOUNDER & EDITOR
কারখানার যন্ত্রপাতি নির্মাতা ও প্ল্যান্ট প্রকৌশল প্রতিষ্ঠানে প্রায় দশ বছর যন্ত্রপাতির প্রস্তাব, নকশা ও চালু করার কাজ করার পর ডিজিটাল মার্কেটিংয়ে আসেন। এখন B2B উৎপাদকদের ওয়েব পরামর্শক হিসেবে তাদের পণ্য ও প্রযুক্তি সহজভাবে তুলে ধরতে সাহায্য করেন। জাপানের জাতীয় লাইসেন্স Energy Manager এবং তৃতীয় শ্রেণির প্রধান বৈদ্যুতিক প্রকৌশলীর অধিকারী।
২০১৭ সাল থেকে একটি প্রকৌশল ব্লগ (৫০০টির বেশি লেখা) এবং প্রায় ২০,০০০ গ্রাহকের একটি জাপানি ইউটিউব চ্যানেল চালাচ্ছেন। প্রতিটি গাইড জাপানি কারখানার দৃষ্টিকোণ থেকে লেখা এবং উদ্ধৃত মানের সঙ্গে মিলিয়ে দেখা।