담금질·뜨임·풀림·불림 차이: 일본 도면 HQ-HT 기호 해설
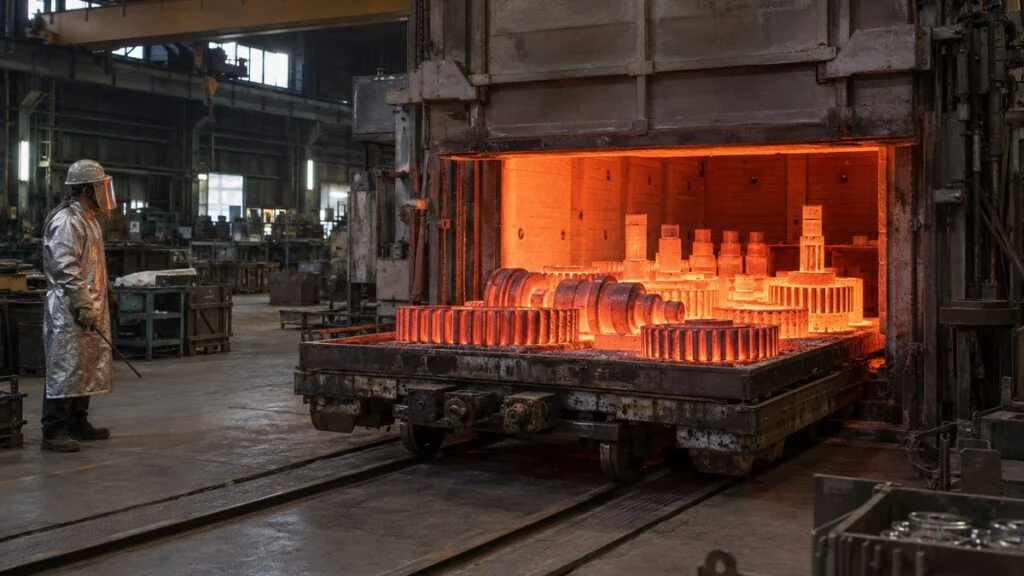
일본에서 받은 샤프트 도면이 있다고 합시다(가상의 예). 재질은 S45C이고, 주기에 HQ-HT, HRC 50–55라고 적혀 있습니다. 다른 도면에는 "조질(調質, choshitsu)"이라고만 쓰여 있습니다. 한국 협력사에 가공을 맡기거나 입고 로트를 검사하거나 열처리 업체에 견적을 낼 때는, 이 표기가 무엇을 요구하는지 정확히 알아야 합니다.
이것은 열처리 지시입니다. HQ, HT, HA, HNR은 강의 기본 열처리 네 가지인 담금질, 뜨임, 풀림, 불림을 나타내는 JIS(일본산업규격) 공정 기호입니다. 이 글은 기호와 일본어 용어를 한눈에 보는 표로 시작해 각 열처리가 무엇을 하고 언제 쓰이는지 설명합니다. 마지막에는 일본 공급업체나 열처리 업체에 보낼 수 있는 확인 목록과 문의문 예시를 붙였습니다.
목차
일본 도면의 열처리 기호
JIS B 0122(가공 방법 기호)는 열처리에 알파벳 H를 쓰고, 그 뒤에 공정을 나타내는 글자를 붙입니다. 일본 도면과 공정표는 이 기호를 쓰며, 순서를 보이려면 하이픈으로 잇습니다. "HQ-HT"는 담금질 후 뜨임이라는 뜻입니다. 다른 공정 기호와 헷갈리지 않을 때는 첫 글자 H를 생략해도 된다는 규정도 있습니다.
| 기호 | 일본어 용어 | 한국어 용어 | 하는 일 |
|---|---|---|---|
| HQ | 焼入れ (yakiire) | 담금질(quenching) | 변태점 이상으로 가열한 뒤 급랭해 강을 경화시킨다 |
| HT | 焼戻し (yakimodoshi) | 뜨임(tempering) | 담금질한 강을 변태점 아래에서 다시 가열해, 경도를 조금 낮추는 대신 인성을 높인다 |
| HA | 焼なまし (yakinamashi) | 풀림(annealing) | 가열한 뒤 노(爐) 안에서 천천히 식혀 강을 연화시키거나 응력을 제거한다 |
| HNR | 焼ならし (yakinarashi) | 불림(normalizing) | 변태점 이상으로 가열한 뒤 공기 중에서 식혀 조직을 미세하고 균일하게 만든다 |
| HQ-HT | 焼入れ焼戻し (yakiire yakimodoshi) | 담금질·뜨임(QT) | 가장 흔한 조합: 경화시킨 뒤 뜨임 |
| (용어만 표기) | 調質 (choshitsu) | 조질(thermal refining) | 담금질 후 비교적 높은 온도에서 뜨임해 강도와 인성을 함께 확보한다 |
기호에는 세 번째 글자가 붙은 변형도 있습니다. JIS B 0122의 표를 옮겨 실은 공급업체 자료에는 예를 들어 HAF(완전 풀림), HAS(구상화 풀림), HAR(응력 제거 풀림), HQI(고주파 담금질), HQF(화염 담금질), HNT(질화), HSZ(서브제로 처리)가 나옵니다. 표면 경화용 기호는 뒤에서 다시 다룹니다.
기호 옆에 자주 보이는 일본어가 두 개 더 있습니다. 熱処理(netsu shori)는 열처리, 硬さ(katasa)는 경도라는 뜻이며, 뒤에 HRC 50–55 같은 범위가 붙습니다. 회사나 도면에 따라 JIS 기호 대신 한글 용어나 사내 약어를 쓰기도 하므로, 주기를 읽고 애매하면 도면 발행처에 확인하십시오. 일본 도면 전반이 낯설다면 에서 먼저 흐름을 잡아 두면 좋습니다.
열처리는 강에 무엇을 하는가
열처리는 금속을 가열·유지·냉각해 형상은 바꾸지 않고 내부 조직과 성질을 바꾸는 가공입니다. 절삭이나 프레스와 달리 겉모습이 거의 변하지 않으므로, 결과는 경도 시험과 균열 검사로만 판단할 수 있습니다.
강이 열처리에 반응하는 것은 온도에 따라 철 결정의 배열이 바뀌기 때문입니다. 상온의 탄소강은 연한 페라이트와, 페라이트와 시멘타이트(철과 탄소의 화합물)가 층상으로 겹친 펄라이트로 이루어져 있습니다. 이것을 변태점(変態点, hentaiten) 이상으로 가열하면 탄소가 철 속에 녹아든 오스테나이트 조직이 됩니다.
그다음 얼마나 빨리 식히느냐가 상온에서의 조직을 결정합니다. 천천히 식히면 연한 페라이트와 펄라이트로 돌아갑니다. 빨리 식히면 탄소가 빠져나갈 시간이 없어 단단한 마르텐사이트에 갇힙니다. 냉각이 빠를수록 단단한 조직이 된다는 것이 열처리의 기본 원리입니다.
변태점 이상으로 가열하는지, 그리고 얼마나 빨리 식히는지에 따라 열처리의 종류가 정해집니다.
※ 변태점은 탄소량과 합금 성분에 따라 달라집니다. S45C는 약 780℃가 기준입니다.
그림 1처럼 이 두 축 위에 네 가지 열처리를 놓으면 서로 구별하기 쉬워집니다. 일본어로는 풀림(yakinamashi)과 불림(yakinarashi)이 한 음절 차이라 특히 혼동하기 쉽고, 두 열처리의 핵심 차이는 냉각 방법입니다. 한국어의 풀림·불림도 글자가 비슷하므로 도면에서는 기호(HA, HNR)로 확인하는 편이 안전합니다.
담금질·뜨임·풀림·불림 비교
그림 2는 네 가지 열처리를 나란히 비교한 것입니다. 온도는 S45C 같은 기계 구조용 중탄소강의 일반적인 기준값입니다. S45C는 한국의 SM45C, 미국 AISI 1045, 유럽 EN C45에 대응하는 재료로 흔히 함께 표기됩니다. 실제 조건은 강종, 부품 크기, 요구 경도에 따라 열처리 업체가 정합니다.
담금질·뜨임은 강을 경화시키는 쪽, 풀림·불림은 조직을 정돈하는 쪽으로 나뉩니다.
※ 온도는 도부금속열처리공업조합(Tobu Metal Heat Treatment Industrial Association), 키엔스(Keyence), 열처리 업체 기술 자료의 일반적인 기준값입니다. 기호는 JIS B 0122를 따릅니다.
경화시키는 한 쌍과 정돈하는 한 쌍
네 가지는 두 쌍으로 나누면 기억하기 쉽습니다. 담금질과 뜨임은 부품에 필요한 경도와 강도를 만들기 위한 한 세트입니다. 담금질만 한 강은 너무 단단하고 취성이 크므로 거의 항상 뜨임을 이어서 합니다.
반면 풀림과 불림은 단조나 용접으로 흐트러진 조직과 응력을 정돈해 다음 공정을 준비하는 처리입니다. 최종 경도를 정하기보다 생산 중간에 재료를 다루기 쉬운 상태로 만드는 역할이 중심입니다. 이제부터 각 열처리를 차례로 살펴봅니다.
담금질(焼入れ, yakiire, HQ): 급랭해서 단단하게
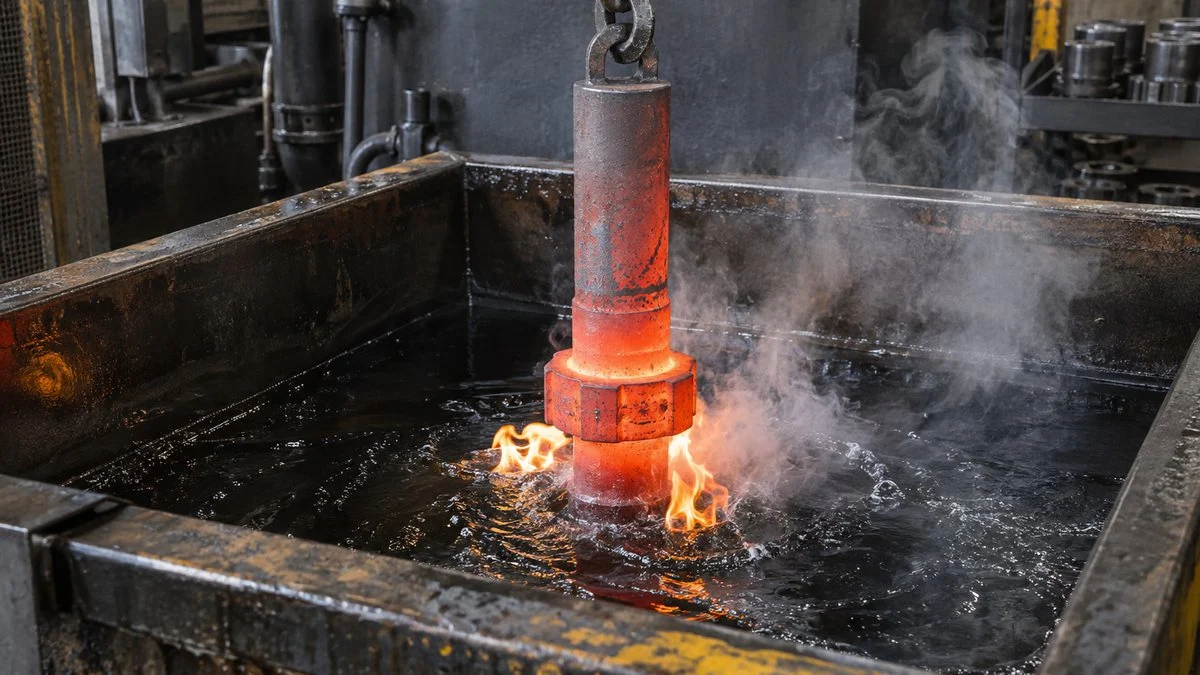
담금질은 강을 변태점 이상으로 가열해 오스테나이트로 만든 뒤, 물이나 기름으로 급랭하는 처리입니다. JIS G 0201은 이를 철강 제품을 정지된 공기 중보다 빠르게 냉각하는 조작으로 정의합니다. 목적은 강을 단단하고 강하게 만드는 것입니다.
급랭하면 오스테나이트에 녹아 있던 탄소가 빠져나갈 시간이 없어 결정 속에 갇힌 채 단단한 마르텐사이트로 변합니다. 기어, 샤프트, 절삭 공구, 금형 등 마모나 큰 하중을 견뎌야 하는 부품 상당수가 이 처리를 거칩니다.
가열하면 오스테나이트, 급랭하면 마르텐사이트가 되고, 뜨임하면 인성이 있는 조직으로 바뀝니다.
※ 천천히 식히면 마르텐사이트가 되지 않고 페라이트 + 펄라이트로 돌아갑니다(풀림, 불림).
담금질 온도: 변태점보다 조금 높게
온도는 높다고 좋은 것이 아닙니다. 도부금속열처리공업조합의 해설에 따르면 S45C의 이상적인 담금질 온도는 변태점(약 780℃)보다 30–50℃ 높은 820–870℃입니다. 큰 부품이거나 냉각 능력이 낮은 냉각제를 쓸 때는 높은 쪽 온도를 택하면 경화되기 쉽습니다.
반대로 온도가 너무 높으면 결정립이 조대해져 거친 마르텐사이트가 되고, 담금질 균열(담금질 중 생기는 갈라짐)이 생기기 쉬워집니다. 같은 해설은 S45C를 950℃에서 담금질하는 것을 부적절한 조건으로 듭니다.
냉각제, 질량 효과, 담금질성
냉각 속도는 냉각제가 좌우합니다. 냉각 능력은 일반적으로 물, 염욕(솔트), 기름 순으로 높다고 합니다. 다만 빨리 식힐수록 표면과 중심의 온도차가 커져 변형과 균열 위험도 함께 높아집니다. 강종과 형상에 맞춰 경도와 균열 저항의 균형이 맞는 냉각제를 고르는 것이 열처리 업체의 숙련이 드러나는 부분입니다.
질량 효과(質量効果)도 같은 정도로 중요합니다. JIS G 0201은 부품의 질량이나 단면 치수에 따라 담금질로 경화되는 깊이가 달라지는 정도로 정의합니다. 실제로는 굵은 부품일수록 중심부가 천천히 식어 깊이까지 경화되지 않습니다.
이를 보완하는 것이 담금질성(마르텐사이트로 변하기 쉬운 정도)이 높은 강입니다. S45C 같은 탄소강으로는 중심까지 경화되지 않는 치수도 크롬-몰리브덴 합금강 SCM435로는 경화될 수 있습니다. 공급업체 대조표에는 SCM435가 AISI 4135 또는 4137과 함께 표기되는 경우가 많습니다. 굵은 고강도 부품에 일본 도면이 합금강을 지정하는 이유 중 하나가 여기에 있습니다.
담금질 균열과 변형
담금질은 강의 부피 변화를 수반해 내부에 큰 응력이 남습니다. 형상에 급격한 단차, 날카로운 모서리, 극단적인 두께 차이가 있으면 응력이 집중되어 담금질 균열이나 휨이 생길 위험이 높아집니다.
그래서 담금질할 부품은 설계 단계에서 모서리에 라운드를 주고 두께 차이를 줄이는 배려가 필요합니다. 담금질 후 그대로 두면 내부 응력 때문에 균열이 진행되거나 변형이 커질 수도 있으므로, 기본은 담금질 후 가능한 한 빨리 뜨임을 하는 것입니다.
뜨임(焼戻し, yakimodoshi, HT): 담금질 후 인성 부여
뜨임은 담금질한 강을 변태점보다 낮은 온도로 재가열해 유지한 뒤 냉각하는 처리입니다. JIS G 0201은 일반적으로 담금질 경화 후, 특정 온도에서 한 번 이상 균열(均熱)하고 적절한 속도로 냉각하는 열처리로 정의합니다.
담금질한 그대로의 마르텐사이트는 매우 단단하지만 취성이 있고 내부 응력도 안고 있습니다. 뜨임은 경도를 필요한 수준까지 낮추는 대신 인성을 부여합니다. 뜨임 온도가 높을수록 경도와 인장강도는 낮아지고 연신율과 단면수축률은 커집니다.
경도를 남기려면 저온, 인성을 중시하면 고온을 씁니다. 그 사이에는 피해야 할 온도 구간이 있습니다.
※ 온도는 키엔스, 도부금속열처리공업조합, 고토방크(뜨임 취성)의 기준값입니다. 적정 온도는 강종에 따라 다릅니다.
경도를 유지해야 하는 부품: 저온 뜨임
저온 뜨임은 약 150–200℃에서 합니다. 경도는 거의 낮추지 않으면서 담금질로 생긴 취성과 균열 민감성을 완화합니다. 절삭 공구, 공구류, 내마모 부품처럼 경도가 최우선인 부품에 쓰이며, 예를 들어 탄소공구강(JIS SK 계열)은 보통 150–200℃에서 뜨임합니다.
금형·프레스 가공에서 널리 쓰이는 다이스강 SKD11(AISI D2에 대응하는 재료로 자주 표기되며, 한국 KS에서는 STD11로 불리는 경우가 많음)은 내마모성을 우선하면 150–200℃, 인성을 우선하면 500–550℃에서 뜨임합니다. 같은 강종이라도 용도에 따라 뜨임 온도가 크게 달라집니다.
SKD11 같은 고합금 공구강에서는 담금질 후 잔류 오스테나이트(마르텐사이트로 변하지 못하고 남은 조직)가 반드시 남습니다. 이것은 시간이 지나면서 치수 변화를 일으킬 수 있으므로, 열처리 업체는 저온 뜨임 전에 0℃ 이하로 냉각하는 서브제로(심랭) 처리를 넣거나 고온 뜨임을 두 번 이상 반복해 안정화합니다.
고온 뜨임과 조질(調質, choshitsu)
기계 구조용 강은 보통 500–650℃의 고온에서 뜨임합니다. 일본에서는 담금질 뒤 고온 뜨임을 이어서 하는 이 조합을 조질(調質, choshitsu)이라 부릅니다. JIS G 0201은 영문 용어를 thermal refining으로 하고, 담금질 후 약 400℃ 이상에서 뜨임하는 조작으로 정의합니다. 한국 현장에서도 "조질 열처리"라는 말을 쓰며, 영문 사양서에서 가장 가까운 표현은 "quenched and tempered(Q&T)"입니다.
조질한 강은 담금질한 그대로보다 경도는 낮지만 강도와 인성의 균형이 뛰어나 충격과 반복 하중에 강합니다. 550℃ 전후에서 뜨임한 조직을 소르바이트라 하며, 기계 구조용 강의 표준적인 조질 조직으로 여겨집니다. 샤프트, 기어, 볼트 같은 고강도 부품 상당수가 조질재입니다.
피해야 할 온도 구간
뜨임 온도를 올릴수록 경도가 일직선으로 내려가는 것은 아닙니다. 탄소강을 300℃ 전후에서 뜨임하면 오히려 충격에 약해지는 저온 뜨임 취성이 나타나므로, 저온 뜨임과 고온 뜨임 사이의 온도는 일반적으로 피합니다.
450–550℃ 부근에서 일어나는 고온 뜨임 취성도 있으며, 불순물이 결정립계에 모이는 것이 원인으로 알려져 있습니다. 몰리브데넘을 첨가하면 완화된다고 알려져 있고, 이것이 Mo를 포함한 합금강을 고르는 이유 중 하나이기도 합니다.
풀림(焼なまし, yakinamashi, HA): 연화해서 가공하기 쉽게
풀림은 강을 가열해 유지한 뒤, 보통 노 안에서 천천히 식히는 처리입니다. 담금질과 반대로 주된 목적은 강을 연화시켜 가공하기 쉽게 하거나 내부 응력을 제거하는 것이며, 도면에서는 기호 HA를 씁니다.
풀림에는 목적별로 여러 종류가 있고, 가열 온도도 변태점 위에서 아래까지 폭이 넓습니다. 주기에 풀림(焼なまし)이라고만 적으면 열처리 업체가 무엇을 원하는지 알 수 없으므로, 어떤 종류의 풀림인지 명시하십시오.
세 가지 모두 풀림이라 부르지만, 가열 온도와 목적은 크게 다릅니다.
완전 풀림
완전 풀림은 변태점보다 30–50℃ 높은 온도로 가열해 오스테나이트로 만든 뒤 천천히 식히는 처리입니다. 기준으로 탄소강은 노냉하고, 합금강은 시간당 20℃ 이하의 속도로 서랭하며, 500℃ 이하까지 내려가면 공냉으로 바꿔도 된다고 합니다.
결과는 페라이트와 펄라이트가 고르게 분포한 연한 조직입니다. 예를 들어 단단하고 불균일한 단조품 소재를 절삭하기 쉬운 상태로 되돌릴 때 씁니다.
구상화 풀림
구상화 풀림은 변태점 부근 온도에서 오래 유지해 강 속 탄화물을 알갱이 모양으로 둥글게 만드는 처리입니다. 탄화물이 층상이나 그물 모양으로 남아 있으면 절삭 공구가 빨리 마모되고, 냉간 단조나 굽힘에서 균열이 생기기 쉽습니다.
탄화물을 구상으로 만들면 같은 강이라도 가공성이 크게 좋아지고 이후 담금질 결과도 안정되기 쉽습니다. 탄소량이 많은 공구강과 베어링강에서 특히 흔한 처리입니다.
응력 제거 풀림
응력 제거 풀림은 변태점보다 낮은 온도로 가열해 천천히 식혀 내부 잔류 응력을 줄이는 처리입니다. 조직은 크게 바꾸지 않고 용접, 황삭, 냉간 가공에서 생긴 응력을 제거할 수 있다는 것이 특징입니다.
잔류 응력이 남은 채 마무리 가공을 하면 절삭 후 부품이 휘거나 사용 중에 치수가 변할 수 있습니다. 용접 구조물이나 공차가 엄격한 부품은 마무리 가공 전에 응력 제거 풀림을 넣어 이런 치수 변동을 막습니다.
불림(焼ならし, yakinarashi, HNR): 결정립 미세화
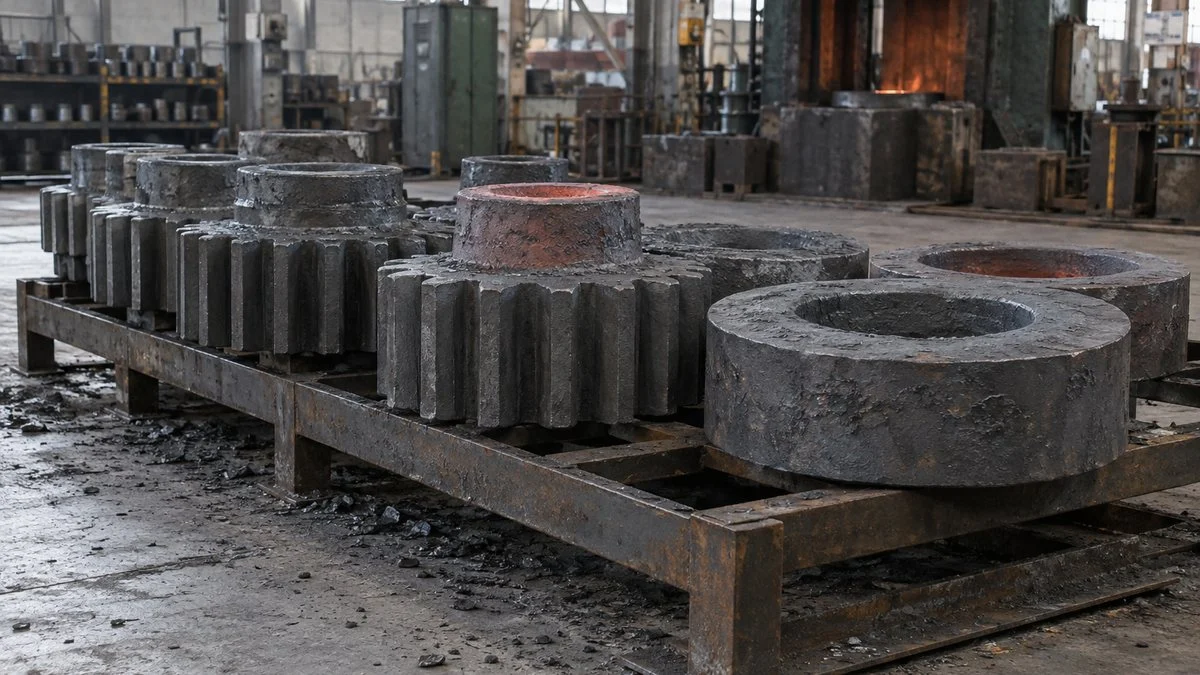
불림은 강을 변태점 이상으로 가열해 오스테나이트로 만든 뒤 공기 중에서 식히는 처리입니다. JIS G 0201도 오스테나이트화한 뒤 공냉하는 열처리로 정의합니다. 도면에서는 HNR로 표기합니다.
단조나 압연으로 고온에 노출된 강은 결정립이 거칠고 위치에 따라 조직이 들쭉날쭉합니다. 불림은 이를 미세하고 균일한 조직으로 정돈해 강을 "표준 상태"로 되돌립니다. 어느 열처리 업체는 900–930℃로 가열해 공냉하는 조건을 예로 듭니다.
일본어 이름은 한 음절 차이지만, 냉각 방법이 최종 경도와 쓰임새를 바꿉니다.
※ 불림 후 경도는 탄소량에 따라 달라집니다.
풀림과 불림, 언제 무엇을 쓰나
불림은 공냉이므로 노냉하는 완전 풀림보다 냉각이 빠르고 조직이 더 미세해집니다. 그 결과 불림 후 경도는 완전 풀림보다 높고, 강도와 절삭성의 균형이 좋은 상태가 됩니다.
실무에서는 절삭성이 최우선이면 풀림을 택하는 것이 일반적입니다. 조직을 미세하게 정돈해 이후 담금질을 안정시키고 싶을 때, 또는 담금질까지는 필요 없지만 어느 정도 강도가 필요할 때는 불림을 씁니다. 노 안에서 식힐 필요가 없으므로 처리 시간과 노 가동을 줄이기 쉽다는 점도 불림의 장점입니다.
담금질 전처리로서의 불림
조직이 거친 단조품을 그대로 담금질하면 경도가 들쭉날쭉해지고 담금질 균열이나 변형이 생기기 쉬워집니다. 그래서 단조 후 불림으로 조직을 정돈하고, 기계 가공을 한 다음 담금질·뜨임을 하는 순서가 흔히 쓰입니다.
불림이 최종 열처리가 되는 경우도 있지만, 대부분은 다음 공정을 순조롭게 진행하기 위한 준비 작업의 위치입니다.
공정에서 열처리가 들어가는 위치
부품 하나가 이 열처리를 여러 번 거치는 일이 많습니다. 예를 들어 단조 샤프트나 기어는 소재 단계에서 불림이나 풀림을 하고, 황삭 후에 담금질·뜨임을 한 다음 연삭으로 마무리합니다. 그림 7처럼 각 열처리가 공정의 서로 다른 단계에서 자기 역할을 맡습니다.
소재를 정돈하는 열처리와 성능을 만드는 열처리는 들어가는 시점이 다릅니다.
※ 용접 구조물이나 정밀 부품에서는 마무리 전에 응력 제거 풀림이 들어가기도 합니다. 공정 순서는 부품과 회사에 따라 다릅니다.
담금질하면 부품이 약간 변형되고 단단해져 깎기도 어려워집니다. 그래서 기본 단취는 공차가 엄격한 면은 마무리 여유를 남겨 두었다가 열처리 후 연삭으로 치수를 맞추는 것입니다. 어떤 치수를 열처리 전에 정하고 어디를 나중에 마무리할지는 생산기술(세이산 기주쓰, 生産技術)과 설계가 협의해서 정할 사항입니다.
도면에서 열처리를 지시하는 방법
열처리는 보통 도면이나 공정표에 이 글 첫머리 표의 JIS B 0122 기호로 지시합니다. 기호와 함께 대부분의 도면은 HRC 50–55처럼 열처리 후 요구되는 경도 범위를 적습니다. 이유는 단순합니다. 수입 검사에서 확인하는 것은 열처리 방법 자체보다 최종 경도이기 때문입니다.
표제란과 주기 읽는 법은 에서 별도로 정리합니다.
표면 경화는 별도 지시
이 글의 네 가지는 부품 전체를 가열하는 전체 열처리입니다. 기어 치면이나 축 습동부처럼 표면만 단단하고 심부는 인성을 유지해야 하면, 도면은 고주파 담금질, 화염 담금질, 침탄, 질화 같은 표면 경화를 지시합니다. JIS B 0122는 이들에 별도 기호를 부여하며, 예로 고주파 담금질은 HQI, 질화는 HNT입니다.
표면 경화는 도금이나 도장과 함께 표면 처리의 한 갈래로 다루기도 합니다. 부품 전체를 경화할지 표면만으로 충분한지를 먼저 판단하면 비용 낭비 없이 필요한 성능을 얻을 수 있습니다.
일본 공급업체·열처리 업체에 확인할 사항
열처리는 전문 열처리 업체에 외주를 주는 일이 많습니다. 한국 열처리 업체에 발주하든 일본 공급업체에서 부품을 받든, 아래 항목을 사전에 합의해 두면 검사 단계의 분쟁을 막을 수 있습니다.
- 강종. 정확한 JIS 강종(예: S45C, SCM435). 한국의 SM45C나 AISI 1045 같은 대응재를 쓰려면 서면 승인을 받으십시오. 열처리 반응은 실제 화학 성분에 좌우됩니다.
- 열처리 종류. HQ-HT, HNR, HA 중 무엇인지, 풀림이면 어떤 종류(완전, 구상화, 응력 제거)인지. 도면에 조질(choshitsu)이라고만 있으면 목표 경도나 뜨임 온도 범위를 물어보십시오.
- 요구 경도 범위. 경도 스케일과 범위(예: HRC 50–55).
- 경도 측정 위치. 질량 효과 때문에 굵은 부분과 얇은 부분의 경화 정도가 다릅니다. 어느 위치에서 HRC 몇이 나와야 하는지 구체적으로 정하십시오.
- 변형·균열이 문제되는 부위. 열처리 업체가 주의해야 할 보어, 날카로운 모서리, 박육부.
- 마무리 여유. 열처리 후 연삭하는 면과 남겨 둘 여유량.
- 기록. 재료의 밀 시트(재료 성적서, mill sheet)와 별도로, 출하 시 경도 시험 기록이나 열처리 성적서가 필요한지.
아래는 고쳐 쓸 수 있는 문의문 예시입니다(부품, 강종, 수치는 가상입니다).
제목: 도면 번호 XXX-1234(샤프트, S45C) 열처리 관련 확인 요청
도면 XXX-1234의 열처리 주기 "HQ-HT, HRC 50–55"에 대해 아래 사항을 확인하고자 합니다.
- 경도 측정 위치(부위와 측정 점수)는 어디입니까? 대경부에도 같은 범위가 적용됩니까?
- 열처리 후 연삭하는 면은 어디이며, 마무리 여유는 얼마나 남겨야 합니까?
- 변형이나 균열을 특히 주의해야 하는 부위가 있습니까?
- 경도 요건을 만족한다면 S45C 대신 SM45C(또는 AISI 1045)를 사용해도 됩니까?
- 매 출하 시 어떤 검사 기록이 필요합니까?
검토해 주셔서 감사합니다.
이 글의 한계
- 여기 적은 온도는 대부분 S45C 같은 중탄소강에 대한 일반적인 기준값입니다. 적정 조건은 강종, 단면 치수, 노, 냉각제에 따라 달라지며 열처리 업체가 정합니다.
- 작업 지시서가 아닙니다. 열처리에는 고온, 담금질유, 노 분위기가 따르므로 열처리 업체 자체의 절차와 안전 규정을 따르십시오.
- S45C/SM45C(KS D 3752)/AISI 1045, SCM435/AISI 4135 또는 4137, SKD11/STD11(KS D 3753)/AISI D2 같은 대응 관계는 흔히 표기되는 대응재일 뿐 동일 규격이 아닙니다. 화학 성분과 보증 항목의 차이를 확인하고, 대체 여부는 고객이나 설계 담당자와 확인하십시오. KS 번호는 이 글 작성 시점에 재확인하지 못했으므로 사용 전에 최신 규격을 확인하십시오.
- 기호 사용은 회사마다 다를 수 있습니다. JIS 기호 대신 사내 약어나 문구를 쓰는 도면도 있으므로, 불명확하면 도면 주기를 확인하거나 문의하십시오.
- 표면 경화, 스테인리스강, 공구강, 비철금속에는 각각 고유한 조건이 있으며 여기서는 간단히만 다룹니다.
정리
- 일본 도면에서 HQ는 담금질, HT는 뜨임, HA는 풀림, HNR은 불림입니다(JIS B 0122). HQ-HT는 담금질 후 뜨임을 뜻합니다.
- 열처리는 가열 온도와 냉각 속도의 조합으로 강의 조직과 성질을 바꿉니다.
- 담금질은 변태점 이상에서 급랭해 강을 경화시키고, 뜨임은 경도를 조정하며 인성을 부여합니다.
- 뜨임은 저온 150–200℃ 또는 고온 500–650℃(조질, choshitsu)에서 하며, 300℃ 전후는 피합니다.
- 풀림은 노 안에서 천천히 식혀 연화시키고 응력을 제거합니다. 불림은 공냉으로 조직을 미세화하며, 담금질 전 단계로 자주 쓰입니다.
- 생산 전에 강종, 열처리 종류, 경도 범위, 측정 위치, 주의 부위를 일본 측과 확인하십시오.
FAQ
일본 도면의 HQ-HT는 무슨 뜻입니까?
담금질 후 뜨임을 하라는 뜻입니다. HQ는 JIS B 0122의 담금질(焼入れ, yakiire) 기호이고 HT는 뜨임(焼戻し, yakimodoshi) 기호입니다. 도면에는 보통 그 옆에 HRC 50–55 같은 요구 경도 범위가 함께 적혀 있습니다.
열처리에서 조질(調質, choshitsu)이란 무엇입니까?
조질은 담금질 후 비교적 높은 온도에서 뜨임하는 것으로, 기계 구조용 강에서는 보통 500–650℃입니다. JIS G 0201은 이를 thermal refining이라 부릅니다. 영문 사양서에서 가장 가까운 표현은 quenched and tempered(Q&T)입니다.
풀림과 불림의 차이는 무엇입니까?
핵심 차이는 냉각입니다. 풀림은 노 안에서 천천히 식혀 가장 연하고 절삭하기 쉬운 상태가 됩니다. 불림은 공기 중에서 식혀 조직이 더 미세해지고, 완전 풀림보다 경도와 강도가 높습니다.
담금질한 강을 왜 뜨임해야 합니까?
담금질한 그대로의 마르텐사이트는 매우 단단하지만 취성이 크고 내부 응력이 가득해, 방치하면 균열이나 변형이 생길 수 있습니다. 뜨임은 경도를 필요한 수준으로 낮추고 인성을 더하므로, 담금질 직후 가능한 한 빨리 해야 합니다.
S45C와 SM45C는 같은 재료입니까?
S45C(JIS)와 SM45C(KS)는 대응재로 흔히 함께 표기되고 AISI 1045, EN C45와도 자주 나란히 놓이지만, 규격이 동일하지는 않습니다. S45C 대신 SM45C를 쓰려면 서면 승인을 받고, 화학 성분과 요구 경도 및 그 검사 방법이 유지되는지 확인하십시오.
출처
- 담금질, 뜨임, 불림, 풀림, 조질(choshitsu), 질량 효과, 담금질성의 정의: JIS G 0201:2000 철강 용어(열처리) (일본어)
- 열처리 공정 기호: JIS B 0122:1978 가공 방법 기호 (일본어). 기호표는 유라산쇼(Yura Sansyo) "열처리: 종류와 기호" (일본어, PDF)에 실려 있음
- S45C 담금질 온도, 냉각제, 뜨임 온도, 조질 조직: 도부금속열처리공업조합 "기계 구조용 강의 담금질·뜨임" (일본어)
- 뜨임 온도 범위와 풀림의 종류: 키엔스 "담금질·뜨임·풀림·불림" (일본어)
- 완전 풀림과 불림의 비교: 모노타로 "완전 풀림과 불림의 역할" (일본어)
- 공구강 뜨임, 잔류 오스테나이트, 서브제로 처리: 모노타로 "담금질·뜨임에 따른 금속 조직의 변화" (일본어)
- 마르텐사이트 등 열처리 조직: 프로테리얼(Proterial) 특수강 "열처리 조직에 대하여" (일본어)
- 조질, 불림, 풀림의 처리 조건: 나가토(Nagato) "조질·불림·풀림" (일본어)
- 담금질 직후 뜨임하는 이유와 뜨임 온도 범위: "강의 열처리 뜨임 1 기초 사항" (일본어)
- 뜨임 취성 온도 범위: 고토방크 "뜨임 취성" (일본어)
- S45C 대응재(AISI 1045, EN C45): Rapid Protos "S45C carbon steel" (영어)
일본어 원문 기사이 가이드는 일본 독자를 위해 쓴 MONOSCOPE 기사를 바탕으로 했습니다: 焼入れ・焼戻し・焼なまし・焼ならしの違い|鋼の熱処理の基本と使い分け
편집자 소개
 MONOSCOPE 편집자FOUNDER & EDITOR
플랜트 설비 제조사와 플랜트 엔지니어링 회사에서 약 10년간 설비 제안, 설계, 시운전을 맡은 뒤 디지털 마케팅으로 옮겼습니다. 현재는 B2B 제조기업의 웹 컨설턴트로서 기업이 제품과 기술을 알기 쉽게 설명하도록 돕고 있습니다. 일본 국가자격인 에너지관리사(Energy Manager)와 제3종 전기주임기술자를 보유하고 있습니다.
2017년부터 엔지니어링 블로그를 운영해 500편 이상의 글을 썼고, 구독자 약 2만 명의 일본어 YouTube 채널을 운영합니다. 모든 가이드는 일본 생산 현장의 시각으로 쓰고, 인용한 규격과 대조해 검증합니다.


