Têmpera, Revenimento, Recozimento e Normalização (HQ-HT)
Imagine um caso típico (fictício): o desenho japonês de um eixo indica o material S45C e traz uma nota curta, HQ-HT, HRC 50–55. Outro desenho diz apenas 調質 (choshitsu). Se você precisa cotar a peça com um fornecedor local, inspecionar um lote recebido ou pedir orçamento a um tratamentista, é preciso saber exatamente o que essas marcas pedem.
São indicações de tratamento térmico. HQ, HT, HA e HNR são os símbolos de processo da JIS (Japanese Industrial Standards) para têmpera, revenimento, recozimento e normalização, os quatro tratamentos térmicos básicos do aço. Este guia traz uma tabela de consulta rápida com os símbolos e os termos japoneses, explica o que cada tratamento faz e quando é usado, e termina com um checklist e um modelo de consulta que você pode enviar ao fornecedor japonês ou ao tratamentista.
Atenção a um falso cognato: em inglês, quenching é a têmpera e tempering é o revenimento. Em português, "têmpera" é o resfriamento rápido e "revenimento" é o reaquecimento posterior. Em documentos japoneses traduzidos para o inglês, "temper" quase sempre se refere ao revenimento.
Sumário
- Símbolos de tratamento térmico nos desenhos japoneses
- O que o tratamento térmico faz com o aço
- Têmpera, revenimento, recozimento e normalização: comparação
- Têmpera (yakiire, HQ): resfriamento rápido para endurecer
- Revenimento (yakimodoshi, HT): tenacidade depois da têmpera
- Recozimento (yakinamashi, HA): amolecer para usinar
- Normalização (yakinarashi, HNR): refino do grão
- Onde o tratamento térmico entra no processo
- O que confirmar com o fornecedor japonês ou com o tratamentista
- Limites deste guia
- Resumo
- Perguntas frequentes
- Fontes
Símbolos de tratamento térmico nos desenhos japoneses
A JIS B 0122 (Symbols of Metal Working Processes, símbolos de processos de trabalho em metais) atribui ao tratamento térmico a letra H, seguida de letras do processo específico. Os desenhos e as folhas de processo japoneses usam esses símbolos e os encadeiam com hífen para mostrar a sequência. "HQ-HT" significa temperar e depois revenir. A norma também permite omitir o H inicial quando não houver risco de confusão com outro símbolo de processo.
| Símbolo | Termo japonês | Termo em português | O que faz |
|---|---|---|---|
| HQ | yakiire | Têmpera | Aquece acima da temperatura crítica e resfria rápido para endurecer o aço |
| HT | yakimodoshi | Revenimento | Reaquece o aço temperado abaixo da temperatura crítica para trocar um pouco de dureza por tenacidade |
| HA | yakinamashi | Recozimento | Aquece e resfria lentamente no forno para amolecer o aço ou aliviar tensões |
| HNR | yakinarashi | Normalização | Aquece acima da temperatura crítica e resfria ao ar para refinar e uniformizar a estrutura |
| HQ-HT | yakiire yakimodoshi | Têmpera e revenimento | O par mais comum: endurece e depois reveni |
| (só a palavra) | 調質 (choshitsu) | Beneficiamento (têmpera + revenimento em temperatura alta); em inglês, thermal refining ou quenched and tempered (Q&T) | Têmpera seguida de revenimento em temperatura relativamente alta, para obter resistência com tenacidade |
As variantes acrescentam uma terceira letra. Manuais de fornecedores que reproduzem a tabela da JIS B 0122 listam, por exemplo, HAF (recozimento pleno), HAS (recozimento de esferoidização), HAR (recozimento de alívio de tensões), HQI (têmpera por indução), HQF (têmpera por chama), HNT (nitretação) e HSZ (tratamento sub-zero). Os símbolos de endurecimento superficial aparecem mais adiante neste guia.
Outros dois termos japoneses aparecem ao lado desses símbolos. 熱処理 (netsu shori) significa simplesmente tratamento térmico, e 硬さ (katasa) significa dureza, geralmente seguida de uma faixa como HRC 50–55. Se você está começando com desenhos japoneses em geral, veja .
O que o tratamento térmico faz com o aço
O tratamento térmico altera a estrutura interna e as propriedades de um metal por aquecimento, manutenção em temperatura e resfriamento, sem mudar sua forma. Diferentemente da usinagem ou da estampagem, a peça fica quase com a mesma aparência, e por isso o resultado só pode ser julgado por ensaio de dureza e inspeção de trincas.
O aço responde ao tratamento térmico porque o arranjo dos cristais de ferro muda com a temperatura. À temperatura ambiente, o aço carbono é formado por ferrita, macia, e perlita, uma mistura em camadas de ferrita e cementita (um composto de ferro e carbono). Aquecido acima da temperatura crítica (変態点, hentaiten, "ponto de transformação"), ele se transforma em austenita, estrutura em que o carbono fica dissolvido no ferro.
O que acontece depois depende de quão rápido o aço é resfriado. Resfriado devagar, ele volta a ser ferrita e perlita macias. Resfriado rápido, o carbono não tem tempo de sair e fica preso na martensita, dura. Essa é a regra básica do tratamento térmico: quanto mais rápido o resfriamento, mais dura a estrutura.
O que define o tratamento é se o aço é aquecido acima da temperatura crítica e com que rapidez ele é resfriado.
Nota: a temperatura crítica depende do teor de carbono e dos elementos de liga. Para o S45C, é de cerca de 780°C.
Situar os quatro tratamentos nesses dois eixos, como na Figura 1, ajuda a não confundi-los. Em japonês, recozimento (yakinamashi) e normalização (yakinarashi) diferem por uma única sílaba, e a principal diferença entre eles é a forma de resfriar o aço.
Têmpera, revenimento, recozimento e normalização: comparação
A Figura 2 compara os quatro tratamentos lado a lado. As temperaturas são valores típicos para um aço médio carbono de construção mecânica como o S45C, que costuma ser listado como correspondente ao SAE/AISI 1045 e ao EN C45 (no Brasil, o aço 1045 é designado pela série ABNT/SAE; confirme a correspondência exata com o fornecedor). As condições reais são definidas pelo tratamentista, conforme o aço, o tamanho da peça e a dureza exigida.
Formam dois grupos: têmpera e revenimento endurecem o aço; recozimento e normalização o condicionam.
Nota: as temperaturas são valores de referência gerais da Tobu Metal Heat Treatment Industrial Association, da Keyence e de páginas técnicas de tratamentistas. Os símbolos seguem a JIS B 0122.
O par que endurece e o par que condiciona
Fica mais fácil lembrar dos quatro como dois pares. Têmpera e revenimento trabalham juntos para dar à peça a dureza e a resistência de que ela precisa. O aço apenas temperado é duro e frágil demais, por isso quase sempre é revenido em seguida.
Recozimento e normalização, por outro lado, corrigem a estrutura irregular e as tensões deixadas por forjamento ou soldagem e preparam o material para a etapa seguinte. Sua função costuma ser deixar o material em condição fácil de trabalhar durante a produção, e não definir a dureza final. Nas seções a seguir, cada tratamento é visto em detalhe.
Têmpera (yakiire, HQ): resfriamento rápido para endurecer
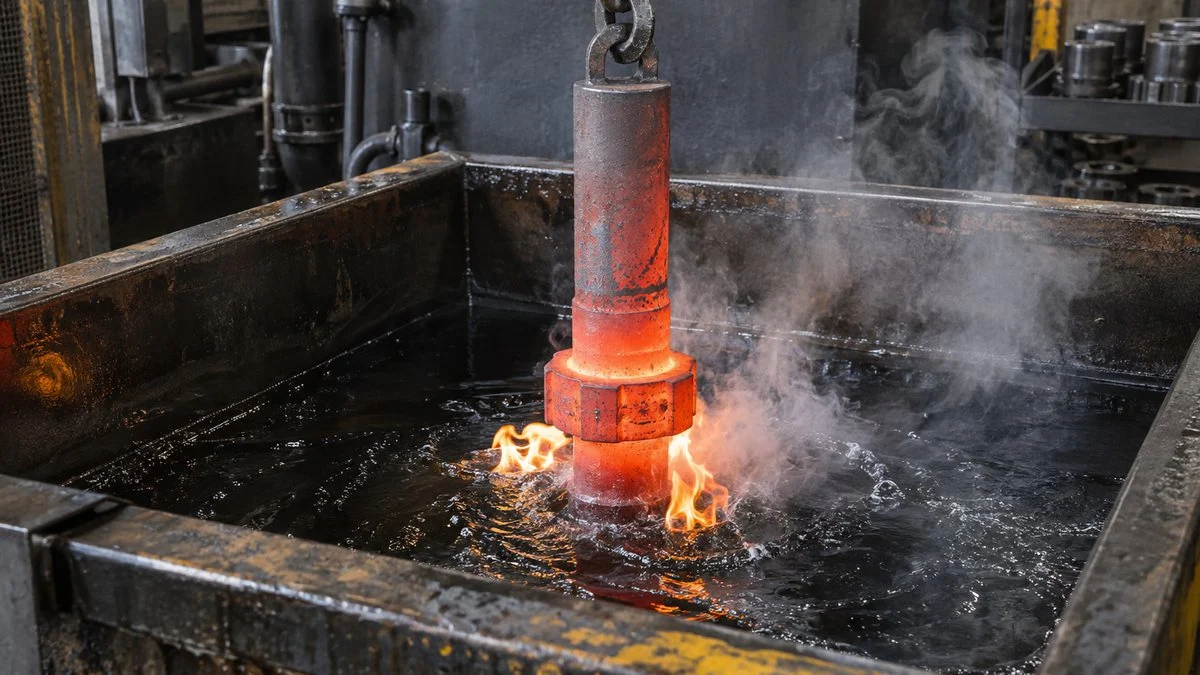
Na têmpera, o aço é aquecido acima da temperatura crítica para formar austenita e depois resfriado rapidamente em água ou óleo. A JIS G 0201 a define como o resfriamento de um produto siderúrgico mais rápido que ao ar parado. O objetivo é tornar o aço duro e resistente.
Com o resfriamento rápido, o carbono dissolvido na austenita não tem tempo de se deslocar e permanece preso no cristal, que se transforma em martensita dura. Engrenagens, eixos, ferramentas de corte e matrizes, além de muitas outras peças que precisam resistir ao desgaste ou suportar cargas altas, passam por esse processo.
O aquecimento forma austenita, a têmpera forma martensita e o revenimento a transforma em uma estrutura mais tenaz.
Nota: o resfriamento lento não forma martensita. O aço volta a ferrita + perlita (recozimento, normalização).
Temperatura de têmpera: um pouco acima do ponto de transformação
Mais quente não é melhor. Segundo a Tobu Metal Heat Treatment Industrial Association, a temperatura ideal de têmpera do S45C é de 820–870°C, ou seja, 30–50°C acima de sua temperatura crítica, de cerca de 780°C. Em peças grandes, ou quando o meio de têmpera tem menor capacidade de resfriamento, uma temperatura na faixa alta facilita o endurecimento do aço.
O superaquecimento, por sua vez, engrossa os grãos e produz martensita grosseira, o que aumenta a probabilidade de trincas de têmpera (trincas durante a têmpera). A mesma fonte cita a têmpera do S45C a partir de 950°C como uma condição inadequada.
Meios de têmpera, efeito de massa e temperabilidade
O meio de têmpera define a velocidade de resfriamento. Em geral, a capacidade de resfriamento segue a ordem água, banho de sais e óleo. Resfriar mais rápido, porém, aumenta a diferença de temperatura entre a superfície e o núcleo e, com ela, o risco de distorção e trincas. Escolher o meio que equilibra dureza e resistência a trincas para cada aço e geometria é onde aparece a habilidade do tratamentista.
O efeito de massa é igualmente importante. A JIS G 0201 o define como o grau em que a profundidade de endurecimento muda conforme a massa ou a seção da peça. Na prática, uma peça grossa resfria mais devagar no núcleo e endurece menos em profundidade.
Aços de alta temperabilidade (a facilidade com que o aço se transforma em martensita) compensam esse problema. Uma seção que um aço carbono como o S45C não consegue endurecer até o núcleo pode ser endurecida em um aço-liga cromo-molibdênio como o SCM435, que as tabelas de fornecedores costumam relacionar ao SAE 4135 ou 4137. No Brasil, o SAE 4140 é de uso muito comum e corresponde mais de perto ao SCM440 japonês. Essa é uma das razões pelas quais os desenhos japoneses especificam aço-liga para peças de grande diâmetro e alta resistência.
Trincas de têmpera e distorção
A têmpera altera o volume do aço e deixa tensões internas elevadas. Degraus bruscos, cantos vivos ou grandes diferenças de espessura concentram essas tensões e aumentam o risco de trincas de têmpera ou empenamento.
Por isso, as peças que serão temperadas devem ser projetadas com cantos arredondados e diferenças mínimas de espessura. Se a peça fica parada depois da têmpera, a tensão interna também pode fazer as trincas crescerem ou a distorção piorar; a regra básica é revenir o mais rápido possível após a têmpera.
Revenimento (yakimodoshi, HT): tenacidade depois da têmpera
O revenimento reaquece o aço temperado a uma temperatura abaixo da temperatura crítica, mantém o aço nessa temperatura e depois o resfria. A JIS G 0201 o define como um tratamento térmico, em geral posterior ao endurecimento por têmpera, em que o aço é mantido uma ou mais vezes a uma temperatura específica e resfriado a uma velocidade adequada.
A martensita recém-temperada é muito dura, mas também frágil e carregada de tensão interna. O revenimento reduz a dureza ao nível exigido e, em troca, dá tenacidade ao aço. Quanto maior a temperatura de revenimento, menores a dureza e o limite de resistência à tração, e maiores o alongamento e a redução de área.
Temperaturas baixas preservam a dureza, temperaturas altas favorecem a tenacidade e há uma faixa intermediária a evitar.
Nota: valores de referência da Keyence, da Tobu Metal Heat Treatment Industrial Association e do Kotobank (fragilização do revenido). A temperatura correta depende do aço.
Revenimento a baixa temperatura para peças que precisam continuar duras
O revenimento a baixa temperatura é feito em torno de 150–200°C. Ele quase não reduz a dureza, mas alivia a fragilidade e a sensibilidade a trincas deixadas pela têmpera. É usado em peças em que a dureza vem em primeiro lugar, como ferramentas de corte, ferramentas em geral e peças resistentes ao desgaste. Os aços-ferramenta ao carbono (classes SK da JIS), por exemplo, costumam ser revenidos a 150–200°C.
O SKD11, aço para matrizes muito usado em ferramentaria e estampagem e normalmente listado frente ao AISI D2, é revenido a 150–200°C quando a prioridade é a resistência ao desgaste e a 500–550°C quando a prioridade é a tenacidade. Ou seja, o mesmo aço pode ser revenido a temperaturas muito diferentes, conforme a aplicação.
Em aços-ferramenta de alta liga como o SKD11, sempre resta alguma austenita retida (austenita que não se transformou em martensita) após a têmpera. Ela pode causar variação dimensional ao longo do tempo; por isso os tratamentistas a estabilizam com um tratamento sub-zero, que resfria o aço a 0°C ou menos antes do revenimento a baixa temperatura, ou repetindo o revenimento a alta temperatura duas ou mais vezes.
Revenimento a alta temperatura e choshitsu (beneficiamento)
Os aços de construção mecânica normalmente são revenidos em alta temperatura, de 500–650°C. No Japão, a têmpera seguida de revenimento a alta temperatura é chamada de 調質 (choshitsu). A JIS G 0201 dá como termo em inglês "thermal refining" e a define como revenimento a cerca de 400°C ou mais após a têmpera. Nas fábricas brasileiras, a expressão equivalente costuma ser "têmpera e revenimento" ou "aço beneficiado"; em especificações em inglês, o termo mais próximo é "quenched and tempered" (Q&T).
O aço beneficiado não é tão duro quanto o aço apenas temperado, mas tem excelente equilíbrio entre resistência e tenacidade e suporta bem impactos e cargas repetidas. A estrutura obtida com revenimento por volta de 550°C é chamada de sorbita e é considerada a estrutura padrão do aço de construção mecânica beneficiado. Muitas peças de alta resistência, como eixos, engrenagens e parafusos, são feitas de material temperado e revenido.
Faixas de temperatura a evitar
A dureza não cai em linha reta à medida que a temperatura de revenimento sobe. Quando o aço carbono é revenido em torno de 300°C, a fragilização do revenido a baixa temperatura o torna mais vulnerável a impactos, e por isso as temperaturas entre as faixas de revenimento baixa e alta geralmente são evitadas.
Há também a fragilização do revenido a alta temperatura, em torno de 450–550°C, atribuída ao acúmulo de impurezas nos contornos de grão. Sabe-se que a adição de molibdênio a reduz, o que é uma das razões para escolher um aço-liga com Mo.
Recozimento (yakinamashi, HA): amolecer para usinar
O recozimento aquece o aço, mantém a temperatura e depois o resfria lentamente, em geral dentro do próprio forno. É o oposto da têmpera: seu objetivo principal é amolecer o aço para facilitar a usinagem ou eliminar tensões internas. Nos desenhos, leva o símbolo HA.
Existem vários tipos de recozimento, com finalidades diferentes, e as temperaturas de aquecimento vão de acima a abaixo da temperatura crítica. Uma nota que diga apenas "recozimento" não informa ao tratamentista o que você quer; por isso, indique qual tipo de recozimento é pedido.
Os três se chamam recozimento, mas a temperatura de aquecimento e o objetivo variam muito.
Recozimento pleno
O recozimento pleno aquece o aço 30–50°C acima da temperatura crítica para formar austenita e depois o resfria lentamente. Como referência, o aço carbono é resfriado no forno e o aço-liga é resfriado a 20°C por hora ou menos. Ao atingir 500°C ou menos, o resfriamento pode continuar ao ar.
O resultado é uma estrutura macia, com ferrita e perlita bem distribuídas. O recozimento pleno é usado, por exemplo, para transformar uma peça forjada dura e irregular em material que se usina com facilidade.
Recozimento de esferoidização
A esferoidização mantém o aço por muito tempo perto da temperatura crítica, para que os carbonetos se reúnam em partículas arredondadas. Carbonetos em camadas ou em rede desgastam rapidamente as ferramentas de corte e deixam o aço propenso a trincar na forjaria a frio ou na dobra.
Com os carbonetos esferoidizados, o mesmo aço usina e conforma muito melhor e responde de forma mais consistente à têmpera posterior. O processo é especialmente comum em aços-ferramenta de alto carbono e aços para rolamentos.
Recozimento de alívio de tensões
O recozimento de alívio de tensões aquece o aço a uma temperatura abaixo da temperatura crítica e o resfria lentamente para reduzir as tensões residuais. Ele remove as tensões de soldagem, desbaste ou trabalho a frio sem alterar muito a estrutura.
Se a peça ainda tem tensão residual quando é usinada no acabamento, ela pode empenar depois do corte ou mudar de dimensões em serviço. Em estruturas soldadas e peças com tolerâncias apertadas, um alívio de tensões antes do acabamento evita esse tipo de deriva dimensional.
Normalização (yakinarashi, HNR): refino do grão
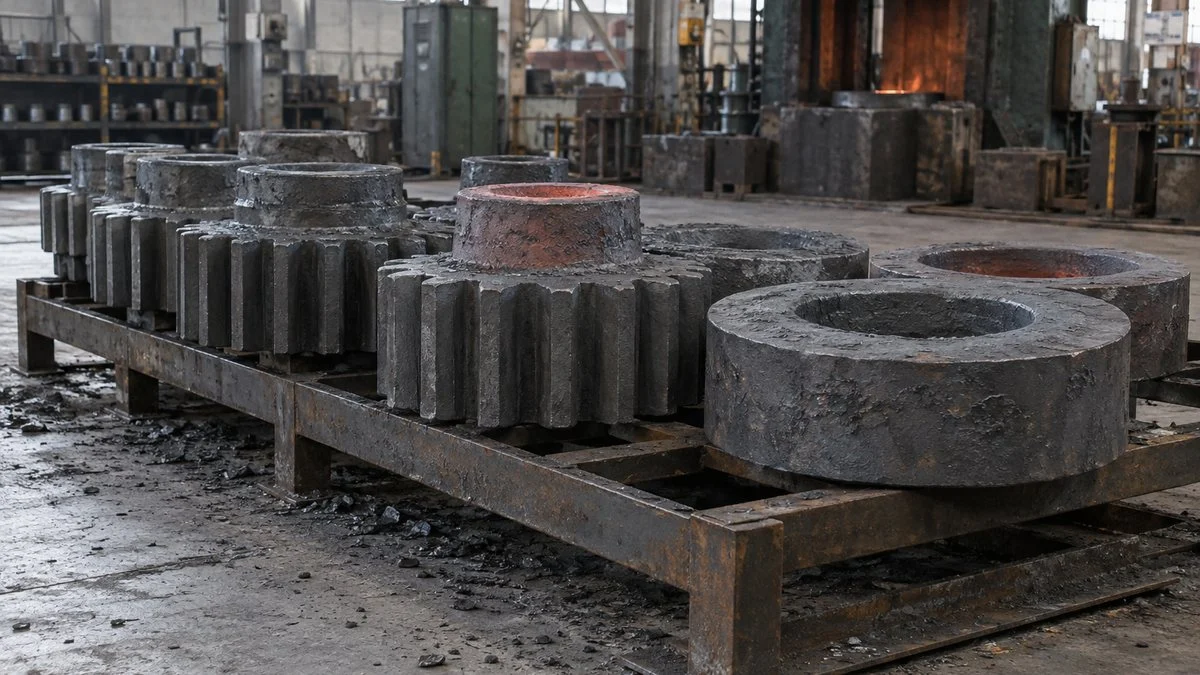
A normalização aquece o aço acima da temperatura crítica para formar austenita e depois o resfria ao ar. A JIS G 0201 também a define como um tratamento térmico em que o aço é resfriado ao ar após a austenitização. Nos desenhos, é escrita HNR.
O aço forjado ou laminado em alta temperatura tem grãos grosseiros e estrutura que varia de ponto a ponto. A normalização refina isso em uma estrutura fina e uniforme e devolve ao aço uma condição "padrão". Um tratamentista dá como exemplo o aquecimento a 900–930°C seguido de resfriamento ao ar.
Em japonês os nomes diferem por uma sílaba, mas a forma de resfriar muda a dureza final e onde cada um é usado.
Nota: a dureza após a normalização depende do teor de carbono.
Quando escolher a normalização em vez do recozimento
Como a normalização resfria ao ar, o resfriamento é mais rápido que o do recozimento pleno no forno e deixa uma estrutura mais fina. Por isso, o aço normalizado é mais duro que o aço recozido pleno e tem bom equilíbrio entre resistência e usinabilidade.
Na prática, o recozimento é a escolha usual quando a facilidade de usinagem vem em primeiro lugar. A normalização é usada quando se quer uma estrutura refinada para que a têmpera seguinte dê resultados consistentes, ou quando a peça precisa de alguma resistência, mas não do endurecimento pleno da têmpera. Como o aço não precisa resfriar dentro do forno, a normalização também consome menos tempo de processo e de forno.
Normalização como pré-tratamento da têmpera
Se uma peça forjada de estrutura grosseira vai direto para a têmpera, a dureza pode variar e as trincas de têmpera ou a distorção ficam mais prováveis. Uma sequência comum é normalizar o forjado primeiro, usiná-lo e só então temperar e revenir.
A normalização pode ser o tratamento térmico final, mas na maioria das vezes serve como preparação para que a etapa seguinte transcorra bem.
Onde o tratamento térmico entra no processo
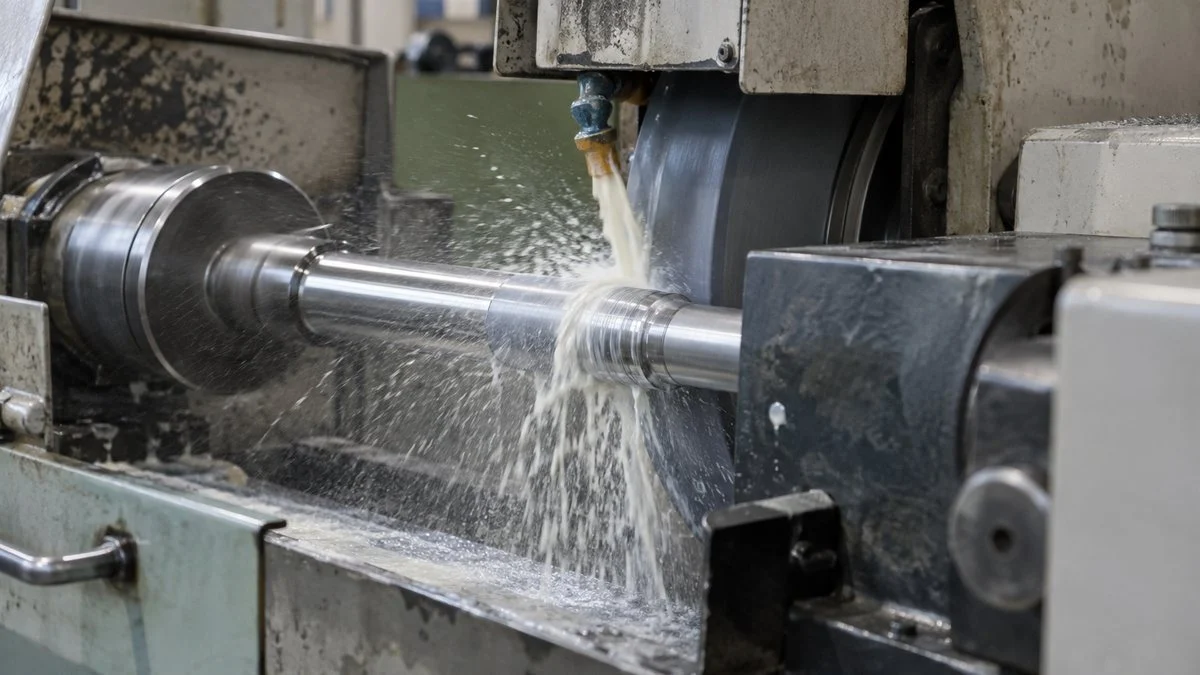
Uma mesma peça costuma passar por mais de um desses tratamentos. Um eixo ou uma engrenagem forjada, por exemplo, é normalizado ou recozido ainda como matéria-prima, temperado e revenido depois do desbaste e acabado por retificação. Cada tratamento cumpre sua função em uma etapa diferente, como mostra a Figura 7.
Os tratamentos que condicionam o material e os que criam o desempenho ocorrem em etapas diferentes.
Nota: estruturas soldadas e peças de precisão podem receber um alívio de tensões antes do acabamento. A ordem das etapas varia conforme a peça e a empresa.
A têmpera distorce um pouco a peça e a torna difícil de cortar. A abordagem padrão é deixar sobremetal nas superfícies de tolerância apertada e retificá-las à cota depois do tratamento térmico. Quais dimensões são acabadas antes e quais depois do tratamento é um ponto que a engenharia de manufatura e o projeto combinam entre si.
Como o tratamento térmico é especificado no desenho
O tratamento térmico costuma ser indicado por símbolos no desenho ou na folha de processo, com os símbolos da JIS B 0122 da tabela no início deste guia. Em desenhos de fornecedores locais, é comum encontrar a indicação por extenso (por exemplo, "temperado e revenido"), então vale confirmar o que está escrito. Junto ao símbolo, a maioria dos desenhos informa a faixa de dureza exigida após o tratamento térmico, como HRC 50–55. O motivo é simples: o que a inspeção de recebimento verifica é a dureza final, mais do que o método usado para obtê-la.
Leia também:
O endurecimento superficial é outra indicação
Os quatro tratamentos deste guia são tratamentos térmicos de massa (volumétricos), que aquecem a peça inteira. Quando só a superfície precisa ser dura, como nos flancos dos dentes de uma engrenagem ou nas superfícies de deslizamento de um eixo, e o núcleo deve permanecer tenaz, o desenho pede endurecimento superficial: têmpera por indução, têmpera por chama, cementação ou nitretação. A JIS B 0122 dá a eles símbolos próprios, como HQI para a têmpera por indução e HNT para a nitretação.
O endurecimento superficial às vezes é tratado como um ramo do tratamento de superfície, ao lado da galvanização e da pintura. Decidir primeiro se a peça inteira precisa ser dura ou só a superfície evita custo desperdiçado e garante o desempenho correto.
Leia também:
O que confirmar com o fornecedor japonês ou com o tratamentista
O tratamento térmico costuma ser terceirizado a um tratamentista especializado. Seja você quem faz o pedido ou quem recebe peças de um fornecedor japonês, combinar os pontos abaixo antecipadamente evita disputas na inspeção.
- Classe do aço. A classe JIS exata (por exemplo, S45C ou SCM435). Se pretende usar um equivalente local, como o SAE/ABNT 1045, obtenha aprovação por escrito, pois a resposta ao tratamento depende da composição química real.
- Tipo de tratamento. HQ-HT, HNR ou HA e, no caso do recozimento, qual tipo (pleno, esferoidização ou alívio de tensões). Se o desenho diz apenas 調質 (choshitsu), peça a dureza-alvo ou a faixa de revenimento.
- Faixa de dureza exigida. A escala e a faixa, como HRC 50–55.
- Onde a dureza é medida. Pelo efeito de massa, seções grossas e finas endurecem de modo diferente. Especifique qual local deve atender a qual valor de HRC.
- Regiões em que distorção ou trincas são críticas. Furos, cantos vivos e paredes finas que o tratamentista deve tratar com cuidado.
- Sobremetal de acabamento. Quais superfícies são retificadas após o tratamento térmico e quanto sobremetal é deixado.
- Registros. Se é preciso um registro de ensaio de dureza ou um certificado de tratamento térmico com o embarque, além do certificado de usina do material.
Um modelo de consulta que você pode adaptar (a peça, o aço e os valores são fictícios):
Assunto: Tratamento térmico do desenho nº XXX-1234 (eixo, S45C)
Estamos analisando a nota de tratamento térmico "HQ-HT, HRC 50–55" do desenho XXX-1234. Pedimos a gentileza de confirmar os pontos abaixo:
- Onde a dureza deve ser medida (local e número de pontos)? A faixa vale também na seção de maior diâmetro?
- Quais superfícies serão retificadas após o tratamento térmico e quanto sobremetal devemos deixar?
- Há regiões em que distorção ou trincas sejam uma preocupação especial?
- Podemos usar o aço SAE/ABNT 1045 no lugar do S45C, desde que a dureza exigida seja atendida?
- Que registro de inspeção vocês exigem em cada embarque?
Agradecemos a atenção.
Limites deste guia
- As temperaturas aqui são valores de referência gerais, principalmente para aço médio carbono como o S45C. As condições corretas dependem do aço, da seção, do forno e do meio de têmpera, e quem as define é o tratamentista.
- Este texto não é uma instrução de trabalho. O tratamento térmico envolve altas temperaturas, óleos de têmpera e atmosferas de forno; valem os procedimentos e as regras de segurança do tratamentista e as normas regulamentadoras aplicáveis (por exemplo, a NR-14, que trata de fornos, e a NR-12, para máquinas e equipamentos).
- Correspondências como S45C/SAE 1045, SCM435/SAE 4135 ou 4137 e SKD11/AISI D2 são equivalentes comumente listados, não especificações idênticas. Confirme qualquer substituição com o cliente ou o projetista.
- O uso dos símbolos pode variar de empresa para empresa. Alguns desenhos usam abreviações internas ou palavras em vez dos símbolos da JIS; confira as notas do desenho ou pergunte quando houver dúvida.
- Endurecimento superficial, aços inoxidáveis, aços-ferramenta e metais não ferrosos têm condições próprias e são apenas mencionados aqui.
Resumo
- Nos desenhos japoneses, HQ = têmpera, HT = revenimento, HA = recozimento e HNR = normalização (JIS B 0122). HQ-HT significa têmpera e revenimento.
- O tratamento térmico muda a estrutura e as propriedades do aço pela combinação entre temperatura de aquecimento e velocidade de resfriamento.
- A têmpera endurece o aço por resfriamento rápido a partir de uma temperatura acima da crítica. O revenimento então ajusta a dureza e dá tenacidade.
- O revenimento é feito em baixa temperatura, 150–200°C, ou em alta temperatura, 500–650°C (choshitsu, beneficiamento). Evitam-se temperaturas em torno de 300°C.
- O recozimento resfria lentamente no forno para amolecer o aço e aliviar tensões. A normalização resfria ao ar para refinar a estrutura, muitas vezes como etapa anterior à têmpera.
- Confirme com o lado japonês, antes da produção, a classe do aço, o tipo de tratamento, a faixa de dureza, o local de medição e as regiões críticas.
Perguntas frequentes
O que significa HQ-HT em um desenho japonês?
HQ-HT significa temperar e depois revenir. HQ é o símbolo da JIS B 0122 para a têmpera (yakiire) e HT é o símbolo do revenimento (yakimodoshi). O desenho normalmente traz ao lado a faixa de dureza exigida, como HRC 50–55.
O que é choshitsu (調質) no tratamento térmico?
Choshitsu é a têmpera seguida de revenimento em temperatura relativamente alta, tipicamente 500–650°C em aços de construção mecânica. A JIS G 0201 a chama de "thermal refining". Na prática brasileira, o equivalente é "têmpera e revenimento" (aço beneficiado); em especificações em inglês, o termo mais próximo é quenched and tempered (Q&T).
Qual é a diferença entre recozimento e normalização?
A principal diferença está no resfriamento. O recozimento resfria lentamente no forno e dá o aço mais macio e mais fácil de usinar. A normalização resfria ao ar, o que dá uma estrutura mais fina e maior dureza e resistência que o recozimento pleno.
Por que o aço precisa ser revenido depois da têmpera?
A martensita recém-temperada é muito dura, mas frágil e cheia de tensão interna, e pode trincar ou distorcer se for deixada esperando. O revenimento reduz a dureza ao nível exigido e acrescenta tenacidade, por isso deve seguir a têmpera o mais rápido possível.
O S45C é o mesmo que o SAE 1045?
O S45C costuma ser listado como correspondente ao SAE/AISI 1045 e ao EN C45, mas as normas não são idênticas. Se quiser substituir o S45C pelo 1045 local, obtenha aprovação por escrito e confirme que a dureza especificada continua sendo exigida e verificada.
Fontes
- Definições de têmpera, revenimento, normalização, recozimento, beneficiamento (choshitsu), efeito de massa e temperabilidade: JIS G 0201:2000, Glossary of terms used in iron and steel (heat treatment) (em japonês)
- Símbolos de processos de tratamento térmico: JIS B 0122:1978, Symbols of metal working processes (em japonês); tabela de símbolos reproduzida em Yura Sansyo, "Heat Treatment: Types and Symbols" (em japonês, PDF)
- Temperatura de têmpera do S45C, meios de têmpera, temperatura de revenimento e estrutura beneficiada: Tobu Metal Heat Treatment Industrial Association, "Quenching and tempering of machine structural steel" (em japonês)
- Faixas de revenimento e tipos de recozimento: Keyence, "Quenching, tempering, annealing, and normalizing" (em japonês)
- Recozimento pleno x normalização: MonotaRO, "The roles of full annealing and normalizing" (em japonês)
- Revenimento de aços-ferramenta, austenita retida e tratamento sub-zero: MonotaRO, "Structural changes in quenching and tempering" (em japonês)
- Estruturas de tratamento térmico, como a martensita: Proterial Specialty Steel, "Heat-treated structures" (em japonês)
- Condições de beneficiamento, normalização e recozimento: Nagato, "Thermal refining, normalizing, annealing" (em japonês)
- Por que o revenimento segue a têmpera sem demora e faixas de revenimento: "Heat treatment of steel: tempering, basics" (em japonês)
- Faixas de temperatura da fragilização do revenido: Kotobank, "Temper embrittlement" (em japonês)
- Equivalentes do S45C (AISI 1045, EN C45): Rapid Protos, "S45C carbon steel" (em inglês)
Artigo original em japonêsEste guia se baseia em um artigo do MONOSCOPE escrito para leitores no Japão: 焼入れ・焼戻し・焼なまし・焼ならしの違い|鋼の熱処理の基本と使い分け
Sobre a redação
 Redação do MONOSCOPEFOUNDER & EDITOR
Cerca de dez anos de atuação em um fabricante de equipamentos industriais e em uma empresa de engenharia de plantas, com propostas, projeto e comissionamento de equipamentos, seguidos da migração para o marketing digital. Hoje presta consultoria web a fabricantes B2B, ajudando-os a explicar com clareza seus produtos e tecnologias. Possui as licenças nacionais japonesas de Energy Manager e de Engenheiro-Chefe de Eletricidade de Terceira Classe.
Mantém um blog de engenharia desde 2017 (mais de 500 artigos) e um canal no YouTube em japonês com cerca de 20 mil inscritos. Cada guia é escrito do ponto de vista do chão de fábrica japonês e conferido com as normas citadas.