Härten, Anlassen, Glühen, Normalglühen auf JIS-Zeichnungen
Ein typischer Fall (fiktiv): Auf einer japanischen Zeichnung für eine Welle steht als Werkstoff S45C, dazu ein kurzer Hinweis: HQ-HT, HRC 50–55. Eine andere Zeichnung nennt nur 調質 (Choshitsu). Wenn Sie das Teil beschaffen, einen Wareneingang prüfen oder bei einer Härterei anfragen, müssen Sie genau wissen, was diese Angaben verlangen.
Es sind Wärmebehandlungsangaben. HQ, HT, HA und HNR sind die Verfahrenssymbole nach JIS (Japanese Industrial Standards) für Härten, Anlassen, Glühen und Normalglühen, die vier Grundverfahren der Wärmebehandlung von Stahl. Dieser Leitfaden bietet eine Kurztabelle der Symbole mit den japanischen und deutschen Begriffen. Er erklärt, was jedes Verfahren bewirkt und wann es eingesetzt wird. Am Ende stehen eine Checkliste und ein Anfragebeispiel für Ihren japanischen Lieferanten oder Ihre Härterei.
Inhalt
- Wärmebehandlungssymbole auf japanischen Zeichnungen
- Was die Wärmebehandlung mit Stahl macht
- Härten, Anlassen, Glühen und Normalglühen im Vergleich
- Härten (Yakiire, HQ): Schnelles Abkühlen für hohe Härte
- Anlassen (Yakimodoshi, HT): Zähigkeit nach dem Härten
- Glühen (Yakinamashi, HA): Erweichen für die Zerspanung
- Normalglühen (Yakinarashi, HNR): Gefüge verfeinern
- Wo die Wärmebehandlung im Fertigungsablauf steht
- Was Sie mit Ihrem japanischen Lieferanten oder Ihrer Härterei klären sollten
- Grenzen dieses Leitfadens
- Zusammenfassung
- FAQ
- Quellen
Wärmebehandlungssymbole auf japanischen Zeichnungen
JIS B 0122 (Symbole für Fertigungsverfahren) ordnet der Wärmebehandlung den Buchstaben H zu, gefolgt von Buchstaben für das jeweilige Verfahren. Japanische Zeichnungen und Arbeitspläne verwenden diese Symbole und verbinden sie mit Bindestrichen zu einer Reihenfolge: „HQ-HT“ bedeutet erst Härten, dann Anlassen. Die Norm erlaubt außerdem, das führende H wegzulassen, wenn keine Verwechslung mit einem anderen Verfahrenssymbol möglich ist.
Auf deutschen Zeichnungen sind Symbole dieser Art unüblich. Dort stehen die Angaben meist im Klartext, zum Beispiel „gehärtet und angelassen“ mit Härtebereich. Die Tabelle hilft deshalb beim Übersetzen in beide Richtungen.
| Symbol | Japanischer Begriff | Deutscher Begriff | Was das Verfahren bewirkt |
|---|---|---|---|
| HQ | 焼入れ (Yakiire) | Härten (Abschreckhärten) | Über die Umwandlungstemperatur erwärmen, dann schnell abkühlen, um den Stahl zu härten |
| HT | 焼戻し (Yakimodoshi) | Anlassen | Gehärteten Stahl unterhalb der Umwandlungstemperatur wieder erwärmen und so Härte gegen Zähigkeit tauschen |
| HA | 焼なまし (Yakinamashi) | Glühen (Oberbegriff; je nach Art z. B. Vollglühen, Weichglühen, Spannungsarmglühen) | Erwärmen, dann langsam im Ofen abkühlen, um den Stahl zu erweichen oder Spannungen abzubauen |
| HNR | 焼ならし (Yakinarashi) | Normalglühen | Über die Umwandlungstemperatur erwärmen, dann an Luft abkühlen, um das Gefüge zu verfeinern und zu vergleichmäßigen |
| HQ-HT | 焼入れ焼戻し (Yakiire Yakimodoshi) | Härten und Anlassen | Das übliche Paar: erst härten, dann anlassen |
| (nur als Wort) | 調質 (Choshitsu) | Vergüten (Härten und Anlassen bei hoher Temperatur) | Härten mit anschließendem Anlassen bei vergleichsweise hoher Temperatur für Festigkeit plus Zähigkeit |
Varianten haben einen dritten Buchstaben. Lieferantenhandbücher, die die Tabelle aus JIS B 0122 wiedergeben, führen zum Beispiel HAF (Vollglühen), HAS (Glühen auf kugelige Carbide, kurz GKZ-Glühen), HAR (Spannungsarmglühen), HQI (Induktionshärten), HQF (Flammhärten), HNT (Nitrieren) und HSZ (Tiefkühlbehandlung, „Sub-Zero“). Die Symbole für das Randschichthärten behandeln wir weiter unten.
Zwei weitere japanische Begriffe stehen oft neben diesen Symbolen. 熱処理 (Netsu Shori) heißt schlicht Wärmebehandlung. 硬さ (Katasa) heißt Härte und wird meist von einem Bereich wie HRC 50–55 gefolgt. Einen allgemeinen Einstieg in japanische Zeichnungen finden Sie im Beitrag zum Lesen japanischer technischer Zeichnungen.
Was die Wärmebehandlung mit Stahl macht
Eine Wärmebehandlung verändert durch Erwärmen, Halten und Abkühlen das innere Gefüge und die Eigenschaften eines Metalls, ohne seine Form zu ändern. Anders als Zerspanen oder Umformen lässt sie das Teil äußerlich fast unverändert. Das Ergebnis lässt sich deshalb nur über Härteprüfung und Rissprüfung beurteilen.
Stahl reagiert auf Wärmebehandlung, weil sich die Anordnung der Eisenkristalle mit der Temperatur ändert. Bei Raumtemperatur besteht unlegierter Kohlenstoffstahl aus weichem Ferrit und Perlit, einem lamellaren Gemisch aus Ferrit und Zementit (einer Eisen-Kohlenstoff-Verbindung). Wird er über die Umwandlungstemperatur erwärmt (im Japanischen Hentaiten, in Europa Ac1/Ac3), wandelt er sich in Austenit um, in dem der Kohlenstoff im Eisen gelöst ist.
Was danach geschieht, hängt davon ab, wie schnell abgekühlt wird. Bei langsamer Abkühlung entstehen wieder weicher Ferrit und Perlit. Bei schneller Abkühlung bleibt dem Kohlenstoff keine Zeit zu diffundieren, er bleibt im Gitter gefangen, und es entsteht harter Martensit. Das ist die Grundregel der Wärmebehandlung: Je schneller die Abkühlung, desto härter das Gefüge.
Ob der Stahl über die Umwandlungstemperatur erwärmt wird und wie schnell er abkühlt, bestimmt das Verfahren.
Hinweis: Die Umwandlungstemperatur hängt vom Kohlenstoff- und Legierungsgehalt ab. Bei S45C beträgt sie etwa 780 °C.
Wenn Sie die vier Verfahren wie in Abbildung 1 auf diesen zwei Achsen einordnen, verwechseln Sie sie nicht mehr. Auf Japanisch unterscheiden sich Glühen (Yakinamashi) und Normalglühen (Yakinarashi) nur durch eine Silbe. Der wesentliche Unterschied liegt in der Abkühlung.
Härten, Anlassen, Glühen und Normalglühen im Vergleich
Abbildung 2 stellt die vier Verfahren nebeneinander. Die Temperaturen sind Richtwerte für einen mittleren Kohlenstoffstahl für den Maschinenbau wie S45C. Er wird häufig als Entsprechung zu C45 (Werkstoffnummer 1.0503, EN 10083-2) genannt, ist aber nicht identisch (siehe „Grenzen dieses Leitfadens“). Die tatsächlichen Bedingungen legt die Härterei nach Sorte, Bauteilgröße und geforderter Härte fest.
Zwei Gruppen: Härten und Anlassen stellen die Härte ein, Glühen und Normalglühen bereiten den Werkstoff auf.
Hinweis: Die Temperaturen sind allgemeine Richtwerte aus Veröffentlichungen des Tobu Metal Heat Treatment Industrial Association, von Keyence und aus technischen Seiten von Härtereien. Die Symbole folgen JIS B 0122.
Härtepaar und Aufbereitungspaar
Man merkt sich die vier am besten als zwei Paare. Härten und Anlassen erzeugen gemeinsam die Härte und Festigkeit, die ein Bauteil braucht. Gehärteter Stahl allein ist zu hart und zu spröde und wird fast immer anschließend angelassen.
Glühen und Normalglühen dagegen gleichen das ungleichmäßige Gefüge und die Eigenspannungen nach dem Schmieden oder Schweißen aus und bereiten den Werkstoff auf den nächsten Schritt vor. Ihre Aufgabe ist meist weniger, die Endhärte einzustellen, als den Werkstoff im Fertigungsablauf in einen gut bearbeitbaren Zustand zu bringen. Die folgenden Abschnitte behandeln die Verfahren der Reihe nach.
Härten (Yakiire, HQ): Schnelles Abkühlen für hohe Härte
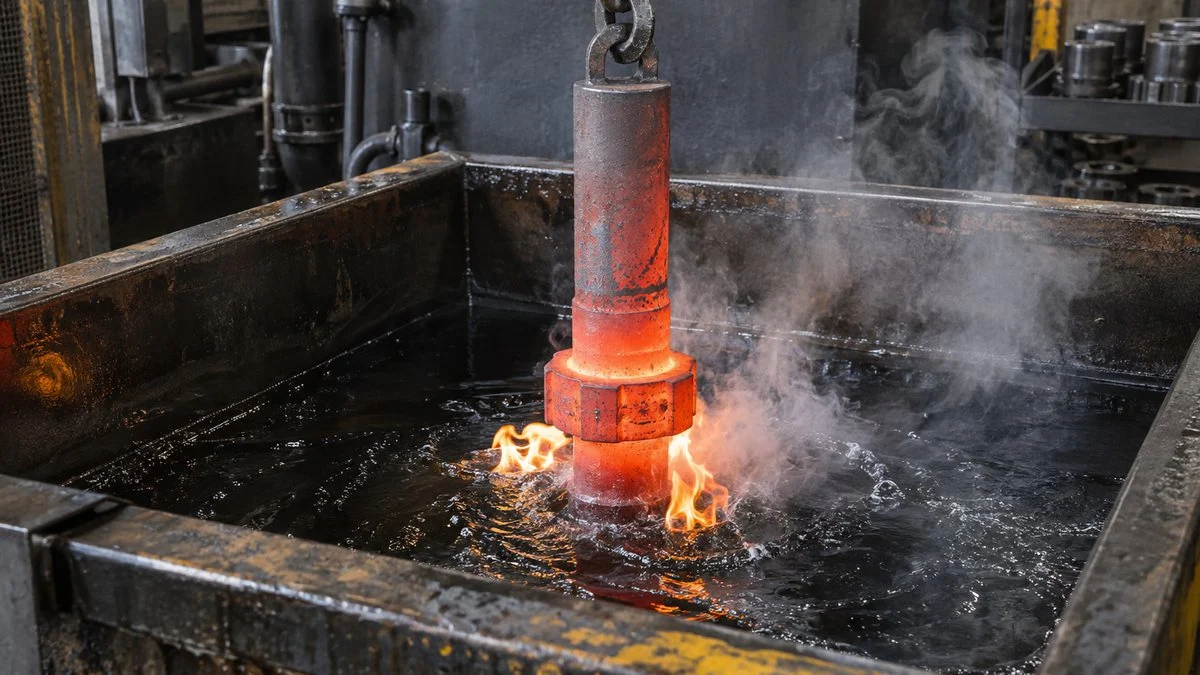
Beim Härten wird Stahl über die Umwandlungstemperatur erwärmt, sodass Austenit entsteht, und dann in Wasser oder Öl schnell abgekühlt. JIS G 0201 definiert es als Abkühlen eines Stahlerzeugnisses schneller als an ruhender Luft. Ziel ist es, den Stahl hart und fest zu machen.
Bei schneller Abkühlung hat der im Austenit gelöste Kohlenstoff keine Zeit zu diffundieren und bleibt im Kristall gefangen, der sich in harten Martensit umwandelt. Zahnräder, Wellen, Schneidwerkzeuge und Formen durchlaufen diesen Prozess, ebenso viele andere Teile, die verschleißfest sein oder hohe Lasten tragen müssen.
Das Erwärmen erzeugt Austenit, das Abschrecken Martensit, und das Anlassen führt zu einem zäheren Gefüge.
Hinweis: Bei langsamer Abkühlung entsteht kein Martensit. Der Stahl kehrt zu Ferrit + Perlit zurück (Glühen, Normalglühen).
Härtetemperatur: knapp über der Umwandlungstemperatur
Heißer ist nicht besser. Laut Tobu Metal Heat Treatment Industrial Association liegt die ideale Härtetemperatur für S45C bei 820–870 °C, das sind 30–50 °C über seiner Umwandlungstemperatur von etwa 780 °C. Bei großen Teilen oder einem Abschreckmittel mit geringerem Wärmeentzug erleichtert eine Temperatur am oberen Ende das Durchhärten.
Zu hohe Temperaturen vergröbern dagegen das Korn und erzeugen groben Martensit, was Härterisse (Risse beim Abschrecken) wahrscheinlicher macht. Dieselbe Quelle nennt das Härten von S45C ab 950 °C als ungeeignete Bedingung.
Abschreckmittel, Masseneffekt und Einhärtbarkeit
Das Abschreckmittel bestimmt die Abkühlgeschwindigkeit. Der Wärmeentzug nimmt allgemein in der Reihenfolge Öl, Salzbad, Wasser zu. Schnellere Abkühlung vergrößert aber auch den Temperaturunterschied zwischen Rand und Kern und damit das Risiko von Verzug und Rissen. Bei der Wahl des Abschreckmittels für Sorte und Form zwischen Härte und Rissunempfindlichkeit abzuwägen, ist die Kunst der Härterei.
Ebenso wichtig ist der Masseneffekt. JIS G 0201 definiert ihn als das Maß, in dem sich die Härtetiefe mit Masse oder Querschnitt des Teils ändert. In der Praxis kühlt ein dickes Teil im Kern langsamer ab und härtet weniger tief durch.
Stähle mit hoher Einhärtbarkeit (wie leicht der Stahl in Martensit umwandelt) gleichen das aus. Einen Querschnitt, den ein Kohlenstoffstahl wie S45C nicht bis in den Kern durchhärtet, kann ein Chrom-Molybdän-Stahl wie SCM435 durchhärten. In Lieferantentabellen wird er häufig neben 34CrMo4 (1.7220) geführt. Das ist ein Grund, warum japanische Zeichnungen für Teile mit großem Durchmesser und hoher Festigkeit legierte Stähle vorgeben. In Europa wird die Einhärtbarkeit üblicherweise mit dem Stirnabschreckversuch (Jominy-Versuch, EN ISO 642) beschrieben.
Härterisse und Verzug
Beim Härten ändert sich das Volumen des Stahls, und es bleiben hohe Eigenspannungen zurück. Abrupte Absätze, scharfe Kanten oder große Wanddickenunterschiede konzentrieren diese Spannungen und erhöhen das Risiko von Härterissen oder Verzug.
Zu härtende Teile sollten deshalb mit gerundeten Kanten und möglichst geringen Wanddickenunterschieden konstruiert werden. Bleibt ein Teil nach dem Härten liegen, können Eigenspannungen außerdem Risse wachsen lassen oder den Verzug verstärken. Grundregel ist daher, nach dem Härten so schnell wie möglich anzulassen.
Anlassen (Yakimodoshi, HT): Zähigkeit nach dem Härten
Beim Anlassen wird gehärteter Stahl auf eine Temperatur unterhalb der Umwandlungstemperatur erwärmt, dort gehalten und dann abgekühlt. JIS G 0201 definiert es als Wärmebehandlung, in der Regel nach dem Härten, bei der der Stahl ein- oder mehrmals bei einer bestimmten Temperatur durchwärmt und mit geeigneter Geschwindigkeit abgekühlt wird.
Martensit im abgeschreckten Zustand ist sehr hart, aber auch spröde und trägt Eigenspannungen. Das Anlassen senkt die Härte auf das geforderte Niveau und verleiht dem Stahl dafür Zähigkeit. Je höher die Anlasstemperatur, desto niedriger sind Härte und Zugfestigkeit, und desto höher sind Bruchdehnung und Einschnürung.
Niedrige Temperaturen erhalten die Härte, hohe Temperaturen begünstigen die Zähigkeit, und ein Bereich dazwischen sollte vermieden werden.
Hinweis: Richtwerte von Keyence, vom Tobu Metal Heat Treatment Industrial Association und von Kotobank (Anlassversprödung). Die richtige Temperatur hängt von der Sorte ab.
Anlassen bei niedriger Temperatur für Teile, die hart bleiben müssen
Das Anlassen bei niedriger Temperatur erfolgt bei etwa 150–200 °C. Es senkt die Härte kaum, mildert aber Sprödigkeit und Rissempfindlichkeit aus dem Härten. Eingesetzt wird es für Teile, bei denen die Härte Vorrang hat, etwa Schneidwerkzeuge, Werkzeuge und verschleißfeste Teile. Unlegierte Werkzeugstähle (JIS-Sorten SK) werden zum Beispiel üblicherweise bei 150–200 °C angelassen.
SKD11 ist ein im Werkzeug- und Formenbau weit verbreiteter Kaltarbeitsstahl, in Tabellen häufig neben X153CrMoV12 (1.2379) geführt. Er wird bei 150–200 °C angelassen, wenn Verschleißfestigkeit Vorrang hat, und bei 500–550 °C, wenn es um Zähigkeit geht. Dieselbe Sorte wird also je nach Anwendung bei sehr unterschiedlichen Temperaturen angelassen.
In hochlegierten Werkzeugstählen wie SKD11 bleibt nach dem Härten immer etwas Restaustenit zurück (Austenit, der sich nicht in Martensit umgewandelt hat). Er kann mit der Zeit Maßänderungen verursachen. Härtereien stabilisieren ihn deshalb durch eine Tiefkühlbehandlung auf 0 °C oder darunter vor dem Anlassen bei niedriger Temperatur oder durch mindestens zweimaliges Anlassen bei hoher Temperatur.
Anlassen bei hoher Temperatur und Vergüten (Choshitsu)
Stähle für den Maschinenbau werden normalerweise bei hoher Temperatur von 500–650 °C angelassen. Härten mit anschließendem Anlassen bei hoher Temperatur heißt in Japan 調質 (Choshitsu), im Deutschen Vergüten. JIS G 0201 gibt als englischen Begriff „thermal refining“ an und definiert es als Anlassen bei vergleichsweise hoher Temperatur nach dem Härten, ab etwa 400 °C. Ein vergüteter Zustand wird bei uns zum Beispiel über die Lieferzustandskennzeichnung +QT bei Vergütungsstählen nach EN 10083 beschrieben.
Vergüteter Stahl ist weniger hart als im gehärteten Zustand, bietet aber ein ausgezeichnetes Verhältnis von Festigkeit und Zähigkeit und hält Stößen und wechselnden Lasten gut stand. Das Gefüge nach dem Anlassen bei rund 550 °C heißt in der japanischen Literatur Sorbit (bei uns heute nur noch selten verwendet) und gilt dort als Standardgefüge vergüteter Baustähle für den Maschinenbau. Viele hochfeste Teile wie Wellen, Zahnräder und Schrauben bestehen aus vergütetem Material.
Temperaturbereiche, die man meidet
Die Härte fällt mit steigender Anlasstemperatur nicht einfach linear. Wird Kohlenstoffstahl bei etwa 300 °C angelassen, macht ihn die Anlassversprödung bei niedriger Temperatur stoßempfindlicher. Temperaturen zwischen dem niedrigen und dem hohen Anlassbereich werden deshalb im Allgemeinen gemieden.
Dazu kommt die Anlassversprödung bei hoher Temperatur um 450–550 °C, die auf Verunreinigungen an den Korngrenzen zurückgeführt wird. Zugabe von Molybdän mindert sie bekanntermaßen. Das ist einer der Gründe, einen Mo-haltigen legierten Stahl zu wählen.
Glühen (Yakinamashi, HA): Erweichen für die Zerspanung
Beim Glühen wird Stahl erwärmt, gehalten und anschließend langsam abgekühlt, in der Regel im Ofen. Es ist das Gegenstück zum Härten. Hauptzweck ist, den Stahl zu erweichen, damit er sich leichter bearbeiten lässt, oder innere Spannungen abzubauen. Auf Zeichnungen steht dafür das Symbol HA.
Es gibt mehrere Glühverfahren für unterschiedliche Zwecke, und ihre Temperaturen reichen von über der Umwandlungstemperatur bis darunter. Ein Hinweis, der nur 焼なまし (Yakinamashi, Glühen) nennt, sagt der Härterei nicht, was Sie wollen. Geben Sie daher an, welche Glühart gemeint ist.
Alle drei heißen Glühen, doch Temperatur und Ziel unterscheiden sich stark.
Vollglühen
Beim Vollglühen wird Stahl 30–50 °C über die Umwandlungstemperatur erwärmt, sodass Austenit entsteht, und dann langsam abgekühlt. Als Richtwert gilt: Kohlenstoffstahl kühlt im Ofen ab, legierter Stahl mit höchstens 20 °C pro Stunde. Ab 500 °C oder darunter darf an Luft abgekühlt werden.
Das Ergebnis ist ein weiches Gefüge mit gleichmäßig verteiltem Ferrit und Perlit. Vollglühen wird zum Beispiel eingesetzt, um ein hartes, ungleichmäßiges Schmiedeteil in einen gut zerspanbaren Zustand zu bringen.
Glühen auf kugelige Carbide (Weichglühen)
Dabei wird der Stahl lange nahe der Umwandlungstemperatur gehalten, damit sich die Carbide zu runden Teilchen zusammenlagern. Carbide in Lamellen oder Netzen verschleißen Schneidwerkzeuge schnell und machen den Stahl beim Kaltumformen oder Biegen rissanfällig.
Mit kugeligen Carbiden lässt sich derselbe Stahl deutlich besser zerspanen und umformen und spricht gleichmäßiger auf das spätere Härten an. Das Verfahren ist besonders bei kohlenstoffreichen Werkzeug- und Wälzlagerstählen verbreitet.
Spannungsarmglühen
Beim Spannungsarmglühen wird der Stahl auf eine Temperatur unter der Umwandlungstemperatur erwärmt und langsam abgekühlt, um Eigenspannungen zu verringern. Es baut Spannungen aus Schweißen, Schruppen oder Kaltumformen ab, ohne das Gefüge stark zu verändern.
Wird ein Teil mit Eigenspannungen fertig bearbeitet, kann es sich nach dem Zerspanen verziehen oder im Einsatz Maße ändern. Bei Schweißkonstruktionen und Teilen mit engen Toleranzen verhindert ein Spannungsarmglühen vor der Endbearbeitung solche Maßabweichungen.
Normalglühen (Yakinarashi, HNR): Gefüge verfeinern
Beim Normalglühen wird Stahl über die Umwandlungstemperatur erwärmt, sodass Austenit entsteht, und dann an Luft abgekühlt. JIS G 0201 definiert es ebenso als Wärmebehandlung, bei der der Stahl nach dem Austenitisieren an Luft abkühlt. Auf Zeichnungen steht dafür HNR.
Stahl, der bei hoher Temperatur geschmiedet oder gewalzt wurde, hat grobes Korn und ein von Stelle zu Stelle schwankendes Gefüge. Das Normalglühen verfeinert es zu einem feinen, gleichmäßigen Gefüge und führt den Stahl in einen „Normalzustand“ zurück. Eine Härterei nennt als Beispiel eine Behandlung bei 900–930 °C mit Luftabkühlung.
Die japanischen Namen unterscheiden sich nur durch eine Silbe, doch die Abkühlart ändert Endhärte und Einsatzgebiet.
Hinweis: Die Härte nach dem Normalglühen hängt vom Kohlenstoffgehalt ab.
Wann Normalglühen statt Glühen
Weil beim Normalglühen an Luft abgekühlt wird, geht es schneller als beim Vollglühen im Ofen und hinterlässt ein feineres Gefüge. Deshalb ist normalgeglühter Stahl härter als vollgeglühter und bietet ein gutes Verhältnis von Festigkeit und Zerspanbarkeit.
In der Praxis wählt man Glühen, wenn die gute Zerspanbarkeit Vorrang hat. Normalglühen kommt zum Einsatz, wenn ein verfeinertes Gefüge das spätere Härten gleichmäßiger machen soll oder wenn das Teil eine gewisse Festigkeit braucht, aber nicht voll gehärtet werden muss. Da der Stahl nicht im Ofen abkühlen muss, braucht das Normalglühen auch weniger Prozesszeit und Ofenkapazität.
Normalglühen als Vorbehandlung vor dem Härten
Geht ein Schmiedeteil mit grobem Gefüge direkt ins Härten, kann die Härte schwanken, und Härterisse oder Verzug werden wahrscheinlicher. Üblich ist daher die Folge: Schmiedeteil normalglühen, zerspanen, dann härten und anlassen.
Das Normalglühen kann die abschließende Wärmebehandlung sein, meist ist es aber eine Vorbereitung, die den nächsten Schritt erleichtert. Bei Werkstoffen nach EN 10083 begegnet Ihnen der normalgeglühte Lieferzustand als +N, der weichgeglühte als +A. Eine japanische Zeichnung mit „Normalglühen“ lässt sich also oft über solche Lieferzustände abstimmen, sofern der Lieferant dies bestätigt.
Wo die Wärmebehandlung im Fertigungsablauf steht
Ein einzelnes Teil durchläuft oft mehrere dieser Behandlungen. Eine geschmiedete Welle oder ein Zahnrad wird zum Beispiel als Rohmaterial normalgeglüht oder geglüht, nach dem Schruppen gehärtet und angelassen und durch Schleifen fertiggestellt. Jedes Verfahren erfüllt in einer anderen Phase seine eigene Aufgabe, wie Abbildung 7 zeigt.
Behandlungen, die den Werkstoff aufbereiten, und Behandlungen, die die Leistung erzeugen, liegen in verschiedenen Phasen.
Hinweis: Bei Schweißkonstruktionen und Präzisionsteilen kann vor der Endbearbeitung ein Spannungsarmglühen eingeschoben werden. Die Reihenfolge der Schritte unterscheidet sich je nach Teil und Unternehmen.
Das Härten verzieht ein Bauteil leicht und macht es schwer zerspanbar. Üblich ist daher, an Flächen mit engen Toleranzen Aufmaß stehen zu lassen und nach der Wärmebehandlung auf Maß zu schleifen. Welche Maße vor und welche nach der Wärmebehandlung fertiggestellt werden, stimmen Fertigungsplanung und Konstruktion miteinander ab.
Wie die Wärmebehandlung auf der Zeichnung angegeben wird
Wärmebehandlungen werden auf Zeichnung oder Arbeitsplan meist mit den JIS-B-0122-Symbolen aus der Tabelle am Anfang angegeben. Neben dem Symbol nennen die meisten Zeichnungen den nach der Wärmebehandlung geforderten Härtebereich, zum Beispiel HRC 50–55. Der Grund ist einfach: Im Wareneingang wird die Endhärte geprüft, nicht das Verfahren, mit dem sie erreicht wurde.
Wie Sie eine solche Angabe in Ihre eigene Zeichnung oder Bestellung übernehmen, klären Sie am besten mit dem Lieferanten. Für wärmebehandelte Teile aus Eisenwerkstoffen gibt es mit ISO 15787 eine Norm zur Darstellung und Angabe auf Zeichnungen. Üblich bleibt in der Praxis aber die Klartextangabe, etwa „gehärtet und angelassen, 50 bis 55 HRC“. Die Härteprüfung selbst richtet sich bei Rockwell nach ISO 6508-1.
Randschichthärten ist eine eigene Angabe
Die vier Verfahren in diesem Leitfaden sind Wärmebehandlungen, die das ganze Teil durchwärmen. Muss nur die Oberfläche hart sein, etwa an Zahnflanken oder Gleitflächen einer Welle, und der Kern zäh bleiben, verlangt die Zeichnung stattdessen Randschichthärten: Induktionshärten, Flammhärten, Einsatzhärten (Aufkohlen) oder Nitrieren. JIS B 0122 gibt diesen Verfahren eigene Symbole, etwa HQI für Induktionshärten und HNT für Nitrieren.
Das Randschichthärten wird mitunter als Zweig der Oberflächenbehandlung neben Galvanisieren und Lackieren eingeordnet. Wer zuerst klärt, ob das ganze Teil oder nur die Oberfläche hart sein muss, vermeidet unnötige Kosten und erreicht die richtige Leistung.
Was Sie mit Ihrem japanischen Lieferanten oder Ihrer Härterei klären sollten
Die Wärmebehandlung wird häufig an eine spezialisierte Härterei vergeben. Ob Sie diesen Auftrag selbst erteilen oder Teile von einem japanischen Lieferanten erhalten: Wenn Sie die folgenden Punkte vorab vereinbaren, vermeiden Sie Streit bei der Prüfung.
- Werkstoff. Die genaue JIS-Sorte (zum Beispiel S45C oder SCM435). Wenn Sie einen hiesigen Werkstoff wie C45 (1.0503) einsetzen möchten, holen Sie eine schriftliche Freigabe ein, denn das Wärmebehandlungsverhalten hängt von der tatsächlichen Zusammensetzung ab.
- Art der Behandlung. HQ-HT, HNR oder HA und beim Glühen die Art (Vollglühen, Weichglühen, Spannungsarmglühen). Steht auf der Zeichnung nur 調質 (Choshitsu), fragen Sie nach der Zielhärte oder dem Anlassbereich.
- Geforderter Härtebereich. Härteskala und Bereich, zum Beispiel HRC 50–55.
- Messort der Härte. Wegen des Masseneffekts härten dicke und dünne Querschnitte unterschiedlich. Legen Sie fest, welcher Ort welchen HRC-Wert erreichen muss.
- Bereiche, in denen Verzug oder Risse kritisch sind. Bohrungen, scharfe Kanten und dünne Wände, auf die die Härterei besonders achten soll.
- Aufmaß. Welche Flächen nach der Wärmebehandlung geschliffen werden und wie viel Aufmaß stehen bleibt.
- Nachweise. Ob Sie zur Lieferung ein Härteprüfprotokoll oder eine Wärmebehandlungsbescheinigung brauchen, zusätzlich zur Prüfbescheinigung des Herstellwerks für den Werkstoff (bei uns häufig nach EN 10204, Typ 3.1; die japanische Entsprechung ist nicht in jedem Fall gleichwertig, daher den Typ ausdrücklich nennen).
Ein Beispiel für eine Anfrage, das Sie anpassen können (Teil, Sorte und Werte sind fiktiv):
Betreff: Wärmebehandlung zu Zeichnung Nr. XXX-1234 (Welle, S45C)
Sehr geehrte Damen und Herren,
wir prüfen den Wärmebehandlungshinweis „HQ-HT, HRC 50–55“ auf Zeichnung XXX-1234 und bitten Sie um Bestätigung der folgenden Punkte:
- An welcher Stelle (Ort und Anzahl der Messpunkte) wird die Härte gemessen? Gilt der Bereich auch am Abschnitt mit dem großen Durchmesser?
- Welche Flächen werden nach der Wärmebehandlung geschliffen, und wie viel Aufmaß sollen wir vorsehen?
- Gibt es Bereiche, in denen Verzug oder Rissbildung besonders kritisch sind?
- Dürfen wir anstelle von S45C den Werkstoff C45 (1.0503) verwenden, wenn die Härteanforderung erfüllt wird?
- Welchen Prüfnachweis (z. B. Härteprüfprotokoll) legen Sie jeder Lieferung bei?
Vielen Dank für Ihre Unterstützung.
Mit freundlichen Grüßen
Grenzen dieses Leitfadens
- Die Temperaturen sind allgemeine Richtwerte, überwiegend für mittleren Kohlenstoffstahl wie S45C. Die richtigen Bedingungen hängen von Sorte, Querschnitt, Ofen und Abschreckmittel ab und werden von der Härterei festgelegt.
- Dies ist keine Arbeitsanweisung. Wärmebehandlung bedeutet hohe Temperaturen, Abschrecköle und Ofenatmosphären. Es gelten die Verfahrens- und Arbeitsschutzregeln der jeweiligen Härterei einschließlich ihrer Gefährdungsbeurteilung.
- Entsprechungen wie S45C/C45 (1.0503), SCM435/34CrMo4 (1.7220) und SKD11/X153CrMoV12 (1.2379) sind häufig genannte Gegenstücke, aber keine identischen Spezifikationen. Zusammensetzungsgrenzen, Prüfumfang und Lieferzustand unterscheiden sich. Die Substitution bestätigen Sie mit Kunde oder Konstruktion.
- Die Verweise auf EN- und ISO-Normen (EN 10083, ISO 15787, ISO 6508-1, EN ISO 642) dienen der Orientierung. Prüfen Sie vor der Verwendung die jeweils gültige Ausgabe.
- Die Symbolverwendung kann je nach Unternehmen abweichen. Manche Zeichnungen nutzen Hausabkürzungen oder Wörter statt JIS-Symbolen. Prüfen Sie die Hinweise der Zeichnung oder fragen Sie bei Unklarheiten nach.
- Randschichthärten, nichtrostende Stähle, Werkzeugstähle und Nichteisenmetalle haben eigene Bedingungen und werden hier nur gestreift.
Zusammenfassung
- Auf japanischen Zeichnungen steht HQ für Härten, HT für Anlassen, HA für Glühen und HNR für Normalglühen (JIS B 0122). HQ-HT bedeutet Härten und Anlassen.
- Wärmebehandlung verändert Gefüge und Eigenschaften von Stahl durch das Zusammenspiel von Erwärmungstemperatur und Abkühlgeschwindigkeit.
- Das Härten macht Stahl durch schnelles Abkühlen von oberhalb der Umwandlungstemperatur hart. Das Anlassen stellt anschließend die Härte ein und erzeugt Zähigkeit.
- Angelassen wird bei niedrigen 150–200 °C oder bei hohen 500–650 °C (Vergüten, Choshitsu). Temperaturen um 300 °C werden gemieden.
- Glühen kühlt langsam im Ofen ab, erweicht den Stahl und baut Spannungen ab. Normalglühen kühlt an Luft ab und verfeinert das Gefüge, oft als Schritt vor dem Härten.
- Klären Sie vor der Fertigung mit der japanischen Seite Werkstoff, Behandlungsart, Härtebereich, Messort und kritische Bereiche.
FAQ
Was bedeutet HQ-HT auf einer japanischen Zeichnung?
HQ-HT bedeutet: erst härten, dann anlassen. HQ ist das JIS-B-0122-Symbol für das Härten (Yakiire), HT das für das Anlassen (Yakimodoshi). Daneben steht meist der geforderte Härtebereich, zum Beispiel HRC 50–55.
Was ist Choshitsu bei der Wärmebehandlung?
Choshitsu entspricht dem Vergüten: Härten mit anschließendem Anlassen bei vergleichsweise hoher Temperatur, bei Stählen für den Maschinenbau typisch 500–650 °C. JIS G 0201 nennt es auf Englisch „thermal refining“. Auf Zeichnungen sollten Sie trotzdem Zielhärte oder Anlassbereich erfragen.
Was ist der Unterschied zwischen Glühen und Normalglühen?
Der wesentliche Unterschied liegt in der Abkühlung. Das Glühen kühlt langsam im Ofen und liefert den weichsten, am besten zerspanbaren Stahl. Das Normalglühen kühlt an Luft und ergibt ein feineres Gefüge sowie höhere Härte und Festigkeit als das Vollglühen.
Warum muss Stahl nach dem Härten angelassen werden?
Martensit im abgeschreckten Zustand ist sehr hart, aber spröde und voller Eigenspannungen, und er kann reißen oder sich verziehen, wenn man ihn liegen lässt. Das Anlassen senkt die Härte auf das geforderte Niveau und gibt Zähigkeit. Es sollte deshalb so bald wie möglich auf das Härten folgen.
Ist S45C dasselbe wie C45?
S45C wird häufig als Entsprechung zu C45 (1.0503, EN 10083-2) genannt, die Normen sind aber nicht identisch. Wenn Sie S45C durch C45 ersetzen wollen, holen Sie eine schriftliche Freigabe ein und stellen Sie sicher, dass die geforderte Härte weiterhin verlangt und geprüft wird.
Quellen
- Definitionen von Härten, Anlassen, Normalglühen, Glühen, Vergüten (Choshitsu), Masseneffekt und Einhärtbarkeit: JIS G 0201:2000, Begriffe für Eisen und Stahl (Wärmebehandlung) (japanisch)
- Verfahrenssymbole der Wärmebehandlung: JIS B 0122:1978, Symbole für Fertigungsverfahren (japanisch); Symboltabelle wiedergegeben in Yura Sansyo, „Wärmebehandlung: Arten und Symbole“ (japanisch, PDF)
- Härtetemperatur, Abschreckmittel, Anlasstemperatur und Vergütungsgefüge von S45C: Tobu Metal Heat Treatment Industrial Association, „Härten und Anlassen von Maschinenbaustahl“ (japanisch)
- Anlassbereiche und Glühverfahren: Keyence, „Härten, Anlassen, Glühen und Normalglühen“ (japanisch)
- Vollglühen und Normalglühen im Vergleich: MonotaRO, „Die Rollen von Vollglühen und Normalglühen“ (japanisch)
- Anlassen von Werkzeugstahl, Restaustenit und Tiefkühlbehandlung: MonotaRO, „Gefügeänderungen beim Härten und Anlassen“ (japanisch)
- Wärmebehandlungsgefüge wie Martensit: Proterial Specialty Steel, „Wärmebehandlungsgefüge“ (japanisch)
- Bedingungen für Vergüten, Normalglühen und Glühen: Nagato, „Vergüten, Normalglühen, Glühen“ (japanisch)
- Warum das Anlassen zügig auf das Härten folgt, und Anlassbereiche: „Wärmebehandlung von Stahl: Anlassen, Grundlagen“ (japanisch)
- Temperaturbereiche der Anlassversprödung: Kotobank, „Anlassversprödung“ (japanisch)
- Entsprechungen von S45C (AISI 1045, EN C45): Rapid Protos, „S45C carbon steel“ (englisch)
Originalartikel auf JapanischDieser Leitfaden beruht auf einem MONOSCOPE-Artikel für Leser in Japan: 焼入れ・焼戻し・焼なまし・焼ならしの違い|鋼の熱処理の基本と使い分け
Über die Redaktion
 MONOSCOPE-RedaktionFOUNDER & EDITOR
Rund zehn Jahre bei einem Anlagenhersteller und einem Anlagenbauunternehmen in Angebot, Konstruktion und Inbetriebnahme von Anlagen tätig, danach Wechsel ins Online-Marketing. Berät heute B2B-Hersteller zu ihren Websites und hilft ihnen, Produkte und Technik verständlich zu erklären. Besitzt die japanischen staatlichen Lizenzen als Energy Manager und als Elektro-Chefingenieur der dritten Klasse.
Betreibt seit 2017 einen Technik-Blog (über 500 Artikel) und einen japanischsprachigen YouTube-Kanal mit rund 20.000 Abonnenten. Jeder Leitfaden entsteht aus der Perspektive der japanischen Werkshalle und wird mit den zitierten Normen abgeglichen.


