Temple, revenido, recocido y normalizado: símbolos JIS HQ-HT
Imagine un caso típico (ficticio): un plano japonés de una flecha indica material S45C y agrega una nota breve, HQ-HT, HRC 50–55. Otro plano dice solamente 調質 (choshitsu). Si va a comprar la pieza en México, revisar un lote en la inspección de recibo o cotizar el trabajo con un taller de tratamientos térmicos, necesita saber exactamente qué piden esas marcas.
Son indicaciones de tratamiento térmico. HQ, HT, HA y HNR son los símbolos de proceso de la norma JIS (Japanese Industrial Standards) para temple, revenido, recocido y normalizado, los cuatro tratamientos térmicos básicos del acero. Esta guía ofrece una tabla de consulta rápida con los símbolos y los términos japoneses, explica qué hace cada tratamiento y cuándo se usa, y termina con una lista de verificación y un ejemplo de correo que puede enviar a su proveedor japonés o a su taller de tratamientos.
Contenido
- Símbolos de tratamiento térmico en planos japoneses
- Qué le hace el tratamiento térmico al acero
- Temple, revenido, recocido y normalizado: comparación
- Temple (yakiire, HQ): enfriamiento rápido para endurecer
- Revenido (yakimodoshi, HT): tenacidad después del temple
- Recocido (yakinamashi, HA): ablandar para maquinar
- Normalizado (yakinarashi, HNR): afinar el grano
- En qué parte del proceso entra el tratamiento térmico
- Qué confirmar con su proveedor japonés o con el taller de tratamientos
- Equivalencias y normas en México
- Límites de esta guía
- Resumen
- Preguntas frecuentes
- Fuentes
Símbolos de tratamiento térmico en planos japoneses
La norma JIS B 0122 (Símbolos de procesos de trabajo de metales) asigna la letra H al tratamiento térmico, seguida de letras que indican el proceso específico. Los planos y hojas de proceso japoneses usan estos símbolos y los encadenan con guiones para mostrar la secuencia: «HQ-HT» significa temple y después revenido. La norma también permite omitir la H inicial cuando no hay riesgo de confundirla con el símbolo de otro proceso.
| Símbolo | Término japonés | Término en español | Qué hace |
|---|---|---|---|
| HQ | yakiire | Temple | Se calienta por encima de la temperatura de transformación y se enfría rápido para endurecer el acero |
| HT | yakimodoshi | Revenido | Se recalienta el acero templado por debajo de la temperatura de transformación para cambiar algo de dureza por tenacidad |
| HA | yakinamashi | Recocido | Se calienta y se enfría lentamente dentro del horno para ablandar el acero o aliviar esfuerzos |
| HNR | yakinarashi | Normalizado | Se calienta por encima de la temperatura de transformación y se enfría al aire para afinar y uniformar la estructura |
| HQ-HT | yakiire yakimodoshi | Temple y revenido (Q&T) | La pareja habitual: primero endurecer, después revenir |
| (solo la palabra) | 調質 (choshitsu) | Temple y revenido a alta temperatura (en JIS: thermal refining) | Temple seguido de revenido a temperatura relativamente alta, para lograr resistencia con tenacidad |
Las variantes agregan una tercera letra. Los manuales de proveedores que reproducen la tabla de JIS B 0122 listan, por ejemplo, HAF (recocido completo), HAS (recocido de esferoidización), HAR (recocido de alivio de esfuerzos), HQI (temple por inducción), HQF (temple a la flama), HNT (nitruración) y HSZ (tratamiento subcero). Los símbolos de endurecimiento superficial se tratan más adelante en esta guía.
Junto a estos símbolos aparecen otros dos términos japoneses. 熱処理 (netsu shori) significa simplemente tratamiento térmico, y 硬さ (katasa) significa dureza, normalmente seguida de un rango como HRC 50–55. Si apenas empieza con los planos japoneses en general, vea cómo leer planos de ingeniería japoneses.
Qué le hace el tratamiento térmico al acero
El tratamiento térmico cambia la estructura interna y las propiedades de un metal mediante calentamiento, mantenimiento y enfriamiento, sin cambiar su forma. A diferencia del maquinado o el estampado, la pieza se ve casi igual después, así que el resultado solo se juzga con ensayos de dureza y con la inspección de grietas.
El acero responde al tratamiento térmico porque el arreglo de sus cristales de hierro cambia con la temperatura. A temperatura ambiente, el acero al carbono está formado por ferrita blanda y perlita, una mezcla en capas de ferrita y cementita (un compuesto de hierro y carbono). Si se calienta por encima de la temperatura de transformación (変態点, hentaiten; en los textos en inglés suele llamarse temperatura crítica) se convierte en austenita, una estructura en la que el carbono está disuelto en el hierro.
Lo que ocurre después depende de qué tan rápido se enfríe. Si se enfría lento, vuelve a ferrita y perlita blandas. Si se enfría rápido, el carbono no tiene tiempo de salir y queda atrapado en una martensita dura. Esa es la regla básica del tratamiento térmico: entre más rápido el enfriamiento, más dura la estructura.
Que el acero se caliente por encima de la temperatura de transformación y qué tan rápido se enfríe determinan de qué tratamiento se trata.
Nota: La temperatura de transformación depende del contenido de carbono y de aleantes. Para el S45C es de unos 780 °C.
Ubicar los cuatro tratamientos en estos dos ejes, como en la Figura 1, ayuda a no confundirlos. En japonés, recocido (yakinamashi) y normalizado (yakinarashi) se distinguen por una sola sílaba, y la diferencia principal entre ellos es la forma de enfriar el acero.
Temple, revenido, recocido y normalizado: comparación
La Figura 2 compara los cuatro tratamientos lado a lado. Las temperaturas son valores típicos para un acero de medio carbono para uso estructural en maquinaria, como el S45C, que normalmente se lista como equivalente del SAE/AISI 1045 y del EN C45. Las condiciones reales las define el taller de tratamientos según el grado de acero, el tamaño de la pieza y la dureza requerida.
Se dividen en dos grupos: temple y revenido endurecen el acero; recocido y normalizado lo acondicionan.
Nota: Las temperaturas son valores de referencia generales de la Tobu Metal Heat Treatment Industrial Association, de Keyence y de páginas técnicas de talleres de tratamientos térmicos. Los símbolos siguen la norma JIS B 0122.
La pareja que endurece y la pareja que acondiciona
Los cuatro se recuerdan mejor como dos parejas. Temple y revenido trabajan juntos para darle a la pieza la dureza y la resistencia que necesita. El acero solo templado es demasiado duro y frágil, así que casi siempre se reviene después.
Recocido y normalizado, en cambio, corrigen la estructura desigual y los esfuerzos que dejan el forjado o la soldadura, y preparan el material para el siguiente paso. Su función principal suele ser dejar el material en una condición fácil de trabajar durante la producción, más que fijar la dureza final. En las siguientes secciones se ve cada tratamiento por separado.
Temple (yakiire, HQ): enfriamiento rápido para endurecer
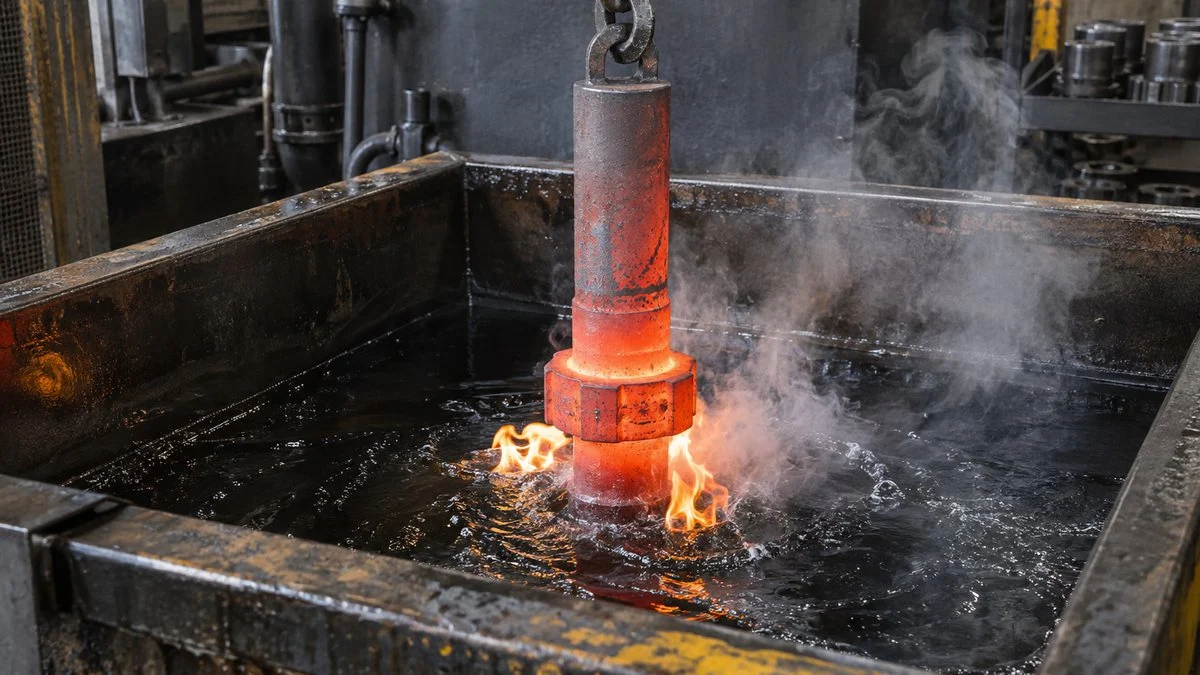
El temple calienta el acero por encima de la temperatura de transformación para formar austenita y luego lo enfría rápido en agua o aceite. JIS G 0201 lo define como enfriar un producto de acero más rápido que en aire quieto. El objetivo es volver el acero duro y resistente.
Con el enfriamiento rápido, el carbono disuelto en la austenita no tiene tiempo de salir y queda atrapado en el cristal, que se transforma en martensita dura. Engranes, flechas, herramientas de corte y troqueles, además de muchas otras piezas que deben resistir desgaste o cargas altas, pasan por este proceso.
El calentamiento forma austenita, el temple forma martensita y el revenido la convierte en una estructura más tenaz.
Nota: El enfriamiento lento no forma martensita. El acero vuelve a ferrita + perlita (recocido, normalizado).
Temperatura de temple: un poco por encima del punto de transformación
Más caliente no es mejor. Según la Tobu Metal Heat Treatment Industrial Association, la temperatura ideal de temple del S45C es de 820–870 °C, es decir, 30–50 °C por encima de su temperatura de transformación de unos 780 °C. En piezas grandes, o cuando el medio de temple tiene menor capacidad de enfriamiento, una temperatura hacia el extremo alto facilita el endurecimiento del acero.
El sobrecalentamiento, en cambio, engrosa el grano y produce martensita gruesa, lo que hace más probables las grietas de temple (grietas durante el temple). La misma fuente señala el temple del S45C desde 950 °C como una condición inadecuada.
Medios de temple, efecto de masa y templabilidad
El medio de temple determina la velocidad de enfriamiento. En general, la capacidad de enfriamiento se ordena así: agua, baño de sales y aceite. Pero enfriar más rápido aumenta la diferencia de temperatura entre la superficie y el núcleo y, con ella, el riesgo de distorsión y grietas. Elegir el medio que equilibre dureza y resistencia al agrietamiento para cada grado y forma de pieza es donde se nota la pericia del taller de tratamientos.
El efecto de masa es igual de importante. JIS G 0201 lo define como el grado en que cambia la profundidad de endurecimiento con la masa o la sección de la pieza. En la práctica, una pieza gruesa se enfría más lento en el núcleo y no endurece a tanta profundidad.
Los aceros de alta templabilidad (la facilidad con que el acero se transforma en martensita) compensan este problema. Una sección que un acero al carbono como el S45C no logra endurecer hasta el núcleo sí puede endurecerse en un acero aleado al cromo-molibdeno como el SCM435, que las tablas de proveedores suelen asociar con el SAE 4135 o 4137. Esa es una de las razones por las que los planos japoneses especifican acero aleado para piezas de gran diámetro y alta resistencia.
Grietas de temple y distorsión
El temple cambia el volumen del acero y deja esfuerzos internos altos. Los escalones bruscos, las esquinas vivas o las grandes diferencias de espesor concentran esos esfuerzos y aumentan el riesgo de grietas de temple o deformación.
Por eso, las piezas que se van a templar deben diseñarse con esquinas redondeadas y con la menor diferencia posible de espesores. Además, si la pieza se deja esperando después del temple, los esfuerzos internos pueden hacer crecer las grietas o empeorar la distorsión; la regla básica es revenir lo antes posible después del temple.
Revenido (yakimodoshi, HT): tenacidad después del temple
El revenido recalienta el acero templado a una temperatura inferior a la de transformación, lo mantiene ahí y luego lo enfría. JIS G 0201 lo define como un tratamiento térmico, normalmente posterior al temple de endurecimiento, en el que el acero se mantiene una o más veces a una temperatura específica y se enfría a una velocidad adecuada.
La martensita recién templada es muy dura, pero también frágil y con esfuerzos internos. El revenido baja la dureza al nivel requerido y, a cambio, le da tenacidad al acero. Entre más alta es la temperatura de revenido, menores son la dureza y la resistencia a la tensión, y mayores son el alargamiento y la reducción de área.
Las temperaturas bajas conservan la dureza, las altas favorecen la tenacidad, y hay un rango intermedio que conviene evitar.
Nota: Valores de referencia de Keyence, de la Tobu Metal Heat Treatment Industrial Association y de Kotobank (fragilidad por revenido). La temperatura adecuada depende del grado de acero.
Revenido a baja temperatura para piezas que deben seguir duras
El revenido a baja temperatura se hace a unos 150–200 °C. Casi no reduce la dureza, pero alivia la fragilidad y la sensibilidad a grietas que deja el temple. Se usa en piezas donde lo primero es la dureza, como herramientas de corte, herramientas y piezas resistentes al desgaste. Los aceros al carbono para herramienta (grados JIS SK), por ejemplo, normalmente se revienen a 150–200 °C.
El SKD11, un acero para dados y troqueles muy usado en trabajos de troquelado y estampado, y que suele listarse junto al AISI D2, se reviene a 150–200 °C cuando se prioriza la resistencia al desgaste y a 500–550 °C cuando se prioriza la tenacidad. El mismo grado puede revenirse a temperaturas muy distintas según la aplicación.
En aceros para herramienta de alta aleación como el SKD11, después del temple siempre queda algo de austenita retenida (austenita que no se transformó en martensita). Puede causar cambios dimensionales con el tiempo, así que los talleres la estabilizan con un tratamiento subcero que enfría el acero a 0 °C o menos antes del revenido a baja temperatura, o repitiendo el revenido a alta temperatura dos o más veces.
Revenido a alta temperatura y choshitsu
Los aceros para uso estructural en maquinaria normalmente se revienen a una temperatura alta, de 500–650 °C. En Japón, el temple seguido de revenido a alta temperatura se llama 調質 (choshitsu). JIS G 0201 da como término en inglés thermal refining y lo define como el revenido a unos 400 °C o más después del temple. En especificaciones en español, lo más cercano en el uso diario es «templado y revenido» (Q&T en inglés).
El acero con choshitsu no es tan duro como el recién templado, pero tiene un excelente equilibrio entre resistencia y tenacidad y aguanta bien impactos y cargas repetidas. La estructura que se obtiene al revenir a unos 550 °C se llama sorbita y se considera la estructura estándar del acero estructural para maquinaria tratado con temple y revenido. Muchas piezas de alta resistencia, como flechas, engranes y tornillos, se hacen con material templado y revenido.
Rangos de temperatura que se deben evitar
La dureza no baja en línea recta conforme sube la temperatura de revenido. Cuando el acero al carbono se reviene alrededor de 300 °C, la fragilidad por revenido a baja temperatura lo vuelve más vulnerable al impacto, por lo que en general se evitan las temperaturas entre los rangos de revenido bajo y alto.
También existe la fragilidad por revenido a alta temperatura, alrededor de 450–550 °C, que se atribuye a impurezas que se acumulan en los límites de grano. Se sabe que agregar molibdeno la reduce, y es una de las razones para elegir un acero aleado con Mo.
Recocido (yakinamashi, HA): ablandar para maquinar
El recocido calienta el acero, lo mantiene y luego lo enfría lentamente, por lo general dentro del horno. Es lo opuesto al temple: su propósito principal es ablandar el acero para que se maquine con más facilidad, o eliminar esfuerzos internos. En los planos lleva el símbolo HA.
Hay varios tipos de recocido para distintos fines, y sus temperaturas de calentamiento van desde por encima hasta por debajo de la temperatura de transformación. Una nota que diga solo «recocido» no le dice al taller qué se quiere, así que indique qué tipo de recocido necesita.
Los tres se llaman recocido, pero la temperatura de calentamiento y el objetivo son muy distintos.
Recocido completo
El recocido completo calienta el acero 30–50 °C por encima de la temperatura de transformación para formar austenita y luego lo enfría lentamente. Como referencia, el acero al carbono se enfría en el horno y el acero aleado se enfría a 20 °C por hora o menos. Cuando llega a 500 °C o menos, puede enfriarse al aire.
El resultado es una estructura blanda de ferrita y perlita distribuidas de manera uniforme. El recocido completo se usa, por ejemplo, para convertir una pieza forjada dura y desigual en material que se maquina con facilidad.
Recocido de esferoidización
El recocido de esferoidización mantiene el acero cerca de la temperatura de transformación durante mucho tiempo para que los carburos se agrupen en partículas redondeadas. Los carburos que quedan en capas o en red desgastan rápido las herramientas de corte y hacen que el acero tienda a agrietarse en forjado o doblado en frío.
Con los carburos esferoidizados, el mismo acero se maquina y se conforma mucho mejor y responde de forma más consistente al temple posterior. El proceso es especialmente común en aceros para herramienta de alto carbono y en aceros para rodamientos.
Recocido de alivio de esfuerzos
El recocido de alivio de esfuerzos calienta el acero a una temperatura inferior a la de transformación y lo enfría lentamente para reducir los esfuerzos residuales. Elimina los esfuerzos de la soldadura, el maquinado de desbaste o el trabajo en frío sin cambiar mucho la estructura.
Si una pieza todavía tiene esfuerzos residuales cuando se maquina al acabado final, puede deformarse después del corte o cambiar de dimensiones en servicio. En estructuras soldadas y piezas con tolerancias cerradas, un recocido de alivio de esfuerzos antes del acabado evita este tipo de desviación dimensional.
Normalizado (yakinarashi, HNR): afinar el grano
El normalizado calienta el acero por encima de la temperatura de transformación para formar austenita y luego lo enfría al aire. JIS G 0201 también lo define como un tratamiento térmico en el que el acero se enfría al aire después de la austenización. En los planos se escribe HNR.
El acero que se forjó o laminó a alta temperatura tiene grano grueso y una estructura que varía de un lugar a otro. El normalizado la convierte en una estructura fina y uniforme y devuelve el acero a una condición «estándar». Un taller de tratamientos térmicos da como ejemplo 900–930 °C seguido de enfriamiento al aire.
En japonés los nombres difieren en una sílaba, pero el método de enfriamiento cambia la dureza final y el uso de cada uno.
Nota: La dureza después del normalizado depende del contenido de carbono.
Cuándo elegir normalizado en lugar de recocido
Como el normalizado enfría al aire, enfría más rápido que el recocido completo en horno y deja una estructura más fina. Como resultado, el acero normalizado es más duro que el acero con recocido completo y tiene un buen equilibrio entre resistencia y maquinabilidad.
En la práctica, el recocido es la opción habitual cuando lo primero es la facilidad de maquinado. El normalizado se usa cuando se quiere una estructura afinada para que el temple posterior sea consistente, o cuando la pieza necesita cierta resistencia pero no todo el endurecimiento del temple. Como el acero no tiene que enfriarse dentro del horno, el normalizado además requiere menos tiempo de proceso y menos capacidad de horno.
Normalizado como pretratamiento del temple
Si una pieza forjada con estructura gruesa pasa directo al temple, la dureza puede variar y las grietas de temple o la distorsión se vuelven más probables. Una secuencia común es normalizar primero la pieza forjada, maquinarla y después templarla y revenirla.
El normalizado puede ser el tratamiento térmico final, pero con más frecuencia sirve como preparación para que el siguiente paso salga bien.
En qué parte del proceso entra el tratamiento térmico
Una misma pieza suele recibir más de uno de estos tratamientos. Una flecha o un engrane forjado, por ejemplo, se normaliza o se recuece como materia prima, se templa y se reviene después del maquinado de desbaste y se termina por rectificado. Cada tratamiento cumple su propia función en una etapa distinta, como muestra la Figura 7.
Los tratamientos que acondicionan el material y los que crean el desempeño llegan en etapas distintas.
Nota: En estructuras soldadas y piezas de precisión puede entrar un recocido de alivio de esfuerzos antes del acabado. El orden de las etapas varía según la pieza y la empresa.
El temple distorsiona un poco la pieza y la vuelve difícil de cortar. El enfoque estándar es dejar sobrante para el acabado en las superficies con tolerancias cerradas y rectificarlas a medida después del tratamiento térmico. Qué dimensiones se terminan antes del tratamiento y cuáles después es algo que acuerdan ingeniería de manufactura (seisan gijutsu) y diseño.
Cómo se especifica el tratamiento térmico en el plano
El tratamiento térmico normalmente se indica con símbolos en el plano o en la hoja de proceso, con los símbolos de JIS B 0122 de la tabla del inicio de esta guía. Junto al símbolo, la mayoría de los planos dan el rango de dureza requerido después del tratamiento térmico, como HRC 50–55. La razón es sencilla: lo que revisa la inspección de recibo es la dureza final, más que el método para llegar a ella.
Relacionado: Cómo leer planos de ingeniería japoneses (JIS B 0001)
El endurecimiento superficial es otra indicación
Los cuatro tratamientos de esta guía son tratamientos térmicos de pieza completa (en masa), que calientan toda la pieza. Cuando solo la superficie debe quedar dura, como los flancos de los dientes de un engrane o las superficies de deslizamiento de una flecha, y el núcleo debe seguir tenaz, el plano pide en cambio un endurecimiento superficial: temple por inducción, temple a la flama, cementación o nitruración. JIS B 0122 les da símbolos propios, como HQI para temple por inducción y HNT para nitruración.
A veces el endurecimiento superficial se considera una rama del tratamiento de superficies, junto con el chapado y la pintura. Decidir primero si debe endurecerse toda la pieza o solo la superficie evita costos innecesarios y da el desempeño correcto.
Relacionado: Indicaciones JIS de chapado (Ep-Fe/Zn8/CM2) y equivalentes ASTM
Qué confirmar con su proveedor japonés o con el taller de tratamientos
El tratamiento térmico a menudo se subcontrata a un taller especializado. Ya sea que usted haga ese pedido o reciba piezas de un proveedor japonés, acordar de antemano los puntos siguientes evita desacuerdos en la inspección.
- Grado de acero. El grado JIS exacto (por ejemplo, S45C o SCM435). Si piensa usar un equivalente local como el SAE 1045, obtenga la aprobación por escrito, porque la respuesta al tratamiento térmico depende de la composición química real.
- Tipo de tratamiento. HQ-HT, HNR o HA y, en el caso del recocido, de qué tipo (completo, de esferoidización o de alivio de esfuerzos). Si el plano dice solamente 調質 (choshitsu), pida la dureza objetivo o el rango de revenido.
- Rango de dureza requerido. La escala y el rango, como HRC 50–55, y el método de ensayo que se usará.
- Dónde se mide la dureza. Por el efecto de masa, las secciones gruesas y delgadas endurecen distinto. Especifique en qué ubicación debe cumplirse qué valor de HRC.
- Zonas donde la distorsión o las grietas son críticas. Barrenos, esquinas vivas y paredes delgadas a las que el taller debe poner cuidado.
- Sobrante para el acabado. Qué superficies se rectifican después del tratamiento térmico y cuánto material se deja.
- Registros. Si necesita un registro de ensayos de dureza o un certificado del tratamiento térmico con el embarque, además del certificado del material de la acería.
Un ejemplo de correo que puede adaptar (la pieza, el grado y los valores son ficticios):
Asunto: Tratamiento térmico del plano núm. XXX-1234 (flecha, S45C)
Estamos revisando la nota de tratamiento térmico «HQ-HT, HRC 50–55» del plano XXX-1234. ¿Podrían confirmarnos lo siguiente?
- ¿En dónde debe medirse la dureza (ubicación y número de puntos)? ¿El rango aplica también en la sección de mayor diámetro?
- ¿Qué superficies se rectificarán después del tratamiento térmico y cuánto sobrante debemos dejar?
- ¿Hay zonas donde la distorsión o las grietas sean una preocupación particular?
- ¿Podemos usar SAE 1045 en lugar de S45C si se cumple el requisito de dureza?
- ¿Qué registro de inspección necesitan con cada embarque?
Gracias por su apoyo.
Equivalencias y normas en México
En México, el S45C se maneja normalmente como acero 1045 (SAE/AISI). La ficha técnica de un distribuidor local indica que el análisis químico del 1045 se refiere a la norma mexicana NMX-B-301, pero la equivalencia con S45C no es una identidad: confirme composición, certificado del material y requisitos de dureza con su proveedor o con el cliente.
Para la seguridad en el taller de tratamientos, las normas de la STPS que suelen aplicar son, entre otras, la NOM-015-STPS-2001 (condiciones térmicas elevadas o abatidas) y la NOM-002-STPS (prevención y protección contra incendios, relevante por el aceite de temple). Esta guía no sustituye esas normas ni los procedimientos del taller; verifique la versión vigente de cada una.
Límites de esta guía
- Las temperaturas aquí son valores de referencia generales, sobre todo para acero de medio carbono como el S45C. Las condiciones correctas dependen del grado, el tamaño de la sección, el horno y el medio de temple, y las define el taller de tratamientos.
- Esto no es una instrucción de trabajo. El tratamiento térmico implica altas temperaturas, aceites de temple y atmósferas de horno; aplican los procedimientos y las reglas de seguridad del propio taller.
- Equivalencias de grados como S45C/SAE 1045, SCM435/SAE 4135 o 4137 y SKD11/AISI D2 son correspondencias que se listan comúnmente, no especificaciones idénticas. Confirme cualquier sustitución con el cliente o con diseño.
- El uso de los símbolos puede variar según la empresa. Algunos planos usan abreviaturas internas o palabras en lugar de los símbolos JIS, así que revise las notas del plano o pregunte cuando algo no esté claro.
- El endurecimiento superficial, los aceros inoxidables, los aceros para herramienta y los metales no ferrosos tienen condiciones propias y aquí solo se mencionan.
Resumen
- En los planos japoneses, HQ = temple, HT = revenido, HA = recocido y HNR = normalizado (JIS B 0122). HQ-HT significa temple y revenido.
- El tratamiento térmico cambia la estructura y las propiedades del acero mediante la combinación de la temperatura de calentamiento y la velocidad de enfriamiento.
- El temple endurece el acero enfriándolo rápido desde una temperatura superior a la de transformación. El revenido ajusta después la dureza y da tenacidad.
- El revenido se hace a baja temperatura, 150–200 °C, o a alta temperatura, 500–650 °C (choshitsu). Se evitan temperaturas alrededor de 300 °C.
- El recocido enfría lento en el horno para ablandar el acero y aliviar esfuerzos. El normalizado enfría al aire para afinar la estructura, a menudo como paso previo al temple.
- Confirme con la parte japonesa, antes de producir, el grado de acero, el tipo de tratamiento, el rango de dureza, la ubicación de medición y las zonas críticas.
Preguntas frecuentes
¿Qué significa HQ-HT en un plano japonés?
HQ-HT significa temple y después revenido. HQ es el símbolo de JIS B 0122 para el temple (yakiire) y HT es el del revenido (yakimodoshi). Normalmente el plano da al lado el rango de dureza requerido, como HRC 50–55.
¿Qué es choshitsu (調質) en tratamiento térmico?
Choshitsu es el temple seguido de un revenido a temperatura relativamente alta, normalmente 500–650 °C en acero estructural para maquinaria. JIS G 0201 lo llama thermal refining. En especificaciones en español, el término más cercano es temple y revenido (Q&T).
¿Cuál es la diferencia entre recocido y normalizado?
La diferencia principal es el enfriamiento. El recocido enfría lento en el horno y da el acero más blando y más fácil de maquinar. El normalizado enfría al aire, lo que da una estructura más fina y mayor dureza y resistencia que el recocido completo.
¿Por qué hay que revenir el acero después del temple?
La martensita recién templada es muy dura pero frágil y está llena de esfuerzos internos, y puede agrietarse o deformarse si se deja así. El revenido baja la dureza al nivel requerido y agrega tenacidad, por lo que debe hacerse lo antes posible después del temple.
¿El S45C es lo mismo que el SAE 1045?
El S45C se lista comúnmente como equivalente del SAE/AISI 1045 y del EN C45, pero las normas no son idénticas. Si quiere sustituir el S45C por un 1045 local, obtenga la aprobación por escrito y confirme que se siga exigiendo y verificando la dureza especificada.
Fuentes
- Definiciones de temple, revenido, normalizado, recocido, choshitsu (thermal refining), efecto de masa y templabilidad: JIS G 0201:2000, Glosario de términos del hierro y el acero (tratamiento térmico) (en japonés)
- Símbolos de proceso de tratamiento térmico: JIS B 0122:1978, Símbolos de procesos de trabajo de metales (en japonés); tabla de símbolos reproducida en Yura Sansyo, «Tratamiento térmico: tipos y símbolos» (en japonés, PDF)
- Temperatura de temple del S45C, medios de temple, temperatura de revenido y estructura: Tobu Metal Heat Treatment Industrial Association, «Temple y revenido de aceros estructurales para maquinaria» (en japonés)
- Rangos de revenido y tipos de recocido: Keyence, «Temple, revenido, recocido y normalizado» (en japonés)
- Recocido completo frente a normalizado: MonotaRO, «El papel del recocido completo y del normalizado» (en japonés)
- Revenido de aceros para herramienta, austenita retenida y tratamiento subcero: MonotaRO, «Cambios estructurales en el temple y el revenido» (en japonés)
- Estructuras de tratamiento térmico como la martensita: Proterial Specialty Steel, «Estructuras de tratamiento térmico» (en japonés)
- Condiciones de choshitsu, normalizado y recocido: Nagato, «Choshitsu, normalizado y recocido» (en japonés)
- Por qué el revenido sigue de inmediato al temple, y rangos de revenido: «Tratamiento térmico del acero: revenido, fundamentos» (en japonés)
- Rangos de temperatura de la fragilidad por revenido: Kotobank, «Fragilidad por revenido» (en japonés)
- Equivalentes del S45C (AISI 1045, EN C45): Rapid Protos, «S45C carbon steel» (en inglés)
- Ficha técnica del acero 1045 con referencia a NMX-B-301: Palmexico, «Ficha técnica Acero Maquinaria 1045» (PDF)
Artículo original en japonésEsta guía se basa en un artículo de MONOSCOPE escrito para lectores en Japón: 焼入れ・焼戻し・焼なまし・焼ならしの違い|鋼の熱処理の基本と使い分け
Acerca del editor
 Editor de MONOSCOPEFOUNDER & EDITOR
Trabajó unos diez años en un fabricante de equipos para plantas y en una empresa de ingeniería de plantas, a cargo de propuestas, diseño y puesta en marcha de equipos, y luego se pasó al marketing digital. Hoy es consultor web para fabricantes B2B y los ayuda a explicar sus productos y su tecnología. Cuenta con licencias nacionales de Japón como Energy Manager e Ingeniero Eléctrico Jefe de Tercera Clase.
Escribe un blog de ingeniería desde 2017 (más de 500 artículos) y tiene un canal de YouTube en japonés con unos 20,000 suscriptores. Cada guía se escribe desde el punto de vista de la planta japonesa y se verifica con las normas citadas.


