Perlakuan Panas Baja: Arti HQ-HT, HA, HNR pada Gambar JIS
Bayangkan kasus yang umum (fiktif): sebuah gambar kerja Jepang untuk poros mencantumkan material S45C dan catatan singkat HQ-HT, HRC 50–55. Gambar lain hanya menulis 調質 (choshitsu). Jika Anda membeli part ini dari pemasok lokal, memeriksa lot yang datang, atau meminta penawaran ke perusahaan heat treatment, Anda perlu tahu persis apa yang diminta tanda-tanda itu.
Itu adalah penunjukan perlakuan panas. HQ, HT, HA, dan HNR adalah simbol proses JIS (Japanese Industrial Standards) untuk quenching, tempering, annealing, dan normalizing, empat perlakuan panas dasar pada baja. Panduan ini memberi tabel acuan cepat untuk simbol dan istilah Jepangnya, menjelaskan fungsi dan waktu pemakaian tiap perlakuan, lalu ditutup dengan daftar cek dan contoh surat pertanyaan yang bisa Anda kirim ke pemasok atau heat treater di Jepang.
Daftar isi
- Simbol Perlakuan Panas pada Gambar Jepang
- Apa yang Dilakukan Perlakuan Panas pada Baja
- Quenching vs. Tempering vs. Annealing vs. Normalizing
- Quenching (Yakiire, HQ): Pendinginan Cepat untuk Mengeraskan
- Tempering (Yakimodoshi, HT): Ketangguhan Setelah Quenching
- Annealing (Yakinamashi, HA): Melunakkan agar Mudah Dimesin
- Normalizing (Yakinarashi, HNR): Menghaluskan Butir
- Di Mana Perlakuan Panas Masuk dalam Proses
- Yang Perlu Dikonfirmasi dengan Pemasok atau Heat Treater di Jepang
- Batasan Panduan Ini
- Ringkasan
- FAQ
- Sumber
Simbol Perlakuan Panas pada Gambar Jepang
JIS B 0122 (simbol metode pengerjaan logam) memberi perlakuan panas huruf H, lalu disusul huruf untuk proses tertentu. Gambar dan lembar proses Jepang memakai simbol ini, dan urutan proses ditulis dengan tanda hubung. "HQ-HT" berarti di-quench, lalu di-temper. Standar itu juga membolehkan huruf H di depan dihilangkan jika tidak membingungkan dengan simbol proses lain.
Tabel berikut merangkum simbol utama beserta istilah Jepang dan Inggrisnya.
| Simbol | Istilah Jepang | Istilah Inggris / Indonesia | Fungsi |
|---|---|---|---|
| HQ | yakiire | Quenching (pengerasan dengan pendinginan cepat) | Dipanaskan di atas temperatur transformasi, lalu didinginkan cepat agar baja keras |
| HT | yakimodoshi | Tempering | Baja yang sudah keras dipanaskan ulang di bawah temperatur transformasi: sebagian kekerasan ditukar dengan ketangguhan |
| HA | yakinamashi | Annealing (anil) | Dipanaskan, lalu didinginkan perlahan di dalam tungku agar baja lunak atau tegangannya hilang |
| HNR | yakinarashi | Normalizing (normalisasi) | Dipanaskan di atas temperatur transformasi, lalu didinginkan di udara agar struktur halus dan seragam |
| HQ-HT | yakiire yakimodoshi | Quench and temper (Q&T) | Pasangan yang paling umum: dikeraskan, lalu di-temper |
| (hanya kata) | 調質 (choshitsu) | Thermal refining (quench dan temper suhu tinggi) | Quenching diikuti tempering pada suhu relatif tinggi untuk mendapat kekuatan sekaligus ketangguhan |
Varian menambahkan huruf ketiga. Buku pegangan pemasok yang menyalin tabel JIS B 0122 mencantumkan, misalnya, HAF (full annealing), HAS (spheroidize annealing), HAR (stress relief annealing), HQI (induction hardening), HQF (flame hardening), HNT (nitriding), dan HSZ (sub-zero treatment). Simbol untuk pengerasan permukaan dibahas di bagian selanjutnya.
Dua istilah Jepang lain sering muncul di dekat simbol ini. Netsu shori berarti perlakuan panas, dan katasa berarti kekerasan, biasanya diikuti rentang seperti HRC 50–55. Jika Anda baru mengenal gambar Jepang secara umum, lihat juga artikel tentang cara membaca gambar teknik Jepang.
Apa yang Dilakukan Perlakuan Panas pada Baja
Perlakuan panas mengubah struktur dalam dan sifat logam dengan memanaskan, menahan, dan mendinginkannya, tanpa mengubah bentuk. Berbeda dari pemesinan atau stamping, bentuk part nyaris tidak berubah, sehingga hasilnya hanya bisa dinilai lewat uji kekerasan dan pemeriksaan retak.
Baja bisa diubah sifatnya karena susunan kristal besinya berubah menurut temperatur. Pada suhu ruang, baja karbon terdiri dari ferit yang lunak dan perlit, yaitu campuran berlapis antara ferit dan sementit (senyawa besi dan karbon). Jika dipanaskan di atas temperatur transformasi (hentaiten; dalam buku teks Amerika sering disebut critical temperature), baja berubah menjadi austenit, yaitu struktur tempat karbon larut di dalam besi.
Hasil akhirnya bergantung pada seberapa cepat baja didinginkan. Jika didinginkan perlahan, baja kembali menjadi ferit dan perlit yang lunak. Jika didinginkan cepat, karbon tidak sempat keluar dan terjebak, sehingga terbentuk martensit yang keras. Itulah aturan dasar perlakuan panas: makin cepat pendinginan, makin keras strukturnya.
Jenis perlakuan ditentukan oleh dua hal: apakah baja dipanaskan di atas temperatur transformasi, dan seberapa cepat ia didinginkan.
Catatan: Temperatur transformasi bergantung pada kadar karbon dan unsur paduan. Untuk S45C sekitar 780°C.
Dengan menempatkan keempat perlakuan pada dua sumbu seperti di Gambar 1, Anda tidak mudah tertukar. Dalam bahasa Jepang, annealing (yakinamashi) dan normalizing (yakinarashi) hanya berbeda satu suku kata, dan perbedaan utama keduanya ada pada cara pendinginan.
Quenching vs. Tempering vs. Annealing vs. Normalizing
Gambar 2 membandingkan keempat perlakuan berdampingan. Temperaturnya adalah nilai khas untuk baja karbon sedang untuk struktur mesin seperti S45C, yang umumnya dicantumkan sebagai padanan AISI 1045 dan EN C45. Kondisi sebenarnya ditetapkan oleh heat treater berdasarkan tipe (grade) baja, ukuran part, dan kekerasan yang diminta.
Keempatnya terbagi dua kelompok: quenching dan tempering mengeraskan baja, sedangkan annealing dan normalizing menyiapkan kondisinya.
Catatan: Temperatur adalah nilai acuan umum dari Tobu Metal Heat Treatment Industrial Association, Keyence, dan halaman teknis para heat treater. Simbol mengikuti JIS B 0122.
Pasangan Pengeras dan Pasangan Penyiap
Keempatnya lebih mudah diingat sebagai dua pasangan. Quenching dan tempering bekerja bersama untuk memberi part kekerasan dan kekuatan yang dibutuhkan. Baja hasil quench saja terlalu keras dan getas, sehingga hampir selalu di-temper sesudahnya.
Annealing dan normalizing, sebaliknya, memperbaiki struktur yang tidak merata dan tegangan sisa akibat forging atau pengelasan, lalu menyiapkan material untuk langkah berikutnya. Tugas utamanya biasanya membuat material mudah dikerjakan di tengah proses produksi, bukan menentukan kekerasan akhir. Bagian-bagian berikut membahas tiap perlakuan satu per satu.
Quenching (Yakiire, HQ): Pendinginan Cepat untuk Mengeraskan
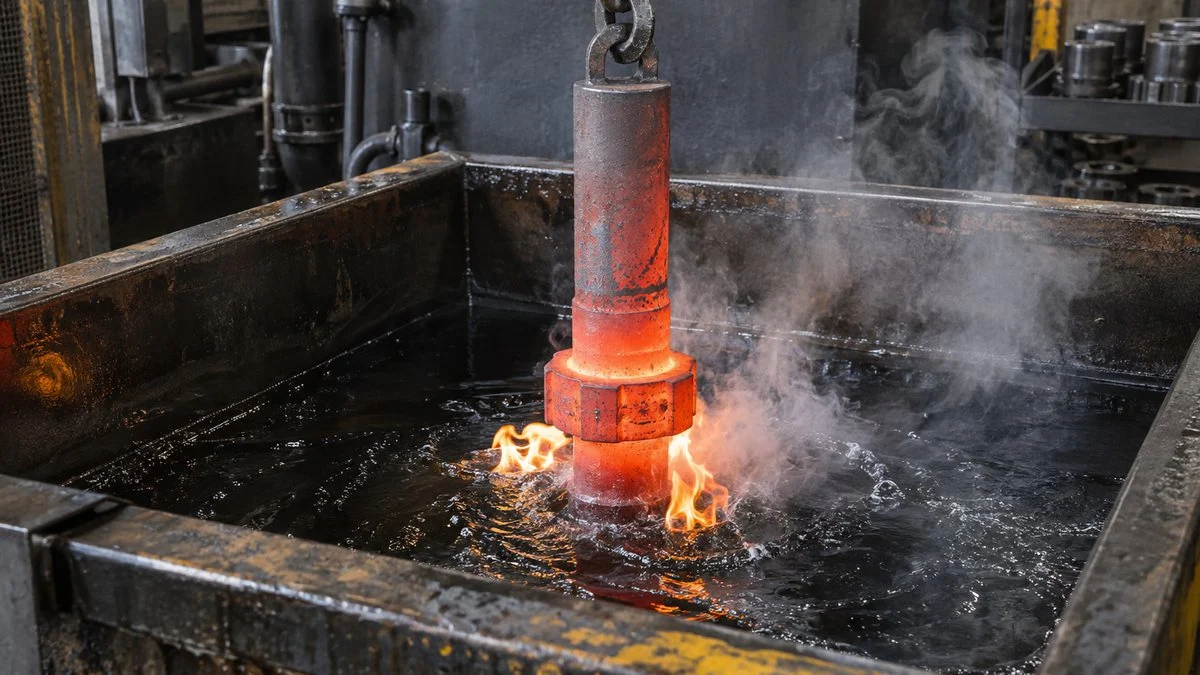
Quenching memanaskan baja di atas temperatur transformasi hingga menjadi austenit, lalu mendinginkannya cepat dalam air atau oli. JIS G 0201 mendefinisikannya sebagai pendinginan produk baja yang lebih cepat daripada di udara diam. Tujuannya adalah membuat baja keras dan kuat.
Pada pendinginan cepat, karbon yang larut dalam austenit tidak sempat bergerak keluar dan tetap terkunci di dalam kristal, yang lalu berubah menjadi martensit yang keras. Roda gigi, poros, pahat potong, dan dies, serta banyak part lain yang harus tahan aus atau menahan beban besar, melewati proses ini.
Pemanasan membentuk austenit, quenching membentuk martensit, dan tempering mengubahnya menjadi struktur yang lebih tangguh.
Catatan: Pendinginan lambat tidak membentuk martensit. Baja kembali menjadi ferit + perlit (annealing, normalizing).
Temperatur Quenching: Sedikit di Atas Titik Transformasi
Makin panas tidak berarti makin baik. Menurut Tobu Metal Heat Treatment Industrial Association, temperatur quenching ideal untuk S45C adalah 820–870°C, yaitu 30–50°C di atas temperatur transformasinya yang sekitar 780°C. Untuk part besar, atau jika media quench berkemampuan pendinginan lebih rendah, memilih temperatur di sisi atas rentang membuat baja lebih mudah mengeras.
Sebaliknya, pemanasan berlebih membuat butir kasar dan menghasilkan martensit kasar, sehingga retak quench (retak saat quenching) lebih mudah terjadi. Sumber yang sama menyebut quenching S45C dari 950°C sebagai kondisi yang tidak sesuai.
Media Quench, Efek Massa, dan Hardenability
Media quench menentukan laju pendinginan. Kemampuan pendinginan umumnya berurutan dari air, lalu salt bath (rendaman garam), lalu oli. Namun pendinginan yang lebih cepat juga memperbesar selisih suhu antara permukaan dan inti, sehingga risiko distorsi dan retak naik. Memilih media yang menyeimbangkan kekerasan dan ketahanan retak sesuai tipe baja dan bentuk part adalah keahlian heat treater.
Efek massa (mass effect) sama pentingnya. JIS G 0201 mendefinisikannya sebagai tingkat perubahan kedalaman pengerasan menurut massa atau penampang part. Dalam praktik, part yang tebal mendingin lebih lambat di intinya dan tidak mengeras sedalam part yang tipis.
Baja dengan hardenability tinggi (kemudahan baja berubah menjadi martensit) menutup kelemahan ini. Ukuran penampang yang tidak bisa dikeraskan sampai inti pada baja karbon seperti S45C bisa dikeraskan pada baja paduan Cr-Mo seperti SCM435, yang dalam tabel pemasok umumnya disandingkan dengan AISI 4135 atau 4137. Itu salah satu alasan gambar Jepang menetapkan baja paduan untuk part berdiameter besar dan berkekuatan tinggi.
Retak Quench dan Distorsi
Quenching mengubah volume baja dan meninggalkan tegangan dalam yang tinggi. Tangga mendadak, sudut tajam, atau selisih tebal dinding yang besar memusatkan tegangan itu dan menaikkan risiko retak quench atau melengkung.
Karena itu part yang akan di-quench sebaiknya didesain dengan sudut membulat dan selisih tebal dinding sekecil mungkin. Jika part dibiarkan setelah quenching, tegangan dalam juga bisa membuat retak membesar atau distorsi bertambah, sehingga aturan dasarnya adalah melakukan tempering secepat mungkin setelah quenching.
Tempering (Yakimodoshi, HT): Ketangguhan Setelah Quenching
Tempering memanaskan ulang baja hasil quench sampai temperatur di bawah temperatur transformasi, menahannya, lalu mendinginkannya. JIS G 0201 mendefinisikannya sebagai perlakuan panas, biasanya setelah pengerasan quench, yang menahan baja satu kali atau lebih pada temperatur tertentu lalu mendinginkannya dengan laju yang sesuai.
Martensit hasil quench sangat keras, tetapi juga getas dan menyimpan tegangan dalam. Tempering menurunkan kekerasan sampai tingkat yang dibutuhkan dan sebagai gantinya memberi baja ketangguhan. Makin tinggi temperatur tempering, makin rendah kekerasan dan kekuatan tarik, dan makin besar perpanjangan (elongasi) serta reduksi penampang.
Temperatur rendah mempertahankan kekerasan, temperatur tinggi mengutamakan ketangguhan, dan ada rentang di antaranya yang sebaiknya dihindari.
Catatan: Nilai acuan dari Keyence, Tobu Metal Heat Treatment Industrial Association, dan Kotobank (temper embrittlement). Temperatur yang tepat bergantung pada tipe baja.
Tempering Suhu Rendah untuk Part yang Harus Tetap Keras
Tempering suhu rendah dilakukan pada sekitar 150–200°C. Kekerasan nyaris tidak turun, tetapi sifat getas dan kepekaan retak akibat quenching berkurang. Cara ini dipakai untuk part yang mengutamakan kekerasan, seperti pahat potong, tools, dan part tahan aus. Baja karbon perkakas (grade SK menurut JIS), misalnya, biasanya di-temper pada 150–200°C.
SKD11, baja dies yang banyak dipakai pada pekerjaan dies dan press serta umumnya disandingkan dengan AISI D2, di-temper pada 150–200°C jika ketahanan aus diutamakan dan pada 500–550°C jika ketangguhan diutamakan. Jadi tipe baja yang sama bisa di-temper pada temperatur yang jauh berbeda sesuai penggunaannya.
Pada baja perkakas paduan tinggi seperti SKD11, sebagian austenit sisa (retained austenite, austenit yang tidak berubah menjadi martensit) selalu tertinggal setelah quenching. Austenit sisa dapat menyebabkan perubahan dimensi seiring waktu, sehingga heat treater menstabilkannya dengan perlakuan sub-zero yang mendinginkan baja sampai 0°C atau lebih rendah sebelum tempering suhu rendah, atau dengan mengulang tempering suhu tinggi dua kali atau lebih.
Tempering Suhu Tinggi dan Choshitsu
Baja untuk struktur mesin biasanya di-temper pada suhu tinggi 500–650°C. Di Jepang, quenching yang diikuti tempering suhu tinggi disebut 調質 (choshitsu). JIS G 0201 memberi padanan Inggris "thermal refining" dan mendefinisikannya sebagai tempering pada sekitar 400°C atau lebih tinggi setelah quenching. Dalam spesifikasi berbahasa Inggris, istilah sehari-hari yang paling dekat adalah "quenched and tempered" (Q&T).
Baja hasil thermal refining tidak sekeras baja hasil quench, tetapi keseimbangan kekuatan dan ketangguhannya sangat baik, dan tahan terhadap benturan serta beban berulang. Struktur hasil tempering pada sekitar 550°C disebut sorbit dan dianggap struktur standar baja struktur mesin hasil thermal refining. Banyak part berkekuatan tinggi, seperti poros, roda gigi, dan baut, dibuat dari material Q&T.
Rentang Temperatur yang Dihindari
Kekerasan tidak turun lurus begitu saja saat temperatur tempering naik. Ketika baja karbon di-temper di sekitar 300°C, low-temperature temper embrittlement membuatnya lebih rentan terhadap benturan, sehingga temperatur di antara rentang tempering rendah dan tinggi umumnya dihindari.
Ada juga high-temperature temper embrittlement di sekitar 450–550°C, yang disebabkan oleh pengotor yang berkumpul di batas butir. Penambahan molibdenum diketahui dapat menguranginya, dan itu salah satu alasan memilih baja paduan yang mengandung Mo.
Annealing (Yakinamashi, HA): Melunakkan agar Mudah Dimesin
Annealing memanaskan baja, menahannya, lalu mendinginkannya perlahan, biasanya di dalam tungku. Ini kebalikan quenching: tujuan utamanya adalah melunakkan baja agar mudah dimesin, atau menghilangkan tegangan dalam. Pada gambar, simbolnya HA.
Annealing punya beberapa jenis untuk tujuan berbeda, dan temperatur pemanasannya berkisar dari di atas sampai di bawah temperatur transformasi. Catatan yang hanya menulis "annealing" tidak memberi tahu heat treater apa yang Anda inginkan, jadi sebutkan jenis annealing yang dimaksud.
Ketiganya disebut annealing, tetapi temperatur pemanasan dan tujuannya sangat berbeda.
Full Annealing
Full annealing memanaskan baja 30–50°C di atas temperatur transformasi hingga menjadi austenit, lalu mendinginkannya perlahan. Sebagai acuan, baja karbon didinginkan di dalam tungku, sedangkan baja paduan didinginkan dengan laju 20°C per jam atau lebih lambat. Setelah mencapai 500°C atau lebih rendah, baja boleh didinginkan di udara.
Hasilnya adalah struktur lunak dengan ferit dan perlit yang tersebar merata. Full annealing dipakai, misalnya, untuk mengubah hasil forging yang keras dan tidak merata menjadi material yang mudah dimesin.
Spheroidize Annealing
Spheroidize annealing menahan baja lama di sekitar temperatur transformasi agar karbida di dalamnya berkumpul menjadi butiran bulat. Karbida yang tetap berlapis atau berbentuk jaringan mengikis pahat potong dengan cepat dan membuat baja mudah retak saat cold forging atau pembengkokan.
Dengan karbida yang membulat, baja yang sama jauh lebih mudah dimesin dan dibentuk, serta lebih konsisten responsnya pada quenching berikutnya. Proses ini terutama umum untuk baja perkakas karbon tinggi dan baja bearing.
Stress Relief Annealing
Stress relief annealing memanaskan baja sampai temperatur di bawah temperatur transformasi lalu mendinginkannya perlahan untuk mengurangi tegangan sisa. Proses ini menghilangkan tegangan dari pengelasan, pemesinan kasar, atau pengerjaan dingin tanpa banyak mengubah struktur.
Jika part masih menyimpan tegangan sisa saat finishing, part bisa melengkung setelah dipotong atau berubah dimensi saat dipakai. Untuk struktur las dan part dengan toleransi ketat, stress relief anneal sebelum finishing mencegah penyimpangan dimensi seperti ini.
Normalizing (Yakinarashi, HNR): Menghaluskan Butir
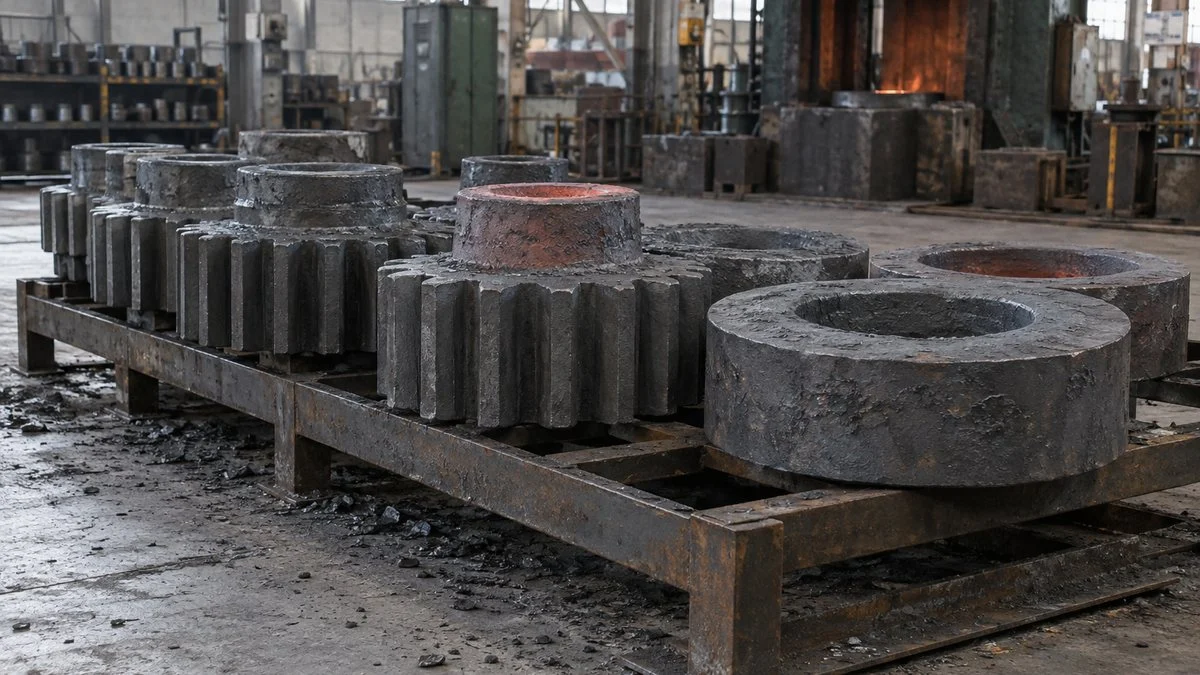
Normalizing memanaskan baja di atas temperatur transformasi hingga menjadi austenit, lalu mendinginkannya di udara. JIS G 0201 juga mendefinisikannya sebagai perlakuan panas yang mendinginkan baja di udara setelah austenisasi. Pada gambar, simbolnya HNR.
Baja yang di-forging atau di-rolling pada suhu tinggi punya butir kasar, dan strukturnya bervariasi dari satu tempat ke tempat lain. Normalizing menghaluskannya menjadi struktur halus dan seragam serta mengembalikan baja ke kondisi "standar". Salah satu heat treater memberi contoh kondisi 900–930°C diikuti pendinginan udara.
Nama Jepangnya hanya beda satu suku kata, tetapi cara pendinginan mengubah kekerasan akhir dan tempat pemakaiannya.
Catatan: Kekerasan setelah normalizing bergantung pada kadar karbon.
Kapan Memilih Normalizing, Bukan Annealing
Karena normalizing mendinginkan di udara, pendinginannya lebih cepat daripada full annealing di tungku dan meninggalkan struktur yang lebih halus. Akibatnya, baja hasil normalizing lebih keras daripada baja hasil full annealing dan punya keseimbangan kekuatan dan kemudahan dimesin yang baik.
Dalam praktik, annealing menjadi pilihan umum jika kemudahan pemesinan paling diutamakan. Normalizing dipakai jika Anda menginginkan struktur halus agar quenching berikutnya konsisten, atau jika part butuh kekuatan tertentu tetapi tidak perlu pengerasan quench penuh. Karena baja tidak perlu didinginkan di dalam tungku, normalizing juga memakan waktu proses dan kapasitas tungku lebih sedikit.
Normalizing sebagai Perlakuan Awal sebelum Quenching
Jika hasil forging yang strukturnya kasar langsung di-quench, kekerasannya bisa bervariasi dan retak quench atau distorsi lebih mudah terjadi. Urutan yang umum adalah menormalisasi hasil forging dulu, memesinnya, lalu melakukan quench dan temper.
Normalizing bisa menjadi perlakuan panas terakhir, tetapi lebih sering berfungsi sebagai persiapan agar langkah berikutnya berjalan lancar.
Di Mana Perlakuan Panas Masuk dalam Proses
Satu part sering melewati lebih dari satu perlakuan ini. Poros atau roda gigi hasil forging, misalnya, dinormalisasi atau di-anil saat masih berupa material, di-quench dan di-temper setelah pemesinan kasar, lalu difinishing dengan penggerindaan. Tiap perlakuan menjalankan tugasnya sendiri pada tahap yang berbeda, seperti terlihat di Gambar 7.
Perlakuan yang menyiapkan material dan perlakuan yang membentuk kinerja datang pada tahap yang berbeda.
Catatan: Struktur las dan part presisi mungkin mendapat stress relief anneal sebelum finishing. Urutan langkah berbeda menurut part dan perusahaan.
Quenching sedikit mendistorsi part dan membuatnya sulit dipotong. Cara standarnya adalah menyisakan allowance finishing pada permukaan yang butuh toleransi ketat, lalu menggerindanya sampai ukuran setelah perlakuan panas. Dimensi mana yang diselesaikan sebelum perlakuan panas dan mana yang sesudahnya disepakati oleh production engineering (seisan gijutsu) dan desainer.
Cara Perlakuan Panas Ditunjukkan di Gambar
Perlakuan panas biasanya ditunjukkan dengan simbol pada gambar atau lembar proses, memakai simbol JIS B 0122 pada tabel di awal panduan ini. Selain simbol, kebanyakan gambar mencantumkan rentang kekerasan yang diminta setelah perlakuan panas, misalnya HRC 50–55. Alasannya sederhana: yang diperiksa saat incoming inspection adalah kekerasan akhir, bukan semata-mata metode untuk mencapainya.
Untuk membaca etiket gambar (hyodairan) dan catatan lain di gambar Jepang, lihat juga artikel kami tentang itu.
Pengerasan Permukaan Ditulis Terpisah
Keempat perlakuan di panduan ini adalah perlakuan panas menyeluruh (bulk) yang memanaskan seluruh part. Jika hanya permukaan yang perlu keras, misalnya sisi gigi roda gigi atau permukaan geser poros, sementara inti harus tetap tangguh, gambar meminta pengerasan permukaan: induction hardening, flame hardening, karburasi (carburizing), atau nitridasi (nitriding). JIS B 0122 memberi masing-masing simbol sendiri, misalnya HQI untuk induction hardening dan HNT untuk nitriding.
Pengerasan permukaan kadang dianggap cabang perlakuan permukaan, bersama pelapisan dan pengecatan. Menentukan lebih dulu apakah seluruh part harus keras atau cukup permukaannya menghindari biaya sia-sia dan memberi kinerja yang tepat.
Yang Perlu Dikonfirmasi dengan Pemasok atau Heat Treater di Jepang
Perlakuan panas sering dialihdayakan ke heat treater spesialis. Baik Anda yang memesan maupun menerima part dari pemasok Jepang, menyepakati poin berikut sejak awal mencegah perselisihan saat inspeksi.
- Tipe baja (grade). Grade JIS yang tepat (misalnya S45C atau SCM435). Jika Anda berencana memakai padanan lokal seperti AISI 1045, minta persetujuan tertulis, karena respons perlakuan panas bergantung pada komposisi kimia sebenarnya.
- Jenis perlakuan. HQ-HT, HNR, atau HA, dan untuk annealing, jenisnya (full, spheroidize, atau stress relief). Jika gambar hanya menulis 調質 (choshitsu), tanyakan kekerasan target atau rentang tempering-nya.
- Rentang kekerasan yang diminta. Skala dan rentangnya, misalnya HRC 50–55.
- Lokasi pengukuran kekerasan. Karena efek massa, bagian tebal dan tipis mengeras berbeda. Tetapkan di lokasi mana harus tercapai nilai HRC berapa.
- Area yang kritis terhadap distorsi atau retak. Lubang, sudut tajam, dan dinding tipis yang perlu diperhatikan heat treater.
- Allowance finishing. Permukaan mana yang digerinda setelah perlakuan panas, dan berapa allowance yang disisakan.
- Catatan dan dokumen. Apakah Anda memerlukan catatan uji kekerasan atau sertifikat perlakuan panas bersama pengiriman, selain mill certificate (mill sheet, sertifikat hasil uji material) dari material.
Berikut contoh surat pertanyaan yang bisa Anda sesuaikan (part, grade, dan angka bersifat fiktif). Karena korespondensi dengan pemasok Jepang biasanya memakai bahasa Inggris, contohnya ditulis dalam bahasa Inggris.
Subject: Heat treatment for drawing No. XXX-1234 (shaft, S45C)
We are reviewing the heat treatment note "HQ-HT, HRC 50–55" on drawing XXX-1234. Please confirm the following:
- Where should hardness be measured (location and number of points)? Does the range apply at the large-diameter section as well?
- Which surfaces will be ground after heat treatment, and what finishing stock should we leave?
- Are there areas where distortion or cracking is a particular concern?
- May we use AISI 1045 in place of S45C if the hardness requirement is met?
- What inspection record do you require with each shipment?
Thank you for your help.
Batasan Panduan Ini
- Temperatur di sini adalah nilai acuan umum, sebagian besar untuk baja karbon sedang seperti S45C. Kondisi yang tepat bergantung pada grade, ukuran penampang, tungku, dan media quench, dan ditetapkan oleh heat treater.
- Ini bukan instruksi kerja. Perlakuan panas melibatkan suhu tinggi, oli quench, dan atmosfer tungku, sehingga prosedur dan aturan K3 (Keselamatan dan Kesehatan Kerja) milik heat treater dan perusahaan Anda, serta ketentuan umum seperti UU No. 1 Tahun 1970 tentang Keselamatan Kerja, yang berlaku.
- Padanan grade seperti S45C/AISI 1045, SCM435/AISI 4135 atau 4137, dan SKD11/AISI D2 hanyalah padanan yang umum dicantumkan, bukan spesifikasi yang identik. Konfirmasikan penggantian dengan pelanggan atau desainer.
- Panduan ini tidak memuat padanan SNI untuk istilah dan simbol di atas karena belum dapat kami pastikan. Jika gambar atau PO Anda mengacu pada SNI, JIS, atau ASTM, tanyakan standar mana yang berlaku.
- Pemakaian simbol bisa berbeda antarperusahaan. Sebagian gambar memakai singkatan internal atau kata-kata sebagai ganti simbol JIS, jadi periksa catatan gambar atau tanyakan jika ada yang tidak jelas.
- Pengerasan permukaan, stainless steel, baja perkakas, dan logam nonferrous punya kondisi sendiri dan hanya disinggung sekilas di sini.
Ringkasan
- Pada gambar Jepang, HQ = quenching, HT = tempering, HA = annealing, dan HNR = normalizing (JIS B 0122). HQ-HT berarti quench dan temper.
- Perlakuan panas mengubah struktur dan sifat baja lewat kombinasi temperatur pemanasan dan laju pendinginan.
- Quenching mengeraskan baja dengan mendinginkannya cepat dari temperatur di atas temperatur transformasi. Tempering lalu mengatur kekerasan dan menambah ketangguhan.
- Tempering dilakukan pada suhu rendah 150–200°C atau suhu tinggi 500–650°C (choshitsu, thermal refining). Temperatur sekitar 300°C dihindari.
- Annealing mendinginkan perlahan di dalam tungku untuk melunakkan baja dan menghilangkan tegangan. Normalizing mendinginkan di udara untuk menghaluskan struktur, sering sebagai langkah sebelum quenching.
- Konfirmasikan grade, jenis perlakuan, rentang kekerasan, lokasi pengukuran, dan area kritis dengan pihak Jepang sebelum produksi.
FAQ
Apa arti HQ-HT pada gambar Jepang?
HQ-HT berarti di-quench, lalu di-temper. HQ adalah simbol JIS B 0122 untuk quenching (yakiire) dan HT adalah simbol untuk tempering (yakimodoshi). Gambar biasanya mencantumkan rentang kekerasan yang diminta di sebelahnya, misalnya HRC 50–55.
Apa itu choshitsu (調質) dalam perlakuan panas?
Choshitsu adalah quenching yang diikuti tempering pada suhu relatif tinggi, biasanya 500–650°C untuk baja struktur mesin. JIS G 0201 menyebutnya "thermal refining". Dalam spesifikasi berbahasa Inggris, istilah terdekat adalah quenched and tempered (Q&T).
Apa beda annealing dan normalizing?
Perbedaan utamanya ada pada pendinginan. Annealing mendinginkan perlahan di dalam tungku dan menghasilkan baja paling lunak serta paling mudah dimesin. Normalizing mendinginkan di udara, sehingga struktur lebih halus dan kekerasan serta kekuatannya lebih tinggi daripada full annealing.
Mengapa baja harus di-temper setelah quenching?
Martensit hasil quench sangat keras tetapi getas dan penuh tegangan dalam, sehingga bisa retak atau terdistorsi jika dibiarkan. Tempering menurunkan kekerasan sampai tingkat yang diminta dan menambah ketangguhan, jadi sebaiknya dilakukan secepat mungkin setelah quenching.
Apakah S45C sama dengan AISI 1045?
S45C umumnya dicantumkan sebagai padanan AISI 1045 dan EN C45, tetapi standarnya tidak identik. Jika Anda ingin mengganti S45C dengan 1045 lokal, minta persetujuan tertulis dan pastikan kekerasan yang ditetapkan tetap diminta dan diperiksa.
Sumber
- Definisi quenching, tempering, normalizing, annealing, thermal refining (choshitsu), efek massa, dan hardenability: JIS G 0201:2000, istilah besi dan baja (perlakuan panas) (bahasa Jepang)
- Simbol proses perlakuan panas: JIS B 0122:1978, simbol metode pengerjaan logam (bahasa Jepang); tabel simbol disalin dalam Yura Sansyo, "Perlakuan Panas: Jenis dan Simbol" (bahasa Jepang, PDF)
- Temperatur quenching S45C, media quench, temperatur tempering, dan struktur hasil thermal refining: Tobu Metal Heat Treatment Industrial Association, "Quenching dan tempering baja struktur mesin" (bahasa Jepang)
- Rentang tempering dan jenis annealing: Keyence, "Quenching, tempering, annealing, dan normalizing" (bahasa Jepang)
- Full annealing vs. normalizing: MonotaRO, "Peran full annealing dan normalizing" (bahasa Jepang)
- Tempering baja perkakas, austenit sisa, dan perlakuan sub-zero: MonotaRO, "Perubahan struktur pada quenching dan tempering" (bahasa Jepang)
- Struktur hasil perlakuan panas seperti martensit: Proterial Specialty Steel, "Struktur hasil perlakuan panas" (bahasa Jepang)
- Kondisi thermal refining, normalizing, dan annealing: Nagato, "Thermal refining, normalizing, annealing" (bahasa Jepang)
- Alasan tempering segera setelah quenching, dan rentang tempering: "Perlakuan panas baja: tempering, dasar-dasar" (bahasa Jepang)
- Rentang temperatur temper embrittlement: Kotobank, "Temper embrittlement" (bahasa Jepang)
- Padanan S45C (AISI 1045, EN C45): Rapid Protos, "S45C carbon steel" (bahasa Inggris)
Artikel asli dalam bahasa JepangPanduan ini disusun dari artikel MONOSCOPE yang ditulis untuk pembaca di Jepang: 焼入れ・焼戻し・焼なまし・焼ならしの違い|鋼の熱処理の基本と使い分け
Tentang editor
 Editor MONOSCOPEFOUNDER & EDITOR
Sekitar sepuluh tahun bekerja di produsen peralatan pabrik dan perusahaan rekayasa pabrik, menangani usulan, desain, dan uji jalan peralatan, lalu beralih ke pemasaran digital. Kini menjadi konsultan web bagi produsen B2B, membantu mereka menjelaskan produk dan teknologinya. Memegang lisensi nasional Jepang sebagai Energy Manager dan Insinyur Kepala Listrik Kelas Tiga.
Menulis blog teknik sejak 2017 (lebih dari 500 artikel) dan mengelola kanal YouTube berbahasa Jepang dengan sekitar 20.000 pelanggan. Setiap panduan ditulis dari sudut pandang lantai produksi Jepang dan diperiksa terhadap standar yang dikutip.