HQ-HT का मतलब: क्वेंचिंग, टेम्परिंग, एनीलिंग, नॉर्मलाइज़िंग
एक आम मिसाल लीजिए (काल्पनिक)। जापानी ड्रॉइंग में एक शाफ़्ट का मटीरियल S45C लिखा है और नीचे छोटा-सा नोट है: HQ-HT, HRC 50–55। दूसरी ड्रॉइंग में बस "choshitsu" लिखा है। आप यह पार्ट लोकल वेंडर से बनवा रहे हों, इनकमिंग लॉट चेक कर रहे हों या हीट ट्रीटमेंट वाले से रेट ले रहे हों, तो आपको जानना होगा कि ये निशान असल में क्या माँग रहे हैं।
ये हीट ट्रीटमेंट के निशान हैं। HQ, HT, HA और HNR, JIS (Japanese Industrial Standards) के प्रोसेस सिंबल हैं। ये स्टील के चार बुनियादी हीट ट्रीटमेंट बताते हैं: क्वेंचिंग, टेम्परिंग, एनीलिंग और नॉर्मलाइज़िंग। इस गाइड में पहले सिंबल और जापानी शब्दों की एक झटपट टेबल है। फिर हर ट्रीटमेंट क्या करता है और कहाँ इस्तेमाल होता है, यह समझाया है। आख़िर में एक चेकलिस्ट और जापानी सप्लायर या हीट ट्रीटमेंट वाले को भेजने लायक पूछताछ का नमूना है।
विषय-सूची
- जापानी ड्रॉइंग में हीट ट्रीटमेंट के सिंबल
- हीट ट्रीटमेंट स्टील के साथ क्या करता है
- क्वेंचिंग, टेम्परिंग, एनीलिंग, नॉर्मलाइज़िंग: आमने-सामने
- क्वेंचिंग (yakiire, HQ): तेज़ी से ठंडा करके सख़्त करना
- टेम्परिंग (yakimodoshi, HT): क्वेंचिंग के बाद टफनेस
- एनीलिंग (yakinamashi, HA): मशीनिंग के लिए नरम करना
- नॉर्मलाइज़िंग (yakinarashi, HNR): दाने बारीक करना
- प्रोसेस में हीट ट्रीटमेंट कहाँ आता है
- जापानी सप्लायर या हीट ट्रीटमेंट वाले से क्या पक्का करें
- इस गाइड की सीमाएँ
- सारांश
- अक्सर पूछे जाने वाले सवाल
- स्रोत
जापानी ड्रॉइंग में हीट ट्रीटमेंट के सिंबल
JIS B 0122 (Symbols of Metal Working Processes) में हीट ट्रीटमेंट के लिए अक्षर H तय है। उसके बाद उस प्रोसेस का अक्षर आता है। जापानी ड्रॉइंग और प्रोसेस शीट में यही सिंबल लिखे जाते हैं, और क्रम बताने के लिए उन्हें हाइफ़न से जोड़ा जाता है। "HQ-HT" का मतलब है: पहले क्वेंच, फिर टेम्पर। स्टैंडर्ड यह भी कहता है कि जहाँ किसी दूसरे प्रोसेस सिंबल से गड़बड़ न हो, वहाँ शुरू का H छोड़ा जा सकता है।
| सिंबल | जापानी शब्द | अंग्रेज़ी शब्द | क्या करता है |
|---|---|---|---|
| HQ | yakiire | Quenching (hardening) | स्टील को ट्रांसफ़ॉर्मेशन टेम्परेचर से ऊपर गरम करके तेज़ी से ठंडा करना, ताकि वह सख़्त हो जाए |
| HT | yakimodoshi | Tempering | सख़्त किए स्टील को ट्रांसफ़ॉर्मेशन टेम्परेचर से नीचे दोबारा गरम करना। थोड़ी हार्डनेस के बदले टफनेस मिलती है |
| HA | yakinamashi | Annealing | गरम करके फ़र्नेस में ही धीरे-धीरे ठंडा करना। स्टील नरम होता है या स्ट्रेस निकलता है |
| HNR | yakinarashi | Normalizing | ट्रांसफ़ॉर्मेशन टेम्परेचर से ऊपर गरम करके हवा में ठंडा करना। स्ट्रक्चर बारीक और एक-सा होता है |
| HQ-HT | yakiire yakimodoshi | Quench and temper (Q&T) | सबसे आम जोड़ी: पहले सख़्त करो, फिर टेम्पर करो |
| (सिर्फ़ शब्द) | choshitsu | Thermal refining (quench and high-temperature temper) | क्वेंचिंग के बाद अपेक्षाकृत ऊँचे तापमान पर टेम्परिंग, ताकि स्ट्रेंथ और टफनेस दोनों मिलें |
इन सिंबलों में तीसरा अक्षर जुड़कर किस्में बनती हैं। JIS B 0122 की टेबल छापने वाले सप्लायर हैंडबुक में ये मिलते हैं: HAF (full annealing), HAS (spheroidize annealing), HAR (stress relief annealing), HQI (induction hardening), HQF (flame hardening), HNT (nitriding) और HSZ (sub-zero treatment)। सरफ़ेस हार्डनिंग के सिंबल आगे इसी गाइड में आएँगे।
इन सिंबलों के पास दो और जापानी शब्द दिखते हैं। netsu shori का मतलब सीधा हीट ट्रीटमेंट है। katasa का मतलब हार्डनेस है, और उसके बाद आम तौर पर HRC 50–55 जैसी रेंज लिखी होती है। जापानी ड्रॉइंग पढ़ना नया हो तो जापानी इंजीनियरिंग ड्रॉइंग कैसे पढ़ें (अंग्रेज़ी) भी देखिए।
हीट ट्रीटमेंट स्टील के साथ क्या करता है
हीट ट्रीटमेंट में धातु को गरम किया जाता है, कुछ देर उसी तापमान पर रखा जाता है और फिर ठंडा किया जाता है। इससे उसका शेप बदले बिना अंदर का स्ट्रक्चर और गुण बदल जाते हैं। मशीनिंग या प्रेसिंग से अलग, इसके बाद पार्ट लगभग वैसा ही दिखता है। इसलिए नतीजा सिर्फ़ हार्डनेस टेस्ट और क्रैक की जाँच से पता चलता है।
स्टील पर हीट ट्रीटमेंट इसलिए असर करता है कि तापमान के साथ उसके आयरन क्रिस्टल की बनावट बदलती है। कमरे के तापमान पर कार्बन स्टील में नरम ferrite और pearlite होता है। pearlite में ferrite और cementite (आयरन-कार्बन का कंपाउंड) की परतें बारी-बारी से होती हैं। इसे ट्रांसफ़ॉर्मेशन टेम्परेचर (hentaiten; अमेरिकी किताबों में इसे अक्सर critical temperature कहते हैं) से ऊपर गरम करें तो यह austenite बन जाता है। austenite में कार्बन लोहे के अंदर घुला होता है।
आगे क्या होगा, यह ठंडा करने की रफ़्तार पर निर्भर है। धीरे ठंडा करें तो स्टील वापस नरम ferrite और pearlite बन जाता है। तेज़ी से ठंडा करें तो कार्बन को निकलने का वक़्त नहीं मिलता और वह सख़्त martensite में फँस जाता है। हीट ट्रीटमेंट का बुनियादी नियम यही है: जितना तेज़ ठंडा करेंगे, स्ट्रक्चर उतना सख़्त होगा।
स्टील को ट्रांसफ़ॉर्मेशन टेम्परेचर से ऊपर गरम किया गया या नहीं, और कितनी तेज़ी से ठंडा किया गया, इसी से ट्रीटमेंट तय होता है।
नोट: ट्रांसफ़ॉर्मेशन टेम्परेचर कार्बन और अलॉय की मात्रा पर निर्भर करता है। S45C के लिए यह लगभग 780°C है।
चित्र 1 की तरह चारों को इन दो पैमानों पर रखें तो वे आपस में नहीं उलझते। जापानी में एनीलिंग (yakinamashi) और नॉर्मलाइज़िंग (yakinarashi) के नाम में सिर्फ़ एक अक्षर का फ़र्क़ है। असल फ़र्क़ यह है कि स्टील को कैसे ठंडा किया जाता है।
क्वेंचिंग, टेम्परिंग, एनीलिंग, नॉर्मलाइज़िंग: आमने-सामने
चित्र 2 में चारों ट्रीटमेंट साथ-साथ रखे हैं। तापमान मीडियम-कार्बन मशीन स्ट्रक्चरल स्टील, जैसे S45C, के आम आँकड़े हैं। S45C को अक्सर AISI 1045 और EN C45 का समकक्ष लिखा जाता है। असली कंडीशन ग्रेड, पार्ट के साइज़ और माँगी गई हार्डनेस के हिसाब से हीट ट्रीटमेंट वाला तय करता है।
ये दो गुट में बँटते हैं: क्वेंचिंग और टेम्परिंग स्टील को सख़्त बनाते हैं, एनीलिंग और नॉर्मलाइज़िंग उसे अगले काम के लिए तैयार करते हैं।
नोट: तापमान Tobu Metal Heat Treatment Industrial Association, Keyence और हीट ट्रीटमेंट कंपनियों के टेक्निकल पेज के आम गाइड मान हैं। सिंबल JIS B 0122 के हैं।
सख़्त करने वाली जोड़ी और तैयार करने वाली जोड़ी
चारों को दो जोड़ियों में याद रखना आसान है। क्वेंचिंग और टेम्परिंग मिलकर पार्ट को ज़रूरी हार्डनेस और स्ट्रेंथ देते हैं। सिर्फ़ क्वेंच किया हुआ स्टील बहुत सख़्त और भुरभुरा होता है, इसलिए उसे लगभग हमेशा बाद में टेम्पर किया जाता है।
एनीलिंग और नॉर्मलाइज़िंग फोर्जिंग या वेल्डिंग से बिगड़े स्ट्रक्चर और स्ट्रेस को ठीक करते हैं और मटीरियल को अगले स्टेप के लिए तैयार करते हैं। इनका मुख्य काम अंतिम हार्डनेस तय करना नहीं, बल्कि प्रोडक्शन के बीच में मटीरियल को काम करने लायक हालत में लाना होता है। नीचे एक-एक करके हर ट्रीटमेंट देखते हैं।
क्वेंचिंग (yakiire, HQ): तेज़ी से ठंडा करके सख़्त करना
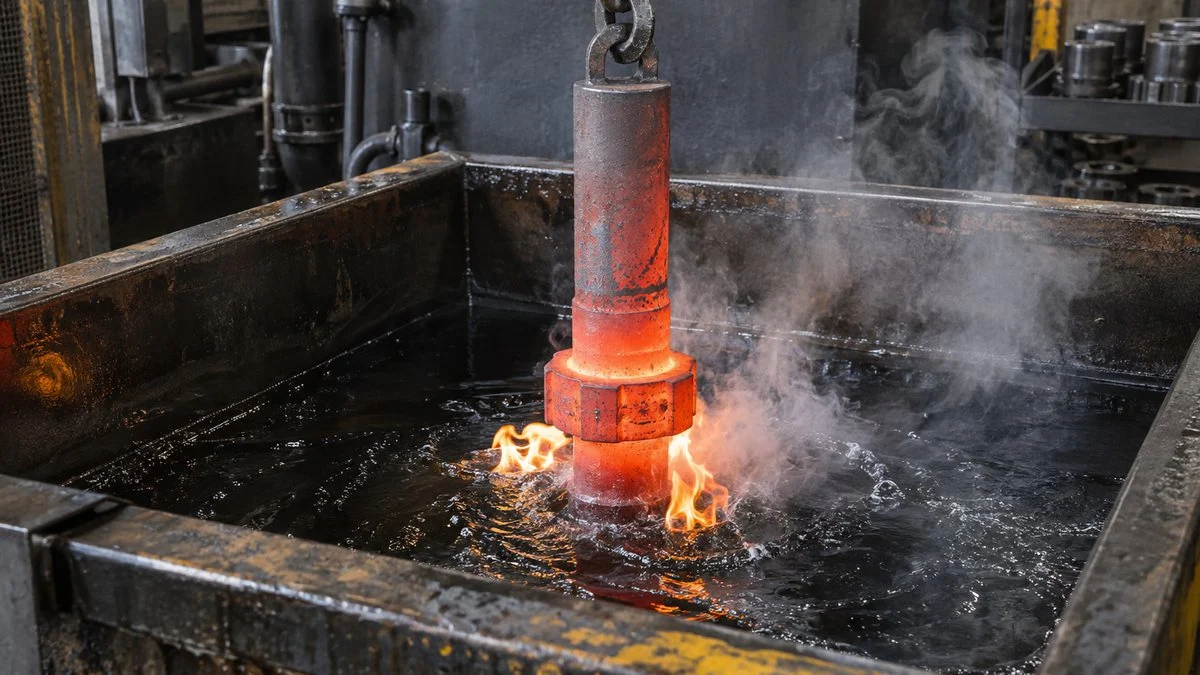
क्वेंचिंग में स्टील को ट्रांसफ़ॉर्मेशन टेम्परेचर से ऊपर गरम करके austenite बनाया जाता है। फिर उसे पानी या तेल में तेज़ी से ठंडा किया जाता है। JIS G 0201 इसे इस तरह परिभाषित करता है: स्टील प्रोडक्ट को खुली हवा से तेज़ ठंडा करना। मक़सद है स्टील को सख़्त और मज़बूत बनाना।
तेज़ ठंडा करने पर austenite में घुले कार्बन को बाहर निकलने का वक़्त नहीं मिलता। वह क्रिस्टल में फँसा रह जाता है और स्ट्रक्चर सख़्त martensite बन जाता है। गियर, शाफ़्ट, कटिंग टूल और डाई जैसे बहुत-से पार्ट, जिन्हें घिसाई सहनी है या भारी लोड उठाना है, इसी प्रोसेस से गुज़रते हैं।
गरम करने पर austenite बनता है, क्वेंचिंग से martensite, और टेम्परिंग उसे ज़्यादा टफ स्ट्रक्चर में बदल देती है।
नोट: धीरे ठंडा करने पर martensite नहीं बनता। स्टील वापस ferrite + pearlite बन जाता है (एनीलिंग, नॉर्मलाइज़िंग)।
क्वेंचिंग का तापमान: ट्रांसफ़ॉर्मेशन पॉइंट से थोड़ा ही ऊपर
यहाँ ज़्यादा गरम करना बेहतर नहीं है। Tobu Metal Heat Treatment Industrial Association के मुताबिक S45C के लिए आदर्श क्वेंचिंग तापमान 820–870°C है, यानी लगभग 780°C के ट्रांसफ़ॉर्मेशन टेम्परेचर से 30–50°C ऊपर। बड़े पार्ट के लिए, या जब क्वेंचेंट की कूलिंग क्षमता कम हो, तब ऊपरी सिरे के पास का तापमान स्टील को सख़्त करना आसान बनाता है।
इसके उलट, बहुत ज़्यादा गरम करने पर दाने मोटे हो जाते हैं और मोटा martensite बनता है। इससे क्वेंच क्रैक (क्वेंचिंग के दौरान दरार) का ख़तरा बढ़ता है। उसी स्रोत में S45C को 950°C से क्वेंच करना अनुचित कंडीशन बताया गया है।
क्वेंचेंट, मास इफ़ेक्ट और हार्डनेबिलिटी
ठंडा होने की रफ़्तार क्वेंचेंट (क्वेंच का माध्यम) तय करता है। आम तौर पर कूलिंग क्षमता का क्रम है: पानी, फिर सॉल्ट बाथ, फिर तेल। पर जितना तेज़ ठंडा करेंगे, सतह और कोर के तापमान का फ़र्क़ उतना बढ़ेगा। इसके साथ पार्ट के मुड़ने और टूटने का ख़तरा भी बढ़ता है। ग्रेड और शेप के हिसाब से ऐसा क्वेंचेंट चुनना, जिसमें हार्डनेस और दरार से बचाव का संतुलन बने, हीट ट्रीटमेंट वाले की असली महारत है।
मास इफ़ेक्ट भी उतना ही ज़रूरी है। JIS G 0201 इसे इस तरह परिभाषित करता है: पार्ट के द्रव्यमान या क्रॉस-सेक्शन के साथ सख़्त होने की गहराई कितनी बदलती है। व्यवहार में, मोटे पार्ट का कोर धीरे ठंडा होता है और वह उतनी गहराई तक सख़्त नहीं होता।
इसकी भरपाई ज़्यादा हार्डनेबिलिटी (स्टील कितनी आसानी से martensite बनाता है) वाले स्टील करते हैं। जो साइज़ S45C जैसा कार्बन स्टील कोर तक सख़्त नहीं कर पाता, उसे SCM435 जैसे क्रोमियम-मॉलिब्डेनम अलॉय स्टील में सख़्त किया जा सकता है। सप्लायर टेबल में SCM435 को आम तौर पर AISI 4135 या 4137 के सामने लिखा जाता है। जापानी ड्रॉइंग में मोटे व्यास के मज़बूत पार्ट के लिए अलॉय स्टील लिखे होने की एक वजह यही है।
क्वेंच क्रैक और डिस्टॉर्शन
क्वेंचिंग में स्टील का वॉल्यूम बदलता है और अंदर ऊँचा स्ट्रेस रह जाता है। अचानक आई स्टेप, तेज़ कोने या दीवार की मोटाई में बड़ा फ़र्क़ उस स्ट्रेस को एक जगह जमा कर देते हैं। इससे क्वेंच क्रैक या मुड़ने का ख़तरा बढ़ता है।
इसलिए जिन पार्ट को क्वेंच करना है, उनके डिज़ाइन में कोने गोल और मोटाई का फ़र्क़ कम से कम रखना चाहिए। क्वेंच के बाद पार्ट को यूँ ही छोड़ देने पर भी अंदर के स्ट्रेस से दरार बढ़ सकती है या पार्ट और मुड़ सकता है। इसलिए बुनियादी नियम है कि क्वेंचिंग के बाद जल्द से जल्द टेम्परिंग करें।
टेम्परिंग (yakimodoshi, HT): क्वेंचिंग के बाद टफनेस
टेम्परिंग में क्वेंच किए स्टील को ट्रांसफ़ॉर्मेशन टेम्परेचर से नीचे के तापमान पर दोबारा गरम किया जाता है, वहाँ कुछ देर रोका जाता है और फिर ठंडा किया जाता है। JIS G 0201 के मुताबिक यह ऐसा हीट ट्रीटमेंट है, जो आम तौर पर क्वेंच हार्डनिंग के बाद होता है। इसमें स्टील को तय तापमान पर एक या ज़्यादा बार रोका जाता है और फिर सही रफ़्तार से ठंडा किया जाता है।
क्वेंच के बाद का martensite बहुत सख़्त होता है, पर भुरभुरा भी और अंदर स्ट्रेस भी लिए रहता है। टेम्परिंग हार्डनेस को ज़रूरी स्तर तक घटाती है और बदले में स्टील को टफनेस देती है। टेम्परिंग का तापमान जितना ऊँचा होगा, हार्डनेस और टेन्साइल स्ट्रेंथ उतनी कम होगी, और elongation व reduction of area उतने ज़्यादा होंगे।
कम तापमान हार्डनेस बचाता है, ऊँचा तापमान टफनेस देता है, और बीच की एक रेंज से बचना चाहिए।
नोट: गाइड मान Keyence, Tobu Metal Heat Treatment Industrial Association और Kotobank (temper embrittlement) से हैं। सही तापमान ग्रेड पर निर्भर है। 150–200°C = 302–392°F; 300°C = 572°F; 500–650°C = 932–1,202°F।
कम तापमान की टेम्परिंग: जिन पार्ट को सख़्त ही रहना है
कम तापमान की टेम्परिंग लगभग 150–200°C पर होती है। इससे हार्डनेस मुश्किल से घटती है, पर क्वेंच से आया भुरभुरापन और दरार का ख़तरा कम हो जाता है। यह उन पार्ट के लिए है जहाँ हार्डनेस सबसे पहले आती है, जैसे कटिंग टूल, टूल और घिसाई सहने वाले पार्ट। उदाहरण के लिए कार्बन टूल स्टील (JIS SK ग्रेड) को आम तौर पर 150–200°C पर टेम्पर किया जाता है।
SKD11 डाई और प्रेस के काम में खूब इस्तेमाल होने वाला डाई स्टील है और आम तौर पर AISI D2 के सामने लिखा जाता है। घिसाई सहने की क्षमता चाहिए तो इसे 150–200°C पर टेम्पर करते हैं, और टफनेस चाहिए तो 500–550°C पर। यानी एक ही ग्रेड को इस्तेमाल के हिसाब से बहुत अलग तापमान पर टेम्पर किया जा सकता है।
SKD11 जैसे हाई-अलॉय टूल स्टील में क्वेंच के बाद कुछ retained austenite (austenite जो martensite नहीं बन पाया) हमेशा बचा रहता है। वक़्त के साथ इससे साइज़ बदल सकता है। इसलिए हीट ट्रीटमेंट वाले कम तापमान की टेम्परिंग से पहले स्टील को 0°C या उससे नीचे ठंडा करते हैं (sub-zero treatment), या ऊँचे तापमान की टेम्परिंग दो या ज़्यादा बार दोहराते हैं। इससे स्ट्रक्चर स्थिर हो जाता है।
ऊँचे तापमान की टेम्परिंग और choshitsu
मशीन स्ट्रक्चरल स्टील को आम तौर पर 500–650°C के ऊँचे तापमान पर टेम्पर किया जाता है। जापान में क्वेंचिंग के बाद ऊँचे तापमान की टेम्परिंग वाले इस जोड़ को choshitsu कहते हैं। JIS G 0201 इसका अंग्रेज़ी नाम "thermal refining" देता है और इसे क्वेंच के बाद लगभग 400°C या उससे ऊपर टेम्पर करना बताता है। अंग्रेज़ी स्पेसिफ़िकेशन में सबसे क़रीबी रोज़ का शब्द "quenched and tempered" (Q&T) है।
thermally refined स्टील क्वेंच के तुरंत बाद वाले स्टील जितना सख़्त नहीं होता। पर उसमें स्ट्रेंथ और टफनेस का संतुलन बहुत अच्छा होता है और वह झटके और बार-बार लगने वाले लोड को बेहतर सहता है। लगभग 550°C पर टेम्पर करने से जो स्ट्रक्चर मिलता है, उसे sorbite कहते हैं। इसे thermally refined मशीन स्ट्रक्चरल स्टील का स्टैंडर्ड स्ट्रक्चर माना जाता है। शाफ़्ट, गियर और बोल्ट जैसे बहुत-से मज़बूत पार्ट इसी Q&T मटीरियल से बनते हैं।
जिन तापमान रेंज से बचना है
टेम्परिंग का तापमान बढ़ाने पर हार्डनेस सीधी लकीर में नहीं घटती। कार्बन स्टील को लगभग 300°C पर टेम्पर करें तो low-temperature temper embrittlement आ जाती है और स्टील झटके के सामने कमज़ोर हो जाता है। इसलिए कम और ऊँचे तापमान की टेम्परिंग के बीच के तापमान से आम तौर पर बचा जाता है।
लगभग 450–550°C पर high-temperature temper embrittlement भी होती है। इसकी वजह अशुद्धियों का दानों की सीमाओं पर जमा होना माना जाता है। मॉलिब्डेनम मिलाने से यह कम होती है, और यह भी एक कारण है कि Mo वाला अलॉय स्टील चुना जाता है।
एनीलिंग (yakinamashi, HA): मशीनिंग के लिए नरम करना
एनीलिंग में स्टील को गरम करके कुछ देर रोका जाता है और फिर धीरे-धीरे ठंडा किया जाता है, आम तौर पर फ़र्नेस के अंदर ही। यह क्वेंचिंग का उल्टा है। इसका मुख्य मक़सद है स्टील को नरम करना ताकि मशीनिंग आसान हो, या अंदर का स्ट्रेस निकालना। ड्रॉइंग में इसका सिंबल HA है।
अलग-अलग मक़सद के लिए एनीलिंग की कई किस्में हैं। उनका गरम करने का तापमान ट्रांसफ़ॉर्मेशन टेम्परेचर से ऊपर से लेकर उससे नीचे तक फैला है। नोट में सिर्फ़ "एनीलिंग" लिखा हो तो हीट ट्रीटमेंट वाले को पता नहीं चलता कि आप क्या चाहते हैं। इसलिए साफ़ लिखें कि कौन-सी एनीलिंग चाहिए।
तीनों को एनीलिंग कहा जाता है, पर गरम करने का तापमान और मक़सद काफ़ी अलग हैं।
Full annealing
Full annealing में स्टील को ट्रांसफ़ॉर्मेशन टेम्परेचर से 30–50°C ऊपर गरम करके austenite बनाया जाता है और फिर धीरे ठंडा किया जाता है। मोटे तौर पर कार्बन स्टील को फ़र्नेस में ही ठंडा किया जाता है, और अलॉय स्टील को 20°C प्रति घंटे या उससे धीमी रफ़्तार से। 500°C या उससे नीचे पहुँचने पर उसे हवा में ठंडा किया जा सकता है।
नतीजे में नरम स्ट्रक्चर मिलता है, जिसमें ferrite और pearlite बराबर बँटे होते हैं। Full annealing का इस्तेमाल, मिसाल के लिए, सख़्त और असमान फोर्जिंग को ऐसे मटीरियल में बदलने के लिए होता है जिसे आसानी से मशीन किया जा सके।
Spheroidize annealing
Spheroidize annealing में स्टील को ट्रांसफ़ॉर्मेशन टेम्परेचर के पास लंबे समय तक रखा जाता है, ताकि उसके अंदर के carbide गोल दानों में इकट्ठा हो जाएँ। carbide परतों या जाल की शक्ल में रहें तो कटिंग टूल जल्दी घिसते हैं। कोल्ड फ़ोर्जिंग या मोड़ने में स्टील के टूटने का ख़तरा भी रहता है।
carbide गोल हो जाएँ तो उसी स्टील की मशीनिंग और फ़ॉर्मिंग बहुत बेहतर होती है और बाद की क्वेंचिंग का नतीजा भी ज़्यादा एक-सा आता है। यह प्रोसेस हाई-कार्बन टूल स्टील और बेयरिंग स्टील में ख़ास तौर पर आम है।
Stress relief annealing
Stress relief annealing में स्टील को ट्रांसफ़ॉर्मेशन टेम्परेचर से नीचे के तापमान तक गरम करके धीरे ठंडा किया जाता है, ताकि बचा हुआ स्ट्रेस घटे। इससे स्ट्रक्चर ज़्यादा बदले बिना वेल्डिंग, रफ़ मशीनिंग या कोल्ड वर्किंग से आया स्ट्रेस निकल जाता है।
पार्ट में अब भी रेज़िड्यूअल स्ट्रेस हो और उसकी फ़िनिश मशीनिंग कर दी जाए, तो कटने के बाद वह मुड़ सकता है या इस्तेमाल में साइज़ बदल सकता है। वेल्डेड स्ट्रक्चर और कड़ी टॉलरेंस वाले पार्ट में फ़िनिशिंग से पहले stress relief anneal करने से साइज़ का यह बिगाड़ रुकता है।
नॉर्मलाइज़िंग (yakinarashi, HNR): दाने बारीक करना
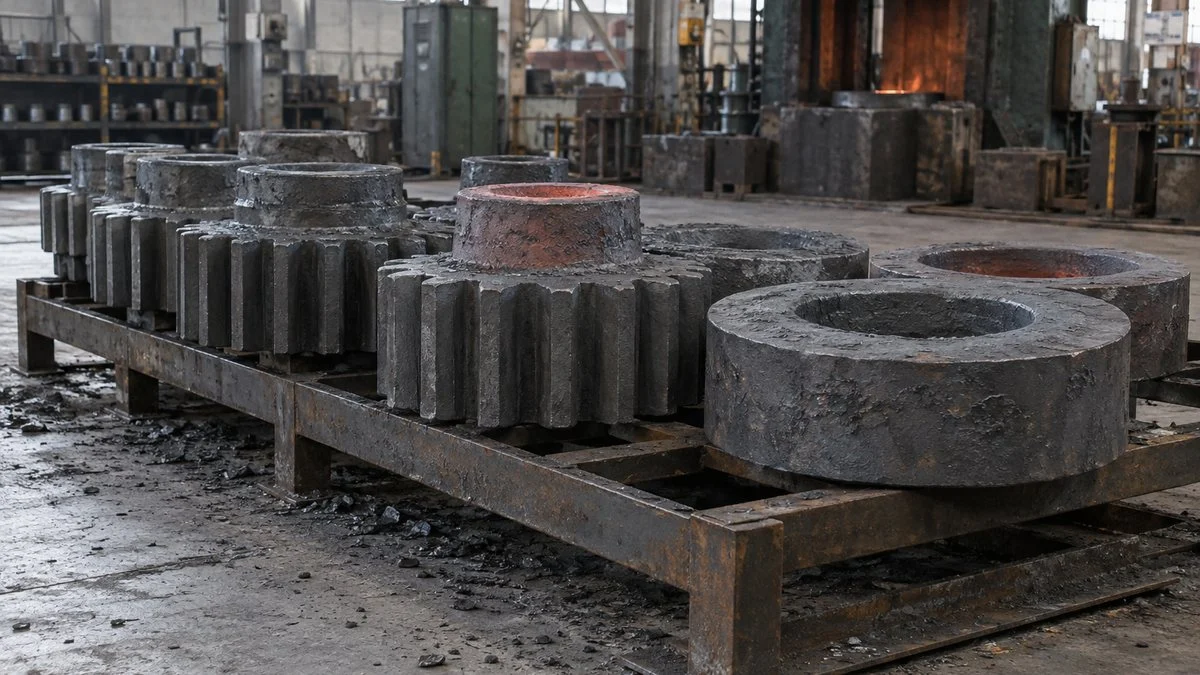
नॉर्मलाइज़िंग में स्टील को ट्रांसफ़ॉर्मेशन टेम्परेचर से ऊपर गरम करके austenite बनाया जाता है और फिर हवा में ठंडा किया जाता है। JIS G 0201 भी इसे ऐसा हीट ट्रीटमेंट बताता है जिसमें austenitize करने के बाद स्टील हवा में ठंडा होता है। ड्रॉइंग में इसे HNR लिखा जाता है।
जो स्टील ऊँचे तापमान पर फोर्ज या रोल हुआ हो, उसके दाने मोटे होते हैं और स्ट्रक्चर जगह-जगह अलग होता है। नॉर्मलाइज़िंग उसे बारीक और एक-से स्ट्रक्चर में बदलती है और स्टील को "स्टैंडर्ड" हालत में लौटा देती है। एक हीट ट्रीटमेंट कंपनी ने मिसाल के तौर पर 900–930°C पर गरम करके हवा में ठंडा करने की कंडीशन दी है।
जापानी नामों में एक अक्षर का ही फ़र्क़ है, पर ठंडा करने का तरीक़ा अंतिम हार्डनेस और इस्तेमाल की जगह बदल देता है।
नोट: नॉर्मलाइज़िंग के बाद की हार्डनेस कार्बन की मात्रा पर निर्भर करती है।
एनीलिंग की जगह नॉर्मलाइज़िंग कब चुनें
नॉर्मलाइज़िंग में स्टील हवा में ठंडा होता है। इसलिए वह फ़र्नेस में ठंडा होने वाली full annealing से तेज़ ठंडा होता है और स्ट्रक्चर ज़्यादा बारीक बनता है। नतीजा यह कि नॉर्मलाइज़ किया स्टील full annealed स्टील से ज़्यादा सख़्त होता है और उसमें स्ट्रेंथ और मशीनिंग का अच्छा संतुलन रहता है।
व्यवहार में, जब मशीनिंग की आसानी सबसे पहले हो तो एनीलिंग चुनी जाती है। नॉर्मलाइज़िंग तब इस्तेमाल होती है जब बाद की क्वेंचिंग का नतीजा एक-सा रखने के लिए बारीक स्ट्रक्चर चाहिए, या पार्ट को कुछ स्ट्रेंथ चाहिए पर पूरी क्वेंच हार्डनिंग नहीं। स्टील को फ़र्नेस में ठंडा नहीं करना पड़ता, इसलिए नॉर्मलाइज़िंग में प्रोसेस का समय और फ़र्नेस की क्षमता भी कम लगती है।
क्वेंचिंग से पहले की तैयारी के रूप में नॉर्मलाइज़िंग
मोटे स्ट्रक्चर वाली फोर्जिंग सीधे क्वेंचिंग में चली जाए, तो हार्डनेस जगह-जगह अलग आ सकती है और क्वेंच क्रैक या डिस्टॉर्शन का ख़तरा बढ़ता है। आम क्रम यह है: पहले फोर्जिंग को नॉर्मलाइज़ करो, फिर मशीन करो, और उसके बाद क्वेंच और टेम्पर करो।
नॉर्मलाइज़िंग कभी-कभी आख़िरी हीट ट्रीटमेंट भी होती है। पर ज़्यादातर यह अगले स्टेप को ठीक से चलाने की तैयारी का काम करती है।
प्रोसेस में हीट ट्रीटमेंट कहाँ आता है
एक पार्ट अक्सर इनमें से एक से ज़्यादा ट्रीटमेंट से गुज़रता है। मिसाल के लिए, फोर्ज किया शाफ़्ट या गियर कच्चे माल की हालत में नॉर्मलाइज़ या एनील होता है। रफ़ मशीनिंग के बाद उसे क्वेंच और टेम्पर किया जाता है, और आख़िर में ग्राइंडिंग से फ़िनिश किया जाता है। चित्र 7 की तरह हर ट्रीटमेंट अलग स्टेज पर अपना काम करता है।
मटीरियल को तैयार करने वाले ट्रीटमेंट और परफ़ॉर्मेंस बनाने वाले ट्रीटमेंट अलग-अलग स्टेज पर आते हैं।
नोट: वेल्डेड स्ट्रक्चर और प्रिसीजन पार्ट में फ़िनिशिंग से पहले stress relief anneal भी हो सकती है। स्टेप का क्रम पार्ट और कंपनी के हिसाब से बदलता है।
क्वेंचिंग से पार्ट थोड़ा मुड़ जाता है और कटने में मुश्किल भी हो जाता है। इसलिए बुनियादी तरीक़ा यह है: जिन सतहों पर कड़ी टॉलरेंस चाहिए, वहाँ फ़िनिशिंग स्टॉक छोड़ें और हीट ट्रीटमेंट के बाद ग्राइंडिंग से साइज़ पर लाएँ। कौन-से साइज़ हीट ट्रीटमेंट से पहले पूरे होंगे और कौन-से बाद में, यह मैन्युफ़ैक्चरिंग इंजीनियर और डिज़ाइनर आपस में तय करते हैं।
ड्रॉइंग में हीट ट्रीटमेंट कैसे लिखा जाता है
हीट ट्रीटमेंट आम तौर पर ड्रॉइंग या प्रोसेस शीट पर सिंबल से बताया जाता है। ये वही JIS B 0122 सिंबल हैं जो इस गाइड की शुरुआत वाली टेबल में हैं। सिंबल के साथ ज़्यादातर ड्रॉइंग में हीट ट्रीटमेंट के बाद चाहिए हार्डनेस की रेंज भी लिखी होती है, जैसे HRC 50–55। वजह सीधी है: रिसीविंग इंस्पेक्शन में तरीक़े से ज़्यादा अंतिम हार्डनेस जाँची जाती है।
Related: How to Read Japanese Engineering Drawings (JIS B 0001) (अंग्रेज़ी)
सरफ़ेस हार्डनिंग का नोट अलग होता है
इस गाइड के चारों ट्रीटमेंट through (bulk) हीट ट्रीटमेंट हैं, जो पूरे पार्ट को गरम करते हैं। जब सिर्फ़ सतह को सख़्त चाहिए, जैसे गियर के दाँतों की सतह या शाफ़्ट की स्लाइडिंग सतह, और कोर को टफ ही रहना है, तब ड्रॉइंग में सरफ़ेस हार्डनिंग लिखी जाती है: induction hardening, flame hardening, carburizing या nitriding। JIS B 0122 इनके अलग सिंबल देता है, जैसे induction hardening के लिए HQI और nitriding के लिए HNT।
सरफ़ेस हार्डनिंग को कभी-कभी प्लेटिंग और पेंटिंग के साथ सरफ़ेस ट्रीटमेंट की ही एक शाखा माना जाता है। पहले तय करना कि पूरा पार्ट सख़्त चाहिए या सिर्फ़ सतह, फ़ालतू ख़र्च से बचाता है और सही परफ़ॉर्मेंस देता है।
Related: JIS Plating Callouts (Ep-Fe/Zn8/CM2) and ASTM Equivalents (अंग्रेज़ी)
जापानी सप्लायर या हीट ट्रीटमेंट वाले से क्या पक्का करें
हीट ट्रीटमेंट अक्सर किसी स्पेशलिस्ट हीट ट्रीटमेंट वाले से करवाया जाता है। आप वह ऑर्डर दे रहे हों या जापानी सप्लायर से पार्ट ले रहे हों, नीचे के मुद्दों पर पहले ही सहमति बना लें तो इंस्पेक्शन के वक़्त विवाद नहीं होता।
- स्टील ग्रेड। सही JIS ग्रेड (जैसे S45C या SCM435)। अगर आप भारत का कोई समकक्ष इस्तेमाल करना चाहते हैं, तो लिखित मंज़ूरी लें। भारतीय IS ग्रेड (जैसे IS 1570 की 45C8) को अक्सर S45C के क़रीब माना जाता है, पर वह एक जैसा स्पेसिफ़िकेशन नहीं है। हीट ट्रीटमेंट का असर असली केमिस्ट्री पर निर्भर करता है।
- ट्रीटमेंट की किस्म। HQ-HT, HNR या HA। एनीलिंग हो तो कौन-सी: full, spheroidize या stress relief। ड्रॉइंग में सिर्फ़ choshitsu लिखा हो, तो टारगेट हार्डनेस या टेम्परिंग की रेंज पूछ लें।
- हार्डनेस की ज़रूरी रेंज। स्केल और रेंज, जैसे HRC 50–55।
- हार्डनेस कहाँ नापी जाएगी। मास इफ़ेक्ट की वजह से मोटे और पतले हिस्से अलग-अलग सख़्त होते हैं। लिखें कि किस जगह कौन-सी HRC वैल्यू चाहिए।
- जहाँ डिस्टॉर्शन या क्रैक सबसे ज़्यादा नुक़सान करेगा। बोर, तेज़ कोने और पतली दीवारें, जिन पर हीट ट्रीटमेंट वाले को ध्यान देना है।
- फ़िनिशिंग स्टॉक। हीट ट्रीटमेंट के बाद कौन-सी सतहें ग्राइंड होंगी और कितना स्टॉक छोड़ा गया है।
- रिकॉर्ड। मटीरियल के मिल सर्टिफ़िकेट के अलावा, खेप के साथ हार्डनेस टेस्ट रिकॉर्ड या हीट ट्रीटमेंट सर्टिफ़िकेट चाहिए या नहीं।
पूछताछ का एक नमूना, जिसे आप अपने हिसाब से बदल सकते हैं (पार्ट, ग्रेड और वैल्यू काल्पनिक हैं):
विषय: ड्रॉइंग नंबर XXX-1234 (शाफ़्ट, S45C) का हीट ट्रीटमेंट
हम ड्रॉइंग XXX-1234 के हीट ट्रीटमेंट नोट "HQ-HT, HRC 50–55" की समीक्षा कर रहे हैं। कृपया नीचे की बातें पक्की करें:
- हार्डनेस कहाँ नापी जाएगी (जगह और कितने पॉइंट)? क्या यह रेंज बड़े व्यास वाले हिस्से पर भी लागू है?
- हीट ट्रीटमेंट के बाद कौन-सी सतहें ग्राइंड होंगी, और हमें कितना फ़िनिशिंग स्टॉक छोड़ना चाहिए?
- क्या कोई ऐसी जगह है जहाँ डिस्टॉर्शन या क्रैक की ख़ास चिंता है?
- अगर हार्डनेस की शर्त पूरी होती है, तो क्या हम S45C की जगह AISI 1045 इस्तेमाल कर सकते हैं?
- हर खेप के साथ आपको कौन-सा इंस्पेक्शन रिकॉर्ड चाहिए?
आपकी मदद के लिए धन्यवाद।
इस गाइड की सीमाएँ
- यहाँ के तापमान आम गाइड मान हैं, ज़्यादातर S45C जैसे मीडियम-कार्बन स्टील के लिए। सही कंडीशन ग्रेड, सेक्शन साइज़, फ़र्नेस और क्वेंचेंट पर निर्भर करती है, और उसे हीट ट्रीटमेंट वाला तय करता है।
- यह वर्क इंस्ट्रक्शन नहीं है। हीट ट्रीटमेंट में ऊँचा तापमान, क्वेंच ऑयल और फ़र्नेस का माहौल होता है, इसलिए हीट ट्रीटमेंट वाले की अपनी प्रोसीजर और सेफ़्टी के नियम लागू होते हैं। भारत में फ़ैक्ट्री की सेफ़्टी के लिए Factories Act 1948 और 2020 की OSH Code का ढाँचा है। राज्य में उनके लागू होने की स्थिति अलग हो सकती है, इसलिए अपने प्लांट के सेफ़्टी विभाग से पूछें।
- S45C/AISI 1045, SCM435/AISI 4135 या 4137, और SKD11/AISI D2 जैसे समकक्ष आम तौर पर लिखे जाने वाले क़रीबी ग्रेड हैं, एक जैसे स्पेसिफ़िकेशन नहीं। बदलने से पहले कस्टमर या डिज़ाइनर से पक्का करें। IS ग्रेड के लिए भी यही बात है।
- सिंबल का इस्तेमाल कंपनी के हिसाब से बदल सकता है। कुछ ड्रॉइंग में JIS सिंबल की जगह कंपनी के अपने शॉर्ट-फ़ॉर्म या शब्द होते हैं। कुछ साफ़ न हो तो ड्रॉइंग के नोट देखें या पूछ लें।
- सरफ़ेस हार्डनिंग, स्टेनलेस स्टील, टूल स्टील और नॉन-फ़ेरस धातुओं की अपनी कंडीशन होती हैं। यहाँ उन्हें सिर्फ़ छुआ गया है।
सारांश
- जापानी ड्रॉइंग में HQ = क्वेंचिंग, HT = टेम्परिंग, HA = एनीलिंग और HNR = नॉर्मलाइज़िंग (JIS B 0122)। HQ-HT का मतलब है क्वेंच और टेम्पर।
- हीट ट्रीटमेंट गरम करने के तापमान और ठंडा करने की रफ़्तार के मेल से स्टील का स्ट्रक्चर और गुण बदलता है।
- क्वेंचिंग स्टील को ट्रांसफ़ॉर्मेशन टेम्परेचर से ऊपर से तेज़ ठंडा करके सख़्त करती है। फिर टेम्परिंग हार्डनेस ठीक करती है और टफनेस जोड़ती है।
- टेम्परिंग कम तापमान (150–200°C) या ऊँचे तापमान (500–650°C, choshitsu या thermal refining) पर होती है। लगभग 300°C से बचा जाता है।
- एनीलिंग फ़र्नेस में धीरे ठंडा करके स्टील को नरम करती है और स्ट्रेस निकालती है। नॉर्मलाइज़िंग हवा में ठंडा करके स्ट्रक्चर बारीक करती है, अक्सर क्वेंचिंग से पहले के स्टेप के रूप में।
- प्रोडक्शन शुरू होने से पहले जापानी पक्ष से ग्रेड, ट्रीटमेंट की किस्म, हार्डनेस रेंज, नापने की जगह और ख़ास सावधानी वाले हिस्से पक्के कर लें।
अक्सर पूछे जाने वाले सवाल
जापानी ड्रॉइंग में HQ-HT का क्या मतलब है?
HQ-HT का मतलब है: पहले क्वेंच करो, फिर टेम्पर करो। HQ क्वेंचिंग (yakiire) का JIS B 0122 सिंबल है और HT टेम्परिंग (yakimodoshi) का। ड्रॉइंग में आम तौर पर उसके पास ज़रूरी हार्डनेस की रेंज भी लिखी होती है, जैसे HRC 50–55।
हीट ट्रीटमेंट में choshitsu क्या है?
Choshitsu यानी क्वेंचिंग के बाद अपेक्षाकृत ऊँचे तापमान पर टेम्परिंग। मशीन स्ट्रक्चरल स्टील में यह आम तौर पर 500–650°C होती है। JIS G 0201 इसे "thermal refining" कहता है। अंग्रेज़ी स्पेसिफ़िकेशन में सबसे क़रीबी शब्द quenched and tempered (Q&T) है।
एनीलिंग और नॉर्मलाइज़िंग में क्या फ़र्क़ है?
मुख्य फ़र्क़ ठंडा करने के तरीक़े का है। एनीलिंग में स्टील फ़र्नेस में धीरे ठंडा होता है और सबसे नरम, मशीनिंग में सबसे आसान हालत मिलती है। नॉर्मलाइज़िंग में स्टील हवा में ठंडा होता है। इससे स्ट्रक्चर ज़्यादा बारीक होता है और full annealing के मुक़ाबले हार्डनेस और स्ट्रेंथ ज़्यादा मिलती है।
क्वेंचिंग के बाद स्टील को टेम्पर करना क्यों ज़रूरी है?
क्वेंच के बाद का martensite बहुत सख़्त पर भुरभुरा होता है और अंदर स्ट्रेस से भरा रहता है। उसे यूँ ही छोड़ दें तो वह टूट या मुड़ सकता है। टेम्परिंग हार्डनेस को ज़रूरी स्तर तक घटाती है और टफनेस देती है, इसलिए यह क्वेंचिंग के बाद जल्द से जल्द होनी चाहिए।
क्या S45C और AISI 1045 एक ही हैं?
S45C को आम तौर पर AISI 1045 और EN C45 का समकक्ष लिखा जाता है, पर स्टैंडर्ड एक जैसे नहीं हैं। भारतीय ग्रेड के साथ भी यही सावधानी रखें। S45C की जगह कोई और ग्रेड इस्तेमाल करना हो तो लिखित मंज़ूरी लें और पक्का करें कि ड्रॉइंग की हार्डनेस की शर्त अब भी माँगी और जाँची जाए।
स्रोत
- क्वेंचिंग, टेम्परिंग, नॉर्मलाइज़िंग, एनीलिंग, thermal refining (choshitsu), मास इफ़ेक्ट और हार्डनेबिलिटी की परिभाषाएँ: JIS G 0201:2000, Glossary of terms used in iron and steel (heat treatment) (जापानी)
- हीट ट्रीटमेंट प्रोसेस सिंबल: JIS B 0122:1978, Symbols of metal working processes (जापानी); सिंबल टेबल यहाँ छपी है: Yura Sansyo, "Heat Treatment: Types and Symbols" (जापानी, PDF)
- S45C का क्वेंचिंग तापमान, क्वेंचेंट, टेम्परिंग तापमान और refined स्ट्रक्चर: Tobu Metal Heat Treatment Industrial Association, "Quenching and tempering of machine structural steel" (जापानी)
- टेम्परिंग की रेंज और एनीलिंग की किस्में: Keyence, "Quenching, tempering, annealing, and normalizing" (जापानी)
- Full annealing बनाम नॉर्मलाइज़िंग: MonotaRO, "The roles of full annealing and normalizing" (जापानी)
- टूल स्टील की टेम्परिंग, retained austenite और sub-zero treatment: MonotaRO, "Structural changes in quenching and tempering" (जापानी)
- martensite जैसे हीट ट्रीटमेंट स्ट्रक्चर: Proterial Specialty Steel, "Heat-treated structures" (जापानी)
- Refining, नॉर्मलाइज़िंग और एनीलिंग की कंडीशन: Nagato, "Thermal refining, normalizing, annealing" (जापानी)
- क्वेंचिंग के तुरंत बाद टेम्परिंग क्यों, और टेम्परिंग की रेंज: "Heat treatment of steel: tempering, basics" (जापानी)
- Temper embrittlement की तापमान रेंज: Kotobank, "Temper embrittlement" (जापानी)
- S45C के समकक्ष (AISI 1045, EN C45): Rapid Protos, "S45C carbon steel"
मूल जापानी लेखयह गाइड जापान के पाठकों के लिए लिखे गए MONOSCOPE के एक लेख पर आधारित है: 焼入れ・焼戻し・焼なまし・焼ならしの違い|鋼の熱処理の基本と使い分け
संपादक के बारे में
 MONOSCOPE संपादकीय टीमFOUNDER & EDITOR
प्लांट उपकरण निर्माता और प्लांट इंजीनियरिंग कंपनी में लगभग दस साल तक उपकरणों के प्रस्ताव, डिज़ाइन और कमीशनिंग का काम करने के बाद डिजिटल मार्केटिंग में आए। आज B2B निर्माताओं को वेब कंसल्टिंग देते हैं, ताकि वे अपने उत्पाद और तकनीक आसानी से समझा सकें। जापान के राष्ट्रीय लाइसेंस Energy Manager और तृतीय श्रेणी चीफ़ इलेक्ट्रिकल इंजीनियर धारक।
2017 से एक इंजीनियरिंग ब्लॉग (500 से ज़्यादा लेख) और लगभग 20,000 सब्सक्राइबर वाला जापानी YouTube चैनल चलाते हैं। हर गाइड जापानी शॉप फ़्लोर के नज़रिए से लिखा जाता है और उद्धृत मानकों से मिलाकर जाँचा जाता है।