Su Verme, Meneviş, Tavlama, Normalizasyon: JIS Isıl İşlem
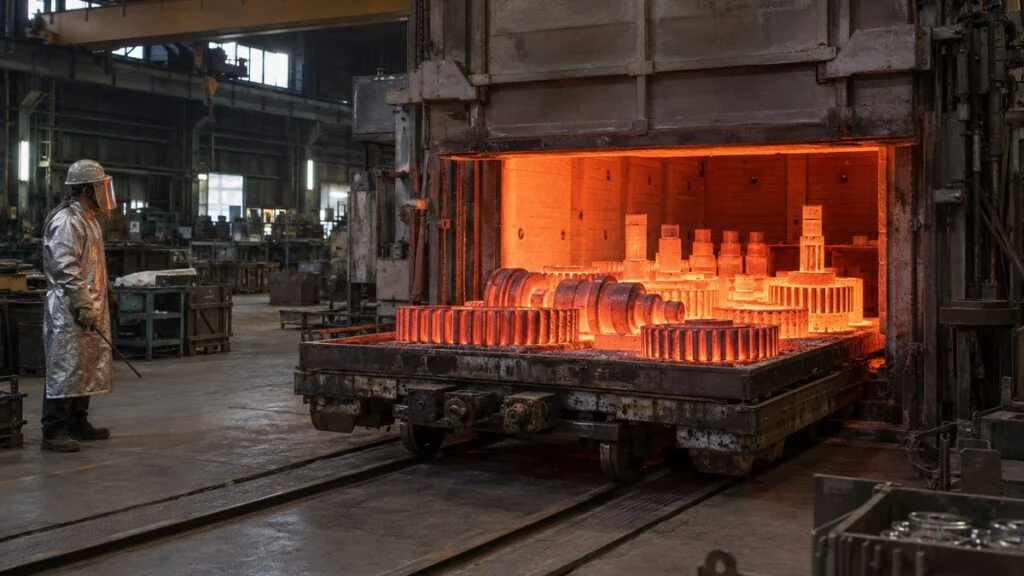
Tipik bir durumu düşünün (örnek kurgudur): Japonca hazırlanmış bir mil resminde malzeme S45C olarak verilmiş ve altına kısa bir not eklenmiş: HQ-HT, HRC 50–55. Başka bir resimde ise yalnızca 調質 (choshitsu) yazıyor. Parçayı yerel bir tedarikçiden alıyorsanız, gelen partiyi kontrol ediyorsanız ya da ısıl işlem firmasından teklif istiyorsanız, bu işaretlerin tam olarak ne istediğini bilmeniz gerekir.
Bunlar ısıl işlem notlarıdır. HQ, HT, HA ve HNR, çeliğin dört temel ısıl işlemi olan su verme, meneviş, tavlama ve normalizasyon için JIS (Japon Sanayi Standartları) proses sembolleridir. Bu rehberde sembollerin ve Japonca terimlerin hızlı başvuru tablosunu, her işlemin ne yaptığını ve nerede kullanıldığını bulacaksınız. Sonda ise Japon tedarikçinize ya da ısıl işlem firmasına gönderebileceğiniz bir kontrol listesi ve örnek bir soru metni yer alıyor.
İçindekiler
- Japon Resimlerindeki Isıl İşlem Sembolleri
- Isıl İşlem Çeliğe Ne Yapar?
- Su Verme, Meneviş, Tavlama ve Normalizasyonun Karşılaştırması
- Su Verme (Yakiire, HQ): Hızlı Soğutarak Sertleştirme
- Meneviş (Yakimodoshi, HT): Su Vermeden Sonra Tokluk
- Tavlama (Yakinamashi, HA): Talaşlı İşleme İçin Yumuşatma
- Normalizasyon (Yakinarashi, HNR): Tane Yapısını İnceltme
- Isıl İşlem Prosesin Neresine Girer?
- Japon Tedarikçinizle veya Isıl İşlem Firmasıyla Teyit Edilecekler
- Bu Rehberin Sınırları
- Özet
- SSS
- Kaynaklar
Japon Resimlerindeki Isıl İşlem Sembolleri
JIS B 0122 (metal işleme yöntemi sembolleri) ısıl işleme H harfini verir; ardından gelen harfler işlemin türünü belirtir. Japon resimleri ve proses föyleri bu sembolleri kullanır ve sırayı göstermek için tire ile zincirler. "HQ-HT", önce su ver, sonra meneviş yap demektir. Standart ayrıca, başka bir proses sembolüyle karışma riski yoksa baştaki H'nin atılabileceğini belirtir.
| Sembol | Japonca terim | Türkçe terim | Ne yapar |
|---|---|---|---|
| HQ | yakiire | Su verme (sertleştirme) | Dönüşüm sıcaklığının üzerine ısıtır, sonra hızlı soğutarak çeliği sertleştirir |
| HT | yakimodoshi | Meneviş (menevişleme) | Sertleşmiş çeliği dönüşüm sıcaklığının altında yeniden ısıtır; bir miktar sertlik karşılığında tokluk kazandırır |
| HA | yakinamashi | Tavlama | Isıtır, sonra fırında yavaş soğutur; çeliği yumuşatır veya gerilimi giderir |
| HNR | yakinarashi | Normalizasyon (normalleştirme) | Dönüşüm sıcaklığının üzerine ısıtır, sonra havada soğutur; yapıyı inceltir ve düzgünleştirir |
| HQ-HT | yakiire yakimodoshi | Su verme + meneviş | En sık kullanılan çift: önce sertleştir, sonra menevişle |
| (yalnızca kelime) | 調質 (choshitsu) | Islah (su verme + yüksek sıcaklıkta meneviş) | Su vermeyi, nispeten yüksek sıcaklıkta menevişleme izler; hem mukavemet hem tokluk sağlar |
Varyantlar üçüncü bir harf ekler. JIS B 0122 tablosunu aktaran tedarikçi el kitaplarında örneğin HAF (tam tavlama), HAS (küreselleştirme tavı), HAR (gerilim giderme tavı), HQI (indüksiyonla sertleştirme), HQF (alevle sertleştirme), HNT (nitrürleme) ve HSZ (derin soğutma işlemi) yer alır. Yüzey sertleştirme sembollerine rehberin ilerleyen bölümünde değinilecek.
Bu sembollerin yanında iki Japonca terim daha görürsünüz. 熱処理 (netsu shori) ısıl işlem demektir; sertlik (katasa) ise genellikle HRC 50–55 gibi bir aralıkla birlikte yazılır. Japon resimlerine yeni başlıyorsanız ayrıca bu konudaki rehbere de göz atın.
Türkiye'deki resimlerde ısıl işlem çoğunlukla sembolle değil metinle yazılır; örneğin "ıslah edilecek, 50–55 HRC". Isıl işlem gösteriminin ISO düzeyinde standartlaştırıldığı bir de ISO 15787 vardır. Japon sembolleri ile kendi şirketinizin yazım biçimi arasında eşleştirme yapmadan önce, notu yazan tarafla anlamı teyit edin.
Isıl İşlem Çeliğe Ne Yapar?
Isıl işlem, bir metalin şeklini değiştirmeden, ısıtma, bekletme ve soğutma ile iç yapısını ve özelliklerini değiştirir. Talaşlı imalat ya da presleme gibi değildir; parça neredeyse aynı görünür. Bu yüzden sonucu ancak sertlik ölçümü ve çatlak kontrolüyle değerlendirebilirsiniz.
Çelik ısıl işleme yanıt verir, çünkü demir kristallerinin dizilişi sıcaklıkla değişir. Oda sıcaklığında karbonlu çelik, yumuşak ferrit ile ferrit ve sementit (demir-karbon bileşiği) katmanlarından oluşan perlitten meydana gelir. Dönüşüm sıcaklığının (hentaiten; A1/Ac3 kritik sıcaklıkları) üzerine ısıtılırsa karbonun demirde çözündüğü östenit yapısına geçer.
Sonrası ne kadar hızlı soğutulduğuna bağlıdır. Yavaş soğutursanız yapı yumuşak ferrit ve perlite geri döner. Hızlı soğutursanız karbon kaçacak zaman bulamaz ve sert martenzit içinde hapsolur. Isıl işlemin temel kuralı budur: soğutma ne kadar hızlıysa yapı o kadar serttir.
Çeliğin dönüşüm sıcaklığının üzerine ısıtılıp ısıtılmadığı ve ne hızla soğutulduğu, hangi işlemin yapıldığını belirler.
Not: Dönüşüm sıcaklığı karbon ve alaşım oranına bağlıdır. S45C için yaklaşık 780°C'dir.
Dört işlemi Şekil 1'deki gibi bu iki eksene yerleştirirseniz birbirine karıştırmazsınız. Japoncada tavlama (yakinamashi) ile normalizasyon (yakinarashi) tek hece farkıyla ayrılır; ikisi arasındaki asıl fark ise soğutma biçimidir.
Su Verme, Meneviş, Tavlama ve Normalizasyonun Karşılaştırması
Şekil 2 dört işlemi yan yana gösteriyor. Sıcaklıklar, S45C gibi orta karbonlu yapı çelikleri için tipik değerlerdir; S45C genellikle AISI 1045 ve EN C45 (1.0503) ile eşleştirilir. Gerçek koşulları kalite, parça boyutu ve istenen sertliğe göre ısıl işlem firması belirler.
İki gruba ayrılırlar: su verme ve meneviş çeliği sertleştirir; tavlama ve normalizasyon çeliği bir sonraki işleme hazırlar.
Not: Sıcaklıklar, Tobu Metal Heat Treatment Industrial Association, Keyence ve ısıl işlem firmalarının teknik sayfalarından alınan genel kılavuz değerlerdir. Semboller JIS B 0122'ye göredir.
Sertleştiren Çift ve Hazırlayan Çift
Dört işlemi iki çift olarak hatırlamak daha kolaydır. Su verme ve meneviş, parçaya gereken sertliği ve mukavemeti birlikte kazandırır. Yalnızca su verilmiş çelik fazla sert ve gevrek olduğu için hemen hemen her zaman ardından menevişlenir.
Tavlama ve normalizasyon ise dövme veya kaynakla bozulan düzensiz yapıyı ve gerilimleri düzeltir, malzemeyi bir sonraki adıma hazırlar. Görevleri çoğunlukla nihai sertliği belirlemek değil, üretim sırasında malzemeyi işlenmesi kolay bir duruma getirmektir. Aşağıda her işlemi sırayla ele alıyoruz.
Su Verme (Yakiire, HQ): Hızlı Soğutarak Sertleştirme
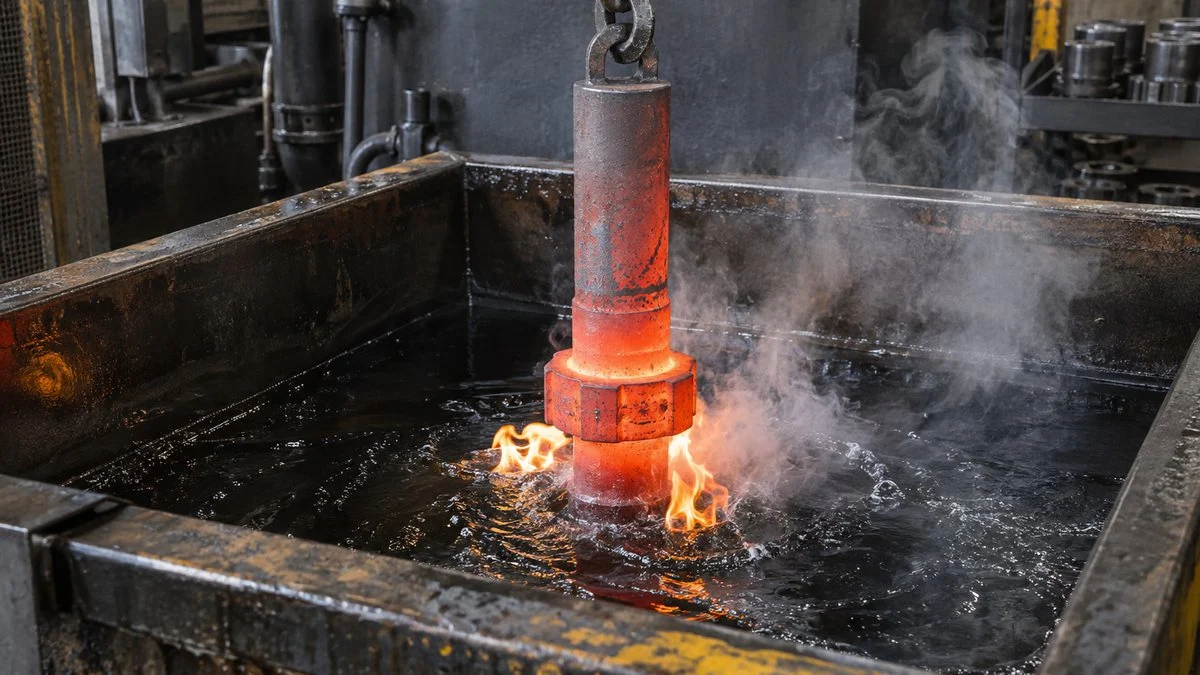
Su verme, çeliği dönüşüm sıcaklığının üzerine ısıtarak östenit oluşturur ve ardından su veya yağda hızla soğutur. JIS G 0201 bunu, çelik ürünü durgun havadan daha hızlı soğutma işlemi olarak tanımlar. Amaç çeliği sert ve mukavemetli yapmaktır.
Hızlı soğutmada östenitte çözünmüş karbon hareket edecek zaman bulamaz, kristal içinde hapsolur ve yapı sert martenzite dönüşür. Dişliler, miller, kesici takımlar ve kalıplar gibi aşınmaya dayanması veya yüksek yük taşıması gereken birçok parça bu işlemden geçer.
Isıtma östenit oluşturur, su verme martenzit oluşturur, meneviş ise daha tok bir yapıya dönüştürür.
Not: Yavaş soğutmada martenzit oluşmaz; çelik ferrit + perlite geri döner (tavlama, normalizasyon).
Su Verme Sıcaklığı: Dönüşüm Noktasının Biraz Üzeri
Daha sıcak olması daha iyi demek değildir. Tobu Metal Heat Treatment Industrial Association'a göre S45C için ideal su verme sıcaklığı, yaklaşık 780°C olan dönüşüm sıcaklığının 30–50°C üzeri, yani 820–870°C'dir. Büyük parçalarda veya soğutma kapasitesi düşük bir ortam kullanıldığında üst sınıra yakın bir sıcaklık, çeliğin sertleşmesini kolaylaştırır.
Aşırı ısıtma ise taneleri büyütür ve kaba martenzit oluşturur; bu da su verme çatlağı (su verme sırasında çatlama) riskini artırır. Aynı kaynak, S45C'ye 950°C'den su vermeyi uygun olmayan koşullar arasında sayar.
Soğutma Ortamı, Kütle Etkisi ve Sertleşebilirlik
Soğutma hızını soğutma ortamı belirler. Soğutma kapasitesi genel olarak sudan tuz banyosuna, ondan da yağa doğru azalır. Ancak soğutma hızlandıkça yüzey ile çekirdek arasındaki sıcaklık farkı artar; bununla birlikte çarpılma ve çatlama riski de artar. Kalite ve geometriye göre sertlik ile çatlama direnci arasında denge kuran ortamı seçmek, ısıl işlem firmasının uzmanlığının görüldüğü yerdir.
Kütle etkisi de en az bu kadar önemlidir. JIS G 0201 bunu, sertleşme derinliğinin parçanın kütlesine veya kesitine göre değişme derecesi olarak tanımlar. Uygulamada kalın bir parçanın çekirdeği daha yavaş soğur ve derinlemesine sertleşmez.
Sertleşebilirliği (çeliğin martenzite ne kadar kolay dönüştüğü) yüksek çelikler bunu telafi eder. S45C gibi bir karbon çeliğinin çekirdeğine kadar sertleştiremediği bir kesit, SCM435 gibi bir krom-molibden alaşımlı çelikte sertleştirilebilir; tedarikçi tabloları SCM435'i genellikle AISI 4135 veya 4137 ile, Avrupa'da ise çoğunlukla 34CrMo4 ile eşleştirir. Japon resimlerinin büyük çaplı, yüksek mukavemetli parçalar için alaşımlı çelik belirtmesinin nedenlerinden biri budur.
Su Verme Çatlakları ve Çarpılma
Su verme çeliğin hacmini değiştirir ve yüksek iç gerilim bırakır. Ani basamaklar, keskin köşeler veya büyük et kalınlığı farkları bu gerilimi yoğunlaştırır ve su verme çatlağı ya da çarpılma riskini artırır.
Bu nedenle su verilecek parçalar yuvarlatılmış köşelerle ve mümkün olduğunca küçük et kalınlığı farklarıyla tasarlanmalıdır. Su verme sonrasında parça bekletilirse iç gerilim çatlakların ilerlemesine veya çarpılmanın artmasına yol açabilir; temel kural su vermeden sonra mümkün olan en kısa sürede menevişlemektir.
Meneviş (Yakimodoshi, HT): Su Vermeden Sonra Tokluk
Meneviş, su verilmiş çeliği dönüşüm sıcaklığının altındaki bir sıcaklığa yeniden ısıtır, orada bekletir ve sonra soğutur. JIS G 0201 bunu, genellikle su vermeyle sertleşmeden sonra, belirli bir sıcaklıkta bir veya daha fazla kez bekletip uygun hızla soğutma ısıl işlemi olarak tanımlar.
Su verilmiş hâldeki martenzit çok serttir, ama aynı zamanda gevrektir ve iç gerilim taşır. Meneviş sertliği gereken seviyeye düşürür, karşılığında çeliğe tokluk kazandırır. Meneviş sıcaklığı yükseldikçe sertlik ve çekme dayanımı düşer; uzama ve kesit daralması artar.
Düşük sıcaklıklar sertliği korur, yüksek sıcaklıklar tokluğu öne çıkarır; arada kaçınılması gereken bir aralık vardır.
Not: Değerler Keyence, Tobu Metal Heat Treatment Industrial Association ve Kotobank (meneviş gevrekliği) kaynaklı kılavuz değerleridir. Doğru sıcaklık kaliteye göre değişir.
Sert Kalması Gereken Parçalar İçin Düşük Sıcaklıkta Meneviş
Düşük sıcaklıkta meneviş yaklaşık 150–200°C'de yapılır. Sertliği neredeyse hiç düşürmez, ama su vermeden kalan gevrekliği ve çatlama hassasiyetini azaltır. Önceliğin sertlikte olduğu parçalarda, yani kesici takımlarda, el takımlarında ve aşınmaya dayanıklı parçalarda kullanılır. Karbonlu takım çelikleri (JIS SK sınıfları) örneğin genellikle 150–200°C'de menevişlenir.
Kalıp ve pres işlerinde yaygın olan kalıp çeliği SKD11 (genellikle AISI D2 ve 1.2379 ile eşleştirilir) için öncelik aşınma direnciyse 150–200°C, tokluksa 500–550°C'de meneviş uygulanır. Aynı kalite, uygulamaya göre çok farklı sıcaklıklarda menevişlenebilir.
SKD11 gibi yüksek alaşımlı takım çeliklerinde su vermeden sonra mutlaka bir miktar kalıntı östenit (martenzite dönüşmemiş östenit) kalır. Zamanla boyut değişikliğine neden olabilir; bu yüzden ısıl işlem firmaları, düşük sıcaklıkta menevişten önce çeliği 0°C ve altına soğutan derin soğutma işlemi uygular ya da yüksek sıcaklıkta menevişi iki veya daha fazla kez tekrarlayarak yapıyı kararlı hâle getirir.
Yüksek Sıcaklıkta Meneviş ve Islah (Choshitsu)
Makine yapı çelikleri normalde 500–650°C gibi yüksek bir sıcaklıkta menevişlenir. Japonya'da su vermeyi yüksek sıcaklıkta meneviş izlemesine 調質 (choshitsu) denir; Türkçedeki karşılığı ıslahtır. JIS G 0201 İngilizce karşılığını "thermal refining" olarak verir ve bunu su vermeden sonra yaklaşık 400°C veya üzerinde menevişleme olarak tanımlar. İngilizce şartnamelerde en yakın gündelik terim "quenched and tempered" (Q&T) ifadesidir.
Islah edilmiş çelik, su verilmiş hâlindeki kadar sert değildir; ancak mukavemet ve tokluk dengesi çok iyidir, darbeye ve tekrarlı yüklere iyi dayanır. Yaklaşık 550°C'de menevişle elde edilen yapıya sorbit denir ve ıslah edilmiş makine yapı çeliğinin standart yapısı sayılır. Miller, dişliler ve cıvatalar gibi yüksek mukavemetli parçaların çoğu ıslah edilmiş malzemeden yapılır.
Kaçınılması Gereken Sıcaklık Aralıkları
Meneviş sıcaklığı arttıkça sertlik düz bir çizgide düşmez. Karbon çeliği yaklaşık 300°C'de menevişlenirse düşük sıcaklık meneviş gevrekliği darbeye karşı zayıflatır; bu yüzden düşük ve yüksek meneviş aralıkları arasındaki sıcaklıklardan genellikle kaçınılır.
Yaklaşık 450–550°C civarında ise yüksek sıcaklık meneviş gevrekliği vardır; nedeni, safsızlıkların tane sınırlarında toplanması olarak gösterilir. Molibden ilavesinin bunu azalttığı bilinir; bu da Mo içeren bir alaşımlı çelik seçmenin nedenlerinden biridir.
Tavlama (Yakinamashi, HA): Talaşlı İşleme İçin Yumuşatma
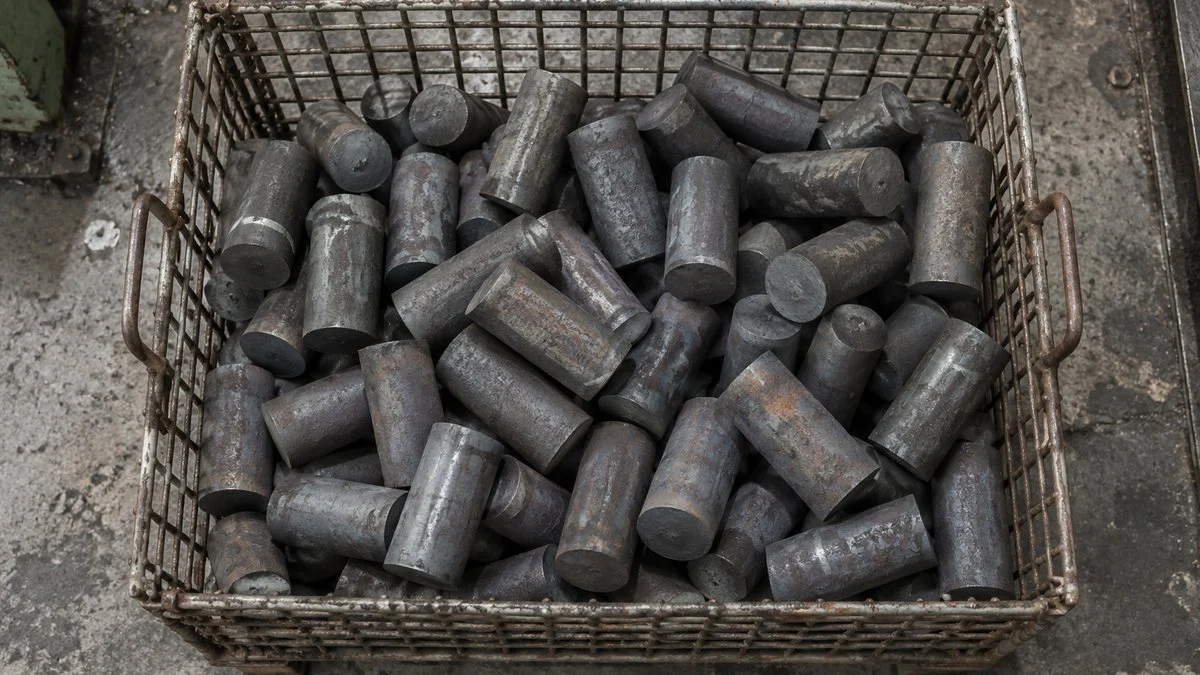
Tavlama çeliği ısıtır, bekletir ve genellikle fırın içinde yavaşça soğutur. Su vermenin tersidir: temel amacı çeliği talaşlı işlemeyi kolaylaştıracak şekilde yumuşatmak veya iç gerilimi gidermektir. Resimlerde HA sembolüyle gösterilir.
Farklı amaçlara yönelik çeşitli tavlama türleri vardır; ısıtma sıcaklıkları da dönüşüm sıcaklığının üzerinden altına kadar değişir. Yalnızca "tavlama" yazan bir not ısıl işlem firmasına ne istediğinizi anlatmaz; bu yüzden hangi tavlama türünü kastettiğinizi belirtin.
Üçüne de tavlama denir, ancak ısıtma sıcaklığı ve hedef çok farklıdır.
Tam Tavlama
Tam tavlama, çeliği dönüşüm sıcaklığının 30–50°C üzerine ısıtarak östenit oluşturur ve ardından yavaş soğutur. Kılavuz olarak karbon çeliği fırında soğutulur; alaşımlı çelik saatte 20°C veya daha düşük hızla soğutulur. 500°C ve altına inildiğinde havada soğutmaya geçilebilir.
Sonuç, ferrit ve perlitin düzgün dağıldığı yumuşak bir yapıdır. Tam tavlama örneğin sert ve düzensiz bir dövme parçayı kolay işlenebilir malzemeye dönüştürmek için kullanılır.
Küreselleştirme Tavı
Küreselleştirme tavı, çeliği dönüşüm sıcaklığı civarında uzun süre bekleterek içindeki karbürlerin yuvarlak parçacıklar hâlinde toplanmasını sağlar. Katmanlı veya ağ biçiminde kalan karbürler kesici takımları hızlı aşındırır ve çeliği soğuk dövmede ya da bükmede çatlamaya yatkın yapar.
Karbürler küreselleştirildiğinde aynı çelik çok daha iyi işlenir ve şekillenir; sonraki su vermeye de daha tutarlı yanıt verir. İşlem özellikle yüksek karbonlu takım çeliklerinde ve yatak çeliklerinde yaygındır.
Gerilim Giderme Tavı
Gerilim giderme tavı, çeliği dönüşüm sıcaklığının altındaki bir sıcaklığa ısıtır ve yavaş soğutarak artık gerilimi azaltır. Yapıyı pek değiştirmeden kaynak, kaba talaşlı işleme veya soğuk şekillendirmeden kalan gerilimi giderir.
Parça hâlâ artık gerilim taşırken son işleme yapılırsa, kesmeden sonra çarpılabilir veya kullanım sırasında ölçüsü değişebilir. Kaynaklı yapılarda ve sıkı toleranslı parçalarda, son işlemeden önce yapılan bir gerilim giderme tavı bu tür ölçü kaymasını önler.
Normalizasyon (Yakinarashi, HNR): Tane Yapısını İnceltme
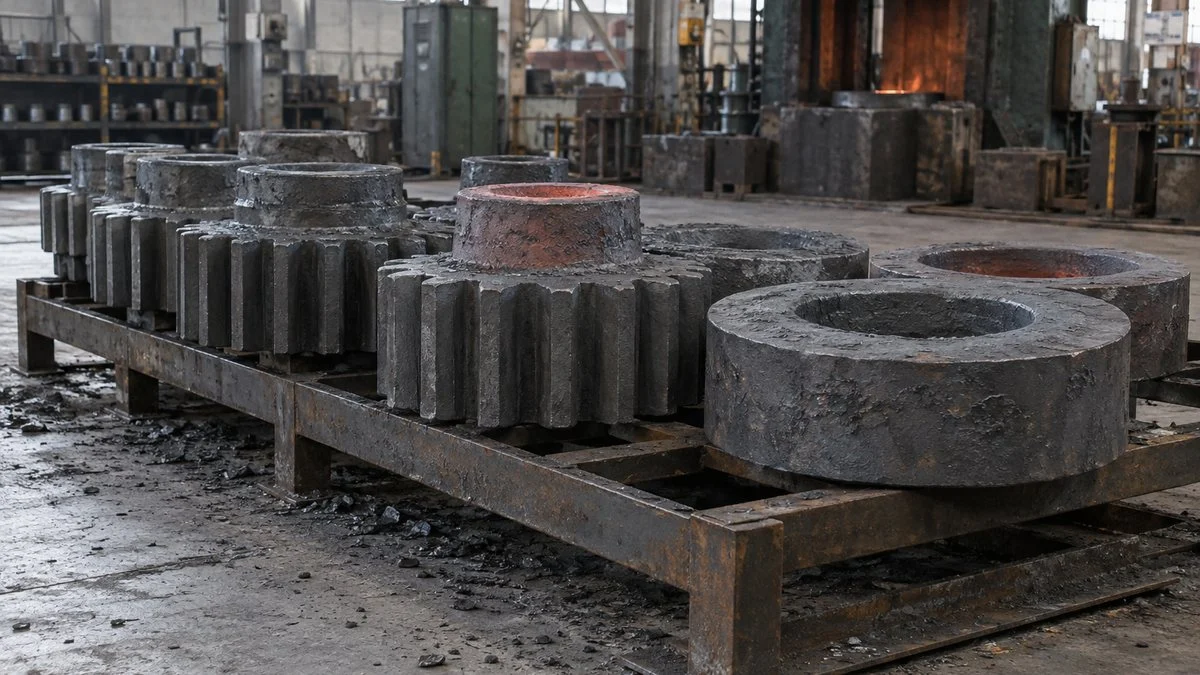
Normalizasyon çeliği dönüşüm sıcaklığının üzerine ısıtarak östenit oluşturur ve sonra havada soğutur. JIS G 0201 de bunu, östenitleştirmeden sonra havada soğutulan bir ısıl işlem olarak tanımlar. Resimlerde HNR olarak yazılır.
Yüksek sıcaklıkta dövülmüş veya haddelenmiş çeliğin taneleri iridir ve yapısı yerden yere değişir. Normalizasyon bunu ince ve düzgün bir yapıya getirir ve çeliği "standart" duruma döndürür. Bir ısıl işlem firması örnek koşul olarak 900–930°C'ye ısıtıp havada soğutmayı vermektedir.
Japonca adları tek hece farkıyla ayrılır; ancak soğutma yöntemi nihai sertliği ve kullanım yerini değiştirir.
Not: Normalizasyon sonrası sertlik karbon oranına bağlıdır.
Normalizasyon Ne Zaman Tavlamaya Tercih Edilir?
Normalizasyon havada soğutulduğu için fırında soğutulan tam tavlamadan daha hızlı soğur ve daha ince bir yapı bırakır. Sonuç olarak normalize edilmiş çelik, tam tavlanmış çelikten daha serttir ve mukavemet ile işlenebilirlik dengesi iyidir.
Uygulamada talaşlı işleme kolaylığı öncelikliyse genellikle tavlama seçilir. Sonraki su vermenin tutarlı sonuç vermesi için yapıyı inceltmek istediğinizde ya da parçanın tam su verme sertliğine değil, bir miktar mukavemete ihtiyacı olduğunda normalizasyon kullanılır. Çelik fırında soğumak zorunda olmadığından normalizasyon ayrıca daha az proses süresi ve fırın kapasitesi harcar.
Su Vermenin Ön İşlemi Olarak Normalizasyon
Yapısı iri olan bir dövme parça doğrudan su verilirse sertlik değişken olabilir; su verme çatlağı ve çarpılma olasılığı da artar. Yaygın bir sıra, dövme parçayı önce normalize etmek, talaşlı işlemek ve ardından su verip menevişlemektir.
Normalizasyon bazen son ısıl işlem olabilir; ancak çoğunlukla bir sonraki adımın sorunsuz ilerlemesine yardım eden bir hazırlıktır.
Isıl İşlem Prosesin Neresine Girer?
Tek bir parça çoğu zaman bu işlemlerden birden fazlasından geçer. Örneğin dövme bir mil veya dişli, ham malzeme aşamasında normalize edilir ya da tavlanır, kaba talaşlı işlemeden sonra su verilip menevişlenir ve taşlamayla bitirilir. Şekil 7'nin gösterdiği gibi her işlem farklı bir aşamada kendi görevini yapar.
Malzemeyi hazırlayan işlemler ile performansı oluşturan işlemler farklı aşamalarda gelir.
Not: Kaynaklı yapılar ve hassas parçalarda son işlemeden önce gerilim giderme tavı uygulanabilir. Adımların sırası parçaya ve firmaya göre değişir.
Su verme parçayı hafifçe çarpıtır ve kesmeyi zorlaştırır. Standart yaklaşım, dar toleranslı yüzeylerde pay bırakmak ve bu yüzeyleri ısıl işlemden sonra taşlayarak ölçüye getirmektir. Hangi ölçülerin ısıl işlemden önce, hangilerinin sonra bitirileceğini üretim mühendisliği (seisan gijutsu) ve tasarım birlikte kararlaştırır.
Isıl İşlem Resimde Nasıl Belirtilir?
Isıl işlem genellikle resimde veya proses föyünde, bu rehberin başındaki tabloda yer alan JIS B 0122 sembolleriyle belirtilir. Sembolle birlikte çoğu resimde ısıl işlemden sonra istenen sertlik aralığı da yer alır; örneğin HRC 50–55. Nedeni basittir: giriş kontrolünde yöntemden çok nihai sertlik kontrol edilir.
İlgili konu:
Yüzey Sertleştirme Ayrı Bir Nottur
Bu rehberdeki dört işlem, parçanın tamamını ısıtan bütün kesit ısıl işlemleridir. Yalnızca yüzeyin sert olması, çekirdeğin ise tok kalması gerektiğinde (örneğin dişli diş yüzeyleri veya milin kayma yüzeyleri), resim bunun yerine yüzey sertleştirme ister: indüksiyonla sertleştirme, alevle sertleştirme, sementasyon (karbürleme) veya nitrürleme. JIS B 0122 bunlara ayrı semboller verir; örneğin indüksiyonla sertleştirme için HQI, nitrürleme için HNT.
Yüzey sertleştirme bazen kaplama ve boya ile birlikte yüzey işleminin bir dalı olarak da ele alınır. Parçanın tamamının mı yoksa yalnızca yüzeyin mi sert olması gerektiğine önce karar vermek, gereksiz maliyeti önler ve doğru performansı sağlar.
İlgili konu:
Japon Tedarikçinizle veya Isıl İşlem Firmasıyla Teyit Edilecekler
Isıl işlem çoğunlukla uzman bir ısıl işlem firmasına yaptırılır. Siparişi siz verin ya da Japon bir tedarikçiden parça alın, aşağıdaki noktaları baştan kararlaştırmak giriş kontrolündeki anlaşmazlıkları önler.
- Çelik kalitesi. Tam JIS kalitesi (örneğin S45C veya SCM435). C45 (1.0503) gibi yerel bir eşdeğer kullanmayı planlıyorsanız yazılı onay alın; çünkü ısıl işleme yanıt gerçek kimyasal bileşime bağlıdır.
- İşlem türü. HQ-HT, HNR veya HA; tavlamada hangi tür olduğu (tam, küreselleştirme veya gerilim giderme). Resimde yalnızca 調質 (choshitsu) yazıyorsa hedef sertliği veya meneviş aralığını isteyin.
- İstenen sertlik aralığı. Skala ve aralık; örneğin HRC 50–55.
- Sertliğin ölçüleceği yer. Kütle etkisi nedeniyle kalın ve ince kesitler farklı sertleşir. Hangi noktada hangi HRC değerinin sağlanması gerektiğini belirtin.
- Çarpılma veya çatlağın kritik olduğu bölgeler. Isıl işlem firmasının dikkat etmesi gereken delikler, keskin köşeler ve ince duvarlar.
- Son işleme payı. Isıl işlemden sonra hangi yüzeylerin taşlanacağı ve ne kadar pay bırakıldığı.
- Kayıtlar. Malzeme sertifikasına (örneğin EN 10204 tip 3.1) ek olarak sevkiyatla birlikte sertlik ölçüm kaydı veya ısıl işlem sertifikasının istenip istenmediği.
Uyarlayabileceğiniz örnek bir soru metni (parça, kalite ve değerler kurgudur):
Konu: XXX-1234 numaralı resim için ısıl işlem (mil, S45C)
XXX-1234 numaralı resimdeki "HQ-HT, HRC 50–55" ısıl işlem notunu inceliyoruz. Aşağıdaki noktaları teyit etmenizi rica ederiz:
- Sertlik nerede ölçülecek (konum ve nokta sayısı)? Aralık, büyük çaplı kesit için de geçerli mi?
- Isıl işlemden sonra hangi yüzeyler taşlanacak ve ne kadar işleme payı bırakmalıyız?
- Çarpılma veya çatlamanın özellikle önemli olduğu bölgeler var mı?
- Sertlik şartı sağlanırsa S45C yerine C45 (1.0503) veya AISI 1045 kullanabilir miyiz?
- Her sevkiyatla birlikte hangi kontrol kaydını talep ediyorsunuz?
Yardımlarınız için teşekkür ederiz.
Bu Rehberin Sınırları
- Buradaki sıcaklıklar, çoğunlukla S45C gibi orta karbonlu çelikler için genel kılavuz değerlerdir. Doğru koşullar kaliteye, kesit boyutuna, fırına ve su verme ortamına bağlıdır; bunları ısıl işlem firması belirler.
- Bu rehber bir çalışma talimatı değildir. Isıl işlemde yüksek sıcaklık, su verme yağları ve fırın atmosferi söz konusudur; ısıl işlem firmasının kendi prosedürleri ve iş sağlığı ve güvenliği kuralları geçerlidir. Türkiye'de bu, 6331 sayılı İş Sağlığı ve Güvenliği Kanunu kapsamında yapılan risk değerlendirmesine tabidir.
- S45C/AISI 1045/C45, SCM435/AISI 4135 veya 4137/34CrMo4 ve SKD11/AISI D2/1.2379 gibi eşleştirmeler yaygın olarak listelenen karşılıklardır; birebir aynı şartname değildir. Yerine kullanma kararını müşteri veya tasarımcıyla teyit edin.
- Sembol kullanımı şirketten şirkete değişebilir. Bazı resimler JIS sembolleri yerine şirket içi kısaltmalar veya metin kullanır; anlaşılmayan bir durumda resmin notlarına bakın ya da sorun.
- Yüzey sertleştirme, paslanmaz çelikler, takım çelikleri ve demir dışı metallerin kendi koşulları vardır; burada yalnızca kısaca değinilmiştir.
Özet
- Japon resimlerinde HQ = su verme, HT = meneviş, HA = tavlama ve HNR = normalizasyon demektir (JIS B 0122). HQ-HT, su verme ve menevişi ifade eder.
- Isıl işlem, ısıtma sıcaklığı ve soğutma hızının birleşimiyle çeliğin yapısını ve özelliklerini değiştirir.
- Su verme, dönüşüm sıcaklığının üzerinden hızla soğutarak çeliği sertleştirir. Meneviş ise sertliği ayarlar ve tokluk kazandırır.
- Meneviş düşük sıcaklıkta 150–200°C'de veya yüksek sıcaklıkta 500–650°C'de (ıslah, choshitsu) yapılır. Yaklaşık 300°C civarından kaçınılır.
- Tavlama, çeliği yumuşatmak ve gerilimi gidermek için fırında yavaş soğutur. Normalizasyon yapıyı inceltmek için havada soğutur ve çoğu zaman su vermeden önceki bir adımdır.
- Üretimden önce kaliteyi, işlem türünü, sertlik aralığını, ölçüm noktasını ve kritik bölgeleri Japon tarafıyla teyit edin.
SSS
Japon resminde HQ-HT ne anlama gelir?
HQ-HT, önce su ver, sonra menevişle demektir. HQ, JIS B 0122'deki su verme (yakiire) sembolü, HT ise meneviş (yakimodoshi) sembolüdür. Resim genellikle yanında HRC 50–55 gibi istenen sertlik aralığını da verir.
Isıl işlemde ıslah (調質, choshitsu) nedir?
Islah (choshitsu), su vermeden sonra nispeten yüksek sıcaklıkta menevişleme işlemidir; makine yapı çeliğinde genellikle 500–650°C'dir. JIS G 0201 bunu "thermal refining" olarak adlandırır. İngilizce şartnamelerdeki en yakın terim "quenched and tempered" (Q&T) ifadesidir.
Tavlama ile normalizasyon arasındaki fark nedir?
Temel fark soğutmadır. Tavlama fırında yavaş soğur ve en yumuşak, en kolay işlenebilir çeliği verir. Normalizasyon havada soğur; tam tavlamaya göre daha ince bir yapı, daha yüksek sertlik ve mukavemet sağlar.
Çelik, su vermeden sonra neden menevişlenmelidir?
Su verilmiş martenzit çok serttir, ancak gevrektir ve iç gerilimle doludur; bekletilirse çatlayabilir veya çarpılabilir. Meneviş sertliği gereken seviyeye indirir ve tokluk ekler; bu yüzden su vermenin hemen ardından yapılmalıdır.
S45C, C45 ve AISI 1045 aynı mıdır?
S45C genellikle AISI 1045 ve EN C45 (1.0503) karşılığı olarak listelenir; ancak standartlar birebir aynı değildir. S45C yerine yerel C45 veya 1045 kullanmak istiyorsanız yazılı onay alın ve belirtilen sertliğin hâlâ istenip kontrol edildiğini teyit edin.
Kaynaklar
- Su verme, meneviş, normalizasyon, tavlama, ıslah (choshitsu), kütle etkisi ve sertleşebilirlik tanımları: JIS G 0201:2000, demir ve çelik terimleri sözlüğü (ısıl işlem) (Japonca)
- Isıl işlem proses sembolleri: JIS B 0122:1978, metal işleme yöntemi sembolleri (Japonca); sembol tablosu şurada aktarılmıştır: Yura Sansyo, "Isıl işlem: türler ve semboller" (Japonca, PDF)
- S45C su verme sıcaklığı, soğutma ortamları, meneviş sıcaklığı ve ıslah yapısı: Tobu Metal Heat Treatment Industrial Association, "Makine yapı çeliğinin su verilmesi ve menevişlenmesi" (Japonca)
- Meneviş aralıkları ve tavlama türleri: Keyence, "Su verme, meneviş, tavlama ve normalizasyon" (Japonca)
- Tam tavlama ve normalizasyon karşılaştırması: MonotaRO, "Tam tavlama ve normalizasyonun rolleri" (Japonca)
- Takım çeliği menevişi, kalıntı östenit ve derin soğutma işlemi: MonotaRO, "Su verme ve menevişte yapı değişimleri" (Japonca)
- Martenzit gibi ısıl işlem yapıları: Proterial Specialty Steel, "Isıl işlem yapıları" (Japonca)
- Islah, normalizasyon ve tavlama koşulları: Nagato, "Islah, normalizasyon, tavlama" (Japonca)
- Menevişin neden su vermenin hemen ardından yapıldığı ve meneviş aralıkları: "Çeliğin ısıl işlemi: meneviş, temeller" (Japonca)
- Meneviş gevrekliği sıcaklık aralıkları: Kotobank, "Meneviş gevrekliği" (Japonca)
- S45C eşdeğerleri (AISI 1045, EN C45): Rapid Protos, "S45C carbon steel"
Japonca orijinal makaleBu rehber, Japonya’daki okurlar için yazılmış bir MONOSCOPE makalesinden uyarlanmıştır: 焼入れ・焼戻し・焼なまし・焼ならしの違い|鋼の熱処理の基本と使い分け
Editör hakkında
 MONOSCOPE editörüFOUNDER & EDITOR
Bir tesis ekipmanı üreticisinde ve bir tesis mühendisliği firmasında yaklaşık on yıl boyunca ekipman teklifi, tasarımı ve devreye alma işlerinde çalıştıktan sonra dijital pazarlamaya geçti. Bugün B2B üreticilerine web danışmanlığı yapıyor ve ürünlerini ve teknolojilerini anlaşılır biçimde anlatmalarına yardımcı oluyor. Japonya’nın Enerji Yöneticisi (Energy Manager) ve Üçüncü Sınıf Baş Elektrik Mühendisi ulusal lisanslarına sahip.
2017’den beri bir mühendislik blogu (500’den fazla yazı) ve yaklaşık 20.000 abonesi olan Japonca bir YouTube kanalı yürütüyor. Her rehber Japon atölyesinin bakış açısıyla yazılır ve atıf yapılan standartlarla karşılaştırılır.


