Tepelné zpracování oceli: HQ, HT, HA, HNR na výkresech JIS
Představte si typický (smyšlený) případ: japonský výkres hřídele uvádí materiál S45C a krátkou poznámku HQ-HT, HRC 50–55. Na jiném výkrese stojí jen slovo choshitsu. Pokud díl nakupujete lokálně, kontrolujete příchozí dávku nebo poptáváte práci v kalírně, musíte přesně vědět, co tyto značky požadují.
Jsou to předpisy tepelného zpracování. HQ, HT, HA a HNR jsou značky procesů podle JIS (Japanese Industrial Standards) pro kalení, popouštění, žíhání a normalizační žíhání, tedy čtyři základní tepelná zpracování oceli. Článek přináší rychlou tabulku značek a japonských termínů, vysvětluje, co která operace dělá a kdy se používá, a končí kontrolním seznamem a vzorem poptávky pro japonského dodavatele nebo kalírnu.
Obsah
- Značky tepelného zpracování na japonských výkresech
- Co tepelné zpracování s ocelí dělá
- Kalení, popouštění, žíhání a normalizační žíhání ve srovnání
- Kalení (yakiire, HQ): rychlé ochlazení pro zvýšení tvrdosti
- Popouštění (yakimodoshi, HT): houževnatost po kalení
- Žíhání (yakinamashi, HA): změkčení pro obrábění
- Normalizační žíhání (yakinarashi, HNR): zjemnění zrna
- Kam tepelné zpracování zapadá ve výrobním procesu
- Co ověřit u japonského dodavatele nebo kalírny
- Meze tohoto článku
- Shrnutí
- Často kladené otázky
- Zdroje
Značky tepelného zpracování na japonských výkresech
Norma JIS B 0122 (Symbols of Metal Working Processes, značky způsobů zpracování kovů) označuje tepelné zpracování písmenem H, za kterým následují písmena konkrétního procesu. Japonské výkresy a technologické postupy tyto značky používají a řetězí je pomlčkami, aby vyjádřily pořadí. „HQ-HT“ znamená nejdřív kalit, potom popouštět. Norma také dovoluje vynechat úvodní H, pokud nehrozí záměna s jinou značkou procesu.
V českých a evropských výkresech se tepelné zpracování obvykle zapisuje slovy (například „zušlechtěno, 50–55 HRC“) nebo podle ISO 15787. Značky H… jsou specifické pro japonské výkresy, a proto je v tabulce uvádíme spolu s českými termíny.
| Značka | Japonský termín (rōmaji) | Český termín | Co operace dělá |
|---|---|---|---|
| HQ | yakiire | Kalení | Ohřev nad teplotu přeměny a rychlé ochlazení, ocel ztvrdne |
| HT | yakimodoshi | Popouštění | Opětovný ohřev zakalené oceli pod teplotu přeměny, část tvrdosti se vymění za houževnatost |
| HA | yakinamashi | Žíhání | Ohřev a pomalé ochlazení v peci, ocel změkne nebo se sníží pnutí |
| HNR | yakinarashi | Normalizační žíhání | Ohřev nad teplotu přeměny a ochlazení na vzduchu, struktura se zjemní a vyrovná |
| HQ-HT | yakiire yakimodoshi | Kalení a popouštění | Obvyklá dvojice: nejdříve zakalit, potom popustit |
| (jen slovo) | choshitsu | Zušlechťování (angl. thermal refining, quenched and tempered) | Kalení a následné popouštění na relativně vysokou teplotu pro kombinaci pevnosti a houževnatosti |
Varianty mají třetí písmeno. Příručky dodavatelů, které přebírají tabulku z JIS B 0122, uvádějí například HAF (úplné žíhání), HAS (žíhání na měkko, sferoidizace), HAR (žíhání ke snížení pnutí), HQI (indukční kalení), HQF (plamenové kalení), HNT (nitridování) a HSZ (sub-zero, zpracování podchlazením). Značkám povrchového kalení se věnuje část dále v článku.
Vedle značek se objevují ještě dva japonské termíny. Netsu shori znamená tepelné zpracování a katasa je tvrdost, obvykle s rozsahem, například HRC 50–55. Obecný úvod ke čtení japonských výkresů najdete v článku o čtení japonských strojírenských výkresů .
Co tepelné zpracování s ocelí dělá
Tepelné zpracování mění vnitřní strukturu a vlastnosti kovu ohřevem, výdrží a ochlazováním, aniž by se změnil tvar. Na rozdíl od obrábění nebo lisování zůstává díl navenek téměř stejný, takže výsledek lze posoudit jen zkouškou tvrdosti a kontrolou trhlin.
Ocel na tepelné zpracování reaguje proto, že se s teplotou mění uspořádání krystalů železa. Za pokojové teploty se uhlíková ocel skládá z měkkého feritu a perlitu, tedy vrstevnaté směsi feritu a cementitu (sloučeniny železa s uhlíkem). Po ohřevu nad teplotu přeměny (hentaiten; v české literatuře kritické teploty Ac1 a Ac3) vzniká austenit, struktura, v níž je uhlík rozpuštěn v železe.
Další průběh závisí na tom, jak rychle ocel ochlazujete. Při pomalém ochlazování se vrací měkký ferit a perlit. Při rychlém ochlazení nemá uhlík čas z mřížky uniknout, zůstane v ní uvězněn a vznikne tvrdý martenzit. To je základní pravidlo tepelného zpracování: čím rychlejší ochlazování, tím tvrdší struktura.
O druhu zpracování rozhoduje, zda se ocel ohřeje nad teplotu přeměny a jak rychle se ochlazuje.
Poznámka: Teplota přeměny závisí na obsahu uhlíku a legujících prvků. U S45C je to zhruba 780 °C.
Zařadíte-li čtyři zpracování na tyto dvě osy jako na obrázku 1, nebudete je zaměňovat. V japonštině se žíhání (yakinamashi) a normalizační žíhání (yakinarashi) liší jedinou slabikou a hlavní rozdíl mezi nimi je ve způsobu ochlazování.
Kalení, popouštění, žíhání a normalizační žíhání ve srovnání
Obrázek 2 staví čtyři zpracování vedle sebe. Teploty jsou typické hodnoty pro středně uhlíkovou konstrukční ocel, jako je S45C, která se běžně uvádí jako nejbližší ekvivalent oceli C45 (1.0503, EN 10083-2; starší označení ČSN 12 050) a AISI 1045. Skutečné podmínky stanoví kalírna podle jakosti, velikosti dílu a požadované tvrdosti.
Dělí se do dvou skupin: kalení a popouštění ocel zpevňují, žíhání a normalizační žíhání ji připravují.
Poznámka: Teploty jsou obecné orientační hodnoty podle Tobu Metal Heat Treatment Industrial Association, Keyence a technických stránek kalíren. Značky vycházejí z JIS B 0122.
Dvojice zpevňující a dvojice upravující
Čtyři zpracování se snáz pamatují po dvojicích. Kalení a popouštění společně dávají dílu potřebnou tvrdost a pevnost. Samotná zakalená ocel je příliš tvrdá a křehká, proto se téměř vždy následně popouští.
Žíhání a normalizační žíhání naopak napravují nerovnoměrnou strukturu a pnutí po kování nebo svařování a připravují materiál na další operaci. Jejich hlavní úlohou obvykle není určit konečnou tvrdost, ale uvést materiál během výroby do stavu, který se dobře zpracovává. Následující části probírají jednotlivá zpracování postupně.
Kalení (yakiire, HQ): rychlé ochlazení pro zvýšení tvrdosti
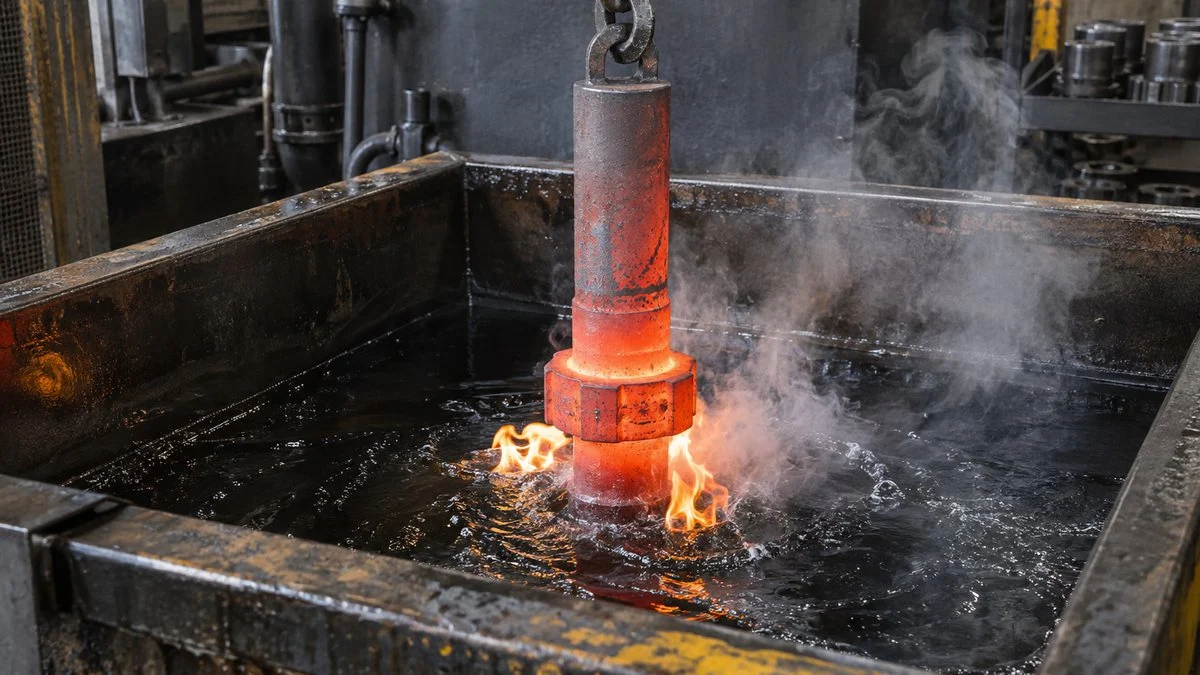
Při kalení se ocel ohřeje nad teplotu přeměny na austenit a potom se rychle ochladí ve vodě nebo v oleji. JIS G 0201 je definuje jako ochlazování ocelového výrobku rychleji než na klidném vzduchu. Cílem je učinit ocel tvrdou a pevnou.
Při rychlém ochlazení nemá uhlík rozpuštěný v austenitu čas se vyloučit a zůstane uvězněn v mřížce, která přejde na tvrdý martenzit. Tímto procesem procházejí ozubená kola, hřídele, nástroje, formy a řada dalších dílů, které musí odolávat opotřebení nebo vysokému zatížení.
Ohřevem vzniká austenit, rychlým ochlazením martenzit a popouštěním houževnatější struktura.
Poznámka: Při pomalém ochlazování martenzit nevzniká. Ocel se vrací na ferit + perlit (žíhání, normalizační žíhání).
Kalicí teplota: těsně nad teplotou přeměny
Vyšší teplota neznamená lepší výsledek. Podle Tobu Metal Heat Treatment Industrial Association je ideální kalicí teplota S45C 820–870 °C, tedy 30–50 °C nad její teplotou přeměny zhruba 780 °C. U velkých dílů nebo při kalicím prostředí s nižším ochlazovacím účinkem usnadní prokalení teplota v horní části rozsahu.
Přehřátí naopak zhrubí zrno a vznikne hrubý martenzit, takže kalicí trhliny (praskání při kalení) vznikají snáze. Stejný zdroj uvádí kalení S45C z 950 °C jako nevhodnou podmínku.
Kalicí prostředí, vliv velikosti průřezu a prokalitelnost
Rychlost ochlazování určuje kalicí prostředí. Ochlazovací účinek se obecně řadí od vody přes solnou lázeň po olej. Rychlejší ochlazování ovšem zvyšuje rozdíl teplot mezi povrchem a jádrem, a tím i riziko deformace a trhlin. Zvolit prostředí, které pro danou jakost a tvar vyváží tvrdost a odolnost proti praskání, je právě umění kalírny.
Stejně důležitý je vliv velikosti průřezu (angl. mass effect). JIS G 0201 jej definuje jako míru, v jaké se hloubka zakalení mění s hmotností nebo průřezem dílu. V praxi tlustý díl chladne v jádře pomaleji a prokalí se do menší hloubky.
Tento nedostatek vyrovnávají oceli s vysokou prokalitelností (hardenability, tedy snadností přeměny na martenzit). Rozměr, který se u uhlíkové oceli, jako je S45C, do jádra neprokalí, lze prokalit v chrom-molybdenové legované oceli typu SCM435. Jako její nejbližší ekvivalent se uvádí 34CrMo4 (1.7220), v tabulkách dodavatelů také AISI 4135 nebo 4137. To je jeden z důvodů, proč japonské výkresy předepisují legovanou ocel pro silné, vysoce namáhané díly.
Kalicí trhliny a deformace
Při kalení se mění objem oceli a zůstává v ní vysoké vnitřní pnutí. Prudké stupně, ostré hrany nebo velké rozdíly tloušťky stěn pnutí soustředí a zvyšují riziko kalicích trhlin nebo zkroucení.
Díly určené ke kalení je proto vhodné konstruovat se zaoblenými hranami a s co nejmenšími rozdíly tloušťky stěn. Pokud se díl po zakalení nechá ležet, může vnitřní pnutí trhliny rozšířit nebo zhoršit deformaci, takže základním pravidlem je popouštět co nejdříve po kalení.
Popouštění (yakimodoshi, HT): houževnatost po kalení
Při popouštění se zakalená ocel znovu ohřeje na teplotu pod teplotou přeměny, vydrží se na ní a potom se ochladí. JIS G 0201 je definuje jako tepelné zpracování, obvykle po zakalení, při kterém se ocel jednou nebo vícekrát vyrovná na určité teplotě a potom se vhodnou rychlostí ochladí.
Martenzit ve stavu po zakalení je velmi tvrdý, ale také křehký a nese vnitřní pnutí. Popouštění sníží tvrdost na požadovanou úroveň a výměnou dodá oceli houževnatost. Čím vyšší popouštěcí teplota, tím nižší tvrdost a pevnost v tahu a tím vyšší tažnost a kontrakce.
Nízké teploty zachovávají tvrdost, vysoké upřednostňují houževnatost a mezi nimi je pásmo, kterému je lépe se vyhnout.
Poznámka: Orientační hodnoty podle Keyence, Tobu Metal Heat Treatment Industrial Association a Kotobanku (popouštěcí křehkost). Správná teplota závisí na jakosti.
Nízkoteplotní popouštění pro díly, které musí zůstat tvrdé
Nízkoteplotní popouštění probíhá zhruba při 150–200 °C. Tvrdost téměř nesnižuje, ale zmírňuje křehkost a sklon k praskání po kalení. Používá se pro díly, u nichž je na prvním místě tvrdost, například řezné nástroje, nástroje a součásti odolné proti opotřebení. Uhlíkové nástrojové oceli (japonské jakosti SK) se obvykle popouštějí na 150–200 °C.
Nástrojová ocel SKD11 se široce používá při výrobě střižných nástrojů a forem; nejbližším ekvivalentem je X153CrMoV12 (1.2379), v tabulkách se uvádí také AISI D2. Popouští se na 150–200 °C, pokud je prioritou odolnost proti opotřebení, a na 500–550 °C, pokud je prioritou houževnatost. Stejná jakost se tedy může podle použití popouštět na velmi odlišné teploty.
U vysoce legovaných nástrojových ocelí, jako je SKD11, vždy po kalení zůstává určité množství zbytkového austenitu (austenitu, který se nepřeměnil na martenzit). Může časem způsobit rozměrové změny, a proto jej kalírny stabilizují zpracováním podchlazením (sub-zero) na 0 °C a níže před nízkoteplotním popouštěním, případně opakovaným vysokoteplotním popouštěním nejméně dvakrát.
Vysokoteplotní popouštění a zušlechťování (choshitsu)
Konstrukční oceli se normálně popouštějí na vysokou teplotu 500–650 °C. V Japonsku se kalení následované vysokoteplotním popouštěním nazývá choshitsu, česky zušlechťování. JIS G 0201 uvádí anglický termín „thermal refining“ a definuje jej jako popouštění po kalení zhruba na 400 °C a výše. V anglických specifikacích je nejbližším běžným výrazem „quenched and tempered“ (Q&T).
Zušlechtěná ocel není tak tvrdá jako ve stavu po zakalení, ale má výborný poměr pevnosti a houževnatosti a dobře odolává rázům a cyklickému zatížení. Struktura získaná popouštěním kolem 550 °C se nazývá sorbit a považuje se za standardní strukturu zušlechtěných konstrukčních ocelí. Z materiálu ve stavu zušlechtěném se vyrábí mnoho vysoce namáhaných dílů, například hřídele, ozubená kola a šrouby.
Teplotní pásma, kterým je lépe se vyhnout
Tvrdost s rostoucí popouštěcí teplotou neklesá jednoduše lineárně. Při popouštění uhlíkové oceli kolem 300 °C se projeví nízkoteplotní popouštěcí křehkost, která zhoršuje odolnost proti rázu, a proto se teploty mezi nízkoteplotním a vysokoteplotním popouštěním obecně nepoužívají.
Existuje také vysokoteplotní popouštěcí křehkost kolem 450–550 °C, která se přičítá shromažďování nečistot na hranicích zrn. Je známo, že ji přísada molybdenu zmírňuje, což je jeden z důvodů, proč se volí legovaná ocel s molybdenem.
Žíhání (yakinamashi, HA): změkčení pro obrábění
Při žíhání se ocel ohřeje, vydrží na teplotě a potom se pomalu ochlazuje, obvykle v peci. Je to opak kalení: jeho hlavním účelem je změkčit ocel, aby se lépe obráběla, nebo odstranit vnitřní pnutí. Na výkresech nese značku HA.
Existuje několik druhů žíhání pro různé účely a jejich ohřevné teploty sahají od teplot nad teplotou přeměny až po teploty pod ní. Poznámka, která uvádí jen „žíhání“, kalírně neříká, co chcete, a proto uveďte, o jaký druh žíhání jde.
Všechny tři se nazývají žíhání, ale ohřevná teplota a cíl se výrazně liší.
Úplné žíhání
Při úplném žíhání se ocel ohřeje 30–50 °C nad teplotu přeměny, vznikne austenit a potom se pomalu ochlazuje. Orientačně uhlíková ocel chladne v peci a legovaná ocel rychlostí nejvýše 20 °C za hodinu. Po poklesu na 500 °C a méně ji lze ochlazovat na vzduchu.
Výsledkem je měkká struktura s rovnoměrně rozloženým feritem a perlitem. Úplné žíhání se používá například k tomu, aby se tvrdý a nerovnoměrný výkovek převedl na materiál, který se snadno obrábí.
Žíhání na měkko (sferoidizace)
Při žíhání na měkko se ocel dlouho drží v blízkosti teploty přeměny, aby se karbidy v ní shromáždily do zaoblených částic. Karbidy ve vrstvách nebo v síti rychle opotřebovávají řezné nástroje a ocel pak při tváření za studena nebo ohýbání snáze praská.
Se zakulacenými karbidy se stejná ocel mnohem lépe obrábí a tváří a při pozdějším kalení reaguje stabilněji. Postup je zvlášť běžný u vysokouhlíkových nástrojových a ložiskových ocelí.
Žíhání ke snížení pnutí
Při žíhání ke snížení pnutí se ocel ohřeje na teplotu pod teplotou přeměny a pomalu se ochladí, aby se zmenšilo zbytkové pnutí. Odstraní pnutí po svařování, hrubování nebo tváření za studena bez větší změny struktury.
Pokud díl při dokončovacím obrábění stále nese zbytkové pnutí, může se po řezání zkroutit nebo během provozu změnit rozměry. U svařovaných konstrukcí a dílů s úzkými tolerancemi zabrání takovému rozměrovému posunu žíhání ke snížení pnutí před dokončením.
Normalizační žíhání (yakinarashi, HNR): zjemnění zrna
Při normalizačním žíhání se ocel ohřeje nad teplotu přeměny na austenit a potom se ochladí na vzduchu. JIS G 0201 je rovněž definuje jako tepelné zpracování, při kterém se ocel po austenitizaci ochlazuje na vzduchu. Na výkresech se píše HNR.
Ocel kovaná nebo válcovaná za vysoké teploty má hrubé zrno a její struktura se místo od místa liší. Normalizační žíhání ji zjemní na jemnou rovnoměrnou strukturu a vrátí ocel do „standardního“ stavu. Jedna kalírna uvádí jako příklad podmínky ohřev na 900–930 °C a ochlazení na vzduchu.
Japonské názvy se liší jedinou slabikou, ale způsob ochlazování mění výslednou tvrdost i místo použití.
Poznámka: Tvrdost po normalizačním žíhání závisí na obsahu uhlíku.
Kdy zvolit normalizační žíhání místo žíhání
Protože se při normalizačním žíhání ochlazuje na vzduchu, chladne rychleji než při úplném žíhání v peci a zanechává jemnější strukturu. Normalizačně žíhaná ocel je proto tvrdší než ocel po úplném žíhání a má dobrý poměr pevnosti a obrobitelnosti.
V praxi se žíhání obvykle volí, když je na prvním místě snadné obrábění. Normalizační žíhání se používá, když chcete zjemnit strukturu, aby pozdější kalení dalo stabilní výsledky, nebo když díl potřebuje určitou pevnost, ale ne plné zakalení. Protože ocel nemusí chladnout v peci, normalizační žíhání také zkracuje dobu zpracování a zatížení pece.
Normalizační žíhání jako příprava před kalením
Pokud se výkovek s hrubou strukturou kalí rovnou, může kolísat tvrdost a kalicí trhliny nebo deformace vznikají snáze. Častý postup proto je výkovek nejdřív normalizačně žíhat, potom obrobit a nakonec zakalit a popustit.
Normalizační žíhání může být i konečným tepelným zpracováním, ale častěji slouží jako příprava, která usnadní další operaci.
Kam tepelné zpracování zapadá ve výrobním procesu
Jeden díl často prochází více než jedním z těchto zpracování. Kovaná hřídel nebo ozubené kolo se například jako surový materiál normalizačně žíhá nebo žíhá, po hrubování se kalí a popouští a dokončuje se broušením. Každé zpracování plní svou úlohu v jiné fázi, jak ukazuje obrázek 7.
Zpracování, která materiál připravují, a zpracování, která vytvářejí užitné vlastnosti, přicházejí v různých fázích.
Poznámka: U svařovaných konstrukcí a přesných dílů může před dokončením přijít žíhání ke snížení pnutí. Pořadí kroků se liší podle dílu a podniku.
Kalení díl mírně deformuje a ztíží jeho řezání. Standardní postup proto je na plochách s úzkými tolerancemi ponechat přídavek a po tepelném zpracování je přebrousit na rozměr. Které rozměry se dokončují před tepelným zpracováním a které po něm, dohodnou technologové a konstruktéři.
Jak se tepelné zpracování předepisuje na výkresu
Tepelné zpracování se na japonském výkrese nebo v technologickém postupu obvykle předepisuje značkami JIS B 0122 z tabulky na začátku článku. Vedle značky většina výkresů uvádí rozsah tvrdosti požadovaný po tepelném zpracování, například HRC 50–55. Důvod je jednoduchý: při vstupní kontrole se ověřuje spíše konečná tvrdost než použitý postup.
Související:
Povrchové kalení je samostatný předpis
Čtyři zpracování v tomto článku jsou objemová tepelná zpracování, při nichž se ohřívá celý díl. Když má být tvrdý jen povrch, například boky zubů ozubených kol nebo kluzné plochy hřídele, a jádro musí zůstat houževnaté, výkres předepisuje povrchové kalení: indukční kalení, plamenové kalení, cementování nebo nitridování. JIS B 0122 pro ně má vlastní značky, například HQI pro indukční kalení a HNT pro nitridování.
Povrchové kalení se někdy řadí k povrchovým úpravám vedle pokovování a lakování. Nejdříve rozhodněte, zda má být tvrdý celý díl, nebo jen povrch, a vyhnete se zbytečným nákladům a získáte správné užitné vlastnosti.
Související:
Co ověřit u japonského dodavatele nebo kalírny
Tepelné zpracování se často zadává specializované kalírně. Ať zakázku zadáváte vy, nebo přebíráte díly od japonského dodavatele, dohoda o následujících bodech předem předejde sporům při kontrole.
- Jakost oceli. Přesná jakost podle JIS (například S45C nebo SCM435). Pokud chcete použít místní ekvivalent, například C45 nebo 34CrMo4, získejte písemný souhlas, protože odezva na tepelné zpracování závisí na skutečném chemickém složení.
- Druh zpracování. HQ-HT, HNR nebo HA, a u žíhání který druh (úplné, na měkko nebo ke snížení pnutí). Pokud je na výkrese jen choshitsu, požádejte o cílovou tvrdost nebo rozsah popouštěcí teploty.
- Požadovaný rozsah tvrdosti. Stupnice a rozsah, například HRC 50–55 (zkouška podle ČSN EN ISO 6508-1). Přepočty mezi stupnicemi tvrdosti jsou jen orientační.
- Místo měření tvrdosti. Kvůli vlivu velikosti průřezu se tlusté a tenké části prokalí různě. Určete, v jakém místě má být splněna jaká hodnota HRC.
- Místa, kde jsou deformace nebo trhliny kritické. Otvory, ostré hrany a tenké stěny, kterým má kalírna věnovat zvláštní péči.
- Přídavek na dokončení. Které plochy se po tepelném zpracování brousí a kolik přídavku se ponechá.
- Záznamy. Zda s dodávkou potřebujete protokol o zkoušce tvrdosti nebo doklad o tepelném zpracování, vedle atestu materiálu (například inspekční certifikát podle EN 10204, typ 3.1). V automobilovém řetězci zákazník často požaduje také prokázání způsobilosti kalírny (například podle CQI-9); zeptejte se svého zákazníka.
Vzor poptávky, který můžete upravit (díl, jakost a hodnoty jsou smyšlené). Japonští dodavatelé obvykle komunikují anglicky, proto je text v angličtině:
Subject: Heat treatment for drawing No. XXX-1234 (shaft, S45C)
We are reviewing the heat treatment note "HQ-HT, HRC 50–55" on drawing XXX-1234. Please confirm the following:
- Where should hardness be measured (location and number of points)? Does the range apply at the large-diameter section as well?
- Which surfaces will be ground after heat treatment, and what finishing stock should we leave?
- Are there areas where distortion or cracking is a particular concern?
- May we use C45 (1.0503) in place of S45C if the hardness requirement is met?
- What inspection record do you require with each shipment?
Thank you for your help.
Meze tohoto článku
- Uvedené teploty jsou obecné orientační hodnoty, převážně pro středně uhlíkovou ocel typu S45C. Správné podmínky závisejí na jakosti, velikosti průřezu, peci a kalicím prostředí a stanoví je kalírna.
- Článek není pracovním návodem. Tepelné zpracování zahrnuje vysoké teploty, kalicí oleje a atmosféry pecí a platí vlastní postupy a bezpečnostní pravidla kalírny. V České republice se k nim přidávají povinnosti zaměstnavatele v oblasti BOZP podle zákoníku práce (zákon č. 262/2006 Sb.) a vnitřních předpisů podniku.
- Ekvivalenty jakostí, například S45C / C45 / AISI 1045, SCM435 / 34CrMo4 / AISI 4135 nebo 4137 a SKD11 / X153CrMoV12 / AISI D2, jsou běžně uváděné nejbližší protějšky, nikoli totožné specifikace. Záměnu potvrďte se zákazníkem nebo konstruktérem.
- Používání značek se může v různých podnicích lišit. Některé výkresy místo značek JIS používají interní zkratky nebo slova, takže při nejasnostech si ověřte poznámky na výkrese nebo se zeptejte.
- Povrchové kalení, korozivzdorné oceli, nástrojové oceli a neželezné kovy mají vlastní podmínky a článek se jich dotýká jen okrajově.
Shrnutí
- Na japonských výkresech HQ = kalení, HT = popouštění, HA = žíhání a HNR = normalizační žíhání (JIS B 0122). HQ-HT znamená kalit a popouštět.
- Tepelné zpracování mění strukturu a vlastnosti oceli kombinací ohřevné teploty a rychlosti ochlazování.
- Kalení zpevňuje ocel rychlým ochlazením z teploty nad teplotou přeměny. Popouštění potom upraví tvrdost a dodá houževnatost.
- Popouští se buď nízko, na 150–200 °C, nebo vysoko, na 500–650 °C (choshitsu, zušlechťování). Teplotám kolem 300 °C se vyhýbáme.
- Žíhání pomalu chladne v peci, aby ocel změkla a ubylo pnutí. Normalizační žíhání chladne na vzduchu, zjemní strukturu a často slouží jako krok před kalením.
- Jakost, druh zpracování, rozsah tvrdosti, místo měření a kritická místa si před zahájením výroby potvrďte s japonskou stranou.
Často kladené otázky
Co znamená HQ-HT na japonském výkrese?
HQ-HT znamená kalit a potom popouštět. HQ je značka JIS B 0122 pro kalení (yakiire) a HT pro popouštění (yakimodoshi). Výkres vedle ní obvykle uvádí požadovaný rozsah tvrdosti, například HRC 50–55.
Co je choshitsu (zušlechťování) v tepelném zpracování?
Choshitsu je kalení následované popouštěním na relativně vysokou teplotu, u konstrukční oceli typicky 500–650 °C. JIS G 0201 pro ně uvádí anglický termín „thermal refining“. V českých specifikacích odpovídá zušlechťování, v anglických quenched and tempered (Q&T).
Jaký je rozdíl mezi žíháním a normalizačním žíháním?
Hlavní rozdíl je v ochlazování. Žíhání pomalu chladne v peci a dává nejměkčí, nejlépe obrobitelnou ocel. Normalizační žíhání chladne na vzduchu, což dává jemnější strukturu a vyšší tvrdost a pevnost než úplné žíhání.
Proč se ocel musí po kalení popouštět?
Martenzit ve stavu po zakalení je velmi tvrdý, ale křehký a plný vnitřního pnutí a při ponechání může prasknout nebo se deformovat. Popouštění sníží tvrdost na požadovanou úroveň a dodá houževnatost, proto má následovat co nejdříve po kalení.
Je S45C totéž co C45?
S45C se běžně uvádí jako protějšek oceli C45 (1.0503) a AISI 1045, ale normy nejsou totožné. Chcete-li S45C nahradit místní ocelí C45, získejte písemný souhlas a ověřte, že se předepsaná tvrdost stále požaduje a kontroluje.
Zdroje
- Definice kalení, popouštění, normalizačního žíhání, žíhání, zušlechťování (choshitsu), vlivu velikosti průřezu a prokalitelnosti: JIS G 0201:2000, Glossary of terms used in iron and steel (heat treatment) (japonsky)
- Značky procesů tepelného zpracování: JIS B 0122:1978, Symbols of metal working processes (japonsky); tabulka značek přetištěná v Yura Sansyo, „Heat Treatment: Types and Symbols“ (japonsky, PDF)
- Kalicí teplota S45C, kalicí prostředí, popouštěcí teplota a zušlechtěná struktura: Tobu Metal Heat Treatment Industrial Association, „Kalení a popouštění konstrukčních ocelí“ (japonsky)
- Rozsahy popouštění a druhy žíhání: Keyence, „Kalení, popouštění, žíhání a normalizační žíhání“ (japonsky)
- Úplné žíhání a normalizační žíhání: MonotaRO, „Úlohy úplného a normalizačního žíhání“ (japonsky)
- Popouštění nástrojových ocelí, zbytkový austenit a sub-zero: MonotaRO, „Strukturní změny při kalení a popouštění“ (japonsky)
- Struktury po tepelném zpracování, například martenzit: Proterial Specialty Steel, „Struktury po tepelném zpracování“ (japonsky)
- Podmínky zušlechťování, normalizačního žíhání a žíhání: Nagato, „Zušlechťování, normalizační žíhání, žíhání“ (japonsky)
- Proč popouštět neprodleně po kalení a rozsahy popouštění: „Tepelné zpracování oceli: popouštění, základy“ (japonsky)
- Teplotní rozsahy popouštěcí křehkosti: Kotobank, „Popouštěcí křehkost“ (japonsky)
- Ekvivalenty S45C (AISI 1045, EN C45): Rapid Protos, „S45C carbon steel“ (anglicky)
Původní článek v japonštiněTento návod vychází z článku MONOSCOPE napsaného pro čtenáře v Japonsku: 焼入れ・焼戻し・焼なまし・焼ならしの違い|鋼の熱処理の基本と使い分け
O redakci
 Redakce MONOSCOPEFOUNDER & EDITOR
Zhruba deset let praxe u výrobce průmyslových zařízení a v inženýrské firmě pro výstavbu závodů: nabídky, projektování a uvádění zařízení do provozu, poté přechod k online marketingu. Dnes webové poradenství pro výrobce B2B a pomoc s tím, aby srozumitelně představili své produkty a technologie. Japonské státní licence Energy Manager a hlavního elektroinženýra třetí třídy.
Od roku 2017 provoz technického blogu (přes 500 článků) a japonského kanálu na YouTube s přibližně 20 000 odběrateli. Každý návod vzniká z pohledu japonské výrobní haly a je ověřen podle citovaných norem.


