TBM ve CBM: Zaman Esaslı ve Duruma Dayalı Bakım Farkı
Japon sermayeli bir fabrikada ya da Japonya'da üretilmiş bir makinede bakım yapıyorsanız, devraldığınız bakım planı büyük olasılıkla sabit periyotlarla doludur: "her mart ayında bakım revizyonu" (ekipmanı sökerek kontrol etmek ve bakımını yapmak) ya da "her 5.000 çalışma saatinde filtre değişimi". Japon meslektaşlarınız buna TBM, yani zaman esaslı bakım der. Aynı anda genel merkez sizden "TBM'den CBM'ye geçin" diyerek her yere sensör takmanızı isteyebilir. Hangi kalemler sabit periyotta kalmalı, hangileri izlenmeli, hangileri arızalanana kadar çalıştırılabilir?
Japon fabrikaları üç yaklaşımı birlikte kullanır: TBM, CBM (duruma dayalı bakım) ve BM (arıza sonrası bakım; ekipmanı bozulduktan sonra onarmak). Seçimi makine bazında, çoğu zaman da parça bazında yaparlar. Her şeyi sabit periyotlu değişime bağlamak maliyeti artırır, değişim işinin kendisi de arızaya yol açabilir. Bu rehber üçünü karşılaştırır, sabit periyotların neden arızaların çoğunu önlemediğini açıklar; ardından bir karar sırası, kritikliğe göre birleştirme yöntemi ve mevcut planı gözden geçirmek için bir kontrol listesi sunar.
İçindekiler
- Üç bakım türü: BM, TBM ve CBM
- TBM ve CBM arasındaki temel farklar
- Sabit periyotlu değişim neden yetmez?
- CBM'in işe yaraması için üç koşul
- Bakım türü nasıl seçilir: sırayla dört soru
- Yöntemleri kritiklik ve parça bazında birleştirmek
- Bakım türlerini gözden geçirmek: beş adım ve sık yapılan hatalar
- Japonca bakım terimleri: hızlı başvuru
- Kontrol listesi: bakım yöntemini ya da periyodunu değiştirmeden önce
- Japon tarafına sorulacak sorular
- Bu rehberin sınırları
- Özet
- Sık sorulan sorular
- Kaynaklar
Üç bakım türü: BM, TBM ve CBM
Bakım terimleri şirketten şirkete ve sektörden sektöre değiştiği için önce Japon standardından başlayalım. Güvenilirlik terimlerini tanımlayan JIS Z 8115:2019 (IEC 60050-192'nin terim numaralarını kullanır) bakımı önleyici bakım ve düzeltici bakım olarak ikiye ayırır. Avrupa'daki bakım terminolojisi standardı EN 13306 da benzer bir ayrım yapar; Türkçe terimler ve tanımlar için güncel TS EN 13306 metnine bakın.
JIS, önleyici bakımı (yobo hozen) bozulmanın etkisini azaltmak ve arıza olasılığını düşürmek için yapılan bakım olarak tanımlar. İki alt türü vardır. Belirlenmiş bir plana göre yapılan bakım (jikan keikaku hozen; IEC terimleriyle "scheduled maintenance"), atölyede TBM (zaman esaslı bakım) diye anılan bakımdır. Fiziksel durumun değerlendirilmesine dayanan bakım (jotai kijun hozen) ise CBM'dir (duruma dayalı bakım).
Düzeltici bakım ise bir hata (fault) tespit edildikten sonra ekipmanı istenen duruma getirir. Japonya'da jigo hozen denir ve atölyede genellikle BM (arıza sonrası bakım) diye kısaltılır. Bir Japon bakım ekibinin genel işleri ve bu türlerin TPM içindeki yeri için ilgili yazıya bakabilirsiniz. Bu yazı yalnızca üçünün farkına ve nasıl seçileceğine odaklanır.
Bakım, önleyici ve düzeltici olarak ikiye ayrılır. TBM ve CBM, önleyici bakımın iki türüdür.
JIS Z 8115:2019'daki terim ve tanımlara dayanır. Japon fabrikalarında TBM için jikan kijun hozen, CBM için jotai kanshi hozen gibi başka adlar da kullanılır.
TBM'in kendisi de iki biçimde gelir. Takvime dayalı periyodik bakım (teiki hozen) takvim aralıklarıyla yapılır; çalışma süresine dayalı bakım (keiji hozen) ise biriken çalışma süresi belirlenen değere ulaşınca yapılır. "Her mart ayında bakım revizyonu" birincisine, "her 5.000 çalışma saatinde filtre değişimi" ikincisine örnektir.
Üçünden hiçbiri ötekilerden daha iyi değildir. Aralarındaki fark, işi başlatan tetikleyicidir: arıza, saat ya da ekipmanın durumu. Her birinin uygun olduğu ekipman ve zayıf noktası farklıdır.
Tetikleyiciyi, en uygun kullanım alanını ve zayıf noktayı yan yana koyun.
BM iki biçimde kullanılır. Biri, beklenmedik bir arızaya yerinde müdahale etmektir. Öteki, bir makinenin arızalanana kadar çalıştırılacağına önceden karar vermektir. İkincisi ihmal değildir: maliyet ve etki karşılaştırıldıktan sonra yapılan meşru bir seçimdir; ne zaman uygun olduğu aşağıdaki karar bölümünde anlatılıyor.
TBM ve CBM arasındaki temel farklar
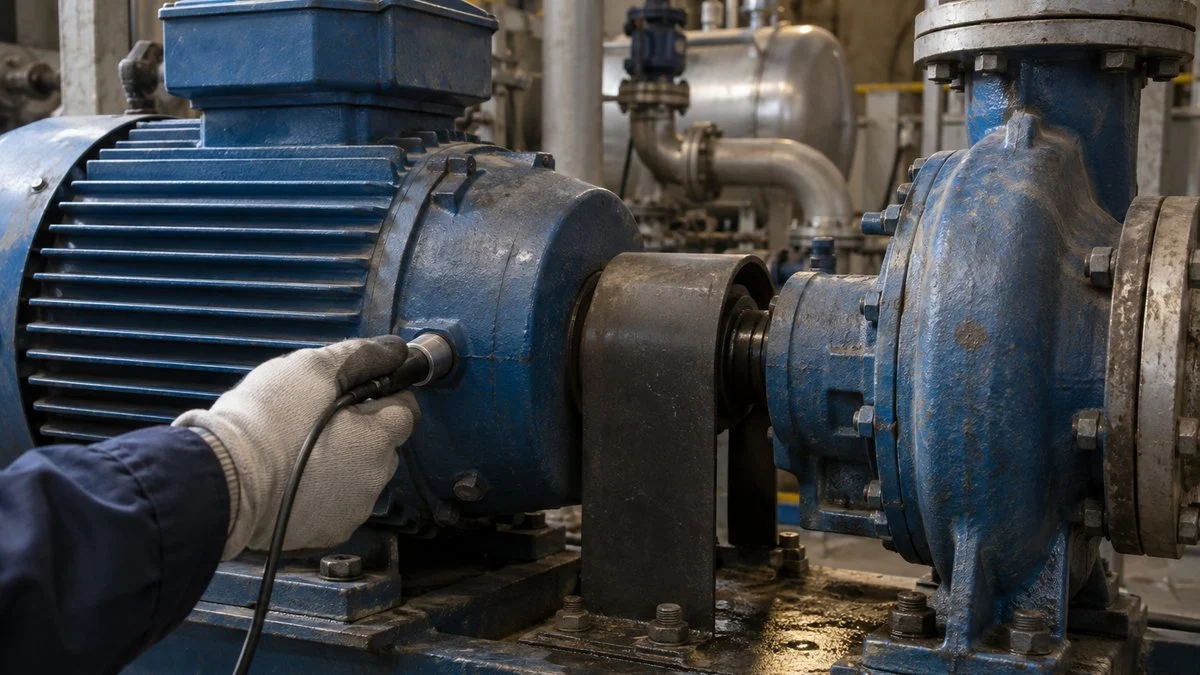
İkisi de önleyicidir ama ne zaman müdahale edileceğine tamamen farklı biçimde karar verirler. TBM takvimi ya da saat sayacını kullanır. CBM ise ekipmanın kendi durumunu ölçer.
Kararın zamana mı, duruma mı dayandığı; neleri hazırlamanız gerektiğini ve her yöntemin güçlü ve zayıf yanlarını değiştirir.
İkisi de önleyici bakımın biçimleridir. Tek bir makinede çoğu zaman ikisi birlikte kullanılır.
TBM: Takvime ya da çalışma saatine göre
TBM'in en büyük avantajı, bakımı üretim planına çok önceden yerleştirebilmenizdir. Uzun bir tatil duruşuna denk getirilen bir bakım revizyonu ya da her ayın ilk günlerindeki bir kontrol sayesinde duruş süresini, insanı ve parçayı önceden ayırabilirsiniz.
Dezavantajı, periyotların güvenli tarafa kaymasıdır. Ömrü hâlâ bol olan parçaları da değiştirirsiniz; bu da parça maliyetini ve işçilik saatini şişirir. Üstelik periyot bir kez belirlendikten sonra, neden seçildiği unutulmuş olsa bile yıllarca kullanılmaya devam eder.
CBM: Ölçülen duruma göre
JIS Z 8115, CBM'i fiziksel durumun değerlendirilmesine dayanan önleyici bakım olarak tanımlar. Bir not, değerlendirmenin planlı operatör gözlemiyle de, sistem parametrelerinin durum izlemesiyle de yapılabileceğini ekler.
Yani günlük kontrolde (nichijo tenken) anormal ses dinleyen ya da ısınmayı elle kontrol eden ve bir şey ters giderse bakımı çağıran operatör de CBM yapmaktadır. Pahalı sensörler şart değildir. Önemli olan, durumu ölçmenin bir yolunun ve "bu değer aşılırsa bakıma al" gibi net bir kuralın bulunmasıdır. TPM fabrikalarında bu günlük operatör kontrolleri otonom bakımın (jishu hozen) bir parçasıdır.
CBM ve kestirimci bakım (yochi hozen)
Japon meslektaşlarınızdan sık sık yochi hozen, yani kestirimci bakım duyacaksınız. JIS Z 8115:2019'da tanımlanan terim ise duruma dayalı bakımdır. Yochi hozen genellikle durum izleme verisiyle arızanın ne zaman olacağını tahmin etmek ve olmadan önce harekete geçmek anlamına gelir.
Veriyi sürekli toplamaya ve eğilimleri okumaya dayandığı için kestirimci bakımı CBM'in gelişmiş bir biçimi olarak görmek en kolayıdır. Günlük Japonca kullanımda iki sözcük sık sık iç içe geçer; biri "yochi hozen" dediğinde eğilime dayalı tahmini mi yoksa basit durum kontrolünü mu kastettiğini sorun. Eski makinelerden durum verisinin nasıl alınacağı için ilgili yazıya, kestirimci bakımın geri dönüşünü gerekçelendirmek için ilgili yazıya bakın.
Sabit periyotlu değişim neden yetmez?
TBM, parçaların bir ömrü olduğunu ve bu ömrün sonundan önce değiştirilirlerse arızalanmayacaklarını varsayar. Havayolu sektöründeki çalışmalar, bu varsayıma uyan arızaların çoğu kişinin beklediğinden çok daha az olduğunu gösterdi.
United Airlines'tan (UAL) F. Stanley Nowlan ve Howard F. Heap, uçak bileşenlerinin hizmet yaşına göre nasıl arızalandığını altı örüntüde topladı. Reliability-Centered Maintenance adlı raporları 1978'de yayımlandı.
NASA'nın Güvenilirlik Merkezli Bakım (RCM) rehberine göre üç çalışmada (UAL 1968, İsveç'te 1973 ve ABD Donanması'nda 1982 takip çalışmaları) yaşla ilgisi olmayan rastgele arızalar tüm arızaların %77–92'sini oluştururken, yaşa bağlı örüntüler yalnızca %8–23'ünü oluşturdu.
Arızaların çoğunun yaşla bağlantısı yoktur; bu yüzden yalnızca zamana bağlı değişim bunları önleyemez.
Kaynak: NASA, "Reliability-Centered Maintenance Guide for Facilities and Collateral Equipment" (2008). Çalışmalar uçak ve deniz araçlarını kapsıyordu; rakamlar doğrudan fabrika ekipmanına aktarılamaz.
Belirgin bir aşınma yaşı olan parça azdır
NASA rehberi, belirgin bir aşınma örüntüsünün tek parçalı ve basit kalemlerde tipik olduğunu, karmaşık kalemlerde belirgin bir aşınma yaşının yaygın olmadığını belirtir. Bir motoru, pompayı ya da redüktörü tek kalem sayıp tek bir periyot uygularsanız, periyodu kısaltmanın arızaları hiç azaltmaması mümkündür.
TBM, V kayışları, filtreler ve fren balataları gibi düzenli tükenen parçalarda iyi çalışır. Bir yöntem seçmeden önce önce şu soruyu sorun: Bu parça gerçekten kullanımla orantılı olarak mı bozuluyor?
Bakım revizyonu yeni arızalar getirebilir
Aynı rehber, planlı revizyonun, aksi halde kararlı olan sisteme erken dönem arızaları sokarak genel arıza oranını çoğu durumda artırdığını belirtir. Montaj hataları, yeterince sıkılmamış bağlantı elemanları ve kirlenme, makine her sökülüşünde yeniden ortaya çıkma şansı bulur.
"Kontrolden sonra daha kötü çalışmaya başladı" şikâyeti bakım ekipleri için tanıdıktır. CBM, dokunulması gerekmeyene dokunmamanızı sağlar; bu da gerçek avantajlarından biridir.
CBM'in işe yaraması için üç koşul
Bu, her makineyi CBM'e almanız gerektiği anlamına gelmez. CBM yalnızca üç koşulun hepsi sağlandığında karşılığını verir. Bakımda yaygın kullanılan P-F eğrisi bu mantığı gösterir.
CBM, bozulma belirtilerinin ilk kez tespit edilebildiği P noktası ile ekipmanın işlevini kaybettiği F noktası arasındaki sürede çalışır.
Tespit yöntemlerinin sırası, belirtiyi en erken yakalayanları gösteren genel bir kılavuzdur (ISA'nın InTech dergisindeki bir yazıya dayanır). P-F aralığının uzunluğu arıza türüne ve tespit yöntemine göre çok değişir.
1. Bozulma ölçülebilir bir belirti verir
Birincisi, arızadan önce ölçülebilir bir değişimin ortaya çıkması gerekir. Rulman hasarı titreşim olarak, gevşek bir elektrik bağlantısı ısınma olarak, bozulmuş yağ ise yağ kirliliği ya da kimyasal bileşim değişimi olarak görünür. Her arıza türünün kendi göstergesi vardır.
Belirtiyi ne kadar erken yakalarsanız, müdahale için o kadar çok zamanınız olur. Yağ analizi ve titreşim ölçümünün sorunları duyu organlarıyla yapılan kontrolden daha erken bulma eğiliminde olmasının nedeni budur. Hangi fiziksel büyüklüğün nasıl ölçüleceği için ilgili yazıya bakabilirsiniz.
2. Belirti ile arıza arasında zaman vardır
İkincisi, P'den F'ye geçen sürenin, yani P-F aralığının; kontrol etmeye, parça sipariş etmeye, makineyi durdurup onarmaya yetecek kadar uzun olması gerekir. P-F aralığı kısaysa aylık bir kontrol uyarıyı kaçırır ve makine yine de arızalanır.
Yaygın bir pratik kural, belirtiyi birden fazla kez yakalama şansınız olsun diye kontrol aralığını P-F aralığının yarısından kısa tutmaktır. P-F aralığı çok kısaysa sürekli izlemeye geçin ya da CBM dışında bir yöntem seçin.
3. İzleme kendini amorti eder
Üçüncüsü, hesabın tutmasıdır. Sensör kurulumunun, verinin saklanmasının ve veriyi yorumlayan insanların harcadığı saatlerin maliyetini toplayın. Bu toplam, önleyeceğiniz kayıpları ve tasarruf edeceğiniz değişim maliyetlerini aşıyorsa CBM'in anlamı kalmaz.
Sürekli izlemeyi küçük motorlara ya da yedeği olan ekipmana yayarsanız izleme sistemi başlı başına bir bakım yüküne dönüşebilir. Gelişmiş izlemeyi önce kaybetmeyi en az göze alabileceğiniz ekipmana uygulayın, sonra aşağıya doğru ilerleyin.
Bakım türü nasıl seçilir: sırayla dört soru
Yukarıdaki noktaları her makine ya da parça için bir prosedüre çevirirseniz aşağıdaki sıra ortaya çıkar. Soruları yukarıdan başlayarak sorun; ilk "evet", yöntemi belirler.
En üstteki sorudan aşağı doğru ilerleyin. İlk "evet" yöntemi belirler.
İnsanları yaralayabilecek ya da çevreye zarar verebilecek arızalar S2'de asla "küçük etki" sayılmaz.
S1: Önce yasal periyotlar gelir
Önce mevzuata bakın. Japonya'da örneğin Vinçler Güvenlik Yönetmeliği, vinçlerin yılda en az bir kez ve ayda en az bir kez periyodik kendi kontrolünü zorunlu kılar. İş Güvenliği ve Sağlığı Yönetmeliği uyarınca forkliftlerde bir yıldan uzun olmayan aralıklarla özel kendi kontrolü (tokutei jishu kensa) ve bir aydan uzun olmayan aralıklarla periyodik kendi kontrolü gerekir.
Bu tür ekipmanda durumu ne kadar iyi olursa olsun yasal periyotta kontrol yaparsınız. CBM, yasal kontrollerin üstüne eklenebilir ama onların yerini almaz. Türkiye'de de 6331 sayılı İş Sağlığı ve Güvenliği Kanunu ve İş Ekipmanlarının Kullanımında Sağlık ve Güvenlik Şartları Yönetmeliği, iş ekipmanları için periyodik kontrol yükümlülükleri getirir. Hangi ekipmanın hangi sıklıkta ve kimler tarafından kontrol edileceğini, bir periyodu değiştirmeden önce güncel mevzuattan ve fabrikanızın İSG uzmanından teyit edin.
Yine de daha iyi izleme bazen daha uzun yasal periyotları haklı çıkarabilir. Japonya Yüksek Basınçlı Gaz Güvenliği Enstitüsü'ne (KHK) göre Japonya'nın Yüksek Basınçlı Gaz Güvenliği Kanunu kapsamındaki "süper belgeli" bir tesis, kendi sürekli işletme süresini en fazla sekiz yıla kadar belirleyebilir; sıradan belgeli tesislerde bu süre dört yıl gibi değerlerdedir. Süper belge için ek koşullardan biri, IoT ve büyük veri gibi yeni teknolojilerin kullanılmasıdır. Bu Japonya'ya özgü bir örnektir; Türkiye'deki durum için geçerli değildir.
S2: Etkisi küçükse BM seçin
Sonra ekipman durduğunda ne olacağına bakın. NASA'nın RCM rehberi, arızalanana kadar çalıştırmayı (reaktif bakım) bazı ekipman için kabul edilebilir, bilinçli bir karar olarak ele alır. Örnekleri arasında 7,5 HP'nin (yaklaşık 5,5 kW) altındaki kritik olmayan elektrik motorları, konfor soğutması, tuvalet aspiratörleri, küçük düşük sıcaklıklı su ısıtıcıları ve arızanın sonuçlarının ihmal edilebilir olduğu diğer kalemler vardır.
Bir fabrikada adaylar arasında ofis klimaları, yedeği olan küçük pompalar ve aydınlatma yer alır. Önleyici kontrol ve değişim, bozulduktan sonra onarmaktan daha pahalıya geliyorsa BM akla uygun seçimdir.
S3 ve S4: Ölçülebilir belirti varsa CBM, ömür tahmin edilebiliyorsa TBM
Etkisi büyük ekipmanda önceki bölümdeki üç CBM koşulunu uygulayın. Belirtileri ölçebiliyorsanız ve P-F aralığı yeterli pay bırakıyorsa CBM kullanın. Bozulma aşınma gibi kullanımla ilerliyor ve ömür kabaca tahmin edilebiliyorsa TBM kullanın. İkisi de uygunsa CBM daha az parça israf eder.
Hiçbiri uymuyorsa: tasarımı iyileştirin
Bir arıza uyarı vermiyorsa ve zamanı tahmin edilemiyorsa hiçbir bakım yöntemi sorunu çözmez; ekipmanın kendisi değişmelidir. İyileştirme bakımı (kairyo hozen) malzemeyi ya da yapıyı gözden geçirir; bakım önleme (hozen yobo) ise edinilen dersleri bir sonraki makinenin tasarımına aktarır.
Bazı arızalar gizlidir. Emniyet cihazları ve yedek sistemler normalde boşta durur; bu yüzden arıza, onlara ihtiyaç duyulana kadar fark edilmez. Bunlar için gerçekten çalıştıklarını doğrulayan periyodik kontroller planlayın. Arıza türlerini ve etkilerini sistematik biçimde listelemek için FMEA (Hata Türleri ve Etkileri Analizi, HTEA) kullanılır.
Yöntemleri kritiklik ve parça bazında birleştirmek
Bir karar sırası olsa bile fabrikadaki her makineyi tek tek incelemek büyük bir iştir. Yaygın yaklaşım, ekipmanı kritikliğine göre sınıflandırmak, her sınıf için varsayılan bir yöntem belirlemek ve parça düzeyine yalnızca kritik makinelerde inmektir. Kritiklik sıralamasının kendisi ilgili yazıda ele alınıyor.
Varsayılanı kritikliğe göre belirleyin; kritik ekipmanın durumunu daha yakından izleyin.
Sınıf sayısını ve ölçütleri her fabrika kendisi belirler. ISA InTech'teki bir yazı kabaca bir dağılım verir: varlıkların yaklaşık %10–20'si yüksek, %20–30'u orta, %40–60'ı düşük kritiklikte.
Varsayılanı kritiklik sınıfına göre belirleyin
Tipik sınıflandırma ölçütleri şunlardır:
- Ekipman durduğunda üretime etkisi
- İSG ve çevreye etkisi
- Kaliteye etkisi
- Onarım süresi ve maliyeti
- Yedek ünitenin olup olmadığı
Fabrikalar çoğu zaman her ölçütü puanlar ve puanları toplar. Amaç, bakım emeğini ve parasını en kritik ekipmanda yoğunlaştırmaktır. Her makineye aynı düzeyde kontrol uygulanırsa kritik olanlar yeterli ilgiyi görmez.
Tek makine, parçaya göre farklı yöntemler
A sınıfı bir makine bile parçalarına ayırdığınızda yöntemlerin bir karışımına dönüşür. Bir pompa-motor grubu şöyle görünebilir:
- Rulmanlar: titreşim ölçümüne dayalı CBM
- V kayışları ve salmastra: sabit periyotta değiştirilen TBM
- Gösterge lambaları: yandığında değiştirilen BM
Tüm makineye "CBM" etiketi yapıştırmak yerine her parçaya gerçekte nasıl arızalandığına göre bir yöntem atayın. Böylece para ve emek daha az boşa gider.
BM'deki ekipmanın yine de neye ihtiyacı var?
BM seçmek hiçbir şey yapmamak demek değildir. Ekipman arızalandığında çabuk onarabilmek için şunlar hazır olmalıdır:
- Stokta yedek parça
- Onarım prosedürü
- Değişimin ne kadar süreceğine dair bir tahmin
Her arızayı mutlaka kaydedin. Aynı makine tekrar tekrar arızalanıyorsa etkisinin küçük olduğu varsayımı artık geçerli değildir; sınıfını ya da yöntemini gözden geçirme zamanı gelmiştir.
Bakım türlerini gözden geçirmek: beş adım ve sık yapılan hatalar
Bakım türleri bir kez belirlenip unutulmaz. Arıza verisi geldikçe ayarlarsınız. Mevcut bir bakım planını gözden geçirmek için beş adımdan geçin.
Ekipman envanteriyle başlayın, sonra sonuçlara bakarak yöntemleri ve periyotları ayarlamayı sürdürün.
Her makineyi aynı anda gözden geçirmeniz gerekmez. A sınıfı ekipmanla başlamak pratik yaklaşımdır.
5. adımda en yararlı veri, değiştirdiğiniz her parçanın durumunun kaydıdır. TBM kapsamında değiştirilen parçaların ömrü hâlâ bolsa periyodu uzatabilirsiniz. Değiştirildiklerinde zaten hasarlıysa periyodu kısaltın ya da CBM'e geçmeyi düşünün.
Bu gözden geçirmelerde üç hata tekrar tekrar karşımıza çıkar:
- Her şeyi CBM'e almaya çalışmak: sensörler etkisi düşük ekipmana ve uyarı vermeyen arıza türlerine takılır, izleme iş yükü büyümeye devam eder
- TBM periyotlarını dayanaksız sürdürmek: üretici önerileri ya da selefin ayarları olduğu gibi kullanılır; aşırı bakım ve kaçırılan sorunlar düzeltilmez
- BM'deki ekipmana hazırlık yapmamak: yedek parça ve prosedür yoksa küçük bir arıza uzun bir duruşa dönüşür
İlk hata, IoT yaygınlaştıkça daha sık görülüyor. İşgücü açığı ve eskiyen ekipman birçok şirketi durum izlemeye yöneltti. Amacı gözden kaçırmayın: arıza kayıpları ile bakım maliyetinin toplamını azaltmak; izlemenin kendisi amaç değildir. Planlanmamış duruşlar OEE'de (Toplam Ekipman Etkinliği) arıza kaybı olarak da görünür; bkz. ilgili yazı.
NASA'nın RCM rehberi, yöntemleri ekipmanın nasıl arızalandığına ve sonuçlarının ne olduğuna göre birleştiren yaklaşıma güvenilirlik merkezli bakım der. Dengeli bir RCM programının yıllık bakım bütçesini çoğu zaman %30–50 azalttığını belirtir. Sonuçlar tesise ve ekipmana göre değişir; ancak bu rakam, bakım türlerini yeniden seçmenin başlı başına bir maliyet düşürme yolu olduğunu gösterir.
Japonca bakım terimleri: hızlı başvuru
| Japonca (romaji) | Türkçe / kısaltma |
|---|---|
| yobo hozen | Önleyici bakım |
| jikan keikaku hozen / jikan kijun hozen | Zaman esaslı bakım (TBM); IEC 60050-192'de "scheduled maintenance" |
| teiki hozen | Takvime dayalı periyodik bakım, TBM'in bir türü |
| keiji hozen | Çalışma süresine dayalı bakım, TBM'in bir türü |
| jotai kijun hozen / jotai kanshi hozen | Duruma dayalı bakım (CBM) |
| yochi hozen | Kestirimci bakım (çoğu zaman CBM yerine gevşek biçimde kullanılır) |
| jigo hozen | Arıza sonrası bakım (BM); düzeltici bakım |
| kairyo hozen | İyileştirme bakımı (TPM'de çoğu zaman CM diye kısaltılır; "düzeltici bakım" ile aynı şey değildir) |
| hozen yobo | Bakım önleme (MP) |
| nichijo tenken | Günlük kontrol, çoğunlukla operatörler yapar |
| gokan tenken | Duyu organlarıyla kontrol (bakma, dinleme, dokunma, koklama) |
Kontrol listesi: bakım yöntemini ya da periyodunu değiştirmeden önce
- Periyodu bir kanun ya da yönetmelik mi belirliyor (Japonya'da veya Türkiye'de)? Öyleyse periyodu koruyun, CBM'i yalnızca üstüne ekleyin.
- Mevcut periyodun neden seçildiğini biliyor musunuz (üretici önerisi, arıza geçmişi, geçmişte yaşanmış bir olay)?
- Bu parça arızalanırsa ne olur: üretim duruşu, güvenlik ya da çevre riski, kalite kaçağı?
- Arıza türü ölçülebilir bir uyarı veriyor mu (titreşim, sıcaklık, yağ durumu, akım)?
- P-F aralığı; yarısından kısa aralıklarla kontrol etmeye, parça sipariş etmeye ve onarımı planlamaya yetecek kadar uzun mu?
- Parça saat ya da çevrimle orantılı bozuluyor mu, yani ömrü kabaca tahmin edilebilir mi?
- İzlemenin maliyeti, önleyeceği kayıplardan ve değişim maliyetlerinden düşük mü?
- Arızalanana kadar çalıştırılacak kalemler için yedek parça, onarım prosedürü ve onarım süresi tahmini hazır mı?
- Bir sonraki gözden geçirmede veri olsun diye değiştirilen parçaların durumunu kaydedecek misiniz?
Japon tarafına sorulacak sorular
Bakım planı bir Japon ana şirketten ya da ekipman üreticisinden geldiğinde veya onu değiştirmek istediğinizde şunları kullanın:
- Bu plandaki hangi kalemler TBM, hangileri CBM, hangileri tasarım gereği BM?
- Her TBM periyodunun dayanağı nedir: üretici önerisi, arıza verisi ya da mevzuat?
- Japonya'da hangi kontroller yasal olarak zorunlu? Aynı zorunluluk bizim tesisimizde de geçerli mi, yoksa yalnızca yerel mevzuat mı?
- "Yochi hozen" derken eğilime dayalı tahmini mi yoksa genel durum kontrollerini mi kastediyorsunuz?
- CBM kalemlerinde ölçüm noktaları, yöntemleri ve işi tetikleyen eşikler neler?
- Ana fabrikada hangi ekipman A sınıfı ve onu bu sınıfa hangi ölçütler koyuyor?
- Değiştirilen parçaların durumuna bakarak bir periyodu uzatırsak değişikliği kim onaylar ve bu ekipman garantisini etkiler mi?
Bu rehberin sınırları
- Arıza örüntüsü yüzdeleri uçak ve deniz araçları çalışmalarından gelir. Bir eğilimi gösterirler; fabrika ekipmanına doğrudan uygulanacak değerler değildir.
- %30–50'lik bütçe azalması, NASA'nın tesislerdeki RCM programları hakkındaki ifadesidir. Sizin sonucunuz tesise ve başlangıç noktasına bağlıdır.
- Japonya'dan verilen yasal örnekler (vinç, forklift, yüksek basınçlı gaz) Japonya için geçerlidir. Türkiye'de güncel mevzuata uyun; yasal bir periyodu değiştirmeden önce tesisinizin uyum ve İSG sorumlularına danışın.
- Kritiklik sınıfları, ölçütler ve bakım terimleri şirketler ve sektörler arasında farklıdır. Buradaki sınıf örneklerini bir standart olarak değil, başlangıç noktası olarak görün.
- Bu yazı bakım yöntemlerinin nasıl seçileceğini anlatır; bir iş talimatı değildir. Gerçek bakım işlerinde tesisinizin kilitleme-etiketleme (LOTO) ve güvenlik kurallarına uyun.
Özet
- Bakım, önleyici ve düzeltici (BM) olarak ayrılır. Önleyici bakım TBM'i (zaman esaslı) ve CBM'i (duruma dayalı) kapsar.
- TBM'in planlaması kolaydır ama aşırı bakıma kayma eğilimi vardır. CBM daha az israf eder; ancak durumu ölçmenin bir yolunu ve net karar ölçütlerini gerektirir.
- Arızaların çoğu yaşa bağlı değildir; bu yüzden yalnızca sabit periyotlu değişim onları önleyemez.
- Şu sırayla seçin: yasal zorunluluklar, arızanın etkisi, ölçülebilir uyarı belirtileri, tahmin edilebilir ömür.
- Varsayılanı kritiklik sınıfına göre belirleyin, kritik ekipmanda yöntemi parça bazında atayın ve gerçek verilerle gözden geçirmeyi sürdürün.
Doğru karışımı seçmek, ekipmanınızı ve nasıl arızalandığını bilmekle başlar.
Sık sorulan sorular
TBM ile CBM arasındaki fark nedir?
TBM (zaman esaslı bakım), parçaları sabit takvim ya da çalışma saati aralıklarında bakıma alır veya değiştirir. CBM (duruma dayalı bakım) ise yalnızca ölçümler ya da kontroller bozulma belirtisi gösterdiğinde harekete geçer. İkisi de önleyici bakımdır; farkları işi neyin tetiklediğidir.
CBM ile kestirimci bakım aynı şey midir?
Tam olarak değil. CBM, operatör kontrolleri dahil ölçülen duruma dayanan her bakımı kapsar. Kestirimci bakım genellikle izleme verisiyle bir arızanın ne zaman olacağını tahmin etmek anlamına gelir; bu yüzden CBM'in gelişmiş bir biçimi olarak görülür. Japon fabrikaları yochi hozen sözcüğünü çoğu zaman ikisi için de gevşek biçimde kullanır.
Arızalanana kadar çalıştırmak ne zaman kabul edilebilir?
Bir arızanın üretime, güvenliğe ve kaliteye etkisi küçükse ve önleyici iş onarımdan daha pahalıya geliyorsa. NASA'nın RCM rehberi 7,5 HP'nin altındaki kritik olmayan motorlar, tuvalet aspiratörleri ve küçük su ısıtıcıları gibi kalemleri sayar. Yedek parça ve onarım prosedürü hazır bulunsun; insanlara ya da çevreye zarar verebilecek arızalarda asla uygulamayın.
CBM'de ne sıklıkla kontrol yapılmalı?
Yaygın bir pratik kural, kontrol aralığını P-F aralığının, yani ilk tespit edilebilir belirti ile işlevsel arıza arasındaki sürenin yarısından kısa tutmaktır. Bu, sorunu yakalamak için birden fazla şans verir. P-F aralığı çok kısaysa sürekli izleme ya da farklı bir yöntem kullanın.
CBM için sensör şart mı?
Hayır. JIS Z 8115, durumun durum izlemenin yanı sıra planlı operatör gözlemiyle de değerlendirilebileceğini belirtir. Anormal ses ya da ısınma için yapılan günlük kontroller, "şu durumda bakımı çağır" şeklinde net bir kuralla birlikte CBM sayılır. Sensörler, erken tespitin maliyetine değdiği kritik ekipmanda karşılığını verir.
Kaynaklar
- Bakım terimleri ve tanımları: JIS Z 8115:2019, Güvenilirlik (dependability) terimleri sözlüğü (Japonca); IEC Electropedia, 192-06-12 scheduled maintenance
- Duruma dayalı bakım kavramı: Japonya Elektrik Mühendisleri Enstitüsü (IEEJ), Güç ve Enerji Bölümü, "Terim açıklaması No. 147: Duruma dayalı bakım" (Japonca)
- Arıza örüntüsü çalışmaları, arızalanana kadar çalıştırma örnekleri, revizyon etkileri, RCM tasarrufu: NASA, "Reliability-Centered Maintenance Guide for Facilities and Collateral Equipment" (Eylül 2008)
- P-F eğrisi, tespit yöntemleri, kritiklik dağılımı: ISA InTech, "Improving maintenance by adopting a P-F curve methodology" (2019)
- Kontrol aralığı ve P-F aralığı: Power-MI, "The P-F Curve: A Cornerstone in Condition-Based Maintenance"
- Vinç kendi kontrolleri (Japonya): JISHA İş Sağlığı ve Güvenliği Bilgi Merkezi, Vinçler Güvenlik Yönetmeliği, Madde 34 ve 35 (Japonca)
- Forklift özel ve periyodik kendi kontrolleri (Japonya): e-Gov, İş Güvenliği ve Sağlığı Yönetmeliği, Madde 151-21, 151-22 ve 151-24 (Japonca)
- Süper belgeli tesislerde sürekli işletme süresi (Japonya): Japonya Yüksek Basınçlı Gaz Güvenliği Enstitüsü (KHK), "Süper belge ve gönüllü güvenlik belgesi" (Japonca)
Japonca orijinal makaleBu rehber, Japonya’daki okurlar için yazılmış bir MONOSCOPE makalesinden uyarlanmıştır: 設備保全のTBMとCBMの違い|事後保全を含めた選び方と使い分け
Editör hakkında
 MONOSCOPE editörüFOUNDER & EDITOR
Bir tesis ekipmanı üreticisinde ve bir tesis mühendisliği firmasında yaklaşık on yıl boyunca ekipman teklifi, tasarımı ve devreye alma işlerinde çalıştıktan sonra dijital pazarlamaya geçti. Bugün B2B üreticilerine web danışmanlığı yapıyor ve ürünlerini ve teknolojilerini anlaşılır biçimde anlatmalarına yardımcı oluyor. Japonya’nın Enerji Yöneticisi (Energy Manager) ve Üçüncü Sınıf Baş Elektrik Mühendisi ulusal lisanslarına sahip.
2017’den beri bir mühendislik blogu (500’den fazla yazı) ve yaklaşık 20.000 abonesi olan Japonca bir YouTube kanalı yürütüyor. Her rehber Japon atölyesinin bakış açısıyla yazılır ve atıf yapılan standartlarla karşılaştırılır.


