Giám sát máy cho thiết bị Nhật cũ: 7 cách lấy tín hiệu
Nhà máy của bạn ở Bắc Ninh, Hải Phòng hay Đồng Nai đang chạy những chiếc máy tiện và máy dập của Nhật đã 20–30 năm tuổi. Máy vẫn làm ra sản phẩm tốt, nhưng không có kết nối mạng, trong khi công ty mẹ ở Nhật muốn mieruka (trực quan hóa): thời gian chạy, thời gian dừng và OEE của từng máy. Thay máy mới thì không nằm trong kế hoạch.
Thông thường bạn vẫn lấy được dữ liệu này bằng cách lắp thêm cảm biến và một bộ thu thập dữ liệu. Máy cũ vẫn phát ra những tín hiệu cho biết nó đang chạy: đèn tháp tín hiệu, dòng điện động cơ, một rơle trong tủ điều khiển, hoặc một xi lanh chuyển động đúng một lần mỗi chu kỳ. Bài này nói về dữ liệu nên lấy trước, 5 bước để triển khai, 7 cách lấy tín hiệu, các lớp phần cứng và mạng, cùng những kiểm tra về an toàn, bảo hành và an ninh cần chốt trước khi ai đó mở tủ điện. Cuối bài có danh sách kiểm tra và danh sách câu hỏi gửi hãng máy Nhật.
Mục lục
- Bắt đầu với ba dữ liệu: trạng thái máy, lý do dừng, số lượng sản phẩm
- Năm bước để retrofit thu thập dữ liệu
- Bước 3: Chọn cách lấy tín hiệu (bảy lựa chọn)
- Bước 4: Dựng phần cứng và mạng
- Kiểm tra an toàn, bảo hành và an ninh trước khi lắp đặt
- Bước 5: Chạy thử một máy rồi mở rộng
- Danh sách kiểm tra trước khi lắp đặt
- Câu hỏi gửi hãng chế tạo máy Nhật
- Giới hạn của bài viết này
- FAQ
- Nguồn tham khảo
Bắt đầu với ba dữ liệu: trạng thái máy, lý do dừng, số lượng sản phẩm
Với lần retrofit đầu tiên, ba loại dữ liệu là đủ: trạng thái máy (chạy, dừng hoặc báo lỗi), lý do của mỗi lần dừng và số lượng sản phẩm. Những dữ liệu chi tiết hơn như dạng sóng nhiệt độ hay rung động có thể để sau, khi ba dữ liệu này đã cho bạn thấy máy dừng ở đâu và vì sao.
Ba dữ liệu này là nền để tính hai thành phần của hiệu suất thiết bị tổng thể (OEE, setsubi sogo koritsu): độ sẵn sàng (Availability, jikan kadoritsu) và hiệu suất (Performance, seino kadoritsu). Thiếu một trong ba thì bức tranh vẫn dở dang. Ví dụ, chỉ có trạng thái mà không có lý do dừng thì bạn biết máy đứng bao lâu nhưng không biết vì sao.
Dữ liệu lấy được từ tín hiệu máy thì thu thập tự động. Những gì chỉ con người biết, như lý do dừng, thì nhập tay.
Lưu ý: Tỷ lệ hàng đạt (Quality) còn cần số lượng hàng lỗi. Ở giai đoạn đầu của retrofit, các nhà máy thường lấy số này từ hồ sơ kiểm tra hoặc báo cáo sản xuất hằng ngày.
Định nghĩa ba trạng thái bằng văn bản
"Chạy", "dừng" và "báo lỗi" có ý nghĩa khác nhau tùy máy. Xanh, vàng, đỏ trên đèn tháp không phải lúc nào cũng khớp với ba trạng thái này. Ở máy này, màu vàng nghĩa là "đang chuyển đổi mã hàng"; ở máy khác, nó là cảnh báo sớm sắp hết vật tư.
Trước khi thu thập bất kỳ tín hiệu nào, hãy ghi ra giấy điều kiện nào được tính là "đang chạy". Đồng thời quyết định luôn trạng thái chờ (máy đã bật điện nhưng không gia công) có tính là dừng hay không.
Để người vận hành chọn lý do dừng
Tín hiệu máy chỉ cho biết máy đã dừng, không cho biết vì sao. Chờ vật tư, chuyển đổi mã hàng và hỏng máy đều trông giống hệt nhau ở mức tín hiệu: một lần "dừng".
Cách thực tế là để người vận hành chọn lý do trên một thiết bị đầu cuối hoặc nút bấm đặt cạnh máy. Máy cung cấp thời gian dừng và số lượng sản phẩm, con người chỉ cung cấp lý do. Hãy chia danh sách lý do đủ chi tiết để đa số lần dừng không bị dồn vào mục "Khác".
Đếm sản phẩm từ chuyển động xảy ra một lần mỗi chu kỳ
Để đếm sản phẩm, hãy tìm một chuyển động xảy ra đúng một lần cho mỗi sản phẩm làm ra.
Một tài liệu hướng dẫn của Cơ quan Xúc tiến Công nghệ Thông tin Nhật Bản (IPA) mô tả cách công ty sản xuất Asahi Tekko làm việc này. Họ lắp thêm cảm biến quang hoặc công tắc từ (reed switch, loại công tắc phản ứng với nam châm) vào các chuyển động xảy ra một lần mỗi chu kỳ, như cửa đóng mở, hành trình xi lanh hoặc một vòng quay của trục.
Số xung (cạnh lên của tín hiệu) chính là số sản phẩm, và khoảng thời gian giữa hai xung là cycle time. Hơn nữa, nếu xung không đến đúng lúc, bạn có thể coi máy đang dừng. Đó là điểm mạnh của cách này: một cảm biến đếm cũng đo luôn được thời gian dừng. Về sự khác nhau giữa tín hiệu xung một lần và tín hiệu giữ trạng thái, xem thêm .
Năm bước để retrofit thu thập dữ liệu
Dự án retrofit bắt đầu bằng việc chọn cảm biến thường dễ đi chệch hướng. Hãy xác định mục đích và máy mục tiêu trước, khảo sát những tín hiệu máy đang có, rồi mới chọn cách lấy tín hiệu và phần cứng.
Phần cứng chỉ đến ở bước thứ ba. Trước hết hãy xác định vì sao cần dữ liệu và bắt đầu từ máy nào.
Lưu ý: Trước Bước 4, hãy thống nhất kế hoạch với người sẽ làm việc trong tủ điện và với hãng chế tạo máy (xem phần an toàn bên dưới).
Bước 1: Đặt mục tiêu và chọn máy mục tiêu
Hãy bắt đầu từ một con số bạn muốn thay đổi, chẳng hạn "giảm giờ làm thêm" hoặc "giảm một nửa số lần dừng ở công đoạn nút cổ chai". Mục tiêu cho bạn biết nên bắt đầu từ máy nào và dữ liệu cần chi tiết đến đâu.
Hãy chọn những máy không đáp ứng kịp nhu cầu, công đoạn nút cổ chai, hoặc máy mà mỗi lần dừng làm nghẽn cả các công đoạn phía sau. Tài liệu của IPA cũng lưu ý rằng không cần gắn cảm biến cho mọi máy: với một chuyền, hãy đặt cảm biến gần công đoạn cuối nhất có thể. Nếu chỉ cần sản lượng của chuyền, một điểm đếm ở đầu ra thường là đủ.
Bước 2: Khảo sát nguồn tín hiệu trên máy
Tiếp theo, hãy kiểm tra ngay tại xưởng xem máy mục tiêu còn những tín hiệu nào. Máy cũ cũng hiếm khi hoàn toàn không có tín hiệu chạy. Hãy xem sáu chỗ sau.
Có nguồn nào thì quyết định bạn dùng được cách lấy tín hiệu nào.
Lưu ý: Hãy kiểm tra bên trong tủ điện qua bản vẽ mà không mở cửa tủ, hoặc nhờ nhân viên bảo trì điện kiểm tra.
Cũng hãy xem bạn còn giữ sách hướng dẫn sử dụng, bản vẽ điện và chương trình PLC của máy hay không. Không có bản vẽ thì việc lấy tín hiệu từ trong tủ điện khó hơn nhiều. Có hay không có tài liệu quan trọng ngang với bản thân các tín hiệu.
Với máy Nhật, các tài liệu này thường chỉ có tiếng Nhật. Danh sách I/O cho biết máy có những điểm vào/ra nào (xem ), còn chương trình ladder cho biết ý nghĩa từng điểm (xem ).
Bước 3: Chọn cách lấy tín hiệu (bảy lựa chọn)
Có bảy cách chính để lấy dữ liệu chạy máy từ một máy cũ. Bạn không nhất thiết chỉ chọn một cách cho mỗi máy: các nhà máy thường kết hợp, ví dụ lấy trạng thái từ đèn tháp và số lượng sản phẩm từ một cảm biến. Bảng dưới đây so sánh cả bảy cách, sau đó từng cách được trình bày riêng.
Cách càng dễ thì cho càng ít thông tin. Cách cho nhiều thông tin thì đòi hỏi nhiều hơn ở phía máy.
Lưu ý: Các mức đánh giá là xu hướng chung do ban biên tập MONOSCOPE tổng hợp và thay đổi theo model máy và sản phẩm. Ngay cả những cách không cần làm việc trong tủ điện vẫn có thể cần công việc về điện, ví dụ để cấp nguồn.
Đọc đèn tháp tín hiệu
Đèn tháp trên đỉnh máy sinh ra để báo trạng thái cho con người, nên đọc nó thành dữ liệu là một trong những cách dễ nhất. Một số sản phẩm dán cảm biến ánh sáng bên ngoài đèn; số khác gắn sẵn bộ phát vào trong cụm đèn tháp.
Dòng AirGRID WD của Patlite là ví dụ cho loại gắn trong: bộ phát lắp trong đèn tháp thu thập không dây thời gian sáng, nhấp nháy và tắt của từng đèn. Tuy nhiên, bộ phát gắn trong chỉ vừa với một số model đèn tháp nhất định. Với bộ phát dùng cho một số model đời cũ, Patlite lưu ý rằng phải đổi một phần dây điện để cấp nguồn cho bộ phát. Ngay cả những sản phẩm "chỉ cần dán" hay "chỉ cần gắn" cũng cần kiểm tra trước về model tương thích và cách cấp nguồn.
Điểm yếu là mức chi tiết. Đèn tháp chỉ hiện vài trạng thái do nhà chế tạo máy quy định. Nó không cho biết số sản phẩm hay lý do dừng, và vô dụng với máy không có đèn tháp.
Lấy tín hiệu từ tiếp điểm dự phòng của rơle hoặc PLC
Trong tủ điều khiển thường có rơle hoặc ngõ ra PLC cho biết "đang chạy", "báo lỗi" hay "hoàn thành chu kỳ". Với cách này, một tiếp điểm dự phòng (aki setten) của chúng được nối vào ngõ vào tiếp điểm của bộ thu thập dữ liệu. Tiếp điểm dự phòng thường là tiếp điểm khô (không mang điện áp); xem và để biết cách thông số Nhật mô tả và cách chúng được gom nhóm trên domino đấu dây.
Bạn có được trạng thái chi tiết hơn đèn tháp. Nhưng vì công việc làm thay đổi dây điện bên trong tủ, cần người đọc được bản vẽ điện và người có chuyên môn phù hợp để thực hiện. Hãy xác nhận ý nghĩa từng tiếp điểm qua bản vẽ hoặc chương trình PLC. Để so sánh các hãng PLC thường gặp trên máy Nhật, xem .
Nhận biết trạng thái chạy bằng biến dòng (CT) dạng kẹp
Cách này đo dòng điện chạy qua động cơ hoặc điện trở nhiệt và xác định trạng thái vận hành từ độ lớn của dòng. Dòng cao khi gia công, thấp khi chờ và gần bằng không khi dừng, nên hai ngưỡng là đủ để tách chạy, chờ và dừng. Cách này hiệu quả với máy không có cả đèn tháp lẫn bản vẽ.
Biến dòng (CT) dạng kẹp đo dòng điện chỉ bằng cách kẹp quanh dây dẫn. Hãng cảm biến MG Co., Ltd. của Nhật nêu hai ưu điểm cho cảm biến kẹp của họ: không cần cắt dây nên lắp được mà không phải cắt điện, và không cần gắn lên panel nên không phải cải tạo thiết bị hiện có.
Tuy nhiên, không cắt dây không có nghĩa là công việc an toàn. Dây dẫn thường nằm trong tủ điều khiển hoặc hộp đấu dây, nên công việc diễn ra gần các phần mang điện. Người có chuyên môn phải quyết định và thực hiện việc lắp đặt theo quy định cắt điện và khóa – treo thẻ (LOTO) của nhà máy.
Một số loại CT còn có thể sinh ra điện áp cao nếu có dòng chạy qua dây dẫn trong khi phía thứ cấp (phía ngõ ra) bị hở, vì vậy hãy đọc kỹ cảnh báo trong sách hướng dẫn sản phẩm. Chỉ đặt ngưỡng sau khi đo dòng điện thực tế lúc gia công và lúc chờ trong vài ngày.
Dùng cảm biến rung
Cảm biến rung gắn trên thân máy hoặc gần ổ trục xác định trạng thái chạy dựa trên việc máy có rung hay không và rung mạnh đến đâu. Thường lắp được mà không cần mở tủ điện, và dùng được cho những máy khó đo dòng điện.
Dữ liệu rung còn có công dụng thứ hai: nó cho thấy sự thay đổi tình trạng của các bộ phận quay. Vì vậy đây là ứng viên cho những máy mà sau này bạn muốn tìm dấu hiệu sớm của hỏng hóc.
Đếm sản phẩm bằng tín hiệu bộ đếm hoặc cảm biến
Nếu máy có bộ đếm sản phẩm, đôi khi bạn có thể tách tín hiệu ngõ vào của nó. Nếu không có, hãy gắn thêm cảm biến vào bộ phận chuyển động một lần mỗi chu kỳ như đã nói ở trên, hoặc ở cửa xả sản phẩm.
Con số đếm có ý nghĩa khác nhau tùy chỗ cảm biến chỉ có hàng tốt đi qua hay cả hàng lỗi cũng đi qua. Hãy quyết định thế nào là một sản phẩm trước khi chọn vị trí cảm biến, như vậy sau này bạn sẽ tránh được các con số không khớp.
Đọc PLC sẵn có qua mạng
Nếu máy có PLC với cổng truyền thông, bạn có thể đọc dữ liệu nội bộ của PLC qua mạng. Ví dụ, Mitsubishi Electric có những dòng PLC hỗ trợ SLMP, một giao thức truyền thông cũng hỗ trợ giao thức MC đời cũ. Một thiết bị bên ngoài nối qua Ethernet có thể thu thập và thay đổi dữ liệu trong module CPU.
Một số gateway thu thập dữ liệu hỗ trợ nhiều hãng PLC và đọc bộ nhớ thiết bị (device memory: trạng thái I/O, thanh ghi dữ liệu, v.v.) của PLC. Ví dụ, dòng M2M Gateway của Contec nêu hỗ trợ PLC của Mitsubishi Electric, Omron, JTEKT, Panasonic và Keyence, cùng các thiết bị Modbus.
Cách này cho nhiều thông tin nhất. Nhưng PLC đời cũ có nhiều trở ngại: không có module truyền thông, model không nằm trong danh sách hỗ trợ của gateway, hoặc chương trình không ai hiểu nên không biết phải đọc dữ liệu nào. Hãy kiểm tra model PLC và xem nó có module truyền thông hay không trước khi quyết định. Với PLC Mitsubishi, dữ liệu bạn cần thường nằm ở các thiết bị như X, Y, M, D; hướng dẫn về chương trình PLC () giải thích cách tìm chúng.
Kết nối vào PLC của máy đang sản xuất cũng có thể ảnh hưởng đến điều khiển. Bạn có thể phải lắp thêm module truyền thông, đổi cài đặt truyền thông (tham số), thậm chí sửa chương trình, và tất cả những việc này đều liên quan đến điều khiển của máy đang chạy. Trước khi kết nối, hãy thống nhất rằng thiết bị bên ngoài chỉ đọc dữ liệu và được cấu hình không ghi, và chu kỳ đọc không quá dày. Hãy xác nhận với người quản lý chương trình PLC và với hãng chế tạo máy.
Đọc màn hình và đồng hồ bằng camera
Những giá trị mà người ta vẫn đọc bằng mắt, như đồng hồ áp suất, nhiệt kế và màn hình máy, có thể được camera chụp rồi phân tích hình ảnh thành số. Ví dụ, Hitachi Systems có dịch vụ đọc đồng hồ analog bằng camera mạng thông dụng, và cho biết có thể lắp mà không cần cải tạo nhà máy hay dừng thiết bị.
Bạn không phải chạm vào máy, nhưng thay đổi ánh sáng, phản xạ và ống kính bẩn có thể làm kết quả đọc thiếu ổn định. Cách này phù hợp để ghi lại những giá trị mà người vận hành trước đây đọc khi đi kiểm tra hơn là để xác định trạng thái chạy.
Bước 4: Dựng phần cứng và mạng
Khi đã chọn xong cách lấy tín hiệu, hãy dựng hệ thống thu thập và truyền dữ liệu. Dù dùng sản phẩm của hãng nào, một hệ thống retrofit cũng có khoảng năm lớp như hình dưới.
Từ cảm biến đến màn hình, dữ liệu đi qua năm lớp.
Lưu ý: Một số sản phẩm đóng gói trọn bộ bộ phát, bộ thu và phần mềm, nên các lớp khó nhìn thấy riêng.
Chọn bộ thu thập dữ liệu
Ở trung tâm hệ thống là bộ thu thập dữ liệu, thiết bị nhận tín hiệu cảm biến và biến chúng thành dữ liệu có mốc thời gian. IoT gateway, remote I/O (thiết bị nối các ngõ vào/ra ở xa qua mạng) và bộ phát không dây cho đèn tháp đều thuộc nhóm này.
Hãy kiểm tra số ngõ vào tiếp điểm và ngõ vào analog có đủ không, nó có giao tiếp được với PLC của bạn không, và có thể gửi lên cấp trên theo định dạng nào. Nếu định đưa tín hiệu analog từ thiết bị đo sẵn có vào, hãy kiểm tra cả loại tín hiệu ngõ vào; tủ điện Nhật có thể đổi tín hiệu 4–20 mA thành 1–5 V qua điện trở 250 Ω (xem ). Các giao thức gửi lên cấp trên gồm MQTT, OPC UA và Modbus TCP, và màn hình hay hệ thống của bạn có nhận được định dạng đó hay không thường là yếu tố quyết định lựa chọn.
Chọn mạng
Dữ liệu trong nhà máy đi qua mạng có dây hoặc không dây. Không có đáp án duy nhất; hãy chọn theo cách bố trí máy, lượng dữ liệu và mạng bạn đang có.
Chọn theo lượng dữ liệu và theo việc kéo cáp đến máy xa hay gần, dễ hay khó.
Lưu ý: Xu hướng chung do ban biên tập MONOSCOPE tổng hợp. Với mạng không dây, hãy khảo sát môi trường sóng trước khi quyết định.
5G riêng (private 5G, ở Nhật gọi là "local 5G") là hệ thống 5G mà một doanh nghiệp tự xây cho tòa nhà hoặc khuôn viên của mình; quy định cấp phép khác nhau theo từng nước, nên ở Việt Nam hãy hỏi nhà mạng hoặc cơ quan quản lý về điều kiện. Nếu chỉ cần theo dõi trạng thái máy, hãy bắt đầu với LAN có dây, mạng không dây sẵn có, hoặc mạng không dây chuyên dụng đi kèm sản phẩm, và chỉ cân nhắc 5G riêng khi có video hoặc dữ liệu lớn.
Quyết định nơi lưu trữ và hiển thị dữ liệu
Dữ liệu có thể lưu trên PC hoặc máy chủ trong nhà máy, hoặc trên đám mây. Lúc đầu, chỉ cần xuất được file CSV mở bằng bảng tính là đủ để tổng hợp thời gian dừng và vẽ biểu đồ Pareto.
Khi cả nhóm đã dùng dữ liệu đều đặn, hãy cân nhắc liên kết với MES (hệ thống quản lý thực thi sản xuất), nơi xử lý lệnh sản xuất và hồ sơ sản xuất. Đừng cố nối vào hệ thống lớn ngay từ ngày đầu. Trước hết hãy làm cho chính nhóm của bạn xem được dữ liệu.
Kiểm tra an toàn, bảo hành và an ninh trước khi lắp đặt
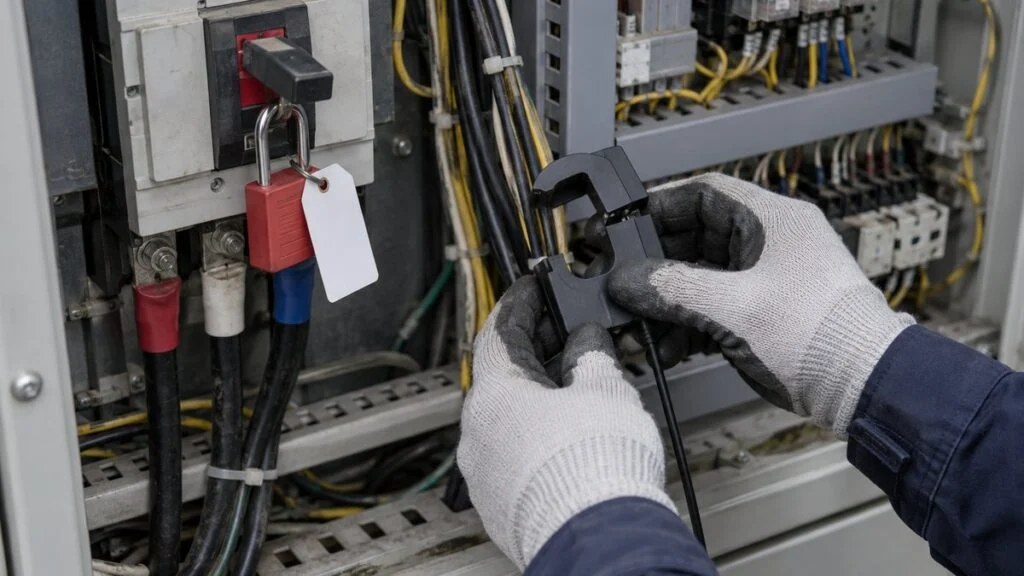
Retrofit nghĩa là sửa đổi những máy đang sản xuất. Ngày nay có nhiều sản phẩm dễ lắp, nhưng bỏ qua kiểm tra về an toàn, bảo hành máy và mạng có thể dẫn đến tai nạn, máy hoạt động sai và sự cố an ninh. Hãy chốt chín điểm dưới đây trước khi lắp bất cứ thứ gì. Phần này liệt kê những gì cần kiểm tra và ai quyết định; đây không phải quy trình thi công.
Kiểm tra an toàn, bảo hành và an ninh trước khi bắt đầu công việc.
Lưu ý: Về cách đấu dây và quy trình làm việc, hãy theo tài liệu của hãng chế tạo máy và tiêu chuẩn công việc của nhà máy.
Việc trong tủ điện do người có chuyên môn thực hiện theo quy định của nhà máy
Lấy tín hiệu từ tiếp điểm dự phòng, lắp CT hoặc lấy nguồn từ tủ cho bộ thu thập đều khiến người làm đến gần các phần mang điện trong tủ điều khiển. Có nguy cơ điện giật, và chạm nhầm một đầu cực có thể làm máy chạy sai hoặc dừng.
Ai được làm việc này và làm thế nào do quy định về điện của nước nơi đặt máy và chương trình an toàn điện của nhà máy quy định. Ở Nhật, ví dụ, Luật Thợ điện (Denki Kojishi Ho) yêu cầu thợ điện có giấy phép cho nhiều loại công việc điện, và chỉ miễn cho những việc nhỏ liệt kê trong Điều 1 của nghị định thi hành, như nối dây vào ổ cắm hoặc công tắc dùng ở điện áp từ 600 V trở xuống, vặn dây vào đầu cực thiết bị điện, lắp hoặc tháo cầu chì. Ở Việt Nam, Luật An toàn, vệ sinh lao động 2015 buộc người sử dụng lao động huấn luyện an toàn lao động cho người làm công việc có yêu cầu nghiêm ngặt, và còn có các quy định riêng về an toàn điện (chẳng hạn yêu cầu thẻ an toàn điện cho người làm việc trên thiết bị điện). Hãy hỏi bộ phận an toàn và bộ phận điện của nhà máy về văn bản đang áp dụng.
Đừng để ai tự quyết định ngay tại xưởng rằng việc rẽ một dây tín hiệu hay lấy nguồn từ tủ là "việc nhỏ". Hãy hỏi phụ trách bảo trì điện hoặc kỹ sư điện chịu trách nhiệm, và để người có chuyên môn thực hiện theo quy định cắt điện và LOTO của nhà máy. "Chúng tôi không cắt dây nào" hay "chỉ mất vài phút" không phải lý do để bỏ qua các bước đó. Hãy coi công việc retrofit như mọi việc bảo trì khác trong tủ điện.
Kiểm tra bảo hành và chức năng an toàn với hãng chế tạo máy
Thêm dây hoặc linh kiện vào trong tủ điện có thể bị coi là cải tạo máy. Với máy còn trong bảo hành hoặc có hợp đồng bảo trì, hãy trao đổi trước với hãng hoặc đại lý, để tránh tranh chấp về sau. Các hãng Nhật thường phục vụ ở nước ngoài qua công ty con hoặc đại lý tại địa phương, nên hãy xác định đó là ai trước khi gửi câu hỏi.
Các chức năng an toàn như dừng khẩn cấp và khóa liên động (interlock, ngăn máy chạy khi cửa an toàn đang mở) cần được cẩn trọng nhất. Nguyên tắc chung là không lấy tín hiệu từ các mạch liên quan đến an toàn. Nếu thật sự cần, hãy để hãng chế tạo máy quyết định. Về cách đọc logic khóa liên động trên bản vẽ Nhật, xem .
Tách mạng và đổi mật khẩu mặc định
Khi thiết bị thu thập dữ liệu đã nối vào mạng, máy có thể trở thành cửa ngõ cho tấn công mạng.
Bộ Kinh tế, Thương mại và Công nghiệp Nhật Bản (METI) ban hành bản hướng dẫn về an ninh mạng và vật lý cho hệ thống nhà máy (Cyber/Physical Security Guidelines for Factory Systems) phiên bản 1.0 vào tháng 11/2022 và công bố phiên bản 1.1 vào tháng 4/2025; có bản tiếng Anh. Hướng dẫn này nhóm các khu vực có công việc và mức độ quan trọng tương tự thành các "vùng" (zone), như hệ thống điều khiển và hệ thống văn phòng (OA), rồi lập biện pháp bảo vệ theo từng vùng. Các tiêu chuẩn quốc tế như IEC 62443 cũng thường được dùng làm tham chiếu cho an ninh hệ thống điều khiển công nghiệp.
Với retrofit, điểm xuất phát là thiết kế mạng máy tách riêng khỏi mạng văn phòng và Internet. Hãy đổi ID và mật khẩu mặc định của gateway và thiết bị không dây ngay khi lắp đặt; hướng dẫn của METI cũng liệt kê khả năng đổi ID và mật khẩu mặc định như một tiêu chí an ninh đối với thiết bị được giao. Nếu dữ liệu đi lên đám mây, hãy cùng bộ phận IT quyết định đường đi ra bên ngoài, đồng thời hỏi IT về các quy định an toàn thông tin của công ty và của Việt Nam.
Bước 5: Chạy thử một máy rồi mở rộng
Dù đã chọn xong phần cứng, đừng lắp cho mọi máy cùng lúc. Hãy chạy thử một máy hoặc một chuyền, sửa các sai lệch khi nhận biết và các vấn đề vận hành, rồi mới mở rộng (Yokoten). Làm vậy thì toàn nhà máy được phủ sớm hơn. Ví dụ giả định dưới đây cho thấy diễn tiến có thể ra sao.
Ví dụ: một xưởng gia công kim loại giả định
Hãy hình dung một xưởng gia công kim loại khoảng 50 nhân viên, có tám máy tiện CNC và bốn máy dập cơ khí cũ. Thời gian chạy được ghi trên báo cáo giấy hằng ngày. Tổng kết cuối tháng cho thấy máy dập có vẻ là nguyên nhân giao hàng trễ, nhưng không ai biết chúng dừng ở đâu.
Xưởng bắt đầu từ một máy dập, vì máy dập là nút cổ chai. Máy dập không có đèn tháp, nên họ gắn một cảm biến ở bộ phận chuyển động một lần mỗi hành trình để đếm sản phẩm, và coi một xung bị mất là máy dừng. Người vận hành chọn lý do dừng trên máy tính bảng đặt cạnh máy.
Chốt cách nhận biết và thói quen xem dữ liệu trên một máy, rồi mở rộng sang các máy cùng loại.
Lưu ý: Ví dụ giả định để minh họa. Thời gian và các bước thay đổi theo số máy và đội ngũ.
Điểm mấu chốt của ví dụ này là tuần đầu tiên: vẫn giữ báo cáo giấy và so sánh với bản ghi tự động.
Trong một bài của IPA, ông Tetsuya Kimura của Asahi Tekko giải thích rằng các lần dừng ghi tay thường ngắn hơn thực tế khoảng 20%. Ở đa số công ty, người ta không ghi lại những lần dừng ngắn, và thời gian ghi cũng chỉ là con số ước chừng. Xem chỗ nào báo cáo giấy khác bản ghi tự động cũng cho bạn biết cài đặt nhận biết của mình đã đúng chưa.
Những sai lầm thường gặp
Khi retrofit bị chững lại, nguyên nhân hầu như luôn nằm ở cách điều hành dự án chứ không phải phần cứng. Các trường hợp điển hình:
- Gắn cảm biến cho mọi máy mà không có mục tiêu rõ ràng, nên có dữ liệu nhưng không ai xem
- Chỉ thu thập trạng thái máy mà không thu thập lý do dừng, nên không dẫn đến hành động nào
- Không kiểm tra ngưỡng dòng điện hay ý nghĩa đèn tháp, nên thời gian chờ bị tính là đang chạy
- Không có buổi họp để xem dữ liệu và quyết định hành động, nên bảng hiển thị chỉ để nhìn
- Nối thiết bị máy thẳng vào mạng văn phòng hoặc Internet mà không hỏi IT
Thói quen xem dữ liệu là điều bị bỏ sót nhiều nhất. Asahi Tekko, công ty trong tài liệu của IPA, tổ chức họp hằng ngày ngay tại xưởng, dùng dữ liệu của ngày hôm trước để xác nhận vấn đề và hành động. Dữ liệu không có ích vào lúc thu thập; nó chỉ có ích khi ai đó xem và quyết định phải làm gì. Bạn không cần công cụ đặc biệt để bắt đầu: bảng tính là đủ để tổng hợp và vẽ biểu đồ. Hãy bắt đầu bằng việc ghi lại thời gian dừng và lý do dừng của một máy trong một tuần.
Danh sách kiểm tra trước khi lắp đặt
Hãy dùng danh sách này cho từng máy trước khi đặt mua phần cứng hoặc mở tủ điện.
- Đã thống nhất mục tiêu (chỉ số cần cải thiện) và máy mục tiêu
- "Chạy", "chờ", "dừng" và "báo lỗi" đã được định nghĩa bằng văn bản cho máy này, kể cả ý nghĩa từng màu đèn tháp
- Đã soạn danh sách lý do dừng và có người chịu trách nhiệm cập nhật
- Đã quyết định thế nào là "một sản phẩm" (chỉ hàng tốt, hay tất cả)
- Đã xác nhận các tài liệu có sẵn: sách hướng dẫn, bản vẽ điện, danh sách I/O, chương trình PLC, và ngôn ngữ của chúng
- Đã chọn cách lấy tín hiệu cho từng dữ liệu (trạng thái, số lượng, lý do)
- Đã xác nhận hãng, model và cổng truyền thông của PLC, nếu định đọc PLC
- Mọi kết nối PLC chỉ ở chế độ đọc, với chu kỳ đọc đã thống nhất
- Các mạch an toàn (dừng khẩn cấp, khóa liên động) bị loại khỏi nguồn tín hiệu
- Việc trong tủ điện được giao cho người có chuyên môn theo quy định LOTO của nhà máy, và phụ trách điện đã phê duyệt
- Hãng chế tạo máy hoặc đại lý tại địa phương đã xác nhận ảnh hưởng đến bảo hành và hợp đồng bảo trì
- Thiết kế mạng tách khỏi mạng văn phòng và được IT phê duyệt; mật khẩu mặc định sẽ được đổi
- Bản vẽ sẽ được cập nhật với dây và thiết bị mới thêm
- Đã đặt buổi họp xem dữ liệu hằng ngày và người phụ trách cho giai đoạn chạy thử
Câu hỏi gửi hãng chế tạo máy Nhật
Nếu máy đến từ Nhật, nhiều câu trả lời nằm ở hãng chế tạo, đại lý dịch vụ ở nước ngoài, hoặc nhà máy mẹ ở Nhật. Những câu hỏi này chỉ là điểm xuất phát; hãy gửi bằng văn bản và kèm model cùng số seri của máy.
- Hãng có thể cung cấp bản vẽ điện, danh sách I/O và chương trình PLC theo số seri này không? Có bản tiếng Anh không?
- Rơle hoặc ngõ ra PLC nào cho biết trạng thái chạy, báo lỗi và hoàn thành chu kỳ, và chúng có tiếp điểm dự phòng để dùng không?
- Mỗi màu đèn tháp trên máy này có ý nghĩa gì, kể cả khi nhấp nháy?
- Máy lắp PLC model nào và module truyền thông nào, và PLC có hỗ trợ truy cập mạng chỉ đọc không (ví dụ SLMP trên PLC Mitsubishi)? Thiết bị nào chứa bộ đếm chu kỳ và số hiệu cảnh báo?
- Việc thêm cảm biến dòng điện, rẽ tiếp điểm hoặc module truyền thông có ảnh hưởng đến bảo hành hay hợp đồng bảo trì không?
- Mạch nào liên quan đến an toàn và không được dùng làm nguồn tín hiệu?
- Hãng có phương án retrofit giám sát hoặc sản phẩm thu thập dữ liệu khuyến nghị cho model này không?
Một thư hỏi ngắn có thể viết như sau (nên dịch sang tiếng Anh hoặc tiếng Nhật trước khi gửi):
"Chúng tôi dự định bổ sung giám sát máy ở chế độ chỉ đọc (trạng thái chạy, số sản phẩm, cảnh báo) cho máy model [model], số seri [số seri] của quý công ty tại nhà máy ở [tỉnh/thành]. Xin quý công ty cho biết ngõ ra hoặc thiết bị PLC nào cho biết trạng thái chạy, báo lỗi và hoàn thành chu kỳ, có tiếp điểm dự phòng hay không, và việc thêm cảm biến hoặc module truyền thông có ảnh hưởng đến bảo hành không. Chúng tôi sẽ không lấy tín hiệu từ bất kỳ mạch an toàn nào. Nếu có thể, xin gửi bản vẽ điện và danh sách I/O bằng tiếng Anh."
Giới hạn của bài viết này
- Bài này giải thích các lựa chọn và các điểm cần kiểm tra. Đây không phải quy trình thi công điện. Quy định về đấu dây, khóa – treo thẻ và trình độ người làm phụ thuộc vào quốc gia, nhà máy của bạn và tài liệu của hãng chế tạo máy.
- Các mức đánh giá ở Hình 4 và Hình 6 là xu hướng chung. Độ dễ và mức chi tiết thực tế phụ thuộc vào model máy và sản phẩm bạn chọn.
- Các sản phẩm và công ty nêu ở đây là ví dụ lấy từ thông tin do chính họ công bố, không phải khuyến nghị. Hãy kiểm tra thông số hiện hành và danh sách tương thích với nhà cung cấp.
- Xưởng ở Bước 5 là giả định, và tiến độ chỉ để minh họa.
- Định nghĩa OEE, chẳng hạn cái gì được tính là thời gian phụ tải, khác nhau giữa các công ty. Hãy thống nhất với công ty mẹ ở Nhật trước khi so sánh giữa các nhà máy.
- Các quy định của Việt Nam được nhắc ở mức khái quát. Hãy xác nhận văn bản đang có hiệu lực với bộ phận an toàn, điện và IT của nhà máy.
FAQ
Máy không có cổng truyền thông PLC thì có thu thập dữ liệu được không?
Được, trong đa số trường hợp. Bạn có thể đọc đèn tháp, dùng tiếp điểm dự phòng của rơle, kẹp CT quanh dây cấp cho động cơ, gắn cảm biến rung, hoặc đếm sản phẩm bằng cảm biến ở chuyển động xảy ra một lần mỗi chu kỳ. Những cách này cho biết trạng thái chạy và số sản phẩm mà không cần kết nối mạng với PLC.
Cách dễ nhất để giám sát một máy cũ là gì?
Đọc đèn tháp thường là dễ nhất, vì máy đã hiện sẵn trạng thái ở đó. Nhưng mức chi tiết có hạn: không có số sản phẩm và không có lý do dừng. Hãy kiểm tra model tương thích và cách cấp nguồn trước khi mua bộ phát cho đèn tháp.
Có thể lắp cảm biến dòng điện dạng kẹp mà không cần cắt điện không?
Một số hãng cho biết cảm biến kẹp của họ lắp được mà không cần cắt dây hay cắt điện. Nhưng dây dẫn thường nằm trong tủ điện gần các phần mang điện, nên người có chuyên môn phải quyết định và thực hiện theo quy định cắt điện và LOTO của nhà máy.
Đọc dữ liệu từ PLC đang chạy có an toàn không?
Có thể, nếu kết nối chỉ đọc và chu kỳ đọc không quá ngắn. Thêm module hay đổi tham số hoặc chương trình là đụng đến điều khiển máy, nên hãy thống nhất cấu hình trước với người quản lý chương trình PLC và với hãng chế tạo máy.
Vì sao lý do dừng phải nhập tay?
Vì tín hiệu máy chỉ cho biết máy đã dừng. Chờ vật tư, chuyển đổi mã hàng và hỏng máy trông giống nhau ở mức tín hiệu. Người vận hành chọn lý do; máy cung cấp thời gian và số lượng.
Nguồn tham khảo
- Vị trí gắn cảm biến retrofit, nhận biết số sản phẩm / cycle time / lần dừng từ xung, họp xem dữ liệu hằng ngày: Cơ quan Xúc tiến Công nghệ Thông tin Nhật Bản (IPA), hướng dẫn DX cho doanh nghiệp sản xuất vừa và nhỏ, ví dụ các bước (tháng 4/2022, tiếng Nhật)
- Ghi chép thủ công ngắn hơn thời gian dừng thực tế khoảng 20%: IPA DX SQUARE, trường hợp Asahi Tekko (17/8/2022, tiếng Nhật)
- Bộ phát gắn trong đèn tháp, model tương thích, lưu ý đổi dây: Patlite, bộ phát dòng AirGRID WD và trang sản phẩm (tiếng Nhật)
- Đặc điểm cảm biến dòng điện dạng kẹp: MG Co., Ltd., cảm biến dòng điện xoay chiều dạng kẹp dòng CLS (tiếng Nhật)
- Thu thập dữ liệu PLC: Mitsubishi Electric FA, đặc điểm mạng dòng MELSEC-L (SLMP) (tiếng Nhật); Contec, dòng M2M Gateway
- Đọc đồng hồ bằng camera: Hitachi Systems, dịch vụ tự động đọc đồng hồ analog (tiếng Nhật)
- Định nghĩa local 5G: Bộ Nội vụ và Truyền thông Nhật Bản, Sách trắng Thông tin và Truyền thông 2023 (tiếng Nhật)
- An ninh nhà máy: METI, Cyber/Physical Security Guidelines for Factory Systems Ver. 1.1 (tiếng Anh) (11/4/2025)
- Công việc điện nhỏ được miễn giấy phép thợ điện ở Nhật: Nghị định thi hành Luật Thợ điện, Điều 1 (tiếng Nhật)
Bài gốc tiếng NhậtHướng dẫn này được biên soạn từ một bài viết của MONOSCOPE dành cho độc giả tại Nhật: 古い設備のIoT後付けでデータ収集する手順|信号の取り方と機器構成
Về biên tập viên
 Biên tập viên MONOSCOPEFOUNDER & EDITOR
Khoảng mười năm làm việc tại một nhà sản xuất thiết bị nhà máy và một công ty kỹ thuật nhà máy, phụ trách đề xuất, thiết kế và chạy thử thiết bị, sau đó chuyển sang tiếp thị trực tuyến. Hiện là tư vấn web cho các nhà sản xuất B2B, giúp họ trình bày rõ sản phẩm và công nghệ. Có chứng chỉ quốc gia Nhật Bản về Quản lý năng lượng (Energy Manager) và Kỹ sư điện trưởng hạng ba.
Viết blog kỹ thuật từ năm 2017 (hơn 500 bài) và có kênh YouTube tiếng Nhật với khoảng 20.000 người đăng ký. Mỗi hướng dẫn được viết từ góc nhìn hiện trường Nhật Bản và đối chiếu với các tiêu chuẩn được trích dẫn.