Alumite là gì? Anot hóa nhôm trên bản vẽ Nhật: JIS H 8601/8603
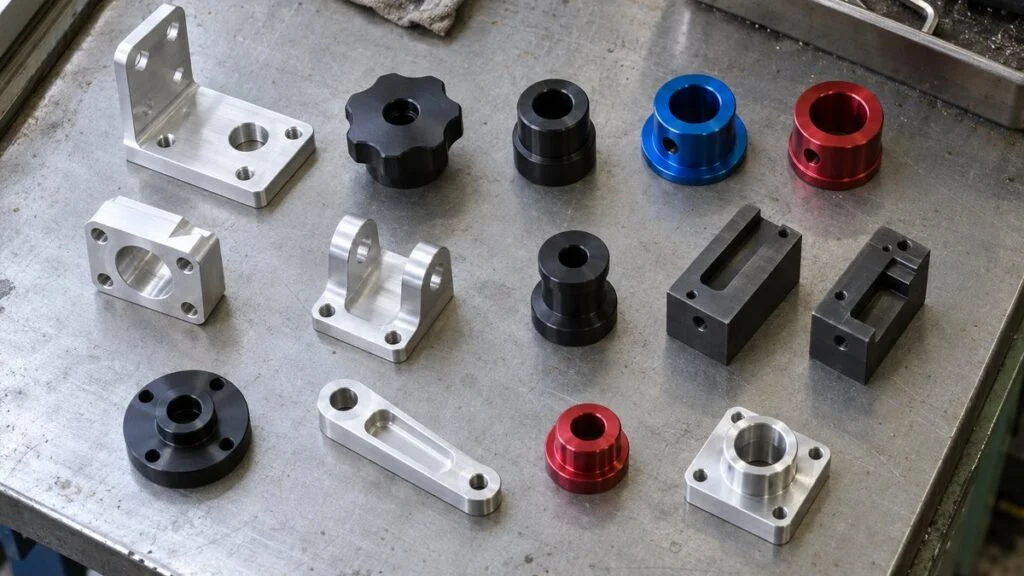
Bạn nhận một bản vẽ chi tiết nhôm của phía Nhật, mục xử lý bề mặt ghi 白アルマイト, 黒アルマイト hoặc 硬質アルマイト 30μm. Cả ba đều là alumite (アルマイト, arumaito), tên mà kỹ sư Nhật dùng cho quá trình anodizing (anot hóa nhôm). Phần đứng trước cho biết loại: shiro (trắng, nghĩa là trong suốt, không nhuộm), kuro (đen) hoặc koshitsu (cứng). Loại alumite và độ dày màng không chỉ quyết định vẻ ngoài mà còn làm kích thước chi tiết thay đổi.
Nếu xưởng xử lý bề mặt của bạn quen làm theo MIL-A-8625 (MIL-PRF-8625) Type II và Type III, hoặc theo tiêu chuẩn ISO, bạn cần hiểu đúng ghi chú tiếng Nhật trước khi báo giá hay cho chạy hàng. Bài này giải thích từng loại alumite, hai tiêu chuẩn JIS đứng sau chúng (JIS H 8601 và JIS H 8603), kích thước chi tiết tăng bao nhiêu, hợp kim nền ảnh hưởng thế nào và một ghi chú đầy đủ trông ra sao. Cuối bài có checklist và mẫu câu hỏi gửi phía Nhật.
Mục lục
- Thuật ngữ alumite trên bản vẽ Nhật: bảng tra nhanh
- Alumite thường và alumite cứng: bản vẽ đang yêu cầu loại nào?
- Cách anot hóa hoạt động: cấu trúc màng và quy trình
- Chi tiết từng loại alumite
- Cấp của JIS H 8601 và loại của JIS H 8603
- Anot hóa làm kích thước thay đổi bao nhiêu?
- Hợp kim nền làm kết quả thay đổi thế nào
- Cách ghi (và đọc) ghi chú alumite trên bản vẽ
- Checklist: trước khi báo giá hoặc anot hóa theo bản vẽ Nhật
- Giới hạn của bài viết
- Câu hỏi thường gặp
- Nguồn tham khảo
Thuật ngữ alumite trên bản vẽ Nhật: bảng tra nhanh
Tên chính thức trong tiếng Nhật là 陽極酸化処理 (yokyoku sanka shori, "xử lý oxy hóa anot"), còn lớp tạo ra gọi là màng oxy hóa anot. Trên bản vẽ và đơn đặt hàng, từ ngắn hơn là alumite được dùng phổ biến. Tên các loại không được thống nhất trong ngành, nhưng trên thực tế chia thành hai nhóm: alumite thường (trắng, màu, đen, tạo màu điện phân) và alumite cứng.
Tại Việt Nam, thuật ngữ trong tiêu chuẩn quốc gia là "anot hóa" (TCVN 12152:2017, tương ứng ISO 7583:2013, quy định thuật ngữ và định nghĩa về anot hóa nhôm). Ngoài xưởng, bạn sẽ nghe cả "anodizing", "anodize" hay "xi anot". Bảng dưới đây giúp đối chiếu.
| Trên bản vẽ | Romaji | Nghĩa | Tham chiếu MIL-A-8625 gần nhất |
|---|---|---|---|
| アルマイト / 陽極酸化処理 | arumaito / yokyoku sanka shori | Anodizing (anot hóa), cách gọi chung | — |
| 白アルマイト (クリアアルマイト) | shiro arumaito (kuria) | Anot hóa trong suốt (không nhuộm), thường trong bể axit sunfuric | Type II, Class 1 (tương đương về quy trình) |
| 黒アルマイト / カラーアルマイト | kuro / karaa arumaito | Anot hóa đen hoặc màu, có nhuộm | Type II, Class 2 (tương đương về quy trình) |
| 電解着色 | denkai chakushoku | Tạo màu điện phân (kim loại lắng trong lỗ xốp) | Hỏi lại nhà cung cấp |
| 硬質アルマイト | koshitsu arumaito | Anot hóa cứng (hard anodize) | Type III (tương đương về quy trình) |
| 封孔処理 / 封孔なし | fuko shori / fuko nashi | Bịt lỗ / không bịt lỗ | — |
Alumite thường thuộc JIS H 8601, alumite cứng thuộc JIS H 8603. Trong nhóm alumite thường, các tên trắng, màu, đen chủ yếu mô tả cách tạo màu cho màng. Hình dưới so sánh bốn loại chính.
Câu hỏi đầu tiên không phải là màu gì mà là có cần chống mài mòn không: nếu bề mặt cần chống mài mòn, bạn đang nói đến alumite cứng.
Các mức đánh giá là xu hướng chung do MONOSCOPE tổng hợp, thay đổi theo hợp kim, độ dày và điều kiện xử lý. Phần bền màu dựa trên tài liệu của Hiệp hội Nhôm Nhật Bản (Japan Aluminium Association), Sankyo Material và Toei Denka Kogyo.
Alumite thường và alumite cứng: bản vẽ đang yêu cầu loại nào?
Với thiết kế và mua hàng, những điểm khác biệt có ý nghĩa nhất được tóm tắt trong bảng sau.
| Alumite thường | Alumite cứng | |
|---|---|---|
| Tiêu chuẩn | JIS H 8601 | JIS H 8603 |
| Cách quy định độ dày | Theo cấp (AA3–AA25) | Do bên đặt hàng và xưởng xử lý thỏa thuận |
| Màu | Trong suốt, màu, đen hoặc tạo màu điện phân | Màu tự nhiên từ xám đến nâu sẫm |
| Bịt lỗ | Thường có bịt lỗ | Thường không bịt lỗ khi mục đích là chống mài mòn |
| Kích thước tăng (mỗi bên) | Khoảng 1/3 độ dày (ví dụ của Toei Denka Kogyo) | Khoảng 1/2 độ dày (con số tham khảo) |
| Thường chọn khi | Mục đích là ngoại quan và chống ăn mòn | Bề mặt trượt hoặc cọ xát |
Khi chọn loại (hoặc kiểm tra xem lựa chọn của người thiết kế phía Nhật có hợp lý không), bạn có thể đi theo thứ tự sau.
- Bề mặt trượt hoặc cọ xát: alumite cứng. Ưu tiên chống mài mòn và phải tính trước sự thay đổi kích thước.
- Ngoại quan và chống ăn mòn: alumite thường. Không cần màu thì dùng loại trong suốt; cần nhận biết hoặc giảm phản xạ thì dùng đen hoặc màu.
- Màu phải bền ngoài trời: cân nhắc tạo màu điện phân (hoặc lớp phủ kết hợp với sơn) thay cho nhuộm.
Sau đó kiểm tra thêm hai việc: kích thước của phần lắp ghép và ren, và hợp kim nền có hợp với anot hóa không. Để hai việc này đến sau, bạn dễ gặp chi tiết không lắp được sau xử lý hoặc màu không đồng đều. Các phần dưới đây đi vào cả hai.
Cách anot hóa hoạt động: cấu trúc màng và quy trình
Trong anot hóa, chi tiết nhôm là cực dương (anot) trong dung dịch điện phân; dòng điện chạy qua làm mọc lên một lớp oxit nhôm trên bề mặt. Dung dịch phổ biến nhất là axit sunfuric loãng, nồng độ khoảng 10–30%.
Đây là điểm khác cơ bản với mạ. Mạ đắp một kim loại khác lên bề mặt, còn anot hóa biến chính nhôm nền thành lớp màng.
Lớp xốp và lớp chắn
Màng tạo trong axit sunfuric hoặc dung dịch tương tự có hai lớp. Sát kim loại là lớp chắn (barrier layer) mỏng và đặc. Phía trên là lớp xốp (porous layer) có vô số lỗ nhỏ.
Đường kính lỗ cỡ vài chục nanomet và chiều dài lỗ gần bằng độ dày màng. Vì lớp chắn bịt đáy lỗ nên các lỗ không chạm tới kim loại nền. Ý tưởng cơ bản của alumite là cho thuốc nhuộm hoặc kim loại vào các lỗ này để tạo màu, rồi bịt lỗ lại.
Lớp chắn mỏng hình thành trên kim loại, phía trên là lớp xốp có các lỗ nhỏ.
Sơ đồ minh họa dựa trên mô hình cấu trúc trong "Alumite Textbook (Basic)" của Toei Denka Kogyo và tạp chí Hyomen Gijutsu Vol. 68, No. 5 (2017). Không đúng tỷ lệ.
Độ dày màng phụ thuộc gần đúng vào lượng điện tích đã chạy qua (dòng điện × thời gian), còn độ dày lớp chắn và kích thước lỗ phụ thuộc vào điện áp. Vì vậy xưởng xử lý phải kiểm soát cả dòng điện lẫn điện áp.
Bể axit sunfuric và bể axit oxalic
Phần lớn anot hóa trong thực tế dùng axit sunfuric. Màng rất trong và dễ nhuộm, nên đây là nền thông dụng cho alumite trắng, màu và đen.
Bể axit oxalic cho màng tự có màu vàng đến vàng kim. Axit oxalic cũng từ lâu là một trong những phương pháp làm alumite cứng. Một số bản vẽ và đơn đặt hàng của Nhật ghi thẳng tên dung dịch: 硫酸アルマイト (ryusan arumaito, alumite axit sunfuric) hoặc シュウ酸アルマイト (shusan arumaito, alumite axit oxalic).
Bịt lỗ (fuko shori)
Bịt lỗ (封孔処理, fuko shori) là bước đóng các lỗ của lớp xốp và làm màng ổn định về mặt hóa học. Bước này tăng khả năng chống ăn mòn, không cho vết bẩn thấm vào và giữ thuốc nhuộm bên trong. Các phương pháp gồm bịt bằng hơi nước áp suất, bịt bằng nước sôi, bịt trong dung dịch muối kim loại như niken axetat và bịt nhiệt độ thấp.
Alumite cứng là ngoại lệ. Bịt lỗ làm giảm mạnh khả năng chống mài mòn, nên màng cứng thường để không bịt lỗ khi mục đích là chống mài mòn, và các tiêu chuẩn cũng xử lý như vậy. Tuy nhiên màng không bịt lỗ dễ bám bẩn. Với chi tiết cũng cần ngoại quan đẹp, hãy cùng xưởng xử lý quyết định có bịt lỗ và chấp nhận giảm khả năng chống mài mòn hay không.
Tạo màu diễn ra sau anot hóa và trước bịt lỗ.
Các bước thay đổi theo ứng dụng và xưởng xử lý. MONOSCOPE tổng hợp từ "Alumite Textbook (Basic)" của Toei Denka Kogyo.
Anot hóa dùng axit sunfuric và các hóa chất khác cùng thiết bị điện phân. Hãy tính đến việc giao cho xưởng xử lý chuyên nghiệp, không tự thử nghiệm tùy tiện trong nhà máy. Việc dùng hóa chất và xử lý nước thải còn phải tuân thủ quy định an toàn, vệ sinh lao động (Luật An toàn, vệ sinh lao động 2015) và quy định môi trường của cơ sở.
Chi tiết từng loại alumite
Bốn loại trong Hình 1 cùng gọi là alumite, nhưng mỗi loại nhắm tới một tính năng khác nhau và có những lưu ý riêng.
Alumite trắng / trong suốt (shiro arumaito)
Alumite "trắng" là lớp màng trong suốt, không nhuộm, còn gọi là alumite clear. Dù tên là trắng, không có gì được sơn trắng: màu trắng bạc của kim loại nền lộ ra.
Màng chống ăn mòn và trầy xước, cho ngoại quan gọn gàng. Màng dẫn điện kém nên cũng dùng cho chi tiết cần cách điện. Đây là một trong những loại thông dụng nhất, từ đồ gia dụng, linh kiện thiết bị điện đến cấu kiện xây dựng trong nhà và vỏ che thiết bị.
Alumite màu và đen (nhuộm)
Alumite màu được làm bằng cách cho thuốc nhuộm thấm vào lỗ của lớp xốp rồi bịt lỗ. Có thể tạo màu rực như đỏ, xanh nên dùng để nhận biết chi tiết và thiết kế sản phẩm. Alumite đen thường cũng nhuộm theo cách này và hay gặp ở chi tiết quang học cần hạn chế phản xạ và ở vỏ ngoài thiết bị.
Điểm yếu là độ bền màu. Thuốc nhuộm hữu cơ chịu tia UV và nhiệt chưa tốt, nên có thể phai ngoài trời hoặc ở nhiệt độ cao. Có loại thuốc nhuộm vô cơ bền sáng hơn, nhưng với chi tiết dùng ngoài trời, tạo màu điện phân cũng đáng cân nhắc.
Tạo màu điện phân (denkai chakushoku)
Sau khi anot hóa, chi tiết được điện phân lần hai trong dung dịch muối kim loại. Kim loại hoặc hợp chất kim loại lắng sâu trong lỗ và tạo màu trầm như xám kiểu inox, màu đồng thau và đen.
Khác với màng nhuộm, các màu này ít phai dưới tia UV, nên từ lâu được dùng cho vật liệu xây dựng như khung cửa nhôm. Sản phẩm xây dựng còn dùng màng kết hợp có thêm lớp sơn điện di phủ lên (JIS H 8602). Dải màu hẹp hơn nhuộm nên phương pháp này không hợp với chi tiết cần màu rực.
Alumite cứng (koshitsu arumaito)
Alumite cứng dùng bể nhiệt độ thấp, hoặc bể đặc biệt có thêm axit hữu cơ, để tạo màng cứng và dày hơn anot hóa thông thường. JIS H 8603 yêu cầu độ cứng màng tối thiểu HV 400 trên hầu hết hợp kim gia công áp lực (nhóm 2000 và một số nhóm khác có yêu cầu thấp hơn). Giá trị chính của nó là lớp màng bù đắp độ mềm của nhôm.
Màng dày hơn alumite thường. Các xưởng Nhật công bố những ví dụ khác nhau: một nơi giới thiệu màng 20–40 µm với độ cứng HV 300–400 (Kasugai Alumite Kogyo), một nơi khác cho rằng màng cứng phát huy tốt nhất ở 30–50 µm (Riken Alumite Kogyo).
Ứng dụng điển hình là các chi tiết cọ xát hoặc mòn: chi tiết máy, chi tiết băng tải, chi tiết ô tô và máy bay. Màu tự nhiên tùy hợp kim (xám, nâu vàng, xám đen) và không bao giờ có màu trắng bạc như alumite trong suốt.
Cũng có alumite cứng nhuộm đen. Cần nhớ thêm rằng màng cứng được biết là có các vết nứt rất nhỏ do cách hình thành, nên phải thận trọng với chi tiết bị uốn hoặc biến dạng.
Cấp của JIS H 8601 và loại của JIS H 8603
Khi bản vẽ ghi alumite, JIS là căn cứ tham chiếu. JIS H 8603 (màng anot hóa cứng) vẫn là bản 1999, được xác nhận lại không đổi vào ngày 20/10/2023. Lời nói đầu của tiêu chuẩn cho biết nó được xây dựng từ ISO 10074 (lần ban hành đầu, 1994) mà không thay đổi nội dung kỹ thuật, có bổ sung yêu cầu ghi nhãn.
JIS H 8601 (màng oxy hóa anot) đã được sửa đổi ngày 22/12/2025; bản hiện hành là JIS H 8601:2025. Bản này dựa trên ISO 7599:2018 có thay đổi về nội dung kỹ thuật. Với chứng nhận dấu JIS, bản 1999 vẫn có thể áp dụng đến ngày 21/12/2026.
Các cấp, mức ứng dụng tham khảo và cách ghi ký hiệu dưới đây lấy từ bản 1999, là bản mà chúng tôi đọc được nội dung. Bản 2025 có thể thay đổi ở các chi tiết, vì vậy hãy đối chiếu với tiêu chuẩn hiện hành trước khi ghi vào bản vẽ hay đặc tả.
Hai tiêu chuẩn quy định độ dày khác nhau. JIS H 8601:1999 dùng ký hiệu cấp để quy định độ dày trung bình tối thiểu. JIS H 8603 không có ký hiệu cấp; độ dày do bên đặt hàng và xưởng xử lý thỏa thuận.
Alumite thường phân theo cấp (độ dày); alumite cứng phân theo loại (hợp kim nền).
Các cấp được tô màu là những cấp JIS H 8601:1999 chủ yếu nêu cho dùng ngoài trời. JIS H 8601 đã được sửa đổi vào tháng 12/2025; hãy kiểm tra bản hiện hành (2025). Bảng của các tiêu chuẩn chỉ được tóm tắt, không sao chép nguyên văn.
Cách ghi ký hiệu theo JIS H 8601
Theo JIS H 8601:1999, ký hiệu màng là cấp độ dày, theo sau là các ký hiệu hạng mục chất lượng (chống ăn mòn, chống mài mòn, chất lượng bịt lỗ, v.v.). Nếu hai bên thỏa thuận, có thể bỏ ký hiệu chất lượng và chỉ còn cấp, như ví dụ "AA-15" của tiêu chuẩn. Với màng có quy định cấp chống ăn mòn kiềm, chữ cái của cấp đó đứng sau cấp độ dày, như "AA-10-B".
Năm loại của JIS H 8603
Vật liệu nền quyết định loại, và mỗi loại có độ cứng màng tối thiểu riêng.
| Loại JIS H 8603 | Vật liệu nền | Độ cứng tối thiểu |
|---|---|---|
| Loại 1 (1種) | Hợp kim gia công áp lực không thuộc Loại 2 | HV 400 |
| Loại 2-(a) (2種-(a)) | Hợp kim gia công áp lực nhóm 2000 | HV 250 |
| Loại 2-(b) (2種-(b)) | Nhóm 7000, và nhóm 5000 chứa từ 2% Mg trở lên | HV 300 |
| Loại 3-(a) (3種-(a)) | Hợp kim đúc có dưới 2% Cu hoặc dưới 8% Si | HV 250 |
| Loại 3-(b) (3種-(b)) | Các hợp kim đúc còn lại | Do các bên thỏa thuận |
Ký hiệu quen dùng tại xưởng: AA10-BK, HAA30, HA50
Bạn cũng có thể gặp các ghi chú như "AA10-BK" (đen) hoặc "HAA30", "HA50" (cứng). Đây không phải ký hiệu JIS mà là quy ước của từng xưởng xử lý hoặc từng khách hàng. JIS H 8601:1999 không có ký hiệu màu và JIS H 8603 không quy định cách gọi bằng ký hiệu. Sanwa Mekki Kogyo, một xưởng xử lý của Nhật, cũng mô tả "-BK" là cách ghi theo thói quen, không có trong JIS.
Ký hiệu dùng được trong một công ty có thể bị nhà cung cấp khác hiểu khác đi. Trên bản vẽ của mình, hãy viết bằng lời số hiệu tiêu chuẩn, độ dày và màu. Nếu nhận được bản vẽ chỉ có ký hiệu tắt, hãy hỏi phía Nhật ý nghĩa trước khi báo giá.
Anot hóa làm kích thước thay đổi bao nhiêu?
Kích thước là phần dễ bị hiểu sai nhất của anot hóa. Mạ cộng nguyên độ dày ra phía ngoài. Anot hóa biến kim loại nền thành màng, nên một phần màng nằm dưới bề mặt gốc, phần còn lại mọc lên trên. Chỉ phần mọc ra ngoài mới làm tăng kích thước.
Kích thước tăng bằng phần mọc ra ngoài, không phải toàn bộ độ dày màng.
Sơ đồ minh họa. Tỷ lệ trong/ngoài khác nhau giữa số liệu của các xưởng Nhật: khoảng 1/3 với alumite thường và 1/2 với alumite cứng (Toei Denka Kogyo), khoảng 1/2 với alumite cứng (Riken Alumite Kogyo), khoảng 1/2 (Sanwa Mekki Kogyo), khoảng 2/5 (Sun Kogyo), và khoảng 1:1 giữa trong và ngoài với alumite cứng (Nihon Shinkan).
"Một nửa độ dày" chỉ là con số tham khảo có điều kiện
Bạn sẽ thường đọc thấy rằng chi tiết tăng khoảng một nửa độ dày màng. Nhưng khi đặt số liệu của các xưởng cạnh nhau, tỷ lệ này dao động. Toei Denka Kogyo nêu khoảng 1/3 độ dày với alumite thường và khoảng 1/2 với alumite cứng. Riken Alumite Kogyo nêu khoảng 1/2 với alumite cứng. Sanwa Mekki Kogyo cho biết về lý thuyết một nửa độ dày ăn vào kim loại và nguyên lý đó cũng áp dụng cho màng cứng. Sun Kogyo nêu khoảng 2/5.
Tỷ lệ không cố định vì cách màng phát triển thay đổi theo hợp kim, dung dịch điện phân và điều kiện xử lý như nhiệt độ, dòng điện. Denka Himaku Kogyo, một xưởng xử lý khác, cũng cảnh báo mức thay đổi khác nhau giữa các hợp kim nhóm 2000, 5000, 6000 và 7000.
Đánh bóng hóa học hoặc ăn mòn tạo mờ trong tiền xử lý cũng lấy đi một ít kim loại nền. Với chi tiết dung sai chặt, hãy đo chi tiết thử để xác nhận tỷ lệ thực tế.
Ví dụ tính toán
Đường kính ngoài tăng gấp đôi mức tăng mỗi bên, còn lỗ nhỏ đi gấp đôi mức tăng mỗi bên. Ví dụ 1 và 2 dưới đây giả định tỷ lệ và là ví dụ giả tưởng. Ví dụ 3 lấy từ chuyên mục kỹ thuật của một xưởng xử lý Nhật.
Đường kính thay đổi gấp đôi mức tăng mỗi bên.
Ví dụ 1 và 2 dùng điều kiện giả tưởng. Ví dụ 3 dùng số liệu từ chuyên mục kỹ thuật của Nihon Shinkan (giả định phần mọc ra ngoài và ăn vào trong xấp xỉ bằng nhau), được MONOSCOPE tính lại. Tỷ lệ thực tế thay đổi theo hợp kim và điều kiện xử lý.
Như Ví dụ 3 cho thấy, dao động độ dày màng làm hẹp dung sai gia công trước xử lý. Với lắp ghép chặt như H7, chỉ gia công thôi có thể không giữ được dung sai. Khi đó hãy cân nhắc che phủ để vùng đó không bị xử lý, hoặc gia công tinh sau khi anot hóa.
Độ nhám bề mặt cũng dễ bị bỏ sót. Anot hóa thường làm bề mặt nhám hơn kim loại trần, và màng càng dày càng nhám. Nếu bề mặt làm kín hoặc bề mặt trượt có yêu cầu độ nhám, hãy hỏi xưởng xử lý xem sau xử lý còn đạt không.
Hợp kim nền làm kết quả thay đổi thế nào
Vì anot hóa oxy hóa chính kim loại nền nên các nguyên tố hợp kim ảnh hưởng rất mạnh. Trong cùng điều kiện, hợp kim khác nhau cho màu, độ cứng và độ dày khác nhau. Bản vẽ Nhật dùng ký hiệu hợp kim JIS như A5052, A6061; phần đối chiếu AA/ASTM nằm ở bài riêng. Ở đây chỉ xét từng nhóm hợp kim chịu anot hóa ra sao.
Nếu coi trọng ngoại quan, dùng nhóm 1000, 5000 hoặc 6000. Nhóm 2000 và hợp kim đúc có kèm điều kiện.
Các mức "rất tốt / tốt / được / khó" tóm tắt bảng mức độ phù hợp trong "Alumite Textbook (Basic)" của Toei Denka Kogyo; loại và độ cứng theo JIS H 8603 lấy từ chính tiêu chuẩn; lệch màu ở nhóm 7000 theo FAQ của Sanwa Mekki Kogyo. Đây là xu hướng chung, kết quả còn phụ thuộc xưởng xử lý.
ADC12 và các hợp kim silic cao khác: màu khó đồng đều
ADC12, hợp kim đúc áp lực phổ biến của Nhật, chứa 9,6–12% silic. Vùng giàu silic và vùng giàu nhôm tạo màng với tốc độ khác nhau, nên độ dày không đều và màu loang là vấn đề điển hình.
Silvec, một xưởng xử lý của Nhật, báo cáo trong phép đo của mình độ dày dao động từ 10 đến 15 µm trên chỉ một tấm ADC12. Trong một thử nghiệm khác, hai tấm ADC12 được anot hóa cứng cùng điều kiện và đo 24 điểm: độ cứng từ HV 147 đến 335, tức giá trị cao nhất gấp hơn hai lần giá trị thấp nhất (kết quả theo điều kiện của công ty đó).
Một số xưởng có thể anot hóa đen hoặc anot hóa cứng ADC12, nhưng đừng kỳ vọng ngoại quan hay tính năng như hợp kim gia công áp lực. Với chi tiết ngoại quan, hãy xét các cách hoàn thiện khác như sơn. Nếu chọn anot hóa, hãy thống nhất mẫu giới hạn (限度見本, gendo mihon) để xác định đạt và không đạt.
Nhóm 2000 và 7000: độ bền đi kèm điều kiện
Nhóm 2000 (họ duralumin) chứa nhiều đồng nên kém phù hợp với anot hóa. JIS H 8603 xếp nó vào Loại 2-(a) với yêu cầu độ cứng thấp hơn Loại 1 (tối thiểu HV 250). Nhóm 7000 là Loại 2-(b), tối thiểu HV 300, cũng thấp hơn Loại 1.
Nếu bạn cần các hợp kim này vì độ bền, hãy giả định rằng độ cứng và màu sau anot hóa sẽ không giống chi tiết nhóm 1000 hoặc 6000, và thống nhất yêu cầu tính năng với xưởng xử lý. Tránh anot hóa chi tiết còn gắn với kim loại khác, và tránh xử lý chung các hợp kim khác nhau trong một mẻ; cả hai đều làm độ dày và màu không đều.
Cách ghi (và đọc) ghi chú alumite trên bản vẽ
Nhiều sự cố anot hóa bắt đầu từ bản vẽ mơ hồ. Ghi chú chỉ có アルマイト処理 ("xử lý alumite") khiến xưởng không thể quyết định loại hay độ dày. Phần này chỉ nói những điểm riêng của alumite.
Ghi chú đầy đủ gồm những gì
Tối thiểu, ghi chú trên bản vẽ nên nêu các mục sau.
- Loại và tiêu chuẩn: JIS H 8601 cho alumite thường, JIS H 8603 cho alumite cứng
- Độ dày: cấp với JIS H 8601 (ví dụ AA10); giá trị kèm dung sai với JIS H 8603 (ví dụ 30 ±5 µm)
- Màu: trong suốt (không nhuộm), đen, hoặc với màu thì ghi số mẫu màu hay mẫu giới hạn
- Bịt lỗ: với màng cứng cần chống mài mòn, ghi rõ "không bịt lỗ"
- Kích thước: kích thước trên bản vẽ áp dụng trước hay sau xử lý
- Vùng xử lý: các mặt cần che, lỗ hoặc ren không xử lý
Hãy chỉ định thêm vị trí xưởng được phép kẹp chi tiết trên đồ gá (nơi chấp nhận để lại vết tiếp điện) để vết đó không nằm trên mặt ngoại quan.
Chính JIS H 8603 cũng liệt kê những nội dung đơn đặt hàng hoặc đặc tả gia công cần nêu: loại màng, vật liệu nền (thành phần và trạng thái nhiệt luyện), mặt quan trọng và vùng che, độ dày yêu cầu và dung sai, vị trí tiếp điện ưu tiên, và khi cần thì kích thước cùng dung sai trước và sau xử lý.
Viết bằng lời tiêu chuẩn, độ dày, màu, bịt lỗ, cơ sở kích thước và vùng xử lý.
2. Kích thước ghi trên bản vẽ là kích thước sau anot hóa
3. Che lỗ Ø20 H7 và ren M6 được chỉ bằng nét chấm gạch đậm; không xử lý
4. Điểm tiếp điện ở mặt sau
2. Màu theo mẫu giới hạn
3. Kích thước ghi trên bản vẽ là kích thước trước anot hóa
4. Che mặt bắt dây nối đất (phạm vi nét chấm gạch đậm) để giữ dẫn điện
Mọi chi tiết, kích thước và ghi chú đều là giả tưởng. Nếu công ty hoặc khách hàng có quy định vẽ riêng thì làm theo quy định đó.
Trước hay sau anot hóa: kích thước nào áp dụng?
Hãy quyết định theo trạng thái mà chức năng của chi tiết phải được đảm bảo. Kích thước ảnh hưởng đến lắp ghép và lắp ráp thường được đảm bảo trên sản phẩm hoàn chỉnh, nên ghi "sau xử lý" và bên gia công tính ngược ra kích thước trước xử lý.
Tuy nhiên, "sau xử lý" dễ khiến không rõ ai chịu trách nhiệm về kích thước, bên gia công hay xưởng xử lý. Có bản vẽ chỉ ghi các kích thước quan trọng là sau xử lý và để phần còn lại là trước xử lý. Cũng có bản vẽ chỉ định các kích thước gia công tinh sau khi anot hóa. Dù chọn cách nào, hãy thống nhất phân chia trách nhiệm với xưởng xử lý trước khi đặt hàng.
Che phủ, ren, lắp ghép và cạnh
Lỗ và ren thông thường cũng có màng, dù sâu trong lỗ màng mỏng hơn. Màng phủ cả đỉnh ren lẫn chân ren, làm đường kính trung bình của ren thay đổi, nên hãy cân nhắc che phủ các lỗ và ren có dung sai chặt. Một ví dụ từ xưởng xử lý: lỗ dung sai chặt và lỗ ta rô có lắp helical insert được bịt bằng nút cao su hoặc vít, còn mặt phẳng và mặt cong được che bằng băng dính hoặc sơn che.
Chi tiết không phải nhôm như helical insert bằng thép hoặc inox có thể bị hòa tan trong dung dịch tiền xử lý hoặc anot hóa, nên lắp helical insert sau khi anot hóa.
Cạnh cũng cần chú ý. Màng không hình thành đều trên cạnh sắc và dễ mẻ hoặc bong, vì vậy hãy làm vát hoặc bo phù hợp với độ dày màng. Giá trị khuyến nghị khác nhau giữa các xưởng và tài liệu, nên với màng cứng dày, hãy xác nhận ngay từ giai đoạn thiết kế.
Không anot hóa cụm đã lắp ráp. Dung dịch điện phân có thể đọng trong khe hở và ăn mòn sản phẩm, vì vậy lắp ráp sau khi anot hóa. Với lỗ tịt và lỗ ren, hãy làm sạch phoi và dầu kỹ trước khi gửi đi xử lý.
Kiểm tra: đo độ dày thế nào
Tiêu chuẩn Nhật quy định hai phương pháp đo độ dày: mặt cắt ngang dưới kính hiển vi (JIS H 8680-1) và dòng điện xoáy (JIS H 8680-2). Cắt mặt cắt là phá hủy chi tiết. Hãy thống nhất trước phương pháp kiểm tra sẽ dùng.
Checklist: trước khi báo giá hoặc anot hóa theo bản vẽ Nhật
Dùng danh sách này khi bản vẽ hoặc đơn đặt hàng của Nhật ghi alumite, dù bạn là bên mua, bên gia công hay xưởng xử lý.
- Loại: trong suốt, đen/màu (nhuộm), tạo màu điện phân hay cứng
- Tiêu chuẩn và phiên bản: JIS H 8601 (bản 1999 hay 2025?) hoặc JIS H 8603:1999
- Độ dày: cấp (AA10, v.v.) hoặc giá trị kèm dung sai (30 ±5 µm, v.v.)
- Màu: không nhuộm, đen, hoặc màu kèm số mẫu hay mẫu giới hạn
- Bịt lỗ: có hay không (đặc biệt với màng cứng)
- Kích thước: trước hay sau xử lý, và ai đảm bảo
- Che phủ: lỗ, ren, mặt nối đất và cách thể hiện trên bản vẽ
- Điểm tiếp điện: nơi được phép có vết đồ gá
- Hợp kim và trạng thái nhiệt luyện: ví dụ A6063-T5, ADC12
- Tiền xử lý: tạo mờ hay đánh bóng hóa học, kèm mẫu nếu có
- Dung dịch điện phân, nếu có chỉ định: axit sunfuric hay axit oxalic
- Tính năng yêu cầu và ứng dụng: mài mòn, nhiệt, cách điện, ngoài trời
- Kiểm tra: phương pháp đo độ dày (mặt cắt hay dòng điện xoáy) và số điểm đo
- Ký hiệu tắt: đã xác nhận với phía Nhật ý nghĩa của các mã không thuộc JIS (AA10-BK, HAA30)
- Tiêu chuẩn địa phương: nếu định xử lý theo MIL-A-8625 hoặc tiêu chuẩn khác, cần có xác nhận bằng văn bản của khách hàng Nhật
Mẫu câu hỏi gửi phía Nhật
Chỉnh các phần trong ngoặc vuông và gửi trước khi báo giá. Nếu không viết trực tiếp bằng tiếng Nhật hoặc tiếng Anh, hãy nhờ phiên dịch hoặc BrSE chuyển ngữ, giữ nguyên số hiệu tiêu chuẩn và ký hiệu.
Chủ đề: Yêu cầu anot hóa (alumite) của bản vẽ [số bản vẽ]
Chúng tôi đang xem xét bản vẽ [số bản vẽ], rev. [x]. Ghi chú xử lý bề mặt là "[ghi nguyên văn, ví dụ 硬質アルマイト 30μm]". Trước khi báo giá, xin anh/chị xác nhận các điểm sau:
1. Tiêu chuẩn và phiên bản áp dụng (JIS H 8601:1999 / :2025, hoặc JIS H 8603:1999)
2. Độ dày màng và dung sai, giá trị đó là tối thiểu hay danh nghĩa
3. Màu (không nhuộm / đen / khác) và có cung cấp mẫu giới hạn không
4. Có bịt lỗ hay không
5. Kích thước trên bản vẽ áp dụng trước hay sau anot hóa
6. Vùng cần che phủ và vị trí tiếp điện chấp nhận được
7. Phương pháp kiểm tra độ dày (dòng điện xoáy hay mặt cắt) và cỡ mẫu
8. Có chấp nhận xử lý theo [MIL-A-8625 Type II/III hoặc tiêu chuẩn địa phương] thay thế khôngXin cảm ơn.
Giới hạn của bài viết
- Các cấp của JIS H 8601, ứng dụng tham khảo và cách ghi ký hiệu trong bài lấy từ bản 1999. Bản 2025 có thể khác ở chi tiết; hãy kiểm tra tiêu chuẩn hiện hành.
- Phần đối chiếu với MIL-A-8625 chỉ là so sánh ở mức quy trình. Độ dày, phương pháp thử và tiêu chí chấp nhận khác nhau giữa hệ JIS và hệ MIL, nên không thể thay ghi chú JIS bằng ghi chú MIL nếu khách hàng chưa đồng ý.
- Về tiêu chuẩn Việt Nam, bài chỉ xác nhận TCVN 12152:2017 (thuật ngữ và định nghĩa về anot hóa nhôm, tương ứng ISO 7583:2013). Chưa xác nhận được TCVN nào tương ứng JIS H 8601 hoặc JIS H 8603; nếu cần dùng tiêu chuẩn quốc gia hay ISO thay thế, hãy hỏi nhà cung cấp và khách hàng.
- Tỷ lệ tăng kích thước (1/3 đến 1/2 độ dày) là con số tham khảo từ tài liệu công bố của các xưởng Nhật. Với dung sai chặt, hãy xác nhận bằng cách đo chi tiết thử.
- Đánh giá mức độ phù hợp của hợp kim là xu hướng chung. Kết quả phụ thuộc thiết bị và kinh nghiệm của xưởng xử lý.
- Cách vẽ khác nhau giữa các công ty và khách hàng. Nếu khách hàng có tiêu chuẩn vẽ riêng thì tiêu chuẩn đó được ưu tiên hơn các ví dụ trong bài.
Câu hỏi thường gặp
"Alumite" trên bản vẽ Nhật nghĩa là gì?
Alumite (アルマイト) là từ thông dụng trong tiếng Nhật chỉ anot hóa nhôm; tên chính thức là 陽極酸化処理 (yokyoku sanka shori). Đừng chỉ dựa vào từ này trên bản vẽ hay đơn hàng mà hãy ghi kèm số hiệu tiêu chuẩn như JIS H 8601 hoặc JIS H 8603.
Alumite cứng có giống anodizing cứng Type III không?
Hai bên là các quy trình tương đương nhưng không phải đặc tả thay thế được cho nhau. JIS H 8603 quy định độ cứng tối thiểu theo loại hợp kim nền và để độ dày cho bên đặt hàng và xưởng thỏa thuận, còn MIL-A-8625 Type III có yêu cầu riêng. Hãy có sự đồng ý của khách hàng trước khi thay cái này bằng cái kia.
Chi tiết thép hoặc inox có anot hóa được không?
Không. Anot hóa biến chính nhôm nền thành màng, nên không dùng được cho thép hay inox. Helical insert bằng thép hoặc inox còn nằm trong chi tiết nhôm cũng có thể bị hòa tan trong dung dịch tiền xử lý hoặc anot hóa.
Alumite đen có bị phai ngoài trời không?
Có thể. Phần lớn alumite đen được nhuộm bằng thuốc nhuộm hữu cơ, loại này phai do tia UV và nhiệt. Với chi tiết phải giữ màu ngoài trời, hãy cân nhắc tạo màu điện phân (ít phai dưới tia UV) hoặc màng kết hợp với sơn.
Đo độ dày màng anot hóa như thế nào?
Bằng mặt cắt ngang dưới kính hiển vi (JIS H 8680-1) hoặc bằng dòng điện xoáy (JIS H 8680-2). Cắt mặt cắt sẽ phá hủy chi tiết, nên hãy thống nhất phương pháp với xưởng xử lý trước khi đặt hàng.
Nguồn tham khảo
- JIS H 8601 (màng oxy hóa anot trên nhôm và hợp kim nhôm): Japanese Standards Association, JSA Webdesk (JIS H 8601:2025, sửa đổi 22/12/2025) (tiếng Nhật); kikakurui.com, nội dung bản 1999 (tiếng Nhật)
- JIS H 8603:1999 (màng anot hóa cứng trên nhôm và hợp kim nhôm): kikakurui.com, nội dung tiêu chuẩn (tiếng Nhật); JSA Webdesk (tiếng Nhật)
- JIS B 0001:2019 (bản vẽ kỹ thuật cơ khí, đường chỉ định đặc biệt): kikakurui.com (tiếng Nhật)
- TCVN 12152:2017 (Anot hóa nhôm và hợp kim nhôm, thuật ngữ và định nghĩa, tương ứng ISO 7583:2013): Thư viện Pháp luật
- ISO 10074:2021 (màng oxy hóa anot cứng trên nhôm và hợp kim nhôm): ISO
- Loại và cấp của MIL-A-8625: Aluminum Anodizers Council, "Military Specification MIL-A-8625"
- Phương pháp tạo màu và ứng dụng theo cấp: Japan Aluminium Association, "8. Surface Treatment" (tiếng Nhật)
- Cấu trúc màng và ảnh hưởng của nguyên tố hợp kim: Y. Tanaka, "Voltage and Current Control in Anodizing", Hyomen Gijutsu Vol. 68, No. 5 (2017) (tiếng Nhật)
- Cấu trúc màng, bịt lỗ, độ phù hợp của hợp kim, thay đổi kích thước, yêu cầu khi đặt hàng: Toei Denka Kogyo, "Alumite Textbook (Basic)" (tiếng Nhật)
- Định nghĩa, độ dày, bịt lỗ, kích thước của alumite cứng: Riken Alumite Kogyo, "Hard Anodic Oxide Coatings" (tiếng Nhật)
- Tạo màu điện phân và bịt lỗ: Sankyo Material, "Coatings (Alumite)" (tiếng Nhật)
- Thay đổi kích thước: FAQ của Sanwa Mekki Kogyo (tiếng Nhật); Sun Kogyo, "Dimensional Change from Plating and Anodizing" (tiếng Nhật)
- Dung sai lắp ghép và kích thước nhắm trước xử lý: Chuyên mục kỹ thuật của Nihon Shinkan (tiếng Nhật)
- Màng trong lỗ và ren, che phủ, helical insert: FAQ của Sanwa Mekki Kogyo (tiếng Nhật); FAQ của Ueda Alumite Kogyo (tiếng Nhật); Koike Techno (tiếng Nhật)
- Lệch màu nhóm 7000: FAQ của Sanwa Mekki Kogyo (tiếng Nhật)
- Cách ghi trong ngành: Sanwa Mekki Kogyo, "How is anodizing notated?" (tiếng Nhật)
- Lưu ý gia công theo hợp kim: Denka Himaku Kogyo (tiếng Nhật)
- Anot hóa ADC12: Silvec, "Anodizing for Aluminum Die Castings" (tiếng Nhật)
- Ví dụ độ dày và độ cứng của alumite cứng: Kasugai Alumite Kogyo (tiếng Nhật)
Bài gốc tiếng NhậtHướng dẫn này được biên soạn từ một bài viết của MONOSCOPE dành cho độc giả tại Nhật: アルマイトの種類と違い|白・黒・硬質の膜厚と寸法変化、図面指示
Về biên tập viên
 Biên tập viên MONOSCOPEFOUNDER & EDITOR
Khoảng mười năm làm việc tại một nhà sản xuất thiết bị nhà máy và một công ty kỹ thuật nhà máy, phụ trách đề xuất, thiết kế và chạy thử thiết bị, sau đó chuyển sang tiếp thị trực tuyến. Hiện là tư vấn web cho các nhà sản xuất B2B, giúp họ trình bày rõ sản phẩm và công nghệ. Có chứng chỉ quốc gia Nhật Bản về Quản lý năng lượng (Energy Manager) và Kỹ sư điện trưởng hạng ba.
Viết blog kỹ thuật từ năm 2017 (hơn 500 bài) và có kênh YouTube tiếng Nhật với khoảng 20.000 người đăng ký. Mỗi hướng dẫn được viết từ góc nhìn hiện trường Nhật Bản và đối chiếu với các tiêu chuẩn được trích dẫn.