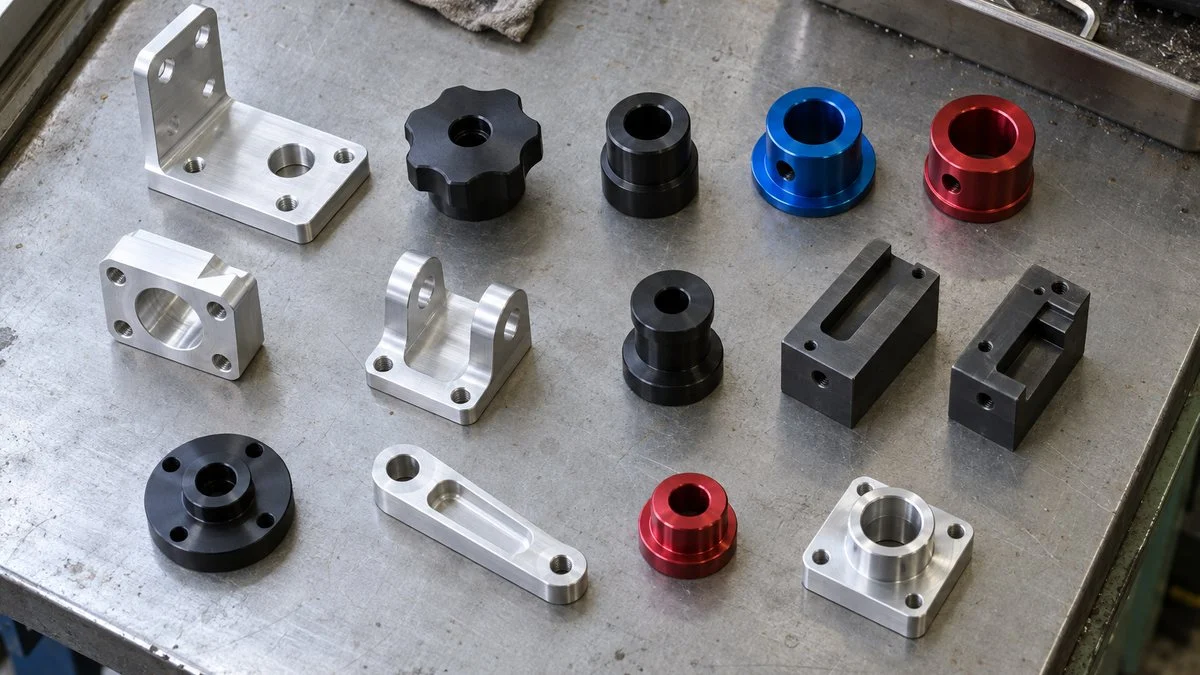
図面の表面処理欄に「白アルマイト」「黒アルマイト」「硬質アルマイト」と書けば、アルミ部品の仕上げを指示できます。ただし、種類と膜厚(膜の厚さ)しだいで、仕上がりだけでなく寸法も変わります。
アルマイトは、電気を使ってアルミニウムの表面を酸化させ、膜をつくる処理です。正式には陽極酸化処理と呼ばれ、できた膜は表面に乗るだけでなく、素材の内側にも食い込みます。合金の種類によって、色や硬さも変わります。
この記事では、白・カラー・黒・電解着色・硬質アルマイトの違いを比較表で先に示します。そのうえで、皮膜の仕組み、JISの等級と種類、寸法変化の計算、合金による違い、図面指示の書き方の順に整理します。
アルマイトの種類と違い
アルマイトは正式には陽極酸化処理と呼ばれ、できた皮膜を陽極酸化皮膜といいます。種類の呼び名は業界で統一されているわけではありませんが、実務では「普通アルマイト(白・カラー・黒など)」と「硬質アルマイト」の2つに大きく分かれます。
普通アルマイトは JIS H 8601、硬質アルマイトは JIS H 8603 で規定されています。白(クリア)、カラー、黒といった呼び分けは、主に色の付け方の違いです。まずは代表的な4つを並べて比べてみます。
色を付けるかどうかより先に、「耐摩耗が要るか」で普通と硬質に分かれます。
※◎○△は一般的な傾向(編集部整理)で、合金・膜厚・処理条件によって変わります。色の耐候性は日本アルミニウム協会・三協マテリアル・東榮電化工業の資料をもとに整理しました。
迷ったときは、次の順で考えると選びやすくなります。
- 摺動する・こすれる面があるなら硬質アルマイト。耐摩耗を優先し、寸法変化を前提に設計する
- 外観と防食が目的なら普通アルマイト。色が不要なら白、識別や反射防止が要るなら黒やカラー
- 屋外で色を長く保ちたいなら、染色より電解着色(または塗装との複合)を検討する
そのうえで、はめあい部やねじ部の寸法と、素材の合金がアルマイトに向いているかを確認します。この2点を後回しにすると、処理後に組み付かない、色がそろわないといった問題が起きやすくなります。以降の章で順に見ていきます。
アルマイトの仕組み|皮膜の構造と処理の流れ
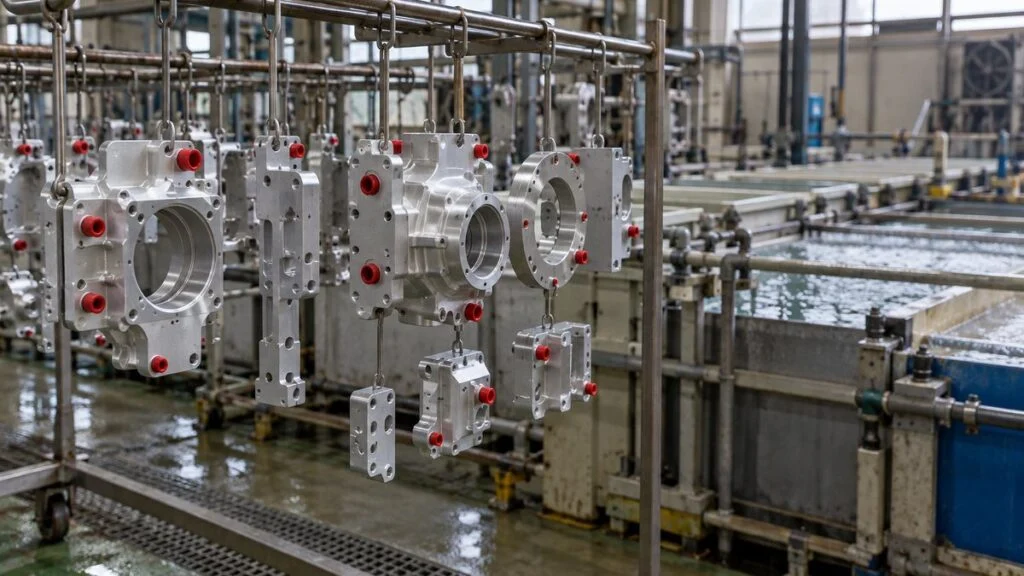
アルマイトは、アルミニウム部品を陽極(プラス極)にして電解液の中で電気を流し、表面に酸化アルミニウムの皮膜を成長させる処理です。電解液には主に10〜30%程度の希硫酸が使われます。
めっきが別の金属を表面に積み上げるのに対し、アルマイトはアルミニウム素地そのものが酸化して皮膜に変わる点が根本的に違います。めっきの種類や特徴はめっきの種類と違いで整理しています。
多孔質層とバリヤー層
硫酸などの電解液でつくったアルマイト皮膜は、二層構造になっています。素地に接する側に薄く緻密なバリヤー層があり、その上に細かい孔が無数に並んだ多孔質層(ポーラス層)が積み重なる形です。
多孔質層の孔(微細孔)の直径は数十ナノメートルほどで、孔の長さは皮膜の厚さとほぼ同じです。ただし底にバリヤー層があるため、孔が素地まで貫通しているわけではありません。
この孔に染料や金属を入れて色を付け、最後に孔を塞ぐのがアルマイトの基本的な考え方です。
素地の上に薄いバリヤー層、その上に微細孔が並ぶ多孔質層ができます。
※東榮電化工業「アルマイトの教科書 初級編」、表面技術 Vol.68 No.5(2017)の構造モデルをもとに模式化。寸法比は実際と異なります。
皮膜の厚さは、流した電気の量(電流と時間)でおおよそ決まります。一方でバリヤー層の厚さや孔の大きさは電圧に左右されます。処理業者が電流と電圧の両方を管理しているのはこのためです。
硫酸浴とシュウ酸浴
実用のアルマイトの多くは硫酸浴でつくられます。透明度が高く染色しやすいため、白・カラー・黒アルマイトの母体として最も一般的です。
シュウ酸浴でつくる皮膜は、皮膜そのものが黄色〜ゴールド系の色味を帯びるのが特徴です。硬質アルマイトの処理方法の一つとしても古くから使われています。図面や発注書で「硫酸アルマイト」「シュウ酸アルマイト」と電解液を指定する場合もあります。
封孔処理
封孔処理は、多孔質層の孔を塞いで皮膜を化学的に安定させる仕上げ工程です。耐食性を上げ、汚れの染み込みを防ぎ、染料を閉じ込める役割があります。方法には加圧蒸気封孔、沸騰水封孔、酢酸ニッケルなどの金属塩水溶液を使う封孔、低温封孔などがあります。
注意したいのは硬質アルマイトです。封孔すると耐摩耗性が大きく下がるため、耐摩耗性が目的なら封孔しないのが原則で、各種規格でもそう扱われています。
ただし未封孔の皮膜は汚れやすいので、外観も重視する部品では、耐摩耗性の低下を承知で封孔するかどうかを処理業者と決めます。
色を付ける工程は、陽極酸化のあと、封孔の前に入ります。
※工程は用途や処理業者によって異なります。東榮電化工業「アルマイトの教科書 初級編」をもとに編集部で整理。
処理には硫酸などの薬品と電解設備を使います。処理は専門の処理業者に依頼する前提で考え、社内で自己流に試すことは避けてください。
種類ごとの特徴と用途
ここからは、図1の4つを一つずつ見ていきます。同じ「アルマイト」でも、狙う性能と注意点はかなり違います。
白アルマイト(クリア)
白アルマイトは、着色せずに透明な皮膜をつくる処理で、クリアアルマイトとも呼ばれます。名前は「白」ですが白く塗るわけではなく、素地の銀白色がそのまま見える仕上がりになります。
目的は防食と傷つき防止、見た目を整えることです。皮膜は電気を通しにくいため、絶縁が必要な部品にも使われます。日用品や家電部品、屋内の建築部材から装置のカバー類まで、出番の多い種類です。
カラー・黒アルマイト(染色)
カラーアルマイトは、多孔質層の孔に染料を吸わせてから封孔する方法です。赤や青などの鮮やかな色が出せるため、部品の識別や製品のデザインに使われます。
黒アルマイトもこの染色による方法が一般的で、光の反射を抑えたい光学系の部品や装置の外装によく使われます。
弱点は色の耐久性です。有機染料は紫外線や熱に対する堅ろう度があまり高くないため、屋外や高温の環境では退色することがあります。日光堅ろう度に優れる無機染料による染色もあります。屋外で使う部品なら、次の電解着色も候補になります。
電解着色
電解着色は、陽極酸化のあとに金属塩を溶かした液の中でもう一度電解し、孔の奥に金属や金属化合物を析出させて色を付ける方法です。ステン色、ブロンズ、黒などの落ち着いた色調になります。
染色と違って紫外線で変退色しにくいため、アルミサッシなどの建材で広く使われてきました。建材ではさらに電着塗装を重ねた複合皮膜(JIS H 8602)も使われます。色のバリエーションは染色より少ないため、鮮やかな色が必要な部品には向きません。
硬質アルマイト
硬質アルマイトは、低温の電解浴や有機酸を加えた特殊な電解浴で処理し、通常より硬く厚い皮膜をつくる処理です。
JIS H 8603 では、2000系などを除く展伸材で皮膜硬さ HV400以上が求められ、アルミニウムの柔らかさを皮膜で補えるのが最大の特徴です。
膜厚は普通アルマイトより厚く、処理業者の資料にはいくつかの例があります。膜厚20〜40μm・硬さHV300〜400の皮膜を紹介する例(春日井アルマイト工業)や、30〜50μmで特性を最も発揮するとする例(理研アルマイト工業)です。
機械部品や搬送部品、自動車・航空機の部品など、こすれたり摩耗したりする部品に使われます。
色は合金によって灰色、黄褐色、灰黒色などに自然発色し、白アルマイトのような銀白色にはなりません。黒く染めた「硬質黒アルマイト」もあります。また製法上、皮膜に微細なクラックが入ることが知られており、曲げや変形が加わる部品では注意が必要です。
規格で見る違い|JIS H 8601の等級とJIS H 8603の種類
図面にアルマイトを指示するときの拠り所になるのが JIS です。硬質アルマイトの JIS H 8603 は1999年版が現行で、2023年10月20日に確認(内容を変えずに継続)されています。
一方、普通アルマイトの JIS H 8601 は2025年12月22日に改正され、現行は JIS H 8601:2025 です。
ISO 7599:2018 を基に技術的内容を変更して作成されており、JISマーク表示認証では2026年12月21日まで1999年版も適用できます。
この記事で紹介する JIS H 8601 の等級・用途の目安・呼び方は、本文を確認できた1999年版の規定です。2025年版で細部が変わっている可能性があるため、図面や仕様書に書く前に現行版の規格原文で確認してください。
2つの規格は、膜厚の決め方が違います。JIS H 8601(1999年版)は、等級記号で最低限の平均膜厚を指定します。これに対し JIS H 8603 には等級記号がなく、膜厚は受渡当事者間(発注者と処理業者)の取り決めで決めます。
普通アルマイトは「等級=膜厚」、硬質アルマイトは「種類=素材の合金」で区分します。
※上段の色付きは、JIS H 8601:1999 で主に屋外用途の目安とされる等級。JIS H 8601 は2025年12月に改正されており、現行版(2025年版)の内容は規格原文で確認してください。規格の表は転載せず要旨のみ示しています。
JIS H 8601:1999 の皮膜の呼び方は、皮膜の等級に、品質項目(耐食性・耐摩耗性・封孔度など)の記号を続ける形です。
受渡当事者間の協定で品質項目の記号を省略でき、その場合は規格の例示で「AA−15」のように等級だけになります。アルカリ耐食性の種別を指定する皮膜では、「AA−10−B」のように種別の記号が等級の後に付きます。
JIS H 8603 の5つの種類は、素材で決まります。
1種は2種に属するものを除く展伸材、2種-(a)は2000系、2種-(b)は7000系と、マグネシウムを2%以上含む5000系です。3種-(a)は銅2%未満またはケイ素8%未満の鋳造材、3種-(b)はそれ以外の鋳造材です。
求められる皮膜硬さは、1種がHV400以上、2種-(a)がHV250以上、2種-(b)がHV300以上です。3種-(a)はHV250以上で、3種-(b)は当事者間の協定です。
現場では「AA10-BK」(黒)や「HAA30」「HA50」(硬質)といった表記も見かけます。
これらはJISで定められた記号ではなく、処理業者や発注元ごとの慣用表記です。JIS H 8601:1999 の呼び方に色の記号はなく、JIS H 8603 には記号による呼び方の規定がありません。
三和メッキ工業も、「-BK」はJISにない慣例の表記としています。
社内では通じても取引先によっては解釈が分かれるため、図面では規格番号と膜厚、色を言葉で併記しておくと確実です。
寸法変化の目安と計算
アルマイトで最も誤解されやすいのが寸法です。めっきは膜厚の分だけ外側に積み上がりますが、アルマイトは素地が酸化して皮膜に変わるため、皮膜の一部は元の表面より内側に、残りが外側にできます。寸法が増えるのは外側に成長した分だけです。
寸法の増加量は膜厚そのものではなく、外側に成長した分です。
※模式図。内外の比率は処理業者の資料で幅があります(普通約1/3・硬質約1/2:東榮電化工業、硬質約1/2:理研アルマイト工業、約1/2:三和メッキ工業、約2/5:サン工業、硬質で約1:1:日本伸管)。
「膜厚の約1/2」は条件つきの目安
「寸法の増加量は膜厚の約1/2」という説明はよく見かけますが、処理業者の資料を並べると比率には幅があります。
東榮電化工業の資料は、普通アルマイトで膜厚の約1/3、硬質で約1/2としています。理研アルマイト工業は硬質で約1/2、三和メッキ工業は理論上は膜厚の半分が素材に浸透し、硬質も原理は同じとしています。サン工業のように約2/5とする例もあります。
比率が一定でないのは、合金の種類、電解液、温度や電流などの処理条件で皮膜の成長の仕方が変わるためです。電化皮膜工業も、2000系・5000系・6000系・7000系で変化量が違うと注意を促しています。
さらに化学研磨や化学梨地(艶消し)の前処理をすると、エッチングで素地が少し減る分も加わります。公差が厳しい部品は、試作で実測して比率を確かめるのが確実です。
計算してみる
外径なら寸法増加の2倍だけ太くなり、穴なら2倍だけ細くなります。図6の例1・例2は比率を仮定して計算した想定例、例3は処理業者の技術コラムに載っている計算例です。
直径・穴径は「片側の増加量×2」で変わります。
※例1・例2は架空の条件による想定例。例3は日本伸管の技術コラムの例(成長皮膜と浸透皮膜を約1:1とする前提)の数値で、編集部で検算。実際の比率は合金・処理条件で変わります。
例3のように、膜厚のばらつきは処理前の加工公差を狭める方向に効きます。
H7のような厳しいはめあいでは、処理前の加工だけで公差に収めるのが難しくなるため、マスキングで処理しないか、処理後に仕上げ加工する方法も検討します。
公差の基本は寸法公差と幾何公差の違いもあわせて確認してください。
もう一つ見落としやすいのが表面粗さです。アルマイト処理をすると表面は素地より粗くなる傾向があり、膜厚が厚いほど顕著になります。シール面や摺動面で粗さの指定がある場合は、処理後に満たせるかを処理業者に確認します。
合金による仕上がりの違い
アルマイトは素地そのものを酸化させるため、合金成分の影響を強く受けます。同じ条件で処理しても、合金が違えば色も硬さも膜厚も変わります。
番手ごとの強度や加工性の違いはアルミ合金の種類と番手の見方で扱っているので、ここではアルマイトとの相性に絞ります。
外観を重視するなら1000・5000・6000系、2000系と鋳物・ダイカストは条件つきです。
※「良好・可・困難」は東榮電化工業「アルマイトの教科書 初級編」の適性表の要旨、JIS H 8603の種類・硬さは同規格による。7000系の色むらは三和メッキ工業のFAQによる。一般的な傾向で、処理業者の技術によって結果は変わります。
ADC12など高シリコン合金は色がそろいにくい
ダイカストで多く使われるADC12は、ケイ素を9.6〜12%含みます。ケイ素の多い部分とアルミの多い部分で皮膜のでき方(成膜の速さ)が変わるため、膜厚のばらつきや色むらが出やすいのが難点です。
処理業者のシルベックは、自社の実測例として、ADC12の板1枚の中で膜厚が10〜15μmとばらついた例を紹介しています。
また、ADC12の板材2枚に同条件で硬質アルマイトをして計24点の硬さを測った例もあります。結果はHV147〜335と、倍以上ばらついたとしています(同社の条件での結果です)。
ADC12でも黒アルマイトや硬質アルマイトに対応する処理業者はありますが、展伸材と同じ外観や性能を前提にしないことが大切です。外観部品なら塗装など別の処理を含めて検討し、アルマイトを選ぶ場合は限度見本で合否の基準を決めておきます。
2000系・7000系は強度と引き換えに条件が厳しくなる
ジュラルミン系の2000系は、銅を多く含むためアルマイトの適性が下がります。JIS H 8603 でも2種-(a)として、1種より低い硬さ(HV250以上)が基準になっています。
7000系も2種-(b)で、1種より低いHV300以上が基準です。
強度が必要でこれらの合金を選ぶ場合は、アルマイト後の硬さや色が1000・6000系と同じにはならないことを前提に、要求性能を処理業者とすり合わせます。
異種金属と接合したままの部品や、異なる合金を同時にまとめて処理することも、膜厚や色がそろわない原因になるため避けるのが基本です。
図面指示の書き方
アルマイトの不具合の多くは、図面の指示があいまいなまま発注されたことから起きます。「アルマイト処理」とだけ書いた図面では、処理業者は種類も膜厚も決められません。
図面の基本的な読み方は機械図面の読み方でつまずく疑問で整理しているので、ここではアルマイト特有の書き方に絞ります。
図面に書く項目
最低限、次の項目は注記として書いておきます。
- 処理の種類と規格:普通アルマイトなら JIS H 8601、硬質なら JIS H 8603
- 膜厚:JIS H 8601 は等級(例:AA10)、JIS H 8603 は数値と許容差(例:30±5μm)
- 色:白(無着色)、黒、カラーなら色見本の番号や限度見本
- 封孔処理の有無:硬質で耐摩耗性が目的なら「封孔なし」と明記する
- 寸法の扱い:図示寸法が処理前か処理後か
- 処理範囲:マスキングする面、処理しない穴やねじ
あわせて、処理業者が治具で保持する接点の位置(跡が残ってもよい場所)を指定しておくと、外観面に接点跡が付くのを防げます。
JIS H 8603 も、発注書や加工仕様書に記載する事項を挙げています。皮膜の種類、素地の材質(成分・質別)、有効面とマスキング面の範囲、必要な皮膜厚さと許容範囲、好ましい接点の位置、必要な場合の処理前後の寸法と許容範囲などです。
規格・膜厚・色・封孔・寸法の扱い・処理範囲を、言葉で漏れなく書きます。
2. 図示寸法はアルマイト処理後の寸法とする
3. 太い一点鎖線で示す φ20H7 穴内面および M6 ねじ部はマスキングし、処理しない
4. 接点位置は裏面とする
2. 色は限度見本による
3. 図示寸法は処理前の寸法とする
4. アース取り付け面(太い一点鎖線の範囲)はマスキングし、導通を確保する
※部品・寸法・注記はすべて架空の想定例です。社内の図面規定や取引先の指定がある場合はそれに従ってください。
処理前の寸法か、処理後の寸法か
図示寸法を処理前とするか処理後とするかは、部品の機能を保証したい状態で決めるのが基本です。はめあいや組み付けに効く寸法は、完成品で保証したいので「処理後」とし、処理前の加工寸法は加工側で逆算する形が一般的です。
ただし「処理後」とすると、加工者と処理業者のどちらが寸法を保証するかがあいまいになりがちです。
重要な寸法だけ処理後と明記し、その他は処理前とする書き分けや、処理後に仕上げ加工する寸法を指定する方法もあります。どの方法でも、発注前に処理業者と責任範囲をそろえておくことが大切です。
マスキング・ねじ部・はめあい部・角部
穴やねじ部にも、基本的に皮膜は付きます(深い穴の奥には付きにくい)。ねじは山にも谷にも皮膜ができて有効径が変わるため、公差の厳しい穴やねじはマスキングを検討します。
処理業者の例では、寸法公差の厳しい穴やヘリサートの入ったタップ穴をゴム栓やねじでマスキングし、平面や曲面はシールやマスキング塗料で覆います。
なお、鉄やステンレスのヘリサートなどアルミ以外の金属部品を付けたまま処理すると、前処理や電解の液で溶けるおそれがあります。ヘリサートの挿入はアルマイト後に行うのが基本です。
角部にも配慮が要ります。鋭い角では皮膜が均一にできず、欠けや皮膜の欠落が起きやすいため、膜厚に応じた面取りやRを付けます。
推奨値は処理業者や参照する基準によって開きがあるため、硬質アルマイトのように膜厚が厚い場合は設計段階で確認しておきます。
組立品のまま処理するのも避けます。すき間に電解液が残って製品を侵食するおそれがあるため、組み立てはアルマイト後に行うのが基本です。止まり穴やねじ穴は、切粉や油分を十分に取り除いてから処理に出します。
発注時に処理業者へ伝えること
図面の注記に加えて、発注時には次の情報をそろえておくと、処理業者との行き違いが減ります。
- 素材の合金と質別(例:A6063-T5、ADC12)
- 性能や外観で重要な面(有効面)とマスキングの範囲
- 前処理の指定(艶消し、化学研磨など。見本があれば添付)
- 電解液の指定が必要な場合はその種類(硫酸、シュウ酸など)
- 要求性能(耐摩耗性、耐熱性、絶縁など)と用途
- 検査項目(膜厚の測定方法と測定数など)
膜厚の測定方法には、顕微鏡で断面を見る方法(JIS H 8680-1)と渦電流式の方法(JIS H 8680-2)があります。断面観察は部品を切断する破壊検査になるため、どちらで検査するかも事前に決めておきます。
まとめ
- アルマイトはアルミ素地を酸化させて皮膜に変える処理で、普通(白・カラー・黒・電解着色)と硬質に大きく分かれる
- 普通は JIS H 8601(1999年版では等級 AA3〜AA25)で膜厚を、硬質は JIS H 8603 で素材による種類と協定膜厚を指定する。JIS H 8601 は2025年12月に改正されたため、現行版で確認する
- 寸法の増加量は膜厚の約1/3〜1/2が目安で、合金・処理条件で変わる。厳しい公差は試作で実測する
- 2000系・7000系や ADC12 などは、硬さ・色・膜厚が1000・6000系と同じにはならない
- 図面には規格・膜厚・色・封孔の有無・処理前後の寸法・マスキング範囲を言葉で明記する
アルマイトは、種類の選択と図面の書き方しだいで仕上がりが大きく変わる処理です。表面処理全体の中での位置づけは表面処理の仕組みと基本原理、業界ごとの使われ方は表面処理の主な用途と導入事例もあわせてご覧ください。
出典
出典・参考資料(16件)を開く出典・参考資料を閉じる
- JIS H 8601 アルミニウム及びアルミニウム合金の陽極酸化皮膜:日本規格協会 JSA Webdesk(JIS H 8601:2025、2025年12月22日改正)、kikakurui.com(1999年版の規格本文の閲覧ページ)
- JIS H 8603:1999 アルミニウム及びアルミニウム合金の硬質陽極酸化皮膜:kikakurui.com(規格本文の閲覧ページ)、日本規格協会 JSA Webdesk
- JIS B 0001:2019 機械製図(特殊指定線):kikakurui.com
- 陽極酸化皮膜の着色方法と等級の用途:日本アルミニウム協会「8.表面処理」
- 皮膜の構造、合金元素の影響:田中義朗「アルマイトにおける電圧・電流制御」表面技術 Vol.68 No.5(2017)
- 皮膜の構造、封孔処理、合金の適性、寸法変化、発注時の指定事項:東榮電化工業「アルマイトの教科書 初級編」
- 硬質アルマイトの定義・膜厚・封孔・寸法:理研アルマイト工業「硬質陽極酸化皮膜(硬質アルマイト)」
- 電解着色・封孔処理:三協マテリアル「皮膜(アルマイト)」
- 寸法変化:三和メッキ工業「アルマイト処理後の寸法変化は?」、サン工業「めっきによる寸法変化(めっき、アルマイト編)」
- はめあい公差と処理前の狙い値:日本伸管「はめあい公差とアルマイト処理前の素材狙い値について」
- 穴・ねじ部への処理:三和メッキ工業「アルマイト加工(処理)は穴やネジ部などに処理がつくのか?」、植田アルマイト工業「マスキングは可能ですか?」、小池テクノ「鉄製のヘリサートを入れたままでは、アルマイト後に不具合が発生します」
- 7000系の色むら:三和メッキ工業「A7075へアルマイトした場合に色違いが発生するのは?」
- 業界の表記例:三和メッキ工業「アルマイト処理の表記は?」
- 加工時の注意点:電化皮膜工業「加工時の注意点など」
- ADC12のアルマイト:シルベック「アルミダイカスト用アルマイト」
- 硬質アルマイトの膜厚・硬さの例:春日井アルマイト工業「硬質アルマイト」
NEWSLETTER
選んだ職種・業種に合わせた記事を、週1回メールで
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
職種・業種を選んで登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›
コメント