Alumite = Eloxal? Typen, JIS H 8601/8603, Maßzunahme
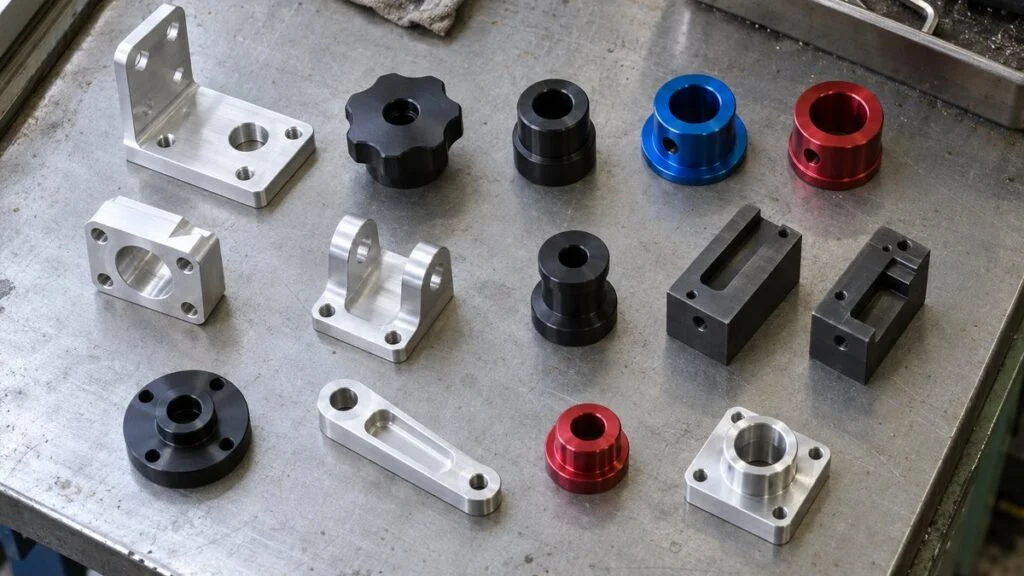
Auf einer japanischen Zeichnung für ein Aluminiumteil steht im Feld für die Oberflächenbehandlung zum Beispiel 白アルマイト, 黒アルマイト oder 硬質アルマイト 30μm. Alle drei sind Alumite (アルマイト, arumaito), das japanische Wort für Eloxal beziehungsweise Anodisieren. Die Vorsilbe nennt die Art: shiro (weiß, gemeint ist klar bzw. ungefärbt), kuro (schwarz) oder koshitsu (hart). Art und Schichtdicke bestimmen nicht nur das Aussehen, sondern auch die Maße des Teils.
Wenn Ihr Eloxalbetrieb nach DIN EN ISO 7599 und DIN EN ISO 10074 arbeitet, müssen Sie die japanische Angabe übersetzen, bevor Sie anfragen oder den Auftrag freigeben. Dieser Beitrag erklärt die einzelnen Alumite-Arten, die beiden JIS-Normen dahinter (JIS H 8601 und JIS H 8603), die Maßzunahme, den Einfluss der Legierung und eine vollständige Zeichnungsangabe. Am Ende finden Sie eine Checkliste und einen Anfragetext für die japanische Seite.
Inhalt
- Alumite-Begriffe auf japanischen Zeichnungen: Kurzübersicht
- Standard- oder Hart-Alumite: Was ist verlangt?
- So funktioniert das Anodisieren: Schichtaufbau und Prozessablauf
- Die Alumite-Arten im Einzelnen
- JIS H 8601 (Klassen) und JIS H 8603 (Arten) im Vergleich zu DIN EN ISO
- Wie stark ändert Eloxieren die Maße?
- Wie die Legierung das Ergebnis verändert
- Eloxal-Angaben auf Zeichnungen schreiben (und lesen)
- Checkliste: Vor Angebot oder Eloxieren nach einer japanischen Zeichnung
- Grenzen dieses Beitrags
- FAQ
- Quellen
Alumite-Begriffe auf japanischen Zeichnungen: Kurzübersicht
Die formale japanische Bezeichnung lautet 陽極酸化処理 (yokyoku sanka shori, „anodische Oxidationsbehandlung“), die Schicht heißt anodisch erzeugte Oxidschicht. Auf Zeichnungen und Bestellungen ist das kürzere Alumite üblich. Die Typbezeichnungen sind nicht branchenweit genormt, doch in der Praxis gibt es zwei Gruppen: Standard-Alumite (klar, farbig, schwarz und elektrolytisch gefärbt) und Hart-Alumite.
| Auf der Zeichnung | Romaji | Bedeutung | Nächste Entsprechung im deutschen Sprachgebrauch |
|---|---|---|---|
| アルマイト / 陽極酸化処理 | arumaito / yokyoku sanka shori | Anodisieren (Oberbegriff) | Eloxieren, Eloxal; dekorative und schützende Schichten: DIN EN ISO 7599 |
| 白アルマイト (クリアアルマイト) | shiro arumaito (kuria) | Klar (ungefärbt) anodisiert, meist in Schwefelsäure | Natur-Eloxal (vergleichbar) |
| 黒アルマイト / カラーアルマイト | kuro / karaa arumaito | Schwarz oder farbig, eingefärbt | Schwarz- bzw. Farbeloxal (vergleichbar) |
| 電解着色 | denkai chakushoku | Elektrolytische Färbung (Metall wird in den Poren abgeschieden) | Zweistufenverfahren / Elektrolytfärbung; mit dem Lieferanten klären |
| 硬質アルマイト | koshitsu arumaito | Hartanodisieren | Harteloxal, Hartanodisieren nach DIN EN ISO 10074 (vergleichbar) |
| 封孔処理 / 封孔なし | fuko shori / fuko nashi | Verdichten / nicht verdichtet | Verdichten (Sealing) / ohne Verdichten |
Standard-Alumite fällt unter JIS H 8601, Hart-Alumite unter JIS H 8603. Innerhalb des Standard-Alumite beschreiben die Namen klar, farbig und schwarz vor allem, wie die Schicht gefärbt wird. Die folgende Abbildung vergleicht die vier Hauptarten.
Die erste Frage lautet nicht „Welche Farbe?“, sondern „Wird Verschleißfestigkeit verlangt?“. Wenn ja, ist es Hart-Alumite.
Die Bewertungen sind allgemeine Tendenzen, zusammengestellt von MONOSCOPE; sie ändern sich mit Legierung, Schichtdicke und Prozessbedingungen. Die Farbbeständigkeit stützt sich auf Unterlagen der Japan Aluminium Association, von Sankyo Material und von Toei Denka Kogyo.
Standard- oder Hart-Alumite: Was ist verlangt?
Für Konstruktion und Einkauf zählen die folgenden Unterschiede.
| Standard-Alumite | Hart-Alumite | |
|---|---|---|
| Norm | JIS H 8601 | JIS H 8603 |
| Festlegung der Schichtdicke | Klasse (AA3–AA25) | Vereinbarung zwischen Besteller und Betrieb |
| Farbe | Klar, farbig, schwarz oder elektrolytisch gefärbt | Natürliches Grau bis Dunkelbraun |
| Verdichten | Normalerweise verdichtet | Bei Ziel Verschleißfestigkeit normalerweise nicht verdichtet |
| Maßzunahme (je Seite) | Etwa 1/3 der Schichtdicke (Beispiel Toei Denka Kogyo) | Etwa 1/2 der Schichtdicke (Faustregel) |
| Typische Wahl, wenn | Optik und Korrosionsschutz im Vordergrund stehen | die Fläche gleitet oder reibt |
Wenn Sie die Art wählen (oder prüfen, ob die Wahl der japanischen Konstrukteure plausibel ist), gehen Sie in dieser Reihenfolge vor:
- Gleitende oder reibende Fläche: Harteloxal. Die Verschleißfestigkeit hat Vorrang, und die Konstruktion muss die Maßänderung berücksichtigen.
- Optik und Korrosionsschutz: Standard-Eloxal. Klar, wenn keine Farbe nötig ist; schwarz oder farbig zur Kennzeichnung oder zur Verringerung der Reflexion.
- Farbe, die im Außenbereich halten muss: elektrolytische Färbung (oder eine Kombination mit Lack) statt Einfärben prüfen.
Danach prüfen Sie zwei Punkte: die Maße von Passungen und Gewinden und ob die Legierung zum Eloxieren geeignet ist. Wer das aufschiebt, riskiert Teile, die sich nach der Behandlung nicht mehr montieren lassen, oder Farben, die nicht zusammenpassen. Beides behandeln die folgenden Abschnitte.
So funktioniert das Anodisieren: Schichtaufbau und Prozessablauf
Beim Anodisieren wird das Aluminiumteil in einem Elektrolyten als Anode (Pluspol) geschaltet. Durch den Stromfluss wächst auf der Oberfläche eine Aluminiumoxidschicht. Als Elektrolyt dient meist verdünnte Schwefelsäure mit etwa 10–30 %.
Das unterscheidet das Verfahren grundlegend vom Galvanisieren. Beim Galvanisieren wird ein anderes Metall auf die Oberfläche aufgebaut, beim Anodisieren wird das Aluminium selbst in die Schicht umgewandelt.
Poröse Schicht und Sperrschicht
Eine Schicht aus Schwefelsäure oder einem ähnlichen Elektrolyten hat zwei Lagen. Am Metall liegt eine dünne, dichte Sperrschicht. Darauf sitzt die poröse Schicht mit feinen Poren.
Die Poren haben einen Durchmesser von einigen zehn Nanometern und reichen fast über die gesamte Schichtdicke. Weil die Sperrschicht sie am Grund verschließt, reichen die Poren nicht bis zum Grundwerkstoff. Das Grundprinzip von Alumite: Die Poren werden mit Farbstoff oder Metall gefüllt, um die Schicht zu färben, und danach verdichtet.
Auf dem Metall liegt eine dünne Sperrschicht, darüber die poröse Schicht mit feinen Poren.
Schema nach den Strukturmodellen im „Alumite-Lehrbuch (Grundlagen)“ von Toei Denka Kogyo und in Hyomen Gijutsu Bd. 68, Nr. 5 (2017). Nicht maßstäblich.
Die Schichtdicke hängt grob von der durchgeflossenen Ladungsmenge ab (Strom × Zeit), während Dicke der Sperrschicht und Porengröße von der Spannung abhängen. Deshalb überwachen die Betriebe Strom und Spannung.
Schwefelsäure- und Oxalsäure-Elektrolyt
Der größte Teil des Eloxierens erfolgt in Schwefelsäure. Die Schicht ist sehr transparent und lässt sich leicht einfärben; sie ist deshalb die übliche Basis für klares, farbiges und schwarzes Alumite.
Oxalsäure-Elektrolyte liefern eine Schicht mit eigener gelblicher bis goldfarbener Tönung. Sie werden seit Langem auch als eines der Verfahren zum Hartanodisieren genutzt. Manche japanischen Zeichnungen und Bestellungen nennen den Elektrolyten direkt: 硫酸アルマイト (ryusan arumaito, Schwefelsäure-Alumite) oder シュウ酸アルマイト (shusan arumaito, Oxalsäure-Alumite).
Verdichten (fuko shori)
Beim Verdichten (封孔処理, fuko shori) werden die Poren der porösen Schicht geschlossen, und die Schicht wird chemisch stabilisiert. Es verbessert die Korrosionsbeständigkeit, verhindert das Einziehen von Verschmutzungen und schließt den Farbstoff ein. Gängige Verfahren sind Druckdampf-Verdichten, Verdichten in kochendem Wasser, Verdichten in Metallsalzlösungen wie Nickelacetat und Kaltverdichten.
Harte Schichten sind die Ausnahme. Verdichten senkt die Verschleißfestigkeit deutlich, deshalb werden harte Schichten bei Ziel Verschleißfestigkeit normalerweise nicht verdichtet, und die Normen behandeln sie so. Unverdichtete Schichten verschmutzen jedoch leicht. Bei Teilen, bei denen auch die Optik zählt, entscheiden Sie mit dem Betrieb, ob Sie trotz geringerer Verschleißfestigkeit verdichten.
Das Färben folgt auf das Anodisieren und steht vor dem Verdichten.
Die Schritte unterscheiden sich je nach Anwendung und Betrieb. Von MONOSCOPE zusammengestellt nach dem „Alumite-Lehrbuch (Grundlagen)“ von Toei Denka Kogyo.
Beim Eloxieren kommen Schwefelsäure und andere Chemikalien sowie Elektrolyseanlagen zum Einsatz. Planen Sie die Vergabe an einen Fachbetrieb ein, und verzichten Sie auf improvisierte Versuche im eigenen Haus.
Die Alumite-Arten im Einzelnen
Die vier Arten aus Abbildung 1 tragen alle den Namen Alumite, haben aber unterschiedliche Leistungsziele und Vorsichtspunkte.
Klares Alumite (Natur-Eloxal, shiro arumaito)
„Weißes“ Alumite ist eine klare, ungefärbte Schicht, auch Clear-Alumite genannt. Trotz des Namens wird nichts weiß lackiert: Die silbrige Farbe des Grundwerkstoffs bleibt sichtbar.
Die Schicht schützt vor Korrosion und Kratzern und sorgt für ein gleichmäßiges Aussehen. Da sie Strom schlecht leitet, eignet sie sich auch für Teile, die isolieren müssen. Sie ist eine der häufigsten Arten und findet sich von Haushaltsgeräten und Gerätebauteilen über Bauteile im Innenbereich bis zu Gehäuseabdeckungen von Anlagen.
Farbiges und schwarzes Alumite (eingefärbt, kuro arumaito)
Farbiges Alumite entsteht, indem Farbstoff in die Poren der porösen Schicht einzieht und anschließend verdichtet wird. Damit lassen sich leuchtende Farben wie Rot und Blau erzeugen; man nutzt sie zur Teilekennzeichnung und im Produktdesign. Auch schwarzes Alumite wird meist so eingefärbt und ist verbreitet bei optischen Teilen mit geringer Reflexion und bei Gerätegehäusen.
Die Schwäche ist die Farbbeständigkeit. Organische Farbstoffe haben nur begrenzte Echtheit gegenüber UV-Strahlung und Wärme und können im Außenbereich oder bei hohen Temperaturen ausbleichen. Anorganische Farbstoffe mit besserer Lichtechtheit gibt es, doch für Außenteile lohnt sich auch ein Blick auf die elektrolytische Färbung.
Elektrolytische Färbung (denkai chakushoku)
Nach dem Anodisieren durchläuft das Teil eine zweite Elektrolyse in einer Metallsalzlösung. Metall oder Metallverbindungen scheiden sich tief in den Poren ab und färben die Schicht in zurückhaltenden Tönen wie Edelstahlgrau, Bronze und Schwarz.
Anders als eingefärbte Schichten sind diese Farben UV-beständig; deshalb werden sie seit Langem bei Bauteilen wie Aluminium-Fensterrahmen eingesetzt. Auch in Deutschland ist dieses Zweistufenverfahren für Außenanwendungen bekannt (z. B. die Bronzetöne C31–C35 in Ausschreibungen nach DIN 17611). In der Baubranche gibt es außerdem eine Verbundschicht mit elektrophoretisch aufgebrachtem Lack (JIS H 8602). Die Farbpalette ist kleiner als beim Einfärben; für leuchtende Farben eignet sich das Verfahren nicht.
Hart-Alumite (Harteloxal, koshitsu arumaito)
Beim Hart-Alumite wird in einem kalten Elektrolyten oder einem Spezialelektrolyten mit organischen Säuren eine härtere und dickere Schicht als beim normalen Eloxieren aufgebaut. JIS H 8603 verlangt bei den meisten Knetlegierungen eine Schichthärte von mindestens HV 400 (bei Legierungen der 2000er-Reihe und einigen anderen gelten niedrigere Grenzen). Der Hauptnutzen: Die Schicht gleicht die Weichheit des Aluminiums aus.
Die Schichten sind dicker als beim Standard-Alumite. Japanische Betriebe veröffentlichen unterschiedliche Beispiele: Ein Betrieb nennt Schichten von 20–40 µm bei einer Härte von HV 300–400 (Kasugai Alumite Kogyo), ein anderer gibt an, dass harte Schichten bei 30–50 µm am besten wirken (Riken Alumite Kogyo). Im deutschsprachigen Raum liegen übliche Werte für Harteloxal ähnlich im Bereich 25 bis 80 µm und mehr.
Typische Anwendungen sind reibende oder verschleißende Teile: Maschinenbauteile, Fördertechnik sowie Teile für Automobil und Luftfahrt. Die Eigenfarbe hängt von der Legierung ab (Grau, Gelbbraun, Graubraun bis Schwarzgrau) und erreicht nie die silbrige Optik von klarem Alumite.
Es gibt auch schwarz eingefärbtes Hart-Alumite. Beachten Sie außerdem: Harte Schichten enthalten herstellungsbedingt feine Risse. Bei Teilen, die gebogen oder verformt werden, ist deshalb Vorsicht geboten.
JIS H 8601 (Klassen) und JIS H 8603 (Arten) im Vergleich zu DIN EN ISO
Wenn Alumite auf einer Zeichnung gefordert wird, ist JIS die Bezugsnorm. JIS H 8603 (harte anodisch erzeugte Oxidschichten) liegt weiter in der Ausgabe von 1999 vor und wurde am 20. Oktober 2023 ohne Änderung bestätigt. Laut Vorwort wurde sie auf Grundlage von ISO 10074 (erste Ausgabe, 1994) ohne technische Änderung erstellt; ergänzt wurde eine Kennzeichnungsanforderung. Die aktuelle ISO-Ausgabe ist inzwischen ISO 10074:2021, Details können daher abweichen.
JIS H 8601 (anodisch erzeugte Oxidschichten) wurde am 22. Dezember 2025 überarbeitet; gültig ist JIS H 8601:2025. Sie beruht auf ISO 7599:2018 mit technischen Änderungen. Für die JIS-Zeichen-Zertifizierung darf die Ausgabe von 1999 noch bis zum 21. Dezember 2026 angewendet werden. Das europäische Gegenstück zu ISO 7599 ist DIN EN ISO 7599:2018 für dekorative und schützende Schichten auf Aluminium; wegen der technischen Änderungen sind JIS H 8601:2025 und DIN EN ISO 7599 nicht deckungsgleich.
Klassen, typische Anwendungen und Bezeichnungsformat von JIS H 8601 stammen im Folgenden aus der Ausgabe 1999, deren Text wir einsehen konnten. In der Ausgabe 2025 können Details anders sein; prüfen Sie daher vor dem Eintrag in eine Zeichnung oder Spezifikation die aktuelle Norm.
Beide Normen legen die Dicke unterschiedlich fest. JIS H 8601:1999 arbeitet mit einem Klassenzeichen, das die minimale mittlere Schichtdicke festlegt. JIS H 8603 kennt keine Klassenzeichen; Besteller und Betrieb vereinbaren die Dicke.
Standard-Alumite wird nach Klasse (Schichtdicke) eingeteilt, Hart-Alumite nach Art (Grundwerkstoff).
Die hervorgehobenen Klassen nennt JIS H 8601:1999 hauptsächlich für den Außenbereich. JIS H 8601 wurde im Dezember 2025 überarbeitet; prüfen Sie die aktuelle Ausgabe (2025). Die Tabellen der Normen sind zusammengefasst, nicht wiedergegeben.
Wie JIS-H-8601-Bezeichnungen geschrieben werden
Nach JIS H 8601:1999 besteht die Schichtbezeichnung aus der Schichtdickenklasse, gefolgt von Zeichen für Qualitätsmerkmale (Korrosionsbeständigkeit, Verschleißfestigkeit, Verdichtungsgrad usw.). Wenn Besteller und Betrieb zustimmen, entfallen die Qualitätszeichen, und es bleibt nur die Klasse, wie im Normbeispiel „AA-15“. Bei Schichten mit festgelegter Alkalibeständigkeit steht der Klassenbuchstabe hinter der Klasse, etwa „AA-10-B“.
Die fünf Arten nach JIS H 8603
Der Grundwerkstoff bestimmt die Art, und jede Art hat eine eigene Mindesthärte:
| JIS H 8603, Art | Grundwerkstoff | Mindesthärte |
|---|---|---|
| Art 1 (1種, 1-shu) | Knetlegierungen, die nicht zu Art 2 gehören | HV 400 |
| Art 2-(a) (2種-(a)) | Knetlegierungen der 2000er-Reihe | HV 250 |
| Art 2-(b) (2種-(b)) | 7000er-Reihe und 5000er-Reihe mit mindestens 2 % Mg | HV 300 |
| Art 3-(a) (3種-(a)) | Gusslegierungen mit weniger als 2 % Cu oder weniger als 8 % Si | HV 250 |
| Art 3-(b) (3種-(b)) | Übrige Gusslegierungen | Vereinbarung |
Betriebliche Kurzschreibweisen: AA10-BK, HAA30, HA50
Sie begegnen auch Angaben wie „AA10-BK“ (schwarz) oder „HAA30“ und „HA50“ (hart). Das sind keine JIS-Zeichen, sondern Gepflogenheiten einzelner Betriebe oder Kunden. JIS H 8601:1999 kennt kein Farbzeichen, und JIS H 8603 definiert überhaupt keine Kurzbezeichnung. Auch der japanische Betrieb Sanwa Mekki Kogyo beschreibt „-BK“ als übliche Schreibweise, die nicht in JIS steht.
Eine Kurzschreibweise, die in einem Unternehmen funktioniert, kann ein anderer Lieferant anders lesen. Schreiben Sie auf der Zeichnung Normnummer, Schichtdicke und Farbe im Klartext. Erhalten Sie eine Zeichnung nur mit Kürzel, fragen Sie die japanische Seite vor dem Angebot nach der Bedeutung.
Wie stark ändert Eloxieren die Maße?
Die Maße sind der am häufigsten missverstandene Punkt beim Eloxieren. Galvanische Schichten bauen ihre volle Dicke außen auf. Beim Anodisieren wird dagegen der Grundwerkstoff umgewandelt, sodass ein Teil der Schicht unterhalb der ursprünglichen Oberfläche entsteht und der Rest darüber wächst. Nur das Wachstum nach außen vergrößert das Maß.
Die Maßzunahme entspricht nur dem äußeren Anteil, nicht der vollen Schichtdicke.
Schema. Das Verhältnis innen zu außen schwankt in den Daten japanischer Betriebe: etwa 1/3 bei Standard- und 1/2 bei Hartschichten (Toei Denka Kogyo), etwa 1/2 bei Hartschichten (Riken Alumite Kogyo), etwa 1/2 (Sanwa Mekki Kogyo), etwa 2/5 (Sun Kogyo) und bei Hartschichten rund 1:1 innen zu außen (Nihon Shinkan).
„Die Hälfte der Schichtdicke“ ist eine Faustregel mit Bedingungen
Oft liest man, ein Teil wachse um etwa die halbe Schichtdicke. Vergleicht man jedoch die Daten der Betriebe, schwankt das Verhältnis. Toei Denka Kogyo nennt etwa 1/3 der Schichtdicke bei Standard- und etwa 1/2 bei Hart-Alumite. Riken Alumite Kogyo gibt etwa 1/2 für Hartschichten an. Sanwa Mekki Kogyo erklärt, theoretisch dringe die halbe Dicke in das Metall ein, das gelte im Prinzip auch für Hartschichten. Sun Kogyo nennt etwa 2/5. Auch deutschsprachige Quellen nennen für Standardverfahren etwa 50 % der Gesamtschichtdicke.
Das Verhältnis ist nicht fest, weil das Schichtwachstum von Legierung, Elektrolyt und Prozessbedingungen wie Temperatur und Strom abhängt. Der Betrieb Denka Himaku Kogyo weist darauf hin, dass die Änderung bei den Reihen 2000, 5000, 6000 und 7000 unterschiedlich ausfällt.
Chemisches Glänzen oder chemisches Mattbeizen in der Vorbehandlung trägt zudem etwas Grundwerkstoff ab. Bei Teilen mit engen Toleranzen sollten Sie an Mustern nachmessen, um das tatsächliche Verhältnis zu bestätigen.
Rechenbeispiele
Ein Außendurchmesser wächst um das Doppelte der Zunahme je Seite, eine Bohrung wird um das Doppelte kleiner. Beispiel 1 und 2 unterstellen ein Verhältnis und sind fiktiv. Beispiel 3 stammt aus einer technischen Kolumne eines japanischen Betriebs.
Durchmesser ändern sich um das Doppelte der Zunahme je Seite.
Beispiel 1 und 2 beruhen auf fiktiven Bedingungen. Beispiel 3 verwendet Zahlen aus einer technischen Kolumne von Nihon Shinkan (die ein etwa gleich großes Wachstum nach außen und nach innen annimmt), von MONOSCOPE nachgerechnet. Die tatsächlichen Verhältnisse hängen von Legierung und Prozess ab.
Wie Beispiel 3 zeigt, verengt die Streuung der Schichtdicke die Fertigungstoleranz vor der Behandlung. Bei engen Passungen wie H7 lässt sich die Toleranz durch die Bearbeitung allein womöglich nicht halten. Dann können Sie das Maß abdecken, sodass es unbehandelt bleibt, oder nach dem Eloxieren fertig bearbeiten. Auch deutsche Lohnfertiger weisen darauf hin, dass H7-Bohrungen vor dem Eloxieren um die Schichtdicke aufgerieben werden müssen. Zu den Allgemeintoleranzen auf japanischen Zeichnungen siehe die Gegenüberstellung von JIS B 0405 und ISO 2768.
Leicht übersehen wird die Oberflächenrauheit. Durch das Eloxieren wird die Oberfläche tendenziell rauer als der blanke Werkstoff, und zwar umso mehr, je dicker die Schicht ist. Gilt für eine Dicht- oder Gleitfläche eine Rauheitsforderung, fragen Sie den Betrieb, ob sie nach der Behandlung noch einzuhalten ist.
Wie die Legierung das Ergebnis verändert
Beim Anodisieren wird der Grundwerkstoff selbst oxidiert; Legierungselemente haben daher starken Einfluss. Unter gleichen Bedingungen führt eine andere Legierung zu anderer Farbe, Härte und Schichtdicke. Japanische Zeichnungen verwenden JIS-Legierungsbezeichnungen wie A5052 und A6061; deren Entsprechungen nach EN AW und Werkstoffnummer finden Sie im Beitrag zu den JIS-Aluminiumbezeichnungen (die Zuordnung ist näherungsweise, Zusammensetzung beim Lieferanten prüfen). Hier geht es nur darum, wie sich die Legierungsfamilien eloxieren lassen.
Für die Optik eignen sich die Reihen 1000, 5000 und 6000; die 2000er-Reihe und Guss sind nur unter Bedingungen geeignet.
„Sehr gut / gut / ausreichend / schwierig“ fasst die Eignungstabelle im „Alumite-Lehrbuch (Grundlagen)“ von Toei Denka Kogyo zusammen; Arten und Härten nach JIS H 8603 stammen aus der Norm; die Farbabweichung bei der 7000er-Reihe aus einer FAQ von Sanwa Mekki Kogyo. Es sind allgemeine Tendenzen; das Ergebnis hängt vom Betrieb ab.
ADC12 und andere siliziumreiche Legierungen: ungleichmäßige Farbe
ADC12, eine in Japan verbreitete Druckgusslegierung (nahe an EN AC-46000 / AlSi9Cu3(Fe); Zusammensetzung beim Lieferanten prüfen), enthält 9,6–12 % Silizium. Siliziumreiche und aluminiumreiche Bereiche bilden die Schicht unterschiedlich schnell; typische Probleme sind daher ungleichmäßige Schichtdicke und fleckige Farbe.
Der japanische Betrieb Silvec berichtet aus eigenen Messungen von Schichtdicken zwischen 10 und 15 µm auf einer einzigen ADC12-Platte. In einem weiteren Versuch wurden zwei ADC12-Platten unter gleichen Bedingungen hartanodisiert und 24 Punkte gemessen: Die Härte reichte von HV 147 bis 335, der höchste Wert lag also mehr als doppelt so hoch wie der niedrigste (Ergebnisse unter den Bedingungen dieses Betriebs).
Manche Betriebe können ADC12 schwarz oder hart eloxieren, doch erwarten Sie nicht dieselbe Optik oder Leistung wie bei Knetlegierungen. Für Sichtteile ziehen Sie andere Oberflächen wie Lackieren in Betracht. Entscheiden Sie sich für Eloxal, legen Sie mit Grenzmustern (限度見本, gendo mihon) fest, was als Gut und was als Schlecht gilt.
2000er- und 7000er-Reihe: Festigkeit mit Auflagen
Die 2000er-Reihe (Duralumin-Familie) enthält viel Kupfer und ist dadurch weniger zum Eloxieren geeignet. JIS H 8603 ordnet sie als Art 2-(a) ein, mit niedrigerer Härteanforderung als Art 1 (mind. HV 250). Die 7000er-Reihe ist Art 2-(b) mit mind. HV 300, ebenfalls unter Art 1.
Brauchen Sie diese Legierungen wegen der Festigkeit, gehen Sie davon aus, dass Härte und Farbe nach dem Eloxieren nicht denen der 1000er- und 6000er-Reihe entsprechen, und stimmen Sie die geforderte Leistung mit dem Betrieb ab. Teile, die noch mit anderen Metallen verbunden sind, und verschiedene Legierungen in einer Charge sollten Sie nicht gemeinsam eloxieren; beides führt zu ungleichmäßiger Schichtdicke und Farbe.
Eloxal-Angaben auf Zeichnungen schreiben (und lesen)
Viele Eloxalprobleme beginnen mit einer unklaren Zeichnung. Steht dort nur アルマイト処理 („Alumite-Behandlung“), kann der Betrieb weder Art noch Schichtdicke bestimmen. Die Grundlagen zum Lesen japanischer Zeichnungen (JIS B 0001) finden Sie in einem eigenen Beitrag; hier geht es nur um das, was für Alumite spezifisch ist.
Was eine vollständige Angabe enthält
Mindestens sollte der Hinweis auf der Zeichnung Folgendes nennen:
- Art und Norm: JIS H 8601 für Standard-Alumite, JIS H 8603 für hartes
- Schichtdicke: bei JIS H 8601 eine Klasse (z. B. AA10), bei JIS H 8603 ein Wert mit Toleranz (z. B. 30 ±5 µm)
- Farbe: klar (ungefärbt), schwarz oder bei Farben eine Farbmusternummer bzw. ein Grenzmuster
- Verdichten: Bei harten Schichten mit Ziel Verschleißfestigkeit „nicht verdichtet“ angeben
- Maße: ob die Zeichnungsmaße vor oder nach dem Eloxieren gelten
- Behandlungsbereich: abzudeckende Flächen, unbehandelte Bohrungen oder Gewinde
Legen Sie außerdem fest, wo der Betrieb das Teil am Gestell kontaktieren darf (wo Kontaktmarken zulässig sind), damit keine Marken auf Sichtflächen entstehen.
JIS H 8603 selbst nennt, was die Bestellung oder Arbeitsspezifikation enthalten soll: Schichtart, Grundwerkstoff (Zusammensetzung und Zustand), wichtige Flächen und abgedeckte Bereiche, geforderte Schichtdicke mit Toleranz, bevorzugte Kontaktstellen und gegebenenfalls Maße und Toleranzen vor und nach der Behandlung.
Norm, Schichtdicke, Farbe, Verdichten, Maßbezug und Behandlungsbereich im Klartext angeben.
2. Dargestellte Maße gelten nach dem Eloxieren
3. Ø20-H7-Bohrung und M6-Gewinde, mit breiter Strichpunktlinie gekennzeichnet, abdecken; nicht behandeln
4. Kontaktstellen auf der Rückseite
2. Farbe nach Grenzmuster
3. Dargestellte Maße gelten vor dem Eloxieren
4. Erdungsfläche (Bereich der breiten Strichpunktlinie) abdecken, damit sie leitfähig bleibt
Alle Teile, Maße und Hinweise sind fiktiv. Gibt es eine interne Zeichnungsrichtlinie oder eine Vorgabe des Kunden, gilt diese.
Vor oder nach dem Eloxieren: Welche Maße gelten?
Entscheiden Sie danach, in welchem Zustand die Funktion des Teils gewährleistet sein muss. Maße, die Passungen und Montage betreffen, werden meist am fertigen Teil garantiert und deshalb als „nach der Behandlung“ angegeben; die Fertigung rechnet auf das Maß vor der Behandlung zurück.
„Nach der Behandlung“ lässt jedoch oft offen, ob die Fertigung oder der Eloxalbetrieb für das Maß verantwortlich ist. Manche Zeichnungen markieren nur kritische Maße als „nach der Behandlung“ und lassen den Rest vor der Behandlung gelten. Andere legen Maße fest, die nach dem Eloxieren fertig bearbeitet werden. Klären Sie bei jeder Variante vor der Bestellung mit dem Betrieb, wer wofür verantwortlich ist.
Abdecken, Gewinde, Passungen und Kanten
Bohrungen und Gewinde werden normalerweise mit beschichtet, tief in Bohrungen allerdings dünner. Bei Gewinden wachsen Schichten auf Flanken und im Gewindegrund, was den Flankendurchmesser verändert; erwägen Sie daher, Bohrungen und Gewinde mit engen Toleranzen abzudecken. Ein Betrieb nennt als Beispiel: Bohrungen mit engen Toleranzen und Gewindebohrungen mit Gewindeeinsätzen werden mit Gummistopfen oder Schrauben verschlossen, ebene oder gekrümmte Flächen mit Abdeckband oder Abdecklack.
Teile aus anderen Metallen als Aluminium, etwa Gewindeeinsätze (Helicoil-Typ) aus Stahl oder Edelstahl, können sich in den Lösungen der Vorbehandlung oder des Eloxierens auflösen. Setzen Sie Gewindeeinsätze deshalb erst nach dem Eloxieren ein.
Auch Kanten brauchen Aufmerksamkeit. An scharfen Kanten bildet sich die Schicht ungleichmäßig und neigt zum Absplittern oder Abplatzen; sehen Sie je nach Schichtdicke eine Fase oder einen Radius vor. Empfohlene Werte unterscheiden sich je nach Betrieb und Quelle, bei dicken Hartschichten klären Sie sie daher schon in der Konstruktion.
Eloxieren Sie keine Baugruppen. In Spalten kann Elektrolyt zurückbleiben und das Teil angreifen, deshalb wird erst nach dem Eloxieren montiert. Sacklöcher und Gewindebohrungen müssen vor der Behandlung von Spänen und Öl gründlich gereinigt sein.
Prüfung: Wie die Schichtdicke gemessen wird
Japanische Normen kennen zwei Messverfahren: die mikroskopische Messung am Querschliff (JIS H 8680-1) und das Wirbelstromverfahren (JIS H 8680-2). In Deutschland sind dafür vor allem DIN EN ISO 2360 (Wirbelstrom) und DIN EN ISO 1463 (Querschliff) gebräuchlich; ob die Verfahren inhaltlich übereinstimmen, klären Sie mit dem Betrieb. Der Querschliff zerstört das Teil. Legen Sie vorab fest, mit welchem Verfahren geprüft wird.
Checkliste: Vor Angebot oder Eloxieren nach einer japanischen Zeichnung
Nutzen Sie diese Liste, wenn eine japanische Zeichnung oder Bestellung Alumite fordert, ob Sie nun Besteller, Zerspaner oder Eloxalbetrieb sind.
- Art: klar, schwarz/farbig (eingefärbt), elektrolytisch gefärbt oder hart
- Norm und Ausgabe: JIS H 8601 (Ausgabe 1999 oder 2025?) oder JIS H 8603:1999
- Schichtdicke: Klasse (AA10 usw.) oder Wert mit Toleranz (30 ±5 µm usw.)
- Farbe: ungefärbt, schwarz oder Farbe mit Musternummer bzw. Grenzmuster
- Verdichten: verdichtet oder nicht (besonders bei harten Schichten)
- Maße: vor oder nach der Behandlung, und wer sie gewährleistet
- Abdecken: Bohrungen, Gewinde, Erdungsflächen und ihre Kennzeichnung auf der Zeichnung
- Kontaktstellen: wo Gestellmarken erlaubt sind
- Legierung und Zustand: z. B. A6063-T5, ADC12 (mit EN-AW-/EN-AC-Bezeichnung im Auftrag)
- Vorbehandlung: mattiert oder chemisch geglänzt, mit Muster, falls vorhanden
- Elektrolyt, falls vorgegeben: Schwefel- oder Oxalsäure
- Geforderte Leistung und Einsatz: Verschleiß, Wärme, Isolation, Außenbewitterung
- Prüfung: Messverfahren (Querschliff oder Wirbelstrom) und Anzahl der Messungen
- Kurzschreibweise: Bedeutung nicht-JIS-konformer Kürzel (AA10-BK, HAA30) mit der japanischen Seite geklärt
- Abweichende Norm: Wenn Sie nach DIN EN ISO 7599 / 10074 (oder MIL-A-8625) statt JIS arbeiten wollen, schriftliche Zustimmung des japanischen Kunden
Anfragetext an die japanische Seite
Passen Sie die Teile in eckigen Klammern an und senden Sie den Text vor dem Angebot:
Betreff: Anforderungen an Alumite (Eloxal) für Zeichnung [Zeichnungsnummer]
wir prüfen derzeit die Zeichnung [Zeichnungsnummer], Index [x]. Der Hinweis zur Oberflächenbehandlung lautet „[Hinweis im Originalwortlaut, z. B. 硬質アルマイト 30μm]“. Bitte bestätigen Sie uns vor dem Angebot Folgendes:
1. Anzuwendende Norm und Ausgabe (JIS H 8601:1999 / :2025 oder JIS H 8603:1999)
2. Schichtdicke und Toleranz; handelt es sich um einen Mindest- oder einen Nennwert?
3. Farbe (ungefärbt / schwarz / andere) und ob ein Grenzmuster bereitgestellt wird
4. Verdichtet oder nicht verdichtet
5. Gelten die dargestellten Maße vor oder nach dem Eloxieren?
6. Abzudeckende Bereiche und zulässige Kontaktstellen
7. Prüfverfahren für die Schichtdicke (Wirbelstrom oder Querschliff) und Stichprobenumfang
8. Ist eine Fertigung nach [DIN EN ISO 7599 / DIN EN ISO 10074 bzw. MIL-A-8625 Typ II/III oder anderer Norm] als Alternative zulässig?Vielen Dank.
Grenzen dieses Beitrags
- Klassen, typische Anwendungen und Bezeichnungsformat von JIS H 8601 stammen aus der Ausgabe 1999. Die Ausgabe 2025 kann im Detail abweichen; prüfen Sie die aktuelle Norm.
- Die Zuordnung zu DIN EN ISO 7599, DIN EN ISO 10074 und MIL-A-8625 ist ein Vergleich auf Verfahrensebene. Schichtdicke, Prüfung und Abnahmekriterien unterscheiden sich; eine JIS-Angabe lässt sich ohne Zustimmung des Kunden nicht durch eine andere Normangabe ersetzen.
- Die Zuordnung der Legierungsbezeichnungen (JIS ↔ EN AW / EN AC) ist näherungsweise. Die genaue Zusammensetzung klären Sie mit dem Lieferanten.
- Die Wachstumsverhältnisse (1/3 bis 1/2 der Schichtdicke) sind Faustregeln aus veröffentlichten Daten japanischer Betriebe. Bei engen Toleranzen bestätigen Sie sie durch Messung an Mustern.
- Die Eignungsbewertungen der Legierungen sind allgemeine Tendenzen. Das Ergebnis hängt von Anlagen und Know-how des Betriebs ab.
- Zeichnungskonventionen unterscheiden sich zwischen Unternehmen und Kunden. Hat der Kunde eine eigene Zeichnungsrichtlinie, hat sie Vorrang vor den Beispielen hier.
FAQ
Was bedeutet „Alumite“ auf einer japanischen Zeichnung?
Alumite (アルマイト) ist das gebräuchliche japanische Wort für das Anodisieren von Aluminium, also Eloxal; die formale Bezeichnung ist 陽極酸化処理 (yokyoku sanka shori). Verlassen Sie sich in Zeichnungen und Bestellungen nicht auf das Wort allein, sondern ergänzen Sie die Normnummer, etwa JIS H 8601 oder JIS H 8603.
Ist Hart-Alumite dasselbe wie Harteloxal nach DIN EN ISO 10074?
Es sind vergleichbare Verfahren, aber keine austauschbaren Spezifikationen. JIS H 8603 beruht auf der ersten Ausgabe von ISO 10074 (1994) ohne technische Änderung, aktuell gilt jedoch ISO 10074:2021. Die Schichtdicke vereinbaren Besteller und Betrieb; holen Sie vor dem Ersatz einer Norm durch eine andere die Zustimmung des Kunden ein.
Lassen sich Teile aus Stahl oder Edelstahl eloxieren?
Nein. Beim Anodisieren wird das Aluminium selbst in die Schicht umgewandelt; auf Stahl oder Edelstahl funktioniert das nicht. Gewindeeinsätze aus Stahl oder Edelstahl, die in einem Aluminiumteil bleiben, können sich zudem in den Lösungen der Vorbehandlung oder des Eloxierens auflösen.
Bleicht schwarzes Eloxal im Außenbereich aus?
Das kann passieren. Schwarzes Alumite wird meist mit organischen Farbstoffen eingefärbt, die unter UV und Wärme ausbleichen. Soll ein Teil im Außenbereich farbstabil bleiben, prüfen Sie die elektrolytische Färbung, die UV-beständig ist, oder eine Verbundschicht mit Lack.
Wie wird die Dicke einer Eloxalschicht gemessen?
Mikroskopisch am Querschliff (JIS H 8680-1) oder im Wirbelstromverfahren (JIS H 8680-2). In Deutschland sind dafür DIN EN ISO 1463 und DIN EN ISO 2360 üblich. Der Querschliff zerstört das Teil; stimmen Sie das Verfahren vor der Bestellung mit dem Betrieb ab.
Quellen
- JIS H 8601 (anodische Oxidschichten auf Aluminium und Aluminiumlegierungen): Japanese Standards Association, JSA Webdesk (JIS H 8601:2025, überarbeitet am 22. Dezember 2025) (Japanisch); kikakurui.com, Text der Ausgabe 1999 (Japanisch)
- JIS H 8603:1999 (harte anodische Oxidschichten auf Aluminium und Aluminiumlegierungen): kikakurui.com, Normtext (Japanisch); JSA Webdesk (Japanisch)
- JIS B 0001:2019 (Technische Zeichnungen für den Maschinenbau, Linie für besondere Angaben): kikakurui.com (Japanisch)
- DIN EN ISO 7599:2018 (Anodisieren von Aluminium und Aluminiumlegierungen – dekorative und schützende anodisch erzeugte Oxidschichten): ANSI Webstore, Normbeschreibung
- ISO 10074:2021 (harte anodisch erzeugte Oxidschichten auf Aluminium und Aluminiumlegierungen): ISO
- MIL-A-8625, Typen und Klassen: Aluminum Anodizers Council, „Military Specification MIL-A-8625“
- Harteloxal, Maßerhöhung, Schichtdicken im deutschsprachigen Raum: Wikipedia, „Harteloxal“; TOSOMA, „Eloxieren von Aluminium im Maschinenbau“
- Färbemethoden und Verwendung der Klassen: Japan Aluminium Association, „8. Oberflächenbehandlung“ (Japanisch)
- Schichtaufbau und Einfluss der Legierungselemente: Y. Tanaka, „Spannungs- und Stromregelung beim Anodisieren“, Hyomen Gijutsu Bd. 68, Nr. 5 (2017) (Japanisch)
- Schichtaufbau, Verdichten, Legierungseignung, Maßänderung, Bestellangaben: Toei Denka Kogyo, „Alumite-Lehrbuch (Grundlagen)“ (Japanisch)
- Definition, Schichtdicke, Verdichten und Maße beim Hartanodisieren: Riken Alumite Kogyo, „Harte anodische Oxidschichten“ (Japanisch)
- Elektrolytische Färbung und Verdichten: Sankyo Material, „Schichten (Alumite)“ (Japanisch)
- Maßänderung: Sanwa Mekki Kogyo, FAQ (Japanisch); Sun Kogyo, „Maßänderung durch Galvanik und Eloxal“ (Japanisch)
- Passungstoleranzen und Zielmaße vor der Behandlung: Nihon Shinkan, Technische Kolumne (Japanisch)
- Schichten in Bohrungen und Gewinden, Abdecken, Gewindeeinsätze: Sanwa Mekki Kogyo, FAQ (Japanisch); Ueda Alumite Kogyo, FAQ (Japanisch); Koike Techno (Japanisch)
- Farbabweichung bei der 7000er-Reihe: Sanwa Mekki Kogyo, FAQ (Japanisch)
- Schreibweisen in der Branche: Sanwa Mekki Kogyo, „Wie wird Alumite-Behandlung notiert?“ (Japanisch)
- Hinweise zur Bearbeitung je Legierung: Denka Himaku Kogyo (Japanisch)
- Eloxieren von ADC12: Silvec, „Alumite für Aluminium-Druckguss“ (Japanisch)
- Beispiele für Dicke und Härte von Hartschichten: Kasugai Alumite Kogyo (Japanisch)
Originalartikel auf JapanischDieser Leitfaden beruht auf einem MONOSCOPE-Artikel für Leser in Japan: アルマイトの種類と違い|白・黒・硬質の膜厚と寸法変化、図面指示
Über die Redaktion
 MONOSCOPE-RedaktionFOUNDER & EDITOR
Rund zehn Jahre bei einem Anlagenhersteller und einem Anlagenbauunternehmen in Angebot, Konstruktion und Inbetriebnahme von Anlagen tätig, danach Wechsel ins Online-Marketing. Berät heute B2B-Hersteller zu ihren Websites und hilft ihnen, Produkte und Technik verständlich zu erklären. Besitzt die japanischen staatlichen Lizenzen als Energy Manager und als Elektro-Chefingenieur der dritten Klasse.
Betreibt seit 2017 einen Technik-Blog (über 500 Artikel) und einen japanischsprachigen YouTube-Kanal mit rund 20.000 Abonnenten. Jeder Leitfaden entsteht aus der Perspektive der japanischen Werkshalle und wird mit den zitierten Normen abgeglichen.


