알루마이트(아노다이징) 일본 도면 표기: 종류, JIS H 8601·H 8603, 치수 변화
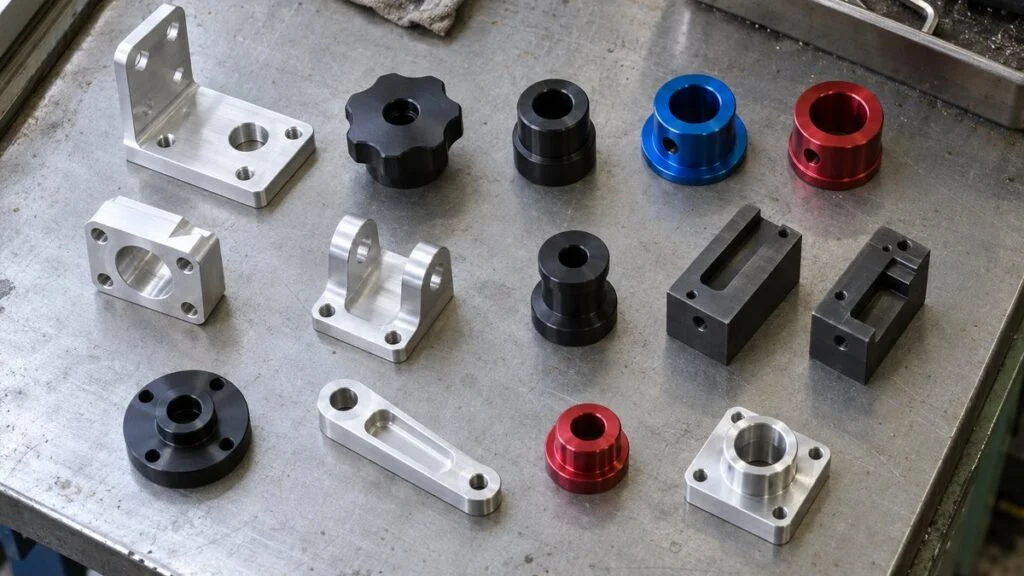
알루미늄 부품의 일본 도면을 받았는데, 표면처리 주기에 白(shiro) arumaito, 黒(kuro) arumaito, 硬質(koshitsu) arumaito 30μm 같은 표기가 적혀 있습니다. 셋 모두 알루마이트(arumaito)로, 일본 기술자가 아노다이징을 가리킬 때 쓰는 말입니다. 앞에 붙은 글자가 종류를 알려 줍니다. 白는 무착색(clear), 黒는 흑색, 硬質는 경질입니다. 종류와 피막 두께는 외관뿐 아니라 부품의 치수까지 바꿉니다.
협력 처리업체가 KS 또는 MIL-A-8625(MIL-PRF-8625) Type II·Type III 기준으로 작업한다면, 견적이나 도면 출도 전에 일본어 주기를 먼저 정확히 옮겨야 합니다. 이 글은 알루마이트의 종류, 그 바탕이 되는 두 JIS 규격(JIS H 8601, JIS H 8603)과 KS의 대응 규격, 부품이 얼마나 커지는지, 소재 합금에 따른 차이, 완성된 도면 주기의 모습을 설명합니다. 끝에는 확인 체크리스트와 일본 측에 보낼 질문 예시를 붙였습니다.
목차
도면 속 알루마이트 용어: 빠른 번역표
정식 일본어 명칭은 陽極酸化処理(yokyoku sanka shori, 양극산화 처리)이고, 만들어진 피막은 양극산화 피막이라고 합니다. 도면과 발주서에서는 줄여서 알루마이트(arumaito)라고 쓰는 경우가 많습니다. 한국 현장에서는 보통 '아노다이징'이라고 부르지만, 알루마이트라는 말을 쓰는 회사도 있습니다.
종류 이름은 업계에서 통일되어 있지 않습니다. 실무에서는 일반 알루마이트(무착색·컬러·흑색·전해 착색)와 경질 알루마이트 두 갈래로 나뉩니다.
| 도면 표기 | 로마자 | 의미 | 가까운 MIL-A-8625 구분 |
|---|---|---|---|
| 陽極酸化処理 / arumaito | yokyoku sanka shori / arumaito | 아노다이징(총칭) | — |
| 白 arumaito (clear arumaito라고도 함) | shiro arumaito | 무염색(clear) 아노다이징, 보통 황산 사용 | Type II, Class 1(비교 가능) |
| 黒 arumaito / color arumaito | kuro arumaito / karaa arumaito | 흑색 또는 컬러 아노다이징(염색) | Type II, Class 2(비교 가능) |
| 電解着色 | denkai chakushoku | 전해 착색(기공 안에 금속을 석출) | 공급자에게 확인 |
| 硬質 arumaito | koshitsu arumaito | 경질 아노다이징 | Type III(비교 가능) |
| 封孔処理 / 封孔無 | fuko shori / fuko nashi | 봉공 처리(실링) / 봉공 없음 | — |
일반 알루마이트는 JIS H 8601, 경질 알루마이트는 JIS H 8603에 속합니다. 일반 알루마이트 안에서 clear·컬러·흑색 같은 구분은 주로 색을 내는 방법의 차이입니다. 아래 그림에서 네 가지 대표 종류를 비교합니다.
먼저 따질 것은 색이 아니라 내마모성입니다. 표면에 내마모성이 필요하면 경질 알루마이트를 봅니다.
등급 표시는 MONOSCOPE 편집부가 정리한 일반적인 경향이며, 합금·두께·처리 조건에 따라 달라집니다. 색 견뢰도는 일본알루미늄협회, Sankyo Material, Toei Denka Kogyo의 자료를 바탕으로 했습니다.
일반 알루마이트와 경질 알루마이트: 어느 쪽을 요구하는가
설계와 구매에서 의미가 있는 차이만 표로 정리했습니다.
| 일반 알루마이트 | 경질 알루마이트 | |
|---|---|---|
| 규격 | JIS H 8601 | JIS H 8603 |
| 두께 지정 방법 | 등급(AA3~AA25) | 발주자와 처리업체의 협의 |
| 색 | clear, 컬러, 흑색, 전해 착색 | 회색~흑갈색의 자연 발색 |
| 봉공 처리 | 보통 실시 | 내마모성이 목적이면 보통 하지 않음 |
| 치수 증가(한쪽 면) | 두께의 약 1/3(Toei Denka Kogyo의 예) | 두께의 약 1/2(경험칙) |
| 이런 경우에 선택 | 외관과 방식이 목적일 때 | 미끄러지거나 쓸리는 면이 있을 때 |
종류를 고르거나, 일본 설계자의 선택이 타당한지 확인할 때는 다음 순서로 따져 보면 됩니다.
- 미끄러지거나 쓸리는 면이 있다: 경질 알루마이트입니다. 내마모성을 우선하고, 치수 변화를 전제로 설계합니다.
- 외관과 방식이 목적이다: 일반 알루마이트입니다. 색이 필요 없으면 clear, 식별이나 반사 방지가 필요하면 흑색이나 컬러를 고릅니다.
- 옥외에서 색을 오래 유지해야 한다: 염색 대신 전해 착색(또는 도장과의 복합 피막)을 검토합니다.
그다음 끼워맞춤부와 나사부의 치수, 그리고 소재 합금이 알루마이트에 적합한지를 확인합니다. 이 둘을 미루면 처리 후 조립이 안 되거나 색이 맞지 않는 문제가 생기기 쉽습니다. 아래 절에서 차례로 다룹니다.
아노다이징의 원리: 피막 구조와 처리 흐름
아노다이징은 알루미늄 부품을 전해액 속에서 양극(+극)으로 삼아 전류를 흘려, 표면에 산화알루미늄 피막을 키우는 처리입니다. 전해액으로는 10~30% 정도의 묽은 황산을 가장 많이 씁니다.
도금과의 결정적인 차이가 여기에 있습니다. 도금은 다른 금속을 표면 위에 쌓지만, 아노다이징은 알루미늄 자체를 피막으로 바꿉니다.
다공질층과 배리어층
황산 등의 전해액에서 만든 피막은 두 층으로 이루어집니다. 소지에 닿는 쪽에는 얇고 치밀한 배리어층이 있고, 그 위에 미세한 기공이 빽빽한 다공질층(포러스층)이 얹혀 있습니다.
기공의 지름은 수십 nm이고, 길이는 피막 두께와 거의 같습니다. 바닥이 배리어층으로 막혀 있으므로 기공이 소지까지 관통하지는 않습니다. 알루마이트의 기본 원리는 이 기공에 염료나 금속을 채워 색을 내고, 마지막에 기공을 막는 것입니다.
소지 위에 얇은 배리어층이 생기고, 그 위에 미세 기공이 늘어선 다공질층이 생깁니다.
Toei Denka Kogyo의 「알루마이트 교과서 초급편」과 『표면기술』 Vol. 68, No. 5(2017)의 구조 모델을 바탕으로 모식화했습니다. 비율은 실제와 다릅니다.
피막 두께는 흘린 전기량(전류×시간)으로 대략 정해지고, 배리어층의 두께와 기공의 크기는 전압에 좌우됩니다. 처리업체가 전류와 전압을 모두 관리하는 이유입니다.
황산욕과 옥살산욕
실용되는 아노다이징의 대부분은 황산욕에서 만듭니다. 피막이 투명하고 염색이 잘 되므로 clear·컬러·흑색 알루마이트의 바탕으로 가장 널리 쓰입니다.
옥살산욕에서 만든 피막은 피막 자체가 노란색~금색 기운을 띠는 것이 특징이며, 경질 아노다이징의 한 방법으로도 오래전부터 쓰였습니다. 일본 도면과 발주서에는 전해액을 직접 적어 硫酸 arumaito(ryusan arumaito, 황산 알루마이트)나 シュウ酸 arumaito에 해당하는 蓚酸 arumaito(shusan arumaito, 옥살산 알루마이트)로 쓰는 경우가 있습니다.
봉공 처리(fuko shori)
봉공 처리(封孔処理, fuko shori)는 다공질층의 기공을 막아 피막을 화학적으로 안정시키는 마무리 공정입니다. 내식성을 높이고, 오염이 스며드는 것을 막고, 염료를 안에 가둡니다. 방법에는 가압 증기 봉공, 끓는 물 봉공, 아세트산니켈 같은 금속염 수용액 봉공, 저온 봉공 등이 있습니다.
경질 알루마이트는 예외입니다. 봉공하면 내마모성이 크게 떨어지므로 내마모성이 목적이면 봉공하지 않는 것이 원칙이고, 규격에서도 그렇게 다룹니다. 다만 봉공하지 않은 피막은 오염되기 쉬우므로, 외관도 중요한 부품이라면 내마모성 저하를 감수하고 봉공할지를 처리업체와 정합니다.
착색은 양극산화 뒤, 봉공 앞에 들어갑니다.
공정은 용도와 처리업체에 따라 다릅니다. Toei Denka Kogyo의 「알루마이트 교과서 초급편」을 바탕으로 MONOSCOPE 편집부가 정리했습니다.
처리에는 황산 등의 약품과 전해 설비를 씁니다. 처리는 전문 처리업체에 맡기는 것을 전제로 하고, 사내에서 임의로 시험하는 일은 피하십시오.
알루마이트 종류별 특징
그림 1의 네 종류는 모두 알루마이트라고 부르지만, 노리는 성능과 주의점이 상당히 다릅니다.
무착색 알루마이트: 白 arumaito (shiro arumaito)
'白' 알루마이트는 염색하지 않은 투명한 피막으로, clear 알루마이트라고도 합니다. 이름은 白이지만 흰색을 칠하는 것이 아니라 소지의 은백색이 그대로 비치는 마감입니다.
방식과 흠집 방지, 외관 정리가 목적이며, 피막이 전기를 잘 통하지 않아 절연이 필요한 부품에도 쓰입니다. 생활용품과 가전 부품, 실내 건축 부재, 장비 커버류까지 쓰임새가 가장 넓은 종류입니다.
컬러·흑색 알루마이트(염색): 黒 arumaito (kuro arumaito)
컬러 알루마이트는 다공질층의 기공에 염료를 흡수시킨 뒤 봉공하는 방법입니다. 빨강·파랑 같은 선명한 색을 낼 수 있어 부품 식별과 제품 디자인에 쓰이고, 흑색도 보통 이 염색으로 만듭니다. 빛 반사를 줄여야 하는 광학 부품이나 장비 외장에 많이 쓰입니다.
약점은 색의 내구성입니다. 유기 염료는 자외선과 열에 대한 견뢰도가 그리 높지 않아 옥외나 고온 환경에서 퇴색할 수 있습니다. 내광성이 좋은 무기 염료로 염색하는 방법도 있지만, 옥외용 부품이라면 다음의 전해 착색도 후보에 넣습니다.
전해 착색(denkai chakushoku)
양극산화 후 금속염을 녹인 액에서 한 번 더 전해해, 기공 깊은 곳에 금속이나 금속 화합물을 석출시켜 색을 냅니다. 스테인리스 색조의 회색, 브론즈, 흑색 같은 차분한 색이 됩니다.
염색과 달리 자외선에 변·퇴색이 적어서 알루미늄 새시 같은 건축 자재에 널리 쓰여 왔습니다. 건축 자재에는 전착 도장을 겹친 복합 피막(JIS H 8602)도 쓰입니다. 색의 종류는 염색보다 적으므로 선명한 색이 필요한 부품에는 맞지 않습니다.
경질 알루마이트(koshitsu arumaito)
경질 알루마이트는 저온 전해욕이나 유기산을 더한 특수 전해욕에서 처리해, 일반 아노다이징보다 단단하고 두꺼운 피막을 만듭니다. JIS H 8603은 2000계 등을 제외한 대부분의 신전재에서 피막 경도 HV 400 이상을 요구합니다(2000계 등은 기준이 더 낮습니다). 알루미늄의 무른 성질을 피막으로 보완한다는 점이 가장 큰 특징입니다.
피막은 일반 알루마이트보다 두껍습니다. 일본 처리업체들이 공개한 예가 서로 다릅니다. 한 곳은 두께 20~40 µm, 경도 HV 300~400의 피막을 소개하고(Kasugai Alumite Kogyo), 다른 곳은 30~50 µm에서 특성이 가장 잘 나온다고 설명합니다(Riken Alumite Kogyo).
쓸리거나 마모되는 기계 부품, 반송 부품, 자동차·항공기 부품에 쓰입니다. 자연 발색은 합금에 따라 회색, 황갈색, 회흑색 등이며, clear 알루마이트 같은 은백색은 되지 않습니다.
흑색으로 염색한 '경질 흑색 알루마이트'도 있습니다. 또 제조 방식상 피막에 미세한 크랙이 생기는 것으로 알려져 있으므로, 굽힘이나 변형이 가해지는 부품에서는 주의해야 합니다.
JIS H 8601의 등급, JIS H 8603의 종류, 그리고 KS
도면에 알루마이트를 지시할 때 근거가 되는 것이 JIS입니다. 경질 피막 규격인 JIS H 8603은 1999년판이 현행이며, 2023년 10월 20일에 내용 변경 없이 확인(재확인)되었습니다. 서문에 따르면 ISO 10074(1994년 초판)를 기술적 내용을 바꾸지 않고 바탕으로 했고, 표시 요구사항을 추가했습니다.
일반 피막 규격인 JIS H 8601은 2025년 12월 22일에 개정되어 현행은 JIS H 8601:2025입니다. ISO 7599:2018을 바탕으로 기술적 내용을 변경해 작성되었고, JIS 마크 표시 인증에서는 2026년 12월 21일까지 1999년판도 적용할 수 있습니다.
아래에 소개하는 등급, 용도 기준, 호칭 방식은 본문을 확인할 수 있었던 1999년판의 내용입니다. 2025년판에서 세부 사항이 바뀌었을 수 있으므로, 도면이나 사양서에 적기 전에 현행 규격 원문으로 확인하십시오.
두 규격은 두께를 정하는 방식이 다릅니다. JIS H 8601:1999는 등급 기호로 최소 평균 피막 두께를 지정합니다. 반면 JIS H 8603에는 등급 기호가 없고, 두께는 발주자와 처리업체가 협의해 정합니다.
일반 알루마이트는 등급(두께), 경질 알루마이트는 종류(소재 합금)로 구분합니다.
색을 넣은 등급은 JIS H 8601:1999가 주로 옥외 용도의 기준으로 제시한 등급입니다. JIS H 8601은 2025년 12월에 개정되었으므로 현행(2025년판) 내용은 규격 원문으로 확인하십시오. 규격의 표는 옮기지 않고 요지만 실었습니다.
JIS H 8601의 호칭 표기 방식
JIS H 8601:1999에서 피막의 호칭은 두께 등급 뒤에 품질 항목(내식성·내마모성·봉공도 등)의 기호를 붙이는 형태입니다. 당사자 간 협정으로 품질 항목 기호를 생략할 수 있고, 그 경우 규격의 예시처럼 'AA-15'와 같이 등급만 남습니다. 알칼리 내식성의 종별을 지정하는 피막은 'AA-10-B'처럼 종별 기호가 등급 뒤에 붙습니다.
JIS H 8603의 5종류
종류는 소재로 정해지고, 종류마다 요구되는 최소 피막 경도가 다릅니다.
| JIS H 8603 종류 | 소재 | 최소 경도 |
|---|---|---|
| 1종 | 2종에 속하지 않는 신전재 | HV 400 |
| 2종-(a) | 2000계 신전재 | HV 250 |
| 2종-(b) | 7000계, Mg 2% 이상의 5000계 | HV 300 |
| 3종-(a) | Cu 2% 미만 또는 Si 8% 미만의 주조재 | HV 250 |
| 3종-(b) | 그 밖의 주조재 | 당사자 간 협정 |
현장 약칭: AA10-BK, HAA30, HA50
도면에서 'AA10-BK'(흑색)나 'HAA30', 'HA50'(경질) 같은 표기를 볼 수도 있습니다. 이것들은 JIS에서 정한 기호가 아니라 처리업체나 발주처별 관용 표기입니다. JIS H 8601:1999에는 색 기호가 없고, JIS H 8603에는 기호로 된 호칭 규정 자체가 없습니다. 일본 처리업체 Sanwa Mekki Kogyo도 '-BK'는 JIS에 없는 관습적 표기라고 설명합니다.
한 회사 안에서 통하는 약칭이 다른 공급자에게는 다르게 읽힐 수 있습니다. 도면에는 규격 번호, 두께, 색을 문장으로 풀어 적으십시오. 약칭만 적힌 도면을 받았다면 견적 전에 일본 측에 의미를 물어보는 것이 안전합니다.
KS·MIL과의 대응
한국의 협력업체는 보통 KS나 MIL 기준으로 작업합니다. 한국표준정보망에서 확인한 범위에서, 일본 규격과 이름·용도가 가까운 KS는 아래와 같습니다. 이 표는 이름과 적용 범위가 비슷한 규격끼리 짝지은 것이며, 요구 항목이 같다는 뜻은 아닙니다.
| 용도 | JIS | KS(확인한 범위) | MIL-A-8625 |
|---|---|---|---|
| 일반(보통) 양극산화 피막 | JIS H 8601 | KS D 8301 알루미늄 및 알루미늄합금의 양극 산화 피막 | Type II(비교 가능) |
| 경질 양극산화 피막 | JIS H 8603 | KS D 8507 알루미늄 및 알루미늄 합금의 공업용 경질 양극 산화피막 | Type III(비교 가능) |
| 양극산화 + 도장 복합 피막 | JIS H 8602 | KS D 8303 알루미늄 및 알루미늄 합금의 양극산화 도장 복합 피막 | — |
주의할 점은 판의 차이입니다. KS D 8301은 ISO 7599:1983 기반이고, JIS H 8601:2025는 ISO 7599:2018 기반이므로 등급 기호나 두께 정의가 같다고 가정해서는 안 됩니다. 또 KS D 8507과 JIS H 8603의 피막 종류·경도·두께 규정이 어떻게 대응하는지는 규격 원문을 대조하지 못했습니다.
일본 도면에 JIS가 지정되어 있으면 JIS 그대로 처리하는 것이 기본입니다. KS나 MIL로 바꾸어 처리하려면 일본 고객의 승인을 받고, 두께·경도·시험 방법의 차이를 합의해 두십시오.
아노다이징으로 치수는 얼마나 변하는가
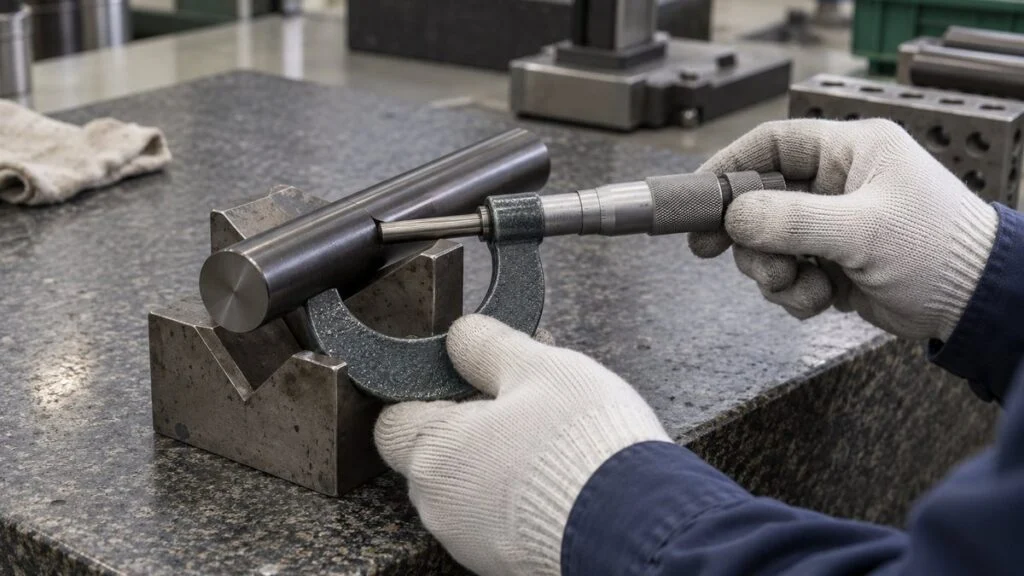
아노다이징에서 가장 오해받기 쉬운 부분이 치수입니다. 도금은 두께만큼 바깥쪽에 쌓이지만, 아노다이징은 소지가 피막으로 바뀌므로 피막의 일부는 원래 표면보다 안쪽에, 나머지는 바깥쪽에 생깁니다. 치수가 늘어나는 것은 바깥쪽으로 자란 만큼뿐입니다.
치수 증가량은 피막 두께 전체가 아니라 바깥쪽으로 자란 부분입니다.
모식도입니다. 안쪽과 바깥쪽의 비율은 일본 처리업체 자료마다 다릅니다. 일반 약 1/3·경질 약 1/2(Toei Denka Kogyo), 경질 약 1/2(Riken Alumite Kogyo), 약 1/2(Sanwa Mekki Kogyo), 약 2/5(Sun Kogyo), 경질에서 안쪽:바깥쪽 약 1:1(Nihon Shinkan)입니다.
'두께의 절반'은 조건이 붙는 경험칙
'부품은 피막 두께의 약 절반만큼 커진다'는 설명을 자주 보지만, 처리업체 자료를 나란히 놓으면 비율에 폭이 있습니다. Toei Denka Kogyo는 일반 알루마이트에서 두께의 약 1/3, 경질에서 약 1/2이라고 합니다. Riken Alumite Kogyo는 경질에서 약 1/2이고, Sanwa Mekki Kogyo는 이론상 두께의 절반이 소재 안쪽으로 들어가며 경질도 원리는 같다고 설명합니다. Sun Kogyo처럼 약 2/5로 제시한 예도 있습니다.
비율이 일정하지 않은 것은 합금, 전해액, 온도·전류 같은 처리 조건에 따라 피막이 자라는 방식이 달라지기 때문입니다. 다른 처리업체인 Denka Himaku Kogyo도 2000계·5000계·6000계·7000계에서 변화량이 다르다고 주의를 줍니다.
또 전처리로 화학 연마나 화학 매트 에칭을 하면 소지가 조금 깎이는 만큼이 더해집니다. 공차가 엄격한 부품은 시작품으로 실측해 비율을 확인하는 것이 확실합니다.
계산 예
외경은 한쪽 면 증가량의 2배만큼 굵어지고, 구멍은 2배만큼 가늘어집니다. 아래 예 1·예 2는 비율을 가정한 가상 예이고, 예 3은 일본 처리업체의 기술 칼럼에 실린 계산 예입니다.
지름과 구멍 지름은 '한쪽 면 증가량 × 2'만큼 변합니다.
예 1·예 2는 가상의 조건입니다. 예 3은 Nihon Shinkan 기술 칼럼의 수치(바깥쪽과 안쪽 성장을 약 1:1로 보는 전제)를 MONOSCOPE 편집부가 검산한 것입니다. 실제 비율은 합금과 처리 조건에 따라 달라집니다.
예 3처럼 피막 두께의 편차는 처리 전 가공 공차를 좁히는 방향으로 작용합니다. H7처럼 엄격한 끼워맞춤은 가공만으로 공차를 맞추기 어려울 수 있으므로, 마스킹해서 처리하지 않거나 처리 후에 마무리 가공하는 방법도 검토합니다. 일본 도면의 일반공차는 JIS B 0405와 ISO 2768의 관계를 함께 확인하십시오.
표면 거칠기도 놓치기 쉽습니다. 아노다이징을 하면 표면이 소지보다 거칠어지는 경향이 있고, 피막이 두꺼울수록 뚜렷합니다. 실링면이나 슬라이딩면에 거칠기 지정이 있으면 처리 후에도 만족할 수 있는지 처리업체에 확인하십시오.
합금에 따라 달라지는 결과
아노다이징은 소지 자체를 산화시키므로 합금 성분의 영향을 크게 받습니다. 같은 조건에서 처리해도 합금이 다르면 색, 경도, 두께가 달라집니다. 일본 도면에는 A5052, A6061 같은 JIS 합금 기호가 쓰이므로, 합금 번호의 대응은 별도 글에서 정리하는 것이 좋고, 여기서는 아노다이징과의 궁합만 다룹니다.
외관을 중시하면 1000·5000·6000계, 2000계와 주물·다이캐스팅은 조건이 붙습니다.
'양호·가능·어려움'은 Toei Denka Kogyo 「알루마이트 교과서 초급편」의 적성표 요지이고, JIS H 8603의 종류와 경도는 같은 규격에 따랐습니다. 7000계의 색 얼룩은 Sanwa Mekki Kogyo FAQ에 따랐습니다. 일반적인 경향이며 처리업체의 기술에 따라 결과가 달라집니다.
ADC12 등 고규소 합금: 색이 고르게 나오지 않는다
다이캐스팅에 많이 쓰는 일본의 ADC12(한국에서는 ALDC12라는 표기도 쓰임)는 규소를 9.6~12% 함유합니다. 규소가 많은 부분과 알루미늄이 많은 부분에서 피막이 생기는 속도가 달라, 두께 편차와 색 얼룩이 생기기 쉬운 것이 난점입니다.
일본 처리업체 Silvec은 자체 실측 예로, ADC12 판 한 장 안에서 두께가 10~15 µm로 달랐던 사례를 소개합니다. 또 ADC12 판 2장에 같은 조건으로 경질 알루마이트를 하고 모두 24점의 경도를 측정한 결과 HV 147~335로, 최댓값이 최솟값의 2배를 넘었다고 합니다(이 회사의 조건에서의 결과입니다).
ADC12에도 흑색이나 경질 알루마이트를 해 주는 처리업체가 있지만, 신전재와 같은 외관과 성능을 전제로 해서는 안 됩니다. 외관 부품이라면 도장 같은 다른 처리도 함께 검토하고, 알루마이트를 선택한다면 한도 견본으로 합격 기준을 정해 둡니다.
2000계·7000계: 강도를 얻는 대신 조건이 까다롭다
두랄루민 계열인 2000계는 구리를 많이 함유해 아노다이징 적성이 떨어집니다. JIS H 8603에서도 2종-(a)로 분류되어 1종보다 낮은 경도(HV 250 이상)가 기준이고, 7000계도 2종-(b)로 1종보다 낮은 HV 300 이상이 기준입니다.
강도 때문에 이 합금을 써야 한다면 아노다이징 후의 경도와 색이 1000·6000계와 같지 않다는 점을 전제로, 요구 성능을 처리업체와 맞춥니다. 다른 금속과 결합된 채인 부품이나, 서로 다른 합금을 한꺼번에 처리하는 것도 두께와 색이 고르지 않은 원인이 되므로 피하는 것이 기본입니다.
알루마이트 도면 주기: 쓰는 법과 읽는 법
아노다이징 불량의 상당수는 모호한 도면에서 시작됩니다. 'アルマイト処理(arumaito shori)'라고만 적힌 도면으로는 처리업체가 종류도 두께도 정할 수 없습니다. 일본 도면 읽는 법의 기본은 별도 글에서 다루므로, 여기서는 알루마이트에 특유한 부분만 정리합니다.
완전한 주기에 들어갈 항목
최소한 다음 항목은 도면 주기에 적습니다.
- 종류와 규격: 일반 알루마이트는 JIS H 8601, 경질은 JIS H 8603
- 두께: JIS H 8601은 등급(예: AA10), JIS H 8603은 수치와 허용차(예: 30±5 µm)
- 색: 무착색(clear), 흑색, 컬러는 색 견본 번호나 한도 견본
- 봉공 유무: 내마모성이 목적인 경질은 '봉공 없음'을 명기
- 치수의 기준: 도면 치수가 처리 전인지 처리 후인지
- 처리 범위: 마스킹할 면, 처리하지 않을 구멍과 나사
처리업체가 지그로 부품을 잡는 접점 위치(자국이 남아도 되는 곳)도 함께 지정하면, 외관면에 접점 자국이 생기는 것을 막을 수 있습니다.
JIS H 8603도 발주서나 가공 사양서에 적을 사항을 열거합니다. 피막의 종류, 소지의 재질(성분·질별), 유효면과 마스킹면의 범위, 필요한 피막 두께와 허용 범위, 바람직한 접점 위치, 필요한 경우 처리 전후의 치수와 허용 범위 등입니다.
규격, 두께, 색, 봉공, 치수 기준, 처리 범위를 문장으로 빠짐없이 적습니다.
2. 도면 치수는 아노다이징 처리 후의 치수로 함
3. 굵은 일점쇄선으로 표시한 φ20 H7 구멍 내면과 M6 나사부는 마스킹하여 처리하지 않음
4. 접점 위치는 뒷면
2. 색은 한도 견본에 따름
3. 도면 치수는 처리 전의 치수로 함
4. 접지 부착면(굵은 일점쇄선 범위)은 마스킹하여 도통을 확보함
부품, 치수, 주기는 모두 가상의 예입니다. 사내 도면 규정이나 거래처 지정이 있으면 그에 따르십시오.
처리 전 치수인가, 처리 후 치수인가
도면 치수를 처리 전으로 할지 처리 후로 할지는 부품의 기능을 보증하려는 상태를 기준으로 정하는 것이 기본입니다. 끼워맞춤이나 조립에 영향을 주는 치수는 완성품에서 보증하고 싶으므로 '처리 후'로 하고, 처리 전 가공 치수는 가공 쪽에서 역산하는 방식이 일반적입니다.
다만 '처리 후'로 하면 가공자와 처리업체 중 누가 치수를 보증하는지가 모호해지기 쉽습니다. 중요한 치수만 처리 후로 명기하고 나머지는 처리 전으로 구분하거나, 처리 후에 마무리 가공할 치수를 지정하는 방법도 있습니다. 어느 방법이든 발주 전에 처리업체와 책임 범위를 맞춰 두어야 합니다.
마스킹, 나사부, 끼워맞춤부, 모서리
구멍과 나사부에도 기본적으로 피막이 붙습니다(깊은 구멍 안쪽은 붙기 어렵습니다). 나사는 산과 골 모두에 피막이 생겨 유효경이 바뀌므로, 공차가 엄격한 구멍과 나사는 마스킹을 검토합니다. 한 처리업체의 예로는, 치수 공차가 엄격한 구멍이나 헬리컬 인서트(헬리코일)가 들어간 탭 구멍은 고무 플러그나 나사로 마스킹하고, 평면이나 곡면은 마스킹 테이프나 마스킹 도료로 덮습니다.
철이나 스테인리스 헬리컬 인서트처럼 알루미늄이 아닌 금속 부품을 단 채로 처리하면 전처리액과 전해액에 녹을 수 있으므로, 헬리컬 인서트는 아노다이징 후에 삽입하는 것이 기본입니다.
모서리에도 신경 써야 합니다. 날카로운 모서리에서는 피막이 고르게 생기지 않아 깨짐이나 피막 탈락이 생기기 쉬우므로, 피막 두께에 맞춰 모따기나 R을 줍니다. 권장값은 처리업체와 참조 기준에 따라 차이가 크므로, 경질처럼 피막이 두꺼운 경우에는 설계 단계에서 확인하십시오.
조립품 상태로 처리하는 것도 피합니다. 틈새에 전해액이 남아 제품을 부식시킬 수 있으므로 조립은 아노다이징 후에 합니다. 막힌 구멍과 나사 구멍은 칩과 기름을 충분히 제거한 뒤 처리에 보냅니다.
검사: 두께를 재는 방법
일본 규격에는 두께 측정 방법이 두 가지 있습니다. 현미경으로 단면을 보는 방법(JIS H 8680-1)과 와전류식(JIS H 8680-2)입니다. 단면 관찰은 부품을 절단하는 파괴 검사이므로, 어느 쪽으로 검사할지 미리 정해 둡니다.
체크리스트: 일본 도면으로 견적·처리하기 전에
일본 도면이나 발주서에 알루마이트가 지정되어 있을 때, 구매자·가공자·국내 처리업체 어느 입장이든 이 목록으로 확인하십시오.
- 종류: clear, 흑색·컬러(염색), 전해 착색, 경질 중 무엇인가
- 규격과 판: JIS H 8601(1999년판인가 2025년판인가) 또는 JIS H 8603:1999
- 두께: 등급(AA10 등) 또는 허용차가 붙은 수치(30±5 µm 등)
- 색: 무염색, 흑색, 또는 색 견본 번호·한도 견본이 있는 컬러
- 봉공: 봉공 있음/없음(특히 경질)
- 치수: 처리 전인가 처리 후인가, 누가 보증하는가
- 마스킹: 구멍, 나사, 접지면과 도면 위 표시 방법
- 접점: 랙 자국이 허용되는 위치
- 합금과 질별: 예) A6063-T5, ADC12
- 전처리: 매트 또는 화학 연마, 견본이 있으면 첨부
- 전해액 지정이 있으면 황산인가 옥살산인가
- 요구 성능과 용도: 마모, 열, 절연, 옥외 노출
- 검사: 두께 측정 방법(단면 또는 와전류)과 측정 수
- 약칭: JIS가 아닌 기호(AA10-BK, HAA30)의 의미를 일본 측에 확인했는가
- 국내 규격: KS D 8301·D 8507이나 MIL-A-8625로 처리하려면 일본 고객의 승인을 받았는가
일본 측에 보낼 질문 예시
대괄호 부분을 고쳐 견적 전에 보내십시오. 일본 측에는 일본어 번역본이나 아래 영어 문안으로 보내면 됩니다.
제목: 도면 [도면 번호]의 알루마이트(아노다이징) 요구사항 확인
도면 [도면 번호] Rev. [x]를 검토 중입니다. 표면처리 주기에 "[도면의 표기 그대로]"라고 되어 있습니다. 견적 전에 아래를 확인해 주십시오.
1. 적용 규격과 판(JIS H 8601:1999 / :2025, 또는 JIS H 8603:1999)
2. 피막 두께와 허용차, 그리고 그 값이 최소값인지 공칭값인지
3. 색(무염색 / 흑색 / 기타)과 한도 견본 제공 여부
4. 봉공 있음 / 없음
5. 도면 치수가 아노다이징 전 기준인지 후 기준인지
6. 마스킹할 부위와 허용되는 접점 위치
7. 두께 검사 방법(와전류 또는 단면)과 시료 수
8. [KS D 8301·D 8507 또는 MIL-A-8625 Type II/III]에 따른 처리를 대안으로 인정하는지감사합니다.
영어 문안(그대로 보낼 수 있음): "We are reviewing drawing [number], rev. [x]. Please confirm: (1) applicable standard and edition (JIS H 8601:1999 / :2025 or JIS H 8603:1999); (2) coating thickness and tolerance, minimum or nominal; (3) color and whether a boundary sample is provided; (4) sealed or unsealed; (5) whether dimensions apply before or after anodizing; (6) masking areas and contact points; (7) thickness inspection method and sample size; (8) whether processing to [KS D 8301 / KS D 8507 / MIL-A-8625 Type II or III] is acceptable as an alternative."
이 글의 한계
- JIS H 8601의 등급, 용도 기준, 호칭 방식은 1999년판 기준입니다. 2025년판은 세부가 다를 수 있으므로 현행 규격을 확인하십시오.
- MIL-A-8625와의 대응은 공정 수준의 비교입니다. JIS와 MIL(그리고 KS)은 두께, 시험, 합격 기준이 달라서, 고객의 합의 없이 JIS 주기를 다른 규격 주기로 바꿀 수 없습니다.
- KS D 8301·D 8507·D 8303은 한국표준정보망의 표준명과 적용 범위만 확인했고, 규격 본문은 JIS와 대조하지 못했습니다. 최신 판 번호와 요구 사항은 KS 원문에서 확인하십시오.
- 치수 증가 비율(두께의 1/3~1/2)은 일본 처리업체가 공개한 자료에 따른 경험칙입니다. 공차가 엄격하면 시작품으로 실측해 확인하십시오.
- 합금 적성 평가는 일반적인 경향입니다. 결과는 처리업체의 설비와 노하우에 좌우됩니다.
- 도면 표기 관행은 회사와 고객마다 다릅니다. 고객 고유의 도면 규정이 있으면 이 글의 예보다 우선합니다.
자주 묻는 질문(FAQ)
일본 도면의 '알루마이트'는 무슨 뜻입니까?
알루마이트(arumaito)는 알루미늄의 아노다이징을 가리키는 일본의 통용어이고, 정식 명칭은 陽極酸化処理(yokyoku sanka shori)입니다. 도면이나 발주서에서 이 말만 믿지 말고 JIS H 8601이나 JIS H 8603 같은 규격 번호와 함께 확인하십시오.
경질 알루마이트는 Type III 경질 아노다이징과 같습니까?
비교 가능한 공정이지만 서로 바꿔 쓸 수 있는 규격은 아닙니다. JIS H 8603은 소재 종류별로 최소 경도를 정하고 두께는 발주자와 처리업체의 협의에 맡기는 반면, MIL-A-8625 Type III에는 별도의 요구 사항이 있습니다. KS D 8507도 요구 항목이 같다고 단정할 수 없으므로, 대체하기 전에 일본 고객의 승인을 받으십시오.
철이나 스테인리스 부품에도 아노다이징을 할 수 있습니까?
할 수 없습니다. 아노다이징은 알루미늄 소지 자체를 피막으로 바꾸는 처리이므로 철이나 스테인리스에는 쓸 수 없습니다. 알루미늄 부품에 철이나 스테인리스 헬리컬 인서트를 단 채로 처리하면 전처리액과 전해액에 녹을 수도 있습니다.
흑색 알루마이트는 옥외에서 색이 바랩니까?
바랠 수 있습니다. 대부분의 흑색 알루마이트는 유기 염료로 염색하므로 자외선과 열에 퇴색합니다. 옥외에서 색을 유지해야 하는 부품은 자외선에 퇴색이 적은 전해 착색이나 도장과의 복합 피막을 검토하십시오.
아노다이징 피막 두께는 어떻게 측정합니까?
현미경으로 단면을 보는 방법(JIS H 8680-1)이나 와전류식(JIS H 8680-2)으로 측정합니다. 단면 관찰은 부품을 파괴하므로, 발주 전에 처리업체와 방법을 정해 두십시오.
출처
- JIS H 8601(알루미늄 및 알루미늄 합금의 양극산화 피막): 일본규격협회 JSA Webdesk(JIS H 8601:2025, 2025년 12월 22일 개정, 일본어), kikakurui.com(1999년판 규격 본문, 일본어)
- JIS H 8603:1999(알루미늄 및 알루미늄 합금의 경질 양극산화 피막): kikakurui.com(규격 본문, 일본어), JSA Webdesk(일본어)
- JIS B 0001:2019(기계 제도, 특수 지정선): kikakurui.com(일본어)
- KS D 8301(알루미늄 및 알루미늄합금의 양극 산화 피막, ISO 7599:1983 MOD, 2021 확인): 한국표준정보망
- KS D 8507(알루미늄 및 알루미늄 합금의 공업용 경질 양극 산화피막): 한국표준정보망
- ISO 10074:2021(알루미늄 및 알루미늄 합금의 경질 양극산화 피막): ISO
- MIL-A-8625의 Type·Class: Aluminum Anodizers Council, "Military Specification MIL-A-8625"
- 착색 방법과 등급별 용도: 일본알루미늄협회 「8. 표면처리」(일본어)
- 피막 구조, 합금 원소의 영향: Y. Tanaka, 「아노다이징의 전압·전류 제어」, 『표면기술』 Vol. 68, No. 5(2017, 일본어)
- 피막 구조, 봉공 처리, 합금 적성, 치수 변화, 발주 시 지정 사항: Toei Denka Kogyo 「알루마이트 교과서 초급편」(일본어)
- 경질 아노다이징의 정의·두께·봉공·치수: Riken Alumite Kogyo 「경질 양극산화 피막」(일본어)
- 전해 착색·봉공 처리: Sankyo Material 「피막(알루마이트)」(일본어)
- 치수 변화: Sanwa Mekki Kogyo FAQ(일본어), Sun Kogyo 「도금에 의한 치수 변화(도금·아노다이징 편)」(일본어)
- 끼워맞춤 공차와 처리 전 목표 치수: Nihon Shinkan 기술 칼럼(일본어)
- 구멍·나사부의 피막, 마스킹, 헬리컬 인서트: Sanwa Mekki Kogyo FAQ(일본어), Ueda Alumite Kogyo FAQ(일본어), Koike Techno(일본어)
- 7000계의 색 얼룩: Sanwa Mekki Kogyo FAQ(일본어)
- 업계 표기: Sanwa Mekki Kogyo 「아노다이징 처리의 표기는?」(일본어)
- 합금별 가공 시 주의점: Denka Himaku Kogyo(일본어)
- ADC12의 아노다이징: Silvec 「알루미늄 다이캐스팅용 아노다이징」(일본어)
- 경질 아노다이징 두께·경도의 예: Kasugai Alumite Kogyo(일본어)
일본어 원문 기사이 가이드는 일본 독자를 위해 쓴 MONOSCOPE 기사를 바탕으로 했습니다: アルマイトの種類と違い|白・黒・硬質の膜厚と寸法変化、図面指示
편집자 소개
 MONOSCOPE 편집자FOUNDER & EDITOR
플랜트 설비 제조사와 플랜트 엔지니어링 회사에서 약 10년간 설비 제안, 설계, 시운전을 맡은 뒤 디지털 마케팅으로 옮겼습니다. 현재는 B2B 제조기업의 웹 컨설턴트로서 기업이 제품과 기술을 알기 쉽게 설명하도록 돕고 있습니다. 일본 국가자격인 에너지관리사(Energy Manager)와 제3종 전기주임기술자를 보유하고 있습니다.
2017년부터 엔지니어링 블로그를 운영해 500편 이상의 글을 썼고, 구독자 약 2만 명의 일본어 YouTube 채널을 운영합니다. 모든 가이드는 일본 생산 현장의 시각으로 쓰고, 인용한 규격과 대조해 검증합니다.


