Eloksal (Arumaito) Türleri ve Japon Çizimlerinde Gösterimi
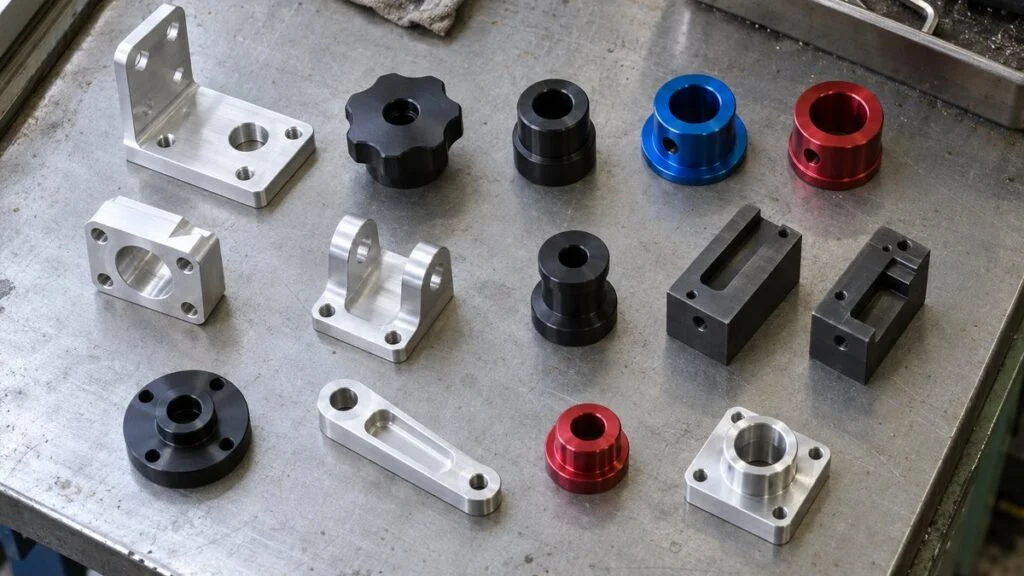
Alüminyum bir parçanın Japonca çiziminde yüzey işlemi notu şöyle olabilir: 白 arumaito, 黒 arumaito ya da 硬質 arumaito 30 µm. Üçü de arumaito demektir. Japon mühendisler eloksal (anodik oksidasyon) işlemine bu adı verir. Ön ek türü söyler: shiro (beyaz, yani şeffaf), kuro (siyah) ya da koshitsu (sert). Tür ve kaplama kalınlığı yalnızca görünümü belirlemez, parçanın ölçüsünü de değiştirir.
Yerel eloksal tesisiniz MIL-A-8625 Tip II ve Tip III ya da TS EN ISO 7599 ve TS EN ISO 10074 gibi standartlara göre çalışıyorsa, teklif vermeden ya da işi serbest bırakmadan önce Japonca notu doğru okumanız gerekir. Bu yazı arumaito türlerini, arkasındaki iki JIS standardını (JIS H 8601 ve JIS H 8603), parçanın ne kadar büyüdüğünü, alaşımın sonucu nasıl değiştirdiğini ve eksiksiz bir çizim notunun nasıl yazıldığını anlatır. Sonda bir kontrol listesi ve Japon tarafa gönderebileceğiniz bir soru örneği var.
İçindekiler
- Japon Çizimlerindeki Arumaito Terimleri: Hızlı Çeviri
- Normal mi Sert mi? Hangisi İsteniyor?
- Eloksal Nasıl Çalışır: Tabaka Yapısı ve İşlem Akışı
- Her Arumaito Türü Ayrıntılı
- JIS H 8601 Sınıfları ve JIS H 8603 Tipleri
- Eloksal Ölçüyü Ne Kadar Değiştirir?
- Alaşım Sonucu Nasıl Değiştirir?
- Eloksal Notu Nasıl Yazılır (ve Okunur)
- Kontrol Listesi: Japon Çizimine Göre Teklif Vermeden ya da Eloksal Yapmadan Önce
- Bu Rehberin Sınırları
- SSS
- Kaynaklar
Japon Çizimlerindeki Arumaito Terimleri: Hızlı Çeviri
Resmî Japonca ad 陽極酸化処理 (yokyoku sanka shori, "anodik oksidasyon işlemi") ve oluşan tabakaya anodik oksit tabakası denir. Çizimlerde ve sipariş formlarında ise kısa sanayi adı arumaito yaygındır. Tür adları sektörde standartlaşmış değildir. Pratikte iki gruba ayrılır: normal arumaito (şeffaf, renkli, siyah ve elektrolitik renklendirilmiş) ve sert arumaito.
| Çizimde | Okunuşu | Anlamı | MIL-A-8625'te en yakın karşılık |
|---|---|---|---|
| 陽極酸化処理 / arumaito | yokyoku sanka shori / arumaito | Eloksal (genel terim) | — |
| 白 arumaito (şeffaf) | shiro arumaito (kuria arumaito) | Şeffaf (boyasız) eloksal, genellikle sülfürik asitte | Tip II, Sınıf 1 (benzer) |
| 黒 arumaito / renkli arumaito | kuro / karaa arumaito | Siyah ya da renkli, boyalı eloksal | Tip II, Sınıf 2 (benzer) |
| 電解着色 | denkai chakushoku | Elektrolitik renklendirme (gözeneklere metal çöktürülür) | Tedarikçiyle teyit edin |
| 硬質 arumaito | koshitsu arumaito | Sert eloksal | Tip III (benzer) |
| 封孔処理 / 封孔なし | fuko shori / fuko nashi | Mühürleme (sealing) / mühürsüz | — |
Normal arumaito JIS H 8601 kapsamına, sert arumaito JIS H 8603 kapsamına girer. Normal grupta şeffaf, renkli ve siyah ayrımı esas olarak rengin nasıl verildiğini anlatır. Aşağıdaki şekil dört ana türü yan yana koyar.
Türkiye'de bu işlem günlük dilde "eloksal" diye geçer. Japonca "arumaito" ile aynı işlemi anlatır, fakat çizimdeki türü ve kalınlığı yine de JIS'e göre okumak gerekir.
İlk soru renk değil aşınmadır: yüzeyin aşınma direnci gerekiyorsa sert eloksala bakıyorsunuz.
Değerlendirmeler MONOSCOPE'un derlediği genel eğilimlerdir; alaşım, kalınlık ve proses koşullarına göre değişir. Renk haslığı bilgisi Japonya Alüminyum Birliği, Sankyo Material ve Toei Denka Kogyo kaynaklarına dayanır.
Normal mi Sert mi? Hangisi İsteniyor?
Tasarım ve satın alma açısından önemli farklar aşağıdaki tabloda toplandı.
| Normal arumaito | Sert arumaito | |
|---|---|---|
| Standart | JIS H 8601 | JIS H 8603 |
| Kalınlığın belirtilmesi | Sınıf (AA3–AA25) | Alıcı ile işlemci arasında anlaşılır |
| Renk | Şeffaf, renkli, siyah ya da elektrolitik renklendirme | Doğal gri ile koyu kahve arası |
| Mühürleme | Normalde yapılır | Amaç aşınma direnciyse normalde yapılmaz |
| Ölçü artışı (tek yüz) | Kalınlığın yaklaşık 1/3'ü (Toei Denka Kogyo örneği) | Kalınlığın yaklaşık 1/2'si (pratik kural) |
| Genelde tercih edildiği durum | Amaç görünüm ve korozyondan korumaysa | Yüzey kayıyor ya da sürtünüyorsa |
Türü seçiyorsanız (ya da Japon tasarımcının seçiminin mantıklı olup olmadığını kontrol ediyorsanız) şu sırayla ilerleyin:
- Kayan ya da sürtünen yüzey: sert eloksal. Önce aşınma direnci gelir ve tasarımda ölçü değişimi hesaba katılmalıdır.
- Görünüm ve korozyondan koruma: normal eloksal. Renk gerekmiyorsa şeffaf; parça tanıma ya da yansıma azaltma için siyah veya renkli.
- Dış mekânda rengin kalıcı olması gerekiyorsa: boyama yerine elektrolitik renklendirmeyi (ya da boyayla birleşik kaplamayı) değerlendirin.
Sonra iki şeyi kontrol edin: geçme ve diş ölçüleri ile alaşımın eloksala uygun olup olmadığı. Bunları sona bırakırsanız işlemden sonra birleşmeyen parçalar ya da birbirini tutmayan renklerle karşılaşabilirsiniz. Sonraki bölümler ikisini de ele alıyor.
Eloksal Nasıl Çalışır: Tabaka Yapısı ve İşlem Akışı
Eloksalda alüminyum parça elektrolit içinde anot (pozitif kutup) yapılır ve akım geçirilerek yüzeyde alüminyum oksit tabakası büyütülür. En yaygın elektrolit, yaklaşık %10–30'luk seyreltik sülfürik asittir.
Kaplamadan asıl fark şudur: kaplama yüzeyin üstüne başka bir metal ekler, eloksalda ise alüminyumun kendisi tabakaya dönüşür.
Gözenekli Tabaka ve Bariyer Tabaka
Sülfürik asit gibi bir elektrolitte oluşan tabaka iki katmanlıdır. Metalin hemen üstünde ince ve yoğun bir bariyer tabaka bulunur. Onun üstünde de çok sayıda ince gözenek taşıyan gözenekli tabaka yer alır.
Gözeneklerin çapı onlarca nanometredir ve boyları tabaka kalınlığına yakındır. Alt uçları bariyer tabaka ile kapalı olduğu için gözenekler ana metale ulaşmaz. Arumaitonun temel fikri, bu gözenekleri boya ya da metalle doldurarak rengi vermek, sonra da mühürlemektir.
Metalin üzerinde ince bir bariyer tabaka, onun üstünde ince gözeneklerden oluşan gözenekli tabaka bulunur.
Toei Denka Kogyo'nun "Arumaito Ders Kitabı (Temel)" ve Hyomen Gijutsu Cilt 68, No. 5 (2017) yapı modellerinden şematikleştirilmiştir. Ölçekli değildir.
Tabaka kalınlığı kabaca geçen yüke (akım × süre) bağlıdır. Bariyer tabakanın kalınlığı ile gözenek boyutu ise gerilime bağlıdır. İşlemcilerin hem akımı hem gerilimi kontrol etmesinin nedeni budur.
Sülfürik Asit ve Oksalik Asit Banyosu
Kullanımdaki eloksalın çoğu sülfürik asit banyosunda yapılır. Tabaka çok şeffaftır ve kolay boyanır. Bu yüzden şeffaf, renkli ve siyah arumaitonun olağan zeminidir.
Oksalik asit banyosunda oluşan tabaka kendiliğinden sarıdan altına doğru bir ton taşır. Oksalik asit, sert eloksal yöntemlerinden biri olarak da uzun süredir kullanılır. Bazı Japon çizimleri ve siparişleri elektroliti doğrudan yazar: 硫酸 arumaito (ryusan arumaito, sülfürik asit arumaitosu) ya da シュウ酸 değil, oksalik asit için shusan arumaito.
Mühürleme (Fuko Shori)
Mühürleme (封孔処理, fuko shori; eloksal tesislerinde "sealing") gözenekli tabakadaki gözenekleri kapatır ve tabakayı kimyasal olarak kararlı hâle getirir. Korozyon direncini artırır, lekenin içeri işlemesini önler ve boyayı içeride tutar. Yöntemler arasında basınçlı buhar, kaynar su, nikel asetat gibi metal tuzu çözeltileri ve düşük sıcaklıkta mühürleme vardır.
Sert eloksal istisnadır. Mühürleme aşınma direncini belirgin biçimde düşürür. Bu yüzden amaç aşınma direnciyse sert tabaka normalde mühürlenmez ve standartlar da böyle ele alır. Ancak mühürsüz tabaka kolay lekelenir. Görünümün de önemli olduğu parçalarda mühürleyip aşınma direncindeki kaybı kabul etmenin uygun olup olmadığına işlemciyle birlikte karar verin.
Renklendirme, anodik oksidasyondan sonra ve mühürlemeden önce yapılır.
Adımlar uygulamaya ve işlemciye göre değişir. MONOSCOPE, Toei Denka Kogyo'nun "Arumaito Ders Kitabı (Temel)" kaynağından derlemiştir.
Eloksal; sülfürik asit gibi kimyasallar ve elektroliz donanımı kullanır. Türkiye'de 6331 sayılı İş Sağlığı ve Güvenliği Kanunu kapsamında bu tür kimyasal prosesler risk değerlendirmesi gerektirir. İşi uzman bir eloksal tesisine vermeyi planlayın; fabrika içinde doğaçlama deneme yapmayın.
Her Arumaito Türü Ayrıntılı
Şekil 1'deki dört tür aynı adı taşır, ama her biri farklı bir performansı hedefler ve farklı dikkat noktaları getirir.
Şeffaf Eloksal (Shiro Arumaito)
"Beyaz" arumaito şeffaf, boyasız bir tabakadır; şeffaf eloksal da denir. Adına rağmen beyaz boya sürülmez: ana metalin gümüşi rengi görünür.
Korozyon ve çizilmeye karşı korur, temiz bir görünüm verir. Tabaka elektriği zor ilettiği için yalıtım gereken parçalarda da kullanılır. En yaygın türlerden biridir; ev eşyalarından cihaz parçalarına, iç mekân yapı elemanlarından makine kapaklarına kadar geniş bir alanda görülür.
Renkli ve Siyah Eloksal (Boyalı)
Renkli eloksalda boya gözenekli tabakanın gözeneklerine emdirilir, sonra mühürlenir. Kırmızı ve mavi gibi canlı renkler verebildiği için parça tanıma ve ürün tasarımında kullanılır. Siyah eloksal da genellikle bu şekilde boyanır; yansımanın düşük olması gereken optik parçalarda ve cihaz gövdelerinde yaygındır.
Zayıf nokta renk dayanımıdır. Organik boyaların UV ve ısıya karşı haslığı sınırlıdır; dış mekânda ya da yüksek sıcaklıkta solabilirler. Işık haslığı daha iyi inorganik boyalar da vardır, ama dış mekân parçalarında elektrolitik renklendirme de değerlendirilmeye değer.
Elektrolitik Renklendirme (Denkai Chakushoku)
Anodik oksidasyondan sonra parça metal tuzu çözeltisinde ikinci bir elektrolizden geçer. Metal ya da metal bileşikleri gözeneklerin derinine çöker ve tabakayı paslanmaz çeliğe benzer gri, bronz ve siyah gibi sade tonlarda renklendirir.
Boyalı tabakaların aksine bu renkler UV altında solmaya dirençlidir. Alüminyum pencere doğraması gibi yapı malzemelerinde uzun süredir bu yüzden kullanılır. Yapı ürünlerinde üstüne elektroforetik boya katmanı eklenen birleşik kaplama da vardır (JIS H 8602). Renk çeşidi boyamaya göre dardır; canlı renk isteyen parçalara uygun değildir.
Sert Eloksal (Koshitsu Arumaito)
Sert eloksalda düşük sıcaklıkta bir banyo ya da organik asit eklenmiş özel bir banyo kullanılır; normal eloksaldan daha sert ve daha kalın bir tabaka büyütülür. JIS H 8603, işlenmiş (dövme) alaşımların çoğunda en az HV 400 tabaka sertliği ister (2000 serisi ve bazıları için sınırlar daha düşüktür). Asıl değeri, tabakanın alüminyumun yumuşaklığını telafi etmesidir.
Tabaka normal eloksaldan kalındır. Japon işlemciler farklı örnekler yayımlar: biri HV 300–400 sertlikte 20–40 µm tabakaları tarif eder (Kasugai Alumite Kogyo), bir diğeri sert tabakanın en iyi 30–50 µm'de performans verdiğini söyler (Riken Alumite Kogyo).
Tipik kullanım yerleri sürtünen ve aşınan parçalardır: makine elemanları, taşıma parçaları, otomotiv ve havacılık parçaları. Doğal renk alaşıma göre değişir (gri, sarımsı kahve, grimsi siyah) ve şeffaf eloksalın gümüşi görünümüne hiçbir zaman benzemez.
Siyaha boyanmış sert eloksal da vardır. Ayrıca sert tabakaların oluşum yöntemi nedeniyle ince çatlaklar içerdiği bilinir; bu yüzden bükülecek ya da şekil değiştirecek parçalarda dikkatli olun.
JIS H 8601 Sınıfları ve JIS H 8603 Tipleri
Çizimde arumaito belirtilirken başvuru kaynağı JIS'tir. JIS H 8603 (sert anodik oksit tabakaları) hâlâ 1999 baskısıdır ve 20 Ekim 2023'te değişiklik yapılmadan teyit edilmiştir. Önsözüne göre standart, teknik içerik değiştirilmeden ISO 10074'ten (1994, ilk baskı) hazırlanmış ve işaretleme şartı eklenmiştir.
JIS H 8601 (anodik oksit tabakaları) 22 Aralık 2025'te revize edildi; güncel baskı JIS H 8601:2025'tir. Teknik değişikliklerle ISO 7599:2018'e dayanır. JIS Mark belgelendirmesinde 1999 baskısı 21 Aralık 2026'ya kadar uygulanabilir.
Aşağıda anlatılan sınıflar, tipik kullanım yerleri ve gösterim biçimi 1999 baskısına aittir; metnini kontrol edebildiğimiz sürüm budur. 2025 baskısında ayrıntılar değişmiş olabilir. Bir çizime ya da şartnameye yazmadan önce güncel standardı kontrol edin.
Türkiye'de eloksal şartnamelerinde genellikle ISO 7599 ve ISO 10074'ün EN ISO üzerinden yayımlanmış TS EN ISO karşılıklarına atıf yapılır. Bu standartlar JIS ile aynı değildir. Kalınlık sınıfları, deney ve kabul ölçütleri farklı olabileceğinden, bir JIS notunu TS EN ISO notuyla değiştirmek için müşterinin onayı gerekir. Güncel TS numaralarını ve baskılarını TSE'den teyit edin.
İki standart kalınlığı farklı belirtir. JIS H 8601:1999, en az ortalama kalınlığı belirleyen bir sınıf sembolü kullanır. JIS H 8603'te sınıf sembolü yoktur; kalınlığı alıcı ile işlemci anlaşarak belirler.
Normal eloksal sınıfa (kalınlığa), sert eloksal tipe (ana alaşıma) göre ayrılır.
Renkli sınıflar, JIS H 8601:1999'un esas olarak dış mekân için verdiği sınıflardır. JIS H 8601 Aralık 2025'te revize edildi; güncel (2025) baskıyı kontrol edin. Standartların tabloları yeniden üretilmemiş, özetlenmiştir.
JIS H 8601 Gösterimi Nasıl Yazılır
JIS H 8601:1999'da tabaka gösterimi, kalınlık sınıfını ve ardından kalite maddelerinin sembollerini (korozyon direnci, aşınma direnci, mühürleme kalitesi vb.) içerir. Alıcı ile işlemci anlaşırsa kalite sembolleri atlanabilir ve geriye standardın örneğindeki gibi yalnızca sınıf kalır: "AA-15". Alkali korozyon direnci sınıfı belirtilen tabakalarda sınıf harfi, "AA-10-B" örneğindeki gibi, kalınlık sınıfının arkasına gelir.
JIS H 8603'ün Beş Tipi
Tipi ana malzeme belirler ve her tipin kendi asgari tabaka sertliği vardır:
| JIS H 8603 tipi | Ana malzeme | Asgari sertlik |
|---|---|---|
| Tip 1 (1種) | Tip 2'de yer almayan işlenmiş alaşımlar | HV 400 |
| Tip 2(a) (2種-(a)) | 2000 serisi işlenmiş alaşımlar | HV 250 |
| Tip 2(b) (2種-(b)) | 7000 serisi ve %2 ya da daha fazla Mg içeren 5000 serisi | HV 300 |
| Tip 3(a) (3種-(a)) | %2'den az Cu ya da %8'den az Si içeren dökümler | HV 250 |
| Tip 3(b) (3種-(b)) | Diğer dökümler | Taraflar arasında anlaşılır |
Atölye Kısaltmaları: AA10-BK, HAA30, HA50
Çizimlerde "AA10-BK" (siyah) ya da "HAA30" ve "HA50" (sert) gibi notlar da görebilirsiniz. Bunlar JIS sembolleri değil, tek tek işlemcilerin ya da müşterilerin alışkanlık gösterimleridir. JIS H 8601:1999'da renk sembolü yoktur ve JIS H 8603 sembolle gösterim tanımlamaz. Japon işlemci Sanwa Mekki Kogyo da "-BK"yi JIS'te bulunmayan geleneksel bir gösterim olarak tanımlar.
Bir şirkette işe yarayan kısaltma başka bir tedarikçi tarafından farklı okunabilir. Çizime standart numarasını, kalınlığı ve rengi kelimelerle yazın. Yalnızca kısaltma içeren bir çizim aldıysanız, teklif vermeden önce Japon tarafa anlamını sorun.
Eloksal Ölçüyü Ne Kadar Değiştirir?
Eloksalda en çok yanlış anlaşılan konu ölçüdür. Kaplama tüm kalınlığını dışarıya ekler. Eloksal ise ana metali tabakaya dönüştürür; bu nedenle tabakanın bir kısmı orijinal yüzeyin altında oluşur, geri kalanı üstünde büyür. Ölçüye yalnızca dışa doğru büyüyen kısım eklenir.
Boyut artışı, tüm tabaka kalınlığına değil yalnızca dışa doğru büyüyen kısma eşittir.
Şematiktir. İçe/dışa oranı Japon işlemcilerin verilerinde farklıdır: normal için yaklaşık 1/3, sert için yaklaşık 1/2 (Toei Denka Kogyo), sert için yaklaşık 1/2 (Riken Alumite Kogyo), yaklaşık 1/2 (Sanwa Mekki Kogyo), yaklaşık 2/5 (Sun Kogyo) ve sert için içe:dışa yaklaşık 1:1 (Nihon Shinkan).
"Kalınlığın Yarısı" Koşullu Bir Pratik Kuraldır
Parçanın tabaka kalınlığının yaklaşık yarısı kadar büyüdüğünü sıkça okursunuz. İşlemcilerin verilerini yan yana koyunca oran değişir. Toei Denka Kogyo normal eloksal için kalınlığın yaklaşık 1/3'ünü, sert için yaklaşık 1/2'sini verir. Riken Alumite Kogyo sert için yaklaşık 1/2 der. Sanwa Mekki Kogyo kuramsal olarak kalınlığın yarısının metale işlediğini ve aynı ilkenin sert tabakalar için de geçerli olduğunu söyler. Sun Kogyo yaklaşık 2/5 verir.
Oran sabit değildir, çünkü tabaka büyümesi alaşıma, elektrolite ve sıcaklık ile akım gibi proses koşullarına göre değişir. Başka bir işlemci olan Denka Himaku Kogyo da değişimin 2000, 5000, 6000 ve 7000 serilerinde farklı olduğunu belirtir.
Ön işlemdeki kimyasal parlatma ya da kimyasal mat dağlama da ana metalden biraz alır. Dar toleranslı parçalarda gerçek oranı doğrulamak için deneme parçalarını ölçün.
Hesap Örnekleri
Dış çap, tek yüzdeki artışın iki katı kadar büyür; delik ise iki katı kadar küçülür. Aşağıdaki 1. ve 2. örnek bir oran varsayar ve kurgusaldır. 3. örnek bir Japon işlemcinin teknik yazısından alınmıştır.
Çaplar, tek yüzdeki artışın iki katı kadar değişir.
1. ve 2. örnek kurgusal koşullar kullanır. 3. örnek, Nihon Shinkan'ın teknik yazısındaki rakamlara dayanır (dışa ve içe büyümenin yaklaşık eşit olduğu varsayılır) ve MONOSCOPE tarafından yeniden hesaplanmıştır. Gerçek oranlar alaşıma ve prosese göre değişir.
3. örnekte görüldüğü gibi tabaka kalınlığındaki değişim, işlem öncesi işleme toleransını daraltır. H7 gibi sıkı geçmelerde yalnızca işlemeyle toleransı tutturmak zor olabilir. Bu durumda o bölgeyi maskeleyerek işlemsiz bırakmayı ya da eloksaldan sonra bitirme işlemesi yapmayı düşünün. Tolerans temelleri için boyut ve geometrik tolerans konusuna da bakın.
Yüzey pürüzlülüğü kolay gözden kaçar. Eloksal yüzeyi çıplak metalden daha pürüzlü bırakma eğilimindedir ve tabaka kalınlaştıkça bu artar. Sızdırmazlık ya da kayma yüzeyinde pürüzlülük şartı varsa, işlemden sonra tutturulup tutturulamayacağını işlemciye sorun.
Alaşım Sonucu Nasıl Değiştirir?
Eloksal ana metalin kendisini oksitlediği için alaşım elementlerinin etkisi güçlüdür. Aynı koşullarda farklı bir alaşım farklı renk, sertlik ve kalınlık verir. Japon çizimleri A5052 ve A6061 gibi JIS alaşım adlarını kullanır. Bunların AA/ASTM ya da EN AW karşılıkları için ilgili yazıya bakın. Burada her alaşım ailesinin eloksalı nasıl aldığına odaklanıyoruz.
Görünüm önemliyse 1000, 5000 veya 6000 serisini kullanın. 2000 serisi ve dökümler koşullara bağlıdır.
"Çok iyi / iyi / orta / zor" ifadeleri Toei Denka Kogyo'nun "Arumaito Ders Kitabı (Temel)" uygunluk tablosunu özetler. JIS H 8603 tipleri ve sertlikleri standarttandır. 7000 serisindeki renk farkı bilgisi Sanwa Mekki Kogyo SSS sayfasındandır. Bunlar genel eğilimlerdir; sonuç işlemciye bağlıdır.
ADC12 ve Diğer Yüksek Silisyumlu Alaşımlar: Düzgün Olmayan Renk
Japonya'da yaygın bir basınçlı döküm alaşımı olan ADC12, %9,6–12 silisyum içerir. Silisyumca zengin ve alüminyumca zengin bölgeler tabakayı farklı hızlarda oluşturur. Bu yüzden düzgün olmayan kalınlık ve lekeli renk tipik sorunlardır.
Japon işlemci Silvec, kendi ölçümlerinde tek bir ADC12 plakasında kalınlığın 10 ile 15 µm arasında değiştiğini bildirir. Başka bir testte iki ADC12 plakası aynı koşullarda sert eloksallanmış ve 24 noktada ölçülen sertlik HV 147 ile 335 arasında çıkmıştır; yani en yüksek değer en düşüğün iki katından fazladır (sonuçlar o şirketin koşullarına aittir).
Bazı işlemciler ADC12'yi siyah ya da sert eloksallayabilir, ama işlenmiş alaşımlarla aynı görünümü ya da performansı beklemeyin. Görünüm parçalarında boya gibi başka bitirme yöntemlerini değerlendirin. Eloksal seçerseniz, geçti/kaldı sınırını belirleyen sınır numuneleri (限度見本, gendo mihon) üzerinde anlaşın.
2000 ve 7000 Serisi: Dayanımın Bedeli Koşullardır
2000 serisi (düralüminyum ailesi) çok bakır içerir ve eloksala daha az uygundur. JIS H 8603 bunu Tip 2(a) olarak sınıflar; sertlik şartı Tip 1'den düşüktür (en az HV 250). 7000 serisi Tip 2(b)'dir, en az HV 300 ile yine Tip 1'in altındadır.
Dayanım için bu alaşımlara ihtiyacınız varsa, eloksal sonrası sertliğin ve rengin 1000 ya da 6000 serisi parçalarla aynı olmayacağını baştan kabul edin ve beklenen performansı işlemciyle netleştirin. Başka metallerle birleşik hâlde eloksal yapmaktan ve farklı alaşımları aynı partide işlemekten kaçının; ikisi de kalınlığın ve rengin düzensiz olmasına yol açar.
Eloksal Notu Nasıl Yazılır (ve Okunur)
Eloksal sorunlarının çoğu belirsiz bir çizimle başlar. Yalnızca 陽極酸化処理 (anodik oksidasyon işlemi) yazan bir not, işlemcinin tipe ya da kalınlığa karar vermesine izin vermez. Çizim okumanın temelleri için ilgili yazıya bakın. Bu bölüm yalnızca eloksala özgü noktaları ele alır.
Eksiksiz Bir Not Neleri İçerir?
Çizim notunda en azından şunlar yer almalıdır:
- Tür ve standart: normal arumaito için JIS H 8601, sert için JIS H 8603
- Kalınlık: JIS H 8601 için sınıf (örn. AA10); JIS H 8603 için toleranslı değer (örn. 30 ±5 µm)
- Renk: şeffaf (boyasız), siyah ya da renkliyse renk numune numarası veya sınır numunesi
- Mühürleme: aşınma direncinin önemli olduğu sert tabakada "mühürsüz" yazın
- Ölçüler: çizimdeki ölçülerin işlemden önce mi sonra mı geçerli olduğu
- İşlem alanı: maskelenecek yüzeyler, işlemsiz kalacak delikler ve dişler
Ayrıca işlemcinin parçayı aparatta nereden tutabileceğini (temas izinin kabul edildiği yerleri) belirtin; böylece görünür yüzeylerde iz kalmaz.
JIS H 8603 de sipariş ya da işlem şartnamesinde bulunması gerekenleri sıralar: tabaka tipi, ana malzeme (bileşim ve temper), önemli yüzeyler ile maskelenen alanlar, gereken kalınlık ve tolerans, tercih edilen temas noktaları ve gerekirse işlem öncesi ve sonrası ölçüler ile toleranslar.
Standardı, kalınlığı, rengi, mühürlemeyi, ölçü esasını ve işlem alanını kelimelerle yazın.
2. Gösterilen ölçüler eloksal sonrası için geçerlidir
3. Kalın zincir çizgisiyle gösterilen Ø20 H7 deliği ve M6 dişleri maskelenir; işlem görmez
4. Temas noktaları arka yüzdedir
2. Renk sınır numunesine göredir
3. Gösterilen ölçüler eloksal öncesi için geçerlidir
4. İletkenliği korumak için topraklama bağlantı yüzeyi (kalın zincir çizgisi) maskelenir
Tüm parçalar, ölçüler ve notlar kurgusaldır. Şirketinizin çizim kuralları ya da müşterinin şartları varsa onlara uyun.
İşlem Öncesi mi, Sonrası mı: Hangi Ölçü Geçerli?
Karar, parçanın işlevinin hangi durumda garanti edilmesi gerektiğine göre verilir. Geçmeyi ve montajı etkileyen ölçüler genellikle bitmiş parça üzerinde garanti edilir; bu yüzden "işlem sonrası" yazılır ve işleyen taraf işlem öncesi ölçüyü geriye doğru hesaplar.
Ancak "işlem sonrası" ifadesi, ölçüden işleyenin mi işlemcinin mi sorumlu olduğunu belirsiz bırakabilir. Bazı çizimlerde yalnızca kritik ölçüler işlem sonrası olarak yazılır, kalanlar işlem öncesi bırakılır. Bazıları ise eloksaldan sonra bitirme işlemesi yapılacak ölçüleri belirtir. Hangi yolu seçerseniz seçin, sipariş vermeden önce kimin neyden sorumlu olduğunu işlemciyle netleştirin.
Maskeleme, Dişler, Geçmeler ve Kenarlar
Delikler ve dişler de normalde kaplanır; deliğin derinlerinde tabaka daha incedir. Dişlerin hem tepesi hem dibi kaplandığı için diş ortalama çapı değişir. Bu yüzden sıkı toleranslı delik ve dişleri maskelemeyi düşünün. Bir işlemcinin örneğinde, sıkı toleranslı delikler ve tel dişli insert (Helicoil) takılı dişli delikler lastik tapa ya da vidayla kapatılır, düz veya eğri yüzeyler maskeleme bandı ya da maskeleme boyasıyla örtülür.
Çelik ya da paslanmaz çelik tel dişli insert gibi alüminyum olmayan parçalar ön işlem ve eloksal çözeltilerinde çözünebilir. Bu yüzden tel dişli insert'leri eloksaldan sonra takın.
Kenarlar da dikkat ister. Keskin kenarlarda tabaka düzgün oluşmaz; kırılmaya ve dökülmeye yatkındır. Kalınlığa uygun bir pah ya da radyüs verin. Önerilen değerler işlemciye ve kaynağa göre farklıdır; kalın sert tabakalarda bunları tasarım aşamasında teyit edin.
Montajlı parçayı eloksala sokmayın. Aralıklarda elektrolit kalabilir ve parçayı aşındırabilir; bu yüzden montajı eloksaldan sonra yapın. Kör delik ve dişli delikleri işleme göndermeden önce talaş ve yağdan iyice temizleyin.
Muayene: Kalınlık Nasıl Ölçülür?
Japon standartları iki kalınlık ölçüm yöntemi tanımlar: mikroskopla kesit (JIS H 8680-1) ve girdap akımı (JIS H 8680-2). Kesit alma parçayı keser, yani tahribatlıdır. Muayenede hangi yöntemin kullanılacağını önceden kararlaştırın.
Kontrol Listesi: Japon Çizimine Göre Teklif Vermeden ya da Eloksal Yapmadan Önce
Japon bir çizim ya da sipariş arumaito belirtiyorsa bu listeyi kullanın; ister alıcı, ister işleyen, ister yerel işlemci olun.
- Tür: şeffaf, siyah/renkli (boyalı), elektrolitik renklendirilmiş ya da sert
- Standart ve baskı: JIS H 8601 (1999 mu 2025 mi?) ya da JIS H 8603:1999
- Kalınlık: sınıf (AA10 vb.) ya da toleranslı değer (30 ±5 µm vb.)
- Renk: boyasız, siyah ya da renk numune numarası veya sınır numunesiyle belirtilen renk
- Mühürleme: mühürlü mü mühürsüz mü (özellikle sert tabakada)
- Ölçüler: işlem öncesi mi sonrası mı ve kim garanti ediyor
- Maskeleme: delikler, dişler, topraklama yüzeyleri ve çizimde nasıl gösterildikleri
- Temas noktaları: askı izine izin verilen yerler
- Alaşım ve temper: örn. A6063-T5, ADC12
- Ön işlem: mat ya da kimyasal parlatma; numune varsa onunla birlikte
- Elektrolit, belirtilmişse: sülfürik ya da oksalik
- Gereken performans ve kullanım: aşınma, ısı, yalıtım, dış mekân maruziyeti
- Muayene: kalınlık yöntemi (kesit ya da girdap akımı) ve ölçüm sayısı
- Kısaltmalar: JIS dışı kodların (AA10-BK, HAA30) anlamı Japon tarafla teyit edildi mi
- Yerel şartname: MIL-A-8625, TS EN ISO 7599 / 10074 ya da başka bir standarda göre işlem yapmayı planlıyorsanız, Japon müşteriden yazılı onay
Japon Tarafa Örnek Soru
Köşeli parantez içindeki yerleri düzenleyin ve teklif vermeden önce gönderin. Japon taraf Türkçe okumayacağı için metni İngilizceye çevirerek göndermeniz gerekebilir; maddeler olduğu gibi çevrilebilir.
Konu: [çizim numarası] numaralı çizim için eloksal (arumaito) şartları
[çizim numarası] numaralı çizimi (rev. [x]) inceliyoruz. Yüzey işlemi notu şöyle: "[notun çizimdeki hâli, örn. koshitsu arumaito 30 µm]". Teklif vermeden önce aşağıdakileri teyit etmenizi rica ederiz:
1. Geçerli standart ve baskı (JIS H 8601:1999 / :2025 veya JIS H 8603:1999)
2. Tabaka kalınlığı ve toleransı; değerin asgari mi nominal mi olduğu
3. Renk (boyasız / siyah / diğer) ve sınır numunesi verilip verilmeyeceği
4. Mühürlü mü mühürsüz mü
5. Gösterilen ölçülerin eloksal öncesi mi sonrası mı geçerli olduğu
6. Maskelenecek alanlar ve kabul edilebilir temas noktaları
7. Kalınlık muayene yöntemi (girdap akımı ya da kesit) ve numune sayısı
8. [MIL-A-8625 Tip II/III, TS EN ISO 7599 / 10074 veya yerel standart] ile işlem yapılmasının alternatif olarak kabul edilip edilmediğiTeşekkür ederiz.
Bu Rehberin Sınırları
- Buradaki JIS H 8601 sınıfları, tipik kullanımlar ve gösterim biçimi 1999 baskısındandır. 2025 baskısı ayrıntıda farklı olabilir; güncel standardı kontrol edin.
- MIL-A-8625 karşılıkları proses düzeyinde karşılaştırmadır. Kalınlık, deney ve kabul ölçütleri JIS ve MIL sistemlerinde farklıdır; müşterinin onayı olmadan JIS notu MIL notuyla değiştirilemez. Aynısı TS EN ISO karşılıkları için de geçerlidir.
- TSE standart numaraları ve baskıları bu yazıda ayrıca doğrulanmamıştır; kullanmadan önce TSE'den teyit edin.
- Büyüme oranları (kalınlığın 1/3'ü ile 1/2'si) Japon işlemcilerin yayımladığı verilerden gelen pratik kurallardır. Dar toleranslarda deneme parçası ölçerek doğrulayın.
- Alaşım uygunluk değerlendirmeleri genel eğilimlerdir. Sonuç işlemcinin ekipmanına ve tecrübesine bağlıdır.
- Çizim gelenekleri şirketten şirkete ve müşteriden müşteriye değişir. Müşterinin kendi çizim standardı varsa buradaki örneklerin önüne geçer.
SSS
Japon çiziminde "arumaito" ne demek?
Arumaito, alüminyum eloksalı için kullanılan yaygın Japonca sözcüktür; resmî terim 陽極酸化処理'dir (yokyoku sanka shori). Çizimlerde ve siparişlerde yalnızca sözcüğe güvenmeyin; JIS H 8601 ya da JIS H 8603 gibi bir standart numarasıyla birlikte yazın.
Sert arumaito, Tip III sert eloksalla aynı mıdır?
Benzer proseslerdir, ama birbirinin yerine geçen şartnameler değildir. JIS H 8603 asgari sertliği ana alaşım tipine göre belirler ve kalınlığı alıcı ile işlemci arasında bırakır; MIL-A-8625 Tip III'ün kendi şartları vardır. Birini diğeriyle değiştirmeden önce müşterinin onayını alın.
Çelik ya da paslanmaz çelik parçalara eloksal yapılabilir mi?
Hayır. Eloksal alüminyum ana metalin kendisini tabakaya dönüştürür; bu yüzden çelik ya da paslanmaz çelikte çalışmaz. Alüminyum parçada kalan çelik veya paslanmaz çelik tel dişli insert'ler de ön işlem ve eloksal çözeltilerinde çözünebilir.
Siyah eloksal dış mekânda solar mı?
Solabilir. Siyah arumaitonun çoğu organik boyayla boyanır ve organik boyalar UV ve ısıyla solar. Dış mekânda rengini koruması gereken parçalarda UV altında solmaya dirençli elektrolitik renklendirmeyi ya da boyayla birleşik kaplamayı değerlendirin.
Eloksal tabaka kalınlığı nasıl ölçülür?
Mikroskopla kesit (JIS H 8680-1) ya da girdap akımıyla (JIS H 8680-2). Kesit alma parçayı tahrip eder; bu yüzden sipariş öncesinde yöntemi işlemciyle kararlaştırın.
Kaynaklar
- JIS H 8601 (alüminyum ve alaşımlarının anodik oksit tabakaları): Japon Standartlar Derneği, JSA Webdesk (JIS H 8601:2025, 22 Aralık 2025'te revize edildi) (Japonca); kikakurui.com, 1999 baskısının metni (Japonca)
- JIS H 8603:1999 (alüminyum ve alaşımlarının sert anodik oksit tabakaları): kikakurui.com, standardın metni (Japonca); JSA Webdesk (Japonca)
- JIS B 0001:2019 (makine mühendisliği teknik resimleri, özel belirtme çizgileri): kikakurui.com (Japonca)
- ISO 10074:2021 (alüminyum ve alaşımlarının sert anodik oksidasyon tabakaları): ISO
- MIL-A-8625 tipleri ve sınıfları: Aluminum Anodizers Council, "Military Specification MIL-A-8625"
- Renklendirme yöntemleri ve sınıfların kullanımı: Japonya Alüminyum Birliği, "8. Yüzey İşlemi" (Japonca)
- Tabaka yapısı ve alaşım elementlerinin etkisi: Y. Tanaka, "Eloksalda gerilim ve akım kontrolü", Hyomen Gijutsu Cilt 68, No. 5 (2017) (Japonca)
- Tabaka yapısı, mühürleme, alaşım uygunluğu, ölçü değişimi, sipariş şartları: Toei Denka Kogyo, "Arumaito Ders Kitabı (Temel)" (Japonca)
- Sert eloksal tanımı, kalınlık, mühürleme, ölçüler: Riken Alumite Kogyo, "Sert Anodik Oksit Tabakaları" (Japonca)
- Elektrolitik renklendirme ve mühürleme: Sankyo Material, "Tabakalar (Arumaito)" (Japonca)
- Ölçü değişimi: Sanwa Mekki Kogyo SSS (Japonca); Sun Kogyo, "Kaplama ve eloksalda ölçü değişimi" (Japonca)
- Geçme toleransları ve işlem öncesi hedef ölçüler: Nihon Shinkan teknik yazısı (Japonca)
- Delik ve dişlerde tabaka, maskeleme, tel dişli insert: Sanwa Mekki Kogyo SSS (Japonca); Ueda Alumite Kogyo SSS (Japonca); Koike Techno (Japonca)
- 7000 serisinde renk farkı: Sanwa Mekki Kogyo SSS (Japonca)
- Sektör gösterimi: Sanwa Mekki Kogyo, "Eloksal nasıl gösterilir?" (Japonca)
- Alaşıma göre işleme dikkat noktaları: Denka Himaku Kogyo (Japonca)
- ADC12 eloksalı: Silvec, "Alüminyum basınçlı döküm için eloksal" (Japonca)
- Sert eloksal kalınlık ve sertlik örnekleri: Kasugai Alumite Kogyo (Japonca)
Japonca orijinal makaleBu rehber, Japonya’daki okurlar için yazılmış bir MONOSCOPE makalesinden uyarlanmıştır: アルマイトの種類と違い|白・黒・硬質の膜厚と寸法変化、図面指示
Editör hakkında
 MONOSCOPE editörüFOUNDER & EDITOR
Bir tesis ekipmanı üreticisinde ve bir tesis mühendisliği firmasında yaklaşık on yıl boyunca ekipman teklifi, tasarımı ve devreye alma işlerinde çalıştıktan sonra dijital pazarlamaya geçti. Bugün B2B üreticilerine web danışmanlığı yapıyor ve ürünlerini ve teknolojilerini anlaşılır biçimde anlatmalarına yardımcı oluyor. Japonya’nın Enerji Yöneticisi (Energy Manager) ve Üçüncü Sınıf Baş Elektrik Mühendisi ulusal lisanslarına sahip.
2017’den beri bir mühendislik blogu (500’den fazla yazı) ve yaklaşık 20.000 abonesi olan Japonca bir YouTube kanalı yürütüyor. Her rehber Japon atölyesinin bakış açısıyla yazılır ve atıf yapılan standartlarla karşılaştırılır.


