Alumite adalah: Anodizing di Gambar Jepang & JIS H 8601/8603
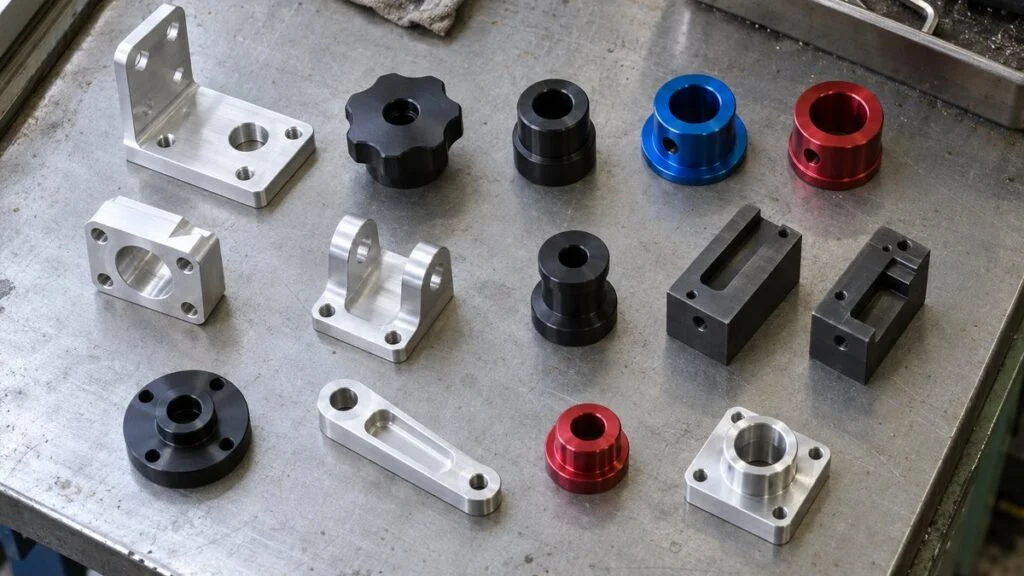
Gambar kerja part aluminium dari Jepang tiba, dan kolom perlakuan permukaannya berbunyi 白アルマイト, 黒アルマイト, atau 硬質アルマイト 30μm. Ketiganya adalah alumite (arumaito), sebutan para engineer Jepang untuk anodizing. Awalannya menunjukkan jenisnya: shiro (putih, maksudnya bening), kuro (hitam), atau koshitsu (keras). Jenis dan tebal lapisan tidak hanya menentukan tampilan akhir, tetapi juga mengubah dimensi part.
Jika vendor anodizing lokal Anda bekerja dengan MIL-A-8625 (MIL-PRF-8625) Type II dan Type III, catatan berbahasa Jepang itu perlu diterjemahkan dulu sebelum Anda membuat penawaran atau merilis pekerjaan. Artikel ini menjelaskan tiap jenis alumite, dua standar JIS di baliknya (JIS H 8601 dan JIS H 8603), seberapa besar part bertambah dimensinya, pengaruh paduan dasar, dan seperti apa catatan yang lengkap. Di bagian akhir ada checklist dan contoh pertanyaan yang bisa dikirim ke pihak Jepang.
Daftar isi
- Istilah Alumite di Gambar Jepang: Terjemahan Cepat
- Alumite Biasa vs Hard Alumite: Mana yang Diminta?
- Cara Kerja Anodizing: Struktur Lapisan dan Alur Proses
- Tiap Jenis Alumite Secara Rinci
- Kelas JIS H 8601 dan Tipe JIS H 8603
- Seberapa Besar Anodizing Mengubah Dimensi?
- Bagaimana Paduan Mengubah Hasilnya
- Cara Menulis (dan Membaca) Catatan Alumite
- Checklist: Sebelum Membuat Penawaran atau Meng-anodize Sesuai Gambar Jepang
- Batasan Panduan Ini
- FAQ
- Sumber
Istilah Alumite di Gambar Jepang: Terjemahan Cepat
Istilah formalnya dalam bahasa Jepang adalah 陽極酸化処理 (yokyoku sanka shori, "perlakuan oksidasi anodik"), dan lapisannya disebut lapisan oksida anodik. Di gambar dan purchase order, istilah industri yang lebih pendek, yaitu alumite, lebih sering dipakai. Nama jenisnya tidak diseragamkan di seluruh industri, tetapi dalam praktik terbagi dua kelompok: alumite biasa (bening, berwarna, hitam, dan pewarnaan elektrolitik) dan hard alumite.
| Tertulis di gambar | Romaji | Artinya | Acuan MIL-A-8625 terdekat |
|---|---|---|---|
| アルマイト / 陽極酸化処理 | arumaito / yokyoku sanka shori | Anodizing (istilah umum) | — |
| 白アルマイト (クリアアルマイト) | shiro arumaito (kuria) | Anodize bening (tanpa celup warna), biasanya dalam asam sulfat | Type II, Class 1 (sebanding) |
| 黒アルマイト / カラーアルマイト | kuro / karaa arumaito | Anodize hitam atau berwarna, dengan celup warna | Type II, Class 2 (sebanding) |
| 電解着色 | denkai chakushoku | Pewarnaan elektrolitik (logam diendapkan di dalam pori) | Konfirmasikan ke pemasok |
| 硬質アルマイト | koshitsu arumaito | Hard anodize | Type III (sebanding) |
| 封孔処理 / 封孔なし | fuko shori / fuko nashi | Sealing / tanpa sealing | — |
Alumite biasa diatur dalam JIS H 8601 dan hard alumite dalam JIS H 8603. Di dalam alumite biasa, sebutan bening/berwarna/hitam terutama menggambarkan cara lapisan diberi warna. Gambar berikut membandingkan empat jenis utama.
Pertanyaan pertama bukan soal warna, melainkan keausan: jika permukaan perlu tahan aus, Anda berurusan dengan hard alumite.
Penilaian adalah kecenderungan umum yang dirangkum MONOSCOPE dan berubah menurut paduan, tebal, dan kondisi proses. Ketahanan warna disusun dari materi Japan Aluminium Association, Sankyo Material, dan Toei Denka Kogyo.
Alumite Biasa vs Hard Alumite: Mana yang Diminta?
Untuk desain dan pembelian, perbedaan yang penting dirangkum pada tabel berikut.
| Alumite biasa | Hard alumite | |
|---|---|---|
| Standar | JIS H 8601 | JIS H 8603 |
| Cara menentukan tebal | Kelas (AA3–AA25) | Disepakati pembeli dan pemroses |
| Warna | Bening, berwarna, hitam, atau pewarnaan elektrolitik | Warna alami abu-abu sampai cokelat tua |
| Sealing | Pada dasarnya di-seal | Pada dasarnya tidak di-seal jika tujuannya tahan aus |
| Pertambahan dimensi (per sisi) | Sekitar 1/3 dari tebal (contoh Toei Denka Kogyo) | Sekitar 1/2 dari tebal (patokan kasar) |
| Pilihan umum bila | Tujuannya tampilan dan perlindungan korosi | Permukaan bergeser atau bergesekan |
Jika Anda memilih jenis (atau mengecek apakah pilihan desainer Jepang masuk akal), telusuri dengan urutan berikut:
- Permukaan bergeser atau bergesekan: hard alumite. Ketahanan aus didahulukan, dan desain harus memperhitungkan perubahan dimensi.
- Tampilan dan perlindungan korosi: alumite biasa. Bening jika tidak perlu warna; hitam atau berwarna untuk identifikasi atau mengurangi pantulan.
- Warna harus awet di luar ruangan: pertimbangkan pewarnaan elektrolitik (atau lapisan gabungan dengan cat) sebagai ganti pewarnaan celup.
Lalu periksa dua hal: dimensi bagian suaian (fit) dan ulir, serta apakah paduan dasarnya cocok untuk anodizing. Jika ditunda, Anda berisiko mendapat part yang tidak bisa dirakit setelah perlakuan, atau warna yang tidak seragam. Dua hal ini dibahas di bagian berikutnya.
Cara Kerja Anodizing: Struktur Lapisan dan Alur Proses
Pada anodizing, part aluminium dijadikan anoda (kutub positif) di dalam elektrolit, lalu arus dialirkan agar lapisan aluminium oksida tumbuh di permukaannya. Elektrolit yang paling umum adalah asam sulfat encer sekitar 10–30%.
Inilah beda utamanya dengan plating. Plating menumpuk logam lain di atas permukaan, sedangkan anodizing mengubah aluminiumnya sendiri menjadi lapisan.
Lapisan Berpori dan Barrier Layer
Lapisan yang dibentuk dalam asam sulfat atau elektrolit sejenis terdiri dari dua lapis. Di sebelah logam ada barrier layer yang tipis dan rapat. Di atasnya terdapat lapisan berpori yang penuh pori halus.
Diameter pori hanya puluhan nanometer dan panjangnya hampir sama dengan tebal lapisan. Karena barrier layer menutup dasarnya, pori tidak menembus sampai logam dasar. Gagasan dasar alumite adalah memberi warna dengan mengisi pori ini dengan zat celup atau logam, lalu menutupnya (sealing).
Barrier layer tipis terbentuk di atas logam, dengan lapisan berpori berisi pori halus di atasnya.
Skema berdasarkan model struktur dalam "Alumite Textbook (Basic)" Toei Denka Kogyo dan Hyomen Gijutsu Vol. 68, No. 5 (2017). Tidak sesuai skala.
Tebal lapisan kira-kira bergantung pada jumlah muatan listrik yang dialirkan (arus × waktu), sedangkan tebal barrier layer dan ukuran pori bergantung pada tegangan. Karena itulah pemroses mengendalikan arus dan tegangan sekaligus.
Bath Asam Sulfat vs Asam Oksalat
Sebagian besar anodizing yang dipakai dikerjakan dalam asam sulfat. Lapisannya sangat transparan dan mudah dicelup, sehingga menjadi dasar yang lazim untuk alumite bening, berwarna, dan hitam.
Bath asam oksalat menghasilkan lapisan yang punya warna kuning sampai keemasan sendiri. Asam oksalat juga sudah lama menjadi salah satu metode hard anodizing. Sebagian gambar dan purchase order Jepang menyebut elektrolitnya langsung: 硫酸アルマイト (ryusan arumaito, alumite asam sulfat) atau シュウ酸アルマイト (shusan arumaito, alumite asam oksalat).
Sealing (Fuko Shori)
Sealing (封孔処理, fuko shori) menutup pori pada lapisan berpori dan menstabilkan lapisan secara kimia. Sealing meningkatkan ketahanan korosi, mencegah noda meresap, dan mengunci zat celup di dalam. Metodenya antara lain sealing uap bertekanan, sealing air mendidih, sealing dalam larutan garam logam seperti nikel asetat, dan sealing suhu rendah.
Hard alumite adalah pengecualian. Sealing menurunkan ketahanan aus secara signifikan, sehingga lapisan keras pada dasarnya dibiarkan tanpa sealing jika tujuannya tahan aus, dan standar pun memperlakukannya demikian. Namun lapisan tanpa sealing mudah ternoda. Untuk part yang juga mementingkan tampilan, putuskan bersama pemroses apakah akan di-seal dengan konsekuensi ketahanan aus menurun.
Pewarnaan dilakukan setelah anodizing dan sebelum sealing.
Langkah berbeda menurut aplikasi dan pemroses. Disusun MONOSCOPE dari "Alumite Textbook (Basic)" Toei Denka Kogyo.
Anodizing memakai asam sulfat dan bahan kimia lain serta peralatan elektrolisis. Anggap pekerjaan ini dikirim ke pemroses khusus, dan jangan mencoba sendiri secara improvisasi di pabrik. Pengelolaan bahan kimia dan K3 (Keselamatan dan Kesehatan Kerja) di tempat pemroses mengikuti ketentuan yang berlaku, dengan kerangka umum UU No. 1 Tahun 1970 tentang Keselamatan Kerja.
Tiap Jenis Alumite Secara Rinci
Empat jenis di Gambar 1 sama-sama disebut alumite, tetapi masing-masing mengejar kinerja yang berbeda dan punya hal yang perlu diwaspadai sendiri.
Alumite Bening (Shiro Arumaito)
Alumite "putih" adalah lapisan bening tanpa celup warna, disebut juga alumite clear. Meski namanya putih, tidak ada cat putih yang dipakai: warna putih keperakan logam dasar tetap terlihat.
Lapisan ini melindungi dari korosi dan goresan serta memberi tampilan rapi. Lapisannya penghantar listrik yang buruk, sehingga juga dipakai untuk part yang membutuhkan isolasi. Ini salah satu jenis paling umum, dari barang rumah tangga dan komponen peralatan listrik rumah tangga sampai komponen bangunan dalam ruangan dan cover mesin.
Alumite Berwarna dan Hitam (Celup)
Alumite berwarna dibuat dengan merendam lapisan berpori dalam zat celup, lalu di-seal. Warna cerah seperti merah dan biru bisa dibuat, sehingga dipakai untuk identifikasi part dan desain produk. Alumite hitam biasanya juga dicelup dengan cara ini, dan umum pada part optik yang pantulannya perlu ditekan serta pada tampilan luar peralatan.
Kelemahannya ada pada keawetan warna. Zat celup organik memiliki ketahanan terbatas terhadap UV dan panas, sehingga bisa pudar di luar ruangan atau pada suhu tinggi. Ada zat celup anorganik yang lebih tahan cahaya, tetapi untuk part yang dipakai di luar ruangan, pewarnaan elektrolitik juga layak dipertimbangkan.
Pewarnaan Elektrolitik (Denkai Chakushoku)
Setelah anodizing, part menjalani elektrolisis kedua dalam larutan garam logam. Logam atau senyawa logam mengendap jauh di dalam pori dan mewarnai lapisan dengan nuansa kalem seperti abu-abu mirip stainless, perunggu, dan hitam.
Berbeda dengan lapisan celup, warna ini tahan pudar oleh UV, sehingga lama dipakai pada bahan bangunan seperti kusen jendela aluminium. Produk bangunan juga memakai lapisan gabungan dengan cat elektrodeposisi di atasnya (JIS H 8602). Pilihan warnanya lebih sedikit daripada pewarnaan celup, jadi metode ini tidak cocok untuk part yang membutuhkan warna cerah.
Hard Alumite (Koshitsu Arumaito)
Hard alumite memakai bath bersuhu rendah, atau bath khusus yang ditambah asam organik, untuk menumbuhkan lapisan yang lebih keras dan lebih tebal daripada anodizing biasa. JIS H 8603 mensyaratkan kekerasan lapisan minimal HV 400 pada sebagian besar paduan tempa (seri 2000 dan beberapa lainnya punya batas lebih rendah). Nilai utamanya adalah bahwa lapisan itu menutupi kelunakan aluminium.
Lapisannya lebih tebal daripada alumite biasa. Pemroses Jepang mempublikasikan contoh yang berbeda: satu menyebut lapisan 20–40 µm dengan kekerasan HV 300–400 (Kasugai Alumite Kogyo), dan yang lain menyebut lapisan keras bekerja paling baik pada 30–50 µm (Riken Alumite Kogyo).
Pemakaian khasnya adalah part yang bergesekan atau aus: komponen mesin, part konveyor, serta part otomotif dan pesawat. Warna alaminya bergantung pada paduan (abu-abu, cokelat kekuningan, abu-abu kehitaman) dan tidak pernah menyamai tampilan putih keperakan alumite bening.
Ada pula hard alumite hitam (dicelup hitam). Perlu diingat juga bahwa lapisan keras diketahui memiliki retak halus akibat cara pembentukannya, jadi berhati-hatilah pada part yang akan ditekuk atau mengalami deformasi.
Kelas JIS H 8601 dan Tipe JIS H 8603
Jika alumite ditulis di gambar, JIS menjadi acuannya. JIS H 8603 (lapisan anodik keras) masih edisi 1999; standar ini dikonfirmasi ulang tanpa perubahan pada 20 Oktober 2023. Kata pengantarnya menyatakan standar ini disusun dari ISO 10074 (edisi pertama, 1994) tanpa mengubah isi teknis, dengan tambahan ketentuan penandaan.
JIS H 8601 (lapisan oksida anodik) direvisi pada 22 Desember 2025; edisi terkini adalah JIS H 8601:2025. Standar ini berdasarkan ISO 7599:2018 dengan modifikasi teknis. Untuk sertifikasi JIS Mark, edisi 1999 masih boleh diterapkan sampai 21 Desember 2026.
Kelas, contoh pemakaian, dan format penulisan di bawah ini berasal dari edisi 1999, versi yang teksnya bisa kami periksa. Rinciannya mungkin berubah pada edisi 2025, jadi cocokkan dengan standar terkini sebelum menuliskannya di gambar atau spesifikasi.
Kedua standar menentukan tebal dengan cara berbeda. JIS H 8601:1999 memakai simbol kelas yang menetapkan tebal rata-rata minimum. JIS H 8603 tidak punya simbol kelas; pembeli dan pemroses menyepakati tebalnya.
Alumite biasa digolongkan menurut kelas (tebal); hard alumite menurut tipe (paduan dasar).
Kelas yang disorot adalah kelas yang oleh JIS H 8601:1999 terutama diberikan untuk pemakaian luar ruangan. JIS H 8601 direvisi pada Desember 2025; periksa edisi terkini (2025). Tabel standar diringkas, tidak disalin.
Cara Menulis Penandaan JIS H 8601
Menurut JIS H 8601:1999, penandaan lapisan adalah kelas tebal yang diikuti simbol butir mutu (ketahanan korosi, ketahanan aus, mutu sealing, dan seterusnya). Jika pembeli dan pemroses sepakat, simbol mutu boleh dihilangkan sehingga hanya kelasnya yang tersisa, seperti contoh dalam standar "AA-15". Untuk lapisan yang menetapkan kelas ketahanan korosi alkali, huruf kelas mengikuti kelas tebal, misalnya "AA-10-B".
Lima Tipe JIS H 8603
Material dasar menentukan tipenya, dan tiap tipe punya kekerasan minimum sendiri:
| Tipe JIS H 8603 | Material dasar | Kekerasan minimum |
|---|---|---|
| Tipe 1 (1種) | Paduan tempa yang tidak termasuk Tipe 2 | HV 400 |
| Tipe 2(a) (2種-(a)) | Paduan tempa seri 2000 | HV 250 |
| Tipe 2(b) (2種-(b)) | Seri 7000, dan seri 5000 dengan Mg 2% atau lebih | HV 300 |
| Tipe 3(a) (3種-(a)) | Casting dengan Cu kurang dari 2% atau Si kurang dari 8% | HV 250 |
| Tipe 3(b) (3種-(b)) | Casting lainnya | Disepakati para pihak |
Singkatan di Lapangan: AA10-BK, HAA30, HA50
Anda mungkin juga menemukan catatan seperti "AA10-BK" (hitam) atau "HAA30" dan "HA50" (keras). Ini bukan simbol JIS, melainkan kebiasaan masing-masing pemroses atau pelanggan. JIS H 8601:1999 tidak punya simbol warna, dan JIS H 8603 tidak mendefinisikan penandaan berupa simbol sama sekali. Sanwa Mekki Kogyo, pemroses Jepang, juga menyebut "-BK" sebagai penulisan kebiasaan yang tidak ada di JIS.
Singkatan yang berlaku di satu perusahaan bisa dibaca lain oleh pemasok lain. Di gambar, tulis nomor standar, tebal, dan warna dengan kata-kata. Jika Anda menerima gambar yang hanya berisi singkatan, tanyakan ke pihak Jepang artinya sebelum membuat penawaran.
Seberapa Besar Anodizing Mengubah Dimensi?
Dimensi adalah bagian anodizing yang paling sering disalahpahami. Plating menambahkan seluruh tebalnya di sisi luar. Anodizing mengubah logam dasar menjadi lapisan, sehingga sebagian lapisan terbentuk di bawah permukaan awal dan sisanya tumbuh di atasnya. Hanya pertumbuhan ke luar yang menambah dimensi.
Pertambahan dimensi hanya sebesar bagian yang tumbuh ke luar, bukan seluruh tebal lapisan.
Skema. Pembagian ke dalam/ke luar berbeda di data pemroses Jepang: sekitar 1/3 untuk biasa dan 1/2 untuk keras (Toei Denka Kogyo), sekitar 1/2 untuk keras (Riken Alumite Kogyo), sekitar 1/2 (Sanwa Mekki Kogyo), sekitar 2/5 (Sun Kogyo), dan kira-kira 1:1 ke dalam banding ke luar untuk keras (Nihon Shinkan).
"Setengah dari Tebal" Hanyalah Patokan Bersyarat
Anda sering membaca bahwa part bertambah sekitar setengah dari tebal lapisan. Namun jika data beberapa pemroses disandingkan, rasionya bervariasi. Toei Denka Kogyo menyebut sekitar 1/3 dari tebal untuk alumite biasa dan sekitar 1/2 untuk yang keras. Riken Alumite Kogyo menyebut sekitar 1/2 untuk yang keras. Sanwa Mekki Kogyo menyatakan bahwa secara teori setengah tebal menembus ke dalam logam, dan prinsip yang sama berlaku untuk lapisan keras. Sun Kogyo menyebut sekitar 2/5.
Rasio tidak tetap karena pertumbuhan lapisan berubah menurut paduan, elektrolit, dan kondisi proses seperti suhu dan arus. Denka Himaku Kogyo, pemroses lain, mengingatkan bahwa perubahannya berbeda antara paduan seri 2000, 5000, 6000, dan 7000.
Chemical polishing atau chemical matte etching pada pretreatment juga mengikis sedikit logam dasar. Untuk part dengan toleransi ketat, ukur part percobaan untuk memastikan rasio yang sebenarnya.
Contoh Perhitungan
Diameter luar bertambah dua kali pertambahan per sisi, dan lubang menyusut dua kali pertambahan per sisi. Contoh 1 dan 2 di bawah mengandaikan suatu rasio dan bersifat fiktif. Contoh 3 berasal dari kolom teknis sebuah pemroses Jepang.
Diameter berubah sebesar dua kali pertambahan per sisi.
Contoh 1 dan 2 memakai kondisi fiktif. Contoh 3 memakai angka dari kolom teknis Nihon Shinkan (yang mengasumsikan pertumbuhan ke luar dan ke dalam kira-kira sama), dihitung ulang oleh MONOSCOPE. Rasio aktual bervariasi menurut paduan dan proses.
Seperti terlihat pada Contoh 3, variasi tebal lapisan menyempitkan toleransi pemesinan sebelum perlakuan. Untuk suaian ketat seperti H7, pemesinan saja mungkin tidak cukup menjaga toleransi. Dalam kasus itu, pertimbangkan masking pada fitur tersebut agar tidak diproses, atau finishing dengan pemesinan setelah anodizing. Untuk toleransi umum pada gambar Jepang, lihat nanti artikel kami tentang JIS B 0405.
Kekasaran permukaan mudah terlewat. Anodizing cenderung membuat permukaan lebih kasar daripada logam polos, dan makin tebal lapisannya makin kasar. Jika permukaan seal atau permukaan geser punya syarat kekasaran, tanyakan ke pemroses apakah syarat itu masih bisa dipenuhi setelah perlakuan.
Bagaimana Paduan Mengubah Hasilnya
Karena anodizing mengoksidasi logam dasarnya sendiri, unsur paduan berpengaruh kuat. Pada kondisi yang sama, paduan yang berbeda memberi warna, kekerasan, dan tebal yang berbeda. Gambar Jepang memakai sebutan paduan JIS seperti A5052 dan A6061; untuk padanannya di AA/ASTM, lihat artikel padanan A5052. Di sini kita fokus pada bagaimana tiap kelompok paduan menerima anodizing.
Untuk tampilan, pakai seri 1000, 5000, atau 6000. Paduan seri 2000 dan casting datang dengan syarat.
"Sangat baik / baik / cukup / sulit" meringkas tabel kesesuaian dalam "Alumite Textbook (Basic)" Toei Denka Kogyo; tipe dan kekerasan JIS H 8603 berasal dari standar tersebut; variasi warna seri 7000 berasal dari FAQ Sanwa Mekki Kogyo. Ini kecenderungan umum, dan hasil bergantung pada pemroses.
ADC12 dan Paduan Silikon Tinggi Lainnya: Warna Tidak Merata
ADC12, paduan die casting yang umum di Jepang dan juga lazim di pabrik komponen otomotif dan sepeda motor, mengandung silikon 9,6–12%. Area kaya silikon dan area kaya aluminium membentuk lapisan dengan kecepatan berbeda, sehingga tebal tidak merata dan warna belang adalah masalah yang khas.
Silvec, pemroses Jepang, melaporkan tebal bervariasi 10–15 µm dalam satu pelat ADC12 pada pengukuran mereka sendiri. Pada uji lain, dua pelat ADC12 di-hard-anodize dengan kondisi yang sama dan diukur di 24 titik: kekerasan berkisar HV 147 sampai 335, sehingga nilai tertinggi lebih dari dua kali nilai terendah (hasil ini berlaku untuk kondisi perusahaan tersebut).
Sebagian pemroses bisa membuat anodize hitam atau hard anodize pada ADC12, tetapi jangan berharap tampilan atau kinerja yang sama dengan paduan tempa. Untuk part kosmetik, pertimbangkan finishing lain seperti cat. Jika memilih anodizing, sepakati sampel batas (限度見本, gendo mihon) yang menetapkan lulus dan tidak lulus.
Seri 2000 dan 7000: Kekuatan Datang dengan Syarat
Seri 2000 (keluarga duralumin) banyak mengandung tembaga, sehingga kurang cocok untuk anodizing. JIS H 8603 menggolongkannya sebagai Tipe 2(a), dengan syarat kekerasan lebih rendah daripada Tipe 1 (min. HV 250). Seri 7000 adalah Tipe 2(b), min. HV 300, juga di bawah Tipe 1.
Jika Anda membutuhkan paduan ini demi kekuatan, anggap kekerasan dan warna setelah anodizing tidak akan sama dengan part seri 1000 atau 6000, dan sepakati kinerja yang dibutuhkan bersama pemroses. Hindari meng-anodize part yang masih tersambung dengan logam lain, dan hindari memproses paduan berbeda dalam satu batch; keduanya menyebabkan tebal dan warna tidak merata.
Cara Menulis (dan Membaca) Catatan Alumite
Banyak masalah anodizing bermula dari gambar yang tidak jelas. Catatan yang hanya berbunyi アルマイト処理 ("perlakuan alumite") membuat pemroses tidak bisa menentukan jenis maupun tebalnya. Untuk dasar-dasar membaca gambar, lihat artikel kami tentang membaca gambar teknik Jepang (JIS B 0001). Bagian ini membahas hal yang khusus untuk alumite.
Isi Catatan yang Lengkap
Catatan di gambar minimal menyebutkan:
- Jenis dan standar: JIS H 8601 untuk alumite biasa, JIS H 8603 untuk yang keras
- Tebal: kelas untuk JIS H 8601 (mis. AA10); nilai dengan toleransi untuk JIS H 8603 (mis. 30 ±5 µm)
- Warna: bening (tanpa celup), hitam, atau, untuk warna lain, nomor sampel warna atau sampel batas
- Sealing: untuk lapisan keras yang mementingkan ketahanan aus, tulis "tanpa sealing"
- Dimensi: apakah dimensi di gambar berlaku sebelum atau sesudah perlakuan
- Area perlakuan: permukaan yang di-masking, serta lubang atau ulir yang tidak diproses
Tentukan juga titik tempat pemroses boleh menahan part di fixture (tempat bekas kontak boleh ada) agar bekas kontak tidak muncul di permukaan kosmetik.
JIS H 8603 sendiri mendaftar hal yang harus dicantumkan di purchase order atau spesifikasi proses: tipe lapisan, material dasar (komposisi dan temper), permukaan penting dan area yang di-masking, tebal yang dibutuhkan beserta toleransinya, titik kontak yang dikehendaki, dan, bila perlu, dimensi serta toleransi sebelum dan sesudah perlakuan.
Tuliskan standar, tebal, warna, sealing, acuan dimensi, dan area perlakuan dengan kata-kata.
2. Dimensi pada gambar berlaku setelah anodizing
3. Masking lubang Ø20 H7 dan ulir M6 yang ditunjukkan garis rantai tebal; jangan diproses
4. Titik kontak di sisi belakang
2. Warna sesuai sampel batas
3. Dimensi pada gambar berlaku sebelum anodizing
4. Masking permukaan sambungan ground (garis rantai tebal) agar tetap konduktif
Semua part, dimensi, dan catatan bersifat fiktif. Ikuti aturan gambar perusahaan Anda atau persyaratan pelanggan bila ada.
Sebelum atau Sesudah Anodizing: Dimensi Mana yang Berlaku?
Putuskan berdasarkan kondisi saat fungsi part harus terjamin. Dimensi yang memengaruhi suaian dan perakitan biasanya dijamin pada part jadi, jadi ditandai "sesudah perlakuan", dan operator mesin menghitung mundur ke ukuran sebelum perlakuan.
Namun "sesudah perlakuan" bisa membuat tidak jelas apakah operator mesin atau pemroses yang bertanggung jawab atas dimensi itu. Sebagian gambar hanya menandai dimensi kritis sebagai sesudah perlakuan dan membiarkan sisanya sebelum perlakuan. Yang lain menetapkan dimensi yang di-finishing dengan pemesinan setelah anodizing. Apa pun pendekatannya, sepakati pembagian tanggung jawab dengan pemroses sebelum memesan.
Masking, Ulir, Suaian, dan Tepi
Lubang dan ulir pada dasarnya ikut terlapisi, walau lapisan lebih tipis jauh di dalam lubang. Ulir terlapisi di puncak dan lembah, sehingga diameter pitch berubah; jadi pertimbangkan masking untuk lubang dan ulir dengan toleransi ketat. Contoh dari satu pemroses: lubang bertoleransi ketat dan lubang tap dengan helical insert disumbat dengan plug karet atau baut, sedangkan permukaan datar atau lengkung ditutup dengan tape masking atau cat masking.
Part non-aluminium seperti helical insert (Helicoil) dari baja atau stainless bisa larut dalam larutan pretreatment atau anodizing, sehingga pasang helical insert setelah anodizing.
Tepi juga perlu diperhatikan. Lapisan tidak terbentuk merata pada tepi tajam dan cenderung gompal atau terkelupas, jadi beri chamfer atau radius yang sesuai dengan tebalnya. Nilai yang disarankan berbeda antar pemroses dan acuan, jadi untuk lapisan keras yang tebal, konfirmasikan pada tahap desain.
Jangan meng-anodize assembly. Elektrolit bisa tertahan di celah dan menyerang part, jadi rakit setelah anodizing. Bersihkan geram dan oli dari lubang buntu dan lubang ulir sebelum part dikirim untuk diproses.
Inspeksi: Cara Mengukur Tebal
Standar Jepang mendefinisikan dua metode ukur tebal: penampang dengan mikroskop (JIS H 8680-1) dan eddy current (JIS H 8680-2). Pembuatan penampang memotong part, jadi sifatnya merusak. Tentukan lebih dulu metode mana yang dipakai untuk inspeksi.
Checklist: Sebelum Membuat Penawaran atau Meng-anodize Sesuai Gambar Jepang
Pakai daftar ini bila gambar atau purchase order Jepang menyebut alumite, baik Anda sebagai pembeli (PPIC, purchasing), operator mesin, maupun pemroses lokal.
- Jenis: bening, hitam/berwarna (celup), pewarnaan elektrolitik, atau keras
- Standar dan edisi: JIS H 8601 (edisi 1999 atau 2025?) atau JIS H 8603:1999
- Tebal: kelas (AA10, dll.) atau nilai dengan toleransi (30 ±5 µm, dll.)
- Warna: tanpa celup, hitam, atau warna dengan nomor sampel atau sampel batas
- Sealing: di-seal atau tidak (terutama untuk lapisan keras)
- Dimensi: sebelum atau sesudah perlakuan, dan siapa yang menjamin
- Masking: lubang, ulir, permukaan ground, dan cara menandainya di gambar
- Titik kontak: di mana bekas rak diperbolehkan
- Paduan dan temper: mis. A6063-T5, ADC12
- Pretreatment: matte atau chemical polish, dengan sampel jika ada
- Elektrolit, jika ditentukan: asam sulfat atau oksalat
- Kinerja dan pemakaian yang dibutuhkan: aus, panas, isolasi, paparan luar ruangan
- Inspeksi: metode ukur tebal (penampang atau eddy current) dan jumlah titik ukur
- Singkatan: arti kode non-JIS (AA10-BK, HAA30) sudah dikonfirmasi ke pihak Jepang
- Spesifikasi lokal: jika berencana memproses sesuai MIL-A-8625 atau standar lain, minta persetujuan tertulis dari pelanggan Jepang
Contoh Pertanyaan ke Pihak Jepang
Ubah bagian dalam tanda kurung siku, lalu kirim sebelum membuat penawaran. Pihak Jepang umumnya membaca bahasa Inggris atau Jepang, jadi contoh berikut ditulis dalam bahasa Inggris. Delapan butir ini sesuai dengan checklist di atas: standar dan edisi, tebal, warna, sealing, acuan dimensi, area masking dan titik kontak, metode inspeksi tebal, dan kemungkinan standar pengganti.
Subject: Anodizing (alumite) requirements for drawing [drawing number]
We are reviewing drawing [drawing number], rev. [x]. The surface treatment note reads "[note as written, e.g., 硬質アルマイト 30μm]." Before we quote, please confirm the following:
1. Applicable standard and edition (JIS H 8601:1999 / :2025, or JIS H 8603:1999)
2. Coating thickness and tolerance, and whether the value is a minimum or nominal
3. Color (undyed / black / other) and whether a boundary sample will be provided
4. Sealed or unsealed
5. Whether the dimensions shown apply before or after anodizing
6. Areas to be masked and acceptable contact points
7. Thickness inspection method (eddy current or cross-section) and sample size
8. Whether processing to [MIL-A-8625 Type II/III, or local standard] is acceptable as an alternative
Thank you.
Batasan Panduan Ini
- Kelas JIS H 8601, contoh pemakaian, dan format penandaan di sini berasal dari edisi 1999. Edisi 2025 mungkin berbeda dalam rincian; periksa standar terkini.
- Kesesuaian dengan MIL-A-8625 adalah perbandingan tingkat proses. Tebal, pengujian, dan kriteria penerimaan berbeda antara sistem JIS dan MIL, jadi catatan JIS tidak boleh diganti catatan MIL tanpa persetujuan pelanggan.
- Padanan SNI untuk lapisan anodik aluminium belum dapat kami pastikan saat artikel ini ditulis. Untuk pekerjaan yang mensyaratkan SNI, tanyakan ke pemroses standar mana yang dipakai. Acuan internasional di balik JIS adalah ISO 7599 (untuk H 8601:2025) dan ISO 10074 (untuk H 8603).
- Rasio pertambahan (1/3 sampai 1/2 dari tebal) adalah patokan dari data yang dipublikasikan pemroses Jepang. Untuk toleransi ketat, pastikan dengan mengukur part percobaan.
- Penilaian kesesuaian paduan adalah kecenderungan umum. Hasilnya bergantung pada peralatan dan pengalaman pemroses.
- Kebiasaan menggambar berbeda antar perusahaan dan pelanggan. Jika pelanggan punya standar gambar sendiri, standar itu didahulukan dari contoh di sini.
FAQ
Alumite adalah apa di gambar Jepang?
Alumite (arumaito) adalah sebutan umum dalam bahasa Jepang untuk anodizing aluminium; istilah formalnya 陽極酸化処理 (yokyoku sanka shori). Jangan hanya mengandalkan kata itu di gambar atau order. Sandingkan dengan nomor standar, seperti JIS H 8601 atau JIS H 8603.
Apakah hard alumite sama dengan hard anodizing Type III?
Keduanya proses yang sebanding, tetapi bukan spesifikasi yang bisa saling menggantikan. JIS H 8603 menetapkan kekerasan minimum menurut tipe paduan dasar dan menyerahkan tebal pada kesepakatan pembeli dan pemroses, sedangkan MIL-A-8625 Type III punya persyaratan sendiri. Minta persetujuan pelanggan sebelum mengganti yang satu dengan yang lain.
Apakah part besi atau stainless bisa di-anodize?
Tidak. Anodizing mengubah logam dasar aluminium itu sendiri menjadi lapisan, sehingga tidak bekerja pada besi atau stainless. Helical insert dari baja atau stainless yang tertinggal di part aluminium juga bisa larut dalam larutan pretreatment atau anodizing.
Apakah anodize hitam pudar di luar ruangan?
Bisa. Sebagian besar alumite hitam dicelup dengan zat celup organik yang pudar oleh UV dan panas. Untuk part yang warnanya harus awet di luar ruangan, pertimbangkan pewarnaan elektrolitik yang tahan pudar oleh UV, atau lapisan gabungan dengan cat.
Bagaimana tebal lapisan anodik diukur?
Dengan penampang di bawah mikroskop (JIS H 8680-1) atau dengan eddy current (JIS H 8680-2). Pembuatan penampang merusak part, jadi sepakati metodenya dengan pemroses sebelum memesan.
Sumber
- JIS H 8601 (lapisan oksida anodik pada aluminium dan paduannya): Japanese Standards Association, JSA Webdesk (JIS H 8601:2025, direvisi 22 Desember 2025) (bahasa Jepang); kikakurui.com, teks edisi 1999 (bahasa Jepang)
- JIS H 8603:1999 (lapisan oksida anodik keras pada aluminium dan paduannya): kikakurui.com, teks standar (bahasa Jepang); JSA Webdesk (bahasa Jepang)
- JIS B 0001:2019 (gambar teknik untuk permesinan, garis penunjuk khusus): kikakurui.com (bahasa Jepang)
- ISO 10074:2021 (lapisan oksidasi anodik keras pada aluminium dan paduannya): ISO
- Tipe dan kelas MIL-A-8625: Aluminum Anodizers Council, "Military Specification MIL-A-8625"
- Metode pewarnaan dan pemakaian kelas: Japan Aluminium Association, "8. Surface Treatment" (bahasa Jepang)
- Struktur lapisan dan pengaruh unsur paduan: Y. Tanaka, "Voltage and Current Control in Anodizing," Hyomen Gijutsu Vol. 68, No. 5 (2017) (bahasa Jepang)
- Struktur lapisan, sealing, kesesuaian paduan, perubahan dimensi, persyaratan order: Toei Denka Kogyo, "Alumite Textbook (Basic)" (bahasa Jepang)
- Definisi hard anodizing, tebal, sealing, dimensi: Riken Alumite Kogyo, "Hard Anodic Oxide Coatings" (bahasa Jepang)
- Pewarnaan elektrolitik dan sealing: Sankyo Material, "Coatings (Alumite)" (bahasa Jepang)
- Perubahan dimensi: FAQ Sanwa Mekki Kogyo (bahasa Jepang); Sun Kogyo, "Dimensional Change from Plating and Anodizing" (bahasa Jepang)
- Toleransi suaian dan ukuran target sebelum perlakuan: Kolom teknis Nihon Shinkan (bahasa Jepang)
- Lapisan di lubang dan ulir, masking, helical insert: FAQ Sanwa Mekki Kogyo (bahasa Jepang); FAQ Ueda Alumite Kogyo (bahasa Jepang); Koike Techno (bahasa Jepang)
- Variasi warna seri 7000: FAQ Sanwa Mekki Kogyo (bahasa Jepang)
- Penulisan di industri: Sanwa Mekki Kogyo, "How is anodizing notated?" (bahasa Jepang)
- Perhatian saat pengerjaan menurut paduan: Denka Himaku Kogyo (bahasa Jepang)
- Anodizing ADC12: Silvec, "Anodizing for Aluminum Die Castings" (bahasa Jepang)
- Contoh tebal dan kekerasan hard anodizing: Kasugai Alumite Kogyo (bahasa Jepang)
Artikel asli dalam bahasa JepangPanduan ini disusun dari artikel MONOSCOPE yang ditulis untuk pembaca di Jepang: アルマイトの種類と違い|白・黒・硬質の膜厚と寸法変化、図面指示
Tentang editor
 Editor MONOSCOPEFOUNDER & EDITOR
Sekitar sepuluh tahun bekerja di produsen peralatan pabrik dan perusahaan rekayasa pabrik, menangani usulan, desain, dan uji jalan peralatan, lalu beralih ke pemasaran digital. Kini menjadi konsultan web bagi produsen B2B, membantu mereka menjelaskan produk dan teknologinya. Memegang lisensi nasional Jepang sebagai Energy Manager dan Insinyur Kepala Listrik Kelas Tiga.
Menulis blog teknik sejak 2017 (lebih dari 500 artikel) dan mengelola kanal YouTube berbahasa Jepang dengan sekitar 20.000 pelanggan. Setiap panduan ditulis dari sudut pandang lantai produksi Jepang dan diperiksa terhadap standar yang dikutip.