阳极氧化 alumite:日本图纸的种类、JIS 与标注
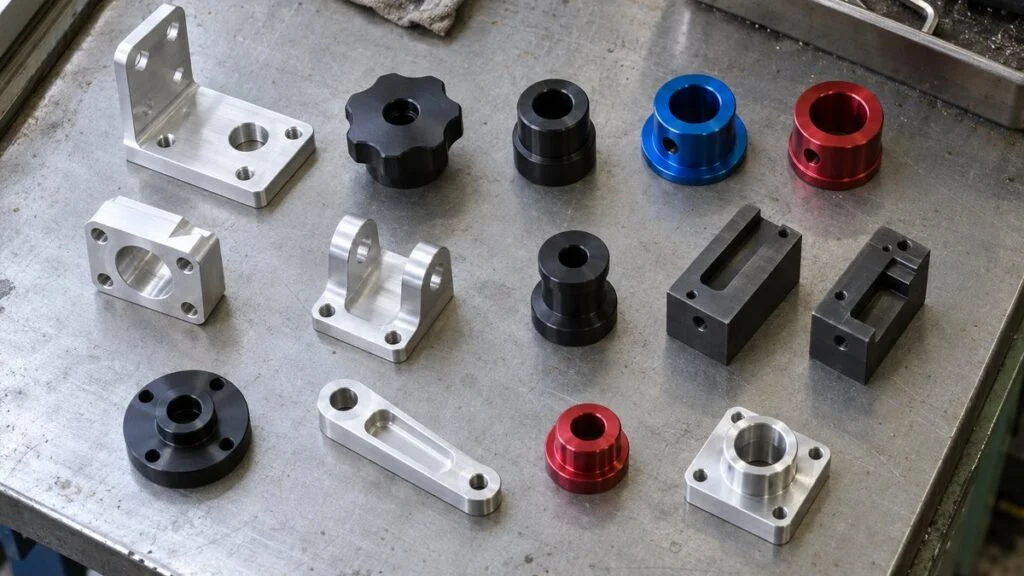
日方的铝件图纸送到手上,表面处理栏写的是"白 alumite""黑 alumite",或者"硬质 alumite 30μm"。日文原写法是汉字加片假名,这里用英文拼写代替。三者都是 alumite(日语读音 arumaito),也就是日本工程师说的阳极氧化。前面的字说明类型:白(shiro)指本色透明,黑(kuro)指黑色,硬质(koshitsu)指硬质氧化。类型和膜厚不仅决定外观,还会改变零件尺寸。
如果你的本地氧化厂按 GB/T 8013.1、GB/T 19822 或 MIL-A-8625(MIL-PRF-8625)Type II / Type III 加工,报价和投产之前,需要先把日文标注读准。本文讲各类 alumite 的区别、背后的两个 JIS 标准(JIS H 8601 与 JIS H 8603)、与国标的近似对应、零件会长多少、基材合金对结果的影响,以及一条完整的标注应该写什么。文末有确认清单和可直接发给日方的询问邮件。
目录
日本图纸上的 alumite 用语速查
正式名称是阳极氧化处理(日文写作"陽極酸化処理",yokyoku sanka shori),生成的膜叫阳极氧化膜。图纸和订单上更常见的是简称 alumite。各类名称在日本业界并没有完全统一,但实务中大致分两类:普通 alumite(本色、染色、黑色、电解着色)和硬质 alumite。
下表把常见写法、国内常用说法和 MIL-A-8625 的近似类别放在一起,方便对照。
| 图纸上的写法 | 日语读音 | 含义 | 国内常见说法 | MIL-A-8625 近似参照 |
|---|---|---|---|---|
| alumite / 陽極酸化処理 | arumaito / yokyoku sanka shori | 阳极氧化(总称) | 阳极氧化、铝氧化 | — |
| 白 alumite(也叫 clear alumite) | shiro arumaito (kuria) | 本色(不染色)阳极氧化,多为硫酸法 | 本色氧化、透明氧化 | Type II,Class 1(近似) |
| 黑 alumite / color alumite | kuro / karaa arumaito | 黑色或彩色,染色而成 | 黑色氧化、染色氧化 | Type II,Class 2(近似) |
| 电解着色 | denkai chakushoku | 电解着色(金属沉积在孔内) | 电解着色(如古铜色、香槟色) | 需与供应商确认 |
| 硬質 alumite | koshitsu arumaito | 硬质阳极氧化 | 硬质氧化、硬氧 | Type III(近似) |
| 封孔処理 / 不封孔 | fuko shori / fuko nashi | 封孔处理 / 不封孔 | 封闭 / 不封闭 | — |
普通 alumite 对应 JIS H 8601,硬质 alumite 对应 JIS H 8603。在普通 alumite 内部,"白、彩色、黑"这些叫法主要说的是上色方式。下面的图把四种主要类型放在一起比较。
先问的不是颜色,而是表面要不要耐磨:需要耐磨,就要考虑硬质 alumite。
各项评价是 MONOSCOPE 整理的一般倾向,会随合金、膜厚和工艺条件变化。耐色性参考日本铝业协会、Sankyo Material、Toei Denka Kogyo 的资料。
普通 alumite 与硬质 alumite:图纸要的是哪一种
对设计和采购来说,真正有用的差别归纳在下表里。
| 普通 alumite | 硬质 alumite | |
|---|---|---|
| 标准 | JIS H 8601 | JIS H 8603 |
| 膜厚如何规定 | 按等级(AA3~AA25) | 买卖双方约定 |
| 颜色 | 本色、彩色、黑色、电解着色可选 | 自然发色,灰色~深褐色 |
| 封孔(封闭) | 通常要封孔 | 以耐磨为目的时通常不封孔 |
| 尺寸增长(单边) | 约为膜厚的 1/3(Toei Denka Kogyo 的例子) | 约为膜厚的 1/2(经验值) |
| 一般这样选 | 目的是外观和防腐蚀 | 表面有滑动或摩擦 |
要选类型,或者想核对日方设计者的选择是否合理,可以按下面的顺序判断。
- 有滑动或摩擦的表面:选硬质 alumite。耐磨优先,设计时要把尺寸变化考虑进去。
- 目的是外观和防腐蚀:选普通 alumite。不需要颜色就用本色;需要识别或减少反光,就用黑色或彩色。
- 室外要长期保持颜色:考虑电解着色(或与涂装复合),不要用染色。
然后再确认两件事:配合部位和螺纹部位的尺寸,以及基材合金是否适合做阳极氧化。这两件事拖到后面才查,处理后就可能装不上,或者颜色对不上。后面各章会逐项展开。
阳极氧化的原理:膜层结构与工艺流程
阳极氧化是把铝件作为阳极(正极)放进电解液中通电,让表面生长出氧化铝膜。最常用的电解液是浓度约 10%~30% 的稀硫酸。
这和电镀的根本区别在于:电镀是在表面堆积另一种金属,而阳极氧化是把铝基体本身转变成膜。
多孔层与阻挡层
在硫酸等电解液中形成的膜有两层。紧贴金属的是薄而致密的阻挡层,其上是布满微孔的多孔层。
微孔的直径约为几十纳米,孔的长度几乎等于整个膜厚。但孔底被阻挡层封住,所以孔并不会通到基体。alumite 的基本思路,就是往这些孔里填入染料或金属上色,最后再把孔封闭。
金属基体上先形成薄的阻挡层,其上是排列着微孔的多孔层。
依据 Toei Denka Kogyo《alumite 教科书(初级篇)》和《表面技术》Vol.68 No.5(2017)的结构模型绘制的示意图,比例与实际不同。
膜厚大致由通过的电量(电流×时间)决定,而阻挡层的厚度和孔径则取决于电压。所以氧化厂要同时控制电流和电压。
硫酸浴与草酸浴
实际应用的阳极氧化大多在硫酸浴中进行。这种膜透明度高、容易染色,是本色、彩色、黑色 alumite 最常用的基础膜。
草酸浴得到的膜本身带有黄色~金色的色调,也是硬质氧化的传统方法之一。有的日方图纸或订单会直接写出电解液,例如"硫酸 alumite"(ryusan arumaito)或"草酸 alumite"(shusan arumaito)。
封孔处理(封闭)
封孔处理(fuko shori)是把多孔层的孔封住、使膜在化学上稳定的收尾工序,国内一般叫"封闭"。它能提高耐蚀性,防止污渍渗入,并把染料锁在孔里。常见方法有加压蒸汽封闭、沸水封闭、乙酸镍等金属盐水溶液封闭和低温封闭。
硬质 alumite 是例外。封孔会明显降低耐磨性,所以以耐磨为目的的硬质膜通常不封孔,各类标准也是这样处理的。不过未封孔的膜容易沾污,对外观也有要求时,要和氧化厂商量:是否封孔,以及能否接受耐磨性下降。
着色工序在阳极氧化之后、封孔之前。
工序因用途和氧化厂而异。MONOSCOPE 依据 Toei Denka Kogyo《alumite 教科书(初级篇)》整理。
处理要用到硫酸等化学品和电解设备。请按"委托专业氧化厂加工"来考虑,不要在厂内自行摸索试做。
各类 alumite 的特点与用途
图1里的四种类型都叫 alumite,但追求的性能和需要注意的地方差别不小。下面逐一说明。
本色(白)alumite(shiro arumaito)
"白" alumite 是不着色的透明膜,也叫 clear alumite。名字里有个"白"字,但并没有涂白色,呈现的是基材本身的银白色。
它的作用是防腐蚀、防划伤和整理外观。膜层导电性很差,所以也用在需要绝缘的零件上。从日用品、家电零件、室内建材到设备外罩,都是用得最多的类型之一。
彩色·黑色 alumite(染色)
彩色 alumite 是让染料渗进多孔层的孔里,再封孔。它能做出红、蓝等鲜艳的颜色,用于零件识别和产品设计。黑色 alumite 通常也是染色得到的,常用在要减少反光的光学部件和设备外壳上。
它的弱点是颜色的耐久性。有机染料对紫外线和热的牢度不高,在室外或高温环境下可能褪色。也有日晒牢度更好的无机染料,但室外用的零件,不妨同时考虑电解着色。
电解着色(denkai chakushoku)
阳极氧化之后,再放进金属盐溶液中电解一次,让金属或金属化合物沉积到孔的深处,膜就染上了色调沉稳的颜色,如不锈钢色、古铜色和黑色。
与染色不同,这种颜色在紫外线下不易变色褪色,所以长期用在铝门窗等建材上。建材上还有在其上再叠加电泳涂层的复合膜(JIS H 8602)。颜色种类比染色少,需要鲜艳颜色的零件不适合。
硬质 alumite(koshitsu arumaito)
硬质 alumite 用低温电解浴,或加了有机酸的特殊电解浴处理,得到比普通氧化更硬更厚的膜。JIS H 8603 要求大多数变形铝合金(2000 系等除外)的膜硬度在 HV400 以上。它最大的价值是用膜弥补铝本身的软。
膜厚比普通 alumite 大,日本各氧化厂公布的例子不同:一家介绍膜厚 20~40μm、硬度 HV300~400 的膜(Kasugai Alumite Kogyo),另一家则称 30~50μm 时性能发挥得最充分(Riken Alumite Kogyo)。
典型用途是会摩擦、会磨损的零件,如机械零件、输送零件,以及汽车和飞机零件。颜色随合金自然呈灰色、黄褐色、灰黑色等,不会像本色 alumite 那样是银白色。
也有染成黑色的"硬质黑 alumite"。另外要知道,因为生成方式的缘故,硬质膜上会有微小裂纹,会弯曲或变形的零件要特别小心。
JIS H 8601 的等级与 JIS H 8603 的种类
图纸上指定 alumite 时,依据的是 JIS。硬质 alumite 的 JIS H 8603 现行的是 1999 年版,并在 2023 年 10 月 20 日确认继续有效(内容不变)。它的前言写明,是以 ISO 10074(1994 年第 1 版)为基础,技术内容不变,另加了标识要求。
普通 alumite 的 JIS H 8601 则在 2025 年 12 月 22 日修订,现行版是 JIS H 8601:2025。它以 ISO 7599:2018 为基础并作了技术性修改;对于 JIS 标志认证,到 2026 年 12 月 21 日为止仍可适用 1999 年版。
下面介绍的 JIS H 8601 的等级、用途参考和标记方法,来自能查到全文的1999 年版。2025 年版的细节可能有变化,写进图纸或技术规格书之前,请对照现行版标准原文确认。
两个标准规定膜厚的方式不同。JIS H 8601:1999 用等级符号规定最小平均膜厚;JIS H 8603 没有等级符号,膜厚由买卖双方(订货方和氧化厂)约定。
普通 alumite 按"等级=膜厚"划分,硬质 alumite 按"种类=基材合金"划分。
上排带色的是 JIS H 8601:1999 中主要作为室外用途参考的等级。JIS H 8601 已在 2025 年 12 月修订,现行版(2025 年版)的内容请以标准原文为准。标准中的表格没有转载,只给出要点。
JIS H 8601 的标记方法
按 JIS H 8601:1999,膜的标记是在膜厚等级后面,接上表示质量项目(耐蚀性、耐磨性、封孔质量等)的符号。经买卖双方约定,质量项目符号可以省略,这时就只剩等级,如标准例示的"AA-15"。
对于指定了耐碱腐蚀类别的膜,类别符号接在等级后面,如"AA-10-B"。
JIS H 8603 的五种类型
类型由基材决定,每种类型有各自的最低膜硬度,见下表。
| JIS H 8603 类型 | 基材 | 最低硬度 |
|---|---|---|
| 1 种 | 不属于 2 种的变形铝合金 | HV400 |
| 2 种-(a) | 2000 系变形铝合金 | HV250 |
| 2 种-(b) | 7000 系,以及含镁 2% 以上的 5000 系 | HV300 |
| 3 种-(a) | 含铜低于 2% 或含硅低于 8% 的铸造材 | HV250 |
| 3 种-(b) | 其他铸造材 | 由双方约定 |
现场简写:AA10-BK、HAA30、HA50
图纸上还可能见到"AA10-BK"(黑色)、"HAA30"和"HA50"(硬质)这类写法。它们不是 JIS 规定的符号,而是各氧化厂或各客户的习惯写法。JIS H 8601:1999 的标记里没有颜色符号,JIS H 8603 也没有符号式标记的规定。日本氧化厂 Sanwa Mekki Kogyo 同样把"-BK"说成是 JIS 里没有的习惯写法。
在一家公司内部通用的简写,换一家供应商可能就有不同理解。图纸上应当用文字写明标准号、膜厚和颜色。如果收到的图纸只有简写,报价之前先问日方是什么意思。
JIS 与国标、MIL 的近似对应
国内氧化厂常见的依据是国标或 MIL-A-8625。下表是近似对应关系,各标准的膜厚级别、检验项目和判定方法不同,不能直接把 JIS 标注换成国标或 MIL 标注,换用前要取得日方客户的同意。
| 内容 | JIS | 国内标准(近似) | MIL / ISO |
|---|---|---|---|
| 普通阳极氧化膜 | JIS H 8601 | GB/T 8013.1(阳极氧化膜) | MIL-A-8625 Type II |
| 硬质阳极氧化膜 | JIS H 8603 | GB/T 19822(硬质阳极氧化膜规范) | MIL-A-8625 Type III;ISO 10074 |
| 氧化膜厚度的测量 | JIS H 8680-1、-2 | GB/T 8014 系列、GB/T 6462(显微镜法)、GB/T 4957(涡流法) | — |
还有一点容易混淆:国内建筑铝型材的国标(GB/T 5237 系列)里,膜厚级别也写作 AA10、AA15、AA20、AA25。这和 JIS 的等级写法相似,但两者是不同标准下的规定,不要默认数值与判定完全相同。
阳极氧化会使尺寸变化多少
尺寸是阳极氧化最容易被误解的地方。电镀是把膜厚全部加在外面,而阳极氧化是基体转变成膜,一部分膜长在原表面以内,其余长到原表面以外。只有向外长出的那部分才会增加尺寸。
尺寸增加量只是向外生长的部分,不是整个膜厚。
示意图。内外比例在各氧化厂的资料中不尽相同:普通约 1/3、硬质约 1/2(Toei Denka Kogyo),硬质约 1/2(Riken Alumite Kogyo),约 1/2(Sanwa Mekki Kogyo),约 2/5(Sun Kogyo),硬质约 1:1(Nihon Shinkan,向内与向外之比)。
"约为膜厚的一半"只是有条件的经验值
常能看到"尺寸增加量约为膜厚的一半"这种说法,但把各氧化厂的资料摆在一起,比例是有差异的。Toei Denka Kogyo 给出的是:普通 alumite 约 1/3,硬质约 1/2。Riken Alumite Kogyo 给出硬质约 1/2。Sanwa Mekki Kogyo 说理论上一半膜厚渗入金属,硬质膜的原理相同。Sun Kogyo 则给出约 2/5。
比例不固定,是因为膜的生长方式会随合金、电解液,以及温度、电流等工艺条件而变。另一家氧化厂 Denka Himaku Kogyo 也提醒,2000 系、5000 系、6000 系、7000 系的变化量各不相同。
此外,前处理做化学抛光或化学砂面(哑光)时,碱蚀会再多去掉一点基体。公差要求严的零件,先做试件实测来确认实际比例,这样最稳妥。
计算示例
外径会增大单边增长量的两倍,孔径会缩小单边增长量的两倍。下图的例1和例2是假设了比例的虚构算例,例3来自日本氧化厂的技术专栏。
直径和孔径的变化量等于"单边增长量×2"。
例1、例2的条件为虚构。例3的数值来自 Nihon Shinkan 技术专栏的例子(前提是向外生长与向内渗入约为 1:1),已由 MONOSCOPE 重新核算。实际比例随合金和工艺而变。
如例3所示,膜厚的波动会收窄处理前的加工公差。像 H7 这样紧的配合,只靠处理前的加工很难保证公差。这时可以考虑把该部位遮蔽、不做氧化,或者氧化后再精加工。
表面粗糙度也容易被忽略。阳极氧化后的表面一般比基材粗糙,膜越厚越明显。密封面或滑动面有粗糙度要求时,要向氧化厂确认处理后能否满足。
合金不同,结果也不同
阳极氧化是让基体本身氧化,所以合金成分的影响很大。同样的条件下,合金不同,颜色、硬度和膜厚都会不同。日本图纸用 JIS 的合金牌号,如 A5052、A6061,这里只讲各系合金与阳极氧化的相性。
JIS 牌号与国内牌号的对应见下表。1000~7000 系的牌号和状态代号(H32、T6 等)写法相同,成分范围近似但并非完全一致;ADC12 与 YL113 只是近似对应,需与供应商确认。
| JIS 牌号(图纸上) | 国内牌号(近似) |
|---|---|
| A1050 | 1050 |
| A2017、A2024 | 2017、2024 |
| A5052 | 5052 |
| A6061、A6063 | 6061、6063 |
| A7075 | 7075 |
| ADC12(压铸) | YL113(GB/T 15115,近似) |
重视外观,就用 1000、5000、6000 系;2000 系和铸件、压铸件有条件限制。
"良好、一般、困难"是 Toei Denka Kogyo《alumite 教科书(初级篇)》适用性表的要点;JIS H 8603 的类型和硬度依据该标准;7000 系的色斑依据 Sanwa Mekki Kogyo 的 FAQ。以上是一般倾向,结果会因氧化厂的技术而异。
ADC12 等高硅合金:颜色不易一致
压铸常用的 ADC12 含硅 9.6%~12%。含硅多的部位和含铝多的部位,成膜的速度不同,所以膜厚容易不均、颜色容易出现色斑,这是它的难点。
日本氧化厂 Silvec 介绍了自家的实测例:一块 ADC12 板内,膜厚在 10~15μm 之间波动。另一个例子是对两块 ADC12 板用相同条件做硬质 alumite,共测 24 个点的硬度,结果为 HV147~335,最高值是最低值的两倍以上(这是该公司条件下的结果)。
有的氧化厂对 ADC12 也能做黑色或硬质 alumite,但不要期待外观和性能与变形铝合金一样。外观件可以连同喷涂等其他处理一起考虑;如果选阳极氧化,要用限度见本(gendo mihon,即限度样板)事先定好合格与否的判定基准。
2000 系、7000 系:强度换来更多条件
属于硬铝系的 2000 系含铜多,阳极氧化的适应性较差。JIS H 8603 把它归为 2 种-(a),硬度基准低于 1 种(HV250 以上);7000 系是 2 种-(b),基准为 HV300 以上,也低于 1 种。
因强度需要而选用这些合金时,要预先接受氧化后的硬度和颜色与 1000 系、6000 系不同,并与氧化厂商定所需性能。与其他金属连接着的零件、不同合金混在一起同时处理,也会造成膜厚和颜色不一致,原则上都要避免。
图纸标注怎么写、怎么读
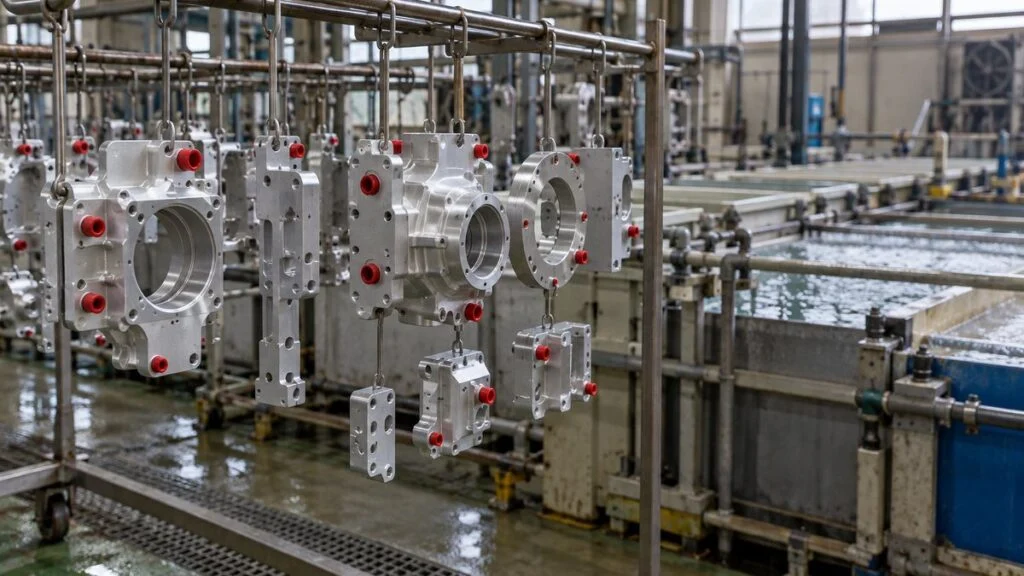
阳极氧化的不少问题,源头是图纸写得含糊。只写"阳极氧化处理"的图纸,氧化厂既定不了类型,也定不了膜厚。本节只讲 alumite 特有的写法。
一条完整的标注应包含什么
技术要求里至少要写明下面这些项目。
- 类型与标准:普通 alumite 用 JIS H 8601,硬质用 JIS H 8603
- 膜厚:JIS H 8601 写等级(如 AA10);JIS H 8603 写数值和允许偏差(如 30±5 μm)
- 颜色:本色(不染色)、黑色;彩色则写色板编号或限度样板
- 封孔:硬质膜以耐磨为目的时,注明"不封孔"
- 尺寸:图示尺寸是处理前还是处理后
- 处理范围:需要遮蔽的面,不处理的孔和螺纹
另外要指定氧化厂用工装夹具装夹的接点位置(允许留下痕迹的地方),这样外观面上就不会留下接点痕。
JIS H 8603 本身也列出了订单或加工技术规格书应记载的事项:膜的类型、基材(成分和状态)、有效面和遮蔽面的范围、所需膜厚及允许范围、希望的接点位置,以及必要时的处理前后尺寸和允许范围。
标准、膜厚、颜色、封孔、尺寸基准和处理范围,都用文字写清楚。
2. 图示尺寸为阳极氧化后的尺寸
3. 粗点画线所示的 φ20H7 孔内表面和 M6 螺纹遮蔽,不处理
4. 接点位置在背面
2. 颜色按限度样板
3. 图示尺寸为阳极氧化前的尺寸
4. 接地安装面(粗点画线范围)遮蔽,保证导通
零件、尺寸和注记全部是虚构的示例。如果有企业内部的制图规定或客户的指定,以它们为准。
尺寸按处理前还是处理后
图示尺寸是按处理前还是处理后,原则上取决于希望在哪个状态下保证零件的功能。影响配合和装配的尺寸,希望在成品上保证,所以标"处理后",处理前的加工尺寸由加工方反推。
不过标成"处理后",加工方和氧化厂由谁来保证这个尺寸,就容易说不清。可以只把关键尺寸明确标为处理后,其他尺寸按处理前;也可以指定某些尺寸在氧化后再精加工。无论哪种做法,下单之前都要和氧化厂把责任范围对齐。
遮蔽、螺纹、配合部位和棱角
孔和螺纹内一般也会长膜(深孔的底部不易长)。螺纹的牙顶和牙底都会长膜,中径会变,所以公差要求严的孔和螺纹要考虑遮蔽。一家氧化厂的做法是:公差严的孔,以及装有钢丝螺套的螺纹孔,用橡胶塞或螺钉堵住;平面和曲面用胶带或遮蔽涂料盖住。
另外,钢或不锈钢的钢丝螺套(日语写作"ヘリサート",herisaato)等非铝金属件如果带着做处理,会被前处理和电解的液体溶解,所以钢丝螺套要在阳极氧化之后再装。
棱角也要注意。尖锐的棱角上膜长得不均匀,容易崩缺或掉膜,要按膜厚加上倒角或圆角。推荐值因氧化厂和参照的基准而异,像硬质膜这样膜厚大的情况,在设计阶段就要确认。
不要以组装状态做处理。缝隙里会残留电解液,腐蚀产品,所以装配要放在阳极氧化之后。盲孔和螺纹孔,要先把切屑和油污清理干净再送去处理。
检验:膜厚怎么测
日本标准规定了两种膜厚测量方法:显微镜截面法(JIS H 8680-1)和涡流法(JIS H 8680-2)。截面法要切断零件,属于破坏性检验。用哪种方法检验,要事先定好。
确认清单:按日本图纸报价或加工前
日方图纸或订单指定了 alumite 时,无论你是采购、加工方还是本地氧化厂,都可以用这份清单逐项核对。
- 类型:本色、黑色/彩色(染色)、电解着色,还是硬质
- 标准和版本:JIS H 8601(1999 年版还是 2025 年版?)或 JIS H 8603:1999
- 膜厚:等级(AA10 等),或数值加允许偏差(30±5 μm 等)
- 颜色:不染色、黑色,或带色板编号、限度样板的彩色
- 封孔:封孔还是不封孔(尤其是硬质膜)
- 尺寸:处理前还是处理后,以及由谁来保证
- 遮蔽:孔、螺纹、接地面,以及图纸上怎样标示
- 接点:允许留挂具痕迹的位置
- 合金和状态:如 A6063-T5、ADC12,及对应的国内牌号
- 前处理:哑光或化学抛光,有样品的话附上
- 电解液(若有指定):硫酸或草酸
- 要求的性能和用途:耐磨、耐热、绝缘、室外暴露
- 检验:膜厚的测量方法(截面法还是涡流法)和测点数量
- 简写:非 JIS 的符号(AA10-BK、HAA30)的含义,已向日方确认
- 替代标准:打算按 GB/T 8013.1、GB/T 19822、MIL-A-8625 或其他标准加工时,已取得日方客户的书面同意
发给日方的询问邮件范例
把方括号里的内容改成实际信息,报价前发出去。邮件可以先用中文起草,再请懂日语的同事翻译,或直接改成英文发送。
主题:关于图号 [图号] 的阳极氧化(alumite)要求确认
我们正在评审图号 [图号]、版本 [x]。表面处理栏写的是"[按图纸原文抄写,例如:硬質 alumite 30μm]"。报价前,请确认以下事项:
1. 适用的标准和版本(JIS H 8601:1999 / :2025,或 JIS H 8603:1999)
2. 膜厚和公差,以及该数值是最小值还是公称值
3. 颜色(不染色 / 黑色 / 其他),以及是否提供限度样板
4. 封孔还是不封孔
5. 图示尺寸是氧化前还是氧化后的尺寸
6. 需要遮蔽的区域和允许的接点位置
7. 膜厚检验方法(涡流法或截面法)和抽样数量
8. 是否允许按 [GB/T 8013.1 / GB/T 19822 / MIL-A-8625 Type II/III 或本地标准] 作为替代进行加工谢谢。
本文的局限
- 文中 JIS H 8601 的等级、用途参考和标记方法来自 1999 年版。2025 年版在细节上可能不同,请以现行标准为准。
- JIS 与国标、MIL-A-8625 的对应只是工艺层面的比较。膜厚、检验和验收准则在各体系之间并不相同,没有客户同意,不能把 JIS 标注直接换成国标或 MIL 标注。国标的编号和条款,请以现行版原文核对。
- 增长比例(膜厚的 1/3~1/2)是日本各氧化厂公开资料中的经验值。公差要求严时,请用试件实测确认。
- 合金的适用性评价只是一般倾向,结果取决于氧化厂的设备和技术。
- 图纸的写法因公司和客户而异。客户有自己的制图规定时,以其规定为先。
常见问题
日本图纸上的 alumite 是什么意思?
alumite(片假名写作 arumaito)是日本对铝件阳极氧化的通称,正式名称是"陽極酸化処理"(yokyoku sanka shori)。图纸和订单上不要只写这个词,最好同时写上标准号,例如 JIS H 8601 或 JIS H 8603。
硬质 alumite 和国内的硬质阳极氧化、Type III 是一回事吗?
它们是近似的同类工艺,但不是可以互相替换的规格。JIS H 8603 按基材类型规定最低硬度,膜厚由买卖双方协商;国内的 GB/T 19822 和 MIL-A-8625 Type III 各有自己的要求。改用其中任何一个之前,请取得客户的同意。
钢或不锈钢零件能做阳极氧化吗?
不能。阳极氧化是把铝基体本身转变成膜,对钢和不锈钢不起作用。铝件里留着钢或不锈钢的钢丝螺套时,也可能在前处理和电解的液体中被溶解。
黑色阳极氧化在室外会褪色吗?
可能会。大多数黑色 alumite 用有机染料染成,会因紫外线和热而褪色。需要在室外长期保持颜色的零件,可以考虑紫外线下不易褪色的电解着色,或与涂装复合的膜。
阳极氧化膜的厚度怎么测?
可用显微镜截面法(JIS H 8680-1)或涡流法(JIS H 8680-2)。截面法会破坏零件,所以下单前要与氧化厂商定检验方法。
参考资料
- JIS H 8601(铝及铝合金的阳极氧化膜):日本规格协会 JSA Webdesk(JIS H 8601:2025,2025 年 12 月 22 日修订)(日文);kikakurui.com,1999 年版全文(日文)
- JIS H 8603:1999(铝及铝合金的硬质阳极氧化膜):kikakurui.com,标准全文(日文);JSA Webdesk(日文)
- JIS B 0001:2019(机械制图,特殊指定线):kikakurui.com(日文)
- ISO 10074:2021(铝及铝合金硬质阳极氧化膜):ISO
- MIL-A-8625 的类型和等级:Aluminum Anodizers Council,"Military Specification MIL-A-8625"
- 国标:GB/T 8013.1(铝及铝合金阳极氧化膜与有机聚合物膜 第1部分:阳极氧化膜)、GB/T 8014 系列(氧化膜厚度的测量方法)、GB/T 5237 系列(铝合金建筑型材,膜厚级别 AA10~AA25):GB 5237.2-2008 全文(含对 GB/T 8013.1、GB/T 8014.1 的引用);GB/T 19822、GB/T 6462、GB/T 4957 请查现行版原文
- 着色方法和等级用途:日本铝业协会"8. 表面处理"(日文)
- 膜的结构和合金元素的影响:田中义朗《alumite 中的电压和电流控制》,表面技术 Vol.68 No.5(2017)(日文)
- 膜的结构、封孔、合金适用性、尺寸变化、下单时的指定事项:Toei Denka Kogyo《alumite 教科书(初级篇)》(日文)
- 硬质 alumite 的定义、膜厚、封孔、尺寸:Riken Alumite Kogyo《硬质阳极氧化膜》(日文)
- 电解着色和封孔:Sankyo Material《膜(alumite)》(日文)
- 尺寸变化:Sanwa Mekki Kogyo FAQ(日文);Sun Kogyo《电镀引起的尺寸变化(电镀、alumite 篇)》(日文)
- 配合公差和处理前的目标尺寸:Nihon Shinkan 技术专栏(日文)
- 孔和螺纹的成膜、遮蔽、钢丝螺套:Sanwa Mekki Kogyo FAQ(日文);Ueda Alumite Kogyo FAQ(日文);Koike Techno(日文)
- 7000 系的色斑:Sanwa Mekki Kogyo FAQ(日文)
- 业内标记习惯:Sanwa Mekki Kogyo《alumite 处理的标记方式》(日文)
- 各合金加工时的注意点:Denka Himaku Kogyo(日文)
- ADC12 的阳极氧化:Silvec《铝压铸件用 alumite》(日文)
- 硬质 alumite 的膜厚和硬度示例:Kasugai Alumite Kogyo(日文)
日文原文本指南改编自 MONOSCOPE 面向日本读者撰写的文章:アルマイトの種類と違い|白・黒・硬質の膜厚と寸法変化、図面指示
觉得有用?欢迎分享
关于编辑
 MONOSCOPE 编辑FOUNDER & EDITOR
曾在工厂设备制造商和工程公司工作约十年,负责设备的方案、设计与试运行,之后转向网络营销。现为 B2B 制造企业的网络顾问,帮助企业讲清自己的产品与技术。持有日本国家资格“能源管理士”和“第三种电气主任技术者”。
自 2017 年起运营技术博客(500 余篇文章),日文 YouTube 频道约有 2 万订阅。每篇指南都从日本生产现场的视角撰写,并对照所引用的标准进行核实。


