อะโนไดซ์ (Alumite) ในแบบญี่ปุ่น: ประเภท JIS H 8601 / H 8603 และการเขียนระบุในแบบ
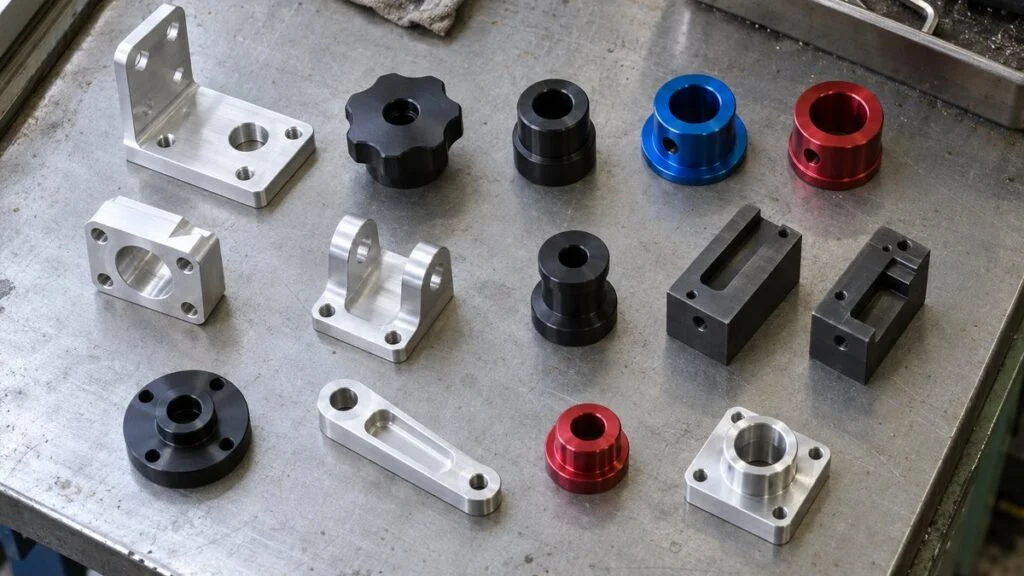
แบบชิ้นส่วนอะลูมิเนียมจากญี่ปุ่นมักเขียนในช่องงานผิวว่า "shiro arumaito" (白 = ขาว/ใส), "kuro arumaito" (黒 = ดำ) หรือ "koshitsu arumaito 30µm" (硬質 = ฮาร์ด) ทั้งสามคำคือ alumite (arumaito) ซึ่งเป็นคำที่วิศวกรญี่ปุ่นใช้เรียกงานอะโนไดซ์ (anodizing) คำหน้าบอกประเภทของงาน ส่วนประเภทกับความหนาของชั้นเคลือบไม่ได้กำหนดแค่หน้าตาของผิว แต่ทำให้ขนาดชิ้นงานเปลี่ยนด้วย
ถ้าโรงงานอะโนไดซ์ที่คุณใช้ทำตาม MIL-A-8625 (MIL-PRF-8625) Type II และ Type III คุณต้องแปลข้อความในแบบให้ชัดก่อนขอราคาหรือปล่อยงาน บทความนี้อธิบายประเภทของ alumite มาตรฐาน JIS สองฉบับที่อยู่เบื้องหลัง (JIS H 8601 และ JIS H 8603) ขนาดที่เพิ่มหลังทำ ผลของโลหะผสมแต่ละกลุ่ม และตัวอย่างการเขียนระบุในแบบ ตอนท้ายมีเช็กลิสต์และตัวอย่างอีเมลสอบถามฝั่งญี่ปุ่นที่นำไปใช้ได้ทันที
สารบัญ
- ศัพท์ alumite ที่เจอในแบบญี่ปุ่น: ตารางแปลฉบับเร็ว
- Regular กับ Hard: แบบระบุแบบไหน
- หลักการอะโนไดซ์: โครงสร้างชั้นเคลือบและขั้นตอน
- ลักษณะและการใช้งานของแต่ละประเภท
- เกรด JIS H 8601 และประเภท JIS H 8603
- อะโนไดซ์ทำให้ขนาดเปลี่ยนเท่าไร
- โลหะผสมแต่ละกลุ่มทำให้ผลต่างกันอย่างไร
- วิธีเขียน (และอ่าน) ข้อระบุ alumite ในแบบ
- นำไปใช้ได้ทันที: เช็กลิสต์ก่อนเสนอราคาหรือทำอะโนไดซ์ตามแบบญี่ปุ่น
- ข้อจำกัดของบทความนี้
- คำถามที่พบบ่อย (FAQ)
- แหล่งอ้างอิง
ศัพท์ alumite ที่เจอในแบบญี่ปุ่น: ตารางแปลฉบับเร็ว
ชื่อทางการในภาษาญี่ปุ่นคือ 陽極酸化処理 (yokyoku sanka shori แปลตรงตัวว่า "การออกซิไดซ์ที่ขั้วแอโนด") และชั้นเคลือบเรียกว่าชั้นเคลือบออกไซด์แอโนดิก ในแบบและใบสั่งซื้อ คำสั้น ๆ ที่ใช้กันทั่วไปคือ alumite ชื่อประเภทต่าง ๆ ไม่ได้ถูกกำหนดให้เหมือนกันทั้งอุตสาหกรรม แต่ในทางปฏิบัติแบ่งได้สองกลุ่ม คือ regular alumite (แบบใส แบบสี แบบดำ และแบบลงสีด้วยไฟฟ้า) กับ hard alumite
| ที่เห็นในแบบ | อ่านว่า | ความหมาย | เอกสาร MIL-A-8625 ที่ใกล้เคียง |
|---|---|---|---|
| arumaito / 陽極酸化処理 | arumaito / yokyoku sanka shori | อะโนไดซ์ (คำทั่วไป) | — |
| shiro arumaito (白 + alumite) หรือ kuria arumaito | shiro arumaito (kuria) | อะโนไดซ์แบบใส (ไม่ย้อมสี) ส่วนใหญ่ใช้กรดซัลฟิวริก | Type II, Class 1 (ใกล้เคียง) |
| kuro arumaito (黒 + alumite) / karaa arumaito | kuro / karaa arumaito | อะโนไดซ์สีดำหรือสีอื่น ย้อมสี | Type II, Class 2 (ใกล้เคียง) |
| 電解着色 | denkai chakushoku | ลงสีด้วยไฟฟ้า (ตกตะกอนโลหะในรูพรุน) | ควรยืนยันกับซัพพลายเออร์ |
| 硬質 + alumite | koshitsu arumaito | ฮาร์ดอะโนไดซ์ | Type III (ใกล้เคียง) |
| 封孔処理 / 封孔なし (fuko nashi) | fuko shori / fuko nashi | ปิดรูพรุน / ไม่ปิดรูพรุน | — |
Regular alumite อยู่ภายใต้ JIS H 8601 ส่วน hard alumite อยู่ภายใต้ JIS H 8603 ในกลุ่ม regular ชื่อแบบใส แบบสี และแบบดำ บอกวิธีใส่สีให้ชั้นเคลือบเป็นหลัก รูปด้านล่างเปรียบเทียบสี่ประเภทหลัก
คำถามแรกไม่ใช่เรื่องสี แต่คือผิวต้องทนการสึกหรอหรือไม่ ถ้าต้องทน ให้ดูที่ hard alumite
ระดับที่ให้เป็นแนวโน้มทั่วไปที่ MONOSCOPE รวบรวมไว้ และเปลี่ยนไปตามโลหะผสม ความหนา และเงื่อนไขกระบวนการ ข้อมูลความคงทนของสีอ้างอิงจากเอกสารของ Japan Aluminium Association, Sankyo Material และ Toei Denka Kogyo
Regular กับ Hard: แบบระบุแบบไหน
สำหรับงานออกแบบและงานจัดซื้อ ความต่างที่สำคัญสรุปไว้ในตารางนี้
| Regular alumite | Hard alumite | |
|---|---|---|
| มาตรฐาน | JIS H 8601 | JIS H 8603 |
| วิธีระบุความหนา | ระบุเป็นเกรด (AA3–AA25) | ตกลงกันระหว่างผู้สั่งกับผู้ผลิต |
| สี | เลือกได้: ใส สี ดำ หรือลงสีด้วยไฟฟ้า | เป็นสีเทาถึงน้ำตาลเข้มตามธรรมชาติ |
| การปิดรูพรุน (sealing) | ทำตามปกติ | ถ้าต้องการทนการสึกหรอ โดยหลักการไม่ปิดรูพรุน |
| ขนาดที่เพิ่ม (ต่อด้าน) | ประมาณ 1/3 ของความหนา (ตัวอย่างของ Toei Denka Kogyo) | ประมาณ 1/2 ของความหนา (ค่าประมาณ) |
| เลือกเมื่อ | ต้องการรูปลักษณ์และป้องกันการกัดกร่อน | ผิวมีการเลื่อนหรือเสียดสี |
ถ้าต้องเลือกประเภท (หรือตรวจว่าผู้ออกแบบฝั่งญี่ปุ่นเลือกเหมาะสมไหม) ให้พิจารณาตามลำดับนี้
- ผิวที่เลื่อนหรือเสียดสี: ใช้ hard alumite ให้ความทนการสึกหรอมาก่อน และต้องออกแบบโดยคิดขนาดที่เปลี่ยนไว้แล้ว
- ต้องการรูปลักษณ์และป้องกันการกัดกร่อน: ใช้ regular alumite ถ้าไม่ต้องการสีให้ใช้แบบใส ถ้าต้องการแยกชิ้นส่วนหรือลดการสะท้อนแสงให้ใช้แบบดำหรือแบบสี
- สีต้องคงทนกลางแจ้ง: พิจารณาการลงสีด้วยไฟฟ้า (หรือชั้นเคลือบผสมกับสี) แทนการย้อมสี
จากนั้นตรวจอีกสองเรื่อง คือ ขนาดของส่วนที่สวมกันและส่วนที่เป็นเกลียว และโลหะผสมของชิ้นงานเหมาะกับอะโนไดซ์หรือไม่ ถ้าปล่อยไว้ทีหลัง อาจเจอปัญหาชิ้นงานประกอบไม่เข้าหลังทำผิว หรือสีไม่เท่ากัน สองหัวข้อนี้อธิบายในส่วนถัดไป
หลักการอะโนไดซ์: โครงสร้างชั้นเคลือบและขั้นตอน
อะโนไดซ์คือการให้ชิ้นงานอะลูมิเนียมเป็นขั้วแอโนด (ขั้วบวก) ในน้ำยาอิเล็กโทรไลต์ แล้วผ่านกระแสไฟฟ้าให้เกิดชั้นอะลูมิเนียมออกไซด์บนผิว น้ำยาที่ใช้มากที่สุดคือกรดซัลฟิวริกเจือจางประมาณ 10–30%
จุดต่างจากการชุบ (plating) อยู่ตรงนี้ การชุบสร้างโลหะอีกชนิดซ้อนบนผิว แต่ อะโนไดซ์เปลี่ยนเนื้ออะลูมิเนียมเองให้เป็นชั้นเคลือบ
ชั้นรูพรุน (Porous Layer) และชั้นกั้น (Barrier Layer)
ชั้นเคลือบที่ทำในกรดซัลฟิวริกหรือน้ำยาคล้ายกันมีสองชั้น ชั้นที่ติดกับเนื้อโลหะคือชั้นกั้นที่บางและแน่น เหนือขึ้นไปคือชั้นรูพรุนที่มีรูเล็ก ๆ จำนวนมาก
รูเหล่านี้กว้างหลายสิบนาโนเมตร และยาวเกือบเท่าความหนาของชั้นเคลือบ แต่ชั้นกั้นปิดก้นรูไว้ จึง รูไม่ทะลุถึงเนื้อโลหะ แนวคิดพื้นฐานของ alumite คือใส่สีย้อมหรือโลหะลงในรูเหล่านี้เพื่อให้สี แล้วปิดรูพรุนในขั้นสุดท้าย
ชั้นกั้นบาง ๆ เกิดบนเนื้อโลหะ และมีชั้นรูพรุนที่เป็นรูเล็ก ๆ อยู่ด้านบน
ภาพจำลองจากแบบโครงสร้างใน "Alumite Textbook (Basic)" ของ Toei Denka Kogyo และวารสาร Hyomen Gijutsu Vol. 68, No. 5 (2017) สัดส่วนไม่ตรงกับของจริง
ความหนาของชั้นเคลือบขึ้นกับปริมาณไฟฟ้าที่ผ่านเป็นหลัก (กระแส × เวลา) ส่วนความหนาของชั้นกั้นและขนาดรูขึ้นกับแรงดันไฟฟ้า ผู้ผลิตจึงต้องควบคุมทั้งกระแสและแรงดัน
อ่างกรดซัลฟิวริก กับอ่างกรดออกซาลิก
งานอะโนไดซ์ส่วนใหญ่ทำในกรดซัลฟิวริก ชั้นเคลือบใสมากและย้อมสีง่าย จึงเป็นพื้นฐานของ alumite แบบใส แบบสี และแบบดำ
อ่างกรดออกซาลิกให้ชั้นเคลือบที่ มีสีเหลืองถึงสีทองในตัวเอง และใช้เป็นหนึ่งในวิธีทำฮาร์ดอะโนไดซ์มานานแล้ว บางครั้งแบบหรือใบสั่งซื้อของญี่ปุ่นระบุชนิดน้ำยาโดยตรง เช่น ryusan arumaito (硫酸 = กรดซัลฟิวริก) หรือ shusan arumaito (シュウ酸 = กรดออกซาลิก)
การปิดรูพรุน (Sealing / fuko shori)
การปิดรูพรุน (封孔処理 fuko shori) คือการปิดรูในชั้นรูพรุนเพื่อให้ชั้นเคลือบเสถียรทางเคมี ช่วยเพิ่มความต้านทานการกัดกร่อน กันคราบซึมเข้าไป และกักสีย้อมไว้ข้างใน วิธีที่ใช้มี การปิดด้วยไอน้ำแรงดัน การปิดด้วยน้ำเดือด การปิดด้วยสารละลายเกลือโลหะ เช่น นิกเกิลอะซิเตต และการปิดที่อุณหภูมิต่ำ
Hard alumite เป็นข้อยกเว้น เพราะการปิดรูพรุนลดความทนการสึกหรอลงมาก ถ้าต้องการทนการสึกหรอ ชั้นฮาร์ดจึงโดยหลักการไม่ปิดรูพรุน และมาตรฐานก็ถือเช่นนั้น แต่ชั้นที่ไม่ปิดรูพรุนเปื้อนง่าย ถ้าชิ้นงานต้องการรูปลักษณ์ด้วย ให้ตกลงกับผู้ผลิตว่าจะปิดรูพรุนหรือไม่ โดยยอมรับว่าความทนการสึกหรอจะลดลง
การใส่สีอยู่หลังอะโนไดซ์และก่อนปิดรูพรุน
ขั้นตอนแตกต่างกันตามการใช้งานและผู้ผลิต MONOSCOPE รวบรวมจาก "Alumite Textbook (Basic)" ของ Toei Denka Kogyo
งานอะโนไดซ์ใช้กรดซัลฟิวริกและสารเคมีอื่น รวมทั้งอุปกรณ์ไฟฟ้า ให้ส่งงานให้ผู้ผลิตที่เชี่ยวชาญ และอย่าทดลองทำเองภายในโรงงานโดยไม่มีความรู้
ลักษณะและการใช้งานของแต่ละประเภท
สี่ประเภทในรูปที่ 1 ใช้ชื่อ alumite เหมือนกัน แต่เป้าหมายด้านสมรรถนะและข้อควรระวังต่างกัน
แบบใส (Shiro Arumaito)
"Alumite สีขาว" คือชั้นเคลือบใสที่ไม่ย้อมสี เรียกอีกอย่างว่า clear alumite แม้ชื่อมีคำว่าขาว แต่ไม่ได้ทาสีขาว สีเงินของเนื้อโลหะยังเห็นอยู่
ช่วยป้องกันการกัดกร่อนและรอยขีดข่วน และทำให้ผิวดูเรียบร้อย ชั้นเคลือบนำไฟฟ้าได้ไม่ดี จึงใช้กับชิ้นส่วนที่ต้องการเป็นฉนวนได้ด้วย เป็นประเภทที่พบบ่อยที่สุดประเภทหนึ่ง ใช้ตั้งแต่ของใช้ในบ้าน ชิ้นส่วนเครื่องใช้ไฟฟ้า วัสดุก่อสร้างภายในอาคาร ไปจนถึงฝาครอบอุปกรณ์
แบบสีและแบบดำ (ย้อมสี)
Alumite แบบสีทำโดยให้รูในชั้นรูพรุนดูดสีย้อมเข้าไป แล้วจึงปิดรูพรุน ทำสีสดอย่างแดงหรือน้ำเงินได้ จึงใช้แยกชิ้นส่วนและใช้กับงานออกแบบผลิตภัณฑ์ แบบดำส่วนใหญ่ก็ย้อมสีด้วยวิธีนี้ และพบบ่อยในชิ้นส่วนออปติกที่ต้องการลดการสะท้อนแสง รวมทั้งเปลือกนอกของอุปกรณ์
จุดอ่อนคือความคงทนของสี สีย้อมอินทรีย์ ทนรังสี UV และความร้อนได้จำกัด จึงอาจซีดเมื่อใช้กลางแจ้งหรือที่อุณหภูมิสูง มีสีย้อมอนินทรีย์ที่ทนแสงได้ดีกว่า แต่สำหรับชิ้นส่วนกลางแจ้ง การลงสีด้วยไฟฟ้าก็เป็นอีกทางเลือก
การลงสีด้วยไฟฟ้า (Denkai Chakushoku)
หลังอะโนไดซ์ ชิ้นงานจะผ่านการอิเล็กโทรไลซิสอีกครั้งในสารละลายเกลือโลหะ โลหะหรือสารประกอบโลหะจะตกตะกอนลึกในรูพรุนและทำให้ชั้นเคลือบมีสีโทนเรียบ เช่น เทาคล้ายสแตนเลส บรอนซ์ และดำ
ต่างจากชั้นที่ย้อมสี สีแบบนี้ ซีดจาก UV ยาก จึงใช้กับวัสดุก่อสร้าง เช่น กรอบหน้าต่างอะลูมิเนียม มานาน วัสดุก่อสร้างยังมีชั้นเคลือบผสมที่เคลือบสีด้วยไฟฟ้า (electrodeposition) ซ้อนด้านบน (JIS H 8602) ช่วงสีแคบกว่าการย้อมสี จึงไม่เหมาะกับชิ้นส่วนที่ต้องการสีสด
ฮาร์ดอะโนไดซ์ (Koshitsu Arumaito)
Hard alumite ใช้อ่างอุณหภูมิต่ำ หรืออ่างพิเศษที่เติมกรดอินทรีย์ เพื่อให้ได้ชั้นเคลือบที่แข็งและหนากว่าอะโนไดซ์ปกติ JIS H 8603 กำหนดความแข็งของชั้นเคลือบอย่างน้อย HV 400 สำหรับโลหะผสมขึ้นรูปส่วนใหญ่ (ซีรีส์ 2000 และบางกลุ่มมีเกณฑ์ที่ต่ำกว่า) คุณค่าหลักคือ ชั้นเคลือบช่วยชดเชยความอ่อนของอะลูมิเนียม
ชั้นเคลือบหนากว่า regular alumite ผู้ผลิตญี่ปุ่นเผยแพร่ตัวอย่างไว้ต่างกัน รายหนึ่งแนะนำชั้นเคลือบหนา 20–40 µm ความแข็ง HV 300–400 (Kasugai Alumite Kogyo) อีกรายระบุว่าสมรรถนะดีที่สุดที่ความหนา 30–50 µm (Riken Alumite Kogyo)
ใช้กับชิ้นส่วนที่เสียดสีหรือสึกหรอ เช่น ชิ้นส่วนเครื่องจักร ชิ้นส่วนลำเลียง และชิ้นส่วนรถยนต์และอากาศยาน สีธรรมชาติขึ้นกับโลหะผสม (เทา น้ำตาลเหลือง เทาดำ) และไม่เป็นสีเงินแบบ alumite แบบใส
มี hard alumite ที่ย้อมเป็นสีดำด้วย และควรรู้ว่า ชั้นฮาร์ดมีรอยแตกเล็ก ๆ ตามวิธีการเกิดชั้นเคลือบ จึงต้องระวังกับชิ้นงานที่ถูกดัดหรือเสียรูป
เกรด JIS H 8601 และประเภท JIS H 8603
เมื่อแบบระบุ alumite ให้ใช้ JIS เป็นหลักอ้างอิง JIS H 8603 (ชั้นเคลือบแอโนดิกแบบฮาร์ด) ยังเป็นฉบับปี 1999 และได้รับการยืนยันทบทวนโดยไม่แก้ไขเมื่อวันที่ 20 ตุลาคม 2023 คำนำของมาตรฐานระบุว่าจัดทำจาก ISO 10074 (ฉบับแรก ปี 1994) โดยไม่เปลี่ยนเนื้อหาทางเทคนิค และเพิ่มข้อกำหนดเรื่องการแสดงเครื่องหมาย (ปีในบทความนี้เป็น ค.ศ.)
JIS H 8601 (ชั้นเคลือบออกไซด์แอโนดิก) ถูกปรับปรุงเมื่อวันที่ 22 ธันวาคม 2025 ฉบับปัจจุบันคือ JIS H 8601:2025 ฉบับนี้อิง ISO 7599:2018 โดยมีการปรับเนื้อหาทางเทคนิค สำหรับการรับรองเครื่องหมาย JIS ยังใช้ฉบับปี 1999 ได้ถึงวันที่ 21 ธันวาคม 2026
เกรด การใช้งานโดยประมาณ และรูปแบบการเขียนที่อธิบายต่อไปนี้มาจาก ฉบับปี 1999 ซึ่งเป็นฉบับที่ตรวจเนื้อหาได้ ฉบับปี 2025 อาจเปลี่ยนในรายละเอียด จึงควรตรวจกับมาตรฐานฉบับปัจจุบันก่อนเขียนลงแบบหรือข้อกำหนด
มาตรฐานสองฉบับระบุความหนาต่างกัน JIS H 8601:1999 ใช้ สัญลักษณ์เกรดที่กำหนดความหนาเฉลี่ยขั้นต่ำ ส่วน JIS H 8603 ไม่มีสัญลักษณ์เกรด ผู้สั่งกับผู้ผลิตตกลงความหนากันเอง
Regular alumite แบ่งตามเกรด (ความหนา) ส่วน hard alumite แบ่งตามประเภท (โลหะผสมของชิ้นงาน)
เกรดที่ไฮไลต์คือเกรดที่ JIS H 8601:1999 ระบุว่าใช้กลางแจ้งเป็นหลัก JIS H 8601 ถูกปรับปรุงในเดือนธันวาคม 2025 จึงควรตรวจฉบับปัจจุบัน (ฉบับ 2025) ตารางของมาตรฐานไม่ได้คัดลอกมา สรุปเฉพาะสาระสำคัญ
วิธีเขียนระบุตาม JIS H 8601
ใน JIS H 8601:1999 การเรียกชื่อชั้นเคลือบคือ เกรดความหนา ตามด้วยสัญลักษณ์หัวข้อคุณภาพ (ความต้านทานการกัดกร่อน ความทนการสึกหรอ คุณภาพการปิดรูพรุน ฯลฯ) ถ้าผู้สั่งกับผู้ผลิตตกลงกัน จะละสัญลักษณ์คุณภาพได้ เหลือเพียงเกรด เช่นตัวอย่างในมาตรฐานคือ "AA-15" ส่วนชั้นเคลือบที่ระบุประเภทความต้านทานด่าง ตัวอักษรของประเภทจะตามหลังเกรด เช่น "AA-10-B"
ห้าประเภทของ JIS H 8603
วัสดุชิ้นงานกำหนดประเภท และแต่ละประเภทมีความแข็งขั้นต่ำของตัวเอง ดังตารางนี้
| ประเภท JIS H 8603 | วัสดุชิ้นงาน | ความแข็งขั้นต่ำ |
|---|---|---|
| Type 1 (1種) | โลหะผสมขึ้นรูป (wrought) ที่ไม่อยู่ใน Type 2 | HV 400 |
| Type 2(a) (2種-(a)) | โลหะผสมขึ้นรูปซีรีส์ 2000 | HV 250 |
| Type 2(b) (2種-(b)) | ซีรีส์ 7000 และซีรีส์ 5000 ที่มี Mg ตั้งแต่ 2% | HV 300 |
| Type 3(a) (3種-(a)) | งานหล่อที่มี Cu ต่ำกว่า 2% หรือ Si ต่ำกว่า 8% | HV 250 |
| Type 3(b) (3種-(b)) | งานหล่ออื่น ๆ | ตกลงกันระหว่างคู่สัญญา |
รหัสที่โรงงานใช้กันเอง: AA10-BK, HAA30, HA50
คุณอาจเจอรหัสอย่าง "AA10-BK" (ดำ) หรือ "HAA30" และ "HA50" (ฮาร์ด) รหัสเหล่านี้ ไม่ใช่สัญลักษณ์ของ JIS แต่เป็นธรรมเนียมของผู้ผลิตหรือลูกค้าแต่ละราย JIS H 8601:1999 ไม่มีรหัสสี และ JIS H 8603 ไม่ได้กำหนดการเรียกชื่อด้วยสัญลักษณ์เลย Sanwa Mekki Kogyo ผู้ผลิตญี่ปุ่นก็อธิบายว่า "-BK" เป็นธรรมเนียมที่ไม่มีใน JIS
รหัสที่เข้าใจกันในบริษัทเดียวอาจถูกอ่านต่างกันโดยซัพพลายเออร์อีกราย ในแบบควรเขียนเลขมาตรฐาน ความหนา และสี เป็นคำให้ครบ ถ้าได้รับแบบที่มีแต่รหัส ให้ถามฝั่งญี่ปุ่นก่อนว่าหมายถึงอะไร แล้วค่อยเสนอราคา
อะโนไดซ์ทำให้ขนาดเปลี่ยนเท่าไร
ขนาดเป็นเรื่องที่เข้าใจผิดกันมากที่สุดของอะโนไดซ์ การชุบเพิ่มความหนาเต็มจำนวนไปด้านนอก แต่อะโนไดซ์เปลี่ยนเนื้อโลหะให้เป็นชั้นเคลือบ ชั้นเคลือบส่วนหนึ่งเกิดต่ำกว่าผิวเดิม และส่วนที่เหลือโตขึ้นเหนือผิวเดิม ขนาดที่เพิ่มจึงมาจากส่วนที่โตออกด้านนอกเท่านั้น
ขนาดที่เพิ่มเท่ากับส่วนที่โตออกด้านนอกเท่านั้น ไม่ใช่ความหนาของชั้นเคลือบทั้งหมด
ภาพจำลอง สัดส่วนด้านในกับด้านนอกต่างกันตามข้อมูลของผู้ผลิตญี่ปุ่น: ประมาณ 1/3 สำหรับ regular และ 1/2 สำหรับ hard (Toei Denka Kogyo) ประมาณ 1/2 สำหรับ hard (Riken Alumite Kogyo) ประมาณ 1/2 (Sanwa Mekki Kogyo) ประมาณ 2/5 (Sun Kogyo) และประมาณ 1:1 ของด้านในต่อด้านนอกสำหรับ hard (Nihon Shinkan)
"ครึ่งหนึ่งของความหนา" เป็นค่าประมาณที่มีเงื่อนไข
คุณมักเห็นคำอธิบายว่าชิ้นงานโตขึ้นประมาณครึ่งหนึ่งของความหนาชั้นเคลือบ แต่ถ้านำข้อมูลของผู้ผลิตหลายรายมาเรียงกัน สัดส่วนไม่เท่ากัน Toei Denka Kogyo ให้ประมาณ 1/3 ของความหนาสำหรับ regular และประมาณ 1/2 สำหรับ hard Riken Alumite Kogyo ให้ประมาณ 1/2 สำหรับ hard Sanwa Mekki Kogyo ระบุว่าตามทฤษฎีครึ่งหนึ่งของความหนาซึมเข้าไปในเนื้อโลหะ และ hard ก็ใช้หลักการเดียวกัน ส่วน Sun Kogyo ให้ประมาณ 2/5
สัดส่วนไม่คงที่ เพราะการเติบโตของชั้นเคลือบเปลี่ยนไปตามโลหะผสม น้ำยา และเงื่อนไข เช่น อุณหภูมิและกระแสไฟฟ้า Denka Himaku Kogyo ผู้ผลิตอีกรายก็เตือนว่าค่าที่เปลี่ยนต่างกันระหว่างซีรีส์ 2000, 5000, 6000 และ 7000
การขัดด้วยสารเคมีหรือกัดผิวให้ด้านในขั้นเตรียมผิวก็ทำให้เนื้อโลหะหายไปเล็กน้อยด้วย สำหรับชิ้นงานที่พิกัดเผื่อแคบ ให้วัดชิ้นงานทดลองเพื่อยืนยันสัดส่วนจริง
ตัวอย่างการคำนวณ
เส้นผ่านศูนย์กลางนอกโตขึ้นเป็นสองเท่าของขนาดที่เพิ่มต่อด้าน และรูเล็กลงสองเท่าของขนาดที่เพิ่มต่อด้านเช่นกัน ตัวอย่างที่ 1 และ 2 ด้านล่างสมมติสัดส่วนขึ้นมาเองและเป็นตัวอย่างสมมติ ส่วนตัวอย่างที่ 3 มาจากคอลัมน์เทคนิคของผู้ผลิตญี่ปุ่น
เส้นผ่านศูนย์กลางเปลี่ยนเป็นสองเท่าของขนาดที่เพิ่มต่อด้าน
ตัวอย่างที่ 1 และ 2 ใช้เงื่อนไขสมมติ ตัวอย่างที่ 3 ใช้ตัวเลขจากคอลัมน์เทคนิคของ Nihon Shinkan (ซึ่งสมมติว่าโตออกด้านนอกกับเข้าด้านในพอ ๆ กัน) MONOSCOPE คำนวณซ้ำ สัดส่วนจริงเปลี่ยนไปตามโลหะผสมและกระบวนการ
ดังตัวอย่างที่ 3 ความหนาที่ไม่สม่ำเสมอทำให้พิกัดเผื่อของงานกลึงก่อนทำแคบลง สำหรับงานสวมแน่นอย่าง H7 การกลึงอย่างเดียวอาจรักษาพิกัดเผื่อไม่ได้ ในกรณีนั้นให้พิจารณากันส่วนนั้นไว้ไม่ให้เคลือบ (masking) หรือกลึงแต่งหลังอะโนไดซ์ สำหรับพิกัดเผื่อทั่วไปในแบบญี่ปุ่น ดูได้ในบทความเรื่องพิกัดเผื่อทั่วไปของ JIS B 0405
ความหยาบผิวเป็นอีกเรื่องที่มองข้ามง่าย อะโนไดซ์มักทำให้ผิวหยาบกว่าเนื้อโลหะเดิม และยิ่งชั้นเคลือบหนาก็ยิ่งหยาบ ถ้าผิวซีลหรือผิวเลื่อนมีข้อกำหนดความหยาบ ให้ถามผู้ผลิตว่าหลังทำแล้วยังได้ตามค่าหรือไม่ (เรื่องสัญลักษณ์ความหยาบผิวในแบบญี่ปุ่น ดูบทความเรื่อง Ra และ Rz ของ JIS)
โลหะผสมแต่ละกลุ่มทำให้ผลต่างกันอย่างไร
เพราะอะโนไดซ์ออกซิไดซ์เนื้อโลหะเอง ธาตุผสมจึงมีผลมาก ภายใต้เงื่อนไขเดียวกัน โลหะผสมต่างกัน สี ความแข็ง และความหนาก็ต่างกัน แบบญี่ปุ่นใช้ชื่อโลหะผสมตาม JIS เช่น A5052 และ A6061 สำหรับชื่อที่ใกล้เคียงใน AA/ASTM ให้ดูบทความเรื่องเทียบเกรดอะลูมิเนียม JIS กับ AA/ASTM ส่วนในบทความนี้เน้นว่าแต่ละกลุ่มรับอะโนไดซ์ได้อย่างไร
ถ้าเน้นรูปลักษณ์ ให้ใช้ซีรีส์ 1000, 5000 หรือ 6000 ส่วนซีรีส์ 2000 และงานหล่อมีเงื่อนไข
"ดีมาก / ดี / พอใช้ / ยาก" สรุปจากตารางความเหมาะสมใน "Alumite Textbook (Basic)" ของ Toei Denka Kogyo ประเภทและความแข็งของ JIS H 8603 มาจากมาตรฐานนั้น ส่วนสีที่ต่างกันของซีรีส์ 7000 มาจาก FAQ ของ Sanwa Mekki Kogyo เป็นแนวโน้มทั่วไป ผลจริงขึ้นกับผู้ผลิต
ADC12 และโลหะผสมซิลิคอนสูง: สีไม่สม่ำเสมอ
ADC12 โลหะผสมไดแคสต์ที่ใช้กันมากในญี่ปุ่น มีซิลิคอน 9.6–12% บริเวณที่ซิลิคอนมากกับบริเวณที่อะลูมิเนียมมากสร้างชั้นเคลือบด้วยความเร็วต่างกัน ปัญหาที่พบบ่อยจึงเป็น ความหนาไม่สม่ำเสมอและสีเป็นดวง
Silvec ผู้ผลิตญี่ปุ่นรายงานจากการวัดของตัวเองว่า ในแผ่น ADC12 แผ่นเดียว ความหนาต่างกันตั้งแต่ 10 ถึง 15 µm อีกการทดสอบหนึ่งทำฮาร์ดอะโนไดซ์แผ่น ADC12 สองแผ่นในเงื่อนไขเดียวกัน แล้ววัดรวม 24 จุด ความแข็งอยู่ระหว่าง HV 147 ถึง 335 ค่าสูงสุดมากกว่าค่าต่ำสุดเกินสองเท่า (เป็นผลภายใต้เงื่อนไขของบริษัทนั้น)
ผู้ผลิตบางรายทำอะโนไดซ์ดำหรือฮาร์ดกับ ADC12 ได้ แต่อย่าคาดว่าจะได้รูปลักษณ์หรือสมรรถนะเท่ากับโลหะผสมขึ้นรูป ถ้าเป็นชิ้นงานที่เน้นรูปลักษณ์ ให้พิจารณางานผิวอย่างอื่น เช่น การพ่นสี ถ้าเลือกอะโนไดซ์ ให้ตกลงเกณฑ์ผ่านและไม่ผ่านด้วยตัวอย่างขีดจำกัด (限度見本 gendo mihon / limit sample)
ซีรีส์ 2000 และ 7000: ได้ความแข็งแรง แต่เงื่อนไขเข้มขึ้น
ซีรีส์ 2000 (กลุ่มดูราลูมิน) มีทองแดงมาก จึงเหมาะกับอะโนไดซ์น้อยลง JIS H 8603 จัดเป็น Type 2(a) ซึ่งเกณฑ์ความแข็งต่ำกว่า Type 1 (HV 250 ขึ้นไป) ส่วนซีรีส์ 7000 เป็น Type 2(b) เกณฑ์ HV 300 ขึ้นไป ซึ่งต่ำกว่า Type 1 เช่นกัน
ถ้าต้องใช้โลหะผสมกลุ่มนี้เพราะต้องการความแข็งแรง ให้ ถือไว้ก่อนว่าความแข็งและสีหลังอะโนไดซ์จะไม่เท่ากับชิ้นงานซีรีส์ 1000 หรือ 6000 และตกลงสมรรถนะที่ต้องการกับผู้ผลิต หลีกเลี่ยงการอะโนไดซ์ชิ้นงานที่ยังประกอบติดกับโลหะอื่น และการทำโลหะผสมต่างชนิดรวมกันในรอบเดียว เพราะทั้งสองอย่างทำให้ความหนาและสีไม่สม่ำเสมอ
วิธีเขียน (และอ่าน) ข้อระบุ alumite ในแบบ
ปัญหาอะโนไดซ์จำนวนมากเริ่มจากแบบที่เขียนไม่ชัด ถ้าหมายเหตุเขียนแค่ "arumaito shori" (アルマイト処理 = ทำอะโนไดซ์) ผู้ผลิตจะตัดสินประเภทและความหนาเองไม่ได้ เรื่องพื้นฐานการอ่านแบบ ดูบทความเรื่องวิธีอ่านแบบญี่ปุ่น (JIS B 0001) หัวข้อนี้พูดเฉพาะส่วนที่เกี่ยวกับ alumite
ข้อระบุที่ครบถ้วนต้องมีอะไรบ้าง
หมายเหตุในแบบควรมีอย่างน้อยดังนี้
- ประเภทและมาตรฐาน: JIS H 8601 สำหรับ regular และ JIS H 8603 สำหรับ hard
- ความหนา: JIS H 8601 ระบุเป็นเกรด (เช่น AA10) ส่วน JIS H 8603 ระบุเป็นค่าพร้อมพิกัดเผื่อ (เช่น 30 ±5 µm)
- สี: ใส (ไม่ย้อมสี) ดำ หรือถ้าเป็นสีอื่น ให้ระบุหมายเลขตัวอย่างสีหรือตัวอย่างขีดจำกัด
- การปิดรูพรุน: ถ้าเป็นชั้นฮาร์ดที่ต้องการทนการสึกหรอ ให้เขียนว่า "ไม่ปิดรูพรุน (unsealed)"
- ขนาด: ขนาดในแบบเป็นขนาดก่อนทำหรือหลังทำ
- บริเวณที่ทำ: ผิวที่ต้องกัน (mask) รวมทั้งรูและเกลียวที่ไม่ต้องทำ
นอกจากนี้ให้ระบุตำแหน่งที่ผู้ผลิตจับชิ้นงานกับ jig (จุดสัมผัสที่ยอมให้มีรอย) เพื่อไม่ให้รอยจุดสัมผัสไปอยู่บนผิวที่ต้องสวย
JIS H 8603 เองก็ระบุหัวข้อที่ใบสั่งซื้อหรือข้อกำหนดงานควรมี ได้แก่ ประเภทของชั้นเคลือบ วัสดุชิ้นงาน (ส่วนประกอบและสภาพ temper) พื้นผิวสำคัญและบริเวณที่กัน ความหนาและพิกัดเผื่อที่ต้องการ ตำแหน่งจุดสัมผัสที่ต้องการ และถ้าจำเป็น ขนาดและพิกัดเผื่อก่อนและหลังทำ
เขียนมาตรฐาน ความหนา สี การปิดรูพรุน เกณฑ์ขนาด และบริเวณที่ทำ เป็นคำให้ครบ
2. ขนาดที่แสดงในแบบเป็นขนาดหลังอะโนไดซ์
3. กันรู Ø20 H7 และเกลียว M6 ตามเส้นลูกโซ่หนา ไม่ต้องทำผิว
4. จุดสัมผัสอยู่ที่ด้านหลัง
2. สีตามตัวอย่างขีดจำกัด
3. ขนาดที่แสดงในแบบเป็นขนาดก่อนอะโนไดซ์
4. กันผิวยึดสายกราวด์ (เส้นลูกโซ่หนา) เพื่อให้นำไฟฟ้าได้
ชิ้นส่วน ขนาด และหมายเหตุทั้งหมดเป็นตัวอย่างสมมติ ถ้าบริษัทหรือลูกค้ามีมาตรฐานการเขียนแบบของตัวเอง ให้ทำตามนั้น
ขนาดในแบบเป็นก่อนทำหรือหลังทำ
ให้ตัดสินตาม สภาพที่ต้องรับประกันหน้าที่ของชิ้นงาน ขนาดที่มีผลต่องานสวมและการประกอบ มักรับประกันที่ชิ้นงานสำเร็จ จึงระบุว่า "หลังทำ" แล้วฝ่ายกลึงคำนวณย้อนกลับเป็นขนาดก่อนทำ
แต่การเขียนว่า "หลังทำ" อาจทำให้ไม่ชัดว่าฝ่ายกลึงหรือผู้ผลิตเป็นผู้รับประกันขนาด บางแบบระบุว่าเป็น "หลังทำ" เฉพาะขนาดสำคัญ และขนาดที่เหลือเป็นก่อนทำ บางแบบสั่งให้กลึงแต่งบางขนาดหลังอะโนไดซ์ ไม่ว่าจะใช้วิธีใด ควรตกลงขอบเขตความรับผิดชอบกับผู้ผลิตก่อนสั่งงาน
การกัน (Masking) เกลียว งานสวม และขอบคม
รูและเกลียวถูกเคลือบด้วยตามปกติ แต่ชั้นเคลือบลึกในรูจะบางกว่า เกลียวถูกเคลือบทั้งยอดและรากเกลียว ทำให้เส้นผ่านศูนย์กลางพิตช์เปลี่ยน ถ้ารูหรือเกลียวมีพิกัดเผื่อแคบ ให้พิจารณากัน (mask) ตัวอย่างจากผู้ผลิตรายหนึ่ง รูที่พิกัดเผื่อแคบและรูเกลียวที่มี helical insert จะถูกอุดด้วยจุกยางหรือสกรู ส่วนผิวเรียบหรือผิวโค้งปิดด้วยเทปหรือสีกัน (masking paint)
ชิ้นส่วนที่ไม่ใช่อะลูมิเนียม เช่น helical insert ที่เป็นเหล็กหรือสแตนเลส อาจละลายในน้ำยาเตรียมผิวหรือน้ำยาอะโนไดซ์ จึง ให้ใส่ helical insert หลังอะโนไดซ์
ขอบคมก็ต้องระวัง ชั้นเคลือบไม่เกิดสม่ำเสมอที่ขอบคม และมักบิ่นหรือหลุด จึงควรลบมุมหรือทำ R ให้เหมาะกับความหนา ค่าที่แนะนำต่างกันระหว่างผู้ผลิตและเอกสารอ้างอิง สำหรับชั้นฮาร์ดที่หนา ให้ยืนยันค่าตั้งแต่ขั้นออกแบบ
อย่าอะโนไดซ์ชิ้นงานที่ประกอบแล้ว น้ำยาอาจค้างในช่องว่างและกัดชิ้นงาน จึง ให้ประกอบหลังอะโนไดซ์ สำหรับรูตันและรูเกลียว ให้ทำความสะอาดเศษโลหะและน้ำมันให้หมดก่อนส่งไปทำผิว
การตรวจสอบ: วัดความหนาอย่างไร
มาตรฐานญี่ปุ่นกำหนดวิธีวัดความหนาสองวิธี คือ การดูภาพตัดขวางด้วยกล้องจุลทรรศน์ (JIS H 8680-1) และวิธี eddy current (JIS H 8680-2) การตัดภาพตัดขวางต้องตัดชิ้นงาน จึงเป็นการตรวจแบบทำลาย ควรตกลงล่วงหน้าว่าจะตรวจด้วยวิธีใด
นำไปใช้ได้ทันที: เช็กลิสต์ก่อนเสนอราคาหรือทำอะโนไดซ์ตามแบบญี่ปุ่น
ใช้รายการนี้เมื่อแบบหรือใบสั่งซื้อจากญี่ปุ่นระบุ alumite ไม่ว่าคุณจะเป็นฝ่ายจัดซื้อ ฝ่ายกลึง หรือผู้ผลิตงานผิวในไทย
- ประเภท: ใส ดำ/สี (ย้อมสี) ลงสีด้วยไฟฟ้า หรือฮาร์ด
- มาตรฐานและฉบับ: JIS H 8601 (ฉบับ 1999 หรือ 2025?) หรือ JIS H 8603:1999
- ความหนา: เกรด (AA10 ฯลฯ) หรือค่าพร้อมพิกัดเผื่อ (30 ±5 µm ฯลฯ)
- สี: ไม่ย้อมสี ดำ หรือสีอื่นพร้อมหมายเลขตัวอย่างสีหรือตัวอย่างขีดจำกัด
- การปิดรูพรุน: ปิดหรือไม่ปิด (โดยเฉพาะชั้นฮาร์ด)
- ขนาด: เป็นก่อนทำหรือหลังทำ และใครรับประกัน
- การกัน (masking): รู เกลียว ผิวต่อกราวด์ และวิธีแสดงในแบบ
- จุดสัมผัส: ตำแหน่งที่ยอมให้มีรอยราว (rack mark)
- โลหะผสมและ temper: เช่น A6063-T5, ADC12
- การเตรียมผิว: ทำผิวด้านหรือขัดด้วยสารเคมี พร้อมตัวอย่างถ้ามี
- ชนิดน้ำยา (ถ้าระบุ): กรดซัลฟิวริกหรือกรดออกซาลิก
- สมรรถนะและการใช้งานที่ต้องการ: การสึกหรอ ความร้อน ฉนวน การใช้กลางแจ้ง
- การตรวจสอบ: วิธีวัดความหนา (ภาพตัดขวางหรือ eddy current) และจำนวนจุดวัด
- รหัสที่โรงงานใช้กันเอง: ถามฝั่งญี่ปุ่นให้ชัดว่าหมายถึงอะไร (AA10-BK, HAA30 ฯลฯ)
- ข้อกำหนดท้องถิ่น: ถ้าจะทำตาม MIL-A-8625 หรือมาตรฐานอื่นแทน ให้ขอความเห็นชอบจากลูกค้าญี่ปุ่นเป็นลายลักษณ์อักษร
ตัวอย่างอีเมลสอบถามฝั่งญี่ปุ่น
แก้ส่วนในวงเล็บเหลี่ยมแล้วส่งก่อนเสนอราคา (จะส่งเป็นภาษาอังกฤษก็ได้ ข้อความด้านล่างเป็นภาษาไทยเพื่อให้ปรับใช้ได้ง่าย)
หัวข้อ: สอบถามข้อกำหนดอะโนไดซ์ (alumite) ของแบบเลขที่ [เลขที่แบบ]
ทางเรากำลังตรวจสอบแบบเลขที่ [เลขที่แบบ] Rev. [x] ช่องงานผิวเขียนว่า "[ข้อความตามแบบ เช่น 硬質アルマイト 30μm]" ก่อนเสนอราคา ขอให้ยืนยันข้อต่อไปนี้
1. มาตรฐานและฉบับที่ใช้ (JIS H 8601:1999 / :2025 หรือ JIS H 8603:1999)
2. ความหนาและพิกัดเผื่อ และค่าที่ระบุเป็นค่าต่ำสุดหรือค่ากำหนด (nominal)
3. สี (ไม่ย้อมสี / ดำ / อื่น ๆ) และจะมีตัวอย่างขีดจำกัดให้หรือไม่
4. ปิดรูพรุนหรือไม่ปิดรูพรุน
5. ขนาดที่แสดงในแบบเป็นก่อนหรือหลังอะโนไดซ์
6. บริเวณที่ต้องกัน (mask) และจุดสัมผัสที่ยอมรับได้
7. วิธีตรวจความหนา (eddy current หรือภาพตัดขวาง) และจำนวนตัวอย่าง
8. ยอมให้ทำตาม [MIL-A-8625 Type II/III หรือมาตรฐานท้องถิ่น] แทนได้หรือไม่
ขอบคุณครับ/ค่ะ
ข้อจำกัดของบทความนี้
- เกรด การใช้งานโดยประมาณ และรูปแบบการเขียนของ JIS H 8601 ในบทความนี้มาจากฉบับปี 1999 ฉบับปี 2025 อาจต่างในรายละเอียด ให้ตรวจมาตรฐานฉบับปัจจุบัน
- การเทียบกับ MIL-A-8625 เป็นการเทียบระดับกระบวนการ ความหนา การทดสอบ และเกณฑ์ยอมรับของระบบ JIS กับ MIL ต่างกัน จึงเปลี่ยนจาก JIS ไปเป็น MIL โดยไม่ได้รับความเห็นชอบจากลูกค้าไม่ได้ บทความนี้ไม่ได้ตรวจสอบมาตรฐานผลิตภัณฑ์อุตสาหกรรมไทย (มอก.) ที่เกี่ยวข้อง ถ้าต้องใช้ ให้ยืนยันกับลูกค้าและผู้ผลิต
- สัดส่วนการเพิ่มขนาด (1/3 ถึง 1/2 ของความหนา) เป็นค่าประมาณจากข้อมูลที่ผู้ผลิตญี่ปุ่นเผยแพร่ ถ้าพิกัดเผื่อแคบ ให้ยืนยันด้วยการวัดชิ้นงานทดลอง
- ระดับความเหมาะสมของโลหะผสมเป็นแนวโน้มทั่วไป ผลจริงขึ้นกับอุปกรณ์และความชำนาญของผู้ผลิต
- ธรรมเนียมการเขียนแบบต่างกันตามบริษัทและลูกค้า ถ้าลูกค้ามีมาตรฐานการเขียนแบบของตัวเอง ให้ถือตามนั้นก่อนตัวอย่างในบทความนี้
คำถามที่พบบ่อย (FAQ)
คำว่า alumite ในแบบญี่ปุ่นหมายถึงอะไร
Alumite (arumaito) เป็นคำที่ใช้กันทั่วไปในญี่ปุ่นสำหรับอะโนไดซ์อะลูมิเนียม ชื่อทางการคือ 陽極酸化処理 (yokyoku sanka shori) อย่าอาศัยแค่คำนี้ในแบบหรือใบสั่งซื้อ ให้เขียนเลขมาตรฐาน เช่น JIS H 8601 หรือ JIS H 8603 คู่กันด้วย
Hard alumite คือ Type III hard anodizing เหมือนกันหรือไม่
เป็นกระบวนการที่ใกล้เคียงกัน แต่ไม่ใช่ข้อกำหนดที่ใช้แทนกันได้ JIS H 8603 กำหนดความแข็งขั้นต่ำตามประเภทโลหะผสม และให้ผู้สั่งกับผู้ผลิตตกลงความหนากันเอง ส่วน MIL-A-8625 Type III มีข้อกำหนดของตัวเอง ควรขอความเห็นชอบจากลูกค้าก่อนเปลี่ยนจากอย่างหนึ่งเป็นอีกอย่างหนึ่ง
ชิ้นส่วนเหล็กหรือสแตนเลสทำอะโนไดซ์ได้ไหม
ไม่ได้ อะโนไดซ์เปลี่ยนเนื้ออะลูมิเนียมเองให้เป็นชั้นเคลือบ จึงใช้กับเหล็กหรือสแตนเลสไม่ได้ และถ้า helical insert เหล็กหรือสแตนเลสยังติดอยู่ในชิ้นงานอะลูมิเนียม ก็อาจละลายในน้ำยาเตรียมผิวหรือน้ำยาอะโนไดซ์
อะโนไดซ์สีดำซีดเมื่อใช้กลางแจ้งหรือไม่
ซีดได้ alumite สีดำส่วนใหญ่ย้อมด้วยสีอินทรีย์ ซึ่งซีดเพราะ UV และความร้อน ถ้าชิ้นงานต้องคงสีกลางแจ้ง ให้พิจารณาการลงสีด้วยไฟฟ้าซึ่งซีดจาก UV ยาก หรือชั้นเคลือบผสมกับสี
วัดความหนาของชั้นอะโนไดซ์อย่างไร
วัดได้ด้วยภาพตัดขวางใต้กล้องจุลทรรศน์ (JIS H 8680-1) หรือด้วยวิธี eddy current (JIS H 8680-2) การดูภาพตัดขวางทำลายชิ้นงาน จึงควรตกลงวิธีวัดกับผู้ผลิตก่อนสั่งงาน
แหล่งอ้างอิง
- JIS H 8601 (ชั้นเคลือบออกไซด์แอโนดิกบนอะลูมิเนียมและโลหะผสม): Japanese Standards Association, JSA Webdesk (JIS H 8601:2025 ปรับปรุง 22 ธันวาคม 2025) (ภาษาญี่ปุ่น); kikakurui.com เนื้อหาฉบับ 1999 (ภาษาญี่ปุ่น)
- JIS H 8603:1999 (ชั้นเคลือบออกไซด์แอโนดิกแบบฮาร์ด): kikakurui.com เนื้อหามาตรฐาน (ภาษาญี่ปุ่น); JSA Webdesk (ภาษาญี่ปุ่น)
- JIS B 0001:2019 (การเขียนแบบเครื่องกล เส้นกำหนดพิเศษ): kikakurui.com (ภาษาญี่ปุ่น)
- ISO 10074:2021 (ชั้นเคลือบออกไซด์แอโนดิกแบบฮาร์ดบนอะลูมิเนียมและโลหะผสม): ISO
- ประเภทและคลาสของ MIL-A-8625: Aluminum Anodizers Council, "Military Specification MIL-A-8625"
- วิธีใส่สีและการใช้งานตามเกรด: Japan Aluminium Association, "8. Surface Treatment" (ภาษาญี่ปุ่น)
- โครงสร้างชั้นเคลือบและผลของธาตุผสม: Y. Tanaka, "Voltage and Current Control in Anodizing," Hyomen Gijutsu Vol. 68, No. 5 (2017) (ภาษาญี่ปุ่น)
- โครงสร้างชั้นเคลือบ การปิดรูพรุน ความเหมาะสมของโลหะผสม ขนาดที่เปลี่ยน ข้อกำหนดในการสั่งงาน: Toei Denka Kogyo, "Alumite Textbook (Basic)" (ภาษาญี่ปุ่น)
- คำนิยาม ความหนา การปิดรูพรุน และขนาดของฮาร์ดอะโนไดซ์: Riken Alumite Kogyo, "Hard Anodic Oxide Coatings" (ภาษาญี่ปุ่น)
- การลงสีด้วยไฟฟ้าและการปิดรูพรุน: Sankyo Material, "Coatings (Alumite)" (ภาษาญี่ปุ่น)
- ขนาดที่เปลี่ยน: Sanwa Mekki Kogyo FAQ (ภาษาญี่ปุ่น); Sun Kogyo, "Dimensional Change from Plating and Anodizing" (ภาษาญี่ปุ่น)
- พิกัดเผื่องานสวมและขนาดเป้าหมายก่อนทำ: Nihon Shinkan technical column (ภาษาญี่ปุ่น)
- ชั้นเคลือบในรูและเกลียว การกัน และ helical insert: Sanwa Mekki Kogyo FAQ (ภาษาญี่ปุ่น); Ueda Alumite Kogyo FAQ (ภาษาญี่ปุ่น); Koike Techno (ภาษาญี่ปุ่น)
- สีที่ต่างกันของซีรีส์ 7000: Sanwa Mekki Kogyo FAQ (ภาษาญี่ปุ่น)
- การเขียนรหัสในอุตสาหกรรม: Sanwa Mekki Kogyo, "How is anodizing notated?" (ภาษาญี่ปุ่น)
- ข้อควรระวังในการผลิตตามโลหะผสม: Denka Himaku Kogyo (ภาษาญี่ปุ่น)
- อะโนไดซ์ ADC12: Silvec, "Anodizing for Aluminum Die Castings" (ภาษาญี่ปุ่น)
- ตัวอย่างความหนาและความแข็งของฮาร์ดอะโนไดซ์: Kasugai Alumite Kogyo (ภาษาญี่ปุ่น)
บทความต้นฉบับภาษาญี่ปุ่นคู่มือนี้เรียบเรียงจากบทความของ MONOSCOPE ที่เขียนสำหรับผู้อ่านในญี่ปุ่น: アルマイトの種類と違い|白・黒・硬質の膜厚と寸法変化、図面指示
เกี่ยวกับบรรณาธิการ
 บรรณาธิการ MONOSCOPEFOUNDER & EDITOR
ทำงานกับผู้ผลิตอุปกรณ์โรงงานและบริษัทวิศวกรรมโรงงานราว 10 ปี ดูแลการเสนอ ออกแบบ และทดสอบเดินเครื่องอุปกรณ์ ก่อนผันตัวมาทำการตลาดออนไลน์ ปัจจุบันเป็นที่ปรึกษาเว็บไซต์ให้ผู้ผลิตแบบ B2B ช่วยให้บริษัทอธิบายผลิตภัณฑ์และเทคโนโลยีของตนได้ชัดเจน ถือใบอนุญาตระดับชาติของญี่ปุ่นด้านผู้จัดการพลังงาน (Energy Manager) และวิศวกรไฟฟ้าหัวหน้าระดับ 3
ดูแลบล็อกด้านวิศวกรรมตั้งแต่ปี 2017 (กว่า 500 บทความ) และช่อง YouTube ภาษาญี่ปุ่นที่มีผู้ติดตามราว 20,000 คน คู่มือทุกเรื่องเขียนจากมุมมองหน้างานในญี่ปุ่น และตรวจสอบกับมาตรฐานที่อ้างอิง


