Eloxování (alumite) na japonských výkresech: typy a zápis
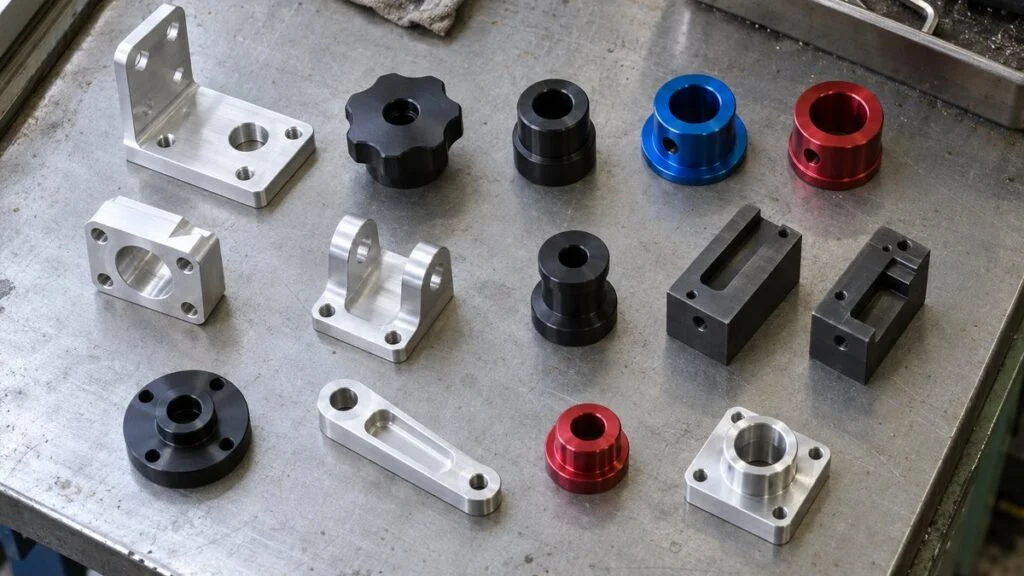
Na japonském výkrese hliníkového dílu stojí v poznámce o povrchové úpravě shiro arumaito, kuro arumaito nebo koshitsu arumaito 30 μm (v originále japonským písmem). Všechno jsou to alumite (arumaito), japonské slovo pro eloxování. Předpona určuje typ: shiro (bílé, tedy čiré), kuro (černé), koshitsu (tvrdé). Typ a tloušťka vrstvy rozhodují nejen o vzhledu, ale mění i rozměry dílu.
Pokud vaše eloxovna pracuje podle ISO 7599 / ISO 10074 nebo podle MIL-A-8625 (typ II a typ III), musíte japonský zápis nejdřív přeložit, než nabídnete cenu nebo uvolníte zakázku. Tento průvodce vysvětluje jednotlivé typy alumite, dvě japonské normy JIS H 8601 a JIS H 8603, o kolik díl naroste, jak výsledek mění slitina a jak vypadá úplný zápis na výkrese. Na konci najdete kontrolní seznam a vzor dotazu pro japonskou stranu.
Obsah
- Pojmy kolem alumite na japonských výkresech: rychlý překlad
- Běžné a tvrdé alumite: které z nich výkres žádá?
- Jak eloxování funguje: struktura vrstvy a průběh procesu
- Jednotlivé typy alumite podrobně
- Třídy podle JIS H 8601 a typy podle JIS H 8603
- O kolik eloxování změní rozměry?
- Jak výsledek mění slitina
- Jak zapsat (a přečíst) eloxování na výkrese
- Kontrolní seznam: před nabídkou nebo eloxováním podle japonského výkresu
- Omezení tohoto průvodce
- Časté dotazy
- Zdroje
Pojmy kolem alumite na japonských výkresech: rychlý překlad
Formální japonský název je yokyoku sanka shori („anodická oxidace“) a vzniklá vrstva se nazývá anodický oxidový povlak. Na výkresech a objednávkách se běžně používá kratší výraz alumite. Názvy typů nejsou v oboru sjednocené, v praxi se ale dělí do dvou skupin: běžné alumite (čiré, barevné, černé a elektrolyticky barvené) a tvrdé alumite.
| Na výkrese (přepis) | Význam | Nejbližší označení (MIL-A-8625 / ISO) |
|---|---|---|
| arumaito / yokyoku sanka shori | Eloxování (obecný pojem) | — |
| shiro arumaito (kuria arumaito) | Čiré (nebarvené) eloxování, obvykle v kyselině sírové | Typ II, třída 1; ISO 7599 (srovnatelné) |
| kuro arumaito / kara arumaito | Černé nebo barevné eloxování, barvené barvivem | Typ II, třída 2; ISO 7599 (srovnatelné) |
| denkai chakushoku | Elektrolytické barvení (kov se vylučuje v pórech) | Ověřte u dodavatele |
| koshitsu arumaito | Tvrdé eloxování | Typ III; ISO 10074 (srovnatelné) |
| fuko shori / fuko nashi | Utěsnění / bez utěsnění | — |
Běžné alumite spadá pod JIS H 8601, tvrdé alumite pod JIS H 8603. Názvy čiré, barevné a černé popisují u běžného alumite hlavně způsob zbarvení. Následující obrázek porovnává čtyři hlavní typy.
Nejdřív se neptejte na barvu, ale na opotřebení: pokud povrch musí odolávat otěru, jde o tvrdé alumite.
Hodnocení jsou obecné tendence zpracované redakcí MONOSCOPE a mění se podle slitiny, tloušťky a podmínek procesu. Stálost barvy vychází z materiálů Japonské asociace hliníku, Sankyo Material a Toei Denka Kogyo.
Běžné a tvrdé alumite: které z nich výkres žádá?
Pro konstrukci a nákup jsou podstatné rozdíly shrnuté v následující tabulce.
| Běžné alumite | Tvrdé alumite | |
|---|---|---|
| Norma | JIS H 8601 | JIS H 8603 |
| Jak se určuje tloušťka | Třídou (AA3–AA25) | Dohodou objednatele a eloxovny |
| Barva | Čiré, barevné, černé nebo elektrolyticky barvené | Přirozeně šedá až tmavě hnědá |
| Utěsnění | Běžně se utěsňuje | Při požadavku na odolnost proti opotřebení se zpravidla neutěsňuje |
| Přírůstek rozměru (na stranu) | Asi 1/3 tloušťky (příklad Toei Denka Kogyo) | Asi 1/2 tloušťky (orientačně) |
| Typická volba, když | Jde o vzhled a ochranu proti korozi | Povrch kluzně nebo třecí pracuje |
Když typ vybíráte (nebo kontrolujete, zda volba japonského konstruktéra dává smysl), postupujte v tomto pořadí:
- Kluzná nebo třecí plocha: tvrdé alumite. Na prvním místě je odolnost proti opotřebení a konstrukce musí počítat se změnou rozměrů.
- Vzhled a ochrana proti korozi: běžné alumite. Čiré, pokud barva není potřeba; černé nebo barevné pro označení nebo omezení odrazů.
- Barva, která musí vydržet venku: místo barvení zvažte elektrolytické barvení (nebo kombinaci s lakem).
Pak ověřte dvě věci: rozměry uložení a závitů a to, zda se slitina pro eloxování hodí. Odložíte-li to, hrozí, že se díly po úpravě nesestaví nebo že se barvy neshodují. Obě témata rozebírají následující kapitoly.
Jak eloxování funguje: struktura vrstvy a průběh procesu
Při eloxování je hliníkový díl anodou (kladným pólem) v elektrolytu a procházející proud na povrchu vytváří vrstvu oxidu hlinitého. Nejčastějším elektrolytem je zředěná kyselina sírová, zhruba 10–30 %.
To je klíčový rozdíl proti galvanickému pokovení. Pokovení nanáší na povrch jiný kov, kdežto eloxování mění na vrstvu samotný hliník.
Porézní a bariérová vrstva
Vrstva vzniklá v kyselině sírové nebo podobném elektrolytu má dvě části. Přímo na kovu leží tenká, hustá bariérová vrstva a nad ní porézní vrstva plná jemných pórů.
Póry mají průměr desítky nanometrů a procházejí téměř celou tloušťkou vrstvy. Na dně je uzavírá bariérová vrstva, takže póry nedosahují k základnímu materiálu. Základní myšlenka alumite je vrstvu zbarvit tím, že se do pórů dostane barvivo nebo kov, a póry pak utěsnit.
Na kovu vzniká tenká bariérová vrstva a nad ní porézní vrstva s jemnými póry.
Schéma vychází ze strukturních modelů v příručce „Alumite Textbook (Basic)“ firmy Toei Denka Kogyo a z časopisu Hyomen Gijutsu, sv. 68, č. 5 (2017). Bez měřítka.
Tloušťka vrstvy závisí zhruba na prošlém náboji (proud × čas), kdežto tloušťka bariérové vrstvy a velikost pórů závisejí na napětí. Proto eloxovny řídí proud i napětí zároveň.
Lázeň v kyselině sírové a v kyselině šťavelové
Většina používaného eloxování se provádí v kyselině sírové. Vrstva je velmi průhledná a dobře se barví, proto je obvyklým základem čirého, barevného i černého alumite.
Lázně s kyselinou šťavelovou dávají vrstvu s vlastním žlutým až zlatavým odstínem. Kyselina šťavelová se také odedávna používá jako jedna z metod tvrdého eloxování. Některé japonské výkresy a objednávky uvádějí přímo elektrolyt: ryusan arumaito (alumite v kyselině sírové) nebo shusan arumaito (alumite v kyselině šťavelové).
Utěsnění (fuko shori)
Utěsnění (fuko shori) uzavírá póry porézní vrstvy a chemicky vrstvu stabilizuje. Zvyšuje odolnost proti korozi, brání vsakování nečistot a uzavírá barvivo uvnitř. Používá se utěsnění přehřátou párou, ve vroucí vodě, v roztocích kovových solí (například octanu nikelnatého) a utěsnění za nízké teploty.
Výjimkou je tvrdé alumite. Utěsnění výrazně snižuje odolnost proti opotřebení, proto se tvrdé vrstvy při požadavku na odolnost proti opotřebení zpravidla neutěsňují a normy s tím počítají. Neutěsněná vrstva se ale snadno zašpiní, takže u dílů, kde záleží i na vzhledu, se s eloxovnou dohodněte, zda utěsnit a smířit se s poklesem odolnosti.
Barvení následuje po anodické oxidaci a předchází utěsnění.
Kroky se liší podle použití a eloxovny. Zpracováno redakcí MONOSCOPE podle příručky „Alumite Textbook (Basic)“ firmy Toei Denka Kogyo.
Eloxování používá kyselinu sírovou a další chemikálie a elektrolytické zařízení, takže spadá pod předpisy BOZP a nakládání s chemickými látkami. Počítejte s tím, že práci provede odborná eloxovna, a nezkoušejte vlastní improvizované pokusy ve firmě.
Jednotlivé typy alumite podrobně
Čtyři typy z obrázku 1 sdílejí název alumite, každý ale míří na jiné vlastnosti a má jiná úskalí.
Čiré alumite (shiro arumaito)
„Bílé“ alumite je čirá, nebarvená vrstva, nazývaná také čiré alumite. Navzdory názvu se nic nenatírá na bílo: prosvítá stříbřitá barva základního materiálu.
Chrání proti korozi a poškrábání a dává čistý vzhled. Vrstva špatně vede elektrický proud, takže se hodí i pro díly vyžadující izolaci. Je to jeden z nejběžnějších typů, od spotřebního zboží a dílů spotřebičů po vnitřní stavební prvky a kryty zařízení.
Barevné a černé alumite (barvené)
Barevné alumite vzniká nasáknutím barviva do pórů porézní vrstvy a následným utěsněním. Dá se tak získat sytá červená, modrá a další barvy, proto se používá k označování dílů a v designu výrobků. Černé alumite se obvykle také barví a často se používá na optických dílech, kde se má omezit odraz, a na krytech zařízení.
Slabinou je trvanlivost barvy. Organická barviva mají omezenou stálost proti UV záření a teplu, takže venku nebo při vysoké teplotě mohou blednout. Existují i anorganická barviva s lepší světlostálostí, ale u dílů pro venkovní použití stojí za zvážení také elektrolytické barvení.
Elektrolytické barvení (denkai chakushoku)
Po eloxování následuje druhá elektrolýza v roztoku kovové soli. Kov nebo jeho sloučeniny se vyloučí hluboko v pórech a vrstvu zbarví do tlumených odstínů, jako je šeď podobná nerezu, bronz nebo černá.
Na rozdíl od barvených vrstev tyto barvy proti UV záření blednou jen málo, proto se dlouho používají na stavebních materiálech, například na hliníkových oknech. Ve stavebnictví se používá i kombinovaná vrstva s elektroforeticky nanesenou barvou (JIS H 8602). Škála barev je užší než u barvení, takže se metoda nehodí pro díly se sytými barvami.
Tvrdé alumite (koshitsu arumaito)
Tvrdé alumite se provádí v lázni s nízkou teplotou nebo ve speciální lázni s přídavkem organických kyselin a vytváří tvrdší a silnější vrstvu než běžné eloxování. JIS H 8603 vyžaduje u většiny tvářených slitin tvrdost vrstvy alespoň HV 400 (u řady 2000 a některých dalších jsou meze nižší). Jeho hlavní přínos je, že vrstva vyrovnává měkkost hliníku.
Vrstvy jsou silnější než u běžného alumite. Japonské eloxovny uvádějí různé příklady: jedna popisuje vrstvy 20–40 µm s tvrdostí HV 300–400 (Kasugai Alumite Kogyo), jiná tvrdí, že tvrdé vrstvy podávají nejlepší výkon při 30–50 µm (Riken Alumite Kogyo).
Typické použití jsou díly, které se třou nebo opotřebovávají: strojní součásti, dopravní prvky a díly pro automobily a letadla. Přirozená barva závisí na slitině (šedá, žlutohnědá, šedočerná) a nikdy nedosáhne stříbřitého vzhledu čirého alumite.
Existuje i tvrdé černé alumite (obarvené načerno). Počítejte také s tím, že tvrdé vrstvy obsahují jemné trhlinky, které vznikají samotným způsobem tvorby, a u dílů, které se budou ohýbat nebo deformovat, je proto potřeba opatrnost.
Třídy podle JIS H 8601 a typy podle JIS H 8603
Když výkres předepisuje alumite, vodítkem je norma JIS. JIS H 8603 (tvrdé anodické vrstvy) platí stále ve vydání z roku 1999 a 20. října 2023 byla potvrzena beze změn. Podle předmluvy vznikla z ISO 10074 (první vydání, 1994) bez změny technického obsahu, s doplněným požadavkem na označování. Aktuální je přitom ISO 10074:2021.
JIS H 8601 (anodické oxidové povlaky) byla 22. prosince 2025 revidována; platí JIS H 8601:2025. Vychází z ISO 7599:2018 s technickými úpravami. Pro certifikaci se značkou JIS lze do 21. prosince 2026 stále použít vydání z roku 1999.
Třídy, typická použití a způsob zápisu popsané níže pocházejí z vydání 1999, jehož text se podařilo ověřit. Vydání 2025 se mohlo v detailech změnit, proto před zápisem do výkresu nebo specifikace ověřte aktuální normu.
Obě normy určují tloušťku odlišně. JIS H 8601:1999 používá symbol třídy, který stanoví minimální střední tloušťku. JIS H 8603 symboly tříd nemá a tloušťku dohodnou objednatel a eloxovna.
Běžné alumite se člení podle třídy (tloušťky), tvrdé podle typu (základní slitiny).
Zvýrazněné třídy jsou ty, které JIS H 8601:1999 uvádí hlavně pro venkovní použití. JIS H 8601 byla v prosinci 2025 revidována; ověřte aktuální vydání (2025). Tabulky norem jsou jen shrnuty, nikoli převzaty.
Jak se zapisuje označení podle JIS H 8601
Podle JIS H 8601:1999 se označení vrstvy skládá z třídy tloušťky, za kterou následují symboly jakostních znaků (odolnost proti korozi, opotřebení, kvalita utěsnění apod.). Dohodnou-li se objednatel a eloxovna, lze symboly jakostních znaků vynechat a zůstane jen třída, jako v příkladu normy „AA-15“. U vrstev s předepsanou třídou odolnosti proti alkáliím následuje za třídou písmeno třídy, například „AA-10-B“.
Pět typů podle JIS H 8603
Typ určuje základní materiál a každý typ má vlastní minimální tvrdost vrstvy:
| Typ podle JIS H 8603 | Základní materiál | Minimální tvrdost |
|---|---|---|
| Typ 1 | Tvářené slitiny, které nepatří do typu 2 | HV 400 |
| Typ 2(a) | Tvářené slitiny řady 2000 | HV 250 |
| Typ 2(b) | Řada 7000 a řada 5000 s 2 % Mg a více | HV 300 |
| Typ 3(a) | Odlitky s méně než 2 % Cu nebo méně než 8 % Si | HV 250 |
| Typ 3(b) | Ostatní odlitky | Dohodou stran |
Dílenské zkratky: AA10-BK, HAA30, HA50
Můžete narazit i na zápisy jako „AA10-BK“ (černé) nebo „HAA30“ a „HA50“ (tvrdé). To nejsou symboly JIS, ale zvyklosti jednotlivých eloxoven nebo zákazníků. JIS H 8601:1999 nemá symbol barvy a JIS H 8603 žádné symbolické označení nedefinuje. Japonská eloxovna Sanwa Mekki Kogyo také označuje „-BK“ za zvykový zápis, který v JIS není.
Zkratka, která funguje v jedné firmě, může jiný dodavatel číst jinak. Na výkrese proto uveďte číslo normy, tloušťku i barvu slovy. Dostanete-li výkres jen se zkratkou, zeptejte se japonské strany na její význam, než nabídnete cenu.
O kolik eloxování změní rozměry?
Rozměry jsou nejčastěji špatně chápanou částí eloxování. Pokovení přidává celou tloušťku zvenku, kdežto eloxování přeměňuje základní kov na vrstvu, takže část vrstvy vzniká pod původním povrchem a zbytek roste nad ním. K rozměru se přičítá jen růst směrem ven.
Přírůstek rozměru odpovídá jen části rostoucí ven, nikoli celé tloušťce vrstvy.
Schéma. Poměr růstu dovnitř a ven se mezi údaji japonských eloxoven liší: asi 1/3 u běžného a 1/2 u tvrdého (Toei Denka Kogyo), asi 1/2 u tvrdého (Riken Alumite Kogyo), asi 1/2 (Sanwa Mekki Kogyo), asi 2/5 (Sun Kogyo) a zhruba 1 : 1 dovnitř a ven u tvrdého (Nihon Shinkan).
„Polovina tloušťky“ je pravidlo s podmínkami
Často se píše, že díl naroste asi o polovinu tloušťky vrstvy. Srovnáte-li údaje eloxoven, poměr se ale liší. Toei Denka Kogyo uvádí asi 1/3 tloušťky u běžného a asi 1/2 u tvrdého alumite, Riken Alumite Kogyo asi 1/2 u tvrdého. Sanwa Mekki Kogyo říká, že teoreticky proniká do kovu polovina tloušťky a že totéž platí pro tvrdé vrstvy, a Sun Kogyo uvádí asi 2/5.
Poměr není pevný, protože růst vrstvy se mění se slitinou, elektrolytem a podmínkami procesu, jako je teplota a proud. Další eloxovna, Denka Himaku Kogyo, upozorňuje, že změna se liší u slitin řad 2000, 5000, 6000 a 7000.
Chemické leštění nebo chemické matování v předúpravě navíc odebere trochu základního kovu. U dílů s úzkou tolerancí si skutečný poměr ověřte měřením zkušebních kusů.
Početní příklady
Vnější průměr naroste o dvojnásobek přírůstku na stranu a otvor se o dvojnásobek zúží. Příklady 1 a 2 níže vycházejí z předpokládaného poměru a jsou smyšlené. Příklad 3 pochází z technického sloupku japonské eloxovny.
Průměry se mění o dvojnásobek přírůstku na stranu.
Příklady 1 a 2 mají smyšlené podmínky. Příklad 3 používá čísla z technického sloupku firmy Nihon Shinkan (předpokládá zhruba stejný růst ven a dovnitř), přepočtená redakcí MONOSCOPE. Skutečné poměry závisejí na slitině a procesu.
Jak ukazuje příklad 3, kolísání tloušťky vrstvy zužuje toleranci obrábění před úpravou. U těsných uložení, například H7, nemusí samotné obrábění toleranci udržet. Pak zvažte zamaskování prvku, aby zůstal neošetřený, nebo jeho dokončení po eloxování. K všeobecným tolerancím na japonských výkresech viz související článek o všeobecných tolerancích.
Snadno se přehlédne drsnost povrchu. Eloxování zpravidla zanechá povrch drsnější než holý kov, a to tím víc, čím je vrstva silnější. Má-li těsnicí nebo kluzná plocha předepsanou drsnost, zeptejte se eloxovny, zda ji lze po úpravě dodržet.
Jak výsledek mění slitina
Eloxování oxiduje samotný základní kov, takže legující prvky mají velký vliv. Při stejných podmínkách jiná slitina dá jinou barvu, tvrdost i tloušťku. Japonské výkresy používají označení slitin podle JIS, například A5052 nebo A6061. V evropské podobě jim nejblíže odpovídají EN AW-5052 a EN AW-6061 (obdobně A6063, A7075); složení a stav slitiny vždy ověřte u dodavatele. Tady se soustředíme na to, jak se která řada slitin eloxuje.
Kde záleží na vzhledu, použijte řady 1000, 5000 nebo 6000. Řada 2000 a odlitky mají podmínky.
„Velmi dobré / dobré / přijatelné / obtížné“ shrnuje tabulku vhodnosti z příručky „Alumite Textbook (Basic)“ firmy Toei Denka Kogyo; typy a tvrdosti podle JIS H 8603 vycházejí z normy; barevné rozdíly u řady 7000 z FAQ firmy Sanwa Mekki Kogyo. Jde o obecné tendence a výsledek závisí na eloxovně.
ADC12 a další slitiny s vysokým obsahem křemíku: nestejná barva
ADC12, běžná japonská slitina pro tlakové lití, obsahuje 9,6–12 % křemíku. Oblasti bohaté na křemík a na hliník tvoří vrstvu různou rychlostí, takže typickými problémy jsou nestejná tloušťka a skvrnitá barva. Nejbližší evropskou slitinou bývá EN AC-46000, ale shodu složení ověřte.
Japonská eloxovna Silvec uvádí z vlastního měření, že tloušťka v rámci jedné desky z ADC12 kolísala od 10 do 15 µm. V dalším testu byly dvě desky z ADC12 tvrdě eloxovány za stejných podmínek a změřeno bylo 24 bodů: tvrdost se pohybovala od HV 147 do 335, tedy nejvyšší hodnota byla víc než dvojnásobkem nejnižší (výsledky platí pro podmínky této firmy).
Některé eloxovny umějí ADC12 eloxovat načerno nebo tvrdě, ale nečekejte stejný vzhled ani výkon jako u tvářených slitin. U vzhledových dílů zvažte jiné úpravy, například lakování. Zvolíte-li eloxování, dohodněte mezní vzorky (gendo mihon), které vymezí vyhovující a nevyhovující stav.
Řady 2000 a 7000: pevnost za cenu podmínek
Řada 2000 (rodina dural) obsahuje hodně mědi, což snižuje vhodnost pro eloxování. JIS H 8603 ji řadí do typu 2(a) s nižším požadavkem na tvrdost než typ 1 (min. HV 250). Řada 7000 je typ 2(b) s min. HV 300, rovněž pod typem 1.
Potřebujete-li tyto slitiny kvůli pevnosti, počítejte s tím, že tvrdost a barva po eloxování nebudou odpovídat dílům z řad 1000 a 6000, a požadovaný výkon dohodněte s eloxovnou. Neeloxujte díly, které jsou stále spojené s jinými kovy, a nezpracovávejte v jedné dávce různé slitiny; obojí vede k nestejné tloušťce a barvě.
Jak zapsat (a přečíst) eloxování na výkrese
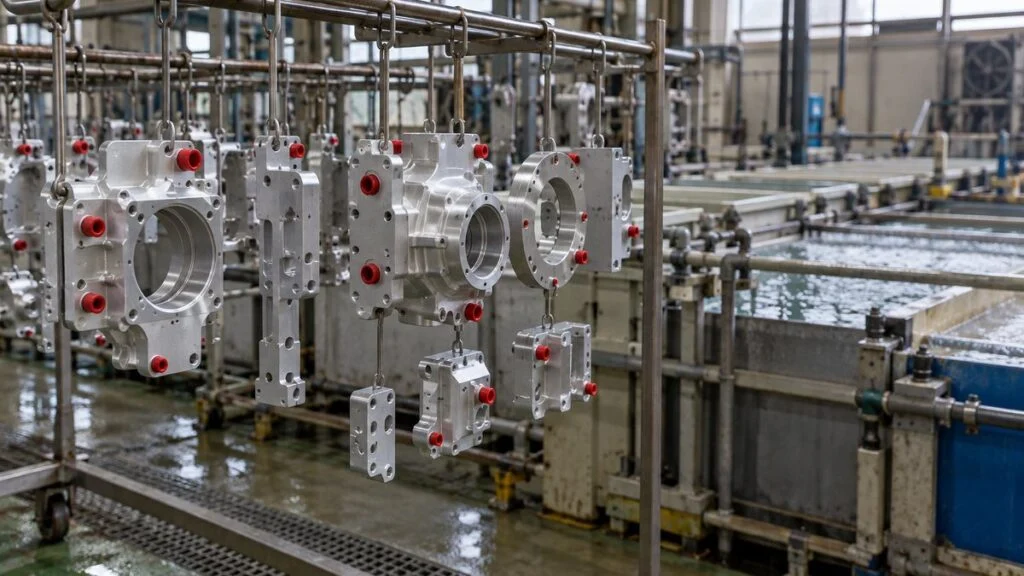
Mnoho problémů s eloxováním začíná nejasným výkresem. Poznámka, která říká jen arumaito shori („úprava alumite“), nedává eloxovně možnost určit typ ani tloušťku. Obecné čtení výkresů viz související článek; tady se věnujeme tomu, co je pro alumite specifické.
Co má úplný zápis obsahovat
Poznámka na výkrese má obsahovat alespoň:
- Typ a normu: JIS H 8601 pro běžné alumite, JIS H 8603 pro tvrdé
- Tloušťku: třídu u JIS H 8601 (např. AA10); hodnotu s tolerancí u JIS H 8603 (např. 30 ±5 µm)
- Barvu: čirá (nebarvená), černá, u barev číslo vzorníku nebo mezní vzorek
- Utěsnění: u tvrdých vrstev, kde jde o odolnost proti opotřebení, uveďte „bez utěsnění“
- Rozměry: zda kóty na výkrese platí před úpravou, nebo po ní
- Rozsah úpravy: plochy k zamaskování a otvory nebo závity, které zůstanou neošetřené
Určete také, kde smí eloxovna díl v přípravku uchytit (kde jsou stopy po kontaktu přijatelné), aby se stopy neobjevily na vzhledových plochách.
Samotná JIS H 8603 uvádí, co má objednávka nebo technologická specifikace obsahovat: typ vrstvy, základní materiál (složení a stav), významné plochy a zamaskované oblasti, požadovanou tloušťku s tolerancí, upřednostněná místa kontaktu a v případě potřeby rozměry s tolerancemi před úpravou a po ní.
Normu, tloušťku, barvu, utěsnění, základ kót a rozsah úpravy napište slovy.
2. Uvedené rozměry platí po eloxování
3. Otvor Ø20 H7 a závit M6 vyznačené tlustou čerchovanou čarou zamaskovat, neošetřovat
4. Místa kontaktu na zadní ploše
2. Barva podle mezního vzorku
3. Uvedené rozměry platí před eloxováním
4. Plochu pro uzemnění (tlustá čerchovaná čára) zamaskovat, aby zůstala vodivá
Všechny díly, rozměry i poznámky jsou smyšlené. Pokud existují interní kreslicí pravidla vaší firmy nebo požadavky zákazníka, řiďte se jimi.
Před, nebo po eloxování: které rozměry platí?
Rozhodněte podle stavu, ve kterém má být zaručena funkce dílu. Rozměry ovlivňující uložení a montáž se obvykle zaručují na hotovém dílu, proto se označují „po úpravě“ a obrábění si rozměr před úpravou dopočítá zpětně.
U „po úpravě“ ale může zůstat nejasné, zda rozměr zaručuje obrábění, nebo eloxovna. Některé výkresy označují po úpravě jen kritické rozměry a ostatní nechávají před úpravou. Jiné předepisují rozměry dokončované po eloxování. Ať zvolíte kterýkoli způsob, odpovědnost si s eloxovnou vyjasněte před zadáním zakázky.
Maskování, závity, uložení a hrany
Otvory a závity se běžně také pokryjí vrstvou, i když hluboko v otvoru je vrstva tenčí. Vrstva vzniká na hřebenech i v dnech závitu a mění střední průměr, takže u otvorů a závitů s úzkou tolerancí zvažte maskování. Příklad jedné eloxovny: otvory s úzkou tolerancí a závitové otvory s vložkami se zaslepují pryžovými zátkami nebo šrouby a rovné či zakřivené plochy se zakrývají páskou nebo maskovacím lakem.
Součásti z jiného kovu než hliník, například ocelové nebo nerezové závitové vložky (typ Helicoil), se mohou v roztocích předúpravy a eloxování rozpustit, proto závitové vložky vkládejte až po eloxování.
Pozor také na hrany. Na ostrých hranách se vrstva netvoří rovnoměrně a má sklon se odlamovat nebo odlupovat, proto přidejte sražení nebo zaoblení odpovídající tloušťce. Doporučené hodnoty se mezi eloxovnami a zdroji liší, takže u silných tvrdých vrstev je potvrďte už při konstrukci.
Neeloxujte sestavy. V mezerách může zůstat elektrolyt a napadat díl, proto montáž provádějte po eloxování. Slepé a závitové otvory před odesláním očistěte od třísek a oleje.
Kontrola: jak se měří tloušťka
Japonské normy definují dvě metody měření tloušťky: mikroskopický průřez (JIS H 8680-1) a vířivé proudy (JIS H 8680-2). Průřez díl rozřezává, jde tedy o destruktivní zkoušku. Předem určete, která metoda se použije při kontrole.
Kontrolní seznam: před nabídkou nebo eloxováním podle japonského výkresu
Použijte tento seznam, kdykoli japonský výkres nebo objednávka předepisuje alumite, ať jste objednatel, výrobce nebo eloxovna.
- Typ: čiré, černé/barevné (barvené), elektrolyticky barvené nebo tvrdé
- Norma a vydání: JIS H 8601 (vydání 1999, nebo 2025?) nebo JIS H 8603:1999
- Tloušťka: třída (AA10 apod.) nebo hodnota s tolerancí (30 ±5 µm apod.)
- Barva: nebarvené, černé, nebo barva s číslem vzorníku či mezním vzorkem
- Utěsnění: utěsněné, nebo neutěsněné (zejména u tvrdých vrstev)
- Rozměry: před úpravou, nebo po ní, a kdo je zaručuje
- Maskování: otvory, závity, uzemňovací plochy a jak jsou na výkrese vyznačeny
- Místa kontaktu: kde jsou povoleny stopy po přípravku
- Slitina a stav: např. A6063-T5, ADC12 (a evropský ekvivalent, pokud ho eloxovna žádá)
- Předúprava: matování nebo chemické leštění, případně se vzorkem
- Elektrolyt, je-li předepsán: kyselina sírová, nebo šťavelová
- Požadovaný výkon a použití: opotřebení, teplo, izolace, venkovní expozice
- Kontrola: metoda měření tloušťky (průřez, nebo vířivé proudy) a počet měření
- Zkratky: význam jiných než JIS kódů (AA10-BK, HAA30) potvrzený japonskou stranou
- Místní specifikace: plánujete-li zpracování podle MIL-A-8625, ISO 7599, ISO 10074 nebo jiné normy, písemný souhlas japonského zákazníka
Vzor dotazu pro japonskou stranu
S japonskými partnery se obvykle komunikuje anglicky, proto je vzor v angličtině. Upravte části v závorkách a pošlete ho před nabídkou:
Subject: Anodizing (alumite) requirements for drawing [drawing number]
We are reviewing drawing [drawing number], rev. [x]. The surface treatment note reads "[note as written, e.g., koshitsu arumaito 30 µm]." Before we quote, please confirm the following:
1. Applicable standard and edition (JIS H 8601:1999 / :2025, or JIS H 8603:1999)
2. Coating thickness and tolerance, and whether the value is a minimum or nominal
3. Color (undyed / black / other) and whether a boundary sample will be provided
4. Sealed or unsealed
5. Whether the dimensions shown apply before or after anodizing
6. Areas to be masked and acceptable contact points
7. Thickness inspection method (eddy current or cross-section) and sample size
8. Whether processing to [MIL-A-8625 Type II/III, ISO 7599 / ISO 10074, or local standard] is acceptable as an alternativeThank you.
Omezení tohoto průvodce
- Třídy JIS H 8601, typická použití a způsob zápisu jsou z vydání 1999. Vydání 2025 se může v detailech lišit; ověřte aktuální normu.
- Shody s MIL-A-8625 a ISO jsou srovnání na úrovni procesů. Tloušťka, zkoušení a kritéria přejímky se v systémech JIS, ISO a MIL liší, takže zápis podle JIS nelze nahradit jiným bez souhlasu zákazníka. Čísla a platná vydání odpovídajících norem EN ISO / ČSN EN ISO si ověřte u ÚNMZ nebo České agentury pro standardizaci.
- Poměry růstu (1/3 až 1/2 tloušťky) jsou orientační hodnoty z publikovaných údajů japonských eloxoven. U úzkých tolerancí je ověřte měřením zkušebních kusů.
- Hodnocení vhodnosti slitin jsou obecné tendence. Výsledek závisí na vybavení a know-how eloxovny.
- Kreslicí zvyklosti se liší mezi firmami a zákazníky. Má-li zákazník vlastní kreslicí normu, má přednost před zde uvedenými příklady.
Časté dotazy
Je alumite totéž co eloxování?
Ano, alumite (arumaito) je běžné japonské slovo pro anodickou oxidaci hliníku, tedy pro to, čemu se u nás říká eloxování. Formální japonský název je yokyoku sanka shori. Na výkrese nebo v objednávce se nespoléhejte jen na toto slovo, ale doplňte číslo normy, například JIS H 8601 nebo JIS H 8603.
Je tvrdé alumite totéž co tvrdé eloxování typu III?
Jsou to srovnatelné procesy, ale ne zaměnitelné specifikace. JIS H 8603 stanoví minimální tvrdost podle typu základní slitiny a tloušťku ponechává na dohodě objednatele s eloxovnou, kdežto MIL-A-8625 typ III (i ISO 10074) má vlastní požadavky. Před nahrazením jedné specifikace druhou si vyžádejte souhlas zákazníka.
Lze eloxovat ocelové nebo nerezové díly?
Ne. Eloxování přeměňuje na vrstvu samotný hliník, takže na oceli ani nerezu nefunguje. Ocelové nebo nerezové závitové vložky ponechané v hliníkovém dílu se navíc mohou v roztocích předúpravy a eloxování rozpustit.
Bledne černé eloxování venku?
Může. Většina černého alumite se barví organickými barvivy, která blednou vlivem UV záření a tepla. U dílů, které si musí venku udržet barvu, zvažte elektrolytické barvení, které proti UV blednutí odolává, nebo kombinovanou vrstvu s lakem.
Jak se měří tloušťka anodické vrstvy?
Mikroskopickým průřezem (JIS H 8680-1) nebo vířivými proudy (JIS H 8680-2). Průřez díl zničí, proto metodu dohodněte s eloxovnou před zadáním zakázky.
Zdroje
- JIS H 8601 (anodické oxidové povlaky na hliníku a jeho slitinách): Japonská asociace pro normalizaci, JSA Webdesk (JIS H 8601:2025, revize 22. prosince 2025) (japonsky); kikakurui.com, text vydání 1999 (japonsky)
- JIS H 8603:1999 (tvrdé anodické oxidové povlaky na hliníku a jeho slitinách): kikakurui.com, text normy (japonsky); JSA Webdesk (japonsky)
- JIS B 0001:2019 (technické výkresy pro strojírenství, čáry zvláštního určení): kikakurui.com (japonsky)
- ISO 10074:2021 (tvrdé anodické oxidační povlaky na hliníku a jeho slitinách): ISO
- Typy a třídy MIL-A-8625: Aluminum Anodizers Council, „Military Specification MIL-A-8625“
- Způsoby barvení a použití tříd: Japonská asociace hliníku, „8. Povrchové úpravy“ (japonsky)
- Struktura vrstvy a vliv legujících prvků: Y. Tanaka, „Řízení napětí a proudu při eloxování“, Hyomen Gijutsu, sv. 68, č. 5 (2017) (japonsky)
- Struktura vrstvy, utěsnění, vhodnost slitin, změna rozměrů, požadavky na objednávku: Toei Denka Kogyo, „Alumite Textbook (Basic)“ (japonsky)
- Definice tvrdého eloxování, tloušťka, utěsnění, rozměry: Riken Alumite Kogyo, „Tvrdé anodické oxidové povlaky“ (japonsky)
- Elektrolytické barvení a utěsnění: Sankyo Material, „Povlaky (alumite)“ (japonsky)
- Změna rozměrů: FAQ firmy Sanwa Mekki Kogyo (japonsky); Sun Kogyo, „Změna rozměrů při pokovení a eloxování“ (japonsky)
- Tolerance uložení a cílové rozměry před úpravou: Technický sloupek Nihon Shinkan (japonsky)
- Vrstva v otvorech a závitech, maskování, závitové vložky: FAQ firmy Sanwa Mekki Kogyo (japonsky); FAQ firmy Ueda Alumite Kogyo (japonsky); Koike Techno (japonsky)
- Barevné rozdíly u řady 7000: FAQ firmy Sanwa Mekki Kogyo (japonsky)
- Oborové zápisy: Sanwa Mekki Kogyo, „Jak se zapisuje eloxování?“ (japonsky)
- Upozornění k zpracování podle slitin: Denka Himaku Kogyo (japonsky)
- Eloxování ADC12: Silvec, „Eloxování pro tlakové odlitky z hliníku“ (japonsky)
- Příklady tloušťky a tvrdosti tvrdého eloxování: Kasugai Alumite Kogyo (japonsky)
Původní článek v japonštiněTento návod vychází z článku MONOSCOPE napsaného pro čtenáře v Japonsku: アルマイトの種類と違い|白・黒・硬質の膜厚と寸法変化、図面指示
O redakci
 Redakce MONOSCOPEFOUNDER & EDITOR
Zhruba deset let praxe u výrobce průmyslových zařízení a v inženýrské firmě pro výstavbu závodů: nabídky, projektování a uvádění zařízení do provozu, poté přechod k online marketingu. Dnes webové poradenství pro výrobce B2B a pomoc s tím, aby srozumitelně představili své produkty a technologie. Japonské státní licence Energy Manager a hlavního elektroinženýra třetí třídy.
Od roku 2017 provoz technického blogu (přes 500 článků) a japonského kanálu na YouTube s přibližně 20 000 odběrateli. Každý návod vzniká z pohledu japonské výrobní haly a je ověřen podle citovaných norem.


