Jak číst japonské technické výkresy (JIS B 0001): průvodce
Japonský zákazník nebo dodavatel vám poslal výkres. Pohledy vypadají povědomě, ale popisové pole je v japonštině, u kót chybí jednotky a za popisem některých otvorů je pokyn v katakaně, například キリ. Navíc jsou pohledy rozmístěné jinak, než jste zvyklí z českých výkresů. Kde začít?
Dobrá zpráva je, že japonské strojní výkresy se řídí japonskými průmyslovými normami (JIS, Japanese Industrial Standards), hlavně normou JIS B 0001 (technické výkresy pro strojírenství). Většina značek (průměr, poloměr, zahloubení, hloubka) je obdobná jako na výkresech podle ISO. Problémy dělá krátký seznam japonských zvláštností: promítání v 3. kvadrantu místo evropské metody E, japonské názvy kolonek v popisovém poli, zápis sražení hran „C“, poznámky k obrábění v katakaně a všeobecné poznámky psané japonsky.
Tento návod prochází japonský výkres v praktickém pořadí: popisové pole, pohledy, druhy čar, řezy, kótovací značky, otvory a závity a nakonec tolerance. Na konci najdete kontrolní seznam a otázky, které stojí za to poslat japonské straně.
Obsah
- Začněte popisovým polem
- Promítání: v JIS je výchozí 3. kvadrant
- Druhy čar a jejich význam
- Řezy a šrafování
- Kótovací značky: φ, R, C, □ a další
- Otvory a závity: kiri, zaguri, M10
- Tolerance, uložení a drsnost povrchu
- Pořadí čtení, které zachytí velké chyby
- Kontrolní seznam před nabídkou, obráběním nebo kontrolou
- Otázky pro japonskou stranu
- Kde tento návod neplatí
- Časté otázky
- Zdroje
Začněte popisovým polem
Než se podíváte na jediný pohled, přečtěte si popisové pole (表題欄, hyodairan) v pravém dolním rohu. Dozvíte se z něj, o jaký díl jde, v jakém měřítku je nakreslený, jakým způsobem promítání a jakou revizi držíte v ruce. Bez těchto údajů nedává smysl žádná kóta.
Uvnitř rámečku má japonský výkres obvykle plochu s pohledy, oblast poznámek, tabulku změn a popisové pole. Rozvržení se liší firmu od firmy, popisové pole vpravo dole je ale téměř všude.
Než začnete číst pohledy, zkontrolujte popisové pole vpravo dole.
Rozvržení a názvy kolonek se liší podle firmy. Norma JIS B 0001 uvádí, které údaje má popisové pole obsahovat.
JIS B 0001 uvádí jako údaje popisového pole například číslo výkresu, název výkresu, název firmy, podpis odpovědné osoby, datum vyhotovení, měřítko a způsob promítání. V praxi většina firem přidává také materiál, povrchovou úpravu a tepelné zpracování.
Japonské kolonky popisového pole česky
Tabulka shrnuje označení, se kterými se setkáte nejčastěji. Přesné znění se liší podle firmy, berte ji proto jako výchozí pomůcku.
| Japonsky | Přepis | Česky | Co zkontrolovat |
|---|---|---|---|
| 図番 / 図面番号 | zuban / zumen bango | Číslo výkresu | Shoduje se s objednávkou a nabídkou |
| 品名 / 図名 | hinmei / zumei | Název dílu / název výkresu | Odpovídá dílu, který máte vyrobit nebo zkontrolovat |
| 材質 | zaishitsu | Materiál | Jakost podle JIS (např. SUS304, A5052); před nákupem polotovaru najděte nejbližší evropský ekvivalent |
| 数量 | suryo | Množství | Zda jde o počet kusů na sestavu, nebo o objednané množství |
| 表面処理 | hyomen shori | Povrchová úprava (pokovení, eloxování, nátěr) | Druh úpravy a tloušťka, pokud je uvedena |
| 熱処理 | netsu shori | Tepelné zpracování | Postup a požadovaná tvrdost |
| 尺度 | shakudo | Měřítko | Jen pro orientaci; nikdy neměřte rozměry na papíře |
| 投影法 | toeiho | Způsob promítání | 3. kvadrant (第三角法, dai-san-kakuho) nebo 1. kvadrant (第一角法, dai-ikkaku-ho) |
| 単位 | tan'i | Jednotky | Obvykle mm |
| 普通公差 | futsu kosa | Všeobecné tolerance | Norma a třída, např. JIS B 0405-m |
| 改訂 / 改訂記号 | kaitei / kaitei kigo | Revize / značka revize | Poslední revize; co se změnilo |
| 設計 / 製図 / 検図 / 承認 | sekkei / seizu / kenzu / shonin | Navrhl / kreslil / kontroloval / schválil | Jsou všechny podpisy nebo razítka |
| 日付 | hizuke | Datum | Často ve tvaru rok/měsíc/den |
| 注記 | chuki | Poznámky | Všeobecné pokyny platné pro celý díl |
V kolonce materiálu používají japonské výkresy označení jakostí podle JIS. Pokud tam vidíte SUS304 nebo SUS316L, hledejte nejbližší jakost podle EN 10088 a záměnu si nechte potvrdit.
Nejdřív zkontrolujte revizi
Značka revize se snadno přehlédne. Výkres si může ponechat stejné číslo, i když se mezi revizemi změní kóty. Před nabídkou, obráběním nebo kontrolou si ověřte, že máte poslední revizi; je to nejjednodušší způsob, jak nevyrobit díly podle zastaralého výkresu.
Mějte také na paměti, že výkres je způsob, jakým konstruktér předává svůj záměr. Kóty a značky volil s ohledem na funkci a montáž dílu, takže když vám něco připadá zvláštní, zeptejte se, místo abyste předpokládali chybu.
Měřítko a čísla bez jednotek
Měřítko „1:2“ znamená, že díl je nakreslený v polovině skutečné velikosti. Čísla na výkresu jsou vždy skutečné rozměry bez ohledu na měřítko, proto rozměry nikdy neodměřujte z papíru.
U kót také chybí „mm“. Podle JIS B 0001 se délky běžně udávají v milimetrech bez značky jednotky, takže „50“ znamená 50 mm, stejně jako na českých výkresech. Úhly se obvykle udávají ve stupních. Na rozdíl od české praxe používají japonské výkresy desetinnou tečku: „C0.5“ nebo „9.986“ je totéž co 0,5 nebo 9,986.
Promítání: v JIS je výchozí 3. kvadrant
Toto je pro české čtenáře nejdůležitější rozdíl. JIS B 0001 stanoví, že pohledy se kreslí promítáním ve 3. kvadrantu (v ČR se mu říká i „americká metoda“, metoda A), stejně jako v americké praxi podle ASME. V Česku a ve většině Evropy se běžně používá promítání v 1. kvadrantu (evropská metoda E). Kdo je zvyklý na metodu E, může japonský výkres přečíst zrcadlově.
Ve 3. kvadrantu je výchozí nárys. Půdorys (pohled shora) leží nad ním a pohled zprava vpravo od něj. Jinými slovy: každý pohled leží na té straně, ze které se na díl díváte.
Odstupňovaný blok s jedním svislým průchozím otvorem, viděný ze tří směrů.
Světlé tečkované čáry jen ukazují, jak pohledy navazují (stejná šířka a výška). Na skutečném výkresu nejsou.
Nárys nese nejvíc informací
Nárys nemusí být strana, kterou byste nazvali „přední“. JIS B 0001 říká, že hlavním pohledem (nárysem) se stává pohled, který díl ukazuje nejzřetelněji.
Na výrobním výkresu se díl obvykle kreslí v poloze, ve které leží při většině obráběcích operací, a pokud k tomu není důvod jinak, vodorovně. Soustružený hřídel se proto obvykle kreslí naležato.
Čtěte pohledy společně
U dílu zobrazeného v několika pohledech jeden pohled k určení tvaru obvykle nestačí. Nárys a půdorys mají stejnou šířku, nárys a bokorys stejnou výšku, proto sledujte každou čáru z jednoho pohledu do odpovídajícího místa v dalším.
Na obrázku 2 kružnice v půdorysu navazuje na čárkované čáry v nárysu i v pohledu zprava, jde tedy o otvor, který prochází celým blokem. Pokud tvar není hned jasný, pomůže rychlý prostorový náčrt na papír.
Japonské firmy dnes běžně vytvářejí 2D výkresy z 3D modelů v CAD a model může přijít spolu s výkresem. Zeptejte se, co platí, když se model a výkres rozcházejí.
Jak rozeznat 1. a 3. kvadrant
V 1. kvadrantu (metoda E) jsou pohledy obráceně: půdorys leží pod nárysem a pohled zprava vlevo od něj. JIS připouští 1. kvadrant jen tehdy, když se rozmístění podle 3. kvadrantu nevejde na list nebo by zhoršilo srozumitelnost výkresu. Značka 1. kvadrantu pak musí být v popisovém poli nebo v jeho blízkosti.
Stejný díl, opačné rozmístění pohledů.
Zkontrolujte značku promítání (komolý kužel ve dvou pohledech) v popisovém poli nebo vedle něj. Obecná pravidla pravoúhlého promítání pro evropské výkresy uvádí EN ISO 5456-2.
Záměna způsobu promítání vede ke zrcadlově převrácenému dílu s otvory a osazeními na špatné straně. Značku promítání kontrolujte na každém výkresu, zvlášť když v jedné dílně zpracováváte výkresy od evropských i japonských zákazníků nebo staré výkresy.
Druhy čar a jejich význam
Každá čára na japonském výkresu má daný význam. JIS B 0001 přiřazuje použití každé kombinaci druhu čáry (plná, čárkovaná, čerchovaná) a tloušťky, takže už sama čára říká, zda jde o obrys, skrytou hranu, nebo kótu. Logika je obdobná, jakou znáte z výkresů podle ISO.
JIS používá tři tloušťky (tenká, tlustá a velmi tlustá), obvykle v poměru 1:2:4. Pro první orientaci stačí: tlusté plné čáry jsou viditelné obrysy, tenké čáry nesou doplňující informace.
Druh a tloušťka čáry říkají, co čára znázorňuje.
Výběr běžných použití podle JIS B 0001:2019. Skryté hrany mohou být kresleny tenkou i tlustou čárkovanou čarou.
Začátečníci si často pletou čárkovanou a čerchovanou čáru. Čárkovaná čára je řada stejně dlouhých krátkých čárek, čerchovaná střídá dlouhé čárky s tečkami. Čárkovaná čára ukazuje skrytý tvar, čerchovaná jen polohu středu nebo osy, ne tvar.
Snadno se přečte špatně i čára se dvěma tečkami. Co je nakresleno touto čarou, není součástí dílu na výkresu. Ukazuje protikus nebo polohu, do které se dostane pohyblivá část, takže to není požadavek na obrábění.
Řezy a šrafování
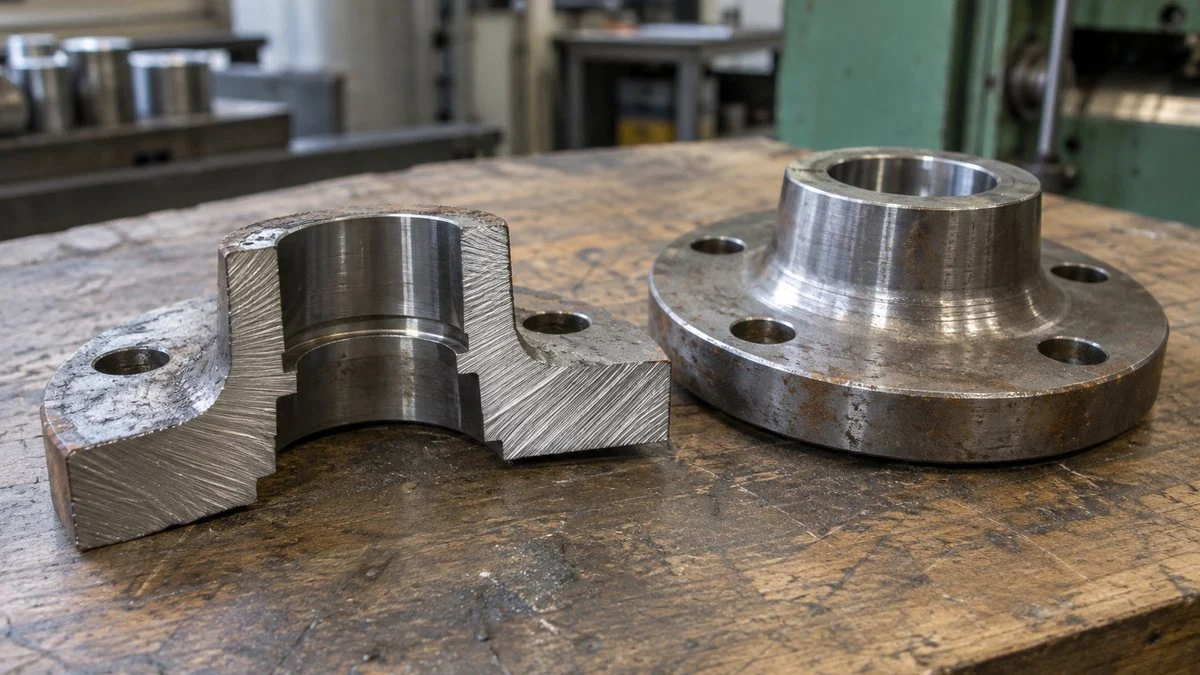
Když má díl uvnitř otvory a drážky, zaplní se vnější pohled překrývajícími se skrytými hranami. Řez tento problém řeší: díl se rozřízne myšlenou rovinou a vnitřní tvar se zobrazí přesně tak, jak vypadá v místě řezu.
Plocha řezu může být šrafovaná tenkými rovnoběžnými šikmými čarami. Šrafování označuje materiál zasažený rovinou řezu. Místo bez šrafování je obvykle dutina, výjimkou jsou díly, které se podle pravidel nekreslí v řezu (viz níže). Stopa roviny řezu v jiném pohledu, označená písmeny jako „A-A“, ukazuje, kde byl řez veden.
Druhy řezů
JIS B 0001 popisuje několik druhů řezů. Konstruktér volí ten, který potřebný vnitřní detail ukáže nejjednodušeji:
- Úplný řez: celý díl je rozříznut rovinou, která nejlépe ukazuje jeho základní tvar
- Poloviční řez: u souměrného dílu je jedna polovina nakreslena jako pohled a druhá jako řez
- Místní řez: rozříznuta je jen sledovaná oblast, ohraničená čarou přerušení
- Vyklopený průřez: průřez ramene nebo žebra je otočen o 90° a nakreslen přímo do pohledu
- Složený řez: několik rovin řezu je spojeno do jednoho zobrazení
Poloviční řezy jsou časté u rotačně souměrných přírub a víček. Osa slouží jako dělicí čára, takže jeden pohled ukazuje vnější tvar i vnitřní osazení.
Díly, které se v podélném řezu neřežou
Na sestavných výkresech se hřídele a šrouby v řezu často kreslí nerozříznuté. Nejde o opomenutí. JIS B 0001 uvádí, že hřídele, kolíky, šrouby, matice, podložky, pera, ocelové kuličky a podobné díly se v podélném směru neřežou.
Řez plným dílem, jako je hřídel nebo šroub, nepřinese žádnou novou informaci. V podélném směru se neřežou ani žebra, ramena a zuby ozubených kol, protože podélný řez by zhoršil srozumitelnost zobrazení. Pokud jeden díl v řezu nemá šrafování, je pravděpodobným důvodem právě toto pravidlo.
Kótovací značky: φ, R, C, □ a další
Samotné číslo neřekne, zda jde o průměr, nebo poloměr. Řekne to značka před číslem: určuje, jaký druh rozměru máte před sebou. JIS je nazývá pomocné kótovací značky (寸法補助記号, sunpo hojo kigo).
Značka před číslem říká, co kóta udává.
Výběr z kótovacích značek JIS B 0001:2019. Značky válcového a kuželového zahloubení a hloubky přibyly ve vydání z roku 2010; starší výkresy je mohou vypisovat japonsky.
Nejčastěji uvidíte φ, R a C. Japonské výkresy píší značku průměru často jako φ (řecké písmeno fí); znamená totéž co Ø na výkresech podle ISO. R je poloměr zaoblení nebo oblouku. C udává velikost sražení pod 45°: C1 znamená sražení pod 45° o délce 1 mm na obou přilehlých plochách. Na českých výkresech se stejné sražení obvykle píše jako 1x45°, proto zápis „C“ může dílnu zmást.
V poznámkách bývá často všeobecný pokyn jako 指示なき角部はC0.5 (shiji naki kakubu wa C0.5), tedy „hrany bez jiného předpisu srazit 0,5 × 45°“. Na českých výkresech mívá stejnou funkci všeobecná poznámka o sražení hran. Platí i tam, kde u hrany žádná značka není, proto poznámky čtěte vždy spolu s pohledy.
Značku φ uvidíte v kruhových pohledech i u prvků, které z boku vypadají jako obdélník. φ u obdélníkového prvku znamená, že jde o válec, a konstruktér díky tomu může vynechat jeden pohled.
Otvory a závity: kiri, zaguri, M10
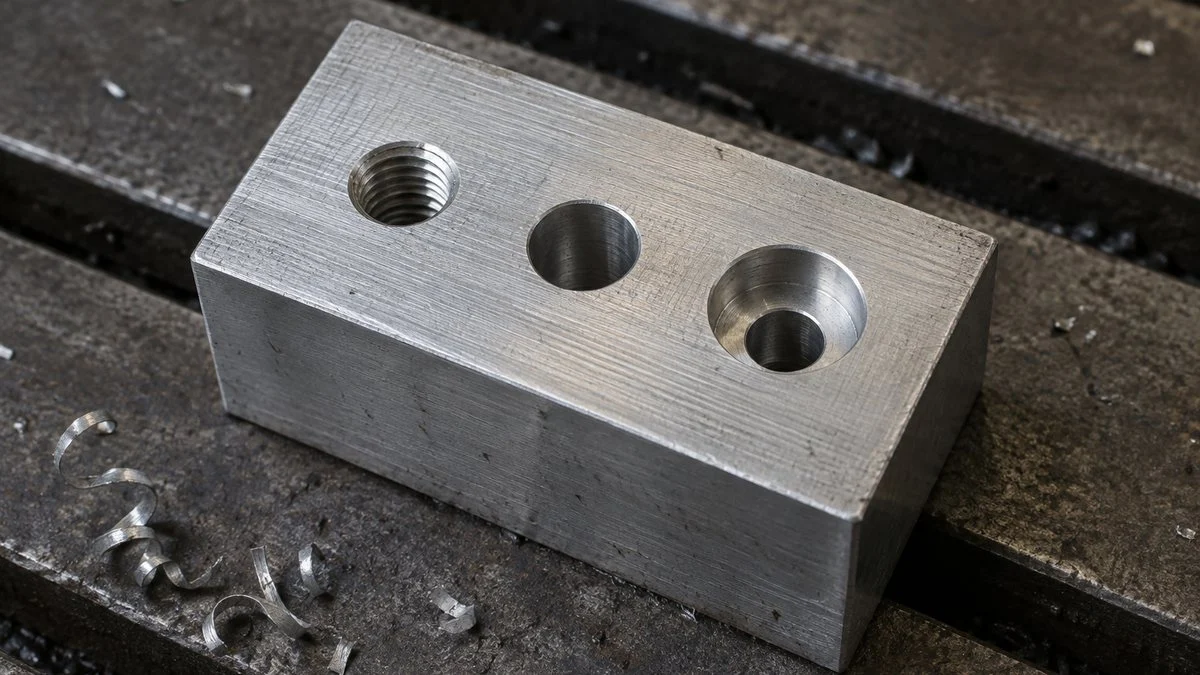
Popis otvoru vměstná na malou plochu hodně informací, a proto se snadno přečte špatně. Jedna odkazová čára může nést počet otvorů, průměr, způsob výroby a průměr i hloubku zahloubení. Rozdělte popis na části a čtěte ho zleva doprava.
Když jeden řádek rozdělíte na části, sníží se riziko chyby.
Hodnoty jsou ilustrační. Starší výkresy mohou stejný popis psát japonským textem, např. 4-φ9キリ φ14深ザグリ深さ8.6.
Poznámky v katakaně: kiri, rima, zaguri
Katakana za průměrem otvoru je zkrácená poznámka o způsobu výroby. JIS B 0001 definuje tato zjednodušená označení:
| Na výkresu | Přepis | Význam |
|---|---|---|
| キリ | kiri | Vrtat (vrtaný otvor) |
| リーマ | rima | Vystružit (vystružený otvor) |
| 打ヌキ | uchinuki | Děrovat (prostřižený otvor) |
| イヌキ | inuki | Předlitý otvor (ponechán po odlití) |
Vrtaný otvor (kiri) není příliš přesný. Vystružený otvor se nejdřív vyvrtá a pak dokončí výstružníkem na přesný rozměr a hladší povrch, proto ho konstruktéři předepisují tam, kde záleží na uložení, například u otvoru pro kolík.
Válcové zahloubení (ザグリ, zaguri) je osazené vybrání, které hlavě šroubu vytvoří rovnou dosedací plochu nebo zabrání, aby vyčnívala nad povrch. Hluboké zahloubení (深ザグリ, fuka-zaguri) je tak hluboké, že se do něj schová celá hlava šroubu, a kuželové zahloubení (皿ザグリ, sara-zaguri) je kuželové vybrání pro šrouby se zápustnou hlavou.
Označení závitů: M10 a M10×1,25
Podle JIS B 0123 (označování závitů) se metrický závit píše jako „M“, jmenovitý průměr, „ד a stoupání. U hrubého stoupání má každý průměr jen jedno stoupání, proto se obvykle nepíše.
Závit M10 s hrubým stoupáním má stoupání 1,5 mm, výkres tedy uvádí jen „M10“. „M10×1.25“ znamená jemné stoupání. Oba zápisy vypadají téměř stejně, ale šroub M10 do závitu M10×1,25 nepůjde, proto stoupání kontrolujte při nákupu spojovacího materiálu i při montáži.
Můžete také narazit na „LH“ pro levý závit a na toleranční třídy jako „6H“ nebo „6g“: velké písmeno pro vnitřní závit, malé pro vnější. Třída se často vynechává; pak platí podniková norma nebo specifikace zákazníka.
Tolerance, uložení a drsnost povrchu
Když znáte tvar a rozměry, další otázkou je, jak přesný musí díl být. Výkres udává požadavky na přesnost značkami a čísly: o kolik se smí rozměr lišit, jak do sebe zapadá otvor a hřídel a jak hladký má být povrch.
Tolerance rozměru, uložení a struktura povrchu mají každá vlastní zápis.
Značky struktury povrchu podle JIS B 0031. Hodnoty jako Ra se píší pod vodorovnou čáru značky nebo do její blízkosti.
Tolerance rozměrů a všeobecné tolerance
„50±0.1“ znamená, že vyhovuje jakýkoli rozměr od 49,9 mm do 50,1 mm. Ne každá kóta má toleranci. Kóty bez tolerance spadají pod všeobecné tolerance (普通公差, futsu kosa) předepsané na výkresu. Pokud norma nebo třída chybí, vyžádejte si upřesnění.
JIS B 0001 říká, že číslo normy a třída tolerance se uvádějí jednou, v popisovém poli nebo v jeho blízkosti. Japonské výkresy odkazují na JIS B 0405 se třídami f, m, c a v, které připomínají ISO 2768-1 (v ČR ČSN EN ISO 2768-1) z evropských výkresů. Než budete „JIS B 0405-m“ brát jako „ISO 2768-m“, porovnejte tabulky mezních úchylek nebo si to nechte potvrdit zákazníkem.
Geometrické tolerance (rovinnost, kolmost, poloha a další) se zapisují do tolerančních rámečků. Mají vlastní pravidla a tento návod je nepokrývá.
Uložení: H7/g6
Písmeno a číslo za rozměrem, jako v „φ10H7“, je toleranční značka podle JIS B 0401, japonského protějšku ISO 286 (v ČR ČSN EN ISO 286-1). Velká písmena označují otvory, malá hřídele a číslo je stupeň přesnosti (IT); čím větší číslo, tím širší tolerance. Zápis je tedy obdobný jako na evropských výkresech; mezní úchylky ale určujte podle normy uvedené na výkresu.
Otvor φ10H7 musí mít rozměr mezi 10,000 mm a 10,015 mm. Hřídel φ10g6 musí mít rozměr mezi 9,986 mm a 9,995 mm. Spolu jako „H7/g6“ tvoří často používané uložení s vůlí: hřídel do otvoru zasunete a zůstane malá vůle.
Struktura povrchu: Ra
Značka ve tvaru fajfky předepisuje strukturu povrchu (drsnost a směr stop). JIS B 0031 používá tři varianty: základní značku, značku s vodorovnou čárkou (požaduje se odebrání materiálu) a značku s kroužkem (bez odebrání materiálu). „Ra 1.6“ u značky znamená střední aritmetickou úchylku profilu 1,6 µm.
Značka může nést také způsob výroby (například broušení) a směr stop. Konstruktéři obvykle předepisují menší hodnoty na funkčních plochách, jako jsou kluzné a těsnicí plochy. Na starších japonských výkresech můžete místo této značky vidět trojúhelníčky (▽▽▽); jejich převod na Ra si nechte potvrdit zákazníkem. Pokovení, nátěr a tepelné zpracování bývají obvykle v poznámkách.
Pořadí čtení, které zachytí velké chyby
Stručně: čtěte od celku k detailům a od tvaru k přesnosti. Když začnete vybírat jednotlivé kóty, můžete přehlédnout velké chyby, jako je zaměněný způsob promítání nebo zastaralá revize.
Od celku k detailům a od tvaru k přesnosti.
Obrábění, kontrola a nákup se zaměřují na různé věci, kroky 01–03 jsou ale stejné pro všechny.
Každá profese se na výkresu soustředí na něco jiného:
- Obrábění: způsoby výroby a požadavky na přesnost
- Kontrola kvality: tolerance, drsnost a co se kde měří
- Nákup: materiál, povrchová úprava, druh závitu a další údaje, které ovlivňují, co nakupujete
Pro kontrolu se tolerance z výkresu stávají kritérii přejímky při vstupní i výstupní kontrole.
Poslední krok je stejně důležitý jako první. Když lze prvek přečíst dvojím způsobem nebo nevíte, co značka znamená, hádání může skončit zmetky. Zeptat se konstruktéra ještě před obráběním je obvykle nejrychlejší a nejbezpečnější cesta.
Kontrolní seznam před nabídkou, obráběním nebo kontrolou
Než japonský výkres pustíte do nabídky nebo do dílny, projděte tyto body:
- Číslo výkresu a revize odpovídají objednávce nebo poptávce
- Zkontrolována značka promítání (výchozí v JIS je 3. kvadrant, ne metoda E); dílna o tom ví
- Potvrzeno, že jednotky jsou milimetry, a čísla s desetinnou tečkou správně přepsaná
- Ověřena dostupnost předepsaného materiálu (材質); je-li nutná náhrada, předem ji písemně schválil zákazník
- Povrchová úprava (表面処理) a tepelné zpracování (熱処理) včetně tloušťky nebo tvrdosti
- Norma a třída všeobecných tolerancí (např. JIS B 0405-m), nezaměněno automaticky za ISO 2768
- Přeloženy všeobecné poznámky, zvlášť pokyny ke sražení hran jako C0.5
- Popisy otvorů rozděleny na počet, průměr, způsob výroby, zahloubení a hloubku
- Potvrzeno stoupání závitu (M10 hrubé, M10×1.25 jemné) a toleranční třída, pokud je uvedena
- Toleranční značky (H7, g6) převedeny na mezní rozměry podle tabulek JIS B 0401 / ISO 286
- Značky a hodnoty drsnosti včetně případných starých trojúhelníčků
- Stav 3D modelu: jen pro informaci, nebo platí tam, kde výkres mlčí?
Otázky pro japonskou stranu
Japonské výkresy mohou odkazovat na podnikové normy, které nemáte k dispozici. Pokud je něco nejasné, zeptejte se písemně ještě před zahájením prací. Užitečné otázky:
- Je toto poslední revize? Co se změnilo oproti předchozí?
- Která norma a třída všeobecných tolerancí platí, pokud ji popisové pole neuvádí? Můžeme použít ISO 2768-m?
- Můžeme použít evropskou jakost materiálu blízkou jakosti JIS na výkresu? Jaký inspekční certifikát požadujete?
- Co je přípustné u nekótovaných sražení a hran?
- Na které podnikové normy (závity, povrchové úpravy, značení) výkres odkazuje a můžete je poslat v angličtině?
- Pokud se 3D model a výkres rozcházejí, co platí?
S japonskými zákazníky se obvykle komunikuje anglicky. Krátký vzor e-mailu, který můžete upravit (číslo výkresu a položky jsou smyšlené):
Subject: Questions on drawing ABC-1234 Rev. B

Hello [Name],

Thank you for sending drawing ABC-1234 Rev. B. Before we quote, could you confirm the following?

1. Is Rev. B the latest revision?
2. The title block does not show a general tolerance. Please specify the applicable standard and class (for example, JIS B 0405-m).
3. Material is SUS304. If we use EN 1.4301 (X5CrNi18-10) plate instead, is this acceptable, and which inspection certificate do you require (e.g., EN 10204 3.1)?
4. Note 2 says "C0.5 for unspecified edges." Does this also apply to the internal edges of the φ9 holes?
5. Hole callout 4×φ9 キリ ⌴φ14 ↧8.6: please confirm the counterbore depth of 8.6 mm.
6. The drawing uses third-angle projection. Please confirm.

Best regards,
[Your name]
Kde tento návod neplatí
- Návod vychází z JIS B 0001:2019. Starší výkresy mohou používat dřívější zápisy, například popisy otvorů vypsané japonsky.
- Rozvržení popisového pole a názvy kolonek se liší podle firmy. Tabulka uvádí běžná označení, ne závazný seznam.
- Podnikové normy a specifikace zákazníka se mohou od zde popsaných obecných pravidel lišit. Pokud si odporují, zeptejte se zákazníka, co má přednost.
- Srovnání s ČSN EN a ISO (promítání, ISO 2768, ISO 286) slouží k orientaci; jde o blízké, ne nutně totožné normy.
- Geometrické tolerance a značky svarů tento návod nepokrývá.
- Ekvivalenty materiálů, hodnoty tolerancí a uložení ověřte podle platných norem a dohodněte s japonskou stranou ještě před výrobou.
Časté otázky
Kreslí se japonské výkresy v 1., nebo ve 3. kvadrantu?
Výchozí je 3. kvadrant, u konkrétního výkresu ale vždy zkontrolujte značku. JIS B 0001 stanoví 3. kvadrant jako výchozí, stejně jako americká praxe podle ASME. V Česku se běžně kreslí v 1. kvadrantu (metoda E), proto je rozmístění pohledů opačné. JIS povoluje 1. kvadrant jen tam, kde to vyžaduje místo nebo srozumitelnost, a pak musí být značka uvedena v popisovém poli nebo vedle něj.
V jakých jednotkách jsou japonské výkresy?
Obvykle v milimetrech. Podle JIS B 0001 se délky běžně udávají v milimetrech bez značky jednotky, takže „50“ znamená 50 mm. Úhly jsou obvykle ve stupních. Desetinná místa se oddělují tečkou.
Co znamená C1 na japonském výkresu?
Sražení hrany pod 45° o délce 1 mm na obou plochách. Na českém výkresu by se stejné sražení obvykle zapsalo jako 1x45°.
Co znamená キリ (kiri) na japonském výkresu?
Že se otvor vrtá. Další poznámky v katakaně jsou リーマ (vystružit), 打ヌキ (děrovat) a イヌキ (předlitý otvor).
Jaký je rozdíl mezi M10 a M10×1,25?
M10 je závit s hrubým stoupáním 1,5 mm; stoupání se nepíše, protože u hrubého stoupání má každý průměr jen jedno. M10×1,25 je závit s jemným stoupáním 1,25 mm. Navzájem zaměnitelné nejsou.
Zdroje
- Promítání, popisové pole, jednotky, druhy čar, řezy, kótovací značky, poznámky k výrobě otvorů, uvádění všeobecných tolerancí: JIS B 0001:2019, technické výkresy pro strojírenství (kikakurui.com, japonsky)
- Označování závitů: JIS B 0123:1999 (kikakurui.com, japonsky)
- Stoupání metrických závitů: Neji No1.com, tabulka hrubých a jemných metrických závitů (japonsky)
- Značky struktury povrchu: JIS B 0031:2003 (kikakurui.com, japonsky)
- Toleranční značky (velká písmena otvory, malá hřídele): MONO Juku, „Co je tolerance H7?“ (japonsky)
- Mezní úchylky H7 a g6 (JIS B 0401): Tsubakimoto Chain, tabulka uložení a mezních úchylek (japonsky)
- Značky zahloubení a hloubky zavedené v roce 2010: Otsuka Shokai, hlavní změny JIS pro technické kreslení 2010 (japonsky)
- Použití 1. a 3. kvadrantu podle regionů: MFG Hack (Kanto Seisakusho), základy promítání (japonsky); Xometry Pro, first angle vs. third angle projection (anglicky)
- Pravoúhlé promítání v evropských normách: EN ISO 5456-2:1999 (katalog iTeh)
- JIS B 0401-1:2016 vychází z ISO 286-1:2010: katalog AFNOR, JIS B 0401-1; ČSN EN ISO 286-1 (třídicí znak 01 4201): ČSN EN ISO 286-1, Oprava 1 (2019)
- Všeobecné tolerance ISO 2768-1, třídy f, m, c, v: TU v Liberci, přednáška o tolerování rozměrů; Wevolver, ISO 2768 (anglicky)
- Zápis sražení v české praxi (1x45°): CADforum.cz, diskuse o sražených hranách
Původní článek v japonštiněTento návod vychází z článku MONOSCOPE napsaného pro čtenáře v Japonsku: 機械図面の読み方でつまずく疑問8選|三面図・線・記号を初心者向けに
O redakci
 Redakce MONOSCOPEFOUNDER & EDITOR
Zhruba deset let praxe u výrobce průmyslových zařízení a v inženýrské firmě pro výstavbu závodů: nabídky, projektování a uvádění zařízení do provozu, poté přechod k online marketingu. Dnes webové poradenství pro výrobce B2B a pomoc s tím, aby srozumitelně představili své produkty a technologie. Japonské státní licence Energy Manager a hlavního elektroinženýra třetí třídy.
Od roku 2017 provoz technického blogu (přes 500 článků) a japonského kanálu na YouTube s přibližně 20 000 odběrateli. Každý návod vzniká z pohledu japonské výrobní haly a je ověřen podle citovaných norem.