Lire un plan japonais (JIS B 0001) : cartouche, méthode A, symboles
Un client ou un fournisseur japonais vient de vous envoyer un plan. Les vues ressemblent à celles que vous connaissez, mais le cartouche est en japonais, les cotes n'ont pas d'unité et certaines indications de trous se terminent par des caractères katakana comme キリ. Par où commencer ?
Commencez par le point qui piège le plus souvent les bureaux d'études et les ateliers européens : les plans japonais suivent les normes industrielles japonaises (JIS), principalement la JIS B 0001 (dessins techniques de construction mécanique), et la JIS impose par défaut la projection du troisième dièdre, c'est-à-dire la méthode A dite « américaine ». En France et dans les usines qui travaillent sur plans européens, au Maroc ou en Algérie par exemple, on a souvent l'habitude de la méthode E (premier dièdre). Lu avec ces réflexes, un plan japonais peut conduire à inverser la position des trous ou des épaulements.
Le reste est plus rassurant. La plupart des symboles (Ø, R, lamage, profondeur) sont ceux des plans ISO, et plusieurs normes JIS de cotation sont proches de normes ISO publiées en France sous la référence NF EN ISO. Les vraies difficultés tiennent en quelques points : les mots japonais du cartouche, la notation « C » des chanfreins, les indications d'usinage en katakana et les notes générales rédigées en japonais. Ce guide propose un ordre de lecture utile à l'usinage, au contrôle et aux achats (cartouche, vues, traits, coupes, symboles de cotation, trous et filetages, tolérances) et se termine par une liste de contrôle et des questions à renvoyer côté japonais.
Sommaire
- Commencer par le cartouche
- Méthode A ou méthode E : le piège principal
- Types de traits et signification
- Coupes et hachures
- Symboles de cotation : Ø, R, C, □ et les autres
- Indications de trous et de filetages : kiri, zaguri, M10
- Tolérances, ajustements et états de surface
- Un ordre de lecture qui évite les grosses erreurs
- Liste de contrôle avant de chiffrer, d'usiner ou de contrôler
- Questions à poser côté japonais
- Limites de ce guide
- FAQ
- Sources
Commencer par le cartouche
Avant de regarder la moindre vue, lisez le cartouche (表題欄, hyodairan) en bas à droite. Il indique ce qu'est la pièce, l'échelle, la méthode de projection et l'indice de révision du plan que vous avez en main. Sans ces informations, aucune cote n'a de sens.
À l'intérieur du cadre, un plan japonais comporte en général une zone de vues, une zone de notes, un tableau des révisions et le cartouche. La disposition varie d'une entreprise à l'autre, mais le cartouche en bas à droite est commun à la plupart des plans.
Vérifiez le cartouche en bas à droite avant de lire les vues.
La disposition et le nom des cases varient selon les entreprises. La JIS B 0001 donne des exemples d'informations à porter dans le cartouche.
La JIS B 0001 cite comme exemples d'informations du cartouche le numéro de plan, la désignation, le nom de l'entreprise, la signature du responsable, la date d'établissement, l'échelle et la méthode de projection. Dans la pratique, la plupart des entreprises y ajoutent la matière, le traitement de surface et le traitement thermique.
Les termes japonais du cartouche
Le tableau ci-dessous reprend les intitulés que vous rencontrerez le plus souvent. La formulation exacte change d'une entreprise à l'autre : servez-vous-en comme point de départ.
| Japonais | Romaji | Français | À vérifier |
|---|---|---|---|
| 図番 / 図面番号 | zuban / zumen bango | Numéro de plan | Identique à la commande et à l'offre |
| 品名 / 図名 | hinmei / zumei | Désignation de la pièce / titre du plan | Correspond bien à la pièce à fabriquer ou à contrôler |
| 材質 | zaishitsu | Matière | Nuance JIS (ex. SUS304, A5052) : vérifier sa disponibilité ; toute nuance EN de remplacement doit être approuvée avant l'achat |
| 数量 | suryo | Quantité | Quantité par ensemble ou quantité commandée |
| 表面処理 | hyomen shori | Traitement de surface (revêtement électrolytique, anodisation, peinture) | Type de traitement et épaisseur, si indiquée |
| 熱処理 | netsu shori | Traitement thermique | Procédé et dureté visée |
| 尺度 | shakudo | Échelle | À titre indicatif : ne jamais mesurer sur le tirage |
| 投影法 | toeiho | Méthode de projection | Troisième dièdre (第三角法, dai-san-kakuho, méthode A) ou premier dièdre (第一角法, dai-ikkaku-ho, méthode E) |
| 単位 | tan'i | Unités | En principe le millimètre |
| 普通公差 | futsu kosa | Tolérances générales | Norme et classe, ex. JIS B 0405-m |
| 改訂 / 改訂記号 | kaitei / kaitei kigo | Révision / indice | Dernier indice et objet de la modification |
| 設計 / 製図 / 検図 / 承認 | sekkei / seizu / kenzu / shonin | Conçu / dessiné / vérifié / approuvé | Toutes les signatures ou tous les cachets présents |
| 日付 | hizuke | Date | Souvent écrite année/mois/jour |
| 注記 | chuki | Notes | Instructions générales valables pour toute la pièce |
Dans la case matière, les plans japonais utilisent les désignations JIS. SUS304, par exemple, est proche du 1.4301 (X5CrNi18-10) de la NF EN 10088 : la nuance exacte et le certificat matière restent à valider avec le client.
Vérifier l'indice en premier
L'indice de révision passe facilement inaperçu. Un plan peut garder le même numéro alors que ses cotes changent d'un indice à l'autre. Assurez-vous d'avoir le dernier indice avant de chiffrer, d'usiner ou de contrôler : c'est le moyen le plus simple d'éviter de fabriquer des pièces sur un plan périmé.
Gardez aussi à l'esprit qu'un plan transmet l'intention du concepteur. Les cotes et les symboles ont été choisis en fonction de la fonction de la pièce et de son montage : si quelque chose vous paraît étrange, posez la question plutôt que de supposer une erreur.
Échelle, cotes sans unité et point décimal
Une échelle « 1:2 » signifie que la pièce est dessinée à la moitié de sa taille réelle. Les valeurs inscrites sont toujours les dimensions réelles, quelle que soit l'échelle : ne relevez jamais une cote en mesurant le tirage.
Les cotes ne portent pas de « mm ». Selon la JIS B 0001, les longueurs s'expriment en principe en millimètres sans symbole d'unité, donc « 50 » signifie 50 mm, et les angles sont en général en degrés. Autre détail : les plans japonais utilisent le point comme séparateur décimal (C0.5, 8.6), là où un plan français écrirait C0,5 ou 8,6. Dans ce guide, les valeurs reprises d'un plan gardent le point ; les valeurs du texte suivent l'usage français.
Méthode A ou méthode E : le piège principal
Le Japon utilise la projection du troisième dièdre. La JIS B 0001 indique que les vues sont dessinées selon cette méthode, appelée méthode A en France. Les plans français et européens utilisent le plus souvent la méthode E (premier dièdre). Si vous travaillez à la fois avec des clients européens et japonais, vérifiez donc la méthode sur chaque plan.
En méthode A, la vue de face sert de référence : la vue de dessus est placée au-dessus et la vue de droite à droite. Autrement dit, chaque vue est placée du côté d'où l'on regarde la pièce, à l'inverse de la méthode E.
Un bloc épaulé percé d'un trou débouchant vertical, vu de trois côtés.
Les pointillés clairs montrent seulement l'alignement des vues (même largeur, même hauteur). Ils ne figurent pas sur un vrai plan.
La vue principale est la plus représentative
La vue de face n'est pas forcément ce que vous appelleriez « l'avant » de la pièce. La JIS B 0001 précise que la vue qui montre le mieux la pièce devient la vue principale.
Sur un plan d'usinage, la pièce est généralement dessinée dans la position qu'elle occupe pendant la plupart des opérations, et à l'horizontale sauf raison particulière. Un arbre tourné, par exemple, est en général représenté axe horizontal.
Lire les vues ensemble
Une vue seule ne suffit pas à comprendre la forme. Les vues de face et de dessus ont la même largeur, les vues de face et de droite la même hauteur : suivez chaque trait d'une vue jusqu'à la position correspondante dans la vue voisine.
Sur la figure 2, le cercle de la vue de dessus correspond aux traits interrompus des vues de face et de droite : c'est donc un trou qui traverse le bloc. Si la forme n'est pas évidente, un rapide croquis en perspective sur papier aide beaucoup.
Les entreprises japonaises produisent aujourd'hui couramment leurs plans 2D à partir de maquettes 3D, et la maquette peut accompagner le plan. Demandez lequel des deux fait foi s'ils ne concordent pas.
Distinguer la méthode A de la méthode E
En méthode E, les vues sont inversées : la vue de dessus se place sous la vue de face et la vue de droite à gauche. La JIS n'autorise le premier dièdre que si la disposition en troisième dièdre ne tient pas sur la feuille ou rend le plan plus difficile à comprendre ; le symbole du premier dièdre doit alors figurer dans le cartouche ou à proximité.
Même pièce, disposition inversée.
Vérifiez le symbole de projection (un tronc de cône vu sous deux angles) dans le cartouche ou à proximité. Les deux symboles sont définis par la NF EN ISO 5456-2.
Une erreur de méthode donne une pièce en miroir, avec les trous et les épaulements du mauvais côté. Contrôlez le symbole de projection sur chaque plan, en particulier si vous recevez des plans de plusieurs pays ou d'anciens plans, et prévenez les dessinateurs habitués à la méthode E quand ils reprennent un plan japonais dans votre CAO.
Types de traits et signification
Chaque trait d'un plan japonais a un sens défini. La JIS B 0001 attribue un usage à chaque combinaison de type de trait (continu, interrompu, mixte) et d'épaisseur : le trait lui-même indique s'il s'agit d'un contour, d'une arête cachée ou d'une cote.
La JIS utilise trois épaisseurs (fin, fort et très fort), en général dans un rapport 1:2:4. Pour une première lecture, retenez que le trait continu fort représente les contours vus et que les traits fins portent les informations complémentaires. Les conventions sont très proches de celles que vous connaissez par les plans ISO.
Le type et l'épaisseur du trait indiquent ce qu'il représente.
Sélection des usages courants de la JIS B 0001:2019. Les arêtes cachées peuvent être en trait interrompu fin ou fort.
Les débutants confondent souvent trait interrompu et trait mixte. Le trait interrompu est une suite de tirets courts de même longueur ; le trait mixte alterne tirets longs et points. Le trait interrompu montre une forme cachée ; le trait mixte fin à un point repère un axe ou une ligne de symétrie, pas une forme.
Le trait mixte à deux points est lui aussi facile à mal interpréter. Ce qu'il dessine ne fait pas partie de la pièce du plan : il montre une pièce voisine ou la position atteinte par une pièce mobile. Ne le confondez pas avec un contour supplémentaire à réaliser sur la pièce.
Coupes et hachures
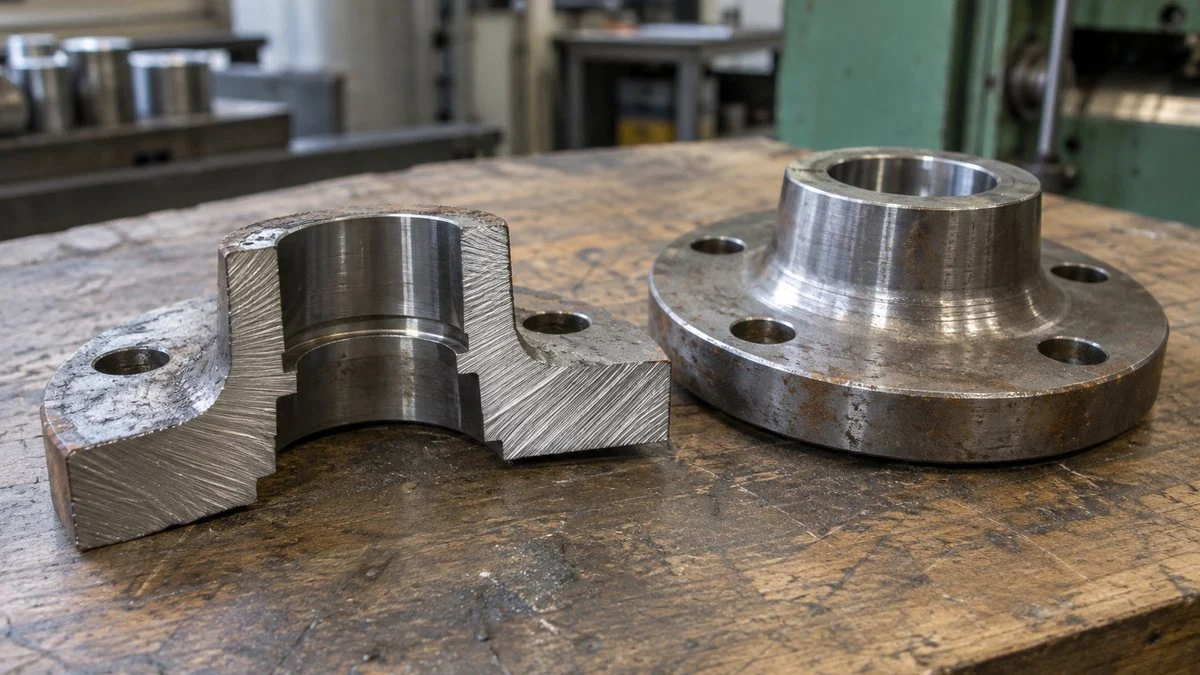
Quand une pièce comporte des trous et des gorges internes, une vue extérieure se remplit d'arêtes cachées qui se superposent. La coupe règle ce problème : on sectionne la pièce par un plan imaginaire et on représente la forme intérieure telle qu'elle apparaît au niveau de la coupe.
La surface coupée peut être hachurée de traits fins obliques et réguliers. Les hachures repèrent la matière traversée par le plan de coupe. Une zone non hachurée n'est pas forcément vide : certaines pièces sont représentées non coupées par convention (voir plus bas). Un trait de plan de coupe repéré par des lettres comme « A-A », dans une autre vue, indique où passe la coupe.
Les différents types de coupes
La JIS B 0001 décrit plusieurs types de coupes. Le dessinateur choisit celle qui montre le détail intérieur utile le plus simplement :
- Coupe complète : toute la pièce est coupée selon le plan qui montre le mieux sa forme générale
- Demi-coupe : pour une pièce symétrique, une moitié en vue extérieure et l'autre en coupe
- Coupe partielle (arrachement) : seule la zone utile est coupée, limitée par un trait de limite de vue
- Section rabattue : la section d'un bras ou d'une nervure est tournée de 90° et dessinée sur la vue
- Coupe brisée : plusieurs plans de coupe successifs réunis dans une seule vue
La demi-coupe est fréquente sur les brides et couvercles de révolution. De part et d'autre de l'axe, une seule vue montre à la fois la forme extérieure et les épaulements intérieurs.
Pièces qu'on ne coupe pas dans le sens de la longueur
Sur les plans d'ensemble, arbres et vis apparaissent souvent non coupés au milieu d'une coupe. Ce n'est pas un oubli. La JIS B 0001 précise que les arbres, goupilles, vis, écrous, rondelles, clavettes, billes et pièces similaires ne sont pas coupés longitudinalement.
Couper une pièce pleine comme un arbre ou une vis n'apporte aucune information. Les nervures, les bras et les dents d'engrenage ne sont pas non plus coupés dans leur longueur, car la forme deviendrait plus difficile à lire. Si une pièce n'est pas hachurée dans une coupe, c'est probablement pour cette raison.
Symboles de cotation : Ø, R, C, □ et les autres
Un nombre seul ne dit pas s'il s'agit d'un diamètre ou d'un rayon. C'est le symbole placé devant qui le précise : il indique la nature de la cote. La JIS les appelle symboles complémentaires de cotation (寸法補助記号, sunpo hojo kigo).
Le symbole placé devant le nombre indique ce que mesure la cote.
Sélection des symboles de cotation de la JIS B 0001:2019. Les symboles de lamage, de fraisure et de profondeur ont été ajoutés dans l'édition 2010 ; les plans plus anciens les écrivent parfois en japonais.
Les trois symboles les plus fréquents sont φ, R et C. Les plans japonais écrivent souvent le diamètre avec la lettre grecque φ (phi), qui a le même sens que le Ø des plans ISO. R est le rayon d'un congé ou d'un arc. C donne la taille d'un chanfrein à 45° : C1 signifie un chanfrein à 45° de 1 mm, mesuré sur chacune des deux faces. Cette notation déroute souvent les ateliers européens, qui ont l'habitude de lire le même chanfrein coté « 1 × 45° ».
Les notes contiennent souvent une instruction générale comme 指示なき角部はC0.5 (shiji naki kakubu wa C0.5), qui signifie « chanfreiner à C0.5 toutes les arêtes non indiquées ». Elle s'applique même aux arêtes sans symbole : lisez donc toujours les notes en même temps que les vues. Ici, C0.5 prescrit bien un chanfrein à 45° de 0,5 mm. Les plans européens indiquent souvent l'état des arêtes non cotées selon l'ISO 13715, qui suit une autre logique : ne remplacez pas l'une par l'autre sans l'accord du concepteur.
Le symbole φ apparaît aussi bien dans les vues circulaires que sur des formes qui paraissent rectangulaires de profil. Un φ sur une forme d'aspect rectangulaire signifie qu'elle est cylindrique, ce qui permet au dessinateur de supprimer une vue.
Indications de trous et de filetages : kiri, zaguri, M10
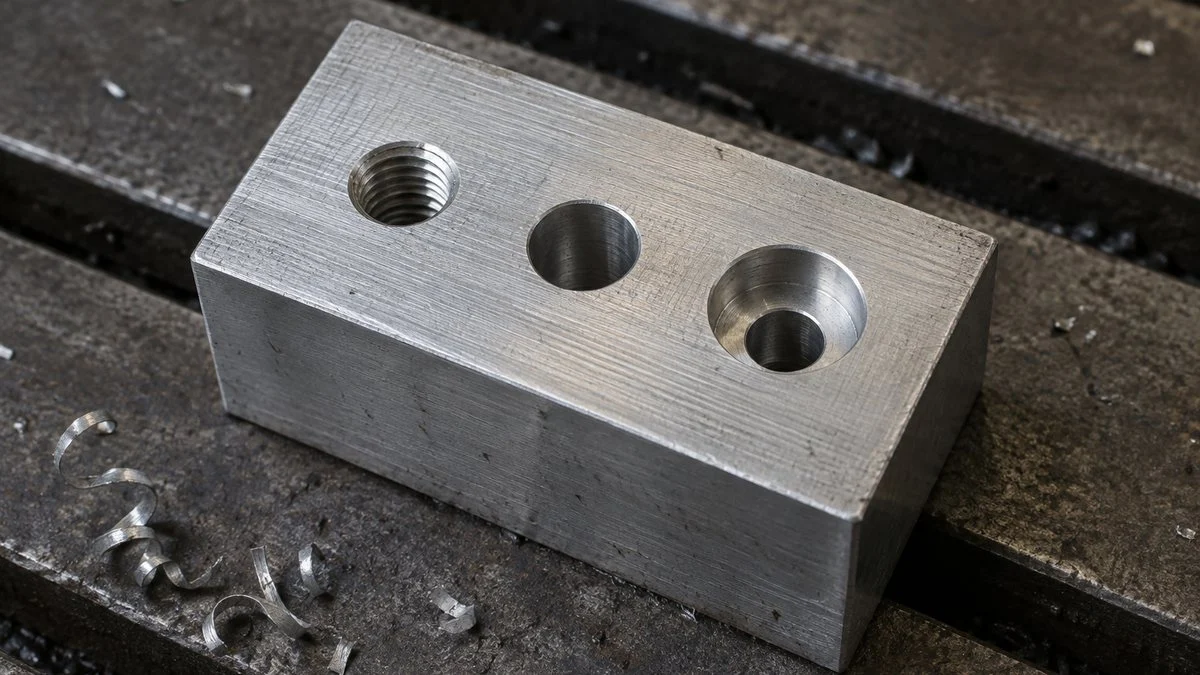
Les indications de trous concentrent beaucoup d'informations dans un petit espace, ce qui les rend faciles à mal lire. Une seule ligne de repère peut porter le nombre de trous, le diamètre, le procédé, ainsi que le diamètre et la profondeur du lamage. Découpez l'indication en morceaux et lisez-la de gauche à droite.
Découpée en éléments, la ligne se lit sans erreur.
Valeurs données à titre d'exemple. Les plans anciens peuvent écrire la même indication en texte japonais, par ex. 4-φ9キリ φ14深ザグリ深さ8.6.
Indications d'usinage en katakana : kiri, rima, zaguri
Les katakana placés après le diamètre d'un trou sont une indication abrégée du procédé. La JIS B 0001 définit les indications simplifiées suivantes :
| Sur le plan | Romaji | Signification |
|---|---|---|
| キリ | kiri | Percé (au foret) |
| リーマ | rima | Alésé à l'alésoir |
| 打ヌキ | uchinuki | Poinçonné (à la presse) |
| イヌキ | inuki | Venu de fonderie (brut de fonderie) |
Un trou simplement percé (kiri) est en général moins précis. Un trou alésé est d'abord percé, puis repris à l'alésoir pour obtenir une cote précise et un meilleur état de surface : le concepteur le prescrit là où l'ajustement compte, par exemple pour un trou de goupille de positionnement.
Le lamage (ザグリ, zaguri) est un logement épaulé qui donne une portée plane à la tête de vis ou l'empêche de dépasser. Le lamage profond (深ザグリ, fuka-zaguri) est assez profond pour noyer toute la tête de vis, et la fraisure (皿ザグリ, sara-zaguri) est un logement conique pour vis à tête fraisée.
Filetages : M10 ou M10×1.25 ?
Selon la JIS B 0123 (désignation des filetages), un filetage métrique s'écrit « M », diamètre nominal, « × » et pas. Pour un pas gros, chaque diamètre n'a qu'un seul pas : on l'omet donc en général.
Le M10 à pas gros a un pas de 1,5 mm, et le plan indique simplement « M10 ». « M10×1.25 » désigne un pas fin. Les deux se ressemblent beaucoup, mais une vis M10 n'entre pas dans un taraudage M10×1,25 : vérifiez le pas à l'achat de la visserie et au montage.
Vous verrez aussi « LH » pour un filetage à gauche et des classes de tolérance comme « 6H » ou « 6g » : majuscule pour les taraudages, minuscule pour les filetages extérieurs. La classe est souvent omise ; dans ce cas, c'est la norme interne de l'entreprise ou la spécification du client qui s'applique.
Tolérances, ajustements et états de surface
Une fois la forme et les dimensions comprises, reste la question de la précision. Le plan exprime ses exigences de précision par des symboles et des valeurs : l'écart admis sur une cote, la façon dont un alésage et un arbre s'ajustent, et la rugosité d'une surface.
Tolérance dimensionnelle, ajustement et état de surface ont chacun leur notation.
Symboles d'état de surface selon la JIS B 0031. Les valeurs comme Ra s'inscrivent sous le trait horizontal du symbole ou à proximité.
Tolérances dimensionnelles et tolérances générales
« 50±0.1 » signifie que toute cote entre 49,9 mm et 50,1 mm est conforme. Toutes les cotes ne portent pas de tolérance : celles qui n'en ont pas relèvent des tolérances générales (普通公差, futsu kosa).
La JIS B 0001 demande d'indiquer une fois le numéro de norme et la classe de tolérance, dans le cartouche ou à proximité. Sur les plans japonais, c'est le plus souvent la JIS B 0405, avec des classes f, m, c et v comme dans l'ISO 2768-1 (publiée en France sous la référence NF EN 22768-1). Les deux systèmes sont proches, mais conservez dans la gamme et le plan de contrôle la référence prescrite sur le plan : tout passage de « JIS B 0405-m » à « ISO 2768-m » doit être explicitement approuvé par le client.
Les tolérances géométriques (planéité, perpendicularité, localisation, etc.) apparaissent dans des cadres de tolérance. Elles ont leurs propres règles et sortent du cadre de ce guide.
Ajustements : H7/g6
Une lettre et un chiffre après une cote, comme « φ10H7 », forment une classe de tolérance selon la JIS B 0401 ; la JIS B 0401-1:2016 a pour référence internationale l'ISO 286-1:2010 (publiée en France sous la référence NF EN ISO 286-1). Ici, H7 désigne la classe de l'alésage ; c'est l'association avec un arbre qui définit l'ajustement. Majuscule pour les alésages, minuscule pour les arbres ; le chiffre est le degré de tolérance, et plus il est grand, plus la tolérance est large. Pour un lecteur habitué aux plans ISO, ces codes se lisent donc comme d'habitude.
Un alésage φ10H7, par exemple, doit être compris entre 10,000 mm et 10,015 mm, et un arbre φ10g6 entre 9,986 mm et 9,995 mm. Associés en « H7/g6 », ils forment un ajustement avec jeu très courant : l'arbre entre en laissant un léger jeu.
État de surface : Ra
Le symbole en forme de racine carrée indique l'état de surface (rugosité et direction des stries). La JIS B 0031 en utilise trois variantes : le symbole de base, le symbole avec trait (enlèvement de matière exigé) et le symbole avec cercle (enlèvement de matière interdit). « Ra 1.6 » près du symbole signifie un écart moyen arithmétique de 1,6 µm. Ces symboles sont proches de ceux de l'ISO 1302 que l'on trouve sur les plans européens.
Le symbole peut aussi porter le procédé (par exemple la rectification) et la direction des stries. Le concepteur prescrit en général des valeurs plus faibles sur les surfaces fonctionnelles, comme les surfaces de glissement ou d'étanchéité. Si vous voyez les anciens triangles (▽▽▽), il s'agit d'une notation japonaise antérieure à faire convertir en valeur de rugosité avec le client. Les revêtements, la peinture et le traitement thermique figurent en général dans les notes.
Un ordre de lecture qui évite les grosses erreurs
En résumé : lisez de l'ensemble vers le détail, et de la forme vers la précision. Si vous commencez par relever les cotes une à une, vous risquez de passer à côté des grosses erreurs, comme une méthode de projection mal lue ou un indice périmé.
De l'ensemble vers le détail, de la forme vers la précision.
L'usinage, le contrôle et les achats ne regardent pas les mêmes points, mais les étapes 01 à 03 sont communes à tous.
Chaque métier regarde surtout certaines parties du plan :
- Usinage : procédés et exigences de précision
- Contrôle : tolérances, états de surface, ce qu'il faut mesurer et où
- Achats : matière, traitement de surface, type de filetage et toutes les spécifications qui changent ce que vous achetez
Au contrôle, les tolérances du plan deviennent les critères d'acceptation du contrôle de réception et du contrôle final.
La dernière étape compte autant que la première. Si une forme peut se lire de deux façons, ou si vous ne connaissez pas un symbole, deviner peut finir en pièces rebutées. Interroger le concepteur avant d'usiner est en général la voie la plus rapide et la plus sûre.
Liste de contrôle avant de chiffrer, d'usiner ou de contrôler
- Numéro de plan et indice identiques à la commande ou à la demande de prix
- Symbole de projection vérifié (méthode A, troisième dièdre, par défaut en JIS)
- Unités confirmées en millimètres, point décimal bien interprété
- Matière (材質) vérifiée et disponible ; si une nuance de remplacement est envisagée, approbation écrite avant l'achat
- Traitement de surface (表面処理) et traitement thermique (熱処理), avec épaisseur ou dureté
- Norme et classe des tolérances générales (ex. JIS B 0405-m)
- Notes générales traduites, en particulier les chanfreins et arêtes du type C0.5
- Indications de trous décomposées : nombre, diamètre, procédé, lamage, profondeur
- Pas de filetage confirmé (M10 pas gros ou M10×1.25 pas fin) et classe, si indiquée
- Codes d'ajustement (H7, g6) convertis en cotes limites avec les tableaux JIS B 0401 / ISO 286
- Symboles et valeurs d'état de surface, y compris d'éventuels anciens triangles
- Statut de la maquette 3D : pour information seulement, ou fait-elle foi là où le plan ne dit rien ?
Questions à poser côté japonais
Les plans japonais peuvent renvoyer à des normes internes d'entreprise que vous n'avez pas. En cas de doute, posez la question par écrit avant de commencer. Questions utiles :
- Ce plan est-il au dernier indice ? Qu'est-ce qui a changé par rapport à l'indice précédent ?
- Quelle norme et quelle classe de tolérances générales s'appliquent, si le cartouche ne le précise pas ?
- Si la nuance JIS du plan n'est pas disponible, pouvons-nous proposer une nuance EN proche ? Quel certificat matière demandez-vous ?
- Pour les chanfreins et arêtes non indiqués, qu'est-ce qui est acceptable ?
- À quelles normes internes (filetages, traitements de surface, marquage) le plan renvoie-t-il, et pouvez-vous nous les envoyer en anglais ?
- Si la maquette 3D et le plan ne concordent pas, lequel fait foi ?
Si l'anglais est la langue convenue avec votre interlocuteur japonais, voici un court modèle de courriel à adapter (le numéro de plan et les points sont fictifs) :
Subject: Questions on drawing ABC-1234 Rev. B

Hello [Name],

Thank you for sending drawing ABC-1234 Rev. B. Before we quote, could you confirm the following?

1. Is Rev. B the latest revision?
2. The drawing does not specify general tolerances. Please confirm the applicable standard and tolerance class.
3. Material is SUS304. May we use EN 1.4301 (X5CrNi18-10) plate with an EN 10204 3.1 certificate?
4. Note 2 says "C0.5 for unspecified edges." Does this also apply to the internal edges of the φ9 holes?
5. Hole callout 4×φ9 キリ ⌴φ14 ↧8.6: please confirm the counterbore depth of 8.6 mm.
6. Our team usually works in first-angle projection. Please confirm that this drawing is in third-angle projection.

Best regards,
[Your name]
En français, pour un interlocuteur francophone (filiale ou bureau de liaison) : « Merci pour le plan ABC-1234 indice B. Avant de vous remettre notre offre, pourriez-vous confirmer le dernier indice, la classe de tolérances générales à appliquer, l'acceptation d'une tôle 1.4301 avec certificat 3.1 à la place du SUS304, et la profondeur de lamage de 8,6 mm ? »
Limites de ce guide
- Ce guide suit la JIS B 0001:2019. Les plans plus anciens peuvent utiliser des notations antérieures, comme des indications de trous rédigées en japonais.
- La disposition et les intitulés du cartouche varient selon les entreprises. Le tableau des termes donne des intitulés courants, pas une liste normalisée.
- Les normes internes et les spécifications client peuvent s'écarter des règles générales présentées ici. En cas de contradiction apparente, demandez au client laquelle prévaut.
- Les rapprochements avec les normes NF EN ISO sont donnés comme repères : les normes JIS et ISO sont proches mais pas forcément identiques, édition par édition.
- Le tolérancement géométrique et les symboles de soudage sortent du cadre de ce guide.
- Les équivalences de matière, les valeurs de tolérance et les ajustements doivent être vérifiés dans les normes en vigueur et validés avec le client japonais avant fabrication.
FAQ
Les plans japonais sont-ils en méthode E ou en méthode A ?
En méthode A (troisième dièdre). La JIS B 0001 en fait la méthode par défaut, comme l'ASME aux États-Unis, alors que les plans français utilisent le plus souvent la méthode E. Le premier dièdre n'est admis en JIS que si la place ou la clarté l'exige, et son symbole doit alors figurer dans le cartouche ou à proximité.
Quelle unité utilisent les plans japonais ?
Le millimètre. Selon la JIS B 0001, les longueurs s'expriment en principe en millimètres sans symbole d'unité : « 50 » signifie 50 mm. Les angles sont en général en degrés, et le séparateur décimal est le point.
Que signifie C1 sur un plan japonais ?
Un chanfrein à 45° de 1 mm. Sur un plan européen, le même chanfrein est en général coté « 1 × 45° ».
Que signifie キリ (kiri) sur un plan japonais ?
Que le trou est percé au foret. Les autres indications d'usinage en katakana sont リーマ (alésé à l'alésoir), 打ヌキ (poinçonné) et イヌキ (venu de fonderie).
Quelle différence entre M10 et M10×1.25 ?
M10 est un filetage à pas gros de 1,5 mm ; le pas est omis car chaque diamètre n'a qu'un pas gros. M10×1.25 est un pas fin de 1,25 mm. Les deux ne sont pas interchangeables.
Sources
- Projection, cartouche, unités, traits, coupes, symboles de cotation, indications d'usinage, tolérances générales : JIS B 0001:2019, dessins techniques de construction mécanique (kikakurui.com, en japonais)
- Désignation des filetages : JIS B 0123:1999 (kikakurui.com, en japonais)
- Pas gros et pas fins métriques : Neji No1.com, tableau des filetages métriques (en japonais)
- Symboles d'état de surface : JIS B 0031:2003 (kikakurui.com, en japonais)
- Codes d'ajustement : MONO Juku, « Qu'est-ce que la tolérance H7 ? » (en japonais)
- Écarts H7 et g6 (JIS B 0401) : Tsubakimoto Chain, tableau des tolérances d'ajustement (en japonais)
- Symboles de lamage, fraisure et profondeur ajoutés en 2010 : Otsuka Shokai, principales modifications de la norme JIS de dessin 2010 (en japonais)
- Méthodes de projection par région : Xometry Pro, first angle vs. third angle projection (en anglais)
- Méthodes de projection et symboles : AFNOR, fiche NF ISO 5456-2 (remplacée par la NF EN ISO 5456-2)
- JIS B 0401-1:2016 fondée sur l'ISO 286-1:2010 : AFNOR, fiche JIS B 0401-1
- Tolérances générales ISO 2768-1 : AFNOR, fiche NF EN 22768-1
- Arêtes de forme non définie : AFNOR, fiche ISO 13715:2017
Article original en japonaisCe guide est adapté d’un article de MONOSCOPE écrit pour les lecteurs au Japon : 機械図面の読み方でつまずく疑問8選|三面図・線・記号を初心者向けに
À propos de la rédaction
 Rédaction de MONOSCOPEFOUNDER & EDITOR
Une dizaine d’années chez un fabricant d’équipements industriels et dans une société d’ingénierie d’usines, à la proposition, à la conception et à la mise en service d’équipements, puis un passage au marketing numérique. Aujourd’hui, conseil web auprès de fabricants B2B pour les aider à expliquer clairement leurs produits et leurs technologies. Titulaire des licences nationales japonaises d’Energy Manager et d’ingénieur électricien en chef de troisième classe.
Un blog d’ingénierie tenu depuis 2017 (plus de 500 articles) et une chaîne YouTube en japonais d’environ 20 000 abonnés. Chaque guide est rédigé du point de vue de l’atelier japonais et vérifié au regard des normes citées.