일본 도면 보는 법: JIS B 0001 표제란·제3각법·キリ 기호 정리
일본 고객이나 협력사에서 도면이 도착했습니다. 정면도·평면도·측면도의 배치는 낯익은데, 표제란의 항목은 일본어이고 구멍 지시 끝에는 キリ 같은 가타카나가 붙어 있습니다. 견적이나 가공에 들어가기 전에 어디부터 확인해야 할지 막막할 수 있습니다.
다행히 한국 엔지니어에게 일본 도면은 생각보다 읽기 쉽습니다. 일본의 기계도면은 일본산업규격(JIS)의 JIS B 0001(기계제도)을 따르고, 기본 투상법은 제3각법입니다. 한국의 기계제도 규격인 KS B 0001도 같은 분야를 다루고, 도번·품명·재질·척도·주기처럼 표제란의 용어도 같은 한자어가 많습니다. 실제로 헷갈리는 부분은 일본어 표제란, 가타카나 가공 지시, 일본어로 쓴 일괄 주기, 그리고 회사마다 다른 사내 표준 정도입니다.
이 글은 일본 엔지니어가 도면을 읽는 순서대로 정리합니다. 표제란, 투상도 배치, 선의 종류, 단면도, 치수 보조 기호, 구멍·나사 지시, 공차와 표면 거칠기 순서로 설명하고, 마지막에 확인 체크리스트와 일본 측에 보낼 질문 목록을 붙였습니다.
목차
먼저 표제란부터 확인하기
투상도를 보기 전에 오른쪽 아래의 표제란(表題欄, 효다이란 hyodairan)부터 읽습니다. 표제란에는 무슨 부품인지, 척도와 투상법은 무엇인지, 지금 손에 든 도면이 몇 번째 개정판인지가 모여 있습니다. 치수를 읽기 위한 전제 조건이 여기에 다 들어 있는 셈입니다.
일본 도면은 도면 윤곽선 안에 투상도 영역, 주기, 개정란, 표제란을 배치하는 경우가 일반적입니다. 양식은 회사마다 조금씩 다르지만, 표제란이 오른쪽 아래에 있는 배치는 대부분의 도면에서 같습니다.
투상도보다 먼저 오른쪽 아래 표제란에서 전제 조건을 확인합니다.
배치와 항목 이름은 회사 양식에 따라 다릅니다. 표제란에 적을 항목은 JIS B 0001에 예시되어 있습니다.
JIS B 0001은 표제란 항목으로 도면 번호, 도면 명칭, 기업명, 책임자 서명, 도면 작성 연월일, 척도, 투상법 등을 들고 있습니다. 실무에서는 여기에 재질, 표면처리, 열처리 지정이 더해지는 경우가 많습니다.
일본어 표제란 용어 대조표
아래 표는 자주 보는 표제란 항목을 한국 현장 용어와 맞춰 본 것입니다. 회사마다 표현이 다르므로 출발점으로만 활용하세요.
| 일본어 | 읽는 법 | 한국어 | 확인할 점 |
|---|---|---|---|
| 図番 / 図面番号 | zuban / zumen bango | 도번 / 도면 번호 | 발주서(PO)·견적서와 같은 번호인지 |
| 品名 / 図名 | hinmei / zumei | 품명 / 도면 명칭 | 의뢰받은 부품과 같은지 |
| 材質 | zaishitsu | 재질 | JIS 재료 기호(SUS304, A5052 등). 소재 구매 전에 KS·ASTM 대응 재료를 확인 |
| 数量 | suryo | 수량 | 조립품 1대당 수량인지, 주문 수량인지 |
| 表面処理 | hyomen shori | 표면처리(도금·아노다이징·도장) | 처리 종류와 두께(있으면) |
| 熱処理 | netsu shori | 열처리 | 처리 방법과 목표 경도 |
| 尺度 | shakudo | 척도 | 참고용. 도면을 자로 재서 치수를 읽지 않기 |
| 投影法 | toeiho | 투상법 | 제3각법(第三角法, dai-san-kakuho)인지 제1각법(第一角法, dai-ikkaku-ho)인지 |
| 単位 | tan'i | 단위 | 보통 mm |
| 普通公差 | futsu kosa | 보통공차(일반공차) | 규격 번호와 등급. 예: JIS B 0405-m |
| 改訂 / 改訂記号 | kaitei / kaitei kigo | 개정 / 개정 기호 | 최신 개정판인지, 무엇이 바뀌었는지 |
| 設計 / 製図 / 検図 / 承認 | sekkei / seizu / kenzu / shonin | 설계 / 제도 / 검도 / 승인 | 서명이나 도장이 모두 있는지 |
| 日付 | hizuke | 날짜 | 연/월/일 순서로 적는 경우가 많음 |
| 注記 | chuki | 주기 | 부품 전체에 적용되는 일괄 지시 |
재질란에는 JIS 재료 기호가 적힙니다. SUS304나 A5052처럼 한국에서도 그대로 통하는 기호가 많지만, 성분·기계적 성질이 완전히 같다고 단정하지 말고 대응 재료를 공급사와 서면으로 확인하는 편이 안전합니다.
개정 기호를 가장 먼저 보기
개정 기호는 놓치기 쉬운 항목입니다. 도면 번호는 그대로인데 개정을 거치며 치수가 바뀌는 일이 흔합니다. 견적·가공·검사 전에 손에 든 도면이 최신 개정판인지 확인하는 것이 옛 도면으로 부품을 만드는 사고를 막는 가장 간단한 방법입니다.
또한 도면은 설계자가 의도를 전달하는 문서입니다. 치수와 기호는 부품의 기능과 조립 방법을 고려해 정한 것이므로, 이상해 보이는 부분이 있으면 실수라고 단정하지 말고 먼저 물어보는 것이 좋습니다.
척도와 단위 없는 숫자
척도 "1:2"는 실물의 절반 크기로 그렸다는 뜻입니다. 다만 도면에 적힌 치수 숫자는 척도와 상관없이 항상 실물 치수이므로, 도면을 자로 재서 치수를 읽어서는 안 됩니다.
치수에 "mm"가 붙어 있지 않은 것도 정상입니다. JIS B 0001에서는 길이를 보통 밀리미터로 적고 단위 기호는 생략하므로, "50"은 50 mm입니다. 각도는 일반적으로 도(°)로 적습니다. 한국 도면도 같은 방식이라 익숙할 것입니다.
일본 도면은 제3각법인가, 제1각법인가
일본의 기계도면은 JIS B 0001에 따라 제3각법을 원칙으로 합니다. 다만 제1각법으로 그린 도면도 있으므로 투상법 기호는 늘 확인해야 합니다. 한국 기업의 도면도 제3각법이 많지만, 유럽 고객이나 협력사의 도면은 제1각법인 경우가 많으므로 여러 나라의 도면을 함께 다룬다면 도면마다 확인해야 합니다.
제3각법에서는 정면도가 기준입니다. 위에서 본 평면도는 정면도 위에, 오른쪽에서 본 우측면도는 정면도 오른쪽에 놓입니다. 즉 보는 방향과 같은 쪽에 그 투상도가 놓입니다.
관통 구멍이 하나 있는 단차 블록을 세 방향에서 본 모습입니다.
연한 점선은 투상도끼리 폭과 높이가 맞는다는 것을 보여 주는 보조선이며, 실제 도면에는 그리지 않습니다.
정보가 가장 많은 면이 정면도
정면도가 반드시 부품의 "앞면"인 것은 아닙니다. JIS B 0001은 대상물의 모양과 기능을 가장 명확하게 나타내는 투상도를 주투상도(정면도)로 삼는다고 정하고 있습니다.
가공용 도면에서는 주된 가공 공정에서 놓이는 자세대로 그리고, 특별한 이유가 없으면 가로로 길게 배치합니다. 선반으로 깎는 축이 보통 눕힌 자세로 그려지는 것도 이 때문입니다.
투상도는 서로 맞춰 가며 읽기
삼면도는 투상도를 하나씩 따로 보면 형상을 파악하기 어렵습니다. 정면도와 평면도는 폭이 같고, 정면도와 우측면도는 높이가 같으므로 한 투상도의 선이 다른 투상도의 어느 위치에 해당하는지 따라가며 읽습니다.
그림 2에서 평면도의 원은 정면도와 우측면도의 파선과 위치가 맞으므로, 블록을 위아래로 관통하는 구멍임을 알 수 있습니다. 형상이 잘 떠오르지 않으면 종이에 간단한 입체 스케치를 그려 보면 도움이 됩니다.
요즘 일본 기업은 3D CAD 모델에서 2D 도면을 만드는 경우가 많고, 도면과 함께 3D 모델을 보내오기도 합니다. 두 데이터가 서로 다를 때 어느 쪽을 기준으로 할지 미리 확인해 두세요.
제1각법과 구별하는 법
제1각법에서는 배치가 반대입니다. 평면도는 정면도 아래, 우측면도는 정면도 왼쪽에 놓입니다. JIS는 지면 사정이나 이해를 돕기 위해 필요한 경우에만 제1각법을 허용하며, 이때는 표제란이나 그 근처에 제1각법 기호를 표시해야 합니다.
같은 부품이라도 배치가 정반대입니다.
표제란이나 그 근처의 투상법 기호(원뿔대를 두 방향에서 본 그림)를 확인하세요.
투상법을 잘못 읽으면 구멍이나 단차가 반대쪽에 있는 거울상 부품이 만들어집니다. 여러 나라의 도면이나 오래된 도면을 다룰 때는 특히 도면마다 투상법 기호를 확인하세요.
선의 종류와 의미
일본 도면의 선은 하나하나 의미가 정해져 있습니다. JIS B 0001은 선의 모양(실선·파선·쇄선)과 굵기의 조합마다 용도를 정하고 있으므로, 선만 보고도 외형인지, 숨은 형상인지, 치수용 선인지 구별할 수 있습니다.
굵기는 가는 선·굵은 선·아주 굵은 선 세 가지로, 비율은 대체로 1:2:4입니다. 우선 굵은 실선은 보이는 외형, 가는 선은 보조 정보라고 기억하면 됩니다. KS 도면과 거의 같은 체계라 큰 차이는 느끼지 못할 것입니다.
선의 모양과 굵기로 무엇을 나타내는지 알 수 있습니다.
JIS B 0001:2019의 용도 중 자주 쓰는 것만 골랐습니다. 숨은선은 가는 파선 또는 굵은 파선 중 하나를 씁니다.
처음에는 파선과 쇄선을 혼동하기 쉽습니다. 파선은 같은 길이의 짧은 선이 이어진 것이고, 쇄선은 긴 선과 점(짧은 선)이 번갈아 나옵니다. 파선은 숨은 형상을, 가는 일점쇄선은 형상이 아니라 중심 위치를 나타냅니다. 끝부분이 굵은 절단선, 이점쇄선인 가상선과도 구별해 읽으세요.
가상선도 잘못 읽기 쉽습니다. 이점쇄선으로 그린 것은 이 도면의 가공 대상이 아닙니다. 상대 부품이나 움직이는 부품이 도달하는 위치를 보여 주는 참고선이므로 가공하지 않습니다.
단면도와 해칭
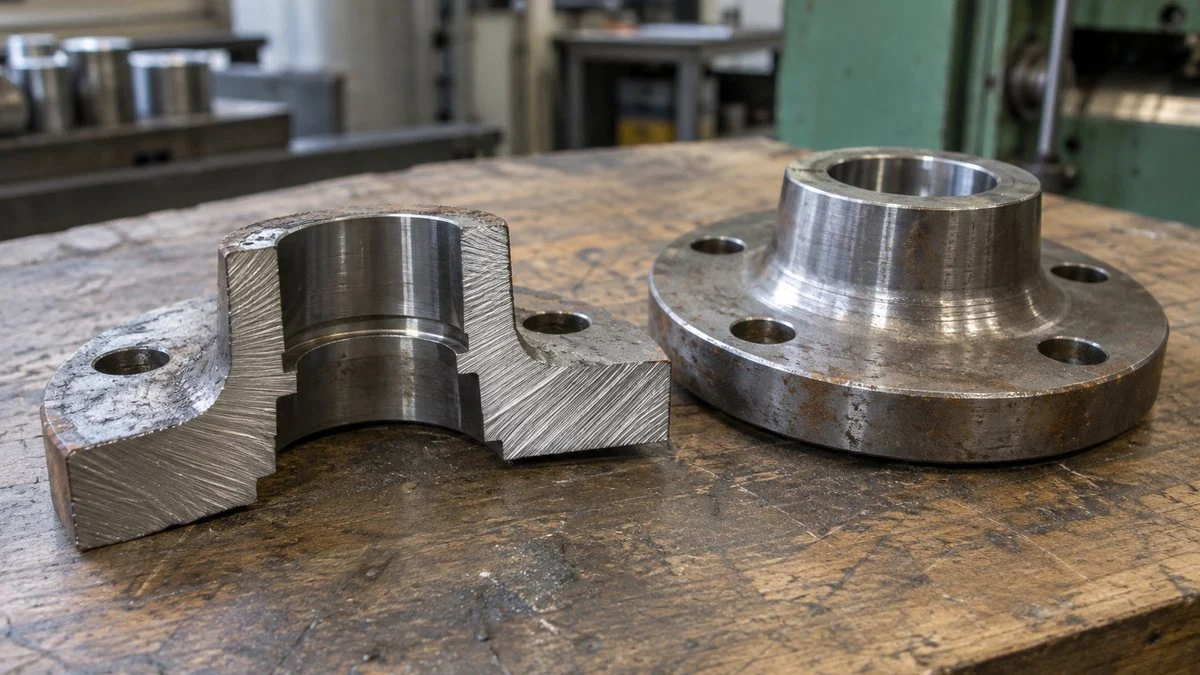
내부에 구멍이나 홈이 있는 부품을 외형도로만 그리면 숨은선이 겹쳐 읽기 어려워집니다. 단면도는 부품을 가상의 평면으로 자르고 잘린 위치에서 보이는 내부 형상을 그대로 나타냅니다.
잘린 면에는 같은 간격의 가는 사선, 즉 해칭을 넣기도 합니다. 해칭은 잘린 재료의 면을 나타냅니다. 다만 뒤에서 설명하듯 축·볼트 등은 단면도 안에서도 해칭 없이 그리므로, 해칭이 없다고 해서 모두 빈 공간은 아닙니다. 어디를 잘랐는지는 다른 투상도의 절단선과 "A-A" 같은 기호로 표시합니다.
단면도의 종류
JIS B 0001에는 여러 단면도가 정해져 있으며, 설계자는 필요한 내부 형상을 가장 간단하게 보여 주는 방법을 고릅니다.
- 전단면도: 기본 형상이 가장 잘 드러나는 평면으로 부품 전체를 자른 것
- 한쪽 단면도(반단면도): 대칭 부품의 절반은 외형, 절반은 단면으로 그린 것
- 부분 단면도: 필요한 부분만 잘라 파단선으로 경계를 표시한 것
- 회전 도시 단면도: 암이나 리브의 단면을 90° 회전해 투상도 위에 그린 것
- 조합 단면도: 여러 절단면을 이어 하나의 단면도로 나타낸 것
한쪽 단면도는 축대칭인 플랜지나 커버에 자주 쓰입니다. 중심선을 경계로 하나의 투상도에 외형과 내부 단차를 함께 보여 줄 수 있습니다.
길이 방향으로 자르지 않는 부품
조립도의 단면도를 보면 축이나 볼트가 잘리지 않은 채 그려진 경우가 있습니다. 빠뜨린 것이 아닙니다. JIS B 0001은 축, 핀, 볼트, 너트, 와셔, 키, 강구 같은 부품을 길이 방향으로 자르지 않는다고 정하고 있습니다.
축이나 볼트처럼 속이 꽉 찬 부품은 잘라도 새로운 정보가 없기 때문입니다. 리브, 암, 기어의 이도 잘라서 그리면 형상을 오해하기 쉬우므로 길이 방향으로 자르지 않습니다. 단면도 안에서 한 부품에만 해칭이 없다면 이 규칙 때문일 가능성이 큽니다.
치수 보조 기호: φ, R, C, □ 등
숫자만으로는 지름인지 반지름인지 알 수 없습니다. 숫자 앞의 기호가 어떤 종류의 치수인지 알려 줍니다. JIS에서는 이를 치수 보조 기호(寸法補助記号, 슨포 호조 기고 sunpo hojo kigo)라고 부릅니다.
숫자 앞의 기호가 무엇을 잰 치수인지 알려 줍니다.
JIS B 0001:2019의 치수 보조 기호 중 일부입니다. 자리파기·접시 자리파기·깊이 기호는 2010년판에서 추가되었으므로, 오래된 도면에는 일본어 글자로 적혀 있을 수 있습니다.
가장 자주 보는 것은 φ, R, C입니다. 일본 도면은 지름 기호를 그리스 문자 φ로 적는 경우가 많은데, Ø와 같은 뜻입니다. R은 둥근 모서리나 원호의 반지름, C는 45° 모따기의 크기로, C1은 모서리에서 1 mm 들어간 45° 모따기입니다. 한국 도면에서도 C 모따기 표기를 흔히 쓰므로 낯설지는 않겠지만, 미국 고객의 ASME 도면에서는 같은 모따기를 보통 "1 X 45°"로 적는다는 점은 알아 두면 좋습니다.
주기에는 指示なき角部はC0.5(시지 나키 가쿠부와 C0.5, shiji naki kakubu wa C0.5) 같은 일괄 지시가 자주 들어갑니다. "지시 없는 모서리는 모두 C0.5로 모따기"라는 뜻이며, 기호가 없는 모서리에도 적용되므로 투상도와 주기를 반드시 함께 읽어야 합니다.
φ는 원으로 보이는 투상도뿐 아니라, 옆에서 보면 직사각형으로 보이는 부분에도 붙습니다. 직사각형처럼 보이는 부분에 φ가 붙어 있으면 그 부분은 원통이라는 뜻이며, 덕분에 투상도 하나를 생략할 수 있습니다.
구멍·나사 지시: キリ, ザグリ, M10
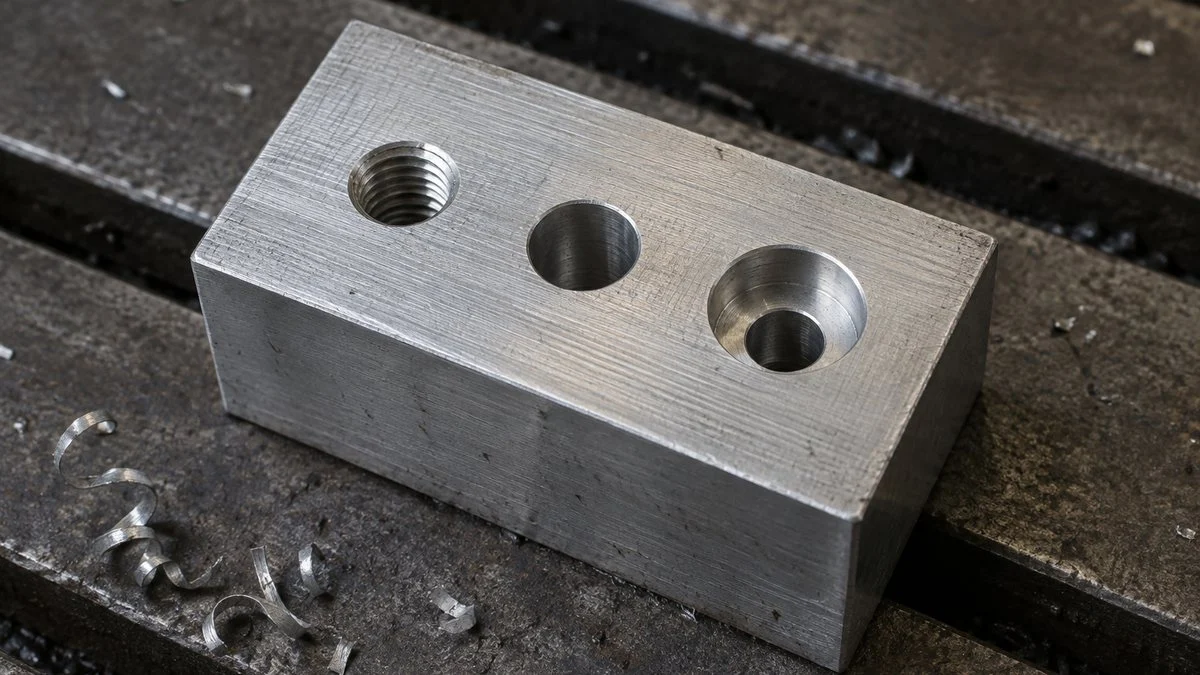
구멍 지시는 좁은 공간에 많은 정보를 담기 때문에 잘못 읽기 쉽습니다. 지시선 하나에 구멍 개수, 지름, 가공 방법, 자리파기 지름과 깊이가 모두 들어갈 수 있습니다. 지시를 조각으로 나누어 왼쪽부터 차례로 읽으세요.
한 줄을 요소별로 나누면 잘못 읽을 일이 줄어듭니다.
수치는 설명용 예시입니다. 오래된 도면에서는 같은 지시를 4-φ9キリ φ14深ザグリ深さ8.6처럼 일본어로 적기도 합니다.
가타카나 가공 지시: キリ, リーマ, 打ヌキ, イヌキ
구멍 지름 뒤에 붙는 가타카나는 가공 방법을 짧게 적은 것입니다. JIS B 0001은 다음과 같은 간략 지시를 정하고 있습니다. 한국 도면에서 "드릴", "리머"로 적는 내용과 같다고 보면 됩니다.
| 도면 표기 | 읽는 법 | 의미 |
|---|---|---|
| キリ | kiri(키리) | 드릴 가공 |
| リーマ | rima(리마) | 리머 가공 |
| 打ヌキ | uchinuki(우치누키) | 프레스 펀칭 |
| イヌキ | inuki(이누키) | 주조 구멍(주물 그대로) |
드릴 구멍(キリ)은 정밀도가 높지 않습니다. 리머 구멍은 드릴 가공 후 리머로 다듬어 치수 정밀도와 내면 상태를 높인 것으로, 설계자는 다월 핀 구멍처럼 끼워맞춤이 중요한 곳에 지정합니다.
자리파기(ザグリ, 자구리 zaguri)는 볼트 머리가 평평하게 앉도록, 또는 표면 위로 튀어나오지 않도록 만드는 단차 오목부입니다. 깊은 자리파기(深ザグリ, 후카자구리 fuka-zaguri)는 볼트 머리 전체가 묻히도록 깊게 판 것이고, 접시 자리파기(皿ザグリ, 사라자구리 sara-zaguri)는 접시머리 나사용 원뿔형 오목부입니다.
나사 지시: M10과 M10×1.25의 차이
JIS B 0123(나사의 표시 방법)에 따르면 미터 나사는 "M", 호칭 지름, "×", 피치 순서로 적습니다. 미터 보통 나사는 호칭 지름마다 표준 피치가 하나로 정해져 있어 피치를 생략하는 것이 일반적입니다.
M10 보통 나사의 피치는 1.5 mm이므로 도면에는 "M10"이라고만 적습니다. "M10×1.25"는 가는 나사(세목 나사)입니다. 두 표기는 거의 같아 보이지만 M10 볼트는 M10×1.25 탭 구멍에 들어가지 않으므로, 체결 부품을 구매하거나 조립할 때 피치를 꼭 확인하세요.
왼나사를 뜻하는 "LH"나, "6H"·"6g" 같은 공차 등급이 붙기도 합니다. 대문자는 암나사, 소문자는 수나사입니다. 등급이 생략된 경우에는 고객의 사내 표준이나 사양서가 적용되는 일이 많으니 확인이 필요합니다.
공차·끼워맞춤·표면 거칠기
형상과 크기를 파악했다면 다음은 얼마나 정밀하게 만들어야 하는지입니다. 도면은 요구 정밀도를 기호와 숫자로 적습니다. 치수가 얼마나 벗어나도 되는지, 구멍과 축이 어떻게 맞물리는지, 표면이 얼마나 매끄러워야 하는지가 그 내용입니다.
치수 공차, 끼워맞춤, 표면 성상은 각각 표기법이 다릅니다.
표면 성상 기호는 JIS B 0031에 따릅니다. Ra 등의 값은 기호의 가로선 아래나 그 근처에 적습니다.
치수 공차와 보통공차
"50±0.1"은 49.9 mm에서 50.1 mm 사이면 합격이라는 뜻입니다. 모든 치수에 공차가 붙는 것은 아니며, 개별 공차가 없는 치수에는 주기나 표제란에 지정된 보통공차(普通公差, 후쓰 코사 futsu kosa)를 적용합니다. 지정이 없으면 고객에게 확인하세요.
JIS B 0001은 보통공차의 규격 번호와 공차 등급을 표제란 안이나 그 근처에 한 번만 적도록 하고 있습니다. "JIS B 0405-m"이 실제 몇 mm인지는 등급표를 보고 확인해야 하며, 한국에서 쓰는 보통공차 기준과 수치가 같다고 가정하지 말고 일본 측에 확인하는 편이 안전합니다.
평면도·직각도·위치도 같은 기하공차는 공차 기입 틀로 지시합니다. 별도의 규칙 체계가 있어 이 글에서는 다루지 않습니다.
끼워맞춤: H7/g6
"φ10H7"처럼 치수 뒤에 붙는 영문자와 숫자는 JIS B 0401에 따른 끼워맞춤 공차 기호입니다. JIS B 0401은 ISO 286을 바탕으로 한 규격이고, 한국에서는 같은 ISO 286을 KS B ISO 286-1로 도입하고 있어 기호 체계는 한국 엔지니어에게 익숙한 것과 가깝습니다. 다만 적용 규격과 판은 도면의 지정대로 확인하세요. 대문자는 구멍, 소문자는 축이며 숫자가 클수록 공차가 넓어집니다.
예를 들어 φ10H7 구멍은 10.000~10.015 mm, φ10g6 축은 9.986~9.995 mm로 마무리해야 합니다. 둘을 조합한 "H7/g6"은 축이 미끄러지듯 들어가고 약간의 틈이 남는, 널리 쓰이는 헐거운 끼워맞춤입니다.
표면 성상: Ra
체크 표시 모양의 기호는 표면 성상(거칠기와 줄무늬 방향)을 지시합니다. JIS B 0031에서는 기본 기호, 가로선이 있는 기호(제거 가공 필요), 원이 있는 기호(제거 가공 없음)의 세 가지를 씁니다. 기호 옆의 "Ra 1.6"은 산술 평균 거칠기 1.6 µm라는 뜻입니다.
기호에는 연삭 같은 가공 방법이나 줄무늬 방향을 함께 적기도 합니다. 설계자는 미끄럼면이나 실링면처럼 기능에 영향을 주는 면에 작은 값을 지정하는 경향이 있습니다. 오래된 도면에는 삼각 기호(▽▽▽)가 남아 있을 수 있고, 도금·도장·열처리는 대개 주기에 적습니다.
큰 실수를 막는 읽는 순서
정리하면 전체에서 세부로, 형상에서 정밀도로 읽어 나가면 됩니다. 치수부터 하나씩 읽기 시작하면 투상법 착오나 옛 개정판 같은 큰 실수를 놓칠 수 있습니다.
전체에서 세부로, 형상에서 정밀도로 읽습니다.
가공·검사·구매에 따라 중점은 다르지만, 01~03단계는 누구에게나 같습니다.
맡은 일에 따라 중점적으로 보는 곳이 다릅니다.
- 가공: 가공 방법과 요구 정밀도
- 검사: 공차, 표면 성상, 어디를 무엇으로 잴지
- 구매: 재질, 표면처리, 나사 종류 등 자재 조달과 외주 발주에 필요한 사양
검사에서는 도면의 공차가 그대로 수입 검사·출하 검사의 판정 기준이 됩니다.
마지막 단계도 첫 단계만큼 중요합니다. 두 가지로 해석되는 부분이나 뜻을 모르는 기호를 추측으로 처리하면 불량품으로 이어질 수 있습니다. 가공 전에 설계자에게 묻는 것이 대개 가장 빠르고 안전합니다.
체크리스트: 견적·가공·검사 전에
일본 도면을 받았을 때 아래 항목을 차례로 확인하면 큰 실수를 대부분 막을 수 있습니다.
- 도번과 개정 기호가 발주서·견적 요청서와 일치하는지
- 투상법 기호 확인(JIS 기본은 제3각법)
- 단위가 mm인지
- 재질(材質)과 재료 규격을 확인했는지. KS·ASTM 등 대체 재료가 필요하면 고객의 서면 승인을 받았는지
- 표면처리(表面処理)·열처리(熱処理)의 종류와 두께·경도
- 보통공차의 규격과 등급(예: JIS B 0405-m)
- 일본어 일괄 주기를 번역했는지, 특히 C0.5 같은 모따기·모서리 지시
- 구멍 지시를 개수·지름·가공 방법·자리파기·깊이로 나눠 읽었는지
- 나사 피치(M10 보통 나사인지 M10×1.25 가는 나사인지)와 공차 등급
- 끼워맞춤 기호(H7, g6)를 JIS B 0401 / ISO 286 표로 한계 치수로 바꿨는지
- 표면 성상 기호와 값, 오래된 삼각 기호가 있는지
- 3D 모델이 참고용인지, 도면에 없는 부분은 모델을 따르는지
일본 측에 보낼 질문 목록
일본 도면은 받는 쪽이 갖고 있지 않은 사내 표준을 참조하는 경우가 있습니다. 불명확한 점은 작업 전에 서면으로 묻는 것이 좋습니다. 자주 쓰는 질문은 다음과 같습니다.
- 이 도면이 최신 개정판인지, 이전 개정판에서 무엇이 바뀌었는지
- 표제란에 보통공차가 없을 때 어떤 규격과 등급을 적용하는지
- 도면의 JIS 재료 대신 KS·ASTM 등 대응 재료를 써도 되는지, 어떤 성적서(밀시트)가 필요한지
- 지시 없는 모따기·모서리는 어느 정도까지 허용되는지
- 도면이 참조하는 사내 표준(나사, 표면처리, 각인 등)은 무엇이며 영문판을 받을 수 있는지
- 3D 모델과 도면이 다를 때 어느 쪽이 우선인지
일본 기업과는 영어로 메일을 주고받는 경우가 많으므로, 그대로 고쳐 쓸 수 있는 영문 예시를 붙입니다(도면 번호와 내용은 가상의 예입니다).
Subject: Questions on drawing ABC-1234 Rev. B

Dear [Name],

Thank you for sending drawing ABC-1234 Rev. B. Before we quote, could you confirm the following?

1. Is Rev. B the latest revision?
2. The title block does not show a general tolerance. Should we apply JIS B 0405-m?
3. Material is SUS304. May we use an equivalent KS or ASTM 304 plate with a mill test certificate?
4. Note 2 says "C0.5 for unspecified edges." Does this also apply to the internal edges of the φ9 holes?
5. Hole callout 4×φ9 キリ ⌴φ14 ↧8.6: please confirm the counterbore depth of 8.6 mm.

Best regards,
[Your name]
이 글이 다루지 않는 범위
- 이 글은 JIS B 0001:2019를 기준으로 합니다. 오래된 도면에는 구멍 지시를 일본어로 풀어 쓰는 등 이전 표기가 남아 있을 수 있습니다.
- 표제란의 배치와 항목 이름은 회사마다 다릅니다. 용어 대조표는 자주 보는 예이며 표준 목록이 아닙니다.
- KS B 0001 등 한국 규격과의 세부 차이는 조항별로 비교하지 않았습니다. 기본 체계는 가깝지만, 판정에 쓰는 기준은 도면에 적힌 규격으로 확인하세요.
- 사내 표준이나 고객 사양이 이 글의 일반 규칙과 다를 수 있습니다. 서로 어긋나 보이면 어느 쪽이 우선인지 고객에게 확인하세요.
- 기하공차와 용접 기호는 다루지 않습니다.
- 대응 재료, 공차 수치, 끼워맞춤은 현행 규격으로 확인하고, 부품을 만들기 전에 일본 측과 합의하세요.
자주 묻는 질문
일본 도면은 제1각법과 제3각법 중 어느 쪽인가요?
원칙은 제3각법입니다. JIS B 0001은 제3각법을 기본으로 정하고 있습니다. 제1각법은 지면이나 이해 사정으로 필요할 때만 허용되며, 이때는 표제란이나 그 근처에 제1각법 기호를 표시해야 합니다.
일본 도면의 단위는 무엇인가요?
보통 밀리미터입니다. JIS B 0001에서는 길이를 보통 mm로 적고 단위 기호는 생략하므로 "50"은 50 mm입니다. 각도는 일반적으로 도(°)로 적습니다.
일본 도면의 C1은 무슨 뜻인가요?
모서리에서 1 mm 들어간 45° 모따기입니다. 한국 도면에서 쓰는 C 모따기와 같은 의미이며, 미국 ASME 도면에서는 보통 "1 X 45°"로 적습니다.
キリ(키리)는 무슨 뜻인가요?
드릴로 뚫은 구멍이라는 뜻입니다. 그 밖의 가타카나 가공 지시로는 リーマ(리머 가공), 打ヌキ(프레스 펀칭), イヌキ(주조 구멍)가 있습니다.
M10과 M10×1.25는 어떻게 다른가요?
M10은 피치 1.5 mm의 미터 보통 나사로, 보통 나사는 지름마다 표준 피치가 하나라서 피치를 생략합니다. M10×1.25는 피치 1.25 mm의 가는 나사입니다. 둘은 서로 호환되지 않습니다.
참고 자료
- 투상법, 표제란, 단위, 선의 종류, 단면도, 치수 보조 기호, 가공 지시, 보통공차 표시: JIS B 0001:2019 기계제도(kikakurui.com, 일본어)
- 나사 표시 방법: JIS B 0123:1999 나사의 표시 방법(kikakurui.com, 일본어)
- 미터 보통 나사·가는 나사 피치: 네지No1.com 미터 나사 표(일본어)
- 표면 성상 기호: JIS B 0031:2003 제품의 기하 특성 사양—표면 성상의 도시 방법(kikakurui.com, 일본어)
- 끼워맞춤 기호(대문자 구멍, 소문자 축): MONO 주쿠, H7 끼워맞춤 공차 해설(일본어)
- H7·g6 치수 허용차(JIS B 0401): 쓰바키모토체인, 끼워맞춤 공차·치수 허용차 표(일본어)
- 자리파기·접시 자리파기·깊이 기호의 2010년 추가: 오쓰카상회, 2010년 JIS 제도 규격 주요 개정점(일본어)
- JIS B 0401-1:2016과 ISO 286-1:2010의 대응: AFNOR 카탈로그, JIS B 0401-1
- 지역별 제1각법·제3각법 사용: Xometry Pro, first angle vs. third angle projection(영어)
- 한국 규격 검색(KS B 0001, KS B ISO 286-1 등): e-나라표준인증
일본어 원문 기사이 가이드는 일본 독자를 위해 쓴 MONOSCOPE 기사를 바탕으로 했습니다: 機械図面の読み方でつまずく疑問8選|三面図・線・記号を初心者向けに
편집자 소개
 MONOSCOPE 편집자FOUNDER & EDITOR
플랜트 설비 제조사와 플랜트 엔지니어링 회사에서 약 10년간 설비 제안, 설계, 시운전을 맡은 뒤 디지털 마케팅으로 옮겼습니다. 현재는 B2B 제조기업의 웹 컨설턴트로서 기업이 제품과 기술을 알기 쉽게 설명하도록 돕고 있습니다. 일본 국가자격인 에너지관리사(Energy Manager)와 제3종 전기주임기술자를 보유하고 있습니다.
2017년부터 엔지니어링 블로그를 운영해 500편 이상의 글을 썼고, 구독자 약 2만 명의 일본어 YouTube 채널을 운영합니다. 모든 가이드는 일본 생산 현장의 시각으로 쓰고, 인용한 규격과 대조해 검증합니다.