Japanische technische Zeichnungen lesen: JIS B 0001 kompakt
Ein japanischer Kunde oder Lieferant schickt Ihnen eine Zeichnung. Die Ansichten wirken vertraut, doch das Schriftfeld ist japanisch beschriftet, an den Bohrungen stehen Katakana wie キリ, und die Draufsicht liegt über statt unter der Vorderansicht. Wo fangen Sie an?
Japanische Maschinenbauzeichnungen folgen den Japanese Industrial Standards (JIS), vor allem JIS B 0001 (Technische Zeichnungen für den Maschinenbau). Viele Symbole wie φ, R oder Senkung und Tiefe kennen Sie aus ISO- und ASME-Zeichnungen. Der wichtigste Unterschied für Leser in Deutschland, Österreich und der Schweiz: JIS zeichnet standardmäßig in Projektionsmethode 3, nicht in der hier üblichen Projektionsmethode 1. Dazu kommen die japanischen Begriffe im Schriftfeld, die Fasenangabe „C“, Katakana-Bearbeitungshinweise und allgemeine Hinweise in japanischer Sprache.
Dieser Leitfaden geht eine japanische Zeichnung in einer bewährten Reihenfolge für Fertigung, Qualitätsprüfung und Einkauf durch: Schriftfeld, Ansichten, Linienarten, Schnitte, Maßzeichen, Bohrungs- und Gewindeangaben, Toleranzen. Am Ende finden Sie eine Prüfliste und Fragen, die Sie an die japanische Seite zurückgeben können.
Inhalt
- Zuerst das Schriftfeld lesen
- Projektionsmethode 3 statt Methode 1
- Linienarten und ihre Bedeutung
- Schnittdarstellungen und Schraffur
- Maßzeichen: φ, R, C, □ und weitere
- Bohrungs- und Gewindeangaben: Kiri, Zaguri, M10
- Toleranzen, Passungen und Oberflächen
- Eine Lesereihenfolge, die die großen Fehler abfängt
- Prüfliste vor Angebot, Fertigung oder Prüfung
- Fragen an die japanische Seite
- Grenzen dieses Leitfadens
- FAQ
- Quellen
Zuerst das Schriftfeld lesen
Bevor Sie sich eine einzige Ansicht anschauen, lesen Sie das Schriftfeld (表題欄, hyodairan) unten rechts. Dort steht, um welches Teil es sich handelt, welcher Maßstab und welche Projektionsmethode gelten und welchen Änderungsstand Sie vor sich haben. Diese Angaben brauchen Sie, um die Maße richtig einzuordnen.
Innerhalb des Zeichnungsrahmens finden Sie meist die Ansichten, einen Bereich für Hinweise, einen Änderungsblock und das Schriftfeld. Die Aufteilung unterscheidet sich von Firma zu Firma, das Schriftfeld unten rechts haben aber die meisten gemeinsam.
Prüfen Sie das Schriftfeld unten rechts, bevor Sie die Ansichten lesen.
Aufteilung und Feldbezeichnungen sind firmenspezifisch. JIS B 0001 nennt die Angaben, die ein Schriftfeld enthalten soll.
JIS B 0001 nennt für das Schriftfeld unter anderem Zeichnungsnummer, Benennung, Firmenname, die Unterschrift des Verantwortlichen, das Erstellungsdatum, den Maßstab und die Projektionsmethode. In der Praxis ergänzen die meisten Firmen Werkstoff, Oberflächenbehandlung und Wärmebehandlung. Wer mit Schriftfeldern nach DIN EN ISO 7200 arbeitet, findet vieles wieder, eine feste Feld-für-Feld-Entsprechung gibt es aber nicht.
Japanische Begriffe im Schriftfeld
Die folgende Tabelle zeigt die Bezeichnungen, denen Sie am häufigsten begegnen. Die genaue Schreibweise variiert je nach Firma, nehmen Sie die Tabelle daher als Ausgangspunkt.
| Japanisch | Umschrift | Deutsch | Worauf achten |
|---|---|---|---|
| 図番 / 図面番号 | zuban / zumen bango | Zeichnungsnummer | Stimmt mit Bestellung und Angebot überein |
| 品名 / 図名 | hinmei / zumei | Benennung / Teilename | Entspricht dem Teil, das Sie fertigen oder prüfen sollen |
| 材質 | zaishitsu | Werkstoff | JIS-Bezeichnung (z. B. SUS304, A5052); soll eine EN-Sorte eingesetzt werden, vorher klären |
| 数量 | suryo | Menge | Ob Stück pro Baugruppe oder Bestellmenge gemeint ist |
| 表面処理 | hyomen shori | Oberflächenbehandlung (Galvanik, Eloxal, Beschichtung) | Art und, falls angegeben, Schichtdicke |
| 熱処理 | netsu shori | Wärmebehandlung | Verfahren und Zielhärte |
| 尺度 | shakudo | Maßstab | Nur zur Orientierung; nie aus der Zeichnung abmessen |
| 投影法 | toeiho | Projektionsmethode | Methode 3 (第三角法, dai-san-kakuho) oder Methode 1 (第一角法, dai-ikkaku-ho) |
| 単位 | tan'i | Einheit | In der Regel mm |
| 普通公差 | futsu kosa | Allgemeintoleranzen | Norm und Toleranzklasse, z. B. JIS B 0405-m |
| 改訂 / 改訂記号 | kaitei / kaitei kigo | Änderung / Änderungszeichen | Neuester Stand; was sich geändert hat |
| 設計 / 製図 / 検図 / 承認 | sekkei / seizu / kenzu / shonin | Konstruiert / gezeichnet / geprüft / freigegeben | Erforderliche Unterschriften oder Stempel nach vereinbartem Verfahren vorhanden |
| 日付 | hizuke | Datum | Meist Jahr/Monat/Tag, z. B. 2026/03/05 = 05.03.2026 |
| 注記 | chuki | Hinweise | Allgemeine Angaben, die für das ganze Teil gelten |
Im Werkstofffeld stehen JIS-Bezeichnungen. SUS304 liegt zum Beispiel nahe an 1.4301 (X5CrNi18-10, EN 10088), A5052 nahe an EN AW-5052. Ob die Sorte für Ihr Teil gleichwertig ist, klären Sie mit dem Lieferanten und lassen die Ersatzsorte schriftlich freigeben.
Zuerst den Änderungsstand prüfen
Das Änderungszeichen wird leicht übersehen. Eine Zeichnung kann dieselbe Nummer behalten, während sich ihre Maße von Stand zu Stand ändern. Prüfen Sie vor Angebot, Fertigung oder Prüfung, ob Sie den neuesten Änderungsstand haben; so vermeiden Sie am einfachsten Teile nach einer veralteten Zeichnung.
Eine Zeichnung transportiert die Absicht des Konstrukteurs. Maße und Symbole sind mit Blick auf Funktion und Montage gewählt. Wirkt etwas ungewöhnlich, fragen Sie nach, statt einen Fehler zu unterstellen.
Maßstab, Einheiten und Dezimalpunkt
Der Maßstab „1:2“ bedeutet, dass das Teil in halber Größe gezeichnet ist. Die Maßzahlen geben immer die wirklichen Maße an, unabhängig vom Maßstab, deshalb nie aus dem Ausdruck abmessen.
Nach JIS B 0001 werden Längen in Millimetern ohne Einheitenzeichen angegeben, „50“ heißt also 50 mm, Winkel in Grad. Anders als in Deutschland üblich steht auf japanischen Zeichnungen in der Regel ein Dezimalpunkt: „8.6“ bedeutet 8,6 mm. In diesem Artikel zitieren wir Angaben von der Zeichnung mit Punkt und schreiben sonst mit Komma.
Projektionsmethode 3 statt Methode 1
Nach JIS erstellte Zeichnungen verwenden grundsätzlich Projektionsmethode 3. JIS B 0001 legt fest, dass Ansichten nach dieser Methode angeordnet werden, wie in den USA nach ASME. In Deutschland und im übrigen Europa ist dagegen Projektionsmethode 1 verbreitet, beschrieben in DIN ISO 5456-2. Wer täglich in Methode 1 liest, interpretiert eine japanische Zeichnung schnell spiegelverkehrt.
Bei Methode 3 ist die Vorderansicht die Bezugsansicht. Die Draufsicht liegt darüber, die Ansicht von rechts liegt rechts daneben. Kurz gesagt: Jede Ansicht steht auf der Seite, von der aus Sie auf das Teil blicken.
Ein abgesetzter Block mit einer senkrechten Durchgangsbohrung, aus drei Richtungen gesehen.
Die hellen punktierten Linien zeigen nur, wie die Ansichten zueinander ausgerichtet sind (gleiche Breite und Höhe). Auf einer echten Zeichnung erscheinen sie nicht.
Die Vorderansicht zeigt am meisten
Die Vorderansicht ist nicht zwingend die Seite, die man umgangssprachlich „vorne“ nennen würde. Nach JIS B 0001 wird die Ansicht, die das Teil am deutlichsten zeigt, zur Vorderansicht (Hauptansicht).
Auf Fertigungszeichnungen wird das Teil meist in der Lage gezeichnet, die es bei den meisten Bearbeitungsschritten einnimmt, und ohne besonderen Grund liegend. Eine Drehwelle ist deshalb in der Regel waagerecht dargestellt.
Ansichten immer zusammen lesen
Aus einer einzelnen Ansicht lässt sich die Form nicht erkennen. Vorderansicht und Draufsicht haben dieselbe Breite, Vorderansicht und Seitenansicht dieselbe Höhe. Verfolgen Sie jede Linie bis zur entsprechenden Stelle in der nächsten Ansicht.
In Abbildung 2 fluchtet der Kreis der Draufsicht mit den Strichlinien in Vorder- und Seitenansicht, es handelt sich also um eine Durchgangsbohrung. Ist die Form nicht sofort klar, hilft eine schnelle räumliche Skizze auf Papier.
Heute leiten auch japanische Firmen 2D-Zeichnungen üblicherweise aus 3D-CAD-Modellen ab, und das Modell kommt manchmal mit. Fragen Sie nach, was gilt, wenn Modell und Zeichnung voneinander abweichen.
Methode 1 und Methode 3 unterscheiden
In Methode 1 sind die Ansichten vertauscht: Die Draufsicht liegt unter der Vorderansicht, die Ansicht von rechts liegt links. JIS lässt Methode 1 nur zu, wenn die Anordnung nach Methode 3 nicht auf das Blatt passt oder die Zeichnung schwerer verständlich machen würde. Dann muss das Symbol für Methode 1 im Schriftfeld oder in seiner Nähe stehen.
Gleiches Teil, umgekehrte Anordnung.
Prüfen Sie das Projektionssymbol (ein Kegelstumpf in zwei Ansichten) im Schriftfeld oder in seiner Nähe.
Eine verwechselte Projektionsmethode ergibt ein spiegelbildliches Teil, Bohrungen und Absätze sitzen auf der falschen Seite. Prüfen Sie das Projektionssymbol auf jeder Zeichnung, besonders wenn Sie im selben Projekt Zeichnungen aus Japan und aus Europa nebeneinander bearbeiten oder alte Zeichnungen vorliegen.
Linienarten und ihre Bedeutung
Jede Linie auf einer japanischen Zeichnung hat eine festgelegte Bedeutung. JIS B 0001 ordnet jeder Kombination aus Linienart (Volllinie, Strichlinie, Strichpunktlinie) und Linienbreite eine Verwendung zu. Die Linie selbst zeigt also, ob es sich um eine Kante, ein verdecktes Formelement oder eine Maßlinie handelt.
JIS kennt drei Linienbreiten (schmal, breit, sehr breit), in der Regel im Verhältnis 1:2:4. Das System ähnelt DIN EN ISO 128-2, das Sie aus der eigenen Zeichnungspraxis kennen. Für den ersten Überblick genügt: Breite Volllinien sind sichtbare Kanten, schmale Linien tragen Zusatzinformationen.
Linienart und Linienbreite zeigen, was eine Linie darstellt.
Auswahl häufiger Verwendungen nach JIS B 0001:2019. Verdeckte Kanten dürfen als schmale oder breite Strichlinie gezeichnet werden.
Einsteiger verwechseln oft Strichlinie und Strichpunktlinie. Die Strichlinie besteht aus gleich langen kurzen Strichen, die Strichpunktlinie wechselt lange Striche und Punkte ab. Die Strichlinie zeigt eine verdeckte Form, die Strichpunktlinie eine Mittellage, keine Form.
Auch die Strich-Zweipunktlinie wird leicht missverstanden. Sie zeigt ergänzende Informationen wie ein Anschlussteil oder eine andere Stellung eines beweglichen Teils. Lesen Sie sie nicht als zusätzliche Kontur, die bearbeitet werden soll.
Schnittdarstellungen und Schraffur
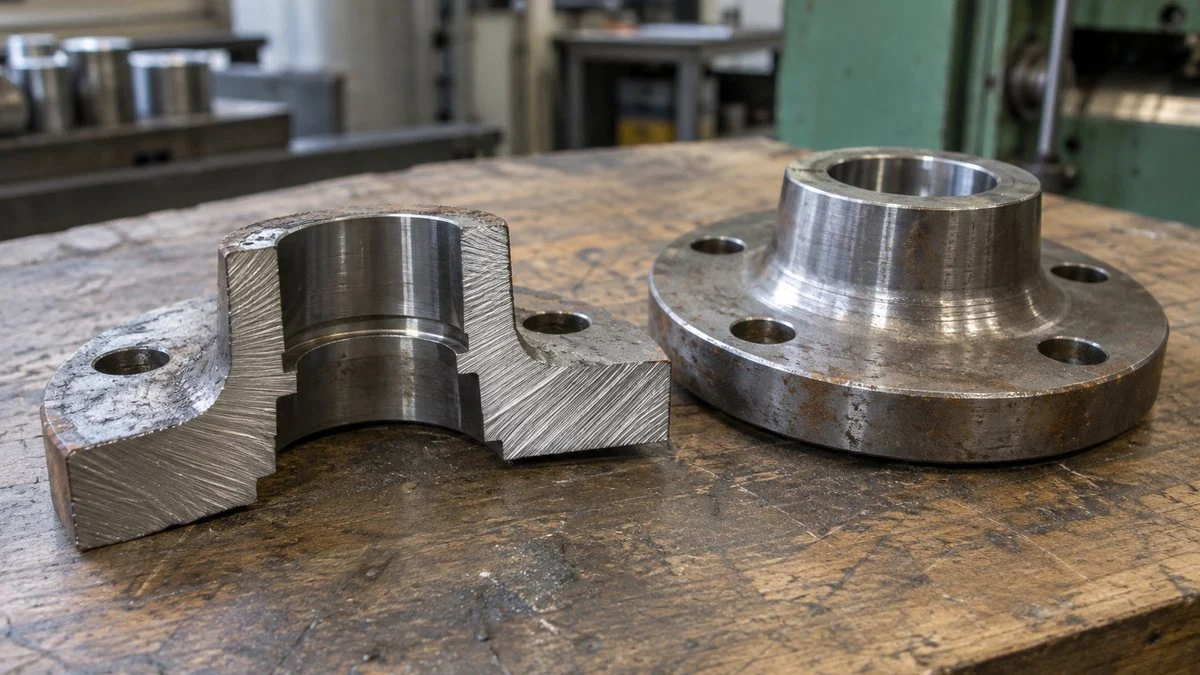
Hat ein Teil innen Bohrungen und Nuten, füllt sich die Außenansicht mit sich überlagernden Strichlinien. Ein Schnitt löst das: Das Teil wird an einer gedachten Ebene geschnitten, und die Innenform wird so gezeigt, wie sie an der Schnittstelle aussieht.
Die Schnittfläche kann mit gleichmäßigen, schmalen schrägen Linien schraffiert sein. Schraffierte Bereiche sind geschnittenes Material, nicht schraffierte Bereiche meist Hohlräume. Ausnahmen wie ungeschnitten gezeichnete Wellen und Schrauben folgen weiter unten. Ein Schnittverlauf in einer anderen Ansicht, gekennzeichnet mit Buchstaben wie „A-A“, zeigt, wo geschnitten wurde.
Schnittarten
JIS B 0001 beschreibt mehrere Schnittarten. Der Zeichner wählt die, die das benötigte Innendetail am einfachsten zeigt:
- Vollschnitt: Das ganze Teil wird in der Ebene geschnitten, die seine Grundform am besten zeigt
- Halbschnitt: Bei symmetrischen Teilen wird eine Hälfte als Ansicht, die andere als Schnitt gezeichnet
- Teilschnitt (Ausbruch): Nur der interessierende Bereich wird geschnitten, begrenzt durch eine Bruchlinie
- In die Ansicht gedrehter Querschnitt (Profilschnitt): Der Querschnitt eines Arms oder einer Rippe wird um 90° gedreht in die Ansicht gezeichnet
- Zusammengesetzter Schnitt: Mehrere Schnittebenen werden zu einer Schnittdarstellung verbunden
Halbschnitte sind bei rotationssymmetrischen Flanschen und Deckeln üblich. Mit der Mittellinie als Trennung zeigt eine Ansicht sowohl die Außenform als auch die inneren Absätze.
Teile, die nicht längs geschnitten werden
Auf Zusammenbauzeichnungen erscheinen Wellen und Schrauben in einer Schnittdarstellung oft ungeschnitten. Das ist kein Versehen. JIS B 0001 legt fest, dass Wellen, Stifte, Schrauben, Muttern, Scheiben, Passfedern, Stahlkugeln und ähnliche Teile nicht in Längsrichtung geschnitten werden.
Ein massives Teil wie eine Welle oder Schraube zu schneiden, bringt keine neue Information. Auch Rippen, Arme und Zahnradzähne werden nicht längs geschnitten, weil die Form dadurch schwerer erkennbar würde. Fehlt einem Teil im Schnitt die Schraffur, ist das wahrscheinlich der Grund.
Maßzeichen: φ, R, C, □ und weitere
Eine Zahl allein sagt nicht, ob sie einen Durchmesser oder einen Radius bezeichnet. Das Zeichen vor der Zahl tut es: Es zeigt, welche Art von Maß Sie vor sich haben. JIS nennt diese Zeichen 寸法補助記号 (sunpo hojo kigo), wörtlich „Hilfszeichen für Maße“.
Das Zeichen vor der Zahl zeigt, was das Maß beschreibt.
Auswahl aus den Maßzeichen nach JIS B 0001:2019. Die Zeichen für Flachsenkung, Kegelsenkung und Tiefe kamen mit der Ausgabe 2010 hinzu; ältere Zeichnungen schreiben sie oft auf Japanisch aus.
Am häufigsten sehen Sie φ, R und C. Japanische Zeichnungen schreiben das Durchmesserzeichen oft als φ (griechisches Phi); es bedeutet dasselbe wie Ø. R ist der Radius einer Rundung. C gibt die Größe einer 45°-Fase an: C1 bedeutet eine Fase 45° mit 1 mm Schenkellänge. Auf deutschen Zeichnungen steht dieselbe Fase meist als 1 × 45°, deshalb sorgt das „C“ in europäischen Werkstätten gelegentlich für Rückfragen.
In den Hinweisen steht oft eine allgemeine Angabe wie 指示なき角部はC0.5 (shiji naki kakubu wa C0.5), also „alle Kanten ohne gesonderte Angabe mit C0.5 fasen“. Sie gilt auch dort, wo an der Kante kein Zeichen steht. Lesen Sie die Hinweise deshalb immer zusammen mit den Ansichten.
φ steht nicht nur in Kreisansichten, sondern auch an Formelementen, die von der Seite rechteckig aussehen. Ein φ an einem rechteckig wirkenden Element bedeutet, dass es zylindrisch ist, so spart der Zeichner eine Ansicht.
Bohrungs- und Gewindeangaben: Kiri, Zaguri, M10
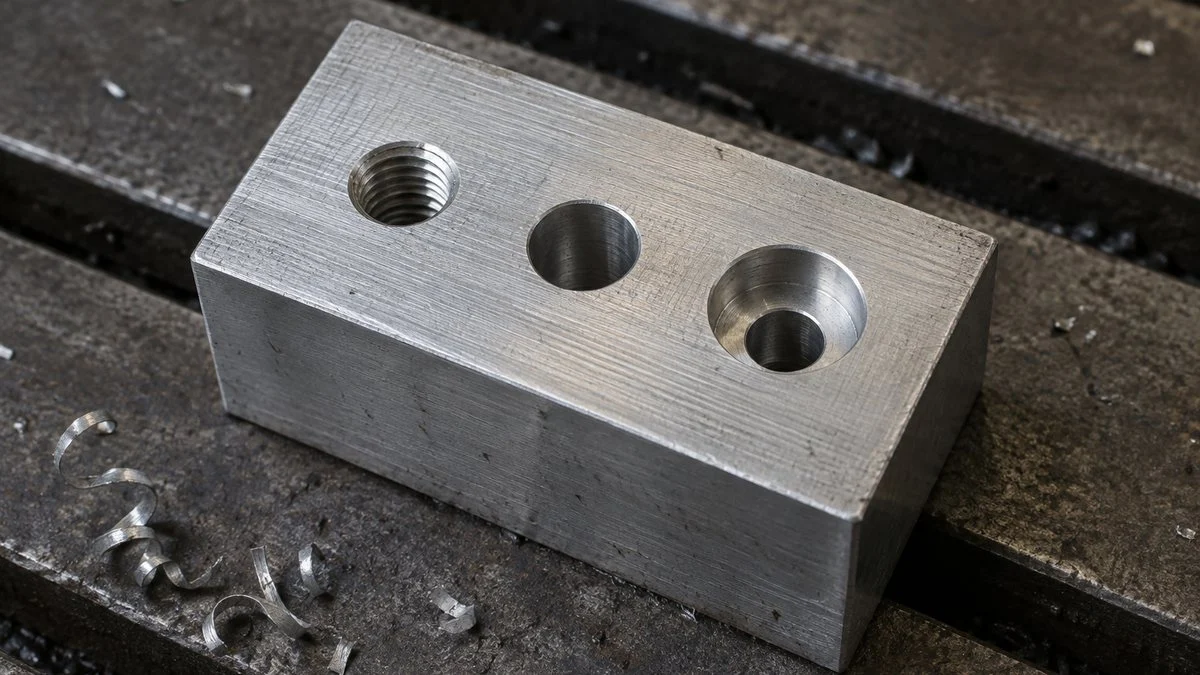
Bohrungsangaben packen viele Informationen auf wenig Raum und werden darum leicht falsch gelesen. Eine Hinweislinie kann Anzahl, Durchmesser, Verfahren sowie Durchmesser und Tiefe der Senkung tragen. Zerlegen Sie die Angabe in ihre Teile und lesen Sie von links nach rechts.
In ihre Bestandteile zerlegt, wird die Zeile kaum noch falsch gelesen.
Werte sind Beispiele. Ältere Zeichnungen schreiben dieselbe Angabe auf Japanisch aus, z. B. 4-φ9キリ φ14深ザグリ深さ8.6.
Katakana-Hinweise: Kiri, Rima, Zaguri
Die Katakana hinter einem Bohrungsdurchmesser sind ein kurzer Verfahrenshinweis. JIS B 0001 legt diese vereinfachten Angaben fest:
| Auf der Zeichnung | Umschrift | Bedeutung |
|---|---|---|
| キリ | kiri | Gebohrt |
| リーマ | rima | Gerieben |
| 打ヌキ | uchinuki | Gestanzt (gelocht) |
| イヌキ | inuki | Gegossen (vorgegossene Bohrung) |
Eine gebohrte Bohrung (kiri) ist nicht sehr genau. Eine geriebene Bohrung wird gebohrt und dann mit der Reibahle auf Maß und glattere Oberfläche gebracht. Konstrukteure schreiben sie dort vor, wo es auf die Passung ankommt, etwa bei Bohrungen für Passstifte.
Eine ザグリ (zaguri) ist eine Flachsenkung, die dem Schraubenkopf eine ebene Auflage gibt oder ihn unter die Oberfläche bringt. Eine 深ザグリ (fuka-zaguri, tiefe Senkung) nimmt den ganzen Schraubenkopf auf, eine 皿ザグリ (sara-zaguri) ist eine Kegelsenkung für Senkschrauben.
Gewindeangaben: M10 oder M10×1.25
Nach JIS B 0123 (Bezeichnung von Gewinden) wird ein metrisches Gewinde als „M“, Nenndurchmesser, „ד und Steigung geschrieben, wie Sie es von DIN 13 kennen. Beim Regelgewinde gehört zu jedem Durchmesser nur eine Steigung, deshalb entfällt sie meist.
M10 als Regelgewinde hat 1,5 mm Steigung, auf der Zeichnung steht also nur „M10“. „M10×1.25“ bezeichnet ein Feingewinde. Beide sehen fast gleich aus, eine M10-Schraube passt aber nicht in eine Gewindebohrung M10×1,25. Prüfen Sie die Steigung beim Einkauf der Verbindungselemente und bei der Montage.
Sie sehen eventuell auch „LH“ für Linksgewinde und Toleranzklassen wie „6H“ oder „6g“: Großbuchstaben für Innengewinde, Kleinbuchstaben für Außengewinde. Fehlt die Klasse, gilt die Werksnorm oder die Kundenspezifikation.
Toleranzen, Passungen und Oberflächen
Sind Form und Größe klar, folgt die Frage, wie genau das Teil sein muss. Die Zeichnung gibt die Genauigkeitsanforderungen als Zeichen und Zahlen an: wie weit ein Maß abweichen darf, wie Bohrung und Welle zusammenpassen und wie glatt eine Oberfläche sein muss.
Maßtoleranz, Passung und Oberflächenbeschaffenheit haben jeweils eine eigene Schreibweise.
Oberflächensymbole nach JIS B 0031. Kennwerte wie Ra stehen unter dem Querstrich des Symbols oder in seiner Nähe.
Maßtoleranzen und Allgemeintoleranzen
„50±0.1“ heißt, dass jedes Istmaß von 49,9 mm bis 50,1 mm in Ordnung ist. Nicht jedes Maß trägt eine Toleranz. Maße ohne eigene Toleranz fallen unter die Allgemeintoleranzen (普通公差, futsu kosa).
Nach JIS B 0001 werden Normnummer und Toleranzklasse einmal im Schriftfeld oder in seiner Nähe angegeben. JIS B 0405 wurde aus ISO 2768-1 übernommen, „JIS B 0405-m“ liegt daher inhaltlich nahe an der Ihnen bekannten Angabe „ISO 2768-m“. Maßgebend bleiben aber Norm, Ausgabe und Klasse auf der Zeichnung; eine andere Norm legen Sie nur nach Rücksprache zugrunde.
Form- und Lagetoleranzen (Ebenheit, Rechtwinkligkeit, Position usw.) stehen in Toleranzrahmen. Sie folgen eigenen Regeln und sind nicht Thema dieses Leitfadens.
Passungen: H7/g6
Buchstabe und Zahl hinter einem Maß, etwa „φ10H7“, sind ein Toleranzkurzzeichen nach JIS B 0401, das ISO 286 entspricht und damit dem System, das Sie aus DIN EN ISO 286 kennen. Großbuchstaben gelten für Bohrungen, Kleinbuchstaben für Wellen; die Zahl ist der Grundtoleranzgrad, je größer, desto breiter die Toleranz.
Eine Bohrung φ10H7 muss zwischen 10,000 mm und 10,015 mm liegen, eine Welle φ10g6 zwischen 9,986 mm und 9,995 mm. Kombiniert als „H7/g6“ ergibt das eine verbreitete Spielpassung: Die Welle lässt sich einschieben, es bleibt ein kleines Spiel.
Oberflächenbeschaffenheit: Ra
Das Hakensymbol gibt die Oberflächenbeschaffenheit an (Rauheit und Rillenrichtung). JIS B 0031 nutzt drei Varianten: Grundsymbol, Symbol mit Querstrich (Materialabtrag gefordert) und Symbol mit Kreis (Materialabtrag unzulässig). „Ra 1.6“ am Symbol bedeutet einen arithmetischen Mittenrauwert von 1,6 µm.
Das Symbol kann auch das Verfahren (etwa Schleifen) und die Rillenrichtung tragen. Konstrukteure schreiben an Funktionsflächen kleinere Werte vor, etwa an Gleit- und Dichtflächen. In Deutschland hat DIN EN ISO 21920-1 die DIN EN ISO 1302 ersetzt, Ihre eigenen Zeichnungen folgen daher womöglich einer neueren Ausgabe. Fragen Sie im Zweifel, nach welcher Normausgabe der Partner die Oberflächen angibt. Sehen Sie stattdessen alte Dreieckszeichen (▽▽▽), brauchen Sie die Zuordnung des japanischen Partners. Galvanik, Lackierung und Wärmebehandlung stehen meist in den Hinweisen.
Eine Lesereihenfolge, die die großen Fehler abfängt
Lesen Sie vom Ganzen zum Detail und von der Form zur Genauigkeit. Wer mit einzelnen Maßen anfängt, übersieht leicht die großen Fehler, etwa eine verwechselte Projektionsmethode oder einen veralteten Änderungsstand.
Vom Ganzen zum Detail, von der Form zur Genauigkeit.
Fertigung, Prüfung und Einkauf setzen unterschiedliche Schwerpunkte, die Schritte 01–03 sind aber für alle gleich.
Jede Rolle achtet auf andere Teile der Zeichnung:
- Fertigung: Verfahren und Genauigkeitsanforderungen
- Qualitätsprüfung: Toleranzen, Oberflächen und was wo zu messen ist
- Einkauf: Werkstoff, Oberflächenbehandlung, Gewindeart und andere Angaben, die bestimmen, was Sie bestellen
In der Prüfung werden die Toleranzen der Zeichnung zu den Annahmekriterien für Wareneingangs- und Warenausgangsprüfung.
Der letzte Schritt ist so wichtig wie der erste. Lässt sich ein Formelement auf zwei Arten lesen oder ist ein Zeichen unbekannt, führt Raten schnell zu Ausschuss. Vor der Bearbeitung beim Konstrukteur nachzufragen, ist meist der schnellste und sicherste Weg.
Prüfliste vor Angebot, Fertigung oder Prüfung
Gehen Sie diese Punkte durch, bevor Sie ein Angebot abgeben oder die Fertigung starten:
- Zeichnungsnummer und Änderungsstand stimmen mit Bestellung oder Anfrage überein
- Projektionssymbol geprüft (Methode 3 ist der JIS-Standard, nicht Methode 1)
- Einheit Millimeter bestätigt, Dezimalpunkt richtig gelesen
- Werkstoff (材質) und Lieferzustand geprüft; falls eine EN-Ersatzsorte vorgesehen ist, vor der Beschaffung schriftlich freigeben lassen
- Oberflächenbehandlung (表面処理) und Wärmebehandlung (熱処理) einschließlich Schichtdicke oder Härte
- Norm und Klasse der Allgemeintoleranzen (z. B. JIS B 0405-m)
- Allgemeine Hinweise übersetzt, besonders Fasen- und Kantenangaben wie C0.5
- Bohrungsangaben zerlegt in Anzahl, Durchmesser, Verfahren, Senkung und Tiefe
- Gewindesteigung bestätigt (M10 Regelgewinde oder M10×1.25 Feingewinde) und, falls angegeben, Toleranzklasse
- Passungen (H7, g6) anhand der Tabellen nach JIS B 0401 / ISO 286 in Grenzmaße umgerechnet
- Oberflächensymbole und Kennwerte, auch alte Dreieckszeichen
- Status des 3D-Modells: nur zur Information, oder gilt es dort, wo die Zeichnung nichts sagt?
Fragen an die japanische Seite
Japanische Zeichnungen verweisen mitunter auf Werksnormen, die Ihnen nicht vorliegen. Ist etwas unklar, fragen Sie vor Beginn schriftlich nach. Nützliche Fragen:
- Ist das der neueste Änderungsstand? Was hat sich gegenüber dem vorigen Stand geändert?
- Welche Allgemeintoleranzen gelten, wenn das Schriftfeld keine nennt?
- Dürfen wir statt der JIS-Sorte eine nahe EN-Sorte verwenden? Welches Prüfzeugnis brauchen Sie?
- Was ist bei Fasen und Kanten ohne gesonderte Angabe zulässig?
- Auf welche Werksnormen (Gewinde, Oberflächenbehandlung, Kennzeichnung) verweist die Zeichnung, und können Sie diese auf Englisch schicken?
- Was gilt, wenn 3D-Modell und Zeichnung voneinander abweichen?
Eine kurze Vorlage zum Anpassen. Sie ist auf Englisch gehalten; passen Sie sie an die vereinbarte Korrespondenzsprache an (Zeichnungsnummer und Punkte sind erfunden):
Subject: Questions on drawing ABC-1234 Rev. B

Dear [Name],

Thank you for sending drawing ABC-1234 Rev. B. Before we quote, could you please confirm the following?

1. Is Rev. B the latest revision?
2. The title block does not show a general tolerance. Please confirm the applicable standard and tolerance class (e.g., JIS B 0405-m).
3. Material is SUS304. May we use EN 1.4301 (X5CrNi18-10) sheet with an EN 10204 3.1 inspection certificate?
4. Note 2 says "C0.5 for unspecified edges." Does this also apply to the edges of the φ9 holes?
5. Hole callout 4×φ9 キリ ⌴φ14 ↧8.6: please confirm the counterbore depth of 8.6 mm.

Best regards,
[Your name]
Grenzen dieses Leitfadens
- Der Leitfaden folgt JIS B 0001:2019. Ältere Zeichnungen können frühere Schreibweisen enthalten, etwa auf Japanisch ausgeschriebene Bohrungsangaben.
- Aufbau und Feldbezeichnungen des Schriftfelds sind firmenspezifisch. Die Begriffstabelle zeigt übliche Bezeichnungen, keinen genormten Satz.
- Werksnormen und Kundenspezifikationen können von den hier beschriebenen allgemeinen Regeln abweichen. Scheinen sie sich zu widersprechen, fragen Sie den Kunden, was Vorrang hat.
- Form- und Lagetolerierung sowie Schweißsymbole sind nicht Thema dieses Leitfadens.
- Werkstoffentsprechungen, Toleranzwerte und Passungen prüfen Sie vor der Fertigung an den gültigen Normen und stimmen sie mit der japanischen Seite ab.
FAQ
Verwenden japanische Zeichnungen Projektionsmethode 1 oder 3?
Methode 3. JIS B 0001 legt sie als Standard fest, wie ASME in den USA. Methode 1, die in Deutschland übliche Anordnung, ist nur zulässig, wenn Platz oder Verständlichkeit es erfordern; dann muss das Symbol im Schriftfeld oder in seiner Nähe stehen.
In welcher Einheit sind japanische Zeichnungen bemaßt?
In Millimetern. Nach JIS B 0001 stehen Längen ohne Einheitenzeichen, „50“ heißt also 50 mm. Winkel werden in Grad angegeben. Dezimalstellen stehen in der Regel mit Punkt.
Was bedeutet C1 auf einer japanischen Zeichnung?
Eine Fase 45° mit 1 mm Schenkellänge. Auf deutschen Zeichnungen steht dieselbe Fase meist als 1 × 45°.
Was bedeutet キリ (kiri) auf einer japanischen Zeichnung?
Die Bohrung wird gebohrt. Weitere Katakana-Hinweise sind リーマ (gerieben), 打ヌキ (gestanzt) und イヌキ (vorgegossen).
Was ist der Unterschied zwischen M10 und M10×1.25?
M10 ist ein Regelgewinde mit 1,5 mm Steigung; die Steigung entfällt, weil es je Durchmesser nur eine gibt. M10×1.25 ist ein Feingewinde mit 1,25 mm Steigung. Die beiden sind nicht austauschbar.
Quellen
- Projektionsmethode, Schriftfeld, Einheiten, Linienarten, Schnitte, Maßzeichen, Verfahrenshinweise, Angabe der Allgemeintoleranzen: JIS B 0001:2019, Technische Zeichnungen für den Maschinenbau (kikakurui.com, Japanisch)
- Gewindebezeichnung: JIS B 0123:1999, Bezeichnung von Gewinden (kikakurui.com, Japanisch)
- Steigungen metrischer Regel- und Feingewinde: Neji No1.com, Tabelle metrischer Gewinde (Japanisch)
- Oberflächensymbole: JIS B 0031:2003, Angabe der Oberflächenbeschaffenheit (kikakurui.com, Japanisch)
- Ersatz von DIN EN ISO 1302 durch DIN EN ISO 21920-1: DIN Media, DIN EN ISO 1302:2002-06; DIN EN ISO 21920-1:2022-12
- JIS B 0405 aus ISO 2768-1 übernommen: JIS B 0405:1991 (kikakurui.com, Japanisch)
- Passungskurzzeichen (Großbuchstabe Bohrung, Kleinbuchstabe Welle): MONO Juku, „Was ist die Passung H7?“ (Japanisch)
- Grenzabmaße H7 und g6 (JIS B 0401): Tsubakimoto Chain, Passungstabelle (Japanisch)
- JIS B 0401-1:2016 auf Basis von ISO 286-1:2010: AFNOR-Katalog, JIS B 0401-1
- Zeichen für Senkung und Tiefe seit 2010: Otsuka Shokai, wichtigste Änderungen der JIS-Zeichnungsnorm 2010 (Japanisch)
- Projektionsmethoden nach Region: Xometry Pro, First angle vs. third angle projection; Werk24, Projection methods; DIN Media, ISO 5456-2 (Orthogonale Darstellungen)
Originalartikel auf JapanischDieser Leitfaden beruht auf einem MONOSCOPE-Artikel für Leser in Japan: 機械図面の読み方でつまずく疑問8選|三面図・線・記号を初心者向けに
Über die Redaktion
 MONOSCOPE-RedaktionFOUNDER & EDITOR
Rund zehn Jahre bei einem Anlagenhersteller und einem Anlagenbauunternehmen in Angebot, Konstruktion und Inbetriebnahme von Anlagen tätig, danach Wechsel ins Online-Marketing. Berät heute B2B-Hersteller zu ihren Websites und hilft ihnen, Produkte und Technik verständlich zu erklären. Besitzt die japanischen staatlichen Lizenzen als Energy Manager und als Elektro-Chefingenieur der dritten Klasse.
Betreibt seit 2017 einen Technik-Blog (über 500 Artikel) und einen japanischsprachigen YouTube-Kanal mit rund 20.000 Abonnenten. Jeder Leitfaden entsteht aus der Perspektive der japanischen Werkshalle und wird mit den zitierten Normen abgeglichen.