Japoński rysunek techniczny: jak czytać rysunki JIS (metoda A)
Japoński klient przysłał rysunek wykonawczy nowej części. Rzuty wyglądają znajomo, ale tabliczka rysunkowa jest po japońsku, przy wymiarach nie ma jednostek, a przy niektórych otworach stoją znaki katakany, np. キリ. Najważniejsza różnica jest jednak mniej widoczna: japońskie rysunki są zwykle wykonane metodą rzutowania A (trzeciego kąta), a nie metodą E (pierwszego kąta), do której przyzwyczajone są polskie działy konstrukcyjne i narzędziownie.
Japońskie rysunki maszynowe opierają się na normach JIS (Japanese Industrial Standards), przede wszystkim na JIS B 0001 (rysunek techniczny maszynowy). Większość oznaczeń, takich jak Ø, R, pogłębienie czy głębokość, jest taka sama jak na rysunkach według norm ISO stosowanych w Polsce jako PN-EN ISO. Trudności sprawia krótka lista elementów typowo japońskich: opisy w tabliczce, zapis fazy literą „C”, skróty obróbki w katakanie i uwagi ogólne pisane po japońsku.
Poniżej omawiamy rysunek w kolejności przydatnej w produkcji, kontroli jakości i zakupach: tabliczka, rzuty, rodzaje linii, przekroje, znaki wymiarowe, oznaczenia otworów i gwintów oraz tolerancje. Na końcu jest lista kontrolna i pytania, które warto wysłać stronie japońskiej przed złożeniem oferty lub uruchomieniem obróbki.
Spis treści
- Zacznij od tabliczki rysunkowej
- Metoda A czy metoda E: jak rzutuje Japonia
- Rodzaje linii i ich znaczenie
- Przekroje i kreskowanie
- Znaki wymiarowe: φ, R, C, □ i inne
- Oznaczenia otworów i gwintów: kiri, zaguri, M10
- Tolerancje, pasowania i chropowatość
- Kolejność czytania, która wyłapuje duże błędy
- Lista kontrolna przed ofertą, obróbką i kontrolą
- Pytania do strony japońskiej
- Ograniczenia tego artykułu
- FAQ
- Źródła
Zacznij od tabliczki rysunkowej
Zanim spojrzysz na rzuty, przeczytaj tabliczkę rysunkową (表題欄, hyōdairan) w prawym dolnym rogu arkusza. Znajdziesz w niej nazwę części, podziałkę, metodę rzutowania i aktualny stan zmian. Bez tych założeń żaden wymiar nie ma pełnego sensu.
Wewnątrz ramki japoński rysunek ma zwykle pole rzutów, pole uwag, tabelę zmian i tabliczkę rysunkową. Układ różni się w zależności od firmy, ale tabliczka w prawym dolnym rogu występuje prawie zawsze, podobnie jak na rysunkach w Polsce.
Przed czytaniem rzutów sprawdź tabliczkę w prawym dolnym rogu.
Układ i nazwy pól zależą od firmy. JIS B 0001 podaje, co powinna zawierać tabliczka.
JIS B 0001 wymienia jako elementy tabliczki m.in. numer rysunku, nazwę rysunku, nazwę firmy, podpis osoby odpowiedzialnej, datę wykonania, podziałkę i metodę rzutowania. W praktyce większość firm dodaje też materiał, obróbkę powierzchniową i obróbkę cieplną.
Japońskie opisy w tabliczce po polsku
Tabela zawiera opisy, które pojawiają się najczęściej. Dokładne brzmienie zależy od firmy, więc traktuj ją jako punkt wyjścia.
| Po japońsku | Transkrypcja | Po polsku | Co sprawdzić |
|---|---|---|---|
| 図番 / 図面番号 | zuban / zumen bangō | Numer rysunku | Zgodność z zamówieniem i zapytaniem ofertowym |
| 品名 / 図名 | hinmei / zumei | Nazwa części / nazwa rysunku | Czy to ta część, którą masz wykonać lub skontrolować |
| 材質 | zaishitsu | Materiał | Gatunek JIS (np. SUS304, A5052); przed zakupem materiału znajdź bliski gatunek EN i uzgodnij zamianę |
| 数量 | sūryō | Ilość | Czy chodzi o liczbę sztuk na zespół, czy o ilość w zamówieniu |
| 表面処理 | hyōmen shori | Obróbka powierzchniowa (powłoka galwaniczna, anodowanie, malowanie) | Rodzaj powłoki i grubość, jeśli podano |
| 熱処理 | netsu shori | Obróbka cieplna | Rodzaj obróbki i wymagana twardość |
| 尺度 | shakudo | Podziałka | Tylko informacyjnie; nie mierz rysunku |
| 投影法 | tōeihō | Metoda rzutowania | Metoda A, trzeciego kąta (第三角法, daisan-kakuhō), albo metoda E, pierwszego kąta (第一角法, daiikkaku-hō) |
| 単位 | tan'i | Jednostki | Zwykle mm |
| 普通公差 | futsū kōsa | Tolerancje ogólne | Norma i klasa, np. JIS B 0405-m |
| 改訂 / 改訂記号 | kaitei / kaitei kigō | Zmiana / znak zmiany | Ostatnia wersja i zakres zmiany |
| 設計 / 製図 / 検図 / 承認 | sekkei / seizu / kenzu / shōnin | Konstruował / narysował / sprawdził / zatwierdził | Czy są wszystkie podpisy lub pieczątki |
| 日付 | hizuke | Data | Często w kolejności rok/miesiąc/dzień |
| 注記 | chūki | Uwagi | Wymagania ogólne dotyczące całej części |
W polu materiału japońskie rysunki podają nazwy gatunków JIS. SUS304 jest bliski stali 1.4301 (X5CrNi18-10 wg PN-EN 10088), ale bliski nie znaczy identyczny, a zamianę trzeba uzgodnić z klientem.
Najpierw sprawdź wersję rysunku
Znak zmiany łatwo przeoczyć. Rysunek może zachować ten sam numer, a wymiary zmieniają się między kolejnymi wersjami. Przed ofertą, obróbką i kontrolą upewnij się, że masz ostatnią wersję. To najprostszy sposób, żeby nie wykonać części według nieaktualnego rysunku.
Pamiętaj też, że rysunek jest sposobem, w jaki konstruktor przekazuje swój zamiar. Wymiary i oznaczenia dobrano z myślą o funkcji części i montażu, więc gdy coś wydaje się dziwne, zapytaj, zamiast od razu zakładać błąd.
Podziałka i liczby bez jednostek
Podziałka „1:2” oznacza, że część narysowano w połowie rzeczywistej wielkości. Liczby na rysunku zawsze podają wymiar rzeczywisty, niezależnie od podziałki, więc nigdy nie zdejmuj wymiarów, mierząc wydruk.
Brak „mm” przy wymiarach nie jest błędem. Według JIS B 0001 wymiary liniowe podaje się zwykle w milimetrach bez symbolu jednostki, tak samo jak na rysunkach według norm ISO, więc „50” oznacza 50 mm. Kąty podaje się zwykle w stopniach. Japońskie rysunki używają kropki dziesiętnej (np. C0.5), a nie przecinka.
Metoda A czy metoda E: jak rzutuje Japonia
Japonia rzutuje metodą A. JIS B 0001 stanowi, że rzuty rysuje się metodą trzeciego kąta, tak jak domyślnie w USA według ASME. W Polsce i w większości Europy standardem jest metoda E, czyli pierwszego kąta; obie metody opisuje PN-EN ISO 5456-2. Jeśli Twój zakład dostaje rysunki od klientów z kilku krajów, metodę rzutowania trzeba sprawdzać na każdym rysunku.
W metodzie A punktem odniesienia jest rzut główny. Rzut z góry leży nad nim, a rzut z prawej strony po jego prawej stronie. Innymi słowy, każdy rzut leży po tej stronie, z której patrzysz na przedmiot.
Klocek ze stopniem i jednym pionowym otworem przelotowym, widziany z trzech kierunków.
Jasne linie kropkowane pokazują tylko, jak rzuty się pokrywają (ta sama szerokość i wysokość). Na prawdziwym rysunku ich nie ma.
Rzut główny pokazuje najwięcej
Rzut główny nie musi przedstawiać strony, którą nazwałbyś „przodem” części. Według JIS B 0001 rzutem głównym jest ten widok, który najlepiej pokazuje kształt przedmiotu.
Na rysunku wykonawczym część rysuje się zwykle w położeniu, w jakim leży przy większości operacji obróbki, i w układzie poziomym, jeśli nie ma powodu, by było inaczej. Wałek toczony rysuje się więc zwykle leżący.
Czytaj rzuty razem
Z jednego rzutu nie da się odczytać kształtu. Rzut główny i rzut z góry mają tę samą szerokość, a rzut główny i rzut z prawej tę samą wysokość, więc śledź każdą linię z jednego rzutu do odpowiadającego miejsca w kolejnym.
Na rysunku 2 okrąg w rzucie z góry pokrywa się z liniami kreskowymi w rzucie głównym i w rzucie z prawej, więc jest to otwór przelotowy. Jeśli kształt nie jest oczywisty, pomaga szybki szkic aksonometryczny na kartce.
Japońskie firmy coraz częściej tworzą rysunki 2D z modeli 3D CAD, a model może przyjść razem z rysunkiem. Zapytaj, który dokument obowiązuje, jeśli się różnią.
Jak odróżnić metodę A od metody E
W metodzie E, znanej z polskich rysunków, rzuty są zamienione: rzut z góry leży pod rzutem głównym, a rzut z prawej po lewej stronie. JIS dopuszcza metodę pierwszego kąta, gdy układ trzeciego kąta nie mieści się na arkuszu lub utrudnia zrozumienie rysunku. Symbol metody trzeba wtedy umieścić w tabliczce lub obok niej.
Ta sama część, odwrotny układ rzutów.
Sprawdź symbol metody rzutowania (stożek ścięty pokazany z dwóch kierunków) w tabliczce lub obok niej.
Pomylenie metody daje część w odbiciu lustrzanym, z otworami i stopniami po niewłaściwej stronie. Dla polskiego zakładu, w którym wszyscy z przyzwyczajenia czytają rzuty metodą E, to realne ryzyko. Sprawdzaj symbol rzutowania na każdym rysunku, a przy przerysowywaniu japońskiego rysunku we własnym systemie CAD zaznacz wyraźnie, którą metodę zastosowano.
Rodzaje linii i ich znaczenie
Każda linia na japońskim rysunku ma określone znaczenie. JIS B 0001 przypisuje zastosowanie każdemu połączeniu rodzaju linii (ciągła, kreskowa, punktowa) i grubości, więc sama linia mówi, czy jest to zarys, krawędź niewidoczna, czy linia wymiarowa. Zasady są bardzo podobne do znanych z PN-EN ISO 128.
JIS stosuje trzy grubości linii: cienką, grubą i bardzo grubą, zwykle w stosunku 1:2:4. Na początek wystarczy zapamiętać, że gruba ciągła to krawędzie widoczne, a linie cienkie niosą informacje pomocnicze.
Rodzaj i grubość linii mówią, co ona przedstawia.
Wybrane zastosowania według JIS B 0001:2019. Krawędzie niewidoczne mogą być rysowane linią kreskową cienką lub grubą.
Początkujący mylą linię kreskową z punktową. Linia kreskowa to szereg krótkich kresek o równej długości, a punktowa to długie kreski na przemian z punktami. Linia kreskowa pokazuje ukryty kształt, a punktowa położenie osi, nie kształt.
Łatwo też źle odczytać linię dwupunktową. To, co nią narysowano, nie należy do części z tego rysunku. Pokazuje część współpracującą albo położenie, do którego dochodzi element ruchomy, więc tego się nie obrabia.
Przekroje i kreskowanie
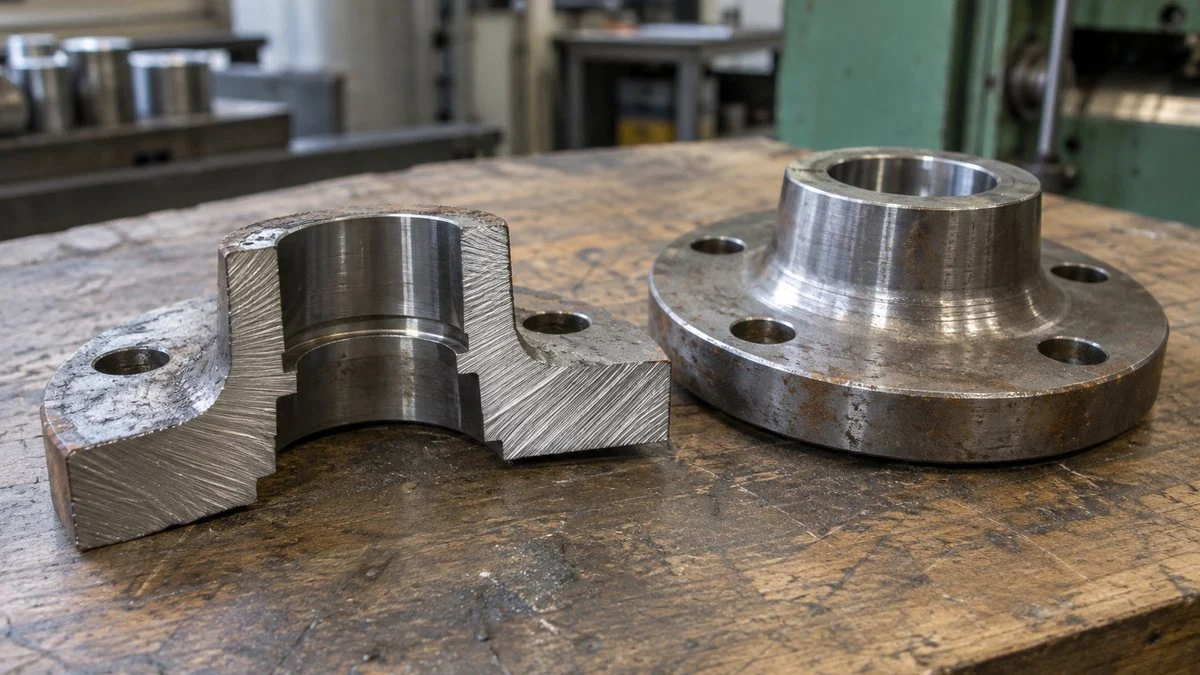
Gdy część ma wewnątrz otwory i rowki, widok z zewnątrz zapełnia się nakładającymi się liniami kreskowymi. Przekrój rozwiązuje ten problem: część przecina się wyobrażoną płaszczyzną i pokazuje kształt wewnętrzny dokładnie tak, jak wygląda w miejscu cięcia.
Powierzchnię przekroju można zakreskować cienkimi, równoległymi liniami ukośnymi. Kreskowanie wskazuje materiał przecięty płaszczyzną przekroju. Brak kreskowania oznacza zwykle pustą przestrzeń albo część, której umownie się nie przecina (o tym niżej). Ślad płaszczyzny przekroju w innym rzucie, opisany literami, np. „A-A”, pokazuje, gdzie wykonano cięcie.
Rodzaje przekrojów
JIS B 0001 opisuje kilka rodzajów przekrojów. Konstruktor wybiera ten, który najprościej pokazuje potrzebny szczegół wewnętrzny:
- Przekrój pełny: cała część przecięta płaszczyzną, która najlepiej pokazuje jej podstawowy kształt
- Półwidok-półprzekrój: przy części symetrycznej połowa jest widokiem, a połowa przekrojem
- Przekrój cząstkowy (wyrwanie): przecięty tylko interesujący fragment, ograniczony linią urwania
- Kład obrócony (przekrój kładziony): figura przekroju ramienia lub żebra obrócona o 90° i narysowana bezpośrednio na rzucie
- Przekrój złożony: kilka płaszczyzn przekroju połączonych w jeden przekrój
Półwidok-półprzekrój jest częsty na rysunkach osiowosymetrycznych kołnierzy i pokryw. Oś symetrii dzieli rzut na dwie części, więc jeden rzut pokazuje jednocześnie kształt zewnętrzny i stopnie wewnętrzne.
Części, których nie przecina się wzdłużnie
Na rysunkach złożeniowych wałki i śruby często pozostają w przekroju bez kreskowania. To nie przeoczenie. JIS B 0001 stanowi, że wałków, kołków, śrub, nakrętek, podkładek, wpustów, kulek stalowych i podobnych części nie przecina się wzdłużnie, podobnie jak w praktyce rysunku według norm ISO.
Przecięcie pełnej części, takiej jak wałek czy śruba, nie daje nowej informacji. Żeber, ramion i zębów kół zębatych też nie przecina się wzdłużnie, bo przekrój utrudniłby zrozumienie kształtu. Jeśli jedna część w przekroju nie ma kreskowania, najpewniej działa właśnie ta zasada.
Znaki wymiarowe: φ, R, C, □ i inne
Sama liczba nie mówi, czy jest średnicą, czy promieniem. Mówi to znak przed liczbą: określa on, jakiego rodzaju wymiar czytasz. JIS nazywa te znaki 寸法補助記号 (sunpō hojo kigō), czyli znakami wymiarowymi.
Znak przed liczbą mówi, co ten wymiar określa.
Wybrane znaki wymiarowe według JIS B 0001:2019. Znaki pogłębienia walcowego, stożkowego i głębokości dodano w wydaniu z 2010 r.; starsze rysunki mogą je opisywać słownie po japońsku.
Najczęściej spotkasz φ, R i C. Japońskie rysunki często zapisują znak średnicy jako φ (grecka litera fi); oznacza to samo co Ø na rysunkach według ISO. R to promień zaokrąglenia lub łuku. C to wielkość fazy 45°: C1 oznacza fazę 45°, po 1 mm na obu przyległych powierzchniach, licząc od ostrej krawędzi. Na polskich rysunkach tę samą fazę zapisuje się zwykle jako 1×45°, dlatego warto przypomnieć tokarzom i frezerom, co oznacza japońskie „C”.
W uwagach często pojawia się wymaganie ogólne, np. 指示なき角部はC0.5 (shiji naki kakubu wa C0.5), czyli „krawędzie bez osobnego oznaczenia fazować C0.5”. Dotyczy ono także krawędzi bez żadnego oznaczenia, więc uwagi trzeba zawsze czytać razem z rzutami.
Znak φ występuje zarówno w rzutach kołowych, jak i przy elementach, które z boku wyglądają jak prostokąty. φ przy elemencie o prostokątnym zarysie oznacza, że jest to walec, co pozwala konstruktorowi pominąć jeden rzut.
Oznaczenia otworów i gwintów: kiri, zaguri, M10
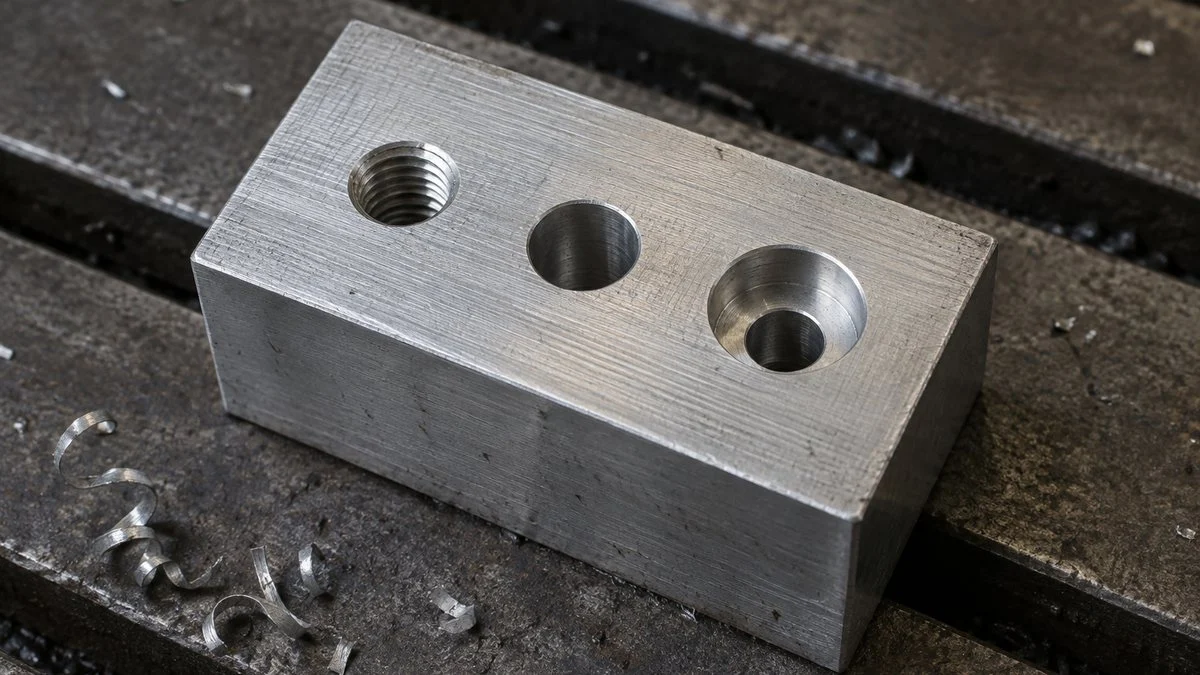
Oznaczenie otworu mieści dużo informacji na małej przestrzeni, dlatego łatwo je źle odczytać. Jedna linia odniesienia może podawać liczbę otworów, średnicę, rodzaj obróbki oraz średnicę i głębokość pogłębienia. Podziel oznaczenie na części i czytaj je od lewej do prawej.
Gdy rozbijesz jeden zapis na części, trudniej o pomyłkę.
Wartości przykładowe. Starsze rysunki mogą zapisywać to samo tekstem po japońsku, np. 4-φ9キリ φ14深ザグリ深さ8.6.
Skróty obróbki w katakanie: kiri, rīma, zaguri
Katakana po średnicy otworu to skrócone oznaczenie sposobu obróbki. JIS B 0001 definiuje następujące skróty:
| Na rysunku | Transkrypcja | Znaczenie |
|---|---|---|
| キリ | kiri | Otwór wiercony |
| リーマ | rīma | Otwór rozwiercany (rozwiertakiem) |
| 打ヌキ | uchinuki | Otwór wykrawany (na prasie) |
| イヌキ | inuki | Otwór odlany (surowy z odlewu) |
Otwór wiercony (kiri) nie jest szczególnie dokładny. Otwór rozwiercany najpierw się wierci, a potem wykańcza rozwiertakiem, co daje dokładny wymiar i gładszą powierzchnię, dlatego konstruktorzy stosują go tam, gdzie liczy się pasowanie, np. pod kołek ustalający.
Pogłębienie walcowe (ザグリ, zaguri) to walcowe wgłębienie tworzące stopień, które daje łbowi śruby płaską powierzchnię oporową albo chowa go poniżej powierzchni części. Głębokie pogłębienie (深ザグリ, fuka-zaguri) mieści cały łeb śruby, a pogłębienie stożkowe (皿ザグリ, sara-zaguri) jest przeznaczone pod wkręty z łbem stożkowym.
Oznaczenia gwintów: M10 a M10×1.25
Według JIS B 0123 (oznaczanie gwintów) gwint metryczny zapisuje się jako „M”, średnica nominalna, „×” i skok. Gwint zwykły ma dla danej średnicy tylko jeden skok, więc skoku zwykle się nie podaje.
Gwint zwykły M10 ma skok 1,5 mm, więc rysunek podaje po prostu „M10”. „M10×1.25” oznacza gwint drobnozwojny. Zapisy wyglądają prawie tak samo, ale śruby M10 nie wkręcisz w otwór M10×1,25, dlatego przy zakupie elementów złącznych i przy montażu sprawdzaj skok.
Możesz też spotkać „LH” dla gwintu lewego oraz pola tolerancji gwintu, np. „6H” lub „6g”: wielkie litery dla gwintów wewnętrznych, małe dla zewnętrznych. Pole tolerancji często się pomija; wtedy obowiązuje norma zakładowa lub specyfikacja klienta.
Tolerancje, pasowania i chropowatość
Gdy znasz już kształt i wymiary, następne pytanie brzmi: z jaką dokładnością trzeba wykonać część? Rysunek podaje wymagania dokładności w postaci znaków i liczb: o ile może się różnić wymiar, jak współpracują otwór i wałek oraz jak gładka ma być powierzchnia.
Tolerancja wymiaru, pasowanie i chropowatość mają własne zapisy.
Znaki struktury powierzchni według JIS B 0031. Wartości, np. Ra, wpisuje się pod poziomą linią znaku lub obok niego.
Tolerancje wymiarów i tolerancje ogólne
„50±0.1” oznacza, że dobry jest każdy wymiar od 49,9 mm do 50,1 mm. Nie każdy wymiar ma tolerancję. Wymiary bez tolerancji podlegają tolerancjom ogólnym (普通公差, futsū kōsa).
Według JIS B 0001 normę i klasę tolerancji ogólnych podaje się raz, w tabliczce lub obok niej. Najczęstszy zapis to „JIS B 0405-m”. JIS B 0405 opiera się na ISO 2768-1 i używa tych samych klas f, m, c i v, więc jest bliska zapisowi „ISO 2768-m” lub „PN-EN 22768-1-m”, znanemu z polskich rysunków. Obowiązuje jednak norma podana na rysunku: porównaj wartości z jej tabelą, a zastosowanie ISO 2768 zamiast JIS B 0405 uzgodnij z klientem.
Tolerancje geometryczne (płaskość, prostopadłość, pozycja itd.) podaje się w ramkach tolerancji. Mają własne zasady i wykraczają poza zakres tego artykułu.
Pasowania: H7/g6
Litera i liczba po wymiarze, jak w „φ10H7”, to oznaczenie tolerancji według JIS B 0401, japońskiego odpowiednika ISO 286 (w Polsce PN-EN ISO 286). Wielkie litery oznaczają otwory, małe wałki, a liczba to klasa tolerancji IT: im większa liczba, tym szersza tolerancja.
Otwór φ10H7 musi mieć wymiar od 10,000 mm do 10,015 mm. Wałek φ10g6 musi mieć od 9,986 mm do 9,995 mm. Razem, jako „H7/g6”, tworzą często stosowane pasowanie luźne: wałek wsuwa się z niewielkim luzem. Te same oznaczenia znajdziesz w polskich tablicach pasowań, więc tu różnic praktycznie nie ma.
Chropowatość powierzchni: Ra
Znak w kształcie „ptaszka” określa strukturę geometryczną powierzchni (chropowatość i kierunek śladów obróbki). JIS B 0031 stosuje trzy warianty: znak podstawowy, znak z poprzeczką (wymagane usunięcie materiału) i znak z kółkiem (bez usuwania materiału). „Ra 1.6” przy znaku oznacza średnie arytmetyczne odchylenie profilu chropowatości 1,6 µm.
Znak może też podawać sposób obróbki (np. szlifowanie) i kierunek śladów. Konstruktorzy zwykle podają mniejsze wartości na powierzchniach funkcjonalnych, np. ślizgowych i uszczelniających. Na starszych japońskich rysunkach zamiast tego spotkasz trójkąty (▽▽▽); ich odpowiednik w Ra trzeba ustalić z klientem. Powłoki, malowanie i obróbka cieplna są zwykle opisane w uwagach.
Kolejność czytania, która wyłapuje duże błędy
W skrócie: czytaj od całości do szczegółów i od kształtu do dokładności. Jeśli zaczniesz od wyłuskiwania pojedynczych wymiarów, możesz przeoczyć duże błędy, takie jak pomylona metoda rzutowania czy nieaktualna wersja rysunku.
Od całości do szczegółów, od kształtu do dokładności.
Obróbka, kontrola i zakupy zwracają uwagę na co innego, ale kroki 01–03 są wspólne dla wszystkich.
Każdy dział patrzy na inne fragmenty rysunku:
- Obróbka: sposoby obróbki i wymagania dokładności
- Kontrola jakości: tolerancje, chropowatość, co i gdzie mierzyć
- Zakupy: materiał, obróbka powierzchniowa, rodzaj gwintu i inne dane, od których zależy, co kupić
W kontroli tolerancje z rysunku stają się kryteriami odbioru w kontroli wejściowej i końcowej.
Ostatni krok jest równie ważny jak pierwszy. Jeśli element można odczytać na dwa sposoby albo nie wiesz, co oznacza znak, zgadywanie może skończyć się złomem. Pytanie konstruktora przed obróbką jest zwykle najszybszą i najbezpieczniejszą drogą.
Lista kontrolna przed ofertą, obróbką i kontrolą
- Numer rysunku i wersja zgodne z zamówieniem lub zapytaniem ofertowym
- Sprawdzony symbol rzutowania (w JIS domyślnie metoda A, inaczej niż na polskich rysunkach)
- Potwierdzone jednostki: milimetry
- Materiał (材質) zgodny z rysunkiem; jeśli proponujesz europejski zamiennik, gatunek i zgoda klienta potwierdzone na piśmie
- Obróbka powierzchniowa (表面処理) i cieplna (熱処理), w tym grubość powłoki lub twardość
- Norma i klasa tolerancji ogólnych (np. JIS B 0405-m) porównana z tabelą
- Przetłumaczone uwagi ogólne, zwłaszcza fazy i krawędzie, np. C0.5
- Oznaczenia otworów rozbite na liczbę, średnicę, obróbkę, pogłębienie i głębokość
- Sprawdzony skok gwintu (M10 zwykły a M10×1,25 drobnozwojny) i pole tolerancji, jeśli podano
- Pasowania (H7, g6) przeliczone na wymiary graniczne z tablic JIS B 0401 / ISO 286
- Znaki i wartości chropowatości, łącznie ze starymi trójkątami
- Status modelu 3D: tylko informacyjny czy obowiązuje tam, gdzie rysunek milczy?
Pytania do strony japońskiej
Japońskie rysunki mogą odwoływać się do norm zakładowych, których nie masz. Jeśli coś jest niejasne, zapytaj na piśmie, zanim zaczniesz. Przydatne pytania:
- Czy to ostatnia wersja rysunku? Co zmieniło się względem poprzedniej?
- Które tolerancje ogólne obowiązują, jeśli tabliczka ich nie podaje? Czy można stosować ISO 2768-m?
- Czy możemy użyć europejskiego gatunku materiału bliskiego gatunkowi JIS z rysunku? Jakiego świadectwa odbioru wymagacie (np. 3.1 wg PN-EN 10204)?
- Co jest dopuszczalne dla niewymiarowanych faz i krawędzi?
- Do jakich norm zakładowych (gwinty, powłoki, znakowanie) odwołuje się rysunek i czy możecie je przesłać po angielsku?
- Jeśli model 3D i rysunek się różnią, który dokument obowiązuje?
Korespondencja z japońskim klientem toczy się zwykle po angielsku. Poniżej krótki wzór e-maila do dostosowania (numer rysunku i treść są fikcyjne):
Subject: Questions on drawing ABC-1234 Rev. B

Hello [Name],

Thank you for sending drawing ABC-1234 Rev. B. Before we quote, could you confirm the following?

1. Is Rev. B the latest revision?
2. The title block does not show a general tolerance. Which standard and tolerance class should we apply (e.g., JIS B 0405-m)? May we use ISO 2768-m instead?
3. Material is SUS304. May we use EN 1.4301 (X5CrNi18-10) plate with an EN 10204 3.1 inspection certificate?
4. Note 2 specifies C0.5 for edges without individual indication. Does this also apply to the internal edges of the φ9 holes?
5. Hole callout 4×φ9 キリ ⌴φ14 ↧8.6: please confirm the counterbore depth of 8.6 mm.
6. We understand the drawing uses third-angle projection. Please confirm.

Best regards,
[Your name]
Ograniczenia tego artykułu
- Artykuł opiera się na JIS B 0001:2019. Starsze rysunki mogą używać wcześniejszych zapisów, np. oznaczeń otworów pisanych tekstem po japońsku.
- Układ i nazwy pól tabliczki zależą od firmy. Tabela podaje typowe opisy, a nie zestaw normowy.
- Normy zakładowe i specyfikacje klienta mogą różnić się od ogólnych zasad opisanych tutaj. W razie wątpliwości zapytaj klienta, co ma pierwszeństwo.
- Tolerancje geometryczne i oznaczenia spoin wykraczają poza zakres artykułu.
- Odpowiedniki materiałów, wartości tolerancji i pasowań porównuj z aktualnymi normami (JIS i PN-EN) i uzgadniaj ze stroną japońską przed produkcją. Bliski odpowiednik nie oznacza zgody na zamianę.
FAQ
Czy japońskie rysunki są wykonane metodą E czy metodą A?
Metodą A (trzeciego kąta). JIS B 0001 przyjmuje ją jako domyślną, inaczej niż polska i europejska praktyka, w której standardem jest metoda E. Metoda pierwszego kąta jest w JIS dopuszczalna tylko ze względu na miejsce lub czytelność i wtedy jej symbol musi być w tabliczce lub obok niej.
W jakich jednostkach są japońskie rysunki techniczne?
Zwykle w milimetrach. Według JIS B 0001 wymiary liniowe podaje się zwykle w milimetrach bez symbolu jednostki, więc „50” oznacza 50 mm. Kąty podaje się zwykle w stopniach.
Co oznacza C1 na japońskim rysunku?
Fazę 45°, po 1 mm na obu przyległych powierzchniach, licząc od ostrej krawędzi. Na polskich rysunkach tę samą fazę zapisuje się zwykle jako 1×45°.
Co oznacza キリ (kiri) na japońskim rysunku?
Że otwór jest wiercony. Inne skróty w katakanie to リーマ (rozwiercany), 打ヌキ (wykrawany) i イヌキ (odlany).
Czym różni się JIS B 0405-m od ISO 2768-m?
JIS B 0405 opiera się na ISO 2768-1 i używa tych samych klas (f, m, c, v), więc zapis „JIS B 0405-m” jest bliski klasie średniodokładnej znanej z ISO 2768-m i PN-EN 22768-1. Obowiązuje jednak norma z rysunku: porównaj wartości z jej tabelą, a stosowanie ISO 2768 uzgodnij z klientem.
Źródła
- Rzutowanie, tabliczka, jednostki, linie, przekroje, znaki wymiarowe, skróty obróbki, tolerancje ogólne: JIS B 0001:2019, rysunek techniczny maszynowy (kikakurui.com, po japońsku)
- Oznaczanie gwintów: JIS B 0123:1999 (kikakurui.com, po japońsku)
- Skoki gwintów metrycznych zwykłych i drobnozwojnych: Neji No1.com, tabela gwintów metrycznych (po japońsku)
- Znaki struktury powierzchni: JIS B 0031:2003 (kikakurui.com, po japońsku)
- Odchyłki H7 i g6 (JIS B 0401): Tsubakimoto Chain, tablica pasowań i odchyłek (po japońsku)
- JIS B 0401-1:2016 oparta na ISO 286-1:2010: katalog AFNOR, JIS B 0401-1
- Znaki pogłębień i głębokości dodane w 2010 r.: Otsuka Shokai, zmiany w JIS dotyczących rysunku z 2010 r. (po japońsku)
- Metoda E i metoda A wg PN-EN ISO 5456-2: Akademia Pomorska w Słupsku, „Rzutowanie prostokątne”; regiony stosowania: Xometry Pro, first angle vs. third angle projection
- Tolerancje ogólne PN-EN 22768-1 (ISO 2768-1), klasa m: PKN, interpretacja PN-EN 22768-1:1999; JIS B 0405 i klasy f, m, c, v: Miki Pulley, Standard Tolerances (JIS B 0405)
Oryginalny artykuł po japońskuTen poradnik powstał na podstawie artykułu MONOSCOPE napisanego dla czytelników w Japonii: 機械図面の読み方でつまずく疑問8選|三面図・線・記号を初心者向けに
O redakcji
 Redakcja MONOSCOPEFOUNDER & EDITOR
Około dziesięciu lat pracy u producenta urządzeń przemysłowych i w firmie inżynieryjnej realizującej instalacje: oferty, projektowanie i uruchamianie urządzeń, a następnie przejście do marketingu internetowego. Obecnie doradztwo internetowe dla producentów B2B i pomoc w przystępnym przedstawianiu ich produktów i technologii. Japońskie państwowe uprawnienia Energy Manager oraz głównego inżyniera elektryka trzeciej klasy.
Od 2017 roku prowadzenie bloga inżynierskiego (ponad 500 artykułów) i japońskojęzycznego kanału na YouTube z około 20 000 subskrybentów. Każdy poradnik powstaje z perspektywy japońskiej hali produkcyjnej i jest weryfikowany z przywołanymi normami.