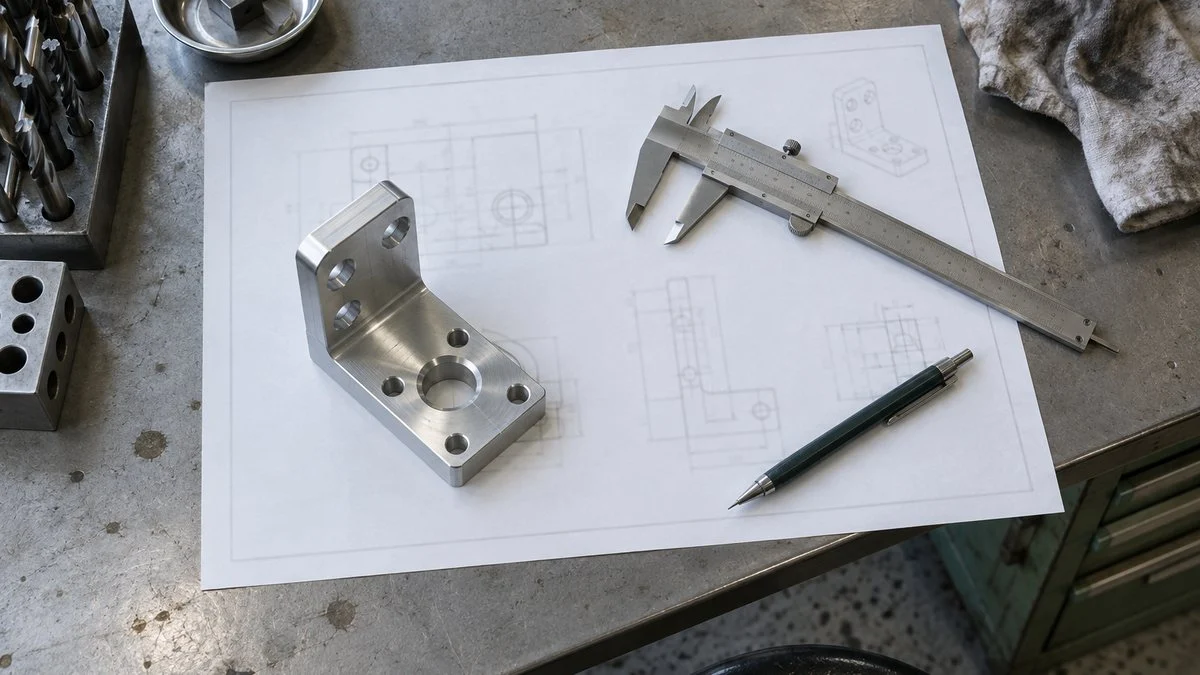
機械図面を初めて渡されたら、どこから見ればよいのか。線と数字と記号がびっしり並んでいても、まず右下の表題欄で、部品の名前や縮尺といった読むための前提を確かめるのが基本です。
図面は、JIS(日本産業規格)の製図ルールに沿って書かれています。線の太さ、図の並べ方、記号の意味には一つずつ決まりがあり、ルールを知っていれば、読む順番もおのずと決まってきます。
この記事では、製造や品質保証、購買などで図面を受け取る立場の方がつまずきやすい疑問を8つ取り上げ、図面の構成、三面図の配置、線の種類、断面図、寸法補助記号、穴とねじの指示、公差と表面性状、実務での読み方の順番という流れで整理します。
Q1. 図面を渡されたら、最初にどこを見ればいい?
いきなり形状の図から読み始めるのではなく、まず右下の表題欄を見るのが基本です。表題欄には、その図面が何の部品で、どの縮尺で、どの投影法で描かれているかといった「読むための前提」がまとまっています。
図面は、外周の図枠の中に、形状を示す投影図、加工や処理についての注記、表題欄などが配置されています。会社ごとに様式は多少異なりますが、表題欄が右下にある配置は多くの図面で共通です。
形状の図より先に、右下の表題欄で「読むための前提」を確認します。
※配置や欄の名前は会社の様式によって異なります。表題欄に書く事項はJIS B 0001で例示されています。
表題欄に書かれていること
JIS B 0001(機械製図)では、表題欄に記入する項目として次のようなものを挙げています。
- 図面番号
- 図名
- 企業名
- 責任者の署名
- 図面作成年月日
- 尺度
- 投影法
実務では、これに材質や表面処理、熱処理の指定が加わることが多くあります。
特に見落としやすいのが改訂記号です。同じ図面番号でも改訂で寸法が変わっていることがあり、手元の図面が最新版かどうかを最初に確認する習慣をつけておくと、古い図面で加工してしまう事故を防げます。
図面は設計者が意図を伝えるための書類であり、部品の機能や組立て方を考えたうえで寸法や記号を決めています。設計側がどんな順序で図面を仕上げていくかは、機械設計の仕事内容と設計プロセスを知っておくとイメージしやすくなります。
尺度と「単位のない数字」
尺度は「1:2」のように書かれ、実物の半分の大きさで描いていることを示します。ただし、図面に書かれた寸法数値は、尺度にかかわらず実物の寸法です。図をものさしで測って寸法を読むことはしません。
また、寸法の数字にmmが付いていないことに戸惑う方もいます。JIS B 0001では、長さの寸法数値は通常ミリメートル単位で記入し、単位記号は付けないと定められています。「50」とあれば50mmと読みます。
Q2. 三面図(第三角法)はどう読めばいい?
立体の部品を紙の上で表すため、機械図面では正面・上・横など複数の方向から見た図を並べます。これが一般に三面図と呼ばれるもので、JIS B 0001では第三角法で並べることを原則としています。
第三角法では、正面図を基準に、上から見た図(平面図)を正面図の上に、右から見た図(右側面図)を正面図の右に置きます。つまり「見た方向と同じ側に、その図を置く」と覚えると迷いません。
段付きのブロックに縦穴が1つ開いた部品を、3方向から見た例です。
※薄い点線は、図どうしの位置関係(幅・高さがそろっていること)を示す補助で、実際の図面には描きません。
正面図は「いちばん情報が多い向き」
正面図は、必ずしも部品を実際に正面から見た姿ではありません。JIS B 0001では、対象物の情報を最も明瞭に示す投影図を正面図(主投影図)にするとされています。
加工図であれば、最も多くの加工工程で部品を置く向き、特別な理由がなければ横長に置いた向きで描くのが原則です。旋盤で削る軸なら、軸を横に寝かせた姿が正面図になるのが一般的です。
3つの図を行き来して立体を組み立てる
三面図は1枚ずつ眺めても形が分かりません。正面図と平面図は横幅が、正面図と右側面図は高さがそろって並んでいるので、同じ位置の線を図どうしで対応させながら読むのがコツです。
図2でいえば、平面図の円は正面図と右側面図の破線に対応しており、ブロックを上から下まで貫く穴だと分かります。慣れないうちは、読み取った形を紙に簡単な立体スケッチで描いてみると理解が早まります。
最近は3D CADで設計したデータから2D図面を作るのが一般的で、3Dモデルが一緒に渡されることもあります。2D・3D CADの違いを押さえておくと、モデルと図面のどちらに何の情報が入っているのかを判断しやすくなります。
第一角法の図面が届いたら
海外、特にヨーロッパの取引先から届く図面は、第一角法で描かれていることがあります。第一角法では、図の置き方が第三角法と上下・左右で逆になります。
同じ部品でも、図の並べ方が逆になります。
※どちらで描かれているかは、表題欄やその付近にある投影法の記号(円すい台を2方向から見た図)で判別します。
投影法を取り違えると、穴や段差の位置が左右反転した部品ができてしまいます。海外の図面や古い図面を受け取ったら、表題欄の投影法記号を必ず確認するようにしましょう。
Q3. 線の太さや種類には意味がある?
図面の線は、なんとなく描き分けられているわけではありません。
JIS B 0001では、線の種類(実線・破線・一点鎖線など)と太さの組み合わせごとに用途が決められていて、線を見ればそれが輪郭なのか、見えない部分なのか、寸法のための線なのかが分かります。
線の太さは細線・太線・極太線の3段階で、比率は一般に1:2:4とされています。まずは「太い実線が部品の見える輪郭」「細い線は補助的な情報」と大きく分けて捉えるだけでも、図が格段に読みやすくなります。
線の種類と太さで、その線が何を表しているかが決まっています。
※JIS B 0001:2019 の線の用途をもとに、よく使うものを抜粋。かくれ線は細い破線または太い破線のどちらでもよいとされています。
初心者がつまずきやすいのは、破線と一点鎖線の区別です。破線は同じ長さの短い線が続くのに対し、一点鎖線は長い線と点のような短い線が交互に並びます。破線は「見えない形」、一点鎖線は「形ではなく中心の位置」と覚えておくと混同しにくくなります。
想像線も誤解されやすい線です。二点鎖線で描かれた部分はその図面で作る部品ではなく、取り付く相手の部品や、可動部が動いたときの位置を参考に示したものです。加工の対象と勘違いしないよう注意が必要です。
Q4. 断面図やハッチングは何を表している?
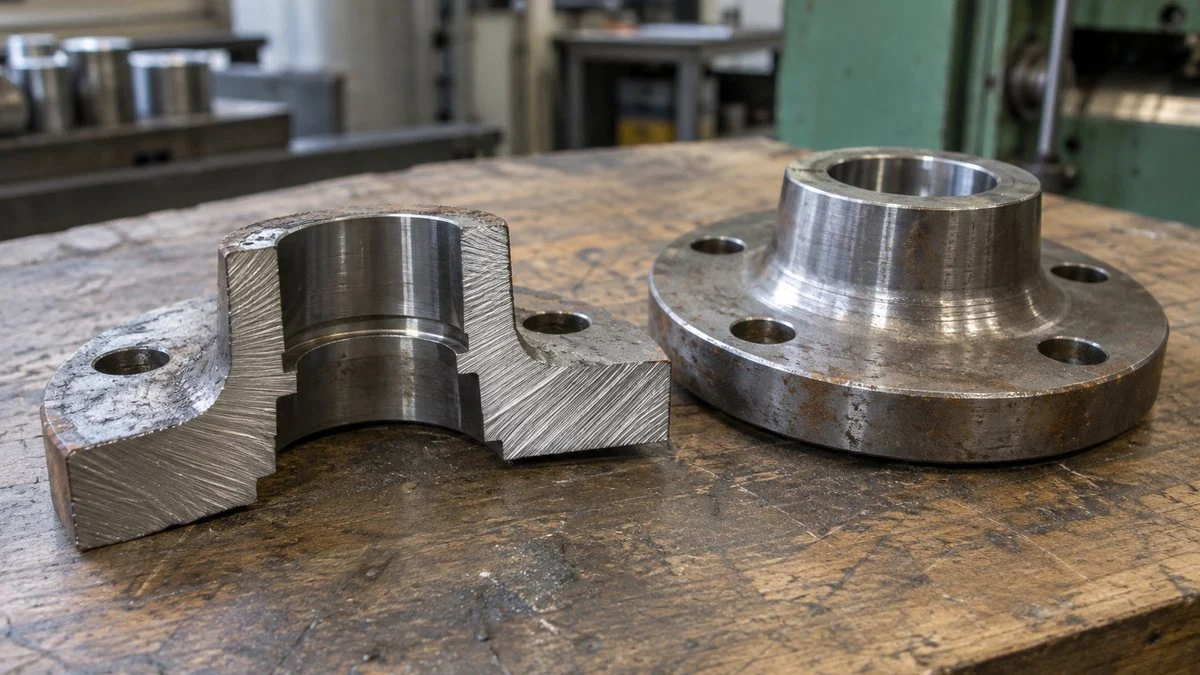
内部に穴や溝が入り組んだ部品を外から見た図だけで表すと、かくれ線(破線)が重なって読みにくくなります。そこで部品を仮想的に切断し、切り口から内部の形をそのまま見せるのが断面図です。
切り口の面には、斜めの細い実線を規則的に並べたハッチングを施すことがあります。ハッチングがある場所は「ここは材料が詰まっている面」、ない場所は「空間」と読み分けます。
どこで切ったかは、別の図に描かれた切断線と「A-A」のような記号で対応づけられています。
断面図の種類
JIS B 0001では、断面図の描き方として次のような種類が挙げられています。部品の形に応じて、必要な内部だけを効率よく見せるために使い分けられます。
- 全断面図:部品の基本形状が最もよく分かる面で、全体を切断して示す
- 片側断面図:左右対称の部品で、半分を外形、半分を断面で示す
- 部分断面図:必要な箇所だけを切り取り、境界を破断線で示す
- 回転図示断面図:アームやリブなどの断面を90°回転させて図中に示す
- 組合せによる断面図:複数の切断面をつないで1枚の断面図にまとめる
片側断面図は、軸対称のフランジやカバーでよく見かけます。中心線を境に外形と内部を同時に確認できるため、1枚の図で外側の形と内側の段差の両方が読めるのが利点です。
あえて切らない部品
組立図では、断面図の中に軸やボルトが切られずに外形のまま描かれていることがあります。これは描き忘れではありません。JIS B 0001では、軸、ピン、ボルト、ナット、座金、キー、鋼球などは、長手方向に切断して示さないと定めています。
軸やボルトのような中身の詰まった部品は、切っても新しい情報が増えないためです。また、リブやアーム、歯車の歯は、切って描くとかえって形の理解を妨げるため、同じく長手方向には切断しません。
断面図の中で「ここだけハッチングがない」部品を見つけたら、このルールを思い出してください。
Q5. φ・R・C・□などの記号はどう読む?
寸法の数字の前に付く記号を、寸法補助記号と呼びます。数字だけでは直径なのか半径なのか分からないため、記号で寸法の「種類」を示していると考えると理解しやすくなります。
数字の前の記号で、その寸法が何の寸法かが分かります。
※JIS B 0001:2019 の寸法補助記号から抜粋。ざぐり・皿ざぐり・穴深さの記号は2010年版以降に取り入れられたもので、古い図面では「深ザグリ」「深さ」と文字で書かれていることもあります。
現場で特に頻繁に目にするのは、φ、R、Cの3つです。φは円の直径で、丸棒や穴の大きさに付きます。Rは角の丸みや円弧の半径、Cは角を45°に斜めに落とす面取りの大きさで、C1なら角から1mmの位置で45°に削るという意味です。
図面の注記に「指示なき角部はC0.5」のような一括指示が書かれていることもよくあります。個々の角に記号がなくても、注記の指示が全体に効いているため、形状の図だけでなく注記まで読むことが欠かせません。
なお、φは円の図の中に書かれる場合と、側面から見て長方形に見える円筒の寸法に付く場合があります。長方形に見える部分にφが付いていれば、その部分は円筒形だと分かるため、投影図を1枚減らせるという効果もあります。
Q6. 穴やねじの指示(キリ・ザグリ・M10)はどう読む?
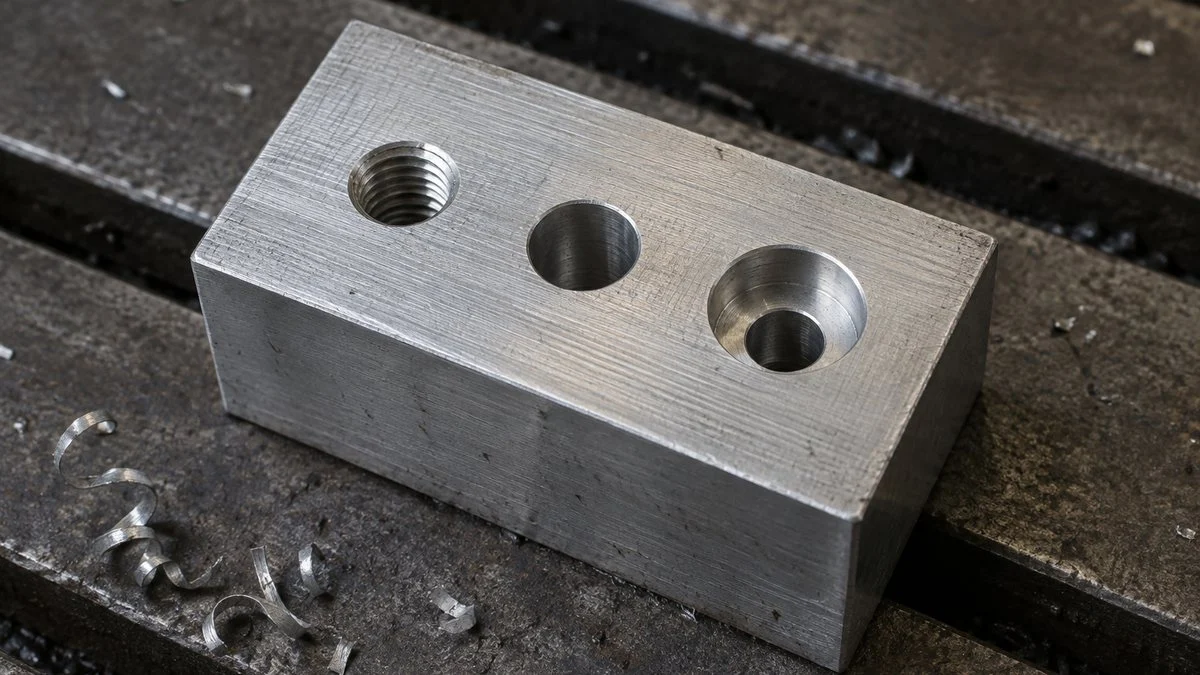
穴の指示は、図面の中でも情報が詰まっていて読み違えが起きやすい部分です。1本の引出線に、穴の数、直径、加工方法、ざぐりの大きさと深さがまとめて書かれるため、左から順に区切って読むのがコツです。
1行の指示を、意味のまとまりごとに分けると読み違えを防げます。
※数値は読み方を説明するための例です。旧来の図面では「4-φ9キリ φ14深ザグリ深さ8.6」のように文字で書かれている場合もあります。
キリ・リーマ・ザグリ
穴の直径の後ろに付くカタカナは、加工方法の簡略指示です。JIS B 0001では、主に次のような指示が定められています。
- キリ:ドリルによるきりもみ
- リーマ:リーマ仕上げ
- 打ヌキ:プレス抜き
- イヌキ:鋳造でそのまま抜いた穴
キリはドリルで開けただけの穴で、精度はそれほど高くありません。
一方、リーマはドリル穴をリーマという工具で仕上げて寸法と内面を整えた穴で、ピンを通す穴などはめあい精度が必要な場所に指定されることが多くあります。
ドリルや旋盤などの加工法そのものは、切削・研削などの加工技術の基礎であわせて確認できます。
ざぐりは、ボルトの頭を部品の表面から出さないため、あるいは座面を平らにするために掘る段付きの穴です。深く掘ってボルト頭を沈めるものを深ざぐり、皿ねじ用に円すい状に広げるものを皿ざぐりと呼び分けます。
ねじの呼び M10 と M10×1.25
メートルねじは、JIS B 0123(ねじの表し方)で「M」の後に呼び径とピッチを「×」でつないで表すとされています。ただし、並目ねじのように呼び径ごとにピッチが一つだけ決まっているねじは、ピッチを省略するのが一般的です。
たとえば並目のM10はピッチ1.5mmなので、図面には単に「M10」と書かれます。これに対して「M10×1.25」とあれば、ピッチが細かい細目ねじを指しています。
見た目がほとんど同じでもボルトとめねじが合わないため、購買や組立ての場面では特に注意が必要です。
このほか、左ねじには「LH」、ねじの精度を示す等級には「6H」「6g」のような記号が付くことがあります。大文字がめねじ、小文字がおねじの等級です。等級は省略されることも多く、その場合は会社の標準や相手先の指定に従います。
Q7. ±やH7、Raの記号は何を決めている?
形と大きさが分かったら、次は「どこまで正確に作ればよいか」です。図面には、寸法のばらつきの許容範囲、穴と軸の組み合わせ方、表面のなめらかさといった精度の要求が、記号や数値で書き込まれています。
寸法の許容差、はめあい、表面のなめらかさは、それぞれ別の記号で指示されます。
※表面性状の図示記号はJIS B 0031による。Ra値などは記号の横棒の下などに記入します。
寸法公差と普通公差
「50±0.1」は、49.9mmから50.1mmの間に仕上がっていれば合格という意味です。すべての寸法に公差が書かれているわけではなく、個別の指示がない寸法には普通公差が適用されます。
JIS B 0001では、適用する規格番号と等級を表題欄の中かその付近に一括で示すとしています。
形状そのもののずれ(平面度、直角度、位置度など)を枠付きの記号で指示する幾何公差もありますが、読み方のルールが多いため、この記事では深入りしません。
寸法公差と幾何公差の役割分担や記入枠の読み方は、寸法公差と幾何公差の違いで詳しく整理しています。
はめあい(H7/g6)
「φ10H7」のように寸法の後ろにアルファベットと数字が付いていたら、はめあいの公差記号です。JIS B 0401の方式で、大文字は穴、小文字は軸を表し、数字は公差等級を示します。数字が大きいほど許容範囲は広くなります。
たとえばφ10H7の穴は、10.000mmから10.015mmの間に仕上げるという意味です。H7の穴にg6の軸を組み合わせる「H7/g6」は、軸がすっと入って適度なすきまが残る、すきまばめの代表的な組み合わせとしてよく使われます。
表面性状(Ra)
チェックマークのような記号は、表面性状(表面の粗さや筋目)の指示です。JIS B 0031では、基本の記号、横線付き(除去加工をする)、丸付き(除去加工をしない)の3種類を使い分けます。
記号に添えられた「Ra 1.6」は、算術平均粗さが1.6µmであることを示します。
記号には加工方法(研削など)や筋目の方向を添えることもでき、摺動面やシール面など機能上大事な面ほど小さな値が指定される傾向があります。
めっきや塗装、熱処理の指定は注記に書かれることが多く、種類ごとの特徴はめっき・熱処理などの表面処理の記事が参考になります。
Q8. 実務ではどんな順番で読めば見落とさない?
ここまでの内容を実務の手順にまとめると、図面は「全体から細部へ」「形から精度へ」の順に読むのが基本です。いきなり細かい寸法を拾い始めると、投影法の取り違えや改訂漏れといった大きな見落としに気づけません。
全体から細部へ、形から精度へと順に読んでいきます。
※製造・検査・購買など立場によって重点は変わりますが、01〜03の順番は共通です。
立場によって、特に注目する箇所は異なります。中心に確認することが多いのは次の箇所でしょう。
- 加工する側:加工方法と精度の要求
- 検査する側:公差や表面性状と測定箇所
- 購買:材質や表面処理、ねじの種類といった調達に関わる指定
検査の立場では、受入検査や出荷検査の基準がそのまま図面の公差になります。図面の要求をどのように検査項目に落とし込むかは、品質保証の仕事の流れの中で具体的に紹介しています。
最後のステップも大切です。図面の読み方が二通りに取れる箇所や、記号の意味が分からない箇所を推測のまま進めると、後で作り直しになりかねません。分からない点は加工前に設計者へ確認するのが、結果的にいちばん早く確実な方法です。
まとめ
- 図面はまず表題欄で図番・改訂・材質・尺度・投影法を確認する
- JISの三面図は第三角法が原則で、見た側にその図を置く
- 線は種類と太さで意味が決まっており、太い実線が見える輪郭
- φ・R・Cなどの寸法補助記号や、キリ・ザグリ・Mの指示は区切って読む
- 公差・はめあい・表面性状で精度の要求が示され、注記まで読んで完結する
図面は、設計・加工・検査・購買をつなぐ共通言語です。読む側から一歩進んで図面を描く側の仕事に興味が湧いたら、機械設計に必要なスキルとキャリアもあわせてご覧ください。
出典
出典・参考資料(8件)を開く出典・参考資料を閉じる
- 投影法・線の種類・断面図・寸法補助記号・表題欄・普通公差の指示:JIS B 0001:2019 機械製図(kikakurui.com)
- ねじの表し方:JIS B 0123:1999 ねじの表し方(kikakurui.com)
- メートル並目・細目ねじのピッチ:ねじNo1.com「メートルねじ(並目・細目)規格表」
- 表面性状の図示記号:JIS B 0031:2003 製品の幾何特性仕様(GPS)-表面性状の図示方法(kikakurui.com)
- はめあい公差の記号(大文字=穴、小文字=軸):MONO塾「はめあい公差H7とは?」
- H7・g6の寸法許容差(JIS B 0401):椿本チエイン「はめあい公差と寸法許容誤差一覧表(JIS B0401)」
- ざぐり・皿ざぐり・穴深さ記号の追加(2010年改正):大塚商会「2010年に改正されたJIS製図のポイント」
- 第一角法・第三角法の採用地域:MFG Hack(関東製作所)「投影法や三面図など基本的な図面の見方を解説」
NEWSLETTER
選んだ職種・業種に合わせた記事を、週1回メールで
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
職種・業種を選んで登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›
コメント